
Centerfold, single-wound, and shrink tubing are not three resin families. They are three ways of presenting a shrinkable web to a packaging process. That distinction matters because a familiar polymer name does not guarantee that a roll will load, track, seal, or fit a specific wrapper.
One terminology note comes first: “single wrap” is ambiguous. The established roll-form terms are single-wound film и flat film. This guide keeps the requested title, but uses “single-wound” in the technical discussion. The practical objective is not to crown one format as best. It is to identify the format your equipment can form, the dimensions your package needs, and the exact grade that can pass a controlled пробный пуск линии.
First, Separate Roll Form from Film Material
Для нормативного контекста обратитесь к документам Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США (FDA). по упаковке пищевых продуктов перед утверждением предполагаемого использования в контакте с пищевыми продуктами.
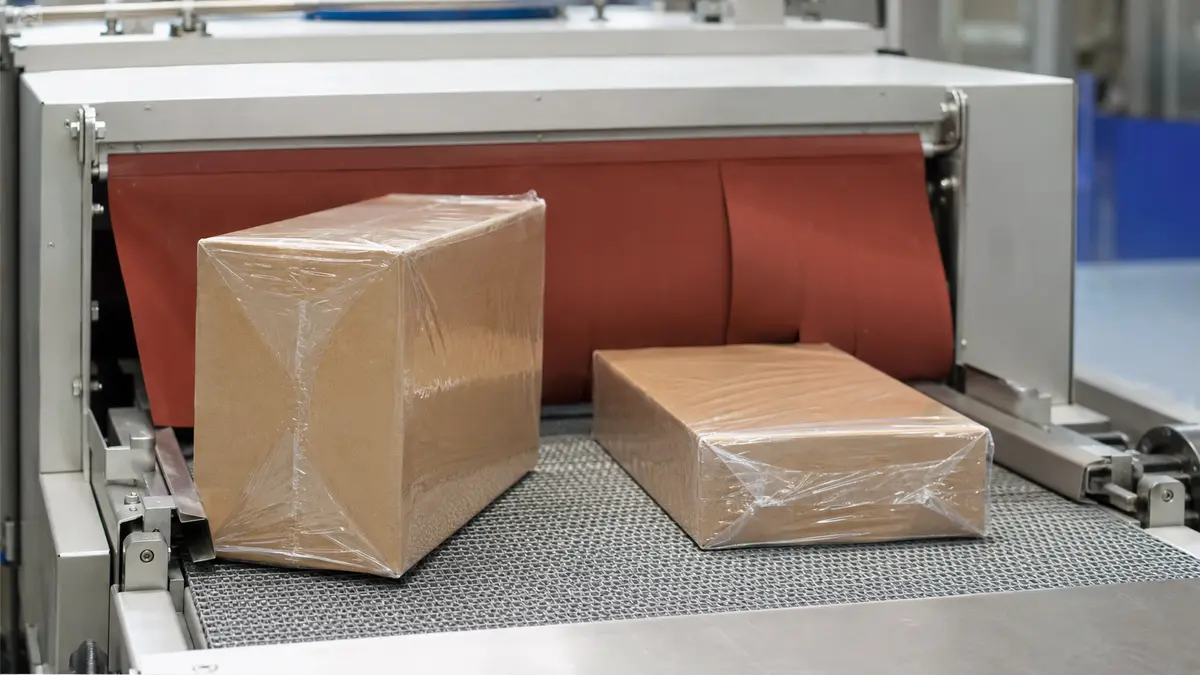
Clysar defines single-wound film as flat film wound on a core. Centerfold and tubing describe other physical web presentations. None of these labels, by itself, specifies polymer family, layer structure, orientation, усадочного усилия,, seal window, thickness, food-contact status, or suitability for a particular line.
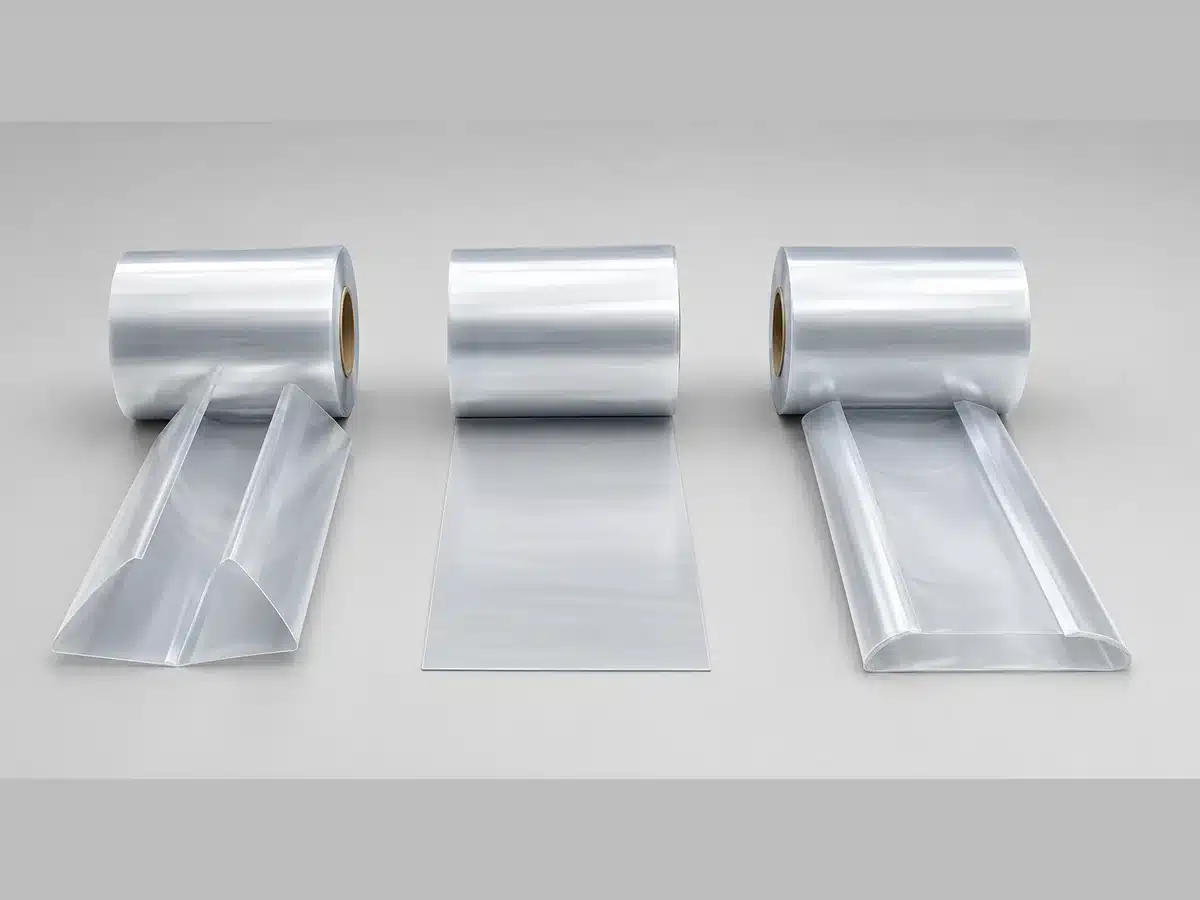
Roll presentation and resin grade answer different questions
Think of a shrink-film specification as three linked decisions:
- Roll presentation: centerfold, single-wound flat film, or layflat tubing.
- Конструкция пленки: the supplier’s exact resin family, многослойная структура, grade, thickness, and options such as perforation.
- Application path: the wrapper, former, sealer, tunnel, product orientation, and target output.
Changing only one layer can change the result A polyolefin grade offered as folded and flat web may have different roll lengths handling needs or stock status A wrapper that accepts one centerfold width may reject another roll because of core ID outside diameter.
What suppliers usually mean by “single wrap”
Do not place “single wrap” alone on an RFQ. If you mean one unfolded web, write single-wound (flat) shrink film and add the required width convention. If you mean a package wrapped once around a product, describe the intended seal pattern and machine path instead. Clear terminology prevents a supplier from quoting a web form that is physically different from the one your equipment expects.
The distinction also protects material comparisons. Polyolefin, ПВХ, and polyethylene are material categories; centerfold, flat film, and tubing are converting or roll-presentation choices. Evaluate both, but never substitute one decision for the other.
Centerfold Shrink Film: A Prefolded Web for Opening and Sealing
Centerfold film begins as a flat web folded lengthwise. On the roll, one longitudinal edge is the fold and the opposite side opens into two layers. This built-in pocket lets an operator or wrapper place the product between the layers before the remaining edges are sealed.
Fold, open side, and roll width
Suppliers commonly quote centerfold width as the folded width. Under that convention, a 500 mm centerfold web opens to approximately 1,000 mm of full web width. “Commonly” is important: put the convention in writing rather than relying on an assumed catalog habit.
The opened width still does not equal usable package circumference. The package needs clearance for product height, registration or tracking, seal placement, shrink behavior, and the wrapper’s geometry. A screening formula can help select a trial width, but supplier and machine confirmation should decide the roll order.
Also record the fold orientation and unwind direction. The fold must approach the product and guides correctly, and uneven folding or tracking can create wrinkles, unstable seals, or wasted trim. Air must escape after the film is closed; an appropriate perforation or other venting method helps prevent the sealed bag from remaining ballooned in the tunnel.
L-bar and side-seal paths
An L-bar sealer is a natural centerfold path. The product enters between the layers, and the L-shaped bar cuts and seals the open sides in one cycle. Plexpack’s description of L-bar equipment also notes the role of perforation in venting trapped air before the package shrinks.
Centerfold can appear on side-seal systems as well but side sealer is a machine category not proof of universal web compatibility Confirm the machine’s film path maximum width core and OD limits perforation arrangement seal technology and product range The OEM manual and a.
Single-Wound Shrink Film: One Flat Web, Formed on the Machine
Single-wound film is one flat web wound directly onto a core. Unlike centerfold, it has no prefolded pocket. The machine must guide and form the web around the product, or add a centerfolder before a centerfold-fed sealing path.
How a flat web becomes a package
On a lap-seal wrapper, the flat web is drawn across a forming plow. The former wraps the film around the product, the longitudinal edges overlap—commonly under the product—and the overlap is joined. An end-seal device then separates the continuous sleeve into individual packages. Texwrap describes this flat-film path and distinguishes it from L-bar and side-seal configurations.
That forming path can reduce visible side trim and place the longitudinal seal away from a display face. It also binds the film width and forming hardware to the product geometry. A dedicated former can be efficient for long runs of a stable product size, yet less convenient when dimensions change frequently.
Another arrangement uses a centerfolder to turn single-wound film into a folded web in line. This can expand sourcing or roll-length options, but it adds a component that must be aligned, cleaned, maintained, and set correctly after a roll change.
Longer runs, forming hardware, and changeover
Some supplier datasheets list approximately twice the single-wound footage of the corresponding centerfold roll at the same gauge. For example, IPG’s shrink-film brochure publishes paired centerfold and single-wound lengths for specific grades. Treat this as product-specific evidence, not an industry conversion rule.
Longer rolls can reduce roll changes, but footage is only one part of uptime. Check maximum roll OD and weight, lifting or hoist needs, unwind tension, safe handling, splice policy, actual changeover time, and whether the required width is stocked or custom. A longer roll that exceeds the unwind or handling system is not an operational advantage.
Shrink Tubing: A Continuous Sleeve with Open Ends
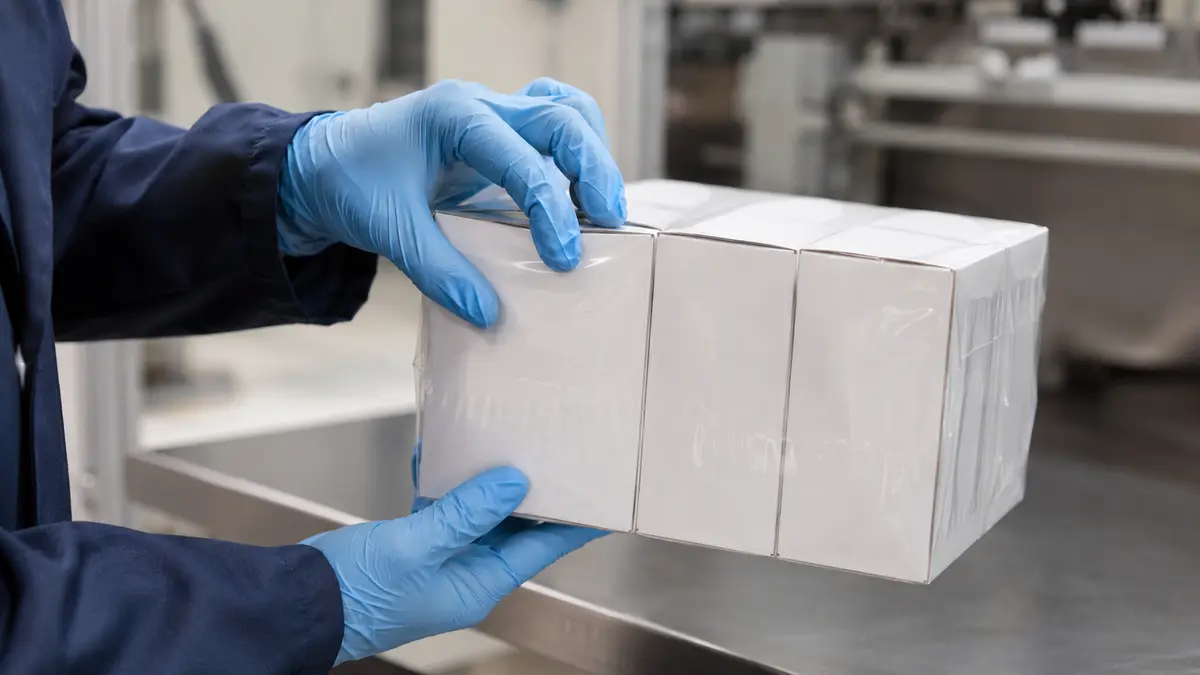
Layflat tubing is a continuous seamless tube pressed flat and wound onto a core. In its flattened state, it has two folded edges. When a length is cut from the roll, the sleeve is open at its ends rather than along a longitudinal side.
Layflat width, two folds, and end seals
For a perfectly circular tube, layflat width is half the circumference. Brentwood Plastics gives the geometric relationship, but real packages are rarely perfect circles and need process clearance. Product corners, cross-section changes, seal allowance, film thickness, shrink percentage, and loading friction all matter. Therefore, treat the geometry as a starting calculation and.
Tubing can be cut to different lengths and sealed at one or both ends, allowing one width to serve products whose lengths vary. It can also eliminate the need to create a longitudinal seam. However, the remaining end seals still need adequate area, strength, and appearance, and trapped air still needs a controlled escape path.
When tubing helps—and when loading becomes the constraint
Tubing is worth screening when a pre-existing sleeve simplifies the package, especially for long products or families that share a cross-section but vary in length. The critical question is how the product enters. It must be inserted through an open end, or the line must otherwise cut and position the sleeve around it.
Large end features, fragile surfaces, sharp edges, attached cables, or difficult manual handling can make that loading path impractical. In those cases, a centerfold pocket or a machine-formed flat web may be easier. Packaging layflat tubing should also not be confused with electrical heat-shrink tubing, which is designed for a different application and specification system.
Centerfold vs Single-Wound vs Tubing: Same-Axis Comparison
Use the following table to eliminate formats that cannot work before comparing film grades.
| Ось принятия решений | Centerfold | Single-wound | Термоусадочная трубка |
|---|---|---|---|
| Web on the roll | Flat web folded lengthwise | One flat, unfolded web | Continuous tube pressed flat |
| Width to state | Folded width, plus opened-width convention | Full flat-web width | Layflat tube width |
| Загрузка продукта | Между двумя предварительно сложенными слоями | В полотно, формируемое машиной | Через открытый торец или систему загрузки через рукав |
| Формующая оснастка | Сгиб уже предусмотрен | Может потребоваться формующий плуг или центральный фальцовщик | Рукав уже существует |
| Продольный шов | Сгиб с одной стороны; машина может создавать боковые/торцевые запайки | Внахлёст, боковой или иной машинный продольный шов | Без дополнительного продольного шва для бесшовного рукава |
| Закрытие торца | Создаётся траекторией запайщика | Создаётся ниже по потоку после формования | Один или оба обрезанных торца запаиваются по требованию |
Это типичные отправные точки, а не гарантия совместимости. Не ранжируйте форматы по стоимости или скорости без точных данных о марке, толщине, намотке рулона, упаковочной машине, ассортименте продукции, методе труда и результатах испытаний.
Измеряйте и указывайте рулон без двусмысленности
Самый быстрый способ получить несопоставимые предложения — запросить только “500 мм термоусадочная плёнка”. Самый быстрый способ снизить этот риск — указать фактическую ширину и ограничения машины.
Чётко укажите, что означает ширина
- Центральный сгиб: ширина в сложенном виде с отдельным указанием приблизительной ширины в развёрнутом виде.
- Однослойная намотка: полная ширина плоского полотна.
- Рукав: ширина в сложенном виде (layflat), не диаметр и не предполагаемая длина окружности упаковки.
Фиксируйте размеры продукта в той ориентации, в которой он находится на запайщике. Укажите максимальный размер и допуск для каждой позиции SKU в рамках объёма, а не только номинальный чертёж коробки. Если для подбора ширины используется формула поставщика, укажите эту формулу и её допуск, чтобы обе стороны могли проверить допущение.
Составьте полную спецификацию рулона
Готовая к закупке спецификация может иметь следующую структуру:
Плёнка: поставщик и точная марка (или техническое описание); форма: центральный сгиб / однослойная намотка / рукав layflat; толщина: номинальное значение, единица измерения и допуск; ширина: значение, допуск и условность (в сложенном/развёрнутом виде/layflat); параметры рулона: длина или чистый вес, внутренний диаметр втулки, максимальный наружный диаметр, максимальный общий вес рулона; ориентация: направление намотки/размотки, обработанная или печатная сторона при наличии; опции: рисунок перфорации и её расположение; качество: количество и маркировка стыков, требования к кромке и намотке, этикетка рулона и прослеживаемость партии; упаковка: метод подвески/картонной упаковки/паллетирования и условия хранения.
Максимальный наружный диаметр и вес рулона — это ограничения оборудования и требования безопасности, а не второстепенные коммерческие детали. Руководство IoPP по спецификации рулонных материалов подчёркивает необходимость увязки размеров рулона с погрузочно-разгрузочным оборудованием. Спецификация также должна определять, кто утверждает отклонения и может ли поставщик изменять параметры рулона при сохранении того же названия плёнки.
Согласуйте формат с продуктом, оборудованием и производительностью
Начните с документально подтверждённой траектории движения полотна установленной машины. Затем используйте ограничения продукта и эксплуатационные ограничения для выбора следующего формата для испытаний.
| Ситуация эксплуатации | Вероятная отправная точка | Проверить перед испытанием |
|---|---|---|
| Существующий L-образный запайщик; разнообразная розничная продукция | Centerfold | Конверт с запайкой, ширина в сложенном виде, втулка/наружный диаметр, вентиляция, диапазон туннеля |
| Упаковщик с боковым швом внахлёст; длинные серии стабильных размеров | Single-wound | Размер формовщика, метод перекрытия/запайки, ширина плоского полотна, обработка рулонов |
| Упаковщик с боковой запайкой; смешанная длина продукции | Одобренный машиной центральный сгиб или траектория плоского полотна | Траектория плёнки OEM, настройка боковой запайки, удаление обрезков, скорость и шаг |
| Длинные изделия со схожим поперечным сечением | Рукав может быть полезен | Доступ при торцевой загрузке, зазор layflat, длина отрезки, прочность торцевой запайки |
| Частая смена ширины и ограниченное подъёмное оборудование | Центральный сгиб может упростить обработку | Фактические запасы рулонов, время переналадки, вес рулонов, покрытие SKU |
| Высокопроизводительная линия, стремящаяся к сокращению числа смен рулонов | Однослойная намотка может заслуживать пробного испытания | Максимальный наружный диаметр/вес, подъёмник, стратегия сращивания, индивидуальный срок поставки |
Чувствительность продукта к нагреву, острые углы, мягкие или сминаемые поверхности и требуемое положение шва могут изменить первоначальный выбор. Целевые показатели производительности также должны включать устойчивое количество качественных упаковок в час — не только заявленный максимум упаковочной машины. Отходы, повторная упаковка, застревания, время прогрева, смена рулонов и время инспекции должны учитываться в расчёте.
Результатом этой матрицы является короткий список. Производственное одобрение выдаётся только после того, как точная плёнка и конструкция рулона будут испытаны на фактическом оборудовании с определёнными критериями приёмки.
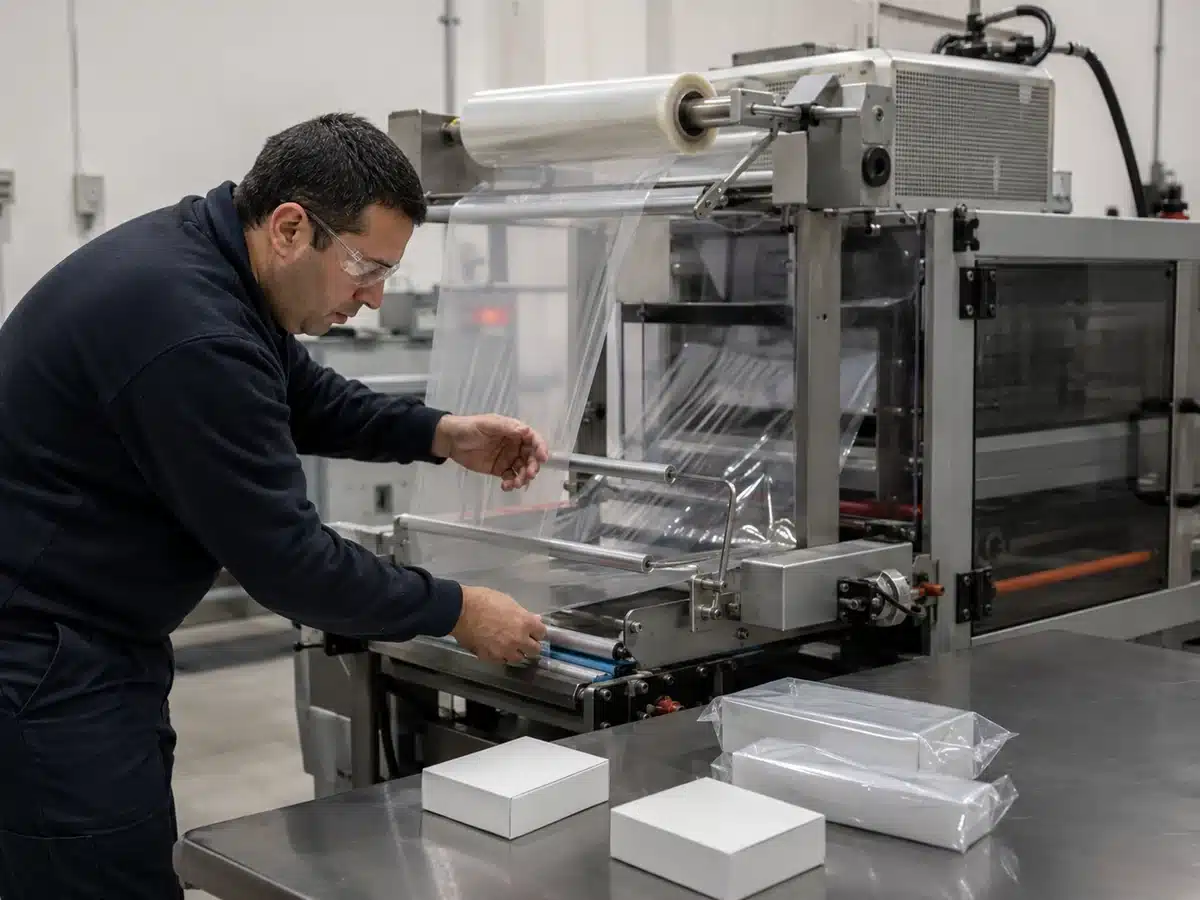
Подтвердите точную плёнку на фактической линии
Лабораторное свойство и производственный результат отвечают на разные вопросы. Стандарты позволяют командам сравнивать определённые свойства при определённых условиях. Испытание линии выявляет, как взаимодействуют поставленный рулон, настройки машины, продукт, операторы и окружающая среда.
Сопоставьте каждое свойство с методом и условиями
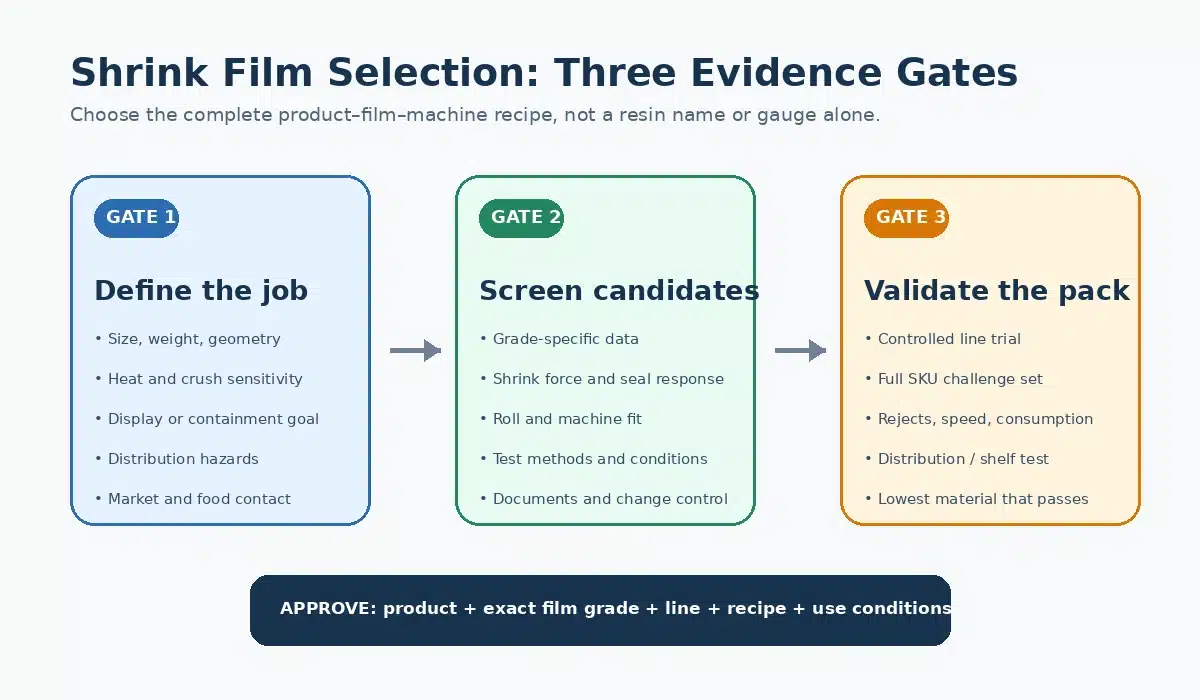
Текущий каталог ASTM по пластмассам включает D2732-14(2025), D2838-18(2026) и D882-26. ASTM F88/F88M-23 охватывает прочность шва для гибких барьерных материалов.
| Доказательство | Что оно характеризует | Что должно сопровождать результат |
|---|---|---|
| ASTM D2732 | Неограниченная линейная термическая усадка | Редакция, направление образца, температура, экспозиция и кондиционирование |
| ASTM D2838 | Усадочное напряжение, усадочное усилие, напряжение релаксации ориентации | Редакция, процедура, ограничение, температура, толщина и направление |
| ASTM D882, | Прочностные свойства при растяжении тонкой пластиковой плёнки/листа | Редакция, геометрия образца, направление, кондиционирование и скорость испытания |
| ASTM F88/F88M | Усилие для разделения запечатанной полосы и характер разрушения | Редакция, ширина образца, методика, настройка захватов, скорость и характер разрушения |
| Технический паспорт поставщика | Типичные или предельные значения для одной указанной марки | Марка, толщина, метод, единицы измерения, условия, дата редакции и отказ от ответственности |
В технических паспортах часто указано, что это значения.
Проведите контролируемое квалификационное испытание
- Зафиксируйте входные данные: точная марка, форма, толщина, ширина, конструкция рулона, партия, SKU продукта, ориентация и условия окружающей среды.
- Запишите параметры машины: идентификаторы упаковочной машины и туннеля, формовочные детали, технология запечатывания, перфорация, настройки зон туннеля, управление воздухом и скорость конвейера.
- Определите рабочий диапазон: используйте рекомендации поставщика и OEM для установки безопасных начальных условий; изменяйте один контролируемый фактор за раз.
- Измеряйте операционные показатели: устойчивое количество качественных упаковок в час, расход плёнки на принятую упаковку, отходы, застревания, время смены рулона и вмешательства.
- Проверяйте упаковки: целостность шва и характер разрушения, складки, «собачьи уши», прожоги, отверстия, деформацию продукта, прозрачность и согласованные размеры.
- Испытайте диапазон: проводите испытания на соответствующих крайних значениях продукта и процесса, а не только на самом простом SKU при номинальных условиях.
- Утвердите спецификацию: сохраните образец, настройки, наблюдения, решение о приёмке и требования к управлению изменениями.
Kallfass рекомендует пробные партии и точную настройку для целостности шва, усадки, внешнего вида, скорости, расхода плёнки и защиты продукта. Испытание должно обеспечить ваши доказательства приёмки; данная статья не может предоставить универсальные пределы для этого.
Контрольный список запроса предложения для рулонной термоусадочной плёнки
Отправьте достаточно информации, чтобы поставщик мог предложить решение той же задачи, которую вы намерены решить:
- габариты продукта, допуски, вес, ориентация, характеристики поверхности и кромок;
- марка/модель упаковочной машины, формовщика, запечатывающего устройства и туннеля, а также ограничения по тракту плёнки и рулону;
- текущая маркировка плёнки или технический паспорт, текущая спецификация рулона, настройки и наблюдаемые виды отказов;
- требуемое количество качественных упаковок в час, график переналадок, диапазон SKU, сменный график и метод обращения;
- целевая форма рулона или разрешение поставщику рекомендовать её с обоснованием;
- требования к внешнему виду упаковки, защите, положению шва и чувствительности к нагреву;
- условия хранения, распределения и соответствия требованиям с указанием целевого рынка;
- годовой объём, пробное количество, место поставки и требуемая дата.
Попросить поставщика вернуть:
- точная марка, конструкция, форма, толщина, соглашение о ширине и допуски;
- длина или вес рулона, внутренний диаметр втулки, наружный диаметр, общий вес, намотка, перфорация и политика сращивания;
- актуальный технический паспорт с методами испытаний, условиями, единицами измерения и статусом «типичное/предельное»;
- маркировка рулонов, прослеживаемость партий, сертификат или варианты инспекционных документов, а также рекомендации по хранению;
- минимальный объём заказа, срок поставки, статус «складской/индивидуальный», детали пробного рулона и план технической поддержки;
- письменные требования об уведомлении при изменениях марки, структуры, толщины, добавок, площадки, процесса или конструкции рулона.
Документация делает предложения сопоставимыми и обеспечивает прослеживаемость. Она не заменяет прикладное испытание и не создаёт доказательства возможности поставщика, которая не была проверена.
Часто задаваемые вопросы
Составляет ли плёнка со сгибом посередине двойную указанную ширину в развёрнутом виде?
Обычно да — когда поставщик указывает folded width. Сложенное полотно шириной 500 мм при раскрытии составит приблизительно 1 000 мм. Подтвердите принятое обозначение в котировке и на этикетке рулона; не определяйте соответствие упаковки исключительно на основе этого удвоения.
Является ли “одинарная обёртка” тем же самым, что и однослойно намотанная плёнка?
Не гарантированно. “Однослойно намотанная плёнка” или “плоская плёнка, намотанная на гильзу” — более точное описание формы рулона. Если “одинарная обёртка” на вашем предприятии означает иное, укажите геометрию полотна и траекторию запайки в запросе предложения (RFQ).
Может ли центрально-складываемая плёнка использоваться на машине с боковой запайкой?
Иногда. Это зависит от конкретной траектории движения полотна, направляющих, технологии запайки, обработки обрезков, ширины, гильзы, наружного диаметра и системы управления конкретной машины. Проверьте документацию производителя оборудования и проведите испытания предлагаемого рулона, а не полагайтесь только на категорию “боковой запайщик”.”
Когда следует использовать термоусадочную трубку вместо центрально-складываемой плёнки?
Рассмотрите использование трубки, когда непрерывный рукав и переменная длина отрезка упрощают упаковку, а также когда изделие можно вставлять через открытый конец без повреждений или излишних трудозатрат. Проверьте зазор в плоском сложении, конструкцию торцевой запайки, вентиляцию и эргономику загрузки на реальном изделии.
Доступны ли POF, PVC и PE во всех трёх формах рулонов?
Не предполагайте, что это так. Наличие зависит от поставщика, марки, толщины, ширины, объёма заказа и рынка. Запросите точную конструкцию и форму, затем подтвердите, что указанная марка имеет необходимую техническую и сертификационную документацию.
Что следует отправить поставщику перед запросом образцов?
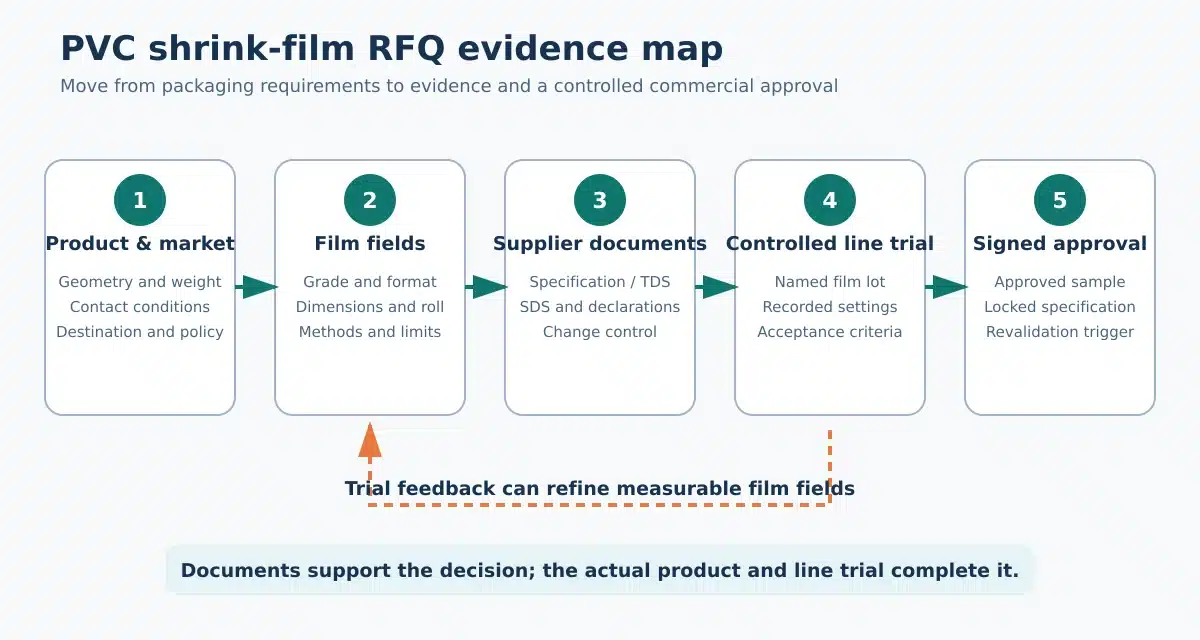
Отправьте размеры и ориентацию изделия, фотографии или чертежи, модели машин и ограничения по рулонам, информацию о текущей плёнке, примеры дефектов, целевую производительность, требования к упаковке и целевой рынок. Попросите поставщика маркировать образец с полным обозначением характеристик и предложить начальные условия и критерии испытаний, не рассматривая их как одобрение производства.
Связанные ресурсы Bestypack
- Какая термоусадочная пленка лучше всего подходит для упаковки пищевых продуктов?
- Какой размер термоусадочной плёнки POF мне нужен?
- Сшитая полиолефиновая термоусадочная плёнка
- Поставщик полиолефиновой термоусадочной плёнки POF
- Производитель и поставщик полиолефиновой термоусадочной плёнки
- термоусадочную пленку
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German