
Centerfold, single-wound y shrink tubing no son tres familias de resinas. Son tres formas de presentar una película retráctil a un proceso de envasado. Esa distinción importa porque un nombre de polímero conocido no garantiza que un rollo se cargue, se guíe, se selle o se ajuste a una envolvedora específica.
Primero, una nota de terminología: “single wrap” es ambiguo. Los términos establecidos para formato de rollo son película de una sola capa enrollada (single-wound film) y película plana (flat film). Esta guía mantiene el título solicitado, pero utiliza “single-wound” en la discusión técnica. El objetivo práctico no es coronar un formato como el mejor. Es identificar el formato que su equipo puede formar, las dimensiones que su empaque necesita y el grado exacto que puede pasar una prueba controlada. prueba en línea..
Primero, separe el formato del rollo del material de la película
Para el contexto regulatorio, consulte la de la FDA de EE. UU. antes de aprobar un uso previsto en contacto con alimentos.
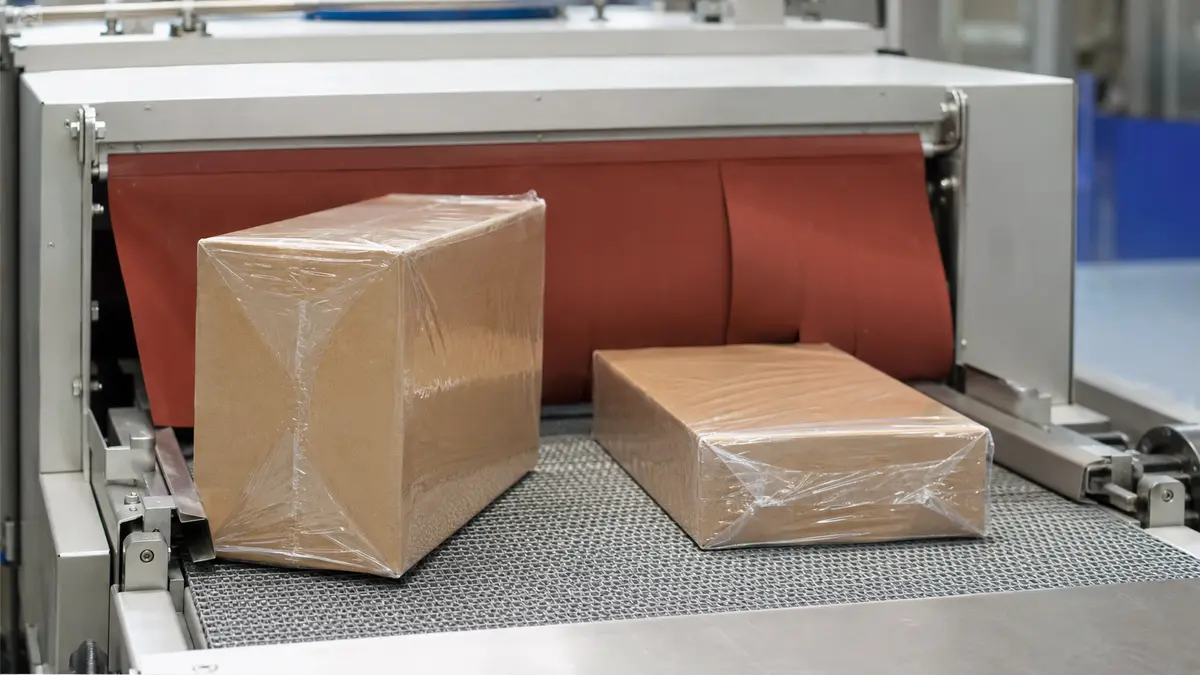
Clysar define la película single-wound como película plana enrollada en un núcleo. Centerfold y tubing describen otras presentaciones físicas de la banda. Ninguna de estas etiquetas, por sí sola, especifica la familia de polímero, la estructura de capas, la orientación, fuerza de contracción, la ventana de sellado, el espesor, el estado de contacto con alimentos o la idoneidad para una línea particular.
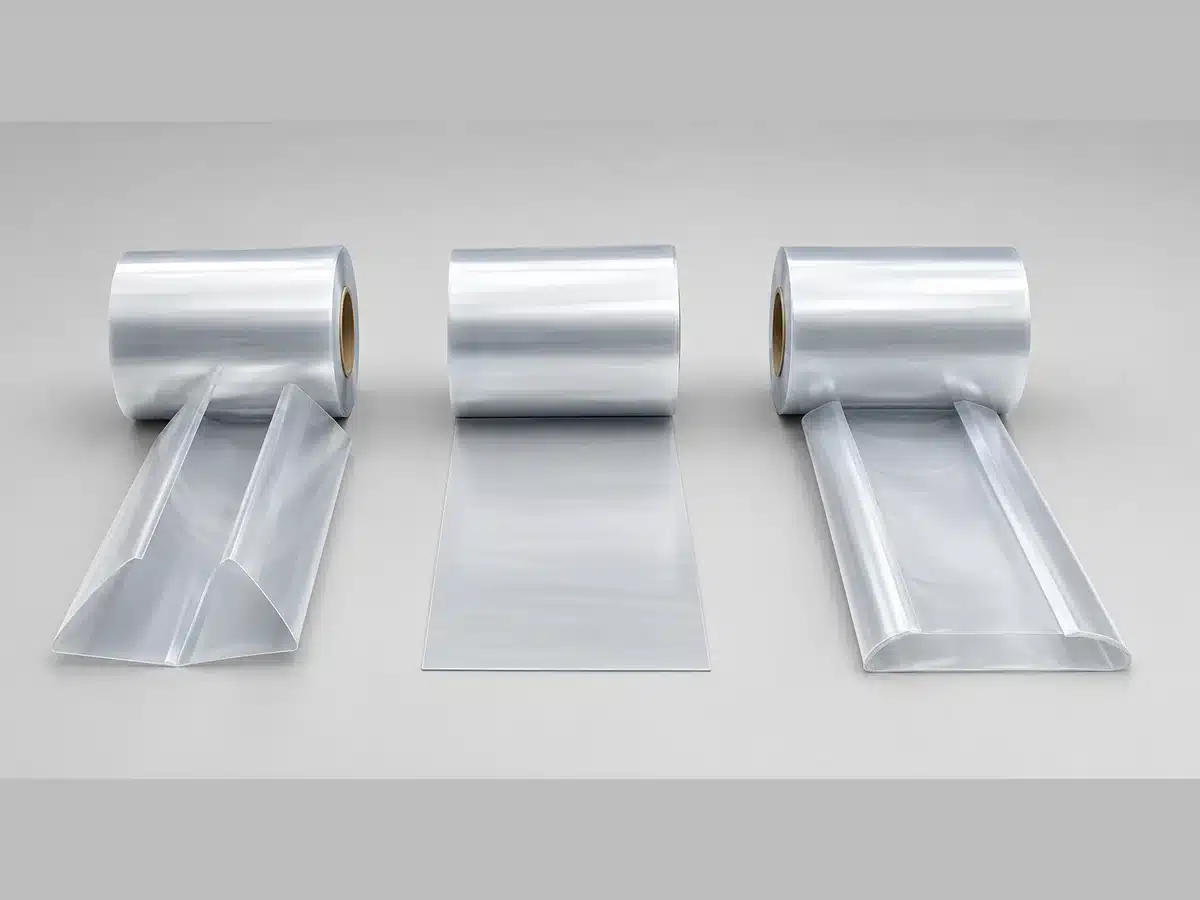
La presentación del rollo y el grado de resina responden a preguntas diferentes
Piense en una especificación de película retráctil como tres decisiones vinculadas:
- Presentación del rollo: centerfold, película plana single-wound o tubing (manga) plana.
- Construcción de la película: la familia de resina exacta del proveedor, estructura multicapa, grado, espesor y opciones como perforación.
- Trayectoria de aplicación: la envolvedora, el formador, el sellador, el túnel, la orientación del producto y la producción objetivo.
Cambiar solo una capa puede cambiar el resultado. Un grado de poliolefina ofrecido como banda doblada y plana puede tener diferentes longitudes de rollo, necesidades de manejo o estado de inventario. Una envolvedora que acepta un ancho de centerfold puede rechazar otro rollo debido al diámetro interior o exterior del núcleo.
Lo que los proveedores suelen querer decir con “single wrap”
No coloque “single wrap” solo en una solicitud de cotización (RFQ). Si se refiere a una banda sin doblar, escriba película retráctil single-wound (plana) y agregue la convención de ancho requerida. Si se refiere a un empaque envuelto una vez alrededor del producto, describa el patrón de sellado previsto y la trayectoria de la máquina. Una terminología clara evita que un proveedor cotice una forma de banda físicamente diferente de la que su equipo espera.
La distinción también protege las comparaciones de materiales. La poliolefina, PVC, y el polietileno son categorías de material; el centerfold, la película plana y el tubing son opciones de conversión o presentación del rollo. Evalúe ambas, pero nunca sustituya una decisión por la otra.
Película retráctil Centerfold: Una banda pre-doblada para apertura y sellado
La película centerfold comienza como una banda plana doblada longitudinalmente. En el rollo, un borde longitudinal es el doblez y el lado opuesto se abre en dos capas. Este bolsillo integrado permite que un operador o envolvedora coloque el producto entre las capas antes de sellar los bordes restantes.
Doblez, lado abierto y ancho del rollo
Los proveedores comúnmente cotizan el ancho del centerfold como el ancho doblado. Bajo esa convención, una banda centerfold de 500 mm se abre a aproximadamente 1,000 mm de ancho total de banda. “Comúnmente” es importante: ponga la convención por escrito en lugar de confiar en un hábito asumido del catálogo.
El ancho abierto aún no equivale a la circunferencia utilizable del empaque. El empaque necesita espacio libre para la altura del producto, el registro o seguimiento, la colocación del sello, el comportamiento de contracción y la geometría de la envolvedora. Una fórmula de selección puede ayudar a elegir un ancho de prueba, pero la confirmación del proveedor y de la máquina debe decidir el pedido del rollo.
También registre la orientación del doblez y la dirección de desenrollado. El doblez debe acercarse al producto y a las guías correctamente, y un doblado o seguimiento desigual puede crear arrugas, sellos inestables o recorte desperdiciado. El aire debe escapar después de cerrar la película; una perforación adecuada u otro método de ventilación ayuda a evitar que la bolsa sellada permanezca inflada en el túnel.
Trayectorias de sellador en L y sellado lateral
Un sellador en L es una trayectoria natural para centerfold. El producto entra entre las capas, y la barra en forma de L corta y sella los lados abiertos en un ciclo. La descripción de Plexpack del equipo en L también señala el papel de la perforación para ventilar el aire atrapado antes de que el empaque se contraiga.
El centerfold también puede aparecer en sistemas de sellado lateral, pero el sellador lateral es una categoría de máquina, no una prueba de compatibilidad universal con la banda. Confirme la trayectoria de la película de la máquina, el ancho máximo, los límites del núcleo y del diámetro exterior, la disposición de perforación, la tecnología de sellado y el rango de productos. El manual del OEM y una.
Película retráctil Single-Wound: Una banda plana, formada en la máquina
La película single-wound es una banda plana enrollada directamente sobre un núcleo. A diferencia del centerfold, no tiene un bolsillo pre-doblado. La máquina debe guiar y formar la banda alrededor del producto, o agregar un centro-doblador antes de una trayectoria de sellado alimentada por centerfold.
Cómo una banda plana se convierte en un empaque
En una envolvedora de sellado por solape (lap-seal), la banda plana se dibuja a través de un arado formador. El formador envuelve la película alrededor del producto, los bordes longitudinales se superponen—comúnmente debajo del producto—y la superposición se une. Un dispositivo de sellado final luego separa la manga continua en empaques individuales. Texwrap describe esta trayectoria de película plana y la distingue de las configuraciones en L y de sellado lateral.
Esa trayectoria de formación puede reducir el recorte lateral visible y colocar el sello longitudinal lejos de una cara de exhibición. También vincula el ancho de la película y el hardware de formación a la geometría del producto. Un formador dedicado puede ser eficiente para tiradas largas de un tamaño de producto estable, pero menos conveniente cuando las dimensiones cambian con frecuencia.
Otra disposición utiliza un centro-doblador para convertir la película single-wound en una banda doblada en línea. Esto puede ampliar las opciones de abastecimiento o longitud de rollo, pero agrega un componente que debe alinearse, limpiarse, mantenerse y ajustarse correctamente después de un cambio de rollo.
Tiradas más largas, hardware de formación y cambio de formato
Algunas hojas de datos de proveedores listan aproximadamente el doble de metraje de single-wound en comparación con el rollo centerfold correspondiente al mismo calibre. Por ejemplo, el folleto de película retráctil de IPG publica longitudes pareadas de centerfold y single-wound para grados específicos. Trate esto como evidencia específica del producto, no como una regla de conversión de la industria.
Los rollos más largos pueden reducir los cambios de rollo, pero el metraje es solo una parte del tiempo de actividad. Verifique el diámetro exterior y peso máximos del rollo, las necesidades de elevación o polipasto, la tensión de desenrollado, el manejo seguro, la política de empalmes, el tiempo real de cambio y si el ancho requerido está en stock o es personalizado. Un rollo más largo que excede el sistema de desenrollado o manejo no es una ventaja operativa.
Tubing Retráctil: Una Manga Continua con Extremos Abiertos
El tubing plano (layflat tubing) es un tubo continuo sin costura, aplanado y enrollado en un núcleo. En su estado aplanado, tiene dos bordes doblados. Cuando se corta una longitud del rollo, la manga está abierta en sus extremos, no a lo largo de un lado longitudinal.
Ancho plano, dos dobleces y sellos de extremo
Para un tubo perfectamente circular, el ancho plano es la mitad de la circunferencia. Brentwood Plastics da la relación geométrica, pero los empaques reales rara vez son círculos perfectos y necesitan espacio libre de proceso. Las esquinas del producto, los cambios de sección transversal, el margen de sellado, el espesor de la película, el porcentaje de contracción y la fricción de carga importan. Por lo tanto, trate la geometría como un cálculo inicial y pida al proveedor que confirme el tamaño de prueba.
El tubing se puede cortar en diferentes longitudes y sellar en uno o ambos extremos, lo que permite que un ancho sirva a productos cuyas longitudes varían. También puede eliminar la necesidad de crear una costura longitudinal. Sin embargo, los sellos de extremo restantes aún necesitan área, resistencia y apariencia adecuadas, y el aire atrapado aún necesita una trayectoria de escape controlada.
Cuándo ayuda el tubing—y cuándo la carga se convierte en la restricción
El tubing vale la pena evaluarlo cuando una manga preexistente simplifica el empaque, especialmente para productos largos o familias que comparten una sección transversal pero varían en longitud. La pregunta crítica es cómo entra el producto. Debe insertarse a través de un extremo abierto, o la línea debe cortar y posicionar la manga alrededor de él.
Características grandes en los extremos, superficies frágiles, bordes afilados, cables adjuntos o manejo manual difícil pueden hacer que esa trayectoria de carga sea impráctica. En esos casos, un bolsillo centerfold o una banda plana formada por máquina pueden ser más fáciles. El tubing plano de empaque tampoco debe confundirse con el tubing termocontraíble eléctrico, que está diseñado para una aplicación y sistema de especificación diferentes.
Centerfold vs Single-Wound vs Tubing: Comparación en el Mismo Eje
Use la siguiente tabla para eliminar formatos que no pueden funcionar antes de comparar grados de película.
| Eje de decisión | Centerfold | Single-wound | Tubo encogible |
|---|---|---|---|
| Banda en el rollo | Banda plana doblada longitudinalmente | Una banda plana, sin doblar | Tubo continuo aplanado |
| Ancho a indicar | Ancho doblado, más la convención de ancho abierto | Ancho total de banda plana | Ancho de tubo plano |
| Carga del producto | Entre dos capas preplegadas | Hacia una banda formada por la máquina | A través de un extremo abierto o sistema de carga por manga |
| Herramental de formación | Pliegue ya suministrado | Puede requerirse una reja formadora o plegadora central | El tubo ya existe |
| Costura longitudinal | Pliegue en un lado; la máquina puede crear sellos laterales/extremos | Sello longitudinal traslapado, lateral u otro tipo generado por la máquina | Sin costura longitudinal adicional para tubo sin costura |
| Cierre de extremo | Creado por la trayectoria del sellador | Creado aguas abajo después del formado | Uno o ambos extremos cortados sellados según se requiera |
Estos son puntos de partida típicos, no compatibilidad garantizada. No clasifique los formatos por costo o velocidad sin el grado exacto, calibre, arrollamiento del rollo, envolvedora, mezcla de productos, método de mano de obra y datos de prueba.
Mida y especifique el rollo sin ambigüedad
La forma más rápida de recibir cotizaciones incomparables es solicitar únicamente “película termoencogible de 500 mm”. La forma más rápida de reducir ese riesgo es indicar el ancho físico y los límites de la máquina.
Indique exactamente qué significa el ancho
- Pliegue central: ancho plegado, con el ancho abierto aproximado indicado por separado.
- Enrollado simple: ancho total de banda plana.
- Tubo: ancho plano, no diámetro ni circunferencia supuesta del empaque.
Registre las dimensiones del producto en la orientación que tienen en el sellador. Incluya la dimensión máxima y la tolerancia para cada SKU dentro del alcance, no solo un dibujo nominal de la caja. Si se utiliza una fórmula del proveedor para evaluar el ancho, identifique la fórmula y su margen para que ambas partes puedan revisar el supuesto.
Construya una especificación completa del rollo
Una especificación lista para adquisición puede seguir esta estructura:
Película: proveedor y grado exacto (o resumen de desempeño); formato: pliegue central / enrollado simple / tubo de ancho plano; espesor: valor nominal, unidad y tolerancia; ancho: valor, tolerancia y convención de plegado/completo/ancho plano; arrollamiento del rollo: longitud o peso neto, diámetro interior del núcleo, diámetro exterior máximo, peso bruto máximo del rollo; orientación: bobinado/desbobinado, lado tratado o impreso si aplica; opciones: patrón de perforación y ubicación; calidad: cantidad y marcado de empalmes, requisitos de borde y bobinado, etiqueta del rollo y trazabilidad del lote; empaque: método de suspensión/caja/paletizado y condiciones de almacenamiento.
El diámetro exterior máximo y el peso del rollo son límites de equipo y seguridad, no detalles comerciales opcionales. La guía de especificación de rollos del IoPP enfatiza la relación entre las dimensiones del rollo y el equipo de manipulación. La especificación también debe identificar quién aprueba las desviaciones y si el proveedor puede cambiar el arrollamiento del rollo manteniendo el mismo nombre de película.
Haga coincidir el formato con el producto, el equipo y el rendimiento
Comience con la trayectoria de banda documentada de la máquina instalada. Luego use las restricciones del producto y operativas para elegir el siguiente formato a probar.
| Situación operativa | Punto de partida probable | Verificar antes de la prueba |
|---|---|---|
| Selladora existente tipo L; productos minoristas variados | Centerfold | Envoltura de barra selladora, ancho plegado, núcleo/OD, ventilación, rango de túnel |
| Envolvedora de sello traslapado; corridas largas de dimensiones estables | Single-wound | Tamaño del formador, método de traslape/sellado, ancho de banda plana, manejo de rollos |
| Envolvedora de sello lateral; longitudes de producto mixtas | Trayectoria de pliegue central o banda plana aprobada por la máquina | Trayectoria de película del OEM, configuración de sello lateral, extracción de recortes, velocidad y espaciamiento |
| Productos largos que comparten una sección transversal similar | El tubo puede ser útil | Acceso de carga por extremo, espacio libre de ancho plano, longitud de corte, resistencia del sello de extremo |
| Cambios frecuentes de ancho y equipo de elevación limitado | El pliegue central puede simplificar la manipulación | Existencias reales de rollos, tiempo de cambio, pesos de rollo, cobertura de SKU |
| Línea de alta producción que busca menos cambios de rollo | El bobinado simple puede merecer una prueba | Diámetro/peso máximo, polipasto, estrategia de empalme, plazo de entrega personalizado |
La sensibilidad térmica del producto, las esquinas afiladas, las superficies blandas o aplastables y la posición de sellado requerida pueden anular la primera elección. Los objetivos de producción también deben incluir paquetes buenos sostenidos por hora—no solo el máximo anunciado por la envolvedora. El desperdicio, los reenvasados, los atascos, el calentamiento, los cambios de rollo y el tiempo de inspección deben incluirse en el cálculo.
El resultado de esta matriz es una lista corta. La aprobación de producción solo se otorga después de que la película y el bobinado exactos se ejecuten en el equipo real con criterios de aceptación definidos.
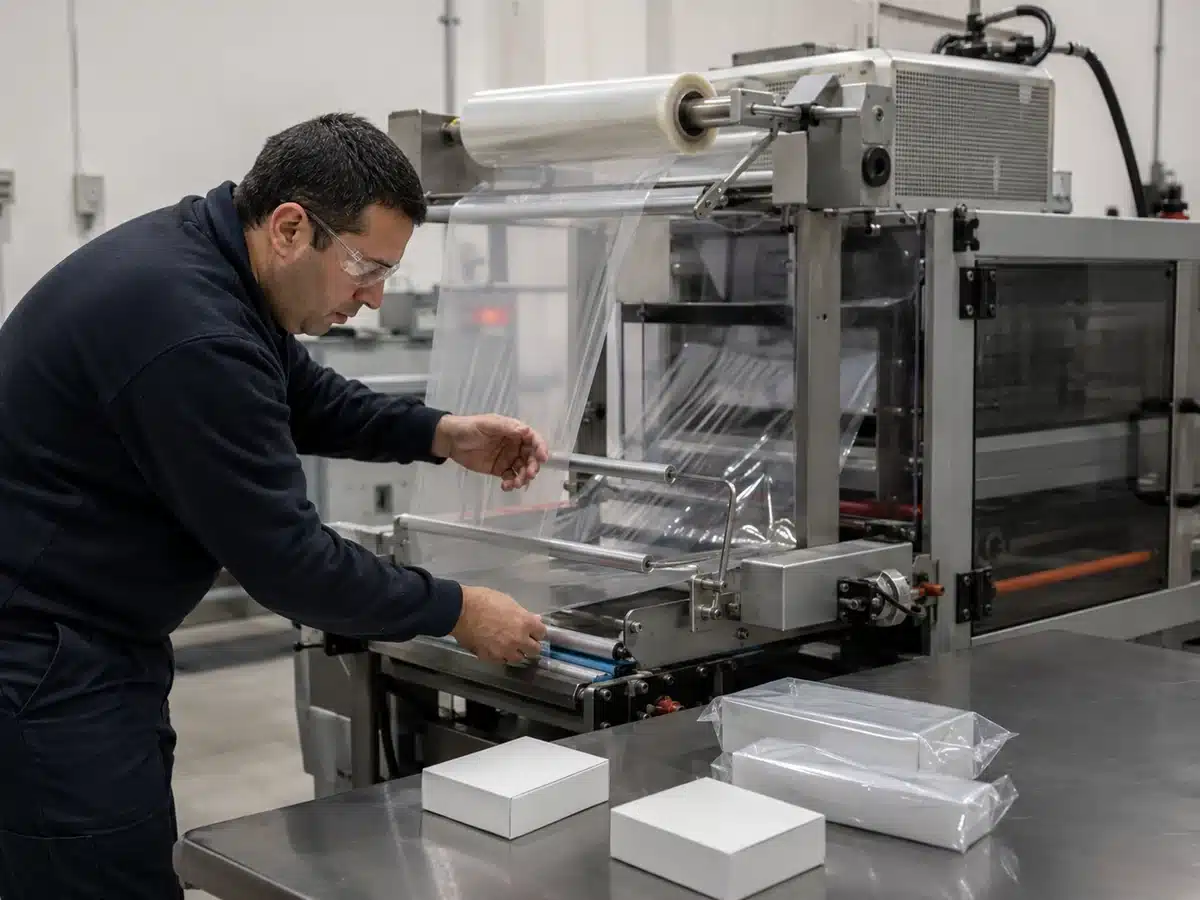
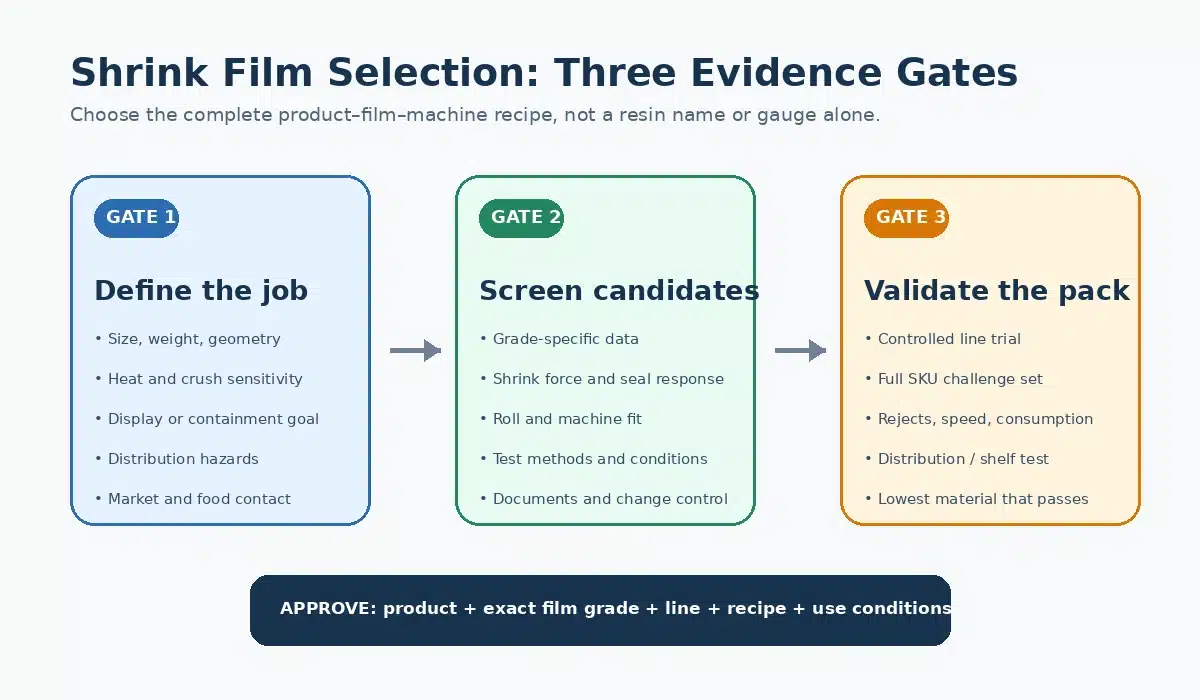
Calificar la película exacta en la línea real
Una propiedad de laboratorio y un resultado de producción responden preguntas diferentes. Las normas permiten a los equipos comparar propiedades definidas bajo condiciones definidas. Una prueba de línea revela cómo interactúan el rollo suministrado, la configuración de la máquina, el producto, los operadores y el entorno.
Relacionar cada propiedad con un método y una condición
El catálogo actual de plásticos de ASTM enumera D2732-14(2025), D2838-18(2026) y D882-26. ASTM F88/F88M-23 cubre la resistencia del sello para materiales de barrera flexibles.
| Evidencia | Qué caracteriza | Qué debe acompañar al resultado |
|---|---|---|
| ASTM D2732 | Retracción térmica lineal sin restricción | Edición, dirección de la muestra, temperatura, exposición y acondicionamiento |
| ASTM D2838 | Tensión de retracción, fuerza de retracción, tensión de liberación de orientación | Edición, procedimiento, restricción, temperatura, espesor y dirección |
| norma ASTM D882 | Propiedades de tracción de película/ lámina plástica delgada | Edición, geometría de la muestra, dirección, acondicionamiento y velocidad de ensayo |
| ASTM F88/F88M | Fuerza para separar una tira sellada y modo de falla | Edición, ancho de la muestra, técnica, configuración de las mordazas, velocidad y modo de falla |
| Ficha técnica del proveedor | Valores típicos o límite para un grado nombrado | Grado, calibre, método, unidades, condiciones, fecha de revisión y descargo de responsabilidad |
Las fichas técnicas a menudo indican esos valores.
Realizar una prueba de calificación controlada
- Congelar la entrada: grado exacto, forma, calibre, ancho, construcción del rollo, lote, SKU del producto, orientación y condiciones ambientales.
- Registrar la máquina: identificadores de la envolvedora y del túnel, piezas de formado, tecnología de sellado, perforación, ajustes de zonas del túnel, controles de aire y velocidad del transportador.
- Definir la ventana: usar la guía del proveedor y del OEM para establecer condiciones iniciales seguras; cambiar un factor controlado a la vez.
- Medir operaciones: paquetes buenos sostenidos por hora, uso de película por paquete aceptado, desperdicio, atascos, tiempo de cambio de rollo e intervenciones.
- Inspeccionar paquetes: continuidad del sello y modo de falla, arrugas, orejas de perro, quemaduras, agujeros, distorsión del producto, claridad y dimensiones acordadas.
- Desafiar el rango: ejecutar extremos relevantes de producto y proceso, no solo el SKU más fácil en condiciones nominales.
- Aprobar la especificación: conservar la muestra, los ajustes, las observaciones, la decisión de aceptación y los requisitos de control de cambios.
Kallfass recomienda lotes de prueba y ajuste fino para integridad del sello, retracción, apariencia, velocidad, uso de película y protección del producto. La prueba debe producir su evidencia de aceptación; este artículo no puede proporcionar límites universales para ello.
Lista de verificación de RFQ para rollos de película retráctil
Enviar suficiente información para que el proveedor cotice el mismo problema que usted pretende resolver:
- dimensiones del producto, tolerancias, peso, orientación, perfil de superficie y bordes;
- envolvedora, formador, sellador y túnel: marca/modelo, más límites de trayectoria de película y de rollo;
- etiqueta o ficha técnica de la película actual, especificación actual del rollo, ajustes y modos de falla observados;
- paquetes buenos requeridos por hora, patrón de cambios, rango de SKU, horario de turnos y método de manejo;
- forma de rollo objetivo, o permiso para que el proveedor recomiende una con razones;
- requisitos de apariencia del paquete, protección, posición del sello y sensibilidad térmica;
- condiciones de almacenamiento, distribución y cumplimiento, con el mercado de destino identificado;
- volumen anual, cantidad de prueba, ubicación de entrega y fecha requerida.
Solicite al proveedor que devuelva:
- el grado exacto, construcción, forma, calibre, convención de ancho y tolerancias;
- longitud o peso del rollo, diámetro interior del núcleo, diámetro exterior, peso bruto, bobinado, perforación y política de empalmes;
- una ficha técnica actual con métodos de ensayo, condiciones, unidades y estado típico versus límite;
- etiquetas de rollo, trazabilidad de lote, opciones de certificado o documento de inspección, y guía de almacenamiento;
- cantidad mínima de pedido, plazo de entrega, estado de stock/personalizado, detalles del rollo de prueba y plan de soporte técnico;
- requisitos de notificación por escrito para cambios en grado, estructura, calibre, aditivos, sitio, proceso o construcción del rollo.
La documentación hace comparables las cotizaciones y respalda la trazabilidad. No reemplaza la prueba de aplicación ni crea evidencia de una capacidad del proveedor que no haya sido verificada.
Preguntas Frecuentes
¿La película con doblez central tiene el doble de su ancho declarado cuando se abre?
Comúnmente, sí—cuando el proveedor declara el ancho doblado. Un web plegado de 500 mm se abriría aproximadamente a 1.000 mm. Confirme la convención en la cotización y la etiqueta del rollo; no infiera el ajuste del empaque basándose únicamente en esa duplicación.
¿Es “single wrap” lo mismo que película de un solo enrollado (single-wound film)?
No de manera confiable. “Película de un solo enrollado” o “película plana enrollada en un núcleo” es la descripción más clara del formato de rollo. Si “single wrap” significa otra cosa en su planta, defina la geometría del web y la ruta de sellado en la solicitud de cotización (RFQ).
¿Puede la película con doblez central (centerfold) utilizarse en una máquina de sellado lateral?
A veces. Depende de la ruta del web, guías, tecnología de sellado, manejo de recortes, ancho, núcleo, diámetro exterior y configuración de control de la máquina específica. Verifique la documentación del fabricante original (OEM) y pruebe el rollo propuesto en lugar de confiar únicamente en la categoría “selladora lateral”.”
¿Cuándo debo utilizar tubo retráctil en lugar de centerfold?
Considere el tubo cuando una manga continua y una longitud de corte variable simplifiquen el empaque, y cuando el producto pueda insertarse a través de un extremo abierto sin daños ni mano de obra excesiva. Verifique la holgura del plano (layflat), el diseño del sello final, la ventilación y la ergonomía de carga en el producto real.
¿Están disponibles POF, PVC y PE en los tres formatos de rollo?
No asuma que lo están. La disponibilidad varía según el proveedor, grado, calibre, ancho, cantidad de pedido y mercado. Solicite la construcción y el formato exactos, y confirme que el grado cotizado cuenta con la documentación técnica y de cumplimiento requerida.
¿Qué debo enviar a un proveedor antes de solicitar muestras?
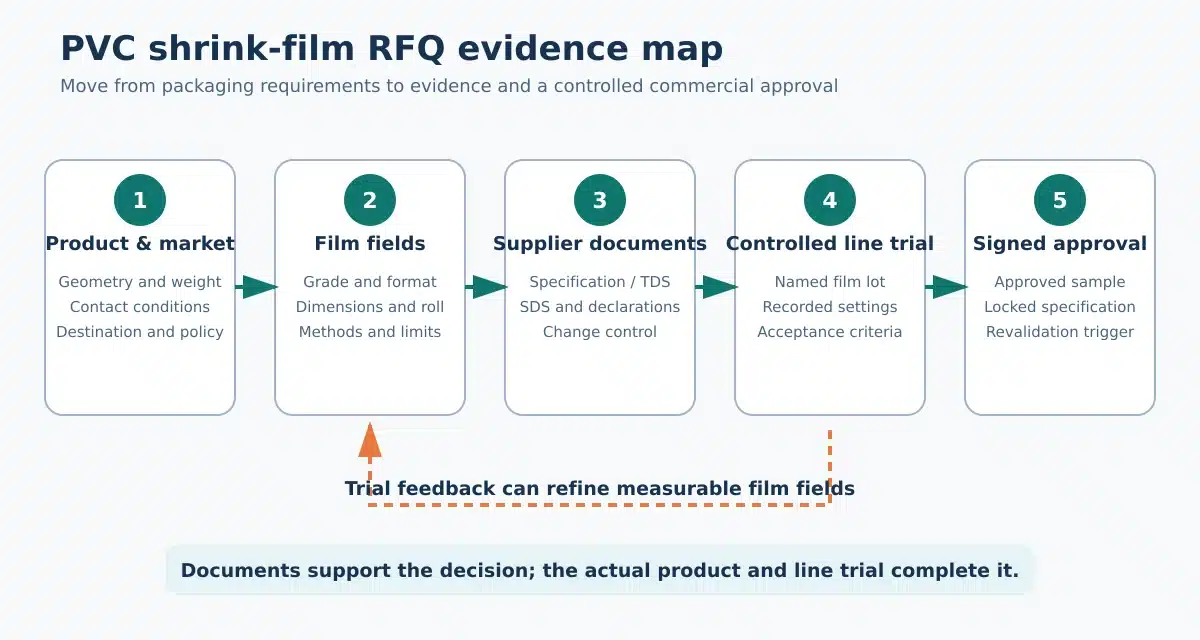
Envíe las dimensiones y orientación del producto, fotos o dibujos, modelos de máquina y límites de rollo, información actual de la película, ejemplos de fallas, producción objetivo, requisitos del empaque y el mercado previsto. Solicite al proveedor que etiquete la muestra con su especificación completa y que proponga condiciones iniciales y criterios de prueba sin tratarlos como aprobación de producción.
Related Bestypack Resources
- ¿Cuál es el mejor envoltorio termocontraíble para envasar alimentos?
- Guía de tipos de embalaje de plástico para alimentos
- Película termocontraíble de poliolefina reticulada
- Proveedor de Películas Retráctiles de Poliolefina POF
- Fabricante y Proveedor de Película Retráctil de Poliolefina
- película retráctil
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German