
Centerfold, single-wound, en krimpfoliebuis zijn geen drie harsfamilies. Het zijn drie manieren om een krimpbare baan aan te bieden aan een verpakkingsproces. Dat onderscheid is belangrijk omdat een bekende polymeernaam niet garandeert dat een rol zal laden, geleiden, sealen of passen op een specifieke verpakkingsmachine.
Eén terminologische opmerking vooraf: “single wrap” is dubbelzinnig. De gevestigde termen voor rolvormen zijn: single-wound film (enkelvoudig gewonden folie) en flat film (vlakke folie). Deze handleiding behoudt de gevraagde titel, maar gebruikt “single-wound” in de technische bespreking. Het praktische doel is niet om één formaat als beste te bekronen. Het is om het formaat te identificeren dat uw apparatuur kan vormen, de afmetingen die uw verpakking nodig heeft, en de exacte kwaliteit die een gecontroleerde test kan doorstaan. lijnproef.
Ten eerste: scheid rolvorm van foliemateriaal
Raadpleeg voor de regelgevende context de Amerikaanse FDA voor voedselverpakkingen voordat u een beoogd gebruik in contact met levensmiddelen goedkeurt.
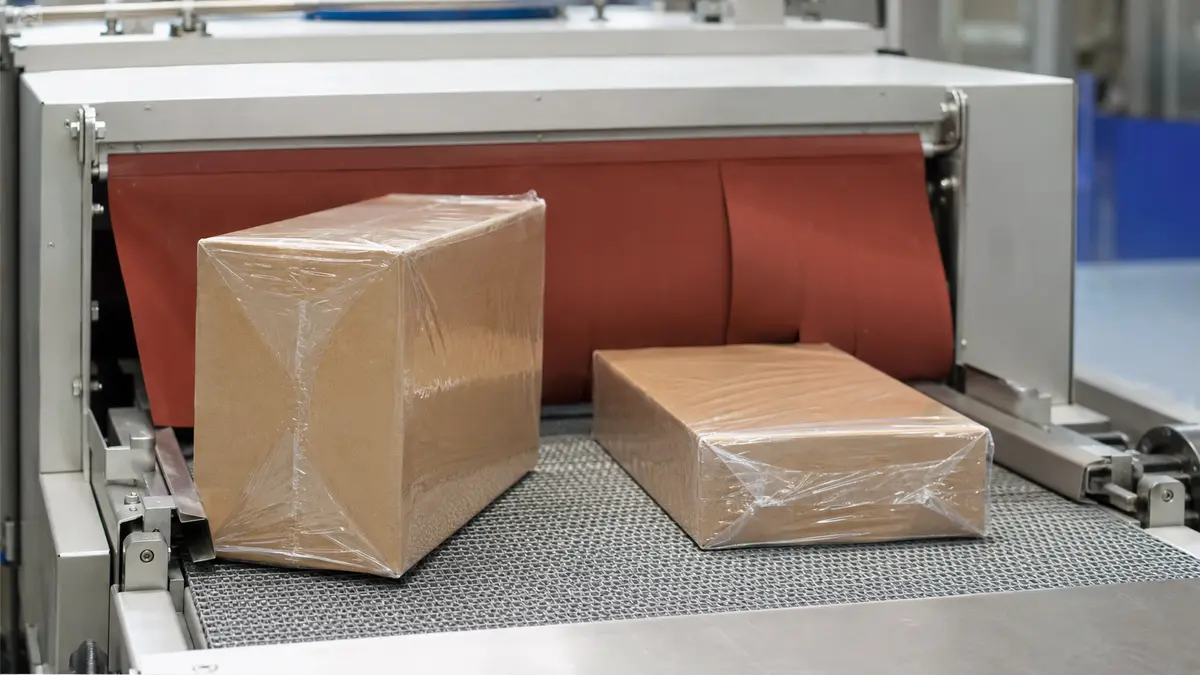
Clysar definieert single-wound film als vlakke folie gewonden op een kern. Centerfold en tubing beschrijven andere fysieke baanaanbiedingen. Geen van deze labels specificeert op zichzelf polymeerfamilie, laagstructuur, oriëntatie, krimpkracht, sealvenster, dikte, voedselcontactstatus of geschiktheid voor een specifieke lijn.
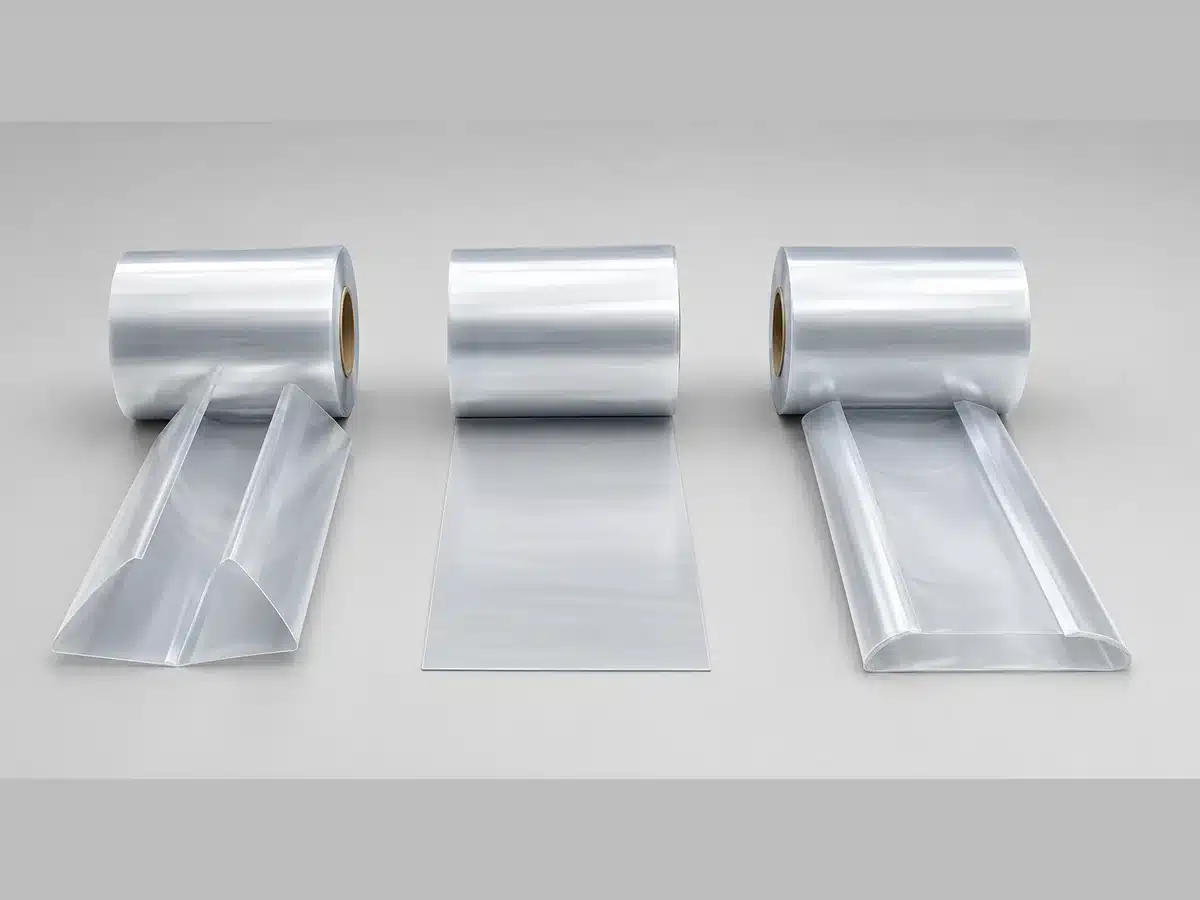
Rolpresentatie en harskwaliteit beantwoorden verschillende vragen
Beschouw een krimpfoliespecificatie als drie gekoppelde beslissingen:
- Rolpresentatie: centerfold, single-wound vlakke folie, of platgelegde tubing.
- Folieconstructie: de exacte harsfamilie van de leverancier, meerlaagse structuur, kwaliteit, dikte en opties zoals perforatie.
- Toepassingspad: de verpakkingsmachine, vormer, sealer, tunnel, productoriëntatie en beoogde output.
Het wijzigen van slechts één laag kan het resultaat veranderen. Een polyolefine-kwaliteit die als gevouwen en vlakke baan wordt aangeboden, kan verschillende rollengtes, handlingbehoeften of voorraadstatus hebben. Een verpakkingsmachine die één centerfoldbreedte accepteert, kan een andere rol afwijzen vanwege kerndiameter of buitendiameter.
Wat leveranciers gewoonlijk bedoelen met “single wrap”
Plaats “single wrap” niet alleen op een offerteaanvraag. Als u één ongevouwen baan bedoelt, schrijf dan single-wound (vlakke) krimpfolie en voeg de vereiste breedteconventie toe. Als u een verpakking bedoelt die één keer om een product is gewikkeld, beschrijf dan het beoogde sealpatroon en machinepad. Duidelijke terminologie voorkomt dat een leverancier een baanvorm offerert die fysiek verschilt van wat uw apparatuur verwacht.
Het onderscheid beschermt ook materiaalvergelijkingen. Polyolefine, PVC, en polyethyleen zijn materiaalcategorieën; centerfold, vlakke folie en tubing zijn conversie- of rolpresentatiekeuzes. Evalueer beide, maar vervang nooit de ene beslissing door de andere.
Centerfold-krimpfolie: een voorgevouwen baan voor openen en sealen
Centerfoldfolie begint als een vlakke baan die in de lengte is gevouwen. Op de rol is één longitudinale rand de vouw en de tegenoverliggende zijde opent in twee lagen. Deze ingebouwde pocket stelt een operator of verpakkingsmachine in staat om het product tussen de lagen te plaatsen voordat de resterende randen worden geseald.
Vouw, open zijde en rolbreedte
Leveranciers vermelden de centerfoldbreedte gewoonlijk als de gevouwen breedte. Onder die conventie opent een 500 mm centerfoldbaan tot ongeveer 1.000 mm volledige baanbreedte. “Gewoonlijk” is belangrijk: leg de conventie schriftelijk vast in plaats van te vertrouwen op een veronderstelde catalogusgewoonte.
De geopende breedte is nog steeds niet gelijk aan de bruikbare pakketomtrek. Het pakket heeft speling nodig voor producthoogte, registratie of geleiding, sealplaatsing, krimpgedrag en de geometrie van de verpakkingsmachine. Een screeningsformule kan helpen bij het selecteren van een proefbreedte, maar bevestiging door leverancier en machine moet de rolbestelling bepalen.
Noteer ook de vouworiëntatie en afwikkelrichting. De vouw moet correct bij het product en de geleiders komen, en ongelijkmatig vouwen of geleiden kan kreukels, instabiele seals of verspild trimafval veroorzaken. Lucht moet kunnen ontsnappen nadat de folie is gesloten; een geschikte perforatie of andere ontluchtingsmethode helpt voorkomen dat de gesealde zak in de tunnel opgeblazen blijft.
L-bar en zijseal-paden
Een L-bar-sealer is een natuurlijk centerfoldpad. Het product komt tussen de lagen, en de L-vormige balk snijdt en sealt de open zijden in één cyclus. Plexpack’s beschrijving van L-bar-apparatuur vermeldt ook de rol van perforatie bij het ontluchten van ingesloten lucht voordat het pakket krimpt.
Centerfold kan ook op zijsealsystemen verschijnen, maar een zijsealer is een machinecategorie en geen bewijs van universele baancompatibiliteit. Bevestig het filmpad van de machine, maximale breedte, kern- en buitendiameterlimieten, perforatieopstelling, sealtechnologie en productbereik. De OEM-handleiding en een proef zijn essentieel.
Single-wound krimpfolie: één vlakke baan, gevormd op de machine
Single-wound film is één vlakke baan die direct op een kern is gewonden. In tegenstelling tot centerfold heeft het geen voorgevouwen pocket. De machine moet de baan rond het product geleiden en vormen, of een centerfolder toevoegen vóór een met centerfold gevoed sealpad.
Hoe een vlakke baan een pakket wordt
Op een lap-seal-verpakkingsmachine wordt de vlakke baan over een vormploeg getrokken. De vormer wikkelt de folie rond het product, de longitudinale randen overlappen—gewoonlijk onder het product—en de overlap wordt verbonden. Een eindsealinrichting scheidt vervolgens de continue huls in individuele pakketten. Texwrap beschrijft dit vlakke-foliepad en onderscheidt het van L-bar- en zijsealconfiguraties.
Dat vormpad kan zichtbaar zijtrimafval verminderen en de longitudinale seal wegplaatsen van een displayzijde. Het bindt ook de foliebreedte en vormhardware aan de productgeometrie. Een toegewijde vormer kan efficiënt zijn voor lange runs van een stabiele productgrootte, maar minder handig wanneer afmetingen frequent veranderen.
Een andere opstelling gebruikt een centerfolder om single-wound folie inline in een gevouwen baan om te zetten. Dit kan inkoop- of rollengteopties uitbreiden, maar voegt een component toe die moet worden uitgelijnd, gereinigd, onderhouden en correct ingesteld na een rolwissel.
Langere runs, vormhardware en omstelling
Sommige leveranciersdatasheets vermelden ongeveer tweemaal de single-wound lengte van de overeenkomstige centerfoldrol bij dezelfde dikte. IPG’s krimpfoliebrochure publiceert bijvoorbeeld gepaarde centerfold- en single-wound lengtes voor specifieke kwaliteiten. Beschouw dit als productspecifiek bewijs, niet als een industriële conversieregel.
Langere rollen kunnen rolwissels verminderen, maar lengte is slechts één onderdeel van uptime. Controleer maximale rol buitendiameter en gewicht, hef- of takelbehoeften, afwikkelspanning, veilige handling, splicebeleid, werkelijke omsteltijd en of de vereiste breedte op voorraad is of op maat moet worden gemaakt. Een langere rol die het afwikkel- of handlingsysteem overschrijdt, is geen operationeel voordeel.
Krimpbuis: een continue huls met open uiteinden
Platgelegde tubing is een continue naadloze buis die plat is geperst en op een kern is gewonden. In de platte staat heeft het twee gevouwen randen. Wanneer een lengte van de rol wordt gesneden, is de huls open aan de uiteinden in plaats van langs een longitudinale zijde.
Platgelegde breedte, twee vouwen en eindseals
Voor een perfect cirkelvormige buis is de platgelegde breedte de helft van de omtrek. Brentwood Plastics geeft de geometrische relatie, maar echte pakketten zijn zelden perfecte cirkels en hebben processpeling nodig. Producthoeken, dwarsdoorsnedeveranderingen, sealtoeslag, foliedikte, krimppercentage en laadwrijving zijn allemaal van belang. Behandel de geometrie daarom als een startberekening en vraag de leverancier om de proefmaat te bevestigen.
Tubing kan in verschillende lengtes worden gesneden en aan één of beide uiteinden worden geseald, waardoor één breedte producten met variërende lengtes kan bedienen. Het kan ook de noodzaak elimineren om een longitudinale naad te creëren. De resterende eindseals hebben echter nog steeds voldoende oppervlak, sterkte en uiterlijk nodig, en ingesloten lucht heeft nog steeds een gecontroleerd ontsnappingspad nodig.
Wanneer tubing helpt—en wanneer laden de beperking wordt
Tubing is het overwegen waard wanneer een bestaande huls het pakket vereenvoudigt, vooral voor lange producten of families die een dwarsdoorsnede delen maar in lengte variëren. De kritieke vraag is hoe het product binnenkomt. Het moet door een open uiteinde worden ingebracht, of de lijn moet de huls anderszins snijden en rond het product positioneren.
Grote eindkenmerken, kwetsbare oppervlakken, scherpe randen, bevestigde kabels of moeilijke handmatige handling kunnen dat laadpad onpraktisch maken. In die gevallen kan een centerfoldpocket of een machinegevormde vlakke baan eenvoudiger zijn. Verpakkingsbuis moet ook niet worden verward met elektrische krimpkous, die is ontworpen voor een andere toepassing en specificatiesysteem.
Centerfold vs single-wound vs tubing: vergelijking op dezelfde as
Gebruik de volgende tabel om formaten te elimineren die niet kunnen werken voordat u filmkwaliteiten vergelijkt.
| Beslissingsas | Centerfold | Single-wound | Krimpslang |
|---|---|---|---|
| Tubing | Baan op de rol | Vlakke baan in de lengte gevouwen | Eén vlakke, ongevouwen baan |
| Continue buis plat geperst | Te vermelden breedte | Gevouwen breedte, plus geopende-breedteconventie | Volledige vlakke baanbreedte |
| Product laden | Tussen twee voorgevouwen lagen | In een baan gevormd door de machine | Via een open uiteinde of huls-laadsysteem |
| Vormgereedschap | Vouw reeds aangeleverd | Vormploeg of middenvouwer kan vereist zijn | Buis bestaat reeds |
| Longitudinale naad | Vouw aan één zijde; machine kan zij-/eindafdichtingen creëren | Overlappende, zij- of andere machinale longitudinale afdichting | Geen toegevoegde longitudinale naad voor naadloze buis |
| Eindafsluiting | Gecreëerd door het afdichtingspad | Stroomafwaarts gevormd na het vormen | Eén of beide afgesneden uiteinden afgedicht zoals vereist |
Dit zijn typische uitgangspunten, geen gegarandeerde compatibiliteit. Rangschik de formaten niet op kosten of snelheid zonder de exacte kwaliteit, dikte, rolopbouw, verpakkingsmachine, productmix, arbeidsmethode en proefgegevens.
Meet en specificeer de rol zonder dubbelzinnigheid
De snelste manier om onvergelijkbare offertes te ontvangen is door alleen “500 mm krimpfolie” aan te vragen. De snelste manier om dat risico te verminderen is door de fysieke breedte en de machinelimieten te benoemen.
Geef exact aan wat de breedte betekent
- Middenvouw: gevouwen breedte, met de geschatte open breedte afzonderlijk vermeld.
- Enkelgewonden: volledige platte baanbreedte.
- Buis: platliggende breedte, niet de diameter en niet een veronderstelde verpakkingsomtrek.
Registreer productafmetingen in de oriëntatie zoals ze bij de afdichtmachine zijn. Vermeld de maximale afmeting en tolerantie voor elke SKU binnen het bereik, niet alleen een nominale kartontekening. Als een leveranciersformule wordt gebruikt om de breedte te screenen, identificeer dan de formule en de toeslag zodat beide partijen de aanname kunnen beoordelen.
Bouw een volledige rolspecificatie op
Een inkoopgereed specificatie kan deze structuur volgen:
Folie: leverancier en exacte kwaliteit (of prestatiebrief); vorm: middenvouw / enkelgewonden / platliggende buis; dikte: nominale waarde, eenheid en tolerantie; breedte: waarde, tolerantie en gevouwen/volledige/platliggende conventie; rolopbouw: lengte of nettogewicht, kerndiameter, maximale buitendiameter, maximaal brutogewicht van de rol; oriëntatie: wikkel/afwikkelrichting, behandelde of bedrukte zijde indien van toepassing; opties: perforatiepatroon en -locatie; kwaliteit: aantal en markering van lassen, rand- en wikkelvereisten, roletiket en partijtraceerbaarheid; verpakking: ophanging/karton/palletmethode en opslagomstandigheden.
Maximale buitendiameter en rolgewicht zijn apparatuur- en veiligheidslimieten, geen optionele commerciële details. De IoPP-rollstock-specificatiegids benadrukt het relateren van roldimensies aan hanteringsapparatuur. De specificatie moet ook aangeven wie afwijkingen goedkeurt en of een leverancier de rolopbouw mag wijzigen terwijl dezelfde filmnaam wordt gehandhaafd.
Stem het formaat af op product, apparatuur en doorvoer
Begin met het gedocumenteerde baantraject van de geïnstalleerde machine. Gebruik vervolgens product- en operationele beperkingen om het volgende formaat voor de proef te kiezen.
| Operationele situatie | Waarschijnlijk uitgangspunt | Verifiëren vóór de proef |
|---|---|---|
| Bestaande L-balk sealer; diverse retailproducten | Centerfold | Afdichtbalkenvelop, gevouwen breedte, kern/buitendiameter, ontluchting, tunnelbereik |
| Lap-seal verpakkingsmachine; lange series met stabiele afmetingen | Single-wound | Formaatgrootte, overlap/afdichtmethode, platte baanbreedte, rolhantering |
| Zijafdichtingsmachine; gemengde productlengtes | Door de machine goedgekeurde middenvouw of platte baanpad | OEM-foliepad, zijafdichtingsconfiguratie, trimafvoer, snelheid en afstand |
| Lange producten met een vergelijkbare dwarsdoorsnede | Buis kan nuttig zijn | Eindlaadtoegang, platliggende speling, snijlengte, eindafdichtingssterkte |
| Frequente breedtewisselingen en beperkte hefmiddelen | Middenvouw kan de hantering vereenvoudigen | Werkelijke rollen, omschakeltijd, rolgewichten, SKU-dekking |
| Productielijn met hoge output die minder rolwisselingen nastreeft | Enkelvoudig gewikkeld kan een proef rechtvaardigen | Maximale buitendiameter/gewicht, hijsinrichting, lasstrategie, aangepaste levertijd |
Productwarmtegevoeligheid, scherpe hoeken, zachte of breekbare oppervlakken en de vereiste seelpositie kunnen de eerste keuze omverwerpen. Outputdoelstellingen moeten ook duurzaam goede verpakkingen per uur omvatten—niet alleen het geadverteerde maximum van de verpakkingsmachine. Uitval, herverpakkingen, storingen, opwarmtijd, rolwisselingen en inspectietijd horen in de berekening thuis.
Het resultaat van deze matrix is een shortlist. Productiegoedkeuring volgt pas nadat de exacte folie en rolconstructie op de daadwerkelijke apparatuur zijn gedraaid met gedefinieerde acceptatiecriteria.
Kwalificeer de Exacte Folie op de Daadwerkelijke Lijn
Een laboratoriumeigenschap en een productieresultaat beantwoorden verschillende vragen. Normen stellen teams in staat om gedefinieerde eigenschappen onder gedefinieerde omstandigheden te vergelijken. Een lijnproef onthult hoe de geleverde rol, machine-instellingen, product, operators en omgeving op elkaar inwerken.
Koppel elke eigenschap aan een methode en conditie
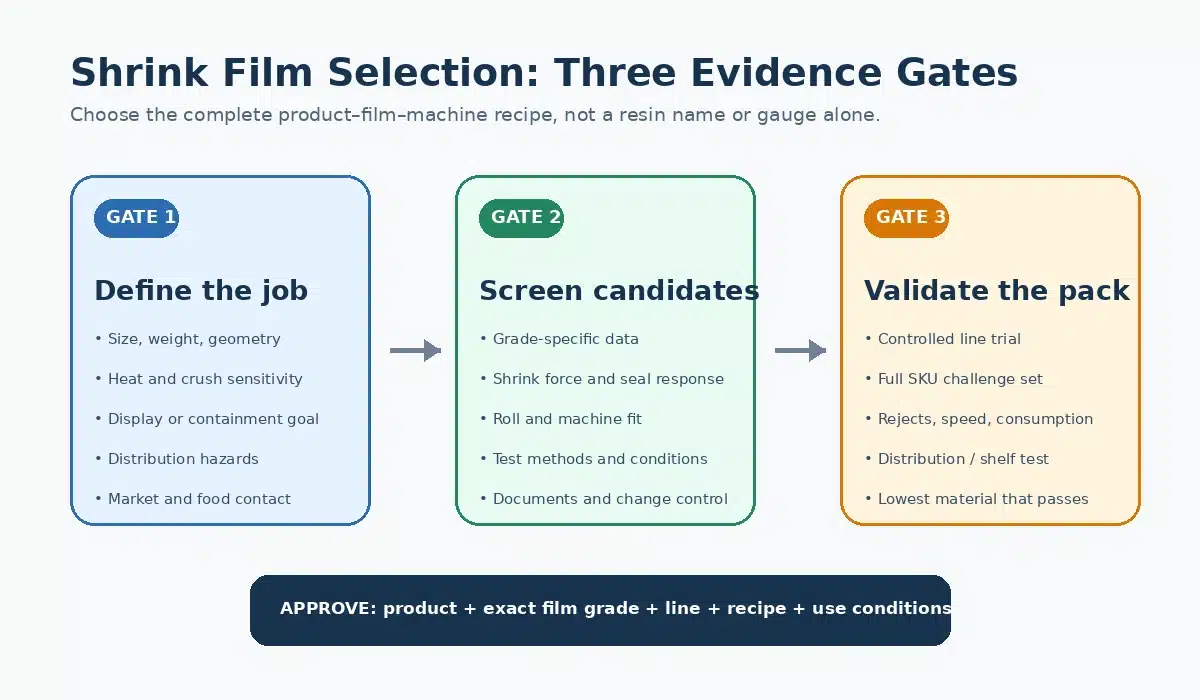
De huidige ASTM-kunststofcatalogus vermeldt D2732-14(2025), D2838-18(2026) en D882-26. ASTM F88/F88M-23 behandelt seelsterkte voor flexibele barrièrematerialen.
| Bewijs | Wat het karakteriseert | Wat het resultaat moet vergezellen |
|---|---|---|
| ASTM D2732 | Onbeperkte lineaire thermische krimp | Editie, monstername-richting, temperatuur, blootstelling en conditionering |
| ASTM D2838 | Krimpspanning, krimpkracht, oriëntatie-ontspanningsspanning | Editie, procedure, beperking, temperatuur, dikte en richting |
| ASTM D882 | Trekeigenschappen van dunne kunststoffolie/platen | Editie, monstername-geometrie, richting, conditionering en testsnelheid |
| ASTM F88/F88M | Kracht om een gesealde strook te scheiden en faalwijze | Editie, monstername-breedte, techniek, klemopstelling, snelheid en faalwijze |
| Leveranciersdatasheet | Typische of grenswaarden voor één genoemde kwaliteit | Kwaliteit, dikte, methode, eenheden, condities, revisiedatum en disclaimer |
Datasheets vermelden vaak dat het om waarden gaat.
Voer een gecontroleerde kwalificatieproef uit
- Bevries de input: exacte kwaliteit, vorm, dikte, breedte, rolconstructie, partij, product-SKU, oriëntatie en omgevingscondities.
- Registreer de machine: verpakkingsmachine- en tunnelidentificaties, vormdelen, seeltechnologie, perforatie, tunnelzone-instellingen, luchtregelingen en transportsnelheid.
- Definieer het venster: gebruik de richtlijnen van leverancier en OEM om veilige startcondities in te stellen; wijzig één gecontroleerde factor tegelijk.
- Meet operationele prestaties: duurzame goede verpakkingen per uur, folieverbruik per geaccepteerde verpakking, uitval, storingen, rolwisseltijd en interventies.
- Inspecteer verpakkingen: seelcontinuïteit en faalwijze, rimpels, hondenoren, doorsmelting, gaten, productvervorming, helderheid en overeengekomen afmetingen.
- Daag het bereik uit: draai relevante product- en procesextremen, niet alleen de eenvoudigste SKU onder nominale omstandigheden.
- Keur de specificatie goed: bewaar het monster, de instellingen, waarnemingen, acceptatiebeslissing en wijzigingsbeheersvereisten.
Kallfass beveelt proefbatches en fijnafstelling aan voor seelintegriteit, krimp, uiterlijk, snelheid, folieverbruik en productbescherming. De proef moet uw acceptatiebewijs opleveren; dit artikel kan hiervoor geen universele grenzen leveren.
RFQ-checklist voor krimpfolie-rolmateriaal
Stuur voldoende informatie zodat de leverancier hetzelfde probleem kan beprijzen dat u wilt oplossen:
- productafmetingen, toleranties, gewicht, oriëntatie, oppervlak- en randprofiel;
- verpakkingsmachine, vormer, sealer en tunnel merk/model, plus foliebaan- en rolgrenzen;
- huidig folielabel of datasheet, huidige rolspecificatie, instellingen en waargenomen faalwijzen;
- vereiste goede verpakkingen per uur, omschakelpatroon, SKU-bereik, ploegendienstschema en hanteringsmethode;
- beoogde rolvorm, of toestemming voor de leverancier om er een aan te bevelen met redenen;
- vereisten voor verpakkingsuiterlijk, bescherming, seelpositie en warmtegevoeligheid;
- opslag-, distributie- en nalevingscondities, met identificatie van de doelmarkt;
- jaarlijks volume, proefhoeveelheid, leveringslocatie en gewenste datum.
Vraag de leverancier om het volgende te retourneren:
- de exacte kwaliteit, constructie, vorm, dikte, breedteconventie en toleranties;
- rollengte of -gewicht, kerndiameter, buitendiameter, brutogewicht, wikkeling, perforatie en lasbeleid;
- een actueel technisch datasheet met testmethoden, condities, eenheden en de status typisch-versus-grenswaarde;
- roletiketten, partijtraceerbaarheid, certificaat- of inspectiedocumentopties en opslagrichtlijnen;
- MOQ, levertijd, voorraad/maatwerkstatus, proefroldetails en technisch ondersteuningsplan;
- schriftelijke kennisgevingsvereisten voor wijzigingen in kwaliteit, structuur, dikte, additieven, locatie, proces of rolconstructie.
Documentatie maakt offertes vergelijkbaar en ondersteunt traceerbaarheid. Het vervangt niet de toepassingsproef en creëert geen bewijs van een leverancierscapaciteit die niet is geverifieerd.
Veelgestelde vragen
Is middenvouwfolie tweemaal de vermelde breedte wanneer deze wordt geopend?
Doorgaans ja—wanneer de leverancier de gevouwen breedte. Een 500 mm gevouwen baan zou dan openen tot ongeveer 1.000 mm. Bevestig de conventie op de offerte en het rollabel; leid de verpakkingspasvorm niet uitsluitend af uit die verdubbeling.
Is “single wrap” hetzelfde als enkelvoudig gewikkelde folie?
Niet betrouwbaar. “Enkelvoudig gewikkelde folie” of “vlakke folie gewikkeld op een kern” is de duidelijkere rolvormbeschrijving. Als “single wrap” in uw fabriek iets anders betekent, specificeer dan de baanmeetkunde en het sealpad in de RFQ.
Kan centerfoldfolie op een zijsealmachine worden gebruikt?
Soms. Dit hangt af van het specifieke baantraject van de machine, geleiders, sealtechnologie, trimafvoer, breedte, kern, buitendiameter en besturingsconfiguratie. Raadpleeg de OEM-documentatie en test de voorgestelde rol in plaats van te vertrouwen op de categorienaam “zijsealer.”
Wanneer moet ik krimpfoliebuis gebruiken in plaats van centerfold?
Overweeg buisvormige folie wanneer een doorlopende huls en variabele snijlengte de verpakking vereenvoudigen, en wanneer het product via een open uiteinde kan worden ingebracht zonder schade of overmatige arbeid. Verifieer de platliggende speling, eindsealontwerp, ventilatie en laadergonomie op het daadwerkelijke product.
Zijn POF, PVC en PE beschikbaar in alle drie de rolvormen?
Ga daar niet vanuit. De beschikbaarheid varieert per leverancier, kwaliteit, dikte, breedte, bestelhoeveelheid en markt. Vraag naar de exacte constructie en vorm en bevestig vervolgens dat de geoffreerde kwaliteit over de vereiste technische en nalevingsdocumentatie beschikt.
Wat moet ik naar een leverancier sturen voordat ik monsters aanvraag?
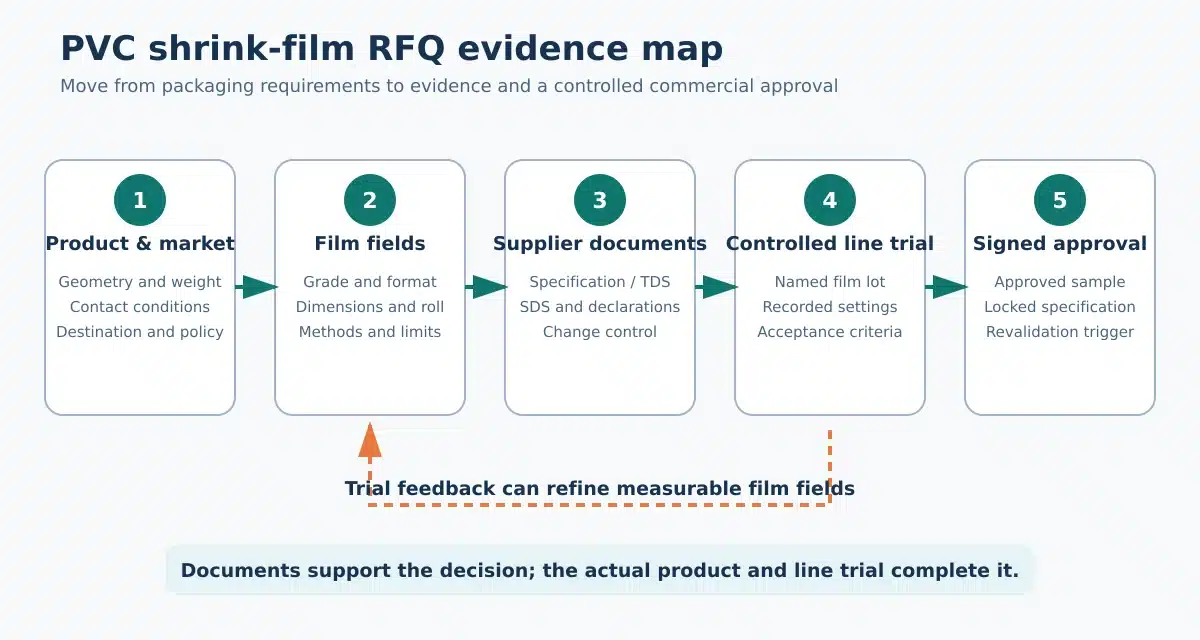
Stuur productafmetingen en oriëntatie, foto's of tekeningen, machinemodellen en rollimieten, huidige folie-informatie, faalvoorbeelden, beoogde output, verpakkingseisen en de beoogde markt. Vraag de leverancier om het monster te labelen met de volledige specificatie en om startcondities en proefcriteria voor te stellen, zonder deze als productiegoedkeuring te behandelen.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German