
PVA Le film peut résoudre un problème d’emballage très spécifique : contenir un produit dosé jusqu’à ce que l’eau soit censée le libérer. Cette description simple masque le véritable travail de sélection. Le “ PVA ” peut désigner différents polymères, la solubilité dans l’eau dépend du grade et des conditions, et un film qui disparaît à la vue n’a pas automatiquement satisfait à une exigence de biodégradabilité ou de conformité. Ce guide explique le matériau, ses compromis, ses applications courantes et les éléments de preuve qu’un acheteur d’emballage devrait demander avant toute approbation.
Qu'est-ce que le film PVA ?
Pour le contexte de contact alimentaire aux États-Unis, consultez l'eCFR. de l'eCFR avant d'approuver une déclaration concernant un film fini.
Pour un contexte contexte, examinez les dispositions relatives aux polymères de l'eCFR avant d'approuver une revendication relative à un film fini.
Dans les emballages hydrosolubles, le film de PVA désigne généralement un film à base de l'alcool polyvinylique d'un polymère synthétique également désigné sous le sigle PVOH. Son grand nombre de groupes hydroxyle lui confère une forte affinité pour l'eau et un comportement filmogène utile. Le film commercial.
PVA, PVOH et Acétate de Polyvinyle ne sont pas identiques
Le PVOH est l’abréviation la plus claire pour l’alcool polyvinylique, car le PVA est parfois utilisé de manière informelle pour l’acétate de polyvinyle. L’alcool polyvinylique est généralement obtenu par hydrolyse ou alcoolyse de l’acétate de polyvinyle. Le degré de cette conversion est appelé.
Une spécification fournisseur sans ambiguïté doit donc indiquer “ alcool polyvinylique (PVOH) ” et identifier le grade ou la famille de film. Le seul nom du polymère ne révèle pas les additifs du film, la teneur résiduelle en acétate, l’épaisseur, la couche de scellage, le profil de dissolution ni l’application prévue.
Important : N’approuvez pas un film décrit uniquement comme “ PVA ”. Confirmez le nom complet du polymère, le grade du film fini et la fiche technique spécifique à l’application.
Comment le film PVA est fabriqué
La résine PVOH commence en amont par de l’acétate de polyvinyle et une étape d’hydrolyse contrôlée. Pour fabriquer un film, un producteur doit transformer la résine et tout composant de formulation approuvé en une bande continue. Les voies industrielles comprennent la formation de film en solution suivie d’un séchage contrôlé, ainsi que des approches de traitement à l’état fondu pour les formulations conçues pour tolérer ce procédé.
Des plastifiants et d’autres additifs peuvent être utilisés pour ajuster la flexibilité, le traitement, le scellage ou la réponse à l’eau. Le séchage et l’historique thermique peuvent également affecter le film. Ces choix sont spécifiques au fournisseur. Un acheteur ne doit pas déduire une recette, une structure de couches ou une voie de production à partir des termes “Le film PVA.”
Comment le film PVA se dissout dans l'eau
La dissolution est un processus de transfert de masse , et non une constante matérielle unique. L’eau entre d’abord en contact avec le film, le pénètre et le plastifie, puis permet aux chaînes polymères de se séparer dans le liquide environnant. L’emballage peut se rompre avant que le polymère ne soit entièrement dispersé. Pour cette raison, “ s’ouvre ”, “ se désintègre ”, “ n’est plus visible ” et “ est entièrement dissous ” sont des points finaux différents.
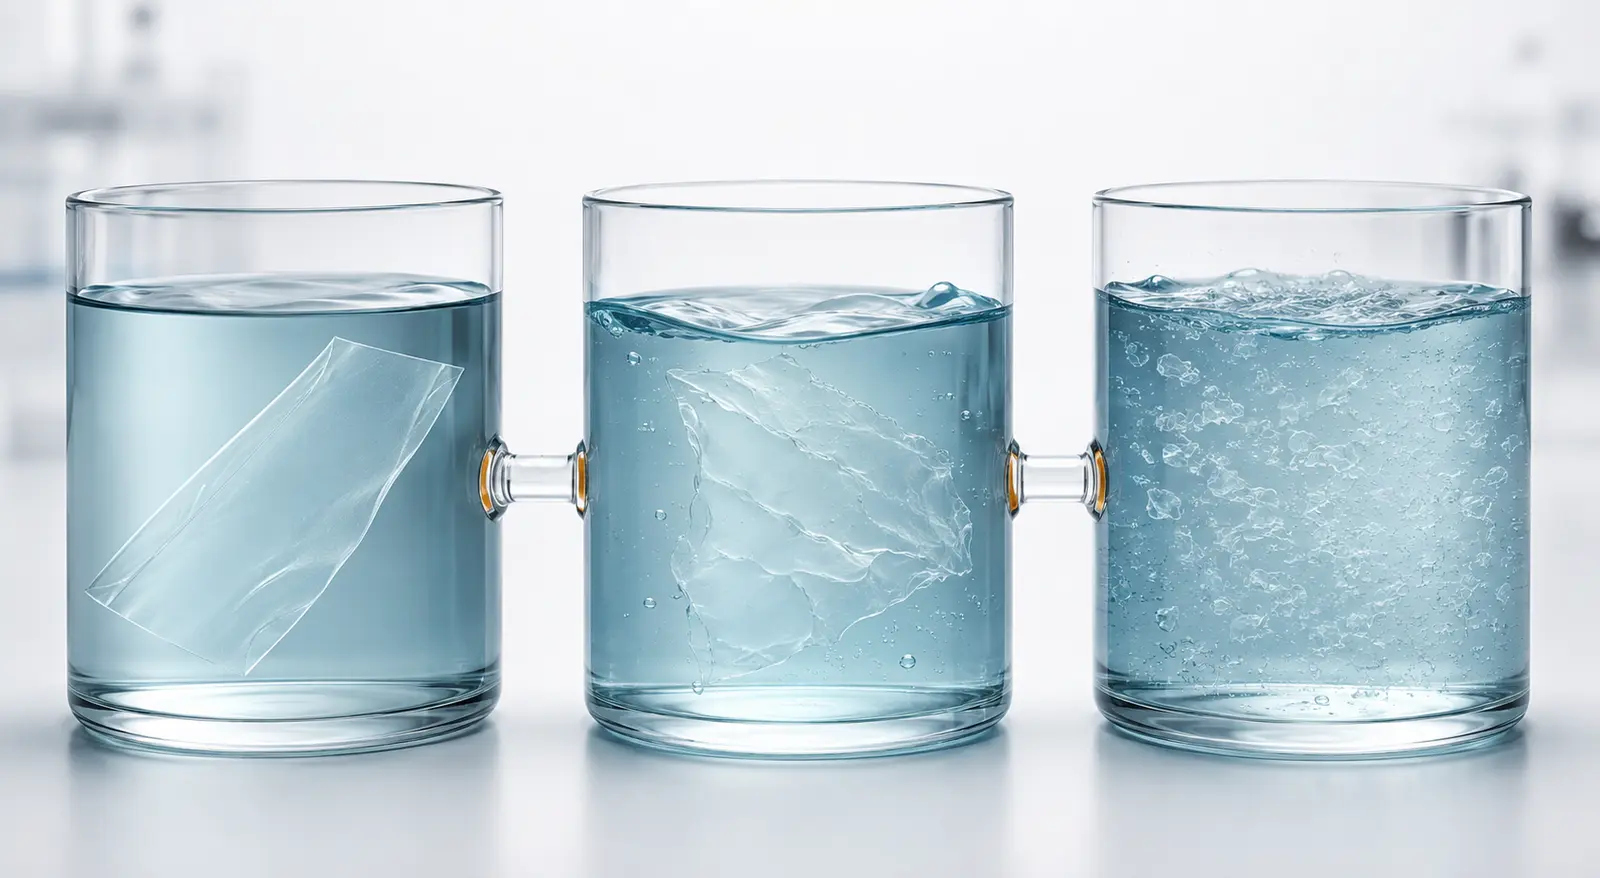
Facteurs liés au film et au polymère
La désignation du grade du fournisseur établit le point de départ. La discussion technique de Kuraray sur le PVOH montre que la solubilité varie avec le degré d’hydrolyse, le degré de polymérisation, la concentration, la température, le temps et l’agitation dans les conditions spécifiques testées. Ce comportement de la résine est utile pour comprendre les variables, mais il ne constitue pas une garantie pour le film fini.
| Facteur lié au film ou au polymère | Pourquoi c'est important | Ce que l’acheteur doit Demande |
|---|---|---|
| Degré d'hydrolyse | Modifie les liaisons intermoléculaires et la réponse à l’eau | Identification du grade et profil de dissolution du fournisseur |
| Caractéristiques du grade liées au poids moléculaire | Peut affecter la mobilité des chaînes, la viscosité de la solution et le comportement du film | Données du grade et méthode utilisée pour le caractériser |
| Formulation | Les plastifiants, charges, revêtements, encres ou autres composants peuvent modifier la réponse | Déclaration de composition du film fini au niveau que le fournisseur peut divulguer |
| Épaisseur et construction | Plus de matériau ou plusieurs couches fonctionnelles peuvent modifier la séquence de libération | Épaisseur totale, tolérances et description de la couche/fonction |
| Historique thermique | Le séchage, le scellage ou un chauffage ultérieur peuvent modifier la structure et la réponse à l'eau | Limites de conversion et données provenant d'un film traité représentatif |
Aucune ligne de ce tableau ne prédit un temps de dissolution par elle-même. Comparez les films finis uniquement lorsque l'éprouvette, le conditionnement, les conditions de l'eau, l'agitation, le point final et les unités de rapport correspondent.
Conditions d'utilisation finale
L'eau réceptrice fait partie du système d'emballage. La température, le volume, l'agitation, la dureté, le pH et les ingrédients dissous peuvent tous modifier le mouillage et la dispersion. La formulation emballée compte également : les tensioactifs concentrés, les sels, les solvants, le pH élevé ou bas, ou l'eau migrant du produit peuvent altérer le film pendant le stockage et l'utilisation.
Un protocole de dissolution utile doit définir :
- la plage de température de l'eau, le volume et le mouvement ;
- la surface du film, l'épaisseur, la géométrie du joint et l'historique de conditionnement ;
- le produit emballé ou un simulant justifié ;
- le temps d'ouverture requis et le point final séparé de dissolution complète ;
- la durée du test, les observations, l'évaluation des résidus et la règle d'acceptation.
Important : “ Soluble dans l'eau froide » n'est pas une spécification complète. Elle nécessite encore une plage de température, une configuration de test, un point final et un temps d'acceptation pour l'emballage fini.Propriétés clés et compromis”Le film PVA est choisi car il peut combiner un confinement temporaire avec une réponse contrôlée à l'eau. Le même caractère hydrophile qui permet la libération rend également le contrôle de l'humidité central pour le stockage et la conversion.
Illustration conceptuelle : la réponse à l'humidité, la manipulation mécanique, le scellage et la dissolution doivent être évalués ensemble.
Le film PVA est sélectionné car il peut combiner un confinement temporaire avec une réponse contrôlée à l'eau. Le même caractère hydrophile qui permet la libération rend également le contrôle de l'humidité essentiel au stockage et à la transformation.
C'est pourquoi les instructions de stockage et de conditionnement d'un fournisseur font partie de la spécification qualité. Une cible d'entrepôt copiée d'un autre grade n'est pas fiable. Enregistrez l'état de l'emballage non ouvert, la durée de stockage, la température et l'humidité relative réelles, la pratique d'acclimatation et le temps entre l'ouverture et l'utilisation.
Compatibilité mécanique, de scellage et chimique.
La résistance du film doit être suffisante pour le déroulage, le formage, le remplissage, le scellage, l'emballage, le transport et l'utilisation par le consommateur, mais elle doit être mesurée dans des conditions de conditionnement pertinentes. La résistance à la traction, l'allongement, le comportement à la déchirure, la résistance à la perforation et la friction dépendent de la méthode, de la direction, de l'épaisseur et de l'humidité. Les résultats MD et TD ne doivent pas être fusionnés en une seule affirmation générique de « résistance ».
Le scellage est également spécifique au système. La fenêtre opérationnelle dépend du film fini, de la géométrie du joint, de la conception des mâchoires, de la température, de la pression, du temps de maintien, de la contamination et de la vitesse de la ligne. Un seul chiffre de résistance du joint n'établit pas une fenêtre robuste. Si le sachet contient un liquide ou un gel, la formulation doit également être évaluée pour la migration, le gonflement, la plastification, les fuites ou l'affaiblissement prématuré sur la durée de conservation prévue.
La résistance du film doit être suffisante pour le déroulage, le formage, le remplissage, le scellage, l’emballage, le transport et l’utilisation par le consommateur — mais elle doit être mesurée dans des conditions de conditionnement pertinentes. La résistance à la traction, l’allongement, le comportement au déchirement, la résistance à la perforation, et le frottement dépendent de la méthode, de la direction, de l’épaisseur et de l’humidité. Les résultats MD et TD ne doivent pas être fusionnés en une seule affirmation générique de “ résistance ”.
Le scellage est tout aussi spécifique au système. La fenêtre de fonctionnement dépend du film fini, de la géométrie du joint, de la conception des mâchoires, de la température, de la pression, du temps de maintien, de la contamination et du la vitesse de ligne. Un seul chiffre de résistance du joint ne permet pas d’établir une fenêtre robuste. Si le sachet contient un liquide ou un gel, la formulation doit également être évaluée pour la migration, le gonflement, la plastification, les fuites ou un affaiblissement prématuré sur la durée de conservation prévue.
Le compromis pratique est clair : améliorer la résistance initiale à l’eau, la manipulation à sec ou la résistance à la chaleur peut modifier le comportement de libération. Les acheteurs doivent évaluer ces propriétés ensemble plutôt que d’optimiser un seul résultat isolément.
Illustration conceptuelle : les exemples d'application identifient les modes d'utilisation, et non l'approbation d'un grade de film spécifique.
Emballage dose unitaire.
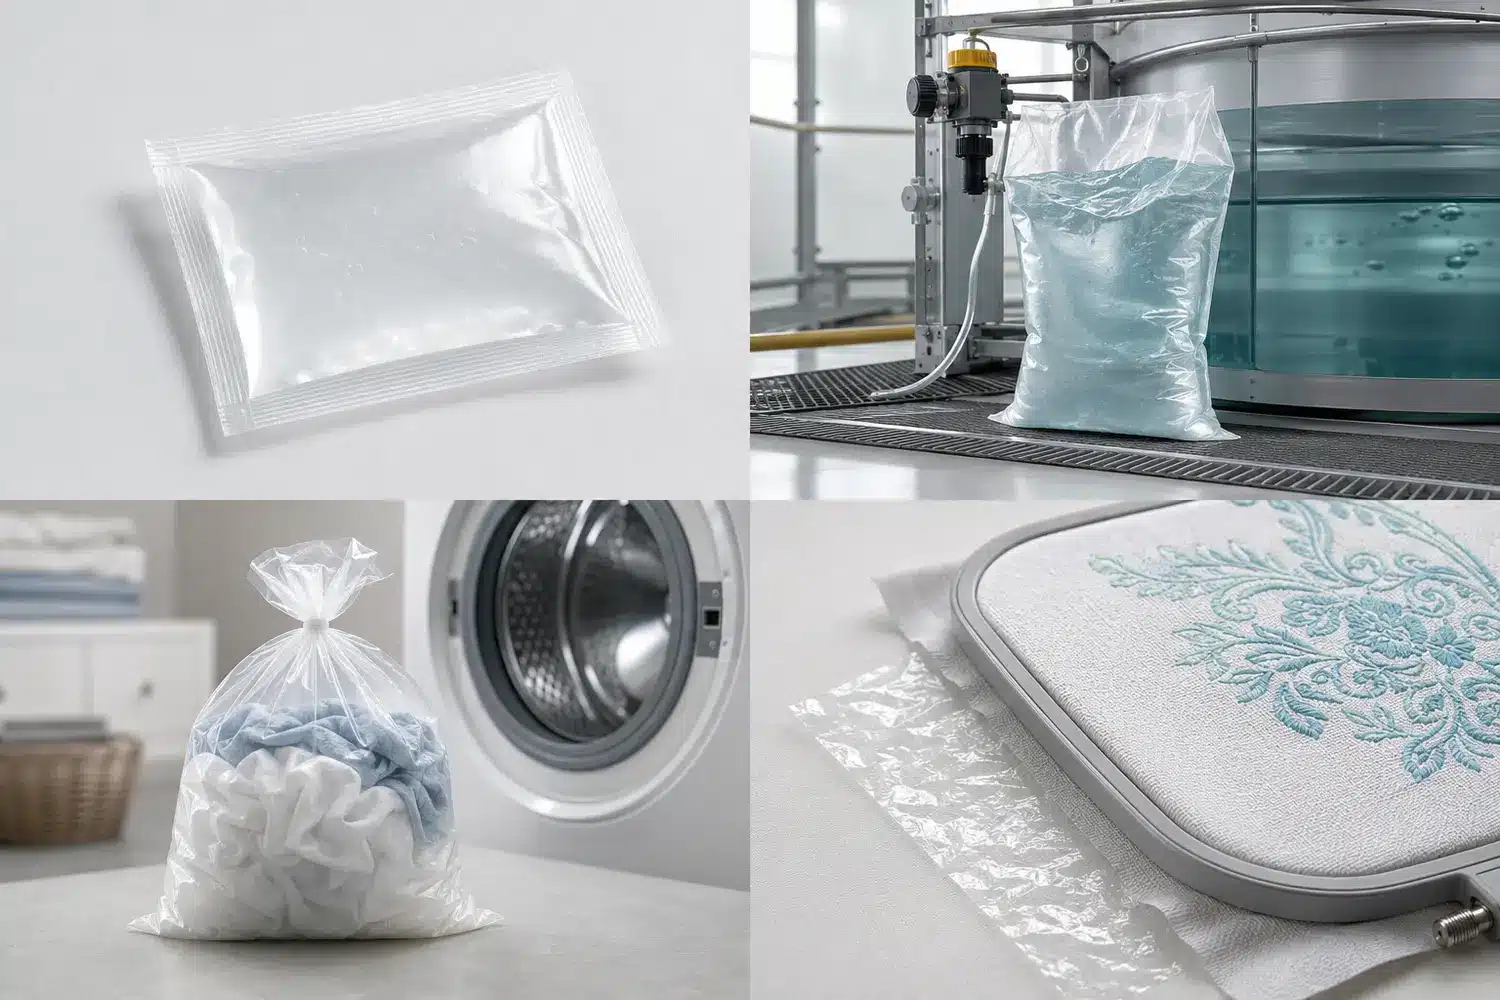
Les doses unitaires grand public nécessitent également des contrôles de sécurité du système d'emballage en dehors de la spécification du film, y compris des instructions claires, un emballage secondaire et des exigences spécifiques au marché. Un film hydrosoluble n'établit pas en soi une utilisation sûre.
Applications industrielles et de procédé.
Les films PVA/PVOH sont également utilisés ou évalués pour les produits chimiques de traitement de l'eau, les emballages doses de produits agrochimiques, les sacs à linge contaminé, les supports de broderie, les films anti-adhérents ou de transfert pour moulage, et d'autres procédés où le film est destiné à se libérer ou à se laver.
Schéma d'application
Besoin principal.
| Application pattern | Primary need | Validation critique | Limite |
|---|---|---|---|
| Dose de détergent ou de nettoyage | Dose et libération contrôlées | Compatibilité de formulation à long terme et dissolution en cycle d’utilisation | La sécurité des consommateurs et les règles du marché restent des responsabilités au niveau de l’emballage |
| Dose chimique industrielle | Mesure réduite ou manipulation directe | Compatibilité chimique, l’intégrité du scellage, et libération au cours du procédé | Les contrôles des dangers ne peuvent être remplacés par le choix du film |
| Sac pour linge contaminé | Moins de manipulation manuelle avant lavage | Manipulation humide, intégrité de la fermeture et comportement réel en cycle de lavage | Les procédures d’établissement et les contrôles d’infection restent applicables |
| Dose agrochimique | Ajout mesuré à l’eau | Formulation exacte, conditions de l’eau, manipulation et examen réglementaire | L’enregistrement du produit et la protection des travailleurs sont distincts |
| Support de broderie ou de procédé | Structure temporaire pouvant être retirée avec de l’eau | Conditions de retrait et effet sur le substrat | Les limites de résidus et de procédé en aval doivent être définies |
Ce sont des familles d’applications, pas des approbations. Un même polymère nominal peut se comporter différemment lorsque le grade du film, l’épaisseur, la formulation, le joint, l’historique de stockage ou l’eau d’utilisation finale changent.
Comment sélectionner un film PVA pour un projet d’emballage
Commencez par l’événement de libération, puis remontez à travers le produit, l’équipement et la chaîne d’approvisionnement. Sélectionner un grade à partir d’une liste générique de propriétés avant de définir les conditions d’utilisation inverse cette logique.
Définir l’exigence de libération
- Décrire le produit emballé, la masse ou le volume de la dose, et l’utilisateur ou le procédé prévu.
- Définir la plage de température de l’eau, le volume, l’agitation, la chimie et le temps disponible.
- Séparer le temps d’ouverture requis du sachet du point final de dissolution complète ou de résidu.
- Définir les conditions dans lesquelles l’emballage ne doit pas s’affaiblir, y compris l’humidité attendue, les éclaboussures et le contact accidentel avec l’eau.
- Rédiger des critères mesurables de réussite/échec pour les fuites, la libération, la dispersion et les résidus visibles ou mesurés.
Ce cahier des charges donne au fournisseur une cible testable. “ Dissolution rapide ” ou “ grade eau chaude ” ne le fait pas.
Vérifier la compatibilité du produit et de l’équipement
- Tester la formulation réelle chaque fois que possible. Si un simulant est nécessaire, justifier pourquoi il représente l’activité de l’eau, le pH, les sels, les tensioactifs, les solvants et autres composants actifs pertinents.
- Effectuer des travaux de compatibilité vieillis dans des conditions de stockage justifiées. Rechercher les changements de masse, le gonflement, le trouble, le collant, la fragilité, la perte de joint, les fuites ou un changement de dissolution.
- Établir une fenêtre de transformation sur un équipement représentatif. Enregistrer la tension de bande, la vitesse de ligne, les conditions de formage, la température de scellage, la pression, le temps de maintien et le refroidissement.
- Mesurer les performances du film et de l’emballage avec des méthodes convenues. Par exemple, les résultats de traction, de frottement, de joint, de fuite et de dissolution doivent identifier la direction de l’échantillon, l’épaisseur, le conditionnement, l’appareil, les unités et le point final.
Important : Une fiche technique de résine ne remplace pas une fiche technique de film fini, et un résultat de film fini n’est pas automatiquement une preuve de performance de l’emballage rempli.
Valider le stockage, le transport et l’utilisation finale
- Mettre à l’épreuve le rouleau non ouvert et l’emballage fini dans le climat justifié de la chaîne d’approvisionnement, et non un “ pire cas ” arbitraire.”
- Inclure les contraintes de transport et de manipulation pouvant affecter les joints, les plis ou l’abrasion.
- Répéter la dissolution après vieillissement car un sachet neuf et un sachet vieilli en rayon peuvent ne pas se comporter de manière identique.
- Tester le cycle d’utilisation complet avec l’eau, l’équipement, la dose et la charge prévus.
- Figez le grade de film approuvé, la construction, la plage d’épaisseur, la formulation, Fenêtre de processus, le protocole de test et les exigences de contrôle des modifications.
L’approbation doit être basée sur l’ensemble des preuves. Une démonstration de dissolution réussie ne peut compenser un joint instable ou une étude de durée de vie échouée.
Stockage, transformation et prévention des défaillances
Un film sensible à l’humidité nécessite une chaîne contrôlée depuis l’emballage du fournisseur jusqu’à la ligne de transformation. L’objectif n’est pas de maintenir chaque installation à une condition générique ; il est de maintenir le film dans les limites exactes du fournisseur et de documenter les écarts.
Contrôler l’environnement et la manipulation
- Conserver les rouleaux dans l’emballage protecteur du fournisseur jusqu’au début de la période de conditionnement définie.
- Enregistrer la température de stockage, l’humidité relative, la durée et l’état de l’emballage.
- Acclimater les rouleaux scellés comme indiqué afin de ne pas introduire de condensation ou d’échange d’humidité brusque.
- Limiter l’exposition à l’air libre et protéger les bords des rouleaux de l’eau, de la saleté et des dommages mécaniques.
- Utiliser des chemins de déroulage et de formage propres et contrôlés ; suivre les changements de tension de bande et de frottement.
- Réemballer ou mettre en quarantaine les rouleaux partiels selon une procédure approuvée.
- Conserver les enregistrements des rouleaux, des lots et de la transformation afin qu’un changement de performance puisse être retracé.
Les limites numériques doivent provenir du fournisseur de film approuvé et des documents de grade. Elles ne doivent pas être copiées d’un article concurrent ou d’une formulation PVOH différente.
Diagnostiquer les modes de défaillance courants
Le blocage ou le collant peut indiquer une absorption excessive d’humidité, une pression, une température ou un endommagement de l’emballage. Les bords fragiles et les cassures peuvent indiquer un conditionnement trop sec, un vieillissement, un dommage mécanique ou une tension inadaptée. Les plis et un mauvais suivi de bande peuvent provenir d’un changement dimensionnel, d’un conditionnement inégal, d’un profil d’épaisseur ou de la manipulation de la bande. Les joints faibles ou variables peuvent impliquer l’état du film, des zones de joint contaminées, un outillage usé ou une fenêtre de procédé étroite. Une libération lente ou incomplète peut résulter d’un mauvais grade, d’un changement de construction du film, d’une température d’eau basse, d’un volume d’eau ou d’une agitation insuffisants, d’une interaction avec la formulation, du vieillissement ou d’un point final imprécis.
Ne pas résoudre ces symptômes en changeant plusieurs variables à la fois. Mettre en quarantaine le lot affecté, confirmer son identité et son historique, comparer les échantillons conservés, vérifier les instruments et modifier un seul facteur contrôlé à la fois. Enregistrer à la fois la correction immédiate et les preuves de la cause racine.
Durabilité, biodégradabilité et conformité
Les déclarations environnementales et réglementaires exigent plus de rigueur que de dire qu’un film “ se dissout ”. Une observation physique dans un bécher n’est pas une étude de devenir environnemental, et une réglementation couvrant une utilisation n’est pas une approbation mondiale du matériau.
La dissolution n’est pas la biodégradation
Lorsque le film en PVOH se dissout, les molécules de polymère se dispersent dans l’eau.
L'examen par l'OCDE des tests de biodégradabilité décrit le PVA comme étant intrinsèquement dégradable dans les conditions de test citées, y compris le rôle des boues acclimatées. En 2023, l'Agence américaine de protection de l'environnement (EPA) a rejeté une pétition TSCA demandant des tests et une réglementation spécifiques pour le PVA soluble utilisé dans les dosettes de détergent et les feuilles, expliquant que la pétition n'avait pas établi la base légale sur la base du dossier présenté. Cette décision n'est pas un certificat universel d'innocuité, et la pétition elle-même n'est pas une preuve que chaque formulation de PVA persiste. Les deux sources renforcent la nécessité d'identifier le matériau exact, le test, le point final et l'environnement récepteur.
| Déclaration | Preuve nécessaire | Ce qui ne la prouve pas |
|---|---|---|
| “Se dissout dans les conditions d'utilisation” | Protocole du produit fini avec conditions d'eau, durée et point final | Nom du polymère ou démonstration visuelle dans différentes conditions |
| “Biodégradable” | Formulation exacte testée avec une méthode reconnue, résultat, durée et environnement | Dissolution seule |
| “Ne laisse aucun résidu” | Point final analytique ou visuel défini et limite de détection | Le film devenant invisible |
| “Sans plastique” | Une définition défendable et la composition complète du matériau | Solubilité dans l'eau |
| “Adapté au rejet dans les eaux usées” | Exigences locales de rejet plus évaluation du devenir spécifique au matériau et au procédé | Une déclaration générique de biodégradabilité |
Portée de toute réclamation réglementaire et environnementale
Pour contact alimentaire, identifier le marché, le type d'aliment, le temps de contact et la température, la composition du film, ainsi que toute exigence applicable en matière de migration ou de composition. Aux États-Unis, le 21 CFR 177.1670 ne traite du film d'alcool polyvinylique que pour des types d'aliments spécifiques et des conditions prescrites. Cela ne signifie pas que chaque film de PVA est “ approuvé par la FDA ”, et cela n'établit pas non plus son aptitude dans un autre marché.
La même discipline s’applique à.
Avertissement : Évitez les termes inconditionnels tels que “écologique”, “100% biodégradable”, “sans résidu”, “non toxique” ou “qualité alimentaire”. Chacun condense plusieurs allégations vérifiables en une phrase qui peut dépasser les preuves disponibles.
Liste de vérification pour l'acheteur de film PVA
Avant de comparer les devis ou les échantillons, demandez :
- le nom complet du polymère, le grade du film fini et la désignation commerciale ;
- une description de la construction, y compris si le film est monocouche ou contient des couches fonctionnelles ou des revêtements ;
- l'épaisseur nominale, la tolérance, la largeur, la longueur du rouleau, le mandrin, le bobinage et les limites de diamètre du rouleau ;
- la divulgation de la formulation ou des additifs appropriée à l'évaluation des risques et à l'examen réglementaire ;
- les instructions de stockage, de durée de conservation, d'emballage non ouvert, de conditionnement et de manipulation des rouleaux ouverts ;
- les données de dissolution pour le film fini, avec conditions d'eau, agitation, détails de l'échantillon, durée et point final ;
- les données mécaniques, de frottement, optiques et de scellage avec la méthode, la direction, le conditionnement, l'épaisseur, les unités et la variabilité ;
- les preuves de compatibilité de formulation et de vieillissement de l'emballage pertinentes pour le contenu réel ;
- des conseils de transformation et une fenêtre de fonctionnement documentée pour les équipements représentatifs ;
- les déclarations de contact alimentaire, chimiques, environnementales ou autres limitées au marché et à l'utilisation cibles ;
- l'identification du lot, les champs du certificat d'analyse, les règles de contrôle des modifications et le processus de non-conformité ;
- des échantillons provenant d'un lot traçable pour la validation de la transformation, du vieillissement, du transport et de l'utilisation finale.
Ne comparez que ce qui est comparable. Si deux fournisseurs utilisent des conditions d'essai ou des points finaux différents, demandez des essais alignés plutôt que de classer directement les résultats rapportés.
Foire aux questions
Le film PVA est-il identique à l'acétate de polyvinyle ?
Non. Dans le film hydrosoluble, PVA signifie généralement alcool polyvinylique, de préférence abrégé PVOH. L'acétate de polyvinyle est un polymère différent, communément abrégé PVAc, et est le précurseur à partir duquel le PVOH est généralement produit. Épelez le nom dans les spécifications.
Le film PVA se dissout-il dans l'eau froide ?
Cela dépend du grade fini et de la définition de “froid”. Le degré d'hydrolyse, les caractéristiques liées au poids moléculaire, la formulation, l'épaisseur, l'historique thermique, la température de l'eau, le volume, l'agitation, le contenu et le point final sont tous importants. Exigez un résultat sur le produit fini dans la plage de température réelle du projet.
Le film PVA est-il biodégradable ?
Il peut se biodégrader dans des conditions d'essai spécifiées, mais l'allégation nécessite la formulation exacte, la méthode, le résultat, la durée et l'environnement. La dissolution n'est pas une preuve de biodégradation. Évitez de convertir un résultat d'un grade de PVOH, d'une méthode de laboratoire ou d'un scénario d'eaux usées en une déclaration universelle.
Le film PVA peut-il être utilisé pour l'emballage alimentaire ?
Potentiellement, mais uniquement lorsque le film exact et les conditions prévues répondent aux exigences du marché cible. Le 21 CFR 177.1670 des États-Unis est limité à la composition prescrite du film PVA et aux catégories et conditions de contact alimentaire spécifiées. Il ne s'agit pas d'une approbation générale pour chaque film, aliment, température ou pays.
Que vérifier avant approbation
Le film PVA/PVOH doit être traité comme un composant de libération conçu, et non comme une marchandise identifiée par un seul nom de polymère. L'approbation nécessite une chaîne de preuves concordantes :
- un cahier des charges du projet qui définit le contenu, le stockage, la transformation, les conditions d'eau, le moment de la libération, le point final des résidus et le marché ;
- une spécification du fournisseur qui fixe le grade fini, la construction, les dimensions, les limites de manipulation et le contrôle des modifications ;
- des échantillons représentatifs et des prototypes d'emballage fabriqués sur des équipements pertinents ;
- des résultats de conditionnement, de vieillissement, de transport, de scellage, de compatibilité et d'utilisation finale produits selon des méthodes convenues ;
- des documents réglementaires et environnementaux qui nomment le matériau exact, la portée, le marché et les limitations.
Si un maillon manque, restreignez l'allégation ou maintenez le film en statut d'évaluation. La décision la plus sûre est celle soutenue par le film fini exact, l'emballage rempli, les conditions d'utilisation et les preuves actuelles.
Ressources connexes de Bestypack
- Film hydrosoluble en PVA : Comment est-il produit ?
- Fabricant et fournisseur de film hydrosoluble en PVA
- Ruban de semences hydrosoluble en PVA
- Guide du film PVA : Impact environnemental et caractéristiques
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German