
Eau PVA–soluble film is usually made by converting a carefully selected l'alcool polyvinylique resin into a uniform film through solution casting. The resin is dissolved and formulated in water, cleaned of particles and bubbles, cast onto a moving surface, dried, conditioned, slit, and wound. Thermoplastic melt extrusion is another route, but it requires a PVOH grade and formulation designed for a narrow processing window. In either case, finished-film approval depends on controlled test conditions—not on the material name alone.
PVA ou PVOH : La résine derrière le film hydrosoluble
Pour le contexte réglementaire, consultez la FDA américaine. relatives aux emballages alimentaires avant d’approuver une utilisation en contact alimentaire prévue.
Pour le contexte réglementaire, consultez L'orientation de la FDA américaine concernant les matériaux d'emballage alimentaire avant l'approbation d'une utilisation prévue en contact avec les aliments.
“PVA” is widely used in packaging to mean polyvinyl alcohol, although “PVOH” is the less ambiguous technical abbreviation because PVA can also mean polyvinyl acetate. The resin is water-soluble and film-forming, but those labels do not define a finished film. Resin chemistry, formulation, converting conditions, moisture history, and the intended packed product all influence the result.
De l'acétate de vinyle à la résine PVOH
Polyvinyl alcohol is not normally made by directly polymerizing vinyl alcohol. Industrial production first polymerizes vinyl acetate monomer to polyvinyl acetate (PVAc). A subsequent hydrolysis or saponification step converts acetate groups into hydroxyl groups, producing PVOH. This upstream chemistry creates the resin used by a film converter; it is separate from the later film-forming operation.
L'explication technique de Kuraray describes polymerization and hydrolysis En tant que les deux étapes clés de la fabrication du PVOH. Le guide de préparation de solutions de SEKISUI note également que les qualités de PVOH varient en fonction du poids moléculaire et du degré d'hydrolyse. Aucune de ces sources, prise isolément, n'établit la formulation ou les performances d'un film commercial spécifique.
Variables de grade qui façonnent le traitement du film
Two resin descriptors are especially importante. Degree of polymerization relates to chain length and strongly influences aqueous-solution viscosity and film strength. Degree of hydrolysis describes how extensively acetate groups have been converted and affects water response, solution preparation, and film behavior. Chemical modification can further adjust processing or dissolution characteristics.
The converter then combines the selected resin with a controlled formulation Depending on the intended film that formulation may include plasticizers and limited processing aids Their identities and amounts are product-specific an additive that improves flexibility or handling can also change moisture sensitivity sealing or dissolution For that reason a generic online recipe should never substitute for the resin.
La principale voie de production : la coulée en solution
Solution casting forms the film from an aqueous PVOH solution. It is widely reported as the principal route for PVOH film because it avoids forcing an unmodified polymer through a conventional melt-processing window. The production sequence is:
- Formulate and dissolve the resin.
- Filter, deaerate, and meter the solution.
- Cast a controlled wet layer onto a moving belt or drum.
- Éliminer l'eau sous un profil de séchage contrôlé.
- Libérer, conditionner, refendre, inspecter et enrouler le film.
Chaque fabricant définit la concentration, la température, le temps de séjour, la filtration, la vitesse de la bande et le profil de séchage pour sa propre résine, formulation, équipement et film cible. La séquence est générale ; la recette opérationnelle ne l'est pas.
1. Formuler et dissoudre la résine
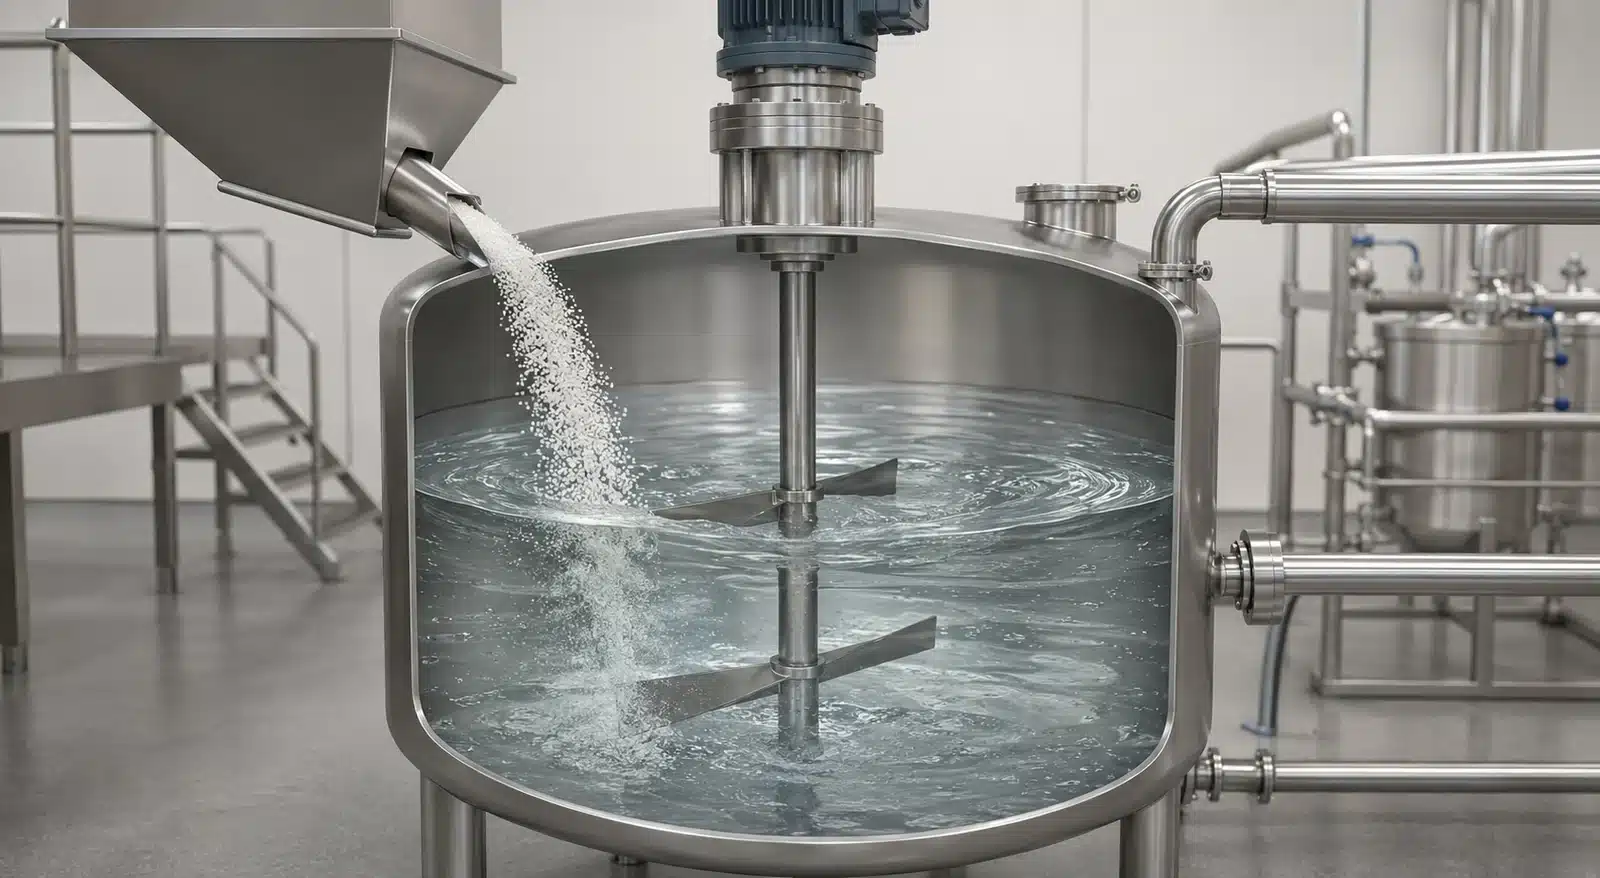
Production begins by charging water and PVOH resin into a mixing system under a defined order of.
Les plastifiants ou autres composants de formulation autorisés sont incorporés dans des conditions contrôlées. Les opérateurs surveillent des variables telles que la teneur en solides, la température, la viscosité, le temps de mélange et l'aspect. Une solution stable est essentielle car la tête de coulée peut reproduire les variations en amont sous forme de stries, de changements d'épaisseur, de points faibles ou de défauts optiques dans le film sec.
2. Filtrer, désaérer et doser la solution
La solution préparée passe par une filtration sélectionnée pour le procédé. Cela élimine les particules étrangères et les matières non dissoutes qui pourraient marquer le film ou perturber l'espace de coulée. La filtration doit être gérée comme un contrôle de procédé : un différentiel de pression changeant ou un résidu inattendu peut signaler un problème de matière première, de dissolution ou de contamination.
L'air entraîné est également éliminé, généralement par un temps de séjour contrôlé et une désaération sous vide. Les bulles qui atteignent la surface de coulée peuvent devenir des trous d'épingle, des cratères ou des points faibles locaux. La solution propre et sans bulles est ensuite maintenue et dosée vers la tête de coulée à un débit et une température stables.
3. Couler sur une bande ou un tambour en mouvement
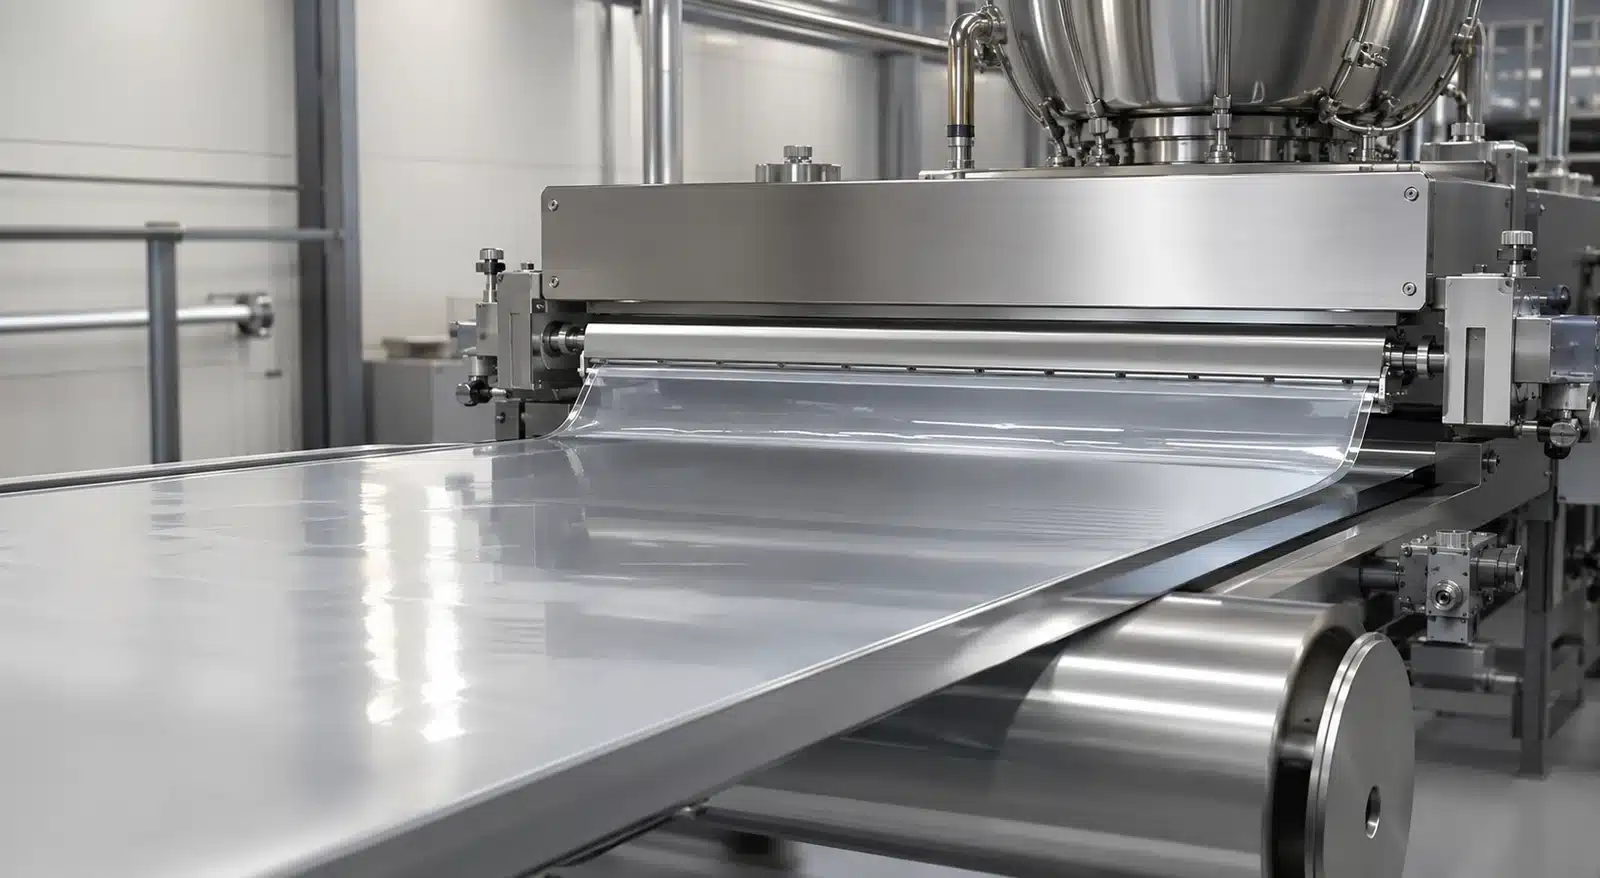
A casting die or coating head lays the solution onto a smooth, moving carrier—typically a belt or drum. The wet-layer profile depends on solution rheology, head geometry, gap or metering settings, carrier condition, la vitesse de ligne, and flow stability. The objective is not merely to spread liquid; it is to establish a uniform wet web that will dry into the required thickness profile.
La propreté du support et l'état de surface affectent le décollement et la qualité de surface. Le contrôle des bords est également important car des bords instables peuvent réduire la largeur utile ou créer des problèmes d'enroulement ultérieurs. Une mesure en ligne peut être utilisée là où la conception de la ligne le permet, mais la cartographie hors ligne de l'épaisseur reste importante pour confirmer le rouleau fini.
4. Sécher dans des conditions contrôlées
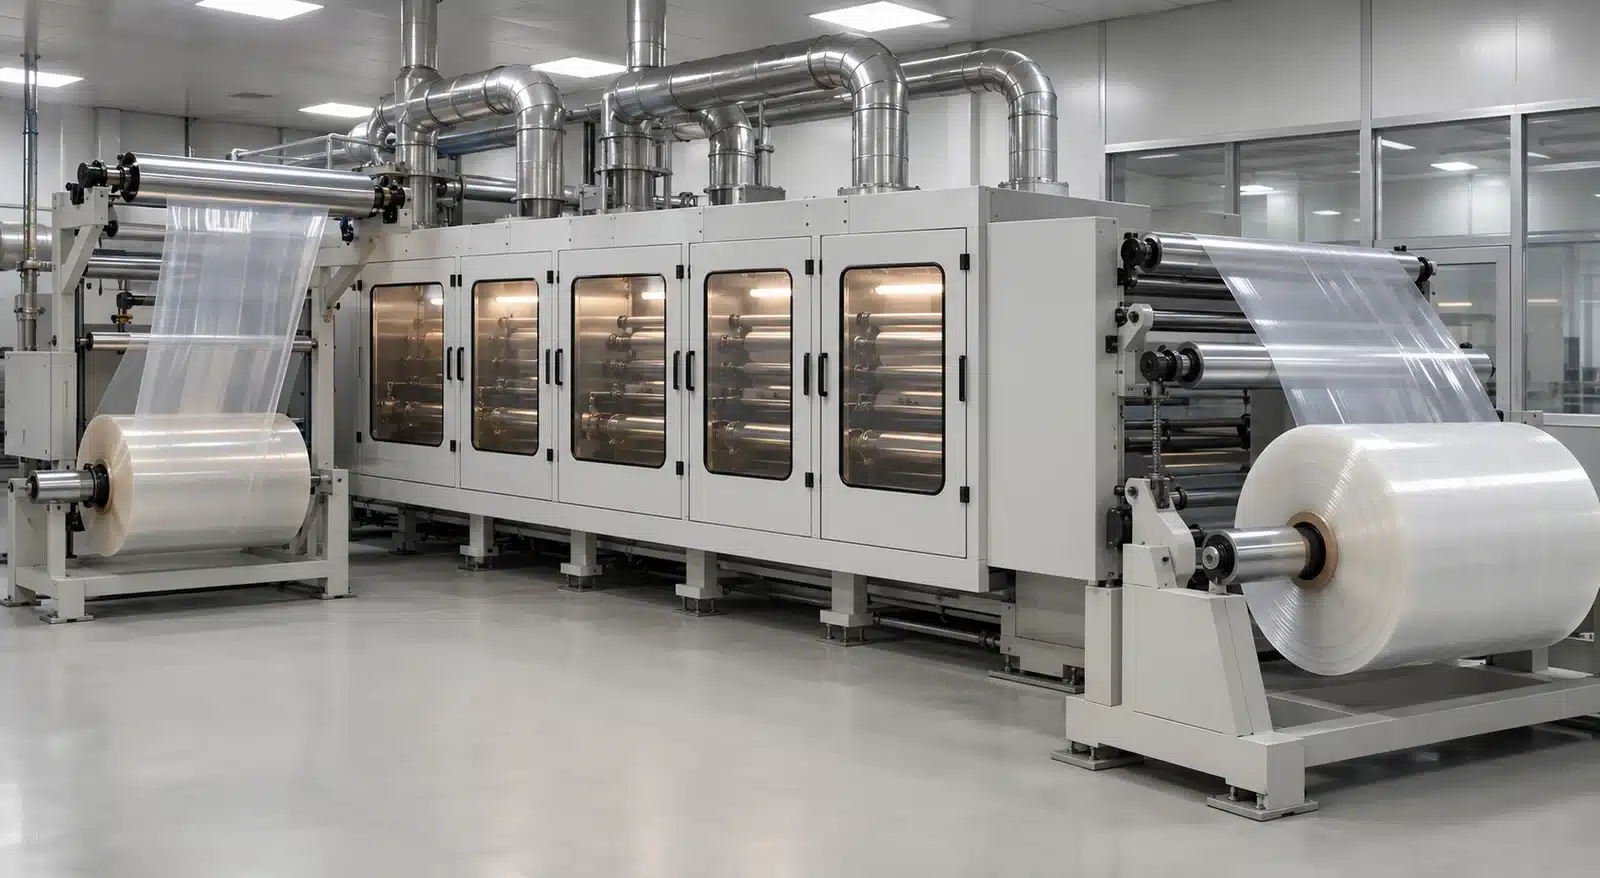
The wet web passes through heated drying zones, where water is removed progressively. Air temperature, humidity, velocity, exhaust, web temperature, residence time, and wet-film thickness interact. Drying too aggressively can form a surface skin while water remains below it, encouraging bubbles, internal stress, curl, or uneven moisture. Drying too slowly can limit output and leave a film that is difficult to release or wind consistently.
L'objectif est un film stable avec une humidité résiduelle contrôlée—pas simplement la bande la plus sèche possible. Le PVOH est sensible à l'humidité, et son état d'humidité affecte la flexibilité, la tendance au blocage, les dimensions, la manipulation et les résultats des tests.
Important : Une température ou un temps de séchage publié n'est pas un point de consigne de production transférable. Le profil valide appartient à la résine, la formulation, l'épaisseur humide, l'équipement, le flux d'air, la vitesse de ligne et l'objectif de qualité exacts.
5. Libérer, conditionner, refendre et enrouler
Après un séchage suffisant, le film est décollé du support et guidé à travers les finitions. Les bords sont rognés, et la bande peut être conditionnée pour stabiliser l'humidité et la température avant l'inspection finale et l'enroulement. La tension, la pression de pincement, l'alignement, la dureté du rouleau et les surfaces de contact doivent être contrôlés pour éviter les plis, le télescopage, le blocage, l'étirement ou les dommages de surface.
The master roll is slit to the required width and wound on specified cores. Finished rolls are protected from uncontrolled humidity and temperature during storage and transport. Packaging is therefore part of process control: a roll that leaves the line within specification can still change if its moisture barrier, sealing, or warehouse conditions are unsuitable.
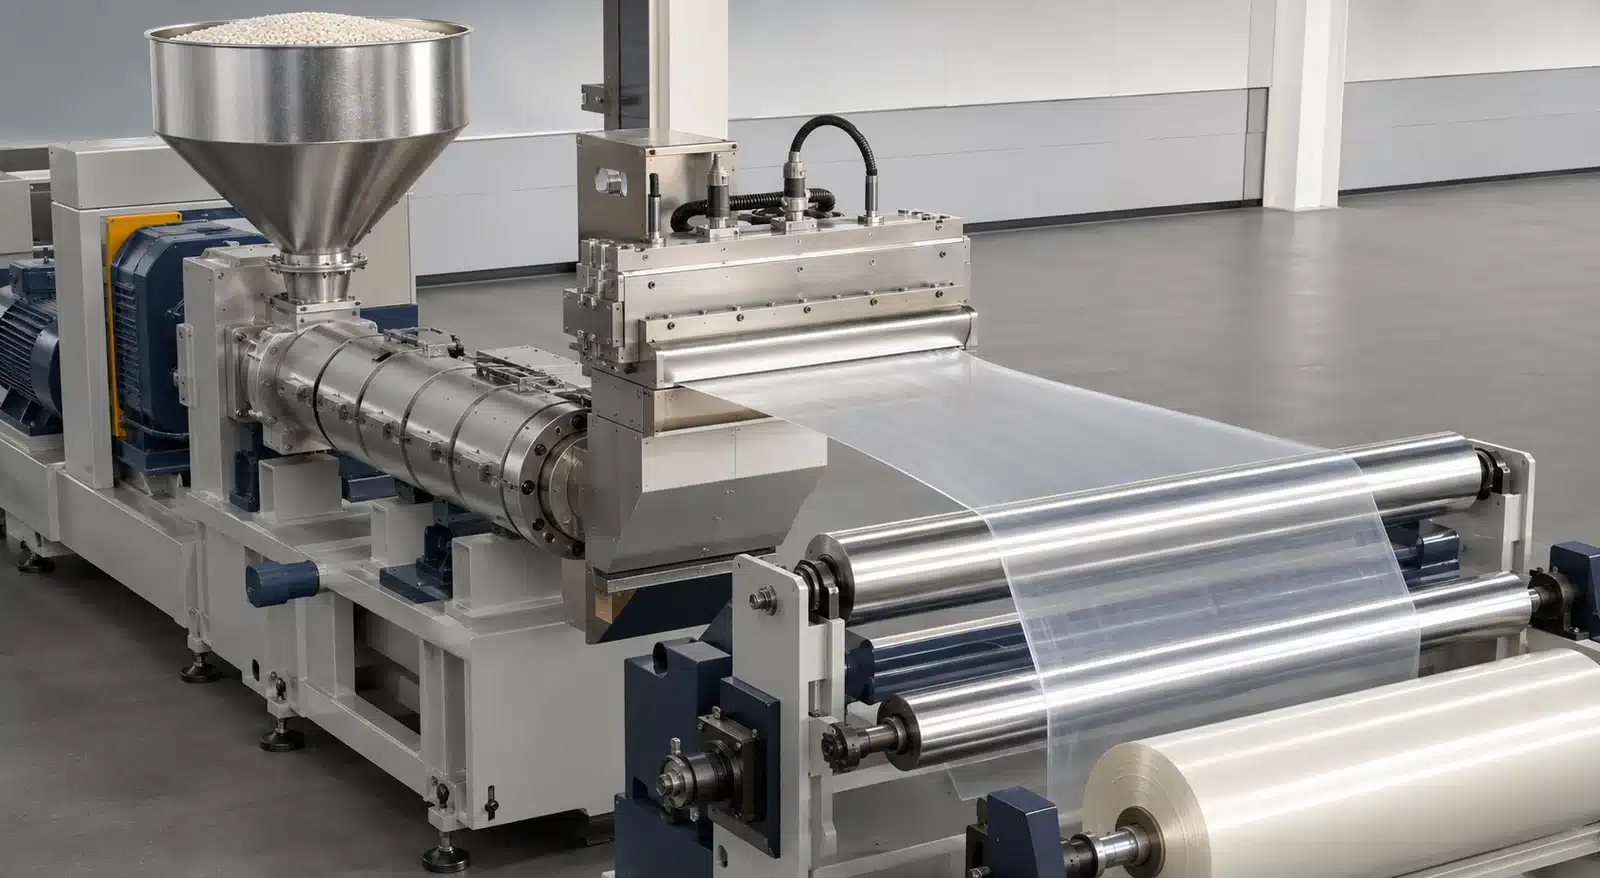
Voie alternative : extrusion thermoplastique à l'état fondu
Le film PVOH peut également être produit par traitement thermoplastique, y compris dans des configurations de film soufflé ou de coulée par extrusion. Il s'agit d'une voie distincte—pas d'une étape de finition après la coulée en solution. La recherche comparant les procédés de fabrication traite la coulée en solution, l'extrusion de film soufflé et la coulée par extrusion comme des techniques distinctes, et elle montre pourquoi les résultats doivent être liés à la voie et à la formulation utilisées.
Pourquoi le PVOH est plus difficile à traiter à l'état fondu
Les thermoplastiques conventionnels sont chauffés jusqu'à ce qu'ils s'écoulent, formés à travers une filière et refroidis. Le PVOH est plus difficile car sa structure liée par liaisons hydrogène et sa sensibilité thermique peuvent laisser une fenêtre pratique relativement étroite entre un écoulement adéquat et la dégradation du matériau. L'humidité, la plastification, la conception du grade, le cisaillement, le temps de séjour et l'historique de température sont tous importants.
Si une résine/formulation n'est pas conçue pour le traitement thermoplastique, la ligne peut rencontrer un écoulement instable, des gels, une décoloration, des dépôts, des bulles ou un comportement mécanique et de dissolution dégradé. Une voie à l'état fondu commence donc par un système adapté à l'extrusion, plutôt que par l'hypothèse qu'une poudre de PVOH de grade solution peut être introduite dans une extrudeuse de film standard.
Ce qui change dans un système de grade extrusion
Un système de grade extrusion est compoundé pour obtenir un écoulement et une stabilité contrôlés. L'humidité d'alimentation et la distribution du plastifiant sont gérées ; le matériau est transporté et mélangé à travers l'extrudeuse ; l'historique de pression et de température à l'état fondu est contrôlé ; et le film est formé à travers une filière plate ou annulaire avant refroidissement, jaugeage, rognage et enroulement.
| Point de comparaison | Coulée en solution | Extrusion thermoplastique à l'état fondu |
|---|---|---|
| Alimentation de départ | Une formulation aqueuse de PVOH filtrée et désaérée | Un composé de PVOH traitable thermoplastiquement |
| Formation du film | Une couche humide est dosée sur une bande ou un tambour | Un matériau chaud et sous pression est formé à travers une filière |
| Étape majeure d'élimination | L'eau doit être éliminée dans des zones de séchage contrôlées | L'eau de coulée en vrac est évitée ; la chaleur doit être éliminée après la mise en forme |
| Contrôles critiques | Homogénéité de la solution, rhéologie, bulles, séchage, humidité résiduelle | État de l'alimentation, plastification, cisaillement, temps de séjour, historique thermique |
| Question principale de qualification | Le procédé de coulée et séchage est-il stable pour l'épaisseur cible et la condition d'humidité ? | La qualité/la formulation est-elle validée pour l'équipement et la fenêtre thermique ? |
Aucune des deux voies n'est automatiquement supérieure. Le choix approprié dépend de la technologie de résine disponible, des propriétés cibles du film, de l'échelle, de la gestion de l'énergie et de l'eau, de l'équipement, de la capacité qualité et de la validation de l'application.
Contrôles de procédé qui déterminent la qualité du film
La qualité du film provient de l'interaction entre le matériau, la formulation, l'équipement, l'environnement et la discipline opératoire. Un défaut est une preuve à investiguer, et non la preuve d'une cause unique. Les fabricants ont besoin d'enregistrements de lots traçables et de données de tendance pour distinguer la variation de la matière première des effets de dissolution, coulée, séchage, extrusion ou bobinage.
Qualité de la solution et rhéologie
Pour un procédé de coulée, la teneur en solides, la viscosité, la température, l'historique de mélange et la dispersion des composants de la formulation affectent la façon dont la solution s'écoule à travers les filtres et sur la tête de coulée. Les particules, gels, mousse ou contamination peuvent entraîner des lignes, points, trous d'épingle, zones faibles ou dépôts sur la filière. L'âge stable de la solution et les conditions de maintien sont également importants car une solution peut changer en attendant d'être coulée.
Profil de séchage et humidité résiduelle
Le séchage détermine plus que la vitesse de ligne. Le profil d'évaporation affecte la formation de la surface, les contraintes internes, le décollement, le gondolage et l'état d'humidité à l'entrée du bobinage. L'humidité résiduelle influence ensuite la flexibilité et le blocage lors de la conversion et du stockage. Étant donné que le PVOH échange de l'humidité avec son environnement, le conditionnement et l'atmosphère d'essai doivent être contrôlés lors de la comparaison des lots.
Contrôle de l'épaisseur, de la surface et du bobinage
La variation d'épaisseur peut provenir du dosage, de l'état de la filière ou de la tête, de la vitesse de la bande, de la géométrie du support, du profil thermique ou de l'écoulement transversal. Les marques de surface peuvent provenir du support, de la contamination, de la manipulation ou des rouleaux de contact. Les défauts de bobinage peuvent refléter la tension, l'alignement, le nip, la dureté du rouleau, le profil de bord ou une humidité inégale.
| Observation | Directions de procédé possibles à investiguer | Vérification |
|---|---|---|
| Bulles ou trous d'épingle | Mouillage, mousse, désaération, contamination, séchage rapide de surface | Inspection de la solution, enregistrements de filtration/désaération, inspection par lumière transmise |
| Bandes ou stries d'épaisseur | Stabilité du dosage, état de la tête, rhéologie, vitesse de la bande, état du support | Carte d'épaisseur transversale et tendance du procédé |
| Gondolage ou mauvaise planéité | Séchage inégal, gradient d'humidité résiduelle, tension de la bande | Vérification de la planéité conditionnée et revue de l'humidité |
| Blocage ou déroulage difficile | Humidité, état de surface, pression de bobinage, environnement de stockage | Évaluation du déroulage du rouleau sous conditionnement défini |
| Fragilité ou variation d'étirement | Formulation, état d'humidité, historique thermique, variation d'épaisseur | Essais mécaniques conditionnés dans les sens machine et transversal |
Ce tableau est une carte de diagnostic, pas une norme d'acceptation. Le même symptôme visible peut avoir plus d'une cause, donc une action corrective doit être basée sur des preuves mesurées.
Comment les fabricants vérifient le film fini
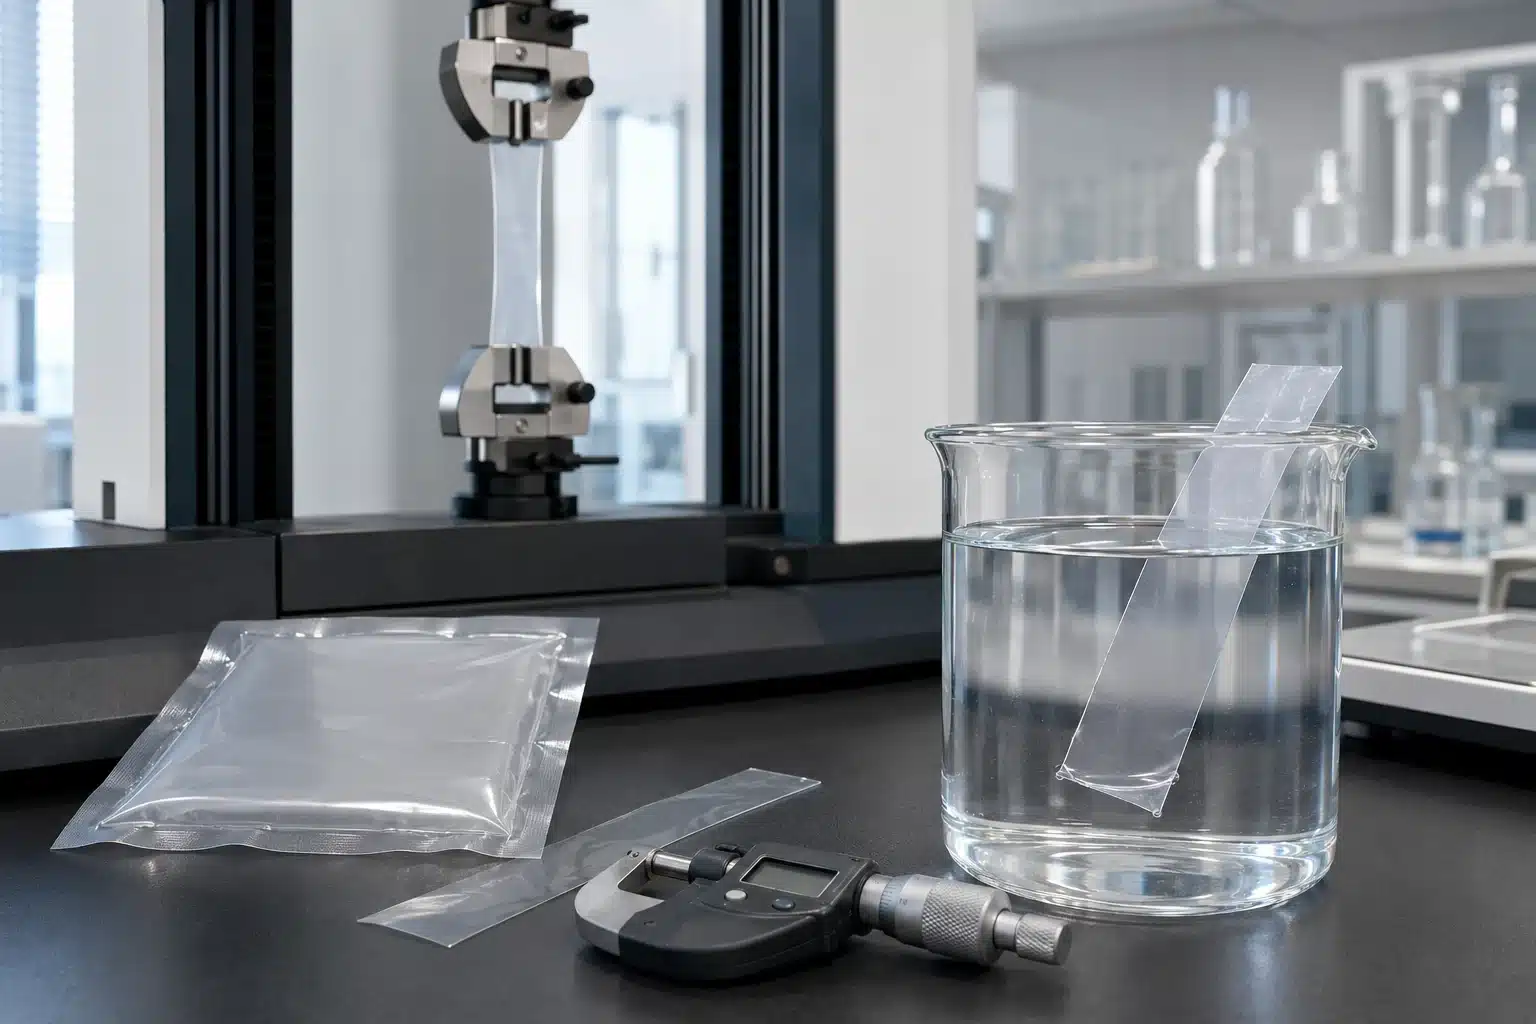
Les essais de libération doivent relier les contrôles de fabrication à la conversion et à l'utilisation prévues. Une valeur de certificat n'a de sens que lorsqu'elle identifie le film, le lot, la méthode d'essai, la direction de l'éprouvette, le conditionnement, l'unité et le critère d'acceptation.
Épaisseur et uniformité visuelle
Thickness is measured across and along the web using a defined sampling plan ASTM D6988 is one guide.
Une moyenne seule peut cacher la variation du profil. Les acheteurs doivent demander combien de positions et de couches sont échantillonnées, si les valeurs minimales et maximales sont rapportées, et comment la méthode se rapporte à la tolérance promise du rouleau.
Comportement mécanique et de scellage
L'ASTM D882 couvre les essais de traction pour les feuilles plastiques minces dans son champ d'application déclaré. Pour le film PVOH, le rapport doit identifier la direction machine ou transversale, l'épaisseur de l'éprouvette, l'atmosphère de conditionnement, la vitesse d'essai, la disposition des mors et le comportement à la rupture. Les valeurs provenant de différentes directions ou conditions ne doivent pas être directement comparées sans qualification.
If the film will be heat sealed, the seal must be made under defined jaw temperature, pressure, dwell time, geometry, and conditioning. ASTM F88/F88M measures seal strength and identifies failure mode for flexible barrier materials, but it does not set a universal acceptable value or prove complete package integrity.
Dissolution et compatibilité du produit
“Soluble dans l'eau” est incomplet sans méthode. Les résultats de dissolution ou de désintégration peuvent changer avec la température de l'eau, la chimie de l'eau, l'agitation, les dimensions de l'éprouvette, l'épaisseur du film, le conditionnement, le temps d'exposition et le point final utilisé. Une spécification utile énonce toutes ces conditions et distingue la rupture du film, la désintégration et la dissolution complète le cas échéant.
The packed product can also.
Important : Une fiche technique de film ou un essai de film isolé n'approuve pas un emballage fini. La qualification doit inclure le système rempli et scellé, sa distribution de stockage et ses conditions d'eau en fin d'utilisation.
Ce que les acheteurs doivent spécifier avant d'approuver un film PVA
A useful specification starts with the application rather than with a generic request for “Le film PVA.” Before approval, align the following inputs with the supplier and converter:
- Produit emballé : composition, concentration, activité de l'eau, pH, solvants ou tensioactifs, température de remplissage, dose et incompatibilités connues.
- Conditions d'utilisation : plage de température de l'eau cible, chimie de l'eau, agitation, temps d'exposition et point final de dissolution défini.
- Construction du film : resin or grade family, modification where relevant, nominal thickness, tolerance, width, roll length, core, winding direction, and roll protection.
- Procédé de conversion : besoins d'impression ou de repérage, formage, remplissage, réglages de thermoscellage, contamination admissible du scellage, vitesse de ligne et plage de tension de bande.
- Stockage et transport : limites de température et d'humidité relative, exigences d'emballage barrière, protocole de durée de conservation et acclimatation avant conversion.
- Essais de libération : plan d'échantillonnage, méthode d'épaisseur, critères de défauts visuels, directions mécaniques et conditionnement, méthode de scellage et mode de défaillance, et méthode de dissolution.
- Validation du système : filled-package compatibility, l’intégrité du scellage, aging, transport, and end-use trials on the actual equipment and product.
- Documentation et contrôle des modifications : traçabilité des lots, champs du certificat, statut de l'échantillon approuvé, notification de changement de formulation/procédé et déclencheurs de requalification.
Ces éléments permettent à un fournisseur de proposer et de valider un film approprié. Ils ne remplacent pas les essais sur le propre système de remplissage, scellage, stockage et utilisation de l'acheteur.
Point clé à retenir
La plupart des films hydrosolubles en PVA/PVOH sont décrits comme étant produits par voie de solution.
Ressources connexes de Bestypack
- Film hydrosoluble en PVA pour dosettes de lessive
- Film rétractable hydrosoluble en PVA
- Fabricant et fournisseur de film hydrosoluble en PVA
- Ruban de semences hydrosoluble en PVA
- Guide du film PVA : Impact environnemental et caractéristiques
- Guide PVA : Ce que vous devez savoir
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German