
PVA-Wasser–Löslicher Film wird üblicherweise hergestellt, indem ein sorgfältig ausgewähltes Polyvinylalkohol Harz durch Lösungsgießen in einen gleichmäßigen Film überführt wird. Das Harz wird in Wasser gelöst und formuliert, von Partikeln und Blasen gereinigt, auf eine bewegte Oberfläche gegossen, getrocknet, konditioniert, geschnitten und gewickelt. Die thermoplastische Schmelzextrusion ist ein weiterer Weg, erfordert jedoch eine PVOH-Sorte und eine Formulierung, die für ein enges Verarbeitungsfenster ausgelegt ist. In beiden Fällen hängt die Freigabe des fertigen Films von kontrollierten Testbedingungen ab – nicht allein vom Materialnamen.
PVA oder PVOH: Das Harz hinter wasserlöslicher Folie
Für regulatorische Zusammenhänge konsultieren Sie bitte die U.S. FDA (amerikanische Lebensmittel- und Arzneimittelbehörde). Lebensmittelverpackungsleitlinien der US-amerikanischen FDA , bevor Sie eine beabsichtigte Verwendung im Lebensmittelkontakt genehmigen.
Für den regulatorischen Kontext konsultieren Sie die FDA-Leitlinie der USA zu Lebensmittelverpackungen vor der Genehmigung einer beabsichtigten Verwendung im Lebensmittelkontakt.
“”PVA“ wird häufig in der Verpackungsindustrie für Polyvinylalkohol verwendet, obwohl “PVOH” die weniger mehrdeutige technische Abkürzung ist, da PVA auch Polyvinylacetat bedeuten kann. Das Harz ist wasserlöslich und filmbildend, aber diese Bezeichnungen definieren keinen fertigen Film. Die Harzchemie, die Formulierung, die Verarbeitungsbedingungen, die Feuchtigkeitsgeschichte und das vorgesehene verpackte Produkt beeinflussen alle das Ergebnis.
Von Vinylacetat zu PVOH-Harz
Polyvinylalkohol wird nicht normalerweise durch direkte Polymerisation von Vinylalkohol hergestellt. Die industrielle Produktion polymerisiert zunächst Vinylacetat-Monomer zu Polyvinylacetat (PVAc). Ein anschließender Hydrolyse- oder Verseifungsschritt wandelt Acetatgruppen in Hydroxylgruppen um und erzeugt PVOH. Diese vorgelagerte Chemie erzeugt das Harz, das von einem Folienverarbeiter verwendet wird; sie ist von der späteren Filmbildungsoperation getrennt.
Kurarays technische Erklärung beschreibt Polymerisation und Hydrolyse als die beiden Kernschritte bei der Herstellung von PVOH. Der Lösungsvorbereitungsleitfaden von SEKISUI weist ebenfalls darauf hin, dass sich PVOH-Typen in Molekulargewicht und Hydrolysegrad unterscheiden. Keine der beiden Quellen belegt für sich genommen die Formulierung oder Leistungsfähigkeit eines bestimmten kommerziellen Films.
Qualitätsvariablen, die die Folienverarbeitung prägen
Zwei Harzdeskriptoren sind besonders wichtig. Der Polymerisationsgrad bezieht sich auf die Kettenlänge und beeinflusst stark die Viskosität der wässrigen Lösung und die Filmfestigkeit. Der Hydrolysegrad beschreibt, wie umfassend Acetatgruppen umgewandelt wurden, und beeinflusst das Wasseransprechverhalten, die Lösungsvorbereitung und das Filmverhalten. Chemische Modifikation kann die Verarbeitungs- oder Auflösungseigenschaften weiter anpassen.
Der Verarbeiter kombiniert dann das ausgewählte Harz mit einer kontrollierten Formulierung. Abhängig vom beabsichtigten Film kann diese Formulierung Weichmacher und begrenzte Verarbeitungshilfsstoffe enthalten. Ihre Identitäten und Mengen sind produktspezifisch. Ein Additiv, das die Flexibilität oder Handhabung verbessert, kann auch die Feuchtigkeitsempfindlichkeit, Versiegelung oder Auflösung verändern. Aus diesem Grund sollte ein generisches Online-Rezept niemals das Harz ersetzen.
Der Hauptproduktionsweg: Lösungsgießen
Das Lösungsgießen bildet den Film aus einer wässrigen PVOH-Lösung. Es wird weithin als der Hauptweg für PVOH-Folie berichtet, da es vermeidet, ein unmodifiziertes Polymer durch ein konventionelles Schmelzverarbeitungsfenster zu zwingen. Die Produktionssequenz ist:
- Formulieren und Lösen des Harzes.
- Filtern, Entlüften und Dosieren der Lösung.
- Gießen einer kontrollierten nassen Schicht auf ein bewegtes Band oder eine Trommel.
- Wasser unter einem kontrollierten Trocknungsprofil entfernen.
- Folie ablösen, konditionieren, schneiden, inspizieren und wickeln.
Jeder Hersteller legt Konzentration, Temperatur, Verweilzeit, Filtration, Bahngeschwindigkeit und Trocknungsprofil für sein eigenes Harz, seine Formulierung, Ausrüstung und Zielfolie fest. Die Sequenz ist allgemein; das Betriebsrezept ist es nicht.
1. Harz formulieren und lösen
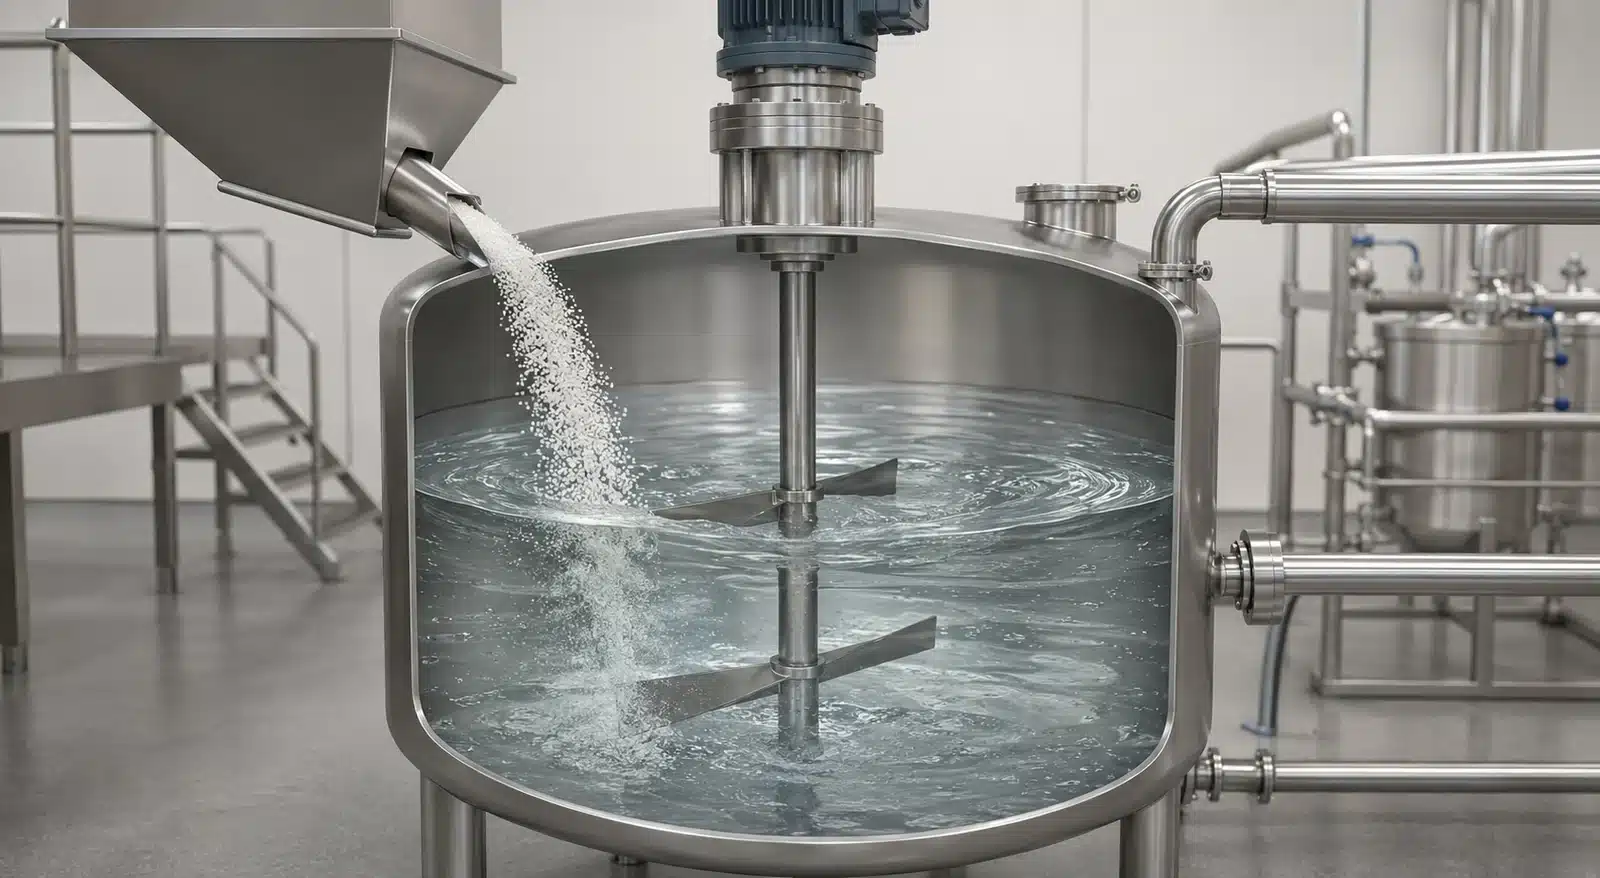
Die Produktion beginnt mit dem Einbringen von Wasser und PVOH-Harz in ein Mischsystem in einer definierten Reihenfolge.
Weichmacher oder andere zugelassene Formulierungskomponenten werden unter kontrollierten Bedingungen eingearbeitet. Bediener überwachen Variablen wie Feststoffgehalt, Temperatur, Viskosität, Mischzeit und Aussehen. Eine stabile Lösung ist unerlässlich, da der Gießkopf vorgelagerte Schwankungen als Streifen, Dickenänderungen, Schwachstellen oder optische Defekte in der trockenen Folie reproduzieren kann.
2. Lösung filtern, entlüften und dosieren
Die vorbereitete Lösung durchläuft eine für den Prozess ausgewählte Filtration. Dies entfernt Fremdpartikel und ungelöstes Material, das die Folie markieren oder den Gießspalt stören könnte. Die Filtration muss als Prozesskontrolle verwaltet werden: Ein sich ändernder Druckunterschied oder unerwarteter Rückstand kann auf ein Rohmaterial-, Lösungs- oder Kontaminationsproblem hinweisen.
Eingeschlossene Luft wird ebenfalls entfernt, üblicherweise durch kontrollierte Verweilzeit und Vakuumentlüftung. Blasen, die die Gießoberfläche erreichen, können zu Löchern, Kratern oder lokalen Schwachstellen werden. Die saubere, blasenkontrollierte Lösung wird dann gehalten und bei stabilem Durchfluss und stabiler Temperatur zum Gießkopf dosiert.
3. Auf ein sich bewegendes Band oder eine Trommel gießen
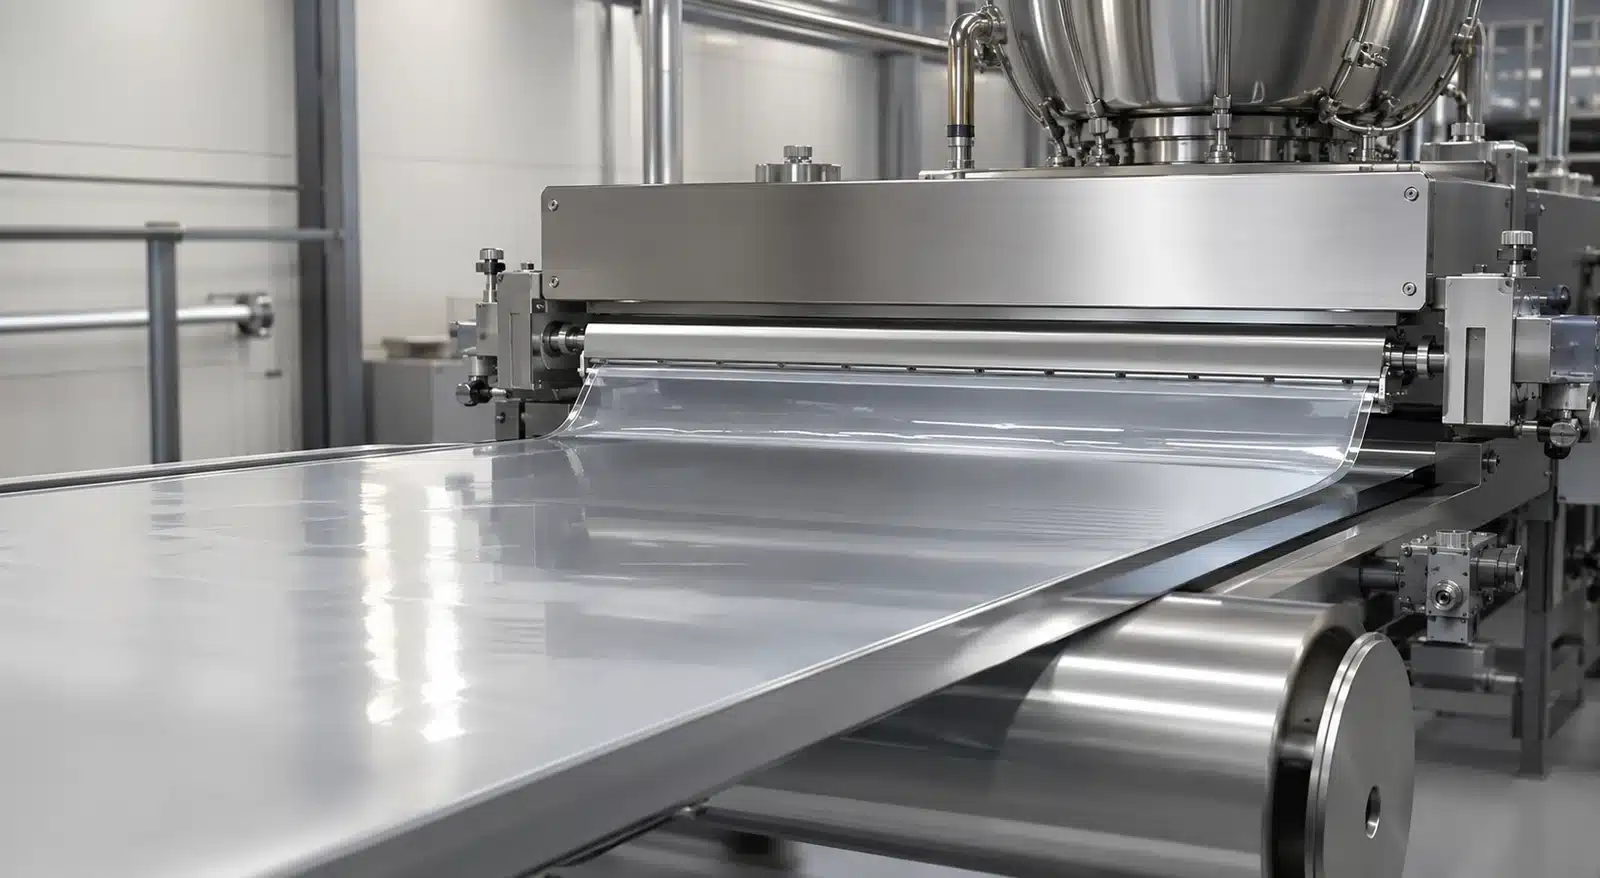
Eine Gießdüse oder ein Beschichtungskopf bringt die Lösung auf einen glatten, bewegten Träger – typischerweise ein Band oder eine Trommel. Das Profil der nassen Schicht hängt von der Lösungsrheologie, der Kopfgeometrie, dem Spalt- oder Dosierspalt, dem Trägerzustand, die Linengeschwindigkeit, und der Strömungsstabilität ab. Ziel ist es nicht nur, Flüssigkeit zu verteilen, sondern ein gleichmäßiges nasses Bahngebilde zu erzeugen, das zum erforderlichen Dickenprofil trocknet.
Die Sauberkeit des Trägers und der Oberflächenzustand beeinflussen die Ablösung und die Oberflächenqualität. Die Kantenkontrolle ist ebenfalls wichtig, da instabile Kanten die nutzbare Breite verringern oder später Wickelprobleme verursachen können. Inline-Messung kann verwendet werden, wo das Liniendesign es zulässt, aber die Offline-Dickenkartierung bleibt wichtig, um die fertige Rolle zu bestätigen.
4. Unter kontrollierten Bedingungen trocknen
Die nasse Bahn durchläuft beheizte Trocknungszonen, in denen Wasser schrittweise entfernt wird. Lufttemperatur, Feuchtigkeit, Geschwindigkeit, Abluft, Bahntemperatur, Verweilzeit und Nass-die Folien interagieren. Zu aggressives Trocknen kann eine Oberflächenhaut bilden, während Wasser darunter verbleibt, was Blasen, innere Spannungen, Welligkeit oder ungleichmäßige Feuchtigkeit begünstigt. Zu langsames Trocknen kann den Durchsatz begrenzen und einen Film hinterlassen, der sich nur schwer gleichmäßig ablösen oder wickeln lässt.
Das Ziel ist eine stabile Folie mit kontrollierter Restfeuchte – nicht einfach die trockenstmögliche Bahn. PVOH ist feuchtigkeitsempfindlich, und sein Feuchtezustand beeinflusst Flexibilität, Blockneigung, Abmessungen, Handhabung und Testergebnisse.
Wichtig: Eine veröffentlichte Temperatur oder Trocknungszeit ist kein übertragbarer Produktionssollwert. Das gültige Profil gehört zur exakten Harzqualität, Formulierung, Nassdicke, Ausrüstung, Luftstrom, Liniengeschwindigkeit und Qualitätsziel.
5. Ablösen, Konditionieren, Schneiden und Wickeln
Nach ausreichender Trocknung wird die Folie vom Träger abgezogen und durch die Endbearbeitung geführt. Beschnitt wird entfernt, und die Bahn kann konditioniert werden, damit Feuchtigkeit und Temperatur vor der Endkontrolle und dem Wickeln stabilisieren. Spannung, Anpressdruck, Ausrichtung, Rollenhärte und Kontaktflächen müssen kontrolliert werden, um Falten, Teleskopieren, Blocken, Dehnen oder Oberflächenschäden zu vermeiden.
Die Mutterrolle wird auf die erforderliche Breite geschnitten und auf spezifizierte Kerne gewickelt. Fertige Rollen werden während Lagerung und Transport vor unkontrollierter Feuchtigkeit und Temperatur geschützt. Die Verpackung ist daher Teil der Prozesskontrolle: Eine Rolle, die spezifikationsgerecht die Linie verlässt, kann sich dennoch verändern, wenn ihre Feuchtigkeitsbarriere, Versiegelung oder Lagerbedingungen ungeeignet sind.
Alternativer Weg: Thermoplastische Schmelzextrusion
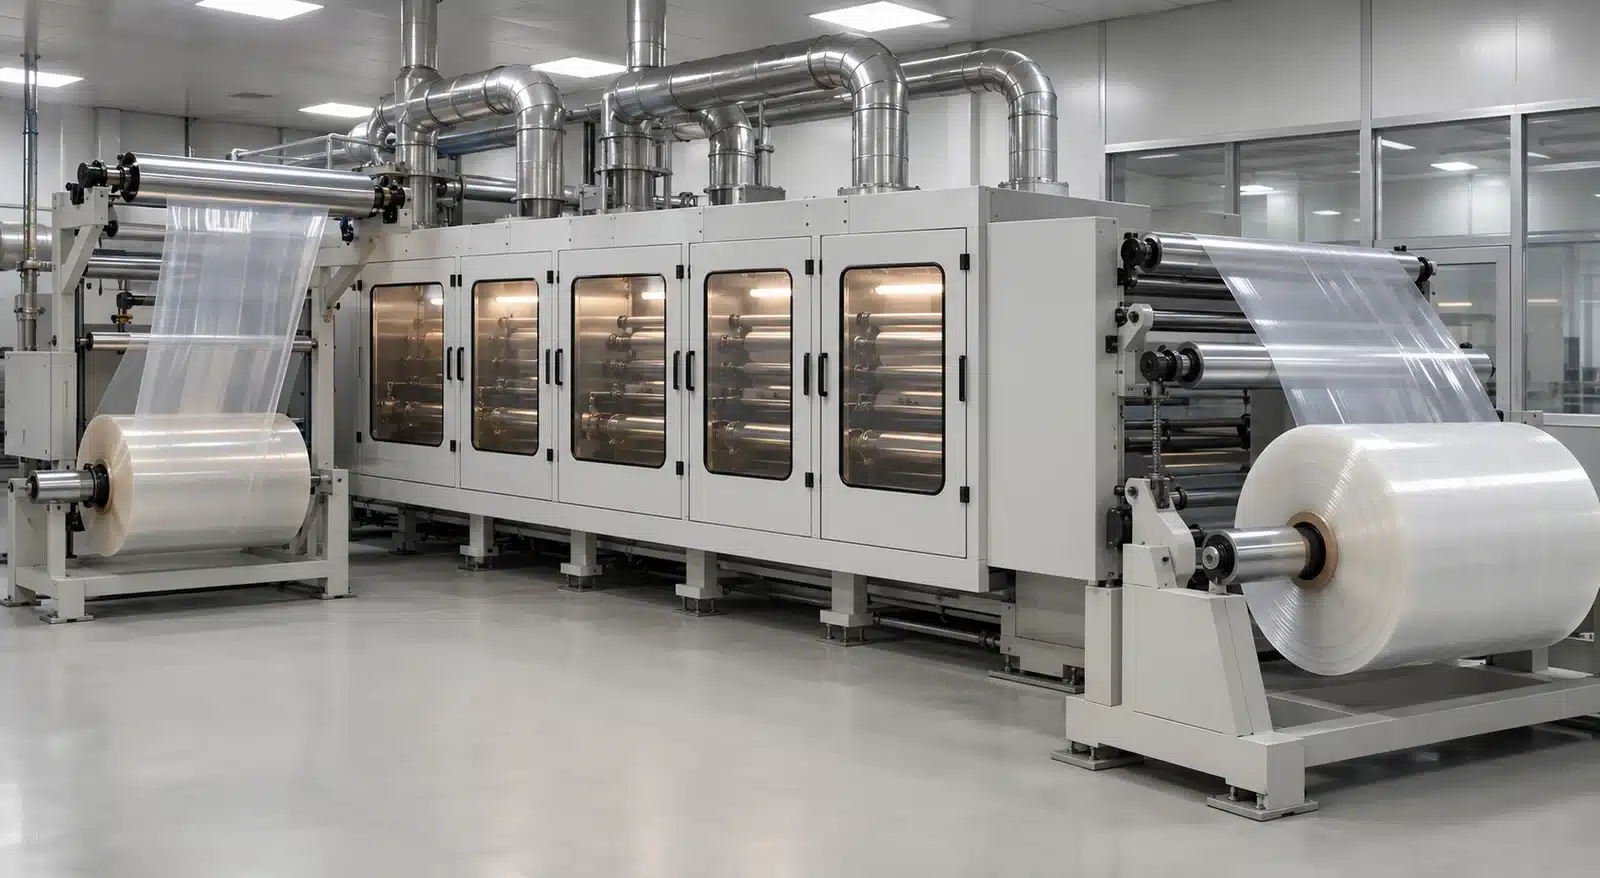
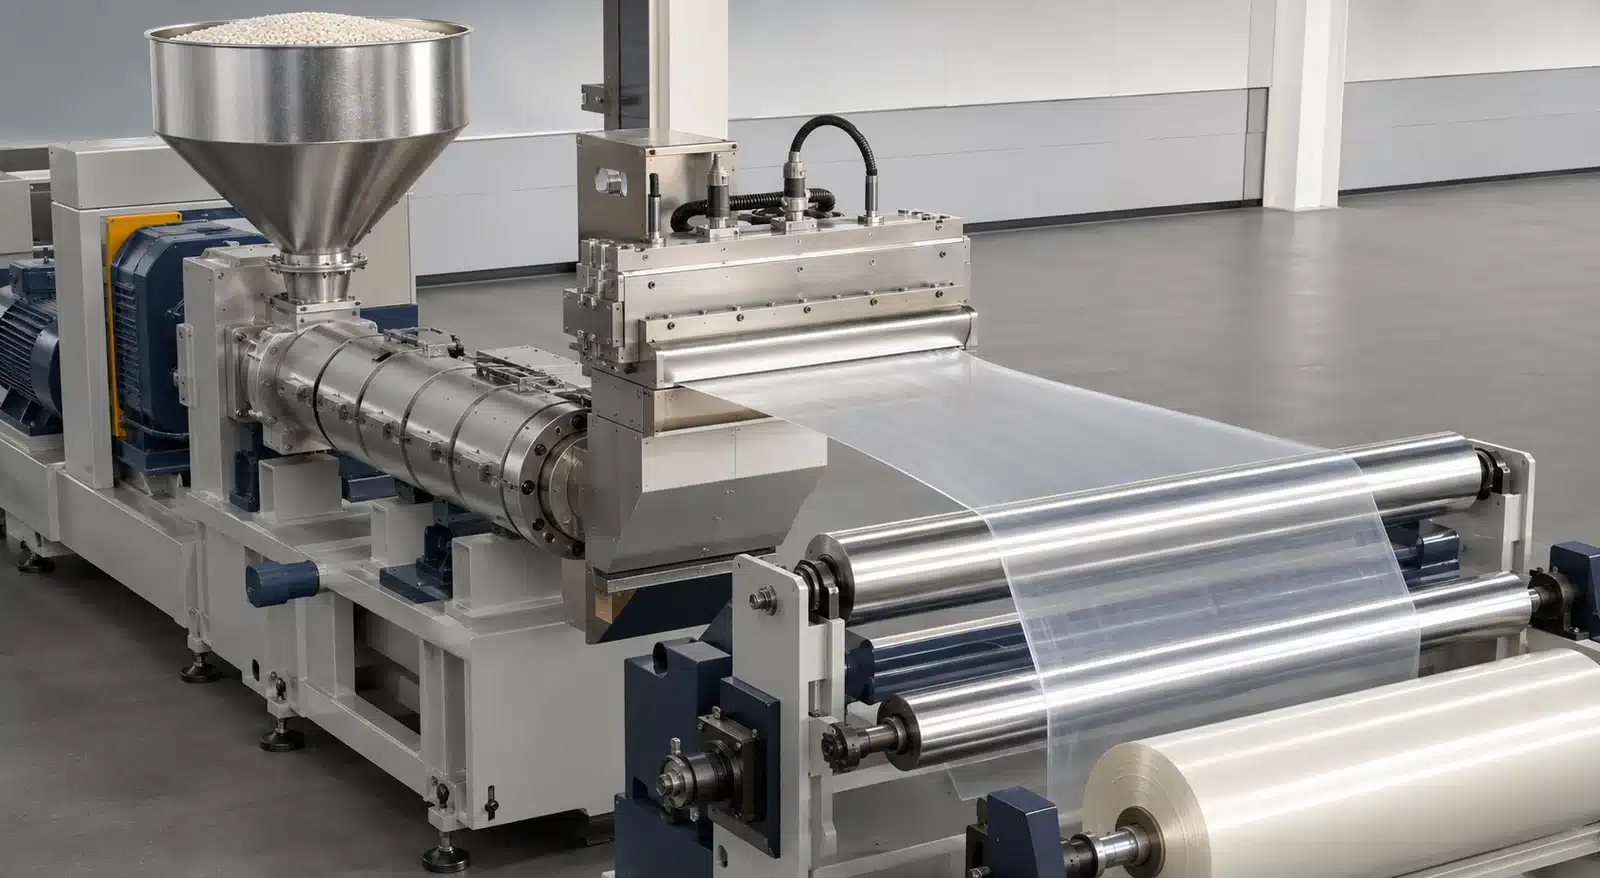
PVOH-Folie kann auch durch thermoplastische Verarbeitung hergestellt werden, einschließlich Blasfolien- oder Gießextrusionskonfigurationen. Dies ist ein separater Weg – kein Endbearbeitungsschritt nach dem Lösungsgießen. Forschung, die Herstellungsprozesse vergleicht, behandelt Lösungsgießen, Blasfolienextrusion und Extrusionsgießen als unterschiedliche Techniken und zeigt, warum Ergebnisse an den verwendeten Weg und die Formulierung gebunden sein müssen.
Warum PVOH schwieriger schmelz zu verarbeiten ist
Konventionelle Thermoplaste werden erhitzt, bis sie fließen, durch eine Düse geformt und gekühlt. PVOH ist schwieriger, da seine wasserstoffbrückengebundene Struktur und thermische Empfindlichkeit ein relativ enges praktisches Fenster zwischen ausreichendem Fließen und Materialabbau lassen können. Feuchtigkeit, Weichmachung, Qualitätsdesign, Scherung, Verweilzeit und Temperaturgeschichte sind alle wichtig.
Wenn ein Harz/eine Formulierung nicht für die thermoplastische Verarbeitung ausgelegt ist, kann die Linie mit instabilem Fluss, Gelen, Verfärbungen, Ablagerungen, Blasen oder verschlechtertem mechanischen und Auflösungsverhalten konfrontiert sein. Ein Schmelzweg beginnt daher mit einem extrusionstauglichen System, nicht mit der Annahme, dass jedes lösungsgeeignete PVOH-Pulver in einen Standard-Folienextruder eingeführt werden kann.
Was sich in einem extrusionstauglichen System ändert
Ein extrusionstaugliches System wird compoundiert, um kontrollierten Fluss und Stabilität zu erreichen. Die Zufuhrfeuchte und Weichmacherverteilung werden gesteuert; das Material wird durch den Extruder gefördert und gemischt; der Schmelzedruck und die Temperaturgeschichte werden kontrolliert; und die Folie wird durch eine flache oder ringförmige Düse geformt, bevor sie gekühlt, gemessen, besäumt und gewickelt wird.
| Vergleichspunkt | Lösungsgießen | Thermoplastische Schmelzextrusion |
|---|---|---|
| Startmaterial | Eine filtrierte, entlüftete wässrige PVOH-Formulierung | Ein thermoplastisch verarbeitbares PVOH-Compound |
| Folienbildung | Eine nasse Schicht wird auf ein Band oder eine Trommel dosiert | Ein heißes, druckbeaufschlagtes Material wird durch eine Düse geformt |
| Hauptentfernungsschritt | Wasser muss in kontrollierten Trocknungszonen entfernt werden | Massives Gießwasser wird vermieden; Wärme muss nach der Formgebung entfernt werden |
| Kritische Steuerungsgrößen | Haupterfolgsfaktoren | Lösungshomogenität, Rheologie, Blasen, Trocknung, Restfeuchte |
| Zufuhrzustand, Weichmachung, Scherung, Verweilzeit, thermische Geschichte | Hauptqualifikationsfrage | Ist die Qualität/Formulierung für die Ausrüstung und das thermische Fenster validiert? |
Kein Weg ist automatisch überlegen. Die richtige Wahl hängt von der verfügbaren Harztechnologie, den angestrebten Folieneigenschaften, dem Maßstab, dem Energie- und Wassermanagement, der Ausrüstung, der Qualitätsfähigkeit und der Anwendungsvalidierung ab.
Prozesskontrollen, die die Folienqualität bestimmen
Die Folienqualität ergibt sich aus dem Zusammenspiel von Material, Formulierung, Ausrüstung, Umgebung und Betriebsdisziplin. Ein Defekt ist ein Hinweis zur Untersuchung, kein Beweis für eine einzelne Ursache. Hersteller benötigen rückverfolgbare Chargenaufzeichnungen und Trenddaten, um Rohstoffschwankungen von Effekten durch Auflösung, Gießen, Trocknung, Extrusion oder Wicklung zu unterscheiden.
Lösungsqualität und Rheologie
Bei einem Gießprozess beeinflussen Feststoffgehalt, Viskosität, Temperatur, Mischungsvorgeschichte und die Dispersion der Formulierungskomponenten, wie die Lösung durch Filter und über das Gießwerkzeug fließt. Partikel, Gele, Schaum oder Verunreinigungen können zu Streifen, Punkten, Löchern, Schwachstellen oder Ablagerungen am Werkzeug führen. Auch das stabile Lösungsalter und die Haltebedingungen sind wichtig, da sich eine Lösung während der Wartezeit auf das Gießen verändern kann.
Trocknungsprofil und Restfeuchte
Die Trocknung bestimmt mehr als nur die Bahngeschwindigkeit. Das Verdunstungsprofil beeinflusst die Oberflächenbildung, innere Spannungen, Ablösung, Wölbung und den Feuchtezustand beim Einlauf in die Wicklung. Die Restfeuchte beeinflusst dann die Flexibilität und das Blocken während der Konfektionierung und Lagerung. Da PVOH Feuchtigkeit mit seiner Umgebung austauscht, müssen die Konditionierungs- und Prüfatmosphäre kontrolliert werden, wenn Chargen verglichen werden.
Dicken-, Oberflächen- und Wickelkontrolle
Dickenabweichungen können aus der Dosierung, dem Werkzeug- oder Düsenzustand, der Bahngeschwindigkeit, der Trägergeometrie, dem Temperaturprofil oder der Querströmung resultieren. Oberflächenmarkierungen können vom Träger, von Verunreinigungen, der Handhabung oder Kontaktwalzen herrühren. Wicklungsfehler können Spannung, Ausrichtung, Walzenspalt, Walzenhärte, Kantenprofil oder ungleichmäßige Feuchte widerspiegeln.
| Beobachtung | Mögliche zu untersuchende Prozessrichtungen | Überprüfung |
|---|---|---|
| Blasen oder Löcher | Benetzung, Schaum, Entlüftung, Verunreinigung, schnelle Oberflächentrocknung | Lösungsinspektion, Filter-/Entlüftungsaufzeichnungen, Durchlichtprüfung |
| Dickenbänder oder Streifen | Dosierstabilität, Werkzeugzustand, Rheologie, Bahngeschwindigkeit, Trägerzustand | Querprofil der Dicke und Prozesstrend |
| Wölbung oder schlechte Planlage | Ungleichmäßige Trocknung, Restfeuchtegradient, Bahnspannung | Konditionierte Planlageprüfung und Feuchteüberprüfung |
| Blocken oder schwieriges Abwickeln | Feuchte, Oberflächenzustand, Wickeldruck, Lagerumgebung | Rollenabwickelbewertung unter definierter Konditionierung |
| Sprödigkeit oder Dehnungsschwankung | Formulierung, Feuchtezustand, thermische Vorgeschichte, Dickenschwankung | Konditionierte mechanische Prüfung in Maschinen- und Querrichtung |
Diese Tabelle ist eine Diagnosekarte, kein Akzeptanzstandard. Das gleiche sichtbare Symptom kann mehr als eine Ursache haben, daher sollten Korrekturmaßnahmen auf messbaren Nachweisen basieren.
Wie Hersteller die fertige Folie verifizieren
Die Freigabeprüfung sollte die Herstellungskontrollen mit der vorgesehenen Konfektionierung und Verwendung verbinden. Ein Zertifikatswert ist nur dann aussagekräftig, wenn er die Folie, Charge, Prüfmethode, Probekörperrichtung, Konditionierung, Einheit und das Akzeptanzkriterium identifiziert.
Dicke und visuelle Gleichmäßigkeit
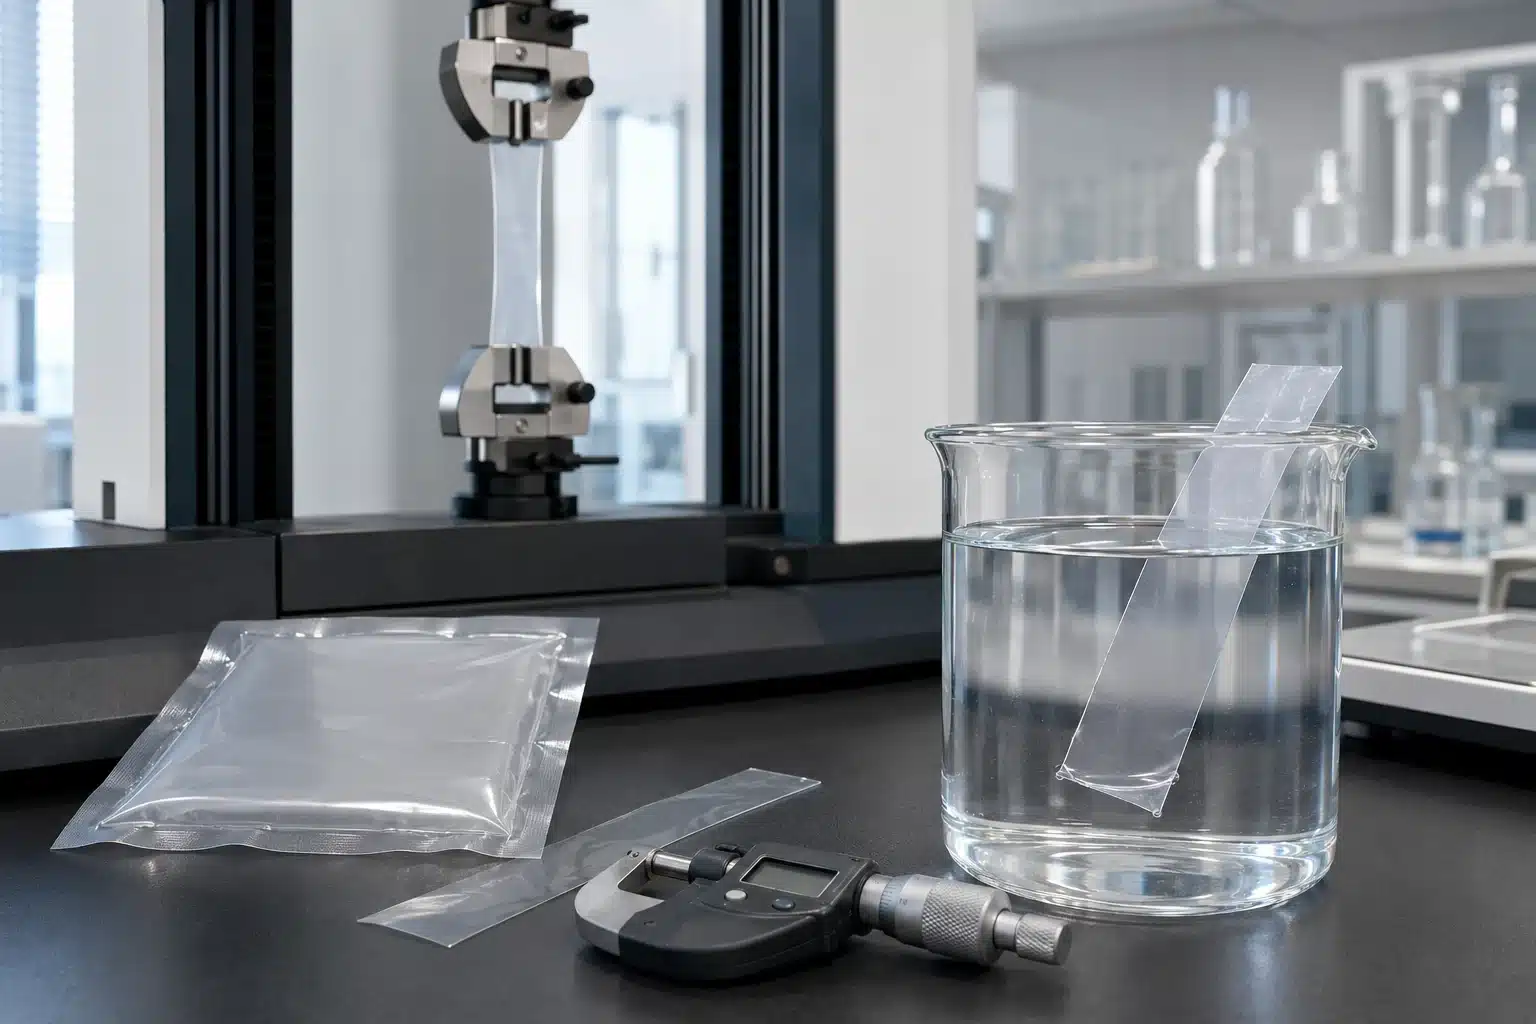
Die Dicke wird quer und entlang der Bahn mit einem definierten Probenahmeplan gemessen; ASTM D6988 ist ein Leitfaden.
Ein bloßer Mittelwert kann Profilschwankungen verbergen. Käufer sollten fragen, wie viele Positionen und Lagen beprobt werden, ob Mindest- und Höchstwerte angegeben werden und wie die Methode mit der zugesagten Rollentoleranz zusammenhängt.
Mechanisches und Siegelverhalten
ASTM D882 behandelt die Zugprüfung für dünne Kunststofffolien innerhalb ihres angegebenen Geltungsbereichs. Bei PVOH-Folie sollte der Bericht die Maschinen- oder Querrichtung, die Probekörperdicke, die Konditionierungsatmosphäre, die Prüfgeschwindigkeit, die Einspannanordnung und das Bruchverhalten angeben. Werte aus unterschiedlichen Richtungen oder Bedingungen sollten ohne Qualifikation nicht direkt verglichen werden.
Wenn die Folie heißgesiegelt wird, muss die Siegelung unter definierten Backentemperatur-, Druck-, Verweilzeit-, Geometrie- und Konditionierungsbedingungen erfolgen. ASTM F88/F88M misst Siegelfestigkeit und identifiziert die Versagensart für flexible Barrierematerialien, legt jedoch keinen universellen akzeptablen Wert fest und weist nicht die vollständige Packungsintegrität nach.
Auflösung und Produktkompatibilität
“Wasserlöslich” ist ohne eine Methode unvollständig. Auflösungs- oder Zerfallsergebnisse können sich mit Wassertemperatur, Wasserchemie, Bewegung, Probekörperabmessungen, Foliendicke, Konditionierung, Einwirkzeit und dem verwendeten Endpunkt ändern. Eine brauchbare Spezifikation gibt alle diese Bedingungen an und unterscheidet gegebenenfalls zwischen Folienriss, Zerfall und vollständiger Auflösung.
Das verpackte Produkt kann ebenfalls.
Wichtig: Ein Folien-Datenblatt oder ein isolierter Folientest genehmigt keine fertige Verpackung. Die Qualifikation muss das befüllte und versiegelte System, seine Lagerungsverteilung und seine Endanwendungs-Wasserbedingungen umfassen.
Was Käufer vor der Freigabe einer PVA-Folie spezifizieren sollten
Eine nützliche Spezifikation beginnt mit der Anwendung und nicht mit einer allgemeinen Anfrage nach “PVA-Folie.” Vor der Freigabe sollten die folgenden Eingaben mit dem Lieferanten und Verarbeiter abgestimmt werden:
- Verpacktes Produkt: Zusammensetzung, Konzentration, Wasseraktivität, pH-Wert, Lösungsmittel oder Tenside, Abfülltemperatur, Dosis und bekannte Unverträglichkeiten.
- Verwendungsbedingungen: Zielwassertemperaturbereich, Wasserchemie, Bewegung, Einwirkzeit und definierter Auflösungsendpunkt.
- Folienkonstruktion: Harz- oder Sortenfamilie, gegebenenfalls Modifikation, Nenndicke, Toleranz, Breite, Rollenlänge, Kern, Wickelrichtung, und Rollenschutz.
- Konfektionierungsprozess: Druck- oder Registrierungsanforderungen, Formen, Befüllen, Heißsiegeleinstellungen, zulässige Siegelverschmutzung, Linien- oder Bahngeschwindigkeit und Bahnspannungsbereich.
- Lagerung und Transport: Temperatur- und relative Luftfeuchtegrenzen, Anforderungen an die Barrierverpackung, Haltbarkeitsprotokoll und Akklimatisierung vor der Konfektionierung.
- Freigabeprüfungen: Probenahmeplan, Dickenmethode, Kriterien für visuelle Fehler, mechanische Richtungen und Konditionierung, Siegelfehlerart und -methode sowie Auflösungsmethode.
- Systemvalidierung: Kompatibilität mit der befüllten Verpackung, die Siegelintegrität, Alterung, Transport und Endanwendungsversuche an der tatsächlichen Ausrüstung und dem Produkt.
- Dokumentation und Änderungsmanagement: Chargenrückverfolgbarkeit, Zertifikatsfelder, Status der genehmigten Muster, Benachrichtigung bei Formulierungs-/Prozessänderungen und Auslöser für eine erneute Qualifikation.
Diese Eingaben ermöglichen es einem Lieferanten, eine geeignete Folie vorzuschlagen und zu validieren. Sie ersetzen nicht Versuche am eigenen Abfüll-, Siegel-, Lager- und Verwendungssystem des Käufers.
Wichtigste Erkenntnis
Die meisten wasserlöslichen Filme aus PVA/PVOH werden als durch Lösungsmittelverfahren hergestellt beschrieben.
Verwandte Bestypack-Ressourcen
- PVA-wasserlösliche Folie für Waschmittel-Pods
- PVA-Schrumpffolie – Wasserlösliche Schrumpffolie
- PVA-Wasserlöslicher-Folienhersteller und -lieferant
- PVA-wasserlösliches Saatband
- PVA-Folien-Leitfaden: Umweltauswirkungen und Eigenschaften
- PVA-Leitfaden: Was Sie wissen müssen
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German