
POF est généralement le plus résistant premier candidat pour l’emballage de détail polyvalent sous film rétractable, surtout lorsque la ténacité, une sensation souple, une large couverture d’application ou une conformité documentée au contact alimentaire sont importantes. Le PVC peut encore être envisagé pour certains emballages non alimentaires sélectionnés lorsque son apparence, la configuration de ligne existante et son prix d’achat correspondent au projet. Aucun des deux acronymes ne garantit la performance, la conformité ou la recyclabilité. Le choix défendable repose sur la comparaison de qualités de film précises sur le même produit et la même machine, puis sur l’évaluation de la qualité des soudures, force de rétraction, de l’apparence, du débit, des déchets et du coût total par emballage accepté.
Film rétractable POF vs PVC : La réponse courte
Pour le contexte de contact alimentaire aux États-Unis, consultez l'eCFR. de l'eCFR avant d'approuver une déclaration concernant un film fini.
Pour un contexte contexte, examinez les dispositions relatives aux polymères de l'eCFR avant d'approuver une revendication relative à un film fini.
Choisir le POF comme candidat d’essai initial lorsque l’emballage nécessite un film souple et tolérant, une bonne résistance à la perforation, une présentation claire en rayon ou une déclaration du fournisseur pour un usage alimentaire défini. De nombreuses qualités commerciales de POF sont conçues pour ces priorités, bien que le résultat exact dépende toujours de la structure, de l’épaisseur, de l’orientation, des additifs et du traitement.
Ne conserver le PVC dans l’ensemble des candidats que lorsque le marché visé et l’utilisation le permettent, que l’emballage bénéficie de son toucher particulier et de sa réponse au retrait, et que la ligne dispose de contrôles appropriés en matière de transformation et de conditions de travail. Un prix de rouleau inférieur ne suffit pas en soi. La comparaison.
Ce que sont réellement les films rétractables POF et PVC
Le POF est une catégorie de film, pas une formule unique
POF signifie film rétractable film. Dans l’emballage commercial, le terme peut désigner différentes structures orientées, monocouches ou multicouches, à base de résines polyoléfiniques. Les fournisseurs peuvent modifier les mélanges de résines, les fonctions des couches, la réticulation, le glissement, les agents antiblocage, les agents antibuée, le comportement de scellage, la perforation et traitement de surface, pour cibler différentes machines et différents emballages.
Exiger plus qu’une simple mention “ POF” sur un devis. Le dossier de construction doit identifier :
- le polymère et la description des couches que le fournisseur est autorisé à divulguer ;
- si le film est à enroulement simple ou en double pli, et comment il est orienté ;
- l’épaisseur nominale, la tolérance, la largeur, la longueur du rouleau, le mandrin et le diamètre maximal du rouleau ;
- les données de scellage, de retrait, optiques, de frottement, et mécaniques, avec les méthodes et conditions associées ; et
- toute allégation relative au contact alimentaire, au recyclage ou autre, avec ses limites de marché et d’utilisation.
Ces détails déterminent si deux offres de POF sont techniquement comparables. Une propriété rapportée pour une qualité réticulée ou spéciale ne doit pas être transférée à une autre qualité simplement parce que les deux sont appelées POF.
Les performances du PVC dépendent également de la formulation
Le film rétractable film est basé sur chlorure de polyvinyle, mais le nom du polymère ne définit toujours pas le film fini. Le choix de la résine, les stabilisants, les plastifiants ou autres modifiants lorsqu’ils sont utilisés, l’orientation, l’épaisseur, traitement de surface,, et l’historique de transformation affectent tous la réponse au retrait, le toucher, le scellage, la stabilité au stockage et le statut réglementaire.
La même discipline de preuve s’applique.
Film rétractable POF vs PVC : Comparaison côte à côte
Ce tableau résume les tendances courantes du marché pour un premier tri. Il ne s'agit pas d'une spécification et ne doit pas prévaloir sur les données des films exacts comparés.
| Dimension de décision | POF un film rétractable | Film rétractable PVC | Éléments à vérifier |
|---|---|---|---|
| Sensation finale | Souvent flexible et résilient après rétraction | Souvent plus net ou plus rigide après rétraction | Sensation de l'emballage conditionné à la température de stockage |
| Résistance | De nombreuses qualités sont conçues pour la résistance à la perforation et une résistance à la déchirure | Peut fournir un emballage serré et net mais peut être moins tolérant dans certaines géométries | La perforation, la déchirure à épaisseur appariée et un essai de distribution |
| Comportement de rétraction | De nombreuses qualités sont conçues pour une rétraction équilibrée et une fenêtre de traitement utilisable | Peut produire un ajustement serré ; la réponse peut être plus sensible à la qualité et au profil thermique | Courbe de rétraction MD/TD et tension de rétraction aux températures indiquées |
| Optique | Souvent choisi pour les emballages de détail clairs et brillants | Également capable d'une présentation claire et brillante | Brume, brillance, plis, brûlures et distorsion sur l'emballage réel |
| Scellage et fonctionnement | Les réglages dépendent de la qualité ; une perforation peut être nécessaire pour libérer l'air emprisonné | Nécessite sa propre fenêtre de scellage et de tunnel et ne doit pas être utilisé en dehors des limites du fournisseur | Intégrité des soudures, le temps de maintien, les zones de tunnel, le flux d’air, la vitesse et l’alimentation du film |
| Sensibilité du produit | Des qualités de POF à force moindre peuvent être disponibles pour les produits délicats | Une qualité à force élevée peut déformer les emballages vulnérables si le processus n'est pas contrôlé | Tension de rétraction et changement dimensionnel du produit |
Important Le POF et le PVC le sont.
Comportement de rétraction, optique et protection de l'emballage
Le pourcentage de rétraction n'est pas la force de rétraction
Le pourcentage de rétraction décrit le changement dimensionnel dans des conditions définies. La force de rétraction ou le comportement de rétraction. de rétraction décrit la force que le film en cours de récupération peut appliquer. Un film peut présenter une rétraction libre substantielle tout en appliquant une charge différente sur un plateau, un carton, un lot ou un produit délicat par rapport à un autre film ayant un pourcentage de rétraction similaire.
L'ASTM D2732 fournit une méthode pour mesurer le retrait linéaire non contraint d'un film à des températures d'échantillon spécifiées. L'ASTM D2838 traite de la tension de rétraction et de la contrainte de relaxation d'orientation. Ces méthodes répondent à des questions différentes, leurs valeurs ne sont donc pas interchangeables. Une comparaison doit rapporter au moins :
- la méthode d'essai et son édition ;
- la qualité et l'épaisseur du film ;
- le conditionnement de l'échantillon ;
- la température d'essai et le temps d'exposition ;
- le sens machine et le sens travers ; et
- si la valeur rapportée est la rétraction libre, la force sous contrainte, ou une autre méthode du fournisseur.
Utiliser les courbes obtenues pour définir un Fenêtre de processus, et non un seul point de données attrayant. Pour un carton fragile ou une barquette fine, la tension de retrait et la déformation du produit peuvent être plus importantes que le retrait maximal. Pour un emballage irrégulier, la reprise sur les coins et les plis résiduels peuvent dominer.
Clarté, brillance, résistance et toucher
Les deux familles de films peuvent répondre à ces exigences.
Les comparaisons mécaniques exigent le même soin. L’ASTM D882 peut être utilisée pour les propriétés en traction des films plastiques minces, mais les dimensions de l’éprouvette, la direction, la vitesse de déformation, l’épaisseur et le mode de rupture affectent le résultat. Les essais de perforation et de déchirure nécessitent également des méthodes appariées. La description la résistance à la perforation élevée d’un fournisseur est.
Les vérifications finales les plus utiles sont au niveau de l'emballage : défaillance sur angle vif, déchirure du scellage, abrasion, frottement, mouvement du produit, déformation et dommages après la simulation convenue de stockage et de distribution.
Important : Ne traitez les résultats optiques et mécaniques comme comparables que lorsque la qualité du film, l'épaisseur, la direction, le conditionnement, l'échantillon et la méthode d'essai sont appariés.
Scellage, équipement et conditions opératoires
Pourquoi un changement de matière n'est pas un remplacement direct
Le POF et le PVC peuvent fonctionner.
La perforation est une autre variable du système. L'air a besoin d'une voie d'échappement contrôlée lorsque le film se rétracte. Une ventilation insuffisante peut laisser des ballons ou des surfaces irrégulières ; une perforation excessive ou mal placée peut affaiblir l'emballage ou rendre les trous visuellement proéminents. Les dimensions de l'emballage, le laize du film, l'emplacement du scellage et le flux d'air du tunnel déterminent ce qui est nécessaire.
Les réglages de départ du fournisseur peuvent raccourcir la mise en service, mais ils ne sont pas garantis comme réglages de production. Utilisez-les pour entrer dans un essai contrôlé, puis ajustez une variable à la fois dans les limites de l'équipement et du film. Enregistrez les modifications afin que la fenêtre finale puisse être reproduite par une autre équipe.
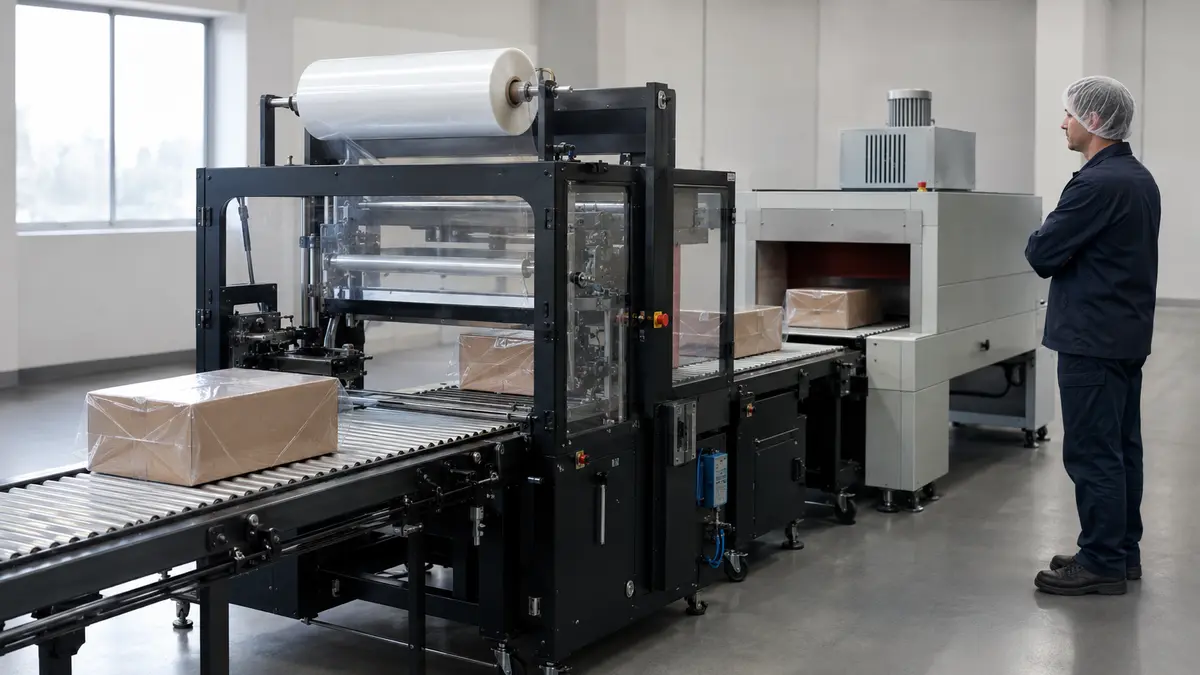
Ce qu'il faut enregistrer lors d'un essai en ligne
- Identifiez la machine, la configuration de la soudeuse, la disposition du tunnel, l'état de maintenance et le statut des instruments de mesure.
- Enregistrez le fournisseur du film, la qualité, le lot, l'épaisseur, la largeur, le format du rouleau, l'âge et le temps de conditionnement.
- Fixez le produit, les dimensions de l'emballage, l'orientation, l'espacement et tout composant de plateau ou de carton.
- Consignez la température de scellage ou le réglage du contrôleur, le temps de maintien, la pression si disponible, les zones du tunnel, la vitesse du convoyeur, les positions du flux d'air ou des registres, et la perforation.
- Séparez les emballages de préchauffage et de réglage des échantillons produits après la stabilisation du procédé.
- Comptez les emballages acceptés, les scellages ouverts, les brûlures, les plis, les oreilles de chien, les déformations, les perforations, les retouches, les rebuts et les arrêts sur une durée définie.
- Revérifiez l'emballage après la période convenue de stockage et de manutention plutôt que de juger uniquement à la sortie du tunnel.
Si la manipulation de la bande fait partie du problème, une méthode de coefficient de frottement telle que l'ASTM D1894 peut soutenir l'investigation, à condition que les surfaces de contact, la température, le conditionnement et la configuration d'essai soient enregistrés. Le résultat de laboratoire ne prouve pas en soi la performance de la machine.
Adéquation applicative : où chaque film peut fonctionner
Quand le POF est le candidat le plus fort
Le POF est couramment présélectionné pour.
Les situations de criblage typiques incluent :
- les produits de consommation de forme irrégulière ou de géométrie mixte où le film doit reprendre autour des coins ;
- les cartons imprimés, livres, articles de papeterie, jeux et produits ménagers nécessitant une présentation claire ;
- les emballages délicats pouvant bénéficier d'une qualité à force réduite vérifiée ;
- les emballages multi-articles de vente au détail nécessitant de la robustesse sans un film de transport épais ; et
- les applications liées à l'alimentation lorsque le film exact est accompagné d'une documentation pour l'aliment, la température, le temps de contact et le marché prévus.
Ce sont des points de départ, pas des approbations. Les bords tranchants peuvent encore nécessiter une protection des coins ou une épaisseur différente. Les lourds lots de boissons et les charges de transport peuvent nécessiter une catégorie de film rétractable différente, comme le film de fardelage en PE, qui est en dehors de cette comparaison.
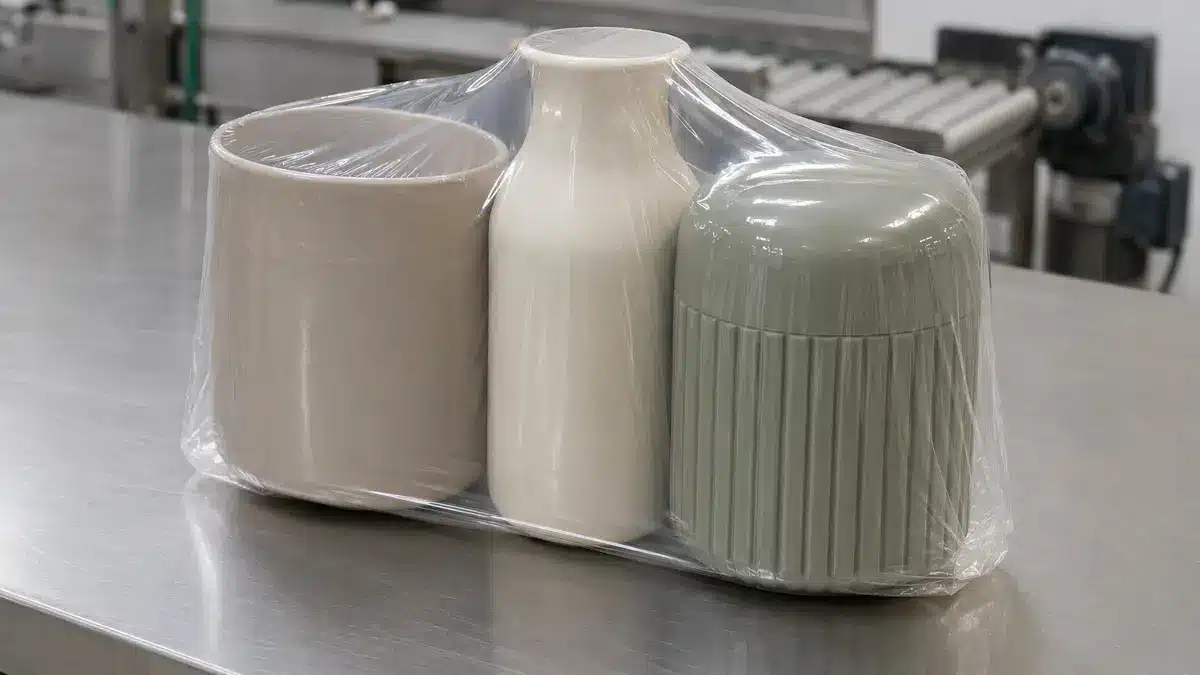
Quand le PVC peut encore être envisagé
Le PVC peut rester un candidat pour une application non alimentaire définie lorsqu’une ligne et un emballage existants ont déjà été validés, qu’une finition de détail nette est souhaitée, que les règles locales et les politiques clients autorisent le matériau et.
| Scénario | Candidat initial | Vérifier avant approbation | Limite |
|---|---|---|---|
| Emballage multiple irrégulier avec risque de perforation | POF | intégrité des coins, déchirure du scellage, plis, dommages de distribution | La qualité et l'épaisseur déterminent le résultat |
| Carton ou plateau délicat | Qualité POF à faible force | tension de rétraction, dimensions, déformation du panneau | “POF” seul ne signifie pas faible force |
| Emballage non alimentaire établi et sensible aux coûts | Essai A/B PVC et POF | coût total, apparence, politique de marché, contrôles | L'utilisation existante ne prouve pas l'acceptation future sur le marché |
| Le traitement direct ou prévisible contact alimentaire | Qualité documentée uniquement | déclaration, base réglementaire, limites de migration et d'utilisation | Aucun raccourci lié à la famille de matériaux |
La question utile n’est pas “ À quoi le PVC est-il normalement utilisé ? ” mais “ Cette construction exacte en PVC répond-elle mieux aux contrôles prévus pour l’emballage, le marché, la gamme et les risques que l’alternative exacte en POF ? ”
Contact alimentaire, sécurité des travailleurs et allégations réglementaires
Le contact alimentaire doit être prouvé pour le film exact et son utilisation
Le POF n’est pas automatiquement “ approuvé par la FDA ”, et le PVC n’est pas automatiquement interdit dans toute situation d’emballage alimentaire. Aux États-Unis, la base de conformité repose sur les autorisations applicables du Code of Federal Regulations, les notifications de contact alimentaire ou toute autre base valide pour les substances et conditions d’utilisation réelles. Dans l’Union européenne, les matériaux plastiques en contact avec les aliments sont évalués conformément au règlement-cadre (UE) n° 10/2011, aux règles de bonnes pratiques de fabrication et aux modifications applicables.
Pour chaque film, demander des documents identifiant :
- le grade exact et le site de fabrication couverts ;
- les types d’aliments prévus et si le contact est direct, indirect ou séparé par une barrière fonctionnelle ;
- la température et la durée maximales de contact ;
- les restrictions applicables et les limites de migration spécifiques ;
- la déclaration de conformité et les données de migration ou de calcul justificatives, le cas échéant ; et
- des encres, adhésifs, revêtements, contenu recyclé, et autres composants de l’emballage fini.
Une déclaration sur la résine, un logo de fournisseur, une phrase sur un site web ou un document pour un grade similaire ne suffisent pas. La conformité pour une structure ou une condition ne peut être transférée à chaque film vendu sous la même famille de matériaux.
Le chauffage et la ventilation nécessitent une évaluation spécifique au procédé
Tous les procédés de polymères chauffés doivent rester dans les limites du fournisseur et de l’équipement et être évalués dans le cadre du programme de sécurité au travail du site. La formulation, la température, le temps de séjour, la contamination, la maintenance, la ventilation et les événements anormaux influencent les émissions.
Les directives techniques de l’OSHA identifient le chlorure d’hydrogène comme un produit de décomposition thermique associé au PVC. Ce fait justifie une attention particulière aux conditions de surchauffe et de dysfonctionnement ; il ne prouve pas une exposition particulière en fonctionnement normal. Examiner les données de sécurité exactes du film, les instructions de l’équipement, les exigences locales d’exposition, la conception de la ventilation et la réponse aux conditions anormales. Une faible odeur ou une description de “ fonctionnement propre ” par un fournisseur pour un grade de POF ne doit pas être utilisée pour renoncer à cette évaluation.
Avertissement : Une fumée persistante, une décoloration, des dépôts, une odeur forte ou un film brûlé constituent un écart de procédé. Arrêter et enquêter sur le film, les réglages, l’état de l’équipement, la contamination et la ventilation conformément à la procédure de sécurité du site.
Durabilité et fin de vie
La famille de résines ne prouve pas la recyclabilité
« Recyclable » est une allégation qui dépasse la chimie du polymère. Cela dépend également de l’accès à la collecte, du tri, des spécifications des balles, de la taille et de la couleur du film, des additifs, des revêtements, des étiquettes, de la contamination et de la question de savoir si un marché final peut utiliser le matériau récupéré. Certaines qualités de POF peuvent être acceptées dans des programmes particuliers de récupération des films, mais cela ne peut pas être généralisé à tous les films POF ou.
Les Green Guides de la FTC mettent l’accent sur la justification et la qualification des allégations environnementales marketing. Dans l’UE, la politique actuelle en matière d’emballage se concentre également sur la prévention des déchets et la recyclabilité à grande échelle. Pour une décision B2B, demander au propriétaire de l’allégation de définir :
- l’emballage fini exact couvert ;
- la voie de collecte et de retraitement ;
- la disponibilité géographique de cette voie ;
- le protocole de conception pour le recyclage et la version utilisée ;
- toute préqualification par un tiers et ses limites ; et
- les modifications de l’encre, de l’étiquette, de l’adhésif, de la perforation ou de la taille de l’emballage qui invalideraient le résultat.
Sans ces preuves, utiliser des descriptions factuelles des matériaux plutôt que des termes généraux tels que “ écologique ”, “ vert ” ou “ 100 % recyclable ”.”
Comparer l’emballage fini, pas une seule étiquette
Une comparaison équitable mesure le système d’emballage livré par emballage accepté. Inclure la masse du film, la tolérance d’épaisseur, le rendement du rouleau, les déchets de procédé, les produits endommagés, les composants secondaires, les performances de transport et la voie réelle de fin de vie. Un film plus fin qui produit plus de rejets peut ne pas réduire l’utilisation de matériau. Un film plus lourd qui élimine un plateau peut modifier le résultat total. Aucune conclusion ne doit être supposée sans données.
Tenir des registres séparés pour la recyclabilité technique, l’accès local à la collecte, le contenu recyclé, le contenu biosourcé, la compostabilité et l’empreinte carbone. Ce sont des allégations différentes avec des preuves différentes. Un résultat favorable dans une catégorie n’en prouve pas une autre.
Important : Ne pas classer le POF et le PVC avec un seul adjectif environnemental. Définir l’unité fonctionnelle, la construction finie, le marché, la voie de récupération et la date des preuves.
Coût : comparer les emballages acceptables, pas les prix des rouleaux
Élaborer un modèle de coût total de l’emballage
Le dénominateur utile est les emballages acceptés, pas les kilogrammes de film ni le prix d’achat par rouleau. Pour une campagne de production définie :
Coût total par emballage accepté = (coût du film + main-d’œuvre directe + énergie + temps d’arrêt planifié + coût des rebuts et des reprises) ÷ emballages acceptés
Définir chaque variable avant de comparer les grades. Le coût du film doit utiliser le rouleau livré réel et le rendement utilisable. La main-d’œuvre et l’énergie doivent couvrir le même périmètre de production. Les emballages acceptés doivent répondre aux mêmes critères d’aspect, de scellage, dimensionnels, de manutention et de conformité. Cette formule est un modèle de décision, pas une allégation qu’un film permettra d’économiser un pourcentage fixe.
Inclure les temps d’arrêt, les rebuts et les reprises
Suivre les coûts qu’une comparaison de prix au rouleau omet :
- changements de rouleaux et pertes de jonction ;
- rebuts de préchauffage et de réglage ;
- ruptures de film, défauts de guidage, problèmes d’électricité statique et arrêts d’alimentation ;
- scellages ouverts, brûlures, plis, oreilles de chien, perforations et produits déformés ;
- nettoyage ou maintenance associé à la campagne ;
- inspection, reprise, reconditionnement et élimination ; et
- défaillances client ou de distribution liées à l’emballage.
Comparer les grades seulement après que chaque procédé a atteint une fenêtre stable et documentée. Sinon, le résultat peut mesurer la familiarité de l’opérateur avec le film existant plutôt que l’économie à long terme du film.
Comment spécifier et tester le film rétractable POF ou PVC
Informations à inclure dans l’appel d’offres
Fournir aux fournisseurs le même ensemble d’entrées :
- description du produit, dimensions, masse, géométrie des bords, sensibilité à la chaleur et à la compression, et orientation de l’emballage ;
- configuration de l’emballage, position du scellage, ventilation requise, attentes d’affichage et conditions de distribution ;
- type de machine, détails de la scelleuse, zones du tunnel, ouverture, contrôles du flux d’air, plage du convoyeur, objectif de vitesse de ligne et limites des rouleaux ;
- description demandée du matériau et des couches, orientation, grade, épaisseur et tolérance, largeur, format du rouleau, longueur, mandrin et diamètre du rouleau ;
- données de retrait dans le sens machine et transversal aux températures indiquées, données de tension de retrait, méthode de fenêtre de scellage, optique, frottement et essais mécaniques pertinents ;
- marché cible de contact alimentaire et conditions, le cas échéant, ainsi que les déclarations et documents justificatifs requis ;
- exigences en matière d’allégation environnementale ou de politique du détaillant, avec le protocole et le marché nommés ; et
- identification du rouleau échantillon, traçabilité du lot, attentes en matière de contrôle des modifications et exigences du certificat d’analyse.
Demander les unités, les méthodes d’essai, les éditions, le conditionnement et les tolérances. Les données “ typiques ” peuvent soutenir la planification des essais, mais les limites d’achat doivent être convenues séparément.
Un essai A/B contrôlé
- Figer le produit, la configuration de l’emballage, écrits du recycleur ou du programme, l’état de la machine, les opérateurs et les méthodes de mesure.
- Vérifier l'identité du rouleau, l'épaisseur, la largeur, le conditionnement, l'historique de stockage et les limites recommandées par le fournisseur pour les deux candidats.
- Utiliser les réglages de départ du fournisseur, puis optimiser une variable à la fois dans les limites approuvées.
- Faire fonctionner suffisamment de matière pour atteindre la stabilité thermique et mécanique ; conserver les déchets de réglage séparément.
- Échantillonner à intervalles définis et enregistrer tous les réglages, défauts, production acceptée, arrêts, déchets et observations.
- Évaluer les emballages à la sortie du tunnel et après le stockage, la manutention et la simulation de distribution convenus.
- Calculer le coût par emballage accepté et conserver des échantillons représentatifs, les réglages, les identifiants de lot et les résultats pour examen.
Si un réglage est modifié pour un candidat, documenter pourquoi et donner à l'autre candidat une opportunité d'optimisation équivalente. Un essai équitable compare la meilleure fenêtre stable atteignable pour chaque qualité dans le cadre des contraintes du projet.
Critères d'Acceptation
Définir les limites spécifiques au projet avant l'essai. Les critères peuvent inclure :
- des soudures continues sans canaux, brûlures, points faibles ou décollement involontaire ;
- un nombre maximum de plis, oreilles de lapin, ballons, trous ou zones brûlées ;
- les dimensions du produit et du carton après rétraction et conditionnement ;
- absence de bombement inacceptable du panneau, de déformation du plateau, de dommage sur les bords ou de compression ;
- exigences convenues en matière de voile, brillance, présentation, code-barres ou distorsion d'impression ;
- performances de perforation, déchirure, manutention, stockage et distribution ;
- un débit stable minimum et des taux de rejet, déchets, reprises et arrêts maximum ; et
- une documentation complète sur la conformité, la sécurité, la traçabilité et les déclarations environnementales.
Ne pas emprunter les limites d'un autre emballage sans confirmer que son produit, sa géométrie, son film, sa méthode, son marché et son risque sont équivalents.
Foire aux questions
Le Film Rétractable POF est-il Toujours Compatible Alimentaire ?
Non. Une qualité de POF peut être adaptée au contact alimentaire uniquement lorsque sa composition exacte et son utilisation prévue sont soutenues par les règles du marché cible. Vérifier le type d'aliment, le contact direct ou indirect, la température, le temps, les restrictions, la déclaration et la base de migration justificative.
Le POF Peut-il Être Utilisé sur la Même Machine que le PVC ?
Cela dépend. De nombreuses soudeuses en L, soudeuses latérales et tunnels de rétraction peuvent traiter des qualités des deux familles, mais les réglages de soudure, de tunnel, de flux d'air, de vitesse, d'alimentation et de perforation peuvent changer. Confirmer les limites de l'équipement et réaliser un essai de conversion documenté.
Quel Film Offre la Meilleure Clarté ?
Les deux peuvent produire un emballage clair et brillant. De nombreuses qualités de POF sont choisies pour une optique premium, mais la formulation, l'épaisseur, l'état de surface, la soudure, l'équilibre du tunnel, l'air emprisonné et le produit lui-même peuvent modifier le résultat. Comparer des échantillons appariés en utilisant une méthode optique déclarée et des emballages réels.
Le Film Rétractable POF est-il Recyclable ?
Parfois, dans le cadre d'un programme qualifié. La chimie des polyoléfines peut être compatible avec certaines voies de récupération des films, mais la construction finie et le système local de collecte, tri et retraitement déterminent si une déclaration est justifiable. Demander le programme exact, la zone géographique, le protocole et les limitations.
Recommandation Finale
Commencer par le risque dominant de l'emballage. Le POF est souvent le premier candidat le plus polyvalent lorsque la résistance, le toucher souple, l'utilisation étendue en vente au détail ou les options documentées de contact alimentaire sont importantes. Le PVC peut rester un candidat rationnel pour une application non alimentaire contrôlée avec une ligne établie, un marché autorisé, des contrôles de processus adaptés et un plan de fin de vie crédible.
Avant l'approbation :
- comparer les qualités identifiées plutôt que les noms de matériaux ;
- exiger les méthodes, conditions, tolérances, déclarations et limitations des revendications ; et
- réaliser un essai apparié essai en ligne. qui mesure le rendement acceptable, la performance de l’emballage, les déchets, les temps d’arrêt et le coût total.
Le film gagnant est celui qui répond aux exigences définies de l'emballage, de la machine, du marché, de la sécurité et économiques avec des preuves reproductibles.
Ressources connexes de Bestypack
- Fournisseur de films rétractables en polyoléfine (POF)
- De quelle taille de film rétractable POF ai-je besoin ?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German