
Polyolefin shrink film, usually shortened to POF, is a heat-shrinkable packaging film made from polymers in the polyolefin family. Commercial films are commonly oriented and may use several co-extruded layers to balance sealing, shrink response, toughness, and appearance. Heat activates the stored orientation so the film contracts around a product. For a buyer, however, “POF” is only a material-family description. The exact grade, thickness, roll format, fenêtre de scellage, shrink behavior, compliance documents, and performance on the intended line still need to be specified and tested.
What Is Polyolefin Shrink Film?
Pour les connaissances sur les polymères, consultez le NIH PubChem aperçu du polypropylène avant de comparer les revendications relatives aux films finis.
Pour les connaissances sur les polymères, consultez L'aperçu du polypropylène de NIH PubChem avant de comparer les caractéristiques des films finis.
POF is a flexible film designed to be sealed around an item and then exposed to controlled heat. As the film contracts, it follows the product profile and forms a fitted overwrap. The result can improve presentation, keep loose components together, and provide a clean handling surface. Those outcomes depend on the actual film and process; the name alone does not establish package strength, Un résultat de laboratoire sec ne peut pas être appliqué automatiquement à une salle de remplissage humide, un emballage réfrigéré, un processus à l'eau chaude ou une longue période de stockage. Les fiches techniques doivent indiquer le préconditionnement, la température d'essai, l'humidité relative, l'épaisseur de l'échantillon et si les tests ont eu lieu avant ou après la conversion., or regulatory status.
The Polyolefin Family
“Polyolefin” names a family of thermoplastics that includes polyethylene (PE) and polypropylene (PP). In shrink packaging, POF commonly refers to oriented film formulations based on polyolefin resins rather than to one single polymer, recipe, or standard grade. Two films sold as POF can therefore differ in resin selection, additives, layer count, crosslinking, orientation, thickness, traitement de surface,, and seal layers.
This distinction matters in purchasing. A statement that is true for one supplier’s five-layer crosslinked film cannot automatically be applied to a different non-crosslinked film. The correct comparison is between identified grades with matching test methods and conditions.
Typical Film Construction
Many commercial POF films are co-extruded multilayer structures. Different layers can be designed for functions such as sealing, bulk mechanical response, optics, slip, or processing stability. Some films are crosslinked, some are not, and specialized products may add anti-fog behavior or other functions. Les fiches techniques sheets from Clysar and Sealed Air demonstrate that multilayer, crosslinked, PET bi-orienté products exist, but they do not prove that every POF film uses the same design.
Orientation is a central feature of heat-shrinkable film. During manufacturing, the film is stretched in the machine direction (MD), transverse direction (TD), or both, then cooled in a controlled state. The construction and orientation process influence how the film later seals, shrinks, and loads the product. Exact layer sequence, thickness distribution, additives, and orientation conditions remain grade-specific information.
How Polyolefin Shrink Film Works
POF packaging involves two connected operations: making a seal around the product and shrinking the enclosed film with heat. A good-looking pack requires both operations to work together. A strong laboratory seal does not compensate for poor air evacuation, and high free shrink does not guarantee that a delicate product will tolerate the film’s force.
Orientation Stores Shrink Potential
When a film is stretched during manufacture, its polymer structure is oriented. Cooling helps hold that oriented state. The film then contains stored dimensional potential rather than behaving like an ordinary, unoriented sheet. The amount and balance of orientation in MD and TD influence the direction and extent of contraction.
Orientation can also affect tensile behavior, tear propagation, stiffness, and impact response. Those properties should not be inferred from orientation alone. They must be measured using the stated thickness, specimen direction, conditioning, test method, and units.
Heat Releases the Oriented Structure
In use, a product is placed in centerfold film, flat film, tubing, or a premade bag. The film is closed with a compatible sealing system, and excess air needs a controlled escape path. Heated air then raises the film temperature so the oriented structure relaxes and contracts. A shrink tunnel is common on production lines; chamber systems and carefully controlled heat tools may suit other volumes or formats.
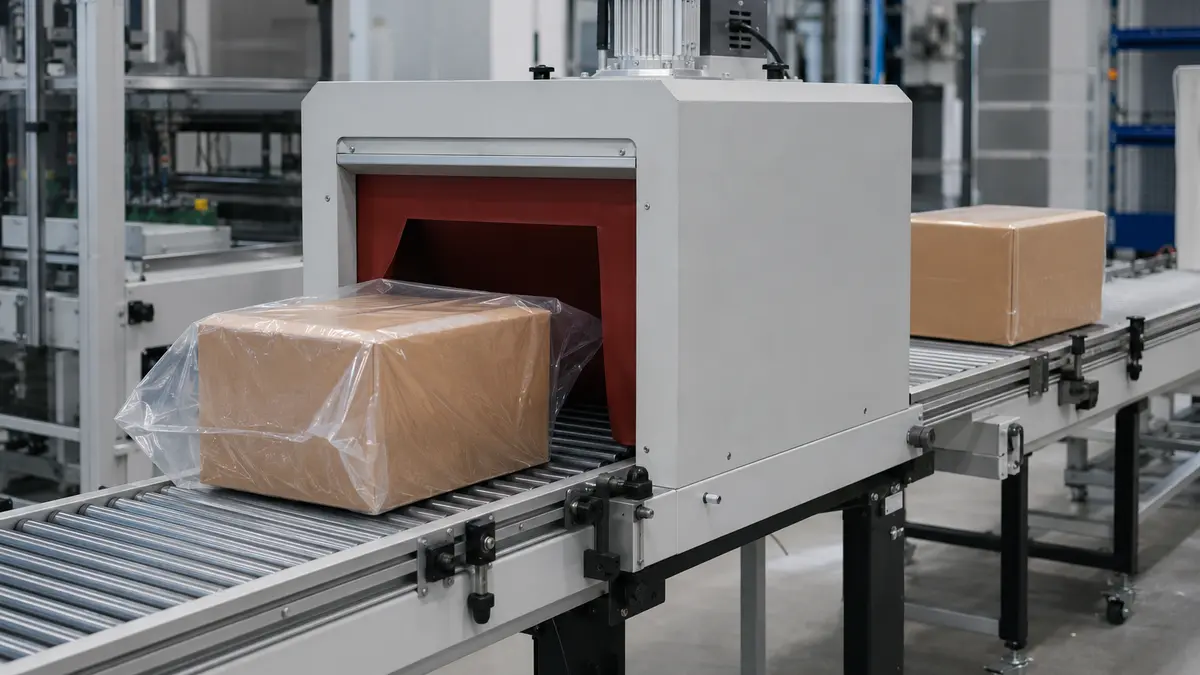
The result depends on film temperature rather than on the tunnel setpoint alone. Conveyor speed, airflow, tunnel-zone balance, package mass, product shape, film thickness, ambient conditions, and the distance between the film and product all affect heating. Settings therefore have to be established on the actual equipment.
Free Shrink Is Not the Same as Shrink Force
Free shrink describes dimensional change when a film specimen can contract without restraint. ASTM D2732 covers unrestrained linear thermal shrinkage at specified specimen temperatures. La force de rétraction ou le comportement de rétraction. tension describes the force developed under a defined restraint condition; ASTM D2838 addresses shrink tension, shrink force, and orientation release stress at predetermined temperatures.
These measurements answer different questions. A film can show substantial free shrink yet exert a force profile that is unsuitable for crush-sensitive cartons, deformable trays, or soft products. Conversely, a low-force film may require careful sizing and heat distribution to avoid loose areas.
Important : Compare shrink data only when the grade, thickness, MD/TD direction, specimen preparation, temperature, exposure time, restraint condition, method, and units are stated. A percentage without those conditions is not a usable specification.
Common Forms and Functional Variants
POF films are sold in different converting formats and functional variants. An RFQ should identify both axes. “Crosslinked POF” describes a material or processing feature, while “centerfold” describes how the film is supplied; one term cannot replace the other.
Centerfold, Flat Film, and Bags
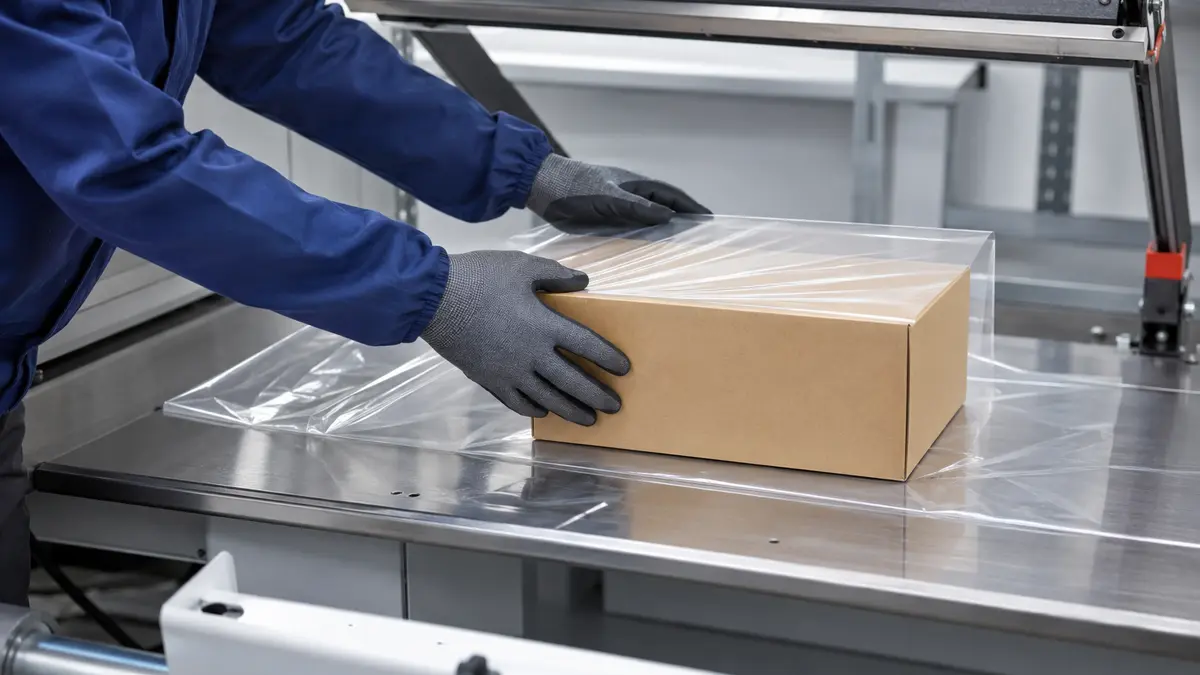
Centerfold film is folded lengthwise on the roll. An L-bar or side-seal system can place a product between the two film webs and close the remaining sides. Flat film is supplied as a single web and may be used on equipment that brings separate webs together or forms a package around the product. Premade shrink bags or tubing can simplify lower-volume or shape-specific loading.
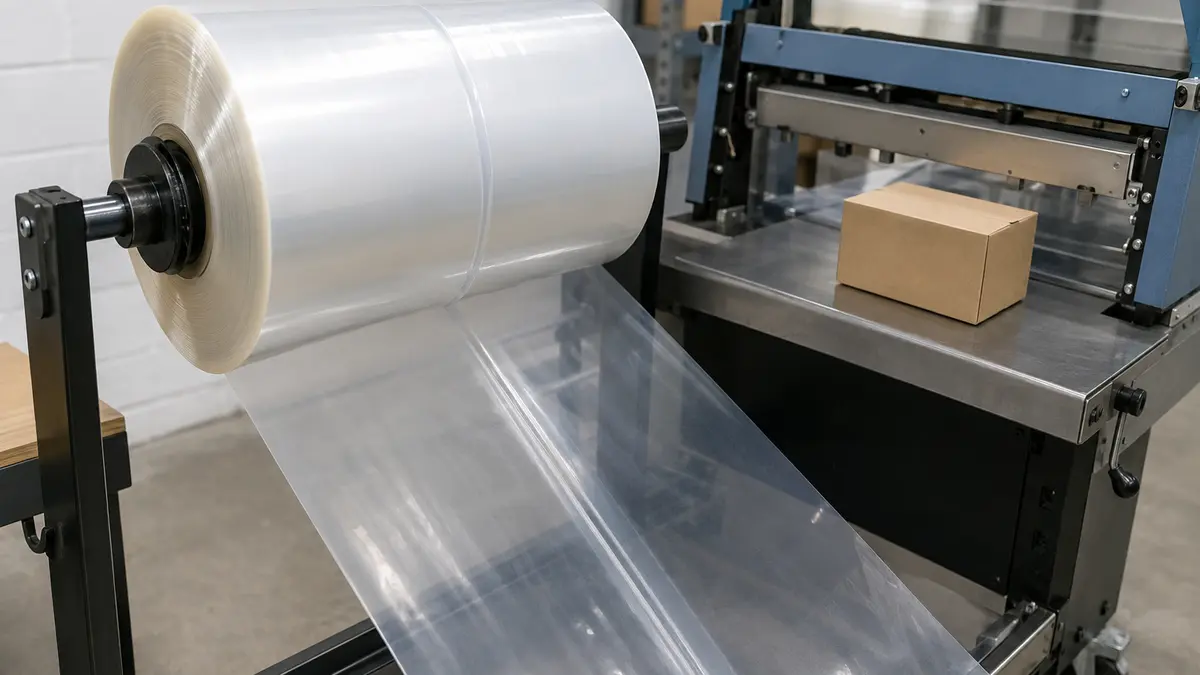
For any format, specify nominal width, thickness or gauge, roll length, core inside diameter, maximum roll outside diameter, winding direction, splice policy, and dimensional tolerances. With centerfold film, state whether width is quoted as layflat width and how usable opening is defined.
Crosslinked and Non-Crosslinked Options
Crosslinking creates bonds between polymer chains and can change hot strength, seal behavior, toughness, and processing response. Commercial crosslinked POF films are available, including grades marketed for demanding or higher-speed applications. Non-crosslinked films are also available and may be appropriate when their verified operating window and package performance meet the requirement.
Crosslinked should not be treated as an automatic quality ranking. The useful question is whether the exact film provides a stable seal-and-shrink window, acceptable optics, sufficient abuse resistance, and reliable machinability at the required speed. These points require grade-specific data and a essai en ligne..
Anti-Fog, Perforated, and Other Specialized Films
Specialized POF variants may address a defined package problem:
- Anti-fog films are intended to reduce visibility loss from condensed droplets under specified conditions.
- Perforated films provide intentional air-release paths or ventilation patterns.
- Low-force grades may reduce distortion risk for sensitive products.
- Hot-slip or similar surface designs may be offered for particular tunnel or handling conditions.
- Printed or print-receptive grades require matched surface treatment, inks, curing, and shrink-distortion control.
These labels are not complete specifications. Ask how the function was tested, how long it is expected to persist, which side is treated, and what storage or converting conditions can change it.
Benefits and Limitations
POF is widely evaluated because it can combine a clear retail appearance with useful toughness and a broad range of packaging formats. The benefit is the balance, not an unlimited level of any single property. The same film that runs well on one product can wrinkle, split, distort, or seal poorly on another.
Potential Packaging Benefits
Depending on the grade and process, POF may offer:
- Clear presentation and gloss for products that need to remain visible.
- A fitted overwrap that keeps components together and limits routine surface contact.
- Useful resistance to puncture or tear initiation at relatively thin gauges.
- Bidirectional shrink response for products with varied profiles.
- Films thermorétractables adaptés aux systèmes manuels, semi-automatiques ou automatiques.
- Options telles que film réticulé, antibuée, perforé ou à faible force.
Ce sont des avantages de criblage. Ils ne deviennent des arguments d'achat qu'après que le fournisseur a identifié le grade, la méthode, les conditions et les limites.
Limites nécessitant des tests d'application
Le POF n'est pas automatiquement le film adapté à chaque charge. Les angles vifs peuvent concentrer les contraintes et provoquer des brûlures ou des perforations. Les grands vides peuvent produire des oreilles de chien ou des zones lâches. Une force de rétraction excessive peut déformer les cartons ou les plateaux. Une évacuation d'air insuffisante peut gonfler l'emballage ou laisser des plis. Une chaleur excessive peut endommager le produit, l'impression, l'adhésif, le revêtement ou le scellage.
Un suremballage classique en POF ne doit pas non plus être présumé fournir une barrière à l'oxygène ou moisture barrier, un scellé hermétique, le maintien de la stérilité, ou une preuve d'inviolabilité validée. Ces fonctions nécessitent une construction d'emballage complète définie et des méthodes de test appropriées. Les lots de boissons lourds ou les emballages de transport peuvent nécessiter un PE rétractable film conçu pour une charge de service plus élevée plutôt qu'un film POF orienté présentation.
Applications d'emballage courantes
Le POF est généralement envisagé pour le suremballage de détail, les produits groupés et les emballages où un film transparent ajusté est utile. Les listes d'applications doivent être lues comme des points de départ. La sensibilité du produit, la géométrie de l'emballage, les risques de distribution, les règles du marché et le processus réel de scellage et de rétraction déterminent l'adéquation.
Produits de détail et imprimés
Les livres, la papeterie, les jeux, les cosmétiques en boîte, les logiciels, les articles ménagers et autres biens de détail peuvent utiliser un suremballage en POF pour la présentation et la protection de routine. Le film peut maintenir ensemble des ensembles multi-pièces et montrer si le suremballage a été visiblement perturbé. Il ne constitue pas, en soi, un système formel de preuve d'inviolabilité.
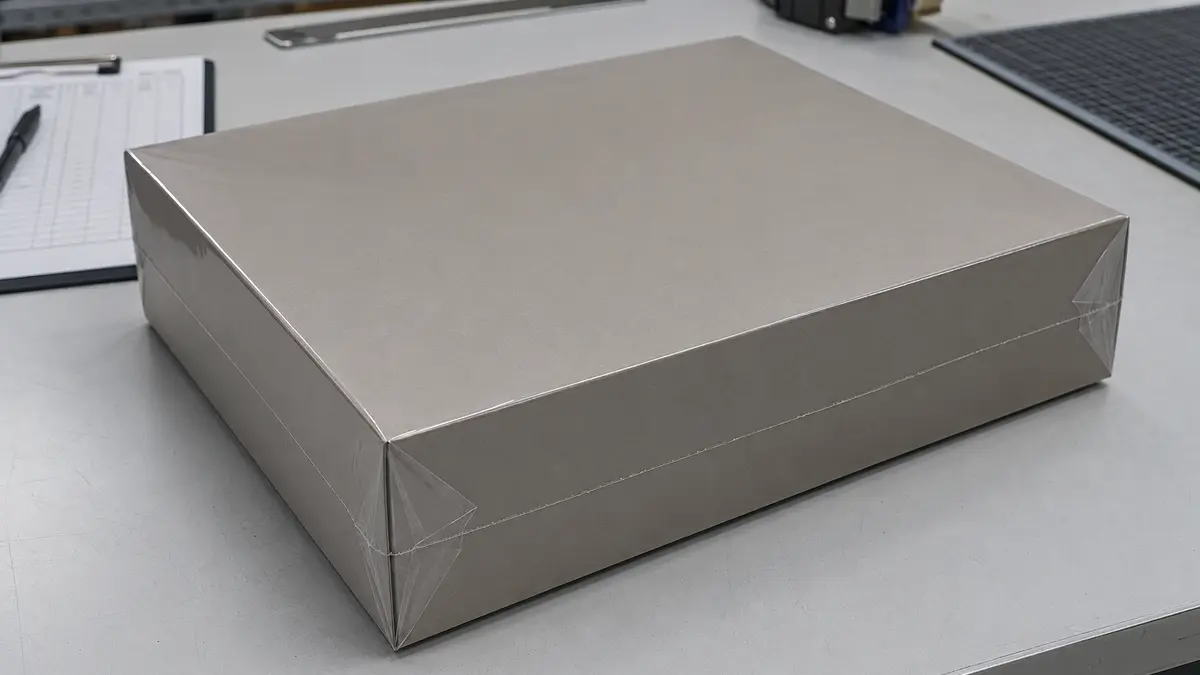
Pour les cartons imprimés et les articles en papier, testez l'exposition à la chaleur et la force du film. Les revêtements peuvent s'érafler, les encres peuvent bloquer ou modifier le brillant, et les cartons légers peuvent se déformer. Confirmez que le placement du scellé ne couvre pas les informations requises et ne crée pas de bord vif contre le produit.
Produits alimentaires et sensibles à la température
Le POF est utilisé dans certaines applications d'emballage de boulangerie, de produits frais, de surgelés et de plats préparés, mais le film exact doit être autorisé pour l'usage de contact alimentaire prévu. Le l'emballage complet doit également traiter la condensation, la ventilation, le scellage, la température du produit, le stockage et la preuve de durée de conservation. Le nom du matériau n'est pas une approbation de sécurité alimentaire et ne montre pas qu'un emballage préserve un aliment spécifique.
Les produits sensibles à la température nécessitent une revue thermique. Le film peut recevoir une chaleur contrôlée pendant une courte durée, mais la surface du produit, le plateau, l'adhésif, l'étiquette et le contenu peuvent réagir différemment. Utilisez des indicateurs de température ou d'autres mesures appropriées lors des essais lorsque l'exposition à la chaleur présente un risque.
Multipacks et formes irrégulières
Le POF peut regrouper des articles de consommation légers ou épouser des formes difficiles à emballer dans un format rigide extérieur. Un film correctement dimensionné peut réduire les matériaux en vrac et améliorer l'apparence. Cependant, les saillies, les creux profonds, les hauteurs mélangées et les bords tranchants peuvent créer des points minces ou une force locale élevée.
Pour les produits irréguliers, évaluez ensemble l'orientation, largeur du film, la longueur du sachet, la position d'évacuation d'air, l'emplacement du scellé, le flux d'air du tunnel et les supports de fixation. Si l'emballage doit supporter un poids substantiel pendant la distribution, testez le lot complet ou sélectionnez une famille de films conçue pour cette fonction.
Polyoléfine vs. Film rétractable PVC et PE
Le POF, le PVC et le PE les films agricoles et les emballages flexibles multicouches. peuvent tous se contracter sous l'effet de la chaleur, mais ce ne sont pas des noms de matériaux interchangeables. La comparaison ci-dessous décrit des tendances d'achat courantes, et non des propriétés garanties. Des grades exacts peuvent s'écarter du modèle.
| Axe de décision | Polyoléfine (POF) | PVC Film rétractable | Film de retrait en PE |
|---|---|---|---|
| Rôle typique | Suremballage de détail transparent et léger groupage | Suremballage de présentation transparent dans certains usages non alimentaires et autres usages autorisés | Groupage plus lourd, emballages de transport et applications de rétraction industrielles |
| Construction | Souvent orienté, polyoléfine multicouche ; il existe des grades réticulés et non réticulés | Les structures PVC plastifiées ou autrement formulées varient selon le grade | Généralement des structures à base de PE sélectionnées pour la charge et le service de rétraction |
| Focus sur le traitement | Équilibrer la fenêtre de scellage, la réponse en tunnel, l'optique et la force | Contrôler la température, la ventilation, les considérations de dépôt/odeur et la compatibilité du produit | Gérer une masse de film plus élevée, l'énergie de rétraction, les scellés et la résistance du lot |
| Question de conformité | Vérifier la formulation exacte, le marché et l'usage prévu | Vérifier la formulation exacte, les additifs, le marché et l'usage prévu | Vérifier la formulation exacte, le marché et l'usage prévu |
| Risque de sélection | Traiter le “POF” comme une spécification universelle | Traiter les préoccupations au niveau de la famille comme une preuve concernant un grade conforme particulier | Supposer que chaque film rétractable PE a la même clarté, force ou capacité de charge |
Polyoléfine vs. Film rétractable PVC
Le POF est souvent présélectionné lorsque les acheteurs souhaitent un suremballage transparent avec une large fenêtre de traitement et souhaitent éviter une structure PVC. Les films PVC peuvent offrir une clarté et un comportement de rétraction utiles dans les applications appropriées, mais la formulation, le chauffage, les contrôles sur le lieu de travail, les restrictions du marché et les considérations de fin de vie doivent être examinés pour le produit exact. Il est inexact de déclarer chaque Le film PVC interdit ou chaque film POF automatiquement plus sûr et conforme.
Comparez des échantillons réels pour l'apparence du scellé, l’équilibre de rétraction, la force sur le produit, l'optique, le comportement au stockage, les dépôts sur les composants de scellage, l'odeur dans des conditions de traitement définies, la documentation et le coût total d'exploitation. Une comparaison de familles de matériaux ne peut remplacer ces vérifications.
Polyoléfine vs. Film rétractable PE
Le POF est généralement associé à des films de présentation de détail plus fins et transparents, tandis que le film rétractable PE est largement utilisé pour les lots plus lourds et les emballages de distribution. Les catégories se chevauchent : toutes deux appartiennent à la famille plus large des polyoléfines, et les structures commerciales varient. Le terme “film rétractable polyoléfine” dans l'emballage de détail désigne généralement le POF comme une catégorie de marché distincte, tandis que “film rétractable PE” identifie une famille de films principalement polyéthylène à base de PE.
Sélectionnez en fonction du service. Un suremballage de carton léger et un lot de transport multi-bouteilles imposent des exigences différentes en matière de scellé, de force, de perforation, de portage et de distribution. Comparez les performances de l'emballage fini plutôt que de supposer que l'épaisseur nominale la plus faible ou le prix de rouleau le plus bas donne le coût le plus bas par emballage accepté.
Que doit inclure une spécification de film POF
Une spécification utile identifie l'article exact à fournir, les méthodes utilisées pour le caractériser, le système d'emballage sur lequel il doit fonctionner et les preuves requises pour l'approbation. Évitez une demande en une ligne telle que “POF de qualité alimentaire 60 gauge”, qui laisse la construction, la tolérance, les conditions de test, la configuration du rouleau et la portée réglementaire non résolues.
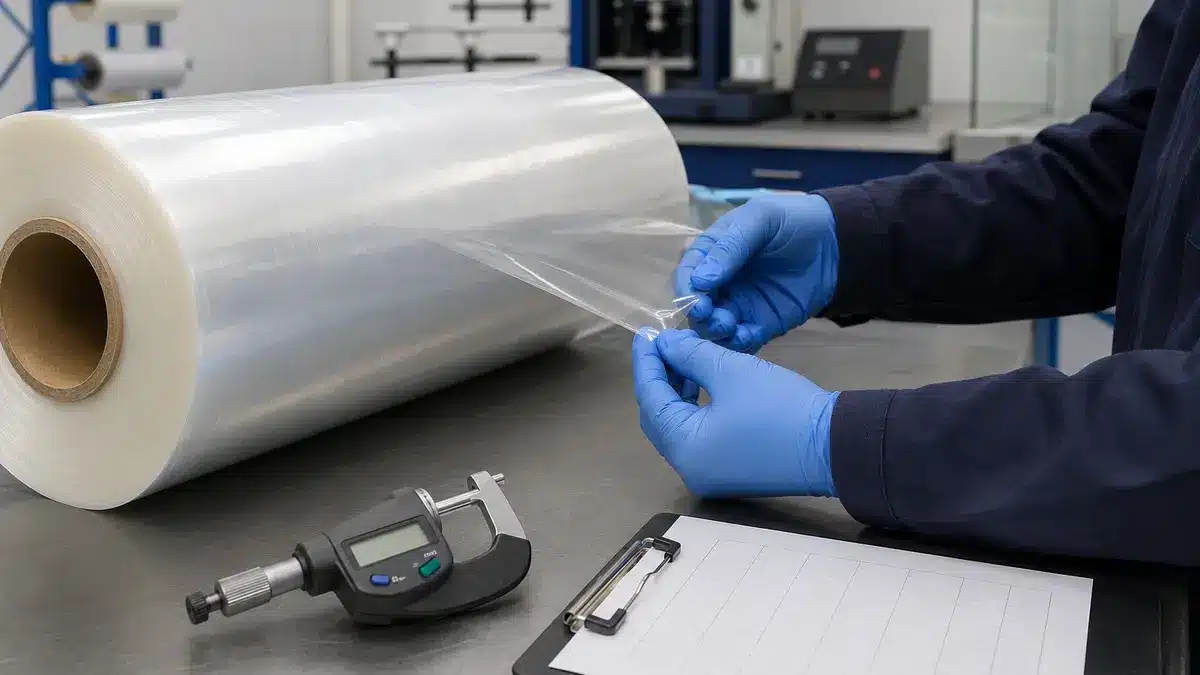
Détails du rouleau et de la transformation
Enregistrez au moins :
- Fournisseur, grade ou SKU, révision et lieu de fabrication lorsque la traçabilité l'exige.
- Type de film, statut de réticulation, informations sur les couches disponibles pour l'acheteur et côté traité.
- Épaisseur nominale avec unité, tolérance, méthode de mesure et plan d'échantillonnage.
- Format plié en deux, plat, tube ou sachet ; largeur nominale et tolérance ; dimensions du sachet le cas échéant.
- Longueur du rouleau, diamètre intérieur du mandrin, diamètre extérieur maximum du rouleau, sens d'enroulement et épissures autorisées.
- Motif de perforation, côté antibuée, traitement d'impression, exigence de glissement ou autre caractéristique spéciale.
- Instructions d'emballage, de stockage, de durée de conservation et de conditionnement pour les rouleaux entrants.
La terminologie relative à l'épaisseur peut varier selon le marché. Indiquez les micromètres ou une autre unité convenue à côté de toute description d'épaisseur et précisez comment l'épaisseur est vérifiée.
Données de retrait, de scellage, mécaniques et optiques
Demandez les méthodes d'essai, les conditions, les directives, les unités et le statut typique par rapport au statut limite. Les domaines pertinents peuvent inclure :
- Retrait libre dans le sens machine (MD) et le sens travers (TD) à des températures et des temps d'exposition spécifiés.
- Force de retrait ou tension de retrait utilisant une procédure de retenue définie.
- Comportement d'initiation du scellage et fenêtre de scellage pratique avec la température, la pression, le temps de maintien, le refroidissement, l'appariement des couches de scellage et la méthode de pelage.
- Résistance à la traction Résistance à la traction et allongement dans le sens MD et TD selon la norme ASTM D882 ou une autre méthode convenue.
- Données de déchirure, de résistance aux chocs ou de perforation utilisant des méthodes appropriées au risque de défaillance.
- Trouble, facteur de transmission lumineuse, brillance et coefficient de frottement selon des méthodes spécifiées.
Ne comparez pas les valeurs provenant de différentes épaisseurs, méthodes, orientations d'échantillon ou conditionnements comme si elles étaient équivalentes.
Documents d'application et de conformité
Fournissez les dimensions du produit, le poids, la surface, les caractéristiques tranchantes, la température, l'orientation dans la machine, les caractéristiques attendues la vitesse de ligne, le type de soudeuse, les dimensions du tunnel, la source de chaleur, le convoyeur, la configuration du flux d'air et la manutention en aval. Indiquez les défauts inacceptables : scellages ouverts, brûlures, plis, oreilles de chien, déformations, évents obstrués, impression illisible ou lots instables.
Pour les utilisations réglementées ou revendiquées, demandez la déclaration en vigueur, la base d'autorisation, le cas échéant, le support de migration, les restrictions, le marché, le type d'aliment, le temps de contact, la température et la couverture complète de la structure. Demandez également les conditions de notification des changements, la traçabilité des lots et un échantillon contrôlé pour approbation. Un certificat de système de gestion ne remplace pas la preuve de conformité ou de performance du produit.
Comment valider le film rétractable polyoléfine sur votre ligne
Menez un essai contrôlé avec le produit prévu, la qualité de film exacte, la soudeuse de production et l'équipement de rétraction. Définissez écrits du recycleur ou du programme avant de modifier les réglages. L'objectif n'est pas de trouver un seul emballage attrayant ; il est d'identifier une fenêtre de fonctionnement reproductible qui tolère les variations normales.
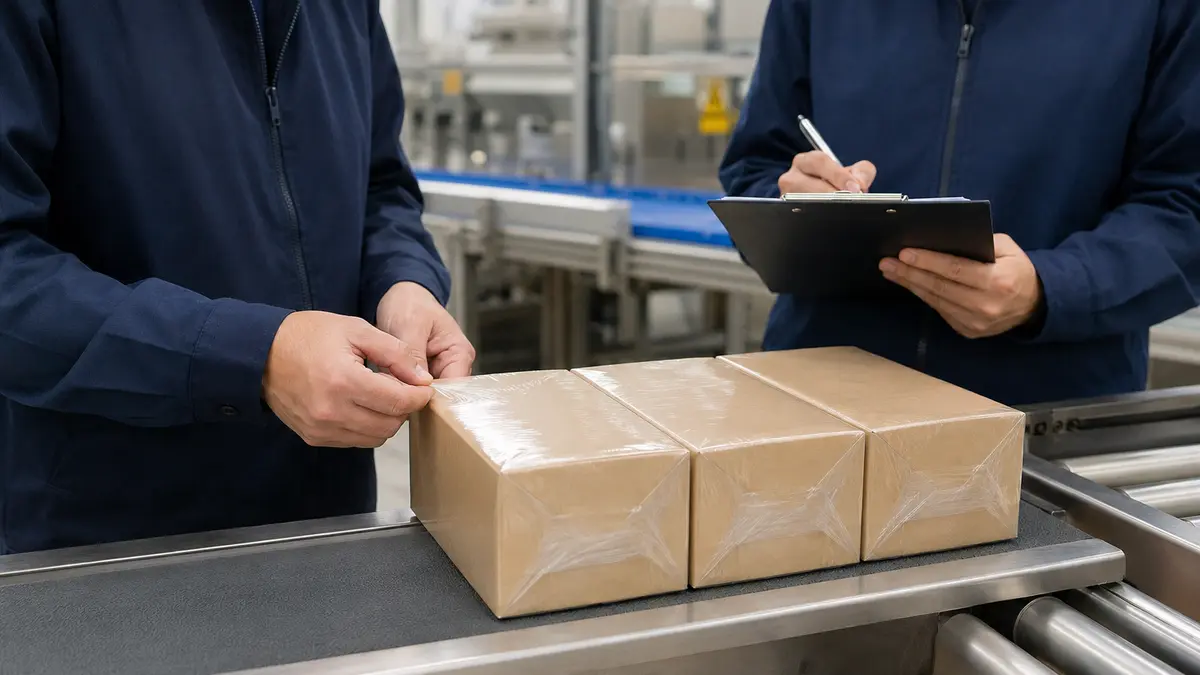
Confirmer l'échantillon et la référence de base
Vérifiez l'étiquette du rouleau, la qualité, l'épaisseur, la largeur, le format, le lot, l'historique de stockage et les documents techniques. Conditionnez le film et le produit comme convenu. Enregistrez le matériau et les réglages existants si l'essai est un projet de remplacement. Inspectez les produits pour détecter les variations dimensionnelles et de surface qui pourraient être confondues avec une variation du film.
Établir une fenêtre de scellage
Créez des scellages sur une plage contrôlée tout en maintenant les autres variables aussi constantes que possible. Enregistrez la configuration des mâchoires ou du fil, la température ou le niveau de puissance réglé, la température mesurée si disponible, la pression, le temps de maintien, le refroidissement, la vitesse de ligne et l'orientation du film. Inspectez pour détecter les scellages ouverts, l'amincissement, la qualité de coupe, la sensibilité à la contamination et la déformation du scellage.
Si seal strength est mesuré, définissez la largeur de l'échantillon, le conditionnement, l'angle de pelage ou le dispositif, la vitesse et le mode de défaillance. Une seule valeur de pic ne décrit pas l'ensemble de la fenêtre utilisable.
Évaluer le retrait et les performances de l'emballage fini
Une fois qu'une condition de scellage stable est identifiée, évaluez le retrait dans une séquence délibérée :
- Commencez à partir d'une condition prudente documentée, appropriée à l'équipement et aux directives du fournisseur.
- Modifiez une variable principale à la fois, comme la vitesse du convoyeur, le flux d'air ou la température de zone.
- Mesurez les températures du produit ou de l'emballage lorsque la sensibilité à la chaleur est importante.
- Inspectez tous les côtés pour détecter un film lâche, des plis, des oreilles de chien, des brûlures, des trous, un arrachement du scellage, un bombage du carton, une déformation du plateau, des ouvertures obstruées et des modifications de l'impression.
- Testez l'emballage complet pour ses conditions réelles de manutention, de stockage et de distribution.
Important : La température d'affichage du tunnel n'est pas une preuve de la température du film. La masse du produit, le flux d'air, le temps de séjour, l'espacement du film et le schéma de chargement peuvent modifier la chaleur reçue par le film.
Enregistrer l'essai pour la mise à l'échelle
Documentez les réglages acceptés sous forme de plage, et non seulement d'un point préféré. Enregistrez la taille de l'échantillon, le nombre de défauts, les lots de produit et de film, les opérateurs, les conditions environnementales, le comportement au démarrage, les arrêts de ligne, les changements de série et les observations de nettoyage. Conservez des exemples acceptés et rejetés lorsque cela est pratique.
La mise à l'échelle doit confirmer la cohérence rouleau à rouleau, la variation normale du produit, la vitesse soutenue et la manutention en aval. Si un film, un produit, un composant de machine ou un document réglementaire change, définissez quand une revalidation est requise.
Contact alimentaire et allégations de durabilité
Les déclarations relatives au contact alimentaire et à l'environnement sont distinctes des performances ordinaires de la ligne. Un film peut bien fonctionner et pourtant manquer des documents pour une utilisation réglementée prévue. Il peut également être fabriqué à partir d'une famille de résines couramment recyclées alors que l'emballage complet imprimé, scellé ou étiqueté n'a pas de voie de collecte pratique.
Le contact alimentaire doit correspondre à l'utilisation prévue
Aux États-Unis, les autorisations de contact alimentaire de la FDA incluent des spécifications et des limitations. Contact Alimentaire Les notifications sont spécifiques à l'entreprise soumettrice et à l'utilisation spécifiée, tandis que d'autres voies d'autorisation ont leur propre portée. Dans l'Union européenne, le règlement (UE) n° 10/2011 établit des exigences pour les matières et objets en matière plastique couverts, y compris les catégories multicouches pertinentes, avec des contrôles de composition et de migration.
Demandez si le film exact fourni, y compris les additifs et les couches, est couvert pour le marché cible, le type d'aliment, le temps de contact et la température. Confirmez si le film est en contact direct avec les aliments ou se trouve à l'extérieur d'un autre emballage. N'utilisez pas “ qualité alimentaire ”, “ approuvé FDA ” ou “ conforme UE ” comme une déclaration non qualifiée de famille de matériaux.
La recyclabilité dépend de l'emballage complet et du système local
Le PE et le PP sont des polyoléfines, mais ce seul fait ne prouve pas qu'un emballage en POF est recyclable sur un marché particulier. La réticulation, les couches incompatibles, les pigments, les encres, les adhésifs, les étiquettes, les résidus, les dimensions, la technologie de tri, les règles de conception pour le recyclage, les programmes de collecte et la demande du marché final peuvent tous affecter le résultat.
Séparez quatre questions : L'emballage a-t-il été conçu selon un protocole reconnu ? La structure complète a-t-elle été évaluée ? Quelle allégation et quel étiquetage sont autorisés sur le marché cible ? Le format est-il effectivement collecté et traité là où il sera vendu ? Utilisez un langage qualifié tel que “ conçu pour une filière de recyclage spécifiée ” uniquement lorsque l'évaluation justificative et les limitations locales sont claires.
Avertissement : Évitez les termes inconditionnels tels que “ 100 % recyclable ”, “ écologique ”, “ zéro déchet ” ou “ biodégradable ” à moins que l'emballage exact, les règles d'allégation, les preuves et les conditions d'élimination ne les soutiennent.
Foire aux questions
Tous les films rétractables en polyoléfine sont-ils réticulés ?
Non. Les films POF réticulés et non réticulés sont tous deux disponibles dans le commerce. La réticulation peut modifier le comportement de transformation et mécanique, mais l'effet dépend de la construction complète. Demandez au fournisseur d'identifier la qualité exacte et de fournir des données pertinentes de scellage, de retrait, mécaniques et d'utilisation en ligne plutôt que de déduire les performances du mot “ réticulé ”.”
Le film POF peut-il fonctionner sur n'importe quelle machine d'emballage sous film rétractable ?
Non. Un film peut fonctionner sur plusieurs types d'équipement, mais la compatibilité dépend du format, de la largeur, de l'épaisseur, du déroulement, du contrôle statique, du système de scellage, de l'évacuation d'air, de la taille du tunnel, du flux d'air, de la source de chaleur, du convoyeur, du produit et de la vitesse. Vérifiez les limites de la machine et les directives du film, puis menez un essai contrôlé. Ne présumez pas qu'un rouleau s'adaptant au dérouleur signifie qu'il peut sceller et rétracter de manière fiable.
Un film plus épais est-il toujours plus performant ?
Non. L'épaisseur peut influencer la ténacité, la rigidité, la demande de chaleur, le comportement de scellage, l'utilisation de matière et le coût, mais ce n'est qu'une variable. Un film plus épais peut augmenter la demande du tunnel ou la force de retrait sans résoudre un problème de géométrie ou de scellage. Comparez les qualités exactes dans des conditions contrôlées et évaluez l'emballage fini. Spécifiez une fenêtre de performance minimale et une tolérance d'épaisseur plutôt que de sélectionner uniquement par l'épaisseur.
Liste de vérification finale de qualification
Le POF est mieux traité comme une famille de films candidates, non comme une spécification finie. Avant l'approbation :
- Identifiez la qualité exacte, la construction, l'épaisseur, le format, la configuration du rouleau et la révision.
- Faites correspondre les données de retrait, de force, de scellage, mécaniques et optiques aux méthodes et conditions spécifiées.
- Confirmez que le film et le produit s'adaptent à la soudeuse, au tunnel, à la vitesse et à la variation normale du processus.
- Définissez les critères d'acceptation de l'emballage fini et validez les conditions réelles de manutention et de distribution.
- Vérifiez les allégations de contact alimentaire, environnementales ou autres pour la structure complète, le marché et l'utilisation prévue.
- Verrouillez la fenêtre de fonctionnement acceptée, les documents, la traçabilité et les exigences de contrôle des modifications.
Approuvez uniquement la combinaison testée de film, produit, équipement, réglages et preuves. Tout changement de matériau doit déclencher une révision documentée et, si nécessaire, un nouvel essai.
Ressources connexes de Bestypack
- Film rétractable vs. Film étirable : Quelle est la différence ?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German