
1ロールでカバーできる範囲は、 わずか数パレットから100パレットを超えるまで様々であるが、責任ある見積もりは固定されたパレット数から始まらない。計算には2つの数量が必要である:実際のストレッチと損失後の使用可能なフィルム量、および承認されたラップパターンで消費される適用フィルム量である。前者を後者で除算し、整数パレット数に切り捨てた後、実際のラインで結果を検証する。このアプローチは、フィルム経済性を荷重安全性の主張に転換することなく、購買および在庫計画を支援する。.
簡潔な回答:普遍的なパレット数は存在しない
ポリマーの背景情報については、NIH PubChemを参照してください。 ポリエチレン概要 を参照してから、完成フィルムの性能主張を比較すること。.
ポリマーの背景については、 完成薄膜相关主張を比較する前に、NIH PubChemのポリエチレン概要を確認する。.
有用な答えは、 「15パレット」「20パレット」、またはその他の単独の数値ではない。それは以下である:
1ロールあたりのパレット数(整数) = ロール内の使用可能フィルム量 ÷ 1パレットあたりの平均使用フィルム量
使用可能フィルム量は、 ロールの表示長さまたは正味フィルム質量、適用時に実際に達成されたストレッチ、およびテール、破断、損傷、または使用不能な残材による損失に依存する。1パレットあたりの使用フィルム量は、荷物の寸法、, フィルム幅, オーバーラップ、上下部補強、パス数、ローピング、および承認されたラッププログラムに依存する。.
重要: より高い計算上の収量は、 効率の結果であり、十分な封じ込めの証明ではない。選択されたラップパターンは、実際の荷物、ハンドリングシステム、保管条件、および流通経路に対して性能検証を依然として必要とする。.
1ロールあたりのパレット数の基本計算式
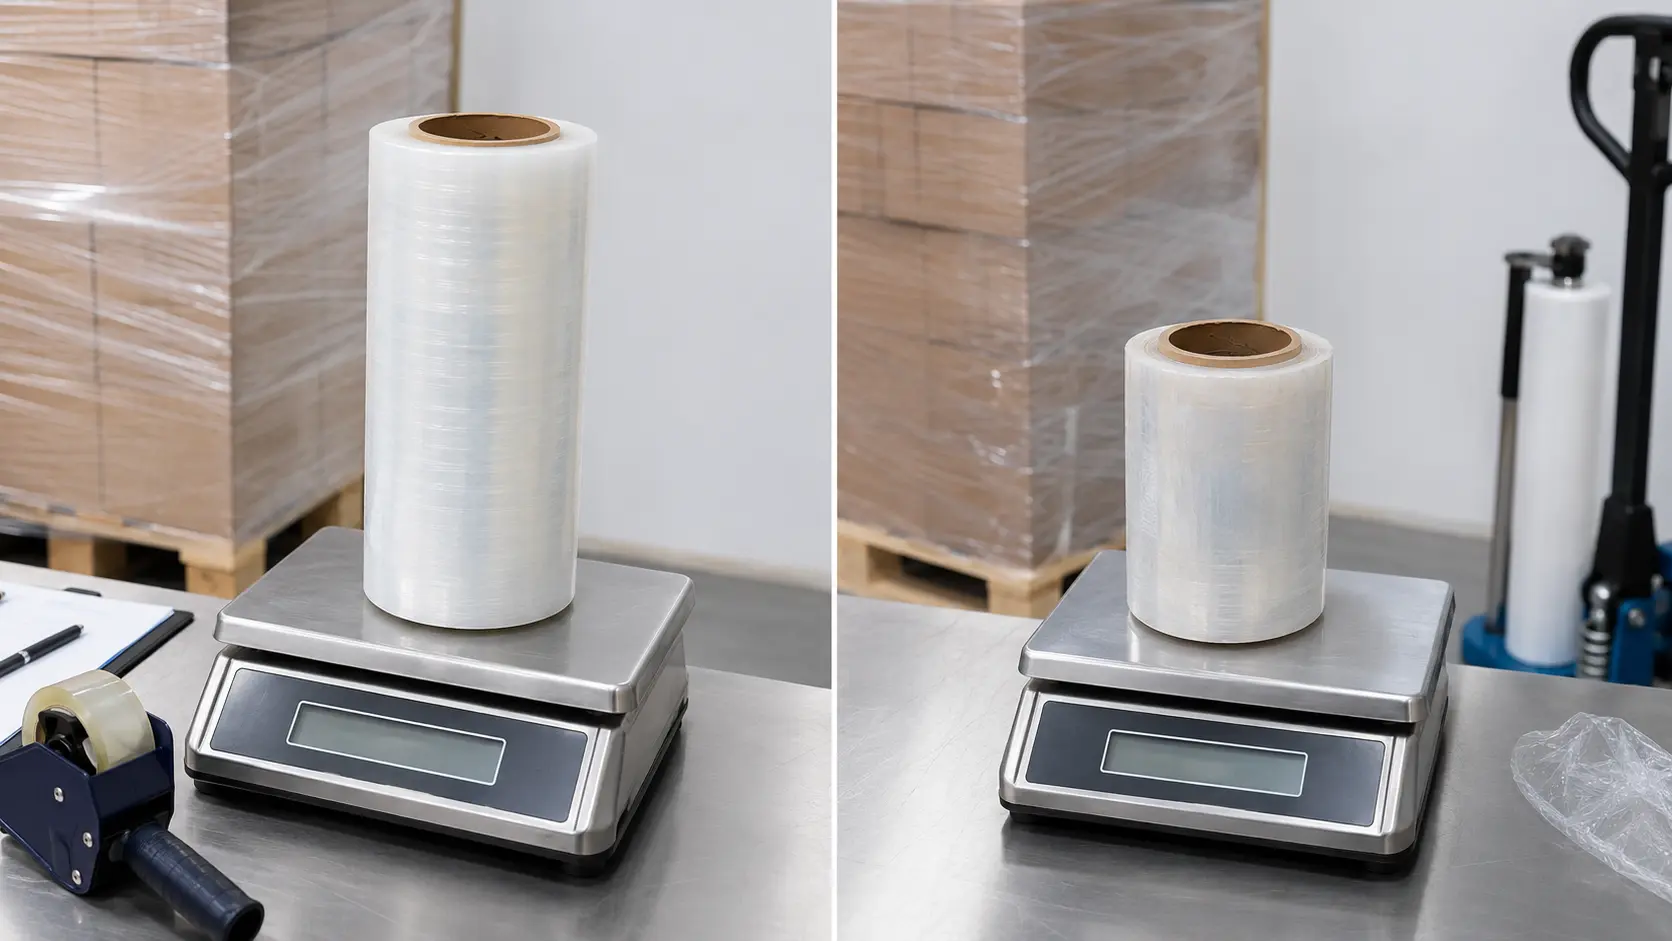
ロール収量を計算するには、 2つの実用的な方法がある。長さベースの方法は、仕様とラップ形状からの見積もりに有用である。重量ベースの方法は、実際の消費量を監査する場合に通常より強力である。なぜなら、ストレッチはフィルム長さを変えるが、フィルム質量は変えないからである。.
長さベースの計算式
以下の関係式を使用する: 公称ロール長さと達成された適用ストレッチが既知の場合:
使用可能な適用長さ = 公称 ロール長さ × (1 + 達成ストレッチ(小数)) × 利用率
1ロールあたりのパレット数(整数) = 床関数(使用可能な適用長さ ÷ 1パレットあたりの適用フィルム長さ)
“「床関数」は切り捨てを意味する. 。結果が13.8の場合、13完全パレットを支持し、14ではない。達成ストレッチが50%の場合、0.50を入力するため、長さ乗数は1.50となる。達成ストレッチが200%の場合、2.00を入力するため、乗数は3.00となる。.
利用率は、 理論上のフィルムのうち、使用可能な適用フィルムとなる割合を表す。例えば、計画上の仮定として0.95を使用する場合、テール、破断、損傷エッジ、またはロール残材のために5%を確保することになる。その数値は検証すべき入力値であり、業界定数ではない。.
実際に荷物に 適用されたストレッチを使用すること。フィルムの最大実験室伸び率や機械の公称設定のみを使用してはならない。購入したフィルムが既にプリストレッチされており、表示ロール長さが供給時の長さである場合、製造時のプリストレッチを再度加算してはならない。.
重量ベースの計算式
工場試験では、質量を用いて計算する: = 床関数(1ロールあたりの使用可能な正味フィルム質量 ÷ 1パレットあたりの平均適用フィルム質量)
1ロールあたりのパレット数(整数) 使用可能な正味フィルム質量は、
コアおよび一貫して使用不能な残材を除く。1パレットあたりの平均適用フィルム質量は、代表的なパレット群をラップする前後のロール重量を測定し、質量減少をラップしたパレット数で除算することで測定できる。 質量計算式には.
ストレッチ乗数を適用しないこと。ストレッチは同じフィルム質量をより長い長さに再分配するものであり、追加のキログラムのフィルムを生成するものではない。この方法はまた、実際のラップパターン、オーバーラップ、補強、およびオペレーターまたは機械の挙動を、一つの測定された分母に捉える。 工場データが.
1パレットあたりの適用フィルム量の推定方法
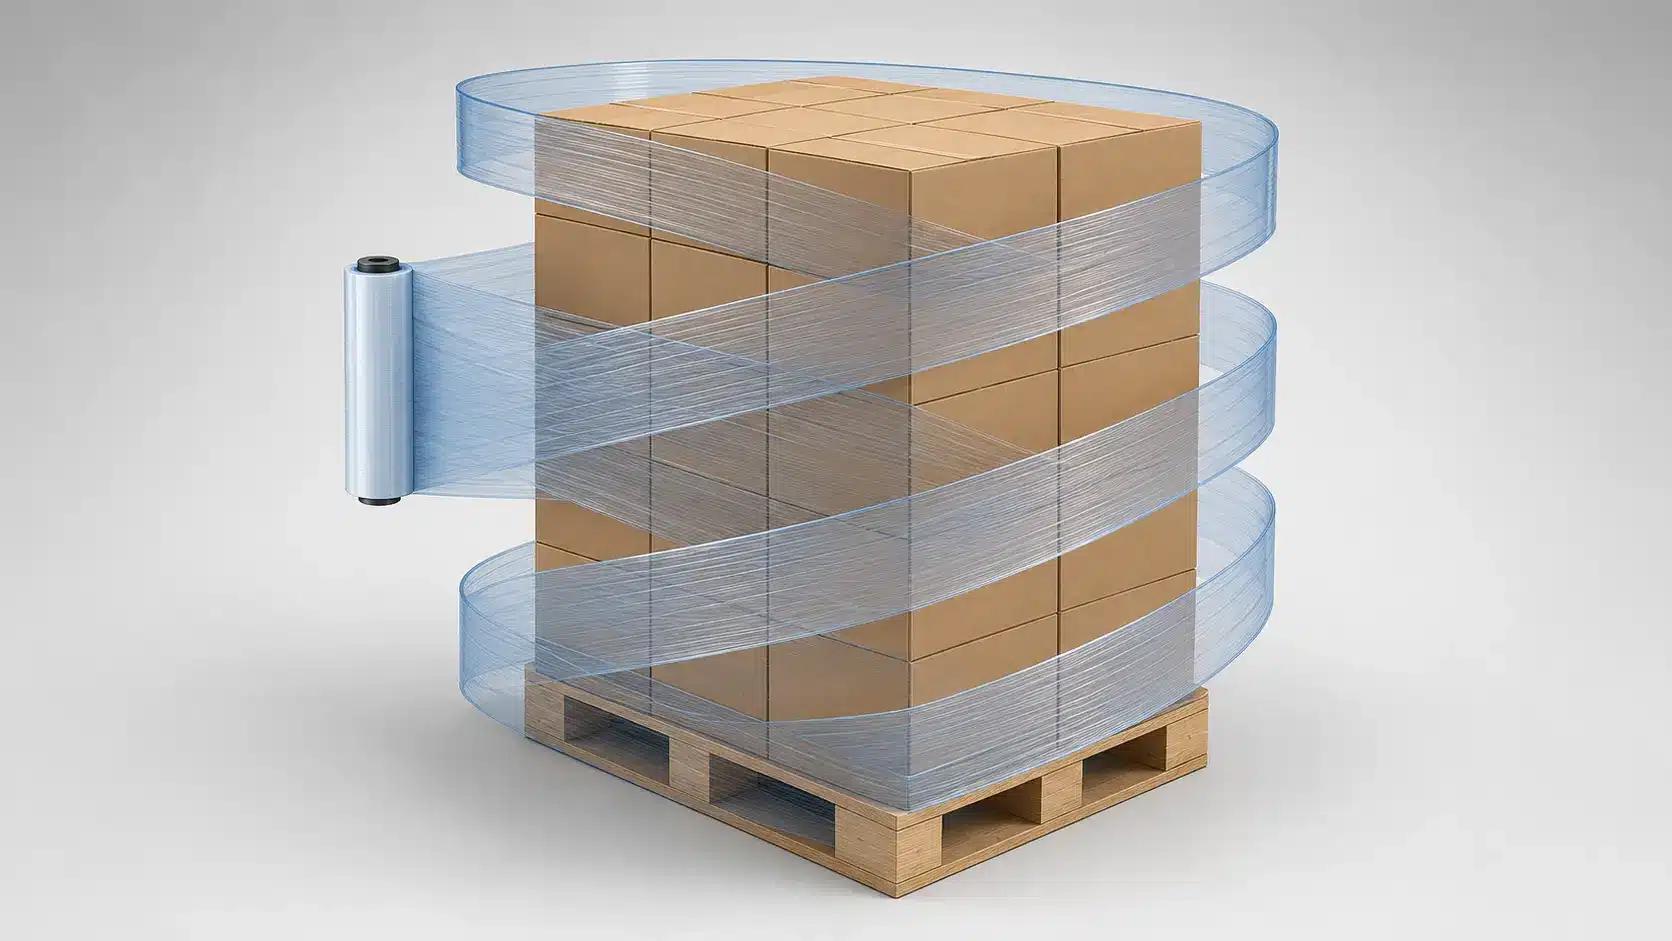
利用可能になる前は、荷物の形状が最初の見積もりを提供できる。すべての寸法を同じ単位に保ち、想定されるラップパターンを明記し、単純な形状では表現されない結束、テール、ローピング、トップカバレッジ、またはその他の経路に使用されるフィルムを追加すること。 長方形荷物の場合:.
周長と回転数法
荷物周長、C = 2:
× (荷物長さ + 荷物幅) 1パレットあたりの適用フィルム量
≈ C × 実効回転数 + 追加フィルム 「実効回転数」とは、
“ベースラップ、スパイラルパス、トップラップ、および補強バンドにわたる、荷物周りの合計相当回転数を意味する。48×40インチの荷物の場合、周長は176インチ、約14.67フィートである。したがって、10相当回転数は、テールやその他の追加分を除き、約146.7フィートを使用する。 これは計画上の.
近似値である。フィルムはスパイラルパス中に対角線経路をたどり、角を回り込み、凹部や突起部を橋渡しする場合がある。不規則な荷物、鋭い角、深いアンダーハング、オーバーハング、またはローピングは、実際の経路を長方形の周長から大きく異なるものにする可能性がある。 スパイラルパターンの場合、まず.
スパイラルラップ法
1回転あたりの垂直送りを推定する: 垂直送り = フィルム幅
× (1 − オーバーラップ率) 20インチフィルムで
50%オーバーラップの場合、公称垂直送りは1回転あたり10インチとなる。1垂直パスあたりのおおよその回転数は以下となる: この方法は、その入力値の精度に依存する。実効フィルム幅はネックダウンによって減少する可能性があり、プログラムされたキャリッジ速度がすべての荷物高さで想定されたオーバーラップを常に生成するとは限らない。
1垂直パスあたりの回転数 ≈ ラップ高さ ÷ 垂直進行量
指定されたベース回転数、トップ回転数、補強バンド、およびプログラムが上下両方に移動する場合は戻りパスを追加します。次に、総相当回転数に荷物周長を乗算し、追加フィルムを加えます。.
重量法は収量計算式におけるストレッチの推定を回避するが、ストレッチは運用上依然として重要である。それは、.
手作業および機械ラップの実例
以下の数値は仮定のものです。これらは計算のみを示し、BestY Packのフィルム、顧客の荷物、機械、試験、または保証された歩留まりを説明するものではありません。.
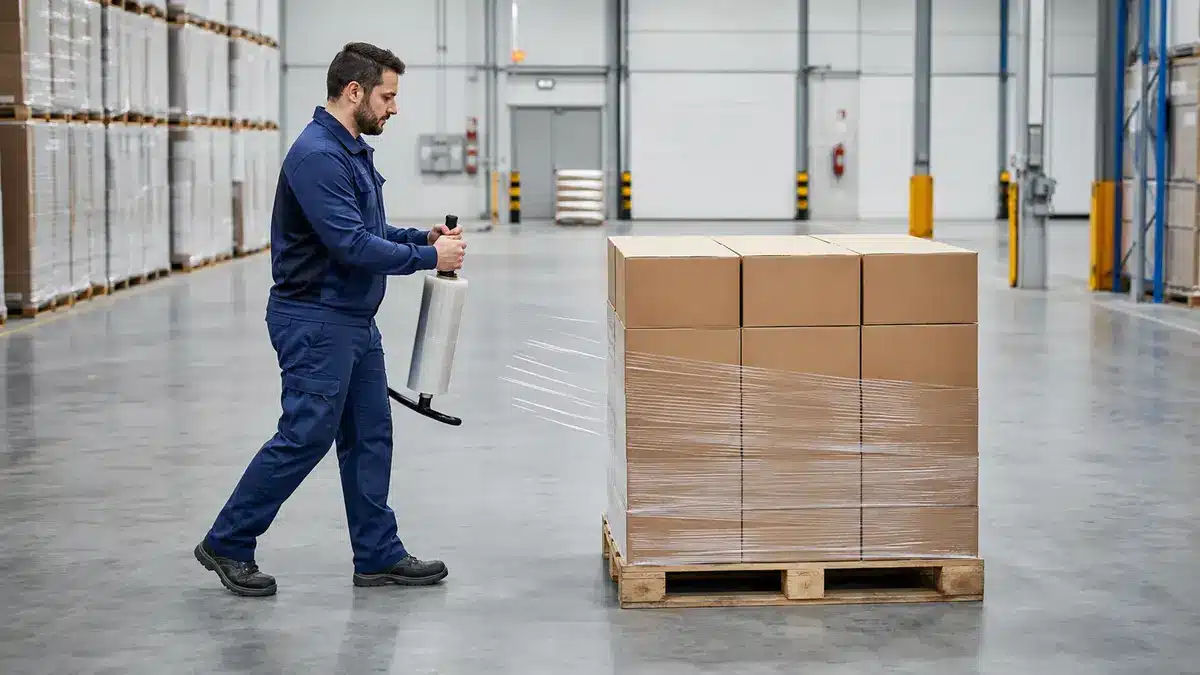
手作業ラップの例
仮定:
- 公称ロール長さ:1,500フィート
- 測定された達成延伸:50%、0.50として入力
- 利用率:0.95
- 長方形荷物:48×40インチ
- 有効回転数:10
- テールおよびその他の追加フィルム:1パレットあたり8フィート
使用可能な適用長さは以下の通り:
1,500 × (1 + 0.50) × 0.95 = 2,137.5フィート
荷物周長は14.67フィートであるため、1パレットあたりの推定フィルム量は以下の通り:
(14.67 × 10) + 8 = 1パレットあたり154.7フィート
ロール歩留まりは以下の通り:
床関数(2,137.5 ÷ 154.7)= 13完全パレット
切り捨て前の結果は約13.8です。購買計画は、端数で別のパレットを完了できると想定すべきではなく、オペレーター、荷物、または破断率が変動する場合にはさらなる余裕が必要となる可能性があります。.
機械ラップの例
仮定:
- 公称ロール長さ:7,000フィート
- 測定された達成プレストレッチ:200%、2.00として入力
- 利用率:0.97
- 検証済み平均適用フィルム:1パレットあたり215フィート
使用可能な適用長さは以下の通り:
7,000 × (1 + 2.00) × 0.97 = 20,370フィート
ロール歩留まりは以下の通り:
床関数(20,370 ÷ 215)= 94完全パレット
承認された荷物ファミリー全体で実際の適用フィルムが205から225フィートまで変動する場合、同一ロールは約99から90完全パレットまで計算されます。この範囲は、単一の楽観的な結果よりも在庫計画に有用です。また、機械設定、公称プレストレッチ率、またはロール長さだけでは歩留まりを確立できない理由も示しています。.
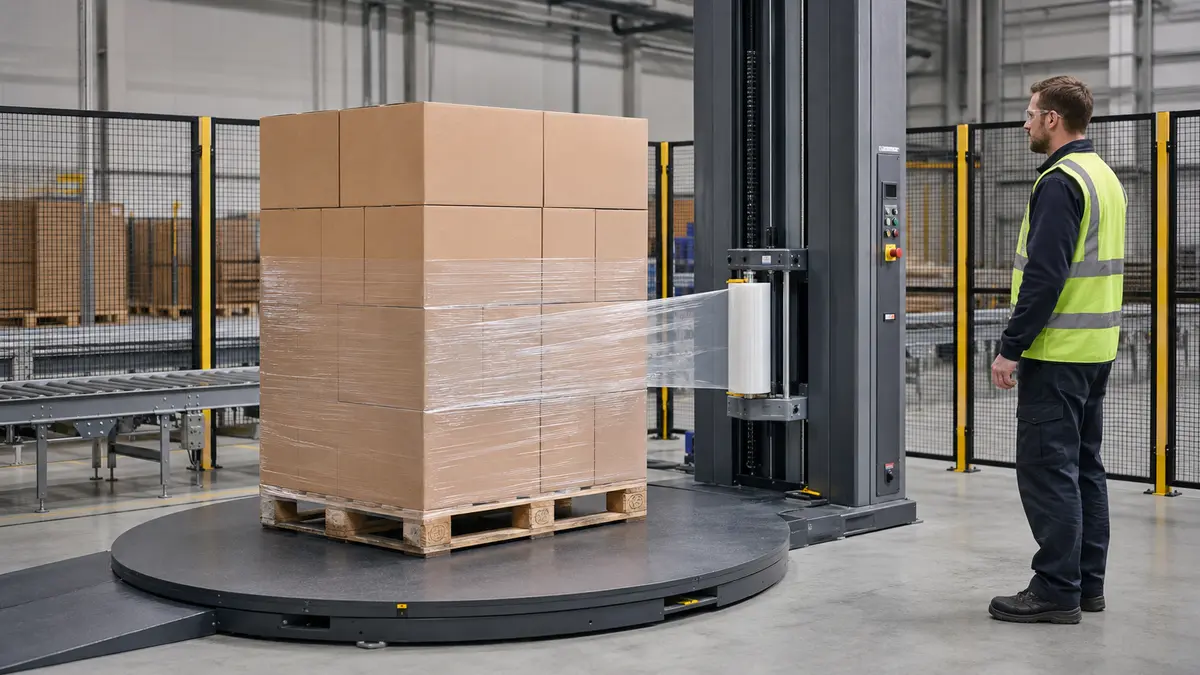
ロール収縮率を変化させる変数
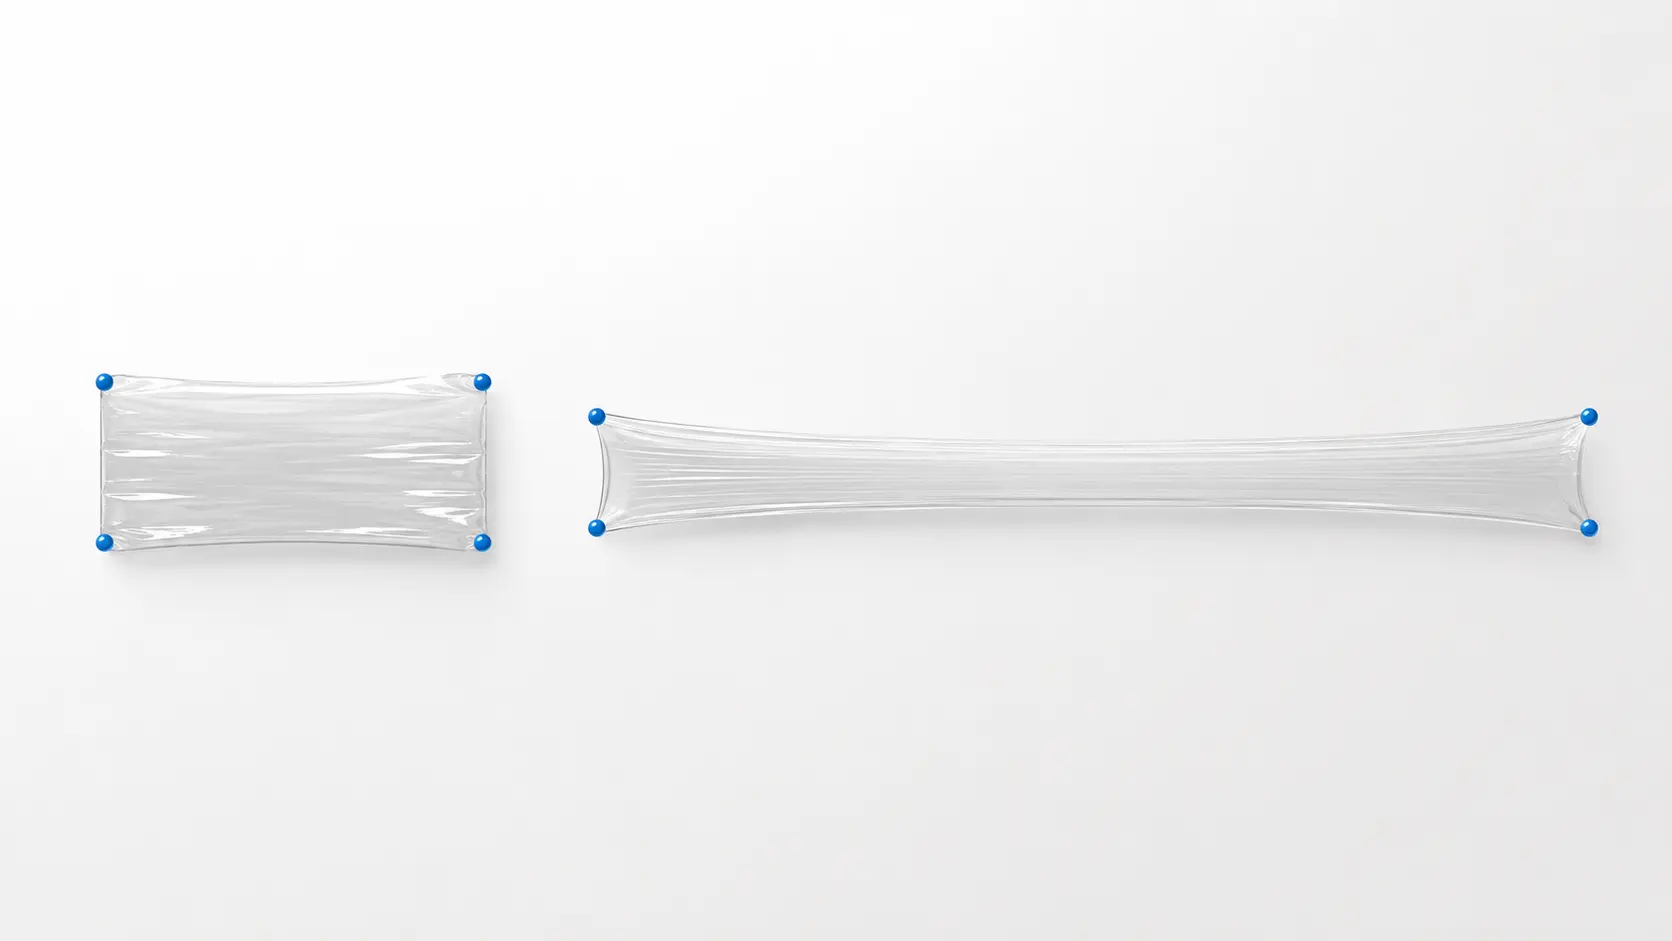
シフト、フィルム、サプライヤー、または機械を比較する際は、同じ定義と測定方法を使用すること。そうしなければ、見かけ上の収率改善は、実際の消費削減ではなく、前提条件の変更である可能性がある.
| 変数 | 計算に与える影響 | 確認すべき事項 |
|---|---|---|
| 公称ロール長さまたは正味フィルム質量 | フィルムの初期量を設定する | サプライヤーのロール仕様、コアまたは風袋、およびロール間公差 |
| 達成されたアプリケーション延伸率 | 未延伸ロール長さあたりの適用長さを増加させる | マーク&メジャー測定結果、または実際のプログラム下での検証済みフィルム供給データ |
| 利用率およびロール残材 | 完全なパレットに利用可能なフィルムを減少させる | テール、破断、エッジ損傷、切り替え廃棄、および廃棄ロール上の未使用フィルム |
| 荷の長さ、幅、高さ | 周長およびスパイラル巻き数を変化させる | 代表的な荷の寸法(オーバーハング、アンダーハング、不規則な形状を含む) |
| フィルム幅および有効オーバーラップ | 垂直送り量および巻き数を変化させる | 荷上の有効幅、ネックダウン、キャリッジ速度、および複数高さでのオーバーラップ |
| 底部、頂部、および補強ラップ | 選択されたゾーンで回転数を追加する | 承認されたレシピまたは観察されたオペレーターパターン |
重要: パレットあたりのロール数を増やすためだけに、回転数、オーバーラップ、または補強を削減しないこと。まず、修正されたパターンが承認された適用ラップおよびユニット荷の性能要件を満たしていることを確認すること.
包装ラインでの推定値を検証する方法
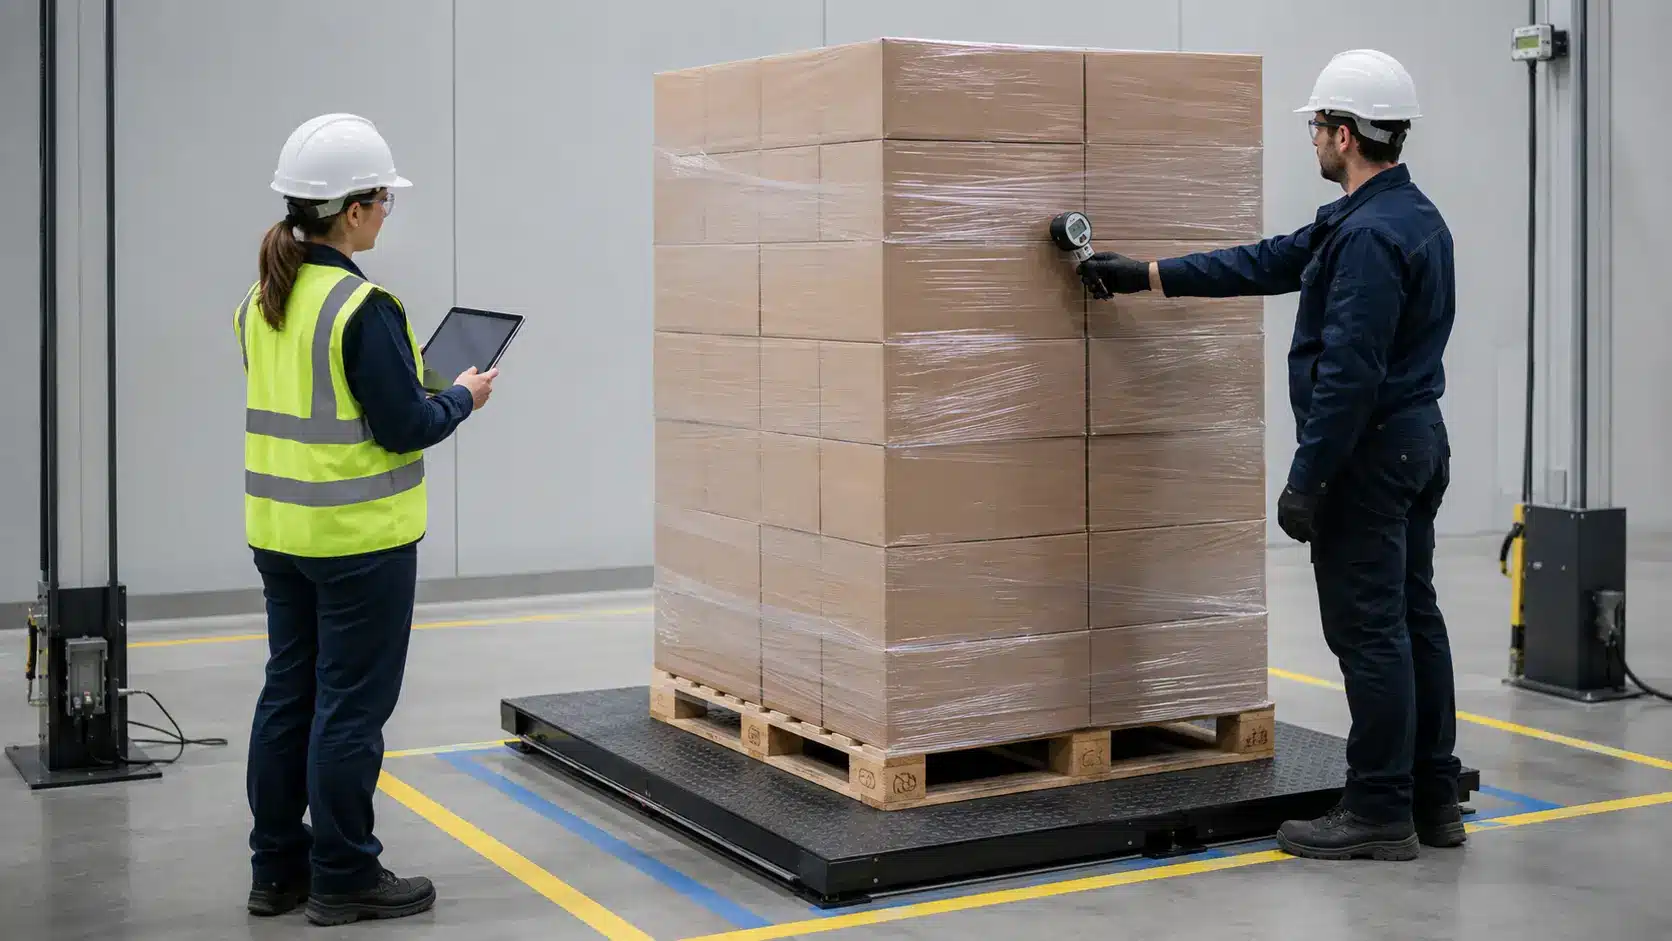
簡易計算は予算策定に有用であるが、購買の基礎としては反復可能な試験がより適切である。代表的な荷のファミリーを個別に試験すること;異なる荷を平均化すると、使用量の多い荷が隠れ、困難なパレットでの収率が過大評価される可能性がある.
ロール重量試験の実施
- データ収集前に、荷のファミリー、フィルムの識別情報、ロール形式、オペレーターまたは機械、および承認されたラッププログラムを定義すること.
- 秤がロール質量に適していることを確認し、フルロールの総質量を記録すること.
- 通常の生産条件下で複数の代表的なパレットを包装すること。手作業によるばらつきが工程の一部である場合は、該当するシフトやオペレーターを含めること.
- 残りのロールを秤量し、質量損失を計算すること。破断フィルム、廃棄材料、および不完全ラップは、結果から黙って除外せずに記録すること.
- 正味質量損失を受け入れられたパレット数で除算し、パレットあたりの平均適用フィルム質量を求めること.
- フルロール質量からコアおよび通常の使用不能残材を差し引いて、ロールあたりの使用可能正味フィルム質量を求めること.
- 使用可能正味フィルム質量をパレットあたりの平均適用質量で除算し、切り捨てて、平均値と観測範囲の両方を報告すること.
- 材料削減変更を承認する前に、定義された荷および流通条件下で、適用ラップ性能と出荷結果を再確認すること.
荷物への保持力、ラップ力、破断挙動、および承認された性能に達するために必要な層数に影響を与える。 フィルム厚さ 状況による。2つのロールが同じ幅と公称長さを持つ場合、厚さは長さベースの分子を変えない。代わりに同じ正味フィルム質量と幅を持つ場合、一般的に薄いフィルムは、材料密度と製造公差に従い、より多くの長さを含む。ただし、薄いフィルムは、.
消費を制御する条件を記録すること
別のシフトやサプライヤー試験が結果を再現できるよう、十分なコンテキストを保持すること:
- フィルムグレードまたはトレーサブルなロール識別情報、幅、厚さ、公称長さ、および正味フィルム質量
- コア質量、使用不能残材、および損傷または廃棄フィルム
- 荷の寸法、質量、形状、エッジ状態、および製品感受性
- 手作業または機械適用、機器識別情報、プログラム、キャリッジ速度、およびターンテーブルまたはアーム速度
- 達成された延伸率またはプリストレッチの測定方法
- 底部ラップ、頂部ラップ、スパイラルパス、オーバーラップ、補強、およびローピング
- 定義された荷高さでの適用ラップ力または封止性チェック
- 測定されたパレット数、平均消費量、範囲、および異常値
- 保管温度、輸送モード、取扱いイベント、および流通試験または現場観察の根拠
ASTM D4649-20(2025)は、屋内ユニタイジングおよびパレタイジング用ストレッチフィルムの選択、仕様、および適用に関するガイドを提供する。ASTMに記載された適用フィルムおよびユニット荷方法は、定義された機械的取扱い、振動、衝撃、または関連条件下での性能に対応する。意図された流通環境に適合する方法を選択すること;ロール収率試験のみでは代替にはならない.
よくある質問
厚いフィルムは常にカバーするパレット数が少なくなるのか?
It depends If two rolls have the same width and nominal length thickness does not change the length-based numerator If they instead have the same net film mass and width a thinner film generally contains more length subject to material density and manufacturing tolerances However the thinner film may need a.
幅の広いロールはより多くのパレットをカバーするのか?
自動的にはそうではない。幅の広いウェブは1回転あたりより多くの荷高さをカバーでき、同じオーバーラップでスパイラル回転数を減らす可能性がある。同じ正味ロール質量と厚さでは、幅が広いほど通常ロール長さは短くなる。幅はまた、取扱い、ネックダウン、オーバーラップ、および機械適合性を変化させる。幅を直接的な収率乗数として扱うのではなく、実際のロール形式と承認されたパターンから計算すること.
プリストレッチフィルムはどのように扱うべきか?
供給されたロール長さを出発点とし、適用中に追加の伸びが発生するかどうかを判断すること。製品に既に組み込まれている製造プリストレッチ率でラベル表示長さを乗算しないこと。重量ベースの試験では、延伸率乗数を一切使用しないこと。「延伸率」がフィルム製造、機械設定、または荷での測定伸びのいずれを指すかを記録すること.
この見積もりは、積荷が安全に輸送可能であることを証明できますか?
いいえ。パレットあたりのロール数は材料消費量を測定するものです。それ自体では、封じ込め、突き刺しや引き裂きへの耐性、取り扱い、振動、衝撃への耐性、極端な温度や屋外での性能を確立するものではありません。製品、設備、保管、輸送経路に適した方法と条件下で、適用されたラップと完全なユニットロードを検証してください。計算と安全に関する判断は、関連付けつつも別個の記録として保管してください。.
範囲を使用し、その後実際の消費量を確認する
使用可能なフィルムをパレットあたりのフィルムで割ってロール歩留まりを計算し、切り捨て、前提条件を保持します。初期見積もりには幾何学を使用し、その後、重量ベースの工場平均と観測範囲に置き換えます。その範囲の保守的な端から、通常の廃棄物と積荷の混合を含めて在庫を計画します。フィルム、ストレッチ、オーバーラップ、回転数を変更して歩留まりを向上させる試みは、適用されたラップとユニットロードの個別の性能レビューを引き起こす必要があります。これが、単純なパレット数の質問が管理された包装の決定になる方法です。.
関連するBestypackリソース
- ブラックストレッチラップフィルム
- 適切なストレッチフィルムの幅と厚さを選択する
- シュリンクラップ vs. ストレッチラップ:違いは何ですか?
- マシンストレッチフィルム(ブロウン&キャスト)
- ストレッチフィルムの使用量を計算する方法は?
- ストレッチフィルムの厚さを低減しコストを削減する方法
- ストレッチフィルムの厚さ:知っておくべきこと
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German