
La película termosellable no es un material único con una temperatura de sellado fija. Es una estructura de empaque cuya superficie de sellado está diseñada para unirse a una superficie compatible cuando se aplica la combinación adecuada de calor, presión, tiempo de permanencia y enfriamiento. Para compradores e ingenieros de empaque, la tarea práctica consiste en hacer coincidir la construcción de la película con el producto, el formato de empaque, la máquina, el requisito de apertura y el método de validación—no simplemente elegir PE, PP o PET por nombre.
¿Qué es una película termosellable?
Para el contexto de contacto con alimentos en EE. UU., revise las disposiciones sobre polímeros del eCFR antes de aprobar una declaración de película terminada.

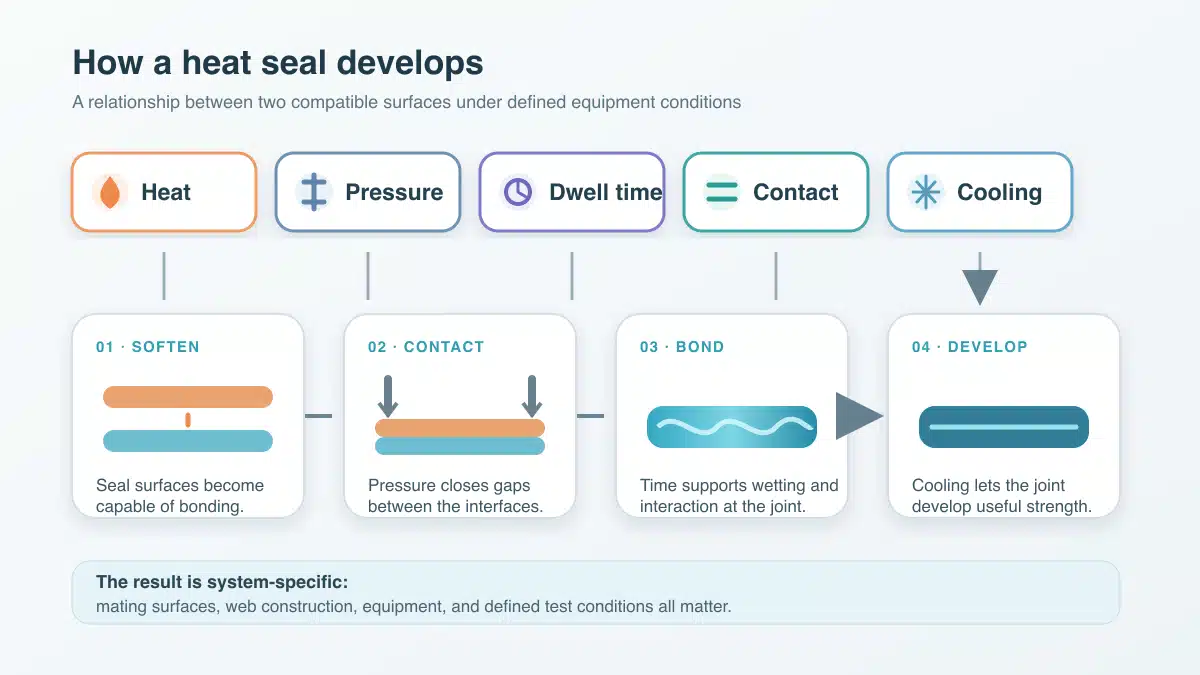
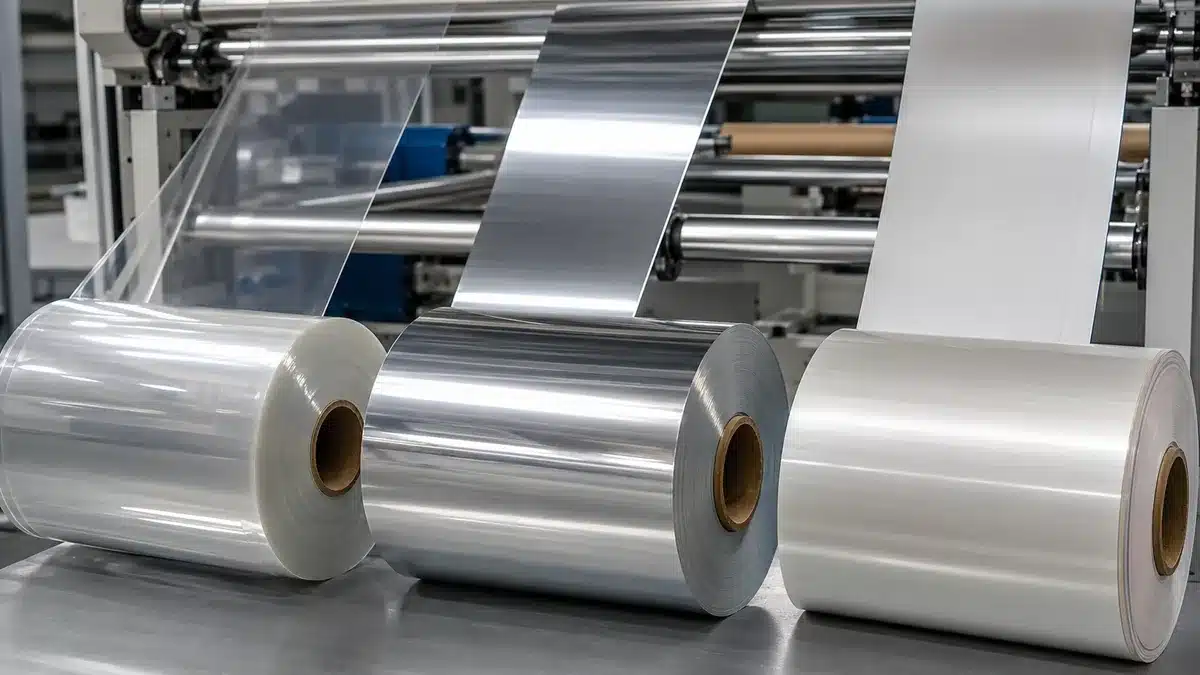
Una película termosellable tiene al menos una superficie que puede formar una unión útil consigo misma o con un material de acoplamiento compatible durante un ciclo de sellado controlado. La superficie de sellado puede ser el polímero base, una capa sellante coextruida, un recubrimiento o la capa interna de un laminado. El calor ablanda dicha superficie; la presión pone las interfaces en contacto íntimo; el tiempo permite la humectación y la interacción molecular; y el enfriamiento permite que la unión desarrolle resistencia.
Esta definición es deliberadamente más amplia que “película retráctil multicapa”. Muchas estructuras flexibles pueden sellarse térmicamente sin ser películas retráctiles, y una estructura de soporte puede aportar rigidez, imprimibilidad, la resistencia a la punción, o barrera mientras que una capa diferente realiza el sellado. La misma película nominal también puede comportarse de manera distinta al sellarse contra otra estructura, bandeja, recubrimiento o superficie contaminada. Por lo tanto, la sellabilidad debe expresarse siempre como una relación entre dos superficies bajo condiciones definidas. Un ajuste de temperatura de mordaza por sí solo no es una propiedad completa del material, ya que la temperatura real de la interfaz depende del espesor de la estructura, su construcción, el equipo, el tiempo de permanencia y la transferencia de calor.
¿Qué funciones desempeña una película termosellable?
La capa sellante crea un cierre, pero la función comercial es más amplia. Una estructura calificada debe soportar el proceso de llenado y sellado, proteger el producto previsto durante su distribución y abrirse de la manera deseada. Estas funciones pueden ejercer demandas divergentes sobre el diseño, por lo que deben especificarse por separado.
Cierre del empaque y protección del producto
El sello une los bordes del empaque o fija una tapa a una bandeja, taza u otra estructura. Su resistencia requerida depende de la geometría del empaque, la masa del producto, el espacio de cabeza, las cargas de manipulación y si el consumidor debe abrirlo mediante pelado. Resistencia del sellado es útil para el control de proceso, pero no es idéntico a la resistencia a fugas ni a la vida útil. Un empaque puede mostrar una alta fuerza máxima de pelado y aun así contener un canal, una arruga, un área contaminada o un defecto en la transición del sello.
Rendimiento de Barrera también pertenece al empaque completo. No debe asumirse que una capa sellante proporciona protección contra oxígeno o vapor de agua simplemente porque sella bien. Cualquier declaración de barrera requiere la construcción final, el espesor, el método de ensayo, la temperatura, la humedad relativa, el lado de ensayo y la unidad.
Capacidad de operación en línea y resistencia en caliente
En equipos de formado-llenado-sellado vertical u otros equipos de alta velocidad, un sello puede soportar el peso del producto o la tensión de la estructura antes de enfriarse. La adherencia en caliente describe la resistencia de ese sello aún caliente y es diferente de la resistencia medida después del acondicionamiento. La norma ASTM F1921/F1921M cubre el ensayo instrumental de adherencia en caliente de superficies termoplásticas de sellado inmediatamente después de la formación del sello.
La capacidad de procesamiento también depende de el guiado de la estructura, la rigidez, la planitud, coeficiente de fricción, el rizado, la estática, el registro y la forma en que la estructura transfiere calor. Una baja temperatura de iniciación de sellado en laboratorio puede ser útil, pero no garantiza una mayor velocidad de producción si la estructura se bloquea, desliza mal, se deforma o requiere un enfriamiento más prolongado.
Capacidad de pelado y apertura por el consumidor
Algunos empaques requieren un sello de fusión permanente; otros necesitan un pelado controlado. Un sistema pelable debe equilibrar la fuerza de apertura, la continuidad del sello y el modo de falla. El resultado deseado puede ser un pelado interfacial, una separación cohesiva dentro del sellante u otro modo deliberadamente calificado. “Fácil apertura” es incompleto sin la superficie de acoplamiento, las condiciones de sellado, la geometría del pelado, la velocidad de ensayo y el rango de fuerza aceptable.
Un sello excesivamente fuerte puede ser un defecto cuando los usuarios no pueden abrir el empaque limpiamente. Por el contrario, una baja fuerza de apertura puede indicar contacto incompleto o contaminación. El objetivo debe derivarse del requisito de uso del empaque y de la evaluación de riesgos, no de una preferencia genérica por la resistencia máxima.
Principales tipos de película termosellable
Los tipos de película se agrupan mejor por construcción y función de sellado. Las familias de polímeros proporcionan un vocabulario inicial, pero los grados, comonómeros, densidad, cristalinidad, aditivos, espesor de capa y tratamiento superficial, pueden cambiar materialmente el comportamiento.
Películas sellantes de PE y CPP
PolietilenoLas películas y capas sellantes a base de son ampliamente utilizadas porque sus formulaciones pueden ajustarse en cuanto a flexibilidad, iniciación de sellado, adherencia en caliente, tolerancia a contaminación y tenacidad. Pueden ser películas monocapa, estructuras coextruidas o el sellante interno de un laminado. “PE” por sí solo no identifica densidad, mezcla, paquete de aditivos, estado de contacto alimentario ni ventana de sellado.
Fundida fundido (CPP) puede servir como estructura sellante en laminaciones orientadas de polipropileno y otras estructuras que requieren claridad, resistencia al calor, o compatibilidad con un diseño de empaque basado en PP. El CPP no es intercambiable con cualquier superficie de PP. El grado exacto, la orientación de la capa, el material de acoplamiento y las condiciones del empaque aún requieren pruebas.
Películas orientadas termosellables y sustratos recubiertos
Las películas orientadas como BOPP o BOPET a menudo proporcionan rigidez, óptica, comportamiento dimensional, soporte de impresión u otras funciones. Una versión termosellable puede utilizar una piel coextruida o un recubrimiento, o el sustrato orientado puede laminarse a un sellante separado de PE o CPP. Esta distinción es importante: las propiedades del sustrato de soporte no pueden asignarse automáticamente a la superficie de sellado, y el comportamiento de sellado de un grado recubierto no puede generalizarse a todas las películas de BOPP o PET.
Los recubrimientos termosellables también pueden hacer que película, papel de aluminio, papel o sustratos no tejidos se unan a un contraparte definido. La química del recubrimiento, el peso de recubrimiento, el secado, el almacenamiento, la activación y el sustrato complementario afectan el desempeño. Un proveedor debe identificar a qué está diseñado para sellarse el recubrimiento y qué condiciones o documentación regulatoria aplican.
Estructuras de tapa pelables y especializadas
El sellado de tapas puede utilizar estructuras recubiertas, capas pelables coextruidas o laminados diseñados para sellarse a APET, CPET, PP, PE recubierto, aluminio u otras superficies de contenedores. La compatibilidad debe demostrarse con la bandeja o taza real, ya que los nombres nominales de resinas no capturan la formulación de la superficie, el contenido reciclado, las condiciones de moldeo ni la contaminación.
Las estructuras especializadas pueden tener como objetivo el desempeño antiniebla, la compatibilidad con esterilización, el uso en retorta u horno, el comportamiento de sellado a través de contaminación o la ventilación controlada. Cada función adicional conlleva sus propias condiciones de ensayo. Una película que sella exitosamente en condiciones de distribución a temperatura ambiente no debe asumirse adecuada para retorta, microondas, horno, esterilización médica o contacto químico agresivo sin evidencia específica del producto.
¿Dónde se utilizan las películas termosellables?
El termosellado aparece en empaques de alimentos, médicos, farmacéuticos, de cuidado personal, domésticos e industriales. La aplicación determina qué falla importa más y qué evidencia debe solicitarse.
| Empaque o aplicación | Tarea típica de sellado | Importante: preguntas de calificación | Límite |
|---|---|---|---|
| Envoltura horizontal de flujo continuo | Sellado de aleta o traslapo más sellados de extremo | ¿La adherencia en caliente se mantiene a ? ¿Es el sellante compatible con áreas impresas o tratadas? la velocidad de líneaPreseleccione no más estructuras de las que la prueba de línea pueda evaluar adecuadamente. Solicite muestras de producción representativa, registre la identidad del rollo y del lote, y fije el método de comparación antes de interpretar | Las migas de producto, aceites y la tensión del sustrato pueden cambiar los resultados. |
| Bolsa de formado-llenado-sellado vertical | Sellado posterior y sellados transversales con carga | ¿Puede el sellado en caliente soportar el peso del producto? ¿Se requiere tolerancia a contaminación? | La resistencia en caliente de laboratorio debe correlacionarse con la secuencia de producción. |
| Bolsa preformada | Sellado superior final | ¿El sellado cruza cremalleras, fueros o transiciones de laminado de manera consistente? | Los cambios locales de espesor pueden crear canales. |
| Tapa para bandeja o taza | Película a borde rígido o semirrígido | ¿El sellado es permanente o pelable? ¿La química del borde es consistente? | Utilice el contenedor real y las condiciones del producto. |
| Empaque médico o farmacéutico | Sellado controlado alrededor de un artículo estéril o sensible | ¿Qué requisitos de esterilización, envejecimiento, apertura e integridad aplican? | Los datos generales de empaque no pueden sustituir el plan de validación regulado. |
| Bolsa industrial o envoltura protectora | Cierre para manipulación o contención | ¿Qué cargas de peso, perforación, temperatura y distribución aplican? | Un resultado de pelado fuerte por sí solo no demuestra contención. |
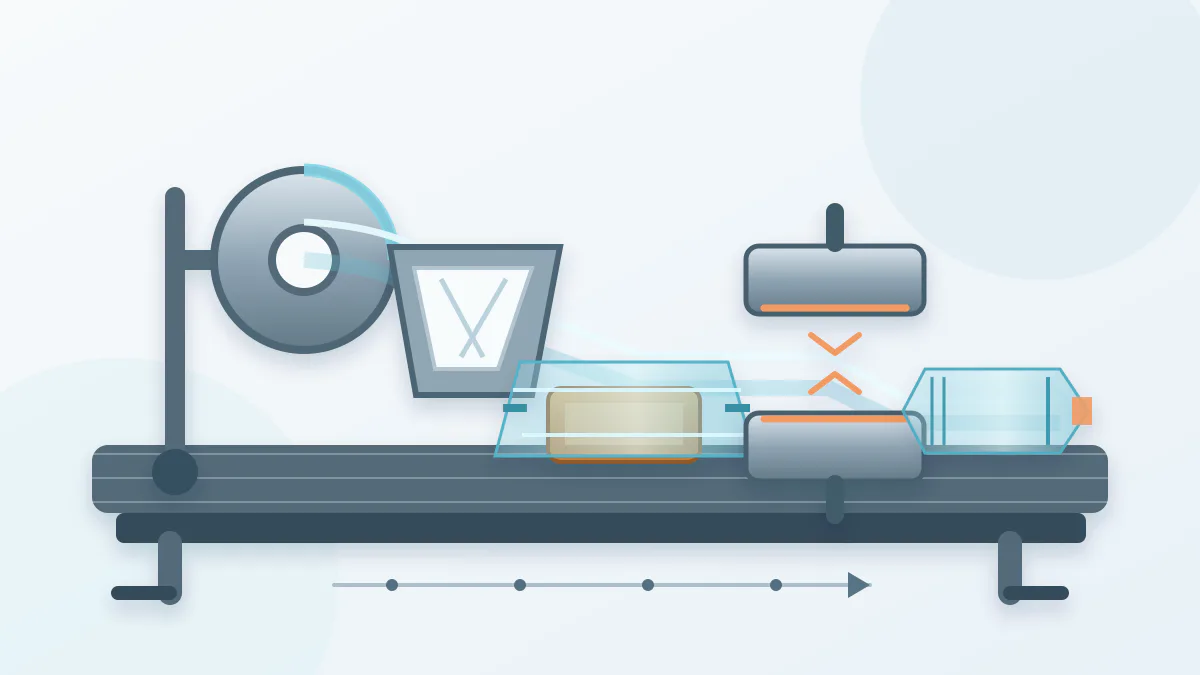
Este mapa de aplicaciones es una herramienta de alcance, no una recomendación de grado. El formato de empaque debe evaluarse junto con el estado del producto, la temperatura de llenado, el almacenamiento, la distribución, la apertura por el consumidor y los requisitos regulatorios aplicables.
La ventana de sellado: temperatura, presión, tiempo de permanencia y enfriamiento
Un proceso robusto tiene una ventana en la que se forman sellados aceptables a pesar de la variación normal. Definir solo un punto de ajuste de temperatura de mordaza no deja evidencia de tolerancia a cambios de material, maquinaria o entorno.
- Establezca las superficies complementarias y la orientación de la muestra. Confirme qué lado sella con cuál, los espesores totales y de la capa sellante, y si la impresión, el recubrimiento, el tratamiento o la contaminación pueden ingresar al área de sellado.
- Controle la presión y el tiempo de permanencia mientras varía la temperatura. Los estudios de sellado térmico en laboratorio comúnmente varían un factor mientras mantienen los demás constantes. La norma ASTM F2029 proporciona prácticas para preparar sellados térmicos de laboratorio, pero advierte que el equipo de laboratorio y el de producción pueden diferir en escala, área de sellado y velocidad.
- Mida la respuesta después de un retardo definido. Utilice la resistencia de sellado enfriada para la unión acondicionada y el hot tack cuando la carga inmediata posterior al sellado sea relevante. Registre el modo de falla y la fuerza.
- Identifique la región utilizable, no solo la primera unión. El límite inferior debe cumplir con el requisito de la aplicación; el límite superior debe evitar distorsión, encogimiento, quemado, adherencia no deseada o daño a otras capas.
- Correlacione la ventana de laboratorio con la línea. Verifique la condición real de las mordazas, la uniformidad de temperatura, el tiempo de contacto, la velocidad del web, el enfriamiento, la contaminación del producto, la tensión y las transiciones del empaque.
Importante: La temperatura de la mordaza es un ajuste del equipo, no una garantía transferible de la temperatura de la interfaz. La curva de sellado del proveedor es solo un punto de partida cuando se conocen su estructura, preparación de la muestra, presión, tiempo de permanencia, acondicionamiento y método de ensayo.
Cómo seleccionar una película termosellable
La selección comienza con la función del empaque y termina con evidencia proveniente de materiales y equipos representativos. La matriz siguiente mantiene la comparación en dimensiones comunes.
| Entrada de selección | Preguntas a responder | Evidencia a solicitar |
|---|---|---|
| Producto | ¿Seco, aceitoso, polvoriento, húmedo, afilado, llenado en caliente, refrigerado, o congelado? | Descripción del producto, condiciones de llenado, desafío de contaminación |
| Formato del empaque | ¿Envoltura de flujo, bolsa VFFS, bolsa preformada, tapa termosellable, sachet o bolsa industrial? | Plano, geometría del sello, áreas de transición, objetivo de apertura |
| Superficie de acoplamiento | ¿Autosellado, película a película, película a bandeja, o sustrato recubierto? | Identificación exacta del material/grado y de la superficie |
| Máquina | ¿Mordazas rotativas o de plato, velocidad, control de presión, tiempo de permanencia, enfriamiento? | Modelo de máquina, patrón de mordazas, mapa de temperatura, ajustes actuales |
| Rendimiento | ¿Permanente, pelable, hot tack, barrera, punción, óptica? | Métodos de ensayo, unidades, condiciones, rangos objetivo, modos de falla |
| Uso final | ¿Distribución, refrigeración, congelación, calentamiento, esterilización o envejecimiento? | Protocolo representativo de acondicionamiento y validación |
Utilice la matriz para rechazar atajos falsos. Una película con menor temperatura de iniciación de sellado no es automáticamente la mejor opción; una ventana estable más amplia, hot tack adecuado, modo de falla predecible y manejo confiable del web pueden ser más importantes. Asimismo, una alta fuerza final de sellado puede ser inadecuada para una tapa de fácil apertura.
No. Una película debe tener una superficie que pueda formar la unión requerida con la superficie de acoplamiento prevista dentro de un hoja de datos del.
Cómo probar y calificar el sistema de sellado
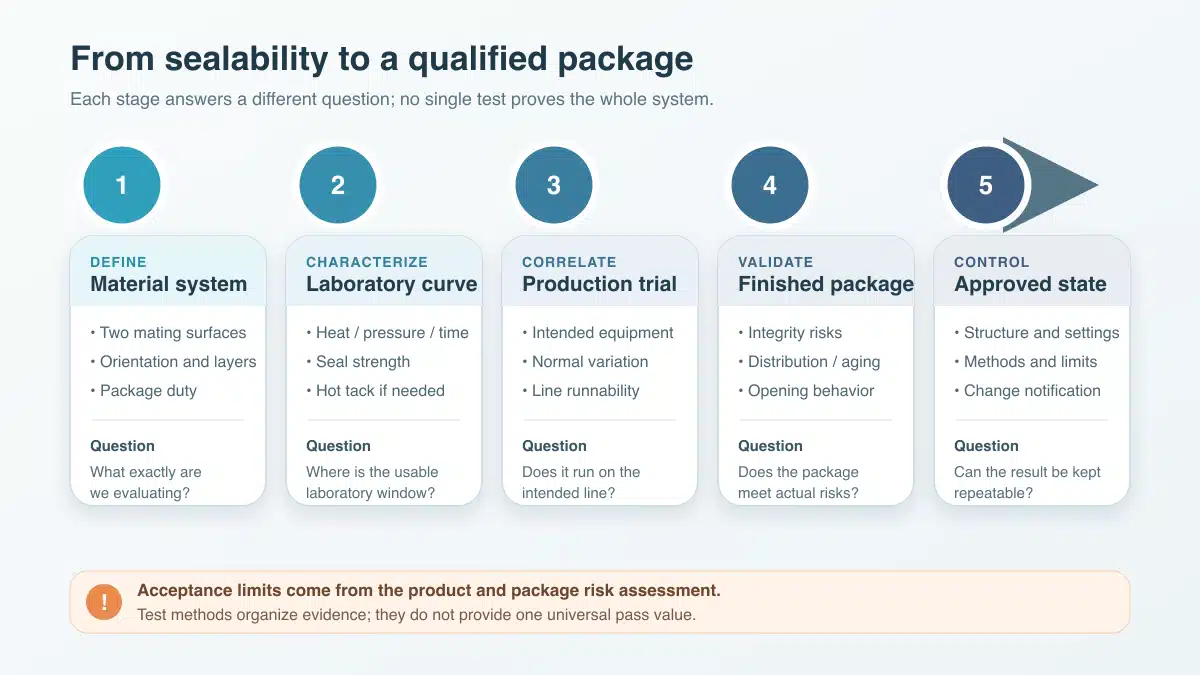
La calificación debe avanzar desde la caracterización controlada del material hasta empaques representativos y luego a producción monitoreada. Los límites de aceptación deben provenir de la evaluación de riesgos del producto y del empaque; los métodos ASTM no proporcionan un valor de aprobación universal.
Construya una curva de sellado de laboratorio
Utilice orientación de película y superficies de acoplamiento representativas. Prepare sellos en un rango planificado de temperaturas controlando la presión y el tiempo de permanencia según un procedimiento documentado como ASTM F2029. Acondicione y pruebe las tiras de manera consistente.
ASTM F88/F88M mide la fuerza requerida para separar una tira que contiene el sello y exige que se considere la configuración del ensayo y el modo de falla. Registre el ancho de la muestra, la disposición de las mordazas, la velocidad de pelado, el acondicionamiento, la fuerza máxima o promedio según corresponda, y si la falla es interfacial, cohesiva, delaminación, elongación o rotura del material.
Cuando un empaque carga el sello antes del enfriamiento, agregue pruebas instrumentadas de hot tack basadas en ASTM F1921/F1921M. Reporte la temperatura de sellado, presión, tiempo de permanencia, tiempo de retardo, velocidad de separación y comportamiento de falla. No combine resultados de resistencia de sellado enfriado y hot tack como si midieran el mismo estado.
Confirme el rendimiento en la línea de producción
Ejecute cada candidato en el equipo previsto utilizando un plan de ensayo documentado. Desafíe las fuentes normales de variación: temperatura de arranque y de estado estacionario, velocidad, presión de mordaza, desgaste de mordaza, tensión del web, registro, contaminación del sello, fuelles, cremalleras, empalmes e intersecciones de sello final/sello trasero. Muestree a lo largo del tiempo y de los rollos, no solo después de ajustar los parámetros.
Luego pruebe el empaque terminado para sus riesgos reales. Según el formato, esto puede incluir inspección visual del sello, métodos de fuga o integridad, pruebas de presión interna, simulación de distribución, acondicionamiento, envejecimiento o evaluación de apertura por el consumidor. Una prueba de tira de sello y una prueba de integridad del empaque completo responden preguntas diferentes.
Documente la estructura aprobada, el proveedor, la identidad del rollo, los ajustes, la ventana medida, los métodos de ensayo, los límites de aceptación y los modos de falla. Establezca control de cambios para resina, sellante, espesor, recubrimiento, tratamiento, fuente de bandeja, tinta, adhesivo, máquina y método de ensayo. Esto convierte un ensayo exitoso en una calificación repetible, no en un ajuste único.
Qué incluir en una solicitud de cotización (RFQ) de película termosellable
Una RFQ útil brinda al proveedor suficiente contexto para proponer una estructura comprobable y hace comparables las ofertas competidoras. Incluya:
- producto empacado, estado de llenado, riesgo de contaminación y condiciones de contacto;
- formato del empaque, dimensiones, geometría del sello, superficies de acoplamiento y requisito de apertura;
- estructura actual y motivo del cambio, si corresponde;
- modelo del equipo, modo de sellado, patrón de mordazas, velocidad de línea, tiempo de permanencia, control de presión y enfriamiento;
- espesor total, ancho, rollo, núcleo, bobinado, tratamiento, impresión, laminación y requisitos de COF;
- rendimiento requerido de sello permanente, pelado, hot tack, barrera, óptica, mecánico o de temperatura;
- método de ensayo exacto, geometría de la muestra, acondicionamiento, unidades, rango objetivo y reporte del modo de falla;
- mercado objetivo y necesidades documentales específicas del producto en contacto con alimentos, migración, uso médico u otras;
- cantidad de rollos de muestra, requisito de lote representativo, plan de prueba en línea y expectativas de notificación de cambios.
Solicite al proveedor que indique qué respalda y qué no respalda cada documento. En los Estados Unidos, las disposiciones sobre polímeros o recubrimientos en 21 CFR Partes 175 y 177 están condicionadas a la composición y a las condiciones de uso previstas; no hacen que toda película termosellable terminada sea automáticamente conforme. Evite la expresión abreviada “película aprobada por la FDA” a menos que se documente una base regulatoria precisa y un alcance del producto.
Preguntas Frecuentes
¿Toda película plástica es termosellable?
práctico. Algunas películas de soporte necesitan un sellante coextruido, un recubrimiento o una capa interna laminada. El tratamiento superficial que mejora la impresión o la laminación no hace automáticamente que una película sea termosellable. Confirme los lados exactos, la construcción y los datos de sellado del proveedor, y luego pruebe material representativo. Tratarlos como cambios registrados separados dentro de un plan de calificación. Establecer primero la línea base actual. Cuando se instale la película candidata, usar una condición de inicio compatible con el equipo y la película, luego ajustar una variable a la vez. Una configuración de preestiramiento que funciona para una película puede no ser válida para otra.. Some supporting films need a coextruded sealant, coating, or laminated inner layer. Surface treatment that improves printing or lamination does not automatically make a film heat-sealable. Confirm the exact sides, construction, and supplier seal data, then test representative material.
¿Cuál es la diferencia entre resistencia de sellado y hot tack?
La resistencia de sellado generalmente describe la fuerza necesaria para separar un sello después de que se ha enfriado y acondicionado según el método seleccionado. El hot tack es la resistencia del sello mientras aún está caliente, poco después de su formación. El hot tack es especialmente relevante cuando el peso del producto o el movimiento de la máquina cargan un sello recién formado. Las dos mediciones requieren sus propias condiciones y no deben sustituirse entre sí.
¿Puede una sola película sellarse a cualquier bandeja o web?
No. La compatibilidad depende de ambas superficies de sellado, incluidos el grado de resina, recubrimiento, aditivos, contenido reciclado, condición de la superficie y contaminación. Una película de tapa que se sella a una bandeja de APET, PP o recubierta puede no producir la misma ventana o comportamiento de pelado en otra fuente. Califique la combinación real de película y contenedor, incluida la variación normal del proveedor.
¿Una menor temperatura de iniciación de sellado siempre significa una línea más rápida?
No. Puede reducir el aporte de calor necesario para comenzar a formar una unión medible, pero la velocidad de línea también depende del hot tack, el tiempo de permanencia, el enfriamiento, la transferencia de calor a través del web, la liberación de la mordaza, el COF, el seguimiento y el sello final requerido. Compare la ventana útil completa y los resultados de la prueba de producción en lugar de un único valor de iniciación.
¿Un sello térmico fuerte prueba que el empaque está libre de fugas?
No. Una tira puede mostrar alta fuerza de separación mientras que un empaque terminado tiene un canal, arruga, región contaminada o fuga en la transición. La prueba de resistencia de sellado es valiosa para el control de material y proceso, pero los métodos de integridad del empaque deben abordar la geometría completa del cierre y el tamaño de defecto o riesgo de distribución relevante. Utilice ambos cuando la evaluación de riesgos lo requiera.
¿La sellabilidad por calor demuestra el cumplimiento para contacto con alimentos?
No. La sellabilidad por calor es una característica de rendimiento. La idoneidad para contacto con alimentos depende de la composición final, los insumos de fabricación, el mercado objetivo, el tipo de alimento, el tiempo de contacto, la temperatura y otras condiciones de uso. Solicite una declaración actualizada específica del producto y la documentación de respaldo para la aplicación prevista. Un nombre de polímero, una referencia normativa genérica, un logotipo o una prueba de sellado exitosa no constituyen evidencia suficiente.
Related Bestypack Resources
- Empaque Flexible de Alimentos: Una Guía de lo que Usted
- La Diferencia Entre Poliolefina, PVC y Polietileno
- Soluciones de embalaje en cadena de frío para alimentos
- ¿Cuáles Son los Diferentes Tipos de Embalaje Aislante Común?
- La guía definitiva: todos los tipos de envasado de espuma
- Guía definitiva sobre la película BOPE: beneficios, aplicaciones, tipos
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German