
架橋シュリンクフィルムは、 多くの場合、要求の厳しい包装においてより強力な初期候補となるが、自動的により優れたフィルムであるとは限らない。非架橋フィルムは、定型的な製品、安定したライン、または変形に敏感な包装には十分適している場合がある。したがって、有用な比較はラベルのみに基づくものではない。購入者は、特定のグレードと厚みを、 、シール性、加工性、保護とコンプライアンス、サプライヤーのエビデンスという8つの領域を結びつけます。これらにより、調達部門は同一基準で見積もりを比較でき、エンジニアリング部門や品質チームに実用的なサンプル承認計画を提供します。目標は、普遍的に「最良」のPEフィルムを見つけることではなく、特定の製品、ライン、流通経路、市場に対して検証可能なフィルムを定義することです。, シール挙動、収縮応答、光学特性、操作ウィンドウ、および受け入れられたパッケージあたりの総コストによって比較し、その結果を対象製品と設備で確認すべきである。.
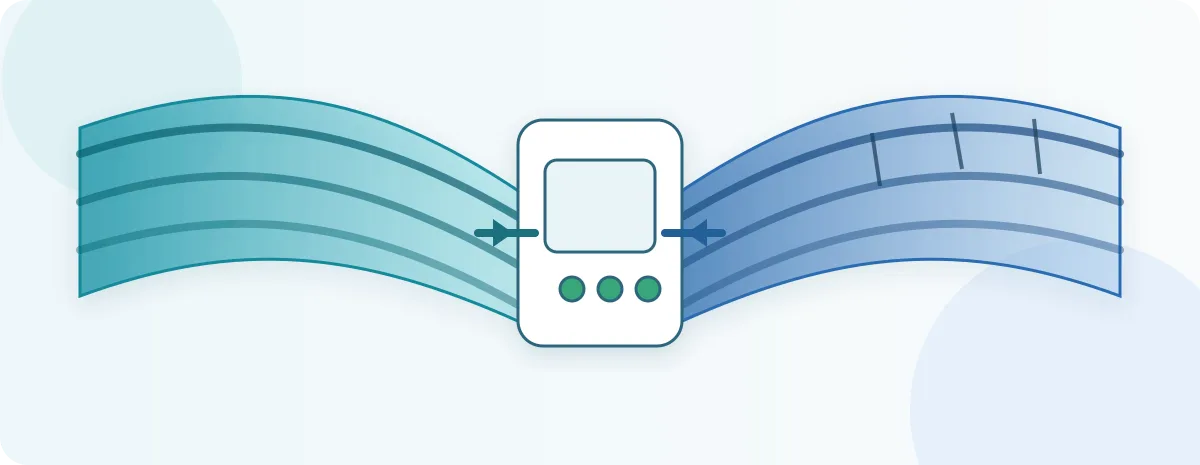
ポリオレフィンシュリンクフィルムにおける架橋の意味
「POF」は商業上のファミリー記述であり、完全な材料仕様ではない。これは一般に、ポリオレフィン樹脂ファミリーをベースとした熱収縮フィルムを指すが、正確なポリマー、層構成、添加剤、配向、処理、厚さ、および製造方法は、サプライヤーおよびグレードに固有である。これらの詳細が、フィルムのシール方法、収縮方法、ガスおよび水蒸気の透過性、ならびに包装ライン上での挙動を決定する。 適切な用途において、透明なフィルムは、個別の品目、トレイに載せられた商品、または小売用のバンドル品の周囲に密閉された包囲を形成することができる。この包装は、完全に露出した青果物と比較して、封入性を向上させ、直接的な取り扱いを低減し、ばらけたユニットをまとめ、水分損失を制限する可能性がある。タイトな透明パック。 これらは包装機能であり、保証された結果ではない。有用な組み合わせは、選択されたグレードとパッケージ全体に依存する: 「ポリオレフィン」という言葉は、酸素透過率、水蒸気透過率、穿孔流量、防曇性能、耐パンク性、シール強度、収縮力、または安全なトンネル設定を確立するものではない。また、直接食品接触への適合性、保存期間の延長、微生物学的安全性、または地域のリサイクルプログラムでの受け入れを証明するものでもない。.
本稿では、両方の 選択肢は フィルム(POF)は、最も強力な汎用スタート地点となります。フィルムが一次包装となる場合、つまり生鮮肉、チーズ、その他バリア性を必要とする食品の場合、その答えは変わります。そのような場合は、専用設計の多層シュリンクバッグが必要となる可能性があり、一方、重量のあるトレイやボトルのバンドルには、 同等の包装用途を意図したフィルムファミリーである。架橋は、追加のポリマーネットワーク変化を説明するものである。これは、完成フィルムにおけるすべての樹脂層、添加剤、配向条件、, 表面處理、, または性能値を特定するものではない。これらの変数は、グレード仕様の一部として残る。.
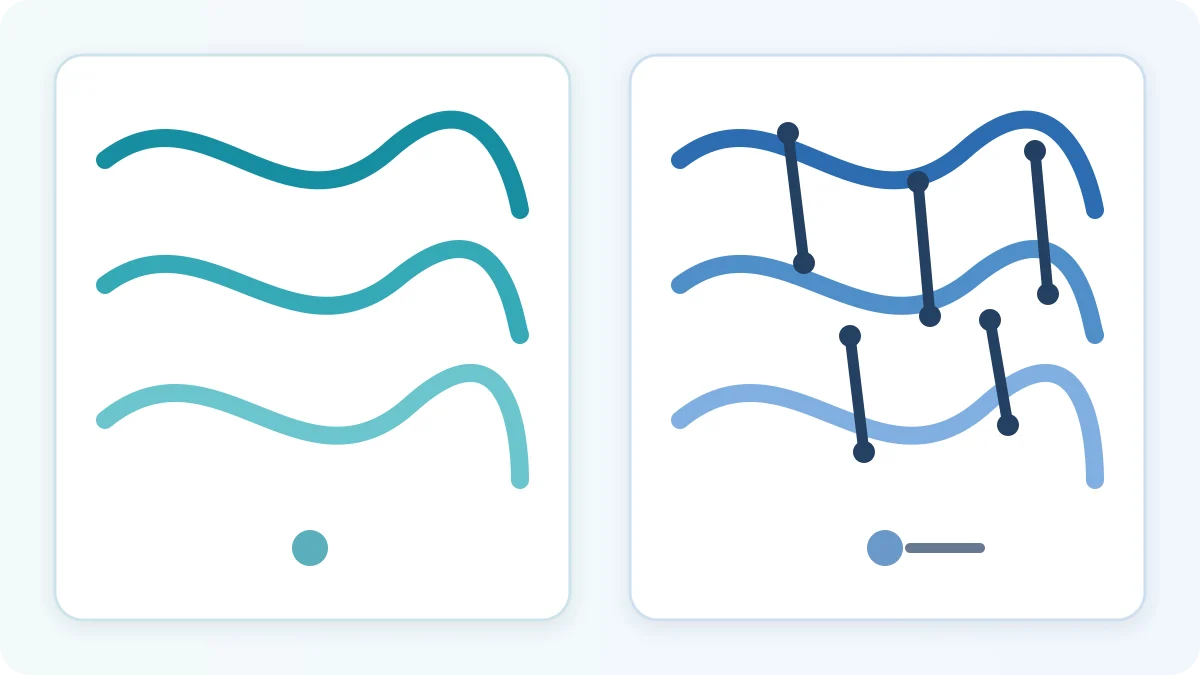
照射がポリマー鎖間に架橋を生成する方法
工業用フィルムメーカーは、 ポリマー構造を電子ビームなどの電離放射線に曝露することができる。エネルギーはポリマー内に反応性サイトを生成する。一部のサイトは隣接する鎖間に結合を形成し、鎖間ネットワークを生成する。国際原子力機関はこれを、ポリマー鎖間の直接結合によって生成される三次元ネットワークと説明している。.
そのネットワークは 方法を変えることができる。.
非架橋の意味—そしてそれが何を伝えないか
非架橋とは一般に、 フィルムが比較グレードに使用される意図的な架橋工程を受けていないことを意味する。これは、フィルムが単層材料である、弱い、遅い、曇っている、または低品質であることを意味しない。標準フィルムでも、複数層、選択された樹脂、制御された配向、滑りシステム、およびシーラント設計を使用できる。.
この否定的な定義も 厚み、収縮力、自由収縮、シール開始温度、, 耐衝撃性, または光学特性についてはほとんど語らない。これらの値は、指定されたグレードから、明記された方法と条件で測定されなければならない。サプライヤーに、商業的に適切なレベルで構造を説明し、グレード固有のデータを提供するよう依頼すること。2つのオファーが樹脂ファミリー、層構造、厚み、または意図された用途で異なる場合、その比較は架橋のみのクリーンなテストにはならない。.
架橋 vs. 非架橋シュリンクフィルムの概要
この表は有用な 選択傾向を示すものであり、保証されたカテゴリールールではない。高性能の標準グレードが、特定のラインにおいて不適切な架橋グレードを上回る可能性がある。各行を使用して、サプライヤーの証拠または試験測定が必要かどうかを判断すること。.
| 比较轴 | 架橋フィルム:有用な初期仮説 | 非架橋フィルム:有用な初期仮説 | 確認すべき事項 |
|---|---|---|---|
| 耐乱用性 | 鋭利なエッジ、重量物包装、繰り返しの突き刺し、または乱暴な取り扱いに対してしばしば候補に挙げられる | 製品形状と流通時の乱用が穏やかな場合にしばしば適している | 正確な厚み、突き刺しまたは衝撃方法、およびパッケージ試験での失敗 |
| シール操作ウィンドウ | 選択されたグレードは、変動するまたは要求の厳しいシール条件に耐える場合がある | 選択された標準グレードでも、短い保持時間と強力なシールで高速運転が可能な場合がある | シール温度、圧力、保持時間、冷却、力、および失敗モード |
| 収縮挙動 | 指定されたグレードにおいて、要求の厳しい形状またはより広い加工許容度をサポートする場合がある | 安定したパッケージには十分な場合がある;特殊グレードは低い shrink force | 自由収縮、拘束力、変形、温度、および時間 |
| 光学特性 | 高透明性と高光沢は指定されたグレードで利用可能 | 高透明性と高光沢も指定されたグレードで利用可能 | 同じ厚み、ヘイズ方法、光沢ジオメトリ、および表面状態 |
| ダウンゲージング | 靭性により、より薄い厚みでの試験機会が生まれる場合がある | 軽量の標準グレードも経済的であり得る | 受け入れられた出力、保護、ロール歩留まり、不良品、および損傷 |
| ライン適合性 | 高リスクまたは変動する運用に対する強力な候補 | 実証済みの安定した用途に対する強力な候補 | 実際のシーラー、トンネル、速度、気流、穴あけ、およびメンテナンス状態 |
実用的な違いは、特定の配合で利用可能な能力のレベルと種類である。どちらのカテゴリーも、同等品同士を比較する必要性を排除するものではない。サプライヤーの表は、可能な限り同じ単位、試験方法、材料方向、厚み基準、および調湿条件を使用すべきである。.
強度、耐突き刺し性、およびシール完全性
“「より強い」という表現は、フィルム承認にはあまりにも広範である。試験片を延伸すること、引き裂きを伝播させること、衝撃損傷を開始させること、およびシールを引き離すことは、それぞれ異なる事象である。それぞれに適切な試験とパッケージレベルの解釈が必要である。.
フィルム本体の靭性:突き刺し、引き裂き、および衝撃
ASTM D882は、薄いプラスチックシートの引張特性を扱う。結果は、試験片の厚み、準備、試験速度、グリップ間隔、および方向に依存する。ASTM D1922は伝播 引き裂き抵抗, を測定するものであり、初期切れ目を作成するために必要な力やパッケージ全体の靭性を測定するものではない。MDおよびTDの結果は分離したままにすべきである。.
衝撃方法も異なる問いに答える。ASTM D1709は、定義された方法の下での50%試験片破壊に関連するダート質量を報告する。方法Aと方法Bは互換性がない。ASTM D4272は、衝撃および破壊を通じて吸収されるエネルギーを測定するため、同等の数値として提示すべきではない。.
公平なグレード比較のためには、実際の厚みを記録し、同じ条件下で同じ方向の試験フィルムを試験すること。その後、実験室の結果を使用中の観察された破壊に結び付けること。鋭いカートンの角は局所的な突き刺しを引き起こす可能性がある。シール近くの切り傷は伝播引き裂きになる可能性がある。落下したマルチパックは衝撃とシール負荷を同時に生じさせる可能性がある。単一の値がこれらすべてを予測することはない。.
シール挙動:強度、一貫性、および失敗モード
フィルム本体は取り扱いに耐えても、シールが失敗することがある。逆に、高いピール力がシール隣接部のフィルムにおける望ましくない破壊を隠すことがある。ASTM F88/F88Mは、可撓性材料のシールを分離するために必要な力を測定し、失敗モードを記録することを要求する。試験片の支持とピール形状が結果に影響するため、試験技術は一貫していなければならない。.
実際のプロセスに基づいてシール試験を構築すること。シール温度、保持時間、圧力、ジョー状態、冷却、, line speed, 試験片幅、引張速度、調湿、および失敗モードを記録すること。最適設定のみではなく、期待される操作ウィンドウ全体でサンプリングすること。平均力とばらつきを比較し、ピール、凝集破壊、シール隣接部の引き裂き、焼き抜け、チャネル、または汚染を検査すること。.
ASTMは方法を提供するが、普遍的な合格限界値を提供するものではない。購入者は、パッケージ質量、取り扱い、開封期待、流通上の危険性、および品質リスクから限界値を設定しなければならない。好ましいフィルムとは、その用途固有のウィンドウ内に繰り返し収まるものである。.
収縮応答、光学特性、および包装ライン挙動
収縮率、力、外観、および機械挙動は相互に作用する。拘束されない実験室浴槽で優れた外観を示すフィルムでも、可撓性製品を変形させたり、不均一な気流のトンネル内で異なる挙動を示すことがある。これらの属性をシステムとして承認すること。.
収縮力、自由収縮、および製品変形
自由収縮と収縮力は同義語ではない。ASTM D2732は、指定された温度におけるプラスチックフィルムの拘束されない線形寸法変化を決定する。これは、試験片が自由に動ける場合にどれだけ収縮できるかを説明するのに役立つ。ASTM D2838は、拘束下での収縮張力と配向解放応力を扱う。.
記録すべきは、温度、暴露時間、MD方向およびTD方向、試験片の準備、手順である。自由収縮率が高いからといって、自動的に優れたパッケージができるわけではない。フィルムは、トレイを潰したり、板紙をカールさせたり、繊細な部品を曲げたり、過度のエッジ応力を生じさせたりすることなく、ウェブを所望の形状に引き込まなければならない。変形に敏感な製品には、より強靭なグレードが利用可能であっても、意図的に収縮力を低くしたグレードが必要な場合がある。.
透明性、ヘイズ、光沢、およびゲージの影響
透明性は、しばしば広義の販売用語として使用される。管理された比較では、ヘイズ、光沢、目視可能な欠陥、しわ、および印刷の見栄えを分離して評価すべきである。ASTM D1003は、透明プラスチックのヘイズおよび光線透過率を対象としている。ASTM D2457は、規定された幾何学的条件での鏡面光沢を対象としている。ヘイズの結果と光沢の結果は互換性がない。.
サンプルは、同じ実測ゲージ、同じ測定方法、同じ表面方向で比較すること。薄さは、樹脂系が同じであっても、取り扱い性や最終的な外観に影響を与える可能性がある。また、完成したパッケージを合意した照明条件下で検査すること。実験室の光学測定では、しわ、犬耳、シール、ミシン目パターン、擦り傷、または印刷グラフィック上のフィルム張力の視覚的影響を完全に再現することはできない。.
シーラーおよびトンネルの設定、スループット、および残留物
現在の認定済み設定と保守済みの機械から開始すること。その後、「より高温」や「より低温」といった漠然とした主張に頼るのではなく、変更点を記録すること。.
- シーラー温度または出力、滞留時間、圧力、ナイフまたはワイヤーの状態、冷却、およびフィルム張力を記録すること。.
- トンネルゾーン温度、コンベア速度、気流方向、ダンパー位置、および製品間隔を記録すること。.
- 合格パッケージ数、起動時廃棄物、焼き抜け、弱いまたは開いたシール、しわ、犬耳、変形、および手直しを計数すること。.
- フィルムのトラッキング、静電気、ミシン目性能、切替時間、停止、およびシール部品への付着物を記録すること。.
- 通常運転時および許容可能な運転ウィンドウの端部からサンプルを保管すること。.
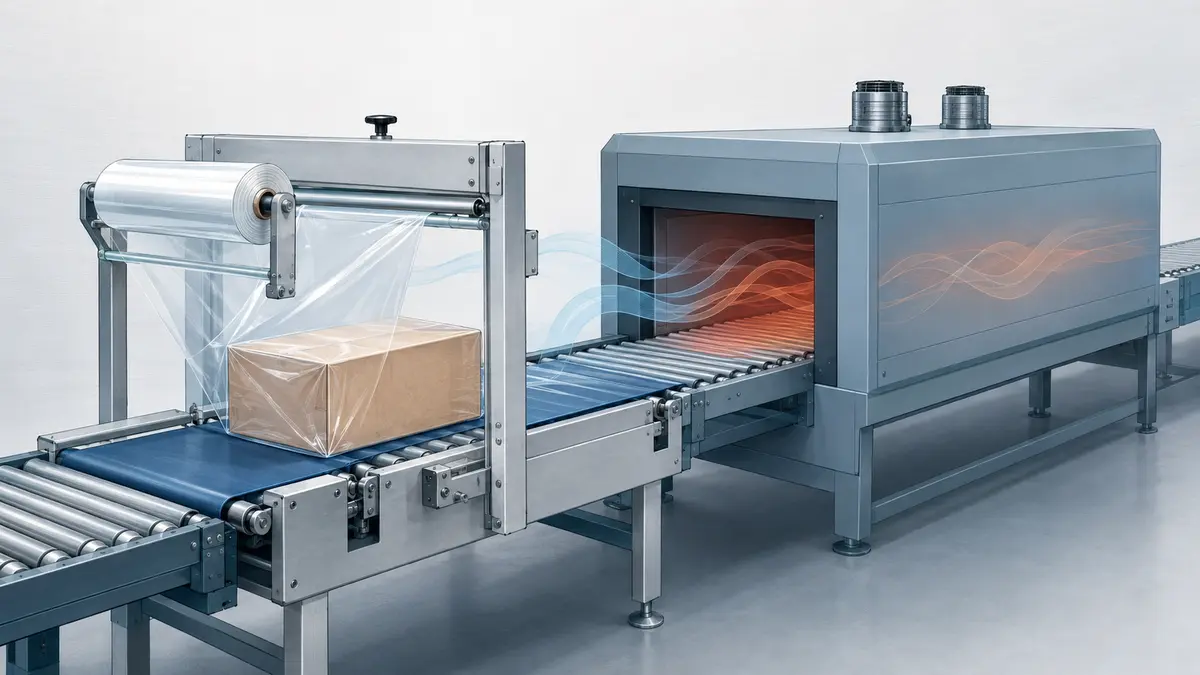
過剰なトンネル熱、不十分な気流、不正確なミシン目、不安定な張力、または摩耗したシール部品は、フィルムの問題のように見えることがある。いずれかのカテゴリーを不適格と判断する前に、明らかな設備の欠陥を修正すること。より広い運転ウィンドウは、対象グレードが購入者のラインでそれを実証した場合にのみ価値がある。.
架橋収縮フィルムがより良い出発点となる場合
架橋フィルムは、パッケージ不良のコストまたは頻度が高く、サプライヤーがそのリスク向けに設計されたグレードを提供している場合に優先されるべきである。これは最終候補リストへの選定判断であり、承認判断ではない。.
高リスク製品および高生産量ライン
以下のマトリクスを使用して、リスクシグナルを試験アクションに変換すること。.
| 観察された状態 | 架橋グレードが最初に最終候補となる理由 | 必要とされる試験エビデンス | Important 限界 |
|---|---|---|---|
| 鋭い角または不規則な接触点 | より高い耐虐待性により、局所的なパンクや引き裂きの発生を低減できる可能性がある | 場所別の不良数、保管サンプル、衝撃または流通チェック | 形状とゲージが依然として応力集中を制御する |
| 重量マルチパック | より高い荷重により、フィルム本体とシールの応力が組み合わさる可能性がある | シール破壊モード、持ち上げ/取り扱い試験、流通シミュレーション | 強力なフィルムでも、サイズ不足のシールを修復することはできない |
| 頻繁な焼き抜けまたは不安定なシール | 特定のグレードが、より広い実証済みシールウィンドウを提供する場合がある | 速度、滞留時間、温度、圧力にわたるウィンドウマップ | まずジョーの状態と張力を診断すること |
| コストのかかる停止を伴う高生産量ライン | より広い加工許容度またはより低い検証済みゲージにより、生産量が向上する可能性がある | 1時間あたりの合格パッケージ数、停止回数、廃棄物、ロール交換回数 | 高速だけでは架橋は必要ない |
| 現在のパッケージ損傷またはフィールド不良 | 追加された靭性により、特定されたフィルム本体の破壊に対処できる可能性がある | 根本原因のエビデンスと代表的な輸送試験 | フィルムはすべての製品または機械の原因を修正できるわけではない |
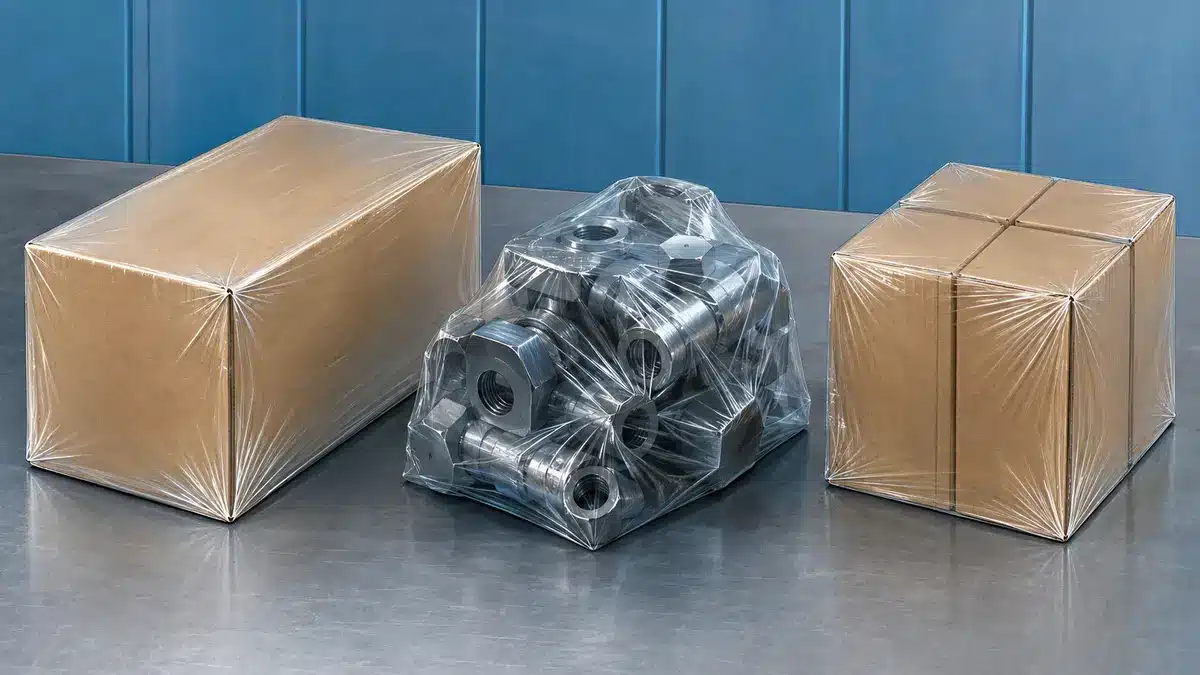
架橋フィルムは、購入者が保護を犠牲にせずにダウンゲージングを検討したい場合にも、合理的な最初の試験となる。より低いゲージでも、シール、収縮、外観、取り扱い、および流通基準を満たさなければならない。サプライヤーの広範なポートフォリオの記述を、すべての架橋グレードの証明として扱ってはならない。.
非架橋収縮フィルムがより適している場合
アプリケーションが予測可能であり、要求される性能がすでに達成されている場合、標準フィルムは最終候補リストに残すべきである。パッケージが使用しない能力を購入すると、合格出力を向上させることなく認定作業が増える可能性がある。.
標準製品、既存設備、およびコスト規律
非架橋グレードは、製品が滑らかな形状、適度な質量、限られた虐待暴露、および安定したパッケージ寸法を有する場合、より良い最初の試験となる可能性がある。また、文書化された運転ウィンドウと低い不合格率を備えた確立されたラインにも適合する可能性がある。重要なのは、標準グレードでも高速運転、短いシール滞留時間、強力なシール、および良好な光学特性向けに設計できることである。これらは検証すべきグレードの主張であり、いずれかのカテゴリーに固有の特性ではない。.
以下のチェックに合格する場合、標準候補を維持すること:
- 現在のフィルムが、再発するパンク、衝撃、引き裂き、またはシール不良を示していない。.
- シーラーとトンネルが、狭いまたは不安定なウィンドウなしに、要求される出力で一貫して稼働している。.
- 提案されたゲージで、外観、収縮、変形、および取り扱いの限界が満たされている。.
- 流通試験とフィールド履歴が適切な保護を示している。.
- 廃棄物、ダウンタイム、労務、エネルギー、および損傷を計上した後、合格パッケージあたりのコストが競争力がある。.
繊細なトレイ、紙製品、または変形しやすい部品については、必要な低収縮力を直接指定すること。非架橋が自動的に低い力を意味するとは想定しないこと。実際の製品で指定グレードを承認すること。.
フィルム価格だけでなく、総パッケージコストを比較する
ロール価格はインプットであり、経済的結果ではない。ゲージ、, ロール寸法, 、歩留まり、切替、スクラップ、速度、エネルギー、手直し、および損傷は、見かけ上の価格優位性を逆転させる可能性がある。同じ会計境界と代表的な生産期間にわたって候補を比較すること。.
合格パッケージあたりのコストモデル
この象徴的なモデルを使用する:
合格パッケージあたりのコスト =(消費フィルム + 直接運転労務 + 切替コスト + ダウンタイムコスト + スクラップおよび手直し + 帰属エネルギー + パッケージ関連の損傷または返品)÷ 生産された合格パッケージ数
試験前にすべての変数を定義すること。消費フィルムは、実際のロール使用量または検証済みの長さと幅から算出すべきであり、名目上のパッケージ数のみから算出してはならない。切替コストには、生産損失と労務を含めることができる。ダウンタイムには合意されたコスト計算ルールが必要である。エネルギーは、測定可能または一貫して推定可能な場合にのみ含めるべきである。損傷と返品には、明確な因果関係と時間的境界が必要である。.
分母は合格パッケージ数であり、総サイクル数ではない。不合格パックは材料と機械時間を消費したが、有効な出力を生み出さなかった。起動時廃棄物は別途報告し、短時間のデモンストレーションで隠されないようにすること。.
より薄いゲージは面積歩留まりを向上させる可能性がある。より長いロールはロール交換を減らすことができる。どちらも総コストの低下を保証するものではない。弱いシール、変形、またはより多くのフィールド損傷を生じる薄いフィルムは、より高価になる可能性がある。より高価なフィルムでも、測定された稼働時間または保護の向上がそのプレミアムを上回る場合には経済的であり得る。購入者の生産データを使用すること。サプライヤーのケーススタディは仮説であり、節約予測ではない。.
承認前に収縮フィルムを検証する方法
承認は、管理されたラインエビデンス、方法を認識した実験室データ、および調達文書を組み合わせるべきである。結果を見る前に合格/不合格基準を定義すること。そうしないと、チームは無意識のうちに好ましいサプライヤーに向けてゴールポストを移動させる可能性がある。.
管理された機械および包装トライアルを実施する
- ベースラインを固定する. 既存グレード、ロット、実測ゲージ、ロール寸法、製品構成、機械状態、設定、出力、不良、廃棄量を記録する acceptance criteria.
- 比較可能性を確認する. 幅と想定用途を一致させる。各候補材について、構造、公称ゲージ、実測厚さ、ロット、保管、調湿条件を文書化する.
- 材料変数は一度に1つだけ変更する. サプライヤー推奨の安全な設定から開始し、製品、オペレーター、包装パターン、検査ルールを一定に保ちながら運転ウィンドウをマッピングする.
- プロセス結果と包装結果の両方を測定する. 合格出力、不合格品、中断、ロール交換、シール不良、バーンスルー、しわ、変形、光学不良、フィルム本体の損傷を計数する.
- 包装体に負荷試験を実施する. 関連する取り扱い、衝撃、尖鋭物、流通、経時、または環境試験を実施する。すべての候補材に同一のプロトコルを使用する.
- 総コストとリスクをレビューする. 合格包装あたりのコストを算出し、故障モードを検討し、トレードオフを文書化する。トライアルが短すぎるか代表性に欠ける場合は繰り返す.
保管サンプルと生データを保持する。調整された設定で作られた単一の魅力的な包装体は、堅牢な生産ウィンドウを確立するには不十分である.
試験、条件、RFQエビデンスを明記する
試験所報告書は、その根拠が明確である場合にのみ比較可能である。ASTM D618はプラスチックの調湿方法を提供する。ASTM D6988はフィルム試験片の厚さ測定を扱う。ゲージと調湿条件は機械的結果を変動させ得るため、これらの管理は重要である.
RFQまたは技術比較シートに以下を要求する
- メーカー、正確なグレード、構造説明、ロットまたはバッチ識別情報、製造日、想定用途.
- 公称ゲージと許容差、実測厚さの方法、幅、長さ、コア, 巻き方向, 最大ロール径、スプライス方針.
- 試験方法と版、試験片方向、調湿条件、温度、湿度、速度、各報告値の単位.
- リスクに関連する引張、引裂、衝撃または突き刺しデータ、シール方法、シール条件、力、ばらつき、故障モード.
- MDおよびTD方向の自由収縮値(時間と温度を含む)、変形が問題となる場合の拘束収縮力データ.
- ヘイズとグロス(規定の方法と幾何条件を明記)、完成包装体の外観基準.
- 代表値と保証規格限界値を明確に区別する.
- 必要な場合は製品別・市場別の適合文書、サンプルロールおよびライン試験サポート.
規格は試験手順を定義する。購入者の最小強度、最大ヘイズ、許容変形、要求生産速度を決定するものではない。これらの限界値は承認計画に明記する.
よくある質問
架橋シュリンクフィルムは非架橋フィルムより常に強いのか?
いいえ。特定の架橋グレードが選択された試験で高い値を示すことがあっても、「強度」は複数の非等価な特性を包含する。正確なグレード、実測ゲージ、MDまたはTD方向、調湿条件、方法を比較すること。引張、伝播引裂、ダート衝撃、総衝撃、突き刺し、シール力はそれぞれ異なる問いに答える.
架橋フィルムは常に薄肉化(ダウンゲージ)できるのか?
いいえ。追加された靭性は有用な薄肉化の機会を生み出す可能性があるが、低ゲージは合格包装出力を維持しなければならない。シール、収縮、外観、取り扱い、流通保護、運転ウィンドウ、ロール歩留まり、不合格品、総コストを検証すること。普遍的な安全なゲージ削減は存在しない.
架橋フィルムはより多くのトンネル熱を必要とするのか?
必ずしもそうではない。熱需要は正確なグレード、ゲージ、トンネル設計、気流、コンベア速度、穿孔、包装形状、所望の外観に依存する。サプライヤーの初期ガイダンスを使用し、その後運転ウィンドウをマッピングする。いずれのカテゴリーにも単一の温度ルールを割り当ててはならない.
鋭利または不規則な製品にはどのフィルムが適しているか?
架橋フィルムは、選択されたグレードが要求の厳しい形状や突き刺しリスクを対象としているため、多くの場合より合理的な第一候補である。必須ではない。実際の応力集中箇所を特定し、適切なゲージを比較し、シール位置を検査し、代表的な取り扱い試験または 分布試験 承認前に実施する.
非架橋シュリンクフィルムの方がリサイクル性が高いのか?
架橋状態のみから結論付けることはできない。APRデザインガイドは、完全な設計およびリサイクル経路の文脈で包装を評価する。構造、付属品、インク、ラベル、回収、選別、再処理、受入、最終市場がすべて影響し得る。対象市場における正確な包装を評価し、無条件の結論を避けること 環境に関する主張を行う場合は、設計を米国環境保護庁(EPA)のリサイクルガイダンスおよび実際の地域の収集システムと比較してください。.
公正な比較のためにサプライヤーはどのようなデータを提供すべきか?
正確なグレードとロット識別情報、構造、ゲージと寸法、試験方法と版、MD/TDデータ、調湿条件と試験設定、代表値と規格限界値、該当する適合エビデンス、トライアル支援を要求すること。値の根拠が欠落している場合は、明確化されるまで非比較可能として扱うこと.
ラベルだけでなく検証済み適合性で選定する
架橋フィルムは、要求の厳しい形状、過酷な取り扱い、変動するシール条件、または慎重に管理された薄肉化トライアルに対して強力な第一候補である。非架橋フィルムは、標準グレードがすでに包装、ライン、外観、保護、コスト要件を満たしている場合に、より適した選択肢となり得る。どちらのラベルも承認を意味するものではない.
まず故障リスクと受入限界を定義する。同一の方法、ゲージ基準、製品、設備、会計境界で正確なグレードを比較する。その後、安定したシール、許容可能な収縮と光学特性、保護された製品、信頼性の高いスループット、および合格包装あたりの最も低い防御可能なコストを生み出すフィルムを承認する.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German