
교차결합 수축 필름은 까다로운 포장에 있어 더 강력한 출발 후보인 경우가 많지만, 자동으로 더 우수한 필름은 아닙니다. 비교차결합 필름은 일상적인 제품, 안정적인 라인, 또는 변형에 민감한 포장에 충분히 적합할 수 있습니다. 따라서 유용한 비교는 라벨만으로 이루어지지 않습니다. 구매자는 정확한 등급과 두께를 다음 항목을 기준으로 비교해야 합니다: 기계적 성능, 실링 거동, 수축 반응, 광학 특성, 작동 범위, 승인된 패키지당 총비용—그런 다음 의도된 제품과 장비에서 결과를 확인해야 합니다.
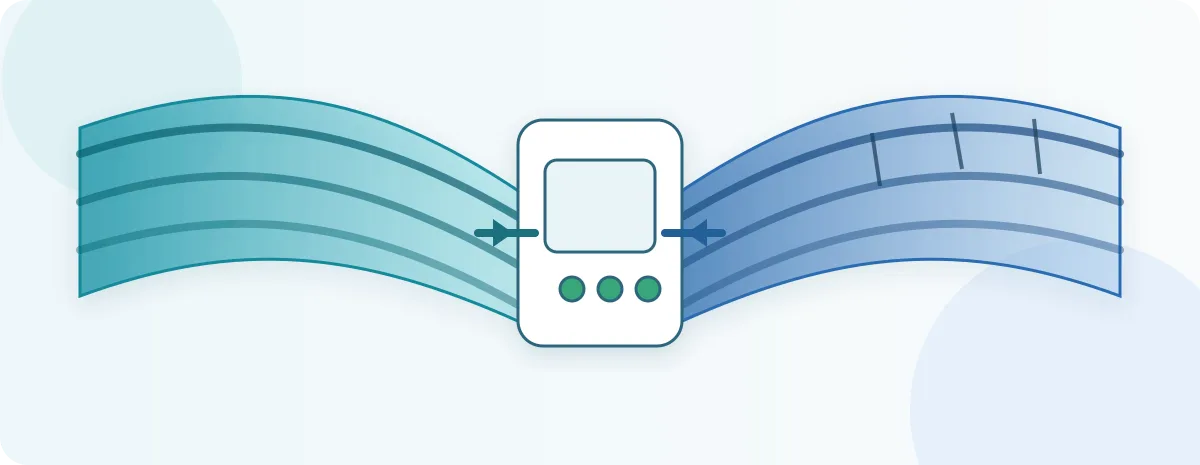
폴리올레핀 수축 필름에서 교차결합의 의미
For regulatory context, consult the U.S. FDA’s food-packaging guidance before approving an intended food-contact use.
본 문서에서 두 선택지는 폴리올레핀 수축 유사한 포장 작업을 목적으로 하는 필름 계열입니다. 교차결합은 추가적인 고분자 네트워크 변화를 설명합니다. 이는 완성된 필름의 모든 수지 층, 첨가제, 배향 조건, 표면 처리, 또는 성능 값을 식별하지 않습니다. 이러한 변수들은 여전히 등급 사양의 일부입니다.
방사선 조사가 폴리머 사슬 간 결합을 생성하는 방법
산업용 필름 생산업체는 고분자 구조를 전자빔과 같은 전리 방사선에 노출시킬 수 있습니다. 에너지는 폴리머 내에 반응 부위를 생성합니다. 일부 부위는 인접한 사슬 간 결합을 형성하여 사슬 간 네트워크를 생성합니다. 국제원자력기구(IAEA)는 이를 폴리머 사슬 간 직접 결합으로 생성된 3차원 네트워크로 설명합니다.
해당 네트워크는 다음을 변경할 수 있습니다: 방식.
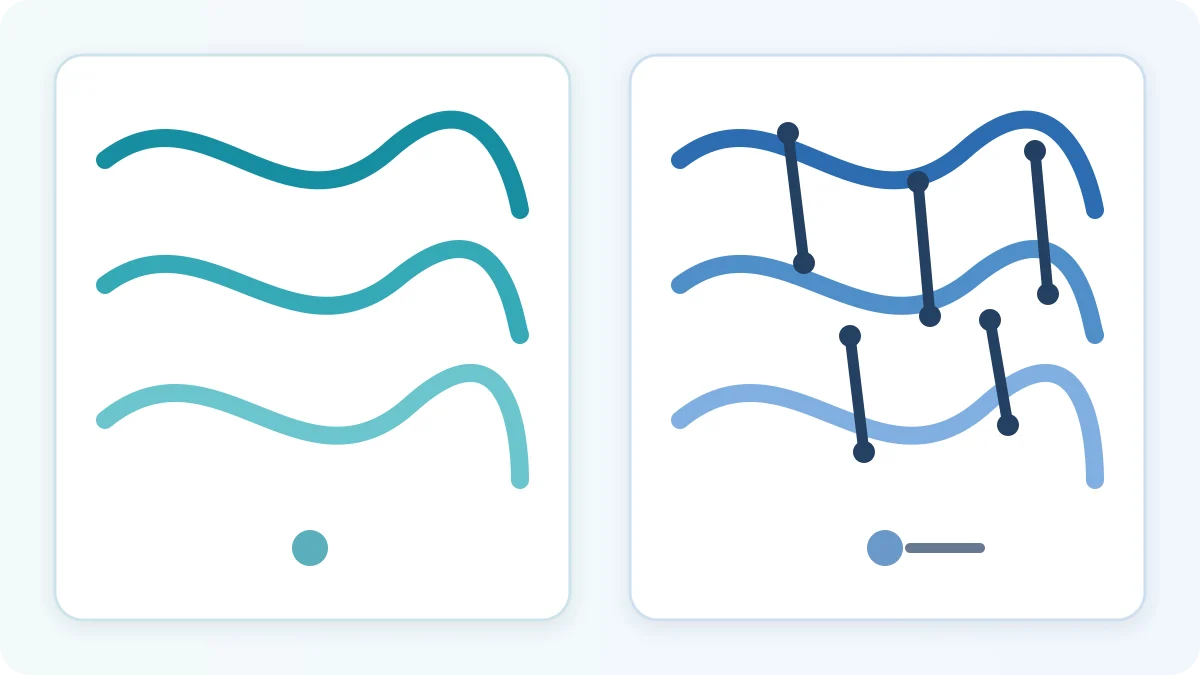
비교차결합의 의미—그리고 그것이 알려주지 않는 것
비교차결합은 일반적으로 필름이 비교 등급에 사용된 의도적 교차결합 공정을 거치지 않았음을 의미합니다. 이는 필름이 단일층 재료이거나, 약하거나, 느리거나, 혼탁하거나, 저품질이라는 것을 의미하지 않습니다. 표준 필름도 여전히 다층 구조, 선별된 수지, 제어된 배향, 슬립 시스템 및 실런트 설계를 사용할 수 있습니다.
부정적 정의는 또한 두께, 수축력, 자유 수축, 실링 개시 온도, 내충격성, 또는 광학 특성에 대해 거의 알려주지 않습니다. 이러한 값은 명시된 등급에서 명시된 방법과 조건으로 측정되어야 합니다. 공급업체에 상업적으로 적절한 수준에서 구조를 설명하고 등급별 데이터를 제공하도록 요청하십시오. 두 제안이 수지 계열, 층 구조, 두께 또는 의도된 용도에서 차이가 있다면, 그 비교는 교차결합만의 순수한 테스트가 아닙니다.
교차결합 vs. 비교차결합 수축 필름 한눈에 보기
표는 유용한 선택 경향을 보여주며, 보장된 카테고리 규칙은 아닙니다. 고성능 표준 등급이 특정 라인에서 부적합한 교차결합 등급보다 우수할 수 있습니다. 각 행을 사용하여 공급업체 증거 또는 시험 측정이 필요한 사항을 결정하십시오.
| 비교 항목 | 교차결합 필름: 유용한 출발 가설 | 비교차결합 필름: 유용한 출발 가설 | 확인 사항 |
|---|---|---|---|
| 내구성(남용 저항성) | 날카로운 모서리, 중량 포장, 반복적인 천공 또는 거친 취급에 대해 종종 최종 후보로 선정됨 | 제품 형상과 유통 과정의 충격이 적당한 경우 종종 적합함 | 정확한 두께, 천공 또는 충격 방법, 패키지 시험 실패 사례 |
| 실링 작동 범위 | 선별된 등급은 변동적이거나 까다로운 실링 조건을 견딜 수 있음 | 선별된 표준 등급도 짧은 체류 시간과 강한 실링으로 빠르게 작동할 수 있음 | 실링 온도, 압력, 체류 시간, 냉각, 힘 및 실패 모드 |
| 수축 거동 | 명시된 등급에서 까다로운 형상 또는 더 넓은 가공 여유를 지원할 수 있음 | 안정적인 패키지에 충분할 수 있음; 특수 등급은 낮은 수축력을 제공할 수 있음 shrink force | 자유 수축, 구속 수축력, 변형, 온도 및 시간 |
| 광학 특성 | 높은 투명도와 광택은 명시된 등급에서 제공 가능 | 높은 투명도와 광택도 명시된 등급에서 제공 가능 | 동일한 두께, 헤이즈 방법, 광택 측정 조건 및 표면 상태 |
| 다운게이징 | 인성은 더 낮은 두께에서 시험 기회를 창출할 수 있음 | 경량 표준 등급도 경제적일 수 있음 | 승인된 산출량, 보호 성능, 롤 수율, 불량품 및 손상 |
| 라인 적합성 | 고위험 또는 변동이 큰 작업에 강력한 후보 | 검증된 안정적인 적용 분야에 강력한 후보 | 실제 실러, 터널, 속도, 기류, 천공 및 유지보수 상태 |
실질적인 차이는 특정 배합에서 사용 가능한 성능의 수준과 유형입니다. 어느 카테고리도 동등한 것끼리 비교해야 하는 필요성을 제거하지 않습니다. 공급업체 표는 가능한 한 동일한 단위, 시험 방법, 재료 방향, 두께 기준 및 조건을 사용해야 합니다.
강도, 내천공성 및 실링 무결성
“더 강하다”는 필름 승인 기준으로는 너무 광범위합니다. 시편을 늘리는 것, 찢어짐을 전파하는 것, 충격 손상을 개시하는 것, 실링을 분리하는 것은 서로 다른 현상입니다. 각각 적절한 시험과 패키지 수준의 해석이 필요합니다.
필름 본체 인성: 천공, 찢어짐 및 충격
ASTM D882는 얇은 플라스틱 시트의 인장 특성을 다룹니다. 결과는 시편 두께, 준비, 시험 속도, 그립 간격 및 방향에 따라 달라집니다. ASTM D1922는 전파 저항을 측정하며, 내인열성, 초기 절단을 생성하는 데 필요한 힘이나 전체 패키지 인성을 측정하지 않습니다. MD와 TD 결과는 분리하여 유지해야 합니다.
충격 방법도 서로 다른 질문에 답합니다. ASTM D1709는 정의된 방법 하에서 50% 시편 실패와 관련된 다트 질량을 보고합니다. 방법 A와 방법 B는 상호 교환할 수 없습니다. ASTM D4272는 충격 및 파괴를 통한 흡수 에너지를 측정하므로 동등한 수치로 제시되어서는 안 됩니다.
공정한 등급 비교를 위해 실제 두께를 기록하고 동일한 조건에서 동일한 방향으로 시험 필름을 테스트하십시오. 그런 다음 실험실 결과를 사용 중 관찰된 실패와 연결하십시오. 날카로운 판지 모서리는 국부적 천공을 유발할 수 있습니다. 실링 근처의 흠집은 전파 찢어짐이 될 수 있습니다. 떨어진 다중 포장은 충격과 실링 하중을 동시에 발생시킬 수 있습니다. 단일 값으로 세 가지를 모두 예측할 수는 없습니다.
실링 거동: 강도, 일관성 및 실패 모드
필름 본체는 취급 과정에서 살아남을 수 있지만 실링이 실패할 수 있습니다. 반대로, 높은 박리력은 실링 옆 필름의 바람직하지 않은 실패를 숨길 수 있습니다. ASTM F88/F88M은 유연 재료 실링을 분리하는 데 필요한 힘을 측정하며 실패 모드를 기록하도록 요구합니다. 시편 지지와 박리 형상이 결과에 영향을 미치므로 시험 기법은 일관되게 유지되어야 합니다.
실제 공정을 기반으로 실링 연구를 구축하십시오. 실링 온도, 체류 시간, 압력, 죠 상태, 냉각, line speed, 시편 폭, 당김 속도, 조건 및 실패 모드를 기록하십시오. 최적 설정에서만이 아니라 예상 작동 범위 전체에서 샘플링하십시오. 평균 힘과 변동을 비교한 다음 박리, 응집 실패, 실링 옆 찢어짐, 용융 관통, 채널 또는 오염을 검사하십시오.
ASTM은 방법을 제공하지만 보편적인 합격 한계를 제공하지는 않습니다. 구매자는 패키지 중량, 취급, 개봉 기대치, 유통 위험 및 품질 리스크에서 한계를 설정해야 합니다. 선호되는 필름은 해당 적용 특정 범위 내에서 반복적으로 유지되는 필름입니다.
수축 반응, 광학 특성 및 포장 라인 거동
수축률, 수축력, 외관 및 기계 거동은 상호 작용합니다. 구속되지 않은 실험실 수조에서 우수해 보이는 필름이 유연한 제품을 변형시키거나 기류가 고르지 않은 터널에서 다르게 거동할 수 있습니다. 이러한 특성을 시스템으로 승인하십시오.
수축력, 자유 수축 및 제품 변형
Free shrink(自由收缩)과 shrink force(收缩力)는 동의어가 아닙니다. ASTM D2732는 지정된 온도에서 플라스틱 필름의 구속되지 않은 선형 치수 변화를 측정합니다. 이는 시편이 자유롭게 움직일 수 있을 때 얼마나 수축할 수 있는지를 설명하는 데 도움이 됩니다. ASTM D2838은 구속 상태에서의 수축 장력(shrink tension)과 배향 완화 응력(orientation release stress)을 다룹니다.
온도, 노출 시간, MD 및 TD 방향, 시편 준비, 절차를 기록하십시오. 더 높은 자유 수축률이 자동으로 더 나은 포장을 만들어내지는 않습니다. 필름은 트레이를 압착하거나, 판지를 말리거나, 민감한 부품을 구부리거나, 과도한 모서리 응력을 생성하지 않으면서 웨브를 원하는 형태로 당겨야 합니다. 변형에 민감한 제품의 경우, 더 강인한 등급이 available하더라도 의도적으로 더 낮은 수축력을 가진 등급이 필요할 수 있습니다.
투명도(Clarity), 헤이즈(Haze), 광택(Gloss), 및 두께(Gauge) 효과
투명도는 종종 광범위한 영업 용어로 사용됩니다. 통제된 비교는 헤이즈, 광택, 육안 결함, 주름, 인쇄 표현을 분리해야 합니다. ASTM D1003은 투명 플라스틱의 헤이즈와 광선 투과율을 다룹니다. ASTM D2457은 정의된 기하학적 조건에서의 정반사 광택을 다룹니다. 헤이즈 결과와 광택 결과는 상호 교환할 수 없습니다.
동일한 실제 두께의 샘플을 동일한 측정 방법과 표면 방향으로 비교하십시오. 수지 시스템이 동일하더라도 얇은 두께는 취급 및 최종 외관에 영향을 미칠 수 있습니다. 또한 합의된 조명 조건에서 완성된 포장을 검사하십시오. 실험실 광학 장비는 주름, 독이어(dog-ears), 실링, 천공 패턴, 스크래치, 또는 인쇄 그래픽 위 필름 장력의 시각적 효과를 완전히 대표할 수 없습니다.
실러(Sealer) 및 터널 설정, 처리량, 및 잔류물
현재 검증된 설정과 유지보수된 기계로 시작하십시오. 그런 다음 막연한 “열을 더 높인다” 또는 “열을 낮춘다”는 주장에 의존하지 말고 변경 사항을 기록하십시오.
- 실러 온도 또는 출력, 체류 시간(dwell), 압력, 나이프 또는 와이어 상태, 냉각, 및 필름 장력을 기록하십시오.
- 터널 구역 온도, 컨베이어 속도, 기류 방향, 댐퍼 위치, 및 제품 간격을 기록하십시오.
- 합격 패키지 수, 시동 폐기물(start-up waste), 용융 관통(burn-through), 약하거나 열린 실링, 주름, 독이어, 변형, 및 재작업(rework)을 집계하십시오.
- 필름 트래킹, 정전기, 천공 성능, 전환 시간, 정지 시간, 및 실링 부품의 침착물을 기록하십시오.
- 정상 작동 중 및 허용 가능한 작동 범위의 경계에서 샘플을 보관하십시오.
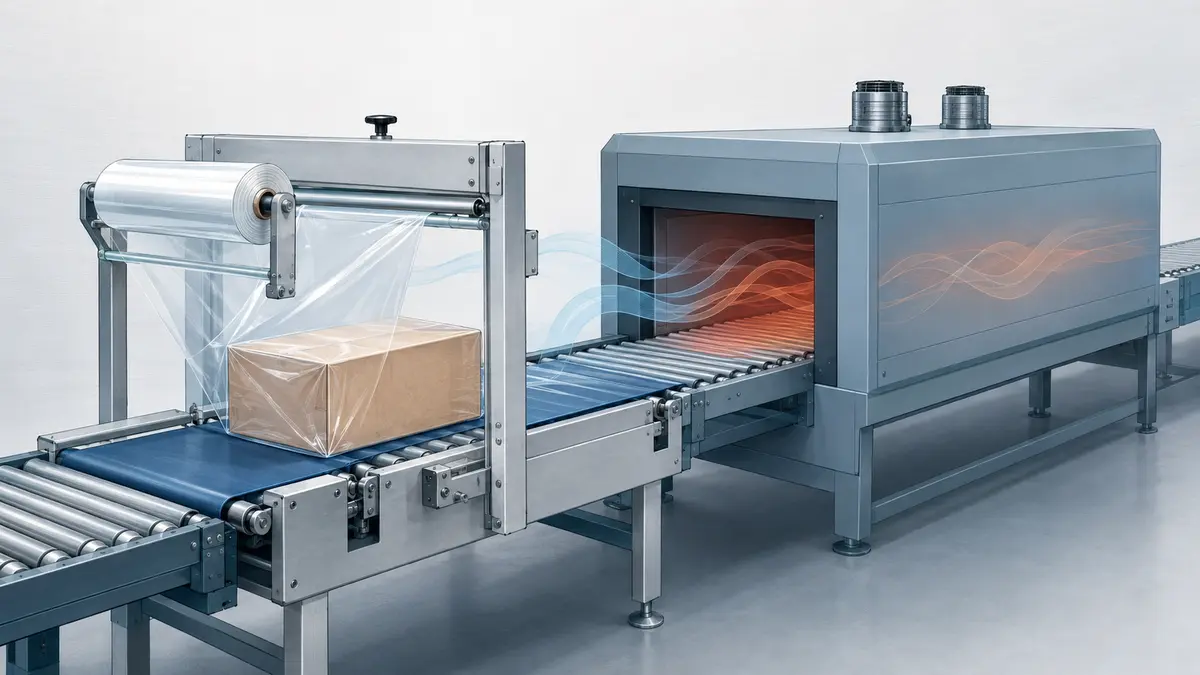
과도한 터널 열, 불량한 기류, 잘못된 천공, 불안정한 장력, 또는 마모된 실링 부품은 필름 문제처럼 보일 수 있습니다. 어느 범주를 부적합하다고 선언하기 전에 명백한 장비 결함을 먼저 수정하십시오. 더 넓은 작동 범위는 목표 등급이 구매자의 라인에서 이를 입증할 때에만 가치가 있습니다.
가교 수축 필름(Cross-Linked Shrink Film)이 더 나은 출발점인 경우
가교 필름은 포장 실패의 비용 또는 빈도가 높고 공급업체가 해당 위험에 맞게 설계된 등급을 제공할 때 우선적으로 고려되어야 합니다. 이는 최종 승인 결정이 아니라 후보 선정 결정입니다.
고위험 제품 및 고산출 라인
다음 매트릭스를 사용하여 위험 신호를 시험 조치로 전환하십시오.
| 관찰된 조건 | 가교 등급이 먼저 후보로 선정되어야 하는 이유 | 요구되는 시험 증거 | Important 경계 |
|---|---|---|---|
| 날카로운 모서리 또는 불규칙한 접촉점 | 더 높은 내충격성(abuse tolerance)이 국부적 천공 또는 찢김 개시를 줄일 수 있음 | 위치별 실패 횟수, 보관 샘플, 충격 또는 유통 검사 | 형상과 두께는 여전히 응력 집중을 좌우함 |
| 중량 다중 포장(Heavy multipacks) | 더 높은 하중이 필름 본체와 실링 응력을 결합할 수 있음 | 실링 실패 모드, 리프트/취급 시험, 유통 시뮬레이션 | 강한 필름이 과소 설계된 실링을 보완하지는 않음 |
| 빈번한 용융 관통 또는 변동성 있는 실링 | 특정 등급이 더 넓은 입증된 실링 범위를 제공할 수 있음 | 속도, 체류 시간, 온도, 및 압력에 걸친 범위 맵 | 먼저 죠(jaw) 상태와 장력을 진단하십시오 |
| 비용이 많이 드는 정지가 발생하는 고산출 라인 | 더 넓은 가공 허용 범위 또는 더 낮은 검증된 두께가 산출량을 개선할 수 있음 | 시간당 합격 패키지 수, 정지, 폐기물, 롤 교체 | 높은 속도만으로는 가교가 필요하지 않음 |
| 현재 포장 손상 또는 현장 실패 | 추가된 강인성이 확인된 필름 본체 실패를 해결할 수 있음 | 근본 원인 증거 및 대표적인 운송 시험 | 필름이 모든 제품 또는 기계 원인을 해결할 수는 없음 |
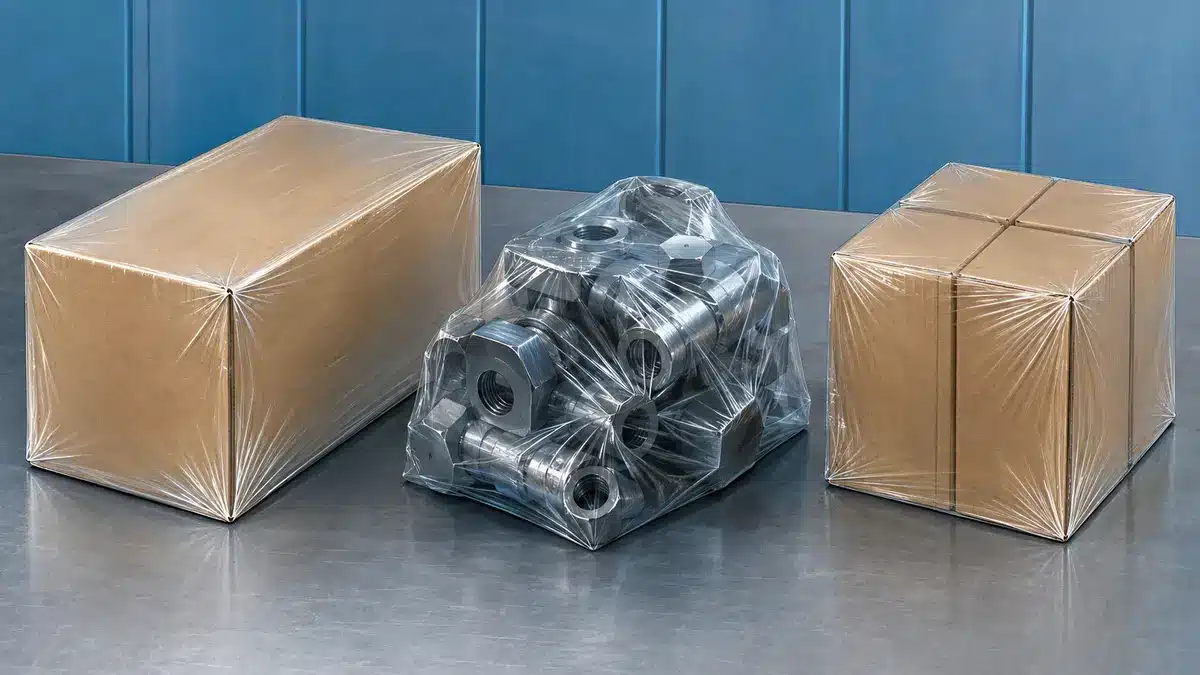
가교 필름은 구매자가 보호 수준을 포기하지 않고 두께 절감(downgauging)을 모색할 때에도 합리적인 첫 시험 대상입니다. 더 낮은 두께는 여전히 실링, 수축, 외관, 취급, 및 유통 기준을 충족해야 합니다. 공급업체의 광범위한 포트폴리오 진술을 모든 가교 등급에 대한 증거로 취급하지 마십시오.
비가교 수축 필름(Non-Cross-Linked Shrink Film)이 더 적합할 수 있는 경우
적용 분야가 예측 가능하고 요구 성능이 이미 달성된 경우, 표준 필름은 후보 목록에 유지되어야 합니다. 패키지가 사용하지 않는 추가 성능을 구매하면 합격 산출량을 개선하지 않으면서 검증 작업만 늘어날 수 있습니다.
표준 제품, 기존 장비, 및 비용 관리
제품이 매끄러운 형상, 적당한 중량, 제한된 충격 노출, 및 안정적인 패키지 치수를 가질 때 비가교 등급이 더 나은 첫 시험 대상이 될 수 있습니다. 또한 문서화된 작동 범위와 낮은 불량률을 가진 기존 라인에 적합할 수 있습니다. 중요하게도, 표준 등급도 고속 작동, 짧은 실링 체류 시간, 강한 실링, 및 우수한 광학 특성을 위해 설계될 수 있습니다. 이는 검증해야 할 등급 주장이지, 두 범주 중 하나의 배타적 속성이 아닙니다.
다음 점검을 통과하면 표준 후보를 유지하십시오:
- 현재 필름이 반복적인 천공, 충격, 찢김, 또는 실링 실패를 보이지 않습니다.
- 실러와 터널이 좁거나 불안정한 범위 없이 요구 산출량에서 일관되게 작동합니다.
- 제안된 두께에서 외관, 수축, 변형, 및 취급 한계가 충족됩니다.
- 유통 시험과 현장 이력이 적절한 보호 수준을 보여줍니다.
- 폐기물, 가동 중단 시간, 인건비, 에너지, 및 손상을 계산한 후 합격 패키지당 비용이 경쟁력이 있습니다.
민감한 트레이, 종이 제품, 또는 쉽게 변형되는 부품의 경우, 요구되는 낮은 수축력을 직접 명시하십시오. 비가교가 자동으로 더 낮은 수축력을 의미한다고 가정하지 마십시오. 실제 제품에서 명명된 등급을 승인하십시오.
필름 가격만이 아닌 총 포장 비용 비교
롤 가격은 투입 요소일 뿐 경제적 결과가 아닙니다. 두께, 롤 치수, 수율(yield), 전환, 스크랩, 속도, 에너지, 재작업, 및 손상은 명백한 가격 이점을 역전시킬 수 있습니다. 동일한 회계 경계와 대표적인 생산 기간에 걸쳐 후보를 비교하십시오.
합격 패키지당 비용 모델
다음 기호 모델을 사용하십시오:
합격 패키지당 비용 = (소비된 필름 + 직접 운영 인건비 + 전환 비용 + 가동 중단 비용 + 스크랩 및 재작업 + 귀속 에너지 + 패키지 관련 손상 또는 반품) ÷ 생산된 합격 패키지 수
시험 전에 모든 변수를 정의하십시오. 소비된 필름은 실제 롤 사용량 또는 검증된 길이와 폭에서 산출해야 하며, 명목 패키지 수만으로는 안 됩니다. 전환 비용은 손실된 생산과 인건비를 포함할 수 있습니다. 가동 중단 시간은 합의된 비용 산정 규칙이 필요합니다. 에너지는 측정 가능하거나 일관되게 추정할 수 있을 때만 포함해야 합니다. 손상과 반품은 명확한 인과 및 시간 경계가 필요합니다.
분모는 합격 패키지 수이지 총 사이클 수가 아닙니다. 불합격 팩은 재료와 기계 시간을 소비했지만 사용 가능한 산출물을 만들지 못했습니다. 시동 폐기물을 별도로 보고하여 짧은 시연이 이를 숨기지 않도록 하십시오.
더 얇은 두께는 면적 수율을 증가시킬 수 있습니다. 더 긴 롤은 롤 교체를 줄일 수 있습니다. 어느 것도 더 낮은 총 비용을 보장하지 않습니다. 약한 실링, 변형, 또는 더 많은 현장 손상을 만드는 더 얇은 필름은 더 비쌀 수 있습니다. 더 높은 가격의 필름도 측정된 가동 시간 또는 보호 이점이 프리미엄을 초과하면 경제적일 수 있습니다. 구매자의 생산 데이터를 사용하십시오. 공급업체 사례 연구는 가설일 뿐 절감 예측이 아닙니다.
수축 필름 승인 전 검증 방법
승인은 통제된 라인 증거, 방법 인지형 실험실 데이터, 조달 문서를 결합해야 한다. 결과를 확인하기 전에 합격/불합격 기준을 정의하라. 그렇지 않으면 팀은 무의식적으로 선호 공급업체 쪽으로 기준을 이동시킬 수 있다.
통제된 기계 및 패키지 시험을 실시하라.
- 기준선(Baseline)을 고정하라. 기존 등급, 로트(Lot), 실제 두께, 롤 치수, 제품 구성, 기계 상태, 설정값, 산출량, 불량, 폐기물을 기록하고, 실제 흐름에 대한.
- 비교 가능성을 확인하라. 폭과 적용 용도를 일치시켜라. 각 후보군에 대해 구조, 공칭 두께, 측정 두께, 로트, 보관 및 컨디셔닝 조건을 문서화하라.
- 한 번에 하나의 재료 변수만 변경하라. 안전한 공급업체 권장 설정에서 시작하여, 제품, 작업자, 포장 패턴, 검사 규칙을 고정한 상태에서 운전 범위(Operating Window)를 매핑하라.
- 공정 결과와 패키지 결과를 모두 측정하라. 합격 산출량, 불량품, 중단 횟수, 롤 교체 횟수, 실링 불량, 용융 관통(Burn-through), 주름, 변형, 광학 문제, 필름 본체 손상을 집계하라.
- 패키지에 대한 검증을 실시하라. 관련 취급, 충격, 첨단(Sharp-point), 유통, 노화 또는 환경 시험을 수행하라. 모든 후보군에 동일한 프로토콜을 사용하라.
- 총비용과 리스크를 검토하라. 합격 패키지당 비용을 산출하고, 고장 모드를 검토하며, 모든 절충점(Trade-off)을 문서화하라. 시험이 너무 짧거나 대표성이 없으면 반복하라.
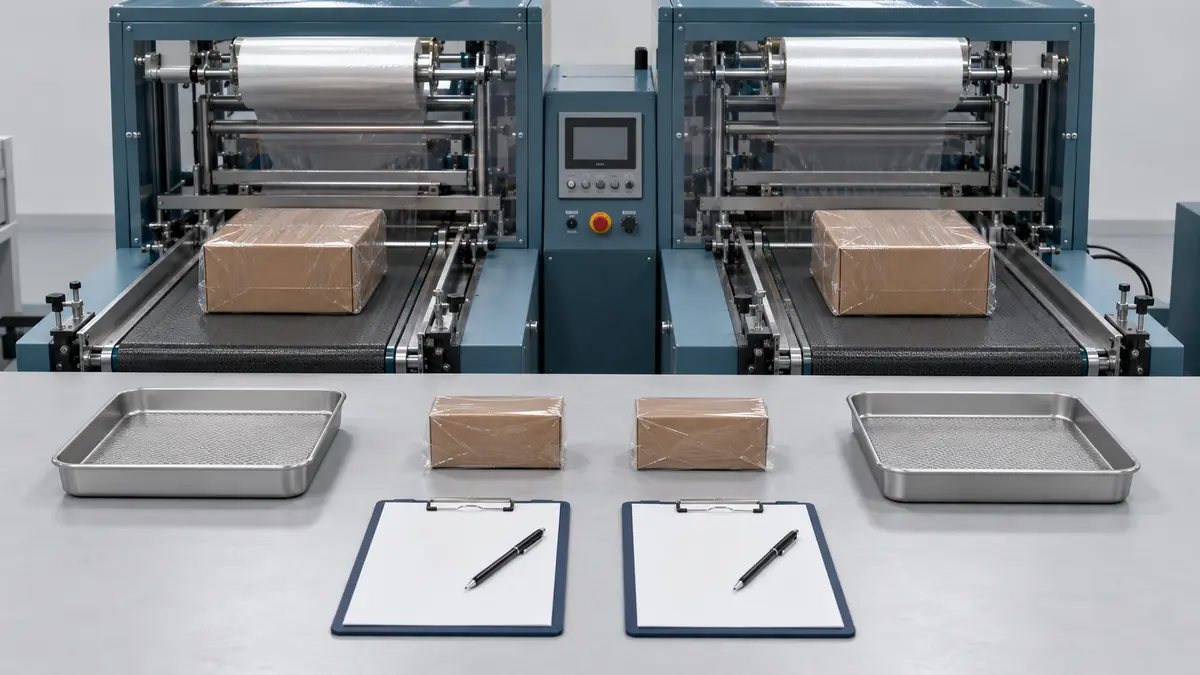
보관 샘플과 원시 관찰 기록을 유지하라. 튜닝된 설정에서 만들어진 단일 매력적 패키지만으로는 견고한 생산 운전 범위를 입증할 수 없다.
시험, 조건 및 RFQ 증빙 자료를 명시하라.
실험실 보고서는 그 근거가 명확할 때만 비교 가능하다. ASTM D618은 플라스틱의 컨디셔닝 절차를 제공한다. ASTM D6988은 필름 시편의 두께 측정을 다룬다. 이러한 관리 기준은 두께와 컨디셔닝이 기계적 결과를 변화시킬 수 있기 때문에 중요하다.
RFQ 또는 기술 비교 시트에 다음 사항을 요청하라:
- 제조업체, 정확한 등급, 구조 설명, 로트 또는 배치 식별 정보, 생산 일자, 의도된 용도.
- 공칭 두께 및 허용 오차, 측정 두께 방법, 폭, 길이, 코어, 권취 방향, 최대 롤 직경 및 스플라이스 정책.
- 시험 방법 및 버전, 시편 방향, 컨디셔닝, 온도, 습도, 속도 및 각 보고 값의 단위.
- 리스크와 관련된 인장, 인열, 충격 또는 천공 데이터; 실링 방법, 실링 조건, 힘, 변동성 및 고장 모드.
- MD 및 TD 방향의 자유 수축 값(시간 및 온도 포함); 변형이 중요할 때 구속 수축력 데이터.
- 명시된 방법과 기하학적 조건에 따른 헤이즈(Haze) 및 광택(Gloss), 완제품 패키지 외관 기준.
- 대표값(Typical Values)과 보증 규격 한계(Guaranteed Specification Limits)의 명확한 구분.
- 요구되는 경우 제품 및 시장별 적합성 문서, 샘플 롤 및 라인 시험 지원.
표준은 시험 절차를 정의한다. 표준은 구매자의 최소 강도, 최대 헤이즈, 허용 변형 또는 요구 생산 속도를 결정하지 않는다. 해당 한계는 승인 계획에 명시하라.
자주 묻는 질문
가교 수축 필름이 항상 비가교 필름보다 강한가?
아니다. 특정 가교 등급이 선택된 시험에서 더 높은 값을 보일 수 있지만, “강도”는 서로 다른 여러 비동등 특성을 포함한다. 정확한 등급, 실제 두께, MD 또는 TD 방향, 컨디셔닝 및 방법을 비교하라. 인장, 전파 인열, 다트 충격, 총 충격, 천공 및 실링력은 서로 다른 질문에 답한다.
가교 필름은 항상 두께를 줄일 수 있는가?
아니다. 추가된 인성은 유용한 두께 절감 기회를 만들 수 있지만, 낮아진 두께는 합격 패키지 산출량을 유지해야 한다. 실링, 수축, 외관, 취급, 유통 보호, 운전 범위, 롤 수율, 불량률 및 총비용을 검증하라. 보편적으로 안전한 두께 절감은 존재하지 않는다.
가교 필름이 더 많은 터널 열을 요구하는가?
반드시 그런 것은 아니다. 열 요구량은 정확한 등급, 두께, 터널 설계, 기류, 컨베이어 속도, 천공, 패키지 형상 및 목표 외관에 따라 달라진다. 공급업체의 시작 가이드를 사용한 후 운전 범위를 매핑하라. 두 범주 중 하나에 단일 온도 규칙을 적용하지 마라.
날카롭거나 불규칙한 제품에 어떤 필름이 더 적합한가?
가교 필름은 선택된 등급이 까다로운 형상과 천공 리스크를 겨냥하기 때문에 더 합리적인 첫 번째 후보인 경우가 많다. 필수 사항은 아니다. 실제 응력 지점을 파악하고, 적합한 두께를 비교하며, 실링 위치를 검사하고, 대표적인 취급 또는 유통 시험이 여전히 필요한 사항을 명시한다. 승인 전에 시험을 실시하라.
비가교 수축 필름이 더 재활용성이 높은가?
가교 상태만으로는 결론을 내릴 수 없다. APR 디자인 가이드는 완전한 설계 및 재활용 경로의 맥락에서 포장을 평가한다. 구조, 부착물, 잉크, 라벨, 수거, 선별, 재처리, 수용 및 최종 시장이 모두 중요할 수 있다. 목적 시장에서 정확한 패키지를 평가하고 무조건적인 재활용 가능성 주장.
공정한 비교를 위해 공급업체가 제공해야 할 데이터는 무엇인가?
정확한 등급과 로트 식별 정보, 구조, 두께 및 치수, 시험 방법 및 버전, MD/TD 데이터, 컨디셔닝 및 시험 설정, 대표값 대비 규격 한계, 적용 가능한 적합성 증빙 및 시험 지원을 요청하라. 값의 근거가 누락된 경우 명확해질 때까지 비교 불가로 취급하라.
라벨만이 아닌 검증된 적합성으로 선택하라.
가교 필름은 까다로운 형상, 혹사 조건, 변동성 실링 조건 또는 신중하게 통제된 두께 절감 시험에 강력한 시작 후보이다. 비가교 필름은 표준 등급이 이미 패키지, 라인, 외관, 보호 및 비용 요구사항을 충족할 때 더 적합할 수 있다. 어느 라벨도 승인을 의미하지 않는다.
먼저 고장 리스크와 합격 한계를 정의하라. 동일한 방법, 두께 기준, 제품, 장비 및 회계 범위에서 정확한 등급을 비교하라. 그런 다음 안정적인 실링, 허용 가능한 수축 및 광학 특성, 보호된 제품, 신뢰할 수 있는 처리량 및 합격 패키지당 가장 낮은 방어 가능한 비용을 생산하는 필름을 승인하라.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German