
La película retráctil y BOPP El film puede producir envases flexibles claros y atractivos, pero no son nombres de materiales paralelos. El film retráctil se define principalmente por lo que hace al calentarse; el BOPP se define por su química y proceso de orientación biaxial. Esa distinción afecta el equipo, la forma del envase, el sellado, los gráficos, las pruebas y la compra. Esta guía compara ambos sin asumir que cada grado tenga la misma estructura o rendimiento. fundido La respuesta breve.
Elija film retráctil cuando el envase deba contraerse alrededor de un producto o paquete después de aplicar calor. Elija un film de envasado estándar de BOPP cuando el trabajo requiera una banda con dimensiones controladas para sobreenvoltura, flow pack, impresión, laminación, etiquetas o cinta. Sin embargo, no trate estas opciones como opuestos absolutos: los grados especiales de BOPP pueden diseñarse para encoger.
Para conocer los antecedentes del polímero, consulte la descripción general del polipropileno del NIH PubChem Descripción general del polipropileno antes de comparar las afirmaciones sobre la película terminada.
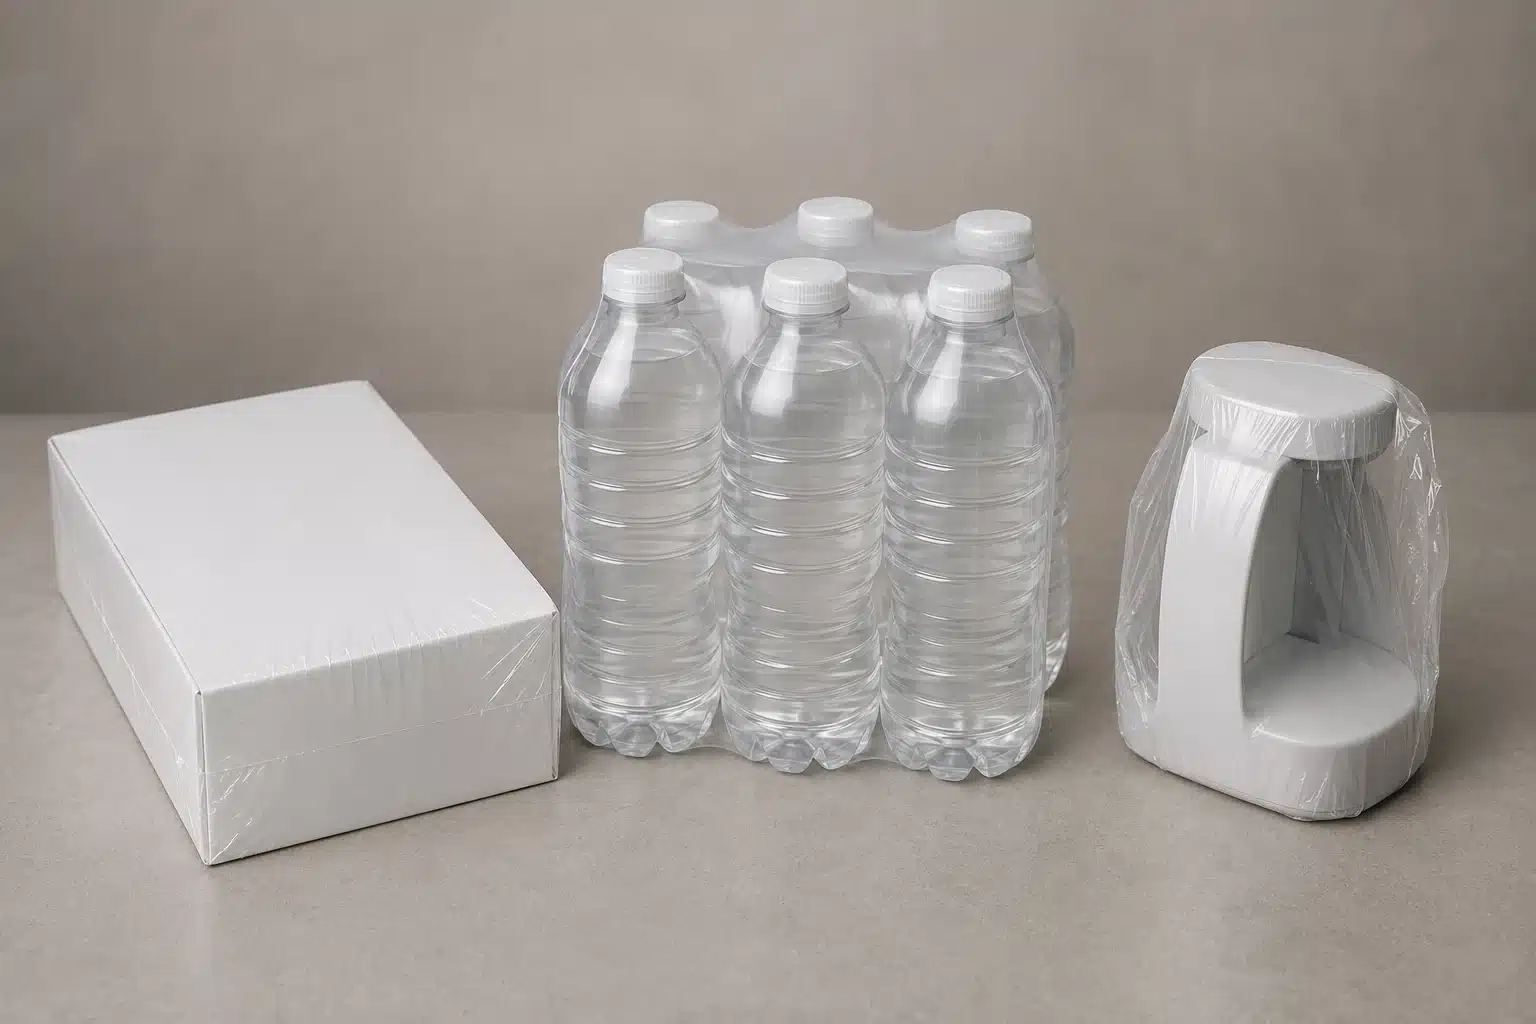
Elija película retráctil cuando el envase deba contraerse alrededor de un producto o paquete después de aplicar calor. Elija una película de empaque BOPP estándar cuando la tarea requiera una banda con control dimensional para sobreenvoltura, envoltura continua, impresión, laminación, etiquetas o cinta. Sin embargo, no trate...
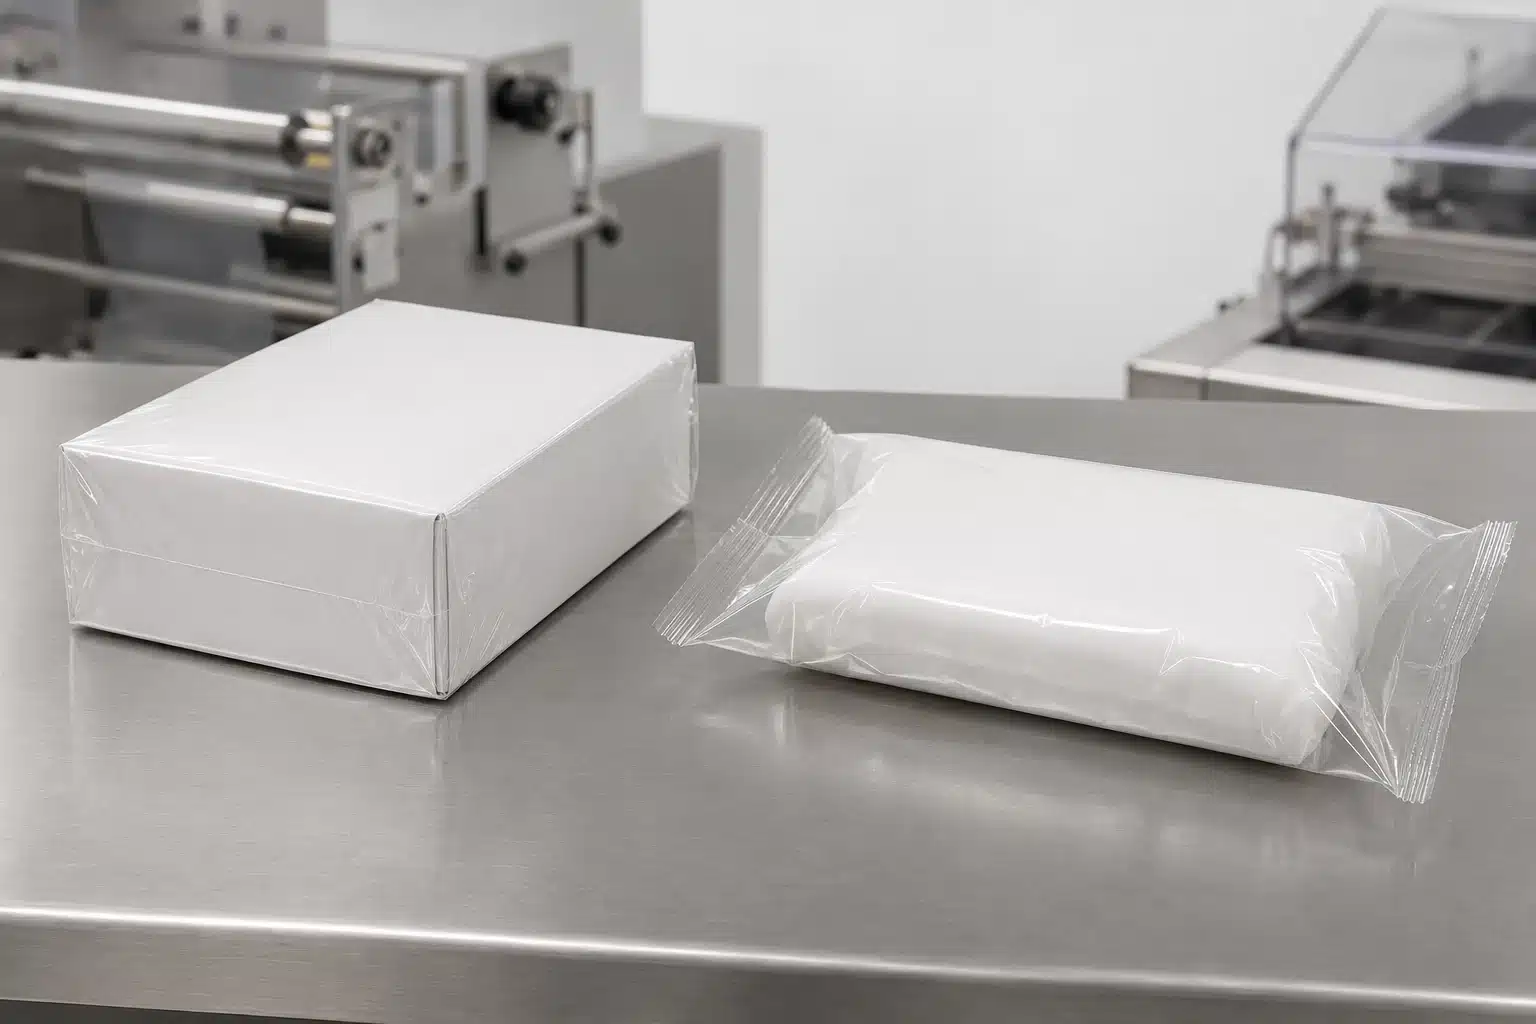
El film retráctil describe una función de envasado.
- El film se sella alrededor del artículo y luego se expone a un ciclo de calor controlado para que se contraiga. El BOPP describe un material y una ruta de fabricación.
- La película de polipropileno se estira en la dirección de la máquina (MD) y en la dirección transversal (TD) para crear un film orientado. El grado exacto aún controla el rendimiento.
- La resina, la estructura de capas, la orientación, el recubrimiento, la capa de sellado, el espesor, la perforación, el tratamiento y las condiciones de prueba pueden cambiar el resultado. Primero, compare las categorías correctas.
El film retráctil es una categoría funcional
"Film retráctil" no identifica un solo polímero. Los films retráctiles comerciales pueden basarse en mezclas de poliolefinas o coextrusiones, PVC, polipropileno, materiales basados en PET u otras estructuras diseñadas para un propósito. También pueden suministrarse como film bobinado simple, film doblado, tubo, bolsas o film para agrupación.
“Lo que une a estos productos es la contracción dimensional controlada bajo calor. Durante la fabricación, se introducen orientación y tensión interna en el film. Un ciclo de calor posterior libera parte de esa tensión almacenada. Esta amplia categoría incluye films optimizados para diferentes trabajos. Una envoltura clara para exhibición minorista, un film pesado para agrupación de bebidas y una etiqueta de manga retráctil pueden llamarse film retráctil, sin embargo, sus polímeros, espesores, curvas de contracción, fuerzas de contracción, comportamiento de sellado y requisitos de equipo pueden ser muy diferentes. El BOPP es una descripción de material y proceso polietileno, BOPP significa polipropileno biaxialmente orientado. La banda de polipropileno se estira tanto en MD como en TD durante la fabricación. La orientación puede aumentar la rigidez, el comportamiento de tracción, el control dimensional y el rendimiento óptico en comparación con una banda de polipropileno no orientado, pero las propiedades utilizables aún dependen de la formulación y la construcción.
El BOPP se convierte comúnmente en grados claros, blancos, mate, recubiertos, metalizados, imprimibles, termosellables, para etiquetas, cintas, sobreenvoltura y laminación. Un grado básico de BOPP estándar para sobreenvoltura y flow pack normalmente se selecciona para permanecer controlado durante el proceso de envasado en lugar de contraerse firmemente en un túnel de retracción. El BOPP retráctil especial es la excepción. Por lo tanto, la pregunta de compra no es simplemente "¿film retráctil o BOPP?" Es "¿Qué función y grado exacto de film requiere este envase y línea?".
Film retráctil vs Film BOPP: Diferencias clave.
La tabla compara roles comunes, no propiedades garantizadas. La hoja de datos técnicos del proveedor y una prueba controlada deben confirmar el grado exacto.
Film retráctil PET biaxialmente orientado Film de envasado estándar de BOPP.
Base de categoría.
Categoría funcional definida por contracción inducida por calor importante Film de polipropileno definido por orientación biaxial“
Acción principal del envase
Se contrae alrededor de un producto, bandeja, caja o paquete prueba en línea. Envuelve, pliega, sella, lamina, etiqueta o refuerza sin depender de la retracción en túnel.
| Eje de comparación | La película retráctil | Generalmente necesita una etapa de retracción controlada después del sellado |
|---|---|---|
| Puede usar calor de sellado, pero los grados estándar no dependen de un túnel de retracción para formarse | Rango de materiales | Puede incluir varias familias de polímeros y estructuras multicapa |
| Basado en polipropileno; recubrimiento, metalización y capas de sellado varían según el grado | Apariencia típica del envase | Envoltorio apretado y ajustado; la apariencia final depende del producto y la configuración del túnel |
| Heat exposure | Control nítido de la banda, superficie de impresión y apariencia de pliegue o envoltura; depende de la rigidez y la maquinabilidad | Formatos de conversión comunes |
| Doblado, bobinado simple, tubo, bolsas y film para agrupación | Banda bobinada simple para flow pack, sobreenvoltura, laminación, etiquetas y cinta | Cómo funciona cada film en el equipo de envasado |
| Una línea típica de film retráctil | Un proceso típico de retracción minorista comienza colocando un producto dentro de un sobre de film o formando film a su alrededor. Un sistema de sellado cierra el film, a menudo dejando un recorte o un área de sellado. Luego, el paquete pasa a través de un túnel de calor o recibe aire caliente controlado. El film se contrae, el aire escapa a través de la abertura del paquete o perforaciones diseñadas, y el enfriamiento ayuda a fijar la forma final. el equilibrio de contracción Ilustración conceptual: un proceso típico de retracción sella el film antes del calentamiento controlado de todo el paquete. | La secuencia importa: |
| Forme el film alrededor del producto. El tamaño, la longitud y la presentación deben dejar suficiente material para un envoltorio sólido sin exceso de film suelto. | Cree el sello. La temperatura, presión, tiempo de permanencia, contaminación y construcción del film afectan la calidad del sello. | Aplique un perfil de calor controlado. La temperatura del aire por sí sola no es una configuración completa; el tiempo de exposición, el flujo de aire, la velocidad de la cinta transportadora, la geometría del paquete y la sensibilidad térmica del producto son importantes. |
Inspeccione el paquete enfriado. Las arrugas, "orejas de perro", abombamiento, quemaduras, sellos abiertos, distorsión y roturas en las esquinas pueden indicar una falta de coincidencia entre el film, el diseño del paquete y las condiciones del túnel.
Un film que parece aceptable en una prueba de retracción de laboratorio sin restricciones puede tener un rendimiento deficiente en un paquete real porque el producto restringe la contracción y crea una exposición térmica desigual. Por lo tanto, las pruebas de envasado son esenciales.
A typical retail shrink process begins by placing a product inside a film envelope or forming film around it. A sealing system closes the film, often leaving trim or a seal area. The pack then passes through a heat tunnel or receives controlled hot air. The film contracts, air escapes through the package opening or designed perforations, and cooling helps set the final shape.
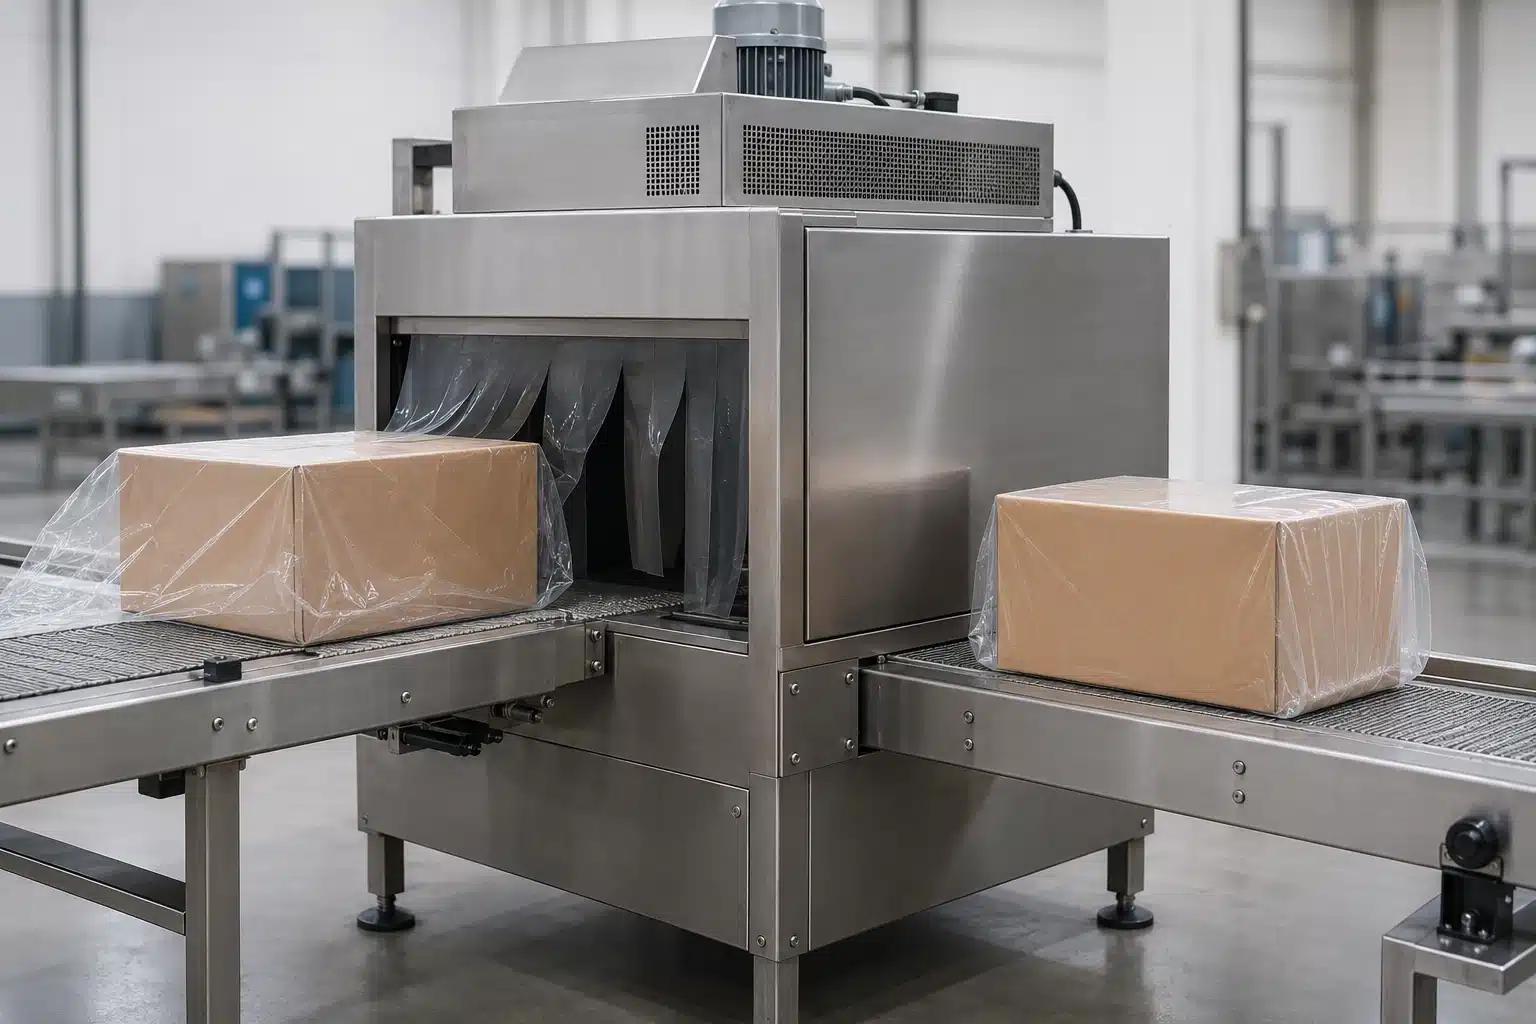
The sequence matters:
- Form the film around the product. El ancho del film, length, and presentation must leave enough material for a sound enclosure without excessive loose film.
- Create the seal. Temperature, pressure, dwell time, contamination, and film construction affect seal quality.
- Apply a controlled heat profile. Air temperature alone is not a complete setting; exposure time, airflow, conveyor speed, pack geometry, and product heat sensitivity all matter.
- Inspect the cooled pack. Wrinkles, “dog ears,” ballooning, burn-through, open seals, distortion, and corner tears can indicate a mismatch among film, package design, and tunnel conditions.
A film that looks acceptable in an unrestrained laboratory shrink test may still perform poorly on a real pack because the product restrains contraction and creates uneven heat exposure. Package trials are therefore essential.
Una Línea Típica de Sobreenvoltura o Envolvedora Flow-Wrap con BOPP
En un proceso estándar de sobreenvoltura con BOPP o de flow-wrap horizontal, la banda se desenrolla bajo tensión controlada, se guía, se pliega alrededor del producto, se sella con una superficie de sellado compatible y se corta en paquetes individuales. El material impreso también puede requerir registro.
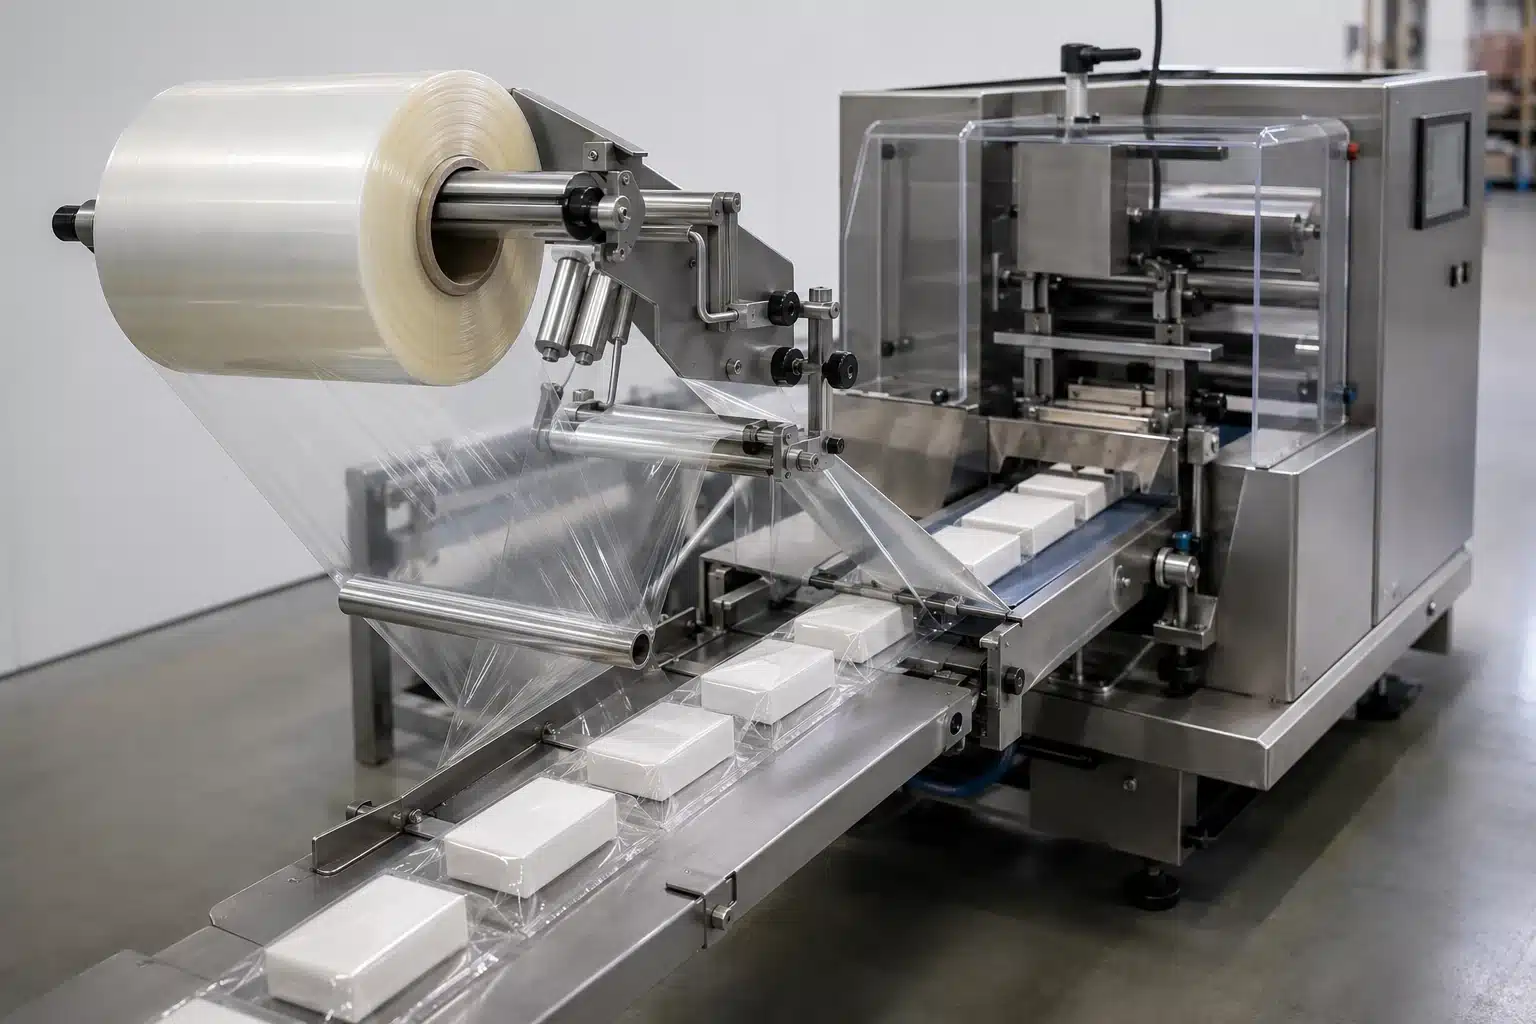
Para esta línea, las variables clave incluyen la dirección de desenrollo, dimensiones del rollo, la calidad del empalme, la rigidez de la película, la consistencia del espesor, el comportamiento electrostático, el nivel de tratamiento, el coeficiente de fricción (COF), la orientación de la capa de sellado, la temperatura de sellado, la presión, el tiempo de permanencia, el enfriamiento y la velocidad de línea. El BOPP utilizado como banda impresa o de laminación también requiere compatibilidad con tintas, adhesivos, recubrimientos y condiciones de curado.
Los productos sensibles al calor no hacen que automáticamente cualquier grado de BOPP sea adecuado. El sellado aún puede exponer el paquete a calor localizado, y debe evaluarse el proceso completo. La distinción importante es que el BOPP estándar no necesita la contracción por calor de todo el paquete para crear su forma final.
Dónde se Aplica Comúnmente Cada Película
Trabajos Comunes con Película Termocontraíble
La película termocontraíble se considera comúnmente cuando la película debe seguir la forma exterior de un paquete o estabilizar varios artículos como una sola unidad. Los ejemplos incluyen:
- envoltura transparente para exhibición alrededor de cartones, material impreso, juegos, artículos para el hogar y paquetes preparados;
- paquetes múltiples y fardos de transporte, donde deben validarse la película exacta a base de polietileno y el diseño de la carga;
- productos de forma irregular que se benefician de un envoltorio ajustado, siempre que las esquinas y protuberancias no superen la capacidad de punzonamiento y desgarro de la película;
- bandas o fundas exteriores a prueba de manipulación, cuando el diseño completo del cierre cumple con los requisitos de la aplicación; y
- etiquetas o fundas termocontraíbles, utilizando un grado diseñado para la geometría del contenedor, el proceso de impresión y el perfil de contracción.
Estos ejemplos no implican que una película termocontraíble sea intercambiable con otra. Una película para exhibición POF no es automáticamente un reemplazo para una película pesada de flejado de PE o una película de alta contracción para etiquetas de funda.
Trabajos Comunes con Película BOPP
El BOPP estándar se considera a menudo donde la rigidez de la banda, la maquinabilidad controlada, la presentación de impresión o una superficie de conversión a base de polipropileno son útiles. Los trabajos comunes incluyen:
- snacks en flow-wrap, productos de panadería, confitería y otros productos, una vez definidas la estructura completa y las necesidades de barrera;
- sobreenvolturas de cartones y paquetes que utilizan plegado y sellado en lugar de contracción en túnel;
- bandas impresas o exteriores en estructuras flexibles laminadas;
- etiquetas autoadhesivas y etiquetas envolventes;
- respaldo de cinta adhesiva; y
- laminación gráfica y aplicaciones de superficie protectora.
El BOPP puede ser solo una capa del paquete final. El sellador, la capa de barrera, el recubrimiento, la metalización, el adhesivo, la tinta y la capa en contacto con el producto pueden determinar si la estructura completa funciona. Nombrar solo la capa de BOPP no es suficiente para especificar un paquete terminado.
Afirmaciones de Rendimiento que Requieren Datos Específicos del Grado
Respuesta a la Contracción y Fuerza de Contracción
Una hoja de adquisiciones no debe indicar solo “alta contracción” o “contracción equilibrada”. Debe identificar el método e informar los resultados en la dirección de la máquina (MD) y en la dirección transversal (TD) a temperaturas y tiempos de exposición relevantes. La curva de contracción completa puede ser más útil que un solo valor máximo porque un túnel crea un historial de tiempo-temperatura, no un punto aislado.
La fuerza de contracción o la tensión de contracción es diferente de la contracción libre. Dos películas pueden contraerse en un porcentaje similar mientras aplican diferente fuerza al producto. El exceso de fuerza puede deformar un cartón ligero, una bandeja, una tapa o un producto blando; la fuerza insuficiente puede dejar un paquete suelto. Por lo tanto, el resultado aceptable depende tanto de la película como del artículo envasado.
Sellado, Resistencia, Óptica y Barrera
Afirmaciones generales como “el BOPP tiene mejor barrera” o “la película termocontraíble es más resistente” no son seguras sin acotar la comparación. La película termocontraíble abarca múltiples polímeros, mientras que el BOPP cubre muchas construcciones y tratamientos superficiales. El espesor y la dirección del ensayo pueden cambiar los resultados mecánicos; la perforación puede cambiar el comportamiento del paquete; la metalización y el recubrimiento pueden cambiar la barrera; y una capa de sellado puede cambiar el rendimiento del sellado.
Utilice métodos y condiciones equivalentes:
- La norma ASTM D882 puede respaldar los ensayos de tracción de láminas plásticas delgadas, pero el informe debe identificar el espesor, la dirección de la probeta, el acondicionamiento y los ajustes del ensayo.
- La norma ASTM D1894 cubre los coeficientes de fricción estático y cinético para superficies de películas. El envejecimiento superficial, los aditivos, las superficies de contacto y las diferencias en el método afectan la comparabilidad.
- La norma ASTM F88/F88M mide la resistencia del sellado, en materiales de barrera flexibles, pero deben registrarse el par de películas, las condiciones de sellado, la configuración de la probeta y el modo de falla.
- La norma ASTM D1003 puede utilizarse para la turbidez y la transmitancia luminosa; “transparente” no debe reemplazar los datos ópticos medidos cuando la apariencia es crítica.
- La norma ASTM D3985 aborda la transmisión de oxígeno a través de películas y estructuras definidas. La tasa de transmisión de oxígeno (OTR) necesita la estructura, el espesor, la temperatura, la humedad relativa, el lado de ensayo, el gas y las unidades.
Importante: Una familia de resina, un nombre genérico de película o un valor típico aislado no prueban el rendimiento de un paquete impreso, recubierto, laminado, perforado o a escala de producción.
Un Marco Práctico de Selección
Utilice la tarea de envasado para seleccionar la película, luego utilice las pruebas para seleccionar el grado.
- Defina la acción final del paquete. Decida si la banda debe contraerse alrededor del paquete, formar una envoltura no contráctil, convertirse en una capa laminada impresa, funcionar como una etiqueta o estabilizar un fardo.
- Describa el producto y su geometría. Registre las dimensiones, la masa, los bordes, las protuberancias, las necesidades de ventilación, la sensibilidad al calor, la sensibilidad a la compresión, la exposición a aceite o humedad, y las condiciones esperadas de estante o distribución.
- Mapee el equipo existente. Identifique la selladora, el túnel de calor, la flow-wrapper, la sobreenvolvedora, la etiquetadora, la laminadora, el ancho de banda, el núcleo, la dirección de desenrollo, el diámetro máximo del rollo, el rango de velocidad y los límites de control.
- Defina el rendimiento del paquete. Establezca requisitos medibles para la apariencia, el equilibrio de contracción, la fuerza de contracción, la integridad del sellado, el comportamiento frente al punzonamiento o desgarro, la rigidez, el COF, la barrera, la adhesión de la impresión, y la evidencia de manipulación, según corresponda.
- Solicite datos exactos del grado. Compare documentos solo cuando el material, la estructura, el espesor, el método, las unidades y las condiciones sean equivalentes.
- Realice una prueba controlada. Registre el lote de la película, de la máquina, las condiciones ambientales, la velocidad, el desperdicio, el tiempo de inactividad, los tipos de defectos, la temperatura del paquete y los resultados del paquete terminado.
- Evalúe el impacto operativo total. Compare el rendimiento, los cambios de rollo, la energía, el rendimiento productivo, el retrabajo, los rechazos, el mantenimiento y la protección—no solo el precio del rollo.
- Fije la especificación aprobada. Haga referencia a la muestra aprobada, el grado, la construcción, el formato del rollo, los límites críticos de ensayo, los documentos, las expectativas de control de cambios y el plan de aceptación.
Si la aplicación cambia, repita las verificaciones pertinentes. Una película aprobada para un SKU, máquina o estructura no debe extenderse automáticamente a otra.
Qué Solicitar a los Proveedores que Documenten
Una solicitud de cotización o revisión técnica útil debe solicitar evidencia comparable y específica por grado:
- nombre del producto, grado, familia de polímeros, secuencia de capas, capa de sellado, recubrimiento, metalización, aditivos o tratamientos relevantes para la aplicación;
- espesor total y tolerancia, espesor de capa cuando corresponda, ancho, longitud del rollo, núcleo, diámetro del rollo, dirección de desenrollado y límites de empalme;
- para grados retráctiles, resultados de contracción MD/TD en el rango de temperatura relevante, tiempo de exposición, método de ensayo, fuerza o tensión de contracción cuando sea necesario, y recomendaciones; Tratarlos como cambios registrados separados dentro de un plan de calificación. Establecer primero la línea base actual. Cuando se instale la película candidata, usar una condición de inicio compatible con el equipo y la película, luego ajustar una variable a la vez. Una configuración de preestiramiento que funciona para una película puede no ser válida para otra.;
- comportamiento de inicio de sellado y ventana operativa de sellado, incluyendo temperatura, presión, tiempo de permanencia, superficie de contacto, método de ensayo, configuración de pelado y modo de falla;
- datos de tracción, desgarro, punzonado e impacto con método, espesor, dirección MD/TD, acondicionamiento y unidades;
- datos de turbidez, transmitancia, brillo, tratamiento superficial, adhesión de impresión y COF con método e identificación de superficie;
- OTR y WVTR solo cuando sea necesario, con estructura completa, espesor, temperatura, humedad, lado de ensayo, gas y unidades;
- declaraciones de compatibilidad para la tinta, adhesivo, recubrimiento, proceso de impresión, método de sellado y máquina previstos;
- documentos de contacto con alimentos u otros documentos de acceso al mercado vinculados al grado exacto, estructura, tipo de alimento previsto, condición de contacto, temperatura, tiempo y mercado de destino; y
- identidad del rollo de muestra, trazabilidad del lote, proceso de control de cambios y un plan escrito de prueba y aceptación.
Etiquetas de marketing como “grado alimenticio”, “premium”, “alta barrera,” o “reciclable” no sustituyen a la documentación detallada. Pregunte qué prueba cada documento—y qué no prueba.
Preguntas Frecuentes
¿Puede la película BOPP ser también una película retráctil?
Sí. Los grados especiales de BOPP pueden diseñarse con un comportamiento de contracción controlado. Por eso “película retráctil versus BOPP” no es una comparación químicamente excluyente. Cuando un proveedor ofrece BOPP retráctil, solicite la curva de contracción MD/TD, la fuerza de contracción, la construcción de sellado, las tolerancias dimensionales y la máquina/aplicación prevista. No aplique suposiciones de la película de sobreenvoltura BOPP estándar a ese grado.
¿Qué película cuesta menos?
Depende. El precio por kilogramo o rollo no es suficiente. El calibre, la densidad, el área del paquete, el rendimiento utilizable, la longitud del rollo, la velocidad, la energía, la demanda del túnel, el desperdicio, el tiempo de inactividad, el mantenimiento, la estructura impresa y los paquetes rechazados pueden revertir una aparente ventaja de precio del material. Compare el costo por paquete aceptado en la ventana operativa validada.
¿Puedo cambiar entre película retráctil y BOPP sin cambiar el equipo?
Generalmente no como un cambio simple de enchufe y funcionamiento. Una línea de retráctil depende de la formación del paquete, el sellado y el calentamiento controlado de todo el paquete. Una línea estándar de flow-wrap o sobreenvoltura BOPP depende del transporte estable de la banda, el plegado o formado, superficies de sellado compatibles y el corte. Incluso cuando una máquina puede manejar varias familias de películas, se requieren ajustes en herramientas, temperatura, tensión, tiempo de permanencia, velocidad, perforación y manejo.
¿Es alguna de las películas automáticamente adecuada para envases de alimentos?
No. El nombre del polímero por sí solo no establece la idoneidad para el contacto con alimentos. La resina exacta, los aditivos, recubrimientos, tintas, adhesivos, disposición de capas, controles de fabricación, alimento previsto, tiempo de contacto, temperatura y mercado de destino determinan qué documentación y evidencia de migración o cumplimiento se requiere. Revise los requisitos oficiales actuales y las declaraciones específicas del producto antes de la aprobación.
Conclusión: Elija por la función del paquete, no por el nombre de la película
La película retráctil y la BOPP resuelven diferentes tareas de envasado en sus formas más comunes. La película retráctil utiliza una contracción controlada inducida por calor para crear un paquete o lote conforme. La BOPP estándar proporciona una banda de polipropileno orientado para envolver, imprimir, laminar, etiquetar o cinta sin depender de un túnel para dar forma al paquete. La BOPP retráctil especializada es la excepción que demuestra por qué el lenguaje a nivel de grado es importante.
Antes de elegir, confirme tres cosas:
- la función final del paquete y las restricciones del producto;
- la construcción exacta de la película y el rendimiento medido bajo los métodos y condiciones indicados; y
- la compatibilidad en la línea prevista a través de una prueba de producción documentada.
Esa evidencia produce una especificación defendible. Un nombre genérico de película no lo hace.
Related Bestypack Resources

- Película de BOPP para laminación térmica
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German