
BOPA O filme é um filme de poliamida biaxialmente orientado, utilizado quando embalagens flexíveis necessitam de tenacidade, resistência à perfuração, clareza e barreira útil a oxigênio ou aromas. Raramente constitui a embalagem completa por si só. Os compradores normalmente selecionam um grau de BOPA e o combinam com camadas de impressão, barreira, adesivo e selagem adequadas ao produto e ao processo. A escolha correta, portanto, depende da umidade, das condições de conversão, do projeto do laminado, dos métodos de ensaio e dos testes de embalagem — não de um único valor de ficha técnica.
O Que É o Filme BOPA, e O Que a Orientação Biaxial Altera?
Para contexto regulatório, consulte a FDA dos EUA FDA dos EUA sobre embalagens de alimentos antes de aprovar um uso pretendido de contato com alimentos.

BOPA é um filme de poliamida estirado em duas direções: a direção da máquina (MD) e a direção transversal (TD). O processo alinha as cadeias poliméricas no plano do filme e é seguido de estabilização térmica. Em comparação com um filme não orientado produzido a partir de poliamida similar, isso cria um substrato mais equilibrado e controlado para impressão, revestimento, metalização e laminação.
A orientação não cria um conjunto fixo de propriedades. O tipo de resina, o histórico de estiramento, o ajuste térmico, a espessura, surface treatment, e o condicionamento de umidade afetam todos o resultado final. “BOPA” deve, portanto, ser tratado como uma família de materiais e processos, não como um grau universal.
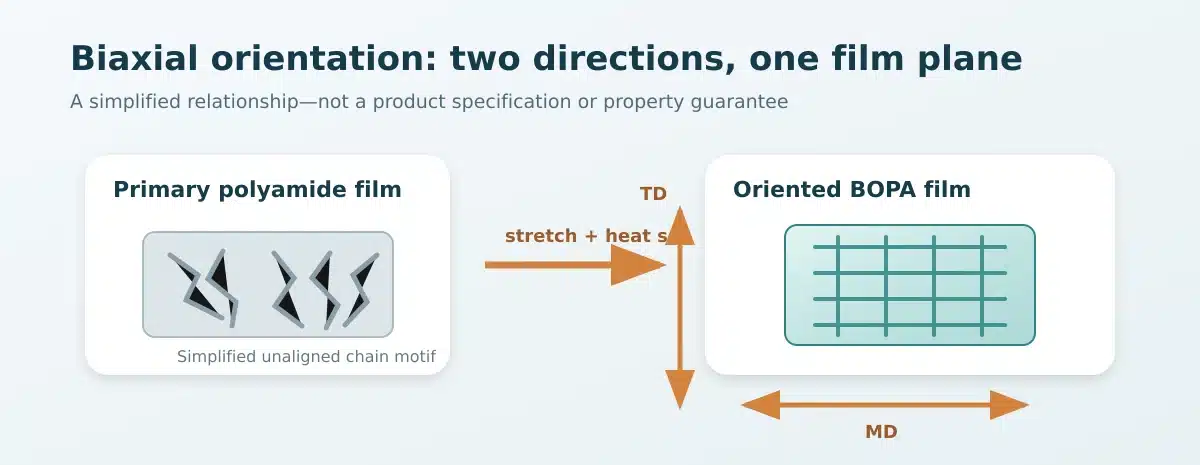
Terminologia BOPA, BON e OPA
BOPA significa poliamida biaxialmente orientada. BON significa náilon biaxialmente orientado, enquanto OPA é uma forma abreviada de poliamida orientada. Os fornecedores podem usar esses termos para famílias de filmes amplamente similares. No entanto, “filme de náilon” isoladamente é mais abrangente: pode descrever também filmes de poliamida fundidos, soprados, não orientados, monocamada ou coextrudados.
Ao analisar uma oferta, confirme a família do polímero, se o substrato é biaxialmente orientado, a rota de orientação, o lado tratado, a bitola e a aplicação pretendida. Um rótulo como “náilon 15 μm” não estabelece esses detalhes.
Da Resina de Poliamida ao Filme Orientado
A maioria dos BOPAs para embalagens começa com uma resina de poliamida grau filme, frequentemente da família PA6. O produtor funde e extrusa a resina em um filme primário, resfria-o rapidamente, reaquece-o e o estira em MD e TD. O ajuste térmico então estabiliza a estrutura orientada antes do bobinamento e corte.
O modelo mental útil é direcional: a extrusão cria o filme base; o estiramento o organiza em dois eixos; o ajuste térmico controla o movimento residual; o condicionamento leva a poliamida higroscópica a um estado definido de umidade. Cada etapa altera o comportamento do substrato posteriormente em uma impressora ou laminadora.
Como os Filmes BOPA São Fabricados?
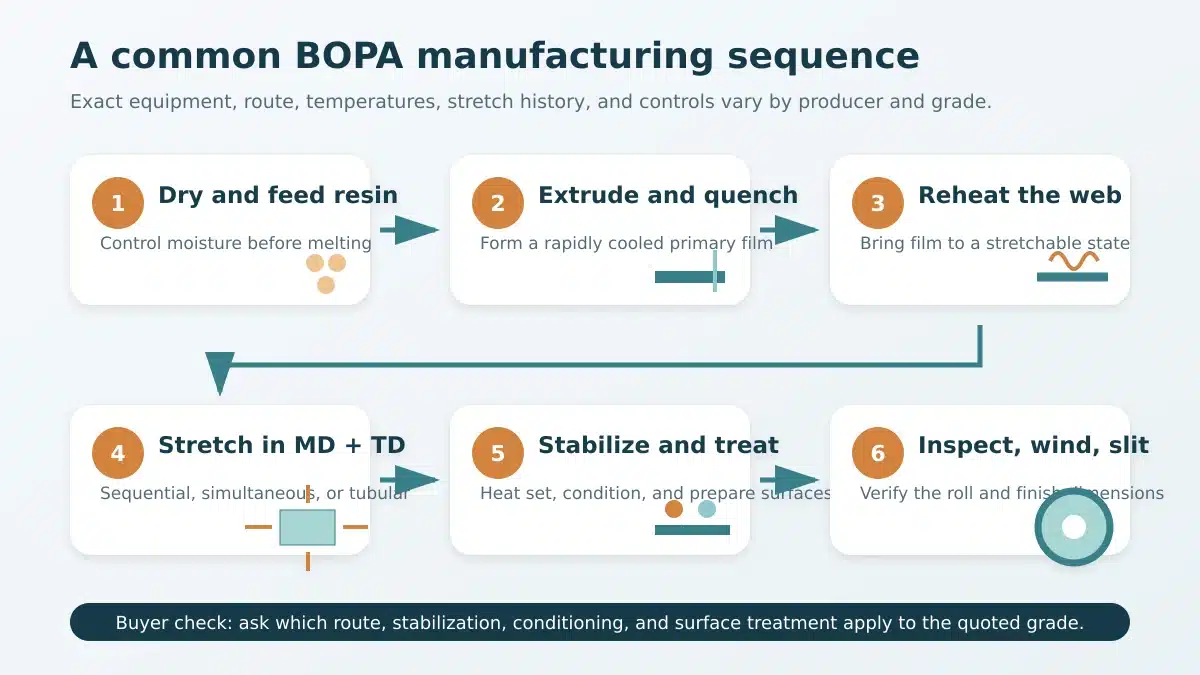
A produção de BOPA começa com o manuseio de resina com controle de umidade e extrusão. Um filme primário rapidamente resfriado é então reaquecido a um estado estirável. O filme é orientado em duas direções, estabilizado termicamente, tratado se necessário, condicionado, inspecionado, bobinado e cortado. Os produtores utilizam diferentes rotas de orientação, portanto dois filmes com o mesmo polímero e espessura podem ainda assim se comportar de maneira diferente.
Um fluxo de processo prático é:
- Secar e alimentar a resina de poliamida.
- Fundir, filtrar, extrudar e resfriar rapidamente um filme primário.
- Reaquecer e estirar o filme em MD e TD.
- Ajustar termicamente ou recozer o substrato orientado.
- Condicionar e aplicar o tratamento de superfície especificado.
- Inspecionar, bobin ar, envelhecer conforme necessário e cortar para dimensões do rolo.
Orientação Sequencial, Simultânea e Tubular
No processamento sequencial em estiradeira, o substrato é estirado em uma direção e depois na outra, comumente MD seguido de TD. Sistemas simultâneos em estiradeira estiram ambas as direções dentro de uma única zona de estiramento. O processamento tubular ou de dupla bolha expande um tubo reaquecido, de modo que a orientação se desenvolve ao redor e ao longo da bolha.
Essas rotas criam diferentes históricos de tensão e desafios de controle de processo. Nenhuma é automaticamente a melhor. O conversor deve perguntar qual rota produziu o grau cotado e validar registro, retração, curvatura, equilíbrio mecânico e barreira sob suas próprias condições.
Ajuste Térmico, Condicionamento e Tratamento de Superfície
O ajuste térmico reduz a retração não controlada e ajuda a estabilizar as dimensões após o estiramento. O condicionamento é importante porque a poliamida absorve água do ar. A umidade absorvida atua como plastificante: altera rigidez, alongamento, tenacidade e dimensões do substrato. Um filme que atinge um estado de umidade diferente entre o teste e a conversão pode não se comportar da mesma forma.
O tratamento de superfície favorece a molhabilidade de tintas, revestimentos ou adesivos. O tratamento pode ser fornecido em um lado ou em ambos, e pode mudar durante o armazenamento. Confirme o lado tratado e teste sua condição superficial atual, em vez de confiar apenas no certificado de produção.
Quais Propriedades do BOPA Importam em Embalagens?
As propriedades mais valiosas do BOPA são geralmente tenacidade, resistência à perfuração e à flexão repetida, transparência, imprimibilidade e barreira a oxigênio ou aromas. Esses benefícios são mais úteis em um laminado completo. O BOPA normalmente não é escolhido como a camada primária barreira contra umidade, ou de selagem.
Os dados de propriedades só se tornam comparáveis quando o corpo de prova e as condições correspondem. Registre a identidade do filme ou laminado, espessura, direção MD ou TD, condicionamento, temperatura, umidade relativa, edição do método e unidades. Uma alegação de “alta barreira” sem esses detalhes não é uma especificação utilizável.
Desempenho Mecânico e Óptico
Os dados mecânicos podem incluir resistência à tração,, alongamento, impacto, perfuração, rasgo, resistência à flexão repetida e retração térmica. Os dados ópticos podem incluir névoa, transmitância luminosa, brilho e clareza. Cada um responde a uma pergunta diferente. Por exemplo, a resistência à tração não prevê a resistência a um osso afiado, enquanto um resultado de impacto não estabelece a resistência de selagem.
A orientação também torna a direção important. Solicite resultados em MD e TD onde o método se aplicar. Para embalagens visuais, meça a estrutura impressa ou laminada real quando adesivo, revestimento ou exposição ao calor puderem alterar a névoa ou a aparência. Um filme base transparente não garante uma embalagem final transparente.
Barreira a Oxigênio e Aromas, Absorção de Umidade e Condicionamento
O BOPA pode fornecer resistência útil à transmissão de oxigênio e aromas, mas seu comportamento depende da umidade. A água interage com a poliamida e altera a mobilidade molecular. À medida que a umidade aumenta, o filme geralmente se torna menos rígido e mais extensível. O comportamento de barreira e dimensional também pode mudar.
Relate é um determinante importante da proteção da embalagem, mas não o único determinante, e que o comprador e o vendedor devem concordar sobre amostragem, padronização, condições de teste e critérios de aceitação. com o método, temperatura, umidade relativa, espessura, estrutura, lado de teste e unidades. A ASTM D3985 mede a transmissão de oxigênio em estado estacionário através de filmes e laminados usando um sensor coulométrico, mas o próprio método observa que a OTR não é o único preditor de proteção da embalagem.
Para produtos sensíveis à umidade, avalie a a taxa de transmissão de vapor de água do laminado em vez de assumir que a camada de BOPA fornecerá a proteção necessária. PE, CPP, folha de alumínio, metalização ou outra camada de barreira pode desempenhar essa função.
Quais São as Principais Vantagens e Limitações do BOPA?
O BOPA conquista seu lugar quando várias necessidades exigentes ocorrem simultaneamente. Oferece um equilíbrio forte de tenacidade, flexibilidade, resistência à perfuração, clareza, resistência à flexão repetida e barreira a oxigênio ou aroma. Essa combinação é valiosa para embalagens a vácuo, produtos congelados, conteúdos pontiagudos e laminados expostos a flexões repetidas.
O mesmo material também cria restrições de projeto e processo:
- Sensibilidade à umidade: a umidade altera rigidez, alongamento, dimensões e comportamento de barreira. Controle armazenamento, condicionamento e atmosfera de teste.
- Sem camada de selagem padrão: o BOPA padrão geralmente necessita de PE, CPP ou outro selante compatível.
- Barreira limitada à umidade: adicione uma camada adequada quando a proteção contra vapor de água for crítica.
- Sensibilidade a bordas e entalhes: proteja as bordas dos rolos e evite danos que possam iniciar rupturas do substrato.
- Sensibilidade a calor e tensão: calor excessivo ou tensão instável podem afetar dimensões, registro, curvatura e bobinamento.
- Complexidade do laminado: camadas extras, adesivos, cura e testes adicionam custo e trabalho de qualificação.
A questão da seleção não é se o BOPA é “melhor”. É se sua contribuição mecânica e de barreira reduz o risco da embalagem o suficiente para justificar o laminado e o ônus da conversão. Se a exposição a perfuração ou oxigênio for menor, uma estrutura mais simples de BOPP, BOPET, PE ou PP pode ser mais eficiente.
Quais Tipos de Filme BOPA e Opções de Superfície Estão Disponíveis?
Os fornecedores de BOPA organizam seus portfólios de maneiras diferentes, mas a maioria das ofertas pode ser classificada por função. As variáveis-chave são tratamento de superfície, tecnologia de barreira adicionada, retração residual, comportamento de formação e resistência ao processo térmico ou químico alvo. Os nomes comerciais não são padronizados, portanto traduza o nome em um requisito mensurável.
Plain, Treated, Coated, Metallized, and Specialty BOPA
| Categoria de BOPA | O que muda | Motivo típico para especificar | O que confirmar |
|---|---|---|---|
| Lisa ou de uso geral | Filme base de poliamida orientada | Laminação, revestimento ou tratamento controlado a jusante | Status do tratamento, lado, espessura, deslizamento e enrolamento |
| Tratada em um lado | Uma superfície preparada para tinta, revestimento ou adesivo | Impressão reversa ou laminados de duas camadas | Qual lado é tratado e condição atual da superfície |
| Tratada em ambos os lados | Ambas as superfícies preparadas | Filme intermediário em laminados triplex ou mais complexos | Compatibilidade com tinta, revestimento e ambos os adesivos |
| Revestida ou de alta barreira | Revestimento funcional orgânico ou inorgânico adicionado | Maior barreira a gases/aromas ou outra função especializada | Química do revestimento, durabilidade à flexão, condições de teste e status de contato com alimentos |
| Metalizado | Camada metálica fina aplicada | Maior barreira à luz, oxigênio ou aroma | Densidade óptica, adesão do metal, furos de agulha e desempenho à flexão |
| Grau especial | Encolhimento, conformação a frio, retorta, bateria ou outro comportamento sob medida | Um processo definido ou uso final | Grau exato, janela de processo, documentos regulatórios e dados de validação |
Não substitua categorias com base apenas na espessura. Um grau de impressão tratado em um lado de 15 μm e um grau de retorta tratado em ambos os lados de 15 μm podem exigir diferentes adesivos, cura, manuseio e documentos de conformidade.
Como o BOPA Funciona em Estruturas de Laminados Multicamadas?
Um laminado funciona quando cada camada tem uma função clara. O BOPA comumente contribui com tenacidade, resistência à perfuração, durabilidade à flexão, suporte de impressão e barreira útil a gases ou aromas. Outra camada normalmente fornece selagem térmica e grande parte da barreira à umidade. Filmes ou revestimentos adicionais podem fornecer maior proteção contra oxigênio, luz ou produtos químicos.
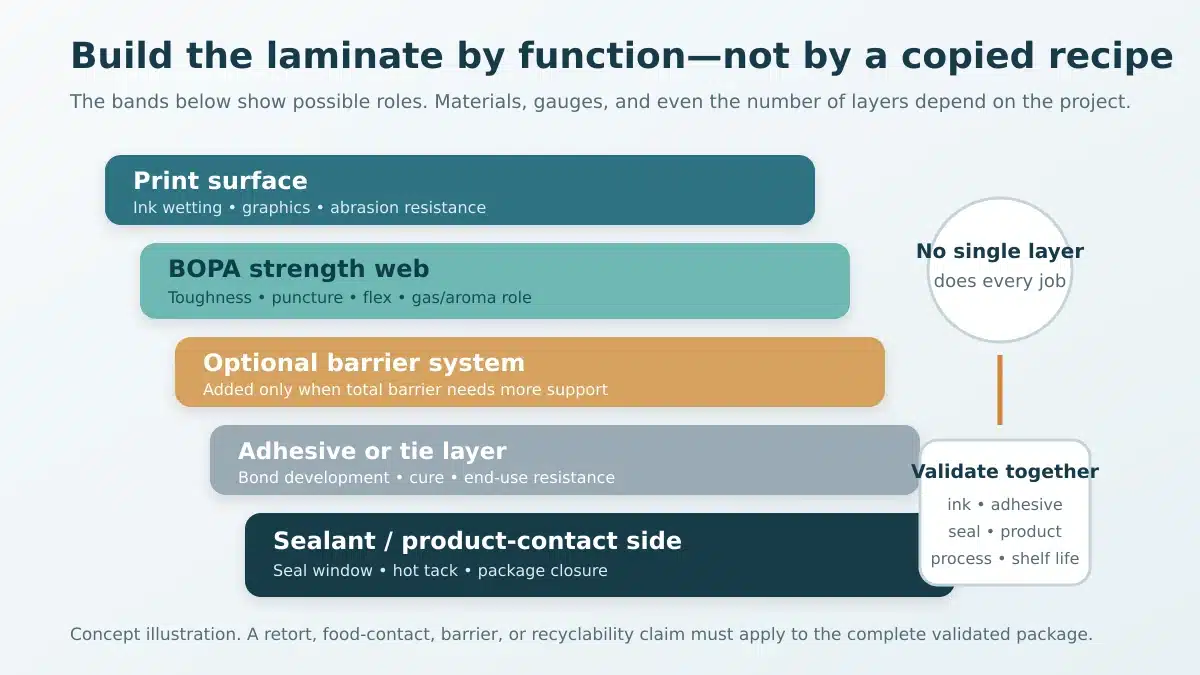
Papéis do Filme de Impressão, Camada de Resistência, Camada de Barreira e Selante
Uma estrutura ilustrativa de duas camadas é BOPA impresso em reverso laminado a PE. O BOPA suporta gráficos e proteção mecânica, enquanto o PE fornece selagem e resistência à umidade. BOPA/CPP segue lógica de papéis semelhante e pode atender a necessidades de selagem à base de PP. Estruturas mais exigentes podem adicionar folha de alumínio, filme metalizado, EVOH ou um filme de barreira revestido.
Pense em funções em vez de receitas:
- Superfície de impressão: suporta molhabilidade da tinta, registro, aparência e resistência à abrasão.
- Filme de resistência: resiste a perfuração, flexão, manuseio e danos de distribuição.
- Sistema de barreira: controla oxigênio, aroma, umidade, luz ou produtos químicos nas condições declaradas.
- Selante: cria a janela de selagem, adesão a quente, resistência à contaminação e fechamento da embalagem.
- Camada adesiva ou de ligação: une materiais diferentes e deve suportar envase, armazenamento e processamento térmico.
Uma estrutura publicada é apenas um ponto de partida. Espessura, tratamento, tinta, adesivo, cura, selante, alimento, processo de envase e meta de vida útil devem ser validados em conjunto. A adequação à retorta pertence ao pacote completo e ao processo — não apenas à camada de BOPA.
Onde o BOPA é Utilizado — e Quando Outro Filme é Melhor?
O BOPA é amplamente considerado para embalagens a vácuo de carne e queijo, alimentos congelados, produtos propensos a perfuração, alimentos processados, sachês de líquidos ou pastas e laminados selecionados para retorta. Também pode suportar estruturas industriais, farmacêuticas ou técnicas quando tenacidade e barreira a gases são relevantes. O nome da aplicação por si só não é suficiente; o risco dominante de falha deve orientar a seleção.
Matriz de Seleção por Adequação à Aplicação
| Família de material | Tenacidade à perfuração e flexão | Papel do oxigênio/aroma | Papel da umidade | Rigidez e controle dimensional |
|---|---|---|---|---|
| BOPA | Forte | Útil, dependente da umidade | Geralmente necessita de suporte | Equilibrado, dependente das condições |
| BOPET | Moderado a forte; relativamente rígido | Útil como filme de suporte de impressão/barreira | Geralmente necessita de suporte | Forte estabilidade dimensional e de impressão |
| BOPP | Moderado; pode ser frágil em algumas condições exigentes | Limitado sem revestimento/metalização | Papel mais forte contra a umidade | Rígido, transparente, eficiente |
| PA fundido (cast PA) | Resistente e conformável | Útil | Geralmente necessita de suporte | Menos rigidez orientada por estiramento |
| PE ou PE orientado | Flexível e selável; tenacidade dependente do grau | Limitado sem camada de barreira | Papel forte contra a umidade | Menor rigidez, a menos que orientado ou projetado |
Use a tabela como uma lista preliminar, não como veredito. Um material só pode ser comparado de forma justa na mesma bitola, estrutura, ambiente e condições de teste. Se o design para reciclagem for prioridade, avalie a embalagem completa em relação ao guia de design local aplicável e ao sistema de coleta. Um laminado contendo BOPA não é automaticamente reciclável nem automaticamente não reciclável.
Como os conversores devem imprimir, laminar e manusear BOPA?
O BOPA converte de forma confiável quando umidade, superfície, condição das bordas, tensão, calor, cura do adesivo e enrolamento são controlados como um sistema. Mantenha os rolos não utilizados em sua embalagem protetora de barreira. Evite bordas danificadas, exposição à água e aclimatação não controlada. Confirme qual superfície foi tratada antes de passar o filme pela máquina.
Inicie os testes com tensão estável e conservadora e apenas o calor necessário para secagem e cura. O BOPA pode responder de forma diferente do BOPET ou BOPP porque a umidade altera seu módulo e dimensões. Registre as condições ambientais, idade do rolo, bitola, percurso do filme, configurações do forno, zonas de tensão, mistura do adesivo, peso de revestimento, nip, tempo de cura e condições de enrolamento.
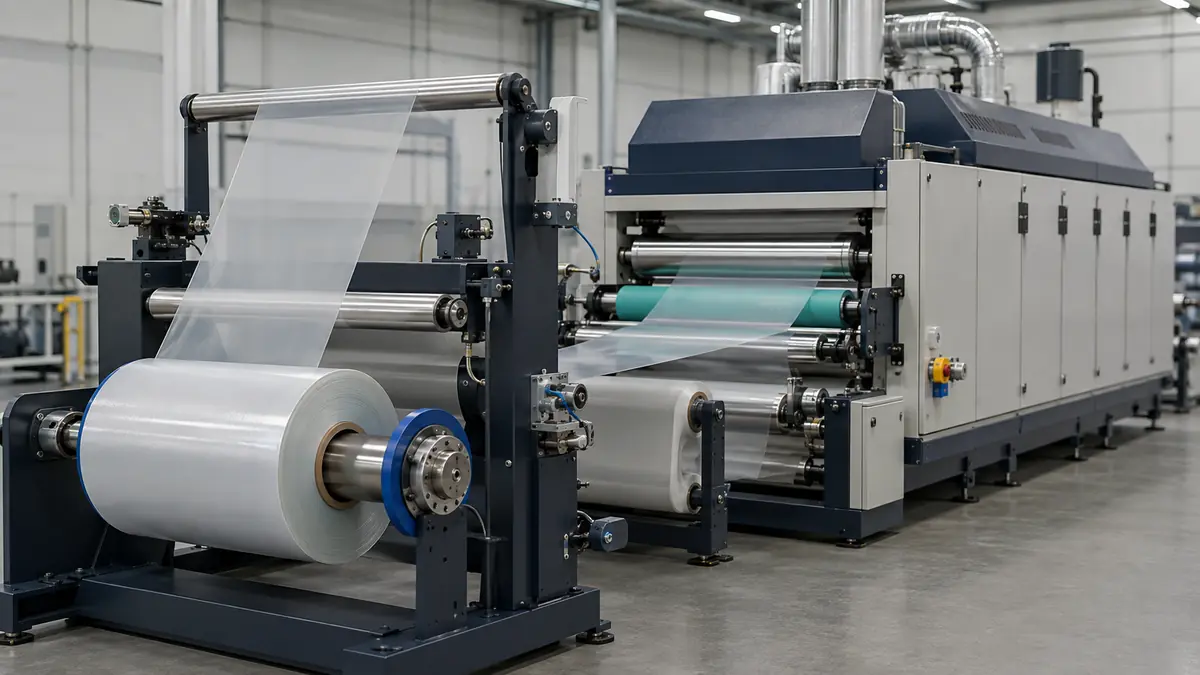
Janelas de processo e modos comuns de falha
| Sintoma | Primeiras variáveis a verificar | Por que é importante |
|---|---|---|
| Molhamento deficiente de tinta ou adesivo | Lado correto, tratamento atual, contaminação, compatibilidade tinta/adesivo | O tratamento e o controle das condições de superfície influenciam o molhamento e a formação da ligação |
| Desvio de registro ou alongamento do filme | Estado de umidade, calor, estiramento, equilíbrio de tensão, bitola | Condicionamento higroscópico e tensão do filme alteram as dimensões |
| Enrolamento (curl) após laminação | Equilíbrio de tensão MD/TD, incompatibilidade de umidade, histórico térmico, módulo das camadas | Filmes dissimilares podem armazenar tensão desigual |
| Tunelamento ou delaminação local | Uniformidade de revestimento, remoção de solvente, nip, cura, tensão de enrolamento, tensão do filme | O desenvolvimento da ligação e a tensão residual interagem |
| Rupturas do filme a partir da borda | Danos na borda, qualidade do corte, alinhamento, picos de tensão | O filme de nylon pode ser sensível a entalhes e bordas danificadas |
| Bloqueio, eletricidade estática ou mau enrolamento | Deslizamento superficial, controle de estática, dureza do rolo, temperatura, redução de tensão | O comportamento da superfície e do enrolamento afetam a estabilidade do rolo |
Altere uma variável controlada por vez durante o diagnóstico. Configurações universais de dyne, tensão, forno ou cura não são seguras porque equipamentos, tintas, adesivos, bitolas e estruturas diferem.
Como os compradores devem testar e especificar filme BOPA?
Uma especificação útil conecta o risco da embalagem a um método, amostra, condição, unidade e regra de aceitação. Ela também define o rolo e a superfície que devem chegar ao conversor. Dados de fornecedores podem triar candidatos, mas o laminado final e a embalagem ainda precisam de testes sob condições de envase, distribuição, armazenamento e vida de prateleira.
Plano de teste e lista de verificação para RFQ
Estruture o plano de teste em torno destes grupos:
- Identidade e dimensões: polímero/grau, espessura e tolerância, largura, comprimento do rolo, núcleo, diâmetro e peso máximos do rolo, regras de emenda e direção de enrolamento.
- Mecânicos: resistência à tração e alongamento em MD/TD, método de impacto ou perfuração, teste de rasgo ou flexão quando relevante, e encolhimento térmico.
- Ópticos e de superfície: névoa (haze)/transmitância, brilho se necessário, lado tratado, método de teste de superfície, coeficiente de atrito contra a contraparte definida e intervalo de envelhecimento.
- Barreira: OTR e WVTR para o filme ou laminado especificado, com temperatura, UR, lado de teste, espessura, edição do método e unidades.
- Conversão: família de tinta e adesivo, rota de impressão/laminação, exposição esperada a calor e tensão, combinação com selante, cura e processo de uso final.
- Qualidade e documentação: rastreabilidade de lote, certificado de análise, termos de controle de mudanças, limites de defeitos, plano de amostragem, vida útil, instruções de armazenamento e processo de reclamações.
- Regulatório: uso alimentício ou técnico pretendido, mercado-alvo, tipo de contato, tempo e temperatura, documentos de migração ou declaração e quaisquer restrições específicas de aplicação.
Para comparações baseadas em métodos, verifique a norma atual antes de testar. No momento deste guia, as páginas de catálogo relevantes incluem ASTM D3985 para OTR, D882 para propriedades de tração de filmes finos, D1894 para atrito de filmes, F1249 para WVTR e D1003 para névoa e transmitância luminosa. Esses métodos definem o escopo da medição; eles não estabelecem um valor universal de aprovação para BOPA.
Perguntas frequentes sobre filme BOPA
O filme BOPA sela termicamente por si só?
O BOPA padrão geralmente não é selecionado como camada de selagem térmica. A maioria das embalagens o combina com PE, CPP ou outro selante projetado para a temperatura de iniciação de selagem, hot tack, resistência à contaminação e resistência final da selagem exigidas. Construções especiais podem diferir, portanto confirme o grau exato e o laminado completo em vez de assumir selabilidade com base na palavra “BOPA”.”
BOPA é o mesmo que filme de nylon?
BOPA é um tipo de filme de nylon ou poliamida, mas nem todo filme de nylon é BOPA. O filme de nylon pode ser fundido, soprado, não orientado, biaxialmente orientado, monocamada ou coextrudado. BON e OPA são termos alternativos comuns para poliamida orientada. Peça ao fornecedor que declare a família do polímero, rota de orientação, grau, bitola e tratamento.
Como a umidade afeta o filme BOPA?
A poliamida absorve umidade do ar. A água atua como plastificante, o que pode reduzir a rigidez e aumentar o alongamento, a flexibilidade e a tenacidade. As dimensões e o comportamento de barreira também podem mudar. Armazene os rolos em embalagem protetora, condicione e teste de forma consistente e registre temperatura e umidade relativa sempre que dados ou comportamento de máquina forem comparados.
O BOPA pode ser usado em embalagens retortáveis?
Sim, graus adequados de BOPA podem ser usados em laminados retortáveis. A alegação deve se aplicar ao grau exato e à estrutura completa. Valide a tinta, o adesivo, as camadas de barreira, o selante, as selagens, o alimento, o ciclo de esterilização, o período de armazenamento e os documentos de contato com alimentos do mercado-alvo. Uma ficha técnica de BOPA de uso geral não prova que uma bolsa está pronta para retort.
Embalagens à base de BOPA podem ser recicladas?
Depende do pacote completo e do projeto real do sistema de reciclagem.
Quais informações um fornecedor de BOPA necessita para uma recomendação?
Fornecer a embalagem do produto acondicionado.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German