
BOPA 필름은 유연 포장에 인성(toughness)이 필요할 때 사용되는 이축연신 폴리아미드 필름입니다., puncture resistance, 투명성, 그리고 유용한 산소 또는 향기 차단성을 제공합니다. 단독으로 전체 포장을 구성하는 경우는 드뭅니다. 구매자는 일반적으로 BOPA 등급을 선택한 후, 제품과 공정에 적합한 인쇄층, 차단층, 접착층, 실란트층과 결합합니다. 따라서 올바른 선택은 단일 데이터시트 값이 아닌 습도, 가공 조건, 라미네이트 설계, 시험 방법 및 포장 시험에 따라 달라집니다.
BOPA 필름이란 무엇이며, 이축연신은 무엇을 변화시키는가?
규제 관련 사항은 미국 FDA(식품의약국)의 food-packaging guidance before approving an intended food-contact use.

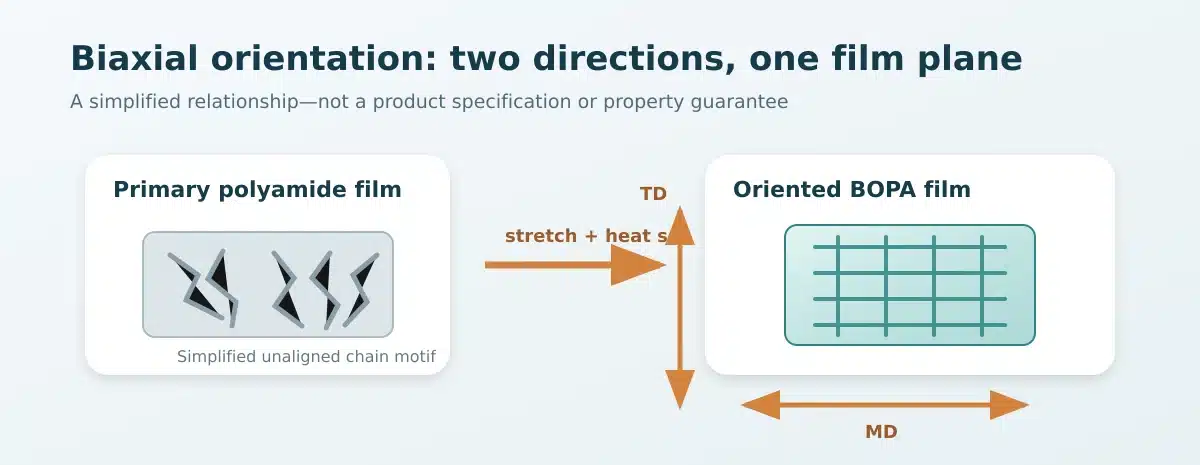
BOPA는 기계방향(MD)과 횡방향(TD)의 두 방향으로 연신된 폴리아미드 필름입니다. 이 공정은 필름 평면 내에서 폴리머 사슬을 정렬시키며, 이후 열고정(thermal stabilization)이 뒤따릅니다. 유사한 폴리아미드로 제조된 비연신 필름과 비교할 때, 인쇄, 코팅, 금속화 및 라미네이션에 더욱 균형 잡히고 제어된 웹을 만들어냅니다.
연신은 하나의 고정된 물성 패키지를 만들지 않습니다. 수지 종류, 연신 이력, 열고정 조건, 두께, 표면 처리, 및 수분 조절 상태가 모두 최종 결과에 영향을 미칩니다. 따라서 “BOPA”는 단일 보편적 등급이 아닌 재료 및 공정 패밀리로 취급되어야 합니다.
BOPA, BON 및 OPA 용어
BOPA는 이축연신 폴리아미드(biaxially oriented polyamide)를 의미합니다. BON은 이축연신 나일론(biaxially oriented nylon)을 의미하며, OPA는 연신 폴리아미드(oriented polyamide)의 약칭입니다. 공급업체는 광범위하게 유사한 필름 패밀리에 대해 이러한 용어를 사용할 수 있습니다. 그러나 “나일론 필름” 단독으로는 더 넓은 의미를 갖습니다: 캐스트, 블로운, 비연신, 단층 또는 공압출 폴리아미드 필름도 설명할 수 있습니다.
제안서를 검토할 때는 폴리머 패밀리, 웹이 이축연신되었는지 여부, 연신 방식, 표면처리 면, 두께 및 적용 목적을 확인하십시오. “나일론 15μm”와 같은 라벨은 이러한 세부 사항을 확립하지 않습니다.
폴리아미드 수지에서 연신 필름까지
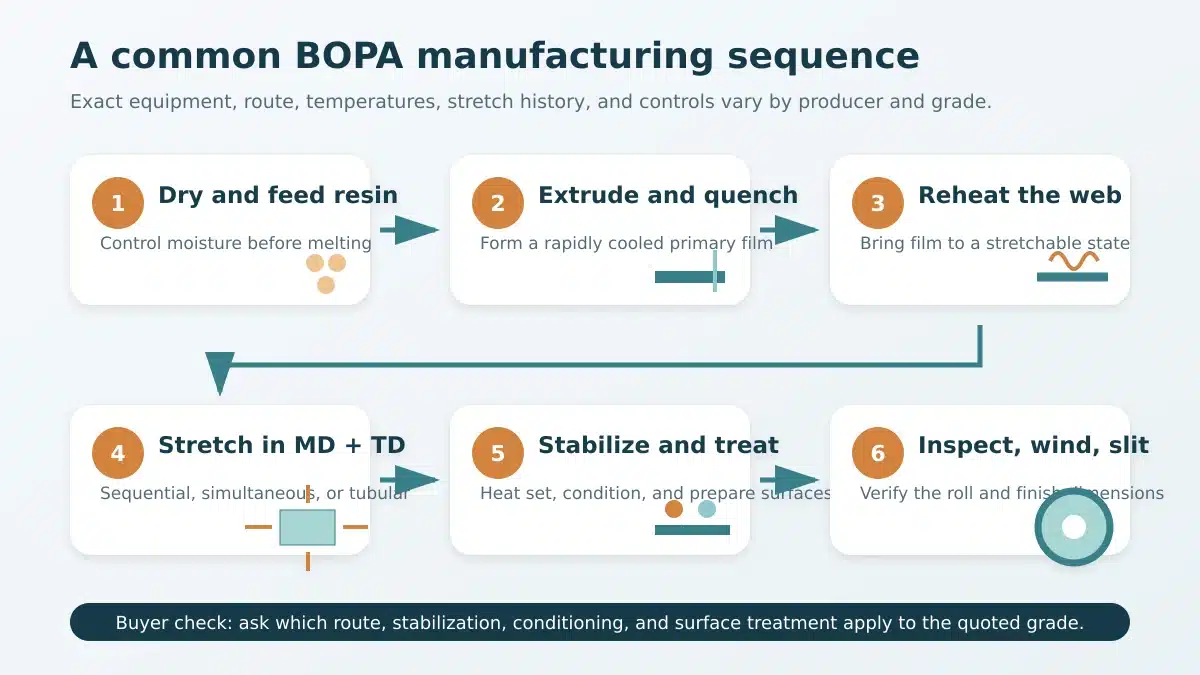
대부분의 포장용 BOPA는 필름용 폴리아미드 수지, 주로 PA6 계열에서 시작됩니다. 생산자는 수지를 용융 및 압출하여 1차 필름을 만들고, 급속 냉각한 후 재가열하여 MD 및 TD로 연신합니다. 이후 열고정이 연신 구조를 안정화시킨 후 권취 및 절단이 이루어집니다.
유용한 개념적 모델은 방향성입니다: 압출은 기재 필름을 만들고, 연신은 두 축으로 정렬시키며, 열고정은 잔류 움직임을 제어하고, 컨디셔닝은 흡습성 폴리아미드를 정의된 수분 상태로 이끕니다. 각 단계는 이후 프레스나 라미네이터에서 웹이 어떻게 거동하는지를 변화시킵니다.
BOPA 필름은 어떻게 제조되는가?
BOPA 생산은 수분이 제어된 수지 취급 및 압출로 시작됩니다. 급속 냉각된 1차 필름은 연신 가능한 상태로 재가열됩니다. 필름은 두 방향으로 연신되고, 열적으로 안정화되며, 필요 시 표면처리되고, 컨디셔닝되며, 검사, 권취 및 절단됩니다. 생산자들은 서로 다른 연신 방식을 사용하므로, 동일한 폴리머와 두께를 가진 두 필름도 다르게 거동할 수 있습니다.
실제 공정 흐름은 다음과 같습니다:
- 폴리아미드 수지를 건조 및 공급합니다.
- 용융, 여과, 압출 및 1차 필름을 급속 냉각합니다.
- 필름을 MD 및 TD로 재가열 및 연신합니다.
- 연신된 웹을 열고정 또는 어닐링합니다.
- 컨디셔닝하고 지정된 표면처리를 적용합니다.
- 검사, 권취, 필요 시 숙성, 그리고 절단합니다. 롤 치수.
순차, 동시 및 튜블러 연신
순차 텐터 공정에서는 웹이 한 방향으로 연신된 후 다른 방향으로 연신되며, 일반적으로 MD 다음에 TD가 이어집니다. 동시 텐터 시스템은 하나의 연신 구간 내에서 두 방향을 동시에 연신합니다. 튜블러 또는 더블 버블 공정은 재가열된 튜브를 팽창시켜 버블 주변과 길이 방향으로 연신이 발생하도록 합니다.
이러한 방식들은 서로 다른 응력 이력과 공정 제어 과제를 만듭니다. 어느 것도 자동으로 최적은 아닙니다. 가공업체는 인용된 등급이 어떤 방식으로 생산되었는지 문의하고, 자체 조건에서 등록(registration), 수축, 컬, 기계적 균형 및 차단성을 검증해야 합니다.
열고정, 컨디셔닝 및 표면처리
열고정은 연신 후 비제어 수축을 줄이고 치수 안정화를 돕습니다. 컨디셔닝이 중요한 이유는 폴리아미드가 공기 중의 수분을 흡수하기 때문입니다. 흡수된 수분은 가소제로 작용합니다: 강성, 신율, 인성 및 웹 치수를 변화시킵니다. 시험과 가공 사이에 다른 수분 상태에 도달한 필름은 동일하게 작동하지 않을 수 있습니다.
표면처리는 잉크, 코팅 또는 접착제의 젖음성을 지원합니다. 표면처리는 한쪽 또는 양쪽에 적용될 수 있으며, 보관 중에 변화할 수 있습니다. 처리된 면을 확인하고 생산 인증서에만 의존하지 말고 현재 표면 상태를 시험하십시오.
포장에서 중요한 BOPA 물성은 무엇인가?
BOPA의 가장 가치 있는 물성은 일반적으로 인성, 내펑크성 및 내굴곡균열성, 투명성, 인쇄성, 그리고 산소 또는 향기 차단성입니다. 이러한 이점은 완전한 라미네이트에서 가장 유용합니다. BOPA는 일반적으로 주차단층으로 선택되지 않습니다. 수분 차단성 또는 실란트로 선택되지 않습니다.
물성 데이터는 시편과 조건이 일치할 때만 비교 가능해집니다. 필름 또는 라미네이트의 식별정보, 두께, MD 또는 TD 방향, 컨디셔닝, 온도, 상대습도, 시험 방법 버전 및 단위를 기록하십시오. 이러한 세부 사항이 없는 “고차단성” 주장은 사용 가능한 사양이 아닙니다.
기계적 및 광학적 성능
기계적 데이터에는 다음이 포함될 수 있습니다. 인장 강도, 신율, 충격, 펑크, 인열, 내굴곡균열성 및 열수축. 광학 데이터에는 헤이즈, 광선투과율, 광택 및 투명도가 포함될 수 있습니다. 각각은 서로 다른 질문에 답합니다. 예를 들어, 인장강도는 날카로운 뼈에 대한 저항성을 예측하지 못하며, 충격 결과는 실란트 강도를 확립하지 않습니다.
연신은 또한 방향성을 만듭니다. 중요합니다. 해당 방법이 적용되는 경우 MD 및 TD 결과를 요청하십시오. 시각적 포장의 경우, 접착제, 코팅 또는 열 노출이 헤이즈나 외관을 변화시킬 수 있으므로 실제 인쇄 또는 라미네이트 구조를 측정하십시오. 투명한 기재 필름이 투명한 완제품 파우치를 보장하지는 않습니다.
산소 및 향기 차단성, 수분 흡수 및 컨디셔닝
BOPA는 산소 및 향기 투과에 대한 유용한 저항성을 제공할 수 있지만, 그 거동은 습도에 의존적입니다. 물은 폴리아미드와 상호작용하여 분자 이동성을 변화시킵니다. 수분이 증가함에 따라 필름은 일반적으로 덜 강성해지고 더 신장성이 됩니다. 차단성 및 치수 거동도 변화할 수 있습니다.
다음을 보고하십시오. 산소 투과율 방법, 온도, 상대습도, 두께, 구조, 시험 면 및 단위와 함께. ASTM D3985는 쿨로메트릭 센서를 사용하여 필름 및 라미네이트를 통한 정상상태 산소 투과도를 측정하지만, 이 방법 자체는 OTR이 포장 보호의 유일한 예측 변수가 아니라고 명시합니다.
수분에 민감한 제품의 경우, BOPA 층이 필요한 보호를 제공할 것이라고 가정하지 말고 라미네이트의 수증기 투과율 을(를) 평가하십시오. PE, CPP, 호일, 금속화 또는 다른 차단층이 그 기능을 담당할 수 있습니다.
BOPA의 주요 장점과 한계는 무엇인가?
BOPA는 여러 까다로운 요구가 동시에 발생할 때 그 가치를 인정받습니다. 인성, 유연성, 내펑크성, 투명성, 내굴곡균열성 및 산소 또는 방향 장벽. 의 강력한 균형을 제공합니다. 이러한 조합은 진공 포장, 냉동 제품, 날카로운 내용물 및 반복적인 굴곡에 노출되는 라미네이트에 유용합니다.
동일한 재료는 또한 설계 및 공정 제약을 만듭니다:
- 수분 민감성: 습도는 강성, 신율, 치수 및 차단 거동을 변화시킵니다. 보관, 컨디셔닝 및 시험 분위기를 제어하십시오.
- 기본 실란트 층 없음: 표준 BOPA는 일반적으로 PE, CPP 또는 다른 호환 가능한 실란트가 필요합니다.
- 제한된 수분 차단성: 수증기 보호가 중요한 경우 적절한 층을 추가하십시오.
- 가장자리 및 노치 민감성: 롤 가장자리를 보호하고 웹 파단을 시작할 수 있는 손상을 피하십시오.
- 열 및 장력 민감성: 과도한 열 또는 불안정한 장력은 치수, 등록, 컬 및 권취에 영향을 줄 수 있습니다.
- 라미네이트 복잡성: 추가 층, 접착제, 경화 및 시험은 비용과 검증 작업을 추가합니다.
선택 질문은 BOPA가 “더 우수한지” 여부가 아닙니다. 그것은 기계적 및 차단성 기여가 라미네이트 및 가공 부담을 정당화할 만큼 포장 위험을 줄이는지 여부입니다. 펑크나 산소 노출이 경미한 경우, 더 단순한 BOPP, BOPET, PE 또는 PP 구조가 더 효율적일 수 있습니다.
어떤 BOPA 필름 유형 및 표면 옵션을 사용할 수 있는가?
BOPA 공급업체는 포트폴리오를 다르게 구성하지만, 대부분의 제품은 기능에 따라 분류될 수 있습니다. 주요 변수는 표면처리, 추가 차단 기술, 잔류 수축, 성형 거동 및 대상 열 또는 화학 공정에 대한 저항성입니다. 상업적 명칭은 표준화되어 있지 않으므로, 명칭을 측정 가능한 요구사항으로 변환하십시오.
Plain, Treated, Coated, Metallized, and Specialty BOPA
| BOPA category | What changes | Typical reason to specify it | What to confirm |
|---|---|---|---|
| Plain or general-purpose | Base oriented polyamide web | Lamination, coating, or controlled downstream treatment | Treatment status, side, gauge, slip, and winding |
| One-side treated | One surface prepared for ink, coating, or adhesive | Reverse printing or two-layer laminates | Which side is treated and current surface condition |
| Two-side treated | Both surfaces prepared | Middle web in triplex or more complex laminates | Compatibility with ink, coating, and both adhesives |
| Coated or high-barrier | Functional organic or inorganic coating added | Higher gas/aroma barrier or another specialty function | Coating chemistry, flex durability, test conditions, and food-contact status |
| 금속화 | Thin metal layer applied | Higher light, oxygen, or aroma barrier | Optical density, metal adhesion, pinholes, and flex performance |
| Specialty grade | Shrink, cold-forming, retort, battery, or other tailored behavior | A defined process or end use | Exact grade, process window, regulatory documents, and validation data |
Do not substitute categories based on thickness alone. A 15 μm one-side-treated printing grade and a 15 μm two-side-treated retort grade may require different adhesives, curing, handling, and compliance documents.
How Does BOPA Work in Multilayer Laminate Structures?
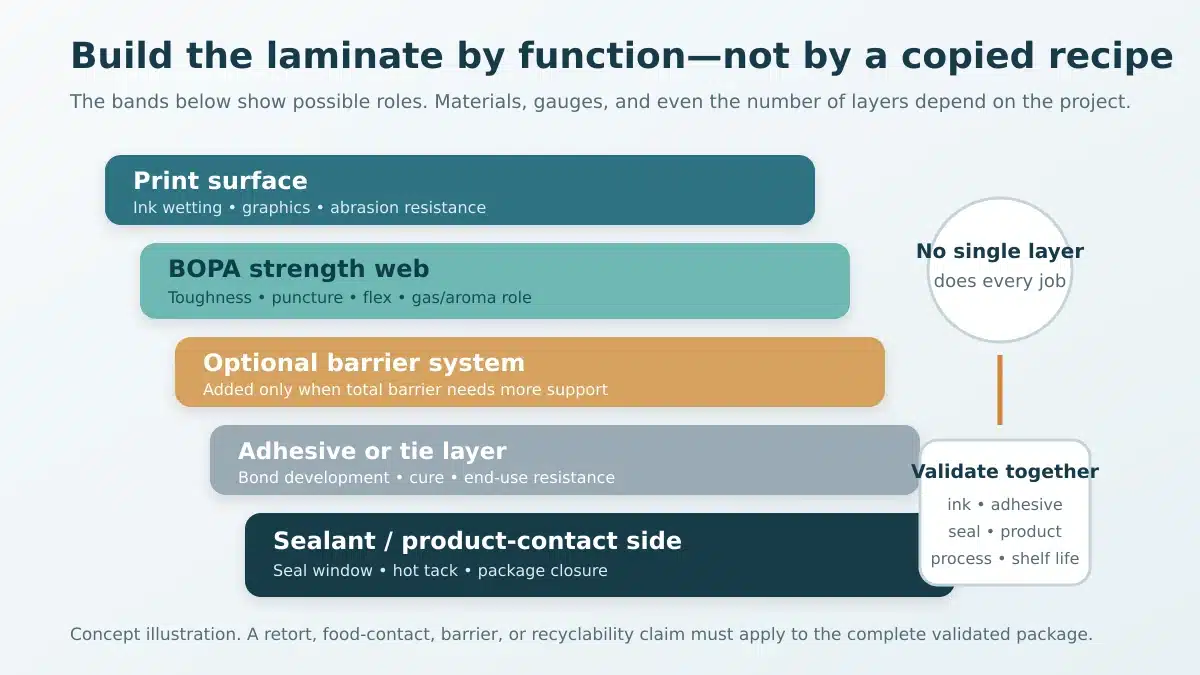
A laminate works when each layer has a clear job. BOPA commonly contributes toughness, puncture resistance, flex durability, print support, and useful gas or aroma barrier. Another layer normally provides heat sealing and much of the moisture barrier. Additional webs or coatings may provide higher oxygen, light, or chemical protection.
Print Web, Strength Layer, Barrier Layer, and Sealant Roles
An illustrative two-layer structure is reverse-printed BOPA laminated to PE. BOPA supports graphics and mechanical protection, while PE supplies sealing and moisture resistance. BOPA/CPP follows similar role logic and can suit PP-based sealing needs. More demanding structures may add foil, 금속화 필름, EVOH, or a coated barrier web.
Think in functions rather than recipes:
- Print surface: supports ink wetting, registration, appearance, and abrasion resistance.
- Strength web: resists puncture, flexing, handling, and distribution damage.
- Barrier system: controls oxygen, aroma, moisture, light, or chemicals at declared conditions.
- Sealant: creates the seal window, hot tack, contamination resistance, and package closure.
- Adhesive or tie layer: bonds unlike materials and must survive filling, storage, and thermal processing.
A published stack is only a starting point. Gauge, treatment, ink, adhesive, cure, sealant, food, filling process, and shelf-life target must be validated together. Retort suitability belongs to the complete package and process—not to the BOPA layer alone.
Where Is BOPA Used—and When Is Another Film Better?
BOPA is widely considered for vacuum meat and cheese packs, frozen foods, puncture-prone products, processed foods, liquid or paste pouches, and selected retort laminates. It can also support industrial, pharmaceutical, or technical structures when toughness and gas barrier matter. The application name alone is not enough; the dominant failure risk should drive selection.
Application-Fit Selection Matrix
| 材料家族 | Puncture and flex toughness | Oxygen/aroma role | Moisture role | Stiffness and dimensional control |
|---|---|---|---|---|
| BOPA | 강함 | Useful, humidity-dependent | Usually needs support | Balanced, condition-dependent |
| BOPET | Moderate to strong; relatively stiff | Useful as a print/barrier support web | Usually needs support | Strong print and dimensional stability |
| BOPP | Moderate; can be brittle in some demanding conditions | 코팅/금속화 없이는 제한적임 | 수분 영향이 더 큼 | 강성, 투명성, 효율성 우수 |
| 캐스트 폴리아미드(PA) | 인성 및 성형성 우수 | 유용한 | Usually needs support | 배향에 따른 강성 발현이 적음 |
| PE 또는 배향 PE | 유연성 및 실링성 우수; 등급에 따라 인성 상이 | 배리어층 없이는 제한적임 | 수분 영향이 큼 | 배향 또는 엔지니어링되지 않으면 강성이 낮음 |
표를 최종 판정이 아닌 후보 목록으로 활용하십시오. 재료는 동일한 두께, 구조, 환경 및 시험 조건에서만 공정하게 비교할 수 있습니다. 재활용 설계가 우선순위라면, 전체 패키지를 해당 지역 설계 가이드 및 수거 시스템에 따라 평가하십시오. BOPA 함유 라미네이트는 자동으로 재활용 가능하거나 불가능한 것이 아닙니다.
컨버터는 BOPA를 어떻게 인쇄, 라미네이팅 및 취급해야 합니까?
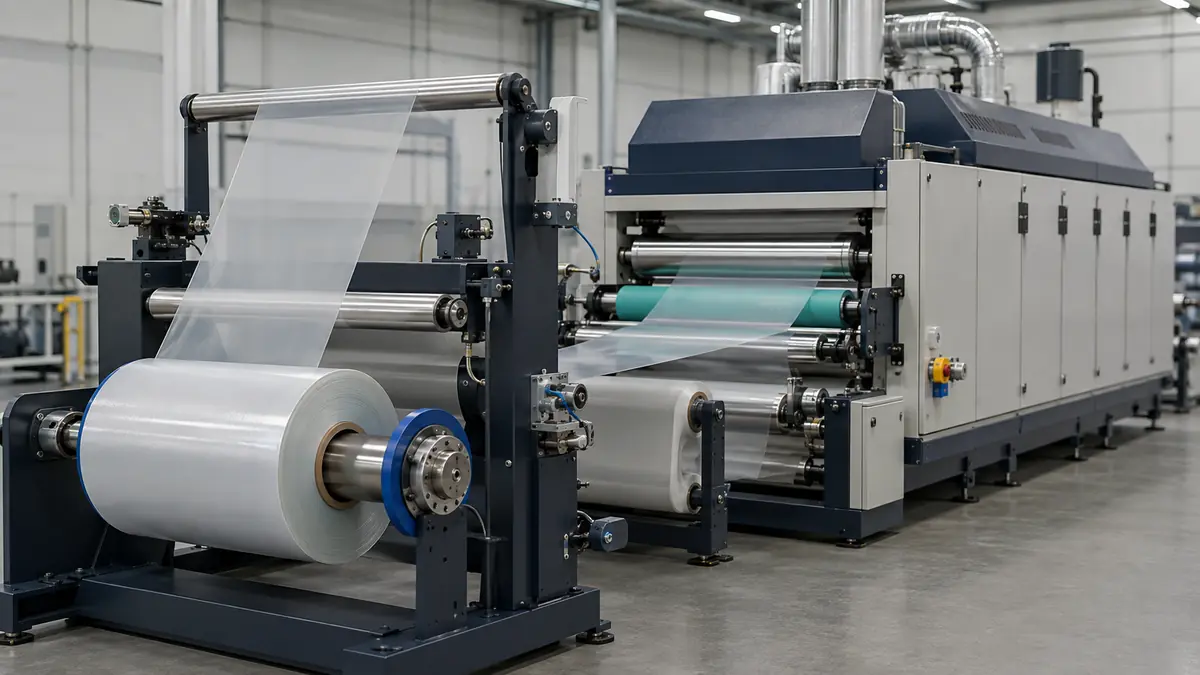
BOPA는 수분, 표면, 엣지 상태, 장력, 열, 접착제 경화 및 권취가 하나의 시스템으로 제어될 때 안정적으로 가공됩니다. 사용하지 않는 롤은 보호 배리어 포장 상태로 유지하십시오. 손상된 엣지, 수분 노출 및 통제되지 않은 환경 적응을 피하십시오. 웹을 투입하기 전에 처리된 표면을 확인하십시오.
안정적이고 보수적인 장력과 건조 및 경화에 필요한 열만 사용하여 시험을 시작하십시오. BOPA는 수분이 탄성률과 치수를 변화시키기 때문에 BOPET 또는 BOPP와 다르게 반응할 수 있습니다. 주변 조건, 롤 사용 기간, 두께, 웹 경로, 오븐 설정, 장력 구간, 접착제 배합, 코팅량, 닙, 경화 시간 및 권취 조건을 기록하십시오.
공정 창 및 일반적인 고장 모드
| 증상 | 첫 번째 확인 변수 | 중요한 이유 |
|---|---|---|
| 잉크 또는 접착제 젖음성 불량 | 올바른 면, 현재 처리 상태, 오염, 잉크/접착제 적합성 | 처리 및 표면 상태가 젖음성과 결합 형성을 제어함 |
| 레지스터 드리프트 또는 웹 신장 | 수분 상태, 열, 인장, 장력 균형, 두께 | 흡습성 컨디셔닝 및 웹 응력이 치수를 변화시킴 |
| 라미네이션 후 컬 발생 | MD/TD 장력 균형, 수분 불일치, 열 이력, 층 탄성률 | 상이한 웹은 불균등한 응력을 저장할 수 있음 |
| 터널링 또는 국부 박리 | 코팅 균일성, 용매 제거, 닙, 경화, 권취 응력, 웹 장력 | 결합 발달과 잔류 응력이 상호 작용함 |
| 엣지에서 발생하는 웹 파단 | 엣지 손상, 슬리팅 품질, 정렬, 장력 피크 | 나일론 필름은 노치 및 손상된 엣지에 민감할 수 있음 |
| 블로킹, 정전기 또는 권취 불량 | 표면 활제, 정전기 제어, 롤 경도, 온도, 장력 테이퍼 | 표면 및 권취 거동이 롤 안정성에 영향을 미침 |
진단 중에는 한 번에 하나의 제어 변수만 변경하십시오. 장비, 잉크, 접착제, 두께 및 구조가 다르므로 보편적인 다인, 장력, 오븐 또는 경화 설정은 안전하지 않습니다.
구매자는 BOPA 필름을 어떻게 시험하고 규격을 지정해야 합니까?
유용한 규격은 패키지 위험을 방법, 시편, 조건, 단위 및 합격 기준에 연결합니다. 또한 컨버터에 도착해야 하는 롤 및 표면을 정의합니다. 공급업체 데이터는 후보를 선별할 수 있지만, 최종 라미네이트 및 패키지는 충전, 유통, 보관 및 유통기한 조건에서 시험이 여전히 필요합니다.
시험 계획 및 RFQ 체크리스트
다음 그룹을 중심으로 시험 계획을 수립하십시오:
- 식별 및 치수: 폴리머/등급, 두께 및 허용 오차, 폭, 롤 길이, 코어, 최대 롤 직경 및 중량, 접합 규칙, 권취 방향.
- 기계적 특성: MD/TD 인장 강도 및 신율, 충격 또는 천공 방법, 해당 시 tear 또는 굴곡 시험, 열수축.
- 광학 및 표면 특성: 헤이즈/투과율, 필요 시 광택, 처리면, 표면 시험 방법, 정의된 대향면 대비 마찰계수, 노화 간격.
- 차단성: 지정된 필름 또는 라미네이트에 대한 OTR 및 WVTR(온도, 상대습도, 시험면, 두께, 방법 버전, 단위 포함).
- 가공 특성: 잉크 및 접착제 계열, 인쇄/라미네이션 경로, 예상 열 및 장력 노출, 실런트 조합, 경화, 최종 사용 공정.
- 품질 및 문서화: 로트 추적성, 분석 증명서, 변경 관리 조건, 결함 한계, 샘플링 계획, 유통기한, 보관 지침, 불만 처리 절차.
- 규제 사항: 의도된 식품 또는 기술 용도, 대상 시장, 접촉 유형, 시간 및 온도, 이행 또는 선언 문서, 용도별 제한 사항.
방법 인지 비교를 위해 시험 전에 최신 표준을 확인하십시오. 본 가이드 작성 시점 기준 관련 카탈로그 페이지에는 OTR용 ASTM D3985, 박막 인장 특성용 D882, 필름 마찰용 D1894, WVTR용 F1249, 헤이즈 및 광선 투과율용 D1003이 포함됩니다. 이러한 방법은 측정 범위를 정의하며 보편적인 BOPA 합격 값을 설정하지 않습니다.
BOPA 필름 FAQ
BOPA 필름은 자체적으로 히트실링이 됩니까?
표준 BOPA는 일반적으로 히트실링 층으로 선택되지 않습니다. 대부분의 패키지는 요구되는 실링 개시 온도, 핫택, 오염 저항성 및 최종 실링 강도를 위해 설계된 PE, CPP 또는 기타 실런트와 조합합니다. 특수 구조는 다를 수 있으므로 “BOPA”라는 단어만으로 실링 가능성을 가정하지 말고 정확한 등급과 전체 라미네이트를 확인하십시오.”
BOPA는 나일론 필름과 동일한가?
BOPA는 나일론 또는 폴리아미드 필름의 한 유형이지만, 모든 나일론 필름이 BOPA인 것은 아닙니다. 나일론 필름은 캐스트, 블로운, 무배향, 이축배향, 단층 또는 공압출일 수 있습니다. BON 및 OPA는 배향 폴리아미드의 일반적인 대체 용어입니다. 공급업체에 폴리머 계열, 배향 경로, 등급, 두께 및 처리 상태를 확인하십시오.
습도는 BOPA 필름에 어떤 영향을 미칩니까?
폴리아미드는 공기 중 수분을 흡수합니다. 물은 가소제로 작용하여 강성을 감소시키고 신율, 유연성 및 인성을 증가시킬 수 있습니다. 치수 및 배리어 거동도 변화할 수 있습니다. 롤을 보호 포장 상태로 보관하고, 일관되게 컨디셔닝 및 시험하며, 데이터나 프레스 거동을 비교할 때마다 온도와 상대습도를 기록하십시오.
BOPA를 레토르트 포장에 사용할 수 있습니까?
예, 적합한 BOPA 등급은 레토르트 라미네이트에 사용할 수 있습니다. 해당 주장은 정확한 등급과 전체 구조에 적용되어야 합니다. 잉크, 접착제, 배리어층, 실런트, 실링, 식품, 살균 사이클, 보관 기간 및 대상 시장의 식품 접촉 문서를 검증하십시오. 범용 BOPA 데이터시트는 파우치가 레토르트 준비가 되었음을 증명하지 않습니다.
BOPA 기반 포장은 재활용될 수 있습니까?
완전한 패키지와 실제 재활용 시스템 설계에 따라 달라집니다.
BOPA 공급업체가 권장 사항을 제시하기 위해 필요한 정보는 무엇입니까?
포장된 제품의 패키지를 제공하십시오.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German