
BOPA Плёнка представляет собой двухосноориентированную полиамидную плёнку, используемую, когда гибкая упаковка требует прочности, устойчивости к проколу,, прозрачности и полезного барьера для кислорода или ароматов. Она редко является самостоятельной упаковкой целиком. Покупатели обычно выбирают марку BOPA, а затем комбинируют её со слоями печати, барьера, клея и герметизации, соответствующими продукту и процессу. Правильный выбор поэтому зависит от влажности, условий переработки, конструкции ламината, методов испытаний и испытаний упаковки — а не от одного значения из технического паспорта.
Что такое плёнка BOPA и что меняет двухосная ориентация?
Для нормативного контекста обратитесь к документам Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США (FDA). по упаковке пищевых продуктов перед утверждением предполагаемого использования в контакте с пищевыми продуктами.

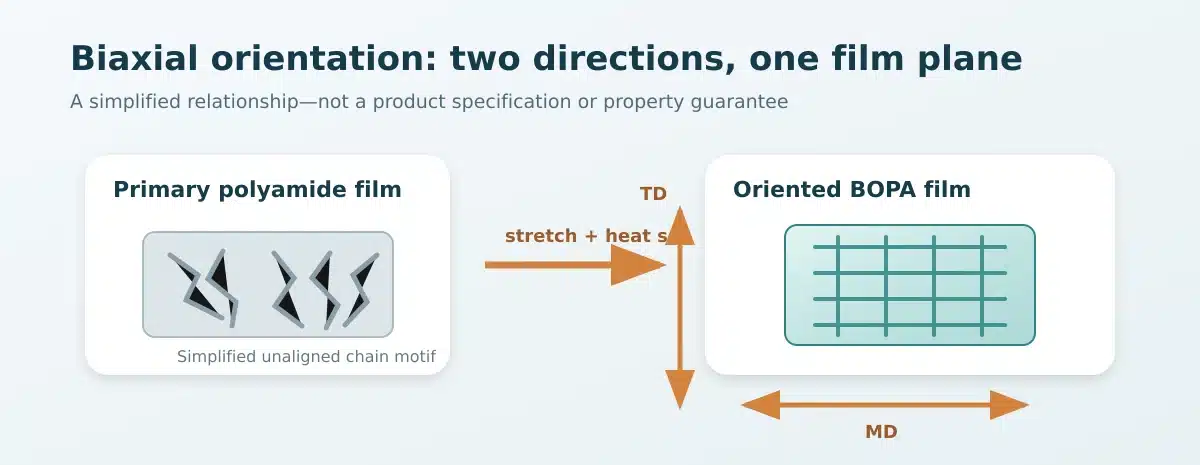
BOPA — это полиамидная плёнка, вытянутая в двух направлениях: в машинном направлении (MD) и поперечном направлении (TD). Процесс выравнивает полимерные цепи в плоскости плёнки и сопровождается термической стабилизацией. По сравнению с неориентированной плёнкой из аналогичного полиамида это создаёт более сбалансированное и контролируемое полотно для печати, нанесения покрытий, металлизации и ламинирования.
Ориентация не создаёт единый фиксированный набор свойств. Тип смолы, история вытяжки, термофиксация, толщина, обработка поверхности, а также кондиционирование по влажности влияют на конечный результат. Поэтому “BOPA” следует рассматривать как семейство материалов и процессов, а не как универсальную марку.
Терминология: BOPA, BON и OPA
BOPA означает двухосноориентированный полиамид. BON означает двухосноориентированный нейлон, а OPA — сокращённая форма ориентированного полиамида. Поставщики могут использовать эти термины для broadly схожих семейств плёнок. Однако “нейлоновая плёнка” сама по себе шире: она также может описывать литые, выдувные, неориентированные, однослойные или соэкструзионные полиамидные плёнки.
При рассмотрении предложения подтвердите семейство полимеров, является ли полотно двухосноориентированным, метод ориентации, сторону обработки, толщину и предполагаемое применение. Ярлык, такой как “нейлон 15 мкм”, не устанавливает этих деталей.
От полиамидной смолы до ориентированной плёнки
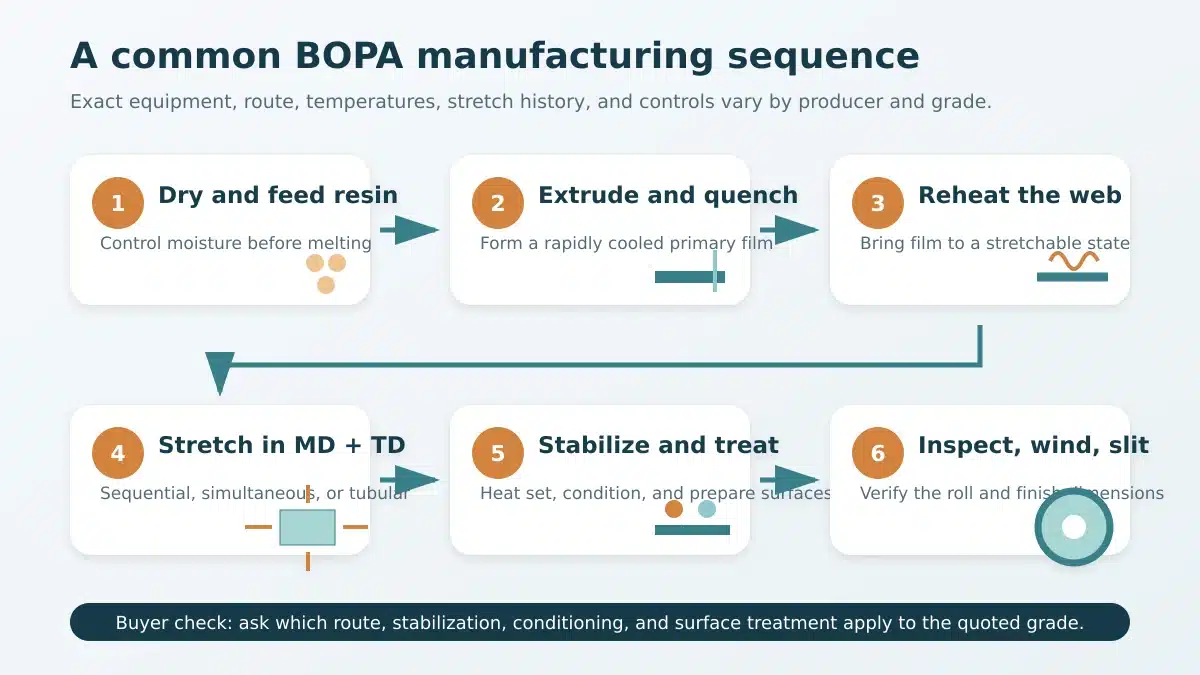
Большинство упаковочных BOPA начинается с плёночной полиамидной смолы, часто из семейства PA6. Производитель плавит и экструдирует смолу в первичную плёнку, быстро охлаждает её, повторно нагревает и вытягивает в MD и TD. Термофиксация затем стабилизирует ориентированную структуру перед намоткой и резкой.
Полезная ментальная модель — направленная: экструзия создаёт базовую плёнку; вытяжка организует её по двум осям; термофиксация контролирует остаточное движение; кондиционирование приводит гигроскопичный полиамид к заданному состоянию влажности. Каждый шаг изменяет поведение полотна в дальнейшем на печатной машине или ламинаторе.
Как производятся плёнки BOPA?
Производство BOPA начинается с контроля влажности смолы и экструзии. Быстро закалённая первичная плёнка затем повторно нагревается до состояния, пригодного для вытяжки. Плёнка ориентируется в двух направлениях, термически стабилизируется, при необходимости обрабатывается, кондиционируется, проверяется, наматывается и разрезается. Производители используют разные методы ориентации, поэтому две плёнки с одинаковым полимером и толщиной могут вести себя по-разному.
Практическая технологическая схема:
- Сушка и подача полиамидной смолы.
- Плавление, фильтрация, экструзия и быстрое закаливание первичной плёнки.
- Повторный нагрев и вытяжка плёнки в MD и TD.
- Термофиксация или отжиг ориентированного полотна.
- Кондиционирование и нанесение заданной поверхностной обработки.
- Контроль, намотка, выдержка при необходимости и резка до Размеры рулона,.
Последовательная, одновременная и трубчатая ориентация
При последовательной тентнерной обработке полотно вытягивается сначала в одном направлении, затем в другом, обычно MD с последующим TD. Системы одновременной вытяжки растягивают оба направления в одной зоне вытяжки. Трубчатая или двухпузырьковая обработка расширяет повторно нагретую трубку, так что ориентация развивается вокруг и вдоль пузыря.
Эти методы создают различные истории напряжений и проблемы контроля процесса. Ни один из них не является автоматически лучшим. Переработчик должен выяснить, какой метод использовался для указанной марки, и проверить регистрацию, усадку, скручивание, механический баланс и барьерные свойства в своих собственных условиях.
Термофиксация, кондиционирование и поверхностная обработка
Термофиксация снижает неконтролируемую усадку и помогает стабилизировать размеры после вытяжки. Кондиционирование важно, поскольку полиамид поглощает воду из воздуха. Поглощённая влага действует как пластификатор: она изменяет жёсткость, удлинение, прочность и размеры полотна. Плёнка, достигшая другого состояния влажности между испытанием и переработкой, может вести себя иначе.
Поверхностная обработка улучшает смачивание краской, покрытием или клеем. Обработка может быть нанесена на одну или обе стороны и может изменяться при хранении. Подтвердите обработанную сторону и проверьте текущее состояние поверхности, а не полагайтесь только на сертификат производства.
Какие свойства BOPA важны в упаковке?
Наиболее ценными свойствами BOPA обычно являются прочность, стойкость к проколу и растрескиванию при изгибе, прозрачность, пригодность к печати и барьер для кислорода или ароматов. Эти преимущества наиболее полезны в готовом ламинате. BOPA обычно не выбирается в качестве основного влаги или герметизирующего слоя.
Данные о свойствах становятся сопоставимыми только тогда, когда образец и условия совпадают. Записывайте идентификацию плёнки или ламината, толщину, направление MD или TD, кондиционирование, температуру, относительную влажность, редакцию метода и единицы измерения. Заявление о “высоком барьере” без этих деталей не является пригодной спецификацией.
Механические и оптические характеристики
Механические данные могут включать предел прочности при растяжении, удлинение, ударную прочность, сопротивление проколу, раздиру, стойкость к растрескиванию при изгибе и термическую усадку. Оптические данные могут включать мутность, коэффициент пропускания света, глянец и прозрачность. Каждый показатель отвечает на свой вопрос. Например, прочность на растяжение не предсказывает устойчивость к острой кости, а результат испытания на удар не устанавливает прочность сварного шва.
Ориентация также делает направление важно,. значимым. Запрашивайте результаты MD и TD там, где применим метод. Для визуальной упаковки измеряйте фактическую печатную или ламинированную структуру, когда клей, покрытие или тепловое воздействие могут изменить мутность или внешний вид. Прозрачная базовая плёнка не гарантирует прозрачный готовый пакет.
Барьер для кислорода и ароматов, влагопоглощение и кондиционирование
BOPA может обеспечивать полезное сопротивление передаче кислорода и ароматов, но её поведение зависит от влажности. Вода взаимодействует с полиамидом и изменяет молекулярную подвижность. С увеличением влажности плёнка обычно становится менее жёсткой и более растяжимой. Барьерные и размерные характеристики также могут изменяться.
Сообщайте скорость передачи кислорода с указанием метода, температуры, относительной влажности, толщины, структуры, испытуемой стороны и единиц измерения. ASTM D3985 измеряет стационарную передачу кислорода через плёнки и ламинаты с использованием кулонометрического датчика, но сам метод отмечает, что OTR не является единственным предиктором защиты упаковки.
Для чувствительных к влаге продуктов оценивайте скорости пропускания водяного пара ламината, а не предполагайте, что слой BOPA обеспечит необходимую защиту. PE, CPP, фольга, металлизация или другой барьерный слой могут выполнять эту функцию.
Каковы основные преимущества и ограничения BOPA?
BOPA оправдывает своё место, когда несколько требовательных потребностей возникают одновременно. Она предлагает сильный баланс прочности, гибкости, стойкости к проколу, прозрачности, стойкости к растрескиванию при изгибе и барьера для кислорода или ароматов. ароматов. Эта комбинация ценна для вакуумных упаковок, замороженных продуктов, острых содержимых и ламинатов, подвергающихся многократному изгибу.
Тот же материал также создаёт конструкционные и технологические ограничения:
- Чувствительность к влаге: влажность изменяет жёсткость, удлинение, размеры и барьерное поведение. Контролируйте хранение, кондиционирование и атмосферу испытаний.
- Отсутствие стандартного герметизирующего слоя: стандартный BOPA обычно требует PE, CPP или другого совместимого герметика.
- Ограниченный барьер для влаги: добавляйте подходящий слой, когда защита от водяного пара критична.
- Чувствительность к кромкам и надрезам: защищайте кромки рулонов и избегайте повреждений, которые могут вызвать обрывы полотна.
- Чувствительность к теплу и натяжению: чрезмерное тепло или нестабильное натяжение могут повлиять на размеры, регистрацию, скручивание и намотку.
- Сложность ламината: дополнительные слои, клеи, отверждение и испытания добавляют затраты и квалификационные работы.
Вопрос выбора не в том, является ли BOPA “лучше”. Вопрос в том, снижает ли её механический и барьерный вклад риск для упаковки в достаточной степени, чтобы оправдать нагрузку на ламинат и переработку. Если прокол или воздействие кислорода незначительны, более простая структура из BOPP, BOPET, PE или PP может быть более эффективной.
Какие типы плёнок BOPA и варианты поверхности доступны?
Поставщики BOPA организуют портфели по-разному, но большинство предложений можно классифицировать по функции. Ключевыми переменными являются поверхностная обработка, добавленная барьерная технология, остаточная усадка, формовочное поведение и устойчивость к целевому термическому или химическому процессу. Коммерческие названия не стандартизированы, поэтому переводите название в измеримое требование.
Обычная, обработанная, с покрытием, металлизированная и специальная BOPA
| Категория BOPA | Что изменяется | Типичная причина для выбора | Что необходимо подтвердить |
|---|---|---|---|
| Обычная или общего назначения | Базовая ориентированная полиамидная плёнка | Ламинирование, нанесение покрытия или контролируемая последующая обработка | Статус обработки, сторона, толщина, скольжение и намотка |
| Односторонняя обработка | Одна поверхность подготовлена для печати, покрытия или клея | Обратная печать или двухслойные ламинаты | Какая сторона обработана и текущее состояние поверхности |
| Двусторонняя обработка | Обе поверхности подготовлены | Промежуточный слой в трёхслойных или более сложных ламинатах | Совместимость с краской, покрытием и обоими клеями |
| С покрытием или высокобарьерный | Добавлено функциональное органическое или неорганическое покрытие | Повышенный газовый/ароматический барьер или другая специальная функция | Химия покрытия, устойчивость к изгибу, условия испытаний и статус контакта с пищевыми продуктами |
| Металлизированная | Нанесён тонкий металлический слой | Повышенный барьер для света, кислорода или аромата | Оптическая плотность, адгезия металла, точечные отверстия и устойчивость к изгибу |
| Специальная марка | Усадка, холодное формование, ретортирование, аккумуляторы или другое адаптированное поведение | Определённый процесс или конечное применение | Точная марка, технологический диапазон по результатам линейных испытаний., нормативная документация и данные валидации |
Не заменяйте категории только на основании толщины. Марка 15 мкм с односторонней обработкой для печати и марка 15 мкм с двусторонней обработкой для ретортирования могут требовать разных клеев, режимов отверждения, обращения и документов соответствия.
Как BOPA работает в многослойных ламинатных структурах?
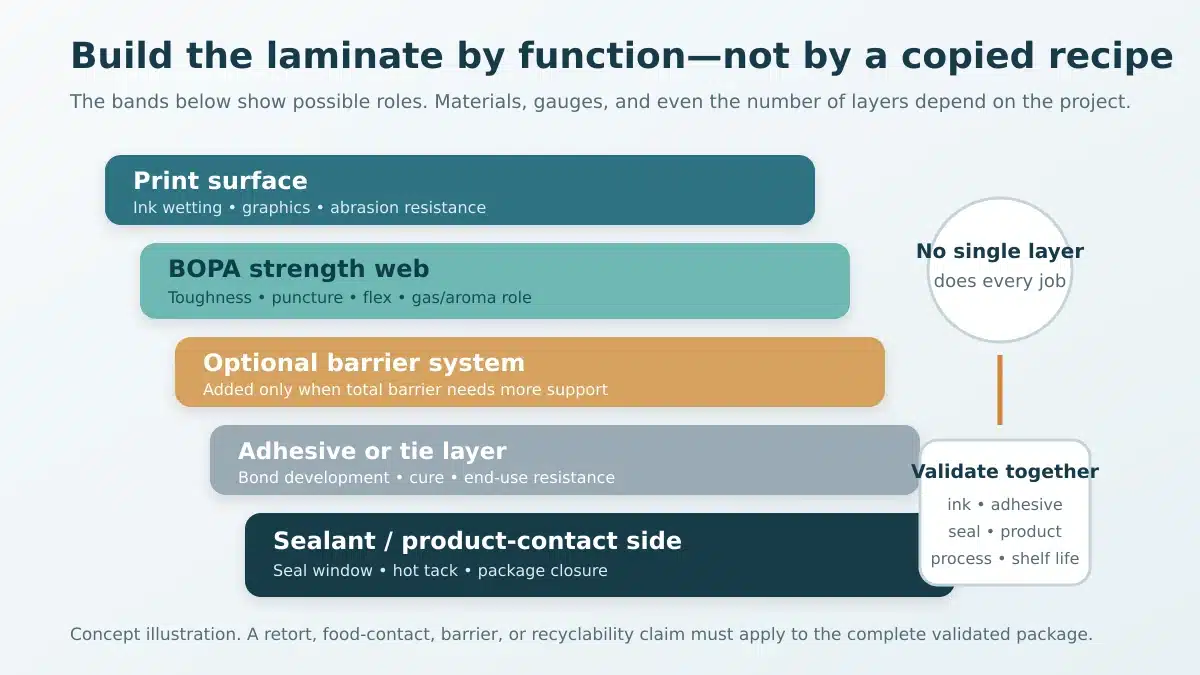
Ламинат работает, когда каждый слой имеет чёткую функцию. BOPA обычно обеспечивает прочность, стойкость к проколу, устойчивость к изгибу, поддержку печати и полезный газовый или ароматический барьер. Другой слой обычно обеспечивает термосвариваемость и большую часть влагозащиты. Дополнительные плёнки или покрытия могут обеспечивать повышенную защиту от кислорода, света или химических веществ.
Роли печатного слоя, армирующего слоя, барьерного слоя и герметизирующего слоя
Пример двухслойной структуры: BOPA с обратной печатью, ламинированная с PE. BOPA обеспечивает графику и механическую защиту, тогда как PE обеспечивает герметизацию и влагостойкость. BOPA/CPP следует аналогичной логике ролей и может подходить для герметизации на основе PP. Более требовательные структуры могут включать фольгу, металлизированная пленка, EVOH или плёнку с покрытием, обеспечивающим барьер.
Мыслите функциями, а не рецептурами:
- Печатная поверхность: обеспечивает смачивание краски, точность совмещения, внешний вид и стойкость к истиранию.
- Армирующий слой: противостоит проколу, изгибу, обращению и повреждениям при распределении.
- Барьерная система: контролирует кислород, аромат, влагу, свет или химические вещества при заявленных условиях.
- Герметизирующий слой: обеспечивает диапазон сварки, горячую склейку, стойкость к загрязнениям и закрытие упаковки.
- Клеевой или связующий слой: соединяет разнородные материалы и должен выдерживать наполнение, хранение и термическую обработку.
Опубликованная структура — лишь отправная точка. Толщина, обработка, краска, клей, отверждение, герметик, пищевой продукт, процесс наполнения и целевой срок хранения должны быть валидированы совместно. Пригодность к ретортированию относится к полной упаковке и процессу, а не только к слою BOPA.
Где используется BOPA — и когда другая плёнка лучше?
BOPA широко рассматривается для вакуумных упаковок мяса и сыра, замороженных продуктов, продуктов, склонных к проколу, переработанных продуктов, пакетов для жидкостей или паст, а также отдельных ретортных ламинатов. Она также может поддерживать промышленные, фармацевтические или технические структуры, когда важны прочность и газовый барьер. Только названия применения недостаточно; доминирующий риск отказа должен определять выбор.
Матрица выбора по соответствию применению
| Семейство материалов | Стойкость к проколу и изгибу | Роль в отношении кислорода/аромата | Роль в отношении влаги | Жёсткость и размерная стабильность |
|---|---|---|---|---|
| BOPA | Высокая | Полезная, зависит от влажности | Обычно требует поддержки | Сбалансированная, зависит от условий |
| BOPET | Умеренная или высокая; относительно жёсткая | Полезна как опорная плёнка для печати/барьера | Обычно требует поддержки | Высокая стабильность печати и размеров |
| BOPP | Умеренная; может быть хрупкой в некоторых сложных условиях | Ограниченно без покрытия/металлизации | Более выраженная роль влаги | Жесткая, прозрачная, эффективная |
| Литой ПА | Прочная и формуемая | Полезная | Обычно требует поддержки | Меньшая жесткость, обусловленная ориентацией |
| ПЭ или ориентированный ПЭ | Гибкий и термосвариваемый; прочность зависит от марки | Ограниченно без барьерного слоя | Значительная роль влаги | Более низкая жесткость без ориентации или модификации |
Используйте таблицу как краткий перечень, а не как окончательный вердикт. Материал можно объективно сравнивать только при одинаковой толщине, структуре, условиях окружающей среды и испытаний. Если приоритетом является конструкция для вторичной переработки, оценивайте полный пакет в соответствии с применимыми местными правилами проектирования и системой сбора. Ламинат, содержащий БОПА, не является автоматически пригодным или непригодным для вторичной переработки.
Как переработчикам следует печатать, ламинировать и обрабатывать БОПА?
БОПА перерабатывается надежно, когда влажность, поверхность, состояние кромки, натяжение, температура, отверждение клея и намотка контролируются как единая система. Храните неиспользованные рулоны в защитной барьерной упаковке. Избегайте поврежденных кромок, воздействия воды и неконтролируемой акклиматизации. Перед заправкой полотна убедитесь, какая сторона обработана.
Начинайте испытания со стабильным, консервативным натяжением и только необходимым нагревом для сушки и отверждения. БОПА может реагировать иначе, чем БОПЭТ или БОПП, поскольку влага изменяет его модуль упругости и размеры. Фиксируйте условия окружающей среды, возраст рулона, толщину, траекторию полотна, настройки сушильной камеры, зоны натяжения, состав клея, массу покрытия, зазор между валами, время отверждения и условия намотки.
Технологические окна и типичные виды отказов
| Симптом | Первые параметры для проверки | Почему это важно |
|---|---|---|
| Плохое смачивание краской или клеем | Правильная сторона, текущая обработка, загрязнение, совместимость краски/клея | Обработка и состояние поверхности контролируют смачивание и образование связей |
| Смещение регистра или удлинение полотна | Влажностное состояние, температура, вытяжка, баланс натяжения, толщина | Гигроскопическая кондиционирование и напряжение в полотне изменяют размеры |
| Скручивание после ламинирования | Баланс натяжения МД/ПД, несоответствие влажности, тепловая история, модуль слоев | Разнородные полотна могут накапливать неравномерное напряжение |
| Туннелирование или локальное расслоение | Равномерность покрытия, удаление растворителя, зазор, отверждение, напряжение намотки, натяжение полотна | Развитие адгезионных связей и остаточные напряжения взаимодействуют |
| Обрывы полотна от кромки | Повреждение кромки, качество резки, совмещение, пики натяжения | Пленка из нейлона чувствительна к надрезам и поврежденным кромкам |
| Блокировка, статическое электричество или плохая намотка | Поверхностное скольжение, контроль статики, твердость рулона, температура, профиль натяжения | Поверхностные свойства и намотка влияют на стабильность рулона |
При диагностике изменяйте только один контролируемый параметр за раз. Универсальные значения дин, натяжения, температуры сушки или отверждения небезопасны, поскольку оборудование, краски, клеи, толщина и структура различаются.
Как покупателям следует тестировать и специфицировать пленку БОПА?
Полезная спецификация связывает риск упаковки с методом, образцом, условиями, единицами измерения и критериями приемки. Она также определяет рулон и поверхность, которые должны поступить к переработчику. Данные поставщика могут служить для первичного отбора кандидатов, но окончательный ламинат и упаковка все равно требуют испытаний в условиях наполнения, распределения, хранения и срока годности.
План испытаний и контрольный перечень для запроса предложений
Стройте план испытаний вокруг следующих групп:
- Идентификация и размеры: полимер/марка, толщина и допуски, ширина, длина рулона, гильза, максимальный диаметр и вес рулона, правила сращивания и направление намотки.
- Механические свойства: прочность на растяжение и удлинение в МД/ПД, метод ударной нагрузки или прокола, испытания на раздир или изгиб при необходимости, термическая усадка.
- Оптические и поверхностные свойства: мутность/светопропускание, глянец при необходимости, обработанная сторона, метод испытания поверхности, коэффициент трения относительно заданной контрповерхности и интервал старения.
- Барьерные свойства: Кислородопроницаемость (ОТР) и влагопроницаемость (WVTR) для указанной пленки или ламината с указанием температуры, относительной влажности, испытуемой стороны, толщины, редакции метода и единиц измерения.
- Переработка: семейство красок и клеев, метод печати/ламинирования, ожидаемое тепловое и натяжное воздействие, сочетание с герметизирующим слоем, отверждение и конечный процесс применения.
- Качество и документация: прослеживаемость партий, сертификат анализа, условия управления изменениями, пределы дефектов, план отбора проб, срок хранения, инструкции по хранению и порядок рассмотрения претензий.
- Регуляторные требования: предполагаемое пищевое или техническое применение, целевой рынок, тип контакта, время и температура, документы о миграции или декларации, а также любые ограничения, специфичные для применения.
Для корректного сравнения методов проверьте актуальный стандарт перед испытаниями. На момент составления данного руководства в соответствующий каталог входят ASTM D3985 для ОТР, D882 для прочностных свойств тонких пленок, D1894 для трения пленок, F1249 для WVTR и D1003 для мутности и светопропускания. Эти методы определяют область измерений; они не устанавливают универсальное проходное значение для БОПА.
Часто задаваемые вопросы о пленке БОПА
Поддается ли пленка БОПА термосварке самостоятельно?
Стандартный БОПА, как правило, не выбирается в качестве термосвариваемого слоя. Большинство упаковок сочетают его с ПЭ, ПП или другим герметизирующим слоем, предназначенным для требуемой температуры инициации сварки, горячей адгезии, устойчивости к загрязнениям и конечной прочности шва. Специальные конструкции могут отличаться, поэтому подтверждайте точную марку и полный ламинат, а не предполагайте свариваемость на основе слова “БОПА”.”
Является ли BOPA тем же, что и нейлоновая пленка?
БОПА — это тип нейлоновой или полиамидной пленки, но не каждая нейлоновая пленка является БОПА. Нейлоновая пленка может быть литой, выдувной, неориентированной, двухосноориентированной, однослойной или соэкструзионной. БОН и ОПА — распространенные альтернативные термины для ориентированного полиамида. Запросите у поставщика данные о семействе полимера, методе ориентации, марке, толщине и обработке.
Как влажность влияет на пленку БОПА?
Полиамид поглощает влагу из воздуха. Вода действует как пластификатор, что может снижать жесткость и увеличивать удлинение, гибкость и прочность. Размеры и барьерные свойства также могут изменяться. Храните рулоны в защитной упаковке, кондиционируйте и тестируйте их последовательно, фиксируйте температуру и относительную влажность при каждом сравнении данных или поведения в процессе печати.
Можно ли использовать БОПА в упаковке для ретортирования?
Да, подходящие марки БОПА могут использоваться в ретортных ламинатах. Утверждение должно относиться к точной марке и полной структуре. Проверяйте краску, клей, барьерные слои, герметизирующий слой, швы, пищевой продукт, цикл стерилизации, срок хранения и документы о контакте с пищевыми продуктами для целевого рынка. Общий технический паспорт БОПА не доказывает готовность пакета к ретортированию.
Можно ли перерабатывать упаковку на основе БОПА?
Это зависит от комплексного решения и реальной конструкции системы переработки.
Какая информация требуется поставщику BOPA для подготовки рекомендации?
Предоставьте упаковку готового продукта.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German