
BOPA Le film est un film de polyamide biaxialement orienté utilisé lorsque l'emballage souple nécessite une résistance mécanique, la résistance à la perforation, une clarté et une barrière utile à l'oxygène ou aux arômes. Il constitue rarement l'intégralité de l'emballage à lui seul. Les acheteurs sélectionnent normalement un grade de BOPA, puis le combinent avec des couches d'impression, de barrière, d'adhésif et de scellage adaptées au produit et au procédé. Le bon choix dépend donc de l'humidité, des conditions de transformation, de la conception du stratifié, des méthodes d'essai et des essais d'emballage — et non d'une seule valeur de fiche technique.
Qu'est-ce que le film BOPA, et que change la bi-orientation ?
Pour le contexte réglementaire, consultez la FDA américaine. relatives aux emballages alimentaires avant d’approuver une utilisation en contact alimentaire prévue.

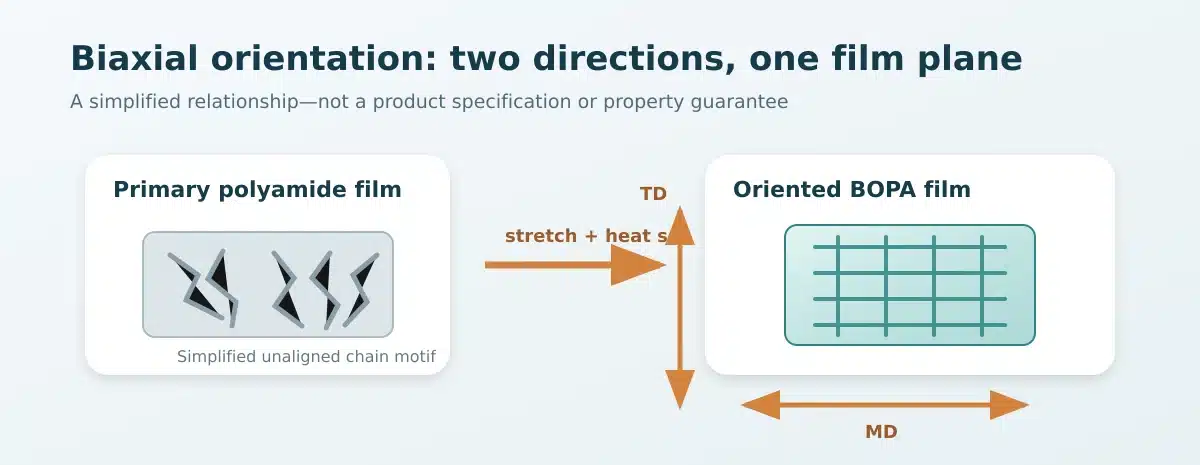
Le BOPA est un film de polyamide étiré dans deux directions : le sens machine (MD) et le sens travers (TD). Le procédé aligne les chaînes polymères dans le plan du film et est suivi d'une stabilisation thermique. Par rapport à un film non orienté fabriqué à partir d'un polyamide similaire, cela crée une bande plus équilibrée et plus contrôlée pour l'impression, l'enduction, la métallisation et la stratification.
L'orientation ne crée pas un ensemble de propriétés fixes. Le type de résine, l'historique d'étirage, le thermofixage, l'épaisseur, traitement de surface,, et le conditionnement en humidité affectent tous le résultat final. Le “ BOPA ” doit donc être traité comme une famille de matériaux et de procédés, et non comme un grade universel.
Terminologie BOPA, BON et OPA
BOPA signifie polyamide biaxialement orienté. BON signifie nylon biaxialement orienté, tandis que OPA est une forme abrégée de polyamide orienté. Les fournisseurs peuvent utiliser ces termes pour des familles de films globalement similaires. Cependant, “ film de nylon ” seul est plus large : il peut également décrire des films de polyamide coulés, soufflés, non orientés, monocouches ou coextrudés.
Lors de l'examen d'une offre, confirmez la famille de polymères, si la bande est biaxialement orientée, la voie d'orientation, le côté traité, l'épaisseur nominale et l'application prévue. Une étiquette telle que “ nylon 15 μm ” n'établit pas ces détails.
De la résine de polyamide au film orienté
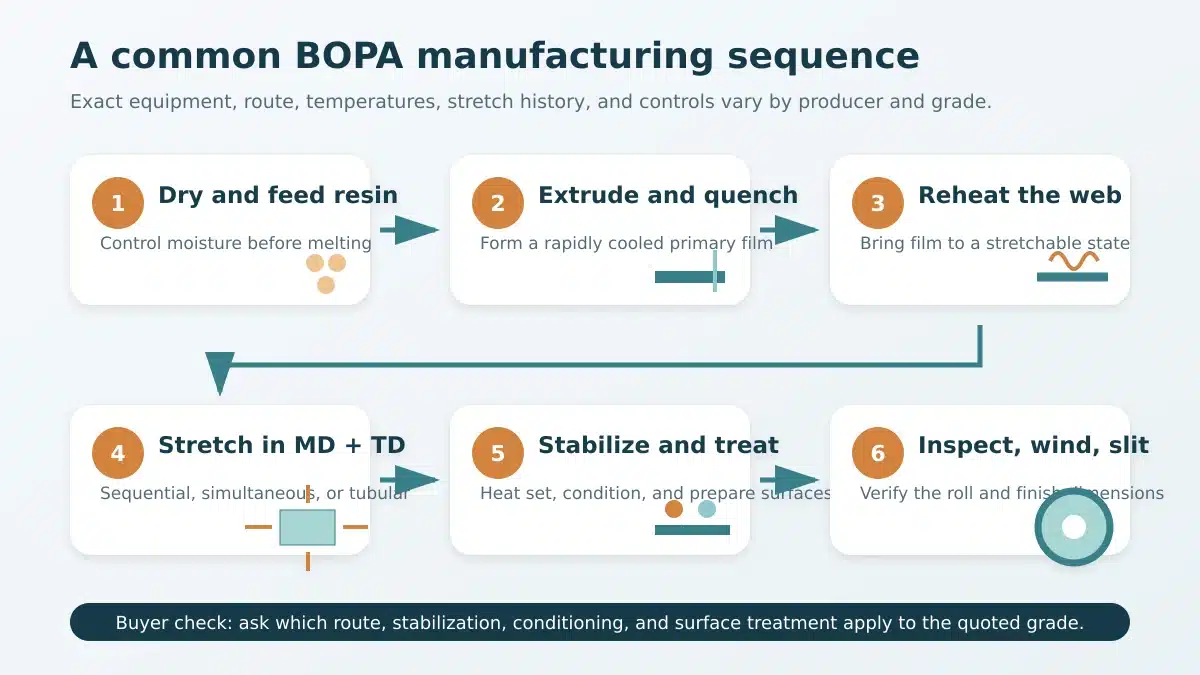
La plupart des BOPA d'emballage commencent par une résine de polyamide de qualité film, souvent de la famille PA6. Le producteur fait fondre et extrude la résine en un film primaire, le refroidit rapidement, le réchauffe, puis l'étire dans les sens MD et TD. Le thermofixage stabilise ensuite la structure orientée avant l'enroulement et le refendage.
Le modèle mental utile est directionnel : l'extrusion crée le film de base ; l'étirage l'organise selon deux axes ; le thermofixage contrôle le mouvement résiduel ; le conditionnement amène le polyamide hygroscopique vers un état d'humidité défini. Chaque étape modifie la façon dont la bande se comportera ultérieurement sur une presse ou une stratifieuse.
Comment les films BOPA sont-ils fabriqués ?
La production de BOPA commence par une gestion de la résine contrôlée en humidité et une extrusion. Un film primaire rapidement refroidi est ensuite réchauffé à un état étirable. Le film est orienté dans deux directions, thermofixé, traité si nécessaire, conditionné, inspecté, enroulé et refendu. Les producteurs utilisent différentes voies d'orientation, de sorte que deux films ayant le même polymère et la même épaisseur peuvent néanmoins se comporter différemment.
Un flux de procédé pratique est le suivant :
- Sécher et alimenter la résine de polyamide.
- Fondre, filtrer, extruder et refroidir rapidement un film primaire.
- Réchauffer et étirer le film dans les sens MD et TD.
- Thermofixer ou recuire la bande orientée.
- Conditionner et appliquer le traitement de surface spécifié.
- Inspecter, enrouler, vieillir si nécessaire et refendre à aux dimensions du rouleau,.
Orientation séquentielle, simultanée et tubulaire
Dans le traitement séquentiel sur rampe, la bande est étirée dans une direction puis dans l'autre, généralement MD puis TD. Les systèmes simultanés sur rampe étirent les deux directions dans une seule zone d'étirage. Le traitement tubulaire ou à double bulle dilate un tube réchauffé afin que l'orientation se développe autour et le long de la bulle.
Ces voies créent différents historiques de contraintes et défis de contrôle de procédé. Aucune n'est automatiquement supérieure. Un transformateur doit demander quelle voie a produit le grade cité et valider le repérage, le retrait, le gondolage, l'équilibre mécanique et la barrière dans ses propres conditions.
Thermofixage, conditionnement et traitement de surface
Le thermofixage réduit le retrait non contrôlé et aide à stabiliser les dimensions après l'étirage. Le conditionnement est important car le polyamide absorbe l'eau de l'air. L'humidité absorbée agit comme un plastifiant : elle modifie la rigidité, l'allongement, la ténacité et les dimensions de la bande. Un film qui atteint un état d'humidité différent entre les essais et la transformation peut ne pas se comporter de la même manière.
Le traitement de surface favorise le mouillage de l'encre, du revêtement ou de l'adhésif. Le traitement peut être appliqué sur un seul côté ou sur les deux côtés, et il peut changer pendant le stockage. Confirmez le côté traité et testez son état de surface actuel plutôt que de vous fier uniquement au certificat de production.
Quelles propriétés du BOPA importent dans l'emballage ?
Les propriétés les plus précieuses du BOPA sont généralement la ténacité, la résistance à la perforation et à la fissuration par flexion, la transparence, l'imprimabilité et la barrière à l'oxygène ou aux arômes. Ces avantages sont les plus utiles dans un stratifié complet. Le BOPA n'est normalement pas choisi comme couche principale moisture barrier ou comme couche de scellage.
Les données de propriétés ne deviennent comparables que lorsque l'échantillon et les conditions correspondent. Enregistrez l'identité du film ou du stratifié, l'épaisseur, la direction MD ou TD, le conditionnement, la température, l'humidité relative, l'édition de la méthode et les unités. Une affirmation de “ haute barrière ” sans ces détails n'est pas une spécification utilisable.
Performance mécanique et optique
Les données mécaniques peuvent inclure résistance à la traction, l'allongement, l'impact, la perforation, la déchirure, la résistance à la fissuration par flexion et le retrait thermique. Les données optiques peuvent inclure le voile, la transmittance lumineuse, la brillance et la clarté. Chacune répond à une question différente. Par exemple, la résistance à la traction ne prédit pas la résistance à un os pointu, tandis qu'un résultat d'impact n'établit pas la résistance de scellage.
L'orientation rend également la direction importante. Demandez les résultats MD et TD lorsque la méthode s'applique. Pour l'emballage visuel, mesurez la structure imprimée ou stratifiée réelle lorsque l'adhésif, le revêtement ou l'exposition à la chaleur peut modifier le voile ou l'apparence. Un film de base clair ne garantit pas un sachet fini clair.
Barrière à l'oxygène et aux arômes, absorption d'humidité et conditionnement
Le BOPA peut fournir une résistance utile à la transmission de l'oxygène et des arômes, mais son comportement dépend de l'humidité. L'eau interagit avec le polyamide et modifie la mobilité moléculaire. À mesure que l'humidité augmente, le film devient généralement moins rigide et plus extensible. Le comportement barrière et dimensionnel peut également changer.
Rapportez Le BOPET est généralement en tête de la présélection lorsqu'un voile structurel rigide et dimensionnellement stable est souhaité. Le BOPA est généralement en tête lorsque la perforation, les chocs, la flexion ou les arêtes vives dominent. Le BOPP offre un rapport rigidité/poids et des performances mécaniques générales utiles pour de nombreuses applications d'emballage, d'étiquetage et de suremballage. avec la méthode, la température, l'humidité relative, l'épaisseur, la structure, le côté testé et les unités. L'ASTM D3985 mesure la transmission d'oxygène en régime permanent à travers les films et stratifiés à l'aide d'un capteur coulométrique, mais la méthode elle-même note que l'OTR n'est pas le seul prédicteur de la protection de l'emballage.
Pour les produits sensibles à l'humidité, évaluez le le taux de transmission de vapeur d’eau du stratifié plutôt que de supposer que la couche de BOPA fournira la protection nécessaire. Le PE, le CPP, l'aluminium, la métallisation ou une autre couche barrière peut assumer cette fonction.
Quels sont les principaux avantages et limites du BOPA ?
Le BOPA trouve sa place lorsque plusieurs exigences exigeantes se présentent ensemble. Il offre un équilibre solide entre ténacité, flexibilité, résistance à la perforation, clarté, résistance à la fissuration par flexion et barrière à l'oxygène ou aux la barrière aux arômes. Cette combinaison est précieuse pour les emballages sous vide, les produits surgelés, les contenus pointus et les stratifiés exposés à des flexions répétées.
Le même matériau crée également des contraintes de conception et de procédé :
- Sensibilité à l'humidité : l'humidité modifie la rigidité, l'allongement, les dimensions et le comportement barrière. Contrôlez le stockage, le conditionnement et l'atmosphère d'essai.
- Pas de couche de scellage par défaut : le BOPA standard nécessite généralement du PE, du CPP ou un autre agent de scellage compatible.
- Barrière à l'humidité limitée : ajoutez une couche appropriée lorsque la protection contre la vapeur d'eau est critique.
- Sensibilité aux bords et aux entailles : protégez les bords des rouleaux et évitez les dommages pouvant provoquer des ruptures de bande.
- Sensibilité à la chaleur et à la tension : une chaleur excessive ou une tension instable peut affecter les dimensions, le repérage, le gondolage et l'enroulement.
- Complexité du stratifié : les couches supplémentaires, les adhésifs, le durcissement et les essais ajoutent des coûts et un travail de qualification.
La question de sélection n'est pas de savoir si le BOPA est “ meilleur ”. Il s'agit de savoir si sa contribution mécanique et barrière réduit suffisamment le risque d'emballage pour justifier la charge du stratifié et de la transformation. Si l'exposition à la perforation ou à l'oxygène est mineure, une structure plus simple en BOPP, BOPET, PE ou PP peut être plus efficace.
Quels types de films BOPA et options de surface sont disponibles ?
Les fournisseurs de BOPA organisent leurs portefeuilles différemment, mais la plupart des offres peuvent être classées par fonction. Les variables clés sont le traitement de surface, la technologie de barrière ajoutée, le retrait résiduel, le comportement de formage et la résistance au processus thermique ou chimique cible. Les noms commerciaux ne sont pas normalisés, alors traduisez le nom en une exigence mesurable.
Plain, Treated, Coated, Metallized, and Specialty BOPA
| BOPA category | What changes | Typical reason to specify it | What to confirm |
|---|---|---|---|
| Plain or general-purpose | Base oriented polyamide web | Lamination, coating, or controlled downstream treatment | Treatment status, side, gauge, slip, and winding |
| One-side treated | One surface prepared for ink, coating, or adhesive | Reverse printing or two-layer laminates | Which side is treated and current surface condition |
| Two-side treated | Both surfaces prepared | Middle web in triplex or more complex laminates | Compatibility with ink, coating, and both adhesives |
| Coated or high-barrier | Functional organic or inorganic coating added | Higher gas/aroma barrier or another specialty function | Coating chemistry, flex durability, test conditions, and food-contact status |
| Métallisé | Thin metal layer applied | Higher light, oxygen, or aroma barrier | Optical density, metal adhesion, pinholes, and flex performance |
| Specialty grade | Shrink, cold-forming, retort, battery, or other tailored behavior | A defined process or end use | Exact grade, Fenêtre de processus, regulatory documents, and validation data |
Do not substitute categories based on thickness alone. A 15 μm one-side-treated printing grade and a 15 μm two-side-treated retort grade may require different adhesives, curing, handling, and compliance documents.
How Does BOPA Work in Multilayer Laminate Structures?
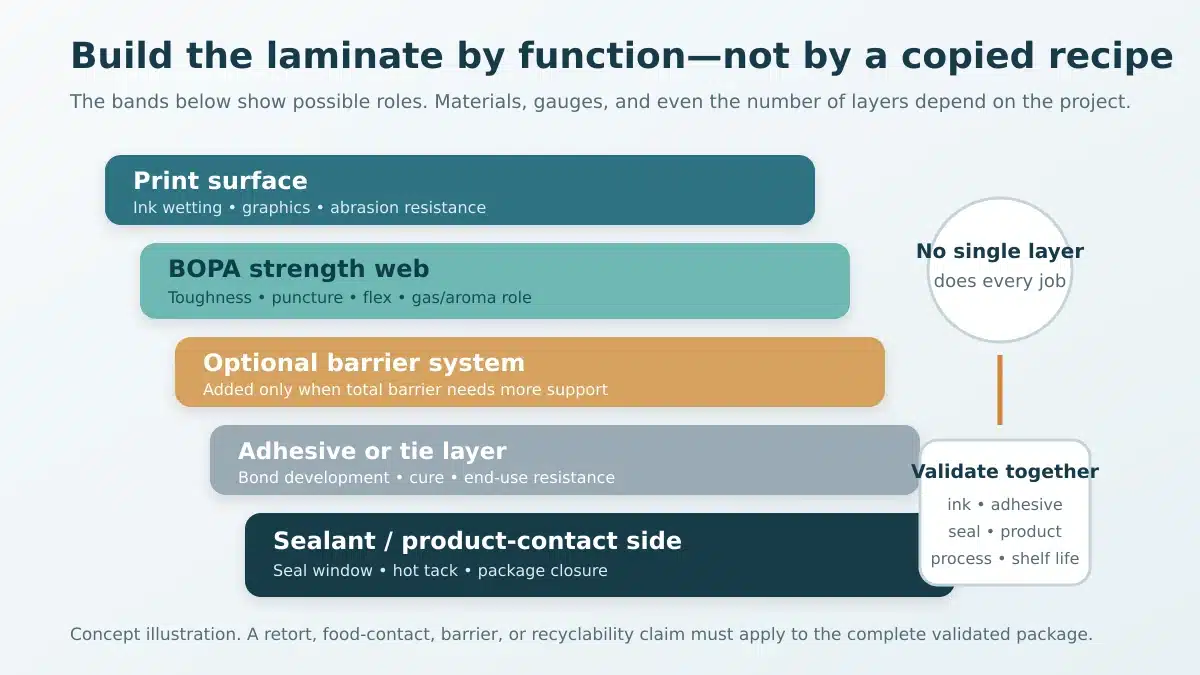
A laminate works when each layer has a clear job. BOPA commonly contributes toughness, puncture resistance, flex durability, print support, and useful gas or aroma barrier. Another layer normally provides heat sealing and much of the moisture barrier. Additional webs or coatings may provide higher oxygen, light, or chemical protection.
Print Web, Strength Layer, Barrier Layer, and Sealant Roles
An illustrative two-layer structure is reverse-printed BOPA laminated to PE. BOPA supports graphics and mechanical protection, while PE supplies sealing and moisture resistance. BOPA/CPP follows similar role logic and can suit PP-based sealing needs. More demanding structures may add foil, film métallisé, EVOH, or a coated barrier web.
Think in functions rather than recipes:
- Print surface: supports ink wetting, registration, appearance, and abrasion resistance.
- Strength web: resists puncture, flexing, handling, and distribution damage.
- Barrier system: controls oxygen, aroma, moisture, light, or chemicals at declared conditions.
- Sealant: creates the fenêtre de scellage, hot tack, contamination resistance, and package closure.
- Adhesive or tie layer: bonds unlike materials and must survive filling, storage, and thermal processing.
A published stack is only a starting point. Gauge, treatment, ink, adhesive, cure, sealant, food, filling process, and shelf-life target must be validated together. Retort suitability belongs to the complete package and process—not to the BOPA layer alone.
Where Is BOPA Used—and When Is Another Film Better?
BOPA is widely considered for vacuum meat and cheese packs, frozen foods, puncture-prone products, processed foods, liquid or paste pouches, and selected retort laminates. It can also support industrial, pharmaceutical, or technical structures when toughness and gas barrier matter. The application name alone is not enough; the dominant failure risk should drive selection.
Application-Fit Selection Matrix
| Famille de matériaux | Puncture and flex toughness | Oxygen/aroma role | Moisture role | Stiffness and dimensional control |
|---|---|---|---|---|
| BOPA | Forte | Useful, humidity-dependent | Usually needs support | Balanced, condition-dependent |
| BOPET | Moderate to strong; relatively stiff | Useful as a print/barrier support web | Usually needs support | Strong print and dimensional stability |
| BOPP | Moderate; can be brittle in some demanding conditions | Limité sans revêtement/métallisation | Rôle de l'humidité plus marqué | Rigide, clair, efficace |
| PA coulé | Résistant et formable | Utile | Usually needs support | Rigidité moins liée à l'orientation |
| PE ou PE orienté | Flexible et thermoscellable ; ténacité dépendante du grade | Limité sans couche barrière | Rôle important de l'humidité | Rigidité inférieure sauf si orienté ou conçu spécifiquement |
Utilisez le tableau comme une liste préliminaire, et non comme un verdict. Un matériau ne peut être comparé équitablement qu'à même épaisseur, structure, environnement et conditions d'essai. Si la conception pour le recyclage est une priorité, évaluez l'ensemble de l'emballage par rapport au guide de conception local applicable et au système de collecte. Un stratifié contenant du BOPA n'est ni automatiquement recyclable ni automatiquement non recyclable.
Comment les transformateurs doivent-ils imprimer, contrecoller et manipuler le BOPA ?
Le BOPA se transforme de manière fiable lorsque l'humidité, la surface, l'état des bords, la tension, la chaleur, la réticulation de l'adhésif et l'enroulage sont contrôlés comme un système unique. Conservez les rouleaux non utilisés dans leur emballage barrière de protection. Évitez les bords endommagés, l'exposition à l'eau et l'acclimatation non contrôlée. Confirmez quelle surface est traitée avant d'introduire le film dans la machine.
Commencez les essais avec une tension stable et prudente, et uniquement la chaleur nécessaire au séchage et à la réticulation. Le BOPA peut réagir différemment du BOPET ou du BOPP car l'humidité modifie son module et ses dimensions. Enregistrez les conditions ambiantes, l'âge du rouleau, l'épaisseur, le parcours du film, les réglages du four, les zones de tension, le mélange d'adhésif, le poids de revêtement, le point de contact (nip), le temps de réticulation et les conditions d'enroulage.
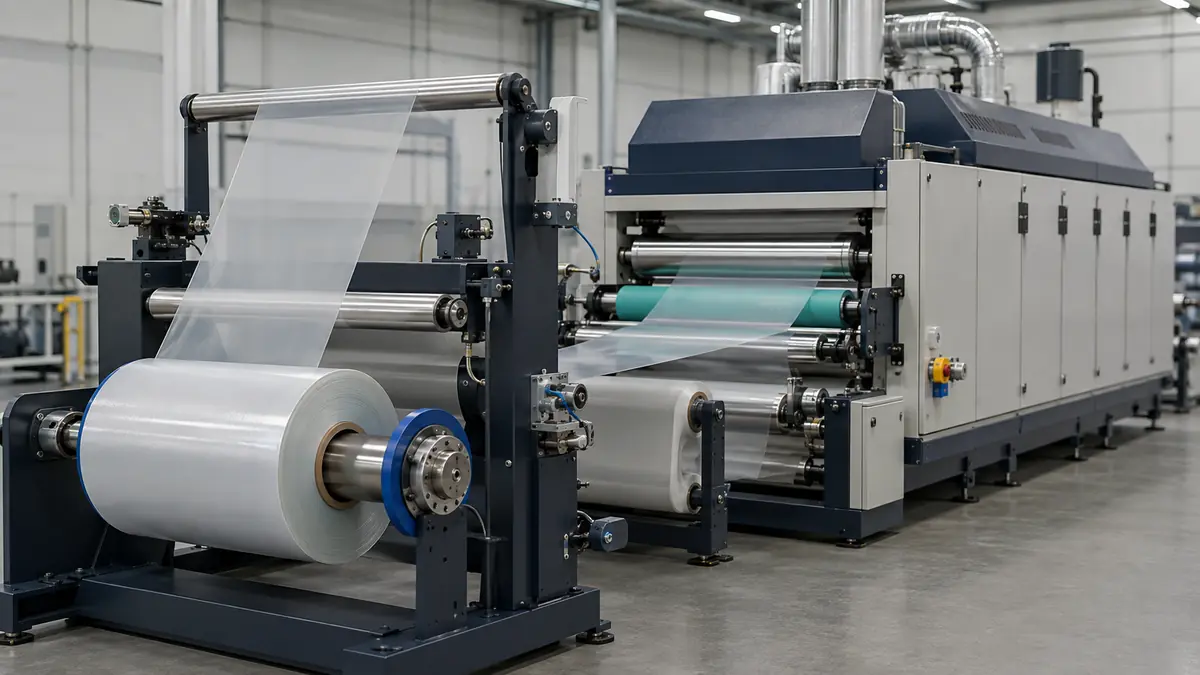
Fenêtres de process et modes de défaillance courants
| Symptôme | Premières variables à vérifier | Pourquoi c'est important |
|---|---|---|
| Mouillage médiocre de l'encre ou de l'adhésif | Bon côté, traitement actuel, contamination, compatibilité encre/adhésif | Le traitement et l'état de surface contrôlent le mouillage et la formation de la liaison |
| Dérive du repérage ou allongement du film | État d'humidité, chaleur, étirage, équilibre des tensions, épaisseur | Le conditionnement hygroscopique et les contraintes du film modifient les dimensions |
| Bouclage (curl) après contrecollage | Équilibre des tensions MD/TD, déséquilibre d'humidité, historique thermique, module des couches | Des films dissemblables peuvent stocker des contraintes inégales |
| Tunneling ou délamination locale | Uniformité du revêtement, élimination des solvants, point de contact (nip), réticulation, contrainte d'enroulage, tension du film | Le développement de la liaison et les contraintes résiduelles interagissent |
| Ruptures du film à partir du bord | Dommages aux bords, qualité de refendage, alignement, pics de tension | Le film de nylon peut être sensible aux entailles et aux bords endommagés |
| Blocage, électricité statique ou mauvais enroulage | Glissement de surface, contrôle statique, dureté du rouleau, température, décroissance de tension | Le comportement de surface et d'enroulage affecte la stabilité du rouleau |
Modifiez une seule variable contrôlée à la fois lors du diagnostic. Les réglages universels de dyne, tension, four ou réticulation ne sont pas sûrs car les équipements, encres, adhésifs, épaisseurs et structures diffèrent.
Comment les acheteurs doivent-ils tester et spécifier le film BOPA ?
Une spécification utile relie le risque de l'emballage à une méthode, un échantillon, une condition, une unité et une règle d'acceptation. Elle définit également le rouleau et la surface qui doivent arriver chez le transformateur. Les données fournisseurs peuvent servir au présélection, mais le stratifié final et l'emballage nécessitent encore des essais dans les conditions de remplissage, distribution, stockage et durée de vie.
Plan d'essai et liste de contrôle RFQ
Élaborez le plan d'essai autour de ces groupes :
- Identité et dimensions : polymère/grade, épaisseur et tolérance, largeur, longueur du rouleau, mandrin, diamètre et poids maximum du rouleau, règles de jonction et sens d'enroulage.
- Mécanique : résistance à la traction et allongement en MD/TD, méthode d'impact ou de perforation, essai de déchirure ou de flexion le cas échéant, et retrait thermique.
- Optique et surface : voile/transmittance, brillance si nécessaire, côté traité, méthode d'essai de surface, coefficient de frottement contre la contreface définie et intervalle de vieillissement.
- Barrière : OTR et WVTR pour le film ou le stratifié spécifié, avec température, HR, côté d'essai, épaisseur, édition de la méthode et unités.
- Transformation : famille d'encre et d'adhésif, voie d'impression/contrecollage, exposition attendue à la chaleur et à la tension, association avec le thermoscellant, réticulation et processus d'utilisation finale.
- Qualité et documentation : traçabilité des lots, certificat d'analyse, conditions de contrôle des modifications, limites de défauts, plan d'échantillonnage, durée de conservation, instructions de stockage et processus de réclamation.
- Réglementaire : usage alimentaire ou technique prévu, marché cible, type de contact, temps et température, documents de migration ou de déclaration, et toute restriction spécifique à l'application.
Pour des comparaisons basées sur des méthodes, vérifiez la norme en vigueur avant les essais. Au moment de la rédaction de ce guide, les pages de catalogue pertinentes incluent l'ASTM D3985 pour l'OTR, la D882 pour les propriétés de traction des films minces, la D1894 pour le frottement des films, la F1249 pour le WVTR et la D1003 pour le voile et la transmittance lumineuse. Ces méthodes définissent le champ de mesure ; elles ne fixent pas de valeur de passage universelle pour le BOPA.
FAQ sur le film BOPA
Le film BOPA se thermoscelle-t-il par lui-même ?
Le BOPA standard n'est généralement pas choisi comme couche de thermoscellage. La plupart des emballages l'associent à du PE, du CPP ou un autre thermoscellant conçu pour la température d'initiation de scellage requise, le hot tack, la résistance à la contamination et la résistance finale du scellage. Les constructions spéciales peuvent différer, confirmez donc le grade exact et le stratifié complet plutôt que de supposer la scellabilité à partir du mot “ BOPA ”.”
Le BOPA est-il identique au film de nylon ?
Le BOPA est un type de film de nylon ou de polyamide, mais tous les films de nylon ne sont pas du BOPA. Le film de nylon peut être coulé, soufflé, non orienté, biaxialement orienté, monocouche ou coextrudé. BON et OPA sont des termes alternatifs courants pour le polyamide orienté. Demandez au fournisseur de préciser la famille de polymère, la voie d'orientation, le grade, l'épaisseur et le traitement.
Comment l'humidité affecte-t-elle le film BOPA ?
Le polyamide absorbe l'humidité de l'air. L'eau agit comme un plastifiant, ce qui peut réduire la rigidité et augmenter l'allongement, la flexibilité et la ténacité. Les dimensions et le comportement barrière peuvent également changer. Stockez les rouleaux dans un emballage protecteur, conditionnez-les et testez-les de manière cohérente, et enregistrez la température et l'humidité relative chaque fois que des données ou le comportement en presse sont comparés.
Le BOPA peut-il être utilisé dans les emballages retort ?
Oui, des grades de BOPA appropriés peuvent être utilisés dans les stratifiés retort. La revendication doit s'appliquer au grade exact et à la structure complète. Validez l'encre, l'adhésif, les couches barrière, le thermoscellant, les scellages, l'aliment, le cycle de stérilisation, la période de stockage et les documents de contact alimentaire du marché cible. Une fiche technique de BOPA à usage général ne prouve pas qu'une poche est prête pour le retort.
Les emballages à base de BOPA peuvent-ils être recyclés ?
Cela dépend de l’ensemble complet et de la conception réelle du système de recyclage.
Quelles informations un fournisseur de BOPA nécessite-t-il pour formuler une recommandation ?
Fournir l’emballage du produit conditionné.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German