
Centerfold, single-wound e shrink tubing non sono tre famiglie di resine. Sono tre modalità di presentazione di un film termoretraibile al processo di confezionamento. Questa distinzione è importante perché un nome di polimero familiare non garantisce che una bobina possa essere caricata, guidata, sigillata o adattata a una specifica confezionatrice.
Una nota terminologica va fatta subito: “single wrap” è ambiguo. I termini consolidati per i formati in bobina sono: film single-wound e film piatto. Questa guida mantiene il titolo richiesto, ma utilizza “single-wound” nella discussione tecnica. L'obiettivo pratico non è incoronare un formato come il migliore. È identificare il formato che la vostra attrezzatura può formare, le dimensioni di cui il vostro imballaggio necessita e il grado esatto che può superare un test controllato. Laminato stampato termostabile.
Innanzitutto, separare il formato della bobina dal materiale del film
Per il contesto normativo, consultare la FDA statunitense. della FDA statunitense sugli imballaggi alimentari prima di approvare un uso previsto a contatto con gli alimenti.
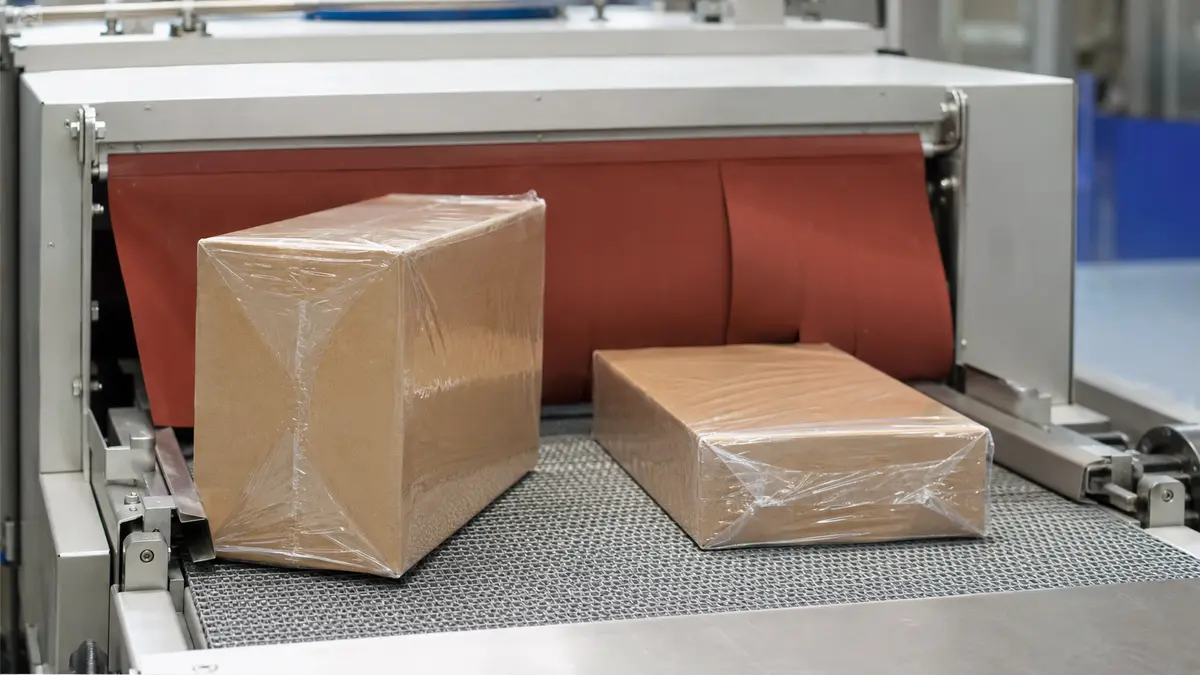
Clysar definisce il film single-wound come film piatto avvolto su un nucleo. Centerfold e tubing descrivono altre presentazioni fisiche del film. Nessuna di queste etichette, da sola, specifica la famiglia di polimeri, la struttura degli strati, l'orientamento, forza di restringimento, la finestra di sigillatura, lo spessore, lo stato di idoneità al contatto alimentare o l'idoneità per una particolare linea.
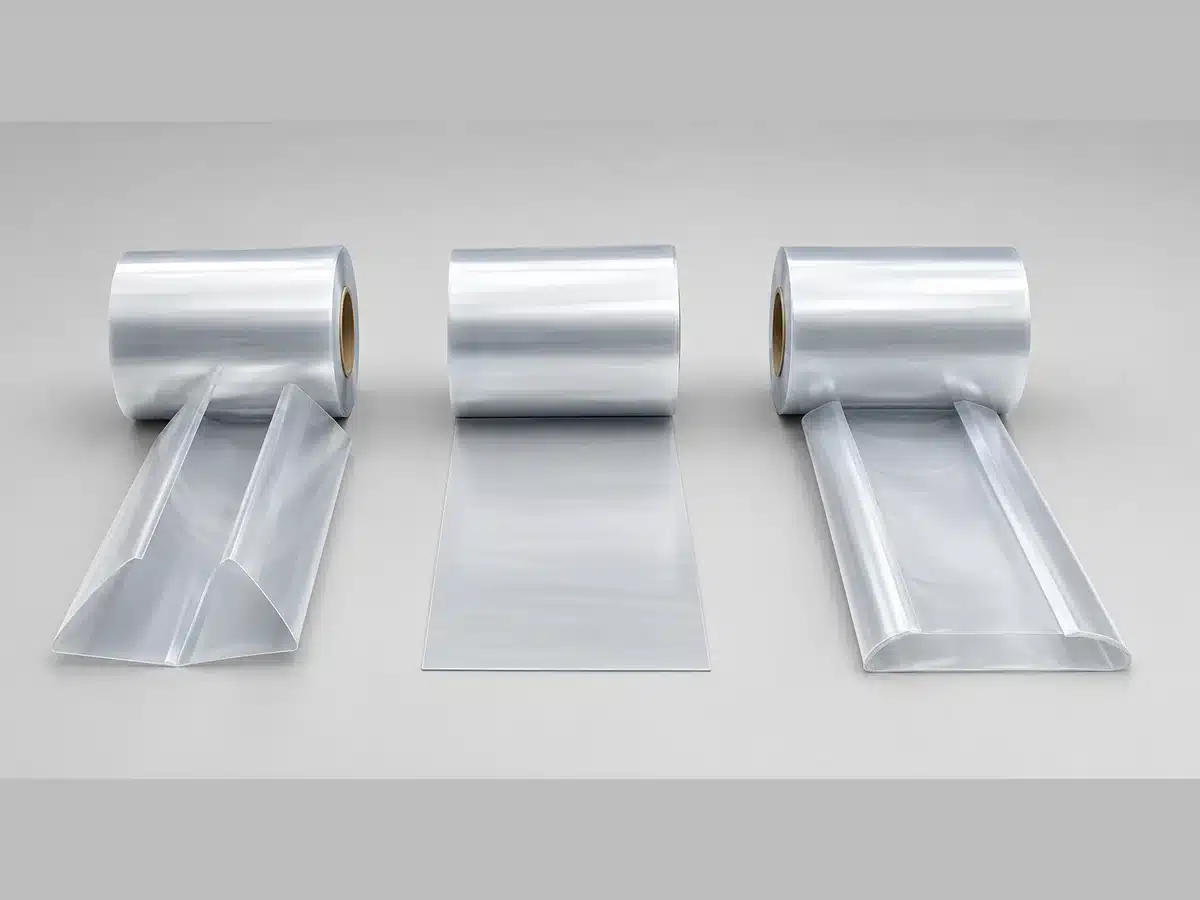
La presentazione della bobina e il grado di resina rispondono a domande diverse
Considerate una specifica di film termoretraibile come tre decisioni collegate:
- Presentazione della bobina: centerfold, film piatto single-wound o tubing layflat.
- Costruzione del film: la famiglia di resine esatta del fornitore, struttura multistrato, il grado, lo spessore e le opzioni come la perforazione.
- Percorso applicativo: la confezionatrice, il formatore, la sigillatrice, il tunnel, l'orientamento del prodotto e la produzione target.
Modificare anche un solo strato può cambiare il risultato. Un grado poliolefinico offerto come film piegato e piatto può avere diverse lunghezze di bobina, esigenze di movimentazione o stato di magazzino. Una confezionatrice che accetta una larghezza centerfold può rifiutare un'altra bobina a causa del diametro interno o esterno del nucleo.
Cosa intendono di solito i fornitori per “single wrap”
Non inserite “single wrap” da solo in una richiesta di preventivo. Se intendete un film non piegato, scrivete film termoretraibile single-wound (piatto) e aggiungete la convenzione di larghezza richiesta. Se intendete un imballaggio avvolto una volta attorno al prodotto, descrivete invece il modello di sigillatura previsto e il percorso della macchina. Una terminologia chiara impedisce al fornitore di quotare una forma di film fisicamente diversa da quella che la vostra attrezzatura si aspetta.
La distinzione protegge anche i confronti tra materiali. Poliolefina, PVC, e polietilene sono categorie di materiali; centerfold, film piatto e tubing sono scelte di conversione o presentazione della bobina. Valutate entrambe, ma non sostituite mai una decisione con l'altra.
Film termoretraibile Centerfold: Un film pre-piegato per apertura e sigillatura
Il film centerfold inizia come un film piatto piegato longitudinalmente. Sulla bobina, un bordo longitudinale è la piega e il lato opposto si apre in due strati. Questa tasca integrata consente a un operatore o a una confezionatrice di posizionare il prodotto tra gli strati prima che i bordi rimanenti vengano sigillati.
Piega, lato aperto e larghezza della bobina
I fornitori quotano comunemente la larghezza centerfold come larghezza piegata. Con questa convenzione, un film centerfold da 500 mm si apre a circa 1.000 mm di larghezza totale del film. “Comunemente” è importante: mettete la convenzione per iscritto piuttosto che affidarvi a un'abitudine presunta del catalogo.
La larghezza aperta non equivale comunque alla circonferenza utile dell'imballaggio. L'imballaggio necessita di spazio per l'altezza del prodotto, la registrazione o il tracciamento, il posizionamento della sigillatura, il comportamento del ritiro e la geometria della confezionatrice. Una formula di screening può aiutare a selezionare una larghezza di prova, ma la conferma del fornitore e della macchina dovrebbe decidere l'ordine della bobina.
Registrate anche l'orientamento della piega e la direzione di srotolamento. La piega deve avvicinarsi al prodotto e alle guide correttamente, e una piegatura o un tracciamento irregolare possono creare grinze, sigillature instabili o scarti inutili. L'aria deve fuoriuscire dopo la chiusura del film; una perforazione appropriata o un altro metodo di sfogo aiuta a prevenire che il sacchetto sigillato rimanga gonfio nel tunnel.
Percorsi L-bar e side-seal
Una sigillatrice L-bar è un percorso naturale per il centerfold. Il prodotto entra tra gli strati e la barra a L taglia e sigilla i lati aperti in un unico ciclo. La descrizione di Plexpack delle attrezzature L-bar nota anche il ruolo della perforazione nello sfogo dell'aria intrappolata prima che l'imballaggio si ritiri.
Il centerfold può apparire anche su sistemi side-seal, ma la side-sealer è una categoria di macchina, non una prova di compatibilità universale del film. Confermate il percorso del film della macchina, la larghezza massima, i limiti di nucleo e diametro esterno, la disposizione della perforazione, la tecnologia di sigillatura e la gamma di prodotti. Il manuale OEM e un test di prova sono essenziali.
Film termoretraibile Single-Wound: Un film piatto, formato sulla macchina
Il film single-wound è un film piatto avvolto direttamente su un nucleo. A differenza del centerfold, non ha una tasca pre-piegata. La macchina deve guidare e formare il film attorno al prodotto, o aggiungere una centerfolder prima di un percorso di sigillatura alimentato a centerfold.
Come un film piatto diventa un imballaggio
Su una confezionatrice lap-seal, il film piatto viene trascinato attraverso un aratro di formatura. Il formatore avvolge il film attorno al prodotto, i bordi longitudinali si sovrappongono—comunemente sotto il prodotto—e la sovrapposizione viene unita. Un dispositivo di sigillatura finale separa poi il manicotto continuo in singoli imballaggi. Texwrap descrive questo percorso a film piatto e lo distingue dalle configurazioni L-bar e side-seal.
Quel percorso di formatura può ridurre lo scarto laterale visibile e posizionare la sigillatura longitudinale lontano dalla faccia di visualizzazione. Lega anche la larghezza del film e l'attrezzatura di formatura alla geometria del prodotto. Un formatore dedicato può essere efficiente per lunghe produzioni di una dimensione di prodotto stabile, ma meno conveniente quando le dimensioni cambiano frequentemente.
Un'altra disposizione utilizza una centerfolder per trasformare il film single-wound in un film piegato in linea. Questo può espandere le opzioni di approvvigionamento o di lunghezza della bobina, ma aggiunge un componente che deve essere allineato, pulito, mantenuto e impostato correttamente dopo un cambio bobina.
Produzioni più lunghe, attrezzature di formatura e cambio formato
Alcune schede tecniche dei fornitori elencano circa il doppio del metraggio single-wound rispetto alla corrispondente bobina centerfold allo stesso spessore. Ad esempio, il brochure sui film termoretraibili di IPG pubblica lunghezze centerfold e single-wound accoppiate per gradi specifici. Trattatelo come evidenza specifica del prodotto, non come regola di conversione di settore.
Bobine più lunghe possono ridurre i cambi bobina, ma il metraggio è solo una parte del tempo operativo. Verificate il diametro esterno e il peso massimi della bobina, le esigenze di sollevamento o paranco, la tensione di srotolamento, la movimentazione sicura, la politica sulle giunzioni, il tempo effettivo di cambio formato e se la larghezza richiesta è disponibile a magazzino o su misura. Una bobina più lunga che supera il sistema di srotolamento o movimentazione non è un vantaggio operativo.
Shrink Tubing: Un manicotto continuo con estremità aperte
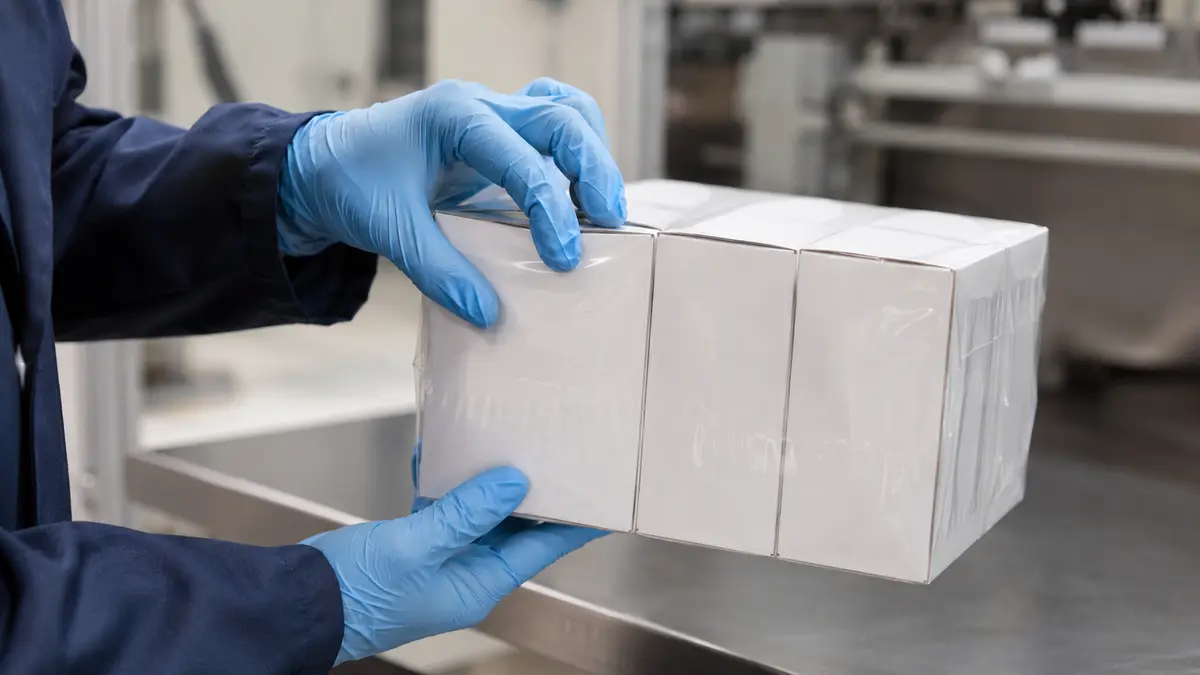
Il tubing layflat è un tubo continuo senza cuciture, appiattito e avvolto su un nucleo. Nel suo stato appiattito, ha due bordi piegati. Quando una lunghezza viene tagliata dalla bobina, il manicotto è aperto alle estremità piuttosto che lungo un lato longitudinale.
Larghezza layflat, due pieghe e sigillature alle estremità
Per un tubo perfettamente circolare, la larghezza layflat è metà della circonferenza. Brentwood Plastics fornisce la relazione geometrica, ma gli imballaggi reali sono raramente cerchi perfetti e necessitano di spazio di processo. Gli angoli del prodotto, i cambi di sezione trasversale, il margine di sigillatura, lo spessore del film, la percentuale di ritiro e l'attrito di caricamento contano tutti. Pertanto, trattate la geometria come un calcolo iniziale e chiedete al fornitore di confermare la dimensione di prova.
Il tubing può essere tagliato in diverse lunghezze e sigillato a una o entrambe le estremità, consentendo a una larghezza di servire prodotti con lunghezze variabili. Può anche eliminare la necessità di creare una cucitura longitudinale. Tuttavia, le sigillature alle estremità rimanenti necessitano comunque di area, resistenza e aspetto adeguati, e l'aria intrappolata necessita ancora di un percorso di sfogo controllato.
Quando il tubing aiuta—e quando il caricamento diventa il vincolo
Il tubing vale la pena di essere valutato quando un manicotto preesistente semplifica l'imballaggio, specialmente per prodotti lunghi o famiglie che condividono una sezione trasversale ma variano in lunghezza. La domanda critica è come il prodotto entra. Deve essere inserito attraverso un'estremità aperta, oppure la linea deve altrimenti tagliare e posizionare il manicotto attorno ad esso.
Grandi caratteristiche alle estremità, superfici fragili, bordi affilati, cavi collegati o movimentazione manuale difficile possono rendere quel percorso di caricamento impraticabile. In quei casi, una tasca centerfold o un film piatto formato dalla macchina possono essere più facili. Il tubing layflat per imballaggio non deve inoltre essere confuso con il tubing termoretraibile elettrico, progettato per un'applicazione e un sistema di specifiche diversi.
Centerfold vs Single-Wound vs Tubing: Confronto sullo stesso asse
Utilizzate la seguente tabella per eliminare i formati che non possono funzionare prima di confrontare i gradi di film.
| Asse decisionale | Centerfold | Single-wound | Tubo termoretraibile |
|---|---|---|---|
| Tubing | Film sulla bobina | Film piatto piegato longitudinalmente | Un film piatto, non piegato |
| Tubo continuo appiattito | Larghezza da indicare | Larghezza piegata, più convenzione di larghezza aperta | Larghezza totale del film piatto |
| Caricamento del prodotto | Tra due strati pre-piegati | In un nastro formato dalla macchina | Attraverso un sistema a estremità aperta o a caricamento tramite manicotto |
| Hardware di formatura | Piegatura già fornita | Potrebbe essere necessario un aratro di formatura o una piegatrice centrale | Il tubo esiste già |
| Giunzione longitudinale | Piegatura su un lato; la macchina può creare sigillature laterali/di estremità | Giunzione longitudinale a sovrapposizione, laterale o realizzata dalla macchina | Nessuna giunzione longitudinale aggiuntiva per tubolare senza cucitura |
| Chiusura di estremità | Creata dal percorso del sigillatore | Creata a valle dopo la formatura | Una o entrambe le estremità tagliate sigillate come richiesto |
Questi sono punti di partenza tipici, non una garanzia di compatibilità. Non classificare i formati in base a costi o velocità senza il grado esatto, lo spessore, la costruzione del rotolo, l'avvolgitore, il mix di prodotti, il metodo di manodopera e i dati di prova.
Misurare e specificare il rotolo senza ambiguità
Il modo più rapido per ricevere preventivi non confrontabili è richiedere solo “film termoretraibile da 500 mm”. Il modo più rapido per ridurre tale rischio è indicare la larghezza fisica e i limiti della macchina.
Indicare esattamente cosa significa la larghezza
- Piegatura centrale: larghezza piegata, con la larghezza aperta approssimativa indicata separatamente.
- Avvolgimento singolo: larghezza completa del nastro piano.
- Tubolare: larghezza appiattita, non il diametro e non una circonferenza presunta dell'imballo.
Registrare le dimensioni del prodotto nell'orientamento che hanno al sigillatore. Includere la dimensione massima e la tolleranza per ogni SKU in esame, non solo un disegno nominale della scatola. Se viene utilizzata una formula del fornitore per selezionare la larghezza, identificare la formula e la sua tolleranza affinché entrambe le parti possano verificare l'assunzione.
Costruire una specifica completa del rotolo
Una specifica pronta per l'approvvigionamento può seguire questa struttura:
Film: fornitore e grado esatto (o brief prestazionale); formato: piegatura centrale / avvolgimento singolo / tubolare appiattito; spessore: valore nominale, unità di misura e tolleranza; larghezza: valore, tolleranza e convenzione piegata/piena/appiattita; costruzione del rotolo: lunghezza o peso netto, diametro interno del nucleo, diametro esterno massimo, peso lordo massimo del rotolo; orientamento: avvolgimento/svolgimento, lato trattato o stampato se applicabile; opzioni: schema di perforazione e posizione; qualità: numero e marcatura delle giunzioni, requisiti di bordo e avvolgimento, etichetta del rotolo e rintracciabilità del lotto; imballaggio: metodo di sospensione/cartone/pallet e condizioni di stoccaggio.
Il diametro esterno massimo e il peso del rotolo sono limiti di attrezzatura e sicurezza, non dettagli commerciali opzionali. La guida alle specifiche dei rotoli IoPP sottolinea la relazione tra le dimensioni del rotolo e le attrezzature di movimentazione. La specifica deve inoltre identificare chi approva le deviazioni e se un fornitore può modificare la costruzione del rotolo mantenendo lo stesso nome del film.
Abbinare il formato a prodotto, attrezzatura e produttività
Iniziare con il percorso del nastro documentato della macchina installata. Quindi utilizzare i vincoli di prodotto e operativi per scegliere il formato successivo da testare.
| Situazione operativa | Punto di partenza probabile | Verificare prima della prova |
|---|---|---|
| Sigillatrice L-bar esistente; prodotti retail vari | Centerfold | Busta con barra di sigillatura, larghezza piegata, nucleo/OD, ventilazione, intervallo del tunnel |
| Avvolgitrice a sigillatura sovrapposta; lunghe serie di dimensioni stabili | Single-wound | Dimensioni del formatore, metodo di sovrapposizione/sigillatura, larghezza del nastro piano, movimentazione del rotolo |
| Avvolgitrice a sigillatura laterale; lunghezze di prodotto miste | Percorso a piegatura centrale o nastro piano approvato dalla macchina | Percorso film OEM, configurazione sigillatura laterale, estrazione degli sfridi, velocità e spaziatura |
| Prodotti lunghi con sezione trasversale simile | Il tubolare può essere utile | Accesso al carico dall'estremità, spazio per larghezza appiattita, lunghezza di taglio, resistenza della sigillatura di estremità |
| Cambi frequenti di larghezza e attrezzature di sollevamento limitate | La piegatura centrale può semplificare la movimentazione | Scorte di rotoli effettive, tempi di cambio, pesi dei rotoli, copertura SKU |
| Linea ad alta produttività che richiede un numero ridotto di cambi rotolo | L'avvolgimento singolo può meritare una prova | Diametro esterno/peso massimo, paranco, strategia di giunzione, tempi di consegna personalizzati |
La sensibilità termica del prodotto, gli spigoli vivi, le superfici morbide o comprimibili e la posizione di saldatura richiesta possono ribaltare la prima scelta. Gli obiettivi di produzione devono includere anche pacchi buoni sostenuti all'ora—non solo il massimo pubblicizzato dalla confezionatrice. Scarti, riavvolgimenti, inceppamenti, riscaldamento, cambi rotolo e tempi di ispezione rientrano nel calcolo.
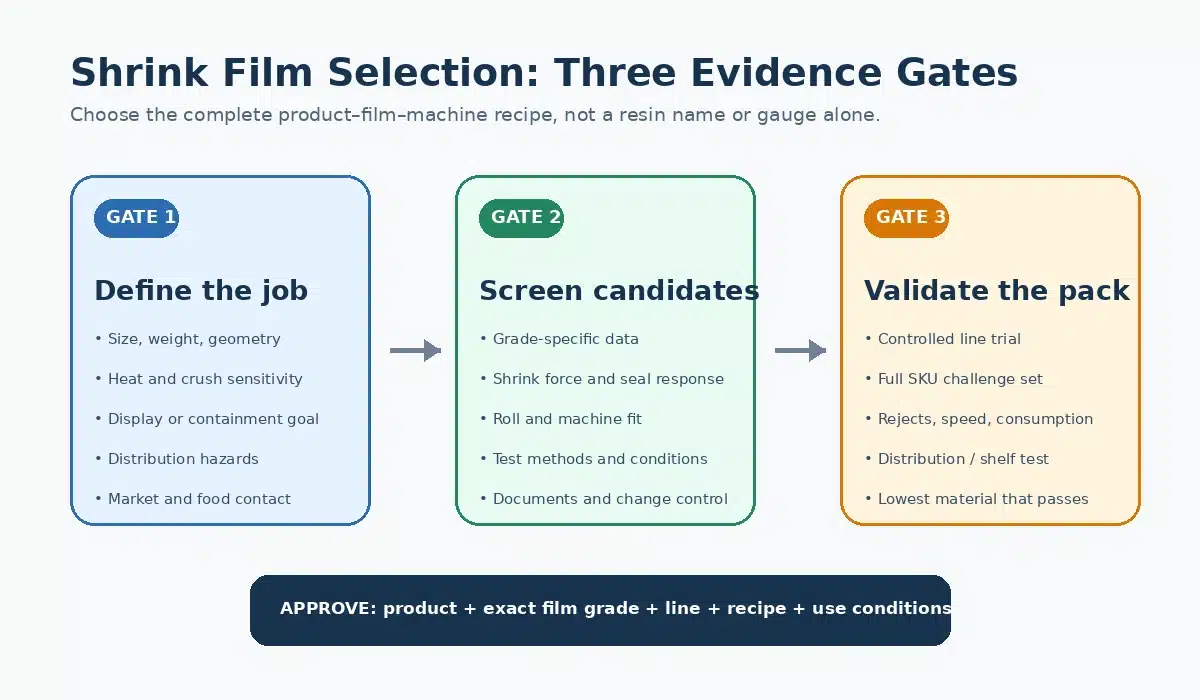
Il risultato di questa matrice è una shortlist. L'approvazione di produzione arriva solo dopo che il film e la costruzione del rotolo esatti vengono testati sull'attrezzatura reale con criteri di accettazione definiti.
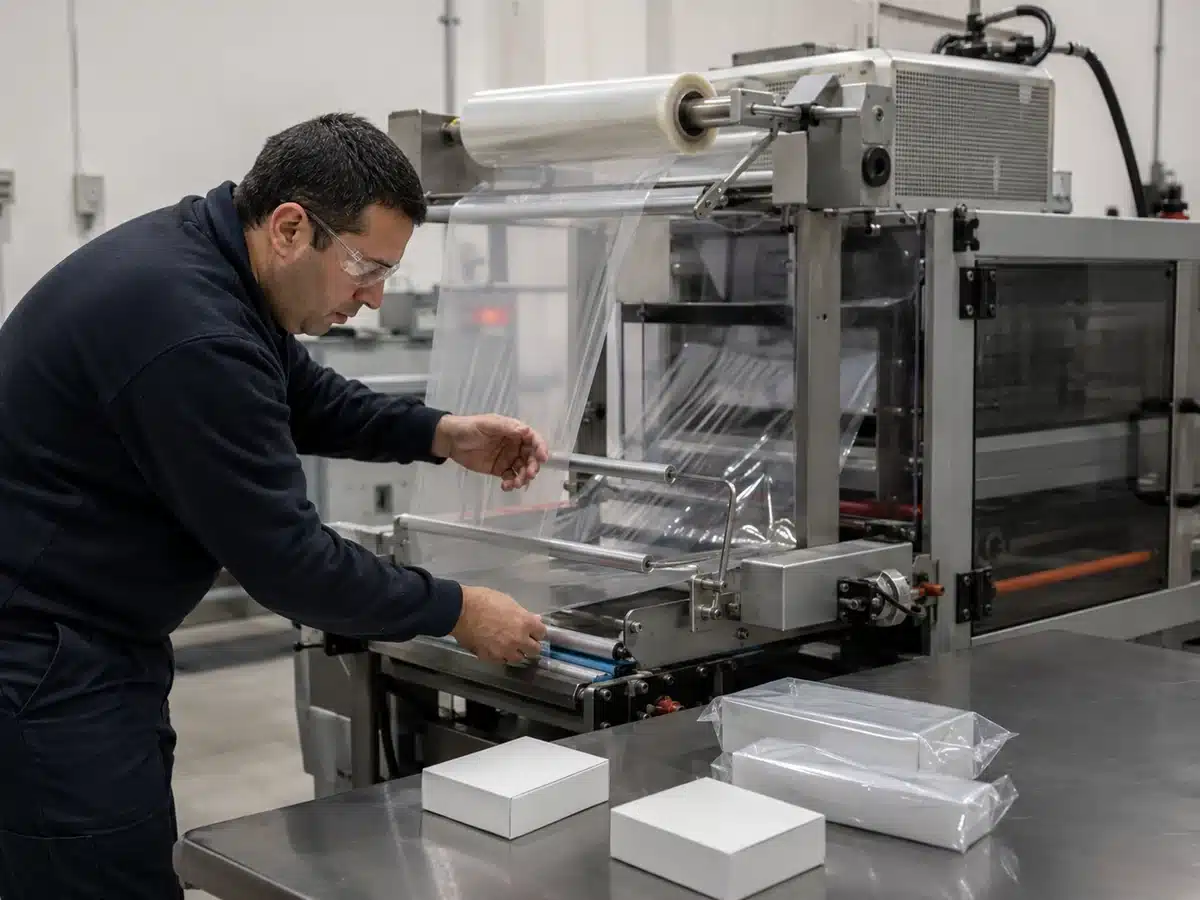
Qualificare il Film Esatto sulla Linea Reale
Una proprietà di laboratorio e un risultato di produzione rispondono a domande diverse. Gli standard consentono ai team di confrontare proprietà definite in condizioni definite. Una prova in linea rivela come il rotolo fornito, le impostazioni della macchina, il prodotto, gli operatori e l'ambiente interagiscono.
Abbinare ogni proprietà a un metodo e a una condizione
Il catalogo ASTM attuale per le materie plastiche elenca D2732-14(2025), D2838-18(2026) e D882-26. L'ASTM F88/F88M-23 copre la resistenza della saldatura per materiali barriera flessibili.
| Evidenza | Cosa caratterizza | Cosa deve accompagnare il risultato |
|---|---|---|
| ASTM D2732 | Ritiro termico lineare senza vincoli | Edizione, direzione del provino, temperatura, esposizione e condizionamento |
| ASTM D2838 | Tensione di ritiro, forza di ritiro, stress di rilascio dell'orientamento | Edizione, procedura, vincolo, temperatura, spessore e direzione |
| ASTM D882 | Proprietà di trazione di film/lamine plastiche sottili | Edizione, geometria del provino, direzione, condizionamento e velocità di prova |
| ASTM F88/F88M | Forza per separare una striscia saldata e modalità di rottura | Edizione, larghezza del provino, tecnica, configurazione delle ganasce, velocità e modalità di rottura |
| Scheda tecnica del fornitore | Valori tipici o limite per un singolo grado nominato | Grado, spessore, metodo, unità, condizioni, data di revisione e dichiarazione di esclusione di responsabilità |
Le schede tecniche spesso riportano tali valori.
Eseguire una prova di qualificazione controllata
- Congelare l'input: grado esatto, formato, spessore, larghezza, costruzione del rotolo, lotto, SKU del prodotto, orientamento e condizioni ambientali.
- Registrare la macchina: identificativi della confezionatrice e del tunnel, parti di formatura, tecnologia di saldatura, perforazione, impostazioni delle zone del tunnel, controlli dell'aria e velocità del trasportatore.
- Definire la finestra: utilizzare le indicazioni del fornitore e dell'OEM per impostare condizioni di partenza sicure; modificare un solo fattore controllato alla volta.
- Misurare le operazioni: pacchi buoni sostenuti all'ora, utilizzo di film per pacco accettato, scarti, inceppamenti, tempo di cambio rotolo e interventi.
- Ispezionare i pacchi: continuità della saldatura e modalità di rottura, grinze, orecchie di cane, bruciature, fori, distorsione del prodotto, trasparenza e dimensioni concordate.
- Sfidare il range: testare gli estremi rilevanti di prodotto e processo, non solo lo SKU più semplice in condizioni nominali.
- Approvare la specifica: conservare il campione, le impostazioni, le osservazioni, la decisione di accettazione e i requisiti di controllo delle modifiche.
Kallfass raccomanda lotti di prova e messa a punto per integrità della saldatura, ritiro, aspetto, velocità, utilizzo di film e protezione del prodotto. La prova deve produrre la vostra evidenza di accettazione; questo articolo non può fornire limiti universali per essa.
Checklist RFQ per Rotoli di Film Termoretraibile
Inviare informazioni sufficienti affinché il fornitore possa quotare lo stesso problema che intendete risolvere:
- dimensioni del prodotto, tolleranze, peso, orientamento, superficie e profilo dei bordi;
- marca/modello di confezionatrice, formatore, saldatrice e tunnel, più limiti del percorso film e del rotolo;
- etichetta o scheda tecnica del film attuale, specifica del rotolo attuale, impostazioni e modalità di guasto osservate;
- pacchi buoni richiesti all'ora, schema di cambio, gamma SKU, programma turni e metodo di movimentazione;
- formato del rotolo target, o autorizzazione al fornitore di raccomandarne uno con motivazioni;
- requisiti di aspetto del pacco, protezione, posizione di saldatura e sensibilità termica;
- condizioni di stoccaggio, distribuzione e conformità, con il mercato di destinazione identificato;
- volume annuo, quantità di prova, luogo di consegna e data richiesta.
Chiedere al fornitore di restituire:
- il grado esatto, la costruzione, il formato, lo spessore, la convenzione di larghezza e le tolleranze;
- lunghezza o peso del rotolo, diametro interno del nucleo, diametro esterno, peso lordo, avvolgimento, perforazione e politica di giunzione;
- una scheda tecnica aggiornata con metodi di prova, condizioni, unità e stato tipico-vs-limite;
- etichette dei rotoli, tracciabilità del lotto, opzioni di certificato o documento di ispezione e guida allo stoccaggio;
- MOQ, tempi di consegna, stato stock/personalizzato, dettagli del rotolo di prova e piano di supporto tecnico;
- requisiti di notifica scritta per modifiche a grado, struttura, spessore, additivi, sito, processo o costruzione del rotolo.
La documentazione rende le quotazioni confrontabili e supporta la tracciabilità. Non sostituisce la prova applicativa né crea evidenza di una capacità del fornitore che non sia stata verificata.
Domande Frequenti
Il film a doppia piega centrale è due volte la larghezza dichiarata quando viene aperto?
Comune sì—quando il fornitore dichiara la larghezza piegata. Un nastro piegato di 500 mm si aprirebbe quindi fino a circa 1.000 mm. Confermare la convenzione su quotazione ed etichetta del rotolo; non dedurre l'adattamento dell'imballaggio esclusivamente da quel raddoppio.
“Single wrap” è la stessa cosa del film avvolto a singolo strato?
Non in modo affidabile. “Film avvolto a singolo strato” o “film piatto avvolto su nucleo” è la descrizione più chiara della forma del rotolo. Se “single wrap” significa qualcos'altro nel vostro stabilimento, definite la geometria del nastro e il percorso di saldatura nella richiesta di offerta (RFQ).
Il film a piega centrale (centerfold) può essere utilizzato su una macchina con saldatura laterale?
A volte. Dipende dal percorso del nastro specifico della macchina, dalle guide, dalla tecnologia di saldatura, dalla gestione degli scarti, dalla larghezza, dal nucleo, dal diametro esterno e dalla configurazione di controllo. Verificate la documentazione OEM e testate il rotolo proposto, senza affidarvi esclusivamente alla categoria “saldatrice laterale”.”
Quando dovrei utilizzare il tubo termoretraibile invece del film a piega centrale?
Considerate il tubo quando una manica continua e una lunghezza di taglio variabile semplificano l'imballaggio e quando il prodotto può essere inserito attraverso un'estremità aperta senza danni o eccessiva manodopera. Verificate lo spazio libero in piano (layflat), il design della saldatura di testa, la ventilazione e l'ergonomia di caricamento sul prodotto reale.
POF, PVC e PE sono disponibili in tutte e tre le forme di rotolo?
Non date per scontato che lo siano. La disponibilità varia in base a fornitore, grado, spessore, larghezza, quantità d'ordine e mercato. Richiedete la costruzione e la forma esatte, quindi confermate che il grado quotato disponga della documentazione tecnica e di conformità richiesta.
Cosa dovrei inviare a un fornitore prima di richiedere campioni?
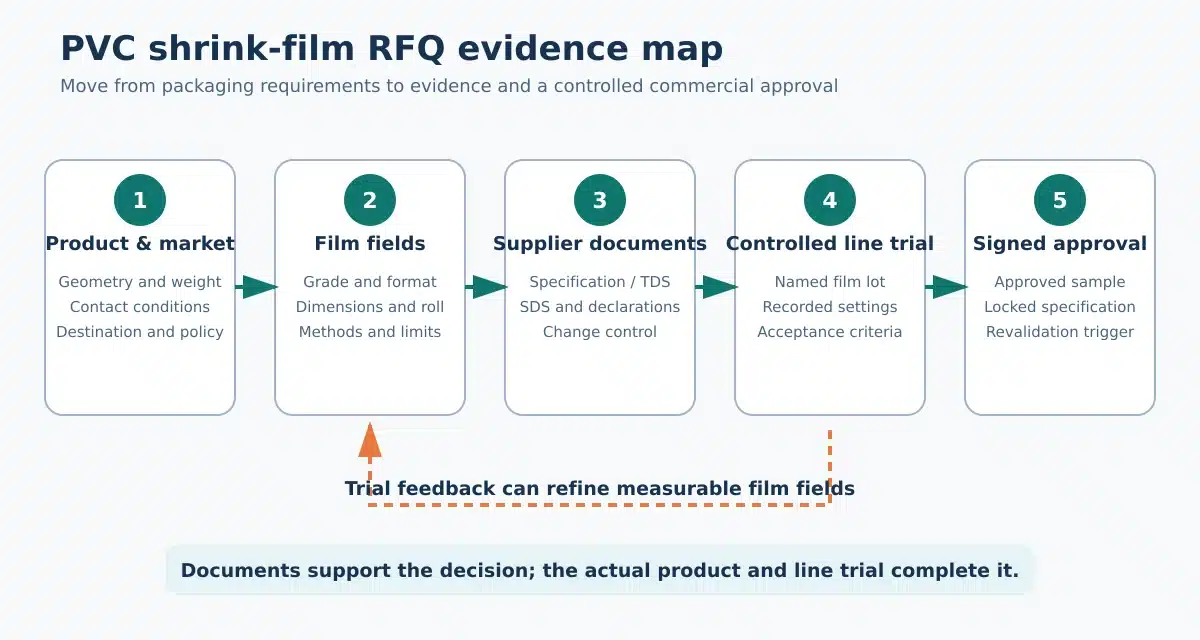
Inviate dimensioni e orientamento del prodotto, foto o disegni, modelli di macchina e limiti del rotolo, informazioni sul film attuale, esempi di guasti, obiettivo di produzione, requisiti di imballaggio e mercato di destinazione. Chiedete al fornitore di etichettare il campione con la sua designazione completa e di proporre condizioni di partenza e criteri di prova, senza considerarli come approvazione di produzione.
Risorse Correlate di Bestypack
- Qual è la migliore pellicola termoretraibile per l'imballaggio alimentare?
- Di quale dimensione di film termoretraibile POF ho bisogno?
- Film termoretraibile in poliolefina reticolata
- Fornitore di film termoretraibile in poliolefina POF
- Produttore e Fornitore di Film Termoretraibile in Poliolefina
- film termoretraibile
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German