
Le film de laminage est un film en rouleau utilisé pour recouvrir un autre matériau ou constituer une couche d’un stratifié multicouche. Le choix approprié dépend de plus que le brillant, l’épaisseur ou le nom du polymère. Les acheteurs doivent définir le substrat récepteur, le processus de liaison, l’équipement, la conversion aval, l’utilisation finale et les tests d’approbation. Ce guide explique les principales constructions et méthodes, puis les transforme en un appel d’offres pratique et un parcours de validation pour la finition d’impression et emballages souples mixtes.
Qu’est-ce qu’un film de laminage ?
Pour le contexte réglementaire, consultez la FDA américaine. relatives aux emballages alimentaires avant d’approuver une utilisation en contact alimentaire prévue.
Pour le contexte réglementaire, consultez L'orientation de la FDA américaine concernant les matériaux d'emballage alimentaire avant l'approbation d'une utilisation prévue en contact avec les aliments.
“Le ” film de laminage » est une description fonctionnelle, et non une spécification complète de matériau. Il peut décrire un film pré-enduit appliqué sur du papier ou du carton imprimé, ou un film en rouleau lié à un autre rouleau flexible lors de la conversion d’emballage. Ces usages partagent un objectif — combiner des surfaces ou des couches — mais ils n’utilisent pas nécessairement le même adhésif, le même équipement, la même fenêtre de processus ou le même plan de test.
Avant de comparer les options, indiquez ce qui sera laminé, quelle surface sera orientée vers l’extérieur, comment la liaison sera créée, et ce que l’article fini doit supporter. Ce contexte évite une erreur d’achat courante : traiter des produits aux noms similaires comme interchangeables.
Film de laminage pour finition d’impression
Dans la finition d’impression,, le film de laminage recouvre généralement une feuille imprimée, du papier, du carton, une photographie, une étiquette ou un graphique. Un film thermique porte une couche qui s’active sous une chaleur et une pression contrôlées. Un film autocollant adhère sous pression de pincement sans la même étape d’activation thermique. Certains films non enduits sont appliqués avec un adhésif liquide fourni séparément.
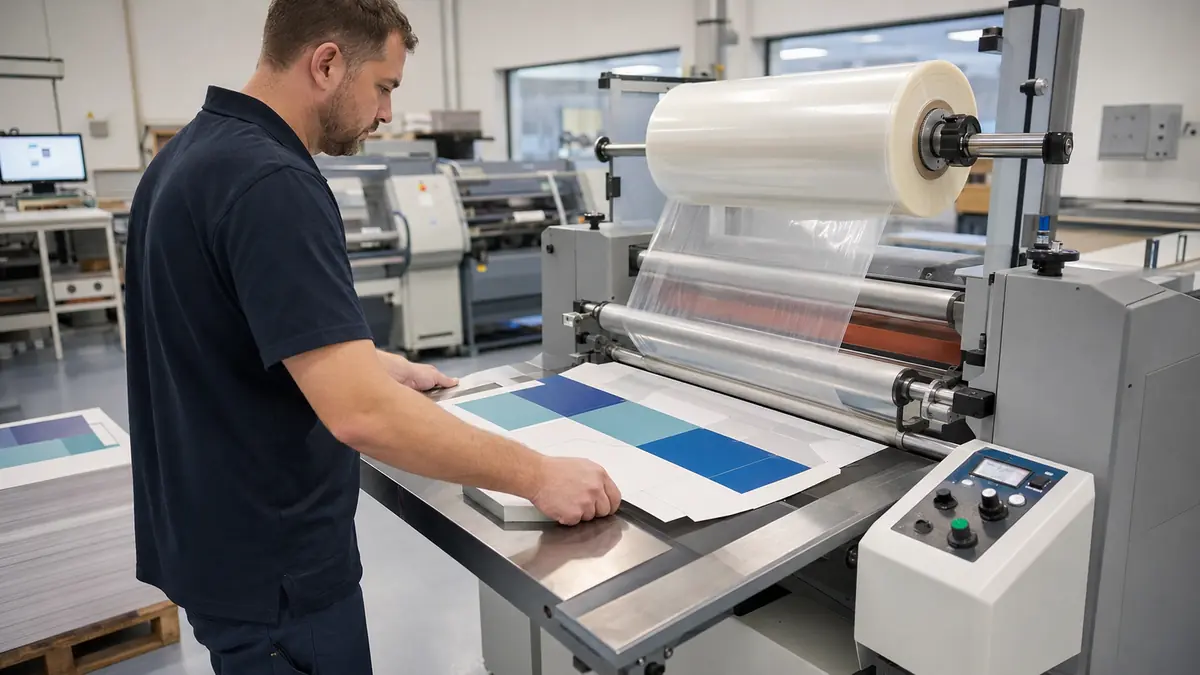
La surface finie peut être brillante, mate, texturée ou tactile, mais l’apparence n’est qu’un axe de sélection. Largeur du film, le diamètre du rouleau, le mandrin, l’épaisseur, le comportement d’activation, la surface imprimée, le système d’encre, et les opérations ultérieures telles que le pliage, le rainage, le gaufrage à chaud, l’enduction ou la découpe influencent également l’adéquation.
Film de laminage pour emballage flexible
Dans l’emballage flexible, le terme peut désigner un rouleau dans un stratifié plutôt qu’un produit prêt à l’emploi avec adhésif. Un transformateur peut assembler un film plastique imprimé ou non, du papier ou du papier d’aluminium en utilisant un adhésif dosé séparément ou une couche d’extrusion. La structure résultante peut répartir les fonctions d’imprimabilité, de résistance, d’étanchéité, optiques, barrière ou de manipulation entre différentes couches.
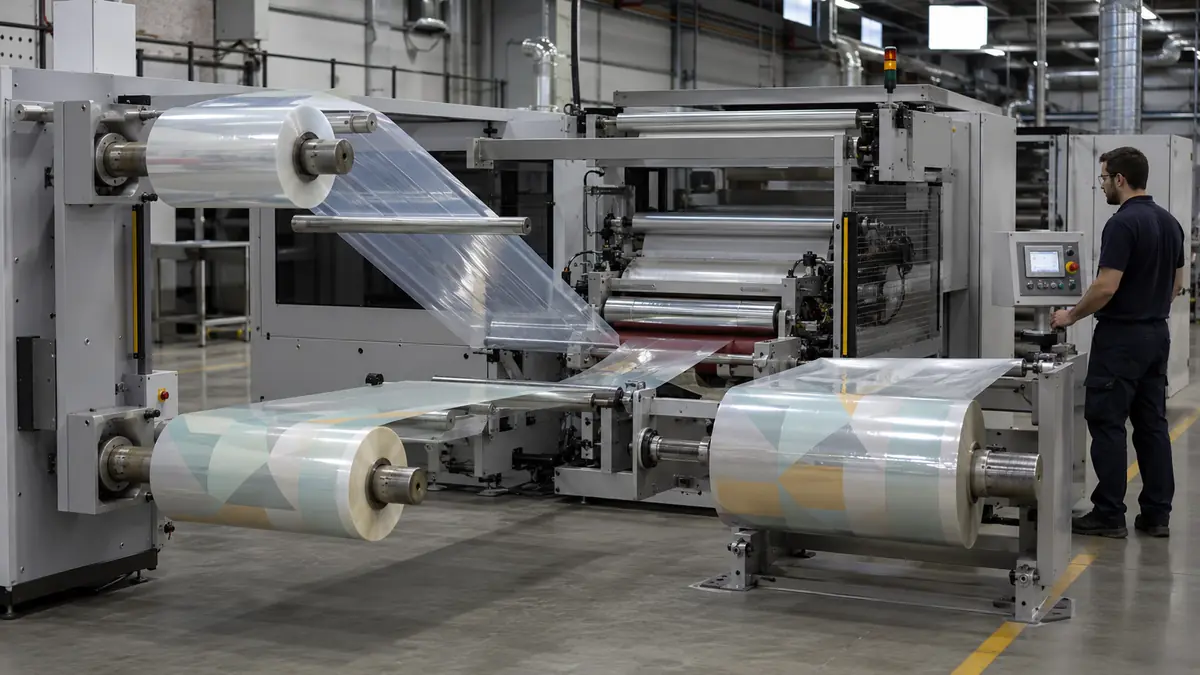
Le seul nom du matériau n’établit pas ces fonctions. Le grade du polymère, l’orientation, la séquence des couches, l’épaisseur individuelle et totale, traitement de surface,, l’encre, l’adhésif, le durcissement et la conversion finale sont tous importants. Une structure destinée à un usage alimentaire, médical ou autre usage réglementé nécessite également une documentation spécifique au produit et au marché ; le nom du polymère n’est pas une preuve de conformité.
Comment le film de laminage est construit
Une spécification utile sépare le film de base, la couche de liaison et le substrat récepteur. Les interfaces entre ces composants sont aussi importante que les composants eux-mêmes. Un fournisseur a donc besoin de la construction et du processus complets, et non seulement d’une demande de “ film de laminage en PET ” ou de “ mat BOPP.”
Film de base
Le film de base est la bande continue qui porte la finition ou contribue à une fonction du stratifié. Les produits de finition d’impression utilisent couramment des films plastiques orientés, tandis que les structures d’emballage flexible peuvent utiliser du BOPP, du PET, du PA, du PE, d’autres bandes polymères, du papier ou du papier d’aluminium dans différentes combinaisons. Ces abréviations identifient des familles de polymères, et non une performance complète.
Pour l’achat, enregistrez le grade exact ou l’équivalent approuvé, l’orientation, la surface ou l’enduction, l’épaisseur et la tolérance, la largeur, winding direction, le côté traité, et les dimensions pertinentes du rouleau. Si les propriétés optiques, mécaniques ou dimensionnelles sont importantes, spécifiez la méthode de test, la direction de l’échantillon, le conditionnement, les unités et la plage d’acceptation plutôt que de vous fier à des adjectifs tels que “ clair ”, “ résistant ” ou “ stable ”.”
Adhésif, revêtement ou couche de liaison
La couche de liaison peut être appliquée en usine sur un film thermique ou autocollant, appliquée par le transformateur sous forme d’adhésif liquide, ou formée comme une couche d’extrusion fondue ou de liaison. Ces voies ne sont pas équivalentes. Chacune a sa propre chimie, ses exigences de stockage, ses contrôles d’application, son interaction avec les encres et les revêtements, et son temps de préparation.
Pour un adhésif appliqué séparément, les intrants contrôlés peuvent inclure l’identité du composant, le rapport de mélange le cas échéant, le poids d’enduction et la méthode de mesure, la viscosité ou la température, les conditions de séchage, les conditions de pincement et l’historique de durcissement. Pour un film pré-enduit, la les données fournisseur fiche applicable doit définir les conditions d’activation et de stockage compatibles. Dans les deux cas, les réglages de production réels doivent être établis sur la machine et le substrat prévus.
Substrat récepteur
Le substrat récepteur est la surface à laquelle le film se lie. Il peut s’agir de papier poreux, de carton couché, d’une feuille imprimée numériquement ou de manière conventionnelle, d’un autre film plastique, de papier d’aluminium ou d’une bande enduite. La chimie et l’état de la surface peuvent changer après l’impression, le stockage, la manutention ou le traitement, donc nommer le substrat ne suffit pas.
L’appel d’offres doit identifier le grade du substrat, le système de revêtement ou d’encre, le côté traité ou imprimé, la préparation de surface pertinente, l’âge de l’impression ou de la bande, et toute sensibilité à la chaleur ou à la pression. La contamination, les additifs, les solvants ou l’humidité résiduels, et un traitement de surface insuffisant ou dégradé peuvent affecter le mouillage et l’adhérence. Un essai utilisant un matériau de production représentatif est donc plus significatif qu’un essai sur une feuille vierge générique.
Principales méthodes de laminage
Les quatre méthodes ci-dessous diffèrent principalement par l’origine de la couche de liaison et la manière dont elle est activée. Le tableau est un outil de sélection ; il ne remplace pas la fiche technique du produit ou un essai machine.
| produit une structure de film plus équilibrée. L'orientation est également plus similaire. Cependant, elle est techniquement difficile. Les paramètres du processus de production sont également difficiles à contrôler. Le plus critique est le contrôle de la température. Cela affecte la qualité et l'uniformité du film. | Voie de liaison | Question de projet typique | Contrôles critiques |
|---|---|---|---|
| Laminage thermique | Une couche pré-appliquée est activée avec une chaleur et une pression de pincement contrôlées | Le substrat imprimé et le film peuvent-ils tolérer la fenêtre thermique et de pression requise ? | Orientation du film, température du rouleau, pression, vitesse, état du pincement, âge de l’impression, gondolage |
| Laminage autocollant | Un adhésif collant adhère sous pression | Le substrat est-il sensible à la chaleur, et le processus peut-il contrôler l’air emprisonné et l’alignement ? | Manutention du revêtement de protection, pression de pincement, propreté, tension, vitesse d’application, mouillage de l’adhésif |
| Laminage par adhésif | Un adhésif liquide ou réactif est dosé entre les bandes | Quelle famille d’adhésif et quel programme de durcissement conviennent aux films, à l’encre, à l’utilisation finale et à la ligne ? | Mélange ou dilution, poids de revêtement, séchage si nécessaire, pincement, tension, durcissement, résidus |
| Laminage par extrusion | Un polymère fondu ou une couche de liaison est introduit entre les bandes en mouvement | Les bandes et la couche d’extrusion peuvent-elles former la liaison et le comportement de transformation requis ? | Sélection de la résine ou de la couche de liaison, conditions de fusion et de pincement, température de la bande, tension, traitement, uniformité de la couche |
Laminage thermique
Laminage thermique est courant en finition d’impression car le film et la couche d’activation arrivent en un seul rouleau. La chaleur ramollit ou active la couche de liaison tandis que la pression de pincement la met en contact avec le substrat imprimé. La fenêtre utilisable appartient à la combinaison exacte du film, de l’impression et de la machine ; une température copiée d’un autre produit n’est pas une valeur de réglage sûre.
Une température basse peut laisser un mouillage incomplet ou des zones faibles, tandis qu’une chaleur excessive peut déformer les impressions sensibles, augmenter le gondolage ou créer d’autres problèmes d’apparence. La vitesse, l’état du rouleau, la pression de pincement, l’humidité de la feuille et la couverture d’encre interagissent avec la température. Enregistrez la configuration complète lors de l’approbation afin qu’un bon essai puisse être reproduit.
Laminage autocollant
Le film autocollant est souvent choisi lorsque l’impression ou le substrat ne doit pas passer par une étape d’activation thermique. L’adhésif est déjà présent et forme un contact sous pression de pincement. Cela évite une source d’exposition à la chaleur, mais n’élimine pas le contrôle du processus.
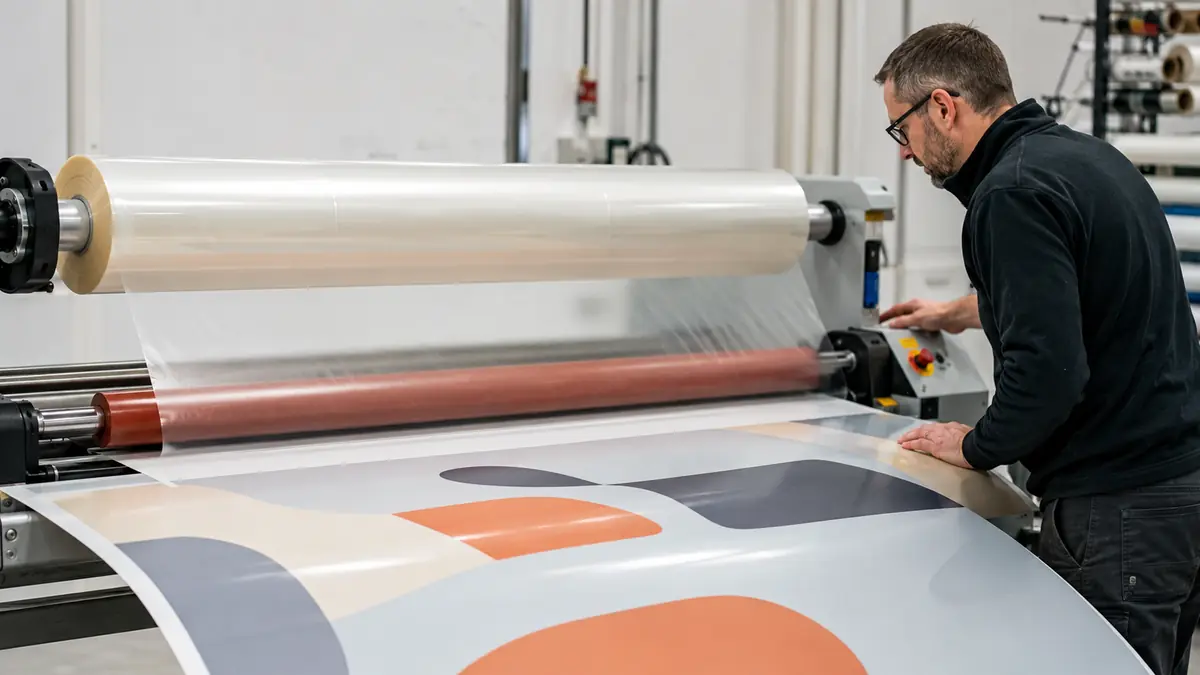
La poussière, la texture de surface, un mauvais alignement, une tension non contrôlée, un pincement insuffisant et l’air emprisonné peuvent rester visibles sous un film transparent. Le choix de l’adhésif doit également correspondre au substrat, à la manutention prévue, à l’environnement extérieur ou intérieur le cas échéant, et à toute découpe ou formage ultérieur. Ne supposez pas que “ froid ” signifie une compatibilité universelle avec le substrat.
Laminage par adhésif
Le laminage par adhésif est central dans de nombreuses structures d’emballage flexible. Les systèmes sans solvant, à base de solvant et à base d’eau font partie des familles disponibles ; le choix approprié dépend des films exacts, du système d’encre et de revêtement, de l’équipement, des contrôles de production, de l’utilisation finale et des documents requis. Les données techniques du fournisseur d’adhésif et la documentation réglementaire doivent correspondre à la construction proposée.
Le dosage, le mélange, le séchage, le pincement, l’enroulement et le durcissement affectent tous l’interface finale. Un stratifié peut sembler acceptable immédiatement après la production mais échouer plus tard si le durcissement, les résidus ou la compatibilité interfaciale ne sont pas contrôlés. Les plans d’échantillonnage doivent donc inclure l’intervalle de conditionnement ou de durcissement spécifié et, le cas échéant, des vérifications après la transformation en aval ou l’exposition environnementale.
Laminage par extrusion
Le laminage par extrusion assemble les bandes en introduisant une couche de polymère fondu entre elles avant le pincement. Cette couche peut lier les substrats et contribuer à l’épaisseur ou à un autre rôle fonctionnel. La voie nécessite que les films, le traitement de surface, le matériau d’extrusion, la distribution du fondu, le pincement, le refroidissement et la manutention des bandes fonctionnent comme un seul système.
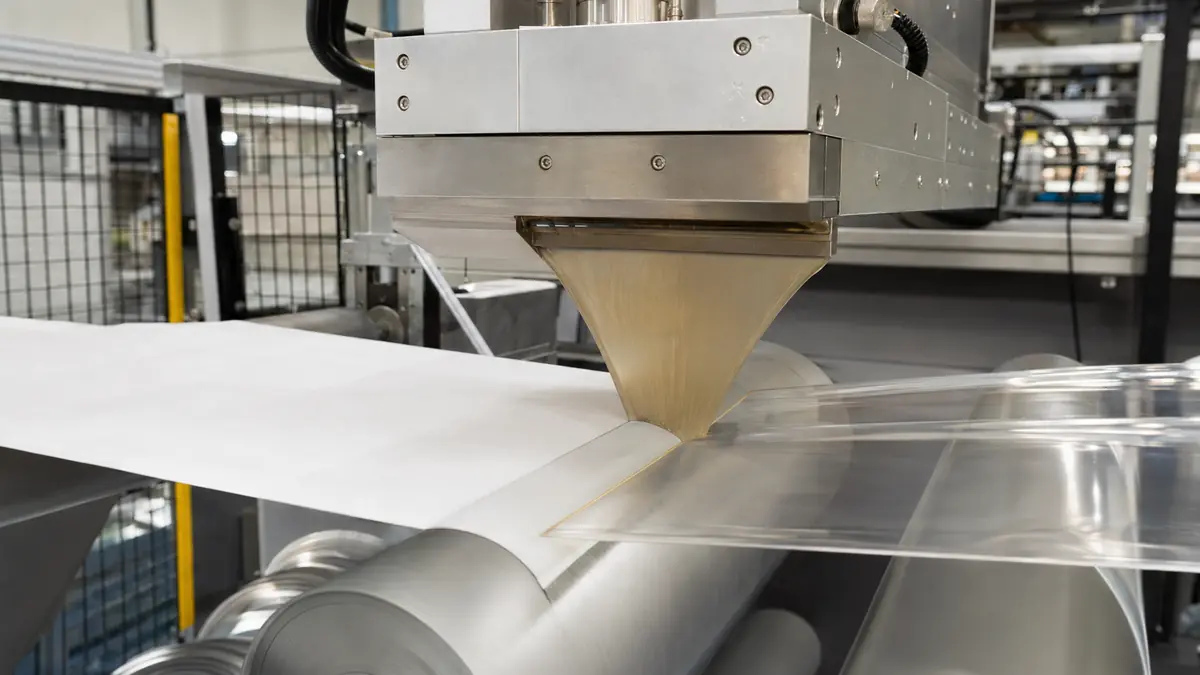
Il ne doit pas être confondu avec l’achat d’un film simple plus épais. La couche d’extrusion fait partie de la construction du stratifié, et son identité et son épaisseur doivent être spécifiées. L’adhérence, l’uniformité de l’épaisseur, le gondolage, l’apparence et le scellage ou le formage en aval doivent être vérifiés sur un matériau de production représentatif.
Ce que le stratifié doit faire
Commencez par les fonctions, puis choisissez la construction et le processus. Un stratifié peut devoir satisfaire plusieurs des exigences suivantes, mais aucune ne doit être supposée simplement parce qu’une autre couche a été ajoutée :
- Présenter correctement l’impression : Se comporter comme prévu :.
- Handle as intended: define stiffness, flexibility, lay-flat behavior, fold or crease performance, puncture or tear needs, and the relevant MD/TD direction.
- Protéger la surface : Identifier l'exposition à l'abrasion, à l'humidité, à la lumière, aux produits chimiques, au nettoyage, à la température ou à la manipulation répétée, ainsi qu'un test ou une simulation d'utilisation.
- Effectuer la conversion : Confirmer les opérations de refendage, rebobinage, découpe, pliage, découpe à l'emporte-pièce, fabrication de sachets, formage ou autres opérations sur l'équipement prévu.
- Sceller si nécessaire : identifiez la couche de scellage, la surface de contact, la machine, la température, la pression, le temps de maintien, et la méthode de pelage ou de résistance. La liaison de laminage et le scellage de l’emballage sont des interfaces séparées.
- Fournir une barrière mesurée si nécessaire : Indiquer l'OTR ou le WVTR avec la méthode, la température, l'humidité relative, l'épaisseur de l'échantillon, le côté testé, le gaz ou la vapeur, et les unités.
- Répondre aux exigences d'utilisation finale et de marché : Définir le contenu, le type de contact, le temps, la température, l'exposition à la stérilisation ou à l'autoclave si applicable, le marché cible, ainsi que les déclarations ou rapports requis.
Un cahier des charges de projet doit distinguer les caractéristiques obligatoires écrits du recycleur ou du programme des caractéristiques souhaitables. Cela rend les compromis visibles et empêche qu’une finition de surface reçoive plus d’attention que l’intégrité de la liaison, la conversion ou la documentation.
Comment choisir un film de laminage
Utiliser une séquence fixe afin que les décisions relatives au matériau, au procédé et à la validation restent liées.
- Définir l'application et le substrat récepteur.
- Faire correspondre le film candidat et la couche de liaison au procédé et à l'équipement.
- Vérifier chaque opération en aval et l'exposition en utilisation finale.
- Se mettre d'accord sur les conditions d'essai, les méthodes de test et les critères d'acceptation.
- Verrouillez la structure approuvée, Fenêtre de processus, et la documentation.
Définir l'application
Décrire l'article fini avant de nommer un film. Inclure si le travail est une feuille imprimée, un carton pliant, une étiquette, un graphique, un sachet, une bande de couvercle, ou un autre laminé ; si un ou deux côtés sont laminés ; et quelle surface est visible ou scellable. Ajouter les informations pertinentes sur la manipulation prévue, le stockage, la température de service, le contenu et l'objectif de durée de conservation.
Identifier ensuite précisément le substrat récepteur. Pour l'impression, inclure le procédé d'impression, l'encre ou le toner, le revêtement, la couverture d'encre, le papier ou le carton, et l'âge avant le laminage. Pour les bandes flexibles, indiquer la séquence complète des couches proposées, l'emplacement de l'impression, les faces traitées, les épaisseurs individuelles, et quelle interface est liée.
Faire correspondre le film au procédé
Confirmez que la lamifieuse peut gérer la largeur du film, le mandrin, le diamètre du rouleau, la plage de tension de la bande, le sens d’enroulement et le parcours d’activation ou d’enduction. Pour un film thermique, utilisez les instructions d’exploitation spécifiées par le fournisseur comme point de départ. Pour un film autocollant, vérifiez la manipulation du revêtement anti-adhésif et le contrôle du pincement. Pour l’adhésif.
La compatibilité doit inclure l'encre, le revêtement, l'apprêt et l'adhésif – pas seulement le film de base. Demander les données techniques et de sécurité actuelles auprès des fournisseurs concernés, puis effectuer un essai contrôlé. Enregistrer les lots de matériaux, les réglages, les conditions ambiantes et les résultats observés afin que la comparaison soit reproductible.
Vérifier la conversion en aval
Un rouleau laminé visuellement acceptable peut encore échouer lors du pliage, du refendage, de la fabrication de sacs, du thermoscellage, du formage ou de l'utilisation. Inclure ces étapes dans l'essai. Surveiller les fissures, les soulèvements, le curling, le tunnelling, l'interaction avec l'encre, le blocage, la perte de repérage, la contamination du scellage, ou une rigidité inacceptable.
Si l’emballage repose sur la barrière, l’aptitude au scellage, le pelage, la résistance à la perforation, ou une autre propriété fonctionnelle, testez le stratifié réel ou l’emballage fini selon la méthode et les conditions convenues. Ne remplacez pas par une fiche technique de résine ou un résultat provenant d’une structure, d’une épaisseur, d’une direction ou d’un environnement de test différent.
Problèmes courants de laminage et leur signification
Les symptômes visibles réduisent le champ de l'investigation mais prouvent rarement une seule cause. Conserver les échantillons de défauts et les comparer avec les enregistrements du matériau, de la machine, de l'environnement et du durcissement avant de modifier les réglages.
| Symptôme | Familles de causes possibles | Contrôles effectués |
|---|---|---|
| Argenture, voile ou mauvaise clarté | Mouillage incomplet, texture de surface, air, contamination, revêtement ou adhésif incompatible, activation insuffisante | Comparer les surfaces traitées et imprimées, inspecter l'état du nip et des rouleaux, examiner les données d'activation ou de revêtement, vérifier des échantillons de contrôle représentatifs |
| Zones de bulles ou de cloques | Air emprisonné, humidité ou composés volatils, problème de séchage ou de durcissement, contamination, sensibilité thermique | Noter le moment où le défaut apparaît, examiner le conditionnement du substrat, l'historique de séchage et de durcissement, et inspecter l'interface sans supposer une cause unique |
| Curling ou mauvaise planéité | Tension de bande inégale, retrait thermique, déséquilibre d'humidité, construction asymétrique, conditions d'enroulement | Enregistrer l'orientation MD/TD, la tension, la température, l'humidité du substrat, l'épaisseur des couches et l'état du rouleau |
| Pils ou tunnelling | Gestion de la bande, déséquilibre de tension, changement dimensionnel, liaison faible ou incomplète, conditions de stockage ou de durcissement | Cartographier la direction et le moment du défaut, vérifier l'alignement et la tension par bande, comparer avant et après durcissement ou stockage |
| Délamination ou soulèvement des bords | Faible énergie de surface, contamination, choix ou mélange d'adhésif incorrect, revêtement faible ou irrégulier, activation ou durcissement insuffisant, incompatibilité de l'encre ou du revêtement | Identifier l'interface de défaillance, examiner les données de traitement et de revêtement, conditionner les échantillons de manière cohérente, et comparer des tests de liaison de même nature |
| Blocage ou transfert dans le rouleau | Chaleur ou pression excessive, contrainte d'enroulement, durcissement incomplet, interaction de surface, température de stockage | Examiner les enregistrements de rebobinage et de stockage, inspecter les deux surfaces en contact, et confirmer les exigences de libération ou de durcissement |
Modifier un facteur contrôlé à la fois lorsque cela est pratique. Si plusieurs variables changent ensemble, l'échantillon suivant peut sembler meilleur sans révéler pourquoi, et le problème peut réapparaître lors du passage à l'échelle.
Comment valider une structure laminée
La validation doit relier un test à une décision. Définir l'échantillon, le conditionnement, la version de la méthode, l'équipement, la direction, les unités et le critère d'acceptation avant le test. Utiliser la même construction et la même épaisseur pour les comparaisons, et conserver le mode de défaillance ainsi que le résultat numérique.
Liaison et aspect
L'inspection visuelle doit utiliser un éclairage, une distance de visualisation, un fond et des limites de défauts convenus. L'évaluation de la liaison doit identifier quelle interface s'est séparée et si la défaillance s'est produite de manière cohésive, adhésive, dans l'encre ou le revêtement, ou par déchirure ou étirement du substrat.
L'ASTM F904-22 est une référence possible pour séparer les plis et comparer la résistance de liaison de laminés flexibles similaires. Son champ d'application met en garde contre la comparaison directe entre différents matériaux ou épaisseurs car la force de flexion contribue au résultat. Le cahier des charges du projet a toujours besoin de la largeur de l'échantillon, de la préparation de la séparation, du conditionnement, de la géométrie et de la vitesse du test, des unités de rapport et des critères d'acceptation.
Performance de conversion et d'emballage
Faites passer le stratifié approuvé dans le processus aval prévu dans des conditions représentatives. Vérifiez la stabilité dimensionnelle, le repérage, la découpe, le pliage, le formage, le scellage et la manipulation de l’emballage fini. Lorsque les scellages d’emballage sont importants, l’ASTM F88/F88M-23 est une méthode possible pour mesurer la force nécessaire pour séparer un scellage et enregistrer le mode de défaillance ; elle ne constitue pas en soi un test d’intégrité de l’emballage entier ni une limite de passage universelle.
Pour les exigences de barrière, utiliser une méthode adaptée à la propriété et à la structure cibles. Par exemple, l'ASTM D3985-24 traite de la transmission d'oxygène à travers les films et les matériaux en feuilles apparentés. Un rapport doit conserver la température, l'humidité relative le cas échéant, l'épaisseur de l'échantillon, le côté testé, le gaz, les unités, le conditionnement et la structure exacte. Le WVTR nécessite la même rigueur avec sa méthode et ses conditions applicables.
Conformité et preuves de durabilité
Les allégations de contact alimentaire ou d’autres usages réglementés nécessitent une documentation pour le produit ou la structure exacte, le marché cible, le contenu ou le type de contact, la température et le temps. Une déclaration du fournisseur concernant une résine ou une couche.
Les allégations environnementales appartiennent également à.
Important : Les normes définissent des méthodes ou des orientations ; elles ne fournissent pas les critères d'acceptation de votre projet et ne prouvent pas les performances du produit BestY Pack. L'approbation nécessite le matériau exact, la structure, le processus, la portée du rapport et les spécifications convenues entre l'acheteur et le fournisseur.
Que faut-il inclure dans une demande de devis (RFQ) pour film de laminage
Une demande de devis utile fournit au fournisseur suffisamment d'informations pour proposer une construction testable et identifier les lacunes en matière de preuves. Inclure :
- l'application finale, le contenu, le marché cible, les conditions de service et la durée de conservation prévue, le cas échéant ;
- la séquence complète des couches proposée, la position d'impression, les faces extérieure et intérieure, ainsi que l'interface à coller ;
- le grade du film de base ou du substrat, l'orientation, l'épaisseur individuelle et totale, la tolérance, la largeur, le mandrin, le diamètre maximal du rouleau, le sens d'enroulement et le côté traité ;
- le processus d'impression, le système d'encre ou de toner, le revêtement ou l'apprêt, la couverture et le temps de vieillissement minimal avant laminage ;
- la méthode de laminage, le modèle ou la configuration de la machine, les limites de bande et de température, la plage de vitesse, les capacités de pincement et de tension, les contraintes de séchage ou de durcissement, et les contrôles de dosage disponibles ;
- les performances requises en termes d'aspect, de manipulation, mécaniques, de barrière, d'étanchéité, chimiques, thermiques et de transformation, chacune avec la méthode, les conditions, les unités et les critères d'acceptation, le cas échéant ;
- les opérations en aval telles que le refendage, le pliage, la découpe à l'emporte-pièce, le gaufrage à chaud, la fabrication de sachets, le formage, le remplissage, le scellage, la stérilisation, la pasteurisation, le traitement en autoclave, la congélation ou la simulation de transport ;
- les fiches techniques (TDS), fiches de données de sécurité (SDS), déclarations, documents de migration ou de conformité, rapports d'essai, conditions de contrôle des modifications et portée du marché cible ;
- la quantité d'échantillons ou d'essais, le substrat représentatif à utiliser, le plan d'essai, les responsabilités d'approbation et la conservation de la référence approuvée.
Demandez au fournisseur d'indiquer les hypothèses et les exclusions. Une déclaration techniquement honnête du type “pas encore vérifié” est plus utile qu'une affirmation générale qui ne peut être liée à une structure, une méthode ou un rapport.
Foire aux questions
Le film de laminage est-il toujours pré-enduit d'adhésif ?
Aucun thermique et autocollant pour finition d’impression.
Un seul film de laminage peut-il fonctionner sur toutes les lamineuses ?
Non. Les équipements diffèrent en termes de largeur utilisable, de limites de mandrin et de rouleau, de chauffage, de pincement, de pression, de tension de bande, de gestion du décollement, de revêtement, de séchage, de durcissement et de contrôle de la vitesse. Même si le rouleau s'adapte physiquement, le film, l'adhésif, l'encre et le substrat nécessitent toujours un essai machine contrôlé.
Le laminage améliore-t-il automatiquement les performances de barrière ?
Aucune barrière ne dépend des épaisseurs exactes des couches de matériaux, des revêtements, des adhésifs, des défauts, de la conversion et des conditions de test. Ajout d'un.
Le film laminé est-il recyclable ?
Cela dépend du complet.
Liste de contrôle pour la sélection finale
Avant d'approuver un film de laminage, confirmez que :
- le contexte de finition d'impression ou d'emballage souple est explicite ;
- le film de base, la couche de liaison, le substrat récepteur, la séquence des couches, les épaisseurs, les faces traitées et la position d'impression sont définis ;
- le format du rouleau et le parcours complet de laminage correspondent à l'équipement prévu ;
- les expositions en aval (transformation et utilisation finale) sont incluses dans l'essai ;
- les exigences d'aspect, de liaison, d'étanchéité, de barrière, mécaniques et d'emballage utilisent des méthodes, conditions, unités et critères d'acceptation convenus ;
- les déclarations de conformité et environnementales sont étayées pour la structure exacte, l'utilisation, le marché et la portée documentaire ;
- lots de matériaux, réglages de machine sûrs, conditionnement ou durcissement, et modes de défaillance sont enregistrés ;
- l'échantillon approuvé, la spécification, les rapports et les responsabilités de contrôle des modifications sont conservés.
Le fait de compléter cette liste de contrôle signifie que le projet est prêt pour un programme d'échantillonnage et d'approbation contrôlé. Cela ne remplace pas ce programme. La décision la plus sûre concernant le film de laminage est celle qui relie chaque fonction demandée à une construction définie, un processus compatible et des preuves reproductibles.
Ressources connexes de Bestypack
- Guide complet des films PET métallisés
- Film métallisé PET
- Fabricant et fournisseur de film BOPET
- Processus de fabrication du film d'emballage flexible
- BOPP
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German