
Polietileno El film no es un material único con un conjunto fijo de propiedades. La etiqueta puede referirse a diferentes familias de resinas, rutas de fabricación, estructuras de capas y formatos de uso final. Es por ello que dos films descritos como “PE” pueden procesarse de manera diferente, sellarse en condiciones distintas o fallar de diversas formas. Esta guía separa esos ejes de clasificación, compara las principales familias de films de PE, las vincula con aplicaciones comunes y muestra a los compradores de envases cómo convertir una lista corta de materiales en una especificación medible y un plan de validación.
Cómo se Clasifican los Tipos de Film de PE
Para conocer los antecedentes del polímero, consulte la descripción general del polipropileno del NIH PubChem la descripción general del polietileno antes de comparar las afirmaciones sobre la película terminada.
Película de PE Es una lámina delgada y flexible hecha total o parcialmente de polietileno. El polietileno es un termoplástico semicristalino, pero su ramificación de cadena, densidad, distribución del peso molecular, comonómero, aditivos e historial de procesamiento pueden variar. Esas variables influyen en cómo una resina se funde, cristaliza y se comporta después de su conversión en film.
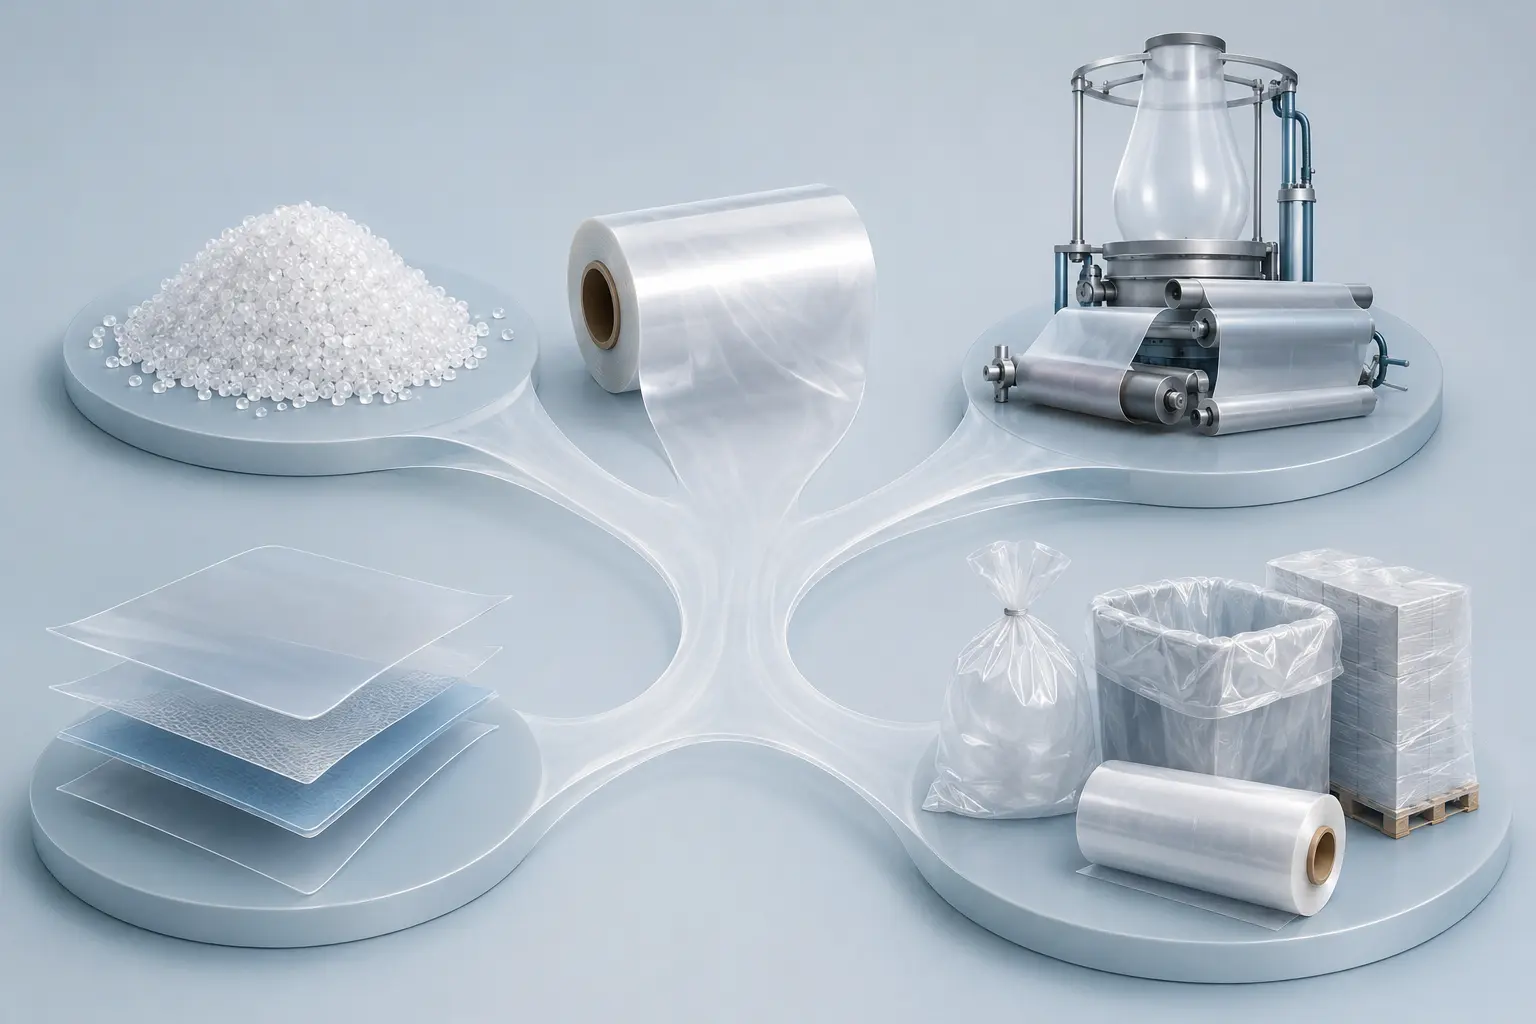
La primera regla práctica es identificar qué describe una etiqueta. “LLDPE,” “film soplado,” “film coextruido,” y “Película estirable” no son cuatro materiales en competencia. Describen, respectivamente, una familia de resinas, una ruta de fabricación, un método de construcción de capas y un formato de aplicación.
La Familia de Resina es un Eje de Clasificación
Las etiquetas de familia por densidad describen el polímero o resina:
- LDPE es polietileno de baja densidad fabricado con una ramificación de cadena sustancial.
- LLDPE es polietileno lineal de baja densidad, normalmente producido mediante la copolimerización de etileno con una alfa-olefina.
- mLLDPE es una etiqueta de la industria comúnmente utilizada para grados de LLDPE catalizados con metaloceno. Es un subconjunto de la familia más amplia de polietileno lineal de baja densidad, no un polímero completamente separado.
- MDPE es polietileno de media densidad.
- HDPE es polietileno de alta densidad con una estructura más lineal y más cristalina que las familias de menor densidad.
Estos nombres son puntos de partida útiles, no especificaciones de film terminado. Dos grados de LLDPE pueden diferir en comonómero, densidad, índice de fluidez, distribución del peso molecular, paquete de aditivos y uso aprobado. Un transformador también puede mezclar varios grados de PE para equilibrar el procesamiento y el rendimiento.
El Procesamiento y la Construcción son Ejes Separados
El film puede fabricarse mediante un proceso soplado o fundido. Puede ser monocapa, coextruido en varias capas, laminado con otra banda u orientado después de la extrusión.
Importante: Un nombre de proceso o formato no revela la receta completa de la resina, el orden de las capas, el espesor, el tratamiento, el paquete de aditivos o el resultado de la prueba. Solicite todos los ejes relevantes antes de comparar dos cotizaciones.
Film de LDPE: Flexible y Fácil de Procesar
LDPE Es la familia tradicional de PE de baja densidad. La ramificación de cadena larga confiere el comportamiento de fundido que ha hecho que el LDPE sea útil en el recubrimiento por extrusión, soplada, mezclas para film retráctil y aplicaciones de sellante. El comportamiento final aún depende del grado, espesor, condiciones de línea y cualquier resina mezclada.
Características Típicas del Film de LDPE
Comparado bajo condiciones similares, el film de LDPE se asocia comúnmente con:
- tacto suave y flexible;
- buena resistencia del fundido y comportamiento de procesamiento indulgente;
- brillo superficial y claridad potencialmente buenos;
- capacidad de sellado por calor adecuada para muchas estructuras de envases flexibles;
- respuesta de contracción útil en grados y estructuras diseñadas para aplicaciones de retracción; y
- resistencia a la humedad típica del PE, mientras que la barrera al oxígeno y al aroma siguen siendo limitadas a menos que otro material o recubrimiento proporcione esa función.
La contrapartida es que un film de LDPE convencional puede proporcionar un rendimiento inferior a la punción o tracción que una estructura rica en LLDPE seleccionada adecuadamente con el mismo espesor nominal. Esto es una tendencia, no una regla. La orientación, el perfil de espesor, los aditivos y el diseño de la mezcla pueden cambiar el resultado.
Aplicaciones Comunes del Film de LDPE
El LDPE aparece en bolsas de uso general, envases para prendas y textiles, forros, film retráctil para agrupación, sobreenvolturas, estructuras recubiertas por extrusión y capas de sellado por calor. Su procesabilidad también puede convertirlo en un componente de mezcla útil cuando un transformador necesita mejorar la estabilidad de la burbuja, la resistencia del fundido, o la tensión de contracción el comportamiento.
Para un proyecto real, “film de LDPE” es demasiado amplio. Un resumen para el proveedor debe añadir la ruta de fabricación del film, la estructura de capas, el espesor y tolerancia, el lado sellante, tratamiento superficial,, las necesidades de deslizamiento y antibloqueo, los requisitos ópticos y las pruebas mecánicas relevantes.
Films de LLDPE y mLLDPE: Tenacidad y Elasticidad
El LLDPE tiene una cadena principal mayormente lineal con ramificaciones de cadena corta controladas introducidas a través de comonómeros. Los grados para film cubren una amplia gama de densidades e índices de fluidez. Su equilibrio tenacidad-rigidez puede diferir sustancialmente, razón por la cual el grado exacto y la mezcla importan más que el acrónimo solo.
Qué Cambia el LLDPE
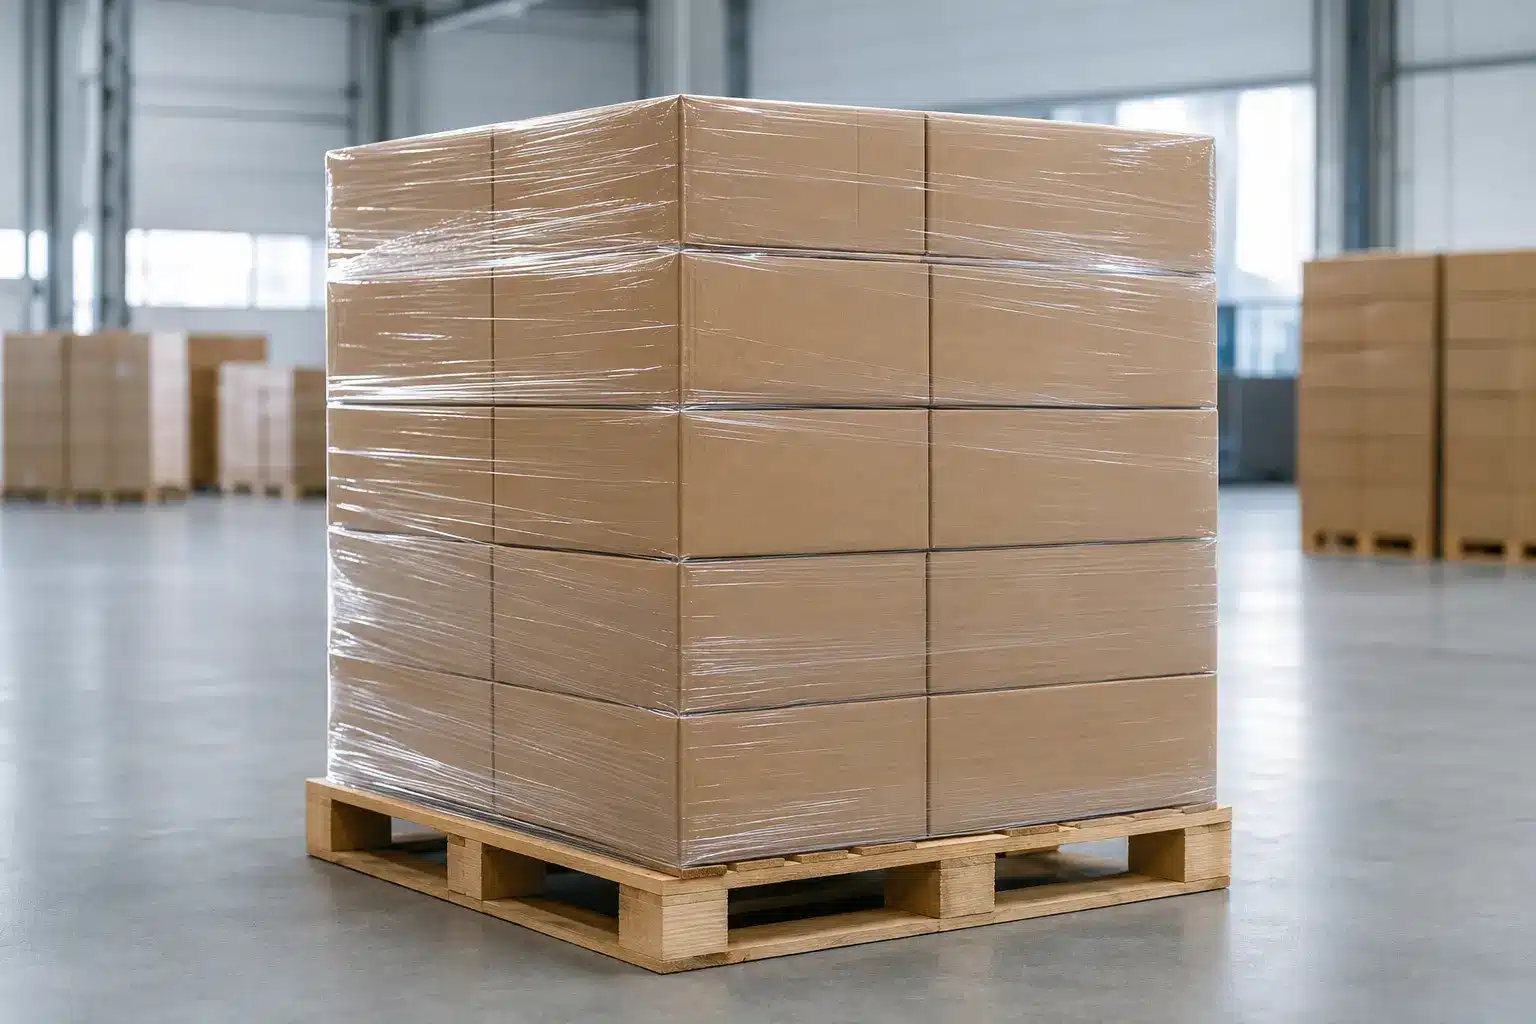
En muchas estructuras de film comparables, el LLDPE se selecciona para mejorar la resistencia a la punción, el rendimiento a la tracción, el alargamiento o la resistencia al abuso en comparación con el LDPE convencional. Estos rasgos lo hacen común en un envoltorio estirable, sacos de gran resistencia, forros industriales, films agrícolas y las capas más resistentes de envases coextruidos.
El LLDPE puede procesarse mediante rutas sopladas o fundidas, pero puede no comportarse como el LDPE en la misma línea. La reología del fundido afecta la presión, la carga del motor, la estabilidad de la burbuja, el estiramiento y el control del calibre. Los transformadores utilizan con frecuencia mezclas o selecciones de grado específicas de la línea en lugar de hacer una simple sustitución de resina uno a uno.
Dónde Encaja el mLLDPE
Los catalizadores de metaloceno pueden proporcionar un control más estricto sobre la arquitectura molecular y la distribución del comonómero. Los grados comerciales de mLLDPE a menudo se consideran cuando un film necesita un equilibrio refinado de sellado, tenacidad, óptica o potencial de reducción de calibre. Ninguno de esos resultados es automático.
El comprador debe solicitar la designación exacta del grado, densidad, índice de fluidez y condiciones de prueba, comonómero si es relevante, capa prevista, porcentaje de mezcla, paquete de aditivos y ruta de conversión. Luego, el comprador debe probar el film terminado, no confiar en un folleto de resina.
Importante: “Metaloceno” describe cómo se produjo una familia de resinas. No prueba un ventana de sellado, resultado de hot-tack, valor de punción o velocidad de línea para un envase terminado.
Films de HDPE y MDPE: Rigidez y Manejo
A medida que el PE se vuelve más lineal y cristalino, la densidad y la rigidez generalmente aumentan. Los films de mayor densidad pueden proporcionar características útiles de manejo y barrera a la humedad, pero generalmente sacrifican algo de suavidad, elasticidad o transparencia en comparación con las alternativas de menor densidad.
Film de HDPE
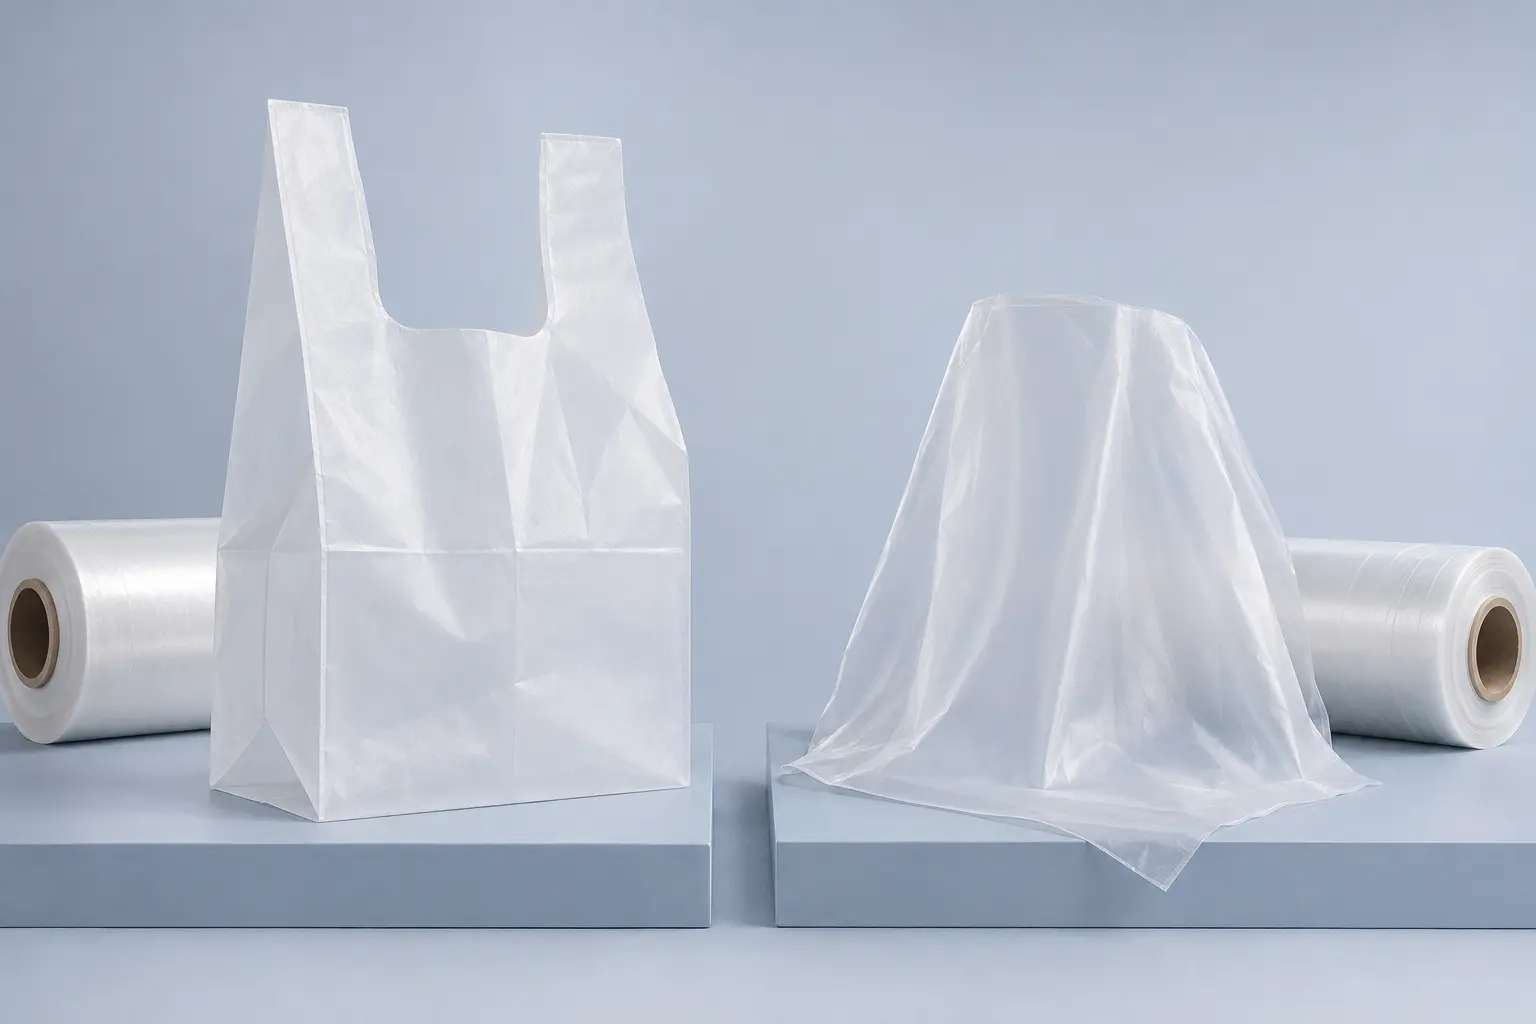
La película de HDPE se reconoce comúnmente por su sensación rígida, crujiente o “similar al papel” y su menor transparencia. Puede ofrecer una alta resistencia a la tracción en la dirección de desarrollo, buena resistencia a la humedad y la posibilidad de utilizar una banda relativamente delgada para aplicaciones como bolsas de venta al por menor, bolsas para productos, bolsas de mercancía, forros y films de liberación o intercalado.
La orientación del film es importante. Un alto resultado en la dirección de la máquina no significa automáticamente un rendimiento igualmente alto en la dirección transversal, resistencia al desgarro, o resistencia a la punción. Para films delgados de HDPE, la dirección de la prueba y el acondicionamiento de la muestra son partes esenciales de los datos.
Film de MDPE
El MDPE ocupa una región de densidad intermedia, pero el nombre aún cubre múltiples grados y estructuras. Puede considerarse cuando un proyecto necesita más rigidez que una estructura de baja densidad, manteniendo al mismo tiempo más tenacidad o flexibilidad que un film de HDPE altamente cristalino.
Las aplicaciones pueden incluir sacos, revestimientos, mezclas para película retráctil, películas para envasado y algunas láminas para construcción o agricultura. La comparación útil no es la etiqueta “medio” frente a “alto”. Es el equilibrio medido de la película terminada en cuanto a rigidez, resistencia al impacto, al desgarro, capacidad de sellado, propiedades ópticas y comportamiento de procesamiento en las condiciones previstas.
Películas de PE Soplado, Fundido y Orientado
Una familia de resinas se convierte en película solo después del procesamiento. La ruta de fabricación de la película modifica el enfriamiento, la orientación, el perfil de espesor, la condición de la superficie y el equilibrio entre las propiedades en la dirección de la máquina y las propiedades en la dirección transversal..
Película Soplada Versus Película Fundida
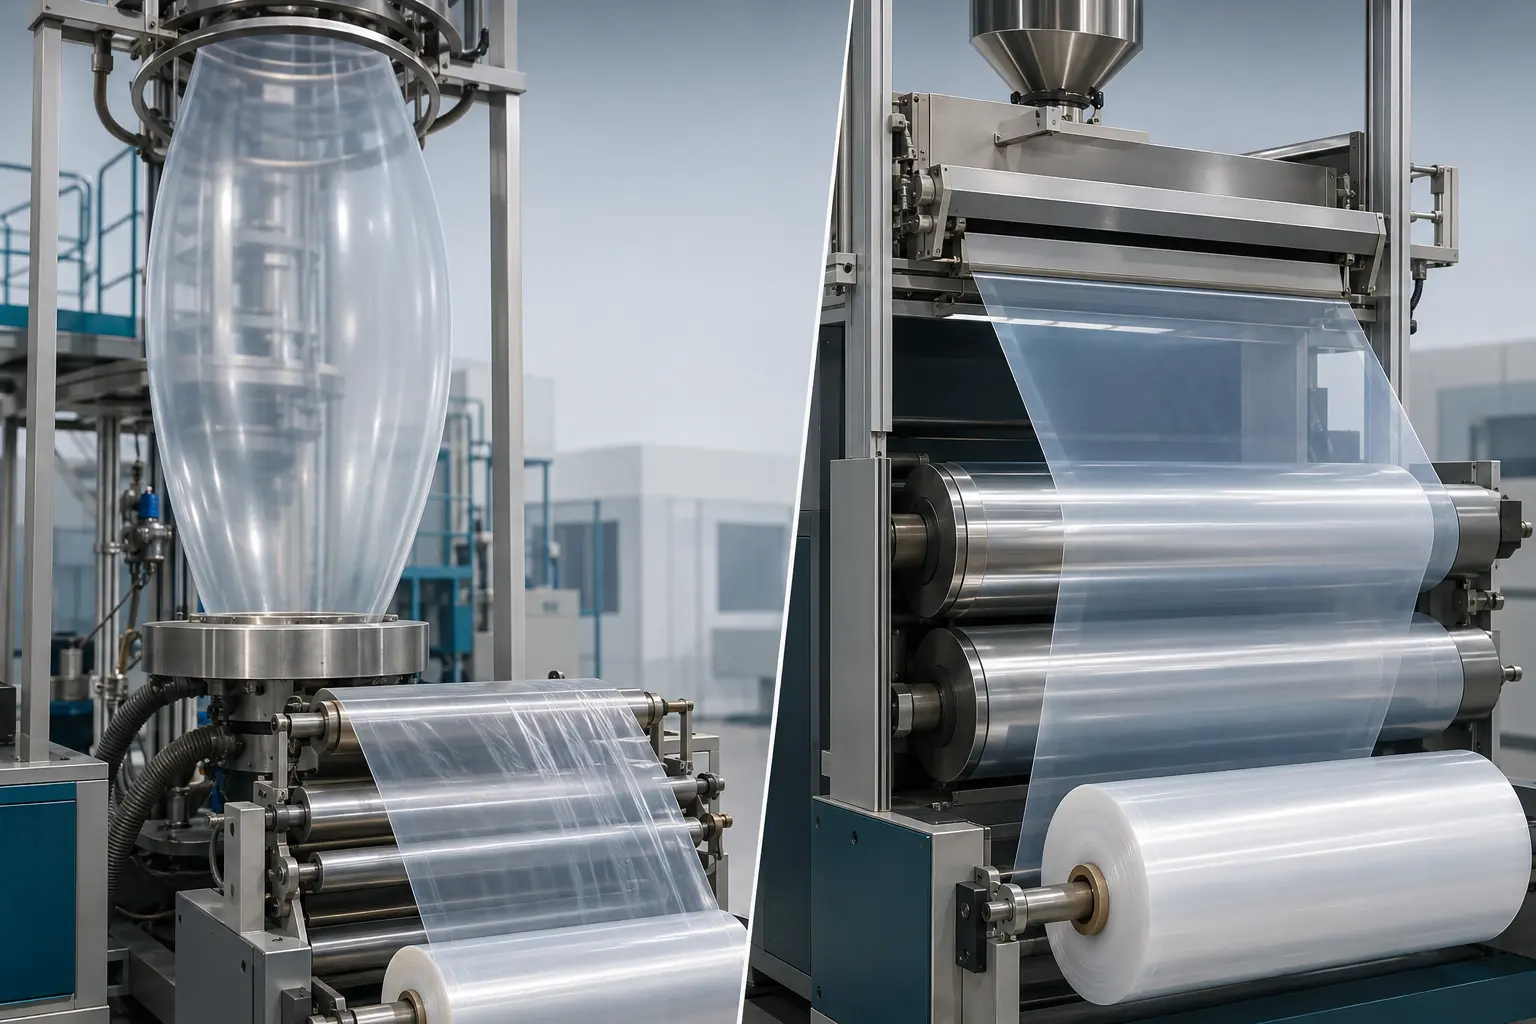
En la extrusión de película soplada, el polímero fundido sale de un dado anular como un tubo, se infla formando una burbuja, se enfría, colapsa y se bobinan. La geometría de la burbuja y el estiramiento crean orientación en dos direcciones. La película soplada se usa ampliamente para bolsas, revestimientos, Esta amplia categoría incluye films optimizados para diferentes trabajos. Una envoltura clara para exhibición minorista, un film pesado para agrupación de bebidas y una etiqueta de manga retráctil pueden llamarse film retráctil, sin embargo, sus polímeros, espesores, curvas de contracción, fuerzas de contracción, comportamiento de sellado y requisitos de equipo pueden ser muy diferentes., películas agrícolas y estructuras multicapa. empaque flexible mixto.
En la extrusión de película fundida, el polímero sale de un dado plano sobre rodillos enfriados. El enfriamiento rápido y el manejo directo de la banda pueden soportar una alta producción, planitud y espesor controlado cuando el grado y la línea están combinados. Las estructuras de LLDPE fundido son comunes en película estirable y también pueden servir para otros usos de envasado.
Ninguna ruta es universalmente mejor. Compare las películas candidatas para la tarea real: perfil de calibre, óptica, adherencia, equilibrio de desgarro, punzonado, estiramiento, contracción, sellado, tratamiento superficial, bloqueo, calidad de bobinado y comportamiento en la máquina.
Películas MDO-PE y BOPE
El PE orientado en la dirección de la máquina, o MDO-PE, se estira principalmente a lo largo de la dirección de la máquina después de la formación de la película. Las películas orientadas biaxialmente El PE orientado biaxialmente, o BOPE, se estira tanto en la dirección de la máquina como en la dirección transversal. La orientación puede aumentar la rigidez y cambiar la óptica, el comportamiento al desgarro, la respuesta dimensional y la convertibilidad.
El PE orientado puede usarse como banda de impresión o estructural en diseños destinados a mantener más del envase dentro de la familia del PE. Sin embargo, el proceso de orientación, el grado, la construcción de capas, las tintas, los recubrimientos, los adhesivos, la banda de sellado, los cierres y el flujo de reciclaje local afectan el resultado final. “BOPE” o “mono-PE” no es por sí mismo un certificado de reciclabilidad.
Formatos y Aplicaciones Funcionales de Películas de PE
Los nombres de las aplicaciones describen lo que la película debe hacer. No identifican una resina o una estructura única. Una película estirable y una bolsa película retráctil pueden contener ambas LLDPE, por ejemplo, mientras requieren una orientación, recuperación, adherencia, sellado y comportamiento térmico muy diferentes.
Bolsas, Revestimientos y Bandas de Sellado
Las bolsas y revestimientos generales pueden usar LDPE, LLDPE, HDPE, MDPE o mezclas. La selección cambia con la carga, los bordes afilados, la exposición a caídas, el método de fabricación de la bolsa, el cierre, la transparencia, la rigidez y el costo. Los sacos de servicio pesado y los revestimientos industriales a menudo enfatizan el equilibrio de punzonado, impacto, desgarro y la integridad del sellado.
En bolsas laminadas, una banda interna rica en PE puede proporcionar funciones de sellado y contacto con el producto mientras que otra capa suministra impresión, rigidez, resistencia a la temperatura o barrera. El laminado completo—no solo la capa de PE—determina el rendimiento final del envase.
Películas Estirables, Retráctiles y Protectoras
La película estirable comúnmente usa estructuras sopladas o fundidas ricas en LLDPE porque la extensión elástica, la resistencia al punzonado, la adherencia, la retención de carga y el comportamiento de desenrollado deben funcionar juntos. La película estirable para máquina La película también necesita un calibre estable, un comportamiento de pre-estiramiento consistente y compatibilidad con la envolvedora.
La película retráctil de PE puede utilizar LDPE, LLDPE, MDPE o mezclas seleccionadas por su orientación, fuerza de contracción, temperatura de contracción perfil, óptica, capacidad de sellado y geometría del envase. Un resultado de laboratorio de contracción libre no predice por sí solo la apariencia en el túnel o la estabilidad de la carga.
Las películas protectoras añaden otra variable: la capa adhesiva o de agarre. La energía superficial, la eliminación limpia, el envejecimiento, la temperatura, la presión y el sustrato protegido deben evaluarse como un sistema.
Películas Agrícolas y de Construcción
Cubiertas de invernadero, películas de acolchado, envolturas de ensilaje, barreras de vapor, cubiertas y láminas de construcción pueden ser a base de PE. Sus condiciones de servicio pueden incluir exposición a rayos ultravioleta, intemperie, contacto con el suelo, productos químicos, instalación mecánica y almacenamiento prolongado.
Estos usos requieren estabilización y pruebas específicas para la aplicación. No se debe asumir que una película de PE transparente genérica tiene una vida útil en exteriores, resistencia a pesticidas, comportamiento frente a la llama o cumplimiento de códigos de construcción. El proveedor debe identificar el uso previsto, la base de la prueba y las limitaciones.
Cómo se Comparan los Principales Tipos de Película de PE
La matriz a continuación muestra las características comunes.
| Familia de película de PE | Banda más nítida y rígida con buen comportamiento vertical y de conversión | Fortalezas comunes a investigar | Compensaciones comunes a investigar | Usos frecuentes de la película |
|---|---|---|---|---|
| LDPE | Suave, flexible, a menudo brillante | Resistencia de fundido, procesabilidad, capacidad de sellado, respuesta a la contracción | Eficiencia de punzonado y tracción frente a grados lineales más resistentes | Bolsas generales, revestimientos, mezclas retráctiles, capas de sellado y recubrimiento |
| LLDPE | Flexible y más resistente | Rendimiento de punzonado, estiramiento, impacto y tracción | Respuesta de procesamiento, óptica, rigidez y equilibrio de desgarro | Película estirable, sacos pesados, revestimientos, película agrícola, capas coextruidas resistentes |
| mLLDPE | Resina de película de baja densidad dependiente del grado | Potencial de sellado, tenacidad, óptica o reducción de calibre | Costo, Tratarlos como cambios registrados separados dentro de un plan de calificación. Establecer primero la línea base actual. Cuando se instale la película candidata, usar una condición de inicio compatible con el equipo y la película, luego ajustar una variable a la vez. Una configuración de preestiramiento que funciona para una película puede no ser válida para otra., bloqueo, compatibilidad de mezcla y línea | Capas de sellado de alto rendimiento, película estirable, estructuras de envasado resistentes |
| MDPE | Rigidez y flexibilidad intermedias | Equilibrio tenacidad-rigidez, manejo, resistencia a la humedad | Óptica, respuesta de sellado y disponibilidad de grado | Sacos, revestimientos, mezclas, envasado y láminas seleccionadas |
| HDPE | Rígida, crujiente, a menudo translúcida u opaca | Rigidez, eficiencia de tracción, resistencia a la humedad, manejo de banda delgada | Estiramiento, suavidad, transparencia, anisotropía de desgarro, sellado | Bolsas de venta al por menor y de productos, revestimientos, intercalado y películas industriales delgadas |
Importante No comparar hoja de datos del a menos que la película.
Cómo Seleccionar y Especificar Película de PE
La selección de película funciona mejor como.
Defina el Producto, el Envase y la Máquina
- Describa el producto envasado, incluyendo dimensiones, masa, bordes, aceites, químicos, polvos, humedad y temperatura.
- Defina el formato del envase, apertura y cierre, geometría del sello, necesidades de impresión o laminación, y apariencia esperada.
- Registre el equipo de llenado o envoltura, el sistema de sellado, la velocidad de línea, tensión, preestiramiento, túnel de contracción y trayectoria de la banda.
- Mapee los riesgos de almacenamiento y distribución, como apilamiento, vibración, caídas, perforación, cadena de frío, calor, humedad, exposición a rayos ultravioleta y tiempo de vida útil.
- Identifique el mercado objetivo y cualquier requisito de contacto con alimentos, seguridad del producto, transporte o declaraciones ambientales.
Esta información reduce las opciones de resina y estructura sin pretender que una familia gane en todas las aplicaciones.
Convierta las Necesidades en Especificaciones Medibles
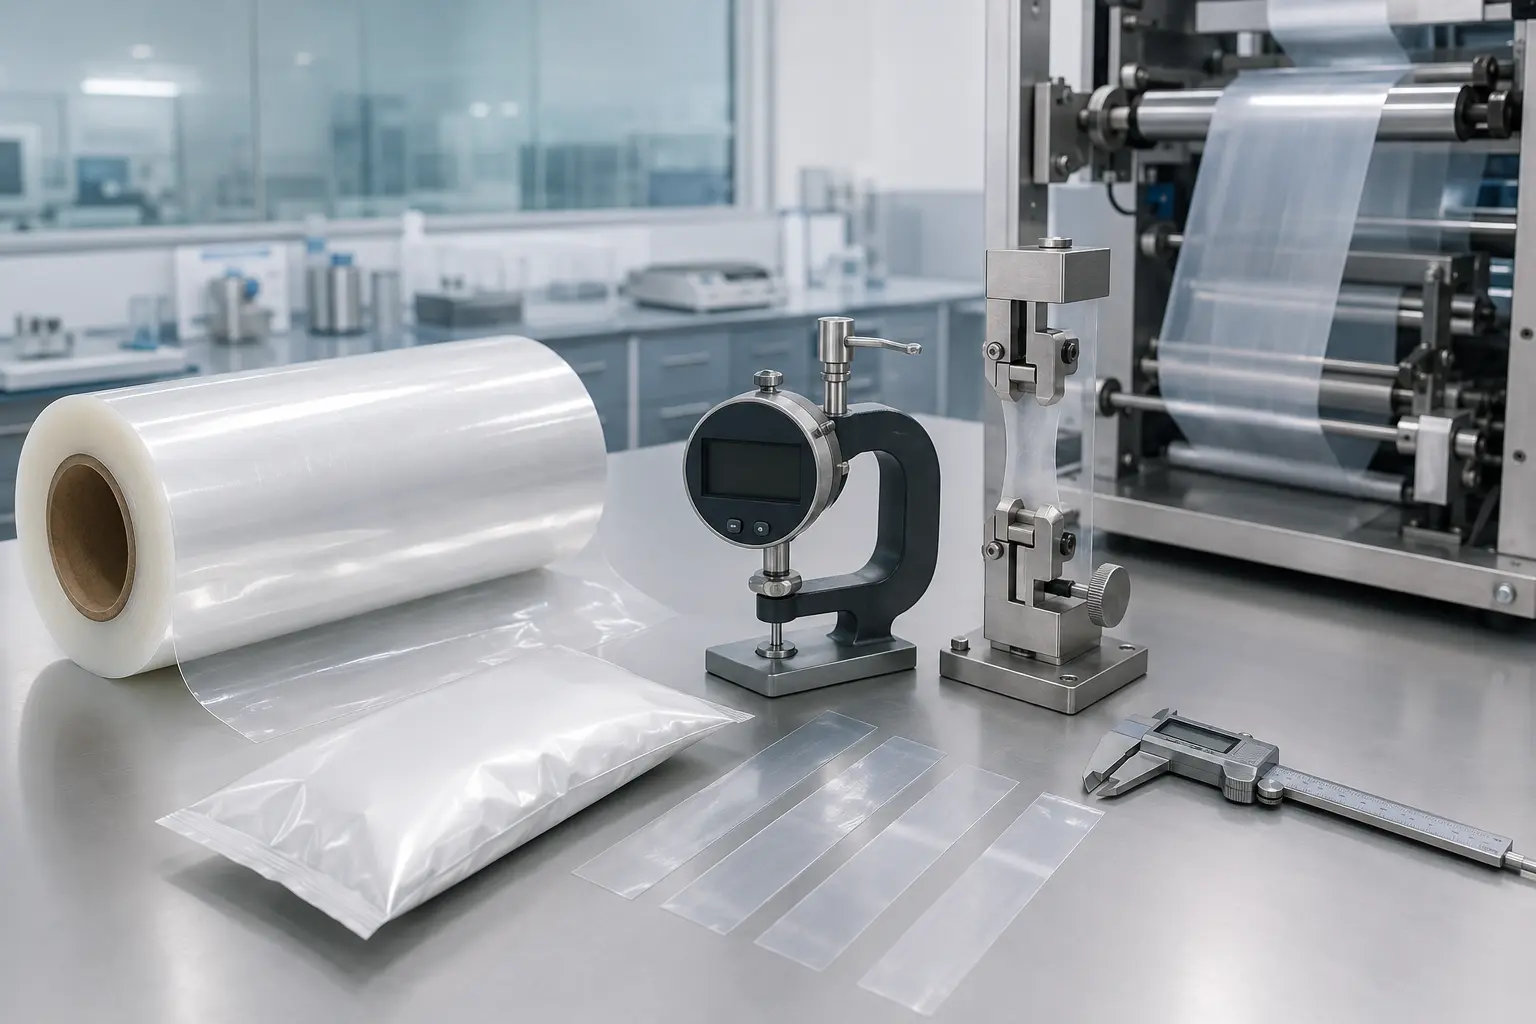
Especifique dimensiones y métodos, no adjetivos. Los campos útiles pueden incluir:
- espesor nominal, tolerancia permitida, método de medición y plan de muestreo;
- ancho, longitud o masa del rollo, núcleo, diámetro del rollo, política de empalmes, dirección de bobinado,, y calidad del rollo;
- estructura de la película, orden de capas, lado de sellado previsto, lado de tratamiento, superficie de impresión o laminación, y aditivos;
- propiedades de tracción en MD y TD, con método, velocidad, acondicionamiento, probeta y unidades;
- método de rasgado, impacto de dardo, perforación o caída de bolsa, según el riesgo de falla;
- coeficiente de fricción, adherencia, bloqueo, turbidez, brillo o tensión de humectación cuando estos afecten la conversión;
- pruebas de resistencia de sellado, hot-tack, iniciación de sellado o contracción con temperatura, presión, tiempo de permanencia, sustrato y definición del resultado; y
- OTR o WVTR solo cuando la barrera sea relevante, con temperatura, humedad relativa, espesor, lado de prueba, gas y unidades.
Los métodos ASTM e ISO no son etiquetas intercambiables. Por ejemplo, ASTM D882-26 e ISO 527-3:2018 abordan ambos las pruebas de tracción de películas o láminas plásticas delgadas, pero un comprador no debe combinar resultados sin confirmar la equivalencia de probetas y procedimientos. Los listados actuales de ASTM también identifican métodos como D1922-23 para rasgado por propagación, D1709-24 para impacto de dardo, D1894-24 para coeficiente de fricción y D2732-14(2025) para contracción térmica lineal sin restricciones.
Valide las Muestras en Condiciones Reales
Realice primero las pruebas de la película entrante, luego convierta el candidato en el equipo previsto. Registre los ajustes de línea, condiciones ambientales, tiempo de inactividad, recorte, defectos de sellado, arrugas, bloqueo, seguimiento de la banda y manejo de rollos. Envase el producto real o un simulante justificado, luego realice las pruebas de almacenamiento, distribución y uso final vinculadas a la evaluación de riesgos.
La aprobación debe hacer referencia a la muestra probada, lote, estructura, espesor, informes de prueba, condiciones de la máquina y criterios de aceptación acordados. Si el proveedor cambia la resina, mezcla, aditivo, división de capas, tratamiento, ruta de fabricación o sitio, el proceso de control de cambios debe decidir si es necesaria una recalificación.
Contacto con Alimentos, Reciclaje y Límites de Declaraciones
El PE se usa ampliamente en envases, pero el nombre del polímero por sí solo no establece una declaración legal o ambiental. El artículo terminado incluye resina, aditivos, colorantes, tintas, recubrimientos, adhesivos y otros componentes, cada uno con su propio alcance.
El Estado de Contacto con Alimentos es Específico del Uso
En los Estados Unidos, 21 CFR 177.1520 cubre polímeros olefínicos específicos sujetos a identidad, especificaciones, extractivos y condiciones en la regulación. Esto no es un permiso para etiquetar cada película de PE como “aprobada por la FDA”. Un proveedor debe identificar el grado exacto y la estructura terminada, el tipo de alimento previsto, el tiempo de contacto, la temperatura, las condiciones de uso, las limitaciones aplicables y la declaración o evidencia de respaldo.
En la Unión Europea, los materiales plásticos en contacto con alimentos se evalúan bajo el Reglamento (CE) No 1935/2004 y el Reglamento (UE) No 10/2011 de la Comisión, incluyendo sus enmiendas vigentes. La composición, migración, declaración, trazabilidad y condiciones de uso previstas deben revisarse para el artículo completo. La evidencia para un mercado o uso no puede generalizarse globalmente.
Mono-PE No Significa Automáticamente Reciclable
Un envase descrito como mono-PE puede contener aún diferentes densidades de PE más tintas, recubrimientos, adhesivos, capas de unión, materiales de barrera, etiquetas, cierres o contaminación. La reciclabilidad depende del diseño completo y su compatibilidad con un flujo definido de recolección, clasificación y reciclaje.
RecyClass publica guías de diseño para el reciclaje y rutas de prueba para flujos de envases europeos. Otros mercados utilizan sistemas diferentes. Cualquier declaración de “reciclable”, “contenido reciclado” o ambiental más amplia debe ser fundamentada y calificada para el mercado objetivo, como se refleja en las Guías Verdes de la FTC para el marketing ambiental en EE. UU.
Importante: “PE”, “monomaterial” y un código de identificación de resina son pistas de diseño. No son prueba de recolección local, clasificación exitosa, calidad de reprocesamiento, porcentaje de contenido reciclado o elegibilidad para una declaración legal.
Lista de Verificación para el Comprador de Película de PE
Utilice un formulario de comparación para cada proveedor y película candidatos:
- aplicación, producto envasado, dibujo del envase, carga, peligros y vida útil objetivo;
- familia de resina o mezcla, grado exacto si se divulga, estructura de capas, división de capas y espesor total;
- proceso de la película, orientación, aditivos, color, tratamiento, impresión, recubrimiento y detalles de laminación;
- ancho, tolerancia de calibre, construcción del rollo, núcleo, bobinado, empalmes, embalaje, almacenamiento y acondicionamiento;
- pruebas mecánicas, ópticas, superficiales, de sellado, contracción, barrera y de envase con métodos y condiciones;
- máquina objetivo, ajustes, velocidad, temperatura, tensión y cantidad de prueba;
- documentos de contacto con alimentos, químicos, exteriores, contenido reciclado o reciclabilidad aplicables a la estructura y mercado exactos;
- ID de muestra, lote, sitio de fabricación, número de informe, fecha del informe y política de control de cambios; y
- qué respalda la evidencia, qué no respalda, y qué resultados aún requieren validación en línea o de envase.
Importante: Una lista de verificación completa organiza la evidencia. No reemplaza las declaraciones vigentes, informes de prueba, muestras aprobadas o una especificación firmada.
Preguntas Frecuentes
¿Qué Película de PE es la Más Resistente?
Depende del modo de falla. Las películas ricas en LLDPE a menudo se seleccionan por su resistencia a la perforación, estiramiento e impacto; el HDPE puede proporcionar alta rigidez y eficiencia de tracción; el LDPE puede apoyar el procesamiento y la tenacidad en estructuras específicas. “Más resistente” no tiene sentido hasta que defina dirección, espesor, método de prueba, acondicionamiento y si el riesgo es rotura por tracción, propagación de rasgado, perforación, impacto o falla de sellado.
¿Es Mejor el LDPE o el LLDPE para Envases?
Ninguno es universalmente mejor. El LDPE puede ser preferido por su resistencia en fundido, procesabilidad, suavidad, óptica, sellado o respuesta de contracción. El LLDPE puede ser preferido por su potencial de perforación, estiramiento, impacto o reducción de calibre. Muchas películas comerciales los mezclan o los colocan en diferentes capas. Compare estructuras terminadas en la línea y envase previstos.
¿Tiene la Película de HDPE Mejor Barrera?
El HDPE comúnmente proporciona un rendimiento de barrera a la humedad más fuerte que el PE de menor densidad bajo condiciones de espesor y prueba comparables debido a su mayor cristalinidad. Esto no lo convierte en un material de alta barrera al oxígeno o aroma, y la comparación puede cambiar con el espesor, la orientación, la humedad, los aditivos y la estructura de capas. Utilice pruebas de OTR o WVTR equivalentes cuando la vida útil dependa de la barrera.
¿Se Puede Reciclar la Película de PE?
A veces, dependiendo del envase completo y del sistema local. La película de PE limpia puede ser técnicamente compatible con un flujo de reciclaje de PE, pero las tintas, recubrimientos, adhesivos, capas de barrera, etiquetas, cierres, residuos, formato y acceso a la recolección local pueden cambiar el resultado. Consulte la guía de diseño y la regla de declaración relevante para el mercado objetivo; no use el nombre de la resina como prueba.
Iguale el Grado, la Estructura y el Plan de Pruebas
La pregunta útil no es “¿Qué PE es el mejor?” Es “¿Qué grado, mezcla, proceso y estructura de capas cumple con los requisitos medidos de este envase en esta máquina y a través de esta ruta de distribución?” LDPE, LLDPE, mLLDPE, MDPE y HDPE ofrecen cada uno tendencias útiles, mientras que los formatos soplado, fundido, coextruido y orientado remodelan esas tendencias.
Antes de la aprobación, confirme:
- la identidad y construcción exacta de la película;
- la aplicación, equipo, mercado y condiciones de uso;
- métodos de prueba, direcciones, unidades y acondicionamiento comparables;
- el rendimiento en línea, envase, almacenamiento y distribución;
- la evidencia actual de contacto con alimentos o declaración ambiental, cuando corresponda; y
- el control de cambios para cualquier revisión de material, estructura, proceso o sitio.
Un plan de validación disciplinado convierte la etiqueta amplia “película de PE” en una especificación de envase controlada.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German