
Envoltura retráctil de poliolefina , generalmente abreviada como POF, es una película de empaque termorretráctil fabricada a partir de polímeros de la familia de las poliolefinas. Las películas comerciales se orientan comúnmente y pueden utilizar varias capas coextruidas para equilibrar el sellado, la respuesta de contracción, la tenacidad y la apariencia. El calor activa la orientación almacenada para que la película se contraiga alrededor del producto. Sin embargo, para un comprador, “POF” es solo una descripción de la familia de materiales. El grado exacto, el espesor, el formato de rollo, ventana de sellado, el comportamiento de contracción, los documentos de cumplimiento y el rendimiento en la línea prevista aún deben especificarse y probarse.
¿Qué es la película retráctil de poliolefina?
Para conocer los antecedentes del polímero, consulte la descripción general del polipropileno del NIH PubChem Descripción general del polipropileno antes de comparar las afirmaciones sobre la película terminada.
Para conocer los antecedentes de los polímeros, consulte La descripción general del polipropileno en NIH PubChem antes de comparar las afirmaciones sobre la película terminada.
La POF es una película flexible diseñada para sellarse alrededor de un artículo y luego exponerse a calor controlado. A medida que la película se contrae, sigue el perfil del producto y forma una envoltura ajustada. El resultado puede mejorar la presentación, mantener juntos los componentes sueltos y proporcionar una superficie de manipulación limpia. Estos resultados dependen de la película real y del proceso; el nombre por sí solo no establece la resistencia del empaque, el rendimiento de barrera, ni el estado regulatorio.
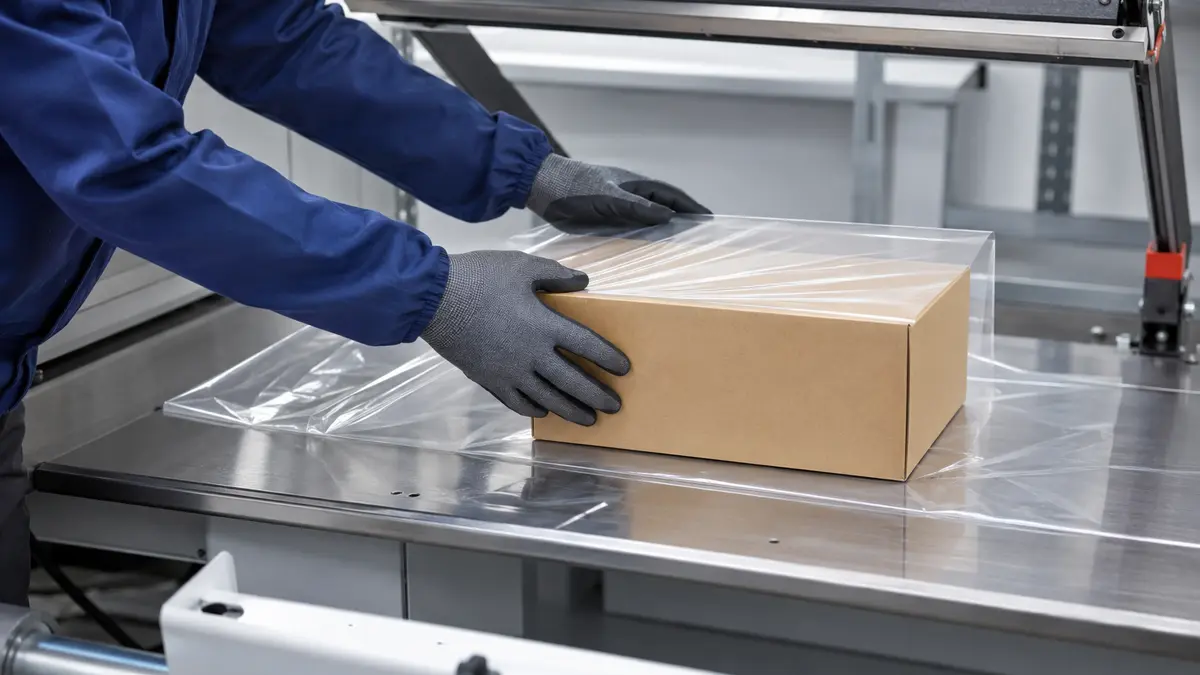
La familia de las poliolefinas
“”Poliolefina" designa una familia de termoplásticos que incluye polietileno (PE) y polipropileno (PP). En empaques retráctiles, la POF comúnmente se refiere a formulaciones de película orientada basadas en resinas de poliolefina, más que a un solo polímero, receta o grado estándar. Dos películas vendidas como POF pueden diferir, por lo tanto, en selección de resina, aditivos, número de capas, reticulación, orientación, espesor, tratamiento superficial,, y capas de sellado.
Esta distinción es importante en las compras. Una declaración que es verdadera para la película reticulada de cinco capas de un proveedor no puede aplicarse automáticamente a una película no reticulada diferente. La comparación correcta es entre grados identificados con métodos y condiciones de prueba coincidentes.
Construcción típica de la película
Muchas películas comerciales de POF son estructuras multicapa coextruidas. Diferentes capas pueden diseñarse para funciones como sellado, respuesta mecánica a granel, óptica, deslizamiento o estabilidad de procesamiento. Algunas películas están reticuladas, otras no, y los productos especializados pueden agregar comportamiento antivaho u otras funciones. Las hojas de datos del proveedor Las láminas de Clysar y Sealed Air demuestran que existen productos multicapa, reticulados, PET biaxialmente orientado , pero no prueban que cada película de POF utilice el mismo diseño.
La orientación es una característica central de la película termorretráctil. Durante la fabricación, la película se estira en la dirección de la máquina (MD), dirección transversal (TD), o ambas, y luego se enfría en un estado controlado. La construcción y el proceso de orientación influyen en cómo la película se sella, se contrae y carga el producto posteriormente. La secuencia exacta de capas, la distribución del espesor, los aditivos y las condiciones de orientación siguen siendo información específica del grado.
Cómo funciona la película retráctil de poliolefina
El empaque con POF implica dos operaciones conectadas: realizar un sello alrededor del producto y contraer la película encerrada con calor. Un empaque de buena apariencia requiere que ambas operaciones funcionen juntas. Un sello de laboratorio fuerte no compensa una mala evacuación de aire, y una alta contracción libre no garantiza que un producto delicado tolere la fuerza de la película.
La orientación almacena el potencial de contracción
Cuando una película se estira durante la fabricación, su estructura polimérica se orienta. El enfriamiento ayuda a mantener ese estado orientado. La película contiene entonces un potencial dimensional almacenado en lugar de comportarse como una lámina ordinaria no orientada. La cantidad y el equilibrio de la orientación en MD y TD influyen en la dirección y el grado de contracción.
La orientación también puede afectar el comportamiento de tracción, la propagación del desgarro, la rigidez y la respuesta al impacto. Estas propiedades no deben inferirse solo de la orientación. Deben medirse utilizando el espesor declarado, la dirección de la muestra, el acondicionamiento, el método de prueba y las unidades.
El calor libera la estructura orientada
En uso, un producto se coloca en película con doblez central, película plana, tubo o bolsa preformada. La película se cierra con un sistema de sellado compatible, y el exceso de aire necesita una vía de escape controlada. El aire caliente eleva entonces la temperatura de la película para que la estructura orientada se relaje y se contraiga. Un túnel de contracción es común en líneas de producción; los sistemas de cámara y las herramientas de calor cuidadosamente controladas pueden ser adecuados para otros volúmenes o formatos.
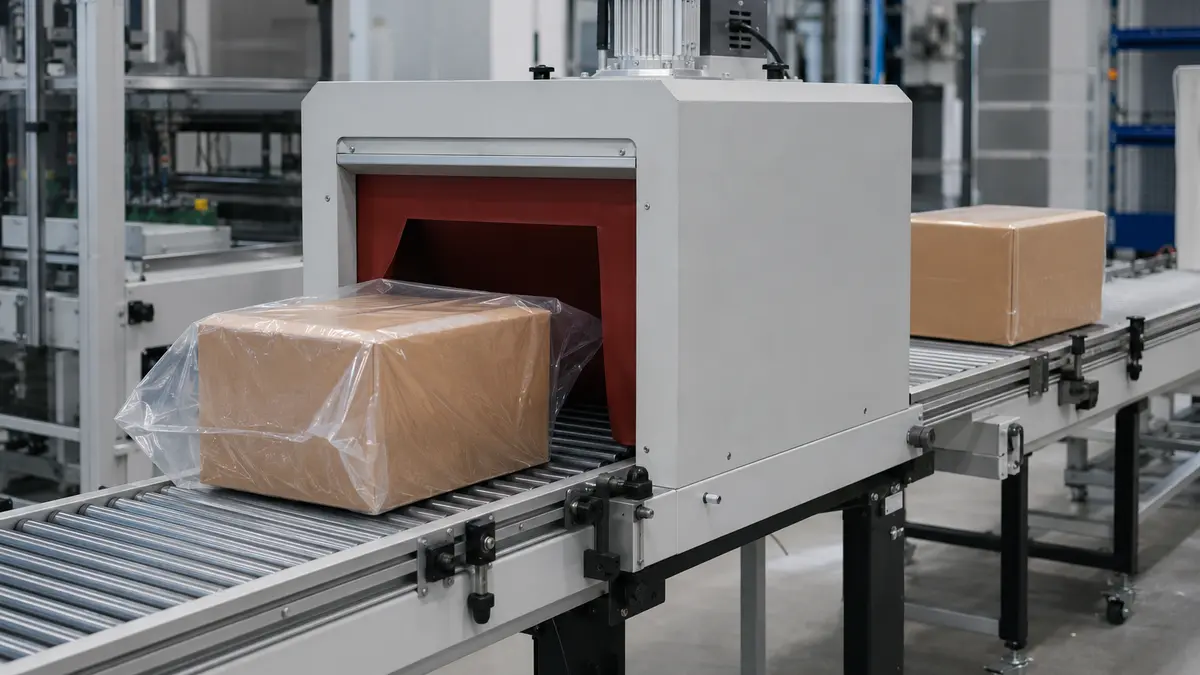
El resultado depende de la temperatura de la película, no solo del punto de ajuste del túnel. La velocidad del transportador, el flujo de aire, el equilibrio de zonas del túnel, la masa del paquete, la forma del producto, el espesor de la película,, las condiciones ambientales y la distancia entre la película y el producto afectan el calentamiento. Por lo tanto, los ajustes deben establecerse en el equipo real.
La contracción libre no es lo mismo que la fuerza de contracción
La contracción libre describe el cambio dimensional cuando una muestra de película puede contraerse sin restricción. La norma ASTM D2732 cubre la contracción térmica lineal sin restricción a temperaturas de muestra especificadas. La fuerza de contracción o la tensión de contracción La tensión describe la fuerza desarrollada bajo una condición de restricción definida; la norma ASTM D2838 aborda la tensión de contracción, la fuerza de contracción y el esfuerzo de liberación de orientación a temperaturas predeterminadas.
Estas mediciones responden a preguntas diferentes. Una película puede mostrar una contracción libre sustancial y aun así ejercer un perfil de fuerza inadecuado para cajas sensibles a la compresión, bandejas deformables o productos blandos. Por el contrario, una película de baja fuerza puede requerir un dimensionamiento cuidadoso y una distribución de calor adecuada para evitar áreas flojas.
Importante: Compare los datos de contracción solo cuando se indiquen el grado, el espesor, la dirección MD/TD, la preparación de la muestra, la temperatura, el tiempo de exposición, la condición de restricción, el método y las unidades. Un porcentaje sin esas condiciones no es una especificación utilizable.
Formatos comunes y variantes funcionales
Las películas de POF se venden en diferentes formatos de conversión y variantes funcionales. Una solicitud de cotización debe identificar ambos ejes. “POF reticulada” describe una característica del material o del procesamiento, mientras que “doblez central” describe cómo se suministra la película; un término no puede reemplazar al otro.
Doblez central, película plana y bolsas
La película con doblez central se pliega longitudinalmente en el rollo. Un sistema de barra en L o sellado lateral puede colocar un producto entre las dos láminas de película y cerrar los lados restantes. La película plana se suministra como una sola lámina y puede usarse en equipos que unen láminas separadas o forman un paquete alrededor del producto. Las bolsas retráctiles preformadas o el tubo pueden simplificar la carga en volúmenes bajos o con formas específicas. Ilustración conceptual de película retráctil de poliolefina con doblez central desenrollándose hacia una estación de sellado con barra en L.
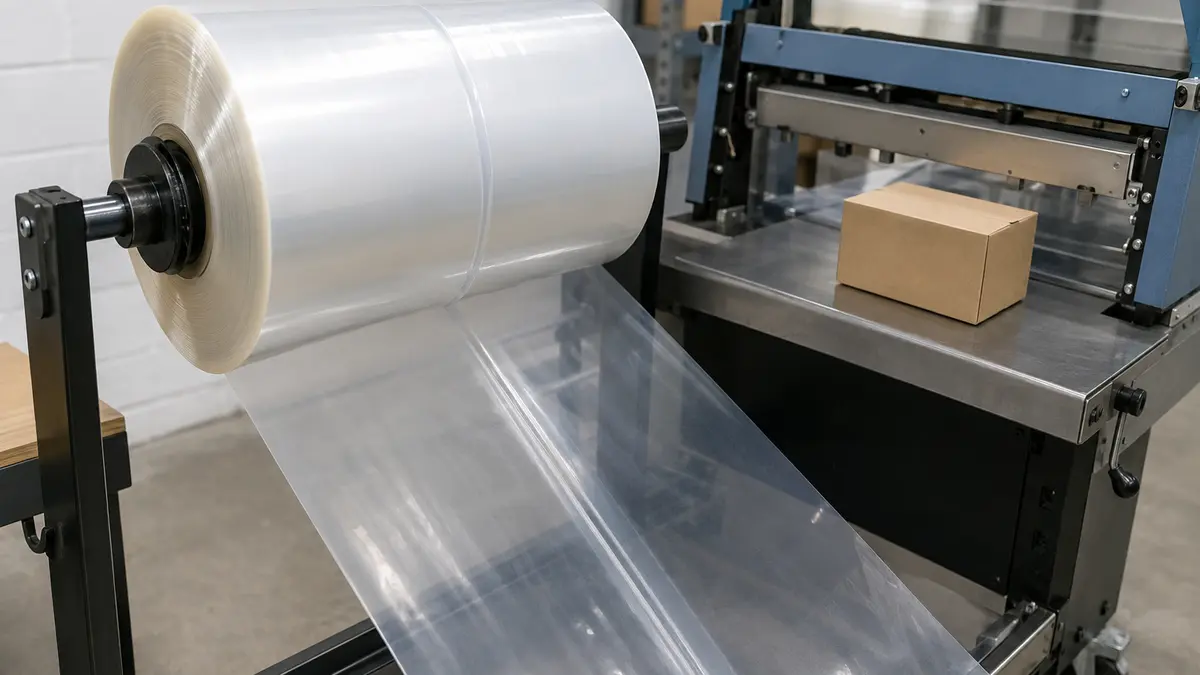
, la política de empalmes y las tolerancias dimensionales. Con película de doblez central, indique si el ancho se cotiza como ancho plano y cómo se define la abertura utilizable., dirección de bobinado,, Opciones reticuladas y no reticuladas.
La reticulación crea enlaces entre las cadenas de polímero y puede cambiar la resistencia en caliente, el comportamiento de sellado, la tenacidad y la respuesta al procesamiento. Existen películas comerciales de POF reticulada, incluidos grados comercializados para aplicaciones exigentes o de mayor velocidad. También están disponibles películas no reticuladas, que pueden ser apropiadas cuando su ventana operativa verificada y el rendimiento del paquete cumplen con el requisito.
La reticulación no debe tratarse como una clasificación automática de calidad. La pregunta útil es si la película exacta proporciona una ventana estable de sellado y contracción, óptica aceptable, suficiente resistencia al abuso y maquinabilidad confiable a la velocidad requerida. Estos puntos requieren datos específicos del grado y una.
Películas antivaho, perforadas y otras especializadas prueba en línea..
Las variantes especializadas de POF pueden abordar un problema de empaque definido:
Las películas antivaho están diseñadas para reducir la pérdida de visibilidad por gotas condensadas bajo condiciones especificadas.
- Las películas perforadas proporcionan vías intencionales de liberación de aire o patrones de ventilación.
- Los grados de baja fuerza pueden reducir el riesgo de distorsión para productos sensibles.
- Los diseños de deslizamiento en caliente o superficies similares pueden ofrecerse para condiciones particulares de túnel o manipulación.
- Los grados impresos o receptivos a la impresión requieren tratamiento de superficie, tintas, curado y control de distorsión por contracción compatibles.
- Estas etiquetas no son especificaciones completas. Pregunte cómo se probó la función, cuánto tiempo se espera que persista, qué lado está tratado y qué condiciones de almacenamiento o conversión pueden cambiarla.
Beneficios y limitaciones.
La POF se evalúa ampliamente porque puede combinar una apariencia minorista clara con tenacidad útil y una amplia gama de formatos de empaque. El beneficio es el equilibrio, no un nivel ilimitado de cualquier propiedad individual. La misma película que funciona bien en un producto puede arrugarse, rasgarse, distorsionarse o sellarse deficientemente en otro.
Posibles beneficios del empaque.
Dependiendo del grado y el proceso, la POF puede ofrecer:
Presentación clara y brillo para productos que necesitan permanecer visibles.
- Una envoltura ajustada que mantiene los componentes juntos y limita el contacto superficial rutinario.
- Resistencia útil a la perforación o iniciación de desgarro en calibres relativamente delgados.
- Respuesta de contracción bidireccional para productos con perfiles variados.
- Bidirectional shrink response for products with varied profiles.
- Los films retráctiles de sellado y contracción son adecuados para sistemas manuales, semiautomáticos o automáticos.
- Opciones como film reticulado, antivaho, perforado o de baja fuerza.
Estas son ventajas de selección. Se convierten en afirmaciones de compra solo después de que el proveedor identifique el grado, el método, las condiciones y los límites.
Límites que requieren pruebas de aplicación
El POF no es automáticamente el film adecuado para cada carga. Las esquinas afiladas pueden concentrar tensión y provocar perforaciones o quemaduras. Los vacíos grandes pueden generar orejas de perro o zonas flojas. El exceso de fuerza de contracción puede arquear cajas o deformar bandejas. La evacuación insuficiente de aire puede inflar el paquete o dejar arrugas. El calor excesivo puede dañar el producto, la impresión, el adhesivo, el recubrimiento o el sello.
Tampoco debe asumirse que un sobreenvoltura convencional de POF proporciona barrera de oxígeno o humedad, un sello hermético, mantenimiento de esterilidad o evidencia validada de manipulación indebida. Esas funciones requieren una construcción de paquete completo definida y métodos de prueba apropiados. Los paquetes pesados de bebidas o los embalajes de tránsito pueden necesitar un La película retráctil de PE film diseñado para mayor carga de trabajo en lugar de un film de POF orientado a la presentación.
Aplicaciones comunes de empaque
El POF se considera comúnmente para sobreenvoltura minorista, productos agrupados y paquetes donde un film transparente ajustado es útil. Las listas de aplicaciones deben leerse como puntos de partida. La sensibilidad del producto, la geometría del paquete, los riesgos de distribución, las reglas del mercado y el proceso real de sellado y contracción determinan la idoneidad.
Productos minoristas e impresos
Libros, papelería, juegos, cosméticos en caja, software, artículos para el hogar y otros bienes minoristas pueden usar sobreenvoltura de POF para presentación y protección rutinaria durante la manipulación. El film puede mantener unidos los conjuntos de múltiples piezas y mostrar si la sobreenvoltura ha sido visiblemente alterada. Por sí solo, no demuestra un sistema formal de evidencia de manipulación indebida.
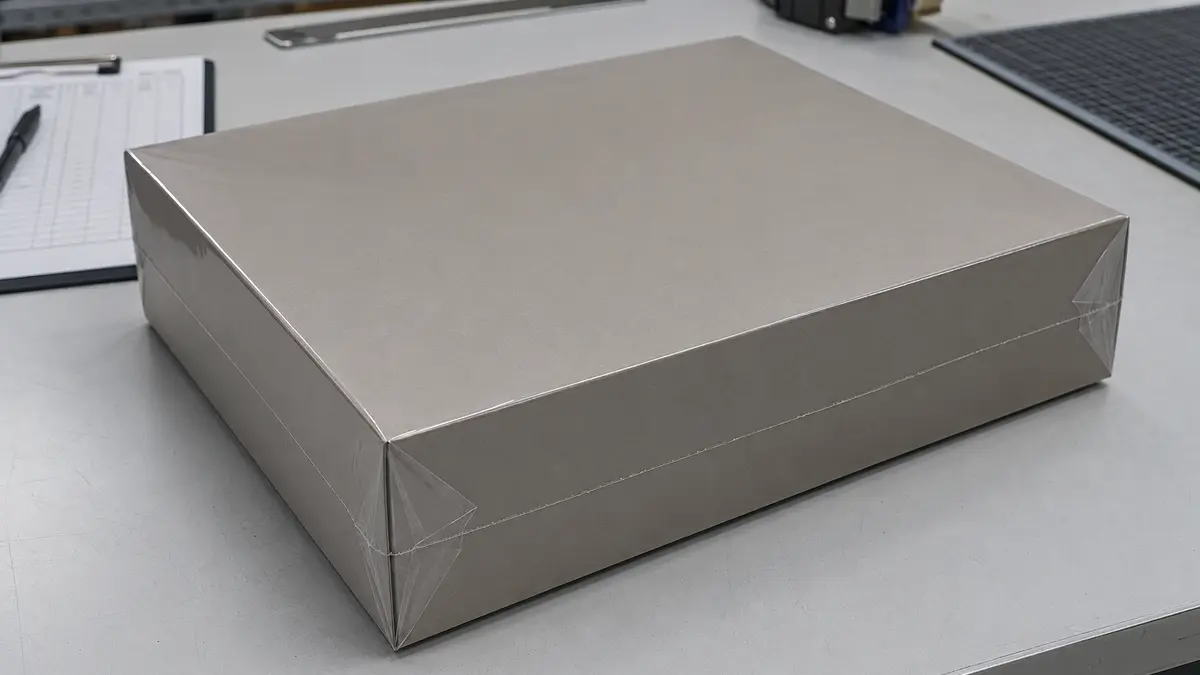
Para cartones impresos y productos de papel, se deben evaluar la exposición térmica de prueba y la fuerza del film. Los recubrimientos pueden rayarse, las tintas pueden bloquearse o cambiar el brillo, y los cartones livianos pueden arquearse. Confirme que la ubicación del sello no cubra información requerida ni cree un borde afilado contra el producto.
Productos alimenticios y sensibles a la temperatura
El POF se utiliza en algunas aplicaciones de empaque de panadería, productos frescos, congelados y alimentos preparados, pero el film exacto debe estar autorizado para el uso de contacto alimentario previsto. El package design también debe abordar la condensación, ventilación, sellado, temperatura del producto, almacenamiento y evidencia de vida útil. El nombre del material no es una aprobación de seguridad alimentaria ni demuestra que un paquete preserve un alimento específico.
Los productos sensibles a la temperatura requieren una revisión térmica. El film puede recibir calor controlado por un tiempo corto, pero la superficie del producto, la bandeja, el adhesivo, la etiqueta y el contenido pueden responder de manera diferente. Use indicadores de temperatura u otras mediciones adecuadas durante las pruebas cuando la exposición al calor sea un riesgo.
Multipaques y formas irregulares
El POF puede agrupar artículos de consumo livianos o adaptarse a formas difíciles de empacar en un formato exterior rígido. Un film dimensionado adecuadamente puede reducir el material suelto y mejorar la apariencia. Sin embargo, las protuberancias, los huecos profundos, las alturas mixtas y los bordes afilados pueden crear puntos delgados o alta fuerza local.
Para productos irregulares, evalúe la orientación, ancho del film, la longitud de la bolsa, la posición de salida de aire, la ubicación del sello, el flujo de aire del túnel y los soportes de fijación en conjunto. Si el paquete debe soportar peso sustancial durante la distribución, pruebe el paquete completo o seleccione una familia de films diseñada para esa función.
Poliolefina vs. film retráctil de PVC y PE
El POF, el PVC y el PE Esta amplia categoría incluye films optimizados para diferentes trabajos. Una envoltura clara para exhibición minorista, un film pesado para agrupación de bebidas y una etiqueta de manga retráctil pueden llamarse film retráctil, sin embargo, sus polímeros, espesores, curvas de contracción, fuerzas de contracción, comportamiento de sellado y requisitos de equipo pueden ser muy diferentes. pueden contraerse con calor, pero no son nombres de materiales intercambiables. La comparación a continuación describe tendencias comunes de compra, no propiedades garantizadas. Los grados exactos pueden desviarse del patrón.
| Eje de decisión | Poliolefina (POF) | PVC Película Retráctil | Película retráctil de PE |
|---|---|---|---|
| Función típica | Sobreenvoltura minorista transparente y agrupación liviana | Sobreenvoltura de presentación transparente en usos no alimentarios seleccionados y otros usos autorizados | Agrupación más pesada, paquetes de tránsito y funciones industriales de contracción |
| Construcción | Poliolefina orientada, multicapa; existen grados reticulados y no reticulados | Las estructuras de PVC plastificado o formulado de otro modo varían según el grado | Generalmente estructuras a base de PE seleccionadas según la carga y la función de contracción |
| Enfoque de procesamiento | Equilibrar ventana de sellado, respuesta del túnel, óptica y fuerza | Controlar temperatura, ventilación, consideraciones de depósito/olor y compatibilidad del producto | Gestionar mayor masa de film, energía de contracción, sellos y resistencia del paquete |
| Cuestión de cumplimiento | Verificar formulación exacta, mercado y uso previsto | Verificar formulación exacta, aditivos, mercado y uso previsto | Verificar formulación exacta, mercado y uso previsto |
| Riesgo de selección | Tratar el “POF” como una especificación universal | Tratar las preocupaciones a nivel de familia como prueba sobre un grado específico conforme | Asumir que todo film retráctil de PE tiene la misma claridad, fuerza o capacidad de carga |
Poliolefina vs. film retráctil de PVC
El POF suele estar en la lista corta cuando los compradores desean una sobreenvoltura transparente con una amplia ventana de procesamiento y desean evitar una estructura de PVC. Los films de PVC pueden ofrecer claridad útil y comportamiento de contracción en aplicaciones apropiadas, pero la formulación, el calentamiento, los controles en el lugar de trabajo, las restricciones del mercado y las consideraciones de fin de vida deben revisarse para el producto exacto. Es inexacto declarar que todo El film de PVC está prohibido o que todo film de POF es automáticamente más seguro y conforme.
Compare muestras reales en cuanto a apariencia del sello, el equilibrio de contracción, fuerza sobre el producto, óptica, comportamiento de almacenamiento, depósitos en los componentes de sellado, olor bajo condiciones de procesamiento definidas, documentación y costo operativo total. Una comparación a nivel de familia de materiales no puede reemplazar estas verificaciones.
Poliolefina vs. film retráctil de PE
El POF se asocia generalmente con films de presentación minorista transparentes y delgados, mientras que el film retráctil de PE se utiliza ampliamente para paquetes más pesados y embalajes de distribución. Las categorías se superponen: ambas pertenecen a la familia más amplia de poliolefinas, y las estructuras comerciales varían. El término “film retráctil de poliolefina” en empaque minorista comúnmente significa POF como una categoría de mercado distinta, mientras que “film retráctil de PE” identifica una familia de films predominantemente polietileno a base de PE.
Seleccione según la función. Una sobreenvoltura de cartón liviano y un paquete de tránsito con múltiples botellas imponen requisitos diferentes de sello, fuerza, perforación, capacidad de carga y distribución. Compare el rendimiento del paquete terminado en lugar de asumir que el menor espesor nominal o el menor precio por rollo dan el menor costo por paquete aceptado.
Qué incluir en una especificación de film de POF
Una especificación útil identifica el artículo exacto a suministrar, los métodos utilizados para caracterizarlo, el sistema de empaque en el que debe funcionar y la evidencia requerida para la aprobación. Evite una solicitud de una sola línea como “POF de grado alimentario de 60 gauge”, que deja sin resolver la construcción, la tolerancia, las condiciones de prueba, la configuración del rollo y el alcance regulatorio.
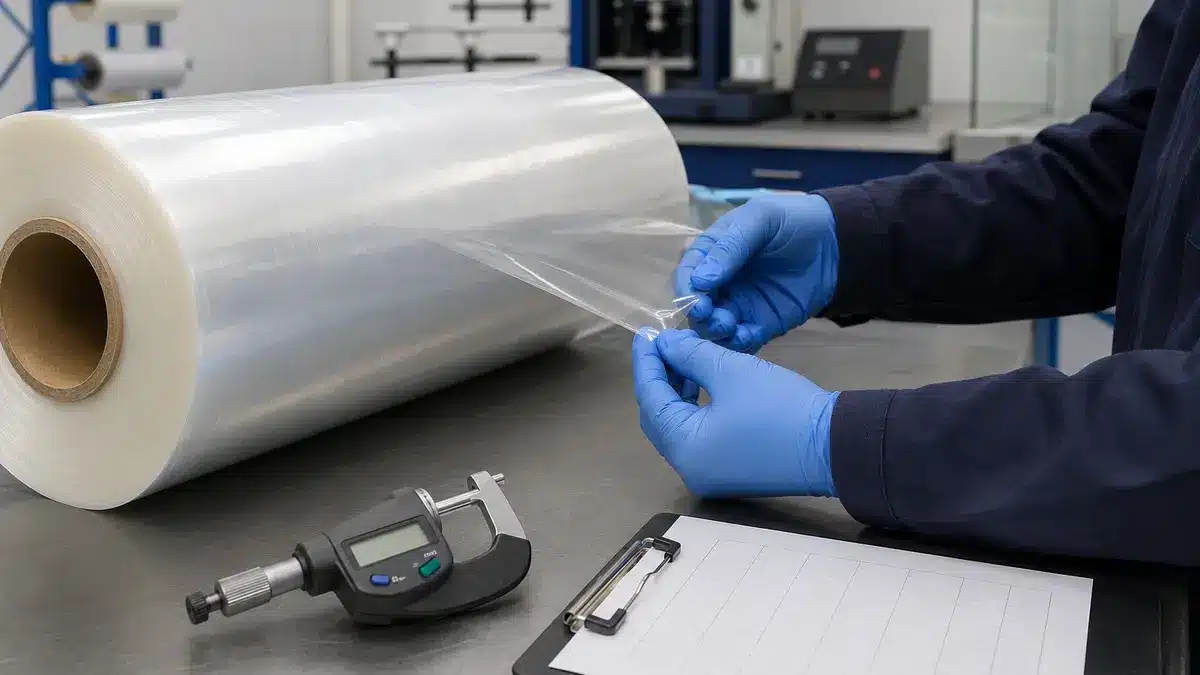
Detalles del rollo y conversión
Registre al menos:
- Proveedor, grado o SKU, revisión y ubicación de fabricación cuando la trazabilidad lo requiera.
- Tipo de film, estado de reticulación, información de capas disponible para el comprador y lado tratado.
- Espesor nominal con unidad, tolerancia, método de medición y plan de muestreo.
- Formato de doblez central, plano, tubo o bolsa; ancho nominal y tolerancia; dimensiones de la bolsa si corresponde.
- Longitud del rollo, diámetro interior del núcleo, diámetro exterior máximo del rollo, dirección de bobinado y empalmes permitidos.
- Patrón de perforación, lado antiempañante, tratamiento de impresión, requisito de deslizamiento u otra característica especial.
- Instrucciones de embalaje, almacenamiento, vida útil y acondicionamiento para rollos entrantes.
La terminología de calibre puede variar según el mercado. Indique micrómetros u otra unidad acordada junto a cualquier descripción de calibre y especifique cómo se verifica el espesor.
Datos de contracción, sellado, mecánicos y ópticos.
Solicite métodos de ensayo, condiciones, direcciones, unidades y estado típico versus límite. Los campos relevantes pueden incluir:
- Contracción libre en MD y TD a temperaturas y tiempos de exposición declarados.
- Fuerza de contracción o tensión de contracción mediante un procedimiento de restricción definido.
- Comportamiento de iniciación del sellado y una ventana de sellado práctica con temperatura, presión, tiempo de permanencia, enfriamiento, emparejamiento de capas de sellado y método de pelado.
- Resistencia a la tracción Y elongación en MD y TD según ASTM D882 u otro método acordado.
- Datos de desgarro, impacto o punción utilizando métodos apropiados al riesgo de falla.
- Turbidez, transmitancia luminosa, brillo y coeficiente de fricción bajo métodos declarados.
No compare valores de diferentes espesores, métodos, orientaciones de muestra o acondicionamientos como si fueran equivalentes.
Documentos de aplicación y cumplimiento normativo.
Proporcione las dimensiones del producto, peso, superficie, características afiladas, temperatura, orientación a través de la máquina, esperado la velocidad de línea, tipo de selladora, dimensiones del túnel, fuente de calor, transportador, configuración de flujo de aire y manejo posterior. Indique los defectos que son inaceptables: sellados abiertos, quemaduras, arrugas, orejas de perro, distorsión, respiraderos bloqueados, impresión ilegible o paquetes inestables.
Para usos regulados o declarados, solicite la declaración vigente, base de autorización, soporte de migración cuando corresponda, restricciones, mercado, tipo de alimento, tiempo de contacto, temperatura y cobertura completa de la estructura. También solicite términos de notificación de cambios, trazabilidad de lotes y una muestra controlada para aprobación. Un certificado de sistema de gestión no reemplaza la evidencia de cumplimiento o desempeño del producto.
Cómo validar película de contracción de poliolefina en su línea
Realice una prueba controlada con el producto previsto, el grado exacto de película, la selladora de producción y el equipo de contracción. Defina predefinidos antes de cambiar la configuración. El objetivo no es encontrar un paquete atractivo; es identificar una ventana operativa repetible que tolere la variación normal.
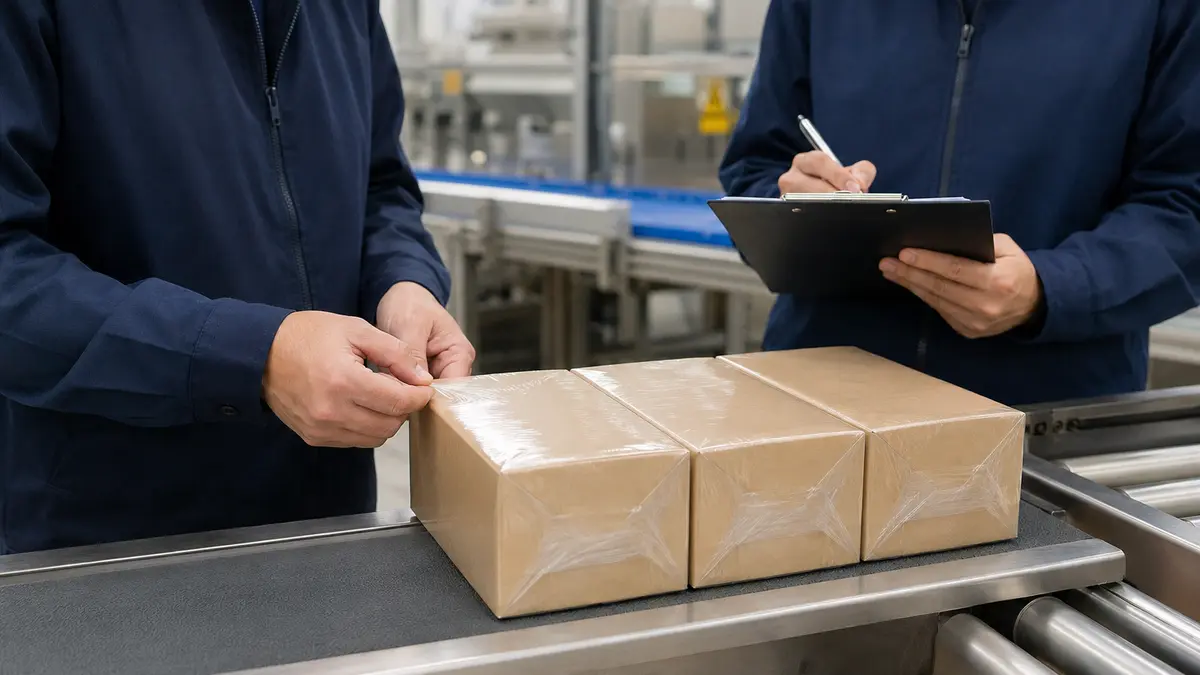
Confirme la muestra y la línea base
Verifique la etiqueta del rollo, grado, espesor, ancho, formato, lote, historial de almacenamiento y documentos técnicos. Acondicione la película y el producto según lo acordado. Registre el material y la configuración existentes si la prueba es un proyecto de reemplazo. Inspeccione los productos para detectar variaciones dimensionales y de superficie que podrían confundirse con variación de la película.
Establezca una ventana de sellado
Cree sellados en un rango controlado mientras mantiene otras variables lo más constantes posible. Registre la configuración de mordazas o alambre, temperatura establecida o nivel de potencia, temperatura medida si está disponible, presión, tiempo de permanencia, enfriamiento, velocidad de línea y orientación de la película. Inspeccione sellados abiertos, adelgazamiento, calidad de corte, sensibilidad a la contaminación y distorsión del sellado.
Si la resistencia del sellado, se mide, defina el ancho de la muestra, acondicionamiento, ángulo de pelado o accesorio, velocidad y modo de falla. Un valor máximo único no describe toda la ventana utilizable.
Evalúe el rendimiento de contracción y del paquete terminado
Una vez identificada una condición de sellado estable, evalúe la contracción en una secuencia deliberada:
- Comience desde una condición conservadora documentada, apropiada para el equipo y las guías del proveedor.
- Cambie una variable principal a la vez, como velocidad del transportador, flujo de aire o temperatura de zona.
- Mida las temperaturas del producto o paquete cuando la sensibilidad al calor sea relevante.
- Inspeccione todos los lados para detectar película suelta, arrugas, orejas de perro, quemaduras, agujeros, extracción del sellado, combado de la caja, distorsión de la bandeja, aberturas bloqueadas y cambios en la impresión.
- Pruebe el paquete completo para su manejo real, almacenamiento y deber de distribución.
Importante: La temperatura mostrada del túnel no es prueba de la temperatura de la película. La masa del producto, el flujo de aire, el tiempo de permanencia, el espaciado de la película y el patrón de carga pueden cambiar el calor recibido por la película.
Registre la prueba para el escalamiento
Documente la configuración aceptada como un rango, no solo un punto preferido. Registre el tamaño de la muestra, conteos de defectos, lotes de producto y película, operadores, condiciones ambientales, comportamiento de arranque, paradas de línea, cambios de formato y observaciones de limpieza. Conserve ejemplos aceptados y rechazados cuando sea práctico.
El escalamiento debe confirmar la consistencia rollo a rollo, la variación normal del producto, la velocidad sostenida y el manejo posterior. Si cambia una película, producto, componente de máquina o documento regulatorio, defina cuándo se requiere revalidación.
Declaraciones de contacto con alimentos y sostenibilidad
Las declaraciones de contacto con alimentos y ambientales son separadas del rendimiento ordinario de la línea. Una película puede funcionar bien y aún carecer de los documentos para un uso regulado previsto. También puede estar hecha de una familia de resinas comúnmente recicladas mientras que el paquete completo impreso, sellado o etiquetado no tiene una ruta práctica de recolección.
El contacto con alimentos debe coincidir con el uso previsto
En los Estados Unidos, las autorizaciones de contacto con alimentos de la FDA incluyen especificaciones y limitaciones. Contacto con alimentos Las notificaciones son específicas para la empresa que las presenta y el uso especificado, mientras que otras rutas de autorización tienen su propio alcance. En la Unión Europea, el Reglamento (UE) N.º 10/2011 establece requisitos para materiales y artículos plásticos cubiertos, incluidas categorías multicapa relevantes, con controles de composición y migración.
Pregunte si la película exacta suministrada, incluidos aditivos y capas, está cubierta para el mercado objetivo, tipo de alimento, tiempo de contacto y temperatura. Confirme si la película contacta directamente con el alimento o se encuentra fuera de otro envase. No utilice “grado alimenticio”, “aprobado por la FDA” o “cumple con la UE” como una declaración sin calificación de familia de materiales.
La reciclabilidad depende del paquete completo y del sistema local
El PE y el PP son poliolefinas, pero ese hecho por sí solo no prueba que un paquete de POF sea reciclable en un mercado particular. El entrecruzamiento, las capas incompatibles, pigmentos, tintas, adhesivos, etiquetas, residuos, dimensiones, tecnología de clasificación, reglas de diseño para reciclaje, programas de recolección y demanda del mercado final pueden afectar el resultado.
Separe cuatro preguntas: ¿Fue el paquete diseñado según un protocolo reconocido? ¿Se ha evaluado la estructura completa? ¿Qué declaración y etiqueta están permitidas en el mercado objetivo? ¿El formato se recolecta y procesa realmente donde se venderá? Utilice lenguaje calificado como “diseñado para una vía de reciclaje específica” solo cuando la evaluación de respaldo y las limitaciones locales sean claras.
Advertencia: Evite términos incondicionales como “100% reciclable”, “ecológico”, “cero residuos” o “biodegradable” a menos que el paquete exacto, las reglas de declaración, la evidencia y las condiciones de eliminación los respalden.
Preguntas Frecuentes
¿Toda la película de contracción de poliolefina está entrecruzada?
No. Las películas POF entrecruzadas y no entrecruzadas están disponibles comercialmente. El entrecruzamiento puede modificar el comportamiento de procesamiento y mecánico, pero el efecto depende de la construcción completa. Solicite al proveedor que identifique el grado exacto y proporcione datos relevantes de sellado, contracción, mecánicos y de uso en línea en lugar de inferir el rendimiento de la palabra “entrecruzado”.”
¿Puede la película POF funcionar en cualquier máquina termoencogedora?
No. Una película puede funcionar en varios tipos de equipo, pero la compatibilidad depende del formato, ancho, calibre, desenrollado, control estático, sistema de sellado, evacuación de aire, tamaño del túnel, flujo de aire, fuente de calor, transportador, producto y velocidad. Verifique los límites de la máquina y las guías de la película, luego realice una prueba controlada. No asuma que un rollo que encaja en el desenrollado significa que puede sellar y encoger de manera confiable.
¿Una película más gruesa siempre funciona mejor?
No. El espesor puede influir en la tenacidad, rigidez, demanda de calor, comportamiento de sellado, uso de material y costo, pero es solo una variable. Una película más gruesa puede aumentar la demanda del túnel o la fuerza de contracción sin resolver un problema de geometría o sellado. Compare grados exactos en condiciones controladas y evalúe el paquete terminado. Especifique una ventana de rendimiento mínima y tolerancia de espesor en lugar de seleccionar solo por calibre.
Lista de verificación final de calificación
La POF se trata mejor como una familia de películas candidatas, no como una especificación terminada. Antes de la aprobación:
- Identifique el grado exacto, construcción, espesor, formato, configuración del rollo y revisión.
- Compare los datos de contracción, fuerza, sellado, mecánicos y ópticos con los métodos y condiciones declarados.
- Confirme que la película y el producto se ajustan a la selladora, túnel, velocidad y variación normal del proceso.
- Defina los criterios de aceptación del paquete terminado y valide el manejo real y el deber de distribución.
- Verifique las declaraciones de contacto con alimentos, ambientales u otras para la estructura completa, mercado y uso previsto.
- Fije la ventana operativa aceptada, documentos, trazabilidad y requisitos de control de cambios.
Apruebe solo la combinación probada de película, producto, equipo, configuración y evidencia. Cualquier cambio de material debe desencadenar una revisión documentada y, cuando sea necesario, una nueva prueba.
Related Bestypack Resources
- Envoltura retráctil vs. Envoltura estirable: ¿Cuál es la diferencia?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German