
Flexible Verpackung Der Film wird nicht nach einer universellen Linie oder einem festen Rezept hergestellt. Eine fertige Bahn kann extrudiert, orientiert, behandelt, bedruckt, beschichtet, kaschiert, gehärtet, geschnitten und konfektioniert werden, aber der tatsächliche Weg hängt von der Verpackungsspezifikation ab. Der zuverlässigste Weg, den Prozess zu verstehen, besteht darin, den kontrollierten Übergaben zu folgen: Jede Stufe erhält eine definierte Eingabe, verändert die Bahn auf messbare Weise und gibt sie erst frei, nachdem die relevanten Prüfungen abgeschlossen sind.
Der Prozess beginnt mit den Verpackungsanforderungen
Für Umweltaussagen vergleichen Sie das Design mit den Vorgaben der US-EPA. Recyclingleitlinien der US-amerikanischen Umweltbehörde EPA und dem tatsächlichen lokalen Sammelsystem.
Für Umweltaussagen vergleichen Sie das Design gemäß den Recycling-Richtlinien der US-EPA und dem tatsächlichen lokalen Sammelsystem.
Die Fertigung beginnt, bevor das Harz in einen Extruder gelangt oder eine eingehende Folienrolle eine Presse erreicht. Die erste Aufgabe besteht darin, das verpackte Produkt, die Vertriebsroute, den Abfüllprozess und den Zielmarkt in Anforderungen zu übersetzen, die spezifiziert und verifiziert werden können. Ohne diesen Schritt kann eine technisch gut geführte Linie dennoch die falsche Folie produzieren.
Übersetzen Sie das Produkt in messbare Eingangsgrößen
Das Designteam sollte die Bedingungen definieren, denen die Verpackung standhalten muss, einschließlich:
- der Empfindlichkeit des Produkts gegenüber Sauerstoff, Feuchtigkeit, Licht, Aromaverlust, Fett oder Chemikalien;
- dem Abfüllprozess, der Abfülltemperatur, der Sterilisations- oder Pasteurisierungseinwirkung, falls zutreffend;
- dem Verpackungsformat, der Siegelgeometrie, der Öffnungsmethode und der erforderlichen Steifigkeit oder Flexibilität;
- der Verpackungslinienrichtung, der Bahnbreite, den Registrierungsanforderungen, dem Reibungsverhalten und der Siegelmethode;
- den Vertriebsbelastungen, der Lagertemperatur und -feuchtigkeit, der erwarteten Handhabung und der angestrebten Haltbarkeit;
- dem grafischen Erscheinungsbild, der Transparenz, dem Glanz,, der Oberflächenhaptik und den Anforderungen an den Druckschutz; sowie
- dem Zielmarkt, den Lebensmittelkontaktbedingungen, dem Migrationsumfang, den Kennzeichnungsvorschriften und den Nachhaltigkeitsaussagen, die eine Dokumentation erfordern.
Diese Eingaben beschreiben Risiken und Schnittstellen. Sie wählen nicht automatisch ein Polymer aus oder belegen ein Leistungsniveau. Beispielsweise führt eine Anforderung nach “Hochbarriere” unvollständig, bis das Permeationsmittel, die Zielrate, die Prüfmethode, die Temperatur, die relative Luftfeuchtigkeit, die Dicke, die Prüfseite und die Einheit definiert sind.
Legen Sie die Material- und Prozessspezifikation fest
Der nächste Schritt besteht darin, die Eingaben in eine kontrollierte Spezifikation umzuwandeln. Dieser Datensatz kann das Polymer oder das eingehende Substrat, die Schichtreihenfolge, die Gesamt- und Einzelschichtdicken, die Behandlungsseite, die Druckseite, das Beschichtungs- oder Klebstoffsystem, die Wickelrichtung, die fertige Breite, die Rollenlänge, den Kern, die Spleißregeln, den Probenahmeplan, die Prüfverfahren und des Recyclers oder Programms. identifizieren. Bei einem Laminat sollte er auch die Schichtreihenfolge eindeutig machen.
Wichtig: Ein Materialname wie PE, PP, PET, PA, EVOH oder “metallisierte Folie” belegt für sich genommen weder Barriere, Siegelfähigkeit, Hitzebeständigkeit, Lebensmittelkontaktstatus noch Recyclingfähigkeit. Diese Schlussfolgerungen hängen von der genauen Struktur, den Additiven, der Dicke, der Verarbeitungsgeschichte, den Prüfbedingungen, der Anwendung und dem Markt ab.
Die genehmigte Spezifikation wird zur gemeinsamen Referenz für die Rohstofffreigabe, Produktionsrezepte, prozessbegleitende Prüfungen, Endprüfungen, Kennzeichnung und Änderungskontrolle. Wenn ein Konfektionär vorgefertigte Folie kauft, anstatt sie zu extrudieren, gilt die gleiche Logik: Die eingehende Bahn muss identifiziert und gemäß den vereinbarten Anforderungen freigegeben werden, bevor die weitere Verarbeitung erfolgt.
Herstellung der Basisfolie
Die Folienbildung verwandelt eine Polymerformulierung in eine kontinuierliche Bahn. Die Handhabung des Harzes, das Aufschmelzen, die Filtration, die Strömungsverteilung, die Kühlung, die Dickenkontrolle und das Wickeln beeinflussen alle, wie konsistent die Bahn bedruckt, kaschiert, geschnitten, gesiegelt oder auf einer Verpackungsmaschine verarbeitet werden kann. Die drei unten aufgeführten Wege beschreiben unterschiedliche Prozessarchitekturen; sie sind keine austauschbaren Garantien für die endgültige Leistung.
Blasfolienextrusion
Bei der Blasfolienextrusion passieren ein oder mehrere geschmolzene Polymerströme eine Ringdüse und bilden einen Schlauch. Luft bläst den Schlauch zu einer Blase auf, während externe oder interne Kühlung Wärme abführt. Die Blase wird stabilisiert, durch ein Gestell flachgelegt, über Quetschwalzen geführt und als Flachschlauch gewickelt oder zu Bahnen geschnitten.
Bediener steuern Variablen wie Schmelzzustand, Ausstoß, Luftstrom, Kühlung, Blasengeometrie, Abzug, Dickenprofil und Wicklung. Eine Koextrusionslinie kann verschiedene Polymere in getrennten Schichten platzieren, aber die Anzahl und Identität der Schichten muss aus der tatsächlichen Strukturspezifikation stammen. Das Blasenverhalten und die Kühlgeschichte beeinflussen das Dickenprofil, das optische Erscheinungsbild, das mechanische Gleichgewicht und die nachgelagerte Bahnhandhabung, sodass die Freigabe auf gemessenen Ergebnissen basieren sollte, nicht auf einer allgemeinen Aussage über “Blasfolie.”
Gießfolienextrusion
Bei der Gießfolienextrusion verlässt geschmolzenes Polymer eine Flachdüse als breite Bahn und trifft auf eine temperaturkontrollierte Kühlwalze. Schnelles, kontrolliertes Abkühlen verfestigt die Bahn, bevor sie durch Kantenkontrolle, optionale Behandlung, Dickenmessung, Besäumung und Wicklung läuft.
Die Route bietet einen direkten Flachbahnweg und kann eine enge Kontrolle des Düsenprofils und der Wickelgeometrie unterstützen. Die tatsächliche Klarheit, der Glanz, die Dickenabweichung, die Reibung, das Siegelverhalten und die mechanischen Eigenschaften hängen jedoch von der Formulierung, dem Schichtdesign, der Kühlung, den Linienbedingungen und der Prüfmethode ab. Eine Gussroute sollte daher durch strukturspezifische Versuche ausgewählt werden, nicht durch die Annahme, dass jede Gießfolie sich gleich verhält.
Biaxial orientierte Folie
Biaxial orientiertes Folien fügen nach der Formung einer ersten Bahn eine kontrollierte Strecksequenz hinzu. Abhängig vom Verfahren wird die Bahn in Maschinenrichtung und Querrichtung gereckt und dann vor der Behandlung, dem Wickeln und dem Schneiden thermofixiert oder anderweitig stabilisiert. BOPP und BOPET sind bekannte Beispiele, aber das Polymer, die Reckbedingungen, die Beschichtung und das endgültige Schichtdesign bestimmen das nutzbare Ergebnis.
Die Orientierung kann das dimensions-, optische und mechanische Verhalten erheblich verändern. Sie kann auch richtungsabhängige Ergebnisse erzeugen. Zug-, Schrumpf-, Reiß- und Dimensionsdaten benötigen daher klar identifizierte Methoden und Bedingungen für die Maschinenrichtung und die Querrichtung. Ein orientiertes Substrat kann später bedruckt, beschichtet, metallisiert oder kaschiert werden; diese nachgelagerten Operationen erzeugen eine neue Struktur, die als solche bewertet werden muss.
Oberflächenvorbereitung und Bedrucken
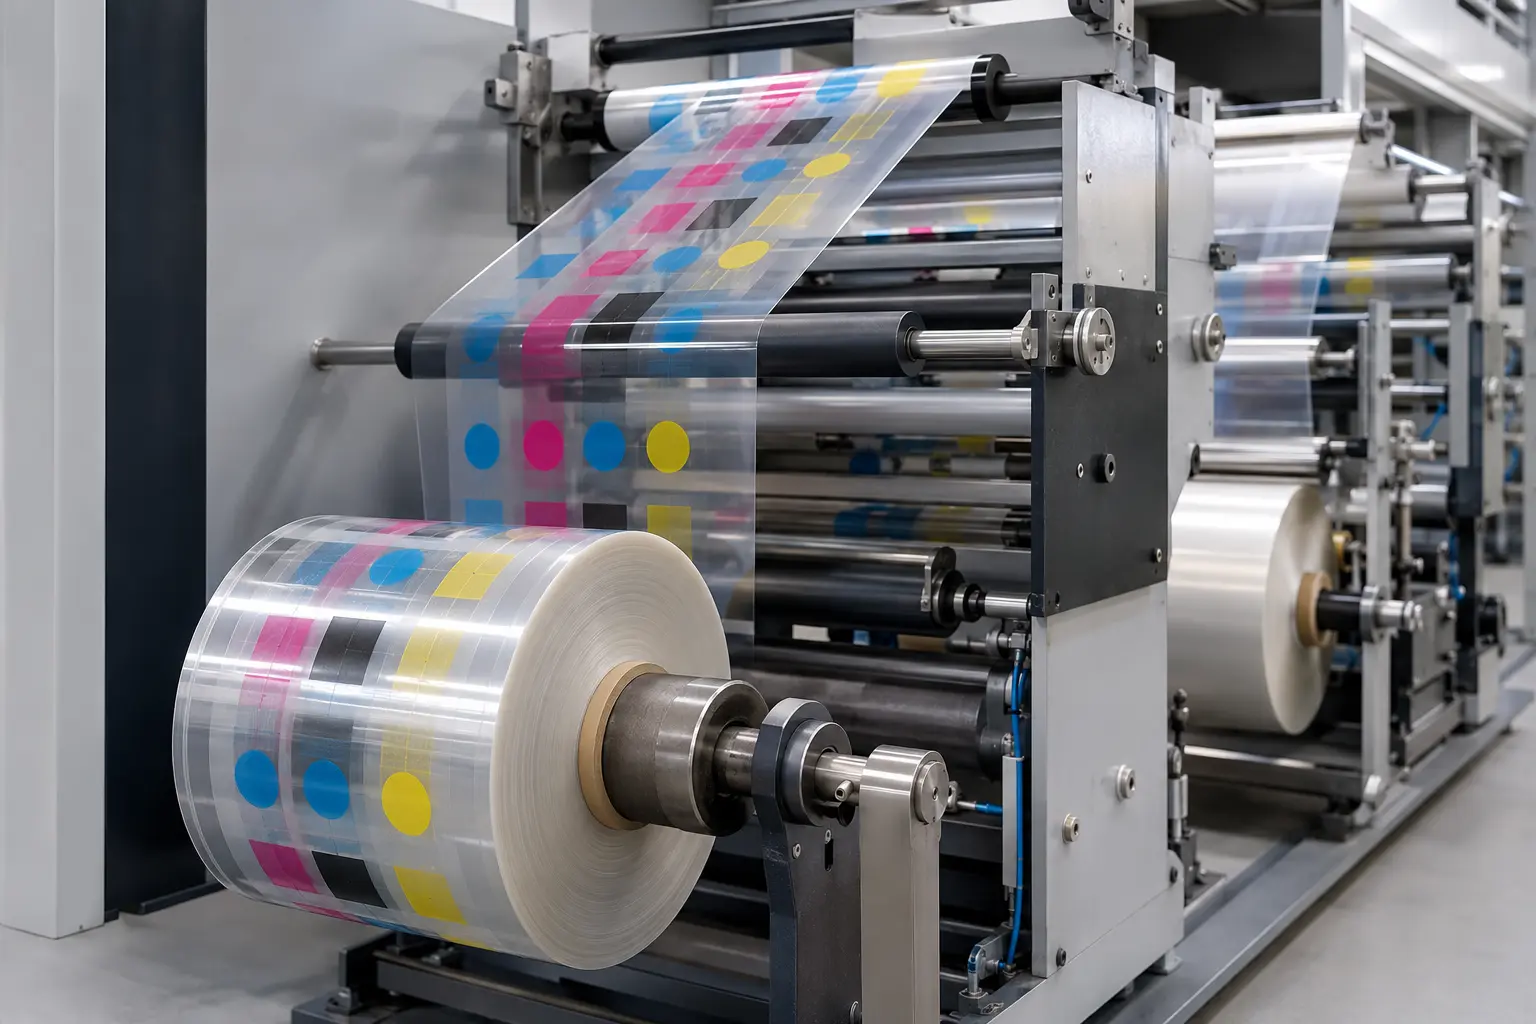
Das Bedrucken bringt Grafiken und Funktionsinformationen auf eine laufende Bahn. Ein gutes Druckergebnis hängt von mehr ab als nur der Druckvorlage: Die Substratoberfläche, das Behandlungsalter, die Bahnspannung, die Passerkontrolle, das Farbsystem, die Trocknungs- oder Aushärtungskapazität und der Prüfplan müssen als ein Prozess zusammenwirken.
Oberflächenbehandlung und Bahnvorbereitung
Vor dem Bedrucken oder Beschichten wird die eingehende Rolle auf ihre Identität, Oberfläche, Breite, Wicklung und Fehleranforderungen geprüft. Die Bahn wird dann durch kontrollierte Spannungs- und Führungszonen abgewickelt. Eine Behandlung wie Corona oder ein anderes zugelassenes Verfahren kann angewendet werden, wenn das Substrat und das Farb- oder Beschichtungssystem eine höhere Oberflächenaufnahmefähigkeit erfordern. Die behandelte Seite und der Behandlungsstatus müssen nachvollziehbar bleiben.
Die Bahnhandhabung ist wichtig, da eine dünne Folie sich dehnen, falten, wandern oder Luft einschließen kann, wenn Spannung und Ausrichtung schlecht aufeinander abgestimmt sind. Der Produktionsdatensatz sollte die eingehende Rollen-ID, den Behandlungszustand, den Aufbau und das Prüfergebnis verknüpfen. Ein nomineller Behandlungswert allein ist kein dauerhaftes Versprechen der Haftung; das Substrat, die Alterung, die Lagerung, die Farbe oder Beschichtung und die Messmethode sind ebenfalls wichtig.
Bedrucken und Trocknen
Eine typische Drucksequenz ist:
- Genehmigen Sie die Druckvorlage, die Farbziele, die Rapportlänge, die Druckseite und den Passerstandard.
- Laden und identifizieren Sie die freigegebene Substratrolle, stellen Sie dann eine stabile Bahnspannung und -führung ein.
- Dosieren und übertragen Sie das zugelassene Farbsystem durch den ausgewählten Flexodruck-, Tiefdruck-, Digitaldruck- oder anderen validierten Prozess.
- Trocknen oder härten Sie jede Farbe oder Beschichtung ausreichend für den die Linengeschwindigkeit und den nachgelagerten Prozess.
- Prüfen Sie Passer, Farbe, Fehler und Wiederholgenauigkeit, während die bedruckte Rolle nachvollziehbar bleibt.
Die US-Umweltschutzbehörde EPA beschreibt den Flexodruck als ein Hochdruckverfahren, bei dem erhabene, flexible Plattenoberflächen Farbe auf ein Substrat übertragen, und weist auf seine Eignung für flexible Verpackungsmaterialien hin. Diese Prozessbeschreibung wählt keine Farbe, Trocknereinstellung, Behandlungsstufe oder Farbtoleranz aus. Diese Werte gehören zum zugelassenen Farb-Substrat-System und zum validierten Betriebsfenster des Konfektionärs.
Beschichtung und Kaschierung
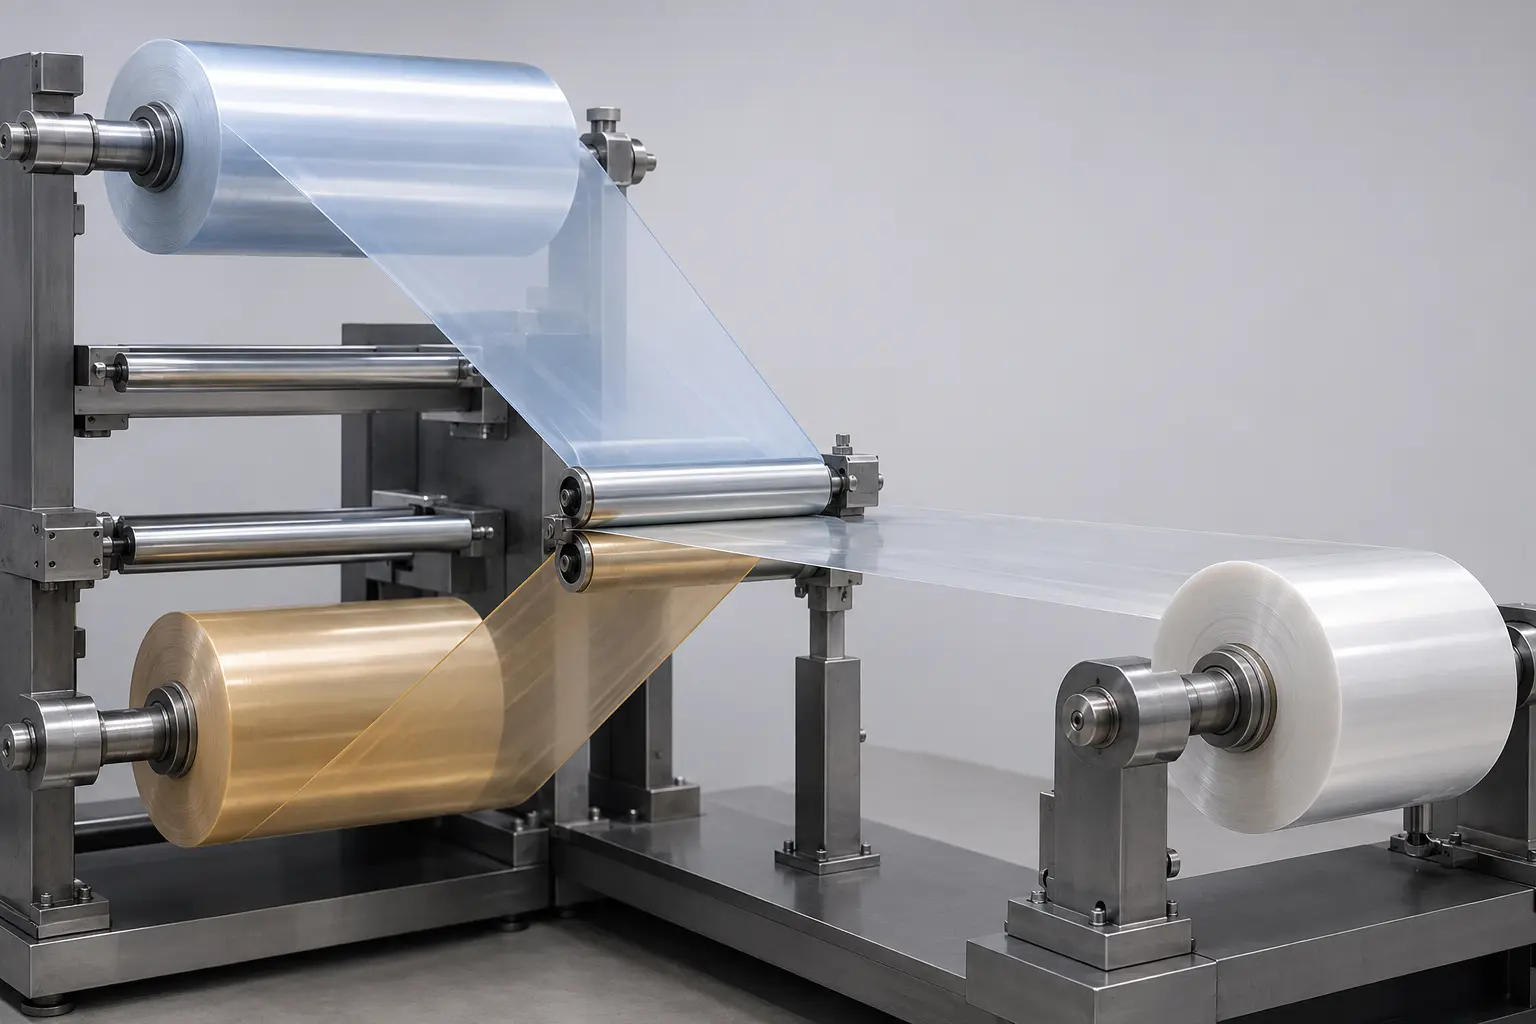
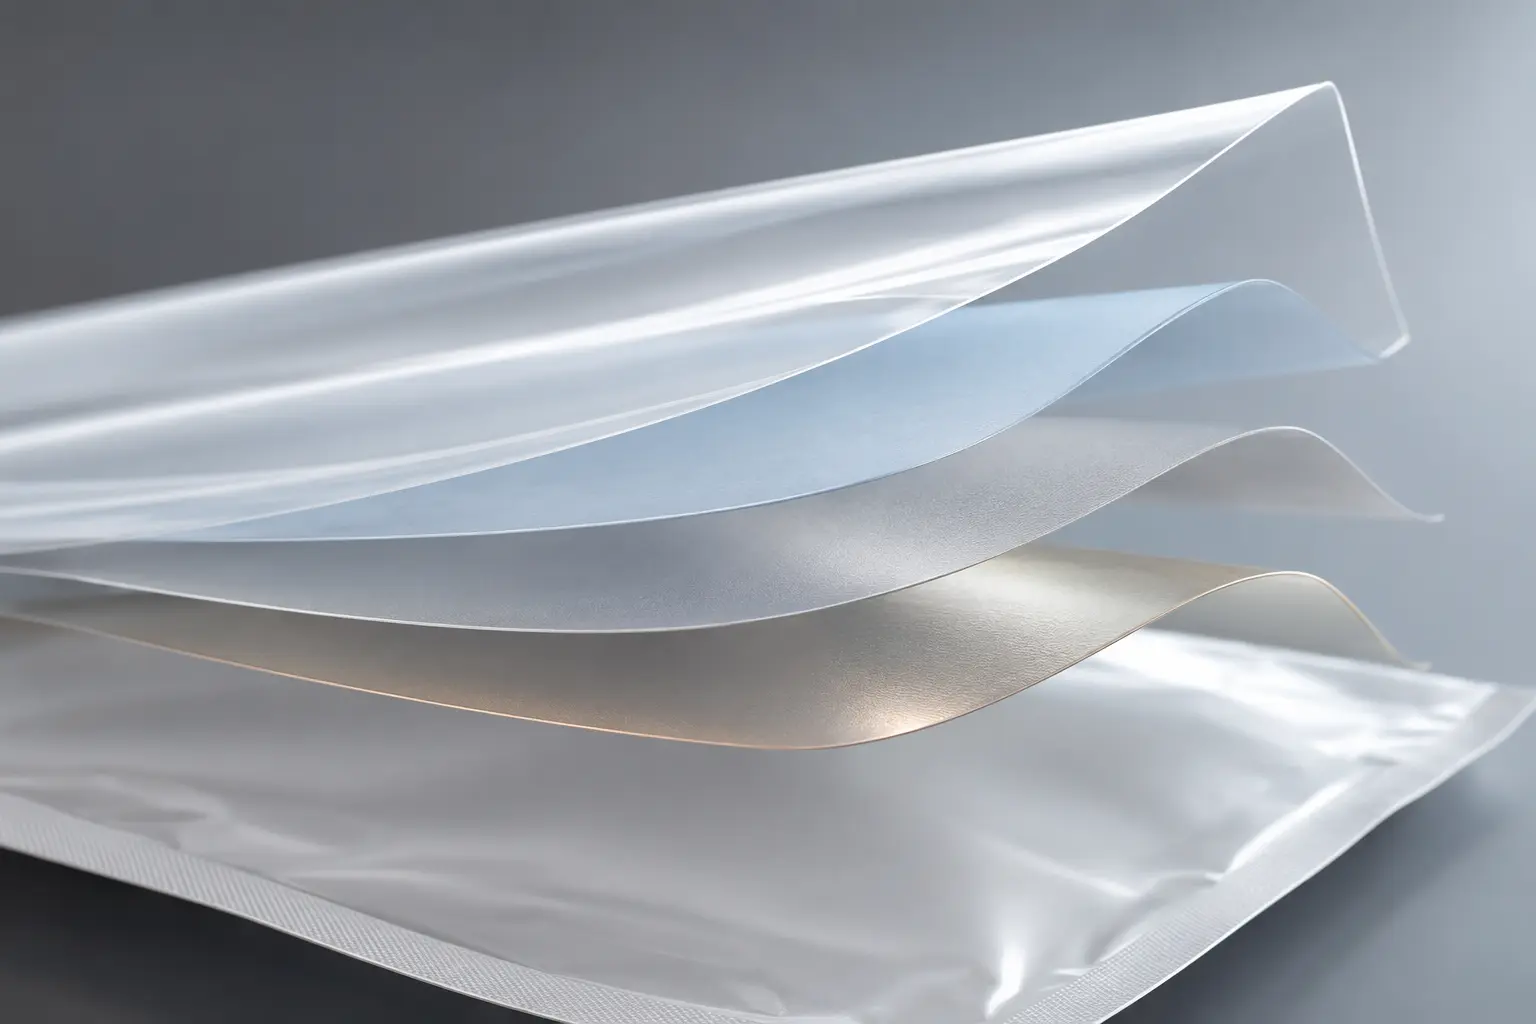
Viele Verpackungen benötigen Funktionen, die eine einzelne Bahn allein nicht bieten kann. Die Beschichtung kann eine definierte Oberflächenfunktion hinzufügen, während die Kaschierung zwei oder mehr Bahnen zu einer Struktur verbindet. Die Schichtreihenfolge ist wichtig: Die Außenseite, die Druckposition, die Barriereschicht, die Siegelschicht, die Klebstoff- oder Haftvermittlerschicht und die produktberührende Seite müssen dem zugelassenen Aufbau entsprechen.
Klebstofflaminierung
Bei der Klebstoffkaschierung wird ein Klebstoff auf eine Bahn dosiert, und eine andere Bahn wird unter kontrolliertem Druck und kontrollierter Spannung verbunden. Je nach System kann Lösungsmittel oder Wasser entfernt werden, bevor die Bahnen zusammengeführt werden, oder ein lösungsmittelfreier Reaktivklebstoff kann seine Eigenschaften nach der Kaschierung entwickeln. Die genauen Misch-, Beschichtungsgewichts-, Trocknungs-, Nip-, Wickel- und Aushärtebedingungen stammen aus dem Klebstoff Lieferantendaten und der validierten Struktur.
Der Prozessdatensatz sollte beide Mutterrollen, die Klebstoffcharge oder -komponenten, gegebenenfalls Mischdaten, Beschichtungs- und Linienbedingungen, die ID der kaschierten Rolle und den erforderlichen Aushärte- oder Konditionierungsstatus verknüpfen. Die Verbundbewertung muss das tatsächliche Substratpaar, die Behandlung, die Druckabdeckung, den Klebstoff, den Aushärtezustand und die Prüfmethode berücksichtigen. Ein Wert aus einer anderen Struktur kann nicht automatisch übertragen werden.
Extrusionskaschierung und -beschichtung
Die Extrusionskaschierung führt eine geschmolzene Polymerschicht zwischen Bahnen ein und verbindet sie in einem Walzenspalt, während die Extrusionsbeschichtung ein geschmolzenes Polymer auf ein Substrat aufträgt, um eine beschichtete Bahn zu bilden. Die Harzauswahl, der Schmelzezustand, der Luftspalt, die Substratvorbereitung, die Walzenspaltbedingungen, die Kühlung und die Linien-geschwindigkeit interagieren mit der Haftung und dem Verhalten der fertigen Bahn.
Diese Routen können Filme, Papier, Folie oder andere zugelassene Substrate kombinieren oder beschichten, aber sie beseitigen nicht die Notwendigkeit von Kompatibilitätsversuchen und Endanwendungstests. Eine Haftvermittlerschicht, ein Primer oder Wie Herstellung und Schichtaufbau die Folieneigenschaften verändern kann je nach Aufbau dennoch erforderlich sein.
Warnung: Die Kaschierung belegt nicht automatisch Barriere, Migrationssicherheit, Siegel-leistung oder Verpackungsintegrität. Diese Aussagen erfordern die genaue fertige Struktur, vollständige Prozessbedingungen, angemessene Konditionierung oder Aushärtung und anwendungsspezifische Prüfnachweise.
Aushärten, Schneiden, Prüfen und Umwickeln
Die Endverarbeitung wandelt eine Mutterrolle in stabile, identifizierte Rollen um, die die Anforderungen des nächsten Prozesses oder der Kundenschnittstelle erfüllen. Wenn Aushärten oder Konditionieren erforderlich ist, kann ein zu früher Beginn nachgelagerter Arbeiten zu irreführenden Verbundergebnissen führen oder später Defekte verursachen. Das zugelassene Materialsystem, nicht eine allgemeine Branchenzeit, bestimmt, wann die Rolle bereit ist.
Eine kontrollierte Endverarbeitungssequenz ist:
- Halten, härten oder konditionieren Sie die Rolle unter den zugelassenen Zeit- und Umgebungsanforderungen und dokumentieren Sie, wann sie für die weitere Verarbeitung freigegeben wird.
- Überprüfen Sie Rollenidentität, Struktur, Aushärte-status und den Schneideplan vor dem Laden.
- Wickeln Sie die Mutterrolle mit geeigneter Spannung, Führung und Fehlerprüfung ab.
- Besäumen Sie die Kanten und schneiden Sie die Bahn auf die spezifizierten Fertigbreiten, während Sie Schmutz, Kantenqualität und Bahnposition kontrollieren.
- Wickeln Sie jede Bahn auf ihre spezifizierte Richtung, den Kern, die Rollenlänge oder den Durchmesser, die Spleißregeln und die Rollenaufbauanforderungen.
- Prüfen Sie die fertigen Rollen, vergeben Sie eindeutige Rollen-IDs, kennzeichnen Sie sie, schützen Sie sie für Lagerung oder Transport und verknüpfen Sie sie mit der Mutterrolle und dem Produktionsdatensatz.
Das Schneiden ist mehr als nur das Zuschneiden auf Breite. Schlechte Spannungsisolierung, Spreizung, Ausrichtung oder Wicklung können zu Teleskopieren, Falten, Kratzern, Blocken, losen Kanten oder Rollen führen, die sich nicht gleichmäßig abwickeln lassen. Die akzeptable Breitentoleranz, die Anzahl der Spleiße, das Fehlerniveau und die Rollengeometrie müssen in der Vereinbarung festgelegt werden; kein einzelner Zahlensatz passt für jede Folie oder Maschine.
Konfektionierung von Rollenware zu Verpackungsform
Some manufacturing scopes end with printed or laminated rollstock. Others continue into premade pouches, bags, lidding, labels, or machine-ready components. This distinction matters because conversion introduces new geometry, seals, cuts, holes, and sometimes rigid fitments. It also changes what must be tested.
Pouch and bag making
A pouch machine unwinds the released web, guides it through forming, creates longitudinal and transverse seals as required, cools or stabilizes the seals, and cuts the web into individual packages. Registration controls connect the printed graphics to the cut and seal positions. Zippers, tear notches, hang holes, valves, or other approved features may be added in the designed sequence.
Siegel-Temperatur, Druck, Verweilzeit, Backenkonstruktion, Bahngeschwindigkeit, Schichtorientierung und Kühlung wirken zusammen. Eine Labormethode zur Siegelnahtfestigkeit wie ASTM F88/F88M kann die Kraft messen, die zum Trennen eines Streifens mit einer Siegelnaht erforderlich ist, und die Prozesskontrolle unterstützen. Das Ergebnis wird jedoch durch die Probengeometrie und das Materialverhalten beeinflusst. Es allein beweist weder Dichtheit, Öffnungserfahrung, Transportbeständigkeit noch die vollständige Packungsintegrität.
Ausstattungen und Endverpackungsvorgänge
Ausgießer, Verschlüsse, Ventile oder andere Ausstattungen schaffen Schnittstellen zwischen flexiblen und starren Komponenten. Ihr Einsetzen und Versiegeln erfordern kompatible Materialien, kontrollierte Ausrichtung, einen validierten thermischen oder Fügeprozess sowie eine Prüfung auf Packungsebene. Das Abfüllen kann ein separater Vorgang beim Kunden oder Lohnabfüller sein und sollte nicht als inhärenter Folienherstellungsschritt dargestellt werden.
Die Validierung der Endverpackung kann je nach Bedarf die Siegelnahtprüfung, Dichtheits- oder Integritätsprüfung, Maßkontrollen, Bewertung der Öffnungskraft, Versuche mit befüllten Packungen, Vertriebstests und Haltbarkeitsuntersuchungen umfassen. Die Methode muss dem Packungsformat und dem Risiko entsprechen. Ein Zug-, Barriere- oder Siegelergebnis, das an einer Flachfolie gemessen wurde, kann nicht automatisch eine geformte, befüllte und transportierte Packung repräsentieren.
Qualitätskontrolle ist eine Reihe von Kontrollpunkten
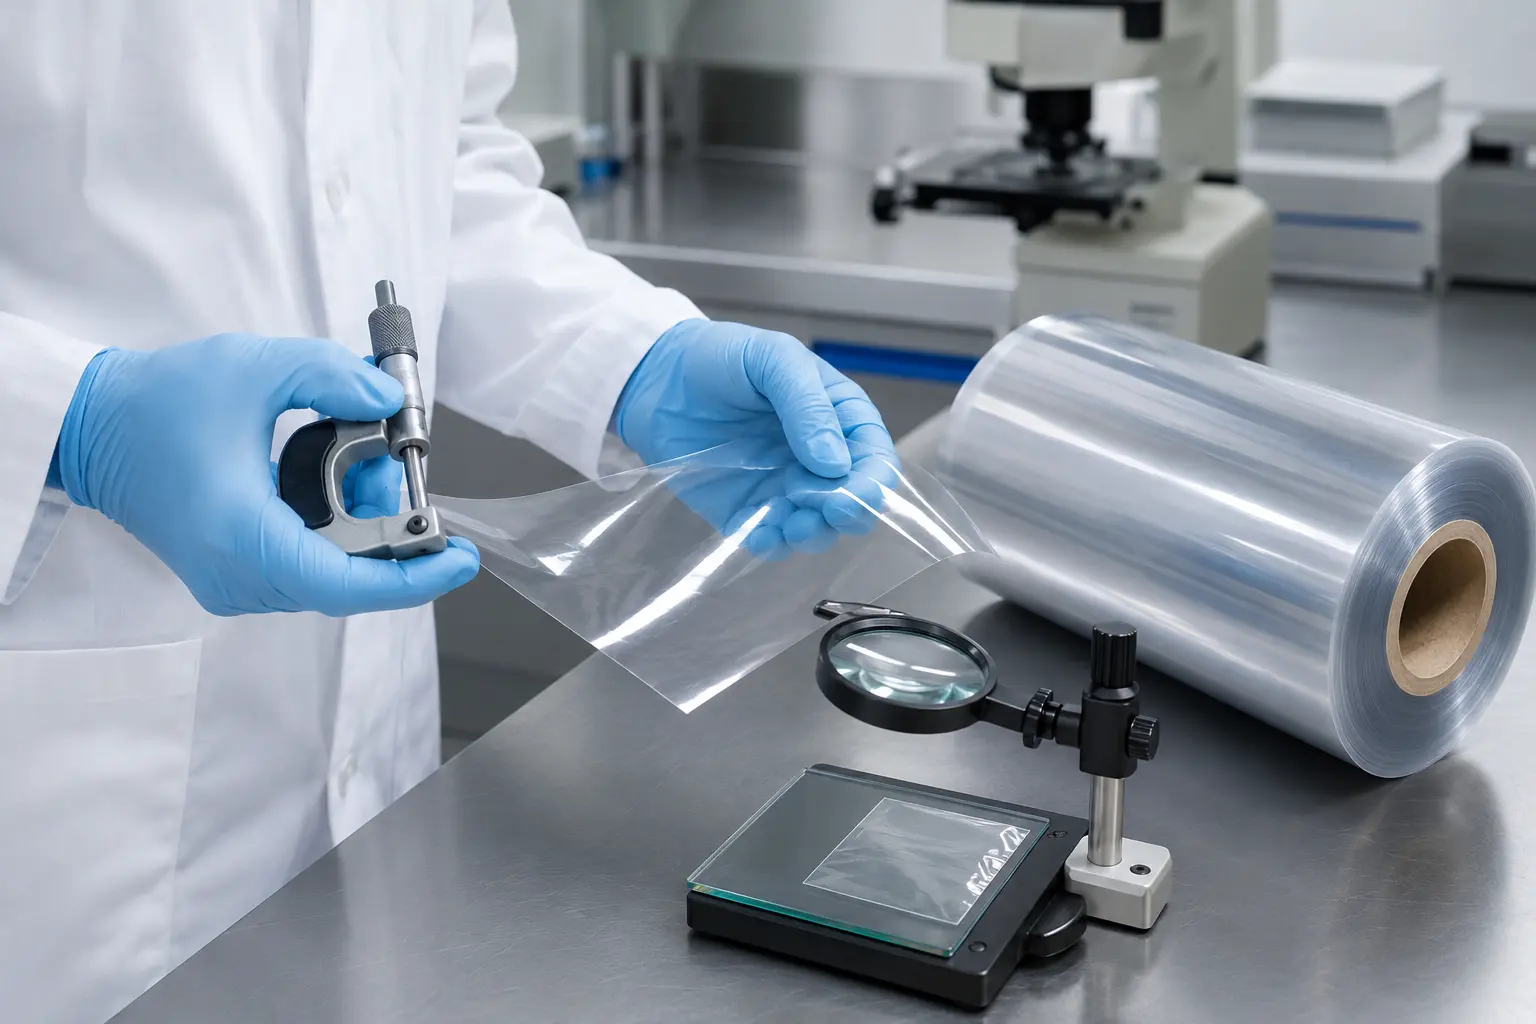
Qualitätskontrolle ist am effektivsten, wenn jede Stufe die Eigenschaften prüft, die sie erzeugen oder beeinträchtigen kann. Das Warten auf die Endkontrolle erschwert es, die Ursache eines Problems zu isolieren. Der Kontrollplan sollte daher die Eingangsprüfung, die Prozessüberwachung, die Zwischenrollenfreigabe, die Fertigfolienprüfung und – falls zutreffend – die Verpackungsvalidierung miteinander verbinden.
Prozessbegleitende Kontrollen
Übliche prozessbegleitende Prüfungen umfassen Harz.
Automatisierte Prüfung und Messung können die Abdeckung verbessern, ersetzen jedoch keinen definierten Probenahmeplan, kalibrierte Geräte, Reaktionsregeln oder Entscheidungsbefugnis. Eine festgestellte Abweichung erfordert eine dokumentierte Maßnahme: Anpassen, Aussortieren, Nachbearbeitung nach Freigabe, Untersuchen oder Verwerfen.
Endfreigabeprüfungen
Der endgültige Prüfsatz sollte aus den Risiken der Spezifikation ausgewählt werden. Die folgenden Beispiele zeigen, was eine Methode adressieren kann und was noch vereinbart werden muss.
| Kontrollfrage | Beispielmethode oder -prüfung | Bedingungen, die aufgezeichnet werden müssen | Grenze |
|---|---|---|---|
| Liegt die Dicke innerhalb des vereinbarten Profils? | Festgelegte mechanische oder berührungslose Dickenmessmethode | Gerät, Punkte, Richtung, Einheiten, Statistik | Ein einzelner Mittelwert kann Schwankungen in Bahnquer- oder Bahnlaufrichtung verbergen. |
| Wie verhält sich die Folie unter Zugbelastung? | ASTM D882 oder eine vereinbarte ISO-Methode | Dicke, Probekörperrichtung, Konditionierung, Geschwindigkeit, Einheiten | Ergebnisse verschiedener Methoden oder MD/TD-Richtungen sind nicht direkt austauschbar. |
| Ist die Oberflächenreibung für die Handhabung geeignet? | ASTM D1894 oder vereinbarte Methode | Oberflächenpaar, Orientierung, Probenalter, Konditionierung, Geschwindigkeit | Der Reibungskoeffizient kann sich mit der Oberfläche, der Prozesshistorie, Additiven und der Alterung ändern. |
| Erfüllt eine transparente Folie die optischen Anforderungen? | ASTM D1003 oder vereinbarte Methode | Probenzustand, Konditionierung, Geräteverfahren | Trübung oder Transmission beweisen nicht das Druckbild oder die Barrierewirkung. |
| Wie hoch ist die Sauerstoffdurchlässigkeitsrate?? | ASTM D3985 oder eine andere vereinbarte Methode | Aufbau, Dicke, Temperatur, relative Luftfeuchtigkeit, Prüfseite, Gas, Einheiten | Die Sauerstoffdurchlässigkeitsrate allein bestimmt nicht die Haltbarkeit oder die Gesamtleistung der Packung. |
| Wie hoch ist die Wasserdampfdurchlässigkeitsrate? | ASTM F1249 oder eine andere vereinbarte Methode | Aufbau, Dicke, Temperatur, relative Luftfeuchtigkeit, Prüfseite, Einheiten | WVRT-Ergebnisse sind zustandsabhängig und sollten nicht auf verschiedene Aufbauten verallgemeinert werden. |
Hinweis: Eine Prüfnorm legt ein Verfahren fest, nicht eine universelle Akzeptanzgrenze. Käufer und Lieferant sollten sich über die aktuelle Ausgabe, Probenahme, Probenvorbereitung, Konditionierung, Einheiten und Akzeptanzkriterien einigen. Falls die.
Was Käufer spezifizieren und verifizieren sollten
Eine nützliche Kaufspezifikation verbindet das fertige Format mit den für die Freigabe erforderlichen Nachweisen. Vor der Freigabe sollten Käufer:
- das Produkt, die Kontaktbedingungen, den Abfüllprozess, die Packungszeichnung, die Maschinenschnittstelle, die Vertriebsumgebung und den Zielmarkt bereitstellen;
- den genauen Aufbau identifizieren oder vom Lieferanten eine kontrollierte Schichtabfolge, Gesamt- und Einzelschichtdicken, Behandlungs- und Druckseiten, Beschichtungs- oder Klebstoffsystem und Siegellack anfordern;
- Rollenbreite, -länge oder -durchmesser, Kern, Wickelrichtung, Spleißregeln, Registrierung, Fehlerkriterien, Probenahme, Einheiten und Akzeptanzgrenzen definieren;
- Prüfberichte anfordern, die das tatsächliche Produkt oder die Konstruktion, die Probe oder Charge, die Methodenausgabe, die Bedingungen, die Richtung, die Einheiten, das Datum und das Labor nennen;
- Nachweise auf Folienebene von Nachweisen für Siegel, Beutel, befüllte Packung, Vertrieb und Haltbarkeit trennen;
- Lebensmittelkontakt- oder Migrationsdokumentation gegen den genauen Aufbau, das vorgesehene Lebensmittel oder Produkt, die Zeit, die Temperatur und den Zielmarkt verifizieren;
- eine Unterstützung für Recyclingfähigkeit, recycelter Anteil, biobasierte oder kompostierbare Aussagen auf Ebene der fertigen Verpackung und im vorgesehenen Sammel- oder Zertifizierungssystem erfordern;
- Druck-, Kaschier-, Siegel- und Verpackungslinienversuche unter dokumentierten Bedingungen vor der kommerziellen Freigabe durchführen;
- eine Referenzprobe freigeben und deren Beziehung zur Spezifikation und Produktionscharge klar dokumentieren; und
- eine Änderungsmitteilung für Harztyp, Schichtaufbau, Additiv, Druckfarbe, Klebstoff, Behandlung, Prozessweg, Standort, Prüfverfahren oder andere kontrollierte Eingangsgrößen einrichten.
Diese Checkliste ersetzt keine Lieferantenqualifikation oder Anwendungsversuche. Ihr Zweck ist es, zu verhindern, dass eine allgemeine Beschreibung wie “kaschiertes PE-Folie” als vollständige, prüfbare Vereinbarung steht.
Häufig gestellte Fragen
Durchläuft jede flexible Packung jeden Herstellungsschritt?
Nein. Eine einfache einschichtige Rolle kann extrudiert, behandelt, geschnitten und gewickelt werden, ohne Druck oder Kaschierung. Ein Konfektionär kann ein orientiertes oder gegossenes Substrat kaufen und mit dem Druck beginnen. Ein bedrucktes Laminat kann als Rollenware geliefert werden, anstatt zu Beuteln verarbeitet zu werden. Die korrekte Route.
Was ist der Unterschied zwischen Folienherstellung und Veredlung?
Folienherstellung bezieht sich üblicherweise auf die Bildung einer Basisbahn aus Polymer, z. B. durch Blas- oder Flachfolienextrusion oder durch einen Orientierungsprozess. Veredlung verändert eine bestehende Bahn durch Behandlung, Druck, Beschichtung, Kaschierung, Spalten, Umwickeln, Perforieren oder Packungsherstellung. Unternehmen verwenden die Begriffe unterschiedlich, daher sollte der Auftrag das genaue Ausgangsmaterial und das Lieferformat angeben.
Welche Prüfungen sollten in einer Spezifikation für flexible Folie erscheinen?
Es hängt von den Risiken und der Anwendung ab. Abmessungen und Rollenkonstruktion sind in der Regel grundlegend. Mechanische, optische, Reibungs-, Barriere-, Siegel-, Migrations-, Packungsintegritäts- und Vertriebsprüfungen sollten nur hinzugefügt werden, wenn sie eine definierte Anforderung beantworten. Jeder Eintrag benötigt eine Methode, Ausgabe, Probenzustand, Richtung (sofern relevant), Einheiten, Probenahmeregel und Akzeptanzkriterien. Eine kopierte Liste von Prüfnamen ohne diese Details ist kein vollständiger Kontrollplan.
Ein kontrollierter Prozess erzeugt eine verifizierbare Folie
Der Herstellungsprozess für flexible Verpackungsfolie wird am besten als eine Kette kontrollierter Übergänge verstanden. Anforderungen definieren den Aufbau; die Folienbildung erzeugt die Basisbahn; Druck, Beschichtung und Kaschierung fügen entwickelte Funktionen hinzu; Aushärten, Spalten und Umwickeln bereiten stabile Rollen vor; und die optionale Packungskonvertierung erzeugt Siegel und die endgültige Geometrie. Qualitätstore verbinden die Stufen durch rückverfolgbare Aufzeichnungen und zustandsspezifische Prüfungen.
Vor der Freigabe eines Films sind die genaue Konstruktion, der Prozessumfang, die Prüfmethoden, die Anwendungsbedingungen, die Verantwortlichkeiten auf Verpackungsebene sowie die Änderungskontrollen zu überprüfen. Diese Nachweise – nicht ein allgemeiner Materialname oder eine Prozessbezeichnung – machen den fertigen Film für eine technische Prüfung geeignet.
Verwandte Bestypack-Ressourcen
- BOPP-Thermolaminierfolie
- Leitfaden für Laminierfolien: Was Sie wissen müssen
- Unterschiede: BOPP-Folie vs. BOPET-Folie vs. BOPA-Folie
- Polyesterfolie vs. PET-Folie: Was sind die Unterschiede?
- BOPP-Folie: Die perfekte flexible Verpackungslösung
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German