
Heißsiegelbare Folie ist kein einzelnes Material mit einer festen Siegeltemperatur. Es handelt sich um eine Verpackungsbahn, deren Siegelfläche so ausgelegt ist, dass sie bei geeigneter Kombination von Wärme, Druck, Verweilzeit und Kühlung eine Verbindung mit einer kompatiblen Oberfläche eingeht. Für Einkäufer und Verpackungsingenieure besteht die praktische Aufgabe darin, den Folienaufbau auf Produkt, Verpackungsformat, Maschine, Öffnungsanforderung und Validierungsmethode abzustimmen – nicht lediglich PE, PP oder PET beim Namen zu nennen.
Was ist eine heißsiegelfähige Folie?
Für den US-amerikanischen Lebensmittelkontakt Kontext, überprüfen Sie die eCFR Polymerbestimmungen bevor Sie eine Aussage zur fertigen Folie genehmigen.

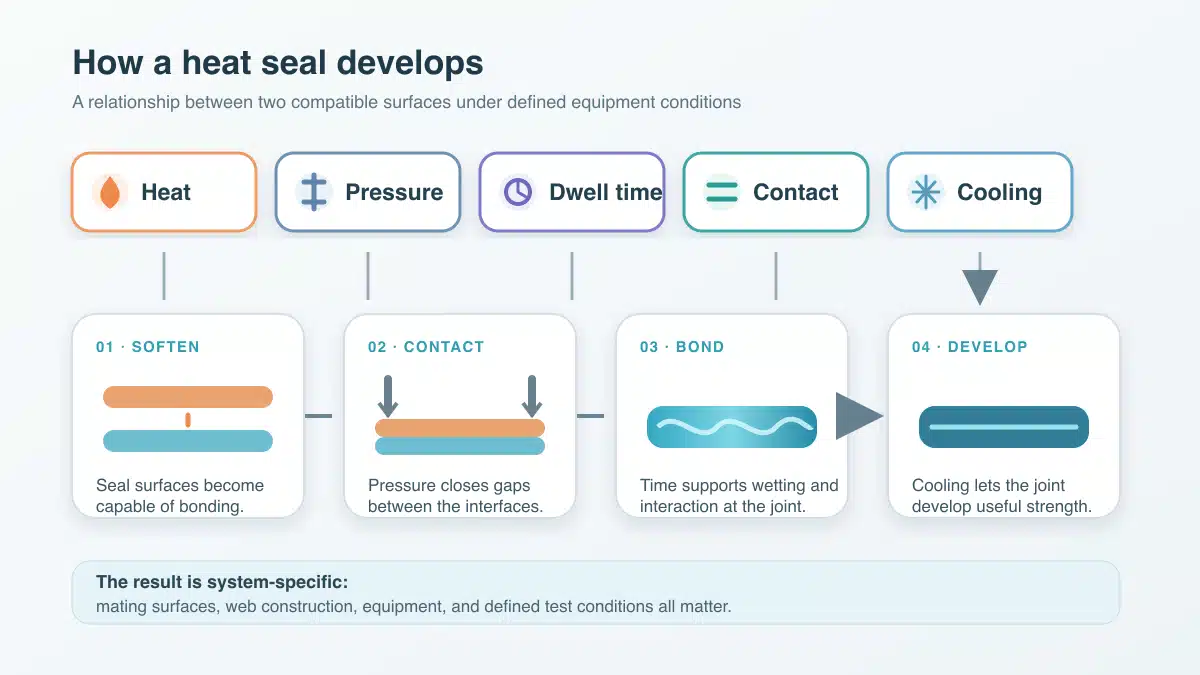
Eine heißsiegelbare Folie weist mindestens eine Oberfläche auf, die während eines kontrollierten Siegelzyklus eine nutzbare Verbindung mit sich selbst oder einem kompatiblen Gegenmaterial eingehen kann. Die Siegelfläche kann das Grundpolymer, eine koextrudierte Siegelschicht, eine Beschichtung oder die Innenschicht eines Laminats sein. Wärme erweicht diese Oberfläche; Druck bringt die Grenzflächen in engen Kontakt; Zeit ermöglicht Benetzung und molekulare Wechselwirkung; und Kühlung erlaubt es der Verbindung, Festigkeit zu entwickeln.
Diese Definition ist bewusst weiter gefasst als “mehrschichtige Schrumpffolie”. Viele flexible Bahnen können heißgesiegelt werden, ohne Schrumpffolien zu sein, und eine Trägerbahn kann Steifigkeit, Bedruckbarkeit, Durchstoßfestigkeit, oder Barriere beitragen, während eine andere Schicht die Siegelung übernimmt. Dieselbe nominelle Folie kann sich auch unterschiedlich verhalten, wenn sie mit einer anderen Bahn, einem Tablett, einer Beschichtung oder einer kontaminierten Oberfläche versiegelt wird. Daher sollte die Siegelfähigkeit stets als Beziehung zwischen zwei Oberflächen unter definierten Bedingungen angegeben werden. Eine alleinige Backen-Temperatureinstellung ist keine vollständige Materialeigenschaft, da die tatsächliche Grenzflächentemperatur von Bahndicke, Aufbau, Ausrüstung, Verweilzeit und Wärmeübertragung abhängt.
Welche Funktionen erfüllt eine heißsiegelfähige Folie?
Die Siegelschicht erzeugt einen Verschluss, aber die kommerzielle Funktion ist umfassender. Ein qualifizierter Aufbau muss den Abfüll- und Siegelprozess überstehen, das vorgesehene Produkt durch die Distribution schützen und sich in der vorgesehenen Weise öffnen lassen. Diese Funktionen können das Design in unterschiedliche Richtungen ziehen, daher sollten sie getrennt spezifiziert werden.
Verpackungsverschluss und Produktschutz
Die Siegelnaht verbindet die Verpackungskanten oder verbindet einen Deckel mit einem Tablett, Becher oder einer anderen Bahn. Die erforderliche Festigkeit hängt von der Verpackungsgeometrie, der Produktmasse, dem Kopfraum, den Handhabungslasten und davon ab, ob der Verbraucher die Verpackung abziehen können muss. Siegel festigkeit ist für die Prozesskontrolle nützlich, aber nicht identisch mit Dichtheit oder Haltbarkeit. Eine Verpackung kann eine hohe Spitzenabzugskraft aufweisen und dennoch einen Kanal, eine Falte, einen kontaminierten Bereich oder einen Siegelübergangsfehler enthalten.
Die Barriereleistung gehört ebenfalls zum vollständigen Paket. Von einer Siegelschicht sollte nicht angenommen werden, dass sie Sauerstoff- oder Wasserdampfschutz bietet, nur weil sie gut siegelt. Jede Barriereangabe benötigt den fertigen Aufbau, die Dicke, die Prüfmethode, die Temperatur, die relative Luftfeuchtigkeit, die Prüfseite und die Einheit.
Laufverhalten und Heißsiegelnahtfestigkeit
Bei vertikalen Schlauchbeutelmaschinen oder anderen Hochgeschwindigkeitsanlagen kann eine Siegelnaht Produktgewicht oder Bahnspannung tragen, bevor sie abkühlt. Heißklebrigkeit beschreibt die Festigkeit dieser noch heißen Naht und unterscheidet sich von der nach der Konditionierung gemessenen Festigkeit. ASTM F1921/F1921M behandelt die instrumentierte Heißklebrigkeitsprüfung thermoplastischer Siegelflächen unmittelbar nach der Siegelbildung.
Die Lauffähigkeit hängt auch von Bahnführung, Steifigkeit, Ebenheit, Reibungskoeffizient, Rollneigung, Statik, Passgenauigkeit und der Art ab, wie der Aufbau Wärme überträgt. Eine niedrige Laborsiegelstarttemperatur kann hilfreich sein, garantiert jedoch keinen schnelleren Durchsatz, wenn die Bahn blockiert, schlecht gleitet, sich verzieht oder längere Kühlung benötigt.
Abziehbarkeit und Verbraucheröffnung
Einige Verpackungen erfordern eine dauerhafte Verschmelzungssiegelung; andere benötigen ein kontrolliertes Abziehen. Ein abziehbares System muss Öffnungskraft, Siegelkontinuität und Versagensart ausbalancieren. Das gewünschte Ergebnis kann eine Grenzflächenablösung, ein kohäsives Aufspalten innerhalb eines Siegelschichtmaterials oder eine andere bewusst qualifizierte Art sein. “Leicht abziehbar” ist unvollständig ohne die Gegenfläche, die Siegelbedingungen, die Abziehgeometrie, die Prüfgeschwindigkeit und den akzeptablen Kraftbereich.
Eine übermäßig starke Siegelung kann ein Defekt sein, wenn Benutzer die Verpackung nicht sauber öffnen können. Umgekehrt kann eine niedrige Öffnungskraft auf unvollständigen Kontakt oder Kontamination hinweisen. Das Ziel sollte aus der Nutzungsanforderung der Verpackung und der Risikobewertung abgeleitet werden, nicht aus einer allgemeinen Präferenz für maximale Festigkeit.
Haupttypen heißsiegelfähiger Folien
Folientypen lassen sich am besten nach Aufbau und Siegelrolle gruppieren. Polymerfamilien bieten eine Ausgangsterminologie, aber Typen, Comonomere, Dichte, Kristallinität, Additive, Schichtdicke und Wie Herstellung und Schichtaufbau die Folieneigenschaften verändern können das Verhalten wesentlich verändern.
PE- und CPP-Siegelfolien
Polyethylen-basierte Siegelfolien und -schichten werden häufig verwendet, da ihre Formulierungen hinsichtlich Flexibilität, Siegelstart, Heißklebrigkeit, Kontaminationstoleranz und Zähigkeit angepasst werden können. Sie können einlagige Folien, koextrudierte Bahnen oder die innere Siegelschicht eines Laminats sein. “PE” allein identifiziert weder Dichte, Mischung, Additivpaket, Lebensmittelkontaktstatus noch Siegelbereich.
Gießfolie polypropylene (CPP) kann als Siegelbahn in polypropylenorientierten Laminaten und anderen Strukturen dienen, die Klarheit, Hitzebeständigkeit, oder Kompatibilität mit einem PP-basierten Verpackungsdesign erfordern. CPP ist nicht mit jeder PP-Oberfläche austauschbar. Die genaue Type, Schichtorientierung, das Gegenmaterial und die Verpackungsbedingungen erfordern weiterhin Versuche.
Heißsiegelfähige orientierte Folien und beschichtete Bahnen
Orientierte Folien wie BOPP oder BOPET bieten häufig Steifigkeit, Optik, Dimensionsverhalten, Drucksupport oder andere Funktionen. Eine heißsiegelfähige Version kann eine koextrudierte Haut oder eine Beschichtung verwenden, oder die orientierte Bahn kann mit einer separaten PE- oder CPP-Siegelschicht laminiert werden. Diese Unterscheidung ist wichtig: Die Eigenschaften der Trägerbahn können nicht automatisch der Siegelfläche zugeordnet werden, und das Siegelverhalten einer beschichteten Type kann nicht auf alle BOPP- oder PET-Folien verallgemeinert werden.
Heißsiegelbeschichtungen können auch Folie, Aluminium, Papier oder Vliesstoffe mit einem definierten Gegenstück verbinden. Beschichtungschemie, Beschichtungsgewicht, Trocknung, Lagerung, Aktivierung und das Gegenmaterial beeinflussen alle die Leistung. Ein Lieferant sollte angeben, wofür die Beschichtung zum Siegeln ausgelegt ist und welche Bedingungen oder regulatorischen Unterlagen gelten.
Abziehbare und Spezial-Siegelfolien für Deckel
Deckel können beschichtete Bahnen, koextrudierte abziehbare Schichten oder Laminate verwenden, die für das Siegeln auf APET, CPET, PP, PE-beschichtete, Aluminium- oder andere Behälteroberflächen ausgelegt sind. Die Kompatibilität muss mit dem tatsächlichen Tablett oder Becher nachgewiesen werden, da nominelle Harznamen die Oberflächenformulierung, recycelter Anteil, Formbedingungen oder Kontamination nicht erfassen.
Spezialstrukturen können auf Antibeschlagleistung, Sterilisationskompatibilität, Retorten- oder Ofennutzung, Siegeldurch-Kontamination-Verhalten oder kontrollierte Entlüftung abzielen. Jede zusätzliche Funktion bringt ihre eigenen Prüfbedingungen mit sich. Eine Folie, die unter Raumtemperatur-Distributionsbedingungen erfolgreich siegelt, sollte ohne produktspezifische Nachweise nicht als für Retorte, Mikrowelle, Ofen, medizinische Sterilisation oder aggressiven Chemikalienkontakt geeignet angenommen werden.
Wo werden heißsiegelfähige Folien eingesetzt?
Heißsiegeln findet sich in Lebensmittel-, Medizin-, Pharma-, Körperpflege-, Haushalts- und Industrieverpackungen. Die Anwendung bestimmt, welcher Fehler am wichtigsten ist und welche Nachweise angefordert werden sollten.
| Verpackung oder Anwendung | Typische Siegelaufgabe | Wichtig Qualifizierungsfragen | Grenze |
|---|---|---|---|
| Horizontale Flow-Verpackung | Flossensiegelung oder Überlappungssiegelung plus Endsiegelungen | Hält die Heißklebrigkeit bei die Linengeschwindigkeit? Ist die Siegelschicht mit bedruckten oder behandelten Bereichen kompatibel? | Produktkrümel, Öle und Bahnspannung können die Ergebnisse verändern. |
| Vertikale Schlauchbeutelverpackung | Rückensiegelung und belastete Quersiegelungen | Kann die heiße Siegelnaht das Produktgewicht tragen? Ist Kontaminationstoleranz erforderlich? | Die Heißsiegelnahtfestigkeit im Labor muss mit dem Produktionsablauf korreliert werden. |
| Vorgefertigter Beutel | Endgültige Obersiegelung | Durchläuft die Siegelung Reißverschlüsse, Faltenböden oder Laminatübergänge konsistent? | Lokale Dickenänderungen können Kanäle erzeugen. |
| Tablett- oder Becherdeckelung | Folie-auf-starrer oder halbstarrer Rand | Ist die Siegelung dauerhaft oder abziehbar? Ist die Randchemie konsistent? | Verwenden Sie den tatsächlichen Behälter und die Produktbedingungen. |
| Medizinische oder pharmazeutische Verpackung | Kontrollierte Siegelung um einen sterilen oder empfindlichen Gegenstand | Welche Sterilisations-, Alterungs-, Öffnungs- und Integritätsanforderungen gelten? | Allgemeine Verpackungsdaten können den regulierten Validierungsplan nicht ersetzen. |
| Industriesack oder Schutzverpackung | Verschluss für Handhabung oder Eindämmung | Welche Last-, Durchstoß-, Temperatur- und Distributionsbeanspruchungen gelten? | Ein starkes Abzugsergebnis allein beweist keine Eindämmung. |
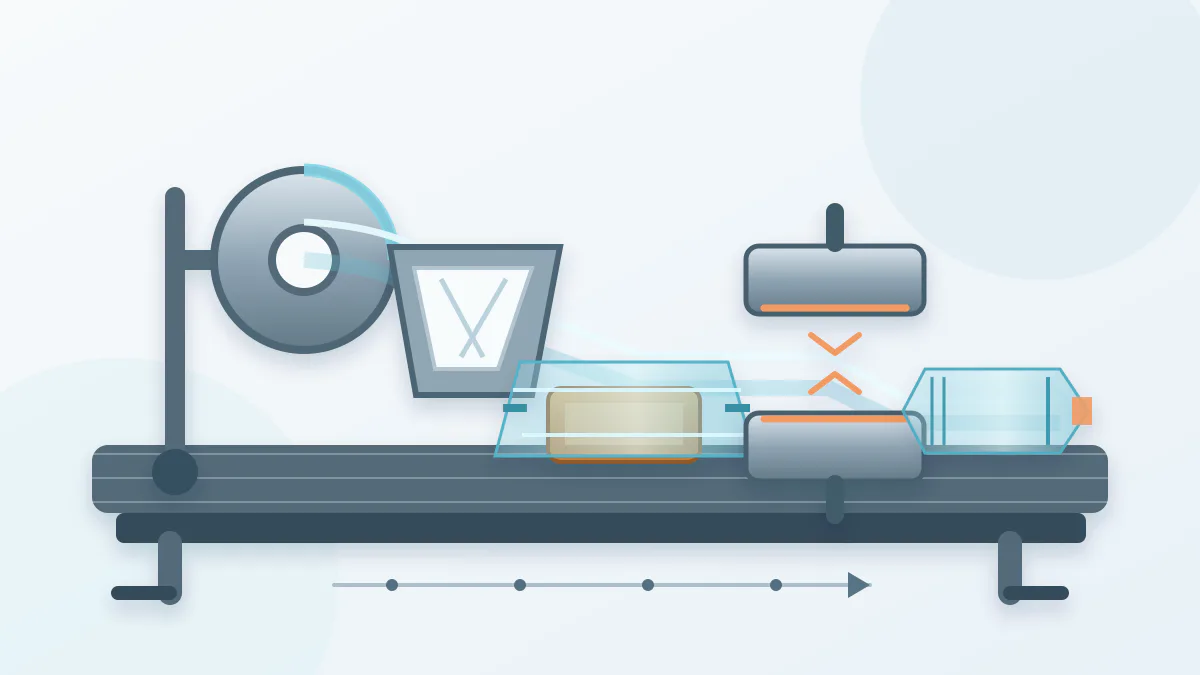
Diese Anwendungsübersicht ist ein Eingrenzungswerkzeug, keine Type-Empfehlung. Das Verpackungsformat sollte zusammen mit Produktzustand, Abfülltemperatur, Lagerung, Distribution, Verbraucheröffnung und geltenden regulatorischen Anforderungen bewertet werden.
Das Siegelbereich: Temperatur, Druck, Verweilzeit und Kühlung
Ein robuster Prozess hat einen Bereich, in dem trotz normaler Schwankungen akzeptable Siegelungen entstehen. Die Definition nur eines Backentemperatur-Sollwerts lässt keinen Nachweis der Toleranz gegenüber Material-, Maschinen- oder Umgebungsänderungen zu.
- Legen Sie die Gegenflächen und die Probenorientierung fest. Bestätigen Sie, welche Seite gegen welche siegelt, die Gesamt- und Siegelschichtdicken und ob Druck, Beschichtung, Behandlung oder Kontamination in den Siegelbereich gelangen können.
- Kontrollieren Sie Druck und Verweilzeit bei schrittweiser Temperaturvariation. Labor-Heißsiegelstudien variieren üblicherweise einen Faktor, während die anderen konstant gehalten werden. ASTM F2029 bietet Verfahren zur Herstellung von Labor-Heißsiegeln, warnt jedoch, dass sich Labor- und Produktionsanlagen im Maßstab, in der Siegelfläche und in der Geschwindigkeit unterscheiden können.
- Messen Sie die Reaktion nach einer definierten Verzögerung. Verwenden Sie die gekühlte Siegelfestigkeit für die konditionierte Verbindung und Heißklebrigkeit, wenn eine unmittelbare Belastung nach dem Siegeln relevant ist. Dokumentieren Sie sowohl die Versagensart als auch die Kraft.
- Identifizieren Sie den nutzbaren Bereich, nicht nur die erste Verbindung. Die untere Grenze muss die Anwendungsanforderung erfüllen; die obere Grenze muss Verformung, Schrumpfung, Durchbrennen, Kleben oder Beschädigung anderer Schichten vermeiden.
- Korrelieren Sie das Laborsiegelfenster mit der Produktionslinie. Überprüfen Sie den tatsächlichen Zustand der Backen, die Temperaturgleichmäßigkeit, die Kontaktzeit, die Bahngeschwindigkeit, die Kühlung, die Produktkontamination, die Spannung und die Übergänge der Verpackung.
Wichtig: Die Backentemperatur ist eine Geräteeinstellung und keine übertragbare Garantie für die Grenzflächentemperatur. Die Siegelkurve eines Lieferanten ist nur dann ein Ausgangspunkt, wenn dessen Struktur, Probekörpervorbereitung, Druck, Verweilzeit, Konditionierung und Prüfmethode bekannt sind.
Wie wählt man eine heißsiegelfähige Folie aus?
Die Auswahl beginnt mit der Verpackungsanforderung und endet mit Nachweisen aus repräsentativem Material und repräsentativer Ausrüstung. Die folgende Matrix hält den Vergleich auf gemeinsamen Dimensionen.
| Auswahlkriterien | Zu beantwortende Fragen | Anzufordernde Nachweise |
|---|---|---|
| Produkt | Trocken, ölig, staubig, nass, scharfkantig, heißabgefüllt, gekühlt oder gefroren? | Produktbeschreibung, Abfüllbedingungen, Kontaminationsrisiko |
| Verpackungsformat | Schlauchbeutel, VFFS-Beutel, vorgefertigter Beutel, Deckelfolie, Sachet oder Industriesack? | Zeichnung, Siegelgeometrie, Übergangsbereiche, Öffnungsziel |
| Gegenfläche | Selbstsiegelung, Folie-auf-Folie, Folie-auf-Schale oder beschichtetes Substrat? | Exakte Material-/Qualitätsangabe und Oberflächenidentifikation |
| Maschine | Rotations- oder Plattenbacken, Geschwindigkeit, Druckregelung, Verweilzeit, Kühlung? | Maschinenmodell, Backenmuster, Temperaturprofil, aktuelle Einstellungen |
| Leistung | Permanent, peelbar, Heißklebrigkeit, Barriere, Durchstoßfestigkeit, Optik? | Prüfmethoden, Einheiten, Bedingungen, Zielbereiche, Versagensarten |
| Endverwendung | Distribution, Kühlung, Gefrieren, Erhitzen, Sterilisation oder Alterung? | Repräsentative Konditionierung und Validierungsprotokoll |
Verwenden Sie die Matrix, um falsche Abkürzungen abzulehnen. Eine Folie mit niedrigerer Siegeltemperatur ist nicht automatisch die bessere Wahl; ein breiteres stabiles Fenster, ausreichende Heißklebrigkeit, vorhersehbare Versagensart und zuverlässige Bahnführung können wichtiger sein. Ebenso kann eine hohe Endsiegelkraft für einen leicht zu öffnenden Deckel ungeeignet sein.
Nehmen Sie nicht mehr Strukturen in die engere Auswahl, als der Linienversuch ordnungsgemäß testen kann. Fordern Sie Proben aus repräsentativer Produktion an, dokumentieren Sie Rollen- und Chargenidentität und legen Sie die Vergleichsmethode fest, bevor Sie interpretieren. Lieferantendaten.
So testen und qualifizieren Sie das Siegelsystem
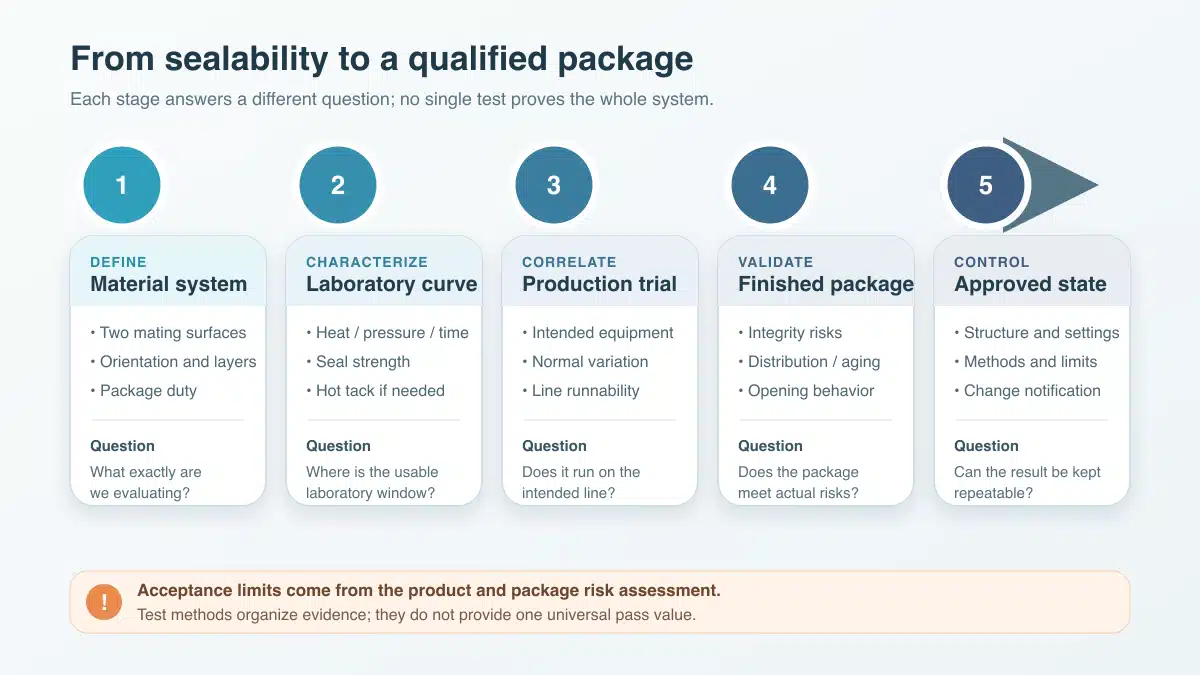
Die Qualifizierung sollte von kontrollierter Materialcharakterisierung über repräsentative Verpackungen bis hin zur überwachten Produktion fortschreiten. Akzeptanzgrenzen müssen aus der Produkt- und Verpackungsrisikobewertung abgeleitet werden; ASTM-Methoden liefern keinen universellen Bestehenswert.
Erstellen Sie eine Laborsiegelkurve
Verwenden Sie repräsentative Folienorientierung und Gegenflächen. Erstellen Sie Siegel über einen geplanten Temperaturbereich, während Sie Druck und Verweilzeit gemäß einem dokumentierten Verfahren wie ASTM F2029 kontrollieren. Konditionieren und testen Sie Streifen konsistent.
ASTM F88/F88M misst die Kraft, die erforderlich ist, um einen Streifen mit der Siegelnaht zu trennen, und verlangt, dass Prüfkonfiguration und Versagensart berücksichtigt werden. Dokumentieren Sie Probenbreite, Greiferanordnung, Abzugsgeschwindigkeit, Konditionierung, maximale oder durchschnittliche Kraft, sofern zutreffend, und ob die Versagensart grenzflächig, kohäsiv, Delamination, Dehnung oder Materialbruch ist.
Wenn eine Verpackung die Siegelnaht vor dem Abkühlen belastet, ergänzen Sie instrumentierte Heißklebrigkeitsprüfungen gemäß ASTM F1921/F1921M. Berichten Sie Siegeltemperatur, Druck, Verweilzeit, Verzögerungszeit, Trennrate und Versagensverhalten. Kombinieren Sie nicht gekühlte Siegelfestigkeit und Heißklebrigkeitsergebnisse, als ob sie denselben Zustand messen würden.
Bestätigen Sie die Leistung auf der Produktionslinie
Führen Sie jeden Kandidaten auf der vorgesehenen Ausrüstung mit einem dokumentierten Versuchsplan aus. Fordern Sie normale Variationsquellen heraus: Anlauf- und stationäre Temperatur, Geschwindigkeit, Backendruck, Backenverschleiß, Bahnspannung, Registerhaltigkeit, Siegelkontamination, Falten, Reißverschlüsse, Spleiße und End-/Rückversiegelungsübergänge. Beproben Sie über Zeit und Rollen hinweg, nicht nur nachdem die Einstellungen optimiert wurden.
Testen Sie anschließend die fertige Verpackung auf ihre tatsächlichen Risiken. Je nach Format kann dies visuelle Siegelprüfung, Leck- oder Integritätsmethoden, Innendruckprüfungen, Distributionssimulation, Konditionierung, Alterung oder Verbraucheröffnungsbewertung umfassen. Ein Siegelteststreifen und ein Ganzverpackungs-Integritätstest beantworten unterschiedliche Fragen.
Dokumentieren Sie die freigegebene Struktur, den Lieferanten, die Rollenidentität, die Einstellungen, das gemessene Fenster, die Prüfmethoden, die Akzeptanzgrenzen und die Versagensarten. Etablieren Sie Änderungskontrolle für Harz, Siegelschicht, Dicke, Beschichtung, Behandlung, Schalenquelle, Druckfarbe, Klebstoff, Maschine und Prüfmethode. Dies macht einen erfolgreichen Versuch zu einer wiederholbaren Qualifizierung und nicht zu einer einmaligen Einstellung.
Was in eine Anfrage (RFQ) für heißsiegelfähige Folien gehört
Eine nützliche RFQ gibt dem Lieferanten genügend Kontext, um eine testbare Struktur vorzuschlagen, und macht konkurrierende Angebote vergleichbar. Enthalten Sie:
- verpacktes Produkt, Abfüllzustand, Kontaminationsrisiko und Kontaktbedingungen;
- Verpackungsformat, Abmessungen, Siegelgeometrie, Gegenflächen und Öffnungsanforderung;
- aktuelle Struktur und Grund für die Änderung, sofern zutreffend;
- Ausrüstungsmodell, Siegelmodus, Backenmuster, Liniengeschwindigkeit, Verweilzeit, Druckregelung und Kühlung;
- Gesamtdicke, Breite, Rolle, Kern, Wicklung, Behandlung, Bedruckung, Kaschierung und COF-Anforderungen;
- geforderte Dauerfestigkeit, Peelbarkeit, Heißklebrigkeit, Barriere-, optische, mechanische oder Temperatureigenschaften;
- die genaue Prüfmethode, Probekörpergeometrie, Konditionierung, Einheiten, Zielbereich und Versagensartberichterstattung;
- Zielmarkt und produktspezifische Lebensmittelkontakt-, Migrations-, Medizin- oder andere Dokumentationsanforderungen;
- Musterrollenmenge, Anforderung an repräsentative Chargen, Linienversuchsplan und Erwartungen an Änderungsmitteilungen.
Fordern Sie den Lieferanten auf, anzugeben, was jedes Dokument unterstützt und was nicht. In den USA sind Polymer- oder Beschichtungsbestimmungen in 21 CFR Teilen 175 und 177 an die Zusammensetzung und die beabsichtigten Verwendungsbedingungen geknüpft; sie machen nicht automatisch jede fertige heißsiegelfähige Folie konform. Vermeiden Sie die Kurzformel “FDA-zugelassene Folie”, es sei denn, eine präzise regulatorische Grundlage und ein Produktumfang sind dokumentiert.
Häufig gestellte Fragen
Ist jede Kunststofffolie heißsiegelfähig?
Nein. Eine Folie muss eine Oberfläche aufweisen, die innerhalb einer praktikablen Prozessfenster. die erforderliche Verbindung mit der vorgesehenen Gegenfläche eingehen kann. Einige Trägerfolien benötigen eine koextrudierte Siegelschicht, eine Beschichtung oder eine laminierte Innenschicht. Eine Oberflächenbehandlung, die Bedruckbarkeit oder Laminierung verbessert, macht eine Folie nicht automatisch heißsiegelbar. Bestätigen Sie die genauen Seiten, den Aufbau und die Siegeldaten des Lieferanten und testen Sie dann repräsentatives Material.
Was ist der Unterschied zwischen Siegelfestigkeit und Heißklebrigkeit?
Siegelfestigkeit beschreibt üblicherweise die Kraft, die erforderlich ist, um eine Siegelnaht zu trennen, nachdem sie unter der gewählten Methode abgekühlt und konditioniert wurde. Heißklebrigkeit ist die Festigkeit der Siegelnaht, während sie noch heiß ist, kurz nach der Bildung. Heißklebrigkeit ist besonders relevant, wenn Produktgewicht oder Maschinenbewegung eine frische Siegelnaht belasten. Die beiden Messungen erfordern ihre eigenen Bedingungen und dürfen nicht gegeneinander ausgetauscht werden.
Kann eine Folie auf jede Schale oder Bahn siegeln?
Nein. Die Kompatibilität hängt von beiden Siegelflächen ab, einschließlich Harzqualität, Beschichtung, Additiven, Rezyklatanteil, Oberflächenzustand und Kontamination. Eine Deckelfolie, die auf eine APET-, PP- oder beschichtete Schale siegelt, kann auf einer anderen Quelle ein anderes Fenster oder anderes Peelverhalten erzeugen. Qualifizieren Sie die tatsächliche Folien- und Behälterkombination, einschließlich normaler Lieferantenschwankungen.
Bedeutet eine niedrigere Siegeltemperatur immer eine schnellere Linie?
Nein. Sie kann den erforderlichen Wärmeeintrag zur Bildung einer messbaren Verbindung reduzieren, aber die Liniengeschwindigkeit hängt auch von Heißklebrigkeit, Verweilzeit, Kühlung, Wärmeübertragung durch die Bahn, Backenablösung, COF, Bahnführung und der erforderlichen Endsiegelung ab. Vergleichen Sie das gesamte nutzbare Fenster und die Produktionsversuchsergebnisse, nicht nur einen einzelnen Startwert.
Beweist eine starke Heißsiegelung, dass die Verpackung leckfrei ist?
Nein. Ein Streifen kann eine hohe Trennkraft aufweisen, während eine fertige Verpackung einen Kanal, eine Falte, einen kontaminierten Bereich oder ein Übergangsleck aufweist. Siegelfestigkeitsprüfungen sind wertvoll für die Material- und Prozesskontrolle, aber Verpackungsintegritätsmethoden müssen die vollständige Verschlussgeometrie und die relevante Defektgröße oder das Verteilungsrisiko berücksichtigen. Verwenden Sie beide, wenn die Risikobewertung dies erfordert.
Beweist die Siegelfähigkeit die Lebensmittelkontakt-Konformität?
Nein. Die Siegelfähigkeit ist eine Leistungseigenschaft. Die Eignung für den Lebensmittelkontakt hängt von der endgültigen Zusammensetzung, den Fertigungsinputmaterialien, dem Zielmarkt, der Lebensmittelart, der Kontaktzeit, der Temperatur und weiteren Verwendungsbedingungen ab. Fordern Sie eine aktuelle, produktspezifische Erklärung sowie unterstützende Dokumentation für den vorgesehenen Verwendungszweck an. Ein Polymername, eine allgemeine Verweisung auf Vorschriften, ein Logo oder ein erfolgreicher Siegelversuch stellen keinen ausreichenden Nachweis dar.
Verwandte Bestypack-Ressourcen
- Flexible Food Packaging A Guide to What You
- Der Unterschied zwischen Polyolefin, PVC und Polyethylen
- Kühlketten-Verpackungslösungen für Lebensmittel
- Welche verschiedenen Arten gängiger Isolierverpackungen gibt es?
- Der ultimative Leitfaden: Alle Arten von Schaumstoffverpackungen
- Ultimativer Leitfaden zu BOPE-Folie: Vorteile, Anwendungen, Arten
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German