
BOPP, BOPET, e BOPA são todos filmes orientados biaxialmente, mas não são intercambiáveis. BOPP é polipropileno orientado, BOPET é poliéster orientado tereftalato de polietileno,, e BOPA é poliamida orientada, frequentemente chamada de náilon orientado. Os diferentes polímeros base conferem a cada família um equilíbrio distinto de resistência à umidade, barreira a gases, rigidez, tenacidade, resposta térmica, densidade, comportamento superficial e opções de conversão.
Para um comprador de embalagens, a resposta curta mais segura é: pré-selecione BOPP quando resistência à umidade, clareza, rendimento e uma ampla gama de acabamentos de embalagem forem importantes; pré-selecione BOPET quando rigidez, a estabilidade dimensional, registro de impressão ou conversão exposta ao calor forem relevantes; e pré-selecione BOPA quando resistência à perfuração, tenacidade, flexão, embalagem a vácuo ou conteúdos com bordas afiadas representarem o risco controlador. Em seguida, teste o grau exato e o laminado completo. Revestimentos, metalização, camadas selantes, espessura, umidade, equilíbrio de orientação e a embalagem final podem alterar o resultado.
Comparação Rápida: BOPP vs BOPET vs BOPA
For U.S. food-contact context, review the eCFR polymer provisions before approving a finished-film claim.
Em embalagens solúveis em água, o filme de PVA normalmente significa filme à base de poli(álcool vinílico), um polímero sintético também escrito como PVOH. Seu grande número de grupos hidroxila confere-lhe forte afinidade pela água e um comportamento útil de formação de filme. O desempenho do filme comercial, no entanto, vem da formulação e do processo completos — não apenas do nome do polímero. contexto, revise as disposições sobre polímeros do eCFR antes de aprovar uma alegação de filme acabado.
A tabela abaixo é a.
| Eixo de decisão | O filme BOPP | O filme BOPET | Filme BOPA |
|---|---|---|---|
| Polímero base | Polipropileno (PP) | Polietileno Tereftalato (PET) | Poliamida (PA/náilon)) |
| Sensação típica e função estrutural | Leve, transparente, relativamente rígido e frequentemente usado como camada externa, rótulo, embalagem secundária ou tecido especial | Rígido, resistente, dimensionalmente estável tecido estrutural e de impressão | Tenaz, flexível, resistente à perfuração é amplamente utilizada para formas de alto encolhimento |
| Tendência relacionada à umidade | Frequentemente o ponto de partida mais forte em resistência ao vapor d'água dos três | Útil, mas comumente menos resistente à umidade do que graus comparáveis de embalagens BOPP | A absorção de umidade pode alterar dimensões, mecânica e barreira; dados específicos de condição são essenciais |
| Tendência a oxigênio/aroma | Filme simples geralmente precisa de outra camada, revestimento ou metalização para metas exigentes | Frequentemente um ponto de partida mais forte do que BOPP simples, mas não um filme de alta barreira universal | Pode fornecer oxigênio útil e aroma, especialmente sob condições secas controladas; a umidade importa |
| Tendência térmica e dimensional | Margem térmica/dimensional menor do que BOPET típico; o grau e o processo ainda controlam | Frequentemente selecionado para impressão exposta ao calor, laminação, metalização ou processamento | Graus especiais podem atender a embalagens térmicas exigentes, mas os efeitos da umidade e do laminado completo devem ser validados |
| Tenacidade e perfuração | Útil desempenho mecânico, mas geralmente não a primeira escolha para serviço severo de perfuração | Resistente e rígido, mas pode ser menos tolerante do que BOPA sob estresse de borda afiada ou flexão repetida | Primeiro candidato comum quando tenacidade, perfuração, flexão ou vácuo são críticos |
Nenhuma coluna é melhor isoladamente. O filme correto depende do modo de falha.
Limite de decisão: Compare filmes apenas quando espessura, tratamento, método de teste, direção, temperatura, umidade relativa, histórico da amostra, unidades e estado do laminado forem conhecidos. Um nome de família não controla essas variáveis.
Por que a Orientação Biaxial Não Torna Esses Filmes Equivalentes
A orientação biaxial estica um tecido polimérico na direção da máquina (MD) e na direção transversal (TD) sob condições térmicas controladas. O processo rearranja as cadeias moleculares e pode melhorar ou reequilibrar rigidez, comportamento de tração, clareza, resposta dimensional e barreira. O perfil final depende das taxas de estiramento, temperaturas, ajuste térmico, relaxamento, aditivos, design da camada e do próprio polímero.
A orientação, portanto, altera o material, mas não elimina as diferenças químicas entre polipropileno, poliéster e poliamida. Dois filmes com “BOP” em seus nomes ainda podem responder de forma diferente ao vapor d'água, oxigênio, calor, impacto, solventes, adesivos e umidade.
Polímero Base e Orientação São Variáveis Separadas
BOPP começa com polipropileno a.
A rota de orientação então modifica cada polímero base. Um filme biaxial balanceado pode se comportar de forma diferente de um grau orientado sequencialmente, simultaneamente, em estufa, tubular, revestido ou coextrudado. Dados de MD e TD devem sempre permanecer rotulados; um valor médio pode ocultar a direção na qual uma embalagem falha.
Grau, Espessura, Revestimentos e Laminação Alteram o Resultado
Filmes comerciais são produtos projetados, não folhas de polímero puro. BOPP pode incluir peles seláveis a calor, cavitação, pigmentos brancos, superfícies foscas, pacotes antiestáticos ou metalização. BOPET pode ser tratado quimicamente, estabilizado termicamente, metalizável, revestido, branco, opaco, retrátil ou projetado para tampas especiais e funções industriais. BOPA pode ser balanceado para impressão, vácuo, autoclave ou outras aplicações exigentes de laminados.
A espessura afeta rigidez, rendimento, rasgo, propagação, perfuração, manuseio e taxas de transmissão medidas. Revestimentos e metalização podem alterar a barreira a gases, aroma, umidade ou luz. Adesivos, tintas, primers, selantes e condições de cura alteram o laminado. Uma propriedade relatada para um tecido base simples não pode ser transferida automaticamente para um revestido ou convertido.
Filme BOPP: Pontos Fortes, Limitações e Funções Típicas
BOPP é filme de polipropileno orientado biaxialmente. Em embalagens, é valorizado por sua baixa densidade, aparência óptica, resistência à umidade, base ampla de conversão e disponibilidade em construções transparentes, brancas, perolizadas, foscas, metalizadas, para rótulos, fitas e seláveis a calor.
Razões típicas para pré-selecionar BOPP incluem:
- boa visibilidade do produto e brilho em graus transparentes;
- resistência útil à transmissão de vapor d'água para produtos secos ou sensíveis à umidade;
- alto rendimento de área para uma dada massa porque PP é menos denso que PET ou PA;
- uma ampla gama de acabamentos de superfície, peles seláveis, revestimentos e versões metalizadas;
- uso estabelecido em snacks, confeitaria, panificação, rótulos, fitas, embalagens secundárias e laminados ricos em PP;
- rigidez e usinabilidade adequadas para muitas operações de embalagem e rotulagem de alta velocidade.
As limitações são igualmente important. O BOPP liso não é automaticamente um filme com barreira a oxigênio, aroma ou luz. A energia superficial geralmente deve ser elevada e mantida para impressão, revestimento ou laminação. Um grau de homopolímero transparente pode não selar por si só, e mesmo um grau selável precisa ter seu lado de selagem, parceiro, janela temperatura-pressão-tempo, aderência a quente e tolerância a contaminação confirmados. A contração térmica e o comportamento dimensional podem limitar processos de impressão, revestimento ou embalagem em alta temperatura em comparação com o BOPET projetado para esse fim.
Escolha um grau de BOPP pela função: teia externa para impressão, rótulo, monoteia, teia de barreira revestida, teia metalizada ou camada selável. Não presuma que um filme para rótulo, filme para fita, filme para lanches e filme especializado para retorta são substitutos apenas por compartilharem o nome BOPP.
Filme BOPET: Pontos Fortes, Limites e Funções Típicas
BOPET é o filme de tereftalato de polietileno orientado biaxialmente, comumente chamado de filme de poliéster. É frequentemente selecionado como uma teia externa ou estrutural forte, rígida e dimensionalmente estável. Esse perfil suporta impressão precisa, metalização, revestimento, laminação e processos onde o calor ou a tensão da teia poderiam distorcer um substrato menos estável.
Razões típicas para pré-selecionar BOPET incluem:
- alta rigidez e desempenho à tração para teias estruturais finas;
- boa estabilidade dimensional para impressão, registro, revestimento, metalização e laminação;
- um ponto de partida útil de barreira a oxigênio e aroma em comparação com muitos filmes poliolefínicos lisos;
- boa clareza e aparência superficial em graus transparentes para embalagens;
- compatibilidade com metalização e revestimentos funcionais para maior barreira ou superfícies especiais;
- uso em laminados impressos, estruturas para café e ração animal, tampas, sachês, rótulos e filmes técnicos.
O BOPET ainda tem limites. Um grau transparente liso não é necessariamente uma embalagem completa de alta barreira. A WVTR pode ser menos favorável que o BOPP para algumas espessuras e condições, e a barreira pode mudar com revestimentos, flexão, qualidade da metalização e umidade. O BOPET padrão normalmente não fornece a função selante esperada de PE, CPP ou uma camada de selagem especializada. Pode exigir um revestimento ou uma teia interna separada.
“Resistente ao calor” também precisa de um método. Mudança dimensional, contração, retenção de tração, exposição à mandíbula de selagem, exposição a forno, enchimento a quente, esterilização e retorta são testes diferentes. Um grau de BOPET termoestabilizado usado como teia externa não pode provar que o adesivo, selante, tinta ou sachê acabado sobrevive ao mesmo processo.
Filme BOPA: Pontos Fortes, Limites e Funções Típicas
BOPA é o filme de poliamida orientado biaxialmente, também chamado de náilon orientado biaxialmente ou BON. É comumente pré-selecionado quando a embalagem deve tolerar bordas afiadas, vácuo, flexão, impacto, manuseio a frio ou abusos na distribuição que poderiam perfurar ou rachar uma teia menos tolerante.
Razões típicas para pré-selecionar BOPA incluem:
- forte resistência à perfuração, impacto e fissura por flexão para produtos exigentes;
- tenacidade e alongamento que podem ajudar um laminado a se conformar ao redor de conteúdos irregulares;
- barreira útil a oxigênio e aroma sob condições adequadamente definidas;
- adequação como camada estrutural em embalagens a vácuo, embalagens de alimentos congelados, embalagens de carne e queijo, estruturas para produtos líquidos ou com bordas afiadas;
- disponibilidade em graus projetados para impressão, laminação, orientação balanceada, retorta ou outras funções especializadas.
O limite central do BOPA é a umidade. A poliamida absorve água do ambiente, e o condicionamento pode alterar o módulo, a resistência, as dimensões e a barreira a gases.o desempenho da barreira. Um resultado de laboratório seco não pode ser aplicado automaticamente a uma sala de enchimento úmida, uma embalagem refrigerada, um processo com água quente ou um longo período de armazenamento. As fichas técnicas devem nomear o pré-condicionamento, a temperatura de teste, a umidade relativa, a espessura da amostra e se o teste ocorreu antes ou depois da conversão.
O BOPA é geralmente usado como camada estrutural ou de barreira, em vez da superfície de selagem final. É frequentemente laminado a PE, CPP ou outro selante apropriado para o produto e processo. “Náilon” também não significa “grau para retorta”. A adequação à retorta pertence ao BOPA exato, adesivo, tinta, selante, sachê, produto, ciclo de processo, resfriamento e manuseio pós-processo.
Cuidado com BOPA: Pergunte se os valores foram medidos em filme seco, condicionado ou em equilíbrio de umidade. Se a resposta estiver faltando, a comparação está incompleta.
Diferenças Lado a Lado que Importam em Embalagens
A comparação mais útil mantém todos os três filmes nos mesmos eixos de decisão. Ela também separa as tendências do filme base das propriedades que vêm de um revestimento, metalização ou laminado.
Barreira a Oxigênio, Umidade, Aroma e Luz
O BOPP é frequentemente o primeiro candidato para produtos secos sensíveis à umidade, porque muitos graus de embalagem fornecem resistência útil ao vapor de água. Sua barreira a oxigênio e aroma em filme liso pode ser insuficiente para alimentos sensíveis, portanto, revestimentos, metalização ou outras camadas de laminado são comumente avaliados.
O BOPET pode fornecer um ponto de partida mais forte de barreira a oxigênio e aroma em filme liso do que o BOPP, enquanto sua posição de barreira à umidade depende do grau, calibre e condições. O BOPA pode oferecer barreira útil a oxigênio e aroma, mas é fortemente afetado pela umidade absorvida e pela umidade do teste. Nem “barreira" nem "barreira de náilon" são um resultado de vida útil.“PET A metalização pode adicionar proteção contra luz e melhorar a barreira medida a gases ou vapor para todas as três famílias, mas a densidade óptica, furos de agulha, adesão do metal, flexão, revestimento, posição da camada e histórico de conversão são importantes. Meça a teia ou laminado exato após as tensões que representam a produção e distribuição.
afirma que.
A ASTM D3985-24 estabelece que é um determinante importante da proteção da embalagem, mas não o único determinante, e que o comprador e o vendedor devem concordar sobre amostragem, padronização, condições de teste e critérios de aceitação. é um determinante importante da proteção da embalagem, mas não o único determinante, e que comprador e vendedor devem concordar sobre amostragem, padronização, condições de teste e critérios de aceitação. A ASTM F1249-25 exige igualmente condições de WVTR acordadas e alerta que relações simples de espessura e pressão de vapor nem sempre se aplicam.
O BOPET geralmente lidera a pré-seleção quando se deseja uma teia estrutural rígida e dimensionalmente estável. O BOPA geralmente lidera quando perfuração, impacto, flexão ou bordas afiadas dominam. O BOPP fornece rigidez relativa ao peso e desempenho mecânico geral para muitas aplicações de embalagem, rótulo e sobrembalagem.
Essas tendências não substituem a seleção de testes.
, módulo, alongamento, iniciação de rasgo, propagação de rasgo, perfuração, impacto, fissura por flexão e queda de embalagem são diferentes modos de falha. Um filme rígido ainda pode ser vulnerável a um entalhe específico; um filme tenaz ainda pode falhar em uma selagem ou ligação de laminado. Resistência à tração, ASTM D882-26.
A ASTM D882-26 observa que os resultados de tração variam com a espessura do corpo de prova, preparação, velocidade do teste, garras, medição de extensão e dimensões. Para comparações de filmes, relate MD e TD separadamente, use corpos de prova e métodos comparáveis e evite usar a resistência à tração como substituto para testes de perfuração ou abuso da embalagem.
O BOPET é comumente selecionado como teia externa quando impressão, revestimento, laminação, metalização ou fabricação de embalagens expõem o material a calor e tensão. O BOPP pode ter uma janela dimensional mais estreita sob condições similares, embora graus termofixados e especializados possam mudar esse equilíbrio. A adequação térmica do BOPA depende da resina, orientação, condicionamento e do laminado completo.
Nenhum dos três nomes de família de materiais prova a selabilidade a quente. O BOPP está amplamente disponível com peles ou revestimentos seláveis, enquanto o BOPET e BOPA padrão frequentemente dependem de um selante separado de PE, CPP, revestido ou coextrudado. A comparação significativa inclui o parceiro de selagem, temperatura da interface, pressão, tempo de permanência, design da mandíbula, velocidade da linha, contaminação, aderência a quente, resistência.
e modo de falha. a resistência do selo, Enchimento a quente, pasteurização, esterilização em água fervente, retorta, uso em forno e exposição a micro-ondas não são intercambiáveis. Valide a embalagem real preenchida para o perfil de tempo-temperatura-pressão e sequência de resfriamento pretendidos.
Clareza, Impressão, Revestimento e Laminação.
Graus transparentes de todas as três famílias podem fornecer boa visibilidade, mas clareza, névoa, brilho, cor, géis, arranhões e defeitos superficiais permanecem específicos do grau e espessura. O BOPP é bem estabelecido para aplicações de embalagem e rótulo de alto brilho; o BOPET é valorizado como uma plataforma estável para impressão e revestimento; o BOPA pode fornecer uma superfície polar útil, mas ainda requer um sistema aprovado de tinta, tratamento, primer ou adesivo.
Leituras de tratamento de superfície são dados de triagem, não garantias de adesão. Especifique qual lado é tratado, o nível mínimo na conversão, a idade máxima do filme, condições de armazenamento, identidade da tinta ou adesivo, gramatura, cura, limites residuais quando relevantes e resistência da ligação após envelhecimento ou processamento térmico. Aditivos deslizantes e antibloqueio podem migrar e alterar tanto o COF quanto a adesão.
Densidade, Rendimento, Custo e Disponibilidade.
A menor densidade do BOPP geralmente fornece mais área de filme por unidade de massa na mesma espessura, o que pode beneficiar o rendimento. O BOPET e BOPA são mais densos, mas uma camada mais rígida ou tenaz pode atender à função da embalagem em um calibre diferente. Comparar o preço por quilograma sem comparar espessura, área, refugo,
, camadas de barreira, etapas adesivas e custo de falha pode apontar para a estrutura errada., a velocidade da linha, A disponibilidade também é importante. Graus padrão de BOPP e BOPET podem ser amplamente estocados, enquanto um BOPA específico, retorta, pelável, de alta barreira ou grau tratado especializado pode exigir diferentes prazos de entrega ou mínimos. Estas são condições de fornecedor e mercado, não propriedades permanentes do material. Pergunte pelo formato atual de fornecimento, largura, faixa de espessura, lado do tratamento, escopo da certificação, controle de mudanças e plano de contingência.
Como Escolher BOPP, BOPET ou BOPA por Aplicação.
Comece com a falha da embalagem que deve ser prevenida: absorção de umidade, oxidação, perda de aroma, exposição à luz, perfuração, fissura por flexão, falha de selagem, distorção térmica, mau registro, delaminação ou uma incompatibilidade de fim de vida. Em seguida, atribua a cada camada uma função.
Lanches Secos, Confeitaria, Rótulos e Sobrembalagem.
O BOPP é frequentemente o primeiro candidato para lanches secos, confeitaria, sobrembalagem de padaria, rótulos e apresentação transparente no varejo porque resistência à umidade, clareza, baixa densidade, rigidez, acabamentos e versões seláveis ou metalizadas estão disponíveis. A embalagem ainda pode precisar de uma camada de barreira a oxigênio, aroma ou luz, dependendo do produto e do objetivo de vida útil.
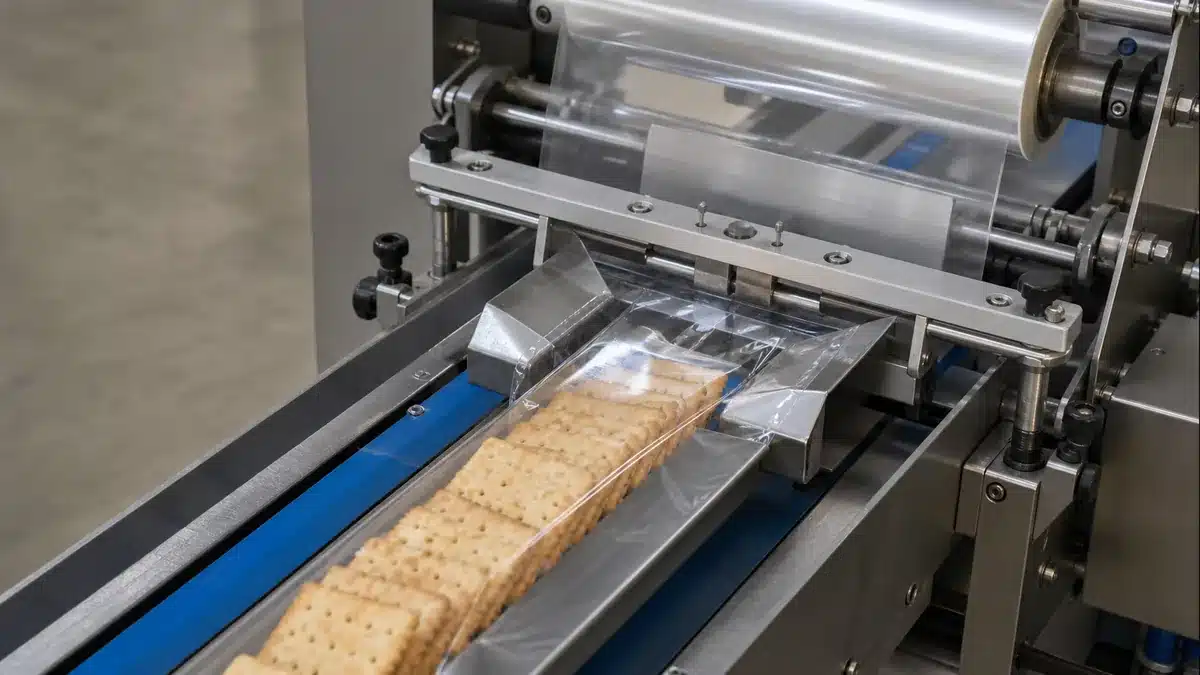
Ilustração conceitual de embalagem flow wrap para produtos secos. A cena não representa um grau específico de BOPP, embalagem de cliente, aprovação para contato com alimentos ou linha de produção da BestY Pack.
Laminados Impressos e Conversão com Exposição ao Calor.
O BOPET é uma teia externa inicial comum para laminados impressos em reverso porque sua rigidez e estabilidade dimensional podem suportar registro, aplicação de adesivo, cura, corte e fabricação de sachês. Uma estrutura BOPET/PE ou BOPET/CPP é um exemplo geral de separação de funções: o poliéster suporta impressão e estrutura; a teia interna fornece selagem.
BOPET is a common starting outer web for reverse-printed laminates because its stiffness and dimensional stability can support registration, adhesive coating, curing, slitting, and pouch making. A BOPET/PE or BOPET/CPP structure is a general example of role separation: the polyester supports printing and structure; the inner web provides sealing.
O BOPP pode servir como camada externa impressa em muitas estruturas de salgadinhos, confeitos e ricas em PP, especialmente onde o rendimento, a resistência à umidade ou um caminho de design orientado a PP são importantes. O BOPA pode servir como camada estrutural externa ou intermediária resistente em embalagens que exigem resistência a abusos. A tinta exata, adesivo, retenção de solvente, cura, COF, curvatura e selante permanecem específicos da embalagem.
Produtos a Vácuo, Congelados e com Bordas Cortantes
O BOPA é frequentemente o primeiro candidato a filme estrutural para carne com osso, queijo, alimentos congelados, embalagens a vácuo, embalagens líquidas ou produtos com cantos duros, pois perfuração, flexão, impacto e manuseio a frio podem controlar a falha. Geralmente é combinado com um selante e, possivelmente, outra camada de barreira ou estrutural.
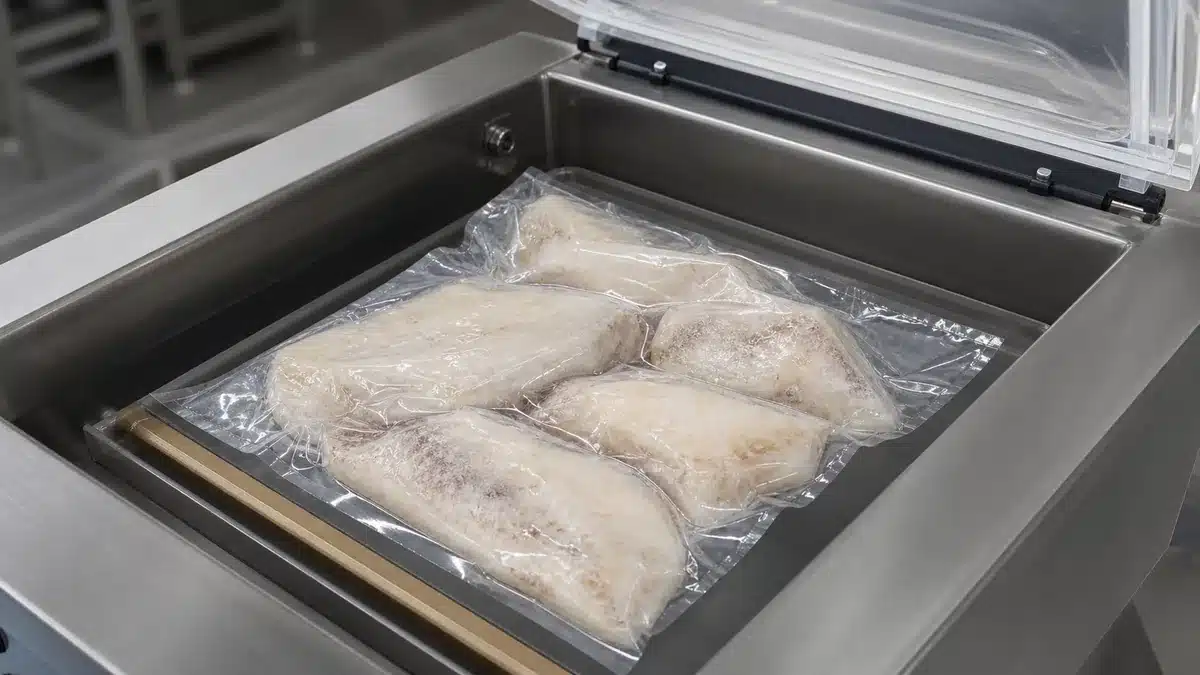
O BOPET pode contribuir com rigidez, impressão e estabilidade dimensional, enquanto o BOPP pode contribuir com resistência à umidade ou uma superfície especializada. A escolha final depende se a embalagem deve se moldar ao redor do produto, resistir a uma borda cortante, permanecer transparente após congelamento, suportar uma queda, reter a barreira após flexão ou tolerar um processo térmico.
Escolha a Função da Camada, Não Apenas o Nome do Filme
Muitas embalagens bem-sucedidas usam mais de um material porque os requisitos entram em conflito. Uma camada externa de impressão rígida e uma camada intermediária resistente podem ser combinadas com um selante de baixa temperatura. Uma camada metalizada pode carregar a barreira enquanto outra camada protege o metal. Uma estrutura rica em PP pode usar especialidades.
| Função da embalagem | Provável primeiro candidato | Possível camada complementar | O que ainda controla a aprovação |
|---|---|---|---|
| Salgadinho seco sensível à umidade | BOPP | Camada de revestimento, metalização ou selante | Estudo de vida útil do produto, selos, alvo de luz/oxigênio, embalagem |
| Laminado impresso termoestável | BOPET | PE, CPP, revestimento, folha de alumínio ou camada de barreira | Registro, adesão, cura, exposição ao calor, desempenho de barreira e selo |
| Produto a vácuo ou com borda cortante | BOPA | Selante de PE/CPP e camada opcional de impressão/barreira | Perfuração, flexão, condicionamento a frio, vácuo, selos e distribuição |
| Embalagem opaca de alta barreira | Grau metalizado ou revestido da família adequada | Camadas protetoras e selantes | Testes de OTR/WVTR/luz após flexão e conversão |
| Objetivo de design rico em PP | BOPP especializado e/ou CPP | Componentes compatíveis à base de PP | Diretriz atual de design para reciclagem e rota real de coleta/reciclagem |
Como Comparar Fichas Técnicas, Amostras e Testes de Linha
A seleção é tão confiável quanto o método de comparação. Uma ficha técnica fornece informações de triagem; uma especificação acordada controla a compra; um teste de linha comprova a convertibilidade; e uma validação da embalagem final aborda o uso final.
Torne os Dados de Propriedade Comparáveis
Construa uma planilha de comparação que preserve todas as condições. No mínimo, inclua:
- grau exato, estrutura da camada, revestimento ou metalização, espessura nominal e tolerância;
- método de teste e edição, preparação da amostra, direção, condicionamento, temperatura, umidade relativa, lado do teste e unidades;
- valor típico versus limite garantido, frequência de amostragem e regra de aceitação;
- campos ópticos, mecânicos, de superfície, atrito, bloqueio, encolhimento, barreira e térmicos relevantes para a embalagem;
- idade do filme, condições de armazenamento, lado do tratamento e tratamento mínimo na conversão;
- documentos de contato com alimentos específicos do mercado ou outros usos regulamentados para o grau exato e condições pretendidas;
- compromissos de controle de alterações e rastreabilidade.
Não classifique filmes usando dados típicos de um fornecedor e o limite de especificação de outro. Não compare OTR ou WVTR em diferentes umidades ou temperaturas. Não compare MD de um filme com TD de outro. Quando um método estiver ausente, solicite-o antes de tirar uma conclusão.
Valide a Impressão, Laminação, Selagem e Usinabilidade
Execute rolos representativos através da sequência pretendida de impressão, revestimento, metalização, laminação, cura, corte, fabricação de sacos e enchimento. Registre tensão, temperatura, velocidade, lado da superfície, idade do tratamento, tinta, adesivo, gramatura do revestimento, cura, geometria do rolo, COF, estática e condições ambientais.
Mapeie a janela operacional em vez de provar uma configuração favorável. Para selagem, varie temperatura, pressão, tempo de permanência e contaminação conforme apropriado, depois relate tack a quente, resistência resfriada, modo de falha, comportamento de vazamento ou estouro e desempenho após envelhecimento, congelamento, pasteurização, retorta ou distribuição. Para laminados, avalie a adesão e a aparência nos intervalos de cura e envelhecimento exigidos.
Verifique o Contato com Alimentos e a Sustentabilidade no Nível da Estrutura Final
A revisão de contato com alimentos aplica-se às substâncias exatas, artigo, tipo de alimento, tempo de contato e temperatura. Os Tipos de Alimentos e Condições de Uso para Substâncias em Contato com Alimentos da FDA separam alimentos aquosos, ácidos, gordurosos, alcoólicos, de panificação e secos, e distinguem usos esterilizados, de enchimento a quente, à temperatura ambiente, refrigerados, congelados, irradiados e de alta temperatura. Uma declaração para um filme e condição não pode ser estendida automaticamente a outro laminado ou processo.
As alegações de sustentabilidade também exigem uma embalagem completa e um limite de mercado. A identidade do polímero não considera revestimentos, metalização, tintas, adesivos, rótulos, selantes, fechos, resíduos, coleta, triagem ou reciclagem. “Monomaterial”, “reciclável”, “menor carbono” e “redução de calibre” precisam de um método e escopo de avaliação definidos. Compare a embalagem funcional, não uma única camada isoladamente.
Perguntas Frequentes
Qual Filme é Melhor para Embalagens de Alimentos?
Nenhuma família de filmes é a melhor para todos os alimentos. O BOPP frequentemente inicia a lista de candidatos para produtos secos sensíveis à umidade e embalagens transparentes de alto rendimento. O BOPET frequentemente inicia a lista de candidatos para laminados impressos estáveis ou conversão exposta ao calor. O BOPA frequentemente inicia a lista de candidatos para embalagens a vácuo, congeladas, flexíveis ou que exigem resistência à perfuração. Sensibilidade do alimento, vida útil, formato da embalagem, selante, processo, distribuição e condições regulatórias decidem a estrutura.
O BOPP, BOPET ou BOPA Podem Ser Selados Termicamente por Si Sós?
Depende do grau e da superfície. O BOPP está amplamente disponível com camadas ou revestimentos seláveis termicamente; o BOPET e o BOPA padrão geralmente usam uma camada selante separada, embora existam versões seláveis especiais. Exija uma matriz de selagem para o filme exato, parceiro, temperatura, pressão, tempo de permanência, contaminação e velocidade da linha.
O BOPP, BOPET e BOPA Podem Substituir Uns aos Outros?
Não como substituições diretas. Uma alteração pode alterar rigidez, tensão, registro, encolhimento, barreira, resposta à umidade, perfuração, COF, impressão, cura do adesivo, selagem, geometria do sachê, vida útil e avaliação de reciclagem. Revalide as evidências upstream e downstream afetadas sempre que a família do filme, grau, espessura ou superfície mudar.
Algum Destes Filmes é Mais Reciclável?
A resposta depende da embalagem completa e do sistema de destino. Uma estrutura rica em PP pode se alinhar com um fluxo de reciclagem de PP em um mercado, enquanto um laminado contendo PET ou PA pode enfrentar rotas diferentes de triagem e reciclagem. Nenhum nome de família de filme prova coleta, compatibilidade ou um mercado final. Aplique a diretriz local atual à embalagem final.
Use a Família de Filmes como uma Lista de Candidatos, Não como uma Especificação
BOPP, BOPET e BOPA resolvem diferentes problemas de embalagem. O BOPP frequentemente contribui com resistência à umidade, aparência óptica, rendimento e formatos versáteis. O BOPET frequentemente contribui com rigidez, estabilidade dimensional, desempenho de impressão e revestimento e capacidade de conversão exposta ao calor. O BOPA frequentemente contribui com tenacidade, resistência à perfuração, desempenho de flexão e robustez para embalagens a vácuo ou congeladas.
Antes da aprovação, defina:
- o produto exato, formato da embalagem, função da camada e riscos de falha;
- o grau, espessura, revestimento, metalização, tratamento e detalhes de bobinagem;
- métodos de teste comparáveis, direções, condicionamento, temperatura, umidade, unidades e limites.;
- os testes de impressão, laminação, selagem, enchimento, tratamento térmico, distribuição e vida útil;
- as evidências de conformidade para contato com alimentos e outros requisitos regulatórios para o mercado e uso pretendidos;
- a base completa da embalagem para qualquer alegação de reciclagem ou sustentabilidade;
- a amostra aprovada, os campos do certificado e os requisitos de controle de alterações.
Esse processo transforma uma ampla comparação entre BOPP, BOPET e BOPA em uma decisão defensável de embalagem, sem tratar as tendências típicas de famílias de filmes como garantias de produto.
Recursos Relacionados da Bestypack
- Fabricante e Fornecedor de Filme BOPP
- Guia do Filme BOPP: Aplicações, Benefícios, Características
- Tipos de Filmes para Embalagens Flexíveis: Um Guia Completo
- O Guia Definitivo: Filmes BOPA
- Filme BOPA / Filme de Náilon
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German