
BOPP フィルムは、そのグレード、表面、バリア性、シール挙動、およびロール形態が製品と包装ラインに適合する場合、優れたフレキシブル包装部材である。 それ自体は万能な包装ではない。購入者は、BOPP層がどの機能を果たすべきかを決定し、調整済みの試験データを比較し、意図した設備で完全な構造を検証すべきである。本ガイドは「完璧」という言葉を実用的な選定質問に変換する:どの製品、プロセス、市場、および性能目標に対して完璧なのか?
BOPPフィルムとは何か
ポリマーの背景については、 NIH PubChem ポリプロピレンの概要 を参照してから、完成フィルムの性能主張を比較すること。.
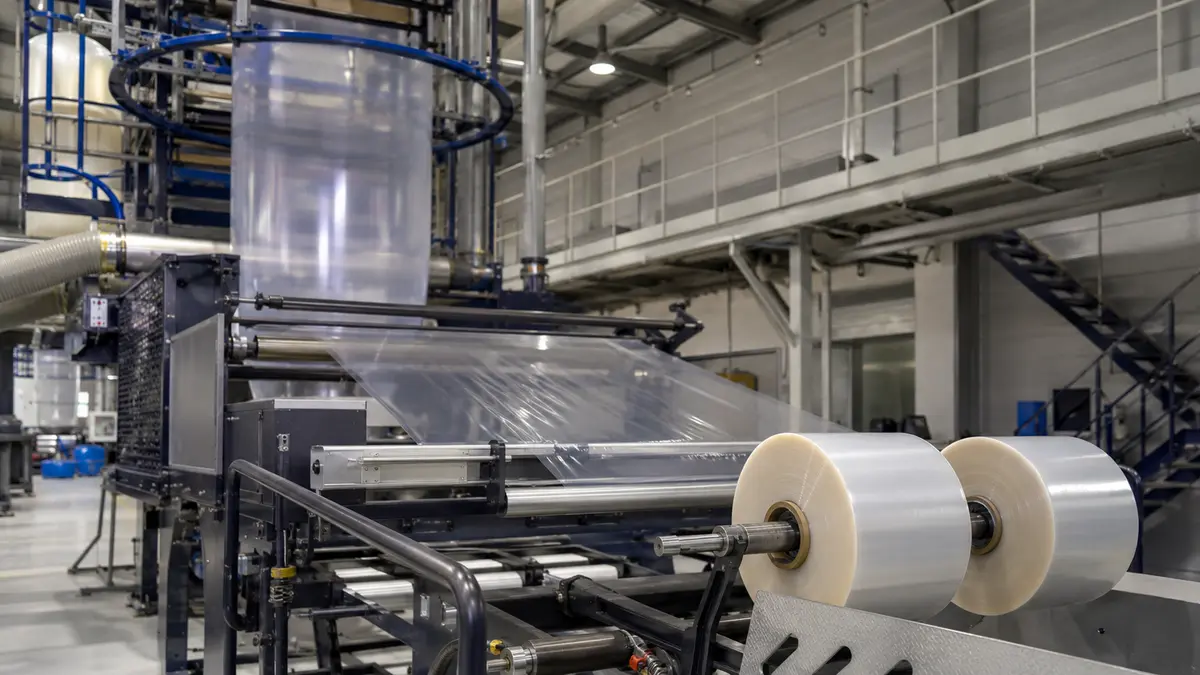
BOPPは二軸延伸(biaxially oriented)の略である。製造において、ポリプロピレンのウェブは機械方向(MD)と横方向(TD)の両方に延伸される。NISTの定義は、この二方向を用いて、同じ二軸配向プロセスを経ていないポリプロピレンとBOPPを区別している。 ポリプロピレン. その定義は基材を説明するものであり、BOPPというラベルで販売されるすべての製品を説明するものではない。.
商業用フィルムは、単層または多層、透明または不透明、シール可能または非シール可能、コーティング済み、メタライズ済み、処理済み、キャビテーション済み、またはラベルやテープ用に設計されたものがあり得る。 BOPPを含む印刷ラミネートには、CPP、PE、接着剤、インキ、コーティング、または別のバリア層が含まれる場合もある。その包装性能は、完全な構成と加工プロセスに属するものであり、4文字の材料名のみに属するものではない。.
調達においては、サプライヤーに 正確なグレード、内部フィルム構造、処理面とシール可能面、厚み、および意図する層の役割を特定するよう求めること。これにより、一般的なカテゴリーエラー(無地の印刷ウェブとヒートシール可能なオーバーラップやバリアコーティングフィルムを、あたかも互換性があるかのように比較すること)を防ぐことができる。.
二軸延伸がポリプロピレンをどう変えるか
工業用ラインはフィルムを 逐次的に(最初に一方向、次にもう一方の方向に)延伸することも、同時方式を使用することもできる。延伸はポリマー鎖と結晶領域を再編成する。その結果、未延伸の参照物と比較して、剛性、引張挙動、光学特性、寸法安定性、またはバリア性が向上し得るが、その程度とMD/TDバランスは、樹脂、, 延伸比, 、温度、熱固定、厚み、および層設計に依存する。したがって、SpringerのBOPPプロセス概要は、普遍的なデータシートではなく、メカニズムを支持するものである。.
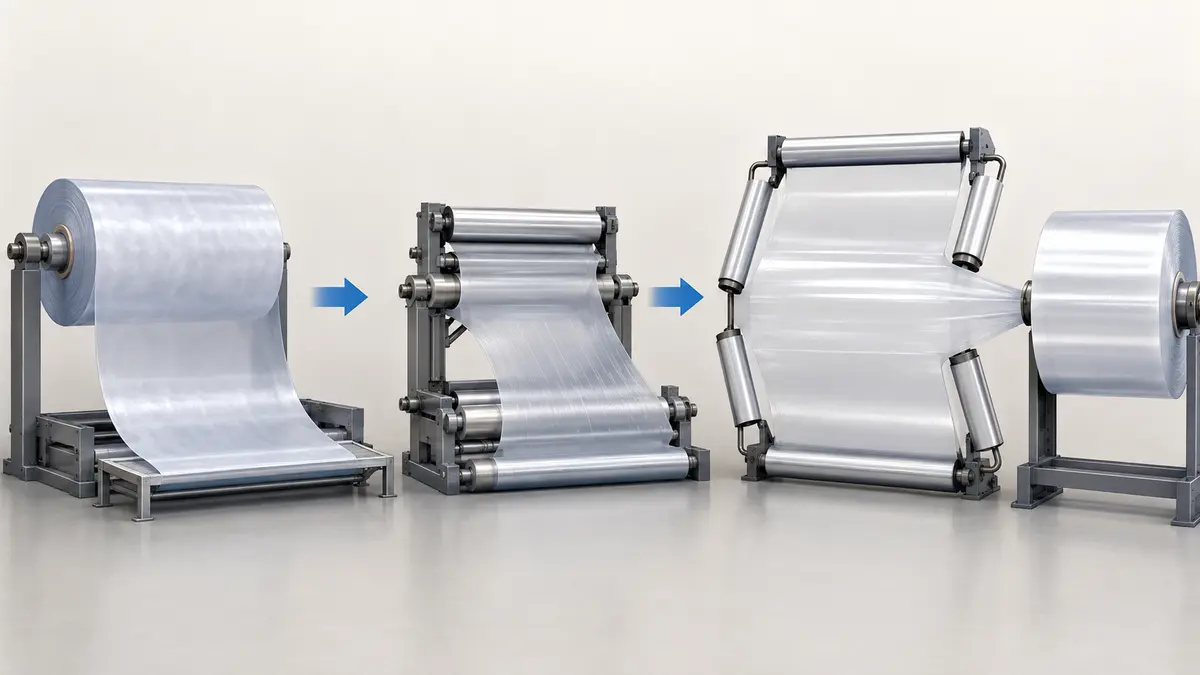
実用的な要点は単純である:延伸は有用な工学的プラットフォームを創り出す一方、グレード設計が納入可能なフィルムを決定する。プロセス図には、樹脂押出、MD延伸、TD延伸、熱固定、, 表面處理、, 巻取り、および印刷、コーティング、メタライゼーション、ラミネーション、包装形成という別個の下流工程を示すべきである。.
BOPPがフレキシブル包装で機能する理由
BOPPが価値を持つのは、1枚の 薄いウェブが複数の機能を提供できるためである:ウェブハンドリングのための剛性、透明または設計された光学表面、耐湿性、印刷またはラミネーション界面、および選択されたグレードではヒートシール表面。これらの機能により、外側印刷ウェブ、オーバーラップ、ラベル表面材、テープ基材、または特殊なモノウェブとして有用である。.
制限事項も同様に重要である。機械的値はMDとTDによって異なる。ヘイズとグロスは、方法、幾何学的形状、仕上げ、およびゲージに依存する。酸素および水蒸気透過率は、正確なフィルムまたはラミネート、厚み、温度、相対湿度、および試験方法に依存する。カタログ値は通常、代表的な試験データであり、購入受入限度や、顧客の完成包装が同一に性能を発揮するという保証ではない。 機械的および光学的機能.
延伸は一般的にBOPPに
シャープな感触と有用な 剛性、透明性、およびグロスを与える。これらの特性は、レジストレーション、外観、およびウェブハンドリングを向上させ得るが、フィルムがすべての破壊モードにおいて同等に強靭であることを意味するものではない。引張強度、伸び、引裂伝播、突き刺し応答、および収縮は、異なる問いに答えるものである。MDとTDの結果は分離したままにすべきである。 引張強さ, 光学用語にも.
規律が必要である。「透明」「高グロス」「マット」「パール調」「不透明」は、単一の普遍的な尺度上の点ではない。ヘイズはASTM D1003に基づいて測定される場合があり、鏡面グロスはASTM D2457に基づいて定義された角度で報告される場合がある。マットまたはキャビテーションフィルムは、透明な高グロスウェブとは異なる外観を意図的に設計されている。同じ方法と厚みを用いて、同等のグレードを比較すること。 防湿バリア、酸素限界、および構造的コンテキスト.
無地のBOPPはしばしば
水蒸気に対する有用な耐性を提供し、これが乾燥食品や菓子構造に使用される理由の一つである。標準的なBOPPは、一般的にそれ自体では強力な 酸素バリアとしては選択されない。コーティング、真空メタライゼーション、または専用のバリア層は、OTRとWVTRの両方を大幅に変更できる。 酸素バリア 条件を整合させずに、裸フィルムの.
数値と完成ラミネートの目標値を決して比較してはならない。ASTM F1249は水蒸気透過を扱い、ASTM D3985はフィルムを通る酸素透過に広く使用されている。報告書には、温度、各面の相対湿度、厚み、試験面積または方向、単位、および結果が平坦なウェブまたは完成した包装に適用されるかどうかを記載すべきである。シール、折り目、ピンホール、印刷、メタライゼーション損傷、およびラミネート界面により、包装性能は無傷のフィルム試験片とは異なる可能性がある。 一般的なBOPPフィルム用途.
BOPPの用途は、各形態をフィルムが提供する機能にマッピングすることで最も容易に
理解できる。層の役割なしに市場のリストを示すことは、誤った等価性を助長する。同じポリマーファミリーでも、スナック用ラミネート、巻き付けラベル、感圧式表面材、粘着テープ、またはカートン用オーバーラップに対して、非常に異なる配合が可能である。 以下の機能対用途マップをスクリーニングツールとして使用すること:.
フレキシブル食品包装:透明な印刷表面、剛性、耐湿性、または特殊なシール/バリア機能。
- ラベル:表面材の剛性、印刷外観、打ち抜き挙動、耐湿性、および接着剤と容器との適合性。.
- テープ:制御された処理とコーティングシステムへの接着性を備えた寸法安定性のある基材。.
- オーバーラップ:光学特性、折り曲げ性、滑り性、帯電防止挙動、収縮応答、および適切なシールウィンドウ。.
- 紙または板紙ラミネーション:装飾的外観、耐擦傷性、不透明度、またはウェット/押出ラミネーション適合性。.
- 一般的な水平包装用途の概念図。この画像は、BestY Packの工場、製品、または顧客プロジェクトを描写するものではない。.
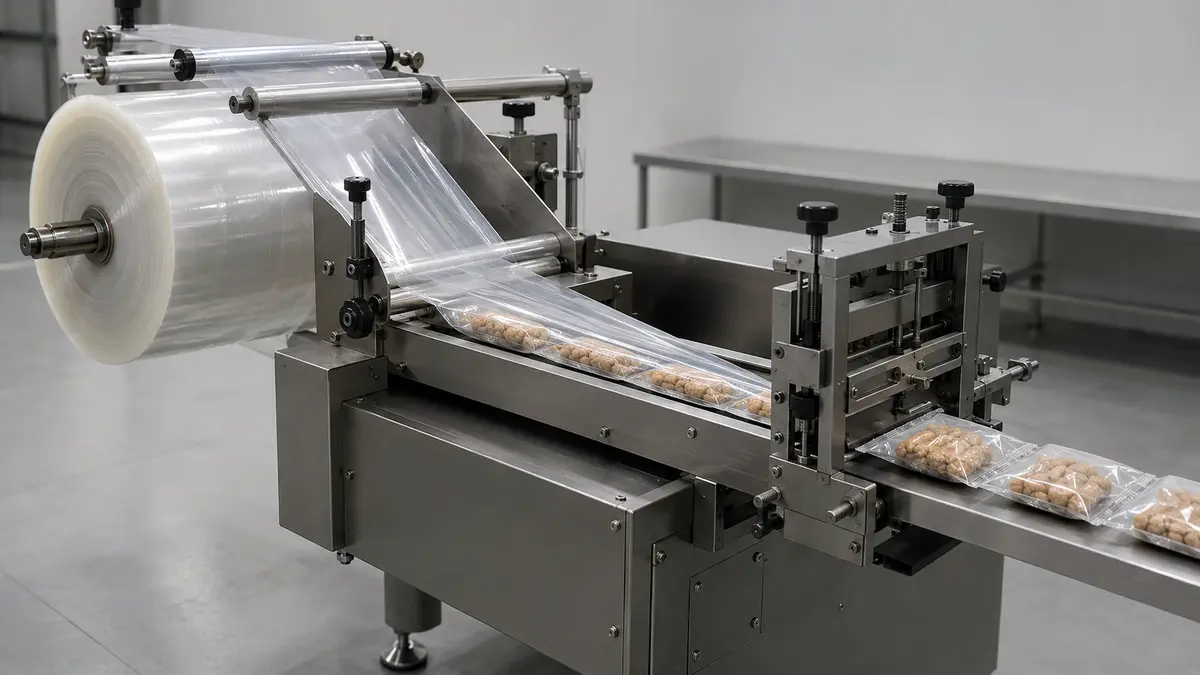
スナック、ベーカリー、菓子、および乾燥食品の包装において、BOPPはしばしば外側の印刷および剛性層として機能する。ある
モノウェブは、特定のオーバーラップやフローパック用途に使用される場合がある。他の構造では、シール用にBOPPをCPPまたはPEと組み合わせたり、光と sealable BOPP 酸素バリアの向上のためにメタライズBOPPを使用したり、特定の香気、酸素、鉱物油、またはシール要件のためにコーティングを使用する。 金属蒸着フィルム, 製品が構造を決定する。油分、香気、湿気感受性、酸素感受性、光感受性、目標保存期間、充填温度、および包装形状は、フィルム選定の前に定義されなければならない。食品接触文書は、正確なグレード、配合、市場、食品の種類、接触温度、および期間に一致しなければならない。サプライヤーの一般的な食品包装用途リストは、世界的な適合証明書ではない。.
ラベル、テープ、オーバーラップ、および工業用途.
感圧ラベルは、接着剤と剥離ライナーと組み合わせた表面材としてBOPPを使用する。巻き付けラベルは、シーム挙動、剛性、
滑り性、およびボトルリサイクルに関する考慮事項を追加する。インモールドラベルは、別のセットの供給、静電気、打ち抜き、および成形特性を必要とする。, 寸法安定性, テープ基材は、典型的には、制御された引張挙動、処理、厚み、巻取り、およびホットメルト、水性、溶剤系、または他の接着剤システムとの適合性を必要とする。オーバーラップグレードは、シール性、ホットスリップ、帯電防止性能、光学特性、または制御された収縮を優先する場合がある。工業用装飾およびラミネーショングレードは、代わりに不透明度、マット感、印刷受容性、または接着強度を強調する場合がある。各用途は、独自のTDS、試験計画、および完成品チェックを必要とする。.
BOPPフィルムの種類と表面オプション.
BOPPのバリエーションは、その機能を生み出す工学的変更によって分類されるべきである。主な軸は、シール層、表面コーティング、メタライゼーション、外観、密度、処理、および最終用途の形状である。サプライヤー名は標準化されていないため、選定は常にグレードの説明と試験データに戻るべきである。
有用な選定の手がかりには以下が含まれる:.
無地または非シール性:シールが他の場所で提供される印刷、ラミネーション、テープ、または他の用途に選ばれる。
- ヒートシール性:一方または両方の表面が、より低い融点の機能性スキンまたはコーティングを使用する。.
- コーティング済み:アクリル、PVdC、または別のコーティングが、定義されたシール、バリア、印刷、または香気機能を追加する。.
- メタライズ済み:薄い金属層が、光バリア、外観、およびガス/湿気透過を変更する。.
- 白色、キャビテーション、マット、またはパール調:外観と密度が、不透明度、収率、感触、またはラベル/包装機能のために設計されている。.
- 無地、ヒートシール性、コーティング済み、およびメタライズフィルム.
無地のBOPPは、必ずしもそれ自体にヒートシール可能ではない。ヒートシール性グレードは、どの面がシールするかを特定し、シール開始温度、使用可能な温度ウィンドウ、
Plain BOPP is not necessarily heat-sealable to itself. A heat-sealable grade identifies which side seals and should provide a seal-initiation temperature, usable temperature window, シール強度, 指定された圧力と保持時間におけるホットタックデータ。コーティングフィルムはシーリングウィンドウを広げたりバリア性を向上させたりする可能性があるが、コーティングはインキ、接着剤、規制、リサイクル評価にも影響を及ぼす。.
メタライズBOPPは単なる「シルバーBOPP」ではない。光学濃度、金属密着性、ピンホール耐性、取り扱い損傷、および規定の試験条件下でのバリア性が重要である。金属層上への印刷やラミネーションは追加の界面を生じさせる。機能性表面については、どの面が処理、コーティング、メタライズ、印刷可能、ラミネート可能、またはシール可能であるかを記録し、ロールを確認すること。 巻き方向.
白色、マット、キャビテーション、ラベルグレード
白色フィルムは、顔料入り、キャビテーション処理、または複数の機能層で構成される場合がある。キャビテーションは見かけ密度を低下させ、不透明度と収率を高めることができるが、剛性、シール性、バリア性、機械的特性を変化させる。マットグレードは高い鏡面光沢を制御された表面外観と引き換えにする。ラベルグレードは、打ち抜き加工、追従性、帯電制御、接着剤適合性、または容器への適用に最適化される場合がある。.
記述的なファミリー名を仕様書の代わりに使用してはならない。2つの「白色BOPP」フィルムは、密度、不透明度、厚さ、シール性、表面処理、および意図されたプロセスが異なる場合がある。ファミリーを絞り込んだ後、実際のグレードを承認すること。.
BOPP vs. CPP、BOPET、およびPE
これらのフィルムは補完的なエンジニアリングオプションであり、単一の総合ランキングにおける競合ではない。正しい比較は同じ軸を使用し、外層ウェブ、バリア層、シーラントの役割を分離する。.
| フィルムカテゴリー | 典型优势 | 一般的な構造的役割 | Important 検証すべき制限事項 |
|---|---|---|---|
| BOPP | 剛性、光学特性、防湿性、印刷およびラベル性能 | 外側印刷ウェブ、オーバーラップ、フェイスストック、テープ基材、特殊モノウェブ | 標準グレードはシール性が十分でない場合があり、強力な酸素バリアには通常追加の対応が必要 |
| CPP | より柔らかな風合い、衝撃応答性、広範なヒートシール実用性、ホットタックオプション | 内側シーラントウェブ、レトルトまたは汎用PPシール層 | 延伸BOPPよりも低い剛性と異なる熱的・光学的挙動 |
| BOPET(二軸延伸ポリエチレンテレフタレート) | 低ゲージでの剛性、寸法安定性、, 耐熱性, 有用なガスバリア性 | ラミネートにおける外側印刷層または技術層 | 多くの場合、別途シーラントが必要であり、モノポリマー設計目標を複雑にする可能性がある |
| PE | 靭性、柔軟性、シール性、幅広いフィルムおよびパウチ用途 | PE構造におけるシーラントまたは一次ウェブ | 光学特性、剛性、温度応答性、リサイクル経路は、PEグレードと構造に強く依存する |
BOPP/CPPラミネートは、各層が役割を分担するため一般的である。BOPPは印刷と剛性を支え、CPPはシール面を提供する。BOPP/PEも同様の機能論理に従う。BOPP/BOPP構造はPP指向の設計戦略を支持できるが、コーティング、インキ、接着剤、メタライゼーション、および封止方法は依然としてリサイクル性と性能に影響を与える。グレードレベルのデータを比較し、試験を実施すること。この表を一律の置換ルールに変換してはならない。.
印刷、ラミネーション、およびシーリングに関する考慮事項
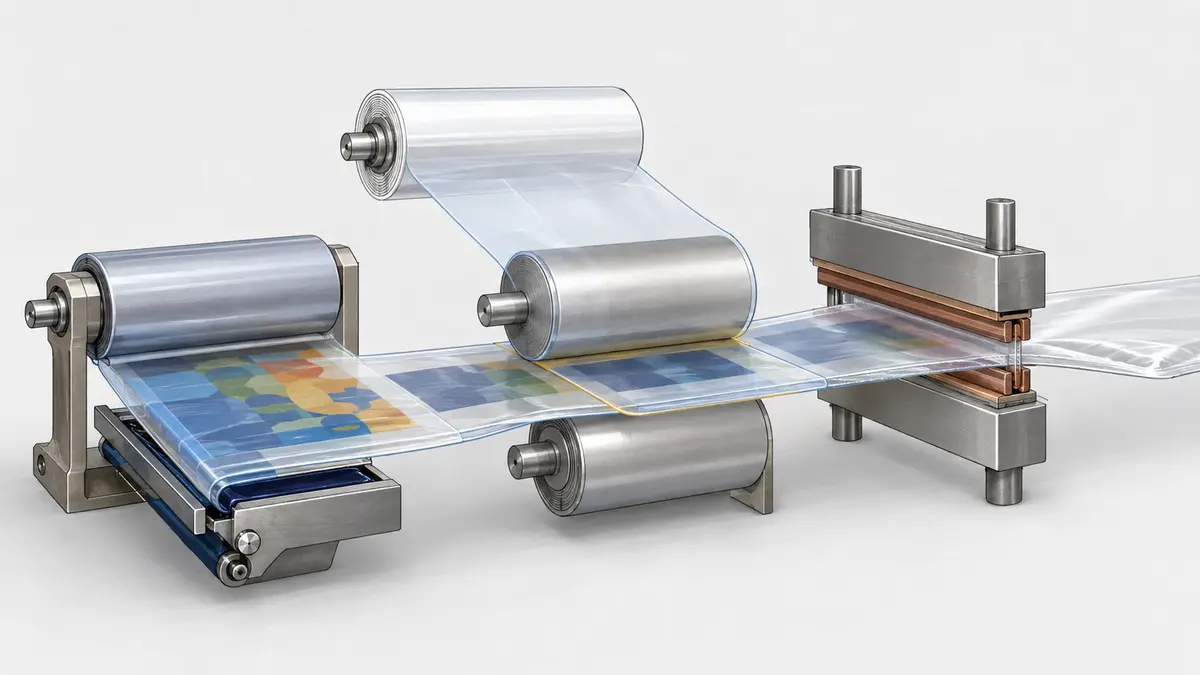
ほとんどの加工不良は界面で発生する。インキとフィルム、接着剤とフィルム、ラミネート層間、またはシーラント同士の界面である。化学的に正しいポリマーでも、表面エネルギー、COF、巻取り、硬化、シーリング条件、または装置の形状が適合しない場合、良好に稼働しないことがある。.
トラブルシューティングの連鎖はプロセスに従うべきである。供給面と処理経過時間を確認し、インキまたは接着剤の適合性と塗布量を検証し、乾燥または硬化を管理し、適切な調湿期間後に接着強度またはシール強度を測定し、その後、代表的な速度でロール取り扱いとパッケージ形成を試験する。複数の変数を同時に変更すると、真の原因が隠れてしまう。.
表面処理とインキまたは接着剤の適合性
ポリプロピレンは本来の表面エネルギーが低いため、 コロナ処理 が濡れ性と密着性を向上させるために一般的に使用される。規定された処理値は、面と方法を特定する必要がある。処理は保管中に減衰する可能性があり、添加剤、汚染、取り扱い、環境条件の影響を受ける可能性がある。.
ダイン試験は入荷時または工程中のチェックとして有用であるが、最終的な密着性を証明するものではない。インキ化学、溶剤または水分バランス、表面清浄度、乾燥、接着剤選定、塗布量、ニップ条件、硬化はすべて重要である。特にメタライズ、コーティング、マット、高滑り、または食品接触構造については、コンバーターのインキおよび接着剤サプライヤーを試験計画に含めること。.
シール層と包装ライン適合性
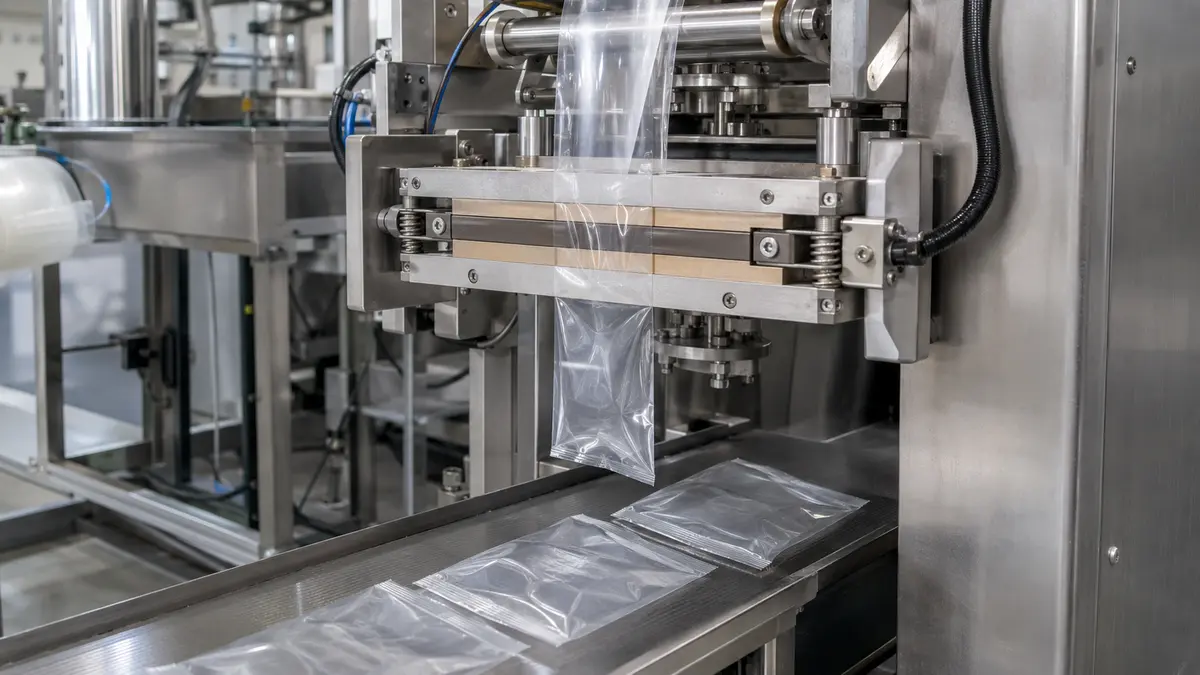
シール性はシステム特性である。接触するシール面、ジョー温度、圧力、保持時間、冷却、汚染、および line speed. を記録する。ホットタックはシールがまだ高温の状態での耐性を測定し、冷却後のシール強度は異なる状態を測定する。VFFSでは、ジョーが開いた直後に製品荷重が横シールに達する可能性があるため、両方が重要となる場合がある。.
COFも同様に操業上重要である。静摩擦係数と動摩擦係数は、巻出し、フォーミングカラーの通過、トラッキング、積層、送りに影響を与える可能性がある。「低いほど良い」は安全ではない。摩擦が多すぎると引きずりやシワが発生し、少なすぎるとトラッキングや積層が不安定になる可能性がある。実際のロールを意図した機械で、起動時、目標速度時、停止時、スプライス時、巻き終わり時の条件で試験すること。.
重要な仕様と試験条件
有用なRFQおよび購入仕様書は、 サプライヤーデータ を比較可能にする。公称値または代表値と受入限度を分離し、試験方法と合意された仕様を区別すること。以下の表は、普遍的な試験計画ではなく、実用的な最小限のものである。.
| 項目 | 指定すべき項目 | 解釈の管理 |
|---|---|---|
| グレードと構造 | サプライヤーグレード、層設計、シール可能/処理/コーティング面 | 意図された用途と構造的役割 |
| 厚さと収率 | 公称ゲージ、許容差、坪量または単位質量あたりの面積 | 測定方法、密度の仮定、ロットサンプリング |
| ロール形状 | 幅/許容差、コア内径、外径、長さまたは重量、巻き方向、スプライス限度 | 機械の最大値、パレットパターン、ロール品質 |
| 表面とCOF | 処理面/レベル、静摩擦係数および動摩擦係数 | ASTM D2578/D1894または合意された方法、接触面、調湿 |
| 光学特性 | ヘイズ、光沢角、不透明度または光学濃度(該当する場合) | ASTM D1003/D2457または合意された方法、厚さ、面 |
| 機械的特性 | MD/TD方向の引張強度と伸び、収縮率、関連する引き裂きまたは突き刺し強度 | 方法、試験片方向、温度、時間、調湿 |
厚さ、収率、ロール形状、および摩擦係数
厚さは、剛性、収率、バリア性、シール応答性、および平方メートルあたりのコストに影響する。発注書には、公称ミクロン値だけでなく、単位と許容差を明記すべきである。収率計算には正しい密度が必要であり、キャビテーションフィルムは見かけ密度が固体の透明ウェブと異なるため特別な注意が必要である。.
ロール情報は生産データであり、出荷上の些事ではない。幅、幅許容差、コア内径、最大外径、ロール長または正味重量、巻き方向、処理面の内側/外側、スプライス数とマーキング、エッジ品質、テレスコーピング限度、および包装を確認すること。COFは、接触する両方の表面を特定し、報告された結果が静的か動的かを明示すべきである。.
光学、機械、バリア、およびシールデータ
パッケージのリスクに関連する特性のみを指定すること。透明な表示用パッケージにはヘイズと光沢が必要な場合があり、テープまたはラベルウェブは弾性率、収縮率、処理、巻取りを優先する場合があり、保存期間に敏感な食品にはOTR/WVTRとパッケージ完全性が必要な場合があり、高速VFFSラインにはシールカーブ、ホットタック、COF、帯電防止挙動が必要な場合がある。.
値が代表値、最小値、最大値、または管理範囲のいずれであるかを確認すること。受入については、サンプリング、調湿、方法版、単位、および処分ルールを定義すること。分析証明書は、合意されたパラメータを供給ロットについて報告する場合にのみ有用である。.
BOPP構造の選定と検証方法
選定はカタログ選択ではなく、ゲート管理されたエンジニアリングプロセスであるべきです。各ゲートは次の工程に必要な情報を生み出し、パッケージシステムが実証される前に有望なフィルムが承認されることを防ぎます。.
- 製品を定義する:水分、酸素、香気、油、光、温度、物理的損傷に対する感度、目標保存期間、および不合格基準。.
- パッケージを定義する:形態、寸法、シール、開封挙動、印刷領域、バリア目標、およびBOPPが外層ウェブ、シーラント、モノウェブ、フェイスストック、またはバッキングのいずれであるか。.
- 加工工程を定義する:印刷プロセス、インキ、処理、接着剤または押出ラミネーション、硬化、メタライゼーションまたはコーティング、スリッティング、およびロール方向。.
- 包装ラインを定義する:HFFS、VFFS、オーバーラップ、ラベリング、またはコーティング設備、速度、ウェブ経路、最大ロール径、成形形状、シールジョー、圧力、滞留時間、および運転ウィンドウ。.
- 候補仕様を凍結する:グレード、厚み、ロール形態、物性試験方法と条件、受入限度、規制文書、およびトレーサビリティ。.
- 段階的に試験する:ラボスクリーニング、コンバーター試作、生産ラインでの試作ロール、パッケージ完全性および流通確認、その後必要に応じて製品の保存期間または安定性試験。.
- 管理付きでリリースする:承認サンプル、署名済み仕様書、変更通知ルール、ロット文書、受入検査、および再バリデーションの基準。.
製品、プロセス、および流通要件から仕様書を構築する。
故障モードから始める。水分に敏感なスナック、香気に敏感な製品、ボトルラベル、および粘着テープは、同じBOPPを必要としません。各リスクを測定可能な要件に変換し、それを責任のある層またはプロセスに割り当てます。輸送温度、湿度、圧縮、振動、落下、および保管条件を関連する場合に含めます。.
例えば、 食品接触、 意図された使用条件下で最終接触物品中のすべての物質を評価する。FDAガイダンスは、一般的なポリマー承認ではなく、組成、移行、食品種類、温度、および期間を重視します。他の市場でも同様の市場固有のレビューが必要です。商業リリースは、製品変換、流通コンプライアンス、および保存期間のゲートが完了するまで待つべきです。.
リサイクル可能性およびサステナビリティ主張の境界。
BOPPはポリプロピレンファミリーに属しますが、その事実だけでは完成パッケージがすべての市場でリサイクル可能になるわけではありません。APRデザインガイドは、設計、回収アクセス、プログラム受入、およびエンドマーケット価値を区別しています。RecyClassおよびCEFLEXも、インキ、接着剤、コーティング、バリア、メタライゼーション、ラベル、クロージャー、残留製品、および選別挙動を含む完全な構造を評価します。.
責任ある評価は以下を行うべきです:
- 対象国および回収経路を特定する。.
- 主要なフィルム層だけでなく、パッケージ全体を評価する。.
- 選別可能性および意図されたPPフレキシブルリサイクルストリームとの適合性を確認する。.
- 馴染みのないコーティング、接着剤、顔料、バリア、またはその他の革新技術を該当プロトコルに基づいて試験する。.
- 「リサイクル用に設計された」と実際の地域での受入および消費者アクセスを区別する。.
- マーケティング表現を適格化し、現在のエビデンスを保持する。.
米国では、FTCグリーンガイドにより、無限定のリサイクル可能主張は、製品が販売される消費者の少なくとも60%またはコミュニティに対して適切なリサイクル施設が利用可能であることに依存します。他の市場では異なるルールおよびインフラが使用されます。軽量化、製品保護、, リサイクル含有量, リサイクル可能性、およびライフサイクル影響は別個のサステナビリティ側面であり、一つの改善が他のすべての証明として提示されるべきではありません。.
よくある質問
BOPPフィルムはヒートシール可能ですか?
一部のBOPPフィルムはヒートシール可能であり、一部はそうではありません。シール可能グレードは、片面または両面に機能性スキンまたはコーティングを使用しますが、無地の印刷用またはラミネーション用グレードは、それ自体に確実にシールしない場合があります。シール面、シール開始温度、使用可能ウィンドウ、ホットタック、冷却後のシール強度、圧力、滞留時間、および機械条件を確認してください。サプライヤーのTDS値は試験の出発点であり、普遍的な設定値ではありません。.
BOPPフィルムは良好な酸素バリアですか?
標準的なBOPPは、強力な酸素バリアよりも防湿性に有用であると一般的に考えられています。メタライゼーション、PVdCまたはその他のコーティング、および追加のバリア層により、OTRを大幅に低減できます。指定された方法、温度、RH、厚み、試験面、および単位で正確なフィルムまたはラミネートを比較してください。パッケージシールおよび加工損傷も検証する必要があります。.
BOPPフィルムは食品包装に使用できますか?
はい、適切なBOPPグレードは食品包装で広く使用されています。コンプライアンスはすべてのグレードまたは市場で自動的ではありません。対象管轄区域、食品種類、接触温度、期間、および使用条件について、完全な配合および構造を検証してください。必要な場合には、最新のグレード固有の宣言書および移行または裏付け文書を入手してください。.
BOPPとCPPの違いは何ですか?
BOPPはMDおよびTDの両方向に延伸され、一般的により剛性が高く、シャープな質感です。CPPは二軸延伸なしのキャストフィルムプロセスで製造され、一般的により軟らかく、柔軟性が高く、シーラント用途に適することが多いです。多くのラミネートは両方を使用します:印刷と剛性のために外側にBOPP、シールのために内側にCPP。グレードレベルの特性が依然として決定を左右します。.
BOPPフィルムはリサイクル可能ですか?
PPリサイクル設計と適合する可能性がありますが、完全なパッケージおよび地域システムが主張を決定します。ポリマーバランス、インキ、接着剤、コーティング、バリア層、メタライゼーション、ラベル、クロージャー、選別挙動、回収アクセス、プログラム受入、およびエンドマーケットを、製品が販売される国の現在のガイダンスに基づいて確認してください。.
BOPPフィルムのRFQには何を含めるべきですか?
製品および用途、BOPP層の役割、現在または目標構造、グレード種類、厚みおよび許容差、幅、ロール長または重量、コア内径、最大外径、巻取方向、処理面およびシール面、COF、試験条件付きのバリアおよびシール目標、印刷/ラミネーションプロセス、機械種類および速度、数量、仕向地、梱包、規制文書、トレーサビリティ、サンプル、試作ロールの必要性、および変更通知の期待事項を含めます。.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German