
センターフォールド、シングルワウンド、およびシュリンクチューブは、3つの樹脂ファミリーではありません。これらは、包装プロセスに収縮性ウェブを供給する3つの方法です。この区別が重要なのは、馴染みのあるポリマー名があっても、ロールが特定の包装機に装填、搬送、シール、または適合することを保証するものではないからです。.
まず用語に関する注記を1点:「シングルラップ」は曖昧です。確立されたロール形態の用語は以下のとおりです。 シングルワウンドフィルム(単層巻きフィルム) および フラットフィルム(平膜). 本ガイドは指定されたタイトルを維持しますが、技術的な議論では「シングルワウンド」を使用します。実際的な目的は、一つの形態を最良と決めつけることではありません。目的は、貴社の設備が成形できる形態、貴社の包装に必要な寸法、および管理された条件下で合格できる正確なグレードを特定することです。 ライン試験.
第一に、ロール形態とフィルム材料を分離する
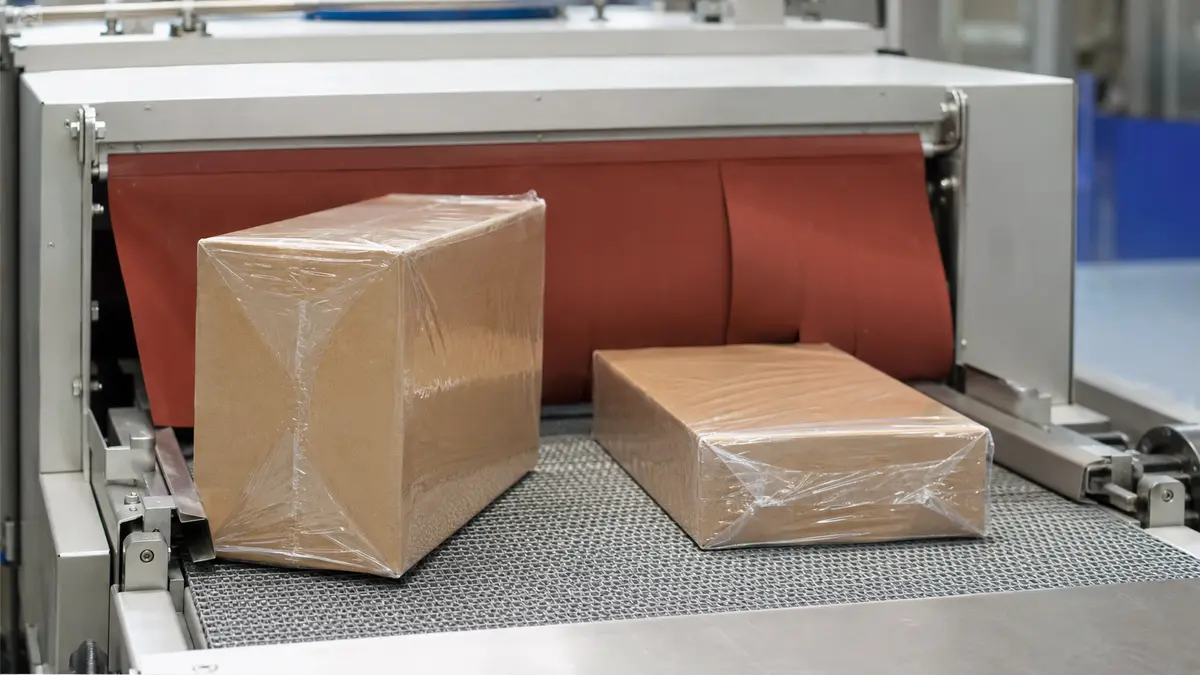
規制の観点からは、米国FDAの これらは包装機能であり、保証された結果ではない。有用な組み合わせは、選択されたグレードとパッケージ全体に依存する: 「ポリオレフィン」という言葉は、酸素透過率、水蒸気透過率、穿孔流量、防曇性能、耐パンク性、シール強度、収縮力、または安全なトンネル設定を確立するものではない。また、直接食品接触への適合性、保存期間の延長、微生物学的安全性、または地域のリサイクルプログラムでの受け入れを証明するものでもない。.
Clysar社は、シングルワウンドフィルムをコアに巻かれたフラットフィルムと定義しています。センターフォールドとチューブは、他の物理的なウェブ供給形態を表します。これらのラベルのいずれも、それ自体では、ポリマーファミリー、層構造、配向、, shrink force, シール温度域、厚み、食品接触ステータス、または特定のラインへの適合性を指定するものではありません。.
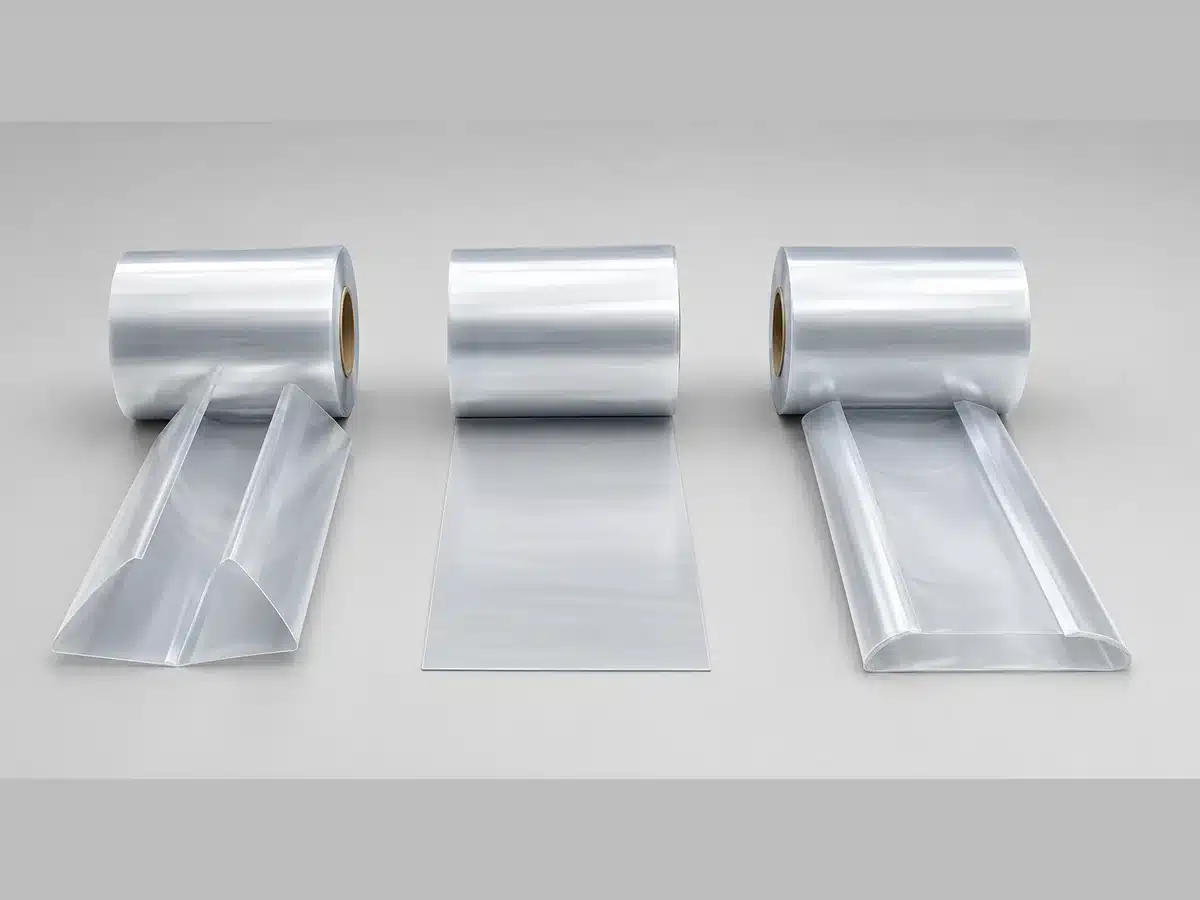
ロール供給形態と樹脂グレードは、異なる問いに答える
シュリンクフィルムの仕様は、相互に関連する3つの決定事項として考えてください:
- ロール供給形態: センターフォールド、シングルワウンドフラットフィルム、またはレイフラットチューブ。.
- フィルム構造: サプライヤーの正確な樹脂ファミリー、, 多層構造, グレード、厚み、および穴あけ加工などのオプション。.
- 適用経路: 包装機、フォーマー、シーラー、トンネル、製品の向き、および目標生産量。.
一つの層だけを変更しても結果は変わり得る。折り畳み形態とフラットウェブ形態で提供されるポリオレフィングレードは、ロール長、取り扱い要件、または在庫状況が異なる場合があります。あるセンターフォールド幅を受け入れる包装機でも、コア内径や外径の違いにより、別のロールを拒否する場合があります。.
サプライヤーが「シングルラップ」で通常意味すること“
RFQ(見積依頼書)に「シングルラップ」だけを記載しないでください。折り畳まれていない1枚のウェブを意味する場合は、次のように記入してください: シングルワウンド(フラット)シュリンクフィルム そして、必要な幅の表記規則を追加してください。製品の周りに1回巻き付ける包装を意味する場合は、意図するシールパターンと機械経路を代わりに説明してください。明確な用語により、サプライヤーが貴社の設備が期待するものと物理的に異なるウェブ形態を見積もることを防ぎます。.
この区別は、材料比較も保護します。ポリオレフィン、, PVC, およびポリエチレンは材料カテゴリーであり、センターフォールド、フラットフィルム、およびチューブは加工またはロール供給形態の選択肢です。両方を評価してください。ただし、一方の決定を他方の代わりに決して置き換えないでください。.
センターフォールドシュリンクフィルム:開封とシールのためのプレフォールドウェブ
センターフォールドフィルムは、長手方向に折り畳まれたフラットウェブとして始まります。ロール上では、一方の長手方向の端が折り目であり、反対側は2層に開きます。この内蔵ポケットにより、オペレーターまたは包装機は、残りの端がシールされる前に製品を層の間に配置できます。.
折り目、開口側、およびロール幅
サプライヤーは通常、センターフォールド幅を 折り畳み幅. として見積もります。この規則では、500 mmのセンターフォールドウェブは、約1,000 mmの全ウェブ幅に開きます。「通常」が重要です。想定されるカタログ慣習に頼るのではなく、規則を文書化してください。.
開いた幅は、それでもなお有効な包装円周と等しくありません。包装には、製品の高さ、レジストレーションまたは搬送、シール配置、収縮挙動、および包装機の形状に対するクリアランスが必要です。スクリーニング式は試行幅の選択に役立ちますが、サプライヤーと機械の確認がロール発注を決定するべきです。.
また、折り目の向きと巻き出し方向を記録してください。折り目は製品とガイドに正しく接近する必要があり、不均一な折り畳みや搬送は、しわ、不安定なシール、または無駄なトリムを生じる可能性があります。フィルムが閉じられた後、空気は逃げる必要があります。適切な穴あけ加工または他の通気方法は、シールされた袋がトンネル内で膨らんだままになるのを防ぐのに役立ちます。.
Lバーおよびサイドシール経路
Lバーシーラーは、センターフォールドの自然な経路です。製品は層の間に入り、L字型のバーが1サイクルで開口側を切断およびシールします。Plexpack社のLバー設備の説明も、パッケージが収縮する前に閉じ込められた空気を通気する際の穴あけ加工の役割に言及しています。.
センターフォールドはサイドシールシステムにも登場し得ますが、サイドシーラーは機械カテゴリーであり、普遍的なウェブ互換性の証明ではありません。機械のフィルム経路、最大幅、コアおよび外径制限、穴あけ配置、シール技術、および製品範囲を確認してください。OEMマニュアルと、.
シングルワウンドシュリンクフィルム:機械上で成形される1枚のフラットウェブ
シングルワウンドフィルムは、コアに直接巻かれた1枚のフラットウェブです。センターフォールドとは異なり、プレフォールドポケットはありません。機械はウェブを製品の周りに案内して成形するか、センターフォールド供給のシール経路の前にセンターフォルダーを追加する必要があります。.
フラットウェブがパッケージになる方法
ラップシール包装機では、フラットウェブはフォーミングプラウを横切って引き出されます。フォーマーはフィルムを製品の周りに巻き付け、長手方向の端は重なり合い(通常は製品の下)、その重なり部分が接合されます。その後、エンドシール装置が連続スリーブを個々のパッケージに分離します。Texwrap社は、このフラットフィルム経路を説明し、Lバーおよびサイドシール構成と区別しています。.
その成形経路は、目に見えるサイドトリムを減らし、長手方向のシールを表示面から離して配置できます。また、フィルム幅と成形ハードウェアを製品形状に拘束します。専用フォーマーは、安定した製品サイズの長時間生産には効率的ですが、寸法が頻繁に変更される場合にはあまり便利ではありません。.
別の構成では、センターフォルダーを使用してシングルワウンドフィルムをインラインで折り畳みウェブに変換します。これにより、調達またはロール長のオプションが拡大する可能性がありますが、ロール交換後に位置合わせ、清掃、保守、および正しく設定する必要があるコンポーネントが追加されます。.
長時間生産、成形ハードウェア、および段取り替え
一部のサプライヤーのデータシートには、同じゲージで対応するセンターフォールドロールの約2倍のシングルワウンドフィート数が記載されています。例えば、IPG社のシュリンクフィルムパンフレットは、特定のグレードについてセンターフォールドとシングルワウンドの長さのペアを公開しています。これは、業界全体の換算規則ではなく、製品固有の証拠として扱ってください。.
長いロールはロール交換を減らすことができますが、フィート数は稼働時間の一部にすぎません。最大ロール外径と重量、吊り上げまたはホイストの必要性、巻き出し張力、安全な取り扱い、スプライス方針、実際の段取り替え時間、および必要な幅が在庫品かカスタム品かを確認してください。巻き出しまたは取り扱いシステムを超える長いロールは、運用上の利点ではありません。.
シュリンクチューブ:両端が開いた連続スリーブ
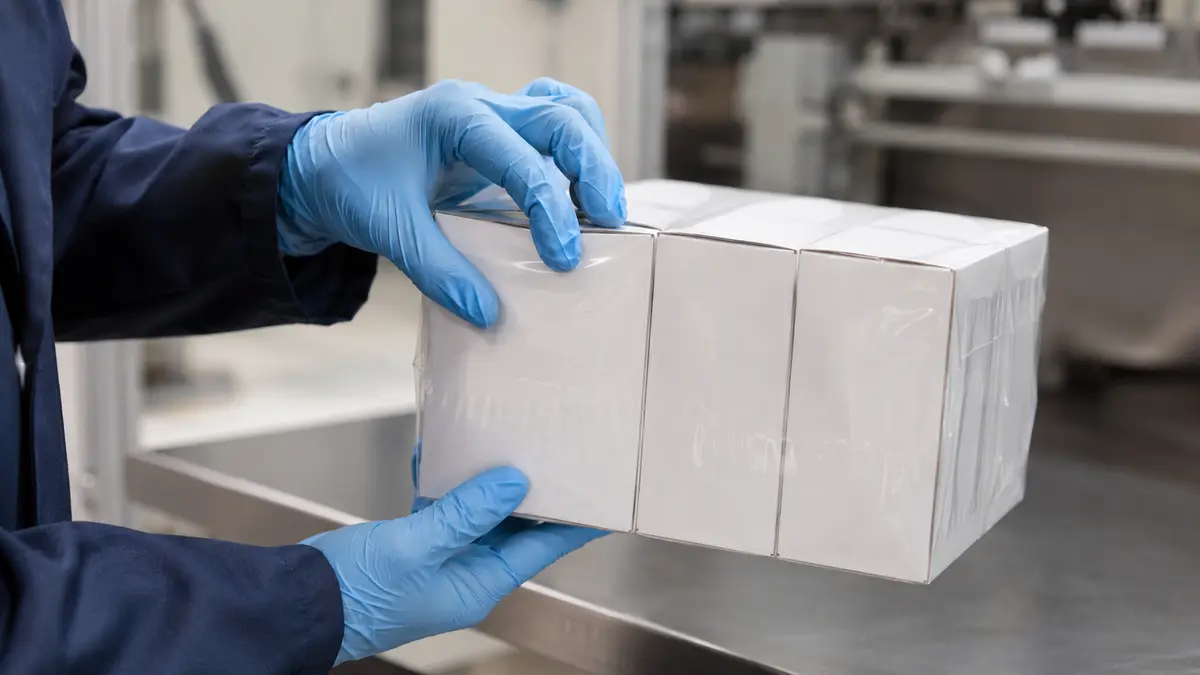
レイフラットチューブは、平らに押しつぶされてコアに巻かれた連続シームレスのチューブです。平らな状態では、2つの折り目があります。ロールから長さが切断されると、スリーブは長手方向の側面ではなく端部で開いています。.
レイフラット幅、2つの折り目、および端部シール
完全な円形チューブの場合、レイフラット幅は円周の半分です。Brentwood Plastics社は幾何学的関係を示していますが、実際のパッケージが完全な円であることはまれであり、プロセスクリアランスが必要です。製品の角部、断面の変化、シール代、フィルム厚み、収縮率、および装填摩擦がすべて重要です。したがって、幾何学を開始計算として扱い、サプライヤーに試行サイズの確認を依頼してください。.
チューブは異なる長さに切断でき、一端または両端でシールできるため、1つの幅で長さが異なる製品に対応できます。また、長手方向のシームを作成する必要性を排除できます。ただし、残りの端部シールは依然として十分な面積、強度、および外観を必要とし、閉じ込められた空気は依然として制御された逃げ経路を必要とします。.
チューブが役立つ場合—および装填が制約になる場合
既存のスリーブがパッケージを簡素化する場合、特に長尺製品や断面を共有しながら長さが異なる製品ファミリーにおいて、チューブはスクリーニングの価値があります。重要な問いは、製品がどのように入るかです。製品は開放端から挿入されるか、またはラインがスリーブを切断してその周囲に配置する必要があります。.
大きな端部形状、脆弱な表面、鋭利なエッジ、接続されたケーブル、または困難な手作業は、その投入経路を非現実的にする可能性があります。そのような場合、センターフォールドポケットまたは機械成形されたフラットウェブの方が容易な場合があります。パッケージング用レイフラットチューブは、異なる用途および仕様体系向けに設計された電気用熱収縮チューブと混同すべきではありません。.
センターフォールド vs シングルワウンド vs チューブ:同軸比較
以下の表を使用して、フィルムグレードを比較する前に機能しない形態を排除してください。.
| 判断軸 | センターフォールド | シングルワウンド | 収縮チューブ |
|---|---|---|---|
| ロール上のウェブ | 長手方向に折り畳まれたフラットウェブ | 折り畳みのない1枚のフラットウェブ | 平たく押し付けられた連続チューブ |
| 記載する幅 | 折り畳み幅、および開いた状態の幅の表記規則 | フルフラットウェブ幅 | レイフラットチューブ幅 |
| 製品の投入方法 | 事前に折り畳まれた2層の間 | 機械によって成形されたウェブ内へ | 開放端またはスリーブ投入システムを通して |
| 成形用ハードウェア | 折り畳みは既に供給されている | 成形プラウまたはセンターフォルダーが必要な場合がある | チューブは既に存在する |
| 長手方向のシーム | 片側の折り目;機械がサイドシールまたは端部シールを形成する場合がある | ラップシーム、サイドシーム、またはその他の機械製の長手方向シール | シームレスチューブの場合、追加の長手方向シームは不要 |
| 端部の閉鎖 | シーラー経路によって作成される | 成形後に下流で作成される | 必要に応じて切断端部の一方または両方をシール |
これらは典型的な出発点であり、互換性を保証するものではありません。正確なグレード、ゲージ、ロール構成、包装機、製品ミックス、作業方法、および試験データなしに、コストや速度で形態をランク付けしないでください。.
曖昧さなくロールを測定および指定する
比較不能な見積もりを受け取る最も速い方法は、「500 mmシュリンクフィルム」とだけ要求することです。そのリスクを低減する最も速い方法は、物理的な幅と機械の制限を明示することです。.
幅が何を意味するかを正確に明記する
- センターフォールド: 折り畳み幅、および開いた状態のおおよその幅を別途明記。.
- シングルワウンド: フルフラットウェブ幅。.
- チューブ: レイフラット幅であり、直径や想定されるパッケージ周長ではない。.
シーラーでの向きに合わせて製品寸法を記録します。対象となるすべてのSKUについて、公称カートン図面だけでなく、最大寸法と許容差を含めてください。サプライヤーの計算式を使用して幅をスクリーニングする場合は、その計算式と許容値を特定し、両者が前提を確認できるようにしてください。.
完全なロール指定を構築する
調達対応の指定は以下の構造に従うことができます:
フィルム: サプライヤーおよび正確なグレード(または性能概要);; 形態: センターフォールド/シングルワウンド/レイフラットチューブ;; 厚み: 公称値、単位、および許容差;; 幅: 価値、許容差、および折り畳み/フル幅/平置きの規約;; ロール構成: 長さまたは正味重量、コア内径、最大外径、最大総ロール重量;; 配向: 巻き取り/巻き戻し、該当する場合は処理面または印刷面;; オプション: ミシン目パターンおよび位置;; 品質: スプライス数およびマーキング、エッジおよび巻き取り要件、ロールラベルおよびロットトレーサビリティ;; 梱包: 吊り下げ/カートン/パレット方式および保管条件。.
最大外径およびロール重量は、装置および安全上の制限であり、任意の商業詳細ではありません。IoPPロールストック仕様ガイドは、ロール寸法を取扱装置に関連付けることを強調しています。仕様書には、逸脱を承認する者、およびサプライヤーが同一のフィルム名称を維持したままロール構成を変更できるかどうかも明記する必要があります。.
製品、装置、および処理能力に合わせて形式を調整する
設置済み機械の文書化されたウェブ経路から開始します。次に、製品および運転上の制約を使用して、次に試行する形式を選択します。.
| 運用状況 | 想定される出発点 | 試行前に確認すること |
|---|---|---|
| 既存のLバーシーラー;多種多様な小売製品 | センターフォールド | シールバー封筒、折り幅、コア/外径、ベント処理、トンネル範囲 |
| ラップシール包装機;安定した寸法の長時間連続運転 | シングルワウンド | フォーマーサイズ、重なり/シール方法、フラットウェブ幅、ロール取扱 |
| サイドシール包装機;混合製品長 | 機械承認済みのセンターフォールドまたはフラットウェブ経路 | OEMフィルム経路、サイドシール設定、トリム除去、速度および間隔 |
| 類似した断面を共有する長尺製品 | チューブ状フィルムが有用な場合がある | エンドローディングアクセス、平置きクリアランス、カット長、エンドシール強度 |
| 頻繁な幅変更および限られた吊り上げ装置 | センターフォールドにより取扱が簡素化される場合がある | 実際の在庫ロール、段取り替え時間、ロール重量、SKUカバレッジ |
| ロール交換の削減を目指す高生産ライン | シングルワウンド(単層巻き)が試行に値する場合がある | 最大外径/重量、ホイスト、スプライス戦略、カスタムリードタイム |
製品の熱感受性、鋭利な角、軟質または潰れやすい表面、および必要なシール位置により、最初の選択が覆される可能性があります。生産目標には、包装機の宣伝上の最大速度だけでなく、持続的な良品包装数(1時間あたり)も含める必要があります。スクラップ、再包装、詰まり、ウォームアップ、ロール交換、および検査時間も計算に含める必要があります。.
このマトリックスの結果は、最終候補リストです。生産承認は、正確なフィルムおよびロール構成が実際の装置で定義された受入基準に基づいて稼働した後にのみ付与されます。.
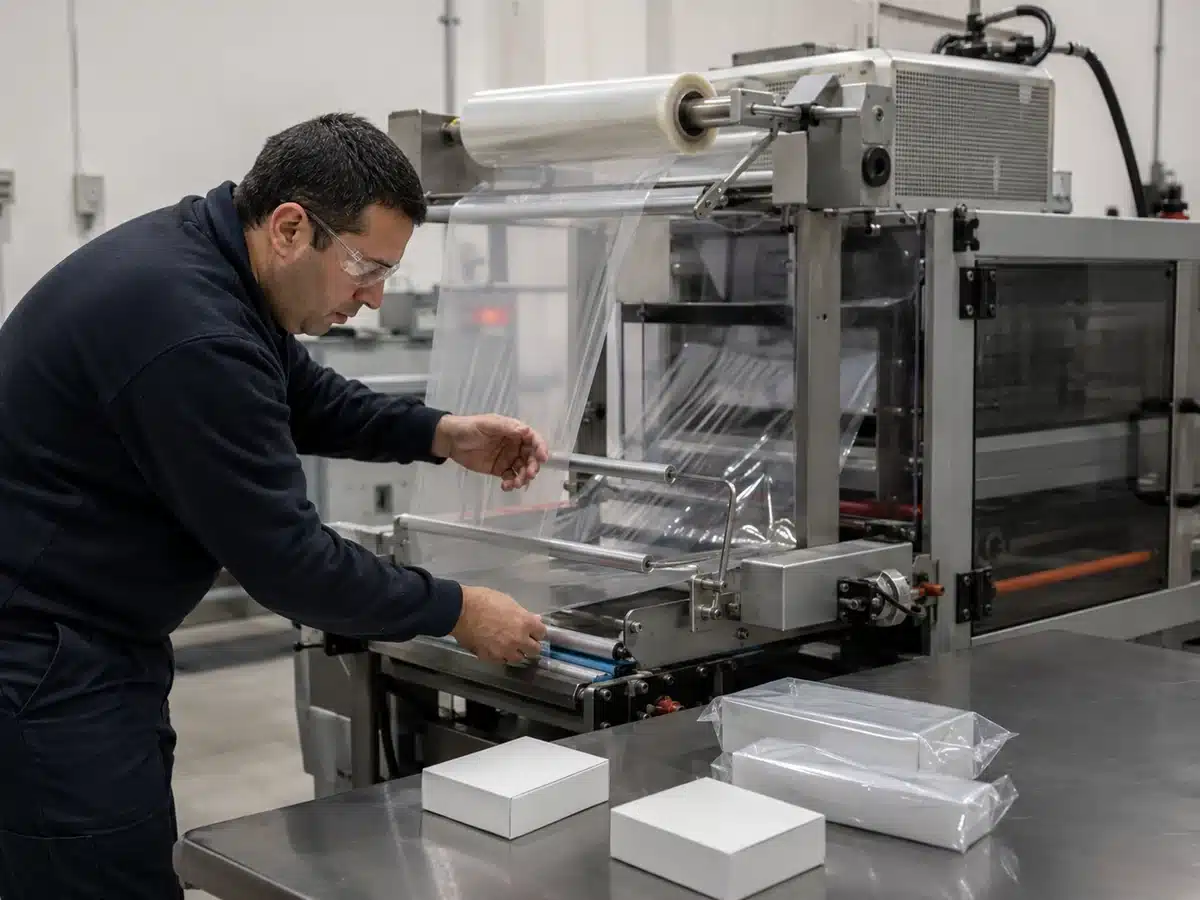
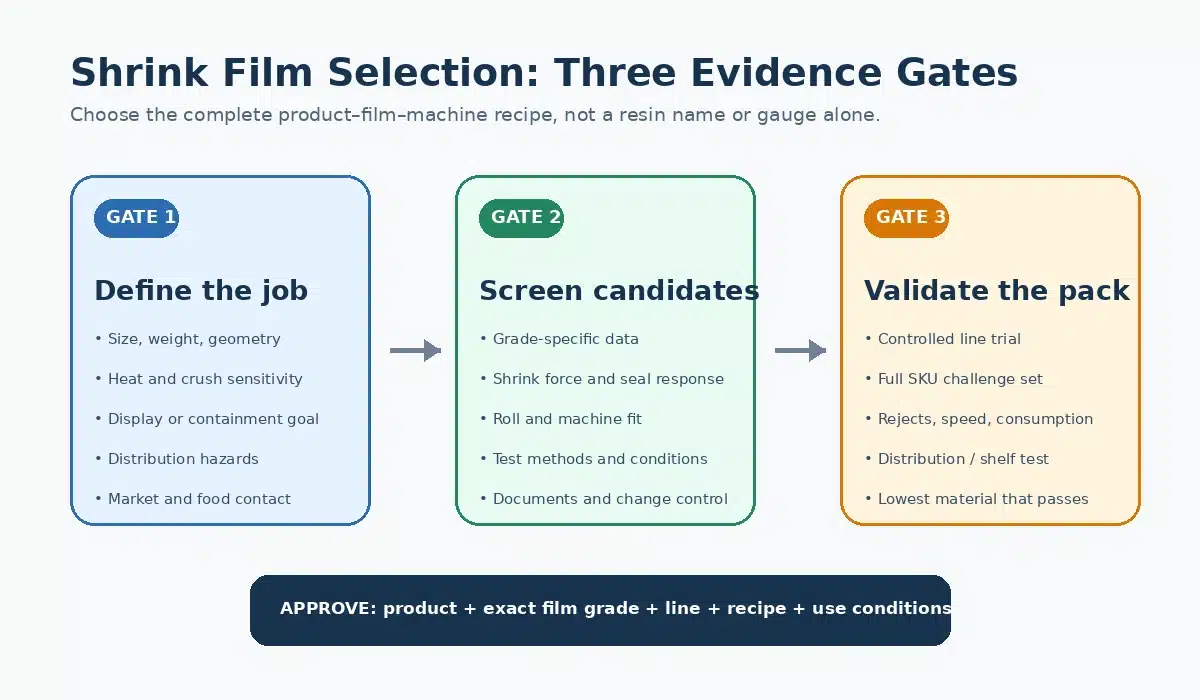
実際のラインで正確なフィルムを認定する
実験室での特性と生産結果は、異なる問いに答えるものです。規格により、チームは定義された条件下で定義された特性を比較できます。ライン試験は、納入されたロール、機械設定、製品、オペレーター、および環境がどのように相互作用するかを明らかにします。.
各特性を方法および条件に対応付ける
現在のASTMプラスチックカタログには、D2732-14(2025)、D2838-18(2026)、およびD882-26が記載されています。ASTM F88/F88M-23は、柔軟性バリア材料のシール強度を対象としています。.
| エビデンス | 特性評価内容 | 結果に付随しなければならないもの |
|---|---|---|
| ASTM D2732 | 拘束なし線形熱収縮率 | 版、試験片方向、温度、曝露および調湿条件 |
| ASTM D2838 | 収縮張力、収縮力、配向解放応力 | 版、手順、拘束、温度、厚さおよび方向 |
| ASTM D882 | 薄肉プラスチックフィルム/シートの引張特性 | 版、試験片形状、方向、調湿条件および試験速度 |
| ASTM F88/F88M | 密封条强制剥离及其破坏模式 | 版本、试样宽度、技术、夹具设置、速率及破坏模式 |
| 供应商数据表 | 某一指定牌号的典型值或极限值 | 牌号、厚度、方法、单位、条件、修订日期及免责声明 |
数据表通常仅提供上述数值。.
开展受控的合格性试验
- 固定输入条件: 精确牌号、形态、厚度、宽度、卷材结构、批次、产品SKU、取向及环境条件。.
- 记录设备信息: 包装机及热缩隧道标识、成型部件、密封技术、打孔方式、隧道分区设置、气流控制及输送速度。.
- 定义工艺窗口: 依据供应商及设备制造商指导设定安全起始条件;每次仅变更一个受控因素。.
- 测量运行指标: 持续合格包装数/小时、每合格包装的薄膜用量、废品率、卡机次数、换卷时间及人工干预次数。.
- 检查包装质量: 密封连续性与破坏模式、褶皱、狗耳、烧穿、孔洞、产品变形、透明度及约定尺寸。.
- 挑战工艺范围: 运行相关产品及工艺的极端条件,而不仅限于标称条件下的最简易SKU。.
- 批准规格说明: 保留样品、设置参数、观察记录、验收决定及变更控制要求。.
Kallfass建议进行试产批次及微调,以优化密封完整性、收缩率、外观、速度、薄膜用量及产品保护。试产应产生贵方的验收证据;本文无法提供通用极限值。.
收缩薄膜卷材询价单(RFQ)检查清单
提供足够信息,使供应商能够针对贵方拟解决的问题进行报价:
- 产品尺寸、公差、重量、取向、表面及边缘轮廓;;
- 包装机、成型器、封口机及隧道设备的品牌/型号,以及薄膜路径和卷材限制;;
- 当前薄膜标签或数据表、当前卷材规格、工艺参数及已观察到的失效模式;;
- 所需合格包装数/小时、换产模式、SKU范围、班次安排及搬运方式;;
- 目标卷材形式,或允许供应商提出建议并说明理由;;
- 包装外观、防护、封口位置及热敏性要求;;
- 储存、流通及合规条件,并注明目标销售市场;;
- 年用量、试产数量、交货地点及所需日期。.
サプライヤーに以下の返却を依頼する:
- 精确牌号、结构、形态、厚度、宽度定义及公差;;
- 卷长或卷重、芯管内径、外径、毛重、收卷方式、打孔及接头政策;;
- 现行技术数据表,包含测试方法、条件、单位及典型值/极限值状态;;
- 卷材标签、批次追溯性、证书或检验文件选项及储存指导;;
- 最小起订量、交货周期、库存/定制状态、试产卷详情及技术支持计划;;
- 对牌号、结构、厚度、添加剂、生产地点、工艺或卷材结构变更的书面通知要求。.
文件化使报价具有可比性并支持可追溯性。但不能替代应用试验,也不能作为未经验证的供应商能力的证据。.
よくある質問
对折膜展开后的宽度是否为标示宽度的两倍?
通常情况下是的——当供应商标示的是 折り畳み幅. 折叠宽度时。500 mm的折叠膜展开后约为1,000 mm。请在报价单及卷材标签上确认该定义方式;不要仅凭此倍数推断包装适配性。.
“单层包裹”是否等同于单层收卷薄膜?
不一定。“单层收卷薄膜”或“平膜绕芯收卷”是更清晰的卷材形式描述。若贵厂对“单层包裹”有其他含义,请在RFQ中明确薄膜几何结构及密封路径。.
对折膜能否在侧封机上运行?
有时可以。这取决于具体设备的薄膜路径、导向装置、密封技术、边料处理、宽度、芯管、外径及控制设置。请核实设备制造商文档,并实际试运行拟用卷材,而非仅依赖“侧封机”这一类别名称。”
何时应使用热缩管膜而非对折膜?
当连续套筒及可变切割长度可简化包装,且产品可通过开口端插入而无损伤或过度人工时,可考虑使用管膜。请在真实产品上验证平折间隙、端封设计、排气及装载人机工程。.
POF、PVC和PE是否均有三种卷材形式可供选择?
请勿假设如此。供应情况因供应商、牌号、厚度、宽度、订购数量及市场而异。请确认精确结构与形式,并核实所报价牌号具备所需的技术及合规文件。.
サンプルを依頼する前に、サプライヤーに何を送るべきですか?
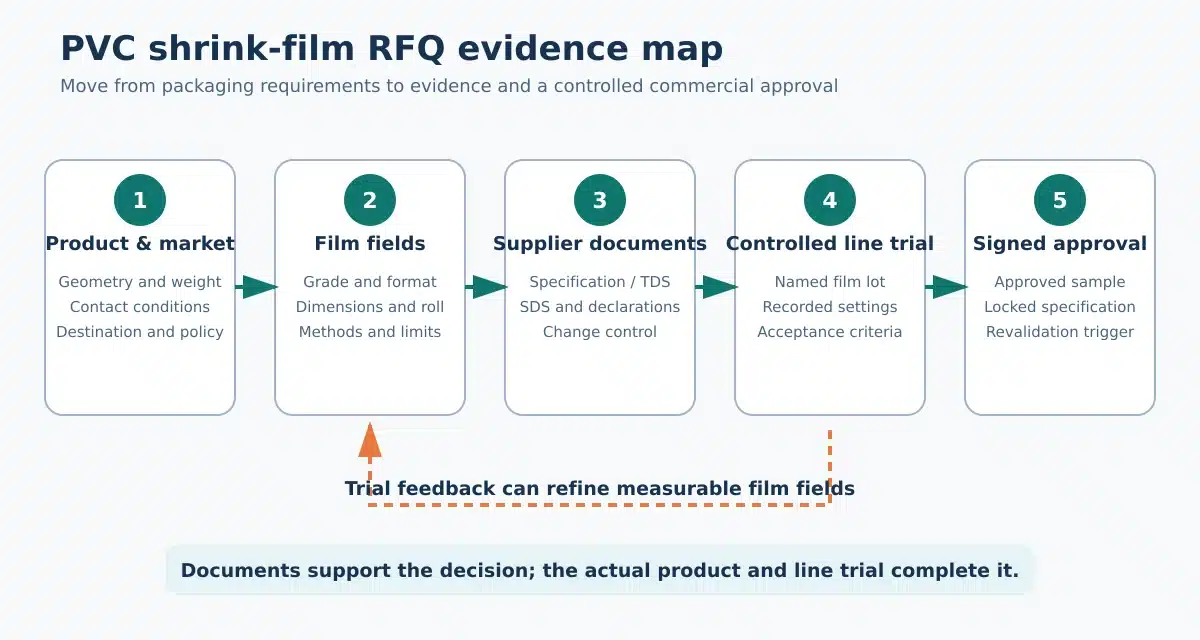
製品の寸法と向き、写真または図面、機械モデルとロール限界、現在のフィルム情報、不良事例、目標生産量、包装要件、および想定市場を送ってください。サプライヤーには、サンプルに完全な呼び寸法をラベル付けし、開始条件と試行基準を提案するよう依頼してください。ただし、これらを生産承認として扱わないでください。.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German