
Il BOPP non è un unico film per imballaggio con un insieme fisso di proprietà. È una famiglia di gradi orientati biaxialmente polypropylene le cui superfici, strati, rivestimenti, additivi e percorsi di conversione possono essere progettati per diverse applicazioni. Un film trasparente può anche essere termosaldabile; un film bianco può anche essere cavitato; un film metallizzato film può anche avere un lato saldabile. Per gli acquirenti, la domanda utile non è quindi semplicemente “Quale tipo di BOPP?” ma “Quali funzioni deve svolgere questo grado, su quale lato e in quali condizioni?”
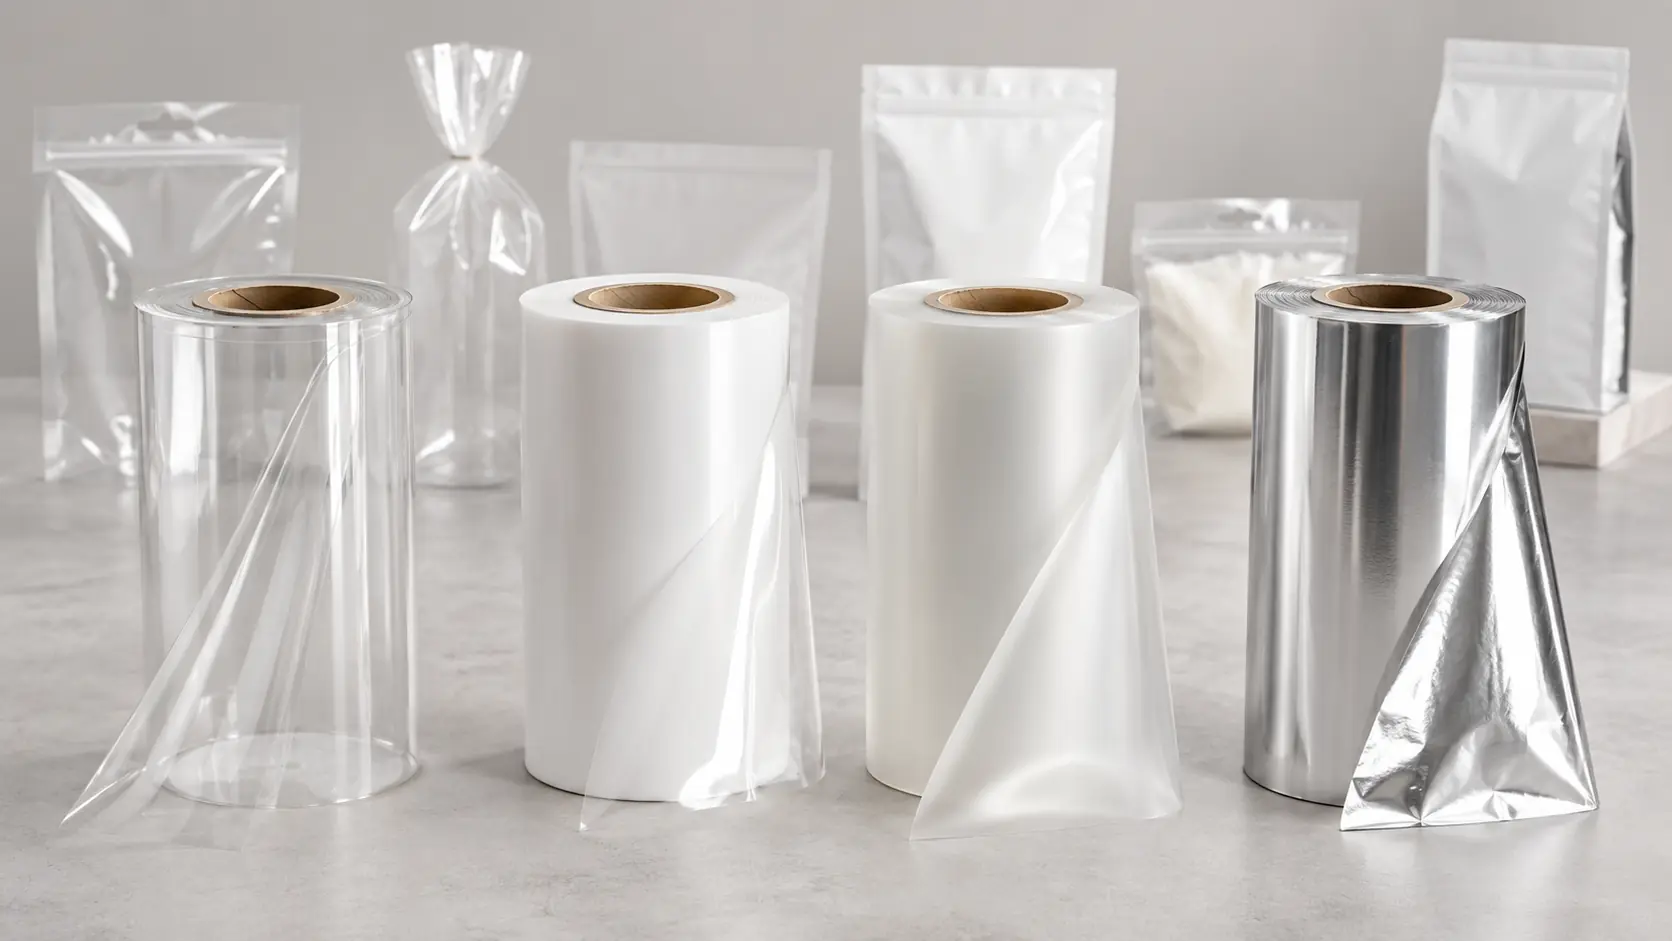
Iniziare dalla funzione, non da un singolo “Tipo di BOPP”
For polymer background, consult the NIH PubChem polypropylene overview before comparing finished-film claims.
Per informazioni di base sui polimeri, consultare la panoramica del polipropilene del NIH PubChem prima di confrontare le affermazioni relative al film finito.
Il BOPP è un film di polipropilene orientato sia nella direzione macchina (MD) che nella direzione trasversale (TD). L'orientamento crea la piattaforma di base, ma non definisce ogni funzione del film finito. Un grado commerciale può utilizzare pelli coestrusi, surface treatment, strati riempiti con minerali o cavitati, rivestimenti, metallizzazione, additivi antiscivolo o antistatici e altre modifiche.
Questo è il motivo per cui i nomi comuni del BOPP si sovrappongono. “Opaco” descrive un aspetto superficiale. “Termosaldabile” descrive il comportamento di chiusura. “Metallizzato” descrive un percorso di conversione che può aggiungere barriera alla luce, aspetto e funzioni di barriera ai gas. “Grado per etichette” descrive una famiglia di utilizzo finale. Un singolo grado può portare contemporaneamente diverse di queste etichette.
Importante: Trattare ogni nome funzionale come l'inizio di una specifica, non come prova di prestazione. Spessore, progettazione degli strati, lato trattato, metodo di prova, condizioni di prova e la struttura finale dell'imballaggio determinano ancora se il film è adatto.
La seguente classificazione utilizza il compito principale svolto dal film: presentazione, stampa o incollaggio, chiusura, barriera, opacità, finitura superficiale, controllo della condensa o gestione in macchina.
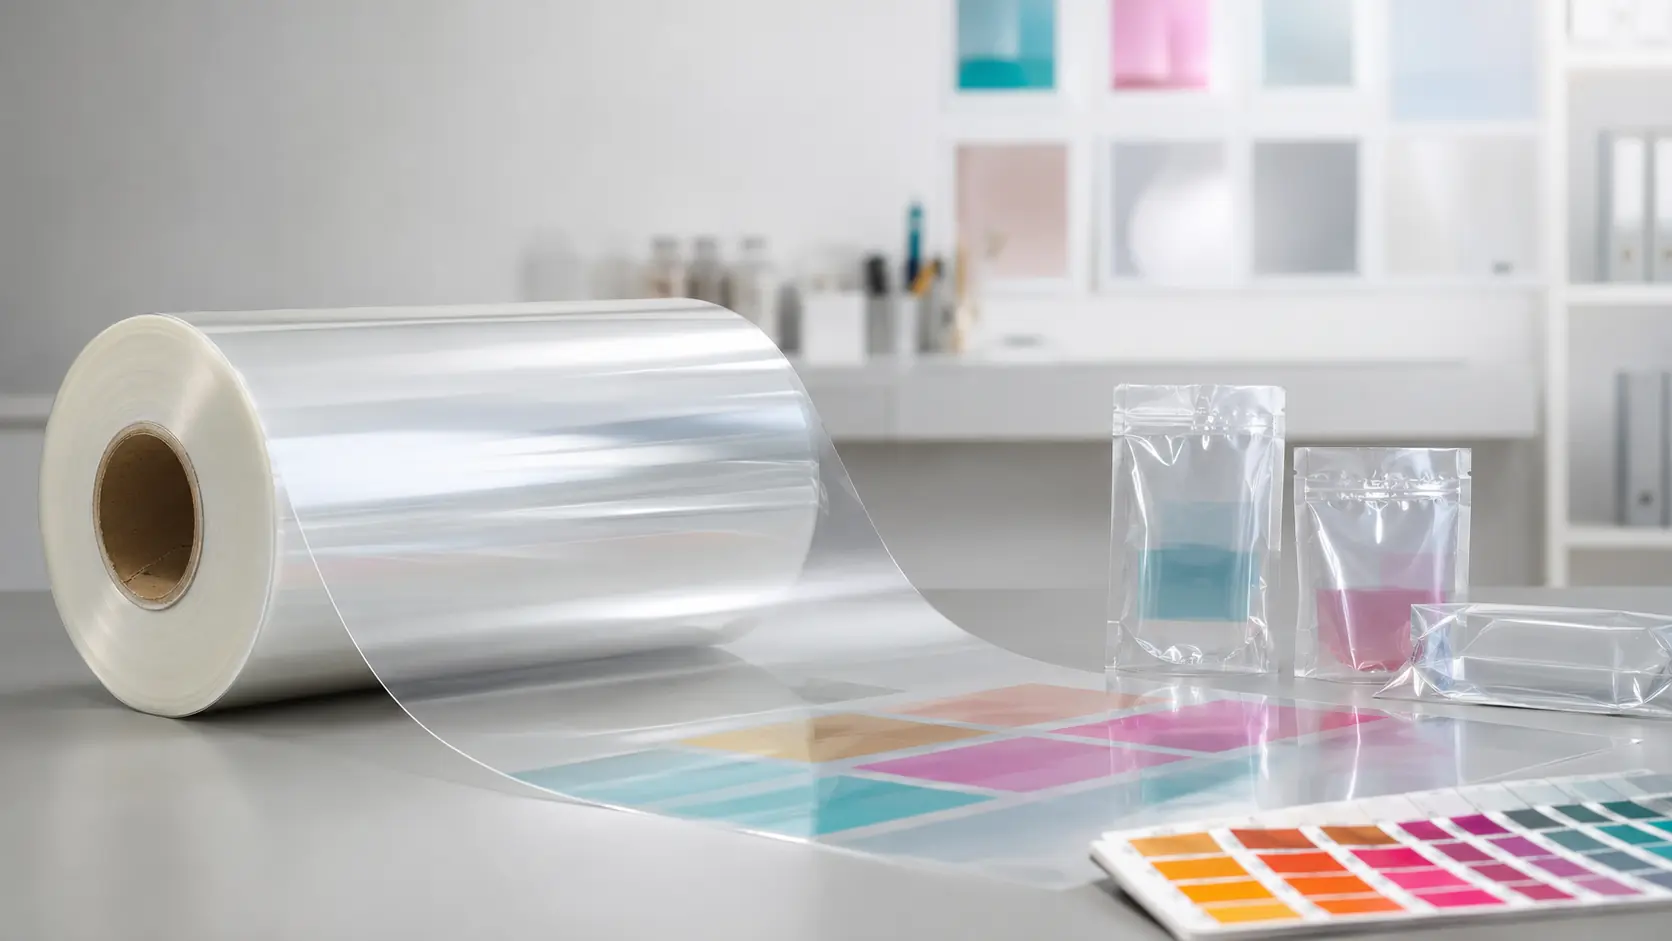
BOPP trasparente e stampabile per presentazione e conversione
I gradi trasparenti sono utilizzati quando è richiesta la visibilità del prodotto, la stampa in retro o un nastro esterno trasparente. “Trasparente”, tuttavia, non significa automaticamente che la superficie sia pronta per un particolare inchiostro, adesivo o rivestimento.
Film trasparente lucido
Il BOPP trasparente lucido fornisce il familiare nastro trasparente e nitido utilizzato in molti involucri, etichette e laminati. La sua funzione è principalmente la presentazione ottica e la rigidità. Un acquirente dovrebbe specificare la torbidità accettabile, la trasmittanza luminosa, la lucentezza e i difetti visivi, piuttosto che approvare un film basandosi solo sulla parola “trasparente”.
L'ASTM D1003 copre la misurazione della torbidità e della trasmittanza luminosa per materie plastiche essenzialmente trasparenti. La lucentezza è una proprietà diversa e necessita di un metodo concordato separato. Il grado, lo spessore, il condizionamento del campione e la procedura di misurazione devono essere coerenti quando si confrontano le offerte.
Il film trasparente può essere non saldabile, saldabile su un lato o saldabile su entrambi i lati. Può anche essere rivestito o trattato superficialmente. Queste funzioni aggiuntive devono essere scritte separatamente nella specifica.
Gradi per stampa e laminazione
I gradi per stampa e laminazione hanno una superficie preparata per inchiostro, adesivo, rivestimento per estrusione o un'altra fase di conversione. Il trattamento corona o a fiamma può aumentare l'energia superficiale, mentre un primer o un rivestimento funzionale può essere utilizzato quando il sistema di conversione necessita di un'interfaccia più durevole o specializzata.
Il lato trattato e direzione di avvolgimento la materia contano. Un rotolo può soddisfare la propria specifica di film e tuttavia fallire in macchina da stampa se il lato sbagliato è rivolto verso l'inchiostro o l'adesivo. Il livello di trattamento superficiale cambia anche con il tempo, lo stoccaggio e la manipolazione, quindi un acquirente dovrebbe concordare il metodo di prova, il livello minimo all'uso, il lato trattato consentito e le condizioni di durata di conservazione.
L'adesione della stampa e la resistenza del legame del laminato sono risultati di sistema. Dipendono dalla superficie del film, dalla chimica dell'inchiostro o dell'adesivo, dall'essiccazione o polimerizzazione, dal peso del rivestimento, dalla contaminazione e dalle impostazioni di processo. Una descrizione “BOPP stampabile” non garantisce l'adesione con i materiali di ogni convertitore.
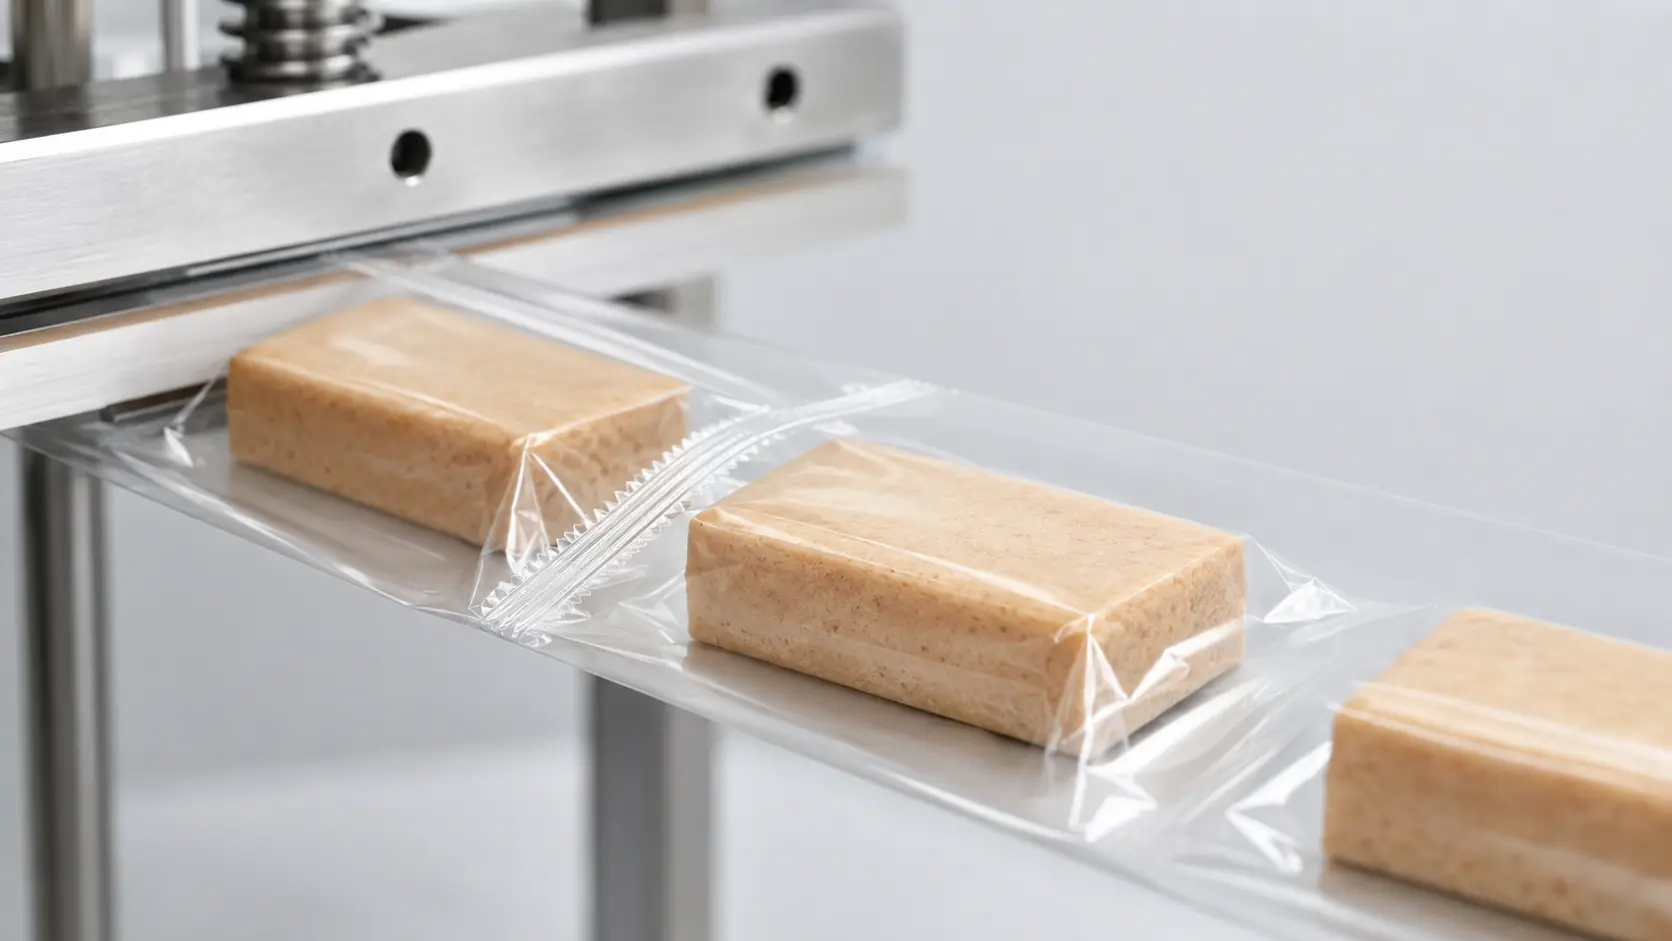
BOPP termosaldabile per la chiusura di imballaggi
Non si deve presumere che il BOPP standard in omopolimero di polipropilene formi una saldatura termica affidabile su se stesso. I gradi termosaldabili utilizzano almeno una pelle o rivestimento funzionale progettato per ammorbidirsi e legarsi sotto calore, pressione e tempo di permanenza controllati. Il nucleo orientato fornisce rigidità e comportamento dimensionale; la superficie saldabile fornisce la funzione di chiusura.
La prestazione di termosaldatura non è una singola temperatura. Gli acquirenti dovrebbero richiedere una curva di saldatura o altre prove che coprano l'intervallo previsto, insieme a hot tack, resistenza finale della saldatura, modalità di rottura e comportamento di bloccaggio o rilascio delle ganasce. L'ASTM F2029 copre la preparazione e la valutazione in laboratorio delle saldature termiche, mentre l'ASTM F88/F88M riguarda i test di resistenza della saldatura. I risultati di laboratorio non sostituiscono la validazione su apparecchiature di produzione.
Gradi saldabili su un lato e su entrambi i lati
Un film saldabile su un lato è utile quando il dell'imballaggio completo conta inoltre. La miscela di resine, la reticolazione, la stampa, gli inchiostri, gli adesivi, le etichette, le caratteristiche metallizzate, i componenti di carta e la contaminazione del prodotto possono modificare una valutazione. La domanda corretta non è astrattamente "Il POF è riciclabile?", ma "Questo imballaggio finito è compatibile con il sistema di riciclo previsto nel mercato di vendita?" mantiene una superficie all'interno e riserva l'altra per stampa, rivestimento o laminazione. La specifica del rotolo deve identificare il lato saldabile, il lato trattato e la direzione di avvolgimento.
Un grado saldabile su entrambi i lati può supportare saldature a sovrapposizione, sovraimballi o formati in cui entrambi i lati possono partecipare alla chiusura. Non significa che entrambi i lati abbiano identiche finestre di saldatura, COF o trattamento. La costruzione completa lato per lato necessita ancora di conferma.
Per entrambi i gradi, validare l'effettiva superficie di saldatura opposta, la geometria delle ganasce, la pressione, il tempo di permanenza, la velocità di linea, la contaminazione del prodotto, il raffreddamento e le condizioni di stoccaggio. Se il film fa parte di un laminato, testare il laminato finale e l'imballaggio, non solo il nastro BOPP non convertito.
Importante: La temperatura di inizio saldatura, il setpoint della macchina e l'integrità della saldatura dell'imballaggio finito sono concetti diversi. Una bassa temperatura di inizio in laboratorio non può da sola stabilire un'impostazione di produzione sicura.
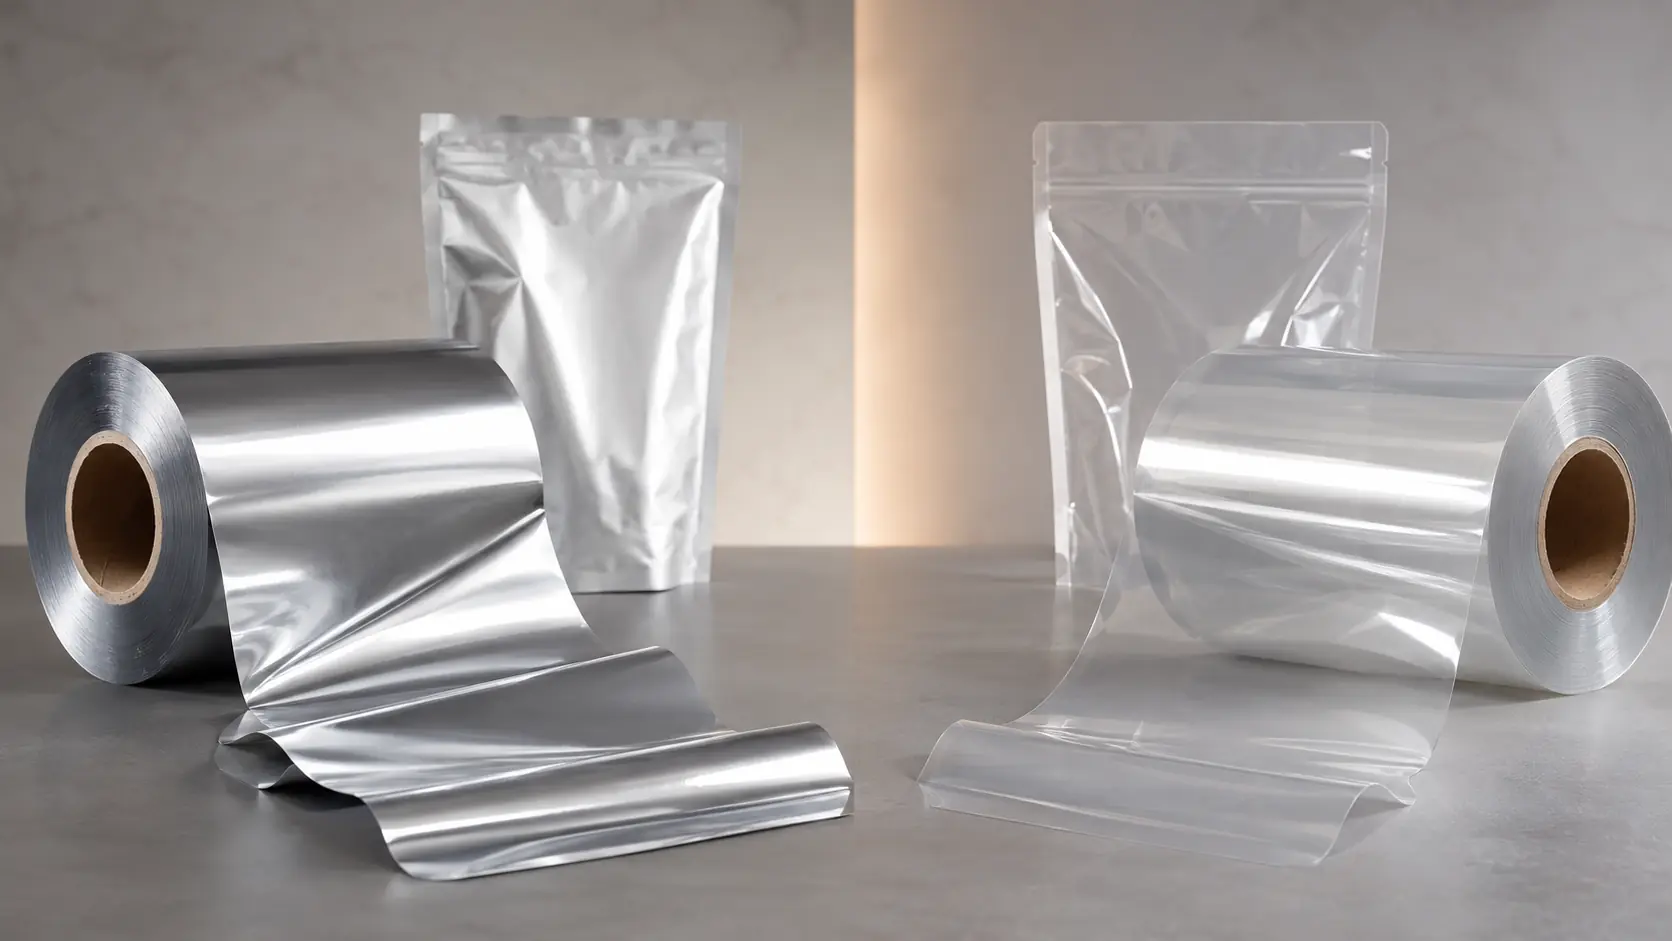
BOPP con barriera migliorata per il controllo di umidità, ossigeno, aroma e luce
La barriera non è una proprietà singola. Un imballaggio può necessitare del controllo del vapore acqueo, dell'ossigeno, del trasferimento di aromi, della luce o del grasso, e il livello richiesto dipende dal prodotto, dall'obiettivo di durata di conservazione, dall'ambiente di distribuzione e dalla geometria dell'imballaggio. I gradi BOPP possono essere progettati per migliorare una o più di queste funzioni, ma il percorso e le condizioni di prova devono essere dichiarati.
OTR e WVTR sono particolarmente sensibili alla struttura e alle condizioni. L'ASTM D3985 copre la trasmissione dell'ossigeno in stato stazionario attraverso film, laminati, coestrusi e materiali rivestiti. L'ASTM F1249 copre la trasmissione del vapore acqueo attraverso materiali flessibili barriera. I rapporti devono identificare temperatura, umidità relativa, lo spessore del film, lato di prova, unità e la costruzione esatta.
BOPP metallizzato
Il BOPP metallizzato porta uno strato metallico depositato molto sottile, comunemente alluminio, su una superficie metallizzabile. Lo strato conferisce un aspetto metallico e può aumentare l'opacità e migliorare la resistenza alla luce, all'ossigeno e al vapore acqueo rispetto al film base non metallizzato corrispondente.
La barriera effettiva dipende dalla copertura metallica, dalla densità ottica, dall'adesione, dai fori, dalla flessione, dalla stampa, dalla laminazione e dai danni successivi alla conversione. Un nastro metallizzato che si comporta bene come campione piatto può comportarsi diversamente dopo piegatura, saldatura o formazione di sacchetti. Il lato metallico può anche richiedere protezione all'interno di un laminato.
Specificare il grado del film base, il lato metallico, il controllo ottico o di deposizione del metallo, i requisiti di legame e OTR/WVTR in condizioni concordate. Non sostituire “metallizzato” con un obiettivo numerico di barriera o una validazione della durata di conservazione dell'imballaggio finito.
BOPP con barriera rivestita
Il BOPP rivestito utilizza un rivestimento funzionale per alterare la barriera, la saldabilità, la stampabilità o la resistenza agli aromi. Si possono incontrare famiglie di rivestimenti acrilici, PVdC e altri, ma i nomi chimici non sono gradi di prestazione intercambiabili.
Il rivestimento può essere su un lato o su entrambi i lati, e ogni lato può servire a uno scopo diverso. Gli acquirenti necessitano dell'identità del rivestimento o della famiglia dichiarata, del lato rivestito, del controllo del peso del rivestimento ove pertinente, dell'ambito di contatto alimentare, dei dati di barriera, dei dati di saldatura e della compatibilità con inchiostri e adesivi.
La prestazione del rivestimento può essere influenzata da screpolature, umidità, esposizione al calore e lavorazioni a valle. Per un laminato o un imballaggio stampato rivestito, valutare la struttura completa nelle condizioni previste del prodotto e di distribuzione.
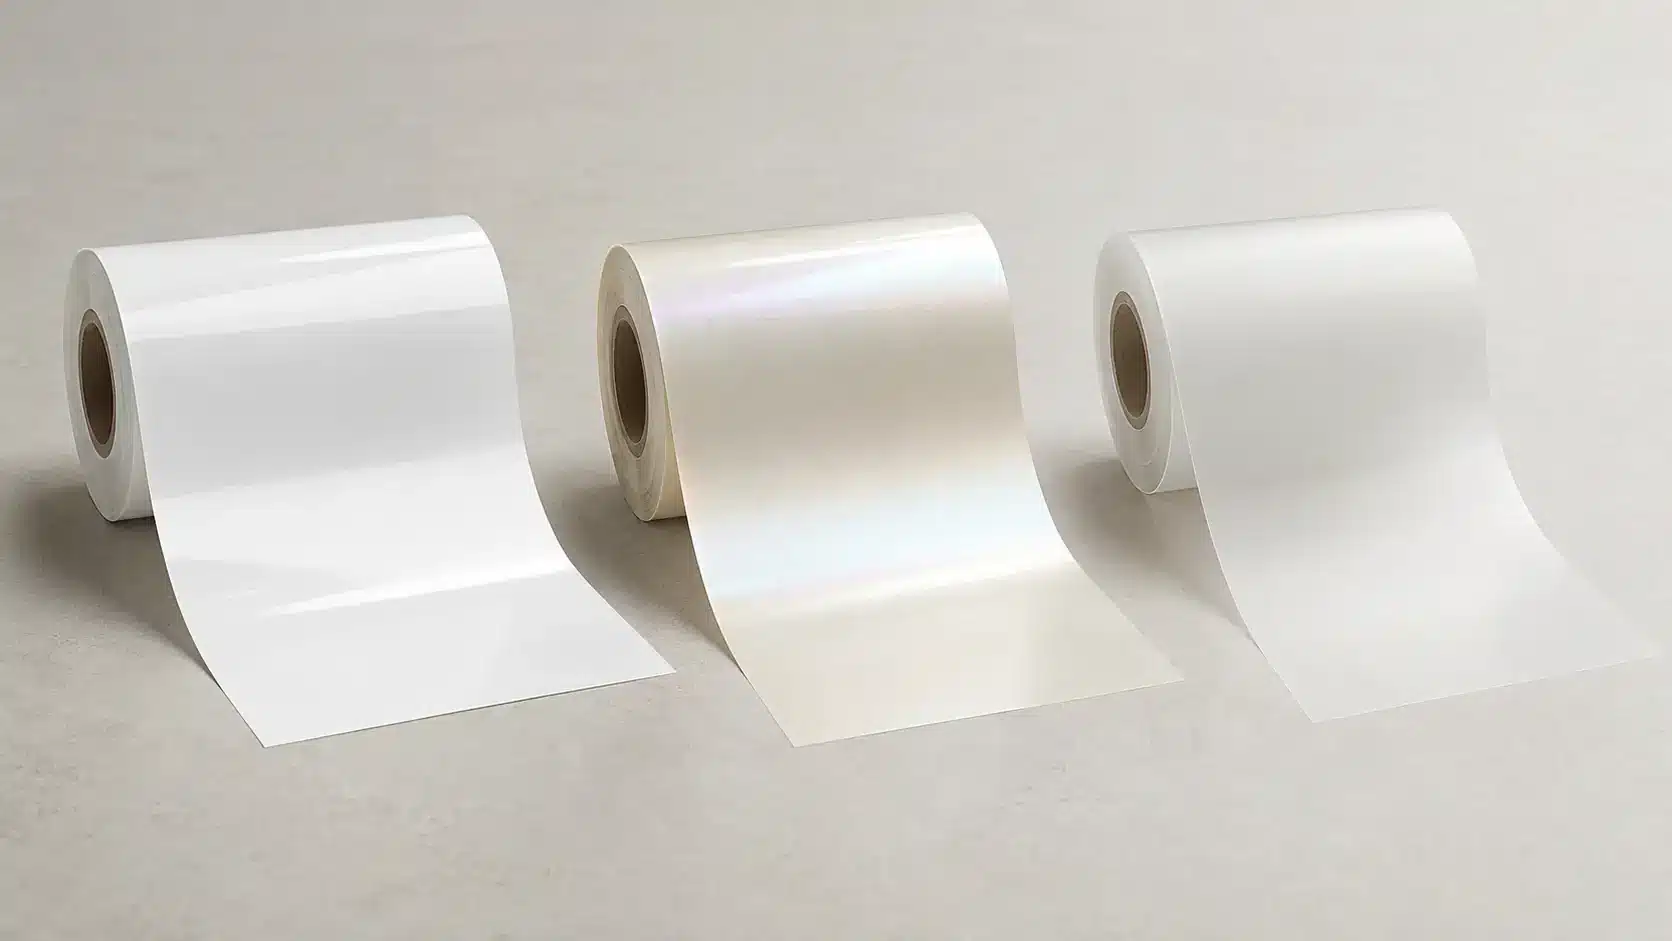
BOPP bianco, cavitato e perlato per opacità e resa
Il BOPP bianco viene selezionato quando l'imballaggio necessita di uno sfondo di stampa luminoso, una visibilità ridotta del prodotto o un contributo di blocco della luce. I gradi perlati aggiungono un aspetto perlaceo caratteristico. Questi nomi descrivono principalmente la costruzione ottica; non definiscono automaticamente la barriera, la saldatura o la prestazione a contatto alimentare.
Film bianco solido contro film cavitato
Il BOPP bianco solido utilizza pigmenti o altre scelte di formulazione per creare un film bianco a densità relativamente piena. Il BOPP cavitato contiene vuoti microscopici formati durante l'orientamento. La struttura vuota può aumentare l'opacità e ridurre la densità apparente, fornendo più area per unità di massa a un dato spessore nominale.
Questo beneficio di resa deve essere valutato insieme a rigidità, comprimibilità, comportamento dimensionale, stampa, saldatura e laminazione. Lo spessore nominale da solo è un confronto scarso quando due gradi hanno densità diverse. Gli acquirenti dovrebbero confrontare densità, peso base o resa, opacità, metodo di spessore e il comportamento meccanico richiesto.
Il film perlato è spesso cavitato, ma “perlato”, “bianco opaco”e “cavitato” non devono essere trattati come sinonimi. Il fornitore deve identificare la costruzione e la funzione primaria del grado.".
BOPP Opaco e Tattile per l'Aspetto Superficiale
Il BOPP opaco riduce la lucentezza superficiale e può aumentare la torbidità per creare un aspetto più morbido, simile alla carta o premium. Un effetto opaco può derivare da uno strato coestruso, da un rivestimento o da un processo di conversione. Il film soft-touch aggiunge una funzione tattile, che non è presente in ogni grado opaco.
Vantaggi utili includono la riduzione del riflesso, il contrasto visivo rispetto alle aree lucide e una sensazione tattile differenziata. I compromessi possono includere una minore chiarezza a contatto, sensibilità allo sfregamento o agli oli, diverso comportamento di inchiostri e adesivi e un diverso COF.
Specificare quale lato è opaco, se quel lato deve essere stampabile o saldabile, i metodi desiderati per lucentezza e torbidità, le aspettative di resistenza allo sfregamento o ai graffi, e la compatibilità con l'inchiostro e il laminato previsti. Una superficie opaca non garantisce una barriera, una resistenza di saldatura o la resistenza alla perforazione,.
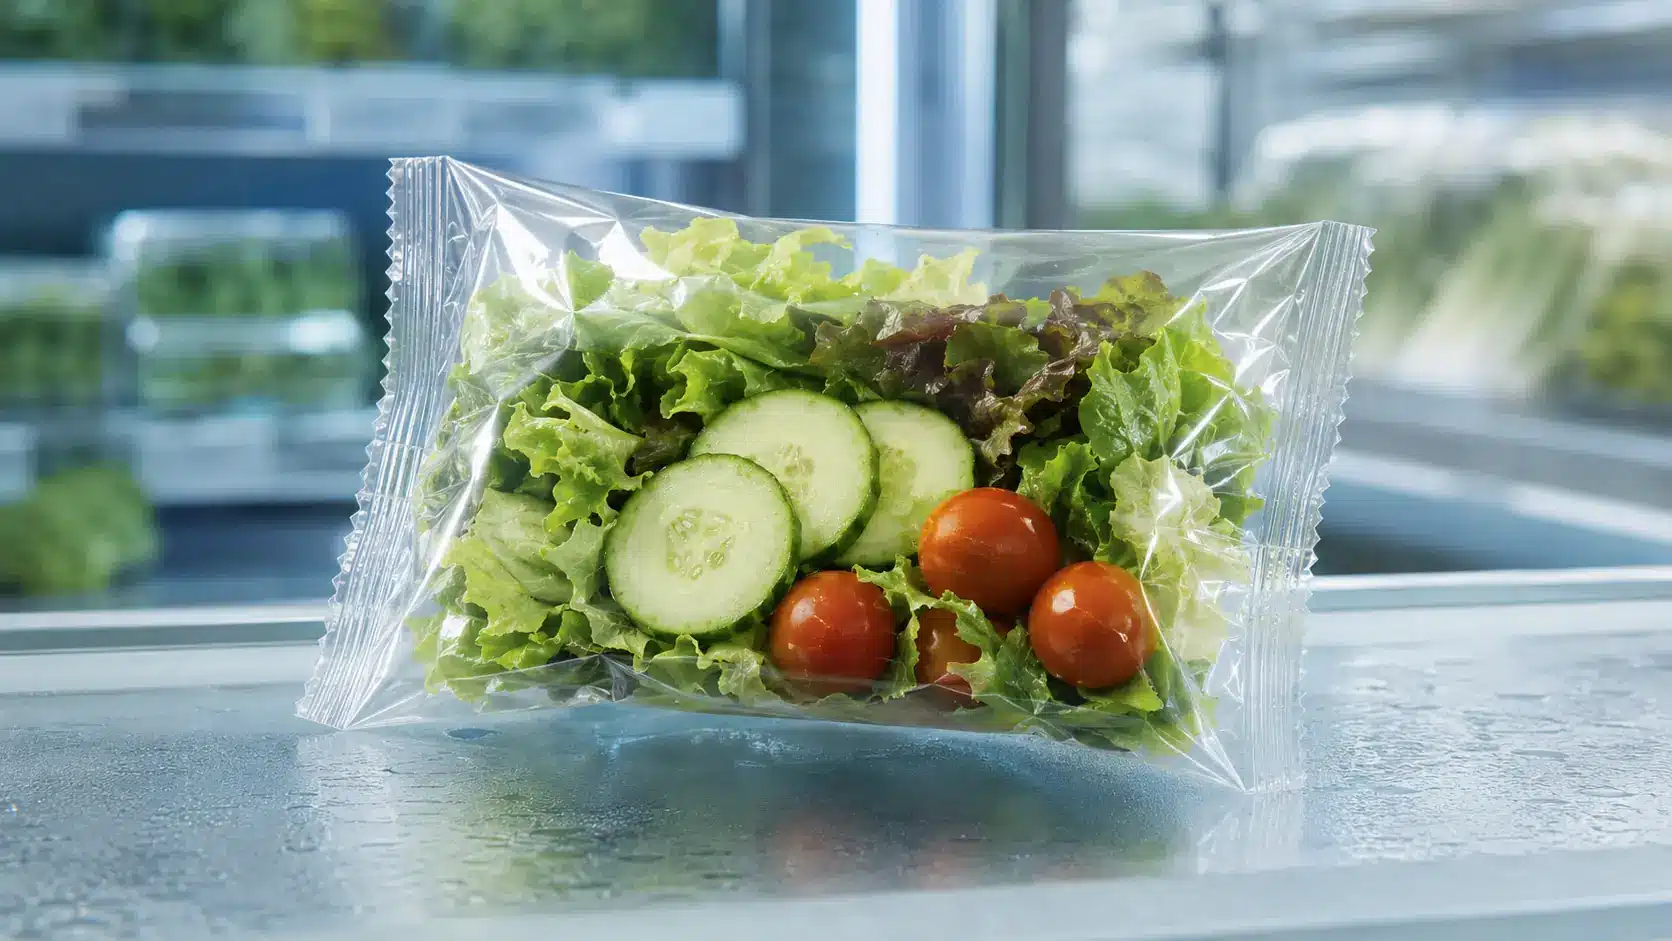
BOPP Antiappannamento per la Visibilità di Alimenti Freschi e Refrigerati
L'appannamento si forma quando l'acqua condensata si sviluppa in molte piccole goccioline che diffondono la luce sul film. Una superficie antiappannamento modifica il modo in cui l'umidità bagna la superficie, in modo che il condensato si diffonda più uniformemente e la visibilità del prodotto sia meglio mantenuta.
La funzione dipende dal lato attivo rivolto verso l'interno umido della confezione. L'acquirente deve distinguere le condizioni di appannamento a freddo e a caldo, identificare l'alimento e il profilo di temperatura della confezione, e confermare per quanto tempo l'effetto deve durare. La contaminazione superficiale, il tempo di stoccaggio e la migrazione degli additivi possono influenzare le prestazioni.
Il BOPP antiappannamento può anche richiedere saldabilità a caldo, permeabilità controllata, ventilazione o perforazione, a seconda del prodotto. Il trattamento antiappannamento non rimuove l'umidità, non crea controllo dell'ossigeno né stabilisce la vita microbiologica. Pertanto, gli imballaggi per prodotti freschi e alimenti refrigerati richiedono prove a livello di confezione nel ciclo di temperatura previsto.
Gradi Speciali e per il Controllo della Macchina
Alcune funzioni del BOPP sono principalmente per una conversione stabile e il funzionamento della macchina di confezionamento. Possono essere invisibili al consumatore ma decisive per l'alimentazione, la registrazione, l'impilamento, la saldatura e il rilascio.
Funzioni di Scorrimento, Antistatiche e Antiscivolo
I gradi con scorrimento regolano l'attrito superficiale in modo che il nastro passi attraverso rulli, spalle di formatura e ganasce di saldatura senza eccessivo trascinamento. Le superfici antiscivolo utilizzano un attrito maggiore dove le confezioni impilate o i sacchi pesanti devono resistere allo scivolamento. Le funzioni antistatiche riducono l'accumulo elettrostatico che può attrarre polvere, disturbare la movimentazione del nastro o interferire con il riempimento.
Queste proprietà sono specifiche per lato e sensibili alle condizioni. La norma ASTM D1894 copre i coefficienti di attrito statico e cinetico quando il film scorre su se stesso o su un'altra superficie in condizioni di prova specificate. Un singolo obiettivo di COF non può essere trasferito ciecamente tra macchine, temperature o accoppiamenti di superficie.
L'acquirente deve specificare quale lato contatta la macchina o un'altra confezione, l'accoppiamento di misurazione richiesto, il condizionamento, la temperatura, la velocità di linea e qualsiasi comportamento di scorrimento a caldo. Le prestazioni antistatiche richiedono anche un metodo concordato e un intervallo di umidità.
Funzioni di Rilascio per la Saldatura a Freddo e Sovraimballaggio
Il confezionamento con saldatura a freddo utilizza un sistema di saldatura sensibile alla pressione in modo che il prodotto riceva meno calore. In una tipica disposizione con nastro di rilascio, una superficie accetta la stampa o la laminazione mentre la superficie opposta si rilascia pulitamente dall'adesivo per saldatura a freddo quando la bobina si svolge. Le prestazioni di rilascio devono essere abbinate all'esatto adesivo, al peso di rivestimento, all'essiccazione e alla pressione di avvolgimento.
I gradi per sovraimballaggio sono progettati attorno all'aspetto, al ritiro controllato, allo scorrimento a caldo, al rilascio dalla ganascia e al comportamento di saldatura per un avvolgimento stretto attorno a cartoni o prodotti individuali. “Sovraimballaggio” è una famiglia di applicazioni piuttosto che una singola proprietà. Il grado deve essere abbinato all'attrezzatura di confezionamento, all'esposizione termica e alla geometria della confezione richiesta.
Come Scegliere il Grado Funzionale Giusto
Iniziare con il prodotto confezionato e il sistema di imballaggio completo, quindi tradurre le esigenze in funzioni misurabili del film.
- Definire il rischio del prodotto. Dichiarare la sensibilità a umidità, ossigeno, aroma, luce, grasso, calore e condensa, oltre alla durata di conservazione richiesta e alle condizioni di distribuzione.
- Definire la costruzione della confezione. Identificare.
- Assegnare ogni funzione richiesta. Separare.
- Specificare le condizioni di prova. Includere spessore, direzione, temperatura, umidità, lato di prova, unità e metodo applicabile per ogni valore critico.
- Confermare i dettagli di conversione. Dichiarare il processo di stampa, il sistema di inchiostro o adesivo, il lato trattato, la direzione di avvolgimento, l'accoppiamento COF, il tipo di macchina e le condizioni di linea target.
- Verificare l'ambito normativo. Abbinare la resina esatta, gli additivi, il rivestimento, l'inchiostro, l'adesivo e la struttura finita al tipo di alimento, al tempo di contatto, alla temperatura e al mercato di destinazione.
- Convalidare la confezione finale. Eseguire prove di conversione e confezionamento, quindi testare barriera, saldature, aspetto e integrità della confezione dopo una distribuzione e uno stoccaggio realistici.
| Esigenza di imballaggio | Punto di partenza funzionale | Etichetta della famiglia polimerica | Rischio di selezione comune |
|---|---|---|---|
| Trasparenza espositiva | Lucentezza chiara, trattato se stampato o laminato | Limiti di torbidità/trasmittanza, lucentezza, lato trattato, difetti visivi | Presupporre che trasparente significhi stampabile o saldabile |
| Chiusura diretta a caldo | BOPP saldabile a caldo su un lato o su due lati | Curva di saldatura, adesione a caldo, condizioni di prova F88, identificazione del lato | Utilizzare un punto di inizio di laboratorio come setpoint della macchina |
| Controllo di ossigeno, umidità o luce | BOPP metallizzato o con rivestimento barriera | OTR, WVTR, spessore, temperatura, UR, lato di prova, dati post-conversione | Trattare “metallizzato” o “barriera” come una specifica numerica |
| Sfondo di stampa opaco | BOPP bianco solido, cavitato o perlato | Opacità, densità, grammatura/resa, rigidità, saldabilità | Confrontare lo spessore nominale senza densità |
| Finitura premium a bassa lucentezza | BOPP opaco o soft-touch | Lucentezza, torbidità, resistenza allo sfregamento/graffio, COF, compatibilità inchiostro/adesivo | Presupporre che tutti i film opachi abbiano un rivestimento tattile |
| Visibilità del prodotto refrigerato | BOPP antiappannamento | Lato attivo, metodo per appannamento a caldo/freddo, durata, prova sulla confezione | Aspettarsi che l'antiappannamento controlli l'atmosfera della confezione |
Domande Frequenti
Un Singolo Film BOPP Può Combinare Più Funzioni?
Sì, un grado può esserlo.
Il BOPP Standard È Saldabile a Caldo?
Non necessariamente. Una saldatura affidabile richiede solitamente uno strato o un rivestimento saldabile progettato per il materiale opposto e il processo previsto. Confermare il lato saldabile, la finestra di saldatura, l'adesione a caldo, della saldatura a freddo e il comportamento sulla macchina di produzione.
Il BOPP metallizzato offre sempre un'elevata barriera?
No. La metallizzazione può migliorare la barriera all'ossigeno, al vapore acqueo e alla luce, ma il risultato dipende dal film di base, dalla deposizione del metallo, dai microfori, dall'adesione e dai danni durante la conversione. Approvare il grado esatto utilizzando i dati OTR e WVTR nelle condizioni pertinenti, quindi verificare l'imballaggio convertito.
Il BOPP è automaticamente conforme al contatto con gli alimenti?
No. Il polipropilene può essere consentito per usi specifici a contatto con gli alimenti, ma la conformità si applica a una composizione e a condizioni d'uso specifiche. Negli Stati Uniti, il 21 CFR 177.1520 contiene le condizioni per i polimeri olefinici. Nell'Unione Europea, il Regolamento (UE) n. 10/2011 riguarda i materiali plastici a contatto con gli alimenti, comprese le strutture multistrato, stampate e rivestite. Un imballaggio finito include anche additivi, rivestimenti, inchiostri, adesivi e possibili vie di migrazione o trasferimento. Richiedere la documentazione aggiornata per il grado esatto, la struttura, il tipo di alimento, il tempo di contatto, la temperatura e il mercato.
Conclusione: Specificare la funzione e verificare il grado
I tipi funzionali di BOPP sono meglio intesi come elementi costitutivi, non come categorie esclusive. Funzioni come trasparenza, stampabilità, saldabilità, barriera, metallizzazione, bianco, cavitato, opaco, antiappannamento e controllo macchina possono sovrapporsi in un unico grado commerciale.
Per una selezione difendibile, scrivere separatamente ogni funzione richiesta, identificare il lato attivo, definire il metodo di prova e le condizioni, e validare l'imballaggio convertito sull'attrezzatura prevista. Il nome del film restringe la ricerca; la specifica del grado, i documenti di conformità e le prove sull'imballaggio stabiliscono l'idoneità.
Risorse Correlate di Bestypack
- Film BOPP trasparente di alta qualità
- Film BOPP perlato
- Produttore e Fornitore di Film BOPP
- Guida al film BOPP: Applicazioni, Vantaggi, Caratteristiche
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German