
Rétraction du film POF Un film peut constituer un emballage de vente pratique pour certains fruits et légumes sélectionnés, mais il ne s’agit pas d’une solution universelle pour tous les produits. Le choix de l’emballage dépend du comportement respiratoire et hydrique du produit, du format d’emballage retenu, de l’étanchéité vérifiée du film et de sa réponse au rétrécissement, de la ligne de conditionnement, ainsi que du profil de température de distribution. Les acheteurs doivent donc spécifier des fonctions plutôt que de se fier à des mentions telles que “ respirant ” ou “ de qualité alimentaire ”, puis confirmer le résultat par une évaluation spécifique au produit, incluant la ligne, la distribution, la durée de conservation et le contact alimentaire.
Place du film rétractable POF dans l’emballage des produits frais
Pour le contexte réglementaire, consultez la FDA américaine. relatives aux emballages alimentaires avant d’approuver une utilisation en contact alimentaire prévue.
Pour le contexte réglementaire, consultez L'orientation de la FDA américaine concernant les matériaux d'emballage alimentaire avant l'approbation d'une utilisation prévue en contact avec les aliments.
Le POF est une description commerciale de famille, non une description complète. spécification complète de matériau Il fait généralement référence aux films thermorétractables à base de familles de résines polyoléfines, mais la séquence exacte des couches de polymères, les additifs, l’orientation, le traitement, l’épaisseur et le procédé de fabrication sont spécifiques au fournisseur et au grade. Ces détails déterminent.
Ce que le POF peut apporter
Pour une application appropriée, un film transparent un film rétractable peut former une enveloppe étroite autour d’un article individuel, d’un plateau supporté ou d’un lot de vente au détail. L’emballage peut améliorer le confinement, réduire la manipulation directe, maintenir les unités détachées ensemble et limiter la perte d’humidité par rapport à un produit entièrement exposé. Un emballage transparent et serré.
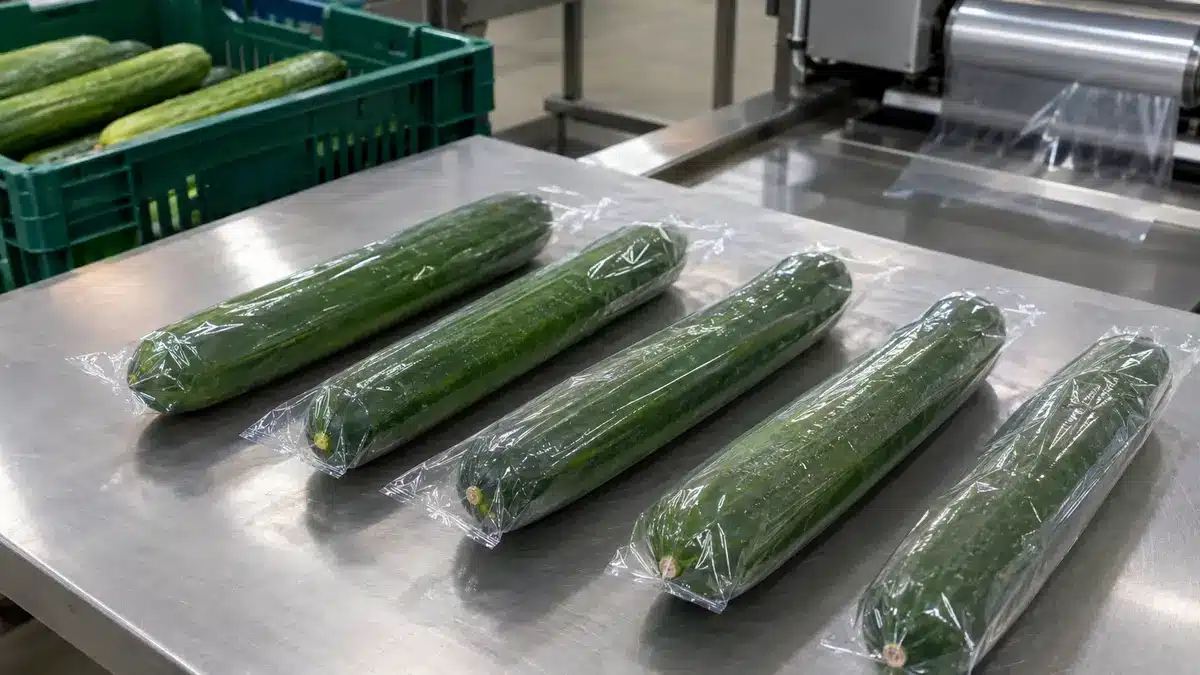
Ce sont des fonctions d’emballage, et non des résultats garantis. La combinaison utile dépend du grade sélectionné et de l’ensemble de l’emballage :
- Le produit doit tolérer le processus d’emballage et de rétrécissement.
- L’emballage doit assurer un échange approprié de gaz et d’humidité.
- Le film doit sceller sur lui-même dans les conditions réelles des mâchoires.
- La force de rétraction et l’équilibre de rétraction ne doivent pas meurtrir le produit ni déformer le plateau.
- L’emballage final doit résister à la manipulation, au refroidissement, au stockage et à l’exposition.
Ce que le POF ne peut pas prouver par lui-même
Le terme “ polyoléfine ” ne établit pas la transmission d’oxygène, la transmission de vapeur d’eau, le débit de perforation, la réponse antibuée, la résistance à la perforation, seal strength, la force de rétraction, ou un réglage sûr du tunnel. Cela ne prouve pas non plus l’aptitude au contact alimentaire direct, une prolongation de la durée de conservation, la sécurité microbiologique, ni l’acceptation dans un programme de recyclage local.
Important: Traitez “ POF ”, “ qualité alimentaire ”, “ respirant,” et “ antibuée ” comme des descriptions de départ. L’approbation doit reposer sur la construction exacte du film, ses documents justificatifs, et un essai utilisant le produit, l’emballage, la ligne et les conditions de distribution prévus.
Pourquoi la respiration des produits modifie la décision concernant le film
Les fruits et légumes frais restent biologiquement actifs après la récolte. Ils consomment de l’oxygène, libèrent du dioxyde de carbone, perdent de l’eau et génèrent de la chaleur. La découpe, la maturité, le cultivar, la manipulation et la température peuvent modifier ces taux. Un emballage qui fonctionne pour un produit ou une saison peut donc créer une atmosphère ou un équilibre hydrique inapproprié pour un autre.
Adaptez l’échange gazeux au produit et à la température
Une enveloppe en plastique scellée restreint le mouvement de l’air. Lorsque le produit respire, l’oxygène peut diminuer et le dioxyde de carbone peut augmenter à l’intérieur de l’emballage. Le gaz se déplace également à travers le film et les éventuelles perforations. L’atmosphère finale est un résultat systémique impliquant la masse du produit et son taux de respiration, la température, l’espace de tête, la surface du film, la perméabilité du film, le motif de perforation, l’intégrité du scellage, et le temps.
C’est pourquoi un “ film respirant ” est trop vague pour une approbation technique. L’acheteur doit identifier le produit, la variété, l’état coupé ou entier, la maturité, le poids de l’emballage, le profil de température attendu et la durée de distribution cible. Le fournisseur doit ensuite indiquer si l’échange gazeux provient principalement de la structure du film, de perforations définies, d’ouvertures de l’emballage, ou d’une combinaison.
Les produits frais coupés nécessitent une attention particulière. Les travaux de l’USDA Agricultural Research Service montrent que la transmission d’oxygène du film et l’espace de tête initial interagissent avec la respiration des produits frais coupés. Une suremballage rétractable ne doit pas être traité comme un emballage à atmosphère modifiée conçu, à moins que son équilibre gazeux, la qualité du produit et les contrôles de sécurité alimentaire n’aient été validés pour le produit et le processus exacts.
Traitez le contrôle de l’humidité et la condensation comme des décisions distinctes
Limiter la perte de vapeur d’eau peut réduire la déshydratation et la perte de poids, mais un espace de tête humide crée également un risque de gouttelettes lorsque la température du produit ou de l’emballage change. La condensation peut apparaître sur le produit, la barquette ou la surface intérieure du film. Le prérefroidissement, les surfaces sèches du produit, la stabilité de la chaîne du froid, le flux d’air, l’espace de tête, la transmission de vapeur d’eau du film, la ventilation et les composants absorbants peuvent tous affecter le résultat.
La technologie antibuée améliore la visibilité en modifiant la manière dont l’eau condensée mouille la surface du film. Elle peut disperser les gouttelettes discrètes en une couche plus transparente, mais elle n’élimine pas l’eau de l’emballage, ne contrôle pas l’oxygène et le dioxyde de carbone, et ne corrige pas un mauvais profil de température.
Avertissement: Ne résolvez pas uniquement la buée visible en ignorant l’eau libre, la température du produit, l’équilibre gazeux ou la détérioration. Enregistrez à la fois l’apparence optique et la condensation réelle lors de l’essai.
Configurez le film en fonction du format d’emballage
Choisissez l’emballage physique avant de fixer la spécification du film. Un emballage individuel, une suremballage de barquette et un multipack de vente au détail créent des conditions différentes d’espace de tête, de support, de scellage, de ventilation, de force de rétraction et de manipulation.
Emballages individuels pour produits entiers
L’emballage individuel peut convenir à des articles entiers et relativement robustes lorsqu’un emballage serré aide à limiter la perte d’humidité ou la manipulation directe. Les formes longues ou régulières peuvent être plus faciles à présenter de manière lisse que les produits avec des tiges profondes, des projections pointues ou une géométrie très variable. L’essai doit examiner le marquage de surface, l’exposition à la chaleur, l’emplacement du scellage, le placement des perforations, l’adhérence de l’étiquette, l’ouverture par le consommateur, et si l’emballage piège l’eau autour des cavités naturelles.
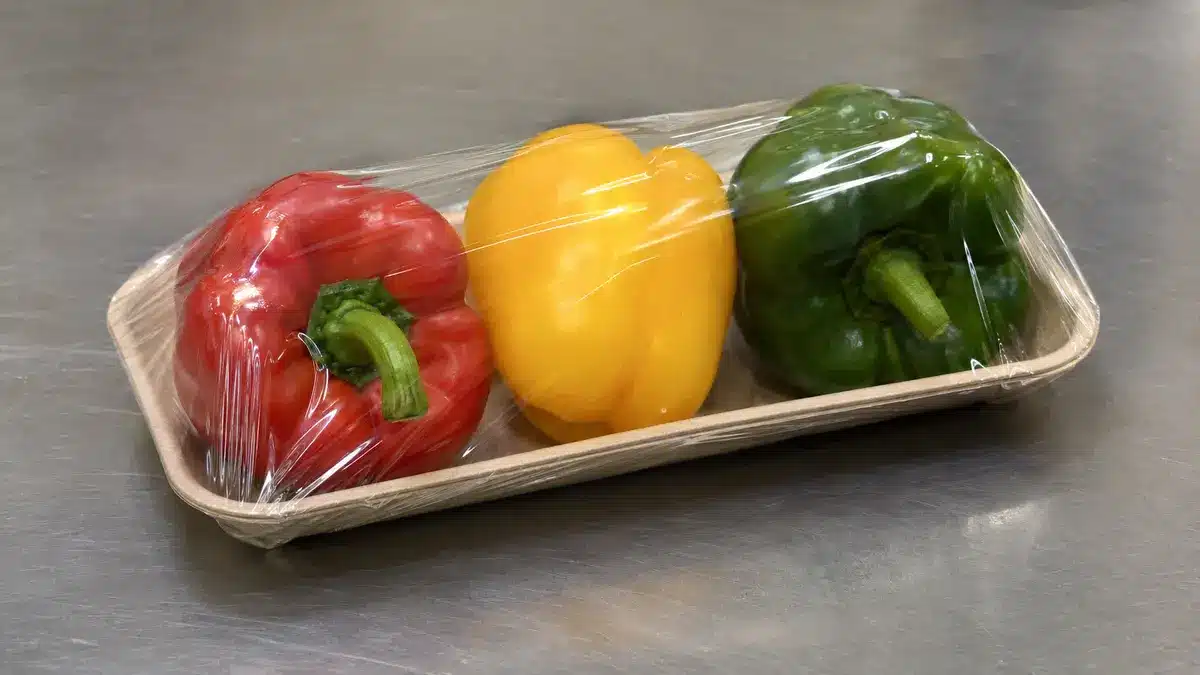
Suremballages de barquette pour articles fragiles ou mélangés
Une barquette peut supporter des produits petits, irréguliers, mélangés ou sensibles aux meurtrissures, tandis que le film assure le confinement et la visibilité. La conception doit prendre en compte la rigidité de la barquette, la géométrie du bord, les évents, l’espace de tête, les points de contact, la compatibilité avec les coussins ou inserts, et le risque de déformation de la barquette lors de la rétraction. Si le film ou le scellage entre en contact avec les aliments, ce mode de contact doit être inclus dans l’évaluation du contact alimentaire.
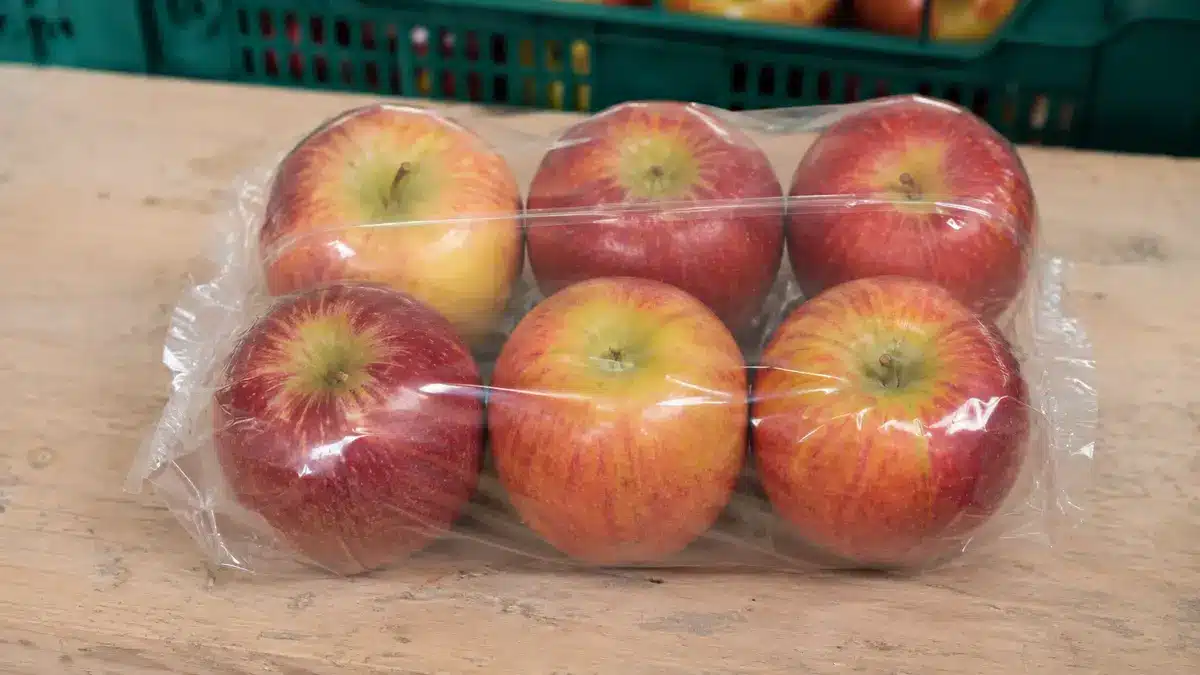
Multipacks et lots de vente au détail
Un lot rétractable peut regrouper plusieurs fruits ou légumes pour la manipulation au détail sans forcer une enveloppe serrée autour de chaque surface. La conception doit encore prévoir une ventilation adéquate, un nombre d’unités stable, une résistance à la déchirure au niveau des tiges ou des bords, et une force de rétraction qui ne comprime ni ne marque le contenu. Un lot secondaire ne doit pas être supposé contrôler l’atmosphère du produit de la même manière qu’un emballage primaire scellé.
| Format de l’emballage | Raison principale de l’envisager | Risque principal | Éléments à vérifier |
|---|---|---|---|
| Emballage individuel | Présentation serrée et exposition directe réduite | Chaleur ou pression de rétraction sur le produit | État de surface, échange gazeux, position du scellage, ouverture |
| Suremballage de barquette | Support pour articles petits, mélangés ou fragiles | Déformation de la barquette, humidité piégée ou mauvais alignement des évents | Compatibilité de la barquette, espace de tête, évents, scellés, condensation |
| Multipack de vente au détail | Unitarisation et manipulation en rayon | Compression, déchirure ou refroidissement restreint | Stabilité du lot, ventilation, points de perforation, vitesse de refroidissement |
Spécifiez le comportement de perforation, d’antibuée, de scellage et de rétraction
La perforation, l’antibuée, le scellage et la rétraction résolvent des problèmes différents. Les combiner sous une étiquette générale de “ film pour produits frais ” rend les demandes de devis difficiles à comparer et les essais difficiles à diagnostiquer.
Choisissez délibérément un film non perforé ou perforé
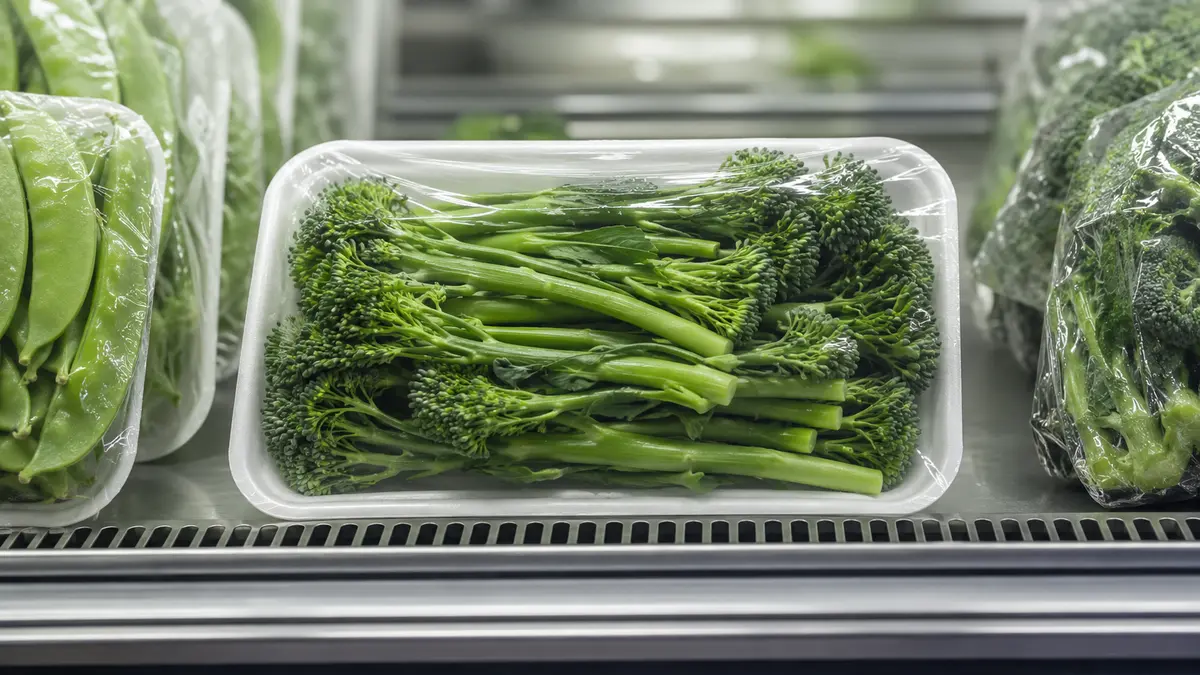
Un film non perforé n’est pas nécessairement imperméable aux gaz ; les gaz et la vapeur d’eau peuvent encore se déplacer à travers la structure polymère à des taux qui dépendent du film exact et des conditions de test. Un film perforé ajoute des ouvertures définies qui peuvent dominer l’échange d’air et d’humidité. Les micro- et macro-perforations sont des termes commerciaux utiles, mais le nom seul ne spécifie pas les dimensions des trous, la surface ouverte, le motif, le repérage ou le débit.
Pour une option perforée, demandez la méthode de perforation, la géométrie nominale des trous, le motif sur la largeur du film, la tolérance, l’orientation sur l’emballage final et la méthode d’inspection. Évaluez l’emballage formé, et non seulement un échantillon de film plat. Le scellage, la rétraction, les plis, les étiquettes et les bords de barquette peuvent bloquer ou déplacer les ouvertures effectives.
Pour une option non perforée, demandez les données de transmission de gaz et de vapeur d’eau pour la structure et l’épaisseur exactes dans des conditions spécifiées de température, d’humidité, de côté de test et d’unités. Ne transférez pas une valeur de résine ou des données d’une autre épaisseur au film proposé.
Utilisez l’antibuée pour la visibilité, pas comme une revendication de ventilation
Spécifiez quand une vision claire est requise, à quelle vitesse l’effet antibuée doit se développer, les températures de stockage et d’exposition, le cycle d’humidité attendu, quelle surface du film porte la fonction, et combien de temps la performance doit persister. Inspectez à la fois le film et l’environnement en contact avec les aliments.
Un résultat antibuée doit être jugé par rapport à une méthode optique convenue ou une échelle visuelle dans des conditions contrôlées. Il ne doit pas être rapporté comme preuve que l’emballage contient suffisamment d’oxygène, libère suffisamment de dioxyde de carbone, élimine l’eau libre ou prolonge la durée de conservation.
Définissez la fenêtre de scellage et de rétraction pour l’emballage
Le fournisseur doit fournir une fenêtre de scellage et une réponse au rétrécissement pour le film exact, plutôt qu’une “ température recommandée ”. L’évaluation du scellage nécessite la couche de scellage, la configuration des mâchoires, la température, la pression, le temps de maintien, le refroidissement, la direction de pelage et le mode de défaillance. L’évaluation du rétrécissement nécessite les conditions de la machine, la direction du film, l’équilibre de rétraction, la force de rétraction et les critères d’apparence.
La fenêtre de fonctionnement acceptable est le chevauchement où les scellages restent intacts, le film rétrécit uniformément, les évents restent fonctionnels, le plateau et le produit ne sont pas endommagés, et la vitesse de ligne est stable. Testez les côtés bas, nominal et haut de cette fenêtre, car un seul emballage attrayant ne montre pas la tolérance du processus.
Important : L’épaisseur n’est qu’une variable. Un film plus épais n’est pas automatiquement plus résistant à la perforation, plus facile à sceller ou plus sûr pour le produit ; la construction, l’orientation, les additifs, les perforations et les conditions de processus comptent également.
Faire correspondre le film à la ligne de conditionnement et à l'exposition thermique
La sélection du film et le choix de la machine sont liés. Une qualité qui scelle et rétracte bien sur une ligne peut se comporter différemment lorsque la conception des mâchoires, le flux d'air du tunnel, le support du convoyeur, la vitesse de ligne ou le refroidissement changent.
Cartographier l'étape de scellage, du tunnel, du convoyeur et du refroidissement
Documenter le processus dans l'ordre avant l'essai :
- Enregistrer le sens de déroulement, la largeur de la bande, le pli, le contrôle de tension et le chargement du produit.
- Enregistrer le type de scelleuse, le revêtement et l'état des mâchoires, la géométrie du joint, la pression, le temps de maintien et le contrôle de température.
- Enregistrer les zones du tunnel, la vitesse et la direction de l'air, le type de convoyeur, le temps d'exposition et l'espacement des charges.
- Enregistrer l'étape de refroidissement et le temps avant que les paquets soient empilés, mis en carton ou déplacés en chambre froide.
- Identifier les endroits où les perforations, les étiquettes, les évents des barquettes ou les projections du produit peuvent entrer en contact avec les mâchoires, les guides ou les surfaces chaudes.
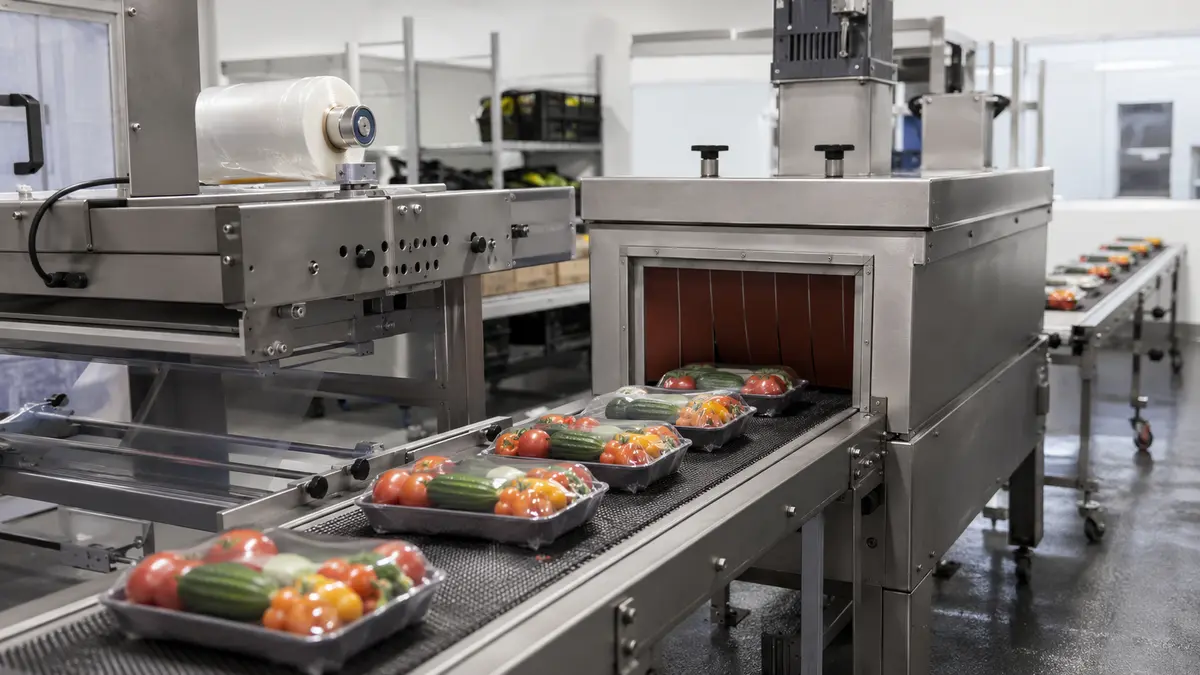
Cette cartographie facilite la traçabilité des défauts. Des soudures faibles peuvent provenir d'une contamination, d'un temps de maintien insuffisant, d'une tension excessive ou du refroidissement, et non uniquement du film. Les plis et les “ oreilles de chien ” peuvent refléter la taille du sachet, l'évacuation de l'air, l'équilibre du tunnel ou la géométrie du produit.
Protéger les produits frais et les barquettes sensibles à la chaleur
La source de chaleur agit sur le film, mais le produit frais et la barquette subissent également un historique temps-température. Des denrées sensibles peuvent présenter une déshydratation de surface, un ramollissement, une décoloration ou d'autres altérations de qualité après une exposition apparemment brève. Les barquettes légères peuvent se déformer ou s'affaisser, modifiant l'espace de tête et l'alignement des évents.
Commencer par les limites du fournisseur de la machine et les données techniques du fournisseur de film, puis réaliser des essais instrumentés ou autrement contrôlés avec des produits sacrifiés. Mesurer ou indiquer la température aux endroits pertinents du produit et de l'emballage au lieu de supposer que le point de consigne du tunnel équivaut à la température du produit.
Avertissement : Un emballage visuellement serré ne prouve pas que le produit a toléré le processus. Inspecter immédiatement et à nouveau après la période prévue de stockage et d'exposition.
Élaborer un appel d'offres (RFQ) auquel les fournisseurs peuvent répondre
Un RFQ utile décrit le problème de décision et demande des preuves comparables. Si l'acheteur envoie uniquement un nom de produit et une largeur de rouleau, le fournisseur doit deviner les variables les plus importantes.
| Champ du RFQ | L'acheteur doit fournir | Le fournisseur doit retourner | Base de preuve ou d'acceptation |
|---|---|---|---|
| Produit | Marchandise, variété, entier ou coupé, maturité, masse du paquet, état de surface | Hypothèses d'application déclarées | Identification de l'échantillon et enregistrement du lot d'essai |
| Architecture de l'emballage | Individuel, barquette ou multipack ; dimensions ; espace de tête ; mode de contact | Format de film proposé et dimensions de la bande | Dessin d'emballage dimensionné ou échantillon approuvé |
| Construction du film | Plage d'épaisseur requise, pli, largeur, impression ou étiquette, traitement | Description du polymère/couche autorisée pour divulgation, épaisseur nominale, tolérances | Fiche technique (TDS) et spécification spécifiques au produit |
| Échange de gaz et d'humidité | Données de respiration, profil de température, durée de distribution cible | Données de transmission du film et/ou spécification de perforation | Méthode d'essai, conditions, unités, épaisseur, face, tolérance |
| Anti-buée | Exigence de visibilité, cycle d'humidité et de température, durée | Type d'anti-buée, face traitée, limites de manipulation | Test optique ou visuel convenu dans les conditions d'essai |
| Scellage et rétraction | Scelleuse, tunnel, convoyeur, vitesse de ligne, contraintes de la barquette et du produit | Fenêtre de scellage, réponse à la rétraction, guide de force de rétraction | Données du fournisseur plus essai en ligne Fenêtre de processus |
Le tableau complété doit révéler rapidement les preuves manquantes. Si une valeur n'est pas encore connue, la qualifier de variable d'essai plutôt que de convertir une valeur typique en spécification garantie.
Valider l'emballage avant la mise sur le marché
L'approbation commerciale doit suivre un essai contrôlé, et non un échantillon manuel réussi. Utiliser des lots traçables de film et de produit, une fenêtre de processus écrite, un emballage de comparaison si utile, et un plan d'échantillonnage préalablement convenu.
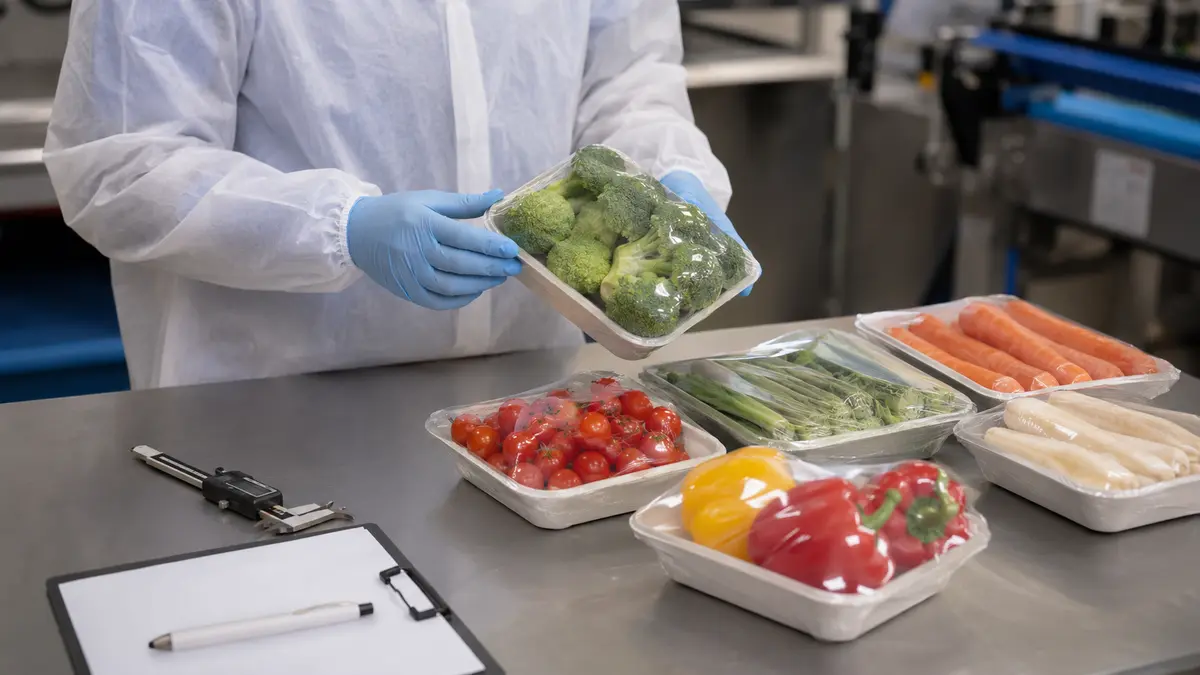
Effectuer un essai de ligne contrôlé
Commencez par des réglages de machine sûrs soutenus par les fournisseurs d’équipement et de film. Modifiez une variable majeure à la fois afin que la cause d’un défaut reste visible.
- Confirmer l'identité du film, l'épaisseur, la largeur, le bobinage, le côté traité et l'orientation de la perforation.
- Établir la formation des soudures à des conditions de process basses, nominales et élevées, dans la plage de fonctionnement sécurisée de l'équipement.
- Ajuster l'évacuation d'air et le rétrécissement pour obtenir un emballage acceptable sans exposition excessive du produit ou du barquette.
- Faire fonctionner l'essai suffisamment longtemps pour observer la montée en température, le régime permanent, le changement de rouleau et les interventions normales de l'opérateur.
- Enregistrer les rebuts, les défauts de soudure, les déchirures, les plis, le blocage des évents, la déformation des barquettes, les temps d'arrêt et les conditions de production réelles.
Conserver des échantillons provenant de positions définies au cours de l'essai. Un essai court ne portant que sur les emballages les plus beaux peut masquer la dérive du process et la variation des matériaux.
Simuler les conditions de distribution et de conservation
Faire passer les emballages d'essai à travers la séquence prévue de température, d'humidité, de manutention, de mise en carton, de transport, de stockage et de présentation en magasin. Inclure des transitions réalistes, car le réchauffement et les fluctuations de température peuvent créer de la condensation même lorsqu'un contrôle en chambre froide stable semble acceptable.
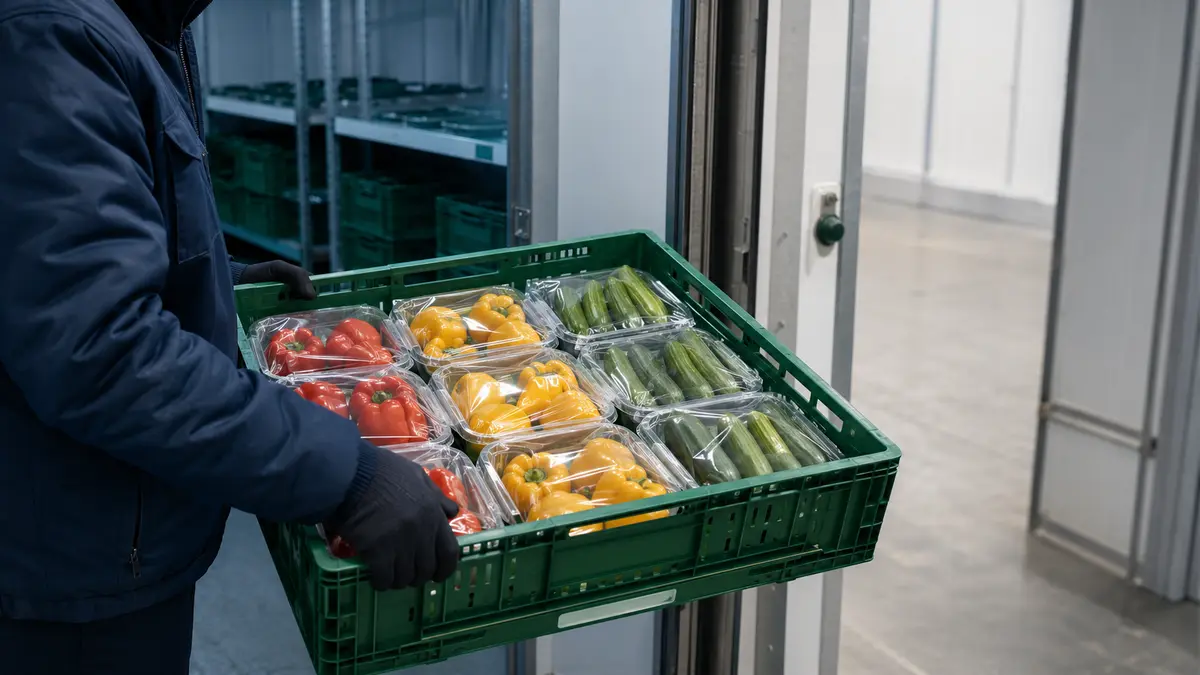
Inspecter les soudures, les perforations, l'abrasion, la tension de l'emballage, les évents obstrués, le voile, l'eau libre, la surface du produit, le changement de poids, la couleur, la texture, l'odeur et la détérioration visible à des points programmés. Lorsque l'emballage est destiné à contrôler l'atmosphère, mesurer les gaz de l'espace de tête avec une méthode définie. Lorsque la sécurité sanitaire ou la durée de conservation est revendiquée, utiliser un protocole validé approprié et un laboratoire qualifié plutôt qu'une simple inspection visuelle.
Établir les critères d'acceptation avant le test
Critères d’acceptation doivent couvrir l’emballage, le produit, le processus et les documents :
- Intégrité de la soudure et mode de défaillance dans des conditions définies
- Aspect du rétrécissement sans pression excessive sur le produit ni déformation du barquette
- Présence, position et absence d'obstruction des perforations
- Condensation et performance antibuée selon une échelle convenue
- Qualité du produit à des points de temps et de température définis
- Survie de l'emballage après la séquence de manutention et de transport choisie
- Fonctionnement stable dans une fenêtre de process et une limite de rebut convenues
- Documentation complète sur le contact alimentaire et les spécifications
Définir la taille de l'échantillon, les défauts admissibles, la méthode de mesure, le responsable de la décision et la manière dont un critère non satisfait sera investigué. Cela empêche l'apparence de primer sur un échec de sécurité, de qualité ou de conformité.
Vérifier les allégations de contact alimentaire et environnementales
L'approbation de performance et l'approbation réglementaire sont des étapes distinctes. Un film peut bien fonctionner et manquer néanmoins des documents requis pour l'utilisation ciblée, ou il peut avoir un support approprié pour le contact alimentaire et échouer néanmoins sur la ligne.
Les preuves aux États-Unis et dans l'UE sont spécifiques à l'utilisation
Aux États-Unis, le 21 CFR 177.1520 couvre les polymères oléfiniques spécifiés soumis à des identités, spécifications et limitations énoncées. Les notifications de contact alimentaire de la FDA et autres autorisations ont également des substances, utilisations prévues, conditions et restrictions définies. L'appellation commerciale “ POF ” n'est pas en soi une approbation.
Pour un projet américain, demander la documentation pour le film fini exact et ses composants, identifier le type d'aliment et le contact direct ou indirect, et confirmer les conditions de temps et de température prévues. Vérifier si la base est un règlement, une notification effective, une autre autorisation applicable, ou une position de non-migration étayée.
Dans l’Union européenne, le règlement CE n° 1935/2004 fournit le cadre, le règlement UE n° 10/2011 établit des règles spécifiques pour les matériaux et articles en plastique, et le règlement CE n° 2023/2006 traite des bonnes pratiques de fabrication. Pour le film proposé, demandez une déclaration de conformité actuelle, le cas échéant, accompagnée de la composition justificative.
Ne pas transformer la polyoléfine en une allégation de recyclabilité
La seule famille de résine ne prouve pas qu'un emballage fini de produits frais sera collecté, trié, retraité ou accepté localement. Le film peut inclure de multiples types de polyoléfines, additifs, encres, étiquettes, adhésifs, perforations, coussinets, barquettes ou résidus alimentaires. Chacun peut affecter la filière de recyclage et le libellé autorisé sur le marché cible.
Demandez la construction complète de l’emballage, les preuves derrière toute déclaration de conception pour le recyclage, les instructions pour séparer les composants, et la confirmation du système local de collecte ou d’évaluation concerné. Maintenez la réduction à la source, la recyclabilité technique, contenu recyclé, et les taux de recyclage réels en tant qu’allégations distinctes.
Important : Éviter les termes non qualifiés tels que “ écologique ”, “ 100% recyclable ” ou “ zéro déchet ”. Le langage environnemental nécessite un emballage, une zone géographique, un système de récupération et une justification définis.
Foire aux questions
Tout film rétractable en POF est-il adapté au contact alimentaire direct ?
Non. L'aptitude dépend de la construction exacte du film et de l'autorisation applicable pour l'aliment, le mode de contact, le temps, la température et le marché visés. Demander une documentation actuelle spécifique au produit plutôt que de se fier au nom de la famille de résine.
Un film anti-buée rend-il un emballage respirant ?
Non. L'anti-buée modifie la façon dont l'humidité condensée apparaît sur la surface du film. L'échange gazeux dépend de la structure du film, de la surface, des perforations, des ouvertures, des soudures, de la température et de la géométrie de l'emballage.
Un seul motif de perforation peut-il fonctionner pour chaque fruit et légume ?
Non. L'échange gazeux et d'humidité requis varie selon le produit, la variété, l'état de coupe, la maturité, la masse de l'emballage, la température, l'espace de tête et le temps de distribution. Traiter le motif de perforation comme une variable d'essai soutenue par les données de respiration et d'emballage.
Quelles informations un acheteur doit-il envoyer avec une demande d'échantillon ?
Envoyer l'identité et l'état du produit, le format et les dimensions de l'emballage, le mode de contact, les contraintes du film et du rouleau, les détails de la machine, le profil de température, les besoins en ventilation et anti-buée, le marché cible, le temps de distribution prévu, les risques de défaillance connus et les critères d'acceptation écrits. Des photos ou des dessins peuvent clarifier la géométrie, mais ils ne remplacent pas les mesures ou les spécifications approuvées.
Une solution POF sûre commence par le produit et l'essai
Le film rétractable POF est mieux traité comme une plateforme d'emballage configurable plutôt que comme une réponse finie. Commencer par le produit, le profil de température, le format d'emballage et le mode de contact. Convertir ces entrées en exigences explicites pour l'échange gazeux et d'humidité, la perforation, l'anti-buée, le scellage, le rétrécissement, la protection mécanique et l'adaptation à la ligne. Ensuite, examiner les preuves de contact alimentaire spécifiques au produit et valider l'emballage complet à travers le process et la route de distribution prévus. Sans ces étapes, la clarté et un emballage serré restent des caractéristiques d'apparence, non une preuve de fraîcheur, de sécurité, de conformité ou de maturité commerciale.
Ressources connexes de Bestypack
- Quel est le meilleur film rétractable pour emballer les aliments ?
- Fournisseur de films rétractables en polyoléfine (POF)
- Film rétractable hydrosoluble en PVA
- Films rétractables POF vs PVC : La comparaison ultime
- De quelle taille de film rétractable POF ai-je besoin ?
- Le film rétractable POF est-il biodégradable ?
Ressources connexes de Bestypack
- Quel est le meilleur film rétractable pour emballer les aliments ?
- Fournisseur de films rétractables en polyoléfine (POF)
- Films rétractables POF vs PVC : La comparaison ultime
- De quelle taille de film rétractable POF ai-je besoin ?
- Film rétractable hydrosoluble en PVA
- Le film rétractable POF est-il biodégradable ?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German