
Le choix d’un film rétractable ne se résume pas simplement à une sélection de polymère ou d’épaisseur. Une spécification opérationnelle doit relier huit éléments : la construction, les dimensions, le retrait libre, la force de rétraction, la fenêtre de scellage et de tunnel, les performances mécaniques,, les performances optiques et la protection en utilisation finale. Chaque élément affecte les autres, de sorte qu’une valeur “ typique ” isolée prédit rarement un emballage fini. Les acheteurs doivent demander des données spécifiques à la méthode et aux conditions, puis confirmer le film candidat sur le produit réel et la ligne d’emballage avant approbation commerciale.
1. Matériau et construction des couches
Pour les allégations environnementales, comparez la conception avec les directives de l’EPA américaine. directives de recyclage de l’EPA américaine et le système de collecte local réel.
Pour les déclarations environnementales, comparez la conception conforme aux directives de recyclage de l’U.S. EPA et au système de collecte local réel.
Commencez par identifier ce qu’est réellement le film. “ Polyoléfine ”, “polyéthylène,”, ou “PVC” désigne une grande famille de polymères, et non une construction complète. Les films d’une même famille peuvent utiliser différents grades de résine, voies d’orientation, séquences de couches, traitements de surface, additifs glissants ou antibuée, procédés de réticulation et couches de scellage. Ces choix peuvent modifier le comportement de scellage, l’optique, la résistance, la réponse au retrait et la documentation réglementaire.
La comparaison utile n’est donc pas un simple classement des noms de polymères. Il s’agit d’une comparaison de constructions décrites de manière équivalente :
| Niveau d’identification | Ce qu’il indique à l’acheteur | Ce qui reste inconnu | Preuves à demander |
|---|---|---|---|
| Étiquette de famille de polymères | Une catégorie chimique large | Grade, séquence de couches, orientation, additifs et performances du film fini | Description complète du matériau et de la construction |
| Identifiant de grade ou de formulation | Quelle formulation commerciale est proposée | Si le rouleau fourni correspond à la construction et à l’épaisseur testées | Fiche technique actuelle et spécification produit spécifique |
| Description des couches et de la surface | Fonction des couches de scellage, de cœur, de peau, du traitement, du revêtement ou des surfaces imprimées | Résultats de test réels et adéquation au processus de l’acheteur | Ordre des couches, épaisseur totale, traitement de surface,, et rapports applicables. |
| Déclaration d’utilisation prévue | L’application et le marché considérés par le fournisseur | Performance sur le produit, la machine et la voie de distribution de l’acheteur | Limites d’utilisation, documentation du marché cible et échantillon approuvé |
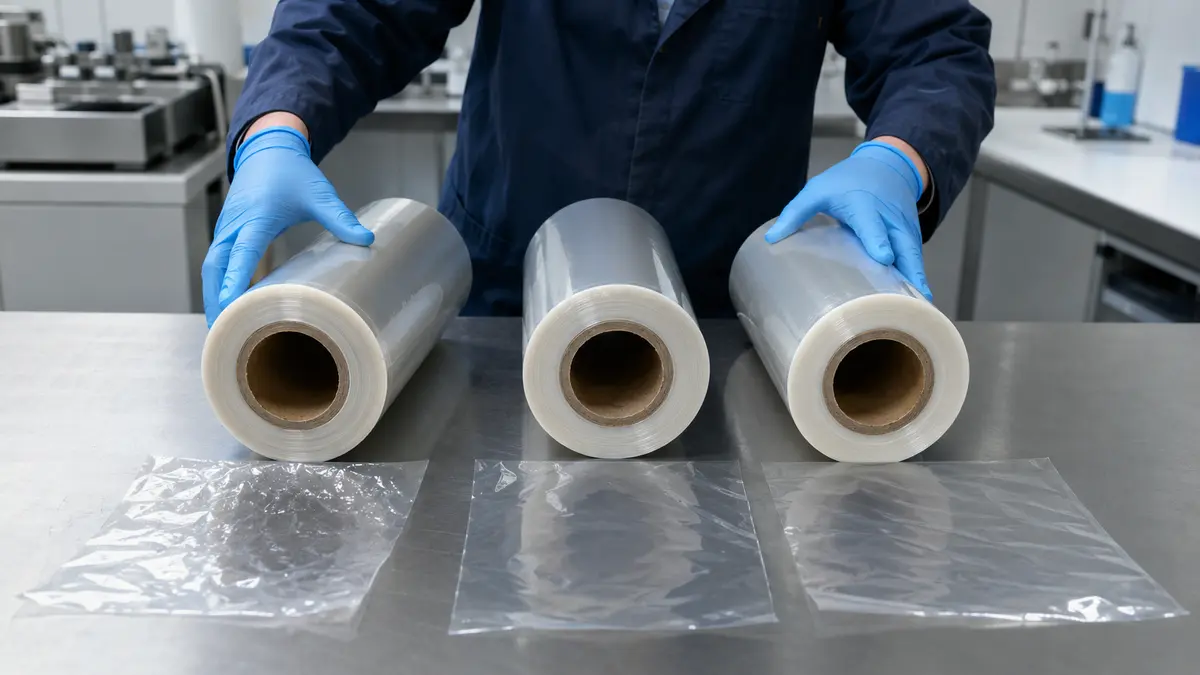
Ce dossier de construction est le parent de toute comparaison ultérieure. Un rapport d’essai pour un grade, une épaisseur, un ordre des couches, une surface ou un ensemble d’additifs différent ne doit pas être considéré comme une preuve pour le film proposé. L’identité du matériau seule ne peut pas non plus prouver le statut de contact alimentaire, la recyclabilité, la barrière, seal strength, ou les performances de l’emballage.
2. Épaisseur, dimensions et format du rouleau
L’épaisseur affecte l’utilisation du matériau et peut influencer la résistance, le transfert de chaleur, le scellage et la longueur du rouleau, mais elle ne doit pas être choisie selon le slogan “ plus épais est meilleur ”. La bonne épaisseur est la construction la plus légère qui répond aux exigences convenues de l’emballage et du processus avec une marge de fonctionnement acceptable. Comparez les candidats uniquement lorsque la base de mesure et la construction du film sont claires.
Une spécification d’achat doit indiquer :
- L’épaisseur nominale en micromètres ou en mils, la tolérance autorisée, le plan d’échantillonnage et la méthode de mesure. La norme ISO 4593 décrit le balayage mécanique pour les films non gaufrés ; une autre méthode convenue peut être nécessaire pour une surface différente.
- La largeur de la bande ou la largeur pliée en deux, la tolérance dimensionnelle, l’alignement du pli et toute variation de bord autorisée.
- Longueur du rouleau ou masse nette, diamètre intérieur et matériau du mandrin, winding direction, diamètre extérieur maximal, tolérance de raccordement et identification du rouleau.
- La planéité, le blocage, le télescopage, l’état des bords et les exigences de déroulement qui importent pour la machine.
- La plage de température de stockage, la protection contre la chaleur directe et la lumière du soleil, la rotation des stocks et le temps de conditionnement requis avant utilisation.
Important : La terminologie de l’épaisseur peut être mal comprise selon les marchés. Indiquez l’épaisseur SI, la base de conversion, la tolérance et la méthode de mesure sur la même spécification, plutôt que de vous fier uniquement à une étiquette “ gauge ”.
Les dimensions doivent également correspondre à l’équipement. Un rouleau qui répond aux objectifs de propriétés du film peut encore être inutilisable si le mandrin, le diamètre extérieur, la largeur de la bande, l’enroulement ou la politique de raccordement sont en conflit avec le dérouleur et les commandes. Confirmez ces champs avant la production d’un rouleau d’essai.
3. Retrait libre et équilibre MD/TD
Le retrait libre décrit la réduction dimensionnelle irréversible d’un échantillon non contraint après une exposition thermique définie. Pour une direction, le calcul de base est :
Retrait libre (%) = ((L0 − L1) / L0) × 100
où L0 est la longueur initiale de la jauge et L1 est la longueur après la procédure de chauffage et de refroidissement indiquée. Le résultat doit identifier la méthode d’essai, le conditionnement de l’échantillon, la température, le temps d’exposition et la direction. La norme ASTM D2732 couvre le retrait thermique linéaire non contraint à des températures d’échantillon données pour les films et feuilles dans son domaine d’application.
Les résultats dans le sens machine (MD) et le sens travers (TD) doivent être présentés côte à côte. Un film équilibré peut montrer une réponse similaire dans les deux directions, tandis qu’une construction orientée préférentiellement est conçue pour répondre différemment. Aucun des deux schémas n’est universellement meilleur. La géométrie de l’emballage, la position du scellage, l’excès de film et le risque de distorsion déterminent l’équilibre utile.
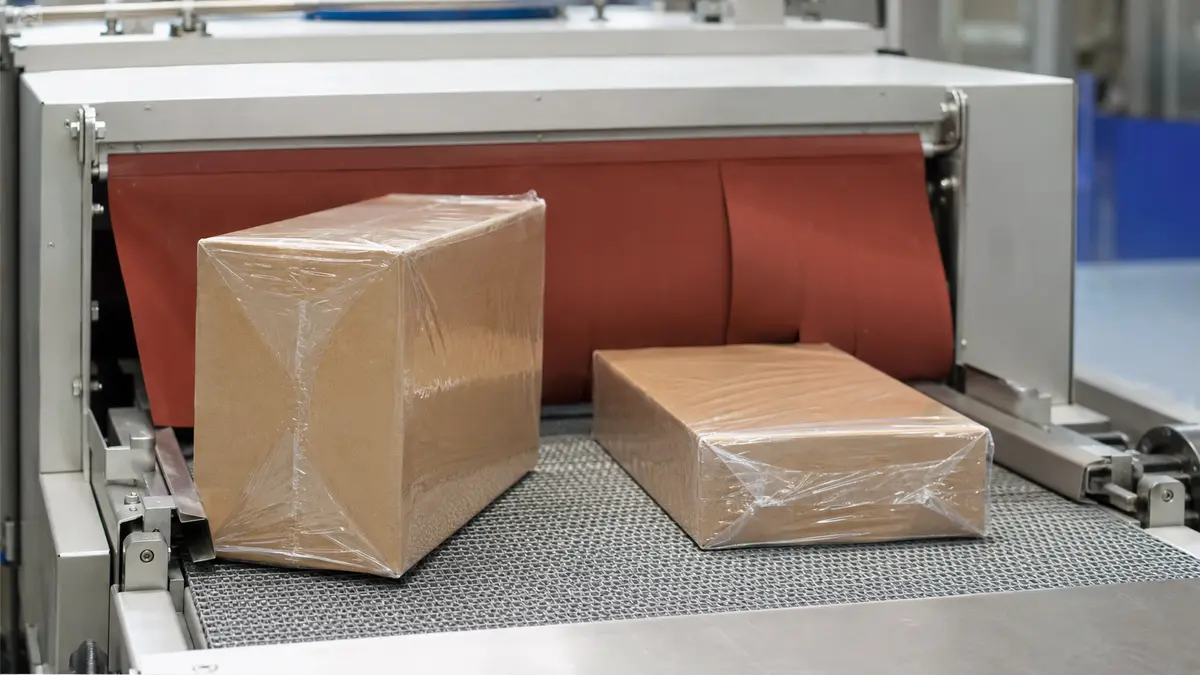
Un résultat unique tel que “ retrait de 60% ” masque la réponse en température. Demandez une courbe de retrait avec les valeurs MD et TD à des températures et un temps convenus, en utilisant la même préparation d’échantillon pour chaque point. Comparez ensuite cette courbe avec la plage de transfert de chaleur pratique du tunnel et la tolérance thermique du produit. Les données de retrait libre peuvent filtrer les candidats, mais elles n’incluent pas la contrainte du produit, des scellages, de l’air emprisonné, du contact avec le convoyeur ou du flux d’air non uniforme du tunnel. L’apparence finale nécessite toujours un essai d’emballage.
4. Force de rétraction et sensibilité du produit
La force de rétraction n’est pas le pourcentage de retrait. Elle décrit la force ou la contrainte développée lorsqu’un film orienté tente de se contracter tout en étant totalement ou partiellement retenu. L’ASTM D2838 inclut des procédures pour la tension de retrait et la contrainte de relaxation d’orientation ; ses procédures diffèrent selon la manière dont l’éprouvette est retenue ou autorisée à se rétracter avant la retenue. La procédure, la température, la direction, les dimensions de l’éprouvette et l’unité de rapport doivent accompagner la valeur.
La décision suit une chaîne de risques :
- Déclencheur : La chaleur libère l’orientation tandis que le film est contraint par un produit ou un lot.
- Cause : Le film développe une force en fonction de la construction, de la direction, de la température et du degré de mouvement autorisé.
- Conséquence possible : Un carton léger, une pile de papier, un plateau, une étiquette ou un emballage multiple délicat peut se déformer, s’écraser, se courber ou se déplacer. Une contention trop faible peut également laisser un lot instable.
- Direction du contrôle : Définissez la sensibilité du produit, comparez les données de force dans la même procédure et à la même température, et observez les dimensions et les dommages lors d’un essai en ligne..
Avertissement : Il n’existe pas de valeur universelle “ bonne ” de force de rétraction. Une valeur adaptée à des composants métalliques rigides peut être inacceptable pour un carton mince en papier, et les résultats de différentes procédures D2838 ou températures ne sont pas directement interchangeables.
Enregistrez à la fois l’apparence de l’emballage et le changement dimensionnel du produit après le retrait et après une période de conditionnement convenue. Cela rend la décision d’acceptation relative au système emballé, et non à la valeur du film isolée.
5. Fenêtre opérationnelle de scellage et de tunnel
Un film robuste doit fonctionner dans une gamme de conditions, et non à un seul point de réglage fragile. La fenêtre de travail inclut l’étape de formation du scellage, le transport du film, l’exposition à la chaleur, le flux d’air, le refroidissement et le.
- Documentez la ligne et le produit. Enregistrez le type de scelleuse, l’élément de scellage, l’état des mâchoires ou du fil, la pression lorsqu’elle est contrôlée, le temps de maintien ou la vitesse de cycle, les zones du tunnel, la disposition du flux d’air, la vitesse de la bande, la perforation, la géométrie de l’emballage et la limite thermique du produit.
- Définir les conditions du test d'étanchéité. Réaliser des soudures sur une plage prévue tout en maintenant les autres variables constantes. Enregistrer les surfaces soudées, le réglage de température ou d'énergie, la pression, le temps de maintien, le temps de refroidissement, la largeur de l'éprouvette, la technique de pelage et le mode de défaillance.
- Évaluer la résistance et la continuité de la soudure. L'ASTM F88/F88M mesure la force nécessaire pour séparer une bande d'essai contenant une soudure et identifie le mode de défaillance. Utiliser la technique convenue de manière cohérente ; ne pas traiter le résultat comme une preuve d'intégrité d'étanchéité.
- Cartographier la fenêtre du tunnel. Ajuster systématiquement la température, le flux d'air et la vitesse du convoyeur. Noter les plis, les oreilles de chien, les brûlures, le gonflement, l'ouverture de la soudure, la déformation du produit et l'ajustement global selon une méthode préalablement convenue.
- Mettre en défi la variation normale. Répéter à des réglages pratiques bas, nominaux et élevés, avec des températures de produit et des positions de rouleau représentatives. Confirmer que les emballages acceptables ne se limitent pas à un seul point instable.
- Verrouiller le dossier d'approbation. Conserver l'identifiant du film, les détails du rouleau et de l'échantillon, les réglages, les résultats d'acceptation et les échantillons d'emballage approuvés.
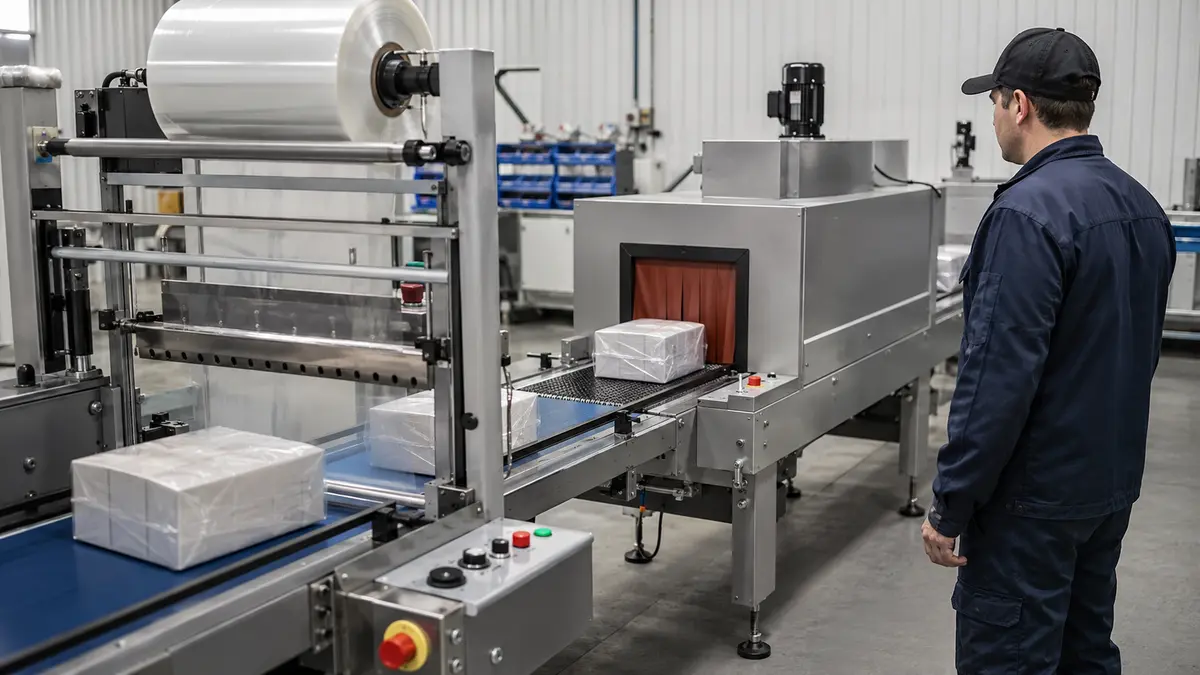
Important : Les réglages recommandés par le fournisseur sont des points de départ. L’étalonnage des chauffages, le flux d’air, la vitesse de ligne, la géométrie de scellage, les conditions ambiantes, film thickness, et la capacité thermique du produit peuvent modifier le résultat.
La fenêtre d'approbation doit être suffisamment large pour la variation normale de production tout en protégeant le produit. Si le processus nécessite une chaleur extrême ou produit fréquemment des soudures faibles, des brûlures ou des plis, examiner l'adéquation film-ligne-produit plutôt que de compenser indéfiniment avec un seul réglage.
6. Performance en perforation, déchirure, traction et impact
“La ” résistance » est trop vague pour une spécification utile. Un film peut résister à une charge de traction lente mais initier une déchirure à une entaille, ou survivre à une méthode d'impact mais échouer contre un coin de produit tranchant. Sélectionner une méthode représentative du risque, puis rapporter l'épaisseur du film, la direction de l'éprouvette, le conditionnement, la vitesse, la géométrie, les unités et la définition de la défaillance.
| Question de propriété | Ce que le résultat peut aider à décrire | Contrôles de comparaison essentiels | Ce qu'il ne prouve pas |
|---|---|---|---|
| Résistance à la traction et l’allongement, | Réponse à une charge de traction contrôlée ; l'ISO 527-3 spécifie les conditions de test pour les films et feuilles dans son domaine d'application | Édition de la méthode, géométrie de l'éprouvette, vitesse de test, épaisseur, sens MD/TD, conditionnement | Résistance à la perforation ou la survie de l’emballage fini, |
| Résistance à la déchirure | Comportement de propagation ou d'initiation selon la méthode de déchirure choisie | Méthode de déchirure exacte, direction, épaisseur, entaille ou préparation de l'éprouvette | la résistance aux chocs, ou l’intégrité du scellage. |
| Résistance à la perforation | Réponse à une sonde avec une géométrie et une vitesse définies | Forme de la sonde, vitesse, serrage, épaisseur, conditionnement, unités de force/énergie | Performance contre chaque bord de produit réel |
| Résultat d'impact par fléchette ou autre | Défaillance sous une configuration d'impact spécifiée | Méthode, géométrie de la fléchette, condition de chute, épaisseur, conditionnement, critère de défaillance | Équivalence avec une méthode d'impact différente ou validation de transport |
Les variations d'épaisseur peuvent affecter les résultats, mais l'épaisseur seule n'est pas un modèle de performance. La qualité de la résine, l'orientation, la structure des couches, les zones de soudure, la géométrie de l'emballage et les contraintes post-rétraction comptent également. Éviter de comparer un résultat normalisé par l'épaisseur avec un résultat non normalisé, sauf si la méthode et l'interprétation le permettent.
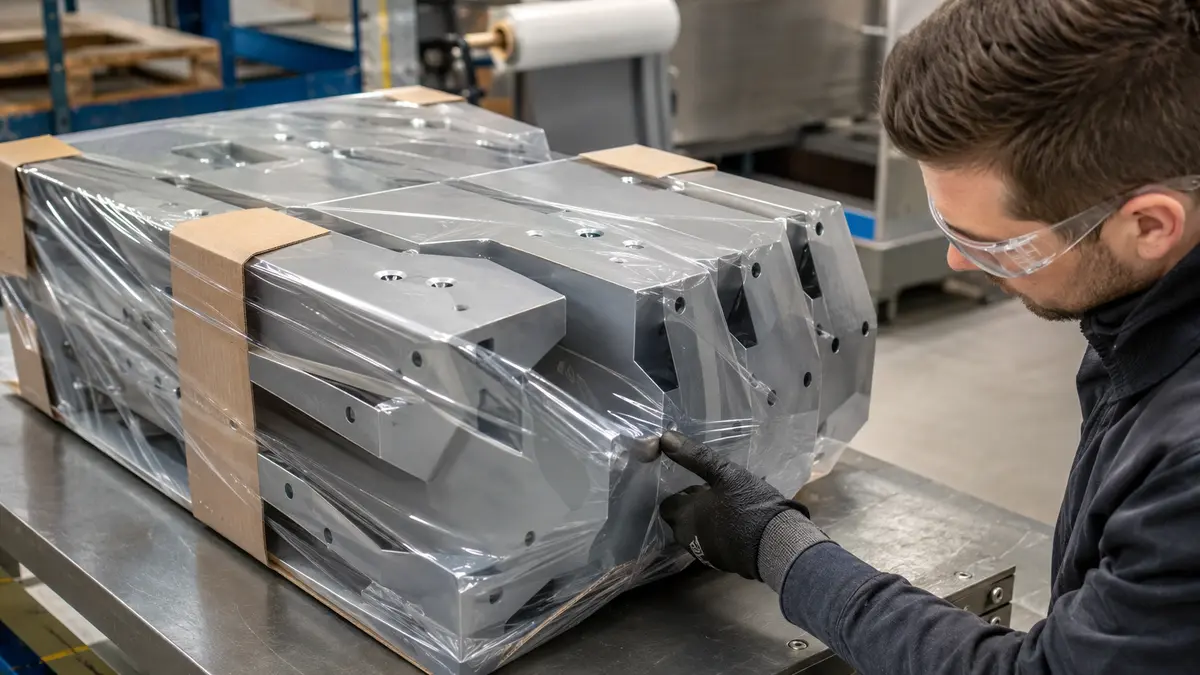
Terminer par un défi au niveau de l'emballage représentant les bords tranchants réels, la manipulation, les vibrations, l'abrasion et la distribution. Les tests de film aident à contrôler le matériau entrant ; ils ne valident pas automatiquement le système d'emballage complet.
7. Performance en clarté, trouble et antibuée
Les exigences optiques doivent commencer par la tâche de visualisation. Un emballage de vente au détail qui doit montrer des caractères fins à travers le film a une exigence différente d'un colis de transport opaque. “ Clair ” est donc une spécification incomplète. L'ASTM D1003 couvre le trouble et la transmittance lumineuse pour les plastiques essentiellement transparents, mais la méthode, la procédure, l'état de l'éprouvette et l'épaisseur doivent encore être rapportés.
| Scénario d'utilisation | Risque visuel principal | Preuves à demander | Limite d'acceptation |
|---|---|---|---|
| Présentation en vente au détail dans des conditions ambiantes sèches | Trouble, distorsion, plis, différence de brillance ou défauts visibles | Données de trouble/transmittance selon la méthode convenue, plus un échantillon d'emballage approuvé | Définir la distance de visualisation, l'éclairage, l'arrière-plan et la limite de défaut |
| Produit réfrigéré entrant dans un environnement humide | La condensation obscurcit le produit même lorsque le trouble du film sec est faible | Défi antibuée convenu avec température, humidité, durée, côté du film et méthode de notation | Définir le temps de vision claire minimal et le motif de gouttelettes autorisé |
| Emballage rétractable imprimé ou décoré | Distorsion ou changements de surface après rétraction | Géométrie de l'illustration, description du côté imprimé, courbe de rétraction, preuve d'adhérence de l'encre et essai en ligne | Approuver la couleur, le repérage, la distorsion et l'adhérence sur l'emballage fini |
| Colis industriel | L'apparence optique peut être secondaire par rapport aux besoins d'inspection | Seulement la visibilité et la détection des défauts requises par l'opération | Ne pas payer pour un objectif optique non défini |
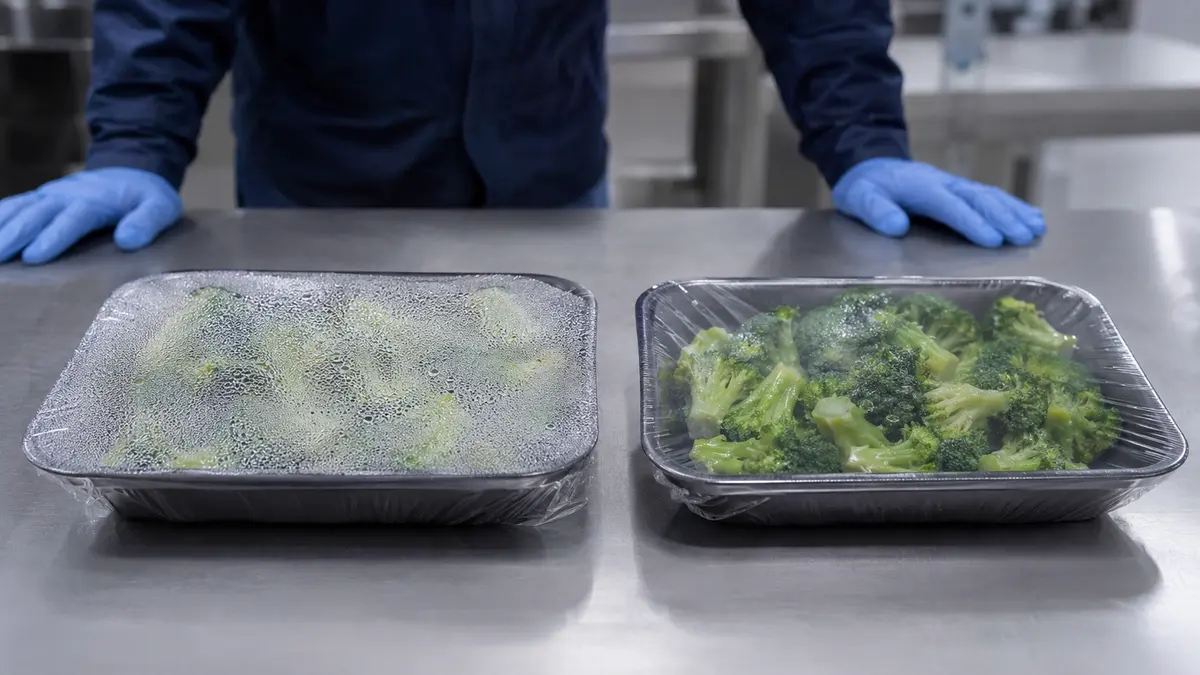
L'antibuée est une question de surface et de condition d'utilisation, pas un synonyme de faible trouble. La chimie des additifs, l'orientation de surface, le stockage, le temps, les cycles de température et la contamination peuvent affecter le résultat. Indiquer quel côté du film fait face au produit et tester la séquence de condensation réelle. Une démonstration initiale ne doit pas être décrite comme une performance permanente, sauf si le vieillissement convenu et les conditions d'utilisation soutiennent cette conclusion.
8. Protection en fin d'utilisation et conformité
Le dernier élément demande ce que l’emballage doit.
Clore la spécification par :
- La sensibilité du produit à l'humidité, à l'oxygène, à la perte ou à l'absorption d'arômes, à la lumière, à l'abrasion, à la contamination et à la chaleur.
- Objectifs OTR ou WVTR uniquement lorsque cela est pertinent, avec la méthode, la température, l'humidité relative, l'épaisseur, le côté testé, le gaz, les unités et la construction de l'échantillon. Les normes ASTM D3985 et ASTM F1249 couvrent des méthodes spécifiques de transmission de l'oxygène et de la vapeur d'eau ; aucune ne fournit un objectif universel.
- Tout objectif d'odeur ou d'arôme défini par un protocole analytique ou sensoriel convenu, plutôt qu'une étiquette non étayée de “ barrière aux odeurs ”.
- Le pays ou le marché cible, le type d'aliment le cas échéant, le contact direct ou indirect, la durée du contact, la température d'utilisation, ainsi que toute condition de transformation ou de réchauffage.
- Déclarations, autorisations, rapports de migration ou autres documents spécifiques au produit et à la construction, applicables à ce marché et à cette utilisation. Les voies d'autorisation de la FDA américaine et le règlement UE n° 10/2011 sont des cadres spécifiques à l'utilisation et à la substance, et non des approbations génériques de produits.
- Limites de stockage en rouleau, base de la durée de conservation, plan d'échantillonnage, exigences de contrôle des modifications, traçabilité et critères de requalification.
- Un essai final en ligne et sur emballage utilisant un produit représentatif, un équipement, des conditions de distribution et des échantillons d'approbation conservés.
Avertissement : N'acceptez pas les mentions “ qualité alimentaire ”, “ approuvé FDA ”, “ conforme UE ”, “haute barrière, ” “ recyclable ” ou une allégation de durée de conservation sans vérifier le produit exact, la construction, le marché, les conditions d'utilisation, la méthode d'essai, la portée du rapport et les documents justificatifs actuels.
Pris ensemble, ces huit éléments transforment une demande de film vague en une.
Ressources connexes de Bestypack
- Comparaison entre la housse étirable et la housse rétractable
- Film rétractable PE Fabricant de film rétractable en polyéthylène
- Film rétractable vs. Film étirable : Quelle est la différence ?
- Différences entre les polyoléfines, le PVC et le polyéthylène
- Film rétractable POF antibuée
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German