
수축 필름을 선택하는 것은 단순히 폴리머나 두께를 고르는 문제가 아닙니다. 실용적인 사양은 구조, 치수, 자유 수축률, 수축력, 밀봉 및 터널 작업 범위, 기계적 성능, 광학 성능, 최종 사용 보호라는 여덟 가지 요소를 연결해야 합니다. 각 요소는 다른 요소에 영향을 미치므로, 고립된 “일반적인” 값만으로는 완성된 포장을 예측하기 어렵습니다. 구매자는 방법 및 조건별 데이터를 요청한 후, 상업적 승인 전에 실제 제품과 포장 라인에서 후보 필름을 확인해야 합니다.
1. 재료 및 층 구조(Material and Layer Construction)
환경 관련 주장의 경우, 해당 설계를 미국 EPA의 기준과 비교하십시오. 재활용 지침 및 실제 지역 수거 시스템과 비교하십시오.
환경 관련 주장을 위해, 미국 EPA의 재활용 지침 및 실제 지역 수거 시스템을 고려한 설계.
먼저 필름이 실제로 무엇인지 식별하는 것부터 시작하십시오. “폴리올레핀”, “폴리에틸렌,” 또는 “PVC”따라서 유용한 비교는 단순한 폴리머 이름의 순위 비교가 아닙니다. 동등하게 설명된 구성 간의 비교여야 합니다:.
- 폴리머 계열 라벨
| - 등급 또는 배합 식별자 | - 층 및 표면 설명 | - 사용 목적 선언 | 성능 비교 전에 수축 필름 구성을 검토하는 개념도. |
|---|---|---|---|
| 이 구성 기록은 이후 모든 비교의 근간이 됩니다. 다른 등급, 두께, 층 순서, 표면 또는 첨가제 패키지에 대한 시험 보고서는 제공된 필름의 증빙 자료로 사용되어서는 안 됩니다. 재료 자체의 동일성만으로는 식품 접촉 적합성, 재활용성, 차단성, 밀봉 강도 또는 패키지 성능을 입증할 수 없습니다. | 2. 두께(Gauge), 치수 및 롤 형식 | 두께는 재료 사용량에 영향을 미치며 강도, 열 전달, 밀봉 및 롤 길이에 영향을 줄 수 있지만, "두꺼울수록 좋다"는 슬로건으로 선택해서는 안 됩니다. 적절한 두께는 합의된 패키지 및 공정 요구 사항을 허용 가능한 작동 여유도 내에서 충족하는 가장 가벼운 구조입니다. 측정 기준과 필름 구성이 명확할 때만 후보를 비교하십시오. | 구매 사양에는 다음 사항이 명시되어야 합니다: |
| 두께 관련 용어는 시장에 따라 오해될 수 있습니다. "게이지(gauge)" 라벨에만 의존하지 말고 SI 단위 두께, 변환 기준, 공차 및 측정 방법을 동일한 사양에 명시하십시오. | 치수는 또한 장비에 적합해야 합니다. 필름 특성 목표를 충족하는 롤이라도 코어, 외경, 웹 폭, 권취 방식 또는 스플라이스 정책이 언와인더 및 제어 시스템과 충돌하면 사용할 수 없습니다. 시험 롤이 생산되기 전에 이러한 항목을 확인하십시오. | 3. 자유 수축률 및 MD/TD 균형 | 자유 수축률은 정의된 열 노출 후 구속되지 않은 시편의 비가역적 치수 감소를 설명합니다. 한 방향에 대한 기본 계산은 다음과 같습니다: |
| 기계 방향(MD)과 횡방향(TD) 결과는 함께 제시되어야 합니다. 균형 잡힌 필름은 두 방향에서 유사한 반응을 보일 수 있는 반면, 우선적으로 배향된 구조는 다르게 반응하도록 설계됩니다. 어느 패턴이 절대적으로 더 좋다고 할 수는 없습니다. 패키지 형상, 밀봉 위치, 여분 필름 및 변형 위험이 유용한 균형을 결정합니다. | "60% 수축률"과 같은 단일 결과는 온도에 따른 반응을 숨깁니다. 합의된 온도와 시간에서 MD 및 TD 값을 포함한 수축 곡선을 요청하고, 각 지점에 대해 동일한 시편 준비 방법을 사용하십시오. 그런 다음 해당 곡선을 터널의 실제 열 전달 범위 및 제품의 내열성과 비교하십시오. 자유 수축률 데이터는 후보를 선별할 수 있지만, 제품, 밀봉부, 갇힌 공기, 컨베이어 접촉 또는 불균일한 터널 기류로 인한 구속은 포함하지 않습니다. 완성된 외관은 여전히 패키지 시험을 통해 확인해야 합니다. | 실제 패키지와 터널에서 수축 반응을 확인해야 하는 이유에 대한 개념도. | 층 순서, 총 두께, 표면 처리, 및 해당 보고서 |
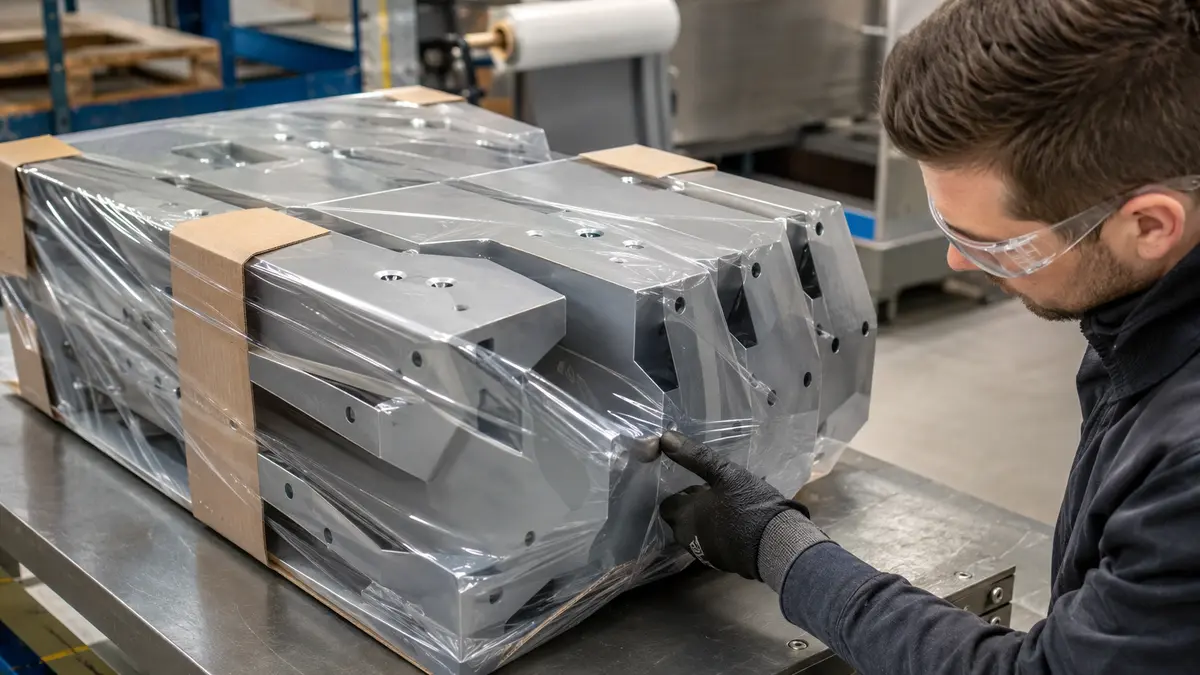
| 수축력은 수축률과 다릅니다. 이는 배향된 필름이 완전히 또는 부분적으로 구속된 상태에서 수축하려고 할 때 발생하는 힘 또는 응력을 설명합니다. ASTM D2838은 수축 장력 및 배향 이완 응력에 대한 절차를 포함하며, 그 절차는 시편이 구속되는 방식 또는 구속 전에 수축이 허용되는 방식에 따라 다릅니다. 값에는 절차, 온도, 방향, 시편 치수 및 보고 단위가 함께 명시되어야 합니다. | 결정은 위험 체인을 따릅니다: | 수축력에 대한 제품 민감도를 확인하는 개념도. | 보편적으로 "좋은" 수축력 수치는 없습니다. 단단한 금속 부품에 적합한 값은 얇은 종이 골판지 상자에는 허용되지 않을 수 있으며, 다른 D2838 절차 또는 온도에서 얻은 결과는 직접 상호 교환할 수 없습니다. |
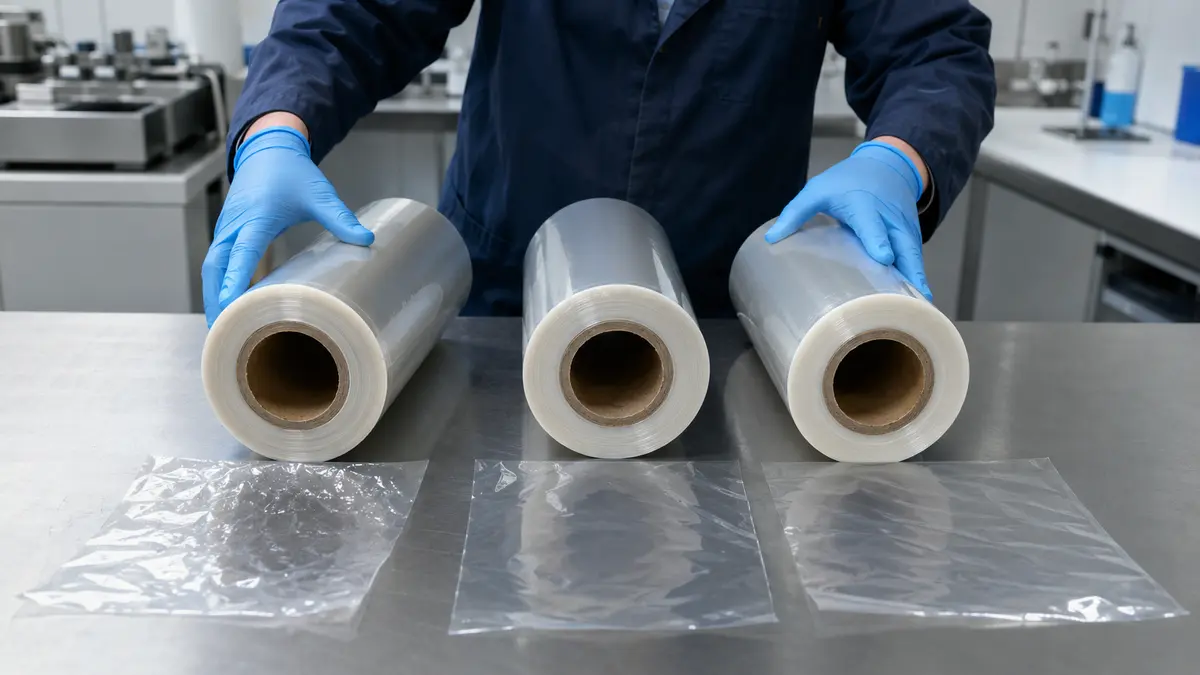
이 구조 기록은 이후 모든 비교의 근간이 됩니다. 다른 등급, 두께, 층 순서, 표면 또는 첨가제 패키지에 대한 시험 보고서는 제공된 필름의 증거로 간주되어서는 안 됩니다. 재료 식별만으로는 식품 접촉 적합성, 재활용 가능성, 차단성, 실링 강도, 또는 포장 성능을 입증할 수 없습니다.
견고한 필름은 하나의 취약한 설정점이 아닌 다양한 조건에서 작동할 수 있어야 합니다. 작업 범위에는 밀봉 형성 단계, 필름 이송, 열 노출, 기류, 냉각 및 제품 자체의 반응이 포함됩니다. 통제된 순서를 통해 이를 설정하십시오:
Thickness affects material usage and can influence strength, heat transfer, sealing, and roll length, but it should not be selected by the slogan “thicker is better.” The right gauge is the lightest construction that meets the agreed package and process requirements with an acceptable operating margin. Compare candidates only when the measurement basis and film construction are clear.
A purchase specification should state:
- Nominal thickness in micrometres or mils, the permitted tolerance, the sampling plan, and the measurement method. ISO 4593 describes mechanical scanning for non-embossed film; another agreed method may be needed for a different surface.
- Web width or centre-fold width, dimensional tolerance, fold alignment, and any allowable edge variation.
- 롤 길이 또는 순 중량, 코어 내경 및 재질, 권취 방향, 최대 외경, 스플라이스 허용 범위, 및 롤 식별 정보.
- Flatness, blocking, telescoping, edge condition, and unwind requirements that matter to the machine.
- Storage temperature range, protection from direct heat and sunlight, inventory rotation, and the conditioning time required before use.
중요: Gauge terminology can be misunderstood across markets. Put the SI thickness, conversion basis, tolerance, and measurement method on the same specification instead of relying on a “gauge” label alone.
Dimensions must also fit the equipment. A roll that meets film-property targets can still be unusable if the core, outside diameter, web width, winding, or splice policy conflicts with the unwinder and controls. Confirm these fields before a trial roll is produced.
3. Free Shrink and MD/TD Balance
Free shrink describes the irreversible dimensional reduction of an unrestrained specimen after a defined heat exposure. For one direction, the basic calculation is:
Free shrink (%) = ((L0 − L1) / L0) × 100
where L0 is the initial gauge length and L1 is the length after the stated heating and cooling procedure. The result must identify the test method, specimen conditioning, temperature, exposure time, and direction. ASTM D2732 covers unrestrained linear thermal shrinkage at given specimen temperatures for film and sheeting within its stated scope.
Machine direction (MD) and transverse direction (TD) results belong side by side. A balanced film may show a similar response in both directions, while a preferentially oriented construction is designed to respond differently. Neither pattern is universally better. Package geometry, seal position, excess film, and the risk of distortion determine the useful balance.
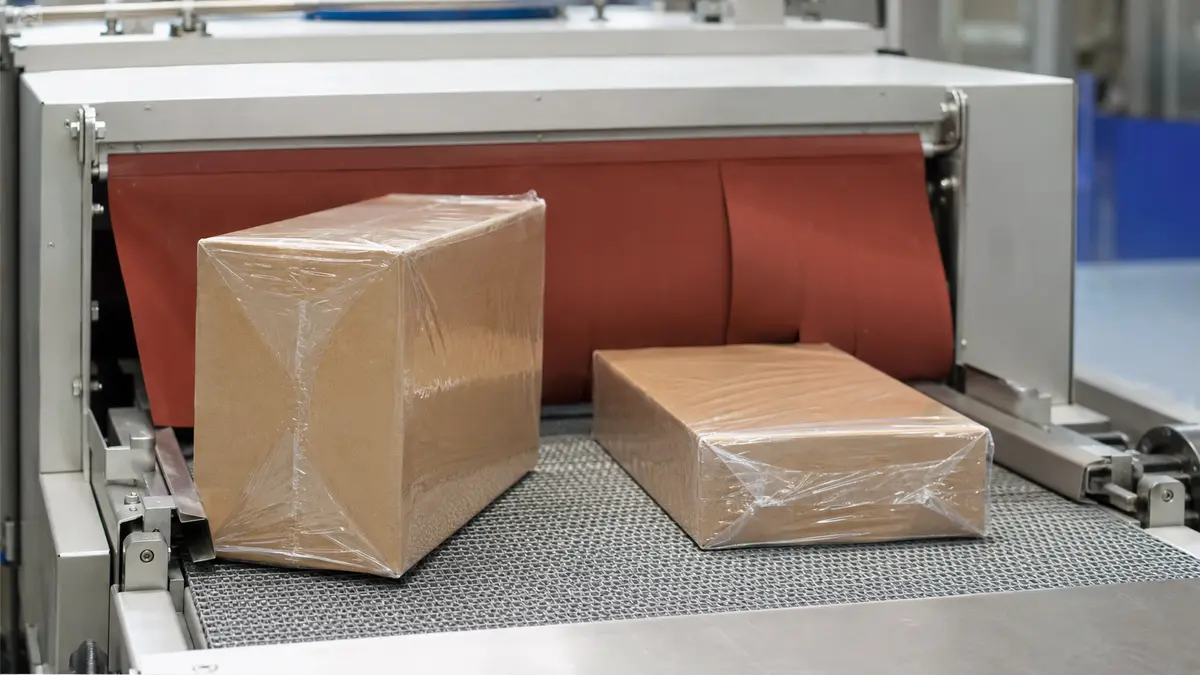
A single result such as “60% shrink” hides the temperature response. Request a shrink curve with MD and TD values at agreed temperatures and time, using the same specimen preparation for each point. Then compare that curve with the tunnel’s practical heat-transfer range and the product’s heat tolerance. Free-shrink data can screen candidates, but it does not include restraint from the product, seals, trapped air, conveyor contact, or nonuniform tunnel airflow. Finished appearance still requires a package trial.
4. Shrink Force and Product Sensitivity
수축력 은 수축률이 아닙니다. 이는 배향된 필름이 전체 또는 부분적으로 구속된 상태에서 수축하려고 할 때 발생하는 힘 또는 응력을 설명합니다. ASTM D2838에는 수축 장력 및 배향 완화 응력에 대한 절차가 포함되어 있으며, 시편이 구속되거나 구속 전에 수축하도록 허용되는 방식이 절차마다 다릅니다. 값에는 절차, 온도, 방향, 시편 치수 및 보고 단위가 함께 제공되어야 합니다.
The decision follows a risk chain:
- Trigger: Heat releases orientation while the film is constrained by a product or bundle.
- 원인: The film develops force as a function of construction, direction, temperature, and the degree of permitted movement.
- Possible consequence: A light carton, paper stack, tray, label, or delicate multipack can bow, crush, curl, or shift. Too little containment may also leave a bundle unstable.
- Control direction: 제품의 민감도를 정의하고, 동일한 절차와 온도에서 힘 데이터를 비교하며, line trial.
경고: There is no universal “good” shrink-force number. A value suitable for rigid metal components may be unacceptable for a thin paperboard carton, and results from different D2838 procedures or temperatures are not directly interchangeable.
Record both package appearance and product dimensional change after shrinking and after an agreed conditioning period. That makes the acceptance decision about the packaged system, not the film value in isolation.
5. Seal and Tunnel Operating Window
동안 치수와 손상을 관찰하십시오. 견고한 필름은 하나의 취약한 설정점이 아닌 다양한 조건에서 작동해야 합니다. 작업 범위에는 밀봉 성형 단계, 필름 이송, 열 노출, 기류, 냉각 및.
- Document the line and product. 실러 타입, 실링 요소, 조(jaw) 또는 와이어 상태, 압력(제어되는 경우), 체류 시간(dwell) 또는 사이클 속도, 터널 존, 기류 배열, 벨트 속도, 천공, 패키지 형상, 제품 열 한계를 기록하십시오.
- 실 테스트 조건을 정의하십시오. 다른 변수는 일정하게 유지하면서 계획된 범위에 걸쳐 실을 제작하십시오. 실링된 표면, 온도 또는 에너지 설정, 압력, 체류 시간, 냉각 시간, 시편 폭, 박리 기술 및 파손 모드를 기록하십시오.
- 실 강도 및 연속성을 선별하십시오. ASTM F88/F88M은 실을 포함하는 테스트 스트립을 분리하는 데 필요한 힘을 측정하고 파손 모드를 식별합니다. 합의된 기술을 일관되게 사용하십시오. 결과를 누설 무결성의 증거로 취급하지 마십시오.
- 터널 윈도우를 매핑하십시오. 온도, 기류 및 컨베이어 속도를 체계적으로 조정하십시오. 주름, 도그 이어(dog-ears), 용융 관통(burn-through), 풍선 현상(ballooning), 실 개방, 제품 변형 및 전체적인 적합성을 사전 합의된 방법으로 평가하십시오.
- 정상적인 변동에 도전하십시오. 실질적인 저, 중, 고 설정에서 대표적인 제품 온도 및 롤 위치를 사용하여 반복하십시오. 허용 가능한 포장이 단일 불안정 지점에 국한되지 않음을 확인하십시오.
- 승인 기록을 확정하십시오. 필름 식별자, 롤 및 샘플 세부 정보, 설정, 승인 결과 및 승인된 포장 샘플을 보관하십시오.
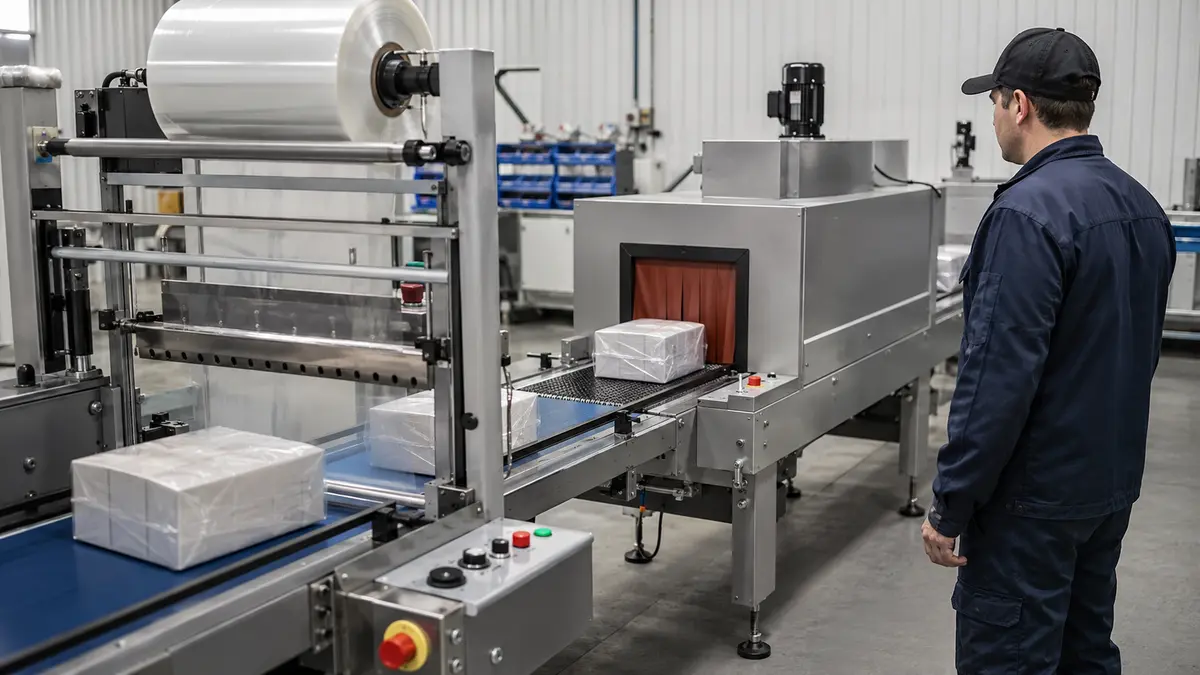
중요: 가 포함됩니다. 공급업체 권장 설정은 출발점에 불과합니다. 히터 교정, 기류, 라인 속도, 밀봉 형상, 주변 조건, PET는 기존 재활용 시스템에서 인정된 폴리머이지만, 이 사실이 모든 PET 필름 또는 PET 함유 라미네이트가 모든 시장에서 재활용 가능하다는 것을 의미하지는 않습니다. 형식, 치수, 수거 접근성, 선별, 잉크, 코팅, 접착제, 금속 증착, 라벨, 마개 및 기타 폴리머는 목표 흐름과의 호환성에 영향을 미칠 수 있습니다. 따라서 APR 및 RecyClass 지침은 폴리머 이름만이 아닌 포장 특징 및 시험 프로토콜을 평가합니다., 및 제품 열용량에 따라 결과가 달라질 수 있습니다.
승인 윈도우는 제품을 보호하면서 정상적인 생산 변동을 수용할 수 있을 만큼 충분히 넓어야 합니다. 공정이 극심한 열을 필요로 하거나 빈번한 약한 실, 화상 또는 주름을 발생시키는 경우, 하나의 설정으로 무기한 보상하기보다는 필름-라인-제품 조합을 조사하십시오.
6. 천공, 인열, 인장 및 충격 성능
“강도”는 유용한 사양을 정의하기에는 너무 모호합니다. 필름은 느린 인장 하중에는 저항하지만 작은 흠집에서 인열이 시작될 수 있으며, 한 충격 방법에서는 견디지만 날카로운 제품 모서리에는 실패할 수 있습니다. 위험 요소를 대표하는 방법을 선택한 후, 필름 두께, 시편 방향, 컨디셔닝, 속도, 형상, 단위 및 파손 정의를 보고하십시오.
| 특성 질문 | 결과가 설명하는 데 도움이 되는 사항 | 필수 비교 대조군 | 입증하지 못하는 사항 |
|---|---|---|---|
| 인장 강도 및 신율 | 제어된 인장 하중에 대한 반응; ISO 527-3은 그 범위 내에서 필름 및 시트 테스트 조건을 명시함 | 방법 에디션, 시편 형상, 테스트 속도, 두께, MD/TD, 컨디셔닝 | 내천공성 또는 완제품 포장 생존성 |
| 인열 저항성 | 선택된 인열 방법 하에서의 전파 또는 개시 거동 | 정확한 인열 방법, 방향, 두께, 노치 또는 시편 준비 | 내충격성 또는 밀봉 무결성 |
| 내천공성 | 정의된 형상과 속도를 가진 탐침에 대한 반응 | 탐침 형상, 속도, 클램핑, 두께, 컨디셔닝, 힘/에너지 단위 | 모든 실제 제품 모서리에 대한 성능 |
| 다트 또는 기타 충격 결과 | 특정 충격 구성 하에서의 파손 | 방법, 다트 형상, 낙하 조건, 두께, 컨디셔닝, 파손 기준 | 다른 충격 방법 또는 운송 검증과의 동등성 |
게이지 변화는 결과에 영향을 미칠 수 있지만, 두께만으로는 성능 모델이 아닙니다. 수지 등급, 배향, 층 구조, 실 영역, 패키지 형상 및 수축 후 응력도 중요합니다. 방법과 해석이 허용하지 않는 한, 두께로 정규화된 결과와 정규화되지 않은 결과를 비교하지 마십시오.
실제 날카로운 모서리, 취급, 진동, 마모 및 유통을 대표하는 패키지 수준의 검증으로 마무리하십시오. 필름 테스트는 입고 자재 관리에 도움이 되지만, 완성된 포장 시스템을 자동으로 검증하지는 않습니다.
7. 투명도, 헤이즈 및 안개 방지 성능
광학 요구 사항은 관찰 작업으로부터 시작되어야 합니다. 필름을 통해 작은 글씨를 보여야 하는 소매 포장은 불투명한 운송 번들과 요구 사항이 다릅니다. 따라서 “투명함”은 불완전한 사양입니다. ASTM D1003은 기본적으로 투명한 플라스틱에 대한 헤이즈 및 광선 투과율을 다루지만, 방법, 절차, 시편 상태 및 두께도 여전히 보고되어야 합니다.
| 사용 시나리오 | 주요 시각적 위험 | 성능 비교 전에 수축 필름 구성을 검토하는 개념도. | 허용 기준 |
|---|---|---|---|
| 건조한 주변 조건에서의 소매 전시 | 헤이즈, 왜곡, 주름, 광택 불일치 또는 가시적 결함 | 합의된 방법에 따른 헤이즈/투과율 데이터 및 승인된 포장 샘플 | 관찰 거리, 조명, 배경 및 결함 한계 정의 |
| 습한 환경으로 이동하는 냉각 제품 | 건조 필름 헤이즈가 낮더라도 결로가 제품을 가림 | 온도, 습도, 지속 시간, 필름 면 및 평가 방법이 포함된 합의된 안개 방지 챌린지 | 최소 투명 시간 및 허용되는 물방울 패턴 설정 |
| 인쇄 또는 장식된 수축 포장 | 수축 후 왜곡 또는 표면 변화 | 아트워크 형상, 인쇄면 설명, 수축 곡선, 잉크/접착 증거 및 라인 시험 | 완성된 포장에서 색상, 등록, 왜곡 및 접착 승인 |
| 산업용 번들 | 광학적 외관은 검사 요구 사항에 부차적일 수 있음 | 작업에 필요한 가시성 및 결함 검출만 해당 | 정의되지 않은 광학 목표에 비용을 지불하지 마십시오 |
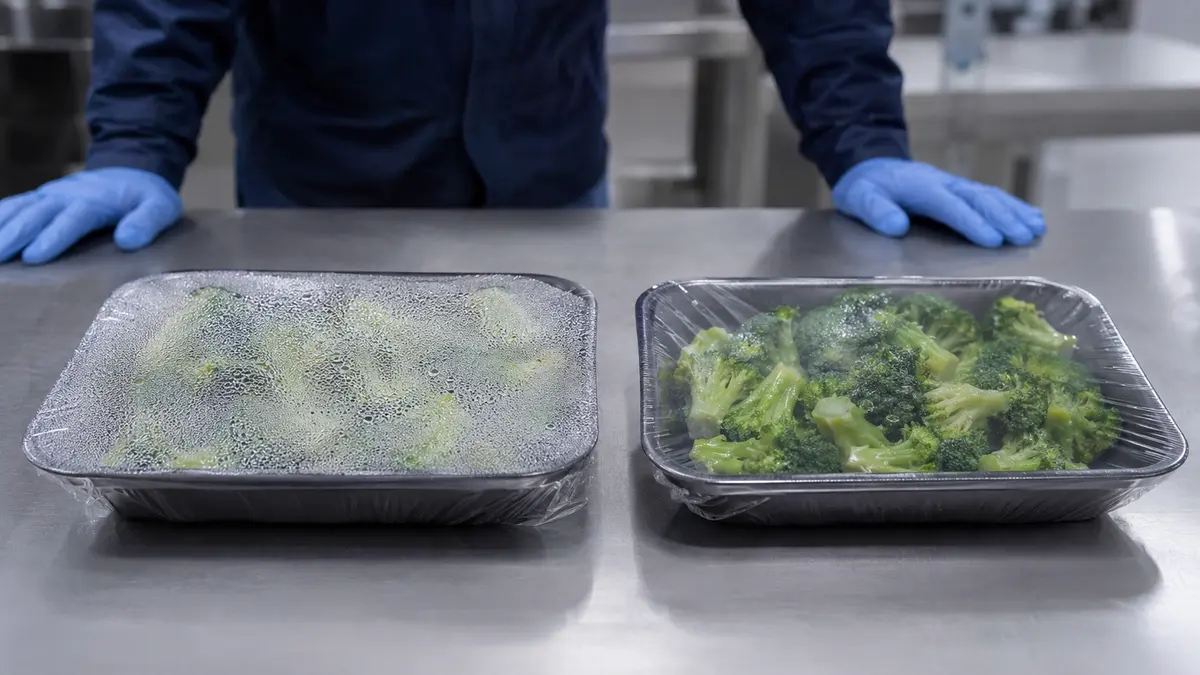
안개 방지는 표면 및 사용 조건의 문제이지, 낮은 헤이즈의 동의어가 아닙니다. 첨가제 화학, 표면 배향, 보관, 시간, 온도 순환 및 오염이 결과에 영향을 미칠 수 있습니다. 어떤 필름 면이 제품을 향하는지 명시하고 실제 결로 순서를 테스트하십시오. 합의된 노화 및 사용 조건이 해당 결론을 뒷받침하지 않는 한, 초기 시연을 영구적인 성능으로 설명해서는 안 됩니다.
8. 최종 사용 보호 및 규정 준수
마지막 요소는 패키지가 반드시 충족해야 하는 사항을 묻습니다.
사양서를 다음과 같이 마무리하십시오:
- 수분, 산소, 향 손실 또는 흡수, 빛, 마모, 오염 및 열에 대한 제품의 민감도.
- OTR 또는 WVTR 목표치는 해당되는 경우에만 기재하며, 방법, 온도, 상대 습도, 두께, 시험면, 가스, 단위 및 시편 구조를 포함합니다. ASTM D3985 및 ASTM F1249는 특정 산소 및 수증기 투과도 시험 방법을 다루며, 어느 방법도 보편적인 목표치를 제공하지 않습니다.
- 합의된 분석 또는 관능 프로토콜에 의해 정의된 모든 냄새 또는 향 목표. 입증되지 않은 “냄새 차단” 라벨은 허용되지 않습니다.
- 대상 국가 또는 시장, 해당되는 경우 식품 유형, 직접 또는 간접 접촉 여부, 접촉 시간, 사용 온도, 그리고 모든 가공 또는 재가열 조건.
- 해당 시장 및 용도에 적용되는 제품 및 구조별 선언, 승인, 이행 보고서 또는 기타 문서. 미국 FDA 승인 경로 및 EU 규정 제10/2011호는 사용 및 물질별 프레임워크이지, 일반적인 제품 보증이 아닙니다.
- 롤 보관 한계, 유통기한 기준, 샘플링 계획, 변경 관리 요구사항, 추적성 및 재적격성 평가 기준.
- 대표 제품, 장비, 유통 조건 및 보관된 승인 샘플을 사용한 최종 라인 및 패키지 시험.
경고: 정확한 제품, 구조, 시장, 사용 조건, 시험 방법, 보고서 범위 및 현재 지원 문서를 확인하지 않고 “식품 등급”, “FDA 승인”, “EU 적합”, “고차단성,” “재활용 가능” 또는 유통기한 주장을 수락하지 마십시오.
종합하면, 이 여덟 가지 요소는 모호한 필름 요청을 구체적인 사양으로 전환합니다.
相关Bestypack资源
- 스트레치 필름 제조: 단계별 가이드
- PE 수축 필름 폴리에틸렌 수축 필름 제조업체
- 수축 포장 vs. 신장 포장: 차이점은 무엇입니까?
- 폴리올레핀, PVC 및 폴리에틸렌의 차이점
- 안개방지 POF 수축 필름
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German