
Elegir una película termocontraíble no es simplemente una cuestión de seleccionar un polímero o calibre. Una especificación viable debe conectar ocho elementos: construcción, dimensiones, contracción libre, fuerza de contracción, la ventana de sellado y túnel, rendimiento mecánico,, rendimiento óptico y protección en uso final. Cada elemento afecta a los demás, por lo que un valor “típico” aislado rara vez predice un envase terminado. Los compradores deben solicitar datos específicos del método y las condiciones, y luego confirmar la película candidata en el producto real y la línea de envasado antes de la aprobación comercial.
1. Material y Construcción de Capas
Para declaraciones ambientales, compare el diseño con las pautas de la EPA de EE. UU. de la EPA de EE. UU. y el sistema de recolección local real.
Para afirmaciones ambientales, compare El diseño con las pautas de reciclaje de la U.S. EPA y el sistema de recolección local real.
Comience por identificar qué es realmente la película. “Poliolefina”, “polietileno,” o “PVC” nombran una familia amplia de polímeros, no una construcción completa. Las películas dentro de una misma familia pueden utilizar diferentes grados de resina, rutas de orientación, secuencias de capas, tratamientos superficiales, aditivos deslizantes o antivaho, procesos de reticulación y capas de sellado. Esas elecciones pueden cambiar el comportamiento de sellado, la óptica, la tenacidad, la respuesta de contracción y la documentación regulatoria.
Por lo tanto, la comparación útil no es una simple clasificación de nombres de polímeros. Es una comparación de construcciones igualmente descritas:
| Nivel de identificación | Lo que le dice al comprador | Lo que permanece desconocido | Evidencia a solicitar |
|---|---|---|---|
| Etiqueta de la familia de polímeros | Una categoría química amplia | Grado, secuencia de capas, orientación, aditivos y rendimiento de la película terminada | Descripción completa del material y la construcción |
| Identificador de grado o formulación | Qué formulación comercial se está ofreciendo | Si el rollo suministrado coincide con la construcción y el espesor probados | Hoja de datos técnicos (TDS) actual y especificación específica del producto |
| Descripción de la capa y la superficie | La función de las superficies de sellado, núcleo, piel, tratamiento, recubrimiento o impresión | Resultados de prueba reales y idoneidad para el proceso del comprador | Orden de capas, espesor total, tratamiento superficial,, e informes aplicables. |
| Declaración de uso previsto | La aplicación y el mercado considerados por el proveedor | Rendimiento en el producto, la máquina y la ruta de distribución del comprador | Limitaciones de uso, documentación del mercado objetivo y muestra aprobada |
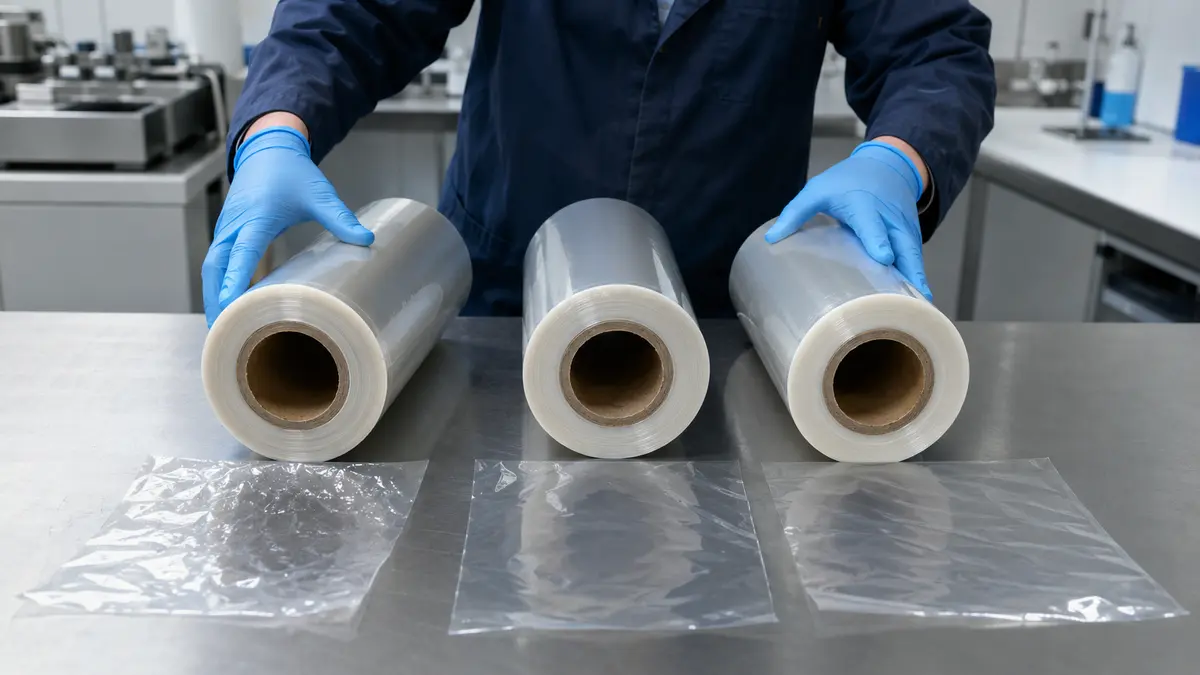
Este registro de construcción es la base de toda comparación posterior. Un informe de prueba para un grado, espesor, orden de capas, superficie o paquete de aditivos diferente no debe tratarse como evidencia para la película ofrecida. La identidad del material por sí sola tampoco puede probar el estado de contacto con alimentos, la reciclabilidad, la barrera, la resistencia del sellado,, o el rendimiento del envase.
2. Calibre, Dimensiones y Formato del Rollo
El espesor afecta el uso de material y puede influir en la resistencia, la transferencia de calor, el sellado y la longitud del rollo, pero no debe seleccionarse bajo el lema “más grueso es mejor”. El calibre adecuado es la construcción más ligera que cumple con los requisitos acordados del envase y del proceso con un margen operativo aceptable. Compare candidatos solo cuando la base de medición y la construcción de la película estén claras.
Una especificación de compra debe indicar:
- Espesor nominal en micrómetros o milésimas de pulgada, la tolerancia permitida, el plan de muestreo y el método de medición. La norma ISO 4593 describe el escaneo mecánico para películas no gofradas; puede ser necesario otro método acordado para una superficie diferente.
- Ancho de banda o ancho de pliegue central, tolerancia dimensional, alineación del pliegue y cualquier variación de borde permitida.
- Longitud del rollo o masa neta, diámetro interior y material del núcleo, dirección de bobinado,, diámetro exterior máximo, tolerancia de empalmes e identificación del rollo.
- Planeidad, bloqueo, telescopaje, condición del borde y requisitos de desbobinado que sean importantes para la máquina.
- Rango de temperatura de almacenamiento, protección contra el calor directo y la luz solar, rotación de inventario y el tiempo de acondicionamiento requerido antes del uso.
Importante: La terminología del calibre puede malinterpretarse entre mercados. Coloque el espesor SI, la base de conversión, la tolerancia y el método de medición en la misma especificación en lugar de confiar solo en una etiqueta de “calibre”.
Las dimensiones también deben ajustarse al equipo. Un rollo que cumple con los objetivos de propiedades de la película aún puede ser inutilizable si el núcleo, el diámetro exterior, el ancho de banda, el bobinado o la política de empalmes entran en conflicto con el desbobinador y los controles. Confirme estos campos antes de que se produzca un rollo de prueba.
3. Contracción Libre y Equilibrio MD/TD
La contracción libre describe la reducción dimensional irreversible de una muestra sin restricciones después de una exposición térmica definida. Para una dirección, el cálculo básico es:
Contracción libre (%) = ((L0 − L1) / L0) × 100
donde L0 es la longitud de calibre inicial y L1 es la longitud después del procedimiento de calentamiento y enfriamiento indicado. El resultado debe identificar el método de prueba, el acondicionamiento de la muestra, la temperatura, el tiempo de exposición y la dirección. La norma ASTM D2732 cubre la contracción térmica lineal sin restricciones a temperaturas de muestra dadas para películas y láminas dentro de su alcance establecido.
Los resultados en la dirección de la máquina (MD) y la dirección transversal (TD) deben presentarse juntos. Una película equilibrada puede mostrar una respuesta similar en ambas direcciones, mientras que una construcción orientada preferentemente está diseñada para responder de manera diferente. Ningún patrón es universalmente mejor. La geometría del envase, la posición del sellado, el exceso de película y el riesgo de distorsión determinan el equilibrio útil.
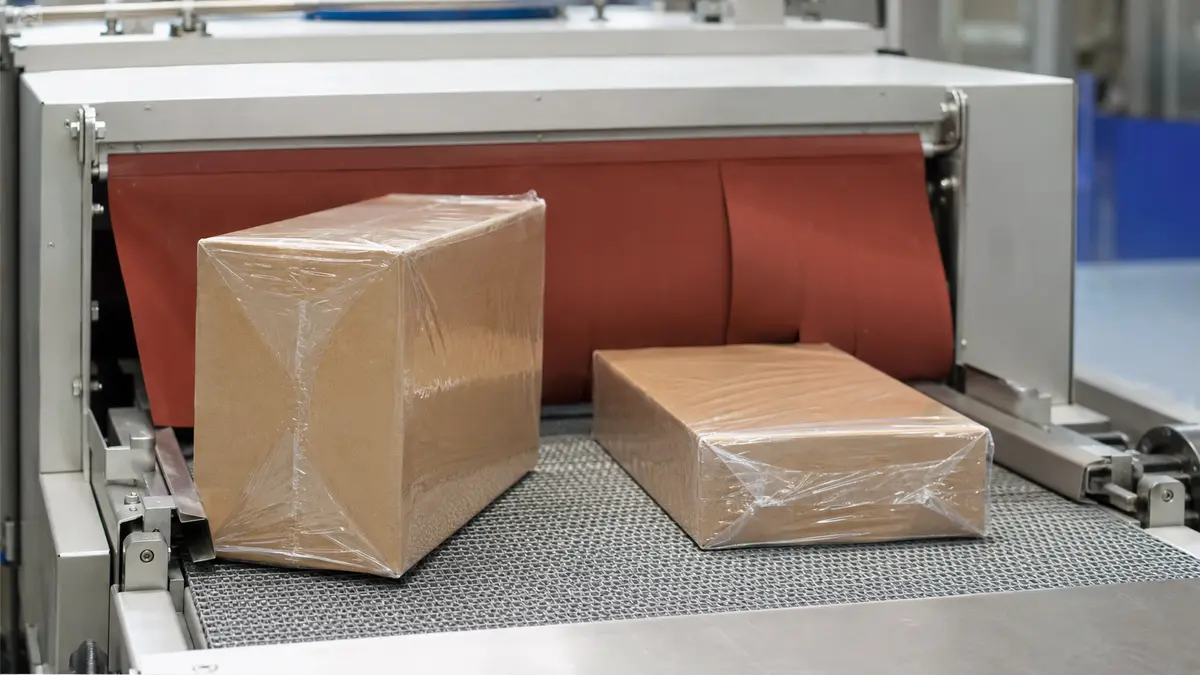
Un resultado único como “60% de contracción” oculta la respuesta a la temperatura. Solicite una curva de contracción con valores MD y TD a temperaturas y tiempos acordados, utilizando la misma preparación de muestra para cada punto. Luego compare esa curva con el rango práctico de transferencia de calor del túnel y la tolerancia al calor del producto. Los datos de contracción libre pueden filtrar candidatos, pero no incluyen la restricción del producto, los sellos, el aire atrapado, el contacto con el transportador o el flujo de aire no uniforme del túnel. La apariencia final aún requiere una prueba de envase.
4. Fuerza de Contracción y Sensibilidad del Producto
La fuerza de contracción no es el porcentaje de contracción. Describe la fuerza o tensión desarrollada cuando una película orientada intenta contraerse mientras está total o parcialmente restringida. La norma ASTM D2838 incluye procedimientos para la tensión de contracción y la tensión de liberación de orientación; sus procedimientos difieren en cómo se restringe la muestra o se le permite contraerse antes de la restricción. El procedimiento, la temperatura, la dirección, las dimensiones de la muestra y la unidad de informe deben acompañar al valor.
La decisión sigue una cadena de riesgo:
- Desencadenante: El calor libera la orientación mientras la película está restringida por un producto o paquete.
- Causa: La película desarrolla fuerza en función de la construcción, la dirección, la temperatura y el grado de movimiento permitido.
- Posible consecuencia: Una caja ligera, pila de papel, bandeja, etiqueta o paquete múltiple delicado puede combarse, aplastarse, curvarse o desplazarse. Una contención demasiado baja también puede dejar un paquete inestable.
- Dirección de control: Defina la sensibilidad del producto, compare los datos de fuerza bajo el mismo procedimiento y temperatura, y observe las dimensiones y daños durante una prueba en línea..
Advertencia: No existe un número de “buena” fuerza de contracción universal. Un valor adecuado para componentes metálicos rígidos puede ser inaceptable para una caja de cartón delgada, y los resultados de diferentes procedimientos o temperaturas de la norma D2838 no son directamente intercambiables.
Registre tanto la apariencia del envase como el cambio dimensional del producto después de la contracción y después de un período de acondicionamiento acordado. Esto hace que la decisión de aceptación se base en el sistema envasado, no en el valor de la película de forma aislada.
5. Ventana Operativa de Sellado y Túnel
Una película robusta debe funcionar en un rango de condiciones, no en un único punto frágil. La ventana de trabajo incluye la etapa de formación del sellado, el transporte de la película, la exposición al calor, el flujo de aire, el enfriamiento y la.
- Documente la línea y el producto. Registre el tipo de sellador, el elemento de sellado, el estado de la mordaza o el alambre, la presión cuando esté controlada, el tiempo de permanencia o la velocidad del ciclo, las zonas del túnel, la disposición del flujo de aire, la velocidad de la cinta, la perforación, la geometría del paquete y el límite de calor del producto.
- Defina las condiciones de la prueba de sellado. Realice sellos en un rango planificado mientras mantiene constantes las otras variables. Registre las superficies selladas, el ajuste de temperatura o energía, la presión, el tiempo de permanencia, el tiempo de enfriamiento, el ancho de la muestra, la técnica de pelado y el modo de falla.
- Evalúe la resistencia y continuidad del sello. La norma ASTM F88/F88M mide la fuerza requerida para separar una tira de prueba que contiene un sello e identifica el modo de falla. Utilice la técnica acordada de manera consistente; no trate el resultado como una prueba de integridad contra fugas.
- Mapee la ventana del túnel. Ajuste sistemáticamente la temperatura, el flujo de aire y la velocidad de la cinta transportadora. Puntúe las arrugas, las orejas de perro, la quemadura, el abombamiento, la apertura del sello, la distorsión del producto y el ajuste general con un método preacordado.
- Desafíe la variación normal. Repita en ajustes prácticos bajos, nominales y altos, con temperaturas representativas del producto y posiciones del rollo. Confirme que los paquetes aceptables no se limitan a un solo punto inestable.
- Bloquee el registro de aprobación. Conserve el identificador de la película, los detalles del rollo y la muestra, los ajustes, los resultados de aceptación y las muestras de paquetes aprobados.
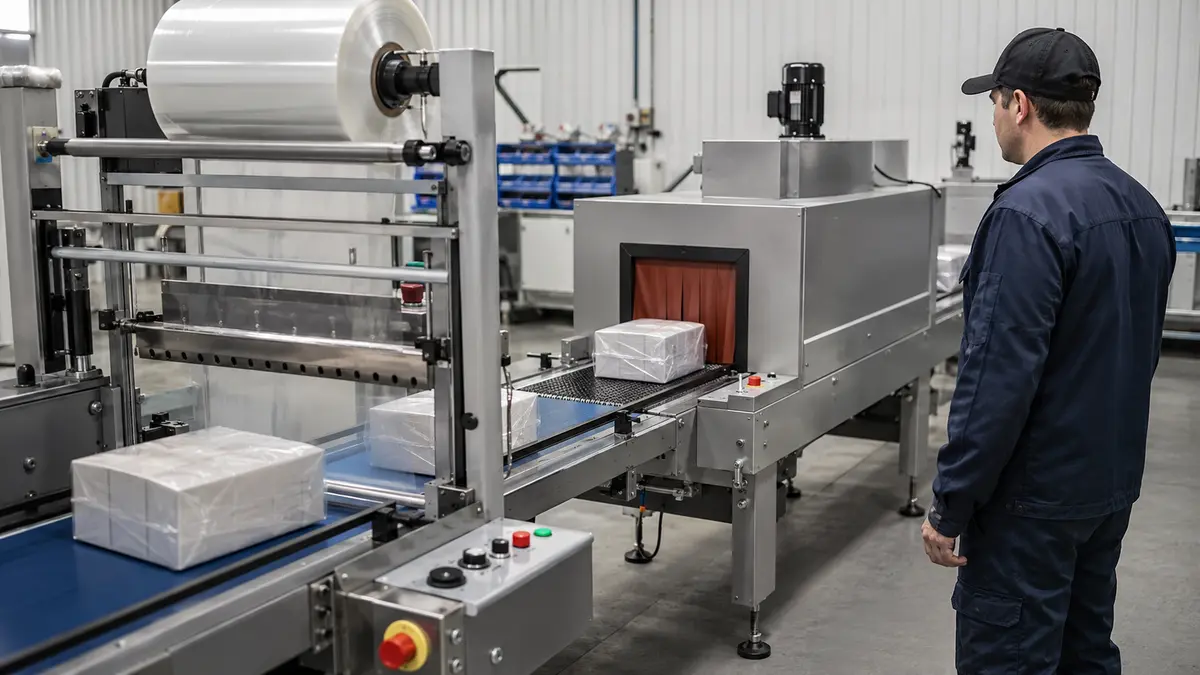
Importante: Las configuraciones recomendadas por el proveedor son puntos de partida. La calibración del calentador, el flujo de aire, la velocidad de la línea, la geometría de sellado, las condiciones ambientales, el espesor de la película,, y la capacidad calorífica del producto pueden cambiar el resultado.
La ventana de aprobación debe ser lo suficientemente amplia para la variación normal de producción mientras protege el producto. Si el proceso requiere calor extremo o produce sellos débiles, quemaduras o arrugas con frecuencia, investigue la combinación película-línea-producto en lugar de compensar indefinidamente con un solo ajuste.
6. Rendimiento a la Punción, Desgarro, Tracción e Impacto
“Resistencia” es demasiado vago para una especificación útil. Una película puede resistir una carga de tracción lenta pero iniciar un desgarro en una muesca, o puede sobrevivir a un método de impacto pero fallar contra una esquina afilada del producto. Seleccione un método que represente el peligro, luego informe el espesor de la película, la dirección de la muestra, el acondicionamiento, la velocidad, la geometría, las unidades y la definición de falla.
| Pregunta sobre la propiedad | Lo que el resultado puede ayudar a describir | Controles de comparación esenciales | Lo que no demuestra |
|---|---|---|---|
| Resistencia a la tracción y elongación, | Respuesta a una carga de tracción controlada; la norma ISO 527-3 especifica las condiciones de prueba para películas y láminas dentro de su alcance | Edición del método, geometría de la muestra, velocidad de prueba, espesor, MD/TD, acondicionamiento | Resistencia a la punción o supervivencia del envase terminado. |
| Resistencia al desgarro | Comportamiento de propagación o iniciación bajo el método de desgarro seleccionado | Método de desgarro exacto, dirección, espesor, muesca o preparación de la muestra | Resistencia al impacto o integridad del sellado. |
| Resistencia a la punción | Respuesta a una sonda con una geometría y velocidad definidas | Forma de la sonda, velocidad, sujeción, espesor, acondicionamiento, unidades de fuerza/energía | Rendimiento contra cada borde real del producto |
| Resultado de impacto de dardo u otro | Falla bajo una configuración de impacto especificada | Método, geometría del dardo, condición de caída, espesor, acondicionamiento, criterio de falla | Equivalencia a un método de impacto diferente o validación de transporte |
Los cambios de calibre pueden afectar los resultados, pero el espesor por sí solo no es un modelo de rendimiento. El grado de resina, la orientación, la estructura de capas, las áreas de sellado, la geometría del paquete y la tensión post-retracción también importan. Evite comparar un resultado normalizado por espesor con un resultado no normalizado a menos que el método y la interpretación lo permitan.
Finalice con un desafío a nivel de paquete que represente bordes afilados reales, manipulación, vibración, abrasión y distribución. Las pruebas de película ayudan a controlar el material entrante; no validan automáticamente el sistema de paquete completo.
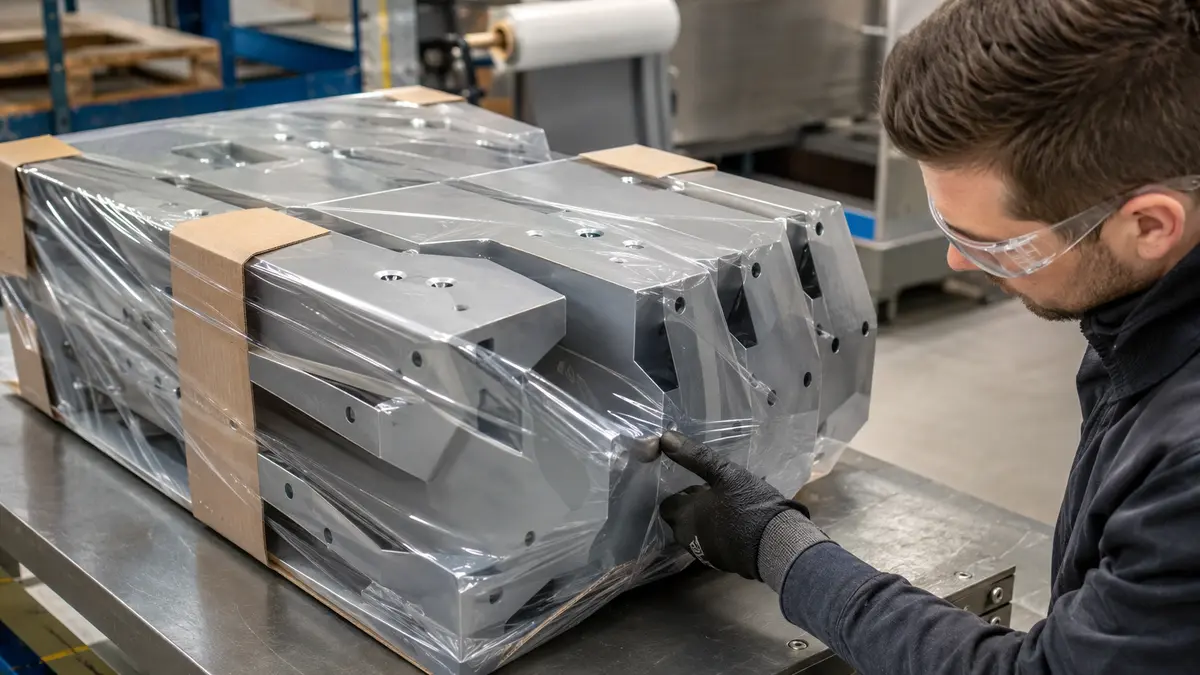
7. Rendimiento de Claridad, Turbidez y Antivaho
Los requisitos ópticos deben comenzar con la tarea de visualización. Un paquete minorista que debe mostrar letra pequeña a través de la película tiene un requisito diferente al de un paquete de tránsito opaco. Por lo tanto, “claro” es una especificación incompleta. La norma ASTM D1003 cubre la turbidez y la transmitancia luminosa para plásticos esencialmente transparentes, pero aún así deben informarse el método, el procedimiento, la condición de la muestra y el espesor.
| Escenario de uso | Riesgo visual principal | Evidencia a solicitar | Límite de aceptación |
|---|---|---|---|
| Exhibición minorista en condiciones ambientales secas | Turbidez, distorsión, arrugas, falta de coincidencia de brillo o defectos visibles | Datos de turbidez/transmitancia bajo el método acordado más una muestra de paquete aprobada | Defina la distancia de visualización, la iluminación, el fondo y el límite de defectos |
| Producto refrigerado que se traslada a un ambiente húmedo | La condensación oscurece el producto incluso cuando la turbidez de la película seca es baja | Desafío antivaho acordado con temperatura, humedad, duración, lado de la película y método de puntuación | Establezca el tiempo mínimo de visión clara y el patrón de gotas permitido |
| Paquete retráctil impreso o decorado | Distorsión o cambios superficiales después del encogimiento | Geometría del diseño, descripción del lado de impresión, curva de contracción, evidencia de tinta/adhesión y prueba en línea | Apruebe el color, el registro, la distorsión y la adhesión en el paquete terminado |
| Paquete industrial | La apariencia óptica puede ser secundaria a las necesidades de inspección | Solo la visibilidad y la detección de defectos requeridas por la operación | No pague por un objetivo óptico no definido |
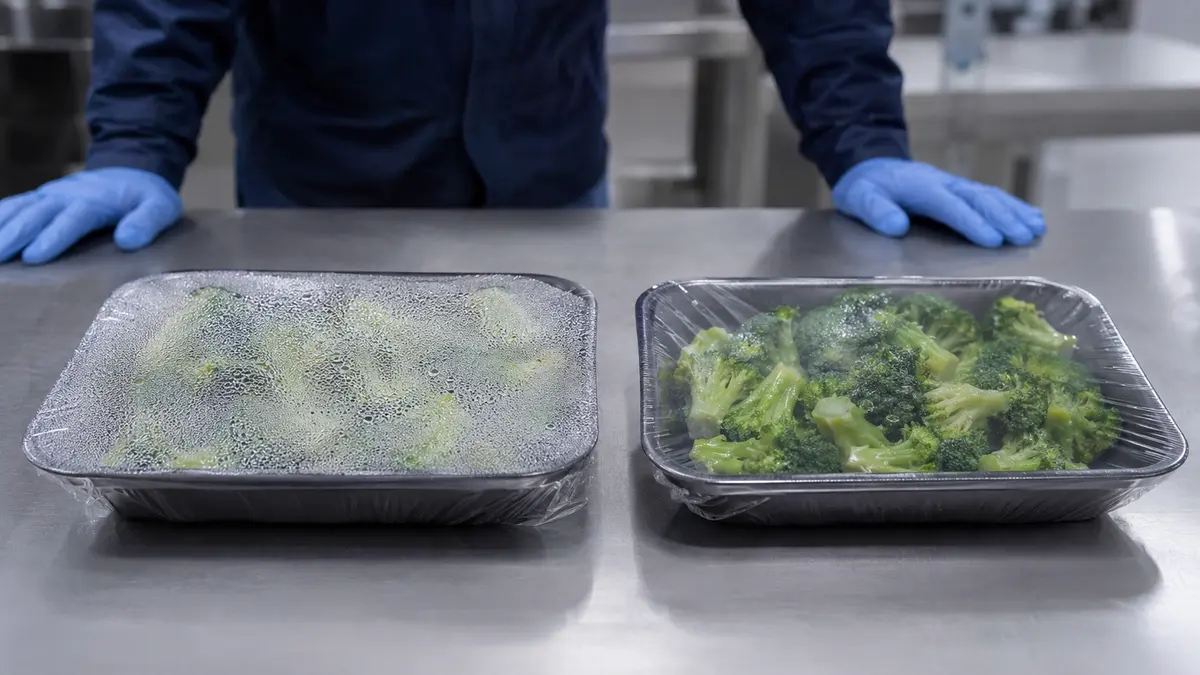
El antivaho es una cuestión de superficie y condición de uso, no un sinónimo de baja turbidez. La química del aditivo, la orientación de la superficie, el almacenamiento, el tiempo, los ciclos de temperatura y la contaminación pueden afectar el resultado. Indique qué lado de la película mira al producto y pruebe la secuencia de condensación real. Una demostración inicial no debe describirse como un rendimiento permanente a menos que el envejecimiento acordado y las condiciones de uso respalden esa conclusión.
8. Protección y Cumplimiento para el Uso Final
El elemento final pregunta qué debe cumplir el empaque.
Cierre la especificación con:
- La sensibilidad del producto a la humedad, el oxígeno, la pérdida o absorción de aromas, la luz, la abrasión, la contaminación y el calor.
- Objetivos de OTR o WVTR solo cuando sean relevantes, con el método, temperatura, humedad relativa, espesor, lado de prueba, gas, unidades y construcción de la muestra. ASTM D3985 y ASTM F1249 cubren métodos específicos de transmisión de oxígeno y vapor de agua; ninguno proporciona un objetivo universal.
- Cualquier objetivo de olor o aroma definido mediante un protocolo analítico o sensorial acordado, en lugar de una etiqueta no fundamentada de “barrera contra olores”.
- El país o mercado objetivo, el tipo de alimento si corresponde, el contacto directo o indirecto, la duración del contacto, la temperatura de uso y cualquier condición de procesamiento o recalentamiento.
- Declaraciones, autorizaciones, informes de migración u otros documentos específicos del producto y la construcción aplicables a ese mercado y uso. Las vías de autorización de la FDA de EE. UU. y el Reglamento (UE) n.º 10/2011 son marcos específicos para el uso y la sustancia, no respaldos genéricos de productos.
- Límites de almacenamiento en rollo, base de vida útil, plan de muestreo, requisitos de control de cambios, trazabilidad y criterios para la recalificación.
- Una prueba final de línea y empaque utilizando producto representativo, equipo, condiciones de distribución y muestras de aprobación retenidas.
Advertencia: No acepte “grado alimenticio”, “aprobado por la FDA”, “conforme con la UE”, “alta barrera,” “reciclable” o una declaración de vida útil sin verificar el producto exacto, la construcción, el mercado, las condiciones de uso, el método de prueba, el alcance del informe y los documentos de respaldo actuales.
En conjunto, estos ocho elementos convierten una solicitud de película vaga en una.
Related Bestypack Resources
- Comparación entre Capucha Estirable o Capucha Termoencogible
- Película Termoencogible de PE Fabricante de Película Termoencogible de Polietileno
- Envoltura retráctil vs. Envoltura estirable: ¿Cuál es la diferencia?
- Diferencias entre poliolefinas, PVC y polietileno
- Película termocontraíble POF antivaho
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German