
PET Le film est utilisé dans les emballages souples, les étiquettes, l'isolation électrique, les supports anti-adhésifs, les applications graphiques, les composants optiques et d'autres produits techniques. Son attrait provient d'une combinaison utile de résistance, la stabilité dimensionnelle, de clarté, de qualité de surface et de résistance à de nombreuses conditions de transformation. Ces avantages ne sont pas identiques pour chaque qualité. L'orientation, l'épaisseur, les revêtements, la métallisation, le traitement de surface, les additifs et les partenaires de stratification déterminent ce que le matériau fini peut réellement accomplir. Les acheteurs doivent donc sélectionner et valider une construction spécifique, et non approuver un film sur la seule base du nom “PET”.
Ce que signifie le film PET dans l'emballage et l'industrie
Pour le contexte de contact alimentaire aux États-Unis, consultez l'eCFR. de l'eCFR avant d'approuver une déclaration concernant un film fini.
Le PET est polyéthylène téréphtalate orienté, un polyester thermoplastique. Sur le marché des films, le terme peut désigner une bande non orientée, orientée uniaxialement, orientée biaxialement, revêtue, métallisée, thermoscellable, mate, blanche ou autrement modifiée. Le PET orienté biaxialement, communément abrégé en BOPET ou BoPET, est la forme la plus souvent évoquée lorsque les acheteurs recherchent un substrat solide et dimensionnellement stable pour emballages souples mixtes une transformation industrielle.
Cette distinction est importante car l'orientation modifie le comportement du film, tandis que les revêtements et les traitements de surface ajoutent des fonctions que le polymère de base peut ne pas fournir. Une exigence rédigée uniquement comme “le film PET” laisse trop de variables ouvertes pour un devis fiable ou un essai de procédé.
Le film PET et le BOPET sont liés, mais pas toujours interchangeables
Le BOPET est fabriqué par étirage.
Tous les films PET ne sont pas orientés biaxialement. Les films thermoformables, rétractables, coulés ou spécialisés à base de PET peuvent suivre différentes voies de traitement et remplir différentes tâches. Un acheteur doit donc confirmer l'état d'orientation et le processus de transformation prévu au lieu de traiter PET et BOPET comme des synonymes universels.
Le film de base, le film traité et le stratifié sont des spécifications différentes
Un film de base BOPET simple peut agir comme un substrat structurel ou imprimable, mais de nombreuses applications commerciales utilisent une qualité fonctionnelle. Les exemples incluent les surfaces traitées par corona ou apprêtées chimiquement pour l'ancrage de l'encre ou de l'adhésif, les films métallisés pour une meilleure barrière à la lumière ou aux gaz, les films enduits de silicone pour le démoulage, et les qualités thermoscellables ou revêtues pour des systèmes de fermeture spécifiques.
Un stratifié constitue un autre niveau de construction. Dans un emballage souple typique, le PET peut fournir la surface d'impression extérieure et le support mécanique, tandis qu'un PE, un CPP ou une autre couche de scellage forme le joint de l'emballage. Adhésifs, encres, revêtements.
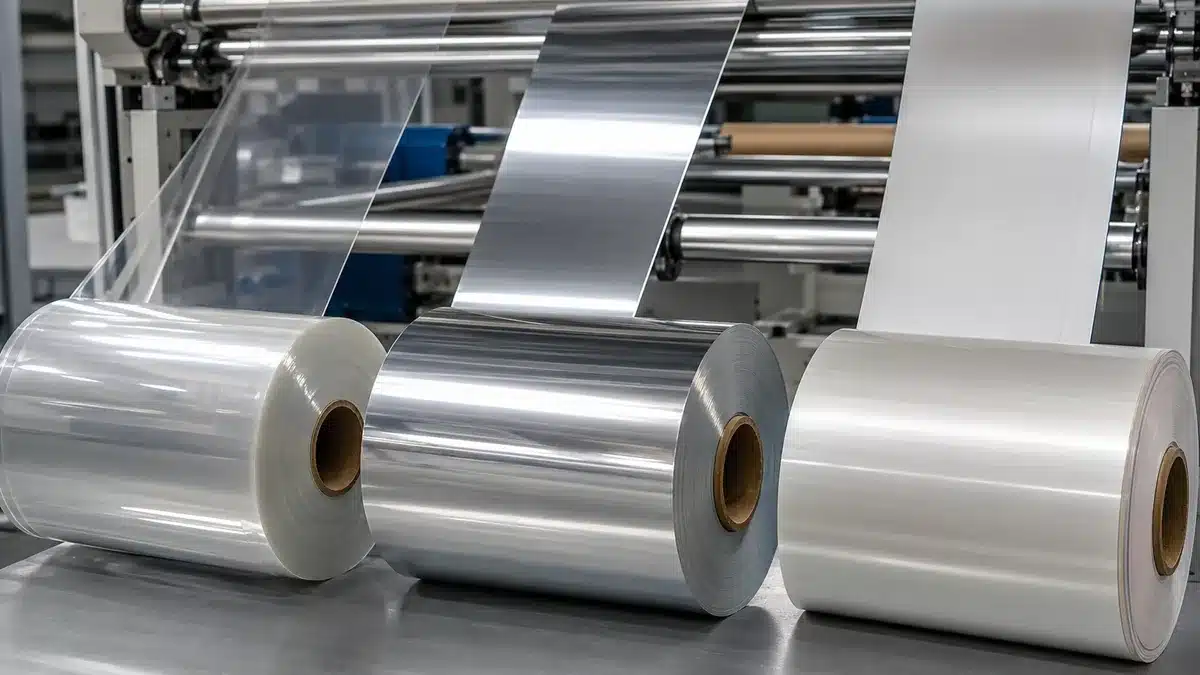
Principaux avantages du film PET
Le film PET est apprécié car plusieurs caractéristiques utiles peuvent être combinées dans une bande relativement mince. Les avantages pratiques couramment recherchés sont :
- Résistance mécanique et rigidité : Les qualités orientées peuvent supporter la manipulation de la bande, résister à l'étirement lors de la transformation et ajouter de la ténacité à un stratifié. L'approbation nécessite toujours la méthode pertinente de traction, d'allongement, de déchirure ou de perforation, ainsi que la direction du film.
- Stabilité dimensionnelle : Une bande stable aide à maintenir le repérage d'impression, l'uniformité du revêtement, la précision de la découpe et la géométrie des composants. Le retrait thermique et le changement dimensionnel à long terme restent dépendants de la qualité et des conditions.
- Clarté optique et brillance : Les qualités transparentes peuvent offrir une visibilité du produit ou un aspect imprimé de haute qualité. Le trouble, le facteur de transmission lumineuse, la brillance, les défauts de surface et la distorsion optique doivent être mesurés par rapport à l'application réelle.
- Polyvalence de surface : Le PET peut être traité, apprêté, revêtu, imprimé, métallisé ou stratifié. La surface sélectionnée et l'âge du traitement influencent l'ancrage de l'encre, du métal, du revêtement et de l'adhésif.
- Latitude de traitement thermique : De nombreuses qualités de BOPET conservent une rigidité et des dimensions utiles sous des températures de transformation qui déformeraient certains films à plus basse température. “ Résistant à la chaleur ” n'est pas une spécification complète ; la température, le temps d'exposition, la contrainte, l'humidité et la qualité sont tous importants.
- Potentiel d'isolation électrique : Des qualités appropriées sont utilisées comme substrats diélectriques ou isolants dans les assemblages électriques. La conception doit reposer sur des données spécifiques à la qualité concernant l'électricité, l'épaisseur, la température et la sécurité.
- Résistance chimique et aux graisses : Le PET peut tolérer le contact avec de nombreuses huiles, graisses et produits chimiques rencontrés dans l'emballage ou le traitement industriel. La compatibilité doit néanmoins être vérifiée avec le produit chimique exact, la concentration, la température et le temps de contact.
Ces avantages sont mieux considérés comme des raisons de présélection. Ils aident à expliquer pourquoi le PET entre dans une liste restreinte, mais ils ne remplacent pas une fiche technique produit, un essai de transformation ou un test de la structure finie.

Utilisations du film PET dans l'emballage
Le film PET est couramment utilisé lorsqu'un emballage nécessite une bande extérieure stable, une surface d'impression de haute qualité, un renfort mécanique ou un support pour revêtements ou métallisation. La couche de PET n'est qu'une partie du système de performance : la protection du produit, l'aptitude à la machine, le scellage et la conformité dépendent de l'emballage complet.
Bandes extérieures imprimées et stratifiés
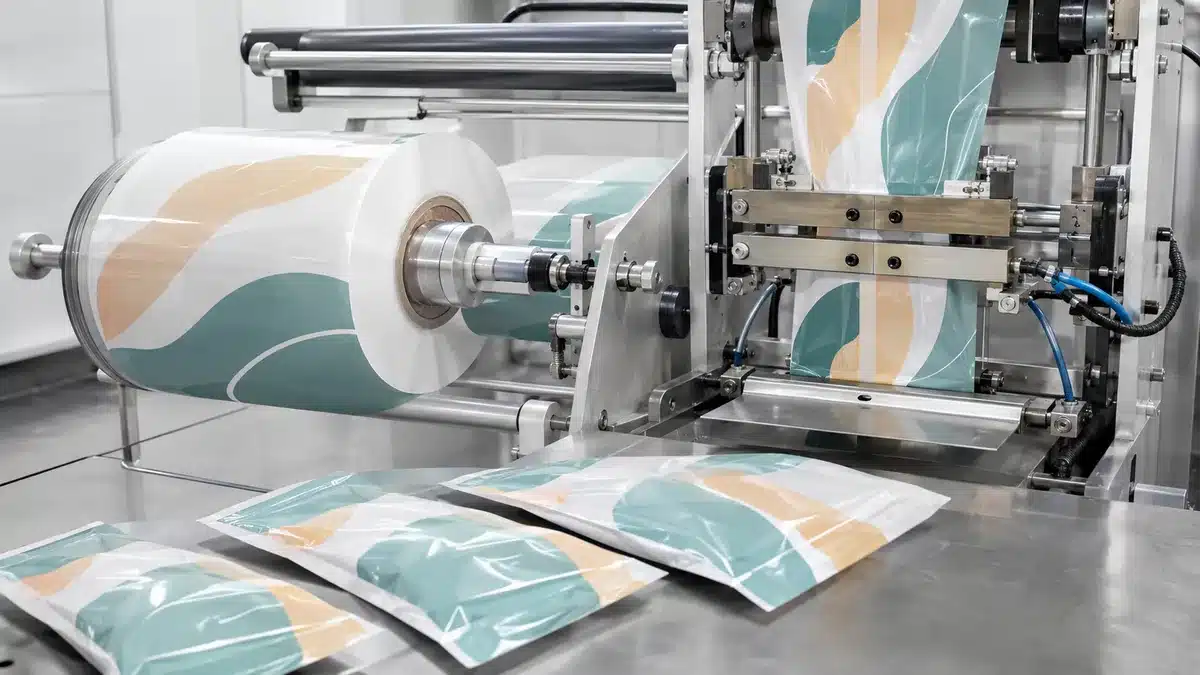
Dans les sachets, les dosettes, les films d'emballage et autres formats souples, le BOPET sert fréquemment de bande extérieure imprimée d'un stratifié. Sa rigidité et sa stabilité dimensionnelle peuvent soutenir une impression précise et la manipulation de la bande, tandis qu'une couche intérieure sélectionnée séparément fournit les fonctions de thermoscellage et de contact avec le produit. L'impression en verso peut placer l'encre entre les couches, où le stratifié protège les graphiques de l'abrasion.
L'équipe de transformation doit adapter le PET traitement de surface, aux systèmes d'encre et d'adhésif. Elle doit également confirmer la résistance de la liaison de stratification après la période de durcissement spécifiée et après toute exposition pertinente à la chaleur, à l'humidité, au remplissage ou à la stérilisation. Un film qui imprime bien ne produit pas automatiquement une liaison de stratification acceptable.
Structures barrières métallisées et revêtues
Le PET est largement utilisé comme support pour les revêtements barrières métalliques déposés sous vide et transparents. Ces couches peuvent modifier considérablement la protection contre la lumière, l'oxygène, les arômes ou l'humidité, en fonction du revêtement, de la qualité du dépôt, de l'épaisseur, des dommages de manipulation et de la transformation en aval.
La barrière doit être spécifiée comme une propriété mesurée du film ou du stratifié réel. Le taux de transmission d'oxygène et le taux de transmission de vapeur d’eau nécessitent des unités et des conditions d'essai, incluant la température, l'humidité relative, l'épaisseur de l'échantillon, le côté testé et la méthode applicable. Une expression générique telle que “haute barrière” ne suffit pas pour prédire la durée de conservation. La fissuration par flexion, les joints, la géométrie de l'emballage et le comportement du produit influencent également le résultat.
Opercules, étiquettes et emballages spécialisés
Le film PET peut apparaître dans les constructions d'opercules, les faces avant d'étiquettes autocollantes ou les supports anti-adhésifs, les composants inviolables, les films pour fenêtres et les emballages spécialisés. Chaque utilisation nécessite une surface fonctionnelle différente. Une application d'opercule peut nécessiter un revêtement scellable et une réponse de pelage définie, tandis qu'une construction d'étiquette peut prioriser l'imprimabilité, la rigidité, la découpe et la compatibilité avec l'adhésif.
| Rôle dans l'emballage | Pourquoi le PET peut être considéré | Ce qui doit être vérifié |
|---|---|---|
| Bande extérieure imprimée | Repérage d'impression, aspect de surface, rigidité, support de stratifié | Le traitement, Adhérence de l’encre, la résistance de liaison, le COF, le curling et l'essai machine. |
| Support métallisé ou revêtu | Substrat stable pour une couche barrière fonctionnelle | Conditions OTR/WVTR, densité optique ou intégrité du revêtement, durabilité en flexion et résultats du stratifié |
| Composant d'opercule | Stabilité dimensionnelle et options de surface contrôlées | L'identité du scellant ou du revêtement, fenêtre de scellage, le mode de pelage, le contact produit et l'intégrité de l'emballage. |
| Construction d'étiquette ou de support anti-adhésif | Clarté, rigidité, douceur de surface et options de revêtement | Niveau de silicone adhésif ou anti-adhésif, système d'impression, découpe, vieillissement et température d'utilisation finale |
Utilisations industrielles et techniques du film PET
En dehors de l'emballage souple, le film PET fonctionne comme un substrat technique. Le fil conducteur n'est pas une propriété universelle ; c'est la capacité de sélectionner l'épaisseur, l'orientation, la surface, le revêtement, la propreté et le comportement thermique ou électrique pour un processus de fabrication défini.
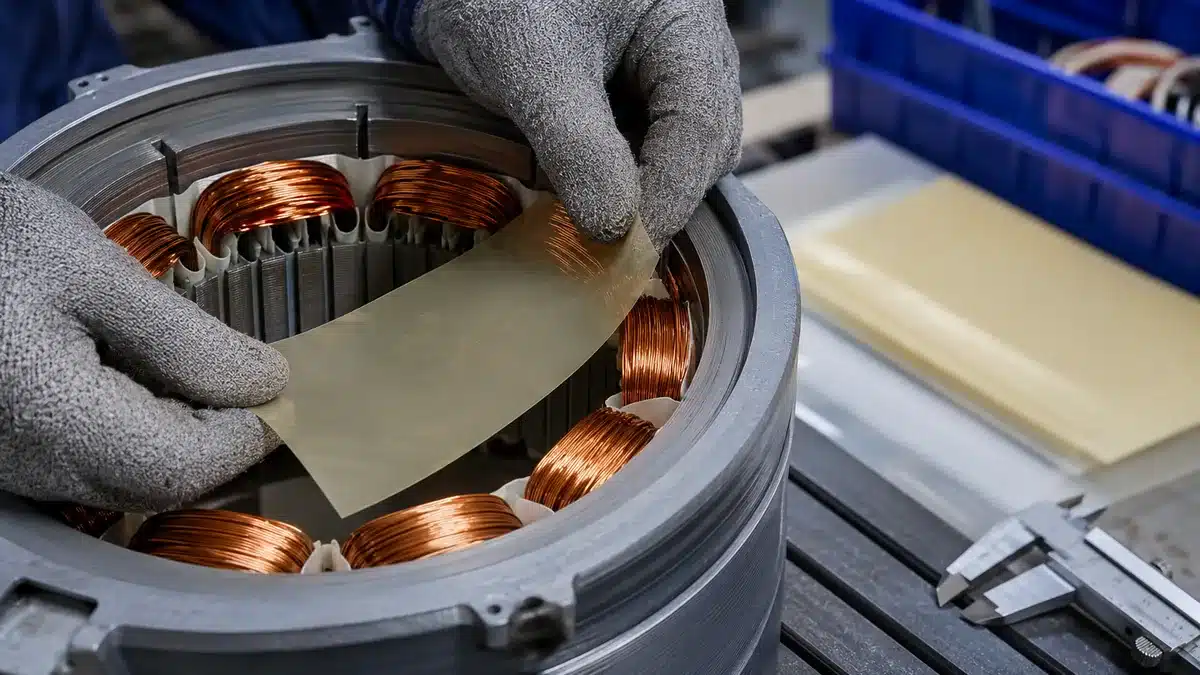
Isolation électrique et électronique
Le film PET est utilisé dans les constructions de moteurs, transformateurs, câbles, interrupteurs à membrane, circuits flexibles et autres constructions électriques. Il peut servir d'isolation de couche, de support, d'espaceur ou de substrat pour les circuits imprimés. La manipulation mécanique et la stabilité dimensionnelle sont utiles, mais l'approbation électrique dépend de plus que du nom du polymère.
Le concepteur doit spécifier la rigidité diélectrique ou la méthode de claquage, la résistance d'isolement le cas échéant, l'épaisseur et la tolérance, la classe thermique ou l'exigence de température à long terme, l'exposition à l'humidité ou à l'hydrolyse, la reconnaissance de flamme ou de sécurité lorsque requis, et le comportement du système d'isolation complet. Une qualité d'emballage à usage général ne doit pas être substituée à une qualité électrique sans preuve.
Pellicules anti-adhésives, graphiques et couches de protection
Le film PET lisse constitue un support stable pour les revêtements anti-adhésifs en silicone, les rubans adhésifs, les décalcomanies, les superpositions graphiques, les interrupteurs à membrane et les pellicules de coulée ou de process. Les variantes transparentes, mates, blanches, antistatiques et à adhérence renforcée permettent au transformateur d’ajuster l’aspect et la manipulation.
La sélection se concentre sur l’interface. Une pellicule anti-adhésive doit offrir un relâchement contrôlé par rapport à l’adhésif exact, une couverture de revêtement homogène et des données de vieillissement. Une superposition graphique peut nécessiter une adhérence d’impression, une résistance à l’abrasion, une qualité optique, une réponse au gaufrage et un contrôle dimensionnel. Une couche de protection temporaire peut également exiger un retrait propre sans résidu ni dommage de surface.
Substrats techniques optiques, solaires et autres
Les qualités de PET à haute clarté sont utilisées comme substrats dans les films optiques, les couches de panneaux tactiles, les constructions de films pour fenêtres, les écrans et autres stratifiés de précision. Les films PET spécialisés apparaissent également dans les feuilles arrière photovoltaïques, les produits réfléchissants, les rubans industriels, les composants médicaux ou diagnostiques et la fabrication de composites.
Ce sont des applications techniques, non des substitutions génériques. Les travaux optiques peuvent nécessiter une faible opacité, une biréfringence contrôlée, une douceur de surface, une faible contamination et une compatibilité de revêtement. Une utilisation en extérieur ou solaire peut nécessiter des performances d'hydrolyse, de résistance aux UV, à l'humidité et au vieillissement thermique de la part du.
Limites et compromis à considérer
Le film PET est polyvalent, mais plusieurs raccourcis peuvent produire une spécification incorrecte :
- Supposer que le support de base scellera : Le BOPET standard est souvent utilisé avec une couche de scellage séparée. Une qualité de PET thermoscellable ou un revêtement défini doit être identifié et évalué dans des conditions définies de température, pression, temps de maintien, refroidissement et pelage.
- Traiter la barrière comme une constante matérielle : Le PET de base transparent, le PET métallisé, le PET revêtu d’oxyde et les stratifiés PET peuvent avoir des résultats de transmission très différents. Les rayures, flexions, impressions, stratifications et scellages d’emballage peuvent modifier la barrière effective.
- Ignorer l’état de surface : Le traitement corona peut se dégrader, les primaires sont spécifiques à la chimie, et le côté non traité peut se comporter différemment. L’énergie de surface seule ne prouve pas une adhérence durable de l’encre ou de l’adhésif.
- Utiliser une seule déclaration thermique pour chaque qualité : Une exposition courte au process, un service à long terme, une chaleur humide, une stérilisation et un vieillissement extérieur sont des conditions différentes. Les risques d’hydrolyse et de fragilisation doivent être évalués là où la chaleur et l’humidité se combinent.
- Négliger la rigidité ou le comportement de pli mort : La rigidité du PET peut faciliter la manipulation mais peut être inadaptée là où une sensation douce, un pliage facile ou une conformabilité est requise.
- Qualifier l’emballage fini de recyclable à partir de la couche PET : La collecte, le tri, les flux de recyclage compatibles, les encres, adhésifs, revêtements, couches barrière, scellants, étiquettes et fermetures affectent tous une évaluation de recyclabilité. La compatibilité technique diffère également selon le marché et le format.
Important : Le statut de contact alimentaire, la reconnaissance électrique, l’aptitude médicale et la recyclabilité doivent être évalués pour la qualité exacte ou la construction finie, le marché cible, l’utilisation prévue, la température et le temps de contact. Le nom du polymère seul n’établit aucun de ces résultats.
Comment sélectionner un film PET pour une application
Commencez par la fonction que la couche PET doit remplir, puis définissez la caractéristique de qualité et les preuves nécessaires pour la valider. Cette matrice est un outil de présélection plutôt qu’une spécification finale.
| Besoin de l’application | Caractéristique du film PET à présélectionner | Axe de validation |
|---|---|---|
| Support d’emballage imprimé stable | Orientation BOPET, épaisseur contrôlée, surface traitée ou primée | Essai d’impression, repérage, adhérence de l’encre, liaison de stratification, COF, curling et comportement sur machine de scellage |
| Protection améliorée contre la lumière ou le gaz | PET métallisé ou revêtu d’une barrière transparente | OTR/WVTR conditionné, intégrité du revêtement, résistance à la flexion, exigences optiques et étude de durée de conservation de l’emballage fini |
| Scellage direct ou opercule pelable | Qualité PET thermoscellable ou revêtement de scellage défini | L'initiation du scellage et la fenêtre de fonctionnement, la pression, le temps de maintien, le refroidissement, la force et le mode de pelage, la tolérance à la contamination et l'emballage... |
| Isolation électrique | Qualité PET qualifiée pour l’électricité ou l’isolation | Épaisseur, méthode diélectrique, température à long terme, humidité, reconnaissance de sécurité et essais d’assemblage |
| Pellicule anti-adhésive ou support adhésif | PET revêtu de silicone ou traité anti-adhésif | Force de relâchement, chimie de l’adhésif, vieillissement, adhérence résiduelle, uniformité du revêtement et vitesse de conversion |
| Substrat optique ou d’affichage | Qualité à haute clarté, faible voile, lisse et propre | Méthode de voile/transmittance, défauts de surface, biréfringence si pertinente, adhérence du revêtement, contamination et stabilité dimensionnelle |
L’épaisseur doit être choisie dans le cadre de l’équilibre des performances, et non isolément. Elle affecte la rigidité, le rendement, la manipulation, le comportement optique, l’isolation électrique, la barrière et le coût. La spécification d’achat doit indiquer l’épaisseur nominale, la tolérance, la méthode de mesure, la largeur, la longueur du rouleau, le mandrin, le diamètre du rouleau, le bobinage, les règles de jonction et l’orientation de surface des côtés traités ou revêtus.
Que vérifier avant de commander
Une qualification efficace du film PET suit une séquence contrôlée :
- Définir l’utilisation finale et la construction. Indiquer le produit emballé ou le composant fabriqué, la séquence des couches, le côté en contact avec le produit, les conditions d’exposition, la durée de vie, le marché cible et les étapes de conversion.
- Identifier le film exact. Enregistrer la famille de polymères, l’orientation, la qualité ou SKU, l’épaisseur totale, le revêtement ou la métallisation, le côté traité, la variante d’additif ou de couleur si pertinente, et l’application prévue.
- Définir les méthodes et conditions d’essai. Par exemple, les propriétés de traction peuvent être évaluées selon ASTM D882, le voile et la transmittance lumineuse selon ASTM D1003, et le coefficient de frottement statique ou cinétique selon ASTM D1894. Spécifier l’édition de la méthode, le conditionnement, la direction, l’épaisseur de l’échantillon, les unités et les critères d’acceptation.
- Valider les interfaces et la conversion. Tester l’encre réelle, l’adhésif, le revêtement, le scellant, la couche métallique, la chimie de relâchement et les conditions machine. Pour les scellages, définir la température, la pression, le temps de maintien, le refroidissement, la largeur de l’échantillon, la géométrie de pelage et le mode de défaillance ; ASTM F88/F88M peut mesurer la force de scellage mais ne valide pas en soi le processus de production.
- Examiner les performances de barrière et d’emballage. Lorsque la durée de conservation est importante, évaluer la construction finie dans des conditions OTR/WVTR spécifiées, puis considérer la flexion, le scellage, le remplissage, la distribution et l’interaction avec le produit.
- Vérifier la documentation réglementaire. Aux États-Unis, une base applicable peut inclure le 21 CFR 177.1630, sous réserve de ses conditions prescrites et de la formulation complète. Dans l’Union européenne, le matériau ou article plastique fini nécessite un examen dans le cadre applicable du contact alimentaire, y compris le règlement (UE) n° 10/2011 et les exigences de migration et de déclaration pertinentes. Aucune de ces références ne rend un stratifié imprimé inconnu automatiquement conforme.
- Effectuer un essai représentatif et conserver les enregistrements. Approuver le film sur l’équipement prévu et la conception de l’emballage ou du composant. Conserver l’identité de l’échantillon, le lot, les réglages, les résultats, les écarts et la spécification signée afin que les commandes ultérieures puissent être comparées sur la même base.
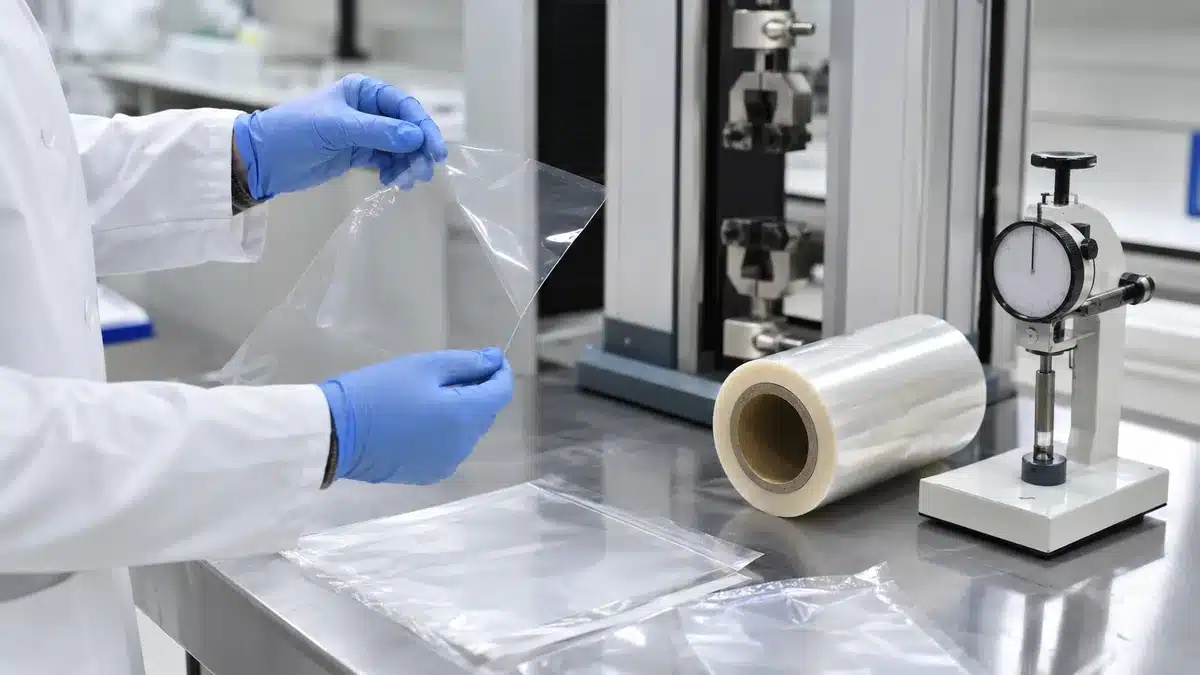
Remarque : Ne comparez pas les valeurs issues de différentes méthodes, directions, épaisseurs, environnements de conditionnement ou unités comme si elles étaient équivalentes. Demandez les conditions d'essai sous-jacentes chaque fois qu'un nombre influence la décision d'achat.
Conclusion
Le film PET est utilisé dans les secteurs de l'emballage et des applications techniques car il peut combiner résistance, stabilité dimensionnelle, qualité optique, surface contrôlable et compatibilité avec de nombreux revêtements et procédés de transformation. Le BOPET est particulièrement utile comme couche externe imprimée, substrat de laminage, isolant électrique, support anti-adhésif et film technique optique ou industriel.
La meilleure qualité est déterminée par la fonction prévue et la construction complète. L'orientation, l'épaisseur, le traitement, le revêtement, la métallisation, l'adhésif, le scellant, l'exposition, la méthode d'essai et le champ réglementaire sont tous importants. Une spécification fiable lie donc chaque avantage revendiqué à une qualité nommée, des conditions définies, des essais représentatifs et les preuves requises pour le marché cible.
Ressources connexes de Bestypack
- BOPET
- Film polyester vs film PET : quelles sont les différences ?
- Film polyester à toucher doux, film PET mat
- Guide du film PET : Propriétés, avantages, applications
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German