
Envase flexible La película no es un solo material. Puede ser una película de un solo polímero, una banda recubierta o metalizada, una coextrusión o un laminado en el que cada capa cumple una función diferente. La elección correcta depende del producto envasado, la vida útil requerida, el sistema de sellado, el equipo de conversión y llenado, los riesgos de distribución, la apariencia, el mercado objetivo y el diseño al final de su vida útil. Utilice los nombres de las familias de películas para elaborar una lista preliminar, luego verifique el grado exacto, la estructura, el espesor, las condiciones de ensayo, los documentos de cumplimiento y los resultados de las pruebas antes de la aprobación.
¿Qué se considera una película de embalaje flexible?
Para el contexto regulatorio, consulte la de la FDA de EE. UU. antes de aprobar un uso previsto en contacto con alimentos.
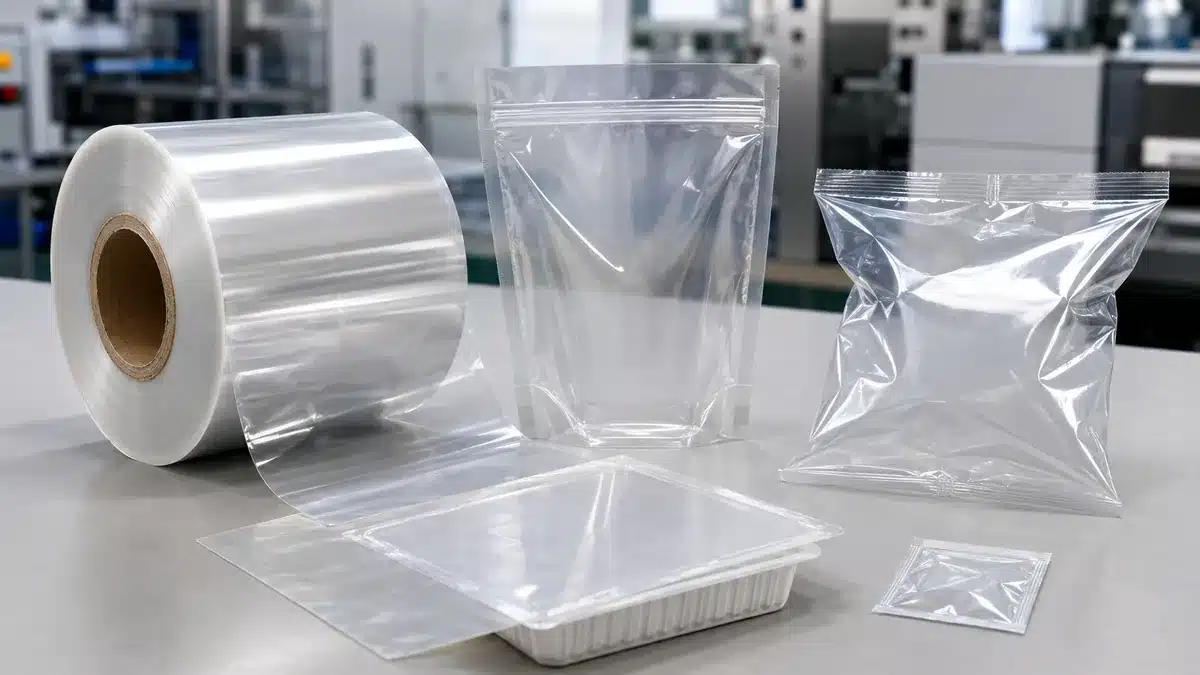
Una película de embalaje flexible es una banda delgada y continua que puede convertirse en envolturas, tapas, sobres, bolsas, fundas, etiquetas o una capa dentro de otra estructura flexible. La palabra película describe la forma física; no identifica una composición química ni un nivel de rendimiento.
Los nombres comerciales a menudo combinan diferentes ejes de clasificación. PE, PP, PET, PA y EVOH identifican familias de polímeros. BOPP, BOPET, y BOPA identifican formas de película orientada; CPP identifica polipropileno fundido. “Metalizado” describe una capa de metal depositada, mientras que “laminado” y “coextrusión” describen formas de combinar capas. Por lo tanto, un comprador necesita más que un acrónimo de material. El grado, la orientación, los aditivos, el tratamiento, el recubrimiento, el orden de las capas, el espesor, el adhesivo, la ubicación de la impresión y el sellante influyen en la estructura final.
Principales tipos de películas de embalaje flexible
La forma más útil de comparar familias de películas es por el rol que un grado específico puede desempeñar en una estructura. Las descripciones a continuación son puntos de partida, no especificaciones universales.
Polietileno (PE)
El PE incluye varias familias de resinas y formas de película, incluyendo LDPE, LLDPE, HDPE, grados basados en metaloceno y mezclas. En envases flexibles, a menudo se considera una capa de PE cuando la flexibilidad, la tenacidad y el comportamiento de sellado por calor son importantes. Algunos grados de PE están diseñados para película fundida o soplada, mientras que otros se enfocan en la iniciación del sellado, la adhesión en caliente, la claridad, la rigidez o el rendimiento frente a la punción.
Estas propiedades no son intercambiables entre los grados de PE. Una resina sellante que funciona bien a una temperatura de mordaza, presión, tiempo de permanencia, velocidad de línea y nivel de contaminación determinados puede comportarse de manera diferente en otra máquina o contra otra superficie de sellado. Solicite la designación exacta de la resina o película y valide la ventana de sellado estructura completa, en lugar de tratar “PE” como una especificación.
Polipropileno (PP)
Las películas de PP incluyen polipropileno fundido y polipropileno orientado, entre otras formas. La orientación cambia el comportamiento mecánico, óptico, de contracción y de procesamiento de la película, por lo que CPP y BOPP no deben tratarse como sinónimos. El BOPP se evalúa comúnmente cuando se necesita una banda clara, rígida e imprimible o un rol de gestión de la humedad; el CPP puede considerarse cuando un sellante de PP no orientado o una capa de conversión es adecuada.
La barrera real, la resistencia al calor, la capacidad de sellado, el, coeficiente de fricción, y la maquinabilidad dependen de la resina, la orientación, el espesor, el tratamiento superficial, los recubrimientos y la estructura. Una película de PP recubierta o coextruida puede comportarse de manera muy diferente a una película de homopolímero sin recubrir. Compare los datos del proveedor solo cuando la construcción de la muestra y las condiciones de ensayo sean equivalentes.
Poliéster (PET)
Empaque la película de PET se suministra comúnmente como PET biaxialmente orientado PET, a menudo llamado BOPET. Grados específicos pueden ofrecer estabilidad dimensional, resistencia mecánica, claridad óptica, tratamientos superficiales, recubrimientos, funciones de sellado por calor o metalización. Estas características pueden hacer del PET un candidato para una banda de impresión o estructural, pero el nombre del polímero base por sí solo no establece el rendimiento de barrera o sellado.
Una banda de PET simple, un PET con recubrimiento de barrera y un PET metalizado son materiales diferentes. Registre el recubrimiento o metalización exactos, el lado tratado, las interfaces de impresión y adhesivo, el espesor y la exposición térmica prevista. Si un grado de PET no es en sí mismo un sellante, el envase necesitará una capa o recubrimiento de sellado compatible.
Poliamida (PA o Nylon)
La PA es una familia de polímeros que incluye diferentes químicas de nylon y formas de película orientadas o no orientadas. Los equipos de embalaje a menudo evalúan la PA cuando la tenacidad, la durabilidad a la flexión o la resistencia a la punción y la formación de agujeros son importantes. La PA biaxialmente orientada, o BOPA, es una forma comercial, pero no es representativa de todos los grados de PA.
La humedad puede afectar el comportamiento de algunas poliamidas, y diferentes grados varían en barrera, rigidez, respuesta al termoformado, resistencia al calor, y adhesión. Defina el estado de acondicionamiento y el entorno de ensayo al comparar resultados. En un laminado o coextrusión, también confirme las capas de unión o adhesivos y cómo la capa de PA interactúa con el producto, el proceso y las condiciones de distribución.
Capas de barrera, recubrimientos y papel de aluminio
Algunas estructuras añaden una capa de barrera funcional en lugar de depender de la película estructural o sellante principal. El EVOH es un ejemplo de un polímero de barrera al oxígeno utilizado en construcciones multicapa. Su rendimiento es sensible a la composición y las condiciones ambientales, incluida la humedad, por lo que las capas circundantes y las condiciones de prueba son importantes. Los recubrimientos de barrera y el metal depositado también pueden cambiar el rendimiento frente al oxígeno, la humedad, la luz, el aroma o la superficie, pero deben conocerse la química del recubrimiento, el peso del recubrimiento, la continuidad, la flexión y el historial de conversión.
El papel de aluminio se utiliza cuando se requiere una fuerte barrera contra la luz, el oxígeno y la humedad , pero el envase convertido aún necesita un espesor adecuado, control de grietas por flexión, control de agujeros, calidad de laminación e integridad del sellado. La película polimérica metalizada no es lo mismo que el aluminio. Su barrera depende de la capa metálica, el sustrato, los defectos, el manejo y la estructura final.
| Familia de material o capa | Razón común para evaluarlo | Elementos clave a verificar |
|---|---|---|
| PE | Flexibilidad, tenacidad o función sellante | Grado, familia de densidad, mezcla, espesor, ventana de sellado, termofijado, COF, tratamiento |
| PP | Banda clara y rígida, banda orientada o rol de sellante de PP | Forma CPP o BOPP, recubrimiento, tratamiento, espesor, contracción, comportamiento de sellado |
| PET | Banda estructural o de impresión, estabilidad dimensional o sustrato recubierto/metalizado | Grado, orientación, lado tratado, recubrimiento o capa metálica, espesor, capa sellante |
| PA | Rol crítico de tenacidad, flexión o punción | Química de PA, orientación, acondicionamiento, espesor, adhesión, condiciones de termoformado |
| EVOH o recubrimiento de barrera | Barrera funcional al oxígeno, aroma u otros | Química, espesor o peso del recubrimiento, humedad, lado de prueba, capas protectoras |
| El papel de aluminio | Rol de barrera a la luz, oxígeno y humedad | El espesor del aluminio, los agujeros, las grietas por flexión, el adhesivo, el daño por conversión, la integridad del sellado |
Películas de una sola capa frente a estructuras multicapa
Una película de una sola capa puede ser apropiada cuando un material cumple con los requisitos mecánicos, ópticos, de barrera, sellado, procesamiento y reglamentarios. Simplifica la lista de materiales y puede simplificar la evaluación al final de la vida útil, pero ni “una sola capa” ni “monomaterial” demuestran que el envase terminado sea compatible con un flujo de reciclaje particular.
Las estructuras multicapa combinan funciones. Una capa puede llevar la impresión y proporcionar rigidez, otra puede proporcionar barrera al oxígeno o la luz, y una capa interna puede crear la superficie de contacto con el producto y de sellado por calor. Las capas pueden combinarse mediante coextrusión, laminación con adhesivo, laminación por extrusión, recubrimiento o metalización. El beneficio es la adaptación funcional.
| Construcción | Por qué puede seleccionarse | Principal desventaja | Enfoque de verificación |
|---|---|---|---|
| Película de una sola capa | Un grado puede cumplir con los requisitos de la aplicación | Menos formas de separar funciones | Consistencia del grado, sellado, mecánica, barrera y prueba en máquina |
| Película coextruida | Se forman múltiples capas de polímero en una sola operación de fabricación de película | La compatibilidad de capas y el control del espesor son críticos | Secuencia de capas, capas de unión, espesores individuales y totales, estabilidad del dado y la línea |
| Estructura laminada | Bandas separadas proporcionan roles complementarios de impresión, barrera, rigidez o sellado | Consideraciones sobre adhesivo, curado, unión y residuos | Identidad de la banda, sistema adhesivo, resistencia de unión, curado, migración, riesgo de delaminación |
| Recubierto o película metalizada | Una superficie funcional delgada modifica el comportamiento de barrera, sellado, impresión u óptico | Los defectos, la flexión y el daño superficial pueden reducir la función | Continuidad del recubrimiento o metal, adhesión, tratamiento, durabilidad a la flexión, barrera acondicionada |
| Laminado de lámina de aluminio | Se necesita un rol de barrera muy fuerte contra la luz y los gases | Los orificios, el agrietamiento por flexión y la complejidad del reciclaje requieren control | Calibre de la lámina, daño por conversión, unión del laminado, sellado e integridad del empaque completo |
Importante: Una hoja de datos de una capa no establece el rendimiento de un empaque impreso, laminado, convertido, llenado y sellado. Valide la construcción final y el empaque bajo condiciones representativas.
Cómo las Propiedades de la Película Afectan el Rendimiento del Empaque
Las palabras de propiedad se convierten en especificaciones útiles solo cuando están vinculadas a una muestra, método, unidad, dirección y entorno. “Fuerte”, “claro”, “alta barrera,” y “sellado fácil” no son requisitos comparables por sí mismos.
Requisitos de Barrera y Vida Útil
Comience con los mecanismos de deterioro del producto. La sensibilidad al oxígeno, la ganancia o pérdida de humedad, la transferencia de aroma, la exposición a la luz, la grasa, los productos químicos y los riesgos microbianos son problemas diferentes. Una película que controla uno puede no controlar otro. La vida útil también depende del formato del empaque, el área de sellado, el espacio de cabeza, el proceso de llenado, la temperatura de almacenamiento, el tiempo de distribución y el producto en sí.
Para la tasa de transmisión de oxígeno y la tasa de transmisión de vapor de agua, defina el método de ensayo, la temperatura, la humedad relativa, el espesor de la muestra, el lado de ensayo, las condiciones del gas o vapor y las unidades. Distinga la permeabilidad típica de una resina de la transmisión medida de una coextrusión o laminado terminado. Si el envase será flexionado, plegado, pasteurizado, esterilizado en autoclave, congelado o almacenado con humedad cambiante, ensaye el estado relevante acondicionado y posterior al proceso.
Sellado e Integridad del Empaque
El rendimiento del sellado es una propiedad del sistema. La capa sellante, la superficie opuesta, la contaminación, el diseño de la mordaza, la temperatura, la presión, el tiempo de permanencia, el enfriamiento, la velocidad de línea, y la geometría del envase contribuyen. Un resultado de resistencia del sellado debe identificar el ancho de la muestra, la configuración del pelado, la velocidad de ensayo, el acondicionamiento, el modo de falla y las unidades. No debe presentarse como un valor universal separado del método.
La resistencia del sellado tampoco es lo mismo que la integridad total del envase. Las pruebas de fuga, estallido, fluencia, penetración de tinte, decaimiento al vacío o distribución responden a diferentes preguntas. Seleccione métodos que coincidan con el envase y el riesgo de falla, luego defina predefinidos los criterios de aceptación antes del ensayo. Para envases de fácil apertura, tanto el límite inferior de integridad como el objetivo superior de fuerza de apertura pueden ser importantes.
Requisitos Mecánicos y Ópticos
Los requisitos mecánicos pueden incluir resistencia a la tracción y elongación en las direcciones de la máquina y transversal, módulo, desgarro, punción, resistencia al impacto por caída de dardo, durabilidad a la flexión, bloqueo, deslizamiento y estabilidad dimensional. El método, la geometría de la muestra, la dirección, el espesor, el acondicionamiento y la velocidad de ensayo afectan los resultados. No compare datos de la dirección de la máquina con datos de la dirección transversal, ni valores generados por diferentes métodos, como si fueran equivalentes.
Los requisitos ópticos y de superficie pueden incluir turbidez, transmitancia, brillo, color, apariencia de impresión, energía superficial, coeficiente de fricción y resistencia al roce. Estas propiedades pueden cambiar después del tratamiento, la impresión, el recubrimiento, la laminación, el curado y el envejecimiento. Las pruebas en máquina deben evaluar el seguimiento de la banda, la tensión, la estática, el registro, el formado, el corte, el sellado y el manejo del empaque, no solo los datos de laboratorio del rollo.
| Requisito | Contexto mínimo para un resultado comparable | Lo que el resultado no prueba por sí mismo |
|---|---|---|
| OTR o WVTR | Método, temperatura, HR, espesor, lado de prueba, unidades, estructura de la muestra | Vida útil real o rendimiento después de cada paso de conversión |
| Resistencia del sellado | Método, materiales de sellado, temperatura, presión, permanencia, ancho de muestra, configuración de pelado, modo de falla | Estanqueidad a fugas o supervivencia en distribución del empaque completo |
| Tracción o elongación | Método, espesor, MD/TD, acondicionamiento, velocidad de prueba y geometría de la muestra | Comportamiento al desgarro, punzonado o en máquina |
| Turbidez, brillo o COF | Método, par de superficies o lado, acondicionamiento y estado de tratamiento | Calidad de impresión, velocidad de línea o aceptación del consumidor |
| Integridad del empaque | Método específico del empaque, estado lleno o vacío, acondicionamiento y límite de aceptación | Cumplimiento para un formato, producto o ruta de distribución diferente |
Cómo Elegir una Película para Empaque Flexible
- Defina el producto envasado y los riesgos de falla. Registre la composición, la sensibilidad al oxígeno, la humedad, la luz, el aroma o los productos químicos, los bordes afilados, la temperatura de llenado y la interacción esperada con el empaque.
- Defina el empaque y las condiciones de distribución. Especifique el formato, las dimensiones, el peso de llenado, el espacio de cabeza, la temperatura y humedad de almacenamiento, la duración de la distribución, las caídas, la vibración, la compresión, la flexión, la congelación, el calentamiento, la pasteurización o la exposición a retorta, según corresponda.
- Traduzca los riesgos en requisitos funcionales. Identifique el comportamiento de sellado requerido, barrera, tenacidad, rigidez, óptica, superficie de impresión, comportamiento de apertura y manejo. Utilice criterios medibles y métodos acordados cuando haya evidencia disponible.
- Asigne funciones a las capas. Decida qué banda proporciona control de impresión y estructural, qué capa proporciona barrera y qué capa contacta el producto y sella. Evite elegir el empaque completo a partir de un acrónimo de material.
- Verifique la compatibilidad de conversión y llenado. Registre la impresión, el recubrimiento, el adhesivo, el curado, el corte, el formado, el tipo de mordaza, el rango de temperatura, el tiempo de permanencia, la velocidad de línea, la tensión de la banda, las necesidades de COF y los sistemas de detección.
- Revise los requisitos de cumplimiento normativo y fin de vida útil. Vincule las declaraciones de contacto con alimentos, migración, contenido reciclado, reciclabilidad, compostabilidad u otras al mercado objetivo, la estructura final, el uso previsto y los documentos de respaldo.
- Ejecute muestras controladas y pruebas de empaque. Apruebe la estructura exacta solo después de comparar la evidencia del proveedor, las pruebas de la película entrante, el rendimiento de la máquina, las pruebas del empaque sellado y la validación representativa de la vida útil o distribución.
Qué Incluir en una RFQ o Prueba de Muestra
Una RFQ técnicamente completa permite a los proveedores proponer estructuras comparables y declarar qué cubre realmente su evidencia. Incluya:
- producto envasado, ingredientes o preocupaciones de contacto químico, estado de llenado, temperatura de llenado y vida útil objetivo;
- formato del empaque, dimensiones nominales, peso de llenado, característica de apertura, geometría de sellado y cualquier válvula, cremallera, pico, etiqueta o accesorio;
- estructura objetivo si se conoce, incluyendo el orden de las capas, el espesor total y de cada capa, la ubicación de la impresión, el tratamiento, el recubrimiento, la metalización, el adhesivo y el sellante.;
- equipo de conversión y llenado, ancho de banda, núcleo, límites de diámetro o peso del rollo, dirección de desenrollado, velocidad de línea, tensión, tipo de mordaza, temperatura, presión, tiempo de permanencia y requisitos de registro;
- ensayos mecánicos, ópticos, de barrera, de sellado y de integridad del envase requeridos, con métodos, condiciones, unidades, direcciones, muestreo y criterios de aceptación;
- condiciones de almacenamiento y distribución, incluyendo temperatura, humedad, flexión, compresión, vibración, caída, congelación, llenado en caliente, pasteurización o exposición a retorta, según corresponda;
- país o región de destino, uso regulado en contacto con alimentos u otros, tiempo y temperatura de contacto, y declaraciones solicitadas, informes de migración, informes de ensayo o certificados;
- objetivo de fin de vida útil y el sistema específico de reciclaje o compostaje, directriz, protocolo y características del envase completo a evaluar;
- cantidad de muestra, plan de prueba, expectativas de control de cambios, trazabilidad, responsabilidad de aprobación y la evidencia exacta que el proveedor debe devolver.
Si aún no se conoce un valor objetivo, etiquételo como un elemento de desarrollo en lugar de inventar una tolerancia. Mantenga las muestras aprobadas, las especificaciones, los métodos de ensayo y los registros de cambios vinculados al grado y la estructura exactos.
Verificaciones de Cumplimiento y Sostenibilidad
La idoneidad para el contacto con alimentos no se establece mediante un nombre de polímero, un logotipo o la frase "grado alimenticio". La cadena de evidencia debe conectar la formulación exacta y la estructura terminada.
La reciclabilidad también es específica del diseño y del sistema. El polímero base, la densidad, el color, la impresión, los recubrimientos, los adhesivos, las capas de barrera, la metalización, las etiquetas, las cremalleras, los vertederos y los residuos del producto pueden afectar la compatibilidad con la recolección, clasificación y reprocesamiento. Una evaluación de diseño para el reciclaje no demuestra automáticamente que el envase se recolecta y recicla en todas las ubicaciones.
- Problema: una afirmación amplia como “reciclable” o “cumple con la UE” se adjunta a una película no especificada.
- Causa: la evidencia para una resina, capa, muestra o mercado se generaliza al envase completo.
- Consecuencia: la afirmación puede no coincidir con la construcción final, las condiciones de uso, la infraestructura local o las normas vigentes.
- Control: identifique la estructura y el mercado exactos, aplique la norma o el protocolo oficial vigente, obtenga documentos específicos del producto y conserve la evaluación con la especificación aprobada.
Importante: El contenido de base biológica, la biodegradabilidad, la compostabilidad industrial, la compostabilidad doméstica, el contenido reciclado, y la reciclabilidad son afirmaciones diferentes. Cada una necesita su propia definición, evidencia de ensayo o cadena de custodia, alcance de mercado y condiciones de eliminación.
Conclusión clave: Seleccione la estructura, luego verifíquela
PE, PP, PET, PA, EVOH, recubrimientos, películas metalizadas, y el papel de aluminio son componentes básicos, no respuestas completas. Primero defina los requisitos del producto, envase, proceso, distribución, mercado y fin de vida útil. Luego asigne cada función requerida a un grado y capa, documente la construcción exacta y pruébela en condiciones representativas. La aprobación final debe estar vinculada a los documentos del proveedor, muestras controladas, pruebas en máquina, resultados de integridad del envase y cualquier evaluación requerida de vida útil, migración o reciclabilidad. Cuando una condición cambie, reevalúe la evidencia en lugar de asumir que el resultado anterior sigue siendo válido.
Related Bestypack Resources
- Película de BOPP para laminación térmica
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German