
BOPA Film ist ein biaxial orientierter Polyamidfilm, der eingesetzt wird, wenn flexible Verpackungen Zähigkeit benötigen, Durchstoßfestigkeit, Klarheit und eine nutzbare Sauerstoff- oder Aromabarriere. Er ist selten die gesamte Verpackung für sich allein. Käufer wählen normalerweise eine BOPA-Sorte aus und kombinieren sie dann mit Druck-, Barriere-, Klebstoff- und Siegelschichten, die zum Produkt und Prozess passen. Die richtige Wahl hängt daher von Feuchtigkeit, Verarbeitungsbedingungen, Laminataufbau, Prüfmethoden und Packstoffversuchen ab – nicht von einem einzelnen Datenblattwert.
Was ist BOPA-Film, und was verändert die biaxiale Orientierung?
Für regulatorische Zusammenhänge konsultieren Sie bitte die U.S. FDA (amerikanische Lebensmittel- und Arzneimittelbehörde). Lebensmittelverpackungsleitlinien der US-amerikanischen FDA , bevor Sie eine beabsichtigte Verwendung im Lebensmittelkontakt genehmigen.

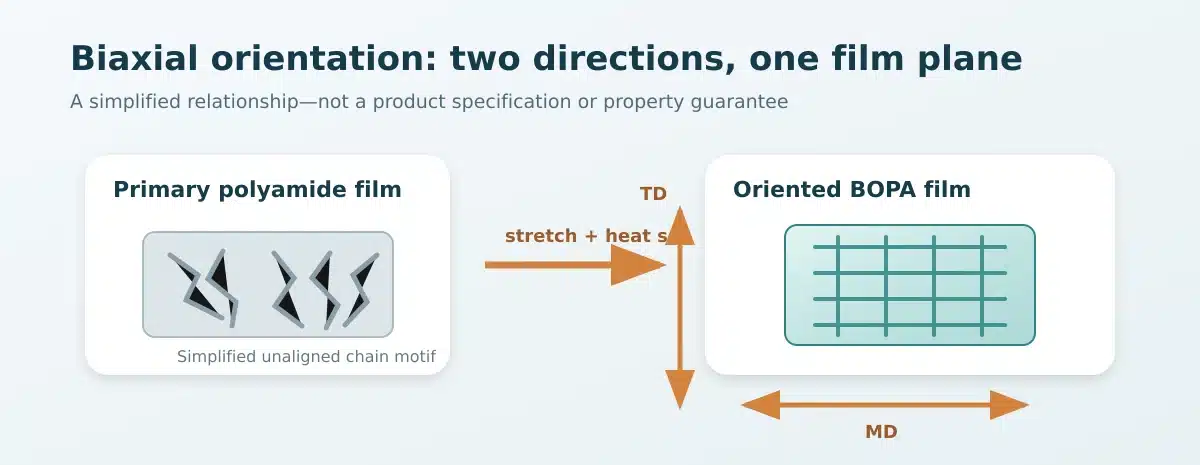
BOPA ist ein Polyamidfilm, der in zwei Richtungen verstreckt wird: in Maschinenrichtung (MD) und Querrichtung (TD). Der Prozess richtet die Polymerketten innerhalb der Filmebene aus und wird durch eine thermische Stabilisierung ergänzt. Im Vergleich zu einem unorientierten Film aus einem ähnlichen Polyamid entsteht so ein ausgewogeneres, kontrollierteres Bahnmaterial für Druck, Beschichtung, Metallisierung und Kaschierung.
Die Orientierung erzeugt kein festes Eigenschaftspaket. Harztyp, Verstreckungsgeschichte, Hitzefixierung, Dicke, Wie Herstellung und Schichtaufbau die Folieneigenschaften verändern, und Feuchtigkeitskonditionierung beeinflussen alle das Endergebnis. “BOPA” sollte daher als Material- und Prozessfamilie behandelt werden, nicht als universelle Sorte.
Terminologie: BOPA, BON und OPA
BOPA bedeutet biaxial orientiertes Polyamid. BON bedeutet biaxial orientiertes Nylon, während OPA eine kürzere Form von orientiertem Polyamid ist. Lieferanten können diese Begriffe für weitgehend ähnliche Filmfamilien verwenden. Allerdings ist “Nylonfilm” allein weiter gefasst: Er kann auch gegossene, geblasene, unorientierte, einschichtige oder koextrudierte Polyamidfilme beschreiben.
Bei der Prüfung eines Angebots sollten Sie die Polymerfamilie bestätigen, ob die Bahn biaxial orientiert ist, den Orientierungsweg, die Behandlungsseite, die Dicke und den vorgesehenen Verwendungszweck. Eine Bezeichnung wie “Nylon 15 μm” legt diese Details nicht fest.
Vom Polyamidharz zum orientierten Film
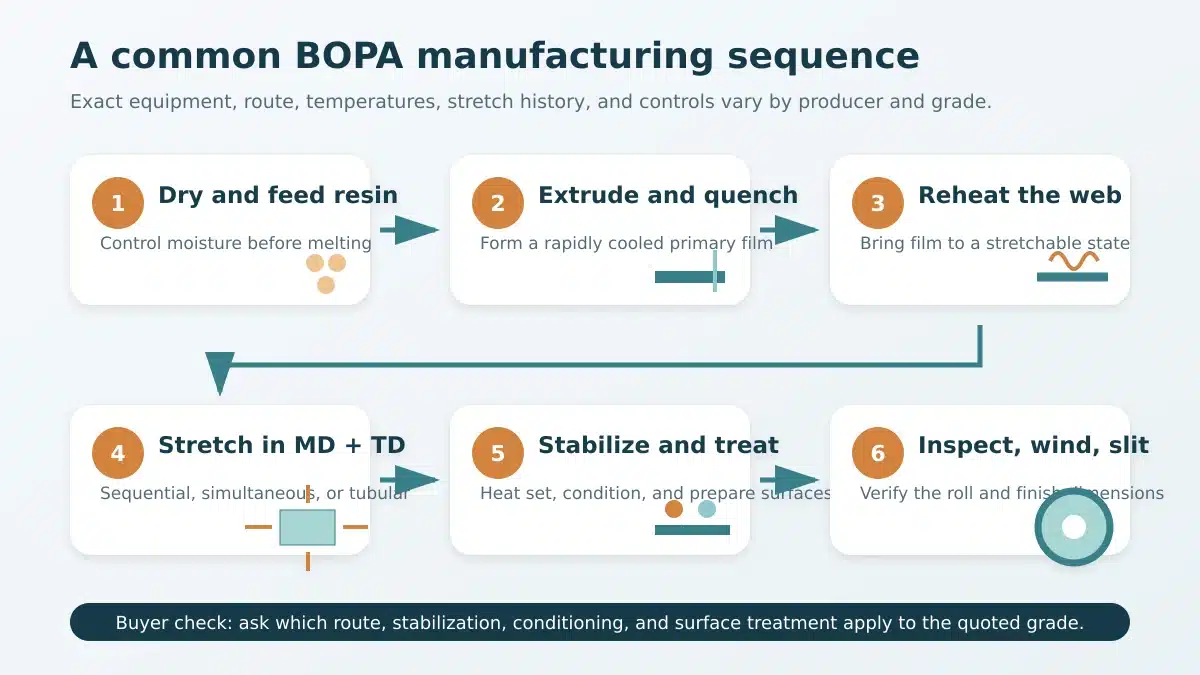
Die meisten Verpackungs-BOPA-Filme beginnen mit einem filmgeeigneten Polyamidharz, häufig aus der PA6-Familie. Der Hersteller schmilzt und extrudiert das Harz zu einem Primärfilm, kühlt ihn schnell ab, erwärmt ihn erneut und verstreckt ihn in MD und TD. Die Hitzefixierung stabilisiert anschließend die orientierte Struktur vor dem Aufwickeln und Schneiden.
Das nützliche mentale Modell ist richtungsbezogen: Die Extrusion erzeugt den Basisfilm; das Verstrecken organisiert ihn in zwei Achsen; die Hitzefixierung kontrolliert die Restbewegung; die Konditionierung bringt das hygroskopische Polyamid in einen definierten Feuchtezustand. Jeder Schritt verändert, wie sich die Bahn später auf einer Druck- oder Kaschiermaschine verhält.
Wie werden BOPA-Filme hergestellt?
Die BOPA-Produktion beginnt mit feuchtigkeitskontrollierter Harzhandhabung und Extrusion. Ein schnell abgeschreckter Primärfilm wird dann auf einen verstreckbaren Zustand erwärmt. Der Film wird in zwei Richtungen orientiert, thermisch stabilisiert, bei Bedarf behandelt, konditioniert, geprüft, aufgewickelt und geschnitten. Hersteller verwenden unterschiedliche Orientierungswege, sodass sich zwei Filme mit demselben Polymer und derselben Dicke dennoch unterschiedlich verhalten können.
Ein praktischer Prozessablauf ist:
- Trocknen und Zuführen des Polyamidharzes.
- Schmelzen, Filtrieren, Extrudieren und schnelles Abschrecken eines Primärfilms.
- Erneutes Erwärmen und Verstrecken des Films in MD und TD.
- Hitzefixieren oder Tempern der orientierten Bahn.
- Konditionieren und Aufbringen der spezifizierten Oberflächenbehandlung.
- Prüfen, Aufwickeln, bei Bedarf Altern und Schneiden auf roll dimensions.
Sequenzielle, simultane und tubulare Orientierung
Bei der sequenziellen Spannrahmenverarbeitung wird die Bahn zuerst in eine Richtung und dann in die andere verstreckt, üblicherweise MD gefolgt von TD. Simultane Spannrahmensysteme verstrecken beide Richtungen innerhalb einer einzigen Verstreckzone. Die tubulare oder Doppelblasenverarbeitung expandiert einen wiedererwärmten Schlauch, sodass sich die Orientierung um und entlang der Blase entwickelt.
Diese Wege erzeugen unterschiedliche Spannungsgeschichten und Prozesskontrollherausforderungen. Keiner ist automatisch der beste. Ein Verarbeiter sollte fragen, welcher Weg die angebotene Sorte erzeugt hat, und Registrierung, Schrumpf, Welligkeit, mechanische Ausgewogenheit und Barriere unter seinen eigenen Bedingungen validieren.
Hitzefixierung, Konditionierung und Oberflächenbehandlung
Die Hitzefixierung reduziert unkontrollierten Schrumpf und hilft, die Abmessungen nach dem Verstrecken zu stabilisieren. Die Konditionierung ist wichtig, weil Polyamid Wasser aus der Luft aufnimmt. Die aufgenommene Feuchtigkeit wirkt als Weichmacher: Sie verändert Steifigkeit, Dehnung, Zähigkeit und Bahnabmessungen. Ein Film, der zwischen Prüfung und Verarbeitung einen anderen Feuchtezustand erreicht, kann sich möglicherweise nicht gleich verhalten.
Die Oberflächenbehandlung unterstützt die Benetzung von Druckfarbe, Beschichtung oder Klebstoff. Die Behandlung kann auf einer oder beiden Seiten erfolgen und sich während der Lagerung verändern. Bestätigen Sie die behandelte Seite und prüfen Sie den aktuellen Oberflächenzustand, anstatt sich nur auf das Produktionszertifikat zu verlassen.
Welche BOPA-Eigenschaften sind in Verpackungen relevant?
Die wertvollsten BOPA-Eigenschaften sind in der Regel Zähigkeit, Beständigkeit gegen Durchstoß und Flex-Cracking, Transparenz, Bedruckbarkeit sowie Sauerstoff- oder Aromabarriere. Diese Vorteile kommen am besten in einem vollständigen Laminat zur Geltung. BOPA wird normalerweise nicht als primäre Barriere Feuchtigkeitsbarriere oder Siegelschicht gewählt.
Eigenschaftsdaten sind nur dann vergleichbar, wenn Probe und Bedingungen übereinstimmen. Dokumentieren Sie Film- oder Laminatidentität, Dicke, MD- oder TD-Richtung, Konditionierung, Temperatur, relative Luftfeuchtigkeit, Methodenausgabe und Einheiten. Eine Angabe wie “hohe Barriere” ohne diese Details ist keine brauchbare Spezifikation.
Mechanische und optische Leistung
Mechanische Daten können umfassen: Zugfestigkeit, Dehnung, Schlagzähigkeit, Durchstoß, Weiterreißfestigkeit, Flex-Cracking-Beständigkeit und thermischen Schrumpf. Optische Daten können Trübung, Lichttransmissionsgrad, Glanz und Klarheit umfassen. Jede Kennzahl beantwortet eine andere Frage. Beispielsweise sagt die Zugfestigkeit nichts über die Beständigkeit gegen einen scharfen Knochen aus, während ein Schlagzähigkeitsergebnis keine Siegelfestigkeit begründet.
Die Orientierung macht auch die Richtung wichtig. relevant. Fragen Sie nach MD- und TD-Ergebnissen, wo die Methode dies vorsieht. Für optische Verpackungen messen Sie die tatsächliche bedruckte oder kaschierte Struktur, wenn Klebstoff, Beschichtung oder Wärmeeinwirkung Trübung oder Erscheinungsbild verändern können. Ein klarer Basisfilm garantiert keinen klaren fertigen Beutel.
Sauerstoff- und Aromabarriere, Feuchtigkeitsaufnahme und Konditionierung
BOPA kann einen nützlichen Widerstand gegen Sauerstoff- und Aromadurchgang bieten, aber sein Verhalten ist feuchtigkeitsabhängig. Wasser interagiert mit Polyamid und verändert die molekulare Mobilität. Mit zunehmender Feuchtigkeit wird der Film im Allgemeinen weniger steif und dehnbarer. Auch Barriere- und Dimensionsverhalten können sich verschieben.
Berichten Sie Sauerstoffdurchlässigkeitsrate? mit Methode, Temperatur, relativer Luftfeuchtigkeit, Dicke, Struktur, Prüfseite und Einheiten. ASTM D3985 misst den stationären Sauerstoffdurchgang durch Filme und Laminate mit einem coulometrischen Sensor, aber die Methode selbst weist darauf hin, dass die OTR nicht der alleinige Indikator für den Packstoffschutz ist.
Für feuchtigkeitsempfindliche Produkte bewerten Sie die Wasserdampfdurchlässigkeitsrate des Laminats, anstatt anzunehmen, dass die BOPA-Schicht den erforderlichen Schutz bietet. PE, CPP, Folie, Metallisierung oder eine andere Barriereschicht können diese Funktion übernehmen.
Was sind die wichtigsten Vorteile und Einschränkungen von BOPA?
BOPA verdient seinen Einsatz, wenn mehrere anspruchsvolle Anforderungen gleichzeitig auftreten. Es bietet eine starke Balance aus Zähigkeit, Flexibilität, Durchstoßfestigkeit, Klarheit, Flex-Cracking-Beständigkeit und Sauerstoff- oder Aromabarriere. Diese Kombination ist wertvoll für Vakuumverpackungen, Tiefkühlprodukte, scharfkantige Inhalte und Laminate, die wiederholter Biegebeanspruchung ausgesetzt sind.
Dasselbe Material erzeugt auch Design- und Prozesseinschränkungen:
- Feuchtigkeitsempfindlichkeit: Feuchtigkeit verändert Steifigkeit, Dehnung, Abmessungen und Barriereverhalten. Kontrollieren Sie Lagerung, Konditionierung und Prüfatmosphäre.
- Keine standardmäßige Siegellackschicht: Standard-BOPA benötigt normalerweise PE, CPP oder ein anderes kompatibles Siegellackmaterial.
- Begrenzte Feuchtigkeitsbarriere: Fügen Sie eine geeignete Schicht hinzu, wenn der Schutz vor Wasserdampf entscheidend ist.
- Kanten- und Kerbempfindlichkeit: Schützen Sie die Rollenkanten und vermeiden Sie Beschädigungen, die Bahnrisse auslösen können.
- Empfindlichkeit gegenüber Wärme und Spannung: Übermäßige Hitze oder instabile Spannung können Abmessungen, Passer, Wölbung und Wicklung beeinträchtigen.
- Komplexität der Laminierung: Zusätzliche Schichten, Klebstoffe, Aushärtung und Prüfungen erhöhen Kosten und Qualifizierungsaufwand.
Die Auswahlfrage ist nicht, ob BOPA “besser” ist. Es geht darum, ob sein mechanischer und barrierebezogener Beitrag das Verpackungsrisiko ausreichend reduziert, um den Laminier- und Verarbeitungsaufwand zu rechtfertigen. Wenn Stich- oder Sauerstoffbelastung gering ist, kann eine einfachere BOPP-, BOPET, PE- oder PP-Struktur effizienter sein.
Welche BOPA-Folientypen und Oberflächenoptionen sind verfügbar?
BOPA-Lieferanten strukturieren ihre Portfolios unterschiedlich, aber die meisten Angebote lassen sich nach Funktion klassifizieren. Die wichtigsten Variablen sind Oberflächenbehandlung, zusätzliche Barrieretechnologie, Restgehalt an Schrumpf, Formverhalten sowie Beständigkeit gegenüber dem Ziel-Thermo- oder Chemieprozess. Handelsnamen sind nicht standardisiert, daher sollte der Name in eine messbare Anforderung übersetzt werden.
Unbehandelt, behandelt, beschichtet, metallisiert und Spezial-BOPA
| BOPA-Kategorie | Was sich ändert | Typischer Grund für die Spezifikation | Was zu bestätigen ist |
|---|---|---|---|
| Unbehandelt oder Standard | Basisorientierte Polyamidbahn | Laminierung, Beschichtung oder kontrollierte Nachbehandlung | Behandlungsstatus, Seite, Dicke, Gleitverhalten und Wicklung |
| Einseitig behandelt | Eine Oberfläche für Druck, Beschichtung oder Klebstoff vorbereitet | Rücksiedruck oder zweischichtige Laminate | Welche Seite behandelt ist und aktueller Oberflächenzustand |
| Beidseitig behandelt | Beide Oberflächen vorbereitet | Mittlere Bahn in Triplex- oder komplexeren Laminaten | Kompatibilität mit Druckfarbe, Beschichtung und beiden Klebstoffen |
| Beschichtet oder Hochbarriere | Funktionelle organische oder anorganische Beschichtung hinzugefügt | Höhere Gas-/Aromabarriere oder andere Spezialfunktion | Beschichtungschemie, Flexbeständigkeit, Prüfbedingungen und Lebensmittelkontaktstatus |
| Metallisiert | Dünne Metallschicht aufgebracht | Höhere Licht-, Sauerstoff- oder Aromabarriere | Optische Dichte, Metallhaftung, Pinholes und Flexverhalten |
| Spezialqualität | Schrumpf, Kaltformung, Retort, Batterie oder andere maßgeschneiderte Eigenschaften | Ein definierter Prozess oder Endverwendungszweck | Genaue Qualität, Prozessfenster, regulatorische Dokumente und Validierungsdaten |
Ersetzen Sie Kategorien nicht allein auf Basis der Dicke. Eine 15 μm einseitig behandelte Druckqualität und eine 15 μm beidseitig behandelte Retortqualität können unterschiedliche Klebstoffe, Aushärtung, Handhabung und Konformitätsdokumente erfordern.
Wie funktioniert BOPA in mehrschichtigen Laminatstrukturen?
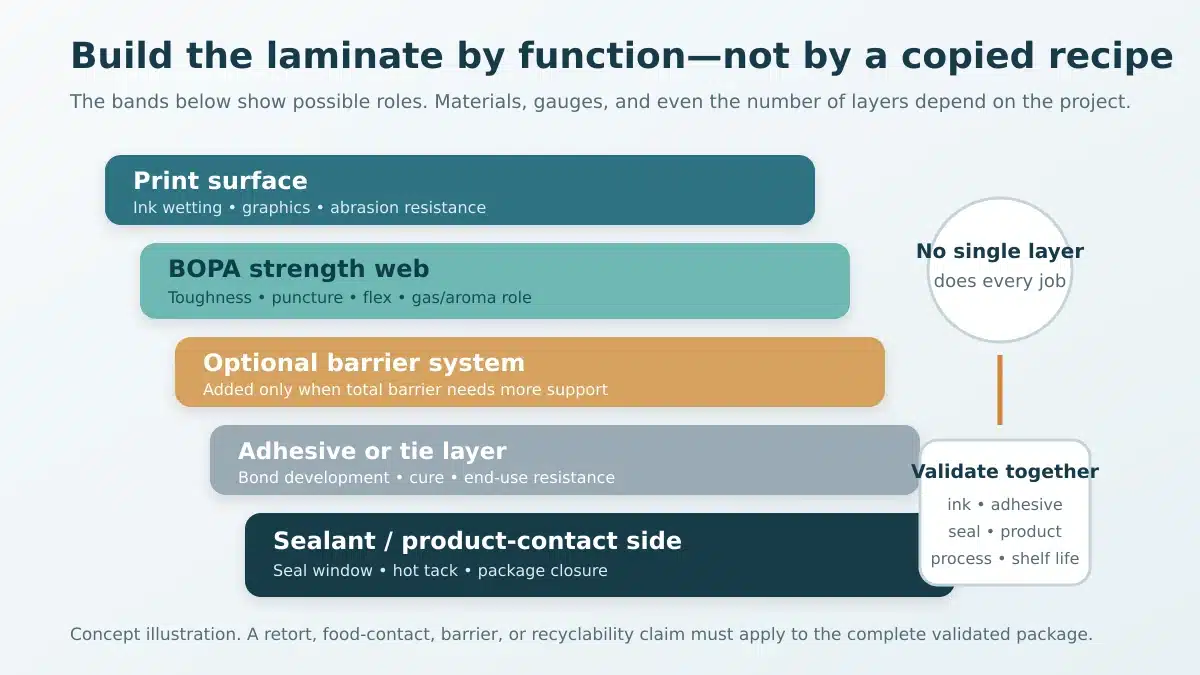
Ein Laminat funktioniert, wenn jede Schicht eine klare Aufgabe hat. BOPA trägt typischerweise zu Zähigkeit, Stichfestigkeit, Flexbeständigkeit, Drucksupport sowie nützlicher Gas- oder Aromabarriere bei. Eine andere Schicht übernimmt normalerweise das Heißsiegeln und einen Großteil der Feuchtigkeitsbarriere. Zusätzliche Bahnen oder Beschichtungen können höheren Sauerstoff-, Licht- oder Chemikalienschutz bieten.
Druckbahn, Festigkeitsschicht, Barriereschicht und Siegellackrollen
Eine beispielhafte zweischichtige Struktur ist rücksiedgedrucktes BOPA, laminiert auf PE. BOPA unterstützt Grafiken und mechanischen Schutz, während PE Siegeln und Feuchtigkeitsbeständigkeit liefert. BOPA/CPP folgt einer ähnlichen Rollenlogik und kann für PP-basierte Siegellackanforderungen geeignet sein. Anspruchsvollere Strukturen können Folie, metallisierte Folie, EVOH oder eine beschichtete Barriereschicht hinzufügen.
Denken Sie in Funktionen statt in Rezepten:
- Druckschicht: unterstützt Farbbenetzung, Passerhaltigkeit, Erscheinungsbild und Scheuerbeständigkeit.
- Festigkeitsbahn: widersteht Durchstoß, Biegung, Handhabung und Transportschäden.
- Barrieresystem: kontrolliert Sauerstoff, Aroma, Feuchtigkeit, Licht oder Chemikalien unter festgelegten Bedingungen.
- Siegelschicht: erzeugt die Siegelfenster, Heißsiegelung, Kontaminationsbeständigkeit und den Verschluss der Verpackung.
- Klebstoff- oder Haftvermittlerschicht: verbindet unterschiedliche Materialien und muss Befüllung, Lagerung und thermische Verarbeitung überstehen.
Ein veröffentlichter Schichtaufbau ist nur ein Ausgangspunkt. Dicke, Behandlung, Farbe, Klebstoff, Aushärtung, Siegelschicht, Lebensmittel, Abfüllprozess und Haltbarkeitsziel müssen gemeinsam validiert werden. Die Retortentauglichkeit gehört zum gesamten Paket und Prozess – nicht allein zur BOPA-Schicht.
Wo wird BOPA eingesetzt – und wann ist eine andere Folie besser?
BOPA wird häufig für Vakuumverpackungen von Fleisch und Käse, Tiefkühlkost, durchstoßgefährdete Produkte, verarbeitete Lebensmittel, Flüssigkeits- oder Pastenbeutel sowie ausgewählte Retortenlaminierungen in Betracht gezogen. Es kann auch industrielle, pharmazeutische oder technische Strukturen unterstützen, wenn Zähigkeit und Gasbarriere von Bedeutung sind. Der Anwendungsname allein reicht nicht aus; das dominierende Ausfallrisiko sollte die Auswahl bestimmen.
Anwendungsbezogene Auswahlmatrix
| Materialfamilie | Durchstoß- und Biegezähigkeit | Sauerstoff-/Aromarolle | Feuchtigkeitsrolle | Steifigkeit und Maßkontrolle |
|---|---|---|---|---|
| BOPA | Hoch | Nützlich, feuchtigkeitsabhängig | Benötigt in der Regel Unterstützung | Ausgewogen, zustandsabhängig |
| BOPET | Mäßig bis stark; relativ steif | Nützlich als Druck-/Barriereträgerbahn | Benötigt in der Regel Unterstützung | Starke Druck- und Maßstabilität |
| BOPP | Mäßig; kann unter anspruchsvollen Bedingungen spröde sein | Begrenzt ohne Beschichtung/Metallisierung | Stärkere Feuchtigkeitsrolle | Steif, klar, effizient |
| Guss-PA | Zäh und verformbar | Nützliche | Benötigt in der Regel Unterstützung | Geringere orientierungsbedingte Steifigkeit |
| PE oder orientiertes PE | Flexibel und siegelfähig; Zähigkeit sortenabhängig | Begrenzt ohne Barriereschicht | Starke Feuchtigkeitsrolle | Geringere Steifigkeit, sofern nicht orientiert oder technisch modifiziert |
Nutzen Sie die Tabelle als Kurzauswahl, nicht als endgültiges Urteil. Ein Material kann nur bei gleicher Dicke, Struktur, Umgebung und Prüfbedingungen fair verglichen werden. Wenn Recyclingdesign Priorität hat, bewerten Sie die gesamte Verpackung anhand des geltenden lokalen Designleitfadens und Sammelsystems. Ein BOPA-haltiges Laminat ist weder automatisch recycelbar noch automatisch nicht recycelbar.
Wie sollten Konfektionäre BOPA bedrucken, kaschieren und handhaben?
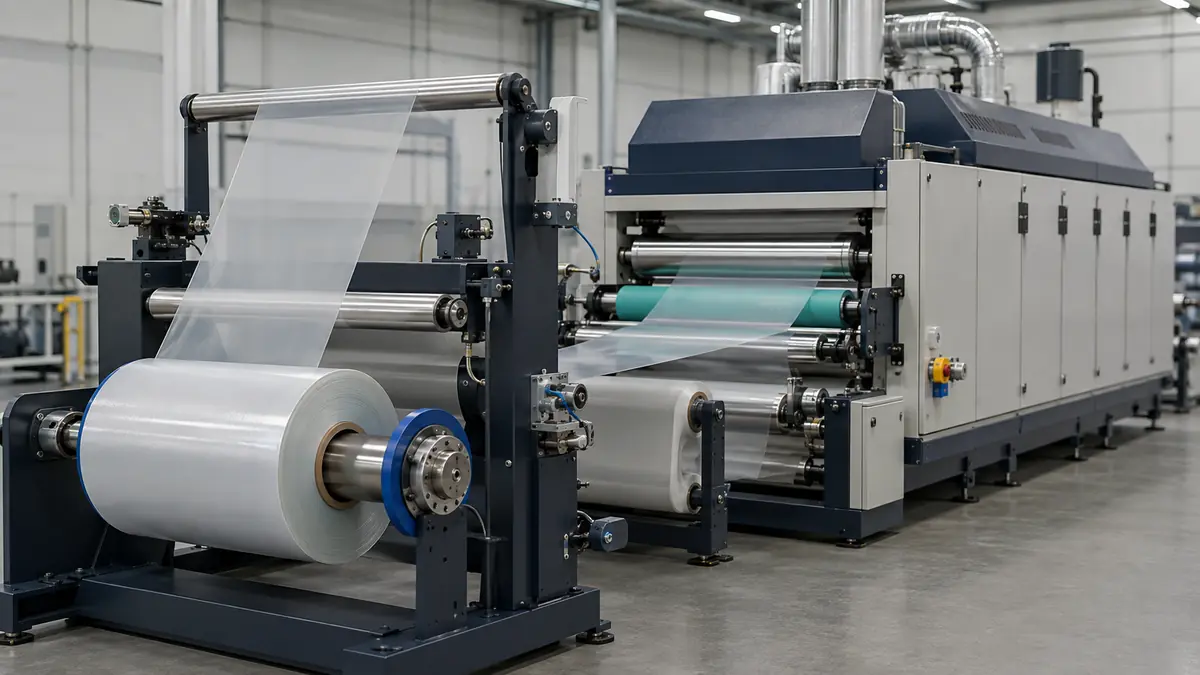
BOPA lässt sich zuverlässig verarbeiten, wenn Feuchtigkeit, Oberfläche, Kantenzustand, Spannung, Wärme, Klebstoffaushärtung und Wicklung als ein System kontrolliert werden. Lagern Sie unbenutzte Rollen in ihrer Schutzbarriere-Umhüllung. Vermeiden Sie beschädigte Kanten, Wassereinwirkung und unkontrollierte Akklimatisierung. Prüfen Sie vor dem Einfädeln der Bahn, welche Oberfläche behandelt ist.
Beginnen Sie Versuche mit stabiler, konservativer Spannung und nur der Wärme, die für Trocknung und Aushärtung erforderlich ist. BOPA kann sich anders verhalten als BOPET oder BOPP, da Feuchtigkeit seinen Elastizitätsmodul und seine Abmessungen verändert. Dokumentieren Sie Umgebungsbedingungen, Rollenalter, Dicke, Bahnverlauf, Ofeneinstellungen, Spannungszonen, Klebstoffmischung, Auftragsgewicht, Nip, Aushärtezeit und Wickelbedingungen.
Prozessfenster und häufige Fehlerbilder
| Symptom | Erste zu prüfende Variablen | Warum es wichtig ist |
|---|---|---|
| Schlechte Farb- oder Klebstoffbenetzung | Richtige Seite, aktuelle Behandlung, Kontamination, Farb-/Klebstoffkompatibilität | Behandlung und Oberflächenzustand steuern Benetzung und Verbundbildung |
| Passerdrift oder Bahndehnung | Feuchtezustand, Wärme, Zug, Spannungsgleichgewicht, Dicke | Hygroskopische Konditionierung und Bahnspannung verändern die Abmessungen |
| Rollneigung (Curl) nach der Kaschierung | MD/TD-Spannungsgleichgewicht, Feuchtigkeitsabweichung, Wärmevergangenheit, Schichtmodul | Unterschiedliche Bahnen können ungleiche Spannungen speichern |
| Tunnelbildung oder lokale Delamination | Beschichtungsgleichmäßigkeit, Lösungsmittelentfernung, Nip, Aushärtung, Wickelspannung, Bahnspannung | Verbundbildung und Eigenspannung wirken zusammen |
| Bahnrisse ausgehend von der Kante | Kantenschäden, Schnittqualität, Ausrichtung, Spannungsspitzen | Nylonfolie kann empfindlich auf Kerben und beschädigte Kanten reagieren |
| Blocking, statische Aufladung oder schlechtes Wickeln | Oberflächengleitverhalten, statische Kontrolle, Rollenhärte, Temperatur, Spannungsabfall (Taper) | Oberflächen- und Wickelverhalten beeinflussen die Rollenstabilität |
Bei der Diagnose immer nur eine Regelgröße gleichzeitig ändern. Universelle Dyne-, Spannungs-, Ofen- oder Aushärteeinstellungen sind unsicher, da sich Ausrüstung, Druckfarbe, Klebstoff, Dicke und Aufbau unterscheiden.
Wie sollten Käufer BOPA-Folie testen und spezifizieren?
Eine sinnvolle Spezifikation verbindet das Verpackungsrisiko mit einer Methode, Probe, Bedingung, Einheit und Annahmeregel. Sie definiert außerdem die Rolle und Oberfläche, die beim Verarbeiter ankommen muss. Lieferantendaten können Kandidaten vorab bewerten, aber das endgültige Laminat und die Verpackung müssen dennoch unter Abfüll-, Vertriebs-, Lager- und Haltbarkeitsbedingungen erprobt werden.
Testplan und RFQ-Checkliste
Erstellen Sie den Testplan anhand dieser Gruppen:
- Identität und Abmessungen: Polymer/Sorte, Dicke und Toleranz, Breite, Rollenlänge, Kern, maximaler Rollendurchmesser und -gewicht, Spleißregeln und Wickelrichtung.
- Mechanisch: Zugfestigkeit und Dehnung in MD/TD, Schlag- oder Durchstoßmethode, Reiß- oder Biegetest wo relevant, sowie thermischer Schrumpf.
- Optisch und Oberfläche: Trübung/Transmissionsgrad, Glanz falls erforderlich, behandelte Seite, Oberflächenprüfverfahren, Reibungskoeffizient gegen den definierten Gegenkörper sowie Alterungsintervall.
- Barriere: OTR und WVTR für die spezifizierte Folie oder das Laminat, mit Temperatur, relativer Feuchte, Prüfseite, Dicke, Methodenausgabe und Einheiten.
- Verarbeitung: Druckfarben- und Klebstofffamilie, Druck-/Kaschierroute, erwartete Wärme- und Spannungsbelastung, Siegelschicht-Kombination, Aushärtung und Endanwendungsprozess.
- Qualität und Dokumentation: Chargenrückverfolgbarkeit, Analysezertifikat, Änderungskontrollbedingungen, Fehlergrenzen, Probenahmeplan, Haltbarkeit, Lagerungshinweise und Reklamationsverfahren.
- Regulatorik: Vorgesehene Lebensmittel- oder technische Anwendung, Zielmarkt, Kontaktart, Zeit und Temperatur, Migrations- oder Deklarationsdokumente sowie anwendungsspezifische Beschränkungen.
Für methodenbewusste Vergleiche prüfen Sie vor der Prüfung die aktuelle Norm. Zum Zeitpunkt dieses Leitfadens umfassen relevante Normseiten ASTM D3985 für OTR, D882 für Zugeigenschaften dünner Folien, D1894 für Folienreibung, F1249 für WVTR und D1003 für Trübung und Lichttransmissionsgrad. Diese Methoden definieren den Messumfang; sie legen keinen universellen BOPA-Grenzwert fest.
BOPA-Folie – Häufig gestellte Fragen
Siegelt BOPA-Folie von selbst?
Standard-BOPA wird in der Regel nicht als Siegelschicht gewählt. Die meisten Verpackungen kombinieren sie mit PE, CPP oder einem anderen Siegellack, der für die erforderliche Siegeltemperatur, Heißklebrigkeit, Kontaminationsresistenz und endgültige Siegelnahtfestigkeit ausgelegt ist. Spezialkonstruktionen können abweichen. Bestätigen Sie daher die genaue Sorte und das vollständige Laminat, anstatt die Siegelfähigkeit allein aus dem Wort “BOPA” abzuleiten.”
Ist BOPA dasselbe wie Nylonfolie?
BOPA ist eine Art Nylon- oder Polyamidfolie, aber nicht jede Nylonfolie ist BOPA. Nylonfolie kann gegossen, geblasen, unorientiert, biaxial orientiert, einschichtig oder koextrudiert sein. BON und OPA sind gebräuchliche alternative Begriffe für orientiertes Polyamid. Fragen Sie den Lieferanten nach Polymerfamilie, Orientierungsverfahren, Sorte, Dicke und Behandlung.
Wie wirkt sich Feuchtigkeit auf BOPA-Folie aus?
Polyamid nimmt Feuchtigkeit aus der Luft auf. Das Wasser wirkt als Weichmacher, was die Steifigkeit verringern und Dehnung, Flexibilität und Zähigkeit erhöhen kann. Auch Abmessungen und Barriereverhalten können sich ändern. Lagern Sie Rollen in Schutzfolie, konditionieren und prüfen Sie konsistent und dokumentieren Sie Temperatur und relative Feuchte, wann immer Daten oder Druckverhalten verglichen werden.
Kann BOPA für Retortenverpackungen verwendet werden?
Ja, geeignete BOPA-Sorten können in Retortenlaminaten eingesetzt werden. Die Aussage muss für die genaue Sorte und die vollständige Struktur gelten. Validieren Sie Druckfarbe, Klebstoff, Barriereschichten, Siegellack, Siegel, Lebensmittel, Sterilisationszyklus, Lagerzeitraum und die Lebensmittelkontakt-Dokumente des Zielmarkts. Ein allgemeines BOPA-Datenblatt belegt nicht, dass ein Beutel retortenfertig ist.
Ist BOPA-basierte Verpackung recycelbar?
Das hängt von der vollständigen Verpackung und dem tatsächlichen Recyclingsystem ab.
Welche Informationen benötigt ein BOPA-Lieferant für eine Empfehlung?
Geben Sie das verpackte Produkt an.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German