
PE 필름 선정은 수지 약어나 익숙한 두께가 아닌, 포장 및 공정에서 시작됩니다. 신뢰할 수 있는 사양은 사용 조건, 필름 구조, 치수, 기계적 성능, 밀봉, 가공성, 보호 및 규정 준수, 공급업체 증명 등 여덟 가지 영역을 연결합니다. 이를 통해 조달 부서는 동일한 기준으로 견적을 비교할 수 있으며, 엔지니어링 및 품질 팀은 실질적인 샘플 승인 계획을 수립할 수 있습니다. 목표는 보편적으로 “최고'인 PE 필름을 찾는 것이 아니라, 하나의 제품, 라인, 유통 경로 및 시장에 대해 검증 가능한 필름을 정의하는 것입니다.
표준 1: 제품, 포장 기능 및 노출 조건 정의
폴리머 배경 지식은 NIH PubChem을 참조하십시오. 폴리에틸렌 개요 완성된 필름의 주장을 비교하기 전에.
폴리머 배경 지식에 대해서는 다음을 참조하십시오: 완성된 필름 주장을 비교하기 전에 NIH PubChem 폴리에틸렌 개요.
첫 번째 표준은 완전한 사용 사례 명세서입니다. “PE 필름 봉투용”이라는 설명만으로는 충분하지 않습니다. 냉동고 라이너, 고속 파우치 실란트, 건설용 커버, 헤비 듀티 백은 필름에 대해 매우 다른 요구 사항을 제시하기 때문입니다. 제품, 포장 형식, 충전 공정, 보관 기간, 유통 위험 요소, 사용자 상호 작용 및 폐기 시장을 설명하는 것부터 시작하십시오.
사용 조건 매핑
요구 사항 매트릭스를 사용하여 가정과 사실을 분리하십시오. 이 매트릭스는 공급업체가 수지 계열, 블렌드, 층 구조 또는 두께를 제안하기 전에 완료되어야 합니다.
| 입력 | 답변해야 할 질문 | 선정에 영향을 미치는 이유 |
|---|---|---|
| 제품 | 건조, 습윤,, 유성, 연마성, 날카로움, 분진, 또는 화학적 활성 상태인가? | 내오염성, 천공 위험, 적합성 및 밀봉에 영향을 미칩니다. |
| 포장 형식 | 필름이 백 벽, 라이너, 라미네이트 실란트, 뚜껑층, 수축 웹 또는 신축 웹인가? | 필름이 제공해야 하는 표면 및 기능을 정의합니다. |
| 공정 | 블로운 또는 캐스트 가공,, 인쇄, 라미네이션, VFFS, HFFS, 제백 또는 수동 사용인가? | 열적 특성, 마찰 계수, 표면 처리, 강성 및 롤 취급 요구 사항을 설정합니다. |
| 환경 | 상온, 냉장, 냉동, 열충전, 다습, 옥외 또는 자외선 노출 조건인가? | 인성, 치수 안정성,, 첨가제 및 배리어 요구 사항을 변경합니다. |
| 유통 | 어떤 하중, 낙하, 진동, 압축, 마모 또는 날카로운 모서리 위험이 발생하는가? | 관련 기계적 및 포장 테스트를 결정합니다. |
| 시장 | 어떤 식품 접촉, 화학 물질, 재활용, 라벨링 또는 고객 규정이 적용되는가? | 필요한 문서 및 테스트 조건을 결정합니다. |
화학 물질 또는 민감한 제품 접촉의 경우, “폴리에틸렌.”라는 단어만으로 적합성을 추론할 수 없습니다. 정확한 수지, 첨가제, 접촉층, 제품, 온도 및 기간을 함께 검토해야 합니다. 마찬가지로, 옥외 용도는 검증된 자외선 안정화가 필요할 수 있는 반면, 냉동 용도는 저온 충격 거동이 우선시될 수 있습니다.
고장 모드 순위 지정
다음으로, 결과 및 가능성에 따라 고장 모드의 순위를 지정하십시오. 일반적인 우려 사항으로는 제품에 의한 천공, 노치에서의 찢김 전파, 충전 중 실 개봉, 롤 내 블로킹, 웹 트래킹 문제, 배리어 손실, 인쇄 또는 라미네이트 접착 불량, 운송 중 롤 변형 등이 있습니다.
각 고위험 요소를 승인 검사 항목으로 전환하십시오. 날카로운 구성 요소는 천공 및 완제품 포장 시험을 시사하고, 분진으로 오염된 실은 오염 실 및 핫택 평가를 시사하며, 긴 유통 경로는 포장 수준의 낙하, 진동 또는 압축 작업을 시사합니다. 이 위험 우선 접근 방식은 사양이 관련 없는 “좋은” 특성들의 단순한 목록이 되는 것을 방지합니다.
표준 2: PE 계열 및 필름 구조 선택
PE는 완성된 필름 사양이 아닌 폴리머 계열입니다. LDPE, LLDPE, HDPE, 메탈로센 촉매 PE, 플라스토머 및 기타 에틸렌 공중합체는 블렌딩되거나 다른 층에 할당될 수 있습니다. 수지 등급, 분자 구조, 첨가제, 가공 경로, 배향, 층 순서 및 두께 분포는 모두 최종 필름에 영향을 미칩니다.
폴리머 계열과 완성된 필름 성능 분리
일반적인 경향성은 첫 번째 프로토타입을 안내할 수 있습니다.
따라서 RFQ(견적 요청서)는 다음을 명시해야 합니다:
- 필름의 의도된 역할: 단독 웹, 실란트, 인쇄 웹, 라이너, 스트레치 필름, 수축 필름 또는 기타 기능.
- 실제로 고정된 경우 수지 계열 또는 승인된 등급, 그리고 대안이 승인을 필요로 하는지 여부.
- 단층 또는 공압출 구조, 층 순서 및 각 층의 기능.
- MDO-PE 또는 BOPE와 같은 배향 및 검증되어야 하는 방향 의존적 특성.
- 슬립, 안티블록, 대전방지, 안개방지, 자외선 안정제, 안료 또는 가공 조제와 같은 기능성 첨가제.
- 표면 처리, 코팅, 인쇄, 접착제 및 라미네이트 계면.
첨가제는 한 가지 문제를 해결하고 다른 문제를 만들 수 있습니다. 슬립 이행은 시간이 지남에 따라 COF(마찰 계수)를 변화시킬 수 있고, 안티블록은 광학 또는 표면 질감에 영향을 미칠 수 있으며, 안료 및 충전제는 밀도, 외관, 역학 및 재활용 적합성에 영향을 미칠 수 있습니다. 제안된 배합은 시스템으로서 평가되어야 합니다.
층 구조 지정
공압출 필름에서 “PE'는 어떤 층이 제품에 접촉하고, 잉크나 접착제를 받으며, 기계적 하중을 견디고, 밀봉하는지 설명하지 않습니다. 외부에서 내부로의 층 순서, 총 두께, 층별 공칭 또는 관리된 분포, 각 층의 의도된 기능을 기록하십시오.
라미네이트의 경우, 다른 웹, 코팅, 접착제, 인쇄 위치, 경화 조건 및 의도된 밀봉 계면을 포함하십시오. PE 실란트 층은 수분 보호 및 밀봉에 기여할 수 있지만, 완성된 라미네이트에 대한 oxygen barrier, 포장 무결성, 화학적 적합성 또는 재활용 적합성을 자동으로 확립하지는 않습니다.
중요: 모노-PE 설명은 설계의 출발점일 뿐, 완성된 포장이 재활용 가능하다는 증거는 아닙니다. 잉크, 접착제, 코팅, 배리어, 마개, 오염 물질 및 현지 수거 및 선별 시스템은 여전히 중요합니다.
표준 3: 두께, 폭 및 롤 형상 설정
치수 데이터는 필름과 납품된 롤을 모두 설명해야 합니다. 공차, 측정 방법, 프로파일 요구 사항 또는 롤 형상 없이 공칭 게이지만으로는 수율이나 기계 적합성을 예측할 수 없습니다. 치수는 합의된 하나의 단위계로 명시되어야 하며, 변환값은 필요한 경우에만 표시되어야 합니다.
게이지 및 폭 관리
두께는 재료 사용량과 많은 측정 특성에 영향을 미치지만, “두꺼울수록 강하다'는 충분한 설계 규칙이 아닙니다. 수지 선택, 배향, 층 분포, 가공 및 고장 모드도 중요합니다. 두께 측정 방법, 샘플링 위치 수, 요구 사항이 평균, 개별 지점 또는 웹 전체 프로파일을 포함하는지 여부, 그리고 가장자리 영역 처리 방법을 명시하십시오.
폭은 공차 및 기준점(예: 슬릿 폭)을 포함해야 합니다. 트래킹 또는 실 배치가 민감한 경우, 가장자리 품질, 캠버, 게이지 밴드 및 텔레스코핑 한계를 식별하십시오. 롤 또는 로트를 승인하는 데 사용되는 샘플링 계획을 기록하십시오.
| 항목 | 최소 사양 내용 |
|---|---|
| 두께 | 공칭값, 단위, 공차, 방법, 샘플링 위치 및 보고 통계량 |
| 폭 | 공칭 슬릿 폭, 공차, 에지 상태 및 측정 방법 |
| 롤 길이 또는 질량 | 선언 기준, 공차, 스플라이스 처리 및 검증 방법 |
| 코어 | 재질, 내경, 길이, 벽 상태 및 허용 돌출량 |
| 롤 직경 | 최대 외경 및, 유용한 경우, 목표 외경 |
| 권취 | 및 지정된 점착면(있는 경우), 표면 방향, 장력 조건, 롤 경도 또는 결함 기준 |
롤 빌드(Roll Build) 및 권취(Winding) 정의
롤은 권출기, 리프팅 방식, 보관 시스템 및 라인 제한 조건에 적합해야 합니다. 최대 롤 질량 및 외경, 코어 치수 및 상태, 권취 방향, 처리 또는 밀봉 표면 방향, 스플라이스 개수 및 마킹, 운송을 위한 포장을 정의하십시오.
롤 결함으로 인해 사용 가능한 필름을 사용할 수 없게 될 수 있습니다. 텔레스코핑, 스타링, 블로킹, 주름, 느슨한 에지, 파손된 코어, 오프셋 레이어, 오염, 겔, 스펙 및 에지 손상에 대한 합격 기준을 합의하십시오. 이는 육안 및 취급 기준이므로, 검사 조명, 샘플 길이, 결함 크기, 빈도 및 처리 규칙이 양측이 일관되게 적용할 수 있을 만큼 명확해야 합니다.
표준 4: 기계적 성능을 파손 모드에 일치시키기
기계적 승인은 관련 파손 메커니즘을 재현하거나 선별할 수 있는 시험을 사용해야 합니다. 인장 강도 인장 강도만으로는 천공, 인열 개시, 인열 전파, 충격, 크리프, 하중 유지 또는 완제품 패키지의 생존성을 설명하지 않습니다.
적절한 기계적 시험 선택
| 위험 또는 설계 질문 | 유용한 측정 범주 | 기록해야 할 조건 |
|---|---|---|
| 웹 장력 및 강성 | 인장 강도, 신율 및 탄성률 (해당되는 경우 ASTM D882 등) | MD/TD, 두께, 시편 형상, 그립 간격 또는 신율계 사용, 속도, 컨디셔닝 |
| 급격한 충격 | 다트 충격 (해당되는 경우 ASTM D1709 등) | 방법, 시편 준비, 두께, 컨디셔닝, 파손 정의 |
| 노치 또는 에지 전파 | Elmendorf 또는 기타 적절한 인열 시험 방법 | MD/TD, 노치 형상, 방법, 두께, 컨디셔닝 |
| 날카로운 제품 접촉 | 구조에 대해 합의된 천공 또는 프로브 충격 시험 방법 | 프로브 형상, 속도, 지지대, 시험면, 파손 기준 |
| 팔레트 또는 스트레치 사용 | 스트레치, , 인열, 충격, 산소 투과도, 내후성 및 광학적 거동을 별도의 증거 영역으로 취급하십시오., 하중 유지 또는 포박 시험 | 사전 스트레치, 적용 장비, 하중 형상, 시간, 온도 |
| 완제품 패키지 | 낙하, 진동, 압축, 누출 또는 기타 패키지 수준 시험 | 패키지 질량, 충전물, 밀봉, 컨디셔닝, 순서, 합격 기준 |
ASTM D882는 얇은 플라스틱 필름 및 시트의 인장 특성을 다루지만, 결과는 여전히 시편 준비, 방향, 두께, 변형률 측정, 속도 및 컨디셔닝에 따라 달라집니다. 이 표준은 측정 방법을 제시할 뿐, 특정되지 않은 패키지에 대한 올바른 목표치를 설정하지는 않습니다.
일치하는 조건에서만 결과 비교
비교하십시오 공급업체 데이터 오직 ~할 때만.
중요: 실험실 시험을 사용하여 재료를 선별 및 관리한 후, 실제 충전, 취급, 보관 및 유통 조건에서 완제품 패키지를 확인하십시오. 필름 물성 결과가 자동으로 패키지 성능을 입증하지는 않습니다.
두께 감소가 목표라면, 동일한 패키지 조건에서 승인된 기준과 제안된 더 얇은 구조를 시험하십시오. 하나의 주요 강도 수치만이 아니라 결함, 밀봉, 라인 폐기물, 패키지 파손 및 수율을 평가하십시오.
표준 5: 밀봉 및 열적 거동 명시
실런트 웹 또는 실런트 레이어의 경우, 단일 밀봉 강도 값보다는 작업 가능한 밀봉 윈도우를 정의하십시오. 관련 거동은 밀봉되는 두 표면, 죠 설계, 온도, 압력, 체류 시간, 라인 속도, 냉각, 오염 및 밀봉이 완전히 형성되기 전에 가해지는 패키지 하중에 따라 달라집니다. process window 밀봉 윈도우 정의.
접촉하는 레이어와 밀봉이 PE 대 PE, PE 대 다른 폴리머, 또는 PE 대 코팅 표면인지 여부를 포함하여 정확한 밀봉 쌍을 식별하십시오.
통제된 순서를 사용하십시오:
- 온도, 압력, 체류 시간, 속도 및 냉각에 대한 예상 기계 범위를 설정하십시오.
- 대표적인 장비 또는 실험실 설정을 사용하여 해당 범위에 걸쳐 밀봉을 생성하십시오.
- 측정.
- 해당되는 경우 ASTM F88/F88M과 같이 합의된 방법을 사용하여 파손 모드를 기록하십시오. 실링 강도 패키지가 냉각되기 전에 밀봉부에 하중을 가하는 경우 핫택을 평가하십시오.
- 현실적인 오염, 제품 잔류물, 접힘 또는 열 이력이 신뢰할 수 있는 공정 조건일 때 이를 반복하여 시험하십시오.
- ASTM F88/F88M은 밀봉 스트립을 분리하는 데 필요한 힘을 측정하고 시편이 어떻게 파손되는지 식별합니다. 결과는 시편 구성 및 재료 변형의 영향을 받습니다. 고립된 수치를 인용하기보다는 기법, 폭, 당김 속도, 컨디셔닝, 밀봉 설정, 최대 또는 평균 기준 및 파손 모드를 보고하십시오.
밀봉 스트립만이 아닌 전체 패키지 검증.
강한 스트립은 채널 누출, 주름, 오염, 약한 모서리 또는 손상된 필름과 공존할 수 있습니다. 실험실 윈도우를 정의한 후, 생산을 대표하는 롤을 사용하여 목표 포장 라인을 가동하십시오. 시동, 정상 속도, 계획된 최대 속도, 정지, 재시동 및 예상되는 주변 환경 변화에 대해 시험하십시오.
포장 라인에서 PE 필름 열 밀봉의 개념도; 설정 및 성능은 실제 시험이 필요합니다.
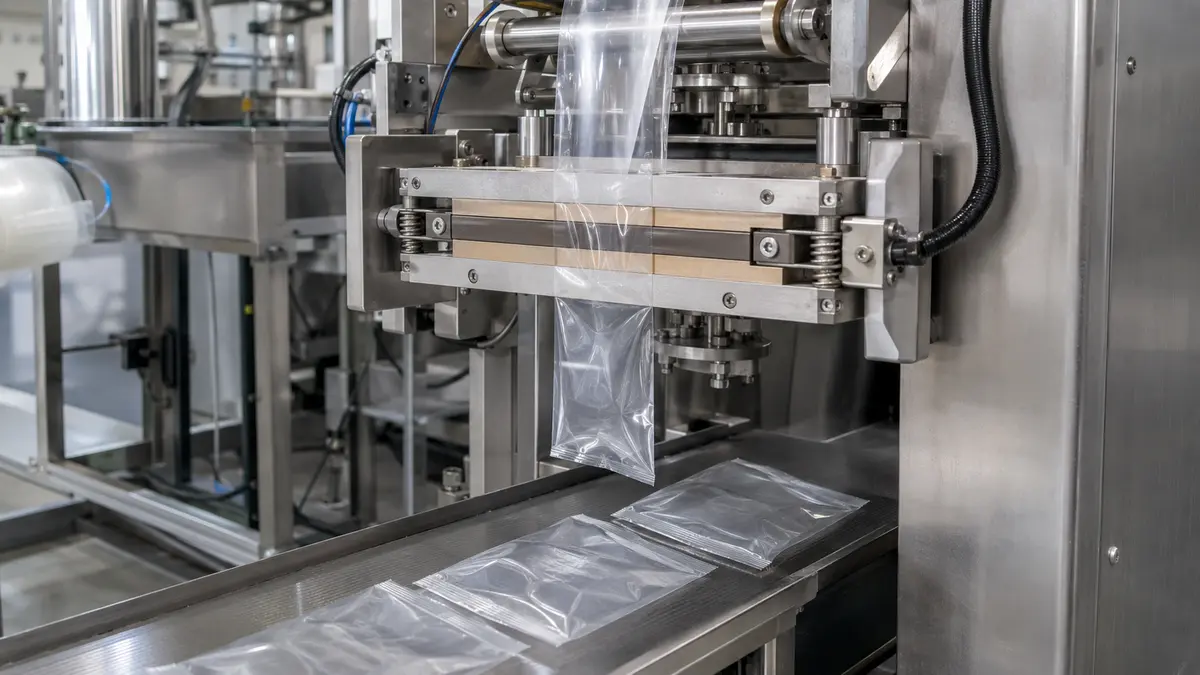
"저온 밀봉", "넓은 밀봉 윈도우" 및 "강한 핫택"은 정의된 재료, 장비 설정, 시험 방법 및 합격 한계를 필요로 합니다. 이는 수지 브로셔에서 모든 완성 필름으로 이전될 수 없습니다.
중요: “표준 6: 표면, 광학 및 가공 특성 관리.
필름 표면은 금속 가이드, 벨트, 성형 칼라, 잉크, 접착제, 제품 및 기타 필름 레이어와 상호 작용합니다. 이들의 거동은 첨가제 블루밍, 보관 시간, 온도, 처리 감쇠, 오염 및 가공에 따라 변할 수 있습니다. 따라서 표면 및 광학 요구 사항에는 시점, 시험 방법 및 의도된 계면이 필요합니다.
COF, 블로킹 및 처리를 공정에 일치시키기.
Match COF, Blocking, and Treatment to the Process
| 특성 | 정의할 사항 | 중요한 이유 |
|---|---|---|
| 정적 및 동적 마찰계수(COF) | 표면 쌍, 내부/외부 식별, 방법, 컨디셔닝, 제조 후 경과 시간 및 시험 온도 | 권출, 트래킹, 적층, 공급 및 패키지 핸들링에 영향 |
| 블로킹(Blocking) | 접촉 표면, 압력, 시간, 온도 및 분리 기준 | 롤 또는 적층된 백에서의 원치 않는 접착 문제 선별 |
| 표면 처리 | 처리면, 방법, 목표값 및 합의된 시점의 최소값, 시험 방법, 보관 및 재처리 방침 | 잉크, 코팅 및 라미네이팅 접착제의 습윤 및 접착 지원 |
| 청결도 | 입자, 겔, 반점, 이취, 잔류물 및 핸들링 한계 | 인쇄, 밀봉, 외관 및 민감 제품 보호 |
ASTM D1894는 특정 조건에서 정적 및 동적 마찰계수를 측정합니다. 또한 표면 경과 시간과 활제 첨가제의 시간 의존적 블루밍(blooming)이 결과에 영향을 미칠 수 있음을 경고합니다. 따라서 마찰계수가 측정되는 시점을 명시하고 라인에서 사용되는 정확한 표면 쌍을 시험해야 합니다. 보편적인 “이상적인 마찰계수”는 존재하지 않습니다.
인쇄 및 라미네이션 승인에는 실제 사용되는 잉크, 프라이머, 코팅 또는 접착제와 해당 공급업체의 지침이 포함되어야 합니다. 표면에너지 측정값은 공정 관리를 지원할 수 있지만, 그 자체만으로 결합 강도, 잉크 내마모성, 경화 또는 장기 라미네이트 성능을 입증하지는 않습니다.
시험 방법을 포함한 외관 기준 설정
투명도, 헤이즈, 광택, 색상, 불투명도 및 표면 질감은 제품 검사, 역인쇄, 바코드 판독 또는 브랜드 프레젠테이션에 중요할 수 있습니다. 헤이즈 및 광선 투과율 측정을 위한 ASTM D1003 또는 경면 광택 측정을 위한 ASTM D2457과 같은 해당 방법을 사용하되, 두께, 시편 상태, 기기 형상 및 시험 표면을 기록해야 합니다.
외관이 중요한 경우 시각적 결함 한계를 추가하십시오. 검사 영역, 조명, 관찰 거리, 결함 유형, 크기 임계값, 빈도 및 허용 개수를 정의하십시오. 이는 “프리미엄 선명도” 또는 “청정 필름”과 같은 용어보다 재현성이 높습니다.”
표준 7: 차단성, 규제 및 폐기 후 요구사항 검증
차단성, 식품 접촉 및 재활용 관련 진술은 각각 다른 질문에 답합니다. 이는 필름이 “안전하고, 보호하며, 지속 가능하다”는 모호한 주장으로 묶여서는 안 됩니다. 각각은 목표 용도, 방법, 시장 및 문서 기록이 필요합니다.
차단성 주장 조건 명시
PE는 종종 수분 제어 또는 실링 층으로 사용되지만, 차단 성능은 수지, 두께, 배향, 첨가제, 층, 코팅, 온도, 습도 및 완제품 패키지에 따라 달라집니다. 유통기한이 수증기 또는 산소 차단에 의존하는 경우, 제품의 민감도와 시간 경과에 따른 허용 가능한 변화로 시작하여 패키지 수준의 요구사항을 설정하십시오.
| 요구사항 | 성능 비교 전에 수축 필름 구성을 검토하는 개념도. | 중요 조건 |
|---|---|---|
| WVTR | 해당되는 경우 ASTM F1249와 같은 합의된 방법을 사용한 시험 보고서 | 온도, 상대 습도 또는 증기압 차이, 두께, 시험면, 면적, 단위 |
| OTR | 합의된 산소 투과도 측정 방법을 사용한 시험 보고서 | 온도, 습도, 산소 농도, 두께, 시험면, 면적, 단위 |
| 빛 또는 향 보호 | 제품 및 전체 구조에 적합한 방법 | 파장 또는 화합물, 노출 조건, 패키지 형태, 허용 한계 |
| 유통기한 | 완제품 패키지 및 제품에 대한 프로토콜 및 데이터 | 충전량, 헤드스페이스, 실링, 보관 유통, 샘플링 일정, 불합격 기준 |
ASTM F1249는 구매자와 판매자가 샘플링, 표준화, 조건에 대해 합의해야 한다고 명시합니다. 실제 흐름에 대한. 또한 모든 재료에 대해 WVTR, 두께 및 증기압 차이 사이의 단순한 관계를 가정하는 것에 대해 주의를 줍니다. 모든 결과와 함께 조건을 보고하고 자격 없는 문구 사용을 피하십시오.“고차단성.”
규정 준수 및 재활용 주장을 대상 시장에 연결
미국 식품 접촉의 경우, 21 CFR 177.1520은 명시된 규정, 사양 및 사용 조건에 따라 특정 올레핀 중합체를 규율합니다. 이것이 모든 PE 필름을 “FDA 승인”으로 만들지는 않습니다. 첨가제, 착색제, 코팅, 접착제, 재활용 함량, 다층 구성 요소, 식품 유형, 온도 및 접촉 시간은 적용 가능한 증빙 자료를 변경할 수 있습니다.
유럽 연합에서는 Regulation (EU) No 10/2011이 구성 규칙, 제한 사항, 이행 한계, 시험 조건 및 공급망 문서를 통해 플라스틱 식품 접촉 재료를 관리합니다. 정확한 최종 구조 및 의도된 사용과 일치하는 적합성 선언 및 지원 이행 근거 또는 시험 데이터를 요청하십시오.
재활용 설계는 의도된 시장의 현재 지침 및 인프라에 대해 평가되어야 합니다. 다른 폴리머, 잉크, 안료, 코팅, 차단재, 접착제, 지퍼, 밸브, 라벨 및 잔류물을 포함한 완제품 패키지를 대상 PE 재활용 흐름에 대해 평가하십시오. 기술적 호환성이 모든 지역에서 해당 패키지를 수거, 선별 및 재활용한다는 것을 증명하지는 않습니다.
중요: 제품, 구조, 용도, 시장 및 문서별 뒷받침 없이 “식품 등급”, “FDA 승인”, “EU 적합” 또는 “100% 재활용 가능”과 같은 무조건적인 주장을 사용하지 마십시오.
표준 8: 샘플, 공급업체 증빙 자료 및 변경 관리 승인
최종 표준은 7가지 기술 영역을 통제된 구매 및 품질 프로세스로 전환합니다. 견적은 모든 공급업체에 대해 동일한 구조, 단위, 방법, 조건 및 납품 형식을 식별해야 합니다. 그렇지 않으면 낮은 가격이나 매력적인 물성값이 다른 필름을 나타낼 수 있습니다.
비교 가능한 RFQ 및 승인 계획 수립
RFQ에는 다음 사항이 명시되어야 합니다:
- 제품, 패키지 기능, 접촉 상태, 장비, 속도 범위, 환경, 유통 경로 및 대상 시장.
- 필름 계열, 등급 제한, 층 구성, 전체 및 층 두께, 첨가제, 색상, 처리, 인쇄 또는 라미네이트 계면.
- 폭, 길이 또는 중량 기준, 코어, 최대 롤 직경 및 중량, 권취 방향, 접합 규칙, 롤 보호 및 결함 기준.
- 기계적 물성, 실링, 열적 특성, 표면, 광학, 차단성 및 패키지 시험 방법(단위, 조건, 샘플링 및 합격 한계 포함).
- 요구되는 식품 접촉, 화학 물질, 재활용, 품질, 원산지 또는 고객 문서(각각 범위 및 유효성과 연결).
- 시험 수량, 승인된 기준 프로세스, 변경 규칙, 예상 물량, 포장 방법 및 각 로트와 함께 요구되는 데이터.
단계별 승인 사용: 문서 검토, 실험실 스크리닝, 가공 시험, 포장,line trial, 충전 패키지 시험 및 통제된 생산 검증. 승인된 필름 및 패키지 샘플을 적절한 조건에서 보관하고, 결정을 내리는 데 사용된 설정 및 결과도 함께 보관하십시오.
추적성 및 변경 통보 고정
납품된 롤을 생산 기록에 연결하는 식별자를 정의하십시오: 제품 또는 등급 코드, 로트 또는 배치, 해당되는 경우 라인 및 날짜, 롤 번호, 치수, 검사 상태 및 분석 증명서 항목. 로트 샘플링, 부적합 처리, 격리, 조사, 교체 및 기록 보존 기대치에 대해 합의하십시오.
변경 통지는 수지 등급 또는 공급업체 블렌드, 층 비율, 첨가제, 안료, 배향, 압출 라인 또는 주요 사항을 포함해야 합니다.
경영 시스템 인증서가 이를 뒷받침할 수 있습니다.
相关Bestypack资源
- BOPP 열 라미네이션 필름
- 라미네이팅 필름 가이드: 알아야 할 사항
- 차이점: BOPP 필름 VS BOPET 필름 VS BOPA 필름
- 수축 포장 vs. 신장 포장: 차이점은 무엇입니까?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German