
스트레치 필름 看起来很简单:一层薄而有弹性的 薄膜缠绕在纸箱或产品外部。实际上,它是一种载荷约束组件,其性能取决于薄膜、缠绕设备、托盘码放方式以及分销环境的协同作用。.
当采购方在比较流延膜与吹塑膜、选择手工缠绕膜或机用缠绕膜、或试图降低每托盘的克重时,这一区别至关重要。仅描述厚度和卷长的规格说明遗漏了决定载荷在搬运、振动、温度变化及时间推移后是否仍能保持稳定的关键变量。.
本指南说明拉伸膜的作用、应用场景、关键特性,以及如何从薄膜数据表过渡到经过验证的缠绕工艺方案。.
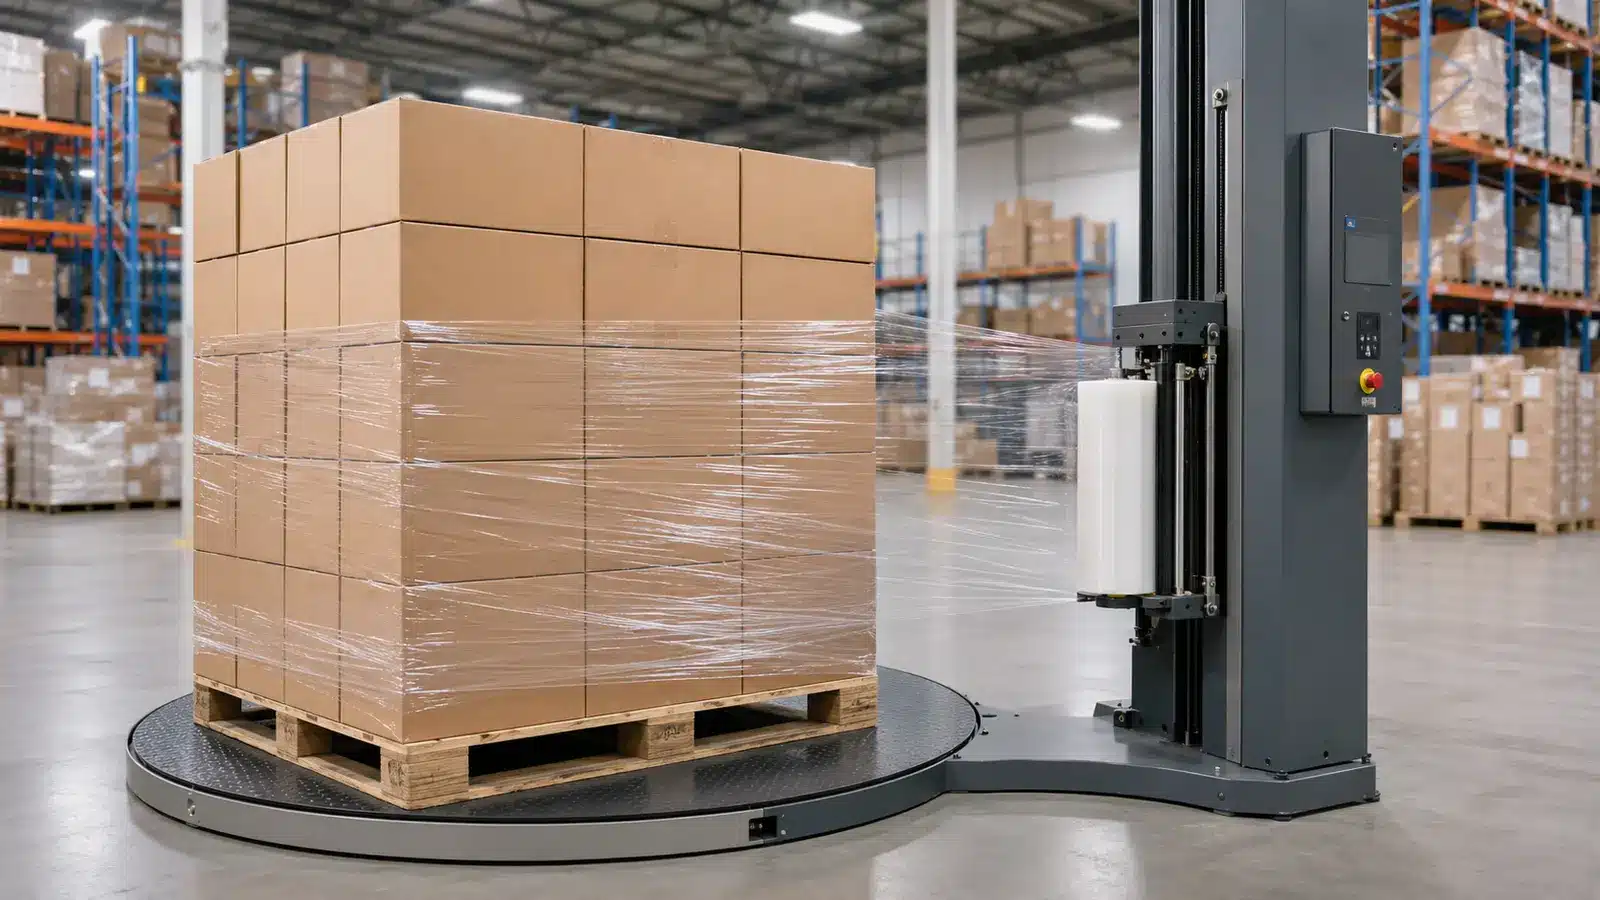
스트레치 필름이란 무엇인가?
폴리머 배경 지식은 NIH PubChem을 참조하십시오. 폴리에틸렌 개요 완성된 필름의 주장을 비교하기 전에.
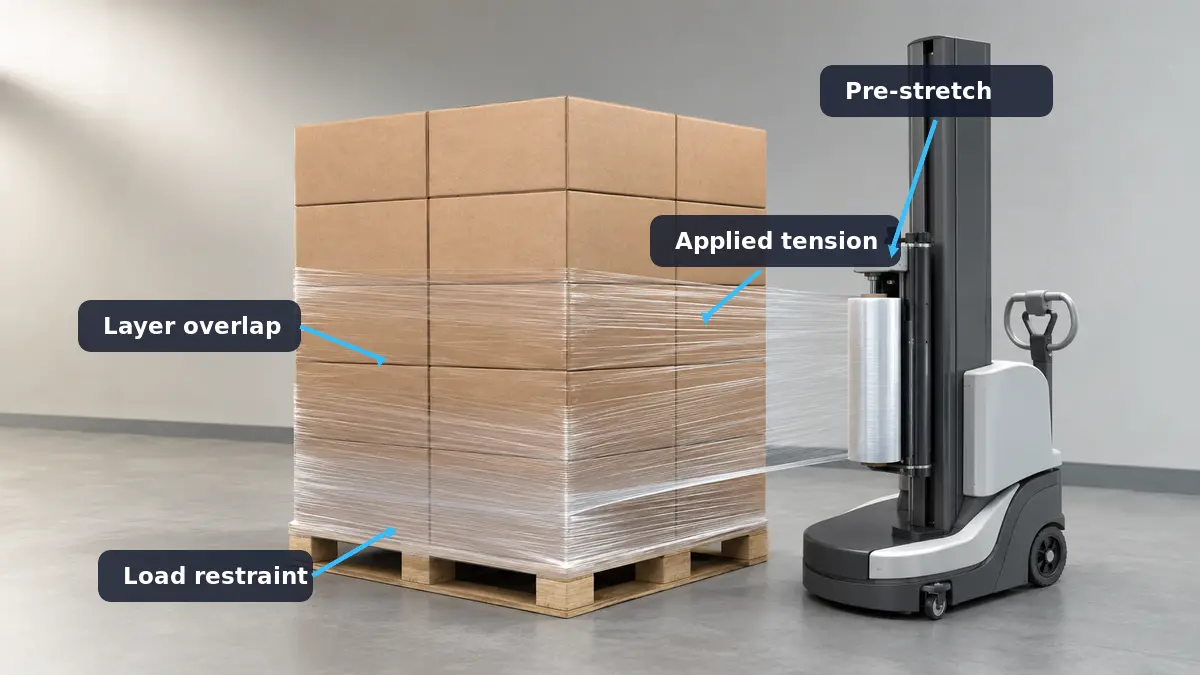
拉伸膜——亦称缠绕膜或托盘裹包膜——是一种高延展性塑料薄膜,用于将产品捆绑成整体,通常置于托盘上。大多数工业用拉伸膜为 폴리에틸렌基材。薄膜在施加过程中被拉伸并包裹在载荷周围。其回缩趋势,连同施加的张力和层数,产生向内收缩力,有助于抵抗产品位移。.
ASTM D4649指南涵盖拉伸膜在室内存储和运输环境中用于成组、加固和托盘化的选择、规格制定及使用。该范围是一个有用的边界:普通拉伸膜不应自动被视为户外覆盖物、防水密封层,或针对特定环境危害而设计的包装替代品。.
拉伸膜与热缩膜
名称相似,但工艺不同。.
| Decision point | 스트레치 필름 | 슈링크 랩 |
|---|---|---|
| 收紧方式 | 在拉伸和张力下施加;回缩有助于固定载荷 | 以相对松弛状态施加,然后加热使材料收缩 |
| 典型工业用途 | 托盘成组化和捆扎 | 产品分组、外裹或形成密封包覆 |
| 加热设备 | 薄膜收紧不需要 | 收缩步骤需要 |
| 主要控制变量 | 预拉伸、载荷受力、层数、搭接、缠绕方式、锚固 | 薄膜选择、封口、热曲线、气流、停留时间 |
| Important 경계 | 非固有密封或防水的 | 热缩密封包覆可能更完整,但密封和材料设计仍决定防护效果 |
应根据包装功能而非名称来选择。如果目标是在无需加热的情况下实现可重复的托盘约束,拉伸膜通常是适用的系统。如果目标需要热成型密封包覆,, 수축 필름 则属于另一工艺评估范畴。.
拉伸膜如何实现载荷约束
拉伸缠绕是工艺过程,载荷约束是最终结果。一个托盘可能看起来缠绕紧密,但实际受力薄弱或不均匀,与托盘的附着不良,或存在足够的内部位移而在运输过程中失效。.
拉伸膜的性能始于薄膜被拉伸之时。在机器上,动力预拉伸小车可使薄膜辊以不同速度旋转,从而使薄膜在到达载荷之前即被拉伸。缠绕设备随后控制薄膜铺设到托盘上时的附加力。手工施加则依靠操作人员、放膜器和行走路径执行相同的基本功能,但存在更大的自然变异性。.
预拉伸与弹性回缩
预拉伸增加了每卷薄膜可施加的长度。薄膜延伸200%时,其最终长度等于原始长度的三倍:原始100%加上200%的延伸量。这一计算对产量规划有用,但高百分比并不自动意味着更优的设置。.
随着薄膜被拉伸,其拉伸力特性发生变化。拉伸不足可能使产量未被充分利用。拉伸过度可能导致薄膜变窄、抗穿刺余量降低,或在尖锐边角处增加断裂风险。正确的操作窗口取决于薄膜配方、厚度、缠绕小车、速度、载荷几何形状以及载荷处所需的力。.
弹性回缩描述薄膜在拉伸后趋向于恢复原始尺寸的特性。应力保持描述薄膜在保持拉伸状态时剩余力的大小。ASTM D5459涉及纵向的弹性回缩、永久变形和应力保持。这些是有用的薄膜特性,但并不能描述整个施加后的托盘。关于拉伸膜约束力的研究表明, machine settings, 薄膜刚度、载荷几何形状和时间依赖性行为之间存在相互作用。.
约束力是系统性的结果
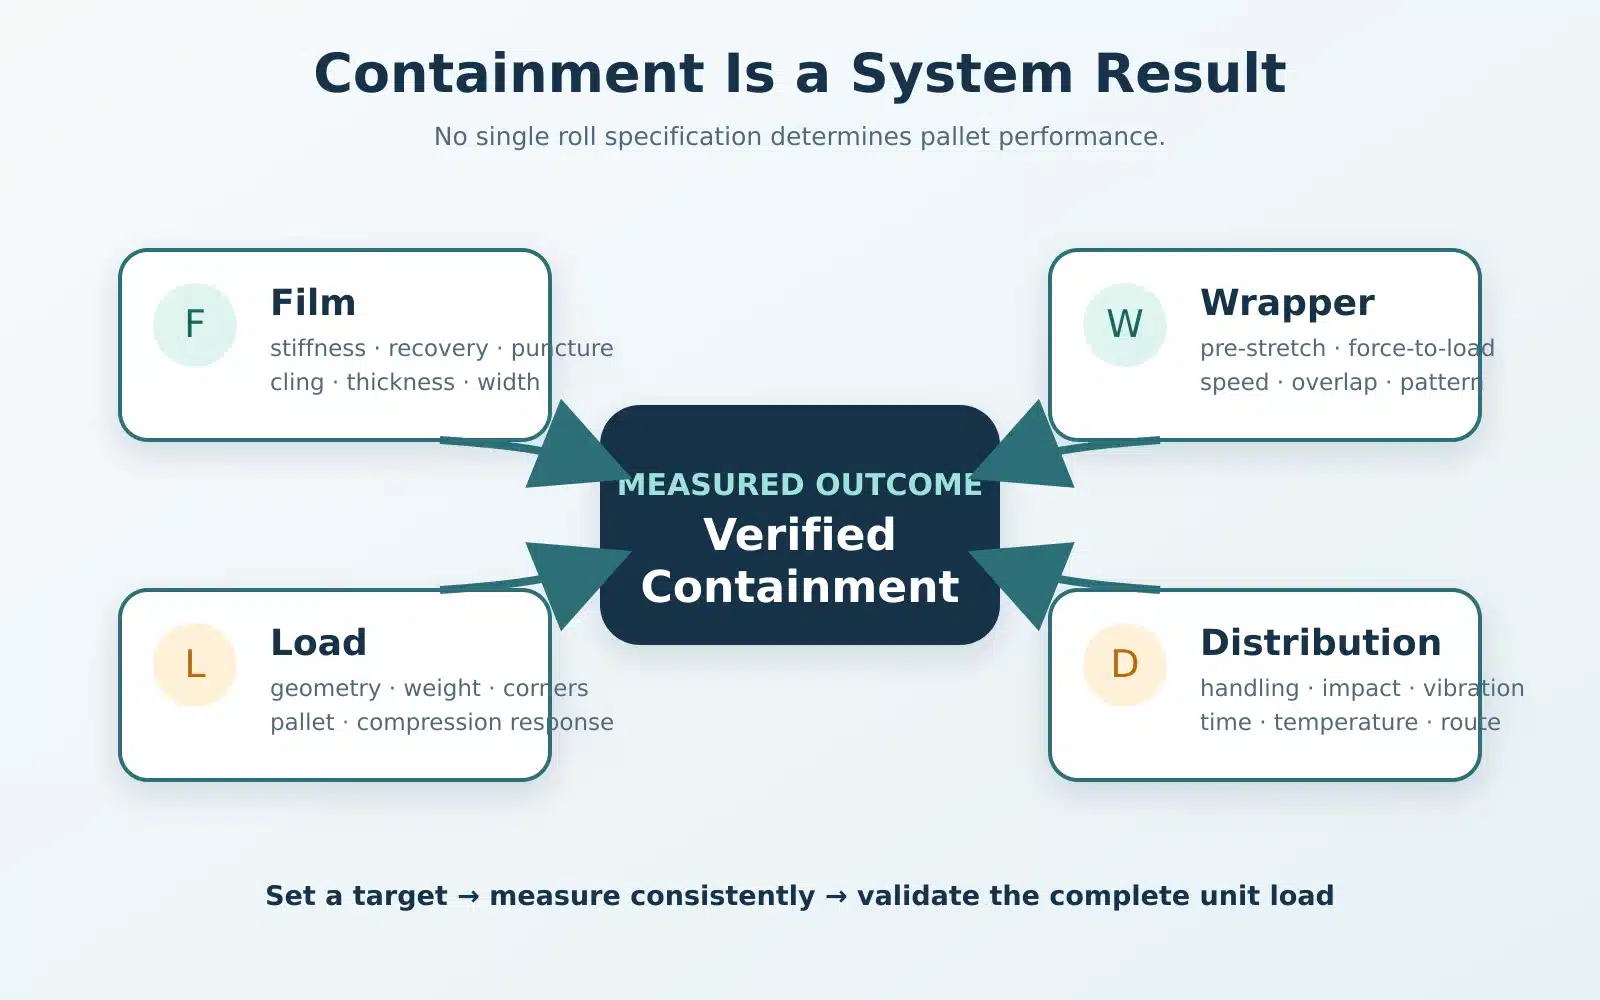
구속력(Containment force) 通常被描述为在载荷上某一确定点处,各施加层所产生的累积向内力。它至少受五个要素影响:
- 每层薄膜到达载荷时的力;;
- 层数及其位置;;
- 薄膜刚度和保持应力;;
- 载荷形状、边角、间隙和压缩响应;以及
- 缠绕后的变化,包括温度和松弛效应。.
这就是为什么仅凭缠绕圈数不能作为性能规格的原因。相同的转数在不同薄膜、小车、力设定或托盘码放方式下可能产生不同结果。一个有效的工艺应设定目标值,在一致的上、中、下位置进行测量,并监控生产是否保持在批准的窗口范围内。.
拉伸膜的常见应用
最常见的应用是将瓦楞纸箱固定到托盘上。拉伸膜还用于捆扎长形产品、稳定袋装或桶装货物、约束配送中心混合装载、保护表面免受仓库灰尘影响,以及在内部搬运过程中固定零部件。.
具体应用决定了值得关注的薄膜特性。.
| 적용 분야 | 主要挑战 | 薄膜或工艺问题 |
|---|---|---|
| 规整纸箱托盘 | 可重复性和材料效率 | 受控的机器工艺能否以更低的变异性达到目标? |
| 混合配送装载 | 不规则几何形状和穿刺点 | 薄膜是否能耐受边角、间隙和变化的轮廓? |
| 袋装或易压碎产品 | 位移加压缩敏感性 | 多大的力能在不变形的情况下约束载荷? |
| 生鲜或冷藏货物 | 气流和冷凝 | 是否需要 통기성 필름 打孔膜,且减少的薄膜面积是否仍能提供足够的约束力? |
| 金属部件 | 腐蚀风险 | 合格的VCI防锈膜是否适用,且张力缠绕的载荷是否足够密封? |
| 옥외 적치 | 자외선, 비, 바람, 온도 | 완전한 포장 시스템이 노출 기간 동안 설계 및 검증되었는가? |
팔레타이징, 보관, 및 유통
일상적인 팔레타이징의 경우, 스트레치 필름은 지게차, 컨베이어 또는 트럭이 단위를 이동하는 동안 패키지를 함께 유지하는 데 도움이 된다. 또한 적치 과정에서 개별 카톤이 분리될 가능성을 줄일 수 있다. 투명 필름은 라벨과 적재 상태의 가시성을 유지하며, 불투명 또는 착색 필름은 정당한 보안 요구사항이 있는 경우 우연한 가시성을 줄일 수 있다.
필름은 단지 하나의 구성요소에 불과하다. 파손된 팔레트 보드, 편심 하중, 큰 빈 공간, 카톤 돌출, 불안정한 적재 패턴은 래핑의 효과를 저하시킨다. 우수한 래핑 기준은 적재 준비에서 시작된다: 팔레트 점검, 하중 중앙 배치, 무거운 물품을 낮고 균형 있게 배치, 돌출 제어, 필름 장력을 높이기 전에 날카로운 모서리 처리.
불규칙, 민감, 및 특수 하중
불규칙 하중은 더 높은 내천공성과 변화하는 프로파일에 도달하는 래핑 패턴이 필요하다. 모서리 보호대, 상부 시트, 슬립 시트 또는 포박 보조 장치가 단순히 필름을 추가하는 것보다 문제를 더 효과적으로 해결할 수 있다.
민감 하중은 안정성 목표뿐만 아니라 장력 상한선이 필요하다. 종이 제품, 경량 카톤, 개방형 트레이, 유연한 용기는 과도한 설정으로 압착될 수 있다. 최적의 레시피는 가장 단단한 것이 아니라, 제품 손상 없이 안정적으로 유지되는 최소 재료 공정이다.
특수 필름은 정의된 위험에 따라 선택해야 한다. 통기성 스트레치 필름은 일부 농산물 및 냉장 용도에서 공기 흐름을 허용하지만, 개구부는 포박 시스템을 변화시키므로 시험이 필요하다. 자외선 안정화 필름은 명시된 노출 기간 동안 태양광 관련 열화를 늦출 수 있지만, 그 자체로 팔레트를 방수 처리하지는 않는다. VCI 스트레치 필름은 호환 가능한 금속에 대한 부식 제어를 지원할 수 있지만, 장력 래핑된 팔레트는 밀봉된 VCI 패키지와 동일한 밀폐 무결성을 제공하지 못할 수 있다.
장점—그 이면의 트레이드오프
스트레치 필름은 하나의 재료로 다양한 하중 크기에 적응할 수 있고 수작업 또는 고속 기계 적용이 가능하기 때문에 널리 사용된다. 적절히 사양이 정해지고 관리될 때, 다음과 같은 이점을 제공할 수 있다:
- 열수축 공정 없이 단위화;
- 다양한 하중 구역에 대한 조정 가능한 포박;
- 투명 필름을 통한 가시적 하중 및 스캔 가능한 라벨;
- 창고 먼지 및 우발적 표면 접촉으로부터 보호;
- 제어된 사전 신장을 통한 재료 수율; 및
- 적합한 장비에서 측정 가능하고 반복 가능한 공정.
각 장점에는 조건이 있다. 사전 신장은 웹이 손상되지 않고 최종 하중이 목표를 충족할 때만 재료를 절약한다. 높은 래핑 장력은 패키지를 압착하거나 모서리 파손을 가속화하기 시작할 때까지만 도움이 된다. 자동화는 레시피, 센서, 유지보수 및 작업자 관행이 관리될 때만 반복성을 향상시킨다.
이점은 올바른 적용에 달려 있다
주요 트레이드오프는 실용적이다:
- 포박 대 압축: 더 큰 장력은 견고한 카톤을 안정화할 수 있지만 연질 하중을 변형시킬 수 있다.
- 수율 대 견고성: 더 얇은 필름 또는 더 많은 사전 신장은 팔레트당 그램을 줄일 수 있지만, 안정적인 작동 범위 내에서만 가능하다.
- 점착 대 취급: 충분한 점착은 말단부와 레이어를 함께 유지한다; 과도한 외부 점착은 인접한 팔레트가 서로 달라붙게 할 수 있다.
- 피복 대 통기: 연속 웹은 먼지를 더 잘 차단하는 반면, 통기성 형식은 공기 흐름을 허용한다.
- 수작업 유연성 대 일관성: 핸드 래핑은 소량 또는 비정형 작업에 적합하며, 기계는 지속적인 물량에서 일반적으로 더 나은 제어를 제공한다.
- 재료 절감 대 유통 손실: 손상, 재작업 또는 거부된 하중이 증가한다면 가장 작은 필름 중량은 성공이 아니다.
시간과 환경도 중요하다.
수작업 래핑은 작업자가 구부리고, 팔레트 주위를 돌며, 지속적인 힘을 가하기 때문에 인간공학적 문제가 있다. WorkSafe Victoria는 불편한 자세와 힘을 근골격계 질환 위험으로 식별하고, 실행 가능한 경우 노출을 제거하거나 줄이는 것을 권장한다. 기계는 해당 작업을 줄일 수 있지만, 가드, 교육, 잠금 절차 및 예방적 유지보수는 여전히 필요하다.
중요한 특징 및 사양 용어
스트레치 필름 데이터 시트에는 많은 수치가 포함되어 있다. 구매자는 롤 형상, 필름 물성 시험, 적용 하중 성능을 구분해야 한다.
| 항목 | What it describes | 입증하지 못하는 사항 |
|---|---|---|
| 미크론 또는 밀 단위의 두께 | 명시된 측정 방법에 따른 공칭 웹 두께 | 특정 하중에서의 최종 포박 또는 천공 생존성 |
| 폭 및 롤 길이 | 롤 형상 및 공칭 면적 | 폐기물 이후 순 필름 중량 또는 사용 가능한 적용 길이 |
| 순 필름 중량 및 코어 | 구매 재료 대 포장 중량 | 래핑 레시피 없이 롤당 팔레트 수 |
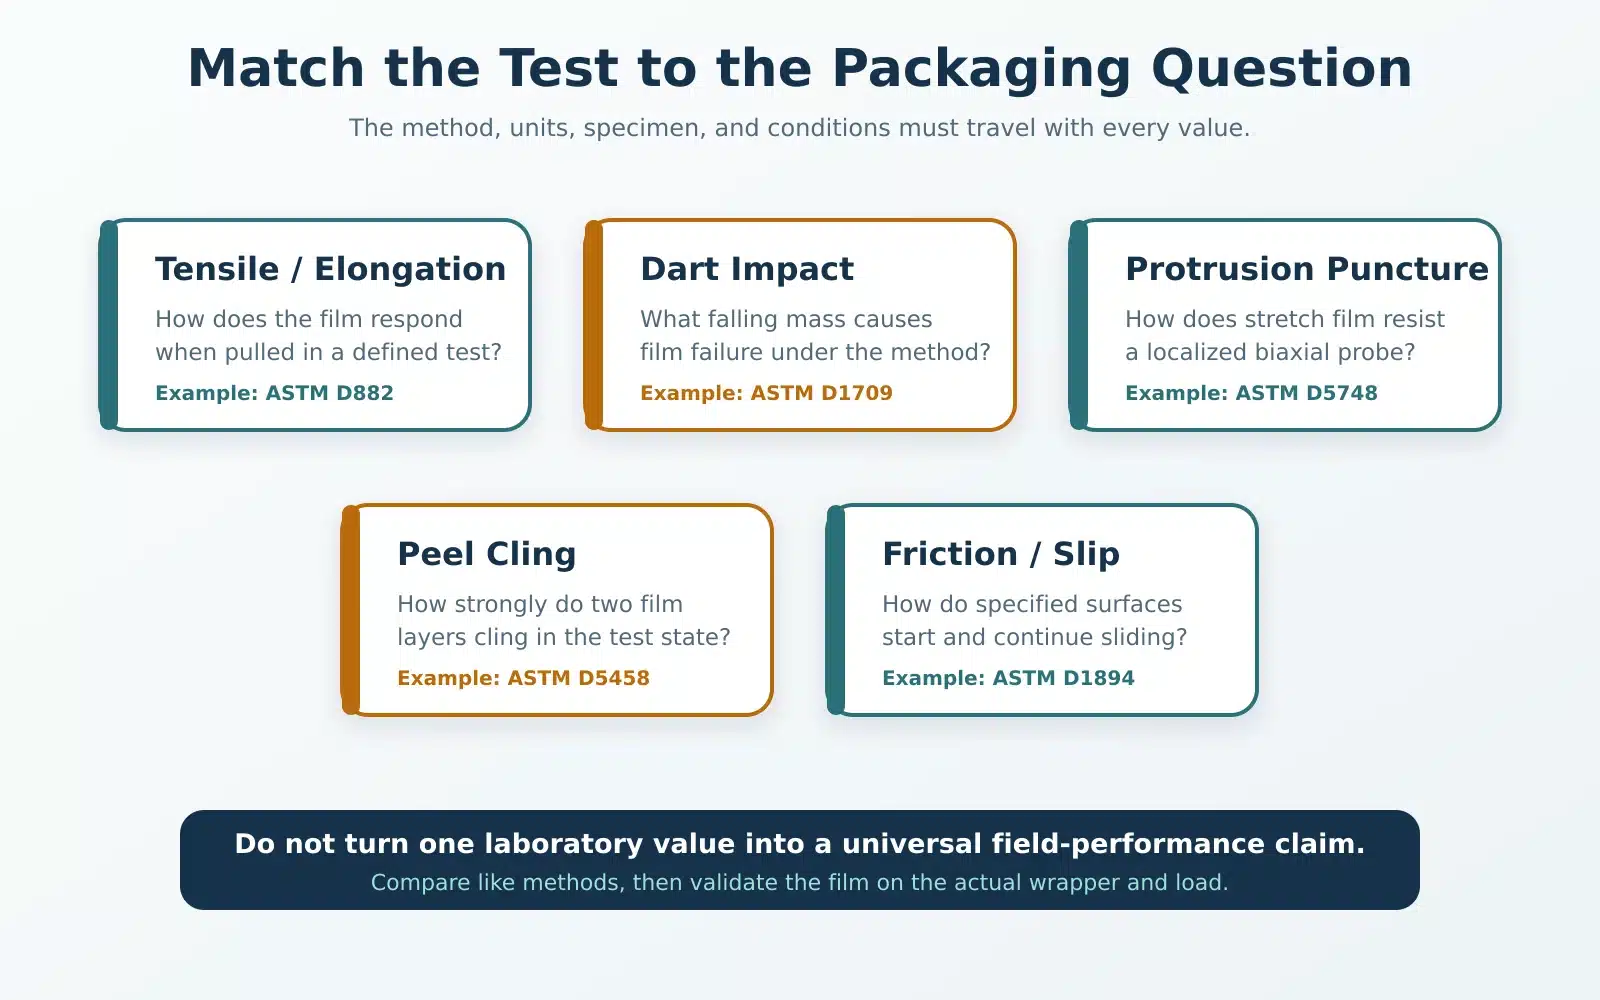
| 인장 및 신율 | 인장 시험에서의 필름 반응 | 모든 기계 및 하중에서의 현장 성능 |
| 다트 충격 | 명시된 자유 낙하 다트 방법에서의 파손 | 팔레트 모서리에서의 돌출 천공 |
| 돌출 천공(Protrusion puncture) | 시험 조건에서 프로브에 대한 이축 저항 | 인열 전파 또는 유통 충격 생존성 |
두께, 수율, 및 롤 형상
두께를 인정된 단위로 명시하고 환산을 확인한다. 1밀은 0.001인치 또는 25.4마이크로미터이다. 일반적인 북미 스트레치 필름 사용에서 100게이지는 종종 1.00밀과 동일하게 취급되지만, 구매자는 거래상 약칭에 의존하지 말고 사양에 실제 밀 또는 미크론 값을 기재해야 한다.
롤 비교에는 폭, 공칭 길이, 순 필름 중량, 코어 치수 및 허용 공차가 필요하다. 코어가 무겁거나 웹 두께가 다른 긴 롤은 가격만으로 다른 롤과 직접 비교할 수 없다.
계획을 위해 세 가지 수량을 구분한다:
- 공칭 롤 길이 적용 전.
- 적용 가능한 길이 측정된 신장 후, 시작부, 말단부 및 파단 폐기물을 뺀 값.
- 팔레트당 사용 필름 승인된 패턴에 따라.
구매한 롤 수가 아닌, 팔레트당 양호한 제품 기준 필름의 킬로그램 또는 파운드를 추적하십시오. 이 지표는 코어, 두께, 롤 길이 및 폐기물의 변화를 반영합니다.
신장, 점착, 인열 및 천공 거동
신장은 단일 성능 수치가 아닙니다. 항복점, 최대 신장률, 회복률, 응력 유지력 및 신장력 거동은 모두 적용에 영향을 미칠 수 있습니다.
점착은 인접한 층이 함께 유지되도록 돕고 필름 끝부분을 제어된 상태로 유지합니다. 팔레트 간 부착이 문제가 되는 경우 편면 점착 또는 슬립 구조가 유용할 수 있습니다. 어느 면에 점착이 있는지와 롤이 어떻게 장착되어야 하는지 확인하십시오.
인열과 천공은 서로 다른 현상을 설명합니다. 돌출된 골판지 모서리는 국부적인 이축 응력을 발생시킵니다. 롤 가장자리의 결손은 인열로 전파될 수 있습니다. 다트 충격 시험은 또 다른 방법입니다. ASTM D5748은 스트레치 필름의 돌출부 저항을 구체적으로 다루며, puncture resistance ASTM D1709는 자유 낙하 다트에 의한 플라스틱 필름의 충격 저항을 다룹니다. 시험 방법, 시편 준비, 두께, 단위 및 조건이 호환되는 경우에만 값을 비교하십시오.
광학 및 특수 기능
투명도와 낮은 헤이즈는 작업자가 포장을 통해 제품을 검사하고 라벨을 스캔하는 데 도움이 됩니다. 착색 또는 불투명도는 식별 또는 은폐를 지원할 수 있습니다. 이러한 기능은 라벨 스캐닝, 안전 표시 또는 검사 요구 사항을 저하시켜서는 안 됩니다.
기타 옵션으로는 UV 안정화, 대전 방지 특성, 통기성, VCI 화학 처리, 색상 및 외부 표면 슬립이 있습니다. 각각을 검증된 제품 속성으로 취급하십시오. 광범위한 라벨을 수용하기보다는 시험 방법, 목표 값, 사용 조건, 유통 기한 및 제한 사항을 요청하십시오.
스트레치 필름 유형 및 적용 방식
스트레치 필름은 일반적으로 압출 공정과 적용 방식에 따라 분류됩니다. 이러한 분류는 최종 성능 순위가 아닌 유용한 출발점입니다.
캐스트 필름 대 블로운 스트레치 필름
블로운 필름 압출에서는 용융 폴리머가 원형 다이를 통과하여 튜브 또는 버블을 형성하고, 공기로 냉각된 후 압착되어 권취됩니다. 캐스트 필름 압출에서는 평판 웨브가 선형 다이를 떠나 수냉식 칠 롤에서 급속 냉각됩니다.
급속 캐스트 냉각은 높은 투명도, 저소음 권출 및 균일한 두께를 지원하는 경우가 많습니다. 블로운 공정은 일반적으로 인성과 천공 내성과 관련이 있으며, 광학 및 권출 특성이 다릅니다. 현대의 다층 배합은 단순한 규칙을 모호하게 만들므로, “캐스트” 또는 “블로운”만으로 성능을 대신해서는 안 됩니다.
공정 라벨을 사용하여 후보를 좁힌 다음, 중요한 특성과 적용 하중 결과를 비교하십시오. 캐스트 필름은 투명한 고속 케이스 적재에 가장 적합할 수 있으며, 블로운 필름 블로운 필름은 연마성 또는 불규칙한 하중에 적합할 수 있습니다. 어느 결론이든 후보 등급과 실제 래퍼로 검증되어야 합니다.
수작업용, 기계용 및 사전 신장 필름
수작업용 필름은 수동 적용을 위해 제작되며, 일반적으로 디스펜서에 맞는 더 가벼운 롤로 제공됩니다. 낮은 물량, 다양한 위치, 보수 작업 및 기계에 도달할 수 없는 하중에 유용합니다. 작업자 간 변동성, 인체공학 및 측정된 신장률은 물량이 증가함에 따라 검토되어야 합니다.
기계용 필름은 동력식 래퍼를 위해 설계되었습니다. 필름은 캐리지, 롤 치수, 속도, 사전 신장 시스템 및 힘 제어 범위와 일치해야 합니다. 기계 레시피는 반복성을 향상시킬 수 있지만, 재검증 없이 필름을 변경하면 힘, 웹 폭, 파단율 및 수율이 변경될 수 있습니다.
사전 신장 수작업용 필름은 이미 신장된 후 재권취된 필름입니다. 수동 포장 중 필요한 당기는 힘을 줄이고 적용 장력을 더 일관되게 만들 수 있지만, 최종 구속력은 여전히 패턴과 하중에 따라 달라집니다.
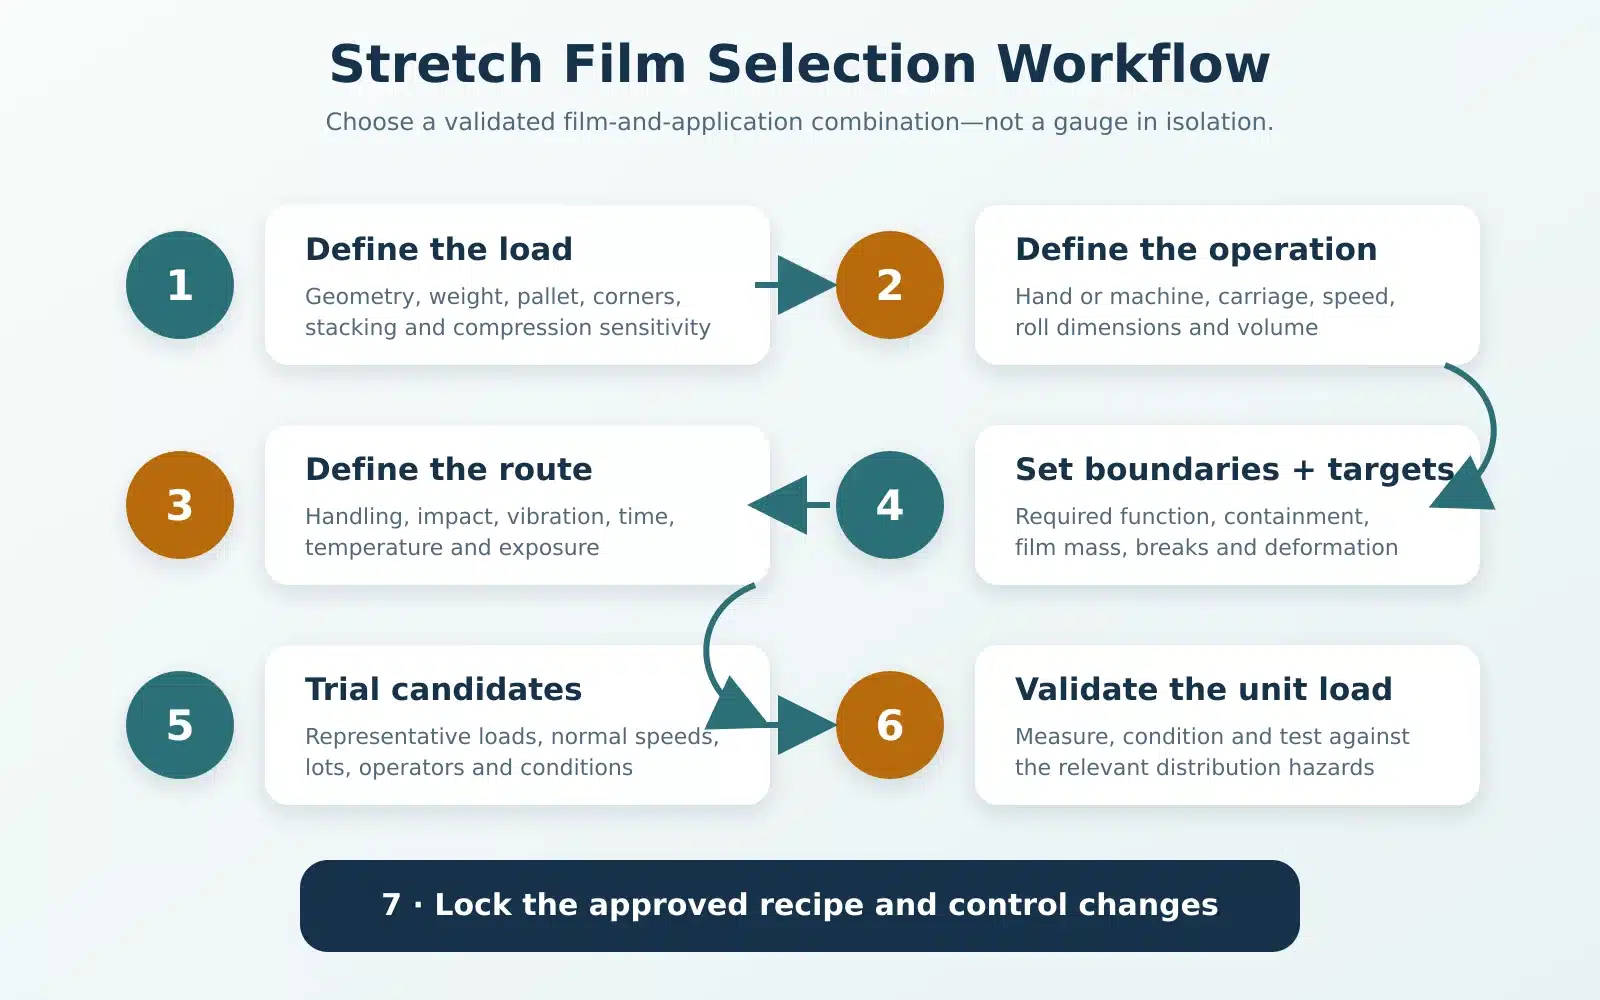
하중에 대한 스트레치 필름 선택 방법
선택은 게이지 차트보다는 통제된 의사 결정으로 수행하는 것이 가장 좋습니다.
다음 순서를 사용하십시오:
- 하중을 정의하십시오. 팔레트 바닥 면적, 높이, 중량, 무게 중심, 적재 패턴, 골판지 강도, 돌출부, 틈새 및 천공 지점을 기록하십시오.
- 작업을 정의하십시오. 수작업 또는 기계 적용, 래퍼 모델, 캐리지 비율 또는 범위, 속도, 필름 너비, 코어, 교대 물량 및 전환 제약 조건을 기록하십시오.
- 경로를 정의하십시오. 취급 이벤트, 전체 트럭 적재 또는 부분 트럭 적재 이동, 진동, 충격, 온도, 습도, 체류 시간 및 옥외 노출을 기록하십시오.
- 보호 범위를 정의하십시오. 필름이 구속, 분진 저감, 은폐, 공기 흐름, UV 노출, 부식 방지 또는 기타 명시된 기능을 위한 것인지 결정하십시오.
- 측정 가능한 목표를 설정하십시오. 구속력 측정값, 팔레트당 필름 중량, 파단율 한계, 테일 수용 기준, 하중 변형 한계 및 유통 시험 기준을 수립하십시오.
- 검증된 후보를 시험하십시오. 정상적인 변동성을 포착하기 위해 충분한 수의 대표 하중을 실행하십시오.
- 레시피를 확정하십시오. 필름 코드, 로트, 래퍼 설정, 포장 패턴, 검사 지점 및 변경 관리 규칙을 문서화하십시오.
하중 중량만으로 두께를 선택하지 마십시오. 무겁고 균일하게 적재된 강성 하중은 더 가벼운 혼합 하중보다 천공 지점이 더 적을 수 있습니다. 얇은 고성능 필름이 두꺼운 범용 필름보다 한 시스템에서는 우수할 수 있지만 다른 시스템에서는 실패할 수 있습니다. 구매 단위는 롤이지만, 엔지니어링 단위는 검증된 필름-적용 조합입니다.
적용 관리 및 검증
생산 표준은 작업자가 설정하는 항목, 공정이 측정하는 항목 및 조치를 유발하는 항목을 식별해야 합니다. 최소한 필름 식별, 래퍼, 캐리지 설정, 하중 대비 힘 설정, 회전 및 캐리지 속도, 하단 및 상단 랩, 중첩 패턴, 팔레트 부착 방법, 하중당 필름 중량 및 구속력 측정값을 기록하십시오.
필름, 기계, 하중 및 유통 사이클을 함께 검증하십시오.
이상적인 전시용 하중이 아닌 대표적인 팔레트로 시작하십시오. 정의된 위치에서 완성된 팔레트를 측정하고 느슨한 영역, 압착된 케이스, 노출된 모서리, 불량한 테일, 웹 파단 또는 불완전한 팔레트 부착이 있는지 검사하십시오. 정상적인 로트, 작업자, 교대 및 속도에 걸쳐 반복하십시오.
그런 다음 관련 위험 요소에 대해 완전한 단위를 시험하십시오. ASTM D5414는 실험실 수평 충격 조건에서 스트레치 래핑 하중을 비교하는 데 사용되며, 그 범위에는 현장 성능과의 직접적인 보편적 상관관계가 확립되지 않았다는 주의 사항이 명시되어 있습니다. ASTM D6055는 단위화 하중의 기계적 취급을 다루고, ASTM D6179는 거친 취급을 다룹니다. ISTA 3E는 단위화된 전체 트럭 적재 운송에서 유사한 포장 제품에 대한 일반적인 시뮬레이션 절차이며 포장과 제품을 함께 평가합니다.
실제 경로를 대표하는 프로토콜을 선택하십시오. 수분, 압력, 비정상적인 취급, 극한 온도 또는 다른 유통 방식은 추가적인 조건화 또는 다른 시험이 필요할 수 있습니다. EUMOS 40509는 가속 벤치에서 동적 하중 단위 강성을 다루며, 이는 하중 안정성 프레임워크이지 독립적인 필름 사양이 아닙니다.
승인 후 변동을 모니터링하십시오. 필름 등급, 두께, 공급업체, 롤 형상, 래퍼, 캐리지, 팔레트, 포장, 적재 패턴, 하중 높이, 경로 또는 목표를 변경할 때 재검증하십시오. 더 낮은 필름 중량은 전체 실제 흐름에 대한 요구 사항이 충족되는 경우에만 개선입니다.
자재 절감, 재활용 및 주장 범위
자재 절감은 안정적인 기준선에서 시작해야 합니다. 대표적인 팔레트에 적용된 필름의 중량을 측정하고, 현재 구속력 프로파일을 측정하며, 손상 및 파단을 기록한 다음, 한 번에 하나의 통제된 변수를 변경하십시오. 목표를 유지하지 않은 채 두께를 줄이면 환경적 및 재정적 비용이 제품 손실로 이동할 수 있습니다.
미국 EPA 폐기물 관리 우선순위 체계는 원천 감량을 재활용보다 우선시합니다. 스트레치 랩 작업에서 이는 포장 기능이 유지될 때 불필요한 필름을 줄이는 것을 지원합니다. 실질적인 조치로는 하중 준비 개선, 마모된 사전 신장 부품 수리, 포장 패턴 제어, 적합한 작동 범위를 가진 필름 선택 및 피할 수 있는 시작, 테일 및 파단 폐기물 제거가 포함됩니다.
재활용은 폴리에틸렌 라벨만으로 충분하지 않습니다. 수거 프로그램은 다양합니다. 필름은 일반적으로 깨끗하고 건조하며 비호환 물질이 없어야 합니다. 느슨한 필름은 일반 재활용 회수 장비에서 문제를 일으킬 수 있습니다. 상업용 매장 내부 수거는 소비자 매장 반납과 다를 수 있습니다. 실제 지역 수거업체 또는 재활용업체와 수거 가능 여부를 확인하십시오.
마케팅 언어에도 동일한 규율이 필요합니다. FTC 그린 가이드는 환경 주장이 진실하고, 오해의 소지가 없으며, 합리적인 근거에 의해 뒷받침되어야 한다고 명시합니다. “친환경” 또는 자격 없는 “100% 재활용 가능”과 같은 광범위한 표현을 피하십시오. 재료, 의도된 수거 경로, 관련 준비 사항, 지리적 가용성 및 재활용 함량 또는 원천 감량 주장을 뒷받침하는 증거를 명시하십시오.
자주 묻는 질문
더 두꺼운 스트레치 필름이 항상 더 우수한 성능을 발휘합니까?
아닙니다. 두께는 재료를 추가하고 일부 저항 값을 향상시킬 수 있지만, 최종 성능은 배합, 사전 신장, 힘, 층수, 천공 지점 및 하중에도 의존합니다. 동일한 측정된 적용 및 유통 조건에서 검증된 필름을 비교하십시오.
팔레트당 사용되는 필름을 어떻게 추정할 수 있습니까?
팔레트 둘레와 실제 회전 수로 시작하여 나선형 이동, 중첩, 상단 및 하단 랩, 팔레트 부착 및 테일을 고려하십시오. 캐리지 라벨만이 아닌 측정된 사전 신장률을 사용하여 공칭 길이를 조정하고 파단 및 설정 폐기물을 차감하십시오. 신뢰할 수 있는 비용 관리를 위해 대표적인 양호한 팔레트에 적용된 필름의 중량을 측정하고 그 측정 질량을 기준선으로 사용하십시오.
스트레치 필름이 비로부터 하중을 보호할 수 있습니까?
적절한 상부 시트와 함께 직접적인 표면 노출을 줄일 수는 있지만, 일반 팔레트 랩은 밀봉된 방수 외피가 아닙니다. 물은 상단, 하단, 이음새, 천공 또는 결로를 통해 유입될 수 있습니다. 옥외 또는 비 노출에는 명시된 기간과 검증이 포함된 완전한 포장 설계가 필요합니다.
스트레치 필름이 적용 중 찢어지는 이유는 무엇인가?
일반적인 원인으로는 손상된 롤 가장자리, 날카로운 화물 모서리, 과도한 예비 신장 또는 힘, 잘못된 필름 배선, 마모된 롤러, 정렬 불량, 높은 가속도, 오염, 저온 필름, 또는 요구되는 내관통 여유가 부족한 등급이 포함됩니다. 한 번에 하나의 변수를 변경하고 파단이 롤, 팔레트 위치 또는 기계 사이클을 따라 발생하는지 확인하십시오.
사용하지 않은 스트레치 필름 롤은 어떻게 보관해야 합니까?
필름 공급업체의 데이터 시트를 따르십시오. 일반적인 관리 사항으로는 롤을 원래 포장 상태로 깨끗하고 건조하며 통풍이 잘 되는 곳에 보관하고, 직사광선, 열, 화염, 용제, 습기 및 충격으로부터 보호하며, 사용 전 저온 롤을 컨디셔닝하는 것이 포함됩니다. 유통기한 및 온도 제한은 제품별로 다릅니다.
스트레치 필름 RFQ(견적 요청서)에는 어떤 정보가 포함되어야 합니까?
필름 유형 또는 성능 목표, 미크론 또는 밀 단위의 두께, 폭, 공칭 길이, 순 필름 중량, 코어 치수, 롤 방향, 점착면, 수동 또는 기계 사용 여부, 래퍼 모델 및 캐리지 범위, 팔레트 치수, 하중 중량 및 형상, 관통 지점, 경로 및 환경, 목표 포장 유지력, 팔레트당 필름 중량, 파단률 한도, 시험 방법, 허용 오차, 라벨링, 포장, 샘플 시험 수량 및 변경 통지 요구 사항을 포함하십시오.
강력한 RFQ는 공급업체가 단순히 기존 게이지를 맞추는 것이 아니라 검증된 하중 결과를 달성하도록 돕도록 요청합니다. 후보를 비교하는 경우 대표적인 하중 및 장비 데이터를 제공하고 생산 주문 전에 시험 및 승인 방법에 합의하십시오.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German