
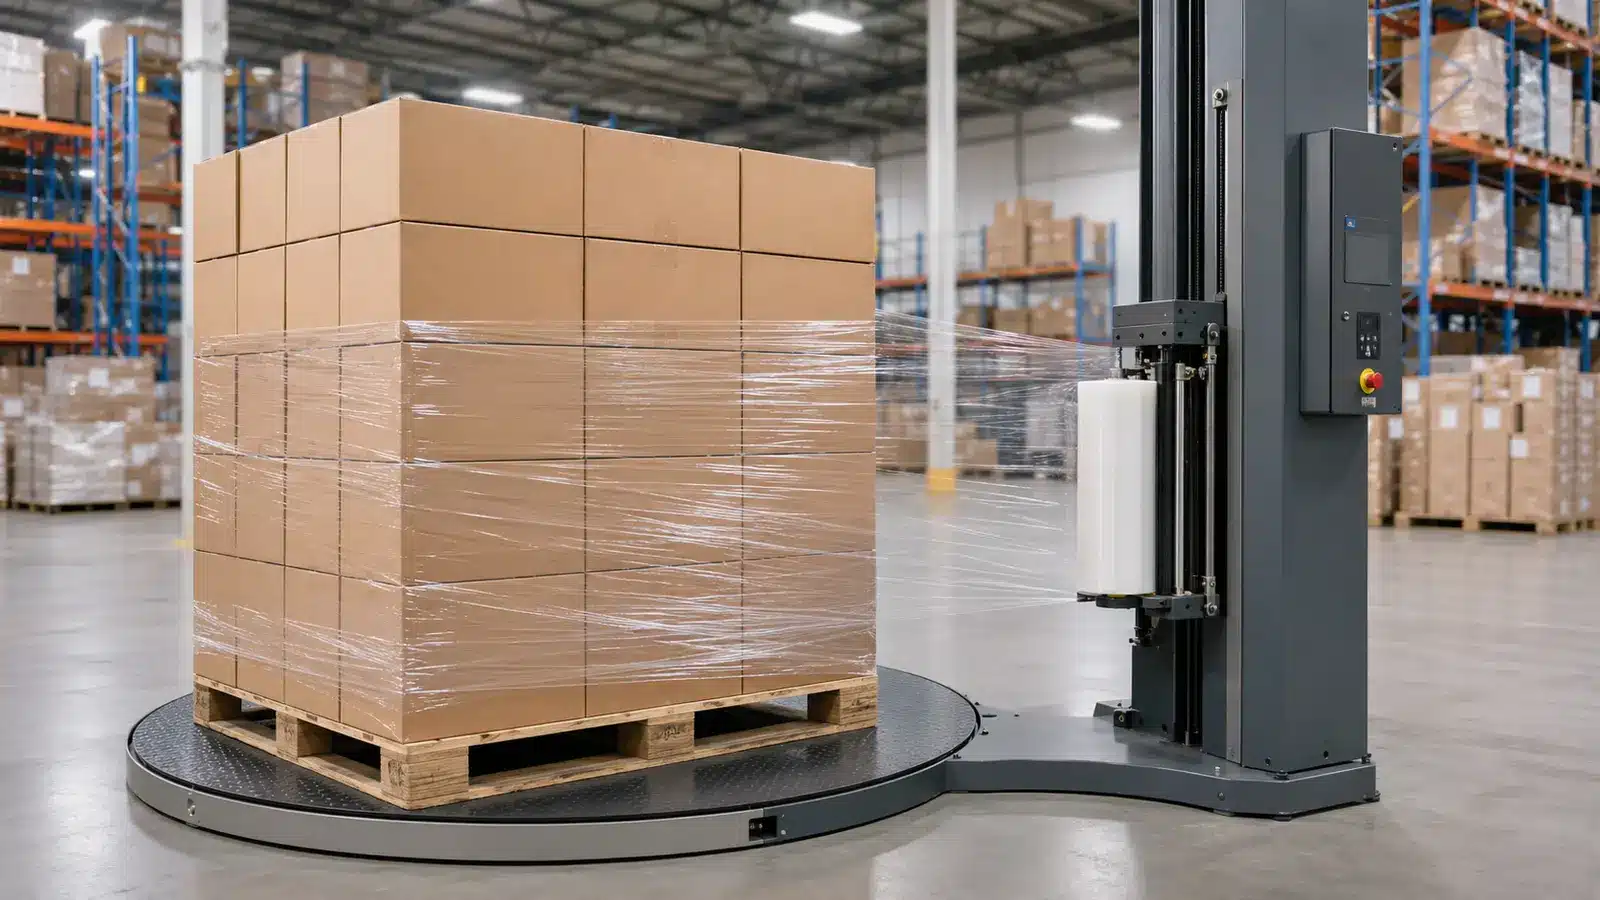
El film estirable Parece simple: una película delgada y elástica envuelta alrededor de cajas o productos. En la práctica, es un componente de contención de carga cuyo rendimiento depende de la película, la envolvedora, el patrón de paletización y el entorno de distribución trabajando en conjunto.
Esa distinción es importante cuando un comprador compara películas fundidas y sopladas, elige un rollo manual o de máquina, o intenta reducir gramos por palé. Una especificación que describe únicamente el espesor y la longitud del rollo omite las variables que determinan si la carga permanecerá estable después de la manipulación, la vibración, los cambios de temperatura y el tiempo.
Esta guía explica qué hace la película estirable, dónde se utiliza, qué características son relevantes y cómo pasar de una ficha técnica de película a una receta de envoltura validada.
¿Qué es la Película Estirable?
Para conocer los antecedentes del polímero, consulte la descripción general del polipropileno del NIH PubChem la descripción general del polietileno antes de comparar las afirmaciones sobre la película terminada.
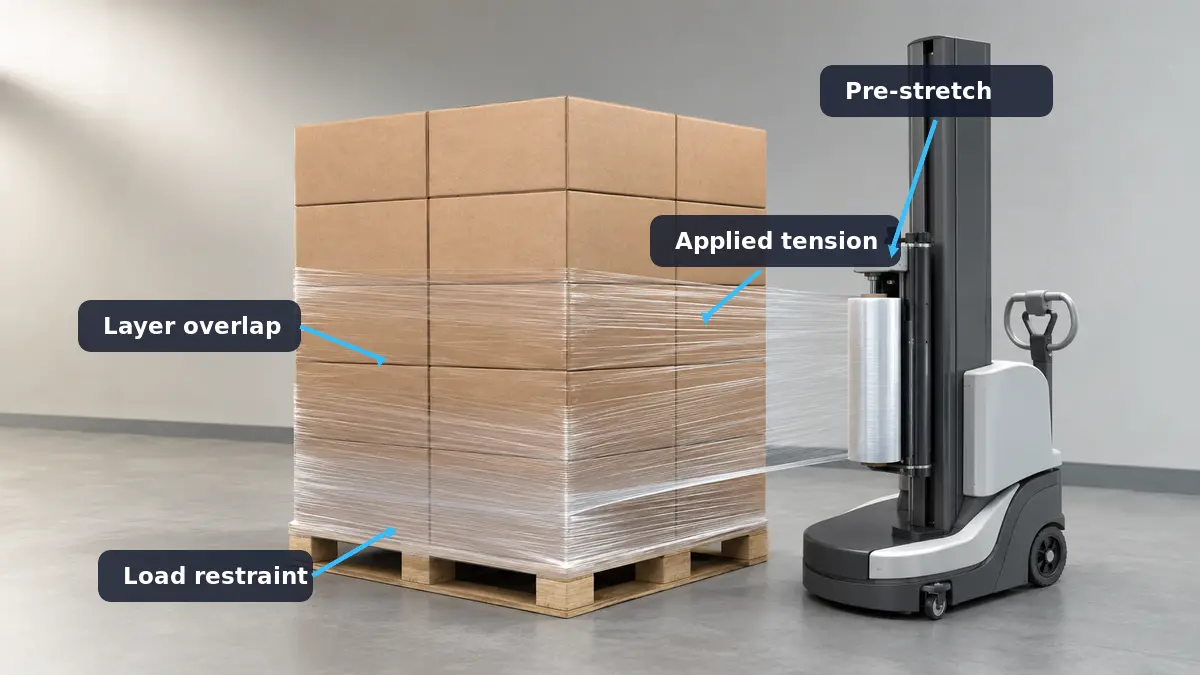
La película estirable—también llamada envoltura estirable o envoltura para palés—es una película plástica altamente extensible utilizada para unir productos en una unidad, frecuentemente sobre un palé. La mayoría de las películas estirables industriales son polietilenoa base de. La película se estira durante la aplicación y se mantiene alrededor de la carga. Su tendencia a recuperarse, junto con la tensión y el número de capas aplicadas, crea una fuerza hacia el interior que ayuda a resistir el movimiento del producto.
La guía ASTM D4649 cubre la selección, especificación y uso de películas estirables para unitarizar, reforzar y paletizar en entornos de almacenamiento y transporte interior. Ese alcance es un límite útil: la película estirable ordinaria no debe tratarse automáticamente como una cubierta exterior, un recinto impermeable o un sustituto de un embalaje diseñado para un riesgo ambiental específico.
Película Estirable vs. Envoltura Retráctil
Los nombres son similares, pero los procesos son diferentes.
| Punto de decisión | El film estirable | Envoltura retráctil |
|---|---|---|
| Cómo se tensa | Aplicada bajo estiramiento y tensión; la recuperación ayuda a mantener la carga | Aplicada relativamente floja y luego calentada para que el material se encoja |
| Función industrial típica | Unitarización y agrupamiento de palés | Agrupación de productos, sobreenvoltura o formación de un recinto |
| Equipo de calor | No se requiere para que la película se tense | Se requiere para el paso de encogimiento |
| Principales variables de control | Preestiramiento, fuerza sobre la carga, capas, solapamiento, patrón, anclaje | Selección de película, sellado, perfil de calor, flujo de aire, tiempo de permanencia |
| Importante: Límite | No es inherentemente sellada ni resistente a la intemperie | Un recinto retráctil puede ser más completo, pero el sellado y el diseño del material siguen determinando la protección |
Elija entre ellos según la función de embalaje, no por el nombre. Si el objetivo es la contención repetible de palés sin calor, la película estirable suele ser el sistema relevante. Si el objetivo requiere un recinto formado por calor, película retráctil pertenece a una evaluación de proceso diferente.
Cómo la Película Estirable Crea Contención de Carga
La envoltura estirable es el proceso. La contención de carga es el resultado. Un palé puede verse firmemente envuelto y aun así tener una fuerza débil o desigual, una mala fijación al palé, o suficiente movimiento interno como para fallar durante la distribución.
El rendimiento de la película estirable comienza cuando la banda se alarga. En una máquina, un carro de preestiramiento motorizado puede hacer girar los rodillos de la película a diferentes velocidades para que la banda se estire antes de llegar a la carga. La envolvedora controla entonces la fuerza adicional a medida que la película se aplica sobre el palé. La aplicación manual utiliza al operador, el dispensador y la trayectoria de caminado para realizar las mismas funciones básicas con una variabilidad más natural.
Preestiramiento y Recuperación Elástica
El preestiramiento aumenta la longitud aplicada disponible de un rollo. Una película estirada al 2001TP3 tiene una longitud final igual a tres veces su longitud original: el 1001TP3 original más la extensión del 2001TP3. Esa aritmética es útil para la planificación del rendimiento, pero un porcentaje alto no es automáticamente un ajuste mejor.
A medida que la película se estira, su comportamiento de fuerza de estiramiento cambia. Un estiramiento insuficiente puede dejar rendimiento sin utilizar. Un estiramiento excesivo puede estrechar la banda, reducir el margen de punzonamiento o aumentar las roturas en esquinas afiladas. La ventana operativa correcta depende de la formulación de la película, el espesor, el carro de la envolvedora, la velocidad, la geometría de la carga y la fuerza requerida en la carga.
La recuperación elástica describe la tendencia de la película a volver hacia sus dimensiones originales después de la extensión. La retención de tensión describe cuánta fuerza permanece mientras la película extendida se mantiene sujeta. La norma ASTM D5459 aborda la recuperación, la deformación permanente y la retención de tensión en la dirección de la máquina. Estas son características útiles de la película, pero no describen el palé aplicado en su totalidad. La investigación sobre la contención con película estirable muestra que de la máquina, la rigidez de la película, la geometría de la carga y el comportamiento dependiente del tiempo interactúan.
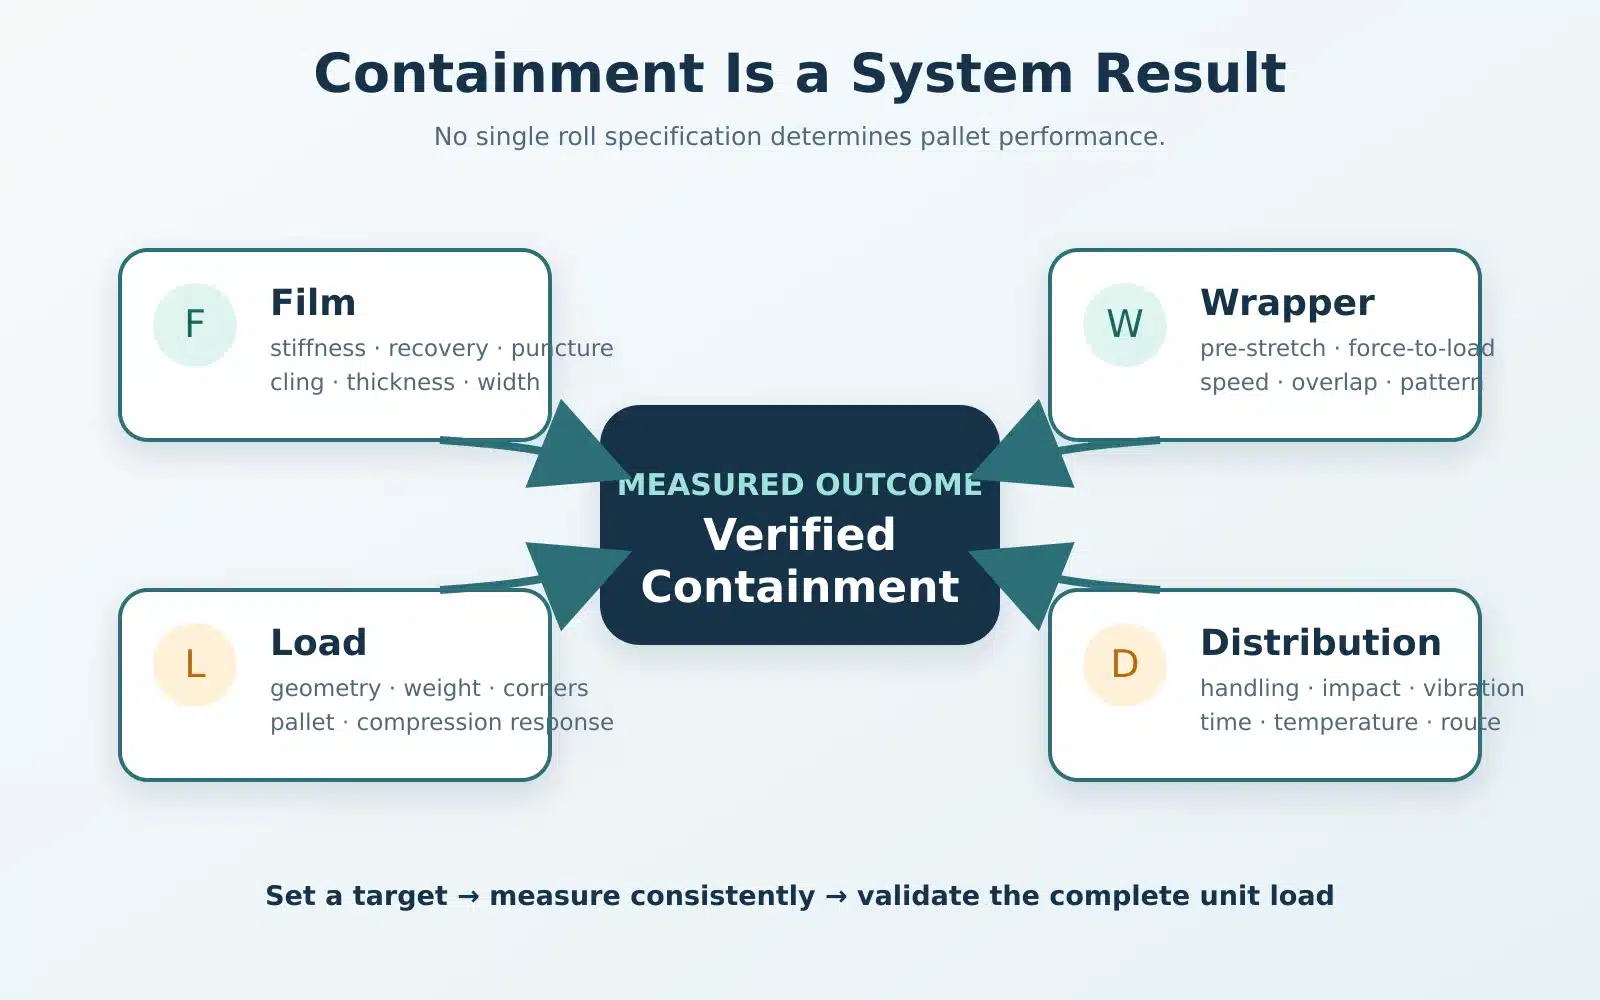
La Fuerza de Contención es un Resultado del Sistema
Fuerza de contención se describe a menudo como la fuerza acumulada hacia el interior de las capas aplicadas en un punto definido de la carga. Está influenciada por al menos cinco elementos:
- la fuerza en cada capa a medida que llega a la carga;
- el número y la posición de las capas;
- la rigidez de la película y la tensión retenida;
- la forma de la carga, las esquinas, los espacios y la respuesta a la compresión; y
- los cambios después del envoltura, incluidos la temperatura y la relajación.
Por eso el número de vueltas por sí solo no es una especificación de rendimiento. El mismo número de revoluciones puede producir resultados diferentes con una película, un carro, un ajuste de fuerza o un patrón de palé distintos. Un proceso útil establece un objetivo, mide en ubicaciones consistentes superior, media e inferior, y supervisa si la producción se mantiene dentro de la ventana aprobada.
Aplicaciones Comunes de la Película Estirable
La aplicación más conocida es asegurar cajas de cartón corrugado a un palé. La película estirable también se utiliza para agrupar productos largos, estabilizar bolsas o cubos, contener cargas mixtas en centros de distribución, proteger superficies del polvo del almacén y mantener componentes durante el movimiento interno.
La aplicación determina las características de la película que merecen atención.
| Aplicación | Desafío principal | Preguntas sobre la película o el proceso |
|---|---|---|
| Palé uniforme de cajas | Repetibilidad y eficiencia de material | ¿Puede una receta controlada de máquina alcanzar el objetivo con menor variabilidad? |
| Carga mixta de distribución | Geometría irregular y puntos de punzonamiento | ¿Es la película tolerante a esquinas, espacios y perfiles cambiantes? |
| Producto embolsado o compresible | Movimiento más sensibilidad a la compresión | ¿Qué fuerza contiene la carga sin deformarla? |
| Productos frescos o refrigerados | Flujo de aire y condensación | ¿Se requiere película ventilada , y el área reducida de la banda aún proporciona suficiente contención? |
| Componentes metálicos | Riesgo de corrosión | ¿Es adecuada una película VCI calificada y está suficientemente cerrada una carga envuelta bajo tensión? |
| Almacenamiento temporal en exteriores | Radiación UV, lluvia, viento y temperatura | ¿Está diseñado y validado el sistema de embalaje completo para el período de exposición? |
Paletización, almacenamiento y distribución
Para la paletización rutinaria, la película estirable ayuda a mantener unidos los paquetes mientras una carretilla elevadora, una cinta transportadora o un camión mueven la unidad. También puede reducir la probabilidad de que los cartones individuales se separen durante el almacenamiento temporal. La película transparente preserva la visibilidad de las etiquetas y la condición de la carga; la película opaca o tintada puede reducir la visibilidad casual cuando existe un requisito legítimo de seguridad.
La película es solo un componente. Tablas de palé rotas, peso descentrado, vacíos grandes, voladizos de cartón y patrones de apilado inestables reducen la efectividad del envoltorio. Una buena norma de envoltura comienza con la preparación de la carga: inspeccionar el palé, centrar la carga, mantener los artículos pesados bajos y equilibrados, controlar los voladizos y abordar los bordes afilados antes de aumentar la fuerza de la película.
Cargas irregulares, sensibles y especiales
Las cargas irregulares requieren mayor tolerancia a la perforación y un patrón de envoltura que se adapte a perfiles cambiantes. Protectores de bordes, láminas superiores, láminas deslizantes o ayudas de contención pueden resolver un problema de manera más efectiva que simplemente añadir película.
Las cargas sensibles necesitan un límite máximo de fuerza además de un objetivo de estabilidad. Productos de papel, cartones ligeros, bandejas abiertas y contenedores flexibles pueden ser aplastados por configuraciones agresivas. La mejor receta no es la más apretada; es el proceso con menor uso de material que permanece estable sin dañar el producto.
Las películas especiales deben seleccionarse en función de un peligro definido. La película estirable ventilada permite el flujo de aire para algunos productos frescos y aplicaciones refrigeradas, pero las aberturas modifican el sistema de contención y requieren pruebas. La película estabilizada contra UV puede retardar la degradación relacionada con la luz solar durante una exposición declarada, pero por sí sola no hace que un palé sea resistente a la intemperie. Película estirable VCI puede respaldar el control de corrosión para metales compatibles, aunque un palé envuelto bajo tensión puede no proporcionar la misma integridad de sellado que un paquete VCI sellado.
Ventajas—y las compensaciones detrás de ellas
La película estirable es popular porque un solo material puede adaptarse a muchos tamaños de carga, aplicándose manualmente o a altas velocidades de máquina. Cuando se especifica y controla adecuadamente, puede proporcionar:
- unitización sin un proceso de termorretracción;
- contención ajustable para diferentes zonas de carga;
- cargas visibles y etiquetas escaneables con películas transparentes;
- protección contra el polvo del almacén y el contacto superficial incidental;
- rendimiento del material mediante preestiramiento controlado; y
- un proceso medible y repetible en equipos adecuados.
Cada ventaja tiene una condición. El preestiramiento solo ahorra material cuando la banda permanece intacta y la carga final cumple su objetivo. La alta fuerza de envoltura solo ayuda hasta que comienza a aplastar los paquetes o a acelerar fallas en las esquinas. La automatización mejora la repetibilidad solo cuando se controlan las recetas, los sensores, el mantenimiento y las prácticas del operador.
Los beneficios dependen de una aplicación correcta
Las principales compensaciones son prácticas:
- Contención versus compresión: más fuerza puede estabilizar cartones rígidos pero deformar cargas blandas.
- Rendimiento versus robustez: una película más delgada o un mayor preestiramiento pueden reducir los gramos por palé, pero solo dentro de una ventana operativa estable.
- Adherencia versus manipulación: suficiente adherencia mantiene unidos los cabos y las capas; el exceso de adherencia exterior puede hacer que los palés adyacentes se peguen entre sí.
- Cobertura versus ventilación: una banda continua bloquea mejor el polvo, mientras que los formatos ventilados permiten el flujo de aire.
- Flexibilidad manual versus consistencia: el envoltorio manual se adapta a trabajos de bajo volumen o inusuales, mientras que las máquinas generalmente proporcionan un mejor control a volumen sostenido.
- Reducción de material versus pérdida en distribución: el peso más bajo de película no es un éxito si aumentan los daños, el retrabajo o los rechazos de carga.
El tiempo y el entorno también importan.
El envoltorio manual presenta preocupaciones ergonómicas porque los operadores se inclinan, caminan alrededor del palé y aplican fuerza sostenida. WorkSafe Victoria identifica la postura incómoda y la fuerza como riesgos de trastornos musculoesqueléticos y recomienda eliminar o reducir la exposición cuando sea practicable. Una máquina puede reducir esa tarea, pero los resguardos, la capacitación, los procedimientos de bloqueo y el mantenimiento preventivo siguen siendo necesarios.
Características y términos de especificación que importan
Las hojas de datos de la película estirable contienen muchos números. Un comprador debe separar la geometría del rollo, las pruebas de propiedades de la película y el rendimiento de la carga aplicada.
| Especificación | Lo que describe | Lo que no demuestra |
|---|---|---|
| Espesor en micras o mils | Espesor nominal de la banda bajo un método de medición declarado | Contención final o supervivencia a la perforación en una carga específica |
| Ancho y longitud del rollo | Geometría del rollo y área nominal | Peso neto de la película o longitud aplicada útil después de desperdicios |
| Peso neto de la película y núcleo | Material comprado versus peso del embalaje | Palés por rollo sin una receta de envoltura |
| Tracción y elongación | Respuesta de la película en una prueba de tracción | Rendimiento en campo en cada máquina y carga |
| Impacto de dardo | Falla bajo un método especificado de dardo en caída libre | Perforación por protrusión en una esquina de palé |
| Perforación por protrusión | Resistencia biaxial a una sonda bajo las condiciones de prueba | Propagación del desgarro o supervivencia al impacto en distribución |
Espesor, rendimiento y geometría del rollo
Indique el espesor en una unidad reconocida y confirme la conversión. Un mil equivale a 0.001 pulgada, o 25.4 micrómetros. En el uso común de película estirable en América del Norte, 100 gauge a menudo se trata como 1.00 mil, pero los compradores deben indicar el valor real en mils o micras en la especificación en lugar de depender de la abreviatura comercial.
Las comparaciones de rollos requieren ancho, longitud nominal, peso neto de la película, dimensiones del núcleo y tolerancias permitidas. Un rollo largo con un núcleo pesado o un espesor de banda diferente no es directamente comparable con otro rollo solo por el precio.
Para la planificación, separe tres cantidades:
- Longitud nominal del rollo antes de la aplicación.
- Longitud aplicada disponible Después de la medición del estiramiento, restar el inicio, la cola y el desperdicio por rotura.
- Película utilizada por palé Bajo el patrón aprobado.
Realizar seguimiento de kilogramos o libras de película por palé bueno, no solo de rollos comprados. Esa métrica captura cambios en el núcleo, el espesor, la longitud del rollo y el desperdicio.
Comportamiento de estiramiento, adherencia, desgarro y punzonamiento
El estiramiento no es un único valor de rendimiento. El punto de fluencia, la elongación última, la recuperación, la retención de tensión y el comportamiento de fuerza de estiramiento pueden influir en la aplicación.
La adherencia ayuda a que las capas adyacentes permanezcan unidas y mantiene controlada la cola de la película. Las construcciones con adherencia en una sola cara o con deslizamiento pueden ser útiles cuando existe preocupación por que los palés se peguen entre sí. Confirmar qué lado tiene adherencia y cómo debe cargarse el rollo.
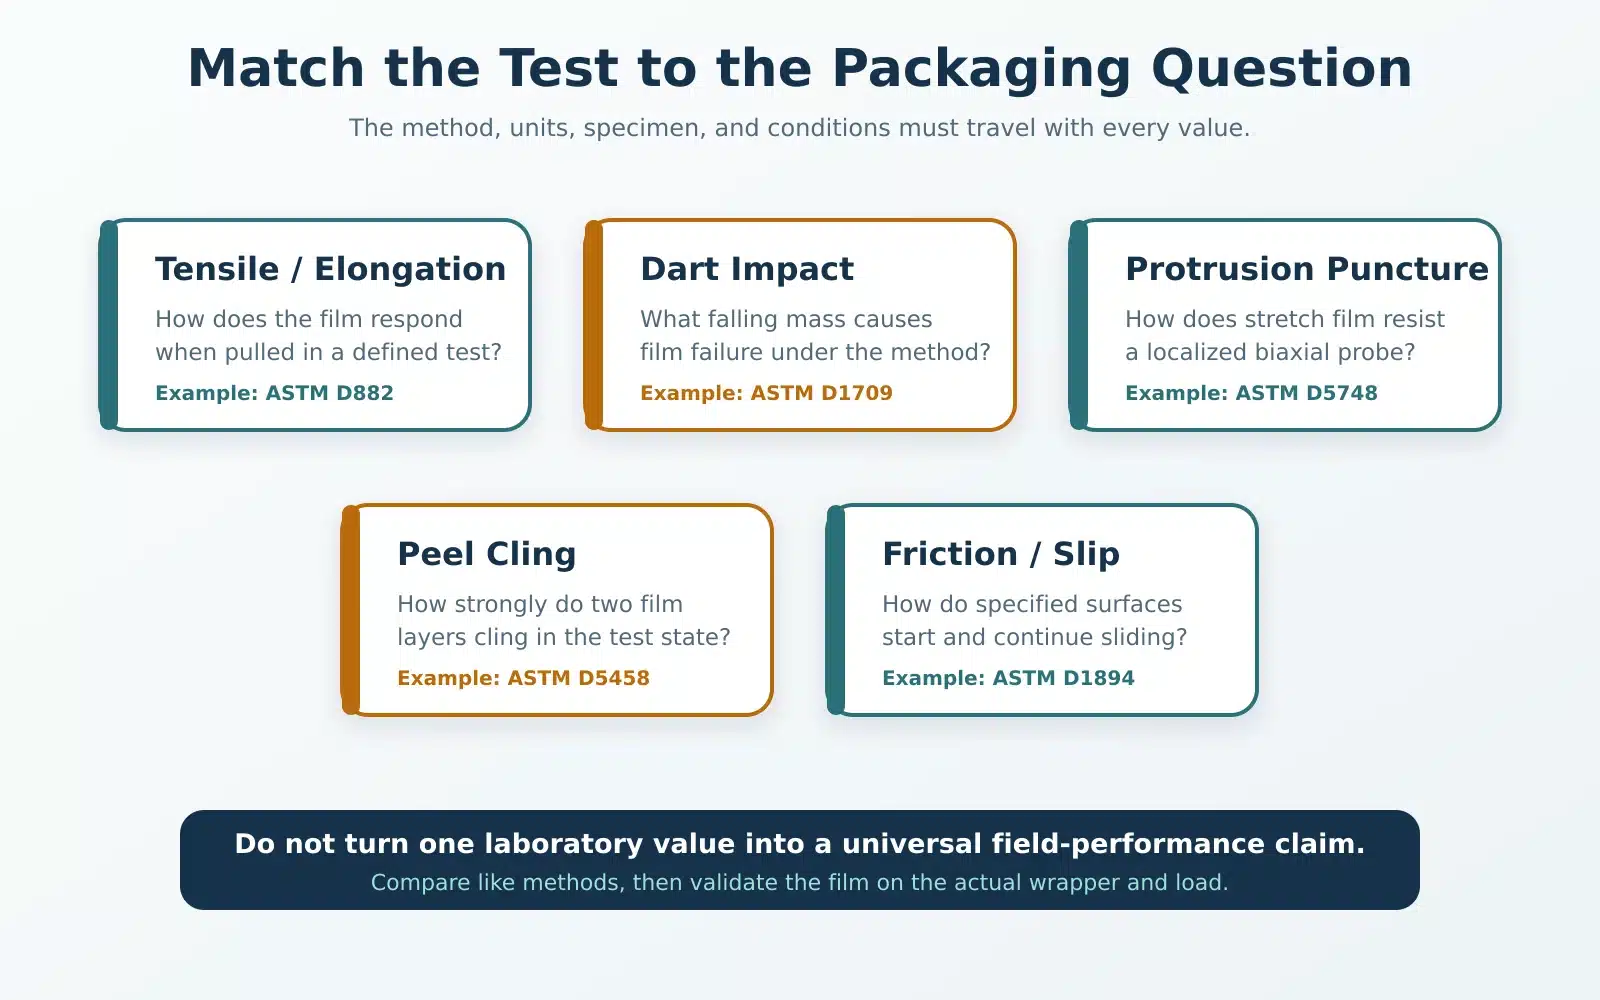
El desgarro y el punzonamiento describen eventos diferentes. Una esquina sobresaliente de una caja produce una tensión biaxial localizada. Una muesca en el borde del rollo puede propagarse como un desgarro. El impacto de dardo es otro método adicional. La norma ASTM D5748 aborda específicamente la protrusión la resistencia a la punción de la película de estiramiento, mientras que la ASTM D1709 cubre la resistencia al impacto de películas plásticas mediante un dardo en caída libre. Comparar valores solo cuando los métodos, la preparación de especímenes, el espesor, las unidades y las condiciones sean compatibles.
Características ópticas y especiales
La claridad y la baja neblina ayudan a los operadores a inspeccionar los productos y escanear etiquetas a través del envoltorio. El tinte o la opacidad pueden apoyar la identificación o el ocultamiento. Estas características no deben comprometer el escaneo de etiquetas, las marcas de seguridad ni los requisitos de inspección.
Otras opciones incluyen estabilización UV, comportamiento antiestático, ventilación, química VCI, color y deslizamiento de la superficie exterior. Tratar cada una como un atributo de producto calificado. Solicitar el método de ensayo, el valor objetivo, las condiciones de uso, la vida útil y cualquier limitación en lugar de aceptar una etiqueta amplia.
Tipos de película de estiramiento y formatos de aplicación
La película de estiramiento se clasifica frecuentemente por el proceso de extrusión y por el formato de aplicación. Estas clasificaciones son puntos de partida útiles, no clasificaciones finales de rendimiento.
Película de estiramiento fundida vs. soplada
En la extrusión de película soplada, el polímero fundido pasa a través de un dado circular, forma un tubo o burbuja, y se enfría con aire antes de ser colapsado y enrollado. En la extrusión de película fundida, una banda plana sale de un dado lineal y se enfría rápidamente sobre rodillos de enfriamiento con agua.
El enfriamiento rápido del proceso fundido suele favorecer alta claridad, desenrollado silencioso y calibre uniforme. Los procesos soplados se asocian comúnmente con tenacidad y tolerancia al punzonamiento, con diferentes características ópticas y de desenrollado. Las formulaciones multicapa modernas difuminan las reglas simples, por lo que “fundida” o “soplada” por sí solas no deben usarse como indicador de rendimiento.
Usar la etiqueta del proceso para reducir los candidatos, luego comparar las propiedades y los resultados de carga aplicada que importan. Una película fundida puede ser la mejor opción para una carga clara y de alta velocidad; una soplada puede ser adecuada para una carga abrasiva o irregular. Cualquier conclusión debe verificarse con el grado candidato y la envolvedora real.
Película manual, para máquina y preestirada
La película manual está hecha para aplicación manual, generalmente en rollos más livianos que caben en un dispensador. Es útil para volúmenes bajos, ubicaciones variables, trabajos de reparación y cargas que no pueden llegar a una máquina. La variabilidad entre operadores, la ergonomía y el estiramiento medido deben revisarse a medida que crece el volumen.
La película para máquina está diseñada para envolvedoras motorizadas. La película debe coincidir con el carro, dimensiones del rollo, la velocidad, el sistema de preestirado y el rango de control de fuerza. Una receta de máquina puede mejorar la repetibilidad, pero cambiar la película sin revalidación puede alterar la fuerza, el ancho de la banda, la tasa de rotura y el rendimiento.
La película manual preestirada ya ha sido elongada y rebobinada. Puede reducir la fuerza de tracción necesaria durante el envoltorio manual y hacer más consistente la tensión aplicada, aunque la contención final aún depende del patrón y la carga.
Cómo seleccionar película de estiramiento para una carga
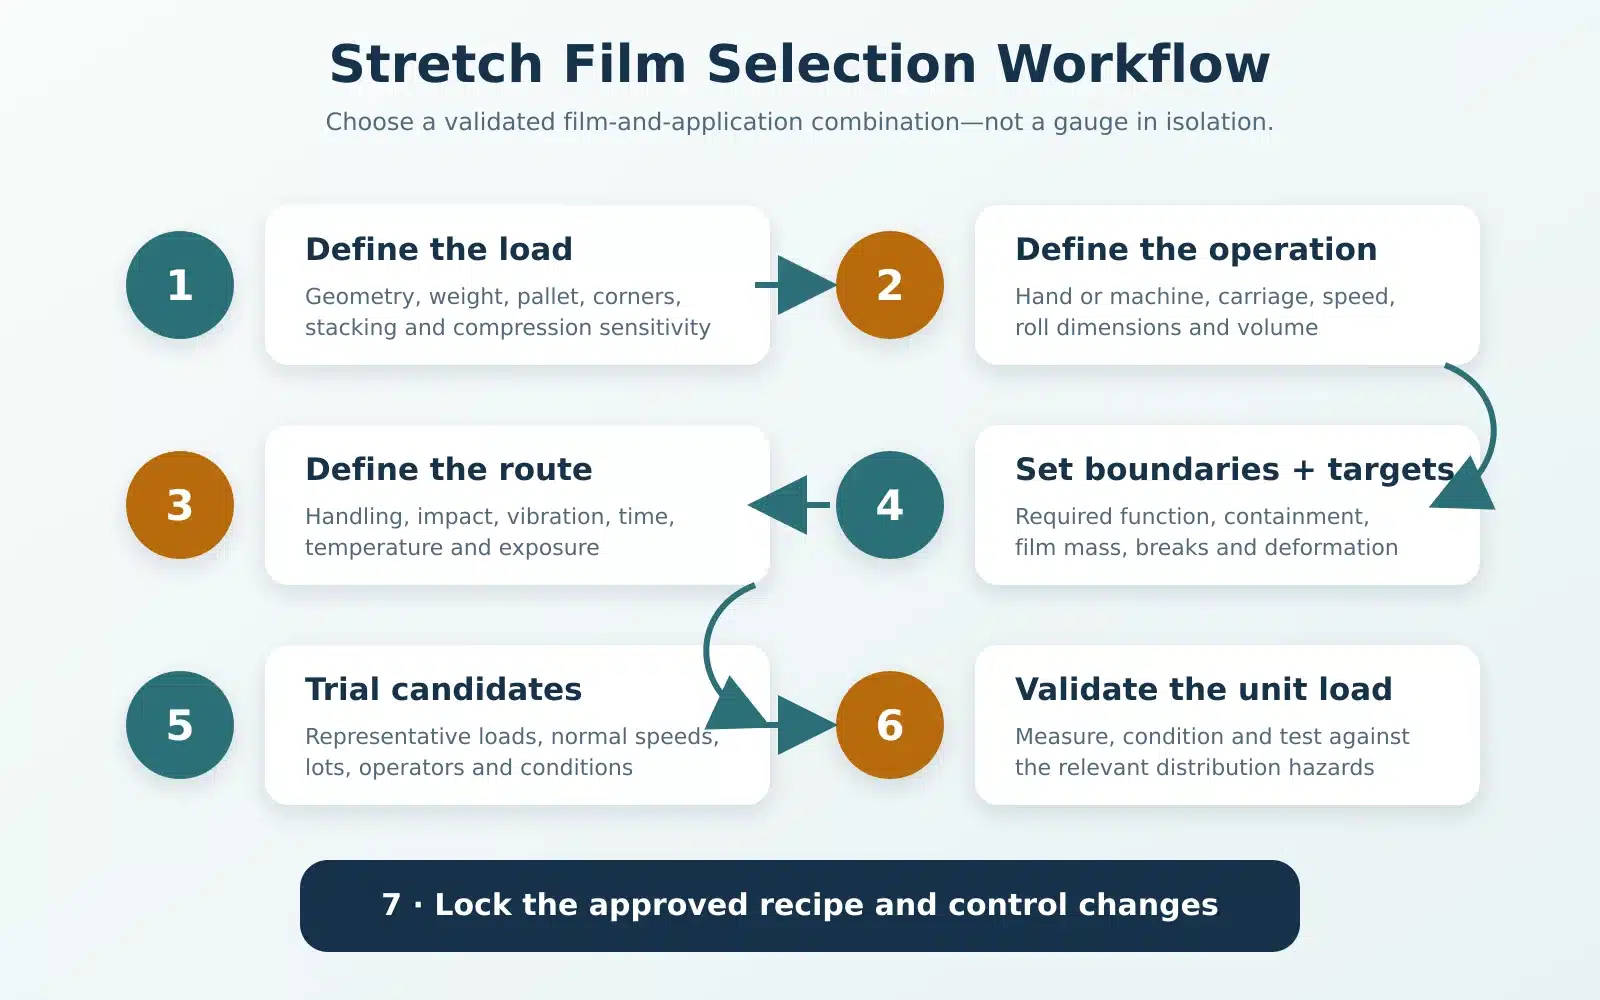
La selección funciona mejor como una decisión controlada, no como una tabla de calibres.
Usar esta secuencia:
- Definir la carga. Registrar la huella del palé, la altura, el peso, el centro de gravedad, el patrón de apilado, la resistencia de las cajas, el voladizo, los espacios y los puntos de punzonamiento.
- Definir la operación. Registrar aplicación manual o con máquina, modelo de envolvedora, relación o rango del carro, velocidad, ancho del film, núcleo, volumen por turno y restricciones de cambio.
- Definir la ruta. Anotar eventos de manipulación, movimiento de carga completa o parcial, vibración, impactos, temperatura, humedad, tiempo de permanencia y exposición exterior.
- Definir los límites de protección. Decidir si la película es para contención, reducción de polvo, ocultamiento, flujo de aire, exposición UV, control de corrosión u otra función declarada.
- Establecer objetivos medibles. Establecer lecturas de contención, peso de película por palé, límite de tasa de rotura, aceptación de cola, límite de deformación de la carga y criterios de prueba de distribución.
- Probar candidatos calificados. Ejecutar suficientes cargas representativas para capturar la variabilidad normal.
- Fijar la receta. Documentar el código de película, lote, ajustes de la envolvedora, patrón de envoltura, puntos de inspección y reglas de control de cambios.
Evitar elegir el espesor solo a partir del peso de la carga. Una carga rígida, pesada y uniformemente apilada puede tener menos puntos de punzonamiento que una carga mixta más liviana. Una película delgada de alto rendimiento puede superar a una película más gruesa de uso general en un sistema y fallar en otro. La unidad de compra es un rollo; la unidad de ingeniería es una combinación validada de película y aplicación.
Control y validación de la aplicación
Un estándar de producción debe identificar qué ajusta el operador, qué mide el proceso y qué desencadena una acción. Como mínimo, registrar la identidad de la película, la envolvedora, el ajuste del carro, el ajuste de fuerza sobre la carga, las velocidades de rotación y del carro, las vueltas inferiores y superiores, el patrón de solape, el método de fijación al palé, el peso de película por carga y las lecturas de contención.
Validar juntos la película, la máquina, la carga y el ciclo de distribución
Comenzar con un palé representativo, no con una carga de exhibición ideal. Medir el palé terminado en ubicaciones definidas e inspeccionar zonas sueltas, cajas aplastadas, esquinas expuestas, colas deficientes, roturas de banda o fijación incompleta al palé. Repetir en lotes, operadores, turnos y velocidades normales.
Luego probar la unidad completa contra los peligros relevantes. La norma ASTM D5414 se utiliza para comparar cargas envueltas con película de estiramiento bajo impacto horizontal en laboratorio; su propio alcance advierte que no se ha establecido una correlación universal directa con el desempeño en campo. La ASTM D6055 aborda la manipulación mecánica de cargas unitizadas, mientras que la ASTM D6179 aborda la manipulación brusca. La ISTA 3E es un procedimiento general de simulación para productos empacados similares en envíos unitizados de carga completa y evalúa el paquete y el producto juntos.
Elegir un protocolo que represente la ruta real. Humedad, presión, manipulación inusual, temperaturas extremas o un modo de distribución diferente pueden requerir acondicionamiento adicional o una prueba diferente. La EUMOS 40509 aborda la rigidez dinámica de la unidad de carga en un banco de aceleración; es un marco de estabilidad de carga, no una especificación independiente de película.
Después de la aprobación, monitorear la desviación. Revalidar al cambiar el grado de película, el espesor, el proveedor, la geometría del rollo, la envolvedora, el carro, el palé, el empaque, el patrón de apilado, la altura de carga, la ruta o el objetivo. Un menor peso de película es una mejora solo si los requisitos completos predefinidos siguen cumpliéndose.
Reducción de material, reciclaje y límites de las afirmaciones
La reducción de material debe comenzar con una línea base estable. Pesar la película aplicada en palés representativos, medir el perfil de contención actual, registrar daños y roturas, y luego cambiar una variable controlada a la vez. Reducir el calibre sin mantener el objetivo puede simplemente trasladar el costo ambiental y financiero a la pérdida de producto.
La jerarquía de gestión de residuos de la EPA de EE. UU. coloca la reducción en la fuente antes del reciclaje. En una operación de envoltura con película de estiramiento, esto respalda la reducción de película innecesaria cuando se preserva la función de empaque. Las acciones prácticas incluyen mejorar la preparación de la carga, reparar componentes de preestirado desgastados, controlar los patrones de envoltura, seleccionar una película con una ventana operativa adecuada y eliminar el desperdicio evitable de inicio, cola y rotura.
El reciclaje requiere más que una etiqueta de polietileno. Los programas de recolección varían. La película generalmente debe estar limpia, seca y libre de materiales incompatibles; la película suelta puede crear problemas en los equipos de recuperación de materiales en la acera. La recolección comercial tras bambalinas puede ser diferente de la entrega en tiendas de consumo. Confirmar la aceptación con el recolector o reciclador local real.
El lenguaje de marketing necesita la misma disciplina. Las Guías Verdes de la FTC establecen que las afirmaciones ambientales deben ser veraces, no engañosas y respaldadas por una base razonable. Evitar declaraciones amplias como “ecológico” o “100% reciclable” sin calificación. Declarar el material, la ruta de recolección prevista, la preparación relevante, la disponibilidad geográfica y la evidencia que respalda las afirmaciones de contenido reciclado o reducción en la fuente.
Preguntas Frecuentes
¿Una película de estiramiento más gruesa siempre tiene mejor rendimiento?
No. El espesor puede agregar material y puede mejorar algunos valores de resistencia, pero el rendimiento final también depende de la formulación, el preestirado, la fuerza, las capas, los puntos de punzonamiento y la carga. Comparar películas calificadas bajo las mismas condiciones medidas de aplicación y distribución.
¿Cómo se puede estimar la película utilizada por palé?
Comenzar con el perímetro del palé y el número real de revoluciones, luego considerar el avance en espiral, el solape, las vueltas superiores e inferiores, la fijación al palé y las colas. Ajustar la longitud nominal usando el preestirado medido—no solo la etiqueta del carro—y restar el desperdicio por rotura y preparación. Para un control de costos confiable, pesar la película aplicada en palés buenos representativos y usar esa masa medida como línea base.
¿Puede la película estirable proteger una carga de la lluvia?
Puede reducir la exposición directa de la superficie, especialmente con una lámina superior adecuada, pero el envoltorio de palé ordinario no es un recinto sellado a prueba de intemperie. El agua puede entrar por la parte superior, inferior, uniones, perforaciones o condensación. La exposición a la intemperie o a la lluvia requiere un diseño de embalaje completo con una duración especificada y validación.
¿Por qué se rompe la película estirable durante la aplicación?
Las causas comunes incluyen bordes dañados del rollo, esquinas afiladas de la carga, sobreestiramiento o fuerza excesiva, enhebrado incorrecto de la película, rodillos desgastados, mala alineación, alta aceleración, contaminación, película fría, o un grado que carece del margen de perforación requerido. Cambie una variable a la vez y observe si la rotura sigue al rollo, una ubicación del palé o un ciclo de la máquina.
¿Cómo deben almacenarse los rollos de película estirable no utilizados?
Siga la ficha técnica del proveedor de la película. Los controles comunes incluyen mantener los rollos en su embalaje original en un área limpia, seca y ventilada; protegerlos de la luz solar directa, calor, llamas, disolventes, humedad e impactos; y acondicionar los rollos fríos antes de su uso. La vida útil y los límites de temperatura son específicos del producto.
¿Qué información debe incluir una solicitud de cotización (RFQ) de película estirable?
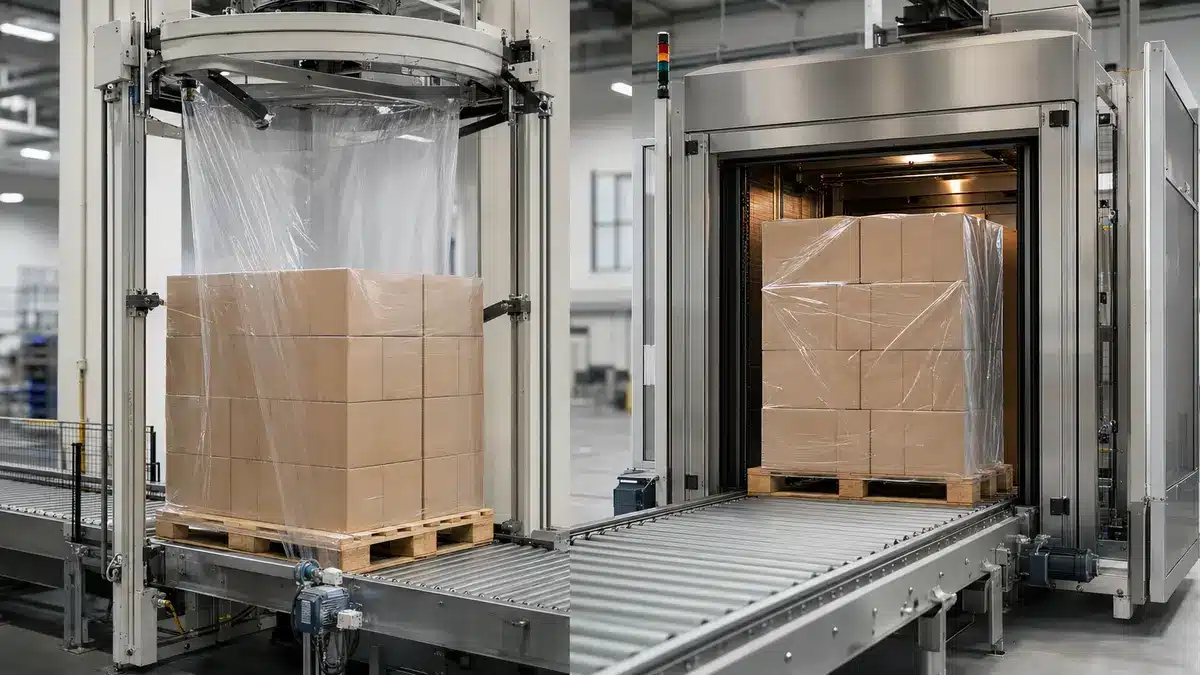
Incluya el tipo de película u objetivo de rendimiento, espesor en micras o mils, ancho, longitud nominal, peso neto de la película, dimensiones del núcleo, orientación del rollo, lado adherente, uso manual o de máquina, modelo de envolvedora y rango del carro, dimensiones del palé, peso y geometría de la carga, puntos de perforación, ruta y entorno, objetivo de contención, peso de película por palé, límite de tasa de rotura, métodos de prueba, tolerancias, etiquetado, embalaje, cantidad para prueba de muestra y requisitos de notificación de cambios.
Una RFQ sólida solicita al proveedor que ayude a cumplir un resultado de carga validado, no simplemente igualar un calibre anterior. Si está comparando candidatos, proporcione datos representativos de carga y equipo, y acuerde el método de prueba y aceptación antes de las órdenes de producción.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German