
フレキシブル包装 フィルムは単一の材料ではありません。単一ポリマーフィルム、コーティングまたは金属蒸着されたウェブ、共押出し、または各層が異なる機能を果たすラミネートである場合があります。適切な選択は、包装される製品、要求される保存期間、シールシステム、加工および充填装置、流通時の危険性、外観、ターゲット市場、および廃棄時の設計に依存します。フィルムファミリー名を使用して候補を絞り込み、承認前に正確なグレード、構造、厚さ、試験条件、コンプライアンス文書、および試行結果を検証してください。.
フレキシブル包装フィルムとは何か?
規制の観点からは、米国FDAの これらは包装機能であり、保証された結果ではない。有用な組み合わせは、選択されたグレードとパッケージ全体に依存する: 「ポリオレフィン」という言葉は、酸素透過率、水蒸気透過率、穿孔流量、防曇性能、耐パンク性、シール強度、収縮力、または安全なトンネル設定を確立するものではない。また、直接食品接触への適合性、保存期間の延長、微生物学的安全性、または地域のリサイクルプログラムでの受け入れを証明するものでもない。.
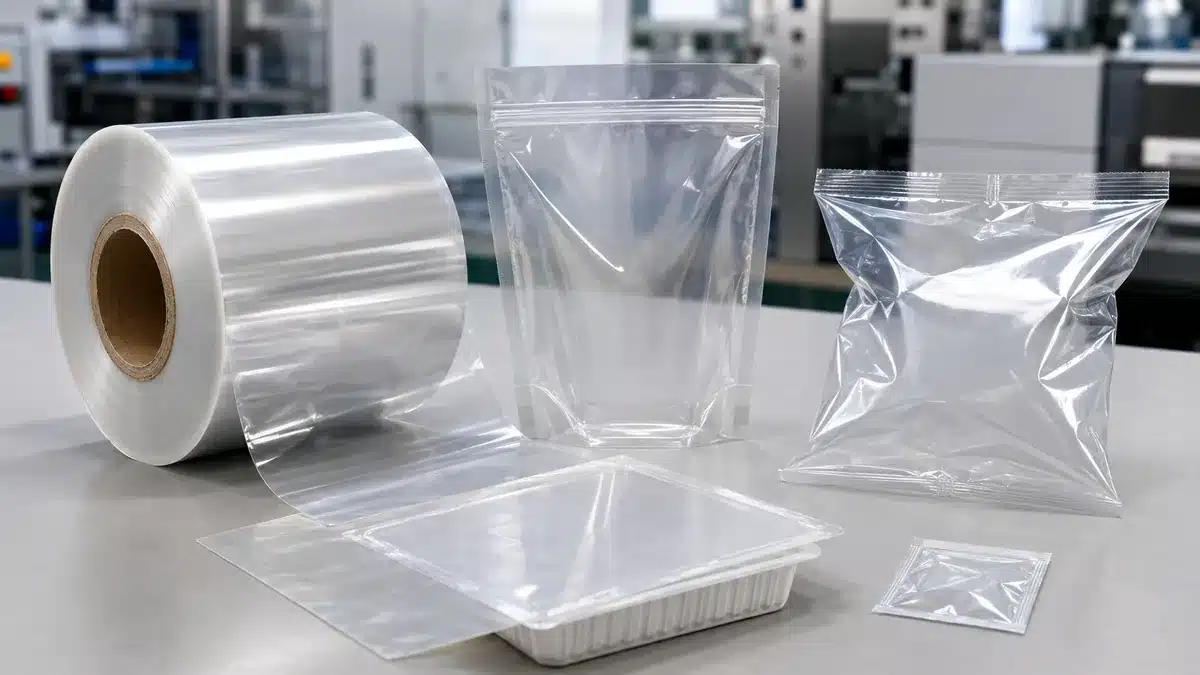
フレキシブル包装フィルムとは、薄く連続したウェブであり、ラップ、蓋材、小袋、バッグ、パウチ、ラベル、または別のフレキシブル構造内の層に加工することができます。「 フィルム 」という言葉は物理的な形態を表しており、特定の化学組成や性能レベルを特定するものではありません。.
商業名は、しばしば異なる分類軸を組み合わせています。PE、PP、PET、PA、EVOHはポリマーファミリーを識別します。BOPP、, BOPET(二軸延伸ポリエチレンテレフタレート), 、およびBOPAは延伸フィルム形態を識別し、CPPはキャスト ポリプロピレン. を識別します。「メタライズド」は蒸着金属層を表し、「ラミネート」および「共押出し」は層を組み合わせる方法を表します。したがって、購入者は材料の略称以上のものを必要とします。グレード、配向、添加剤、処理、コーティング、層順序、厚さ、接着剤、印刷位置、およびシーラントはすべて、完成した構造に影響を与えます。.
フレキシブル包装フィルムの主な種類
フィルムファミリーを比較する最も有用な方法は、特定のグレードが構造内で果たす可能性のある役割によるものです。以下の説明は出発点であり、普遍的な仕様ではありません。.
ポリエチレン(PE)
PEには、LDPE、, LLDPE, 、HDPE、メタロセンベースのグレード、およびブレンド。フレキシブル包装では、柔軟性、靭性、およびヒートシール挙動が重要な場合、PE層がしばしば検討されます。一部のPEグレードはキャストまたは ブローフィルム, 向けに設計されており、他のグレードはシール開始性、ホットタック、透明性、剛性、または耐ピンホール性を対象としています。.
これらの特性はPEグレード間で互換性があるわけではありません。あるジョー温度、圧力、滞留時間、ライン速度、および汚染レベルで良好に機能するシーラント樹脂でも、別の機械上または別のシール面に対しては異なる挙動を示す可能性があります。正確な樹脂またはフィルムの指定を要求し、「PE」を仕様として扱うのではなく、完全な seal window を検証してください。.
ポリプロピレン(PP)
PPフィルムには、キャストポリプロピレンおよび延伸ポリプロピレンが含まれます。配向によりフィルムの機械的特性、光学特性、収縮性、および加工挙動が変化するため、CPPとBOPPは同義語として扱うべきではありません。BOPPは、透明で剛性があり印刷可能なウェブまたは防湿性の役割が必要な場合に一般的に評価されます。CPPは、非延伸PPシーラントまたは加工層が適している場合に検討されることがあります。.
実際のバリア性、耐熱性、シール性、, coefficient of friction, 、および加工性は、樹脂、配向、厚さ、表面処理、コーティング、および構造に依存します。コーティングまたは共押出しされたPPフィルムは、未コーティングのホモポリマーフィルムとは大きく異なる挙動を示す場合があります。サンプルの構成と試験条件が同等である場合にのみ、サプライヤーデータを比較してください。.
ポリエステル(PET)
包装 PETフィルム は一般的に 二軸延伸 PET(しばしばBOPETと呼ばれる)として供給されます。特定のグレードは、 寸法安定性, 機械的強度、光学透明性、表面処理、コーティング、ヒートシール機能、またはメタライゼーションを提供する場合があります。これらの特性により、PETは印刷ウェブまたは構造ウェブの候補となり得ますが、ベースポリマー名だけではバリア性またはシール性能を確立することはできません。.
無地のPETウェブ、バリアコーティングPET、およびメタライズドPETは異なる材料です。正確なコーティングまたは金属蒸着、処理面、印刷および接着剤の界面、厚さ、および意図された熱暴露を記録してください。PETグレード自体がシーラントでない場合、パッケージには適合するシール層またはコーティングが必要になります。.
ポリアミド(PAまたはナイロン)
PAは、異なるナイロン化学組成と配向または非配向のフィルム形態を含むポリマーファミリーです。包装チームは、靭性、耐屈曲性、または耐パンク性や耐ピンホール性が重要な場合に、しばしばPAを評価します。二軸延伸PA(BOPA)は商業的な形態の一つですが、すべてのPAグレードを代表するものではありません。.
水分は一部のポリアミドの挙動に影響を与える可能性があり、異なるグレードはバリア性、剛性、熱成形応答、, 耐熱性, 、および接着性において異なります。結果を比較する際には、調整状態と試験環境を定義してください。ラミネートまたは共押出しにおいては、タイ層または接着剤、およびPA層が製品、プロセス、および流通条件とどのように相互作用するかも確認してください。.
バリア層、コーティング、およびフォイル
一部の構造では、主要な構造用またはシーラントフィルムに依存するのではなく、機能性バリア層を追加します。EVOHは、多層構造で使用される酸素バリアポリマーの一例です。その性能は組成や湿度を含む環境条件に敏感であるため、周囲の層と試験条件が重要です。バリアコーティングと蒸着金属も、酸素、水分、光、香り、または表面性能を変える可能性がありますが、コーティングの化学組成、コート重量、連続性、屈曲性、および加工履歴を知る必要があります。.
アルミニウムフォイル は、強い光、酸素、および 水分バリア が必要とされる場合に使用されますが、加工されたパッケージには依然として適切な厚さ、耐屈曲亀裂性、耐ピンホール性、ラミネート品質、およびシール完全性が必要です。メタライズドポリマーフィルムは箔と同じではありません。そのバリア性は、金属層、基材、欠陥、取り扱い、および最終構造に依存します。.
| 材料または層ファミリー | 評価する一般的な理由 | 確認すべき主要項目 |
|---|---|---|
| PE | 柔軟性、靭性、またはシーラント機能 | グレード、密度ファミリー、ブレンド、厚さ、シールウィンドウ、ホットタック、COF、処理 |
| PP | 剛性のある透明ウェブ、延伸ウェブ、またはPPシーラントの役割 | CPPまたはBOPP形態、コーティング、処理、厚さ、収縮性、シール挙動 |
| PET | 構造用または印刷用ウェブ、寸法安定性、またはコーティング/メタライズド基材 | グレード、配向、処理面、コーティングまたは金属層、厚さ、シール層 |
| PA | 靭性、耐屈曲性または耐パンク性が重要な役割 | PA化学組成、配向、調整、厚さ、接着性、熱成形条件 |
| EVOHまたはバリアコーティング | 酸素、香り、またはその他の機能性バリア | 化学組成、厚さまたはコート重量、湿度、試験面、保護層 |
| アルミニウムフォイル | 光、酸素、および水分バリアの役割 | 箔の厚さ、ピンホール、屈曲亀裂、接着剤、加工損傷、, seal integrity |
単層フィルム vs. 多層構造
単層フィルムは、1つの材料が必要な機械的特性、光学特性、バリア性、シール性、加工性、および規制要件を満たす場合に適切であり得ます。これにより材料構成が簡素化され、廃棄時の評価が簡素化される可能性がありますが、「単層」または「モノマテリアル」という事実は、完成したパッケージが特定のリサイクルストリームに適合することを証明するものではありません。.
多層構造は機能を組み合わせます。ある層は印刷を担い剛性を提供し、別の層は酸素または光バリアを提供し、内層は製品接触面とヒートシール面を形成する場合があります。層は、共押出し、接着ラミネート、押出ラミネート、コーティング、またはメタライゼーションによって組み合わされます。利点は機能の調整が可能なことです。.
| 構造 | 選択される理由 | 主なトレードオフ | 検証の焦点 |
|---|---|---|---|
| 単層フィルム | 1つのグレードがアプリケーション要件を満たせる | 機能を分離する方法が少ない | グレードの一貫性、シール性、力学特性、バリア性、および機械試運転 |
| 共押出フィルム | 複数のポリマー層が1つのフィルム製造工程で形成される | 層の適合性と厚さ制御が重要 | 層順序、タイ層、各層および総厚さ、ダイおよびラインの安定性 |
| ラミネート構造 | 別々のウェブが補完的な印刷、バリア性、剛性、またはシールの役割を提供する | 接着剤、硬化、接着、及び残留に関する考慮事項 | ウェブの特性、接着剤システム、接着強度、硬化、移行、剥離リスク |
| コーティングまたは メタライズドフィルム | 薄い機能性表面がバリア性、シール性、印刷性、または光学特性を変化させる | 欠陥、屈曲、及び表面損傷は機能を低下させる可能性がある | コーティングまたは金属の連続性、密着性、処理、屈曲耐久性、調整条件下のバリア性 |
| 箔ラミネート | 非常に強力な遮光性及びガスバリア性が必要とされる | ピンホール、屈曲割れ、及びリサイクルの複雑さは管理を要する | 箔の厚さ、加工時の損傷、ラミネート接着、シール性、及び包装全体の完全性 |
重要: 単一層のデータシートでは、印刷、ラミネート、加工、充填、及び密封された包装の性能を確立できない。代表的な条件下で最終構成及び包装を検証すること。.
フィルム特性が包装性能に与える影響
特性を示す用語は、サンプル、方法、単位、方向、及び環境に関連付けられて初めて有用な仕様となる。「強い」、「透明」、「“高バリア,」、「易シール性」といった表現は、それ自体では比較可能な要件とはならない。.
バリア性及び保存期間要件
製品の劣化メカニズムから始めること。酸素感受性、水分の増減、香気移行、光暴露、油脂、化学物質、及び微生物リスクはそれぞれ異なる問題である。あるフィルムが一つを制御できても、別のものを制御できるとは限らない。保存期間は、包装形態、シール面積、ヘッドスペース、充填工程、保管温度、流通時間、及び製品自体にも依存する。.
酸素透過率および 水蒸気透過率, については、試験方法、温度、相対湿度、試験片厚さ、試験面、ガスまたは蒸気条件、および単位を定義してください。樹脂の典型的な透過性と、完成した共押出しまたはラミネートの測定透過率を区別してください。パッケージが屈曲、折り目付け、殺菌、レトルト処理、冷凍、または変動する湿度で保管される場合は、関連する調整状態および処理後の状態で試験してください。.
シール性及び包装完全性
シール性能はシステム特性です。シール層、対向面、汚染、ジョー設計、温度、圧力、滞留時間、冷却、, line speed, 、およびパッケージ形状がすべて寄与します。シール強度の結果は、試験片幅、剥離構成、試験速度、調整、破壊モード、および単位を特定する必要があります。これは、方法から切り離された普遍的な値として提示されるべきではありません。.
シール強度はパッケージ全体の完全性と同じではありません。リーク、バースト、クリープ、染料浸透、真空減衰、または流通試験は異なる質問に答えます。パッケージと故障リスクに適合する方法を選択し、試行前に acceptance criteria を定義してください。易開封包装の場合、下限の完全性限界と上限の開封力目標の両方が重要になることがあります。.
機械的及び光学的要件
機械的要件には、 引張強さ および機械方向と横方向の伸び、弾性率、引裂き、突き刺し、ダート衝撃、耐屈曲性、ブロッキング、滑り性、および寸法安定性が含まれる場合があります。方法、試験片形状、方向、厚さ、調整、および試験速度が結果に影響を与えます。MDデータとTDデータ、または異なる方法で生成された値を同等であるかのように比較しないでください。.
光学的及び表面要件には、ヘイズ、透過率、光沢、色、印刷外観、表面エネルギー、摩擦係数、及び耐擦傷性が含まれる場合がある。これらの特性は、処理、印刷、コーティング、ラミネート、硬化、及びエージング後に変化する可能性がある。機械トライアルでは、ロールの実験室データだけでなく、ウェブのトラッキング、張力、静電気、見当合わせ、成形、切断、シール、及び包装ハンドリングを評価すべきである。.
| 要件 | 比較可能な結果を得るための最小限のコンテキスト | 結果がそれ単独では証明しないこと |
|---|---|---|
| OTR又はWVTR | 方法、温度、相対湿度、厚さ、試験面、単位、サンプル構造 | あらゆる加工工程後の実際の保存期間又は性能 |
| シール強度 | 方法、シール材料、温度、圧力、滞留時間、試験片幅、剥離設定、破壊モード | 包装全体のリークタイトネス又は流通耐性 |
| 引張強度又は伸び | 方法、厚さ、MD/TD、調整状態、試験速度及び試験片形状 | 引裂強度、突刺強度又は機械的挙動 |
| ヘイズ、光沢又はCOF | 方法、表面の組み合わせ又は面、調整状態及び処理状態 | 印刷品質、ライン速度又は消費者受容性 |
| 包装完全性 | 包装固有の方法、充填又は空の状態、調整状態及び合格限界 | 異なる形態、製品又は流通経路への準拠 |
軟包装フィルムの選び方
- 包装される製品と故障リスクを定義する。. 組成、酸素、水分、光、香気又は化学物質に対する感受性、鋭利なエッジ、充填温度、及び包装との予想される相互作用を記録する。.
- 包装と流通条件を定義する。. 該当する場合、形態、寸法、充填重量、ヘッドスペース、保管温度と湿度、流通期間、落下、振動、圧縮、屈曲、冷凍、加熱、低温殺菌、又はレトルト暴露を明記する。.
- リスクを機能要件に変換する。. 必要なシール挙動、バリア性、強靭性、剛性、光学特性、印刷面、開封挙動、及びハンドリングを特定する。証拠が利用可能な場合は、測定可能な基準と合意された方法を使用する。.
- 機能を層にマッピングする。. どのウェブが印刷と構造制御を提供するか、どの層がバリア性を提供するか、どの層が製品に接触しシールするかを決定する。一つの材料の略語だけで包装全体を選択しないこと。.
- 加工及び充填適合性を確認する。. 印刷、コーティング、接着剤、硬化、スリッティング、成形、ジョータイプ、温度範囲、滞留時間、ライン速度、ウェブ張力、COF要件、及び検出システムを記録する。.
- コンプライアンス及びエンドオブライフ要件をレビューする。. 食品接触、移行、リサイクル含有率、リサイクル可能性、生分解性、又はその他の主張を、対象市場、最終構造、意図された使用、及び裏付け文書に結び付ける。.
- 管理されたサンプルと包装トライアルを実施する。. サプライヤーの証拠、入荷フィルム試験、機械性能、密封包装試験、及び代表的な保存期間又は流通検証を比較した後にのみ、正確な構造を承認すること。.
RFQ又はサンプルトライアルに記載すべき事項
技術的に完全なRFQにより、サプライヤーは比較可能な構造を提案し、その証拠が実際にカバーする範囲を明示できる。以下を含めること:
- 包装される製品、原材料又は化学物質接触の懸念、充填状態、充填温度、及び目標保存期間;;
- 包装形態、呼び寸法、充填重量、開封機構、シール形状、及び任意のバルブ、ジッパー、注ぎ口、ラベル、又は付属品;;
- 既知の場合は目標構造(層順序、総厚及び各層厚、印刷位置、処理、コーティング、金属蒸着、接着剤、及びシーラントを含む)。;
- 変換および充填設備、ウェブ幅、コア、ロール径または重量制限、巻き出し方向、ライン速度、テンション、ジョータイプ、温度、圧力、滞留時間、および登録要件。;
- 必要な機械的、光学的、バリア性、シール性、およびパッケージ完全性試験(方法、条件、単位、方向、サンプリング、および合格基準を含む)。;
- 保管および流通条件(該当する場合、温度、湿度、屈曲、圧縮、振動、落下、凍結、ホットフィル、殺菌、またはレトルト処理を含む)。;
- 対象国または地域、食品接触またはその他の規制対象用途、接触時間および温度、ならびに要求される宣言、移行試験報告書、試験報告書、または証明書。;
- 使用済み後の目的、および評価対象となる特定のリサイクルまたは堆肥化システム、ガイドライン、プロトコル、および完全パッケージの特性。;
- サンプル数量、試行計画、変更管理の期待事項、トレーサビリティ、承認責任、およびサプライヤーが返却すべき正確なエビデンス。.
目標値が未確定の場合は、許容差をでっち上げるのではなく、開発項目として明記すること。承認済みサンプル、仕様書、試験方法、および変更記録は、正確なグレードおよび構造に紐付けて保管すること。.
コンプライアンスおよび持続可能性の確認
食品接触適合性は、ポリマー名、ロゴ、または「フードグレード」という語句によって確立されるものではありません。証拠の連鎖は、正確な配合と完成した構造を結びつける必要があります。.
リサイクル可能性もまた、設計およびシステムに固有のものである。ベースポリマー、密度、色、印刷、コーティング、接着剤、バリア層、メタライゼーション、ラベル、ジッパー、注ぎ口、および製品残留物は、収集、選別、および再処理との適合性に影響を与える可能性がある。リサイクル対応設計の評価は、そのパッケージがあらゆる場所で収集およびリサイクルされることを自動的に証明するものではない。.
- 問題点: 「リサイクル可能」や「EU 準拠」などの広範な主張が、特定されていないフィルムに付されている。.
- 原因: ある樹脂、層、サンプル、または市場に関するエビデンスが、完全なパッケージに一般化されている。.
- 結果: その主張が、最終的な構造、使用条件、地域のインフラ、または現在の規則と一致しない可能性がある。.
- 管理策: 正確な構造および市場を特定し、現在の公式規則またはプロトコルを適用し、製品固有の文書を入手し、承認された仕様書とともに評価を保持する。.
重要: バイオベース含有量、生分解性、工業用堆肥化性、家庭用堆肥化性、, リサイクル含有量, 、およびリサイクル性は異なる主張です。それぞれに独自の定義、試験またはトレーサビリティの証拠、市場範囲、および廃棄条件が必要です。.
重要なポイント:構造を選択し、それを検証すること
PE、PP、PET、PA、EVOH、コーティング、, メタライズフィルム, および箔は構成要素であり、完全な答えではない。最初に、製品、パッケージ、プロセス、流通、市場、および使用済み後の要件を定義する。次に、必要な各機能をグレードおよび層に割り当て、正確な構造を文書化し、代表的な条件下でそれを試験する。最終承認は、サプライヤーの文書、管理されたサンプル、機械トライアル、パッケージ完全性試験結果、ならびに必要な保存期間、移行、またはリサイクル可能性評価に紐付けるべきである。条件が変更された場合は、以前の結果が依然として有効であると想定するのではなく、エビデンスを再評価すること。.
関連するBestypackリソース
- BOPPサーマルラミネーションフィルム
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German