
Scegli **Ritiro in POF** pellicola proveniente dal prodotto larghezza, lunghezza e altezza massime imballate — non dal solo nome del prodotto. Identificare innanzitutto se la linea utilizza pellicola a centro piega, pellicola a singolo avvolgimento, tubolare o sacchetti preformati. Quindi calcolare il fabbisogno geometrico di pellicola, aggiungere il gioco operativo specificato per la pellicola e la macchina effettivi, e testare la successiva dimensione compatibile disponibile. Il calcolo crea una specifica di prova; la posizione della saldatura, l'evacuazione dell'aria, il comportamento in tunnel e gli scarti durante una produzione reale determinano la dimensione definitiva.
Risposta sintetica: dimensionare la pellicola attorno all'involucro del prodotto
For polymer background, consult the NIH PubChem panoramica sul polietilene before comparing finished-film claims.
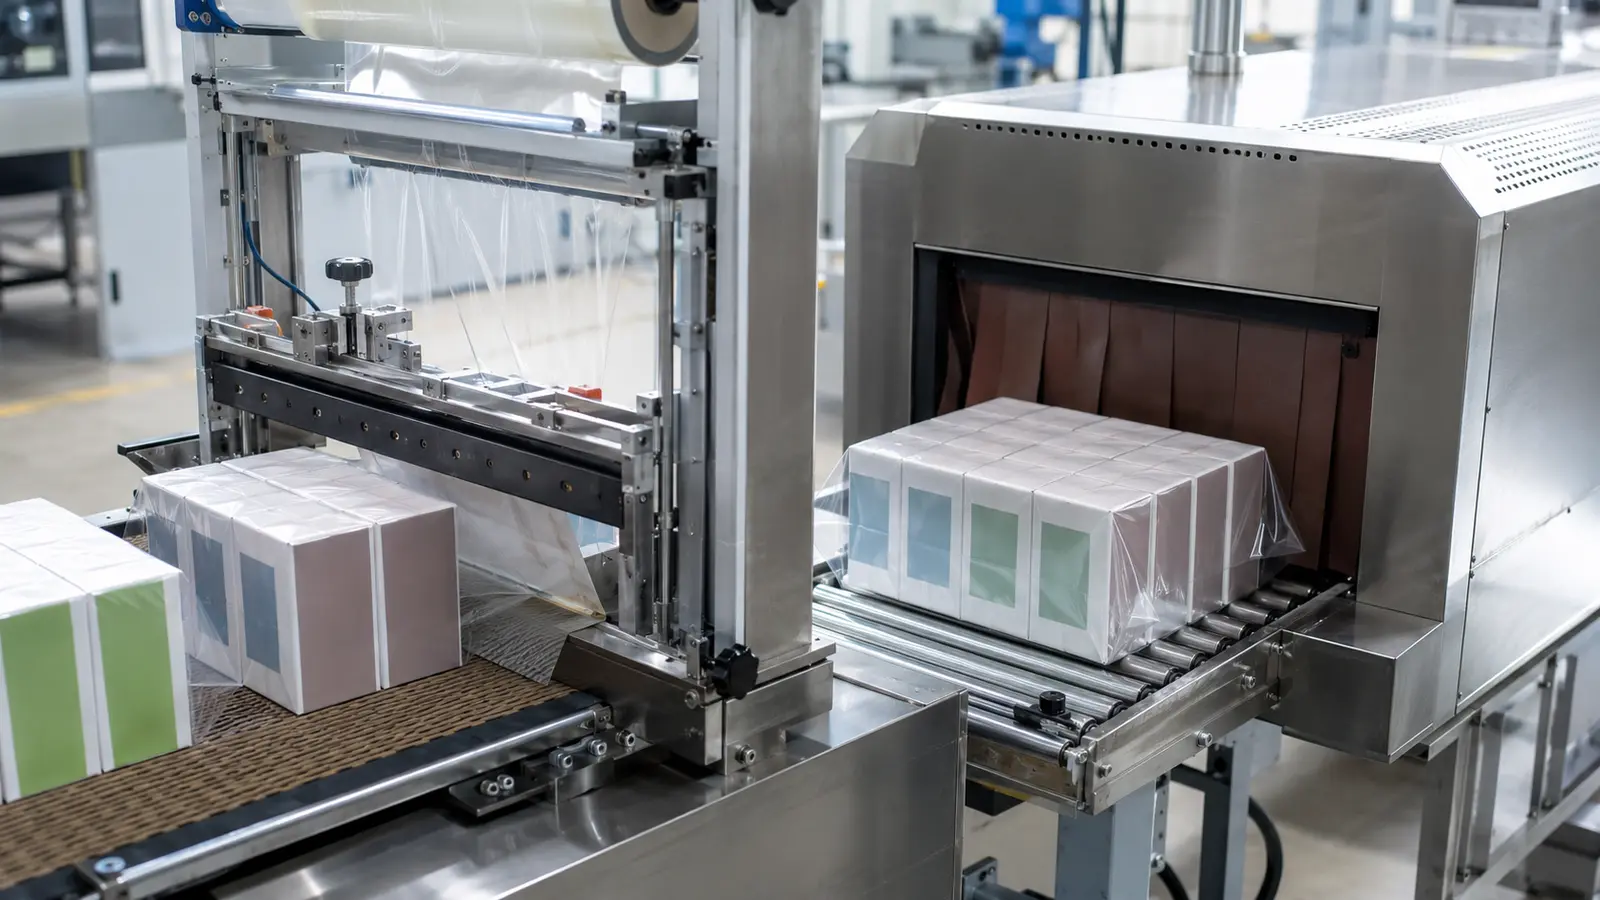
La dimensione corretta è la pellicola più piccola in grado di avvolgere il prodotto, passare attraverso la saldatrice senza trascinamenti o stiramenti, formare saldature affidabili lontano dal prodotto e restringersi senza eccessiva pellicola allentata o scarti. Quattro fattori determinano tale decisione:
- il formato di pellicola utilizzato dalla macchina;
- le dimensioni massime del prodotto nell'orientamento di lavorazione;
- il gioco richiesto dal tipo di pellicola, dalla saldatrice e dal metodo di movimentazione; e
- le larghezze standard o personalizzate che la macchina e il fornitore possono fornire.
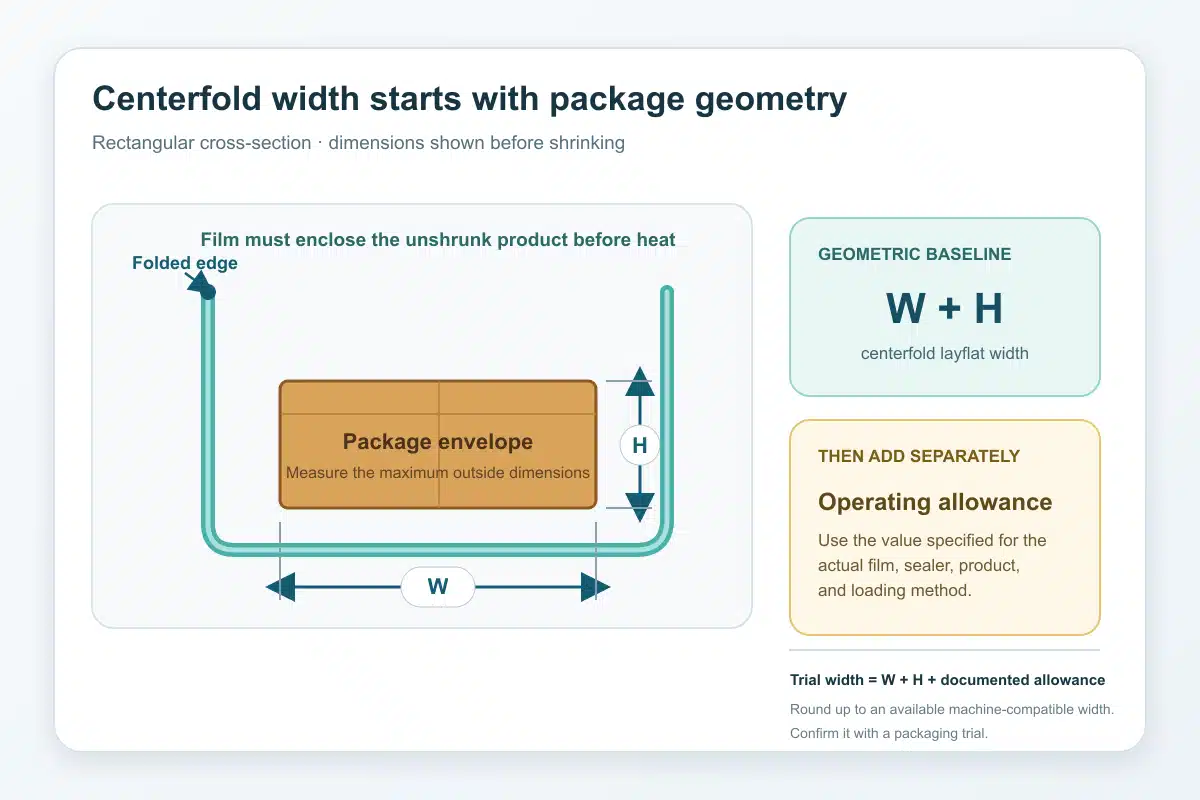
Per un prodotto rettangolare in pellicola a centro piega, la geometria di base in direzione trasversale è larghezza prodotto più altezza prodotto. Questo è solo il minimo geometrico. È comunque necessario aggiungere una tolleranza documentata di larghezza prima di arrotondare per eccesso a una dimensione di rotolo disponibile.
Importante: Non sottrarre una percentuale di ritiro pubblicizzata dalle dimensioni del prodotto. La pellicola deve prima passare attorno al prodotto non ritirato ed essere saldata. Le prestazioni di ritiro vengono valutate dopo l'avvolgimento; non costituiscono un'autorizzazione a iniziare con una pellicola che non può essere caricata o saldata correttamente.
Identificare prima il formato della pellicola e la macchina di confezionamento
“Larghezza della pellicola”non significa la stessa quantità fisica di materiale per ogni formato. Confermare il formato del rotolo o del sacchetto nell'ordine di acquisto e abbinarlo al manuale della macchina prima di calcolare una dimensione.
Pellicola POF a centro piega
La pellicola a centro piega è piegata longitudinalmente e fornita come due strati uniti in corrispondenza della piega. Un rotolo nominale da 400 mm a centro piega è largo circa 400 mm quando è piegato e circa 800 mm quando è aperto piatto. Le saldatrici a L utilizzano comunemente questo formato perché il prodotto entra tra gli strati e la macchina chiude i lati rimanenti.
Pellicola POF a singolo avvolgimento
La pellicola a singolo avvolgimento è un'unica banda piatta. La sua larghezza nominale descrive l'intero strato singolo, quindi non può essere sostituita uno a uno con una larghezza a centro piega. La confezionatrice può utilizzare due bande, una spalla di formatura, una sovrapposizione o una saldatura longitudinale. Il disegno dell'attrezzatura — non una formula per centro piega — dovrebbe definire la larghezza della banda, la sovrapposizione e il taglio di scarto richiesti.
Tubolare POF e sacchetti termoretraibili preformati
Il tubolare è fornito come manicotto appiattito, mentre un sacchetto preformato ha già uno o più bordi chiusi. La loro larghezza indicata è normalmente la larghezza a piatto. La lunghezza del sacchetto è una dimensione di acquisto separata e deve includere spazio per il prodotto, la sua altezza o geometria delle estremità e la saldatura finale.
| Formato | Cosa descrive la larghezza nominale | Punto di partenza tipico per il calcolo | Cosa deve essere confermato |
|---|---|---|---|
| Rotolo a centro piega | Larghezza della banda a due strati piegata | Metà del perimetro della sezione trasversale più tolleranza operativa | Orientamento della piega, apertura della saldatura, limiti del rotolo |
| Rotolo a singolo avvolgimento | Larghezza totale di una banda piatta | Percorso della banda specifico della macchina attorno al prodotto | Numero di bande, sovrapposizione, taglio di scarto, geometria di formatura |
| Tubolare | Larghezza a piatto del manicotto appiattito | Metà della circonferenza misurata del prodotto più tolleranza operativa | Gioco di carico e metodo di saldatura delle estremità |
| Sacchetto preformato | Larghezza del sacchetto piatto e lunghezza del sacchetto | Larghezza pari a metà circonferenza più lunghezza finita richiesta | Apertura del sacchetto, posizione della saldatura, geometria degli angoli |
Le guide pubblicate dai fornitori separano anch'esse i calcoli per formato e attrezzatura. Questa distinzione è più importante che scegliere prima una formula comoda e cercare di forzarla sulla linea.
Misurare il prodotto nell'orientamento di lavorazione
Scegliere come il prodotto entrerà nella confezionatrice prima di assegnare larghezza, lunghezza e altezza. Per la pellicola a centro piega, utilizzare queste definizioni:
- W — larghezza prodotto: la direzione trasversale, generalmente parallela al taglio o alla saldatura trasversale;
- L — lunghezza prodotto: la direzione macchina, generalmente parallela alla piega centrale; e
- H — altezza prodotto: la distanza verticale dalla superficie di supporto al punto più alto.
Misurare la configurazione effettiva imballata, non solo un disegno. Includere coperchi, maniglie, etichette, cartoni imbarcati, componenti impilati e altre sporgenze. Per una famiglia di SKU, registrare l'involucro massimo di ogni SKU anziché combinare la larghezza maggiore di un articolo con l'altezza maggiore di un altro, a meno che tale combinazione non possa effettivamente verificarsi.
Prodotti rettangolari
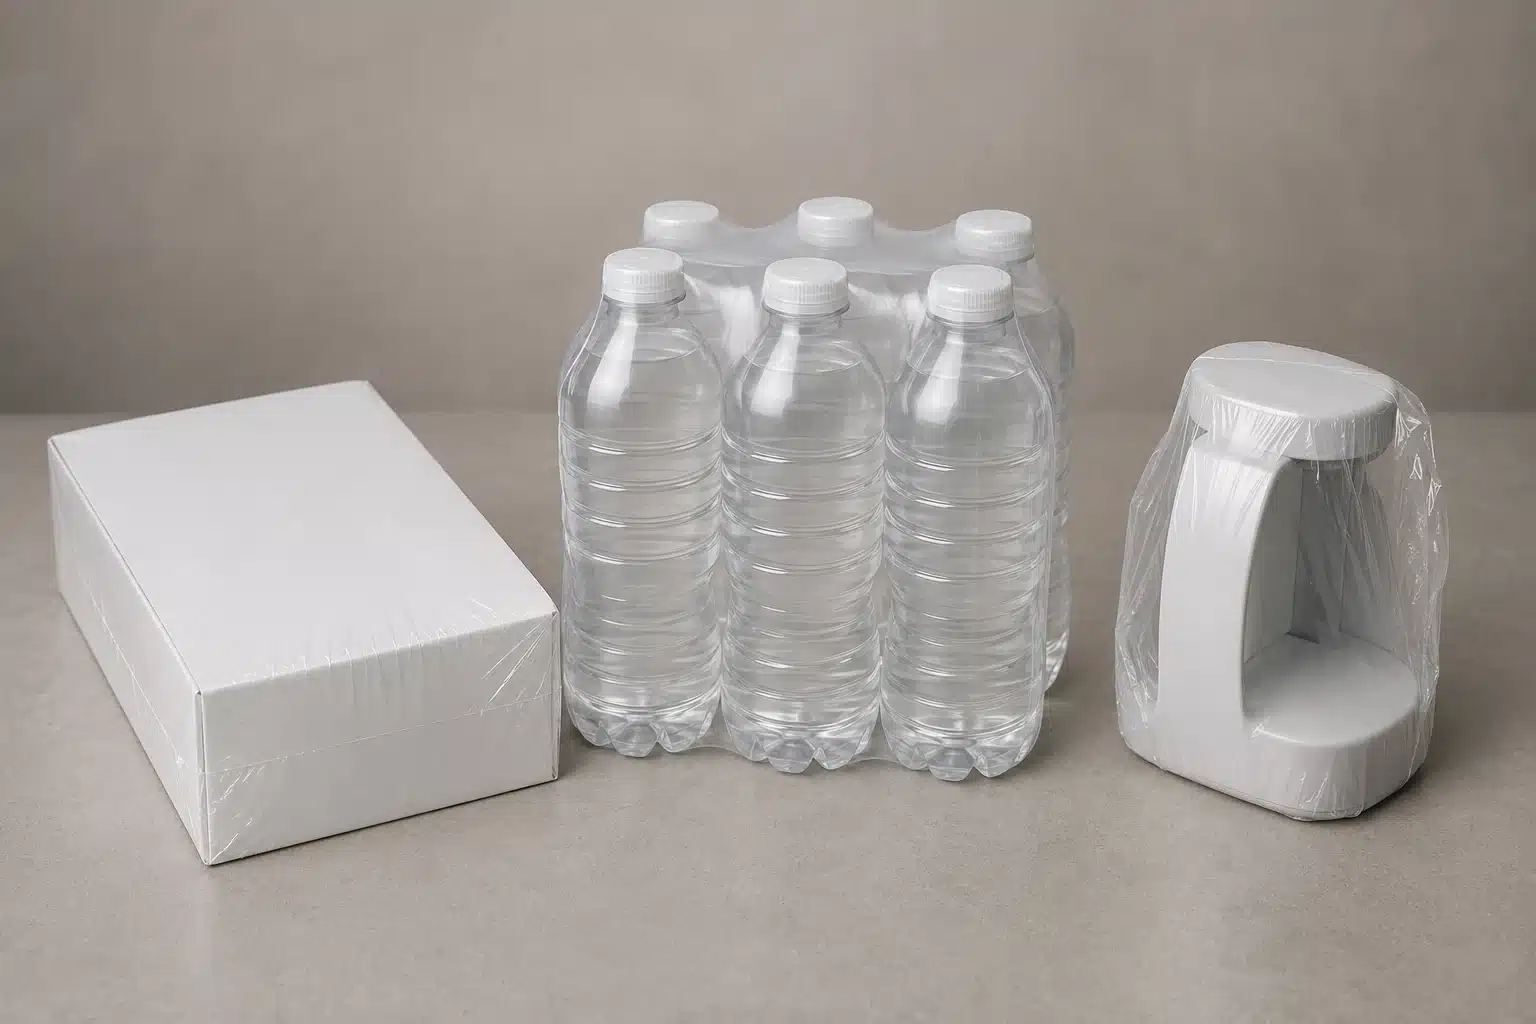
Misurare W, L e H nei punti più larghi, più lunghi e più alti nell'orientamento selezionato. Se il cartone varia, misurare campioni rappresentativi e utilizzare un massimo controllato che rifletta la tolleranza in ingresso. Mantenere le unità di misura coerenti in tutto il calcolo.
L'orientamento del prodotto è una decisione sia sull'uso del materiale che sull'idoneità alla macchina. Ruotare un imballo rettangolare può scambiare un rotolo più largo con un taglio più corto, o viceversa. Confrontare entrambi gli orientamenti solo se ciascuno è compatibile con la barra di saldatura, il nastro trasportatore, l'apertura del tunnel e i requisiti di movimentazione del prodotto.
Prodotti rotondi e irregolari
Per un prodotto rotondo, misurare il diametro esterno massimo, inclusi tappi o sporgenze. Per un prodotto irregolare, un nastro flessibile attorno alla sezione trasversale più larga è più sicuro che ipotizzare un cerchio o un rettangolo perfetti. Mantenere il nastro sullo stesso piano della sezione trasversale della pellicola e non tenderlo in rientranze che la pellicola non può seguire prima del ritiro.
Verificare anche la stabilità. Un manico a cesto, un contenitore affusolato, una confezione raggruppata o un articolo flessibile possono cambiare forma o posizione durante il carico. La prova dovrebbe utilizzare il prodotto accettabile più grande e meno stabile, non solo il campione più facile.
Come calcolare la larghezza della pellicola POF a centro piega
Utilizzare la geometria per stabilire una base di riferimento, quindi aggiungere una tolleranza operativa identificata separatamente. Definire:
- W = larghezza massima del prodotto in direzione trasversale;
- H = altezza massima del prodotto;
- C = circonferenza misurata attorno alla sezione trasversale più larga;
- D = diametro massimo per un prodotto perfettamente rotondo; e
- Aw = tolleranza di larghezza totale richiesta dalla pellicola, dalla macchina e dal metodo di carico.
Formula per imballo rettangolare
Il perimetro di una sezione trasversale rettangolare W per H è 2W + 2H. La larghezza a piatto del centro piega è la metà di tale perimetro, quindi la base geometrica è:
Larghezza geometrica del centro piega = W + H
La larghezza del rotolo di prova è pertanto:
Larghezza del centro piega di prova = W + H + Aw
Aw non è una costante universale del film POF. Utilizzare la tolleranza indicata dal fornitore del film o dal costruttore dell’apparecchiatura per il relativo grado di film, tipo di saldatrice, altezza del prodotto e metodo operativo. Arrotondare quindi per eccesso a una larghezza disponibile che rimanga entro i limiti della macchina.
Formula per prodotto rotondo
Per una circonferenza misurata:
Larghezza geometrica del piatto disteso = C ÷ 2
Per una sezione trasversale perfettamente circolare, C = πD, quindi:
Larghezza geometrica del piatto disteso = πD ÷ 2
Aggiungere la tolleranza operativa documentata dopo aver calcolato la base. Utilizzare una circonferenza misurata quando coperchi, maniglie, fasci o variazioni di forma rendono il diametro una descrizione incompleta.
Esempio pratico
Si supponga che un imballaggio rettangolare misuri 240 mm di larghezza e 60 mm di altezza nell’orientamento di lavorazione scelto.
- Calcolare la base:
240 mm + 60 mm = 300 mm. - Ottenere la tolleranza applicabile dal metodo di prova esatto film-e-macchina.
- Se tale metodo richiede una tolleranza totale di 40 mm in questo esempio, la larghezza di prova è
300 mm + 40 mm = 340 mm. - Selezionare la larghezza compatibile disponibile successiva pari o superiore a 340 mm ed eseguire una prova di imballaggio.
Il valore di 40 mm è puramente indicativo e non costituisce una raccomandazione generale. Le guide pubbliche adottano approcci diversi: Uline indica un'aggiunta fissa per i suoi prodotti a centro piega, Quick Pak pubblica un'altra tolleranza fissa, IPS Packaging & Automation varia l'aggiunta in base al tipo di macchina e all'altezza del prodotto, e un altro fornitore utilizza un moltiplicatore percentuale. Tale disaccordo dimostra che la tolleranza operativa deve rimanere legata alla sua fonte e alla sua applicazione.
Importante: Registrare insieme il calcolo, la fonte della tolleranza, le unità, l’orientamento, il formato del film, il modello di macchina e l’identificazione del rotolo di prova. Un numero senza queste condizioni non è una specifica trasferibile.
Come calcolare la lunghezza di taglio, del tubolare o del sacchetto
Utilizzare la geometria dell’imballaggio finito come controllo finale.
La larghezza copre solo la sezione trasversale del prodotto. Il film in rotolo a centro piega necessita anche di materiale sufficiente nella direzione macchina per superare la lunghezza del prodotto e scendere lungo le sue estremità prima che venga eseguita la saldatura trasversale.
Per una prova rettangolare, un utile punto di partenza geometrico è:
Lunghezza di taglio di prova = L + H + Al
dove Al è la tolleranza totale nella direzione macchina per il gioco del prodotto, il posizionamento della saldatura e il comportamento di taglio. Utilizzare il metodo del saldatore o del fornitore del film per impostare questa tolleranza. Le saldatrici automatiche a L possono richiedere un margine diverso rispetto alle apparecchiature manuali o semiautomatiche.
Per tubolari o sacchetti preformati:
- calcolare la larghezza del piatto disteso a partire dalla metà della circonferenza massima misurata più la tolleranza di carico applicabile;
- calcolare la lunghezza del sacchetto o del tubolare a partire dalla lunghezza del prodotto, dalla geometria delle estremità e dal materiale necessario per la saldatura di chiusura;
- includere eventuali testate, rifiniture o requisiti di chiusura solo quando fanno parte del progetto effettivo dell’imballaggio; e
- arrotondare per eccesso a una dimensione che il saldatore possa chiudere senza posizionare la saldatura sul prodotto.
Un sacchetto descritto come “300 × 450 mm” è incompleto a meno che non siano noti l’ordine delle dimensioni del fornitore, il bordo di apertura, la configurazione della saldatura e le tolleranze.
Perché la tolleranza non è un numero universale
Le guide di dimensionamento pubblicate concordano sulla misurazione dell’involucro del prodotto, ma non concordano su una formula unica per il gioco. Alcune aggiungono un numero fisso di pollici, alcune utilizzano una percentuale e altre modificano l’aggiunta in base al tipo di apparecchiatura e all’altezza del prodotto. Ogni metodo incorpora ipotesi sul film di quel fornitore, sulle larghezze di stock, sulla macchinaria e sull’esperienza operativa.
La percentuale di restringimento non è la stessa della tolleranza di dimensionamento
La percentuale di restringimento descrive il recupero dimensionale in condizioni di riscaldamento e test specificate. La tolleranza di dimensionamento fornisce spazio per caricare, muovere e saldare il film prima che l’imballaggio raggiunga il tunnel di restringimento. Si tratta di fasi e quantità diverse.
Anche un film capace di un notevole restringimento libero non può correggere un nastro troppo stretto per avvolgere il prodotto non ristretto. Al contrario, una larghezza extra non è automaticamente utile: materiale eccessivo può aumentare gli sfridi, ritardare l’evacuazione dell’aria e lasciare angoli più grandi che il processo deve gestire.
Il grado del film, la forma del prodotto e l’apparecchiatura modificano il margine
Il gioco operativo può cambiare con:
- rigidità del film, scivolosità, spessore e profilo della forza di restringimento;
- angoli vivi, superfici morbide, maniglie o prodotti raggruppati instabili;
- carico manuale rispetto alla presentazione automatica del prodotto;
- geometria della barra di saldatura, separatore del film, testa di inversione o percorso di formatura;
- perforazione e modo in cui l’aria lascia l’imballaggio;
- flusso d’aria del tunnel, supporto del nastro trasportatore, tempo di sosta e spaziatura degli imballaggi; e
- tolleranze di produzione nel prodotto e nel film.
Importante: Trattare qualsiasi formula per il nastro come una regola di dimensionamento di prova con una fonte nominata. Non convertirla in una garanzia del prodotto BestY Pack a meno che il grado esatto, la tolleranza di larghezza, l’apparecchiatura e il record di validazione non supportino tale dicitura.
Verificare il risultato rispetto alla saldatrice e al tunnel di restringimento
Un film matematicamente adeguato può comunque essere inutilizzabile sulla linea. Prima di ordinare, confrontare la dimensione proposta con il manuale esatto dell’apparecchiatura e la configurazione attuale:
- larghezza massima e minima del film accettata dal carrello portafilm;
- configurazione a centro piega o a singolo avvolgimento e il lato di piega richiesto.;
- apertura della barra di saldatura, lunghezza della saldatura trasversale e altezza utile del pacchetto;
- diametro massimo della bobina, dimensione del nucleo, peso della bobina e direzione di svolgimento;
- separatore di film, perforatore, ballerino, svolgimento motorizzato e limiti di centraggio;
- larghezza del nastro trasportatore e orientamento del prodotto che può mantenere;
- apertura del tunnel di termoretrazione, spazio libero sopra il prodotto e supporto del nastro trasportatore; e
- compatibilità tra elemento di saldatura e qualità del film.
Il tunnel non si regola.
Eseguire una prova di confezionamento prima di ordinare bobine per la produzione.
Utilizzare la dimensione calcolata come prova controllata, non come risposta finale.
- Selezionare campioni rappresentativi. Includere le dimensioni massime, la variazione normale, l'angolo più acuto, il fascio meno stabile e qualsiasi configurazione di prodotto approvata che potrebbe essere difficile da avvolgere.
- Registrare gli input della prova. Annotare L, P, A o circonferenza, orientamento, formato del film, larghezza della bobina, taglio, qualità e spessore del film, ID bobina, modello di macchina e impostazioni pertinenti.
- Verificare il caricamento e la saldatura prima del calore. Il film deve aprirsi e scorrere senza essere stirato attorno al prodotto. Le saldature devono chiudersi senza toccare, schiacciare o intrappolare il prodotto.
- Osservare il processo di termoretrazione. Verificare l'evacuazione dell'aria, l’integrità della sigillatura, la formazione degli angoli, le rughe, i fori da bruciatura, le distorsioni e il movimento attraverso il tunnel.
- Misurare l'uso del materiale e la stabilità. Registrare code e rifili laterali, scarti, fermate, comportamento del centraggio e se gli operatori possono ripetere il risultato alla velocità richiesta.
- Regolare una variabile alla volta. Se il confezionamento fallisce, distinguere tra dimensione del film e perforazione, impostazioni di saldatura, condizioni del tunnel, orientamento del prodotto ed effetti della qualità del film prima di modificare la specifica della bobina.
Importante: Una prova su un singolo campione ideale non convalida l'intera tolleranza del prodotto o ogni condizione di linea. Definire il criterio accettato.
Risolvere i problemi di film troppo stretto o troppo largo.
I sintomi di dimensionamento sono indizi utili, ma non costituiscono una diagnosi completa. Calore, saldatura, perforazione, centraggio, qualità del film e movimentazione possono creare difetti simili.
| Osservazione | Possibile causa dimensionale | Cosa verificare prima di modificare la dimensione | Direzione controllata |
|---|---|---|---|
| Il prodotto è difficile da inserire o il film è già teso prima del calore | La larghezza o l'apertura della busta potrebbe essere troppo piccola | Ingombro massimo, orientamento, sporgenze, percorso del film, tolleranza della larghezza del rotolo | Aumentare la larghezza di prova o cambiare orientamento dopo la verifica della macchina |
| La piega sale su un lato o la saldatura trasversale arriva troppo vicino al prodotto | Margine di larghezza insufficiente o caricamento non centrato | Posizione della piega, guide, centraggio del prodotto, altezza effettiva | Correggere prima il centraggio; poi testare la larghezza successiva se necessario |
| La saldatura trasversale non può chiudersi pulitamente oltre il prodotto | Il taglio o la lunghezza della busta potrebbe essere troppo corto | L e A effettivi, posizione del prodotto, apertura della barra di saldatura | Aumentare il taglio o la lunghezza della busta utilizzando il metodo della macchina |
| Grandi angoli laterali, rifili eccessivi o film inutilmente allentato | La larghezza potrebbe essere maggiore del necessario | Perforazione, flusso d'aria, orientamento e spazio libero di saldatura stabile | Provare la larghezza compatibile successiva più piccola senza compromettere il caricamento |
| Code lunghe e cicli lenti | Il taglio potrebbe essere eccessivo | Posizione del sensore, spaziatura del prodotto, temporizzazione della saldatura, L e A | Ridurre il taglio in passaggi controllati |
| Le rughe rimangono nonostante lo spazio di caricamento sembri corretto | La dimensione potrebbe non essere la causa principale | Flusso d'aria del tunnel, profilo di temperatura, velocità del nastro, perforazione, qualità del film | Mantenere costante la dimensione isolando le variabili di processo |
Quando due modifiche vengono apportate insieme, la prova non può mostrare quale ha risolto o causato il risultato. Preservare una linea di base verificata e documentare ogni revisione.
Lista di controllo per le dimensioni del film termoretraibile POF da fornire al fornitore
Fornire informazioni sufficienti affinché il fornitore possa raccomandare una prova piuttosto che fare supposizioni basate su una descrizione del prodotto:
- fotografie del prodotto o un disegno quotato, con dettagli riservati rimossi quando necessario;
- L, P e A massimi nell'orientamento di funzionamento proposto;
- circonferenza massima per prodotti rotondi o irregolari;
- tolleranza dimensionale normale e gamma di SKU da coprire;
- formato del film richiesto: centro piega, avvolgimento singolo, tubolare o busta;
- produttore della macchina, modello, percorso del film, apertura di saldatura, apertura del tunnel, nucleo e limiti di diametro della bobina;
- qualità attuale del film, spessore, larghezza della bobina, taglio e problemi noti, se si sostituisce un film esistente;
- peso del prodotto, bordi taglienti, sensibilità al calore e stabilità durante il trasporto;
- velocità di produzione richiesta e modalità di evacuazione dell'aria; e
- osservazioni di accettazione della prova, campione approvato e metodo di controllo delle modifiche.
Importante: Spessore del film, struttura, tenuta, comportamento al ritiro e idoneità normativa sono campi specifici distinti. Richiedono documenti tecnici e prove specifiche per grado; una larghezza corretta non dimostra nessuno di essi.
Domande Frequenti
Dovrei scegliere la larghezza di stock maggiore successiva?
Di solito, scegliere la larghezza disponibile maggiore successiva dopo aver aggiunto il margine operativo documentato — non semplicemente dopo aver calcolato il minimo geometrico nudo. Confermare che la larghezza maggiore sia compatibile con la macchina e non generi scarti inaccettabili. Se il passo tra le larghezze di stock è ampio, confrontare entrambe le misure in una prova controllata o richiedere una larghezza di taglio personalizzata.
Lo spessore del film modifica la larghezza di cui ho bisogno?
La geometria del prodotto non cambia con lo spessore del film, ma il gioco pratico potrebbe. Spessori o gradi di film diversi possono avere diversa rigidità, scivolosità, comportamento di saldatura, forza di restringimento, e risposta di tracciamento. Rivalutare la larghezza quando la specifica del film cambia; non presumere che un rotolo con la stessa larghezza nominale funzioni in modo identico.
Una misura di film POF può coprire diverse misure di prodotto?
Dipende. Una larghezza può coprire una famiglia di SKU definita quando ogni prodotto si adatta alla macchina, si carica in modo affidabile, salda nella posizione corretta e produce un aspetto di ritiro e un utilizzo del materiale accettabili. Validare i prodotti più piccoli e più grandi, oltre alle forme difficili, piuttosto che approvare l'intervallo solo dalle dimensioni. Una seconda larghezza può essere più economica quando un rotolo “universale” crea scarti eccessivi o risultati instabili.
La misura finale del film POF non è quindi solo un numero calcolato. È una combinazione documentata di ingombro del prodotto, orientamento, formato del film, margine operativo, limiti dell'attrezzatura e prove sperimentali.
Risorse Correlate di Bestypack

- Film termoretraibile in poliolefina reticolata
- Tipi di film termoretraibile: Centro piegato, Avvolgimento singolo e Tubo termoretraibile
- Fornitore di film termoretraibile in poliolefina POF
- Film termoretraibili POF vs PVC: il confronto definitivo
- Cos'è il film termoretraibile in poliolefina
- POF
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German