
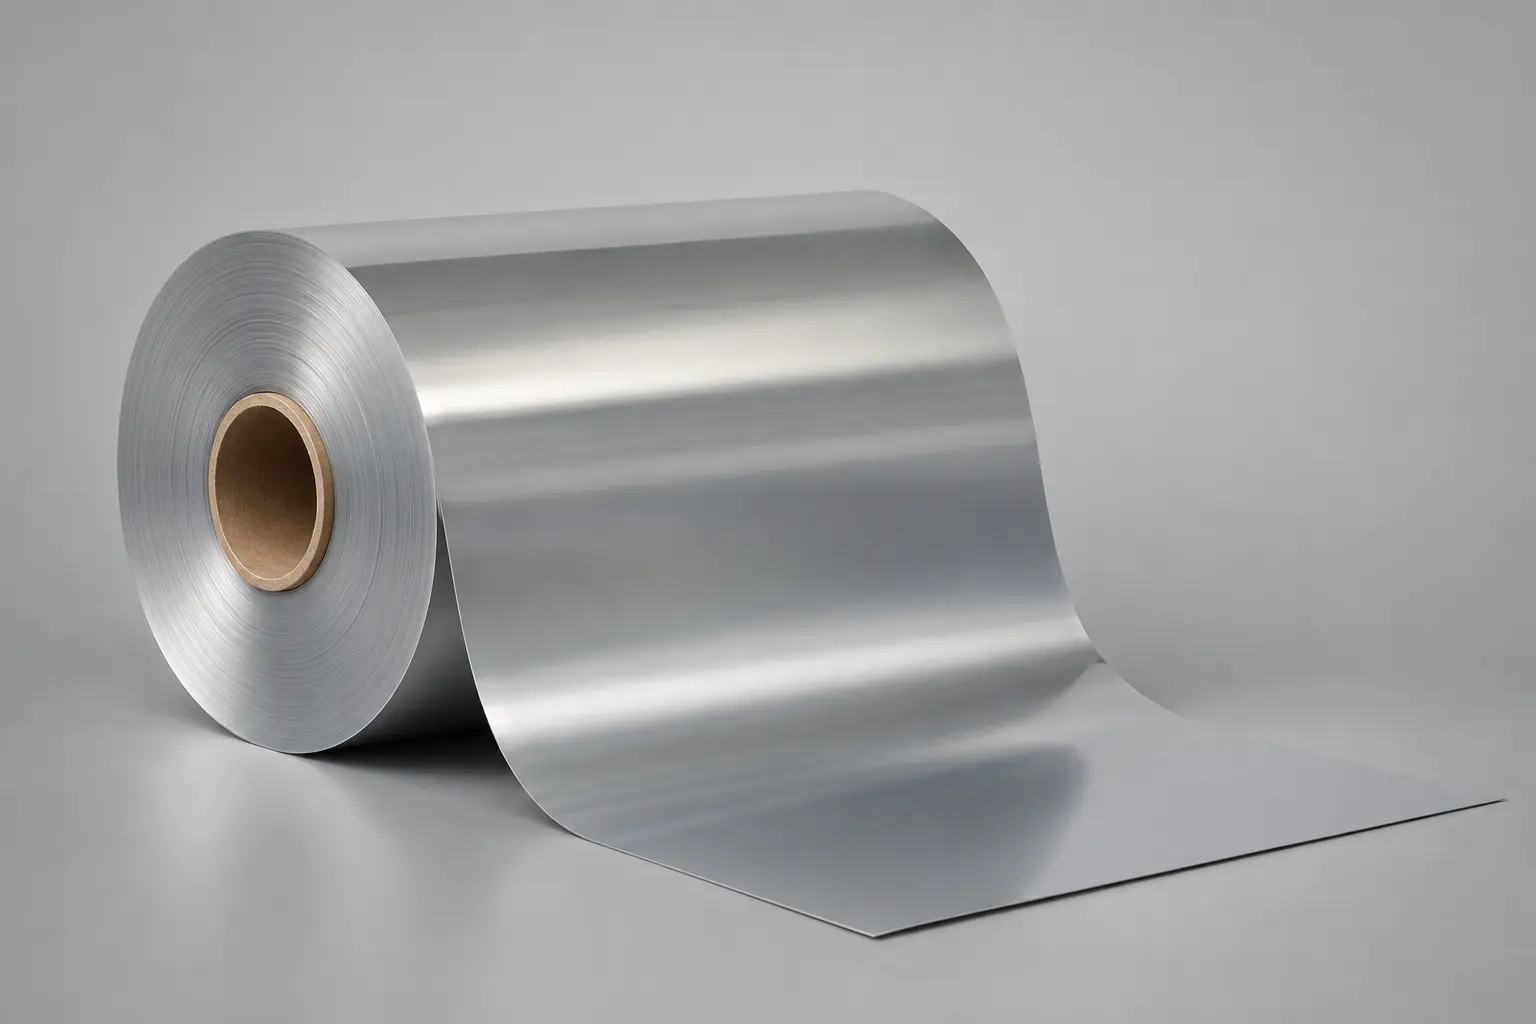
PET film metallizzato combina un substrato di poliestere orientato biaxialmente con uno strato metallico depositato estremamente sottile, solitamente in alluminio. Il risultato è una pellicola leggera e riflettente utilizzata quando un laminato necessita di una protezione più forte da ossigeno, umidità, aromi o luce di quanto possa fornire il solo PET trasparente. Tuttavia, il “PET metallizzato” è una famiglia di materiali, non una specifica completa. Grado, superficie, condizioni di test di barriera, progettazione del laminato, processo di conversione, uso a contatto con alimenti e percorso di fine vita devono essere tutti validati per l'imballaggio finito.
Cos'è la Pellicola Metallizzata in PET?
Per il contesto del contatto alimentare negli Stati Uniti, consultare l'eCFR. sui polimeri dell'eCFR prima di approvare una dichiarazione relativa al film finito.
Per il contesto Contesto: rivedere le disposizioni eCFR relative ai polimeri prima di approvare una richiesta di film finito.
La pellicola metallizzata in PET è comunemente realizzata depositando alluminio su una superficie di PET orientato biaxialmente polietilene tereftalato orientato Mantiene la resistenza utile del nastro e la stabilità dimensionale del substrato in PET, aggiungendo al contempo una superficie riflettente opaca e un profilo barriera sostanzialmente diverso. Lo strato depositato è molto più sottile.
Terminologia PET, BOPET e MetPET
PET identifica il polimero, polietilene tereftalato. BOPET significa che la pellicola in PET è stata stirata sia in direzione macchina che trasversale per sviluppare un substrato di pellicola bilanciato. MetPET, PET metallizzato, BOPET metallizzato e PET alluminato sono comunemente usati per BOPET che trasporta uno strato metallico depositato. Queste etichette non rivelano lo spessore della pellicola, surface treatment, la densità ottica, il livello di barriera o quale lato è destinato alla stampa o alla laminazione.
Pellicola contro lamina di alluminio
Il PET metallizzato non dovrebbe essere descritto come lamina semplicemente perché ha un aspetto metallico. La lamina è un foglio metallico autoportante; il PET metallizzato è una pellicola polimerica con un sottile rivestimento metallico. Questa differenza influisce sul comportamento alle pieghe, sulla piega morta, sull'opacità, sulla conduttività, sulla strategia di sigillatura, sulla conversione e sul riciclo. Un aspetto lucido, quindi, non può stabilire un'equivalenza funzionale. Il confronto corretto inizia con la barriera richiesta.
Come Viene Metallizzato il Film in PET
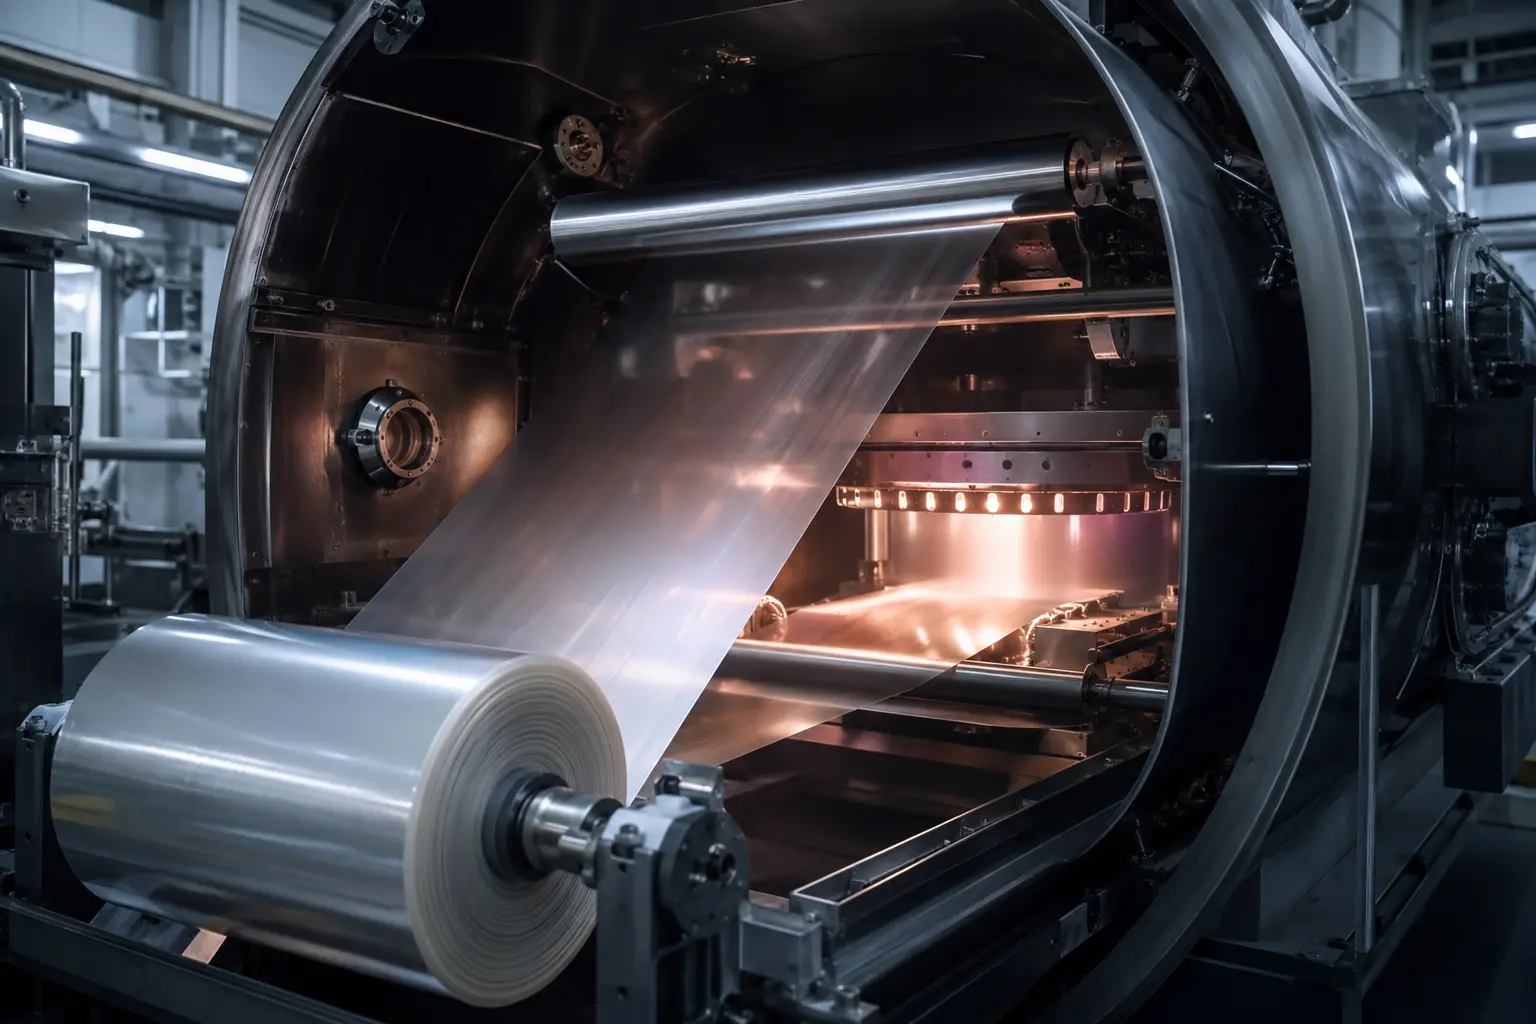
La metallizzazione sotto vuoto è un processo di rivestimento controllato. L'alluminio viene riscaldato all'interno di una camera a bassa pressione fino a vaporizzare, quindi si condensa sul nastro di PET in movimento. L'apparente semplicità nasconde diversi controlli interagenti: pulizia del film di base, chimica superficiale, stabilità del vuoto, velocità di evaporazione, temperatura del nastro, la velocità di linea, avvolgimento e gestione a valle influenzano tutti la continuità e l'adesione dello strato metallico.
Film di base e preparazione della superficie
La superficie del PET deve essere pulita, piana e appropriata per il legame metallico previsto. Additivi, contaminazione, graffi, gel, livello di trattamento o rugosità superficiale possono influenzare la deposizione e creare aree deboli o discontinue. Alcuni gradi utilizzano una superficie modificata o rivestita per migliorare l'adesione del metallo; altri forniscono una superficie trattata separata per inchiostro o adesivo per laminazione. Il convertitore deve identificare il lato metallico, il lato non metallico trattato e qualsiasi primer o rivestimento, piuttosto che presumere che entrambe le facce si comportino allo stesso modo.
Deposizione sotto vuoto e controllo dello strato metallico
Nella camera, un vapore di alluminio controllato raggiunge il nastro in movimento e forma lo strato metallico. Il controllo del processo mira a una deposizione uniforme attraverso il nastro e lungo il rotolo. La densità ottica è spesso utilizzata come indicatore pratico di produzione, ma non è un sostituto completo dei test di trasmissione dell'ossigeno o del vapore acqueo. Letture ottiche simili possono ancora mascherare differenze causate da microfori, qualità del substrato, adesione del metallo o danni successivi.
Il flusso di lavoro produttivo può essere riassunto come:
- Selezionare e condizionare il film di base in PET corretto.
- Pulire e preparare la superficie destinata alla metallizzazione.
- Evacuare la camera e stabilizzare il processo di deposizione.
- Depositare alluminio controllando la velocità del nastro, la temperatura e l'uniformità del rivestimento.
- Riavvolgere sotto tensione controllata e proteggere la superficie metallica da danni.
- Ispezionare, tagliare, campionare e classificare il rotolo secondo la specifica concordata.
Avvolgimento, taglio e ispezione
La superficie metallica è vulnerabile ad abrasione, bloccaggio, graffi e trasferimento se la pressione di avvolgimento o la gestione sono scarsamente controllate. Il taglio può introdurre danni ai bordi o detriti, mentre una tensione eccessiva può creare pieghe o allungare il nastro. L'ispezione dovrebbe quindi combinare controlli visivi e di qualità del rotolo con test funzionali concordati. Un rotolo dall'aspetto uniformemente brillante potrebbe comunque non soddisfare un requisito di adesione del metallo, barriera o laminazione.
Proprietà Prestazionali Chiave e Loro Limiti
La metallizzazione può migliorare diverse funzioni utili contemporaneamente, ma il miglioramento non è né automatico né universale. Le prestazioni dipendono dal grado di PET, dalla continuità del metallo, dai rivestimenti, dallo spessore, dallo stoccaggio, dalla storia di conversione e dal laminato finito. I valori riportati dovrebbero sempre essere collegati a un metodo di prova, campione, condizionamento, temperatura, umidità, unità di misura e lato testato, quando pertinente.
Barriera a ossigeno, umidità, aromi e luce
Lo strato di alluminio crea un percorso più lungo e difficile per l'ossigeno e il vapore acqueo e fornisce una forte opacità alla luce visibile. Questo può aiutare a proteggere alimenti sensibili all'ossidazione, aromi, sapori, colori, oli e altri contenuti sensibili alla luce. Tuttavia, microfori, graffi, distacco del metallo, flessione, difetti di sigillatura e caratteristiche dell'imballaggio mal formate possono degradare la barriera misurata su pellicola piana.
L'ASTM D3985-24 copre i test di trasmissione dell'ossigeno per pellicole e laminati utilizzando un sensore coulometrico, mentre l'ASTM F1249-25 copre i test di trasmissione del vapore acqueo con un sensore infrarosso modulato. Un valore OTR o WVTR è significativo solo con il suo metodo e le sue condizioni. La durata di conservazione dell'imballaggio finito dipende anche dalle sigillature e dall'area dell'imballaggio.
Importante: I dati del fornitore Le schede tecniche possono mostrare valori tipici validi per un grado nominato, ma tali cifre non diventano una specifica universale per PET metallizzato o una garanzia per l'imballaggio finito. Confermare il grado, le unità di misura, la temperatura, l'umidità relativa, l'orientamento del campione e se il valore si applica prima o dopo la laminazione e la flessione.
Comportamento meccanico, termico, ottico ed elettrico
Il substrato BOPET contribuisce normalmente.
I risultati meccanici, di ritiro, coefficiente di attrito, densità ottica e adesione del metallo devono essere letti come proprietà separate. Un'alta densità ottica non prova un'adeguata resistenza del legame; una forte pellicola piana non prova la resistenza alla flessione; e la capacità termica del PET non stabilisce la resistenza al calore di inchiostri, adesivi, rivestimenti, sigillature o del prodotto confezionato.
Gradi, Superfici e Costruzioni Comuni
“Il ”PET metallizzato" copre gradi progettati per diverse priorità. Due pellicole con lo stesso spessore nominale possono differire per chimica superficiale, adesione del metallo, miglioramento della barriera, rugosità, comportamento all'avvolgimento, densità ottica o idoneità per stampa e laminazione. La qualifica dovrebbe basarsi sul grado esatto e sulla designazione della superficie, non su un nome generico del materiale.
Gradi standard, ad alta barriera e a adesione migliorata
Le categorie funzionali comuni includono:
- PET metallizzato standard per uso generale di barriera e laminato decorativo.
- Gradi ad alta o altissima barriera che utilizzano un controllo più stretto del substrato e della deposizione, e talvolta rivestimenti barriera o protettivi aggiuntivi.
- Gradi con legame metallico migliorato per strutture esposte ad adesivi esigenti, laminazione per estrusione o condizioni del prodotto.
- Gradi trattati per stampa o adesione con una superficie non metallica designata per inchiostri o adesivi.
- Gradi chimicamente resistenti, termostabili, distaccanti, conduttivi o ottici speciali per applicazioni tecniche.
Queste categorie non sono intercambiabili. La scheda tecnica di un fornitore dovrebbe indicare la superficie prevista, lo spessore disponibile, direzione di avvolgimento, i valori tipici, i metodi di prova e le limitazioni.
Ruoli tipici nel laminato
Il PET metallizzato è frequentemente uno strato di barriera e supporto di stampa all'interno di una struttura multistrato. Un nastro separato di PE, CPP o altro sigillante può fornire termosaldatura, contatto con il prodotto, la resistenza alla perforazione,, o prestazioni di sigillatura a bassa temperatura. Carta, BOPP, poliammide o un altro strato di PET possono aggiungere rigidità, tenacità, aspetto o funzioni di lavorazione.
L'ordine corretto degli strati dipende da dove si trovano le grafiche, quale superficie riceve l'adesivo, se il metallo necessita di protezione e cosa tocca il prodotto. Strutture come PET stampato/adesivo/MetPET/sigillante o film esterno stampato/adesivo/MetPET possono essere esempi concettuali utili, ma non sono specifiche pronte per l'uso. La chimica dell'adesivo, il peso di rivestimento, la polimerizzazione, i solventi residui, la scelta del sigillante e la compatibilità con il prodotto richiedono ancora prove.
Dove Vengono Utilizzate le Pellicole Metallizzate in PET
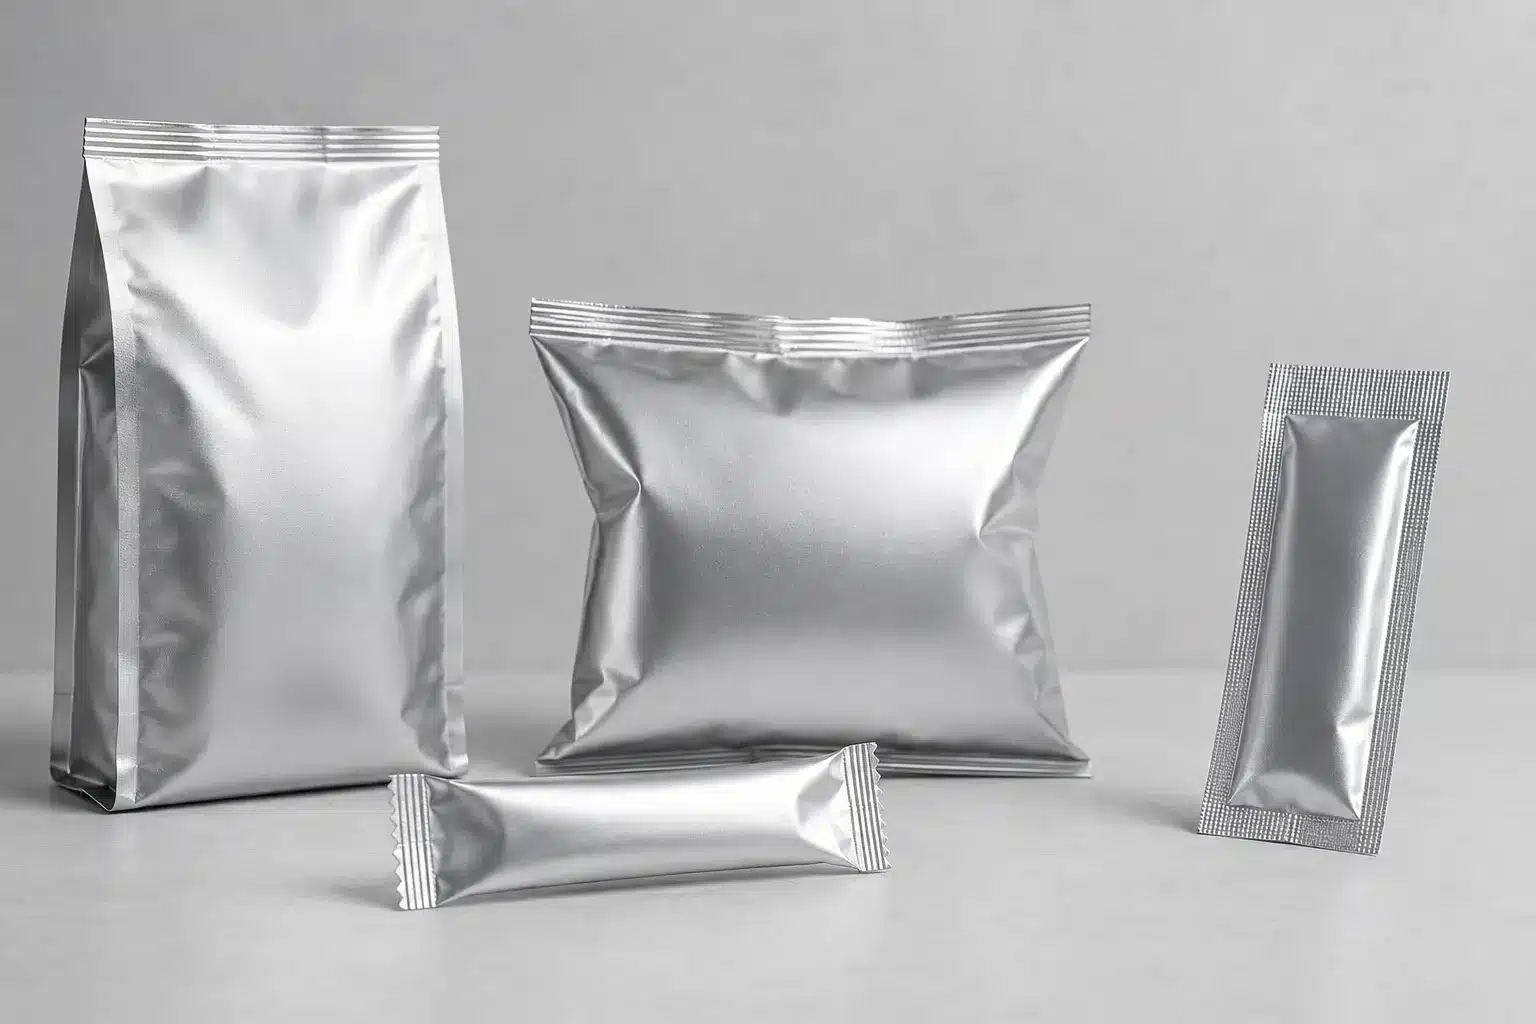
Il PET metallizzato viene preso in considerazione quando un progetto necessita di una combinazione di barriera, opacità, aspetto riflettente, resistenza del nastro e bassa massa di materiale. I nomi delle applicazioni sono solo un punto di partenza; l'idoneità effettiva deriva dalla sensibilità del prodotto, dalla durata di conservazione richiesta, dal percorso di conversione, dalla geometria dell'imballaggio, dalle condizioni di riempimento e dal mercato di destinazione.
Imballaggio flessibile
| Scenario applicativo | Principale necessità di protezione | Cosa verificare | Importante: Limitazione |
|---|---|---|---|
| Caffè, tè e prodotti per bevande in polvere | Aroma, ossigeno, umidità e luce | Barriera dopo laminazione, sigillature, valvole e flessione durante la distribuzione | I dati relativi al film piano non prevedono il comportamento dell’imballaggio completo |
| Snack e prodotti dolciari | Umidità, ossigeno, luce e aspetto sullo scaffale | Integrità della sigillatura, resistenza alla flessione, COF e lavorabilità | Il PET metallizzato richiede solitamente un sigillante separato |
| Polveri e prodotti nutrizionali | Controllo di umidità, ossigeno e odori | Compatibilità con il prodotto, migrazione, contaminazione delle sigillature e resistenza alla caduta | Lo stato di idoneità al contatto con gli alimenti è specifico per struttura e utilizzo |
| Alimenti per animali domestici e prodotti secchi | Aroma, ossigeno, umidità e movimentazione meccanica | Tenacità del laminato, sigillature, pieghe e condizioni di stoccaggio | Contenuti pesanti o taglienti possono richiedere una maggiore tenacità |
| Coperchi e buste speciali | Barriera, stabilità dimensionale, e grafica | Comportamento di apertura o sigillatura, esposizione al calore e contatto con il prodotto | La sola identificazione come PET non stabilisce la sigillabilità |
Etichette, isolamento e usi tecnici
Al di fuori dell’imballaggio flessibile per alimenti, il PET metallizzato può essere utilizzato in etichette decorative, isolamento riflettente, costruzioni per cavi o elettriche, sistemi di controllo termico, trattamenti per finestre e grafica speciale. Questi usi possono dare priorità a riflettività, emissività, conduttività, comportamento dielettrico, stabilità dimensionale o aspetto, piuttosto che alla barriera per imballaggi alimentari. Le applicazioni elettriche o termiche richiedono metodi e standard di sicurezza propri; i dati OTR o WVTR degli imballaggi non possono qualificarle.
Confronto tra PET Metallizzato e Materiali Alternativi
Nessun singolo materiale barriera è vincente per ogni applicazione. Un confronto valido utilizza gli stessi assi decisionali e valuta la struttura finita.
| Opzione materiale | Punti di forza tipici | Compromessi tipici | Domanda migliore da porre |
|---|---|---|---|
| PET metallizzato | Forte protezione da ossigeno, umidità, aroma e luce, con le proprietà del supporto in PET e aspetto metallico | Opaco; lo strato metallico può essere danneggiato; richiede solitamente laminazione con un sigillante; la struttura può complicare il riciclo | Il grado mantiene la barriera richiesta dopo la conversione e la distribuzione? |
| Il foglio di alluminio | Barriera molto elevata se intatto, opacità, piega stabile e resistenza al calore | Può presentare fori o cricche da flessione a seconda dello spessore e della movimentazione; più pesante; percorso di conversione e riciclo diverso | È necessaria una barriera a livello di foglio di alluminio dopo flessione e formatura? |
| BOPP metallizzato | Buon potenziale di barriera all’umidità, densità inferiore e opzioni con sigillatura termica integrata | Minore stabilità termica e dimensionale rispetto al PET in molti confronti; barriera all’ossigeno e comportamento di lavorazione sono specifici del grado | L’umidità, la sigillatura o la stabilità dimensionale sono il requisito predominante? |
| PET trasparente rivestito con AlOx o SiOx | Trasparenza più barriera migliorata e stabilità dimensionale del PET | Durabilità del rivestimento, costo, prestazioni in autoclave o flessione e capacità del fornitore variano | La visibilità del prodotto vale il diverso rischio di barriera e conversione? |
| PET trasparente | Trasparenza, supporto per la stampa, resistenza e stabilità dimensionale | Barriera inferiore rispetto a un grado metallizzato o rivestito con ossido appropriato | La barriera di base è sufficiente per il prodotto e l’obiettivo di shelf-life? |
La tabella è qualitativa. La selezione finale dovrebbe utilizzare condizioni di test comparabili, campioni di laminato reali e l’imballaggio completo—non descrizioni di marketing isolate.
Considerazioni sulla Conversione e sulla Lavorazione
Il PET metallizzato deve sopravvivere a stampa, laminazione, polimerizzazione, taglio, formatura, sigillatura e distribuzione senza danni inaccettabili al metallo o perdita di adesione. Un convertitore dovrebbe fissare la mappa superficiale e la direzione di avvolgimento prima della prova: quale lato è metallico, quale lato è trattato, quale lato riceve inchiostro o adesivo e quale strato è a contatto con il prodotto.
Stampa e laminazione
Alcuni gradi forniscono una superficie non metallica specificamente modificata per inchiostri o adesivi; altri consentono sistemi selezionati sul lato metallico. La compatibilità non è universale. La chimica di inchiostri e adesivi, l’energia superficiale, il primer, il peso di rivestimento, l’essiccazione, il tempo di polimerizzazione, il solvente residuo, la pressione del rullo e la temperatura del nastro possono influenzare legame e aspetto. Una prova documentata dovrebbe verificare i legami iniziali e invecchiati, il distacco del metallo, la formazione di tunnel, l’arricciamento, l’odore e la barriera dopo laminazione.
Importante: non presumere che un processo a base acquosa, solvente, senza solventi, per laminazione per estrusione o rivestimento per estrusione sia compatibile perché un altro grado di PET metallizzato lo ha utilizzato con successo. Seguire le istruzioni tecniche del grado esatto e validare la struttura completa.
Movimentazione del nastro, sigillatura e operazioni a valle
Controllare tensione e pressione del rullo per evitare grinze, graffi, bloccaggio o trasferimento di metallo. Proteggere i bordi del rotolo e la faccia metallizzata durante il trasporto e lo stoccaggio. Confermare **coefficient of friction** e il comportamento elettrostatico nelle condizioni operative, poiché entrambi possono influenzare l’alimentazione e l’avvolgimento.
Il PET metallizzato normalmente non è lo strato di sigillatura termica, a meno che il grado selezionato non abbia una funzione di sigillatura comprovata. Validare la temperatura di innesco del sigillante scelto, la tenuta a caldo, finestra di sigillatura, la pressione, il tempo di permanenza e la tolleranza alla contaminazione sulla macchina reale. Valutare anche la formazione di pieghe a soffietto, l’inserimento di cerniere, la scanalatura laser, la perforazione, le valvole e i requisiti per microonde o metal detector; ogni operazione può modificare il comportamento dell’imballaggio.
Come Specificare e Validare il Film in PET Metallizzato
Una specifica utile collega il rotolo al confezionamento finale. Dovrebbe consentire a diversi fornitori di quotare lo stesso compito e permettere ai team di qualità di distinguere un problema di materiale da un problema di conversione.
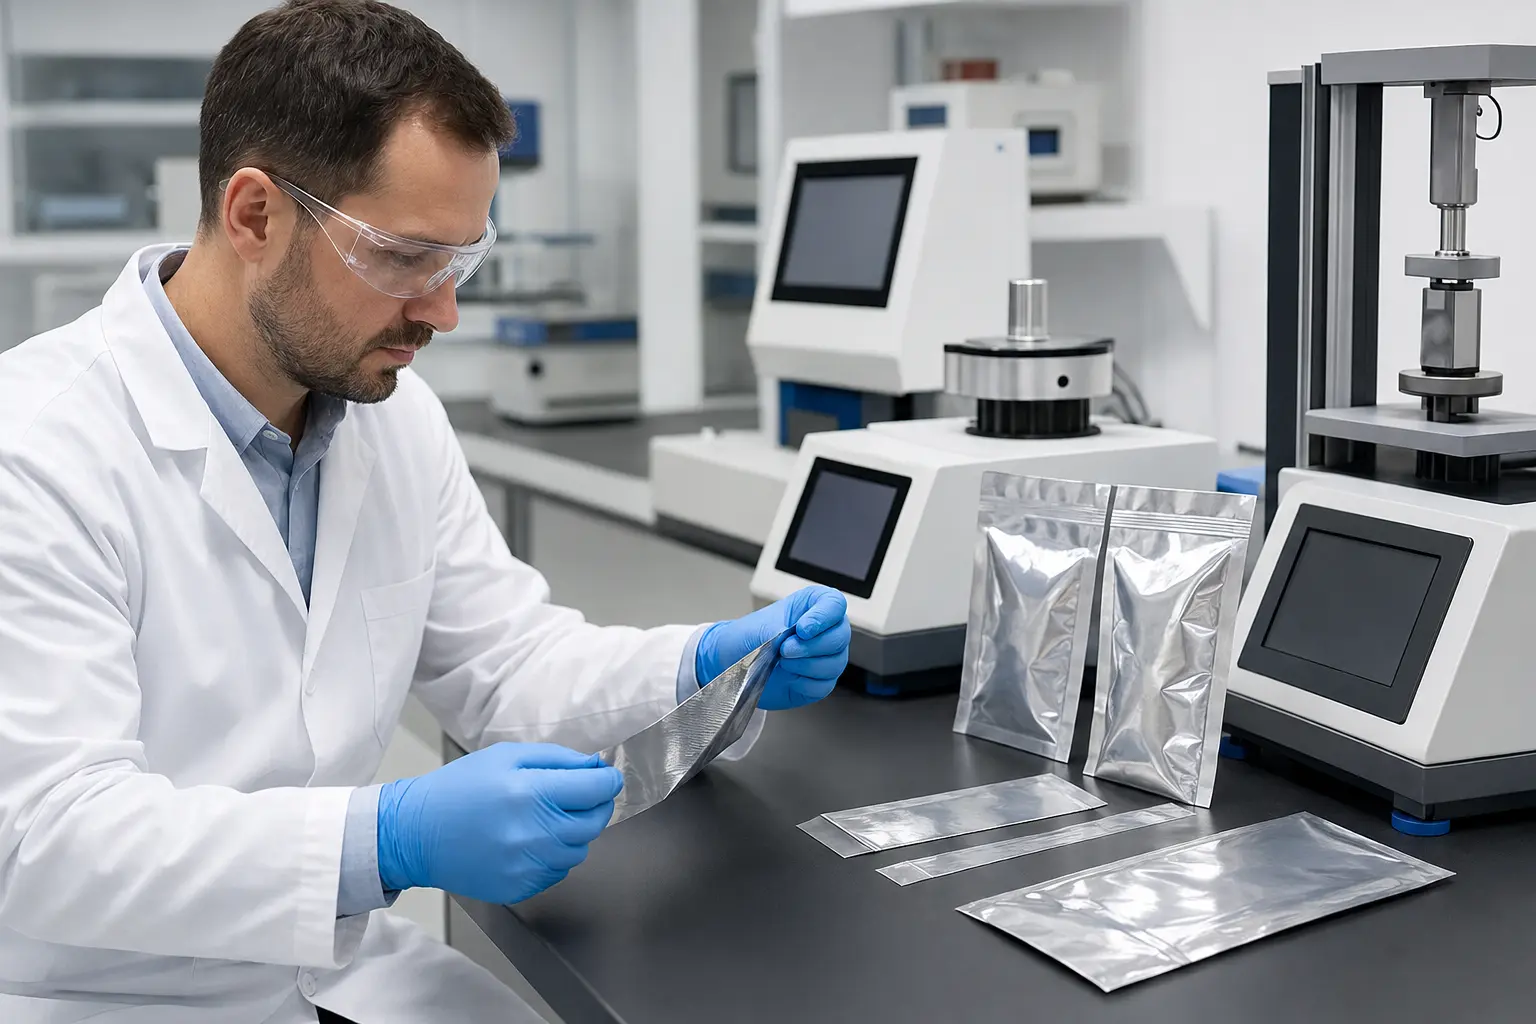
- Definire il brief applicativo. Registrare il prodotto, il formato della confezione, il processo di riempimento, la shelf life target, lo stoccaggio, la distribuzione, la sensibilità alla luce, la sensibilità agli aromi e il mercato finale.
- Definire la struttura. Indicare il materiale e il ruolo di ogni strato, gli spessori totali e di ogni strato, il sigillante, lo strato adesivo o di estrusione, la posizione dell'inchiostro, la superficie a contatto con il prodotto e l'orientamento del lato metallizzato.
- Specificare la geometria del rotolo. Includere larghezza, tolleranza, lunghezza o peso del rotolo, anima, diametro massimo del rotolo, regole per le giunzioni, direzione di avvolgimento e imballaggio.
- Scegliere requisiti misurabili del film. Considerare spessore, densità ottica, adesione del metallo, livello di trattamento, COF, comportamento a trazione o ritiro e difetti estetici solo dove rilevanti per il processo.
- Specificare i metodi e le condizioni di barriera. Indicare i metodi per OTR e WVTR, temperatura, umidità relativa, unità di misura, orientamento del campione, condizionamento e se il test viene eseguito su film grezzo, laminato, laminato flesso o confezione finita.
- Revisionare la documentazione. Ottenere la scheda tecnica aggiornata, la specifica, il formato del certificato di analisi, le informazioni sulla sicurezza, le dichiarazioni normative, i termini di controllo delle modifiche e le aspettative di rintracciabilità.
- Eseguire prove di conversione. Verificare la stampa, la polimerizzazione dell'adesivo, lo sviluppo dell'incollaggio, il distacco del metallo, il taglio, l'avvolgimento, la sigillatura e le prestazioni della macchina.
- Validare la confezione finita. Testare sigilli, perdite, barriera, flessione, cadute o rischi di distribuzione, compatibilità con il prodotto, rischi sensoriali e shelf life utilizzando protocolli appropriati per la confezione effettiva.
- Stabilire i criteri di rilascio. Concordare campionamento, limiti di accettazione, regole di ripetizione del test, gestione delle non conformità e la differenza tra dati tipici e valori di specifica garantiti.
Documentazione per il Contatto Alimentare e Regolamentare
PET, alluminio o una descrizione familiare di laminato non stabiliscono di per sé la conformità. la conformità al contatto alimentare. I requisiti applicabili dipendono dal mercato, da ogni strato e sostanza, dal tipo di alimento, dal contatto diretto o indiretto, dal tempo e dalla temperatura di contatto, dalla lavorazione e dalle condizioni d'uso previste.
Per una valutazione del contatto alimentare nell'UE, il fascicolo potrebbe dover affrontare:
- Regolamento (CE) n. 1935/2004: principi generali di sicurezza, inerzia, rintracciabilità e documentazione.
- Regolamento (CE) n. 2023/2006 della Commissione sulle buone pratiche di fabbricazione.
- Regolamento (UE) n. 10/2011 della Commissione per gli strati plastici applicabili, incluse restrizioni di composizione, migrazione globale e specifica, condizioni di test e requisiti della Dichiarazione di Conformità.
- Norme o misure nazionali per componenti non completamente armonizzati a livello UE, come alcuni inchiostri, adesivi, rivestimenti o aspetti legati ai metalli.
- Le condizioni massime prevedibili di alimento, tempo, temperatura e lavorazione dell'articolo finale.
Altri mercati richiedono la propria revisione. Una dichiarazione dovrebbe identificare il materiale o il grado, il sito di produzione se pertinente, la legislazione applicabile, le limitazioni, la data o la versione e le prove a supporto. Non dovrebbe essere estesa tacitamente a un altro spessore, rivestimento, adesivo, laminato, alimento o condizione d'uso.
Importante: “Per uso alimentare” non sostituisce un pacchetto di conformità aggiornato e mirato e una valutazione della migrazione.
Considerazioni sulla Riciclabilità e sul Fine Vita
La metallizzazione utilizza molto meno alluminio della pellicola, ma una bassa massa metallica non rende automaticamente riciclabile la confezione finale. Gli imballaggi flessibili spesso combinano PET con...
I test CEFLEX riportano che... esposto.
Una valutazione responsabile del fine vita dovrebbe:
- Identificare ogni materiale e la sua percentuale nella confezione finita.
- Selezionare il flusso di raccolta e riciclo target in un mercato specifico.
- Verificare le attuali linee guida di progettazione per il riciclo per quel flusso.dell’EPA degli Stati Uniti Valutare insieme dimensioni, forma, colore, stampa, metallizzazione, adesivi, chiusure e residui.
- Eseguire test di smistamento o riciclo quando il progetto non rientra nelle linee guida riconosciute.
- Mantenere separate e basate su prove le affermazioni di "riciclabile", "compostabile", "a base biologica".
- Modalità di Guasto Comuni e Risoluzione dei Problemi“contenuto riciclato,La risoluzione dei problemi dovrebbe iniziare con il sintomo, il rotolo e la posizione interessati, la cronologia del processo e i campioni conservati. La tabella elenca le possibili direzioni di indagine, non diagnosi a distanza.
Cause possibili
Controlli da eseguire.
| Sintomo | Non dare per scontato | Aspetto irregolare o fori di spillo | Contaminazione del film di base, difetti superficiali, deposizione instabile, graffi |
|---|---|---|---|
| Mappare i difetti attraverso il nastro e il rotolo; ispezionare il substrato; confrontare densità ottica e barriera | La sola brillantezza dimostra la barriera | Scarsa adesione del metallo o distacco del metallo | Superficie sbagliata, trattamento debole, adesivo incompatibile, polimerizzazione incompleta, stress eccessivo |
| Confermare lato e grado; misurare il trattamento; rivedere chimica, grammatura, polimerizzazione, modalità di rottura della pelatura | Tutti gli adesivi funzionano sul lato metallizzato | Barriera peggiorata dopo laminazione o flessione | Danno al metallo, interazione con l'adesivo, grinze, fori di spillo, pieghe, scarsa sigillatura |
| Testare film grezzo, laminato, laminato flesso e confezione finita in condizioni corrispondenti | L'OTR/WVTR del film grezzo prevede le prestazioni del sacchetto | Grinze, arricciatura o telescoping | Squilibrio di tensione, profilo di spessore, calore, pressione del rullo di laminazione, durezza di avvolgimento |
| Revisionare il profilo del rotolo, i registri di tensione, la temperatura, l'allineamento e lo stoccaggio | Il metallizzatore è l'unica causa possibile | Delaminazione, odore o tunnel | The metallizer is the only possible cause |
| Delamination, odor, or tunneling | Chimica incompatibile, polimerizzazione insufficiente, solvente residuo, attacco del prodotto | Verificare il rapporto di miscelazione, l'essiccazione, la polimerizzazione, il solvente trattenuto, l'invecchiamento dell'incollaggio e l'esposizione al prodotto | L'incollaggio iniziale dimostra le prestazioni a lungo termine |
| Sigillare le perdite | Sigillante errato, contaminazione, finestra ristretta, variazione di temperatura/pressione/tempo di sosta | Curve di sigillatura, adesione a caldo, prove di contaminazione, test di tenuta, mappatura delle ganasce | Il PET metallizzato stesso fornisce la sigillatura |
Quando si verifica un guasto, preservare la tracciabilità: fornitore, grado, lotto, bobina, posizione di taglio, data, stoccaggio, impostazioni di processo e orientamento del campione. Modificare una variabile controllata alla volta in modo che l'azione correttiva possa essere verificata.
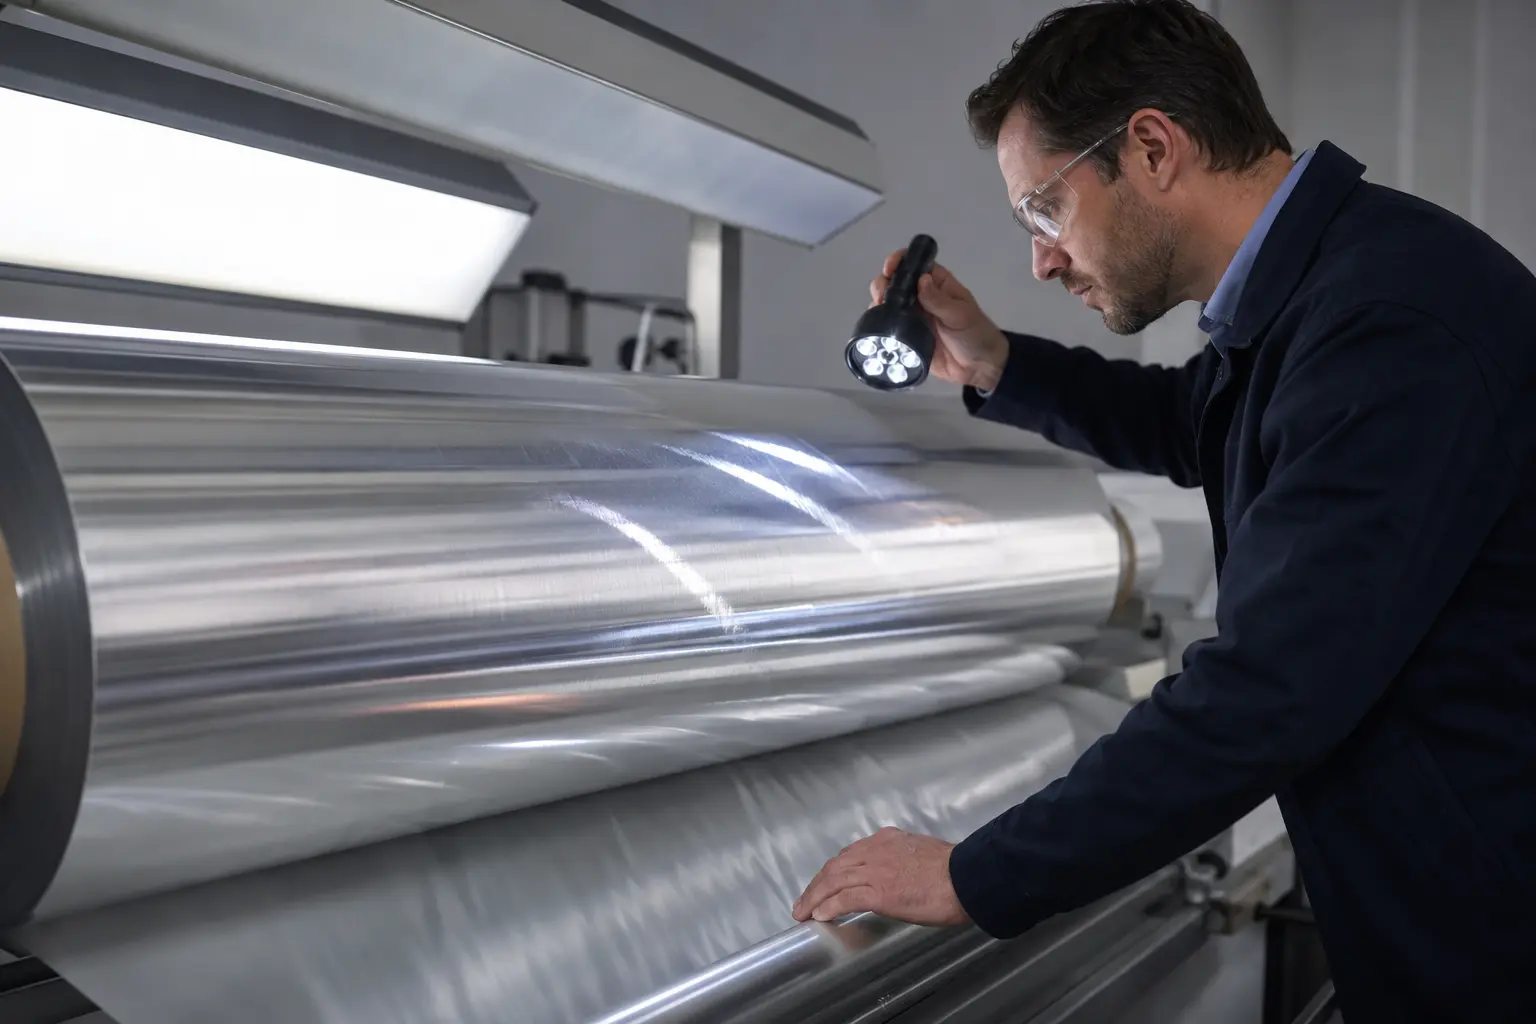
Lista di Controllo per la Selezione Finale
Il film in PET metallizzato può essere un forte componente barriera ed estetico, ma la selezione deve rimanere basata sulle evidenze. Prima dell'approvazione, confermare che il file di qualifica contenga:
- Un chiaro brief su prodotto, confezione, durata di conservazione, processo, distribuzione e mercato.
- Il grado esatto del film, lo spessore, i trattamenti superficiali, il lato metallizzato, la direzione di avvolgimento e la geometria della bobina.
- Un disegno completo del laminato con ruoli degli strati, inchiostri, adesivi, rivestimenti, sigillante e superficie a contatto con il prodotto.
- Requisiti comparabili di OTR e WVTR con metodi, temperatura, umidità, unità, condizionamento e stato del campione.
- Criteri pertinenti di densità ottica, adesione del metallo, trattamento, COF, proprietà meccaniche, termiche e aspetto.
- Documenti tecnici, di qualità, tracciabilità, controllo delle modifiche e normativi aggiornati.
- Evidenze di prova per stampa, laminazione, taglio, avvolgimento, sigillatura e operazioni speciali.
- Evidenze del confezionamento finito per barriera, integrità della sigillatura, flessione, distribuzione, compatibilità con il prodotto e durata di conservazione.
- Una valutazione del fine vita specifica per il mercato dell'intero imballaggio.
La conclusione più sicura è condizionale: approvare un grado specifico di PET metallizzato solo per la costruzione validata, finestra di processo, prodotto e mercato. Se uno qualsiasi di questi input cambia, rivedere le evidenze prima di estendere l'approvazione.
Risorse Correlate di Bestypack
- Film PET riflettente
- Guida al Film in PET: Proprietà, Vantaggi, Applicazioni
- Usi e vantaggi del film in PET
- Produttore e Fornitore di Film Metallizzati
- Film metallizzato
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German