
PET film métallisé combine un substrat en polyester orienté biaxialement avec une couche métallique déposée extrêmement fine, généralement en aluminium. Le résultat est un film réfléchissant léger, utilisé lorsqu’un stratifié nécessite une protection renforcée contre l’oxygène, l’humidité, les arômes ou la lumière, que le PET transparent seul ne peut offrir. Cependant, le “ PET métallisé ” est une famille de matériaux, et non une spécification complète. Le grade, la surface, les conditions de test de barrière, la conception du stratifié, le processus de transformation, l’utilisation au contact alimentaire et la voie de fin de vie doivent tous être validés pour l’emballage final.
Qu’est-ce que le film PET métallisé ?
Pour le contexte de contact alimentaire aux États-Unis, consultez l'eCFR. de l'eCFR avant d'approuver une déclaration concernant un film fini.
Pour un contexte contexte, examinez les dispositions relatives aux polymères de l'eCFR avant d'approuver une revendication relative à un film fini.
Le film PET métallisé est généralement fabriqué en déposant de l’aluminium sur une surface du PET orienté biaxialement polyéthylène téréphtalate orienté Il préserve la résistance utile de la bande et la stabilité dimensionnelle du substrat PET tout en ajoutant une surface réfléchissante opaque et un profil de barrière sensiblement différent. La couche déposée est beaucoup plus mince.
Terminologie PET, BOPET et MetPET
PET identifie le polymère, polyéthylène téréphtalate. BOPET signifie que le film PET a été étiré dans les sens machine et transversal pour développer un substrat de film équilibré. MetPET, PET métallisé, BOPET métallisé et PET aluminisé sont couramment utilisés pour le BOPET portant une couche métallique déposée. Ces étiquettes ne révèlent pas l’épaisseur du film, traitement de surface,, la densité optique, le niveau de barrière, ni le côté destiné à l’impression ou au laminage.
Film versus papier d’aluminium
Le PET métallisé ne doit pas être décrit comme du papier d’aluminium simplement parce qu’il a un aspect métallique. Le papier d’aluminium est une feuille métallique autoportante ; le PET métallisé est un film polymère avec un mince revêtement métallique. Cette différence affecte le comportement aux fissures par flexion, le pli mort, l’opacité, la conductivité, la stratégie de scellage, la transformation et le recyclage. Un aspect brillant ne peut donc pas établir une équivalence fonctionnelle. La comparaison correcte commence par la barrière requise.
Comment le film PET est métallisé
La métallisation sous vide est un processus de revêtement contrôlé. L’aluminium est chauffé dans une chambre à basse pression jusqu’à ce qu’il se vaporise, puis se condense sur la bande PET en mouvement. La simplicité apparente cache plusieurs contrôles interactifs : la propreté du film de base, la chimie de surface, la stabilité du vide, le taux d’évaporation, la température de la bande, la vitesse de ligne, l’enroulement et la manipulation en aval influencent tous la continuité et l’adhérence de la couche métallique.
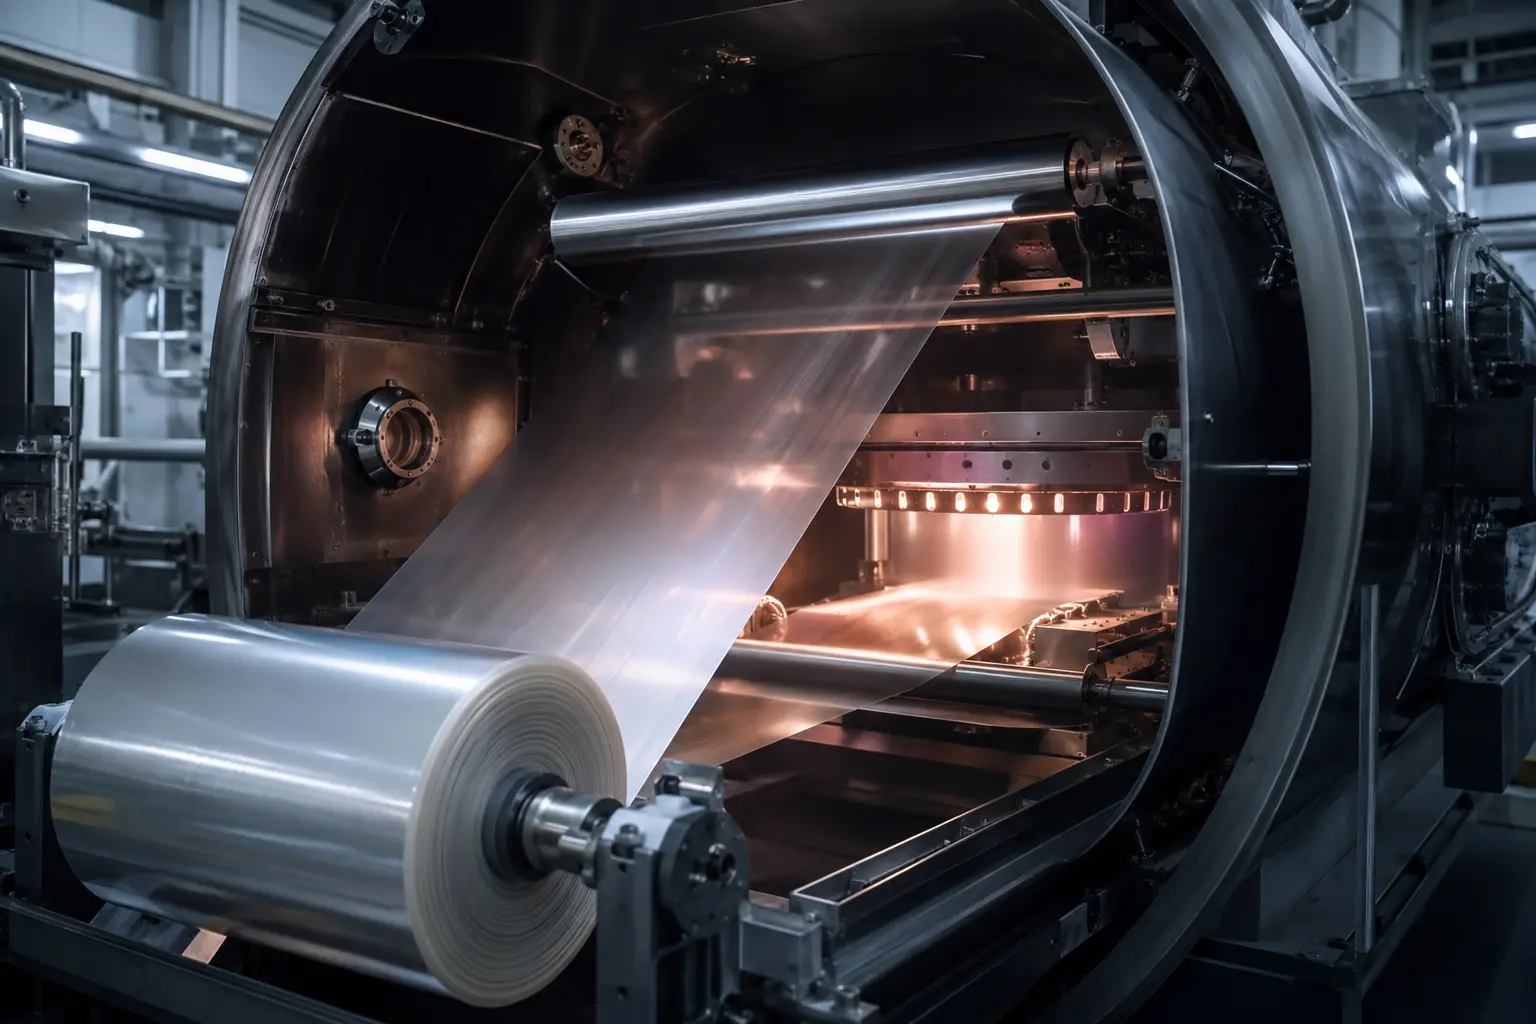
Préparation du film de base et de la surface
La surface du PET doit être propre, plane et appropriée pour la liaison métallique prévue. Les additifs, la contamination, les rayures, les gels, le niveau de traitement, ou la rugosité de surface peuvent affecter le dépôt et créer des zones faibles ou discontinues. Certains grades utilisent une surface modifiée ou revêtue pour améliorer l’adhérence du métal ; d’autres fournissent une surface traitée séparée pour l’encre ou l’adhésif de laminage. Le transformateur doit identifier le côté métallique, le côté non métallique traité, et tout apprêt ou revêtement, plutôt que de supposer que les deux faces se comportent de manière identique.
Dépôt sous vide et contrôle de la couche métallique
Dans la chambre, une vapeur d’aluminium contrôlée atteint la bande en mouvement et forme la couche métallique. Le contrôle du processus vise un dépôt cohérent sur toute la largeur de la bande et tout au long du rouleau. La densité optique est souvent utilisée comme indicateur de production pratique, mais elle ne remplace pas complètement les tests de transmission d’oxygène ou de vapeur d’eau. Des lectures optiques similaires peuvent encore masquer des différences causées par des micropores, la qualité du substrat, l’adhérence du métal ou des dommages ultérieurs.
Le flux de production peut être résumé comme suit :
- Sélectionner et conditionner le film de base PET correct.
- Nettoyer et préparer la surface destinée à la métallisation.
- Évacuer la chambre et stabiliser le processus de dépôt.
- Déposer l’aluminium en contrôlant la vitesse de la bande, la température et l’uniformité du revêtement.
- Rebobiner sous tension contrôlée et protéger la surface métallique contre les dommages.
- Inspecter, refendre, échantillonner et classer le rouleau selon la spécification convenue.
Enroulement, refendage et inspection
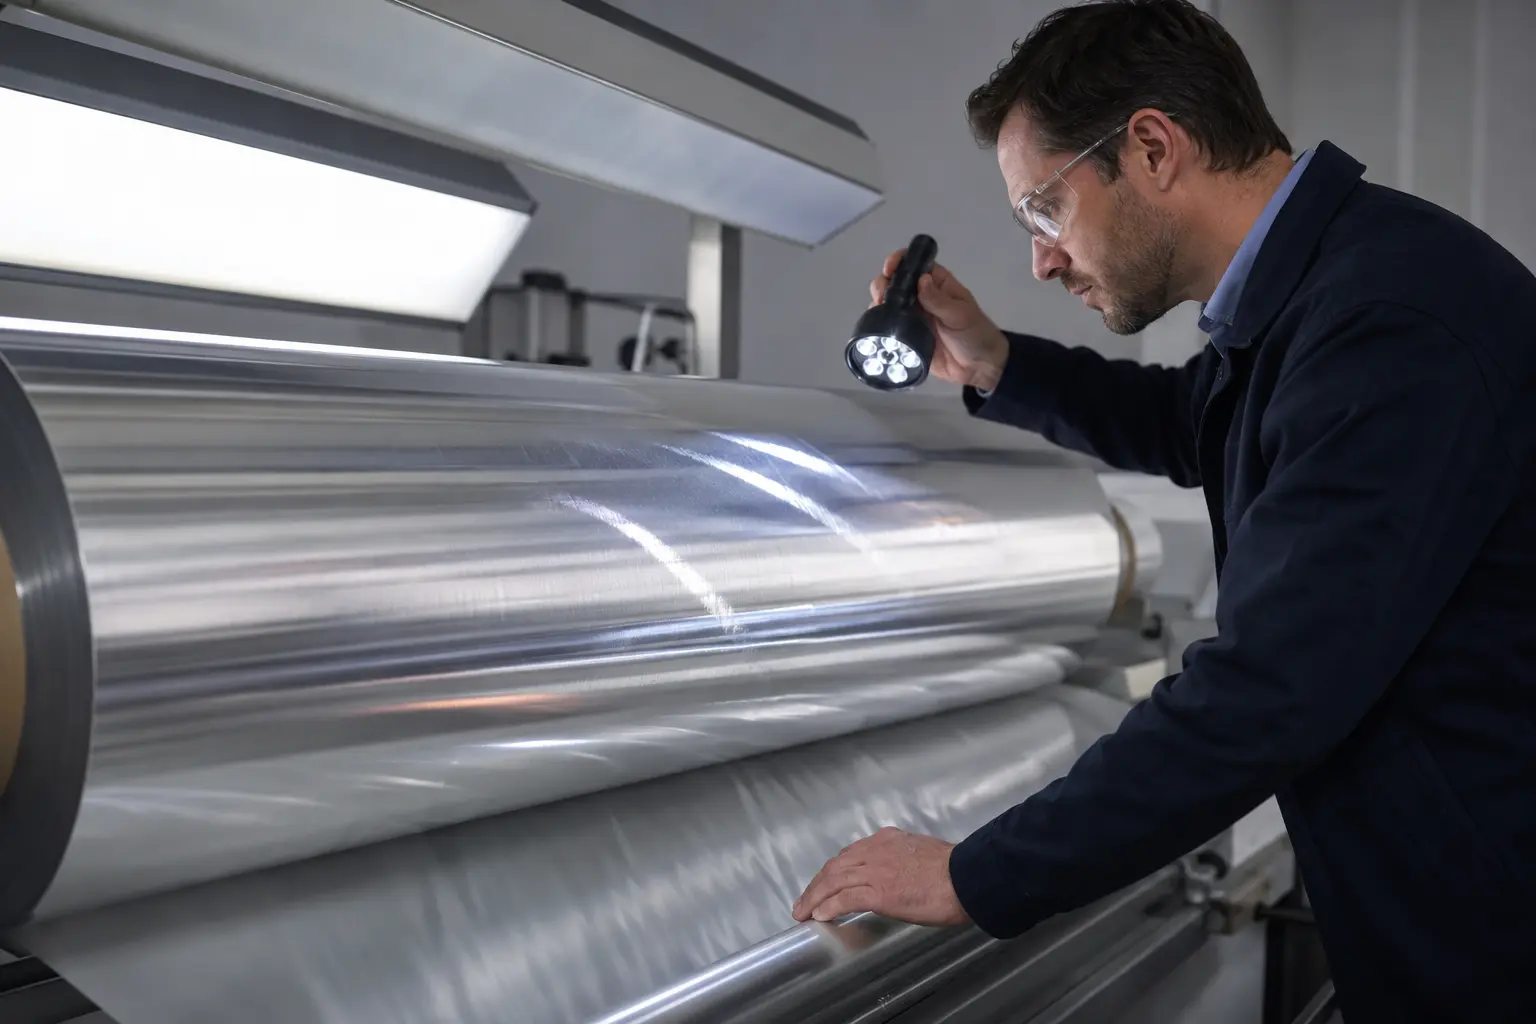
La surface métallique est vulnérable à l’abrasion, au blocage, aux rayures et au transfert si la pression d’enroulement ou la manipulation est mal contrôlée. Le refendage peut introduire des dommages sur les bords ou des débris, tandis qu’une tension excessive peut créer des plis ou étirer la bande. L’inspection doit donc combiner des contrôles visuels et de qualité du rouleau avec des tests fonctionnels convenus. Un rouleau d’apparence uniformément brillante peut encore échouer à une exigence de liaison métallique, de barrière ou de laminage.
Propriétés de performance clés—et leurs limites
La métallisation peut améliorer plusieurs fonctions utiles à la fois, mais l’amélioration n’est ni automatique ni universelle. La performance dépend du grade PET, de la continuité du métal, des revêtements, de l’épaisseur, du stockage, de l’historique de transformation et du stratifié fini. Les valeurs rapportées doivent toujours être liées à une méthode d’essai, un échantillon, un conditionnement, une température, une humidité, des unités et un côté testé lorsque pertinent.
Barrière à l’oxygène, à l’humidité, aux arômes et à la lumière
La couche d’aluminium crée un chemin plus long et plus difficile pour l’oxygène et la vapeur d’eau, et fournit une forte opacité à la lumière visible. Cela peut aider à protéger les aliments sensibles à l’oxydation, les arômes, les saveurs, les couleurs, les huiles et autres contenus sensibles à la lumière. Cependant, les micropores, les rayures, le décollement du métal, la flexion, les défauts de scellage et les caractéristiques d’emballage mal formées peuvent dégrader la barrière mesurée sur un film plat.
L’ASTM D3985-24 couvre les tests de transmission d’oxygène pour les films et stratifiés utilisant un capteur coulométrique, tandis que l’ASTM F1249-25 couvre les tests de transmission de vapeur d’eau avec un capteur infrarouge modulé. Une valeur OTR ou WVTR n’a de sens qu’avec sa méthode et ses conditions. La durée de conservation de l’emballage fini dépend également des scellages et de la surface de l’emballage.
Important : Les fiches techniques des fournisseurs peuvent montrer des valeurs typiques valides pour un grade nommé, mais ces chiffres ne deviennent pas une spécification universelle de PET métallisé ou une garantie d’emballage fini. Confirmez le grade, les unités, la température, l’humidité relative, l’orientation de l’échantillon, et si la valeur s’applique avant ou après le laminage et la flexion.
Comportement mécanique, thermique, optique et électrique
Le substrat BOPET contribue normalement.
Les résultats mécaniques, de retrait, de coefficient de frottement, de densité optique et de liaison métallique doivent être lus comme des propriétés séparées. Une densité optique élevée ne prouve pas une résistance de liaison adéquate ; un film plat solide ne prouve pas la durabilité en flexion ; et la capacité thermique du PET n’établit pas celle résistance à la chaleur des encres, adhésifs, revêtements, scellages ou du produit emballé.
Grades, surfaces et constructions courants
“Le ” PET métallisé » couvre des grades conçus pour différentes priorités. Deux films de même épaisseur nominale peuvent différer par la chimie de surface, l’adhérence du métal, l’amélioration de la barrière, la rugosité, le comportement d’enroulement, la densité optique ou l’aptitude à l’impression et au laminage. La qualification doit être basée sur le grade exact et la désignation de surface, et non sur un nom de matériau générique.
Grades standard, haute barrière et adhérence renforcée
Les catégories fonctionnelles courantes incluent :
- PET métallisé standard pour usage général de barrière et de stratifié décoratif.
- Grades haute ou ultra-haute barrière utilisant un contrôle plus strict du substrat et du dépôt, et parfois des revêtements barrière ou protecteurs supplémentaires.
- Grades à liaison métallique renforcée pour les structures exposées à des adhésifs exigeants, un laminage par extrusion ou des conditions de produit.
- Grades traités pour l’impression ou l’adhésion avec une surface non métallique désignée pour les encres ou adhésifs.
- Grades résistants chimiquement, thermostables, anti-adhérents, conducteurs ou optiques spécialisés pour des applications techniques.
Ces catégories ne sont pas interchangeables. La fiche technique d’un fournisseur doit indiquer la surface prévue, l’épaisseur disponible, winding direction, les valeurs typiques, les méthodes d’essai et les limitations.
Rôles typiques dans les stratifiés
Le PET métallisé est fréquemment une couche barrière et de support d’impression à l’intérieur d’une structure multicouche. Une bande séparée de PE, CPP ou autre matériau de scellage peut fournir la thermoscellabilité, le contact produit, la résistance à la perforation, ou une performance de scellage à basse température. Le papier, le BOPP, le polyamide ou une autre couche de PET peuvent ajouter de la rigidité, de la résistance, de l’apparence ou des fonctions de traitement.
L’ordre correct des couches dépend de l’emplacement des graphiques, de la surface recevant l’adhésif, de la nécessité de protéger le métal, et de ce qui touche le produit. Des structures telles que PET imprimé/adhésif/MetPET/scellant ou film extérieur imprimé/adhésif/MetPET peuvent être des exemples conceptuels utiles, mais elles ne sont pas des spécifications prêtes à l’emploi. La chimie de l’adhésif, le grammage, le durcissement, les solvants résiduels, le choix du scellant et la compatibilité du produit nécessitent encore des essais.
Où les films PET métallisés sont utilisés
Le PET métallisé est envisagé lorsqu’un projet nécessite une combinaison de barrière, d’opacité, d’aspect réfléchissant, de résistance de bande et de faible masse de matériau. Les noms d’application ne sont qu’un point de départ ; l’adéquation réelle découle de la sensibilité du produit, de la durée de conservation requise, de la voie de transformation, de la géométrie de l’emballage, des conditions de remplissage et du marché cible.
Les emballages souples
| Scénario d’application | Besoin principal de protection | Éléments à vérifier | Important Limitation |
|---|---|---|---|
| Café, thé et produits de boissons sèches | Arôme, oxygène, humidité et lumière | Barrière après laminage, joints, vannes et flexibilité de distribution | Les données sur film plat ne prédisent pas l’emballage complet |
| Snacks et confiserie | Humidité, oxygène, lumière et aspect en rayon | Intégrité des soudures, Durabilité en flexion, COF et aptitude à la transformation | Le PET métallisé nécessite généralement un scellant séparé |
| Poudres et produits nutritionnels | Contrôle de l’humidité, de l’oxygène et des odeurs | Compatibilité produit, migration, contamination des soudures et performance à la chute | Le statut de contact alimentaire dépend de la structure et de l’usage |
| Aliments pour animaux de compagnie et aliments secs | Arôme, oxygène, humidité et manutention mécanique | Ténacité du laminé, soudures, plis et conditions de stockage | Les contenus lourds ou tranchants peuvent nécessiter une ténacité accrue |
| Opercules et sachets spécialisés | Barrière, la stabilité dimensionnelle, et graphisme | Comportement à l’ouverture ou à la soudure, exposition à la chaleur et contact produit | L’identification du PET seul ne garantit pas l’aptitude à la soudure |
Étiquettes, isolation et usages techniques
En dehors de l’emballage alimentaire souple, le PET métallisé peut être utilisé dans les étiquettes décoratives, l’isolant réfléchissant, les constructions électriques ou de câbles, les systèmes de contrôle thermique, les traitements de fenêtres et les graphismes spécialisés. Ces usages peuvent privilégier la réflectivité, l’émissivité, la conductivité, le comportement diélectrique, la stabilité dimensionnelle ou l’aspect plutôt que la barrière alimentaire. Les applications électriques ou thermiques nécessitent leurs propres méthodes et normes de sécurité ; les données OTR ou WVTR d’emballage ne peuvent pas les qualifier.
Comparaison du PET métallisé avec d’autres matériaux
Aucun matériau barrière unique ne convient à toutes les applications. Une comparaison défendable utilise les mêmes axes de décision et évalue la structure finie.
| Option matériau | Atouts typiques | Compromis typiques | Meilleure question à poser |
|---|---|---|---|
| PET métallisé | Forte protection contre l’oxygène, l’humidité, les arômes et la lumière, avec les propriétés du support PET et un aspect métallique | Opaque ; la couche métallique peut être endommagée ; nécessite généralement un laminage avec un scellant ; la structure peut compliquer le recyclage | Le grade conserve-t-il la barrière requise après transformation et distribution ? |
| La feuille d'aluminium | Très haute barrière lorsqu’intact, opacité, pli mort et résistance à la chaleur | Peut présenter des micropiqûres ou fissures de flexion selon l’épaisseur et la manipulation ; plus lourd ; voie de transformation et de recyclage différente | La barrière de niveau aluminium est-elle nécessaire après flexion et formage ? |
| BOPP métallisé | Bon potentiel de barrière à l’humidité, densité plus faible et options avec thermoscellage intégré | Stabilité thermique et dimensionnelle inférieure à celle du PET dans de nombreuses comparaisons ; [Note : Le texte source a une coupure après "établir". La traduction suit la structure donnée.] et le comportement en transformation sont spécifiques au grade | L’humidité, le scellage ou la stabilité dimensionnelle sont-ils l’exigence dominante ? |
| PET transparent revêtu d’AlOx ou de SiOx | Transparence plus barrière améliorée et stabilité dimensionnelle du PET | Durabilité du revêtement, coût, performance en retort ou en flexion, et capacité du fournisseur variables | La visibilité du produit vaut-elle le risque différent de barrière et de transformation ? |
| PET transparent | Transparence, support d’impression, résistance et stabilité dimensionnelle | Barrière inférieure à celle d’un grade métallisé ou revêtu d’oxyde approprié | La barrière de base est-elle suffisante pour le produit et l’objectif de durée de conservation ? |
Le tableau est qualitatif. La sélection finale doit utiliser des conditions de test comparables, des échantillons de laminé réels et l’emballage complet—et non des descriptions marketing isolées.
Considérations sur la transformation et le traitement
Le PET métallisé doit survivre à l’impression, au laminage, au durcissement, au refendage, au formage, au scellage et à la distribution sans dommage métallique inacceptable ni perte d’adhérence. Un transformateur doit verrouiller la carte de surface et le sens d’enroulement avant l’essai : quel côté est métallique, quel côté est traité, quel côté reçoit l’encre ou l’adhésif, et quelle couche fait face au produit.
Impression et laminage
Certains grades offrent une surface non métallique spécifiquement modifiée pour les encres ou adhésifs ; d’autres permettent des systèmes sélectionnés sur le côté métallique. La compatibilité n’est pas universelle. La chimie de l’encre et de l’adhésif, l’énergie de surface, le primaire, le grammage, le séchage, le temps de durcissement, le solvant résiduel, la pression de pincement et la température de la bande peuvent tous affecter la liaison et l’aspect. Un essai documenté doit vérifier les liaisons initiales et vieillies, le décollement du métal, le tunnelage, le gondolage, l’odeur et la barrière après laminage.
Important : Ne supposez pas qu’un procédé à base d’eau, à base de solvant, sans solvant, de laminage par extrusion ou de revêtement par extrusion est compatible parce qu’un autre grade de PET métallisé l’a utilisé avec succès. Suivez les instructions techniques exactes du grade et validez la structure complète.
Manutention de la bande, scellage et opérations aval
Contrôlez la tension et la pression de pincement pour éviter les plis, rayures, blocages ou transfert de métal. Protégez les bords du rouleau et la face métallisée pendant le transport et le stockage. Confirmez coefficient de frottement et le comportement statique dans les conditions de fonctionnement, car les deux peuvent affecter l’alimentation et l’enroulement.
Le PET métallisé n’est normalement pas la couche de thermoscellage, sauf si le grade sélectionné a une fonction de scellage prouvée. Validez la température d’initiation du scellant choisi, la tenue à chaud, fenêtre de scellage, la pression, le temps de maintien et la tolérance à la contamination sur la machine réelle. Évaluez également les soufflets, l’insertion de fermeture à glissière, le rainurage laser, la perforation, les vannes et les exigences micro-ondes ou de détection de métaux ; chaque opération peut modifier le comportement de l’emballage.
Comment spécifier et valider le film PET métallisé
Une spécification utile relie le rouleau à l’emballage final. Elle doit permettre à différents fournisseurs de répondre à la même tâche et aux équipes qualité de distinguer un problème de matériau d’un problème de transformation.
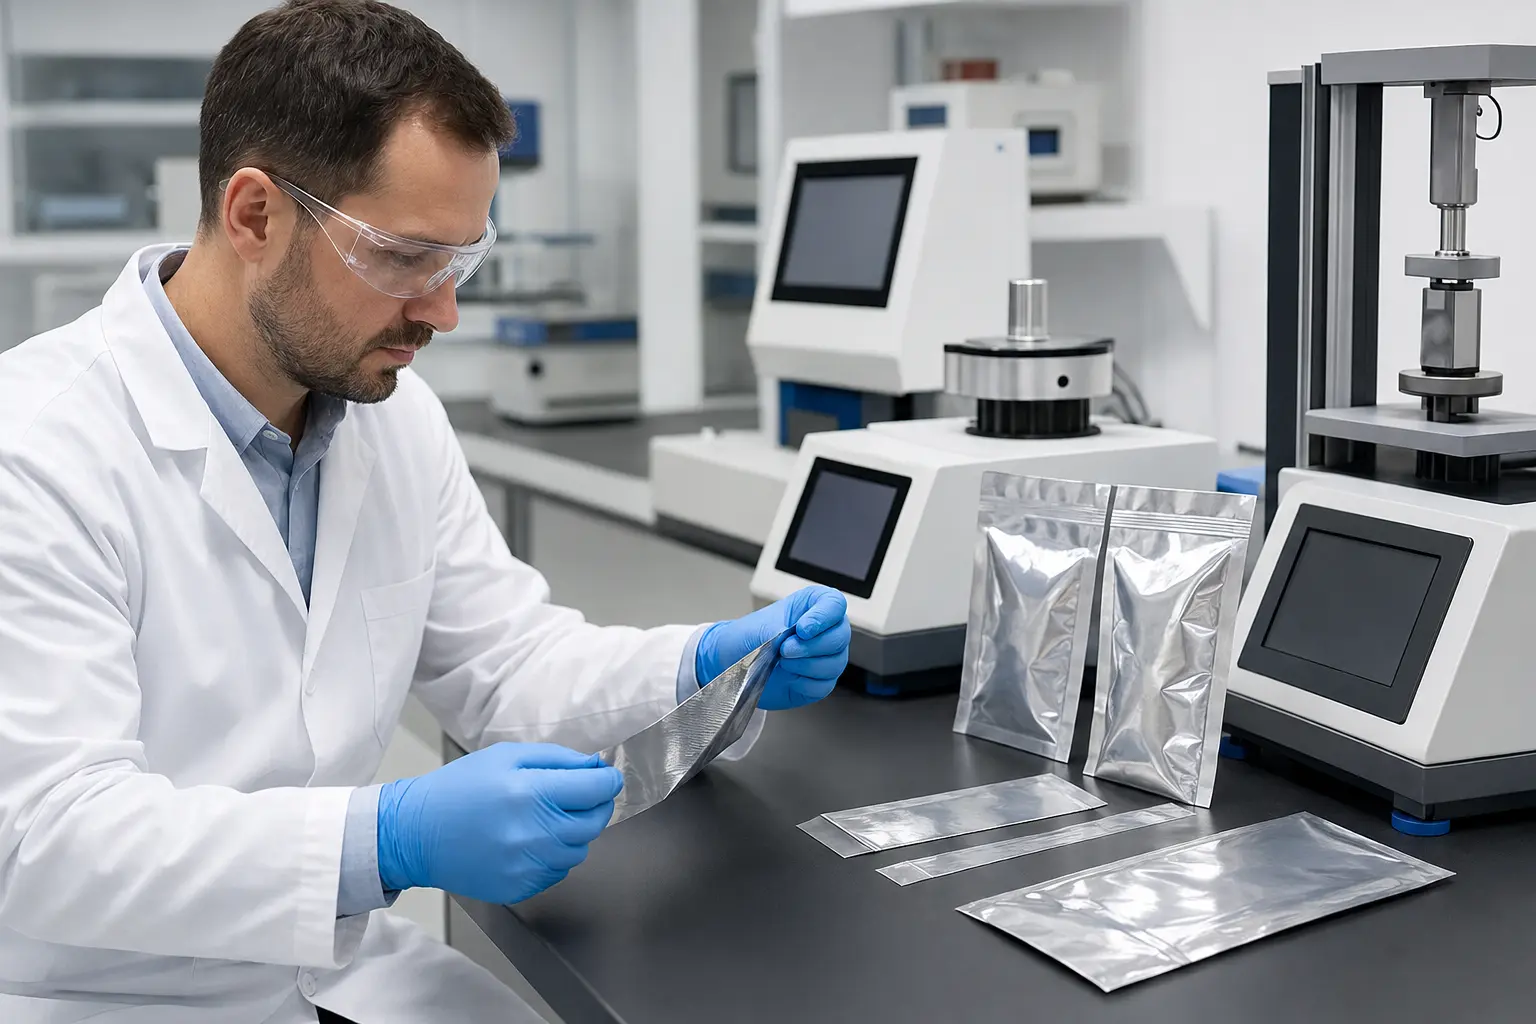
- Définir le cahier des charges de l’application. Enregistrer le produit, le format de conditionnement, le processus de remplissage, la durée de conservation cible, le stockage, la distribution, la sensibilité à la lumière, la sensibilité aux arômes et le marché final.
- Définir la structure. Indiquer le matériau et le rôle de chaque couche, les épaisseurs totale et par couche, le scellant, la couche adhésive ou d'extrusion, l'emplacement de l'encre, la surface de contact avec le produit et l'orientation du côté métallique.
- Spécifier la géométrie du rouleau. Inclure la largeur, la tolérance, la longueur ou le poids du rouleau, le mandrin, le diamètre maximal du rouleau, les règles de jonction, le sens d'enroulement et l'emballage.
- Choisir les exigences mesurables du film. Prendre en compte l'épaisseur, la densité optique, la liaison métallique, le niveau de traitement, le COF, le comportement en traction ou au retrait, et les défauts d'apparence uniquement lorsqu'ils ont un impact sur le processus.
- Spécifier les méthodes et conditions de barrière. Indiquer les méthodes OTR et WVTR, la température, l'humidité relative, les unités, l'orientation de l'échantillon, le conditionnement, et si les tests sont effectués sur le film brut, le stratifié, le stratifié flexé ou l'emballage fini.
- Examiner la documentation. Obtenir la fiche technique actuelle, le cahier des charges, le format du certificat d'analyse, les informations de sécurité, les déclarations réglementaires, les conditions de gestion des modifications et les exigences de traçabilité.
- Réaliser des essais de conversion. Vérifier l'impression, le durcissement de l'adhésif, le développement de la liaison, le décollement du métal, la refente, l'enroulement, le scellage et les performances de la machine.
- Valider l'emballage fini. Tester les scellés, les fuites, la barrière, la flexion, les chutes ou les risques de distribution, la compatibilité avec le produit, les risques sensoriels et la durée de conservation en utilisant des protocoles adaptés à l'emballage réel.
- Définir les critères de libération. Convenir de l'échantillonnage, des limites d'acceptation, des règles de re-test, du traitement des non-conformités, et de la différence entre les données typiques et les valeurs garanties du cahier des charges.
Documentation relative au contact alimentaire et à la réglementation
La description du PET, de l'aluminium ou d'un stratifié familier n'établit pas en soi la conformité au contact alimentaire. Les exigences applicables dépendent du marché, de chaque couche et substance, du type d'aliment, du contact direct ou indirect, du temps et de la température de contact, de la transformation et des conditions d'utilisation prévues.
Pour une évaluation du contact alimentaire dans l'UE, le dossier peut devoir aborder :
- Le règlement (CE) n° 1935/2004 sur les principes généraux de sécurité, d'inertie, de traçabilité et de documentation.
- Le règlement (CE) n° 2023/2006 de la Commission relatif aux bonnes pratiques de fabrication.
- Le règlement (UE) n° 10/2011 de la Commission pour les couches plastiques applicables, y compris les restrictions de composition, la migration globale et spécifique, les conditions d'essai et les exigences de déclaration de conformité.
- Les règles ou mesures nationales pour les composants non entièrement harmonisés au niveau de l'UE, tels que certaines encres, adhésifs, revêtements ou aspects liés aux métaux.
- Les conditions maximales prévisibles de l'article final en termes d'aliment, de temps, de température et de transformation.
D'autres marchés nécessitent leur propre examen. Une déclaration doit identifier le matériau ou le grade, le site de fabrication le cas échéant, la législation applicable, les limitations, la date ou la version, et les preuves à l'appui. Elle ne doit pas être étendue silencieusement à une autre épaisseur, un autre revêtement, adhésif, stratifié, aliment ou condition d'utilisation.
Important : “ Qualité alimentaire ” ne remplace pas un dossier de conformité actuel, adapté à la portée et une évaluation de la migration.
Considérations sur la recyclabilité et la fin de vie
La métallisation utilise beaucoup moins d'aluminium que le papier d'aluminium, mais une faible masse métallique ne rend pas automatiquement l'emballage final recyclable. Les emballages souples combinent souvent le PET avec.
Les rapports de test CEFLEX indiquent que.
Une évaluation responsable de la fin de vie devrait :
- Identifier chaque matériau et son pourcentage dans l'emballage fini.
- Sélectionner le flux de collecte et de recyclage cible dans un marché nommé.
- Vérifier les principes de conception actuels pourdirectives de recyclage pour ce flux.
- Évaluer ensemble la taille, la forme, la couleur, l'impression, la métallisation, les adhésifs, les fermetures et les résidus.
- Effectuer des tests de tri ou de recyclage lorsque la conception sort des directives reconnues.
- Garder les allégations “ recyclable ”, “contenu recyclé, ” “ biosourcé ” et “ compostable ” séparées et fondées sur des preuves.
Modes de défaillance courants et dépannage
Le dépannage doit commencer par le symptôme, le rouleau et la position affectés, l'historique du processus et les échantillons conservés. Le tableau liste les directions probables pour l'investigation – pas des diagnostics à distance.
| Symptôme | Causes possibles | Vérifications à effectuer | Ne pas supposer |
|---|---|---|---|
| Aspect irrégulier ou piqûres | Contamination du film de base, défauts de surface, dépôt instable, rayures | Cartographier les défauts sur la bande et le rouleau ; inspecter le substrat ; comparer la densité optique et la barrière | La luminosité seule prouve la barrière |
| Faible liaison métallique ou décollement du métal | Mauvaise surface, traitement faible, adhésif incompatible, durcissement incomplet, contrainte excessive | Confirmer le côté et le grade ; mesurer le traitement ; examiner la chimie, le grammage, le durcissement, le mode de rupture par pelage | Tous les adhésifs fonctionnent sur le côté métallique |
| Barrière moins bonne après stratification ou flexion | Dommages au métal, interaction avec l'adhésif, plis, piqûres, faux plis, mauvais scellés | Tester le film brut, le stratifié, le stratifié flexé et l'emballage fini dans des conditions appariées | L'OTR/WVTR du film brut prédit le sachet |
| Plis, frisure ou télescopage | Déséquilibre de tension, profil d'épaisseur, chaleur, pression de pincement, dureté d'enroulement | Examiner le profil du rouleau, les journaux de tension, la température, l'alignement et le stockage | Le métalliseur est la seule cause possible |
| Délamination, odeur ou tunnelisation | Chimie incompatible, durcissement insuffisant, solvant résiduel, attaque du produit | Vérifier le rapport de mélange, le séchage, le durcissement, le solvant retenu, le vieillissement de la liaison et l'exposition au produit | La liaison initiale prouve la performance à long terme |
| Fuites de joint | Mauvais produit d'étanchéité, contamination, fenêtre étroite, variation de température/pression/temps de maintien | Courbes de scellage, adhérence à chaud, essais de contamination, tests de fuite, cartographie des mâchoires | Le PET métallisé lui-même assure le scellage |
En cas de défaillance, préserver la traçabilité : fournisseur, qualité, lot, rouleau, position de refente, date, stockage, paramètres de processus et orientation de l'échantillon. Modifier une seule variable contrôlée à la fois afin que l'action corrective puisse être vérifiée.
Liste de contrôle pour la sélection finale
Le film PET métallisé peut constituer une barrière solide et un composant esthétique, mais la sélection doit rester fondée sur des preuves. Avant approbation, confirmer que le dossier de qualification contient :
- Un descriptif clair du produit, de l'emballage, de la durée de conservation, du processus, de la distribution et du marché.
- La qualité exacte du film, l'épaisseur, les traitements de surface, le côté métallisé, le sens d'enroulement et la géométrie du rouleau.
- Un schéma complet du stratifié avec les rôles des couches, encres, adhésifs, revêtements, produit d'étanchéité et surface de contact avec le produit.
- Exigences comparables en matière d'OTR et WVTR avec méthodes, température, humidité, unités, conditionnement et état des échantillons.
- Critères pertinents de densité optique, liaison métallique, traitement, COF, mécaniques, thermiques et d'aspect.
- Documents actuels techniques, qualité, traçabilité, contrôle des modifications et réglementaires.
- Preuves d'essais pour l'impression, le laminage, la refente, l'enroulement, le scellage et les opérations spéciales.
- Preuves sur emballage fini pour la barrière, l'intégrité du scellage, la flexibilité, la distribution, la compatibilité produit et la durée de conservation.
- Une évaluation de fin de vie spécifique au marché pour l'ensemble de l'emballage.
La conclusion la plus sûre est conditionnelle : approuver une qualité nommée de PET métallisé uniquement pour la construction validée, Fenêtre de processus, le produit et le marché. Si l'un de ces intrants change, réexaminer les preuves avant de maintenir l'approbation.
Ressources connexes de Bestypack
- Film PET réfléchissant
- Guide du film PET : Propriétés, avantages, applications
- Utilisations et avantages du film PET
- Fabricant et fournisseur de films métallisés
- Film métallisé
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German