
BOPP n'est pas un film d'emballage doté d'un ensemble fixe de propriétés. Il s'agit d'une famille de qualités bi-orientées polypropylene dont les surfaces, les couches, les revêtements, les additifs et les voies de transformation peuvent être conçus pour différentes applications. Un film transparent peut également être thermoscellable; un film blanc peut également être microcavité ; un film métallisé peut également avoir un côté thermoscellable. Pour les acheteurs, la question utile n'est donc pas simplement “ Quel type de BOPP ? ” mais “ Quelles fonctions cette qualité doit-elle remplir, sur quel côté, et dans quelles conditions ? ”
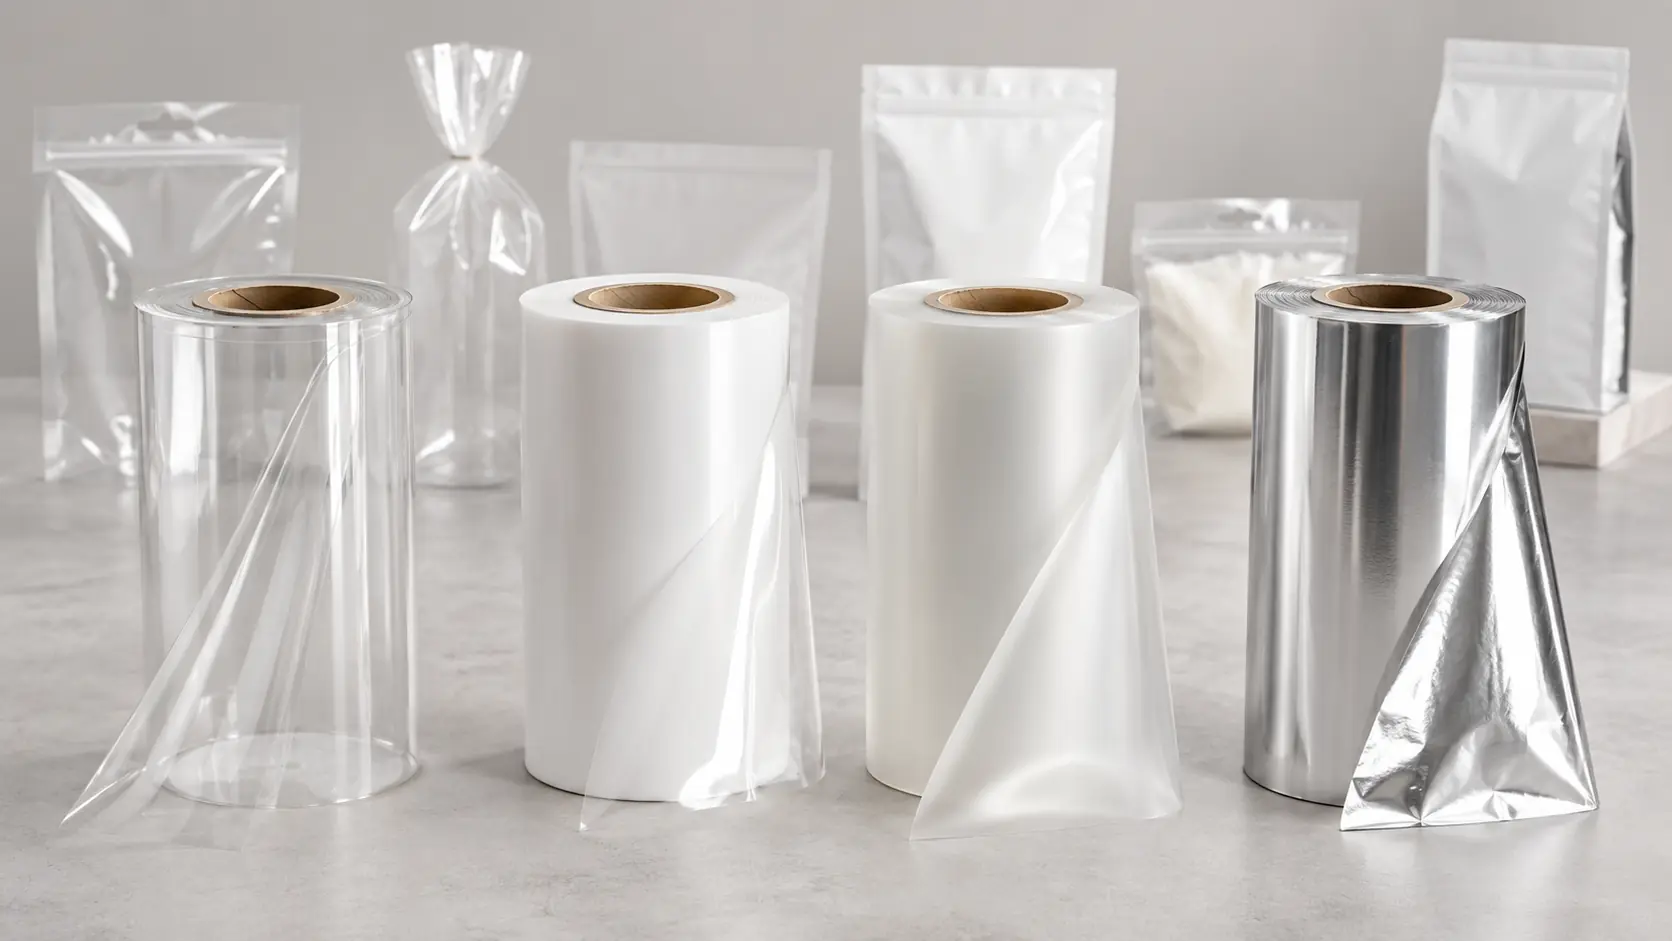
Commencer par la fonction, et non par un “ type de BOPP ” unique”
Pour les connaissances sur les polymères, consultez le NIH PubChem aperçu du polypropylène avant de comparer les revendications relatives aux films finis.
Pour les connaissances sur les polymères, consultez L'aperçu du polypropylène de NIH PubChem avant de comparer les caractéristiques des films finis.
Le BOPP est un film de polypropylène orienté à la fois dans le sens machine (MD) et dans le sens travers (TD). L'orientation crée la plateforme de base, mais elle ne définit pas chaque fonction du film fini. Une qualité commerciale peut utiliser des peaux coextrudées, traitement de surface,, des couches chargées en minéraux ou microcavitées, des revêtements, une métallisation, des additifs antistatiques ou antiadhésifs, ainsi que d'autres modifications.
C'est pourquoi les appellations BOPP courantes se chevauchent. “ Mat ” décrit un aspect de surface. “ Thermoscellable ” décrit un comportement de fermeture. “ Métallisé ” décrit une voie de transformation pouvant ajouter des fonctions de barrière à la lumière, d'apparence et de barrière aux gaz. “ Qualité étiquette ” décrit une famille d'applications finales. Une seule qualité peut porter plusieurs de ces appellations à la fois.
Important : Traiter chaque nom fonctionnel comme le point de départ d'une spécification, et non comme une preuve de performance. L'épaisseur, la conception des couches, le côté traité, la méthode d'essai, les conditions d'essai et la structure finale de l'emballage déterminent toujours si le film est adapté.
La classification suivante utilise la fonction principale assurée par le film : présentation, impression ou liaison, fermeture, barrière, opacité, finition de surface, contrôle de la condensation ou manipulation en machine.
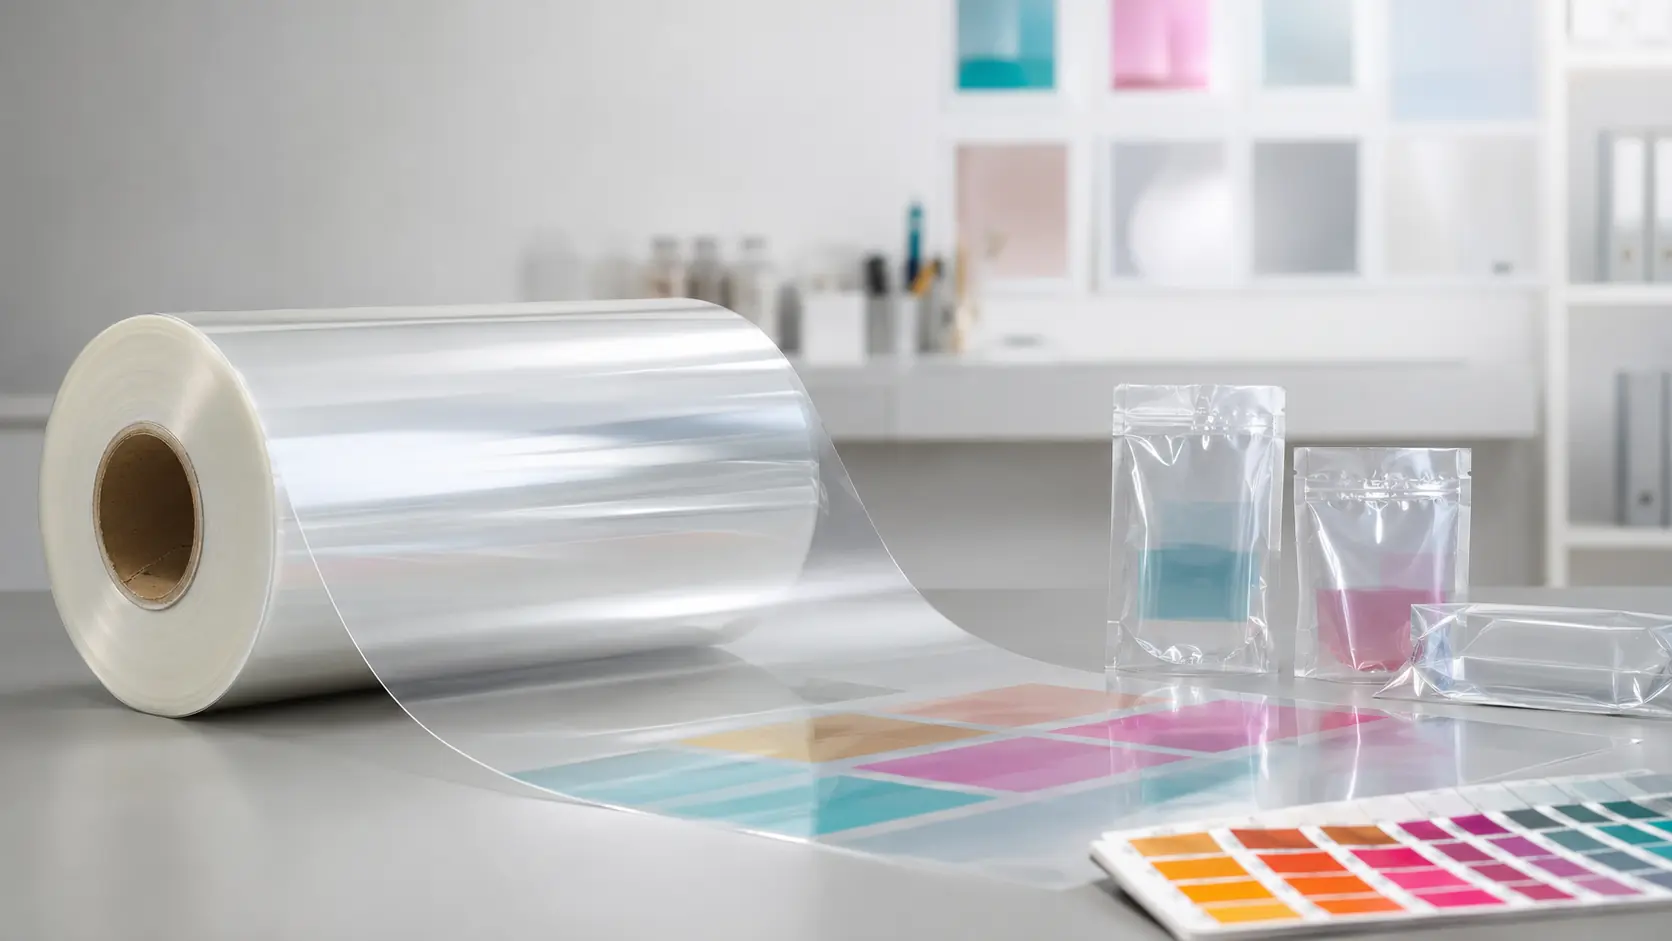
BOPP transparent et imprimable pour la présentation et la transformation
Les qualités transparentes sont utilisées lorsque la visibilité du produit, l'impression en verso ou une couche externe transparente sont requises. “ Transparent ”, cependant, ne signifie pas automatiquement que la surface est prête pour une encre, un adhésif ou un revêtement particulier.
Film brillant transparent
Le BOPP brillant transparent offre la bande transparente et nette bien connue utilisée dans de nombreux emballages, étiquettes et stratifiés. Sa fonction est principalement la présentation optique et la rigidité. L'acheteur doit spécifier le voile acceptable, le facteur de transmission lumineuse, la brillance et les défauts visuels plutôt que d'approuver un film sur la seule base du mot “ transparent ”.
L'ASTM D1003 couvre la mesure du voile et du facteur de transmission lumineuse pour les plastiques essentiellement transparents. La brillance est une propriété différente et nécessite sa propre méthode convenue. La qualité, l'épaisseur, le conditionnement des échantillons et la procédure de mesure doivent être cohérents lors de la comparaison des offres.
Le film transparent peut être non thermoscellable, thermoscellable sur une face ou thermoscellable sur deux faces. Il peut également être revêtu ou traité en surface. Ces fonctions supplémentaires doivent être inscrites séparément dans la spécification.
Qualités pour impression et laminage
Les qualités pour impression et laminage présentent une surface préparée pour l'encre, l'adhésif, l'extrusion de revêtement ou une autre étape de transformation. Un traitement corona ou par flamme peut augmenter l'énergie de surface, tandis qu'une primaire ou un revêtement fonctionnel peut être utilisé lorsque le système de transformation nécessite une interface plus durable ou spécialisée.
Le côté traité et winding direction importent. Un rouleau peut satisfaire à sa propre spécification de film et néanmoins échouer sur presse si le mauvais côté est orienté vers l'encre ou l'adhésif. Le niveau de traitement de surface évolue également avec le temps, le stockage et la manipulation ; l'acheteur doit donc convenir de la méthode d'essai, du niveau minimal à l'utilisation, du côté de traitement autorisé et des conditions de durée de conservation.
L'adhérence de l'impression et la force de liaison du stratifié sont des résultats de système. Ils dépendent de la surface du film, de la chimie de l'encre ou de l'adhésif, du séchage ou du durcissement, du grammage du revêtement, de la contamination et des paramètres de processus. Une description “ BOPP imprimable ” ne garantit pas l'adhérence avec les matériaux de chaque transformateur.
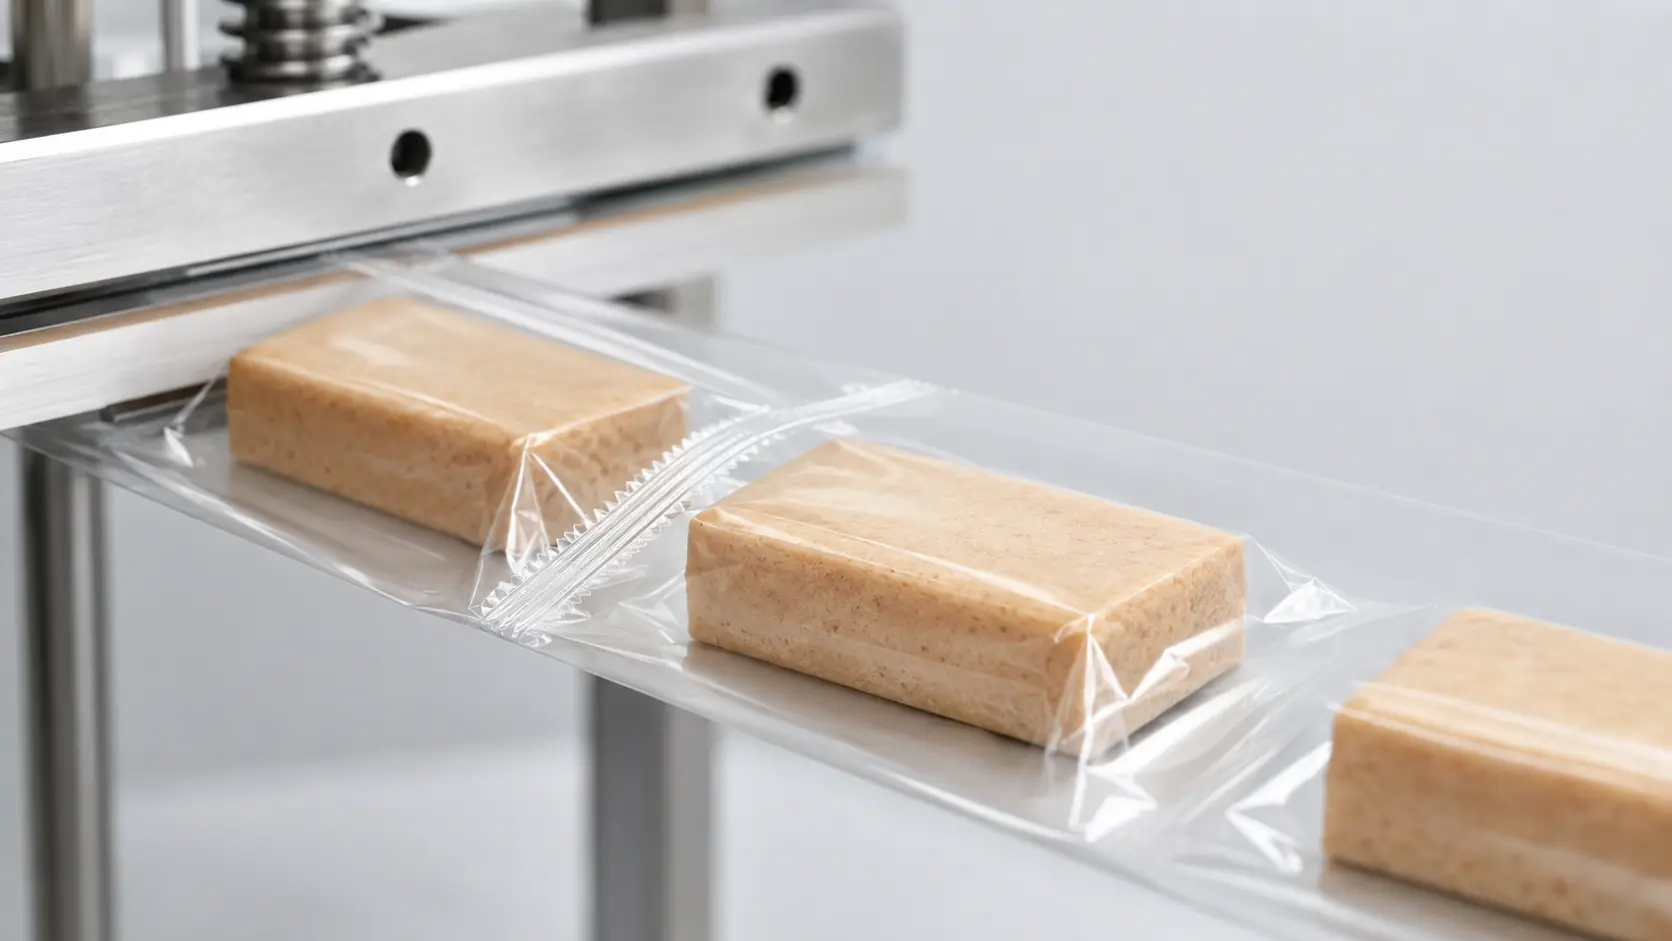
BOPP thermoscellable pour la fermeture d'emballage
Le BOPP homopolymère standard ne doit pas être présumé former un thermoscellage fiable sur lui-même. Les qualités thermoscellables utilisent au moins une peau fonctionnelle ou un revêtement conçu pour ramollir et se lier sous chaleur, pression et temps de maintien contrôlés. Le cœur orienté apporte la rigidité et le comportement dimensionnel ; la surface thermoscellable assure la fonction de fermeture.
La performance de thermoscellage n'est pas une température unique. Les acheteurs doivent demander une courbe de scellage ou d'autres preuves couvrant la plage prévue, ainsi que le pelage à chaud, la résistance finale du scellage, le mode de rupture et le comportement de blocage ou de décollement des mâchoires. L'ASTM F2029 couvre la préparation et l'évaluation en laboratoire des thermoscellages, tandis que l'ASTM F88/F88M traite des essais de résistance du scellage. Les résultats de laboratoire ne remplacent pas la validation sur équipement de production.
Qualités thermoscellables sur une face et sur deux faces
Un film thermoscellable sur une face est utile lorsque le l'emballage complet maintient une surface à l'intérieur et réserve l'autre pour l'impression, le revêtement ou le laminage. La spécification du rouleau doit identifier le côté thermoscellable, le côté traité et le sens d'enroulement.
Une qualité thermoscellable sur deux faces peut prendre en charge les scellages par recouvrement, les suremballages ou les formats dans lesquels l'un ou l'autre côté peut participer à la fermeture. Cela ne signifie pas que les deux faces présentent des fenêtres de scellage, des COF ou des traitements identiques. La construction complète face par face doit encore être confirmée.
Pour chaque qualité, valider la surface de scellage opposée réelle, la géométrie des mâchoires, la pression, le temps de maintien, la vitesse de ligne, la contamination par le produit, le refroidissement et les conditions de stockage. Si le film fait partie d'un stratifié, tester le stratifié final et l'emballage—et non seulement la bande BOPP non transformée.
Important : La température d'initiation du scellage, le point de consigne machine et l'intégrité du scellage de l'emballage fini sont des concepts différents. Une température d'initiation en laboratoire faible ne peut pas, à elle seule, établir un réglage de production sûr.
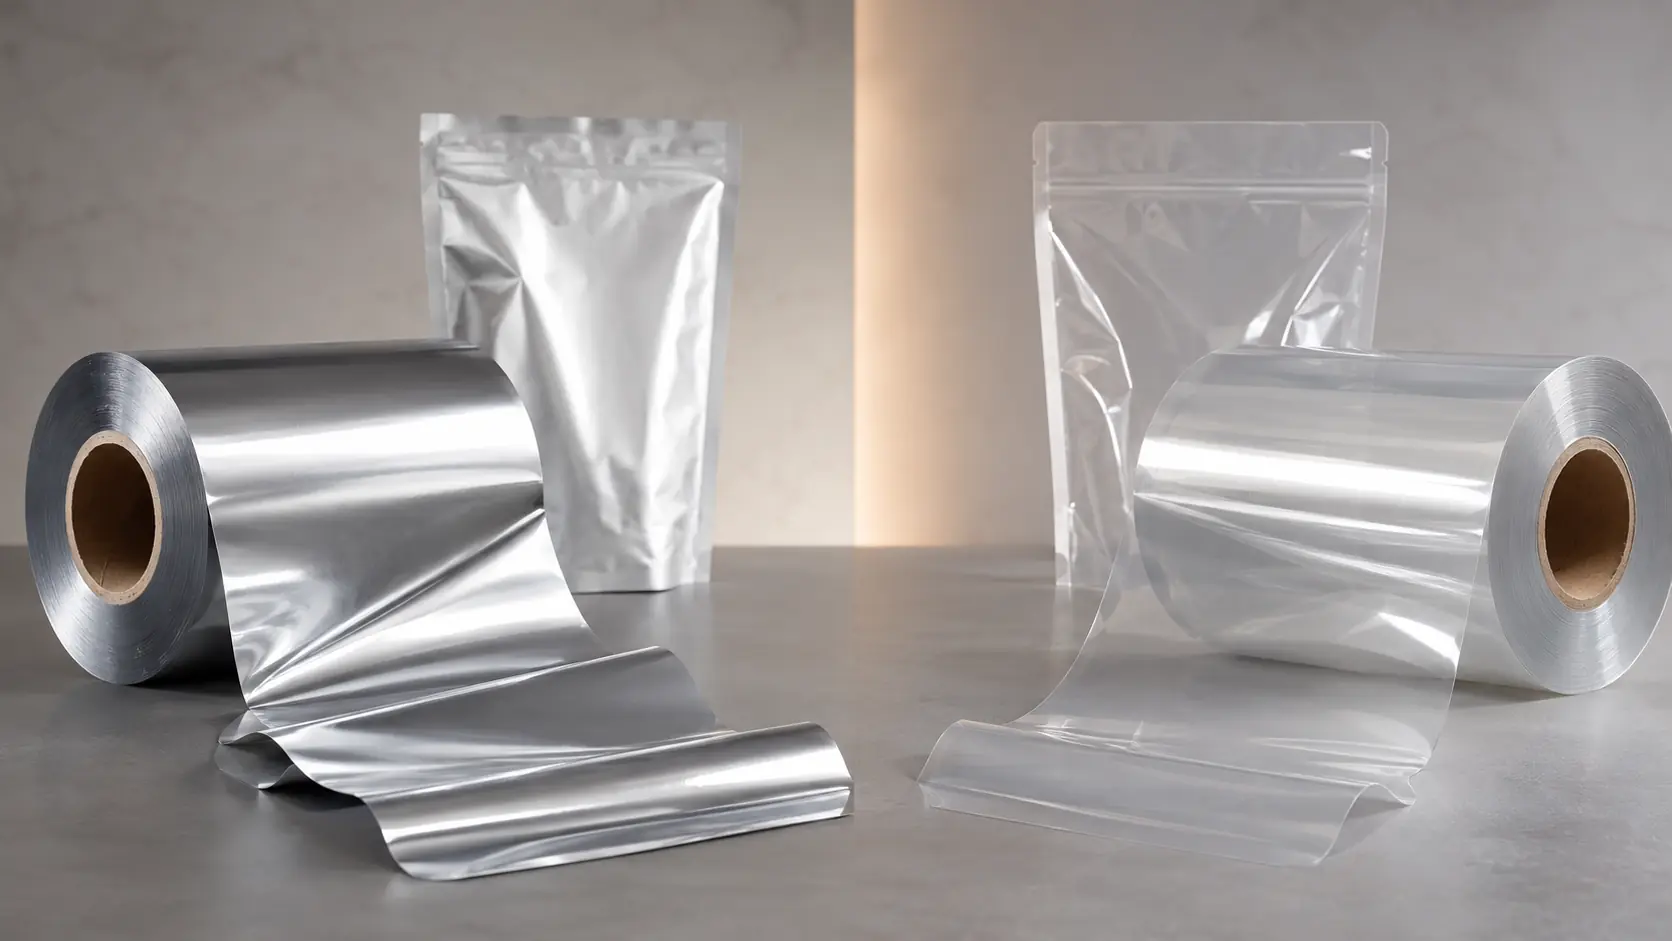
BOPP à barrière renforcée pour le contrôle de l'humidité, de l'oxygène, des arômes et de la lumière
La barrière n'est pas une propriété unique. Un emballage peut nécessiter le contrôle de la vapeur d'eau, de l'oxygène, du transfert d'arômes, de la lumière ou des graisses, et le niveau requis dépend du produit, de l'objectif de durée de conservation, de l'environnement de distribution et de la géométrie de l'emballage. Les qualités BOPP peuvent être conçues pour améliorer une ou plusieurs de ces fonctions, mais la voie et les conditions d'essai doivent être précisées.
L'OTR et le WVTR sont particulièrement sensibles à la structure et aux conditions. L'ASTM D3985 couvre la transmission d'oxygène en régime permanent à travers les films, stratifiés, coextrusions et matériaux revêtus. L'ASTM F1249 couvre la transmission de vapeur d'eau à travers les matériaux barrières souples. Les rapports doivent identifier la température, l'humidité relative, film thickness, le côté d'essai, les unités et la construction exacte.
BOPP métallisé
Le BOPP métallisé porte une couche métallique déposée très fine, généralement en aluminium, sur une surface métallisable. La couche confère un aspect métallique et peut augmenter l'opacité et améliorer la résistance à la lumière, à l'oxygène et à la vapeur d'eau par rapport au film de base non métallisé correspondant.
La barrière réelle dépend de la couverture métallique, de la densité optique, de l'adhérence, des micropiqûres, de la flexion, de l'impression, du laminage et des dommages ultérieurs de transformation. Une bande métallisée qui performe bien en échantillon plat peut se comporter différemment après plissage, scellage ou fabrication de sacs. Le côté métallisé peut également nécessiter une protection à l'intérieur d'un stratifié.
Spécifier la qualité du film de base, le côté métallisé, le contrôle optique ou du dépôt métallique, les exigences de liaison et l'OTR/WVTR dans des conditions convenues. Ne pas substituer “ métallisé ” à un objectif de barrière numérique ou à une validation de durée de conservation de l'emballage fini.
BOPP à barrière par revêtement
Le BOPP revêtu utilise un revêtement fonctionnel pour modifier la barrière, la thermoscellabilité, l'imprimabilité ou la résistance aux arômes. Des familles de revêtements acryliques, PVdC et autres peuvent être rencontrées, mais les noms chimiques ne sont pas des qualités de performance interchangeables.
Le revêtement peut être sur une face ou sur deux faces, et chaque face peut servir un objectif différent. Les acheteurs ont besoin de l'identité du revêtement ou de la famille déclarée, du côté revêtu, du contrôle du grammage du revêtement le cas échéant, du champ d'application au contact alimentaire, des données de barrière, des données de scellage et de la compatibilité avec les encres et les adhésifs.
La performance du revêtement peut être affectée par la fissuration, l'humidité, l'exposition à la chaleur et les traitements en aval. Pour un stratifié ou un emballage imprimé revêtu, évaluer la structure complète dans les conditions prévues du produit et de la distribution.
BOPP blanc, microcavité et nacré pour l'opacité et le rendement
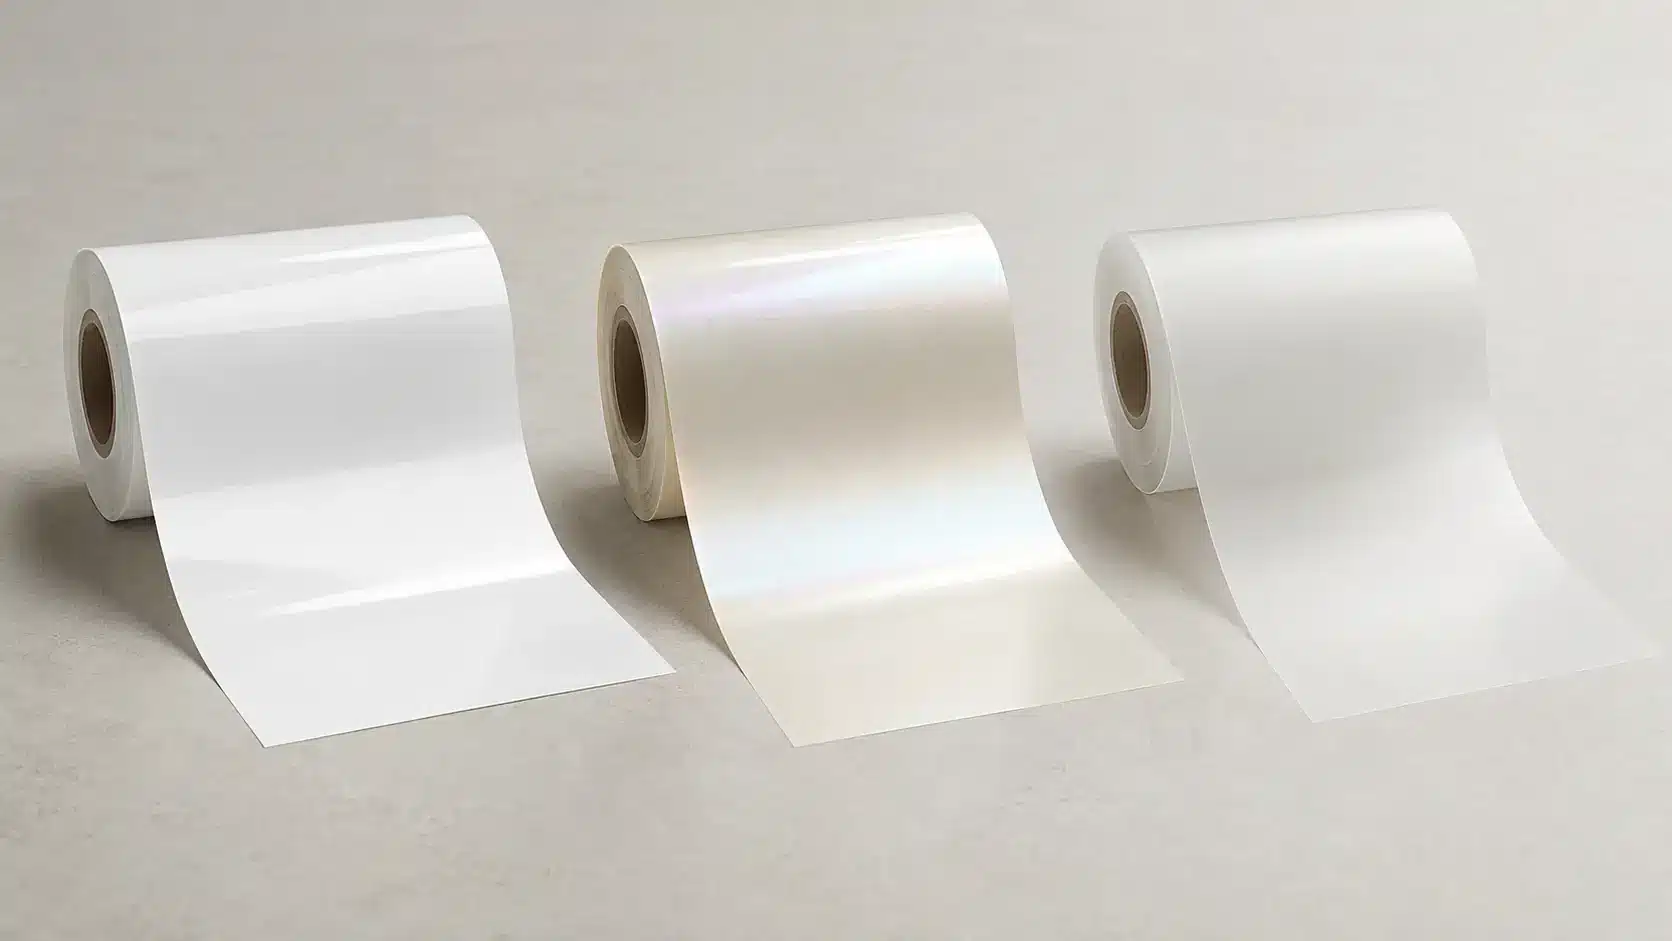
Le BOPP blanc est choisi lorsque l'emballage nécessite un fond d'impression lumineux, une visibilité réduite du produit ou une contribution au blocage de la lumière. Les qualités nacrées ajoutent un aspect perlé caractéristique. Ces noms décrivent principalement la construction optique ; ils ne définissent pas automatiquement la performance de barrière, de scellage ou de contact alimentaire.
Blanc massif versus film microcavité
Le BOPP blanc massif utilise un pigment ou d'autres choix de formulation pour créer un film blanc à densité relativement pleine. Le BOPP microcavité contient des vides microscopiques formés lors de l'orientation. La structure microcavitée peut augmenter l'opacité et réduire la densité apparente, offrant ainsi plus de surface par unité de masse à une épaisseur nominale donnée.
Cet avantage de rendement doit être évalué conjointement avec la rigidité, la compressibilité, le comportement dimensionnel, l'impression, le scellage et le laminage. L'épaisseur nominale seule est une mauvaise base de comparaison lorsque deux qualités ont des densités différentes. Les acheteurs doivent comparer la densité, le grammage ou le rendement, l'opacité, la méthode de mesure de l'épaisseur et le comportement mécanique requis.
Le film nacré est souvent microcavité, mais “ nacré ”, “blanc opaque” “ et ” cavité » ne doivent pas être traités comme des synonymes. Le fournisseur doit identifier la construction et la fonction principale du grade.
BOPP mat et tactile pour l’aspect de surface
Le BOPP mat réduit la brillance de surface et peut augmenter le voile pour créer un aspect plus doux, proche du papier ou haut de gamme. Un effet mat peut provenir d’une peau coextrudée, d’un revêtement ou d’un procédé de conversion. Le film à toucher doux ajoute une fonction tactile, absente de chaque grade mat.
Les avantages utiles incluent une réflexion réduite, un contraste visuel avec les zones brillantes et une sensation au toucher différenciée. Les compromis peuvent inclure une clarté de contact inférieure, une sensibilité aux frottements ou aux huiles, un comportement différent de l’encre et de l’adhésif, ainsi qu’un COF différent.
Précisez quel côté est mat, si ce côté doit être imprimable ou scellable, les méthodes souhaitées de brillance et de voile, les attentes en matière de frottement ou de rayures, et la compatibilité avec l’encre et le stratifié prévus. Une surface mate ne prouve pas une barrière améliorée, une résistance de scellage ou la résistance à la perforation.
BOPP anti-buée pour la visibilité des produits réfrigérés et frais
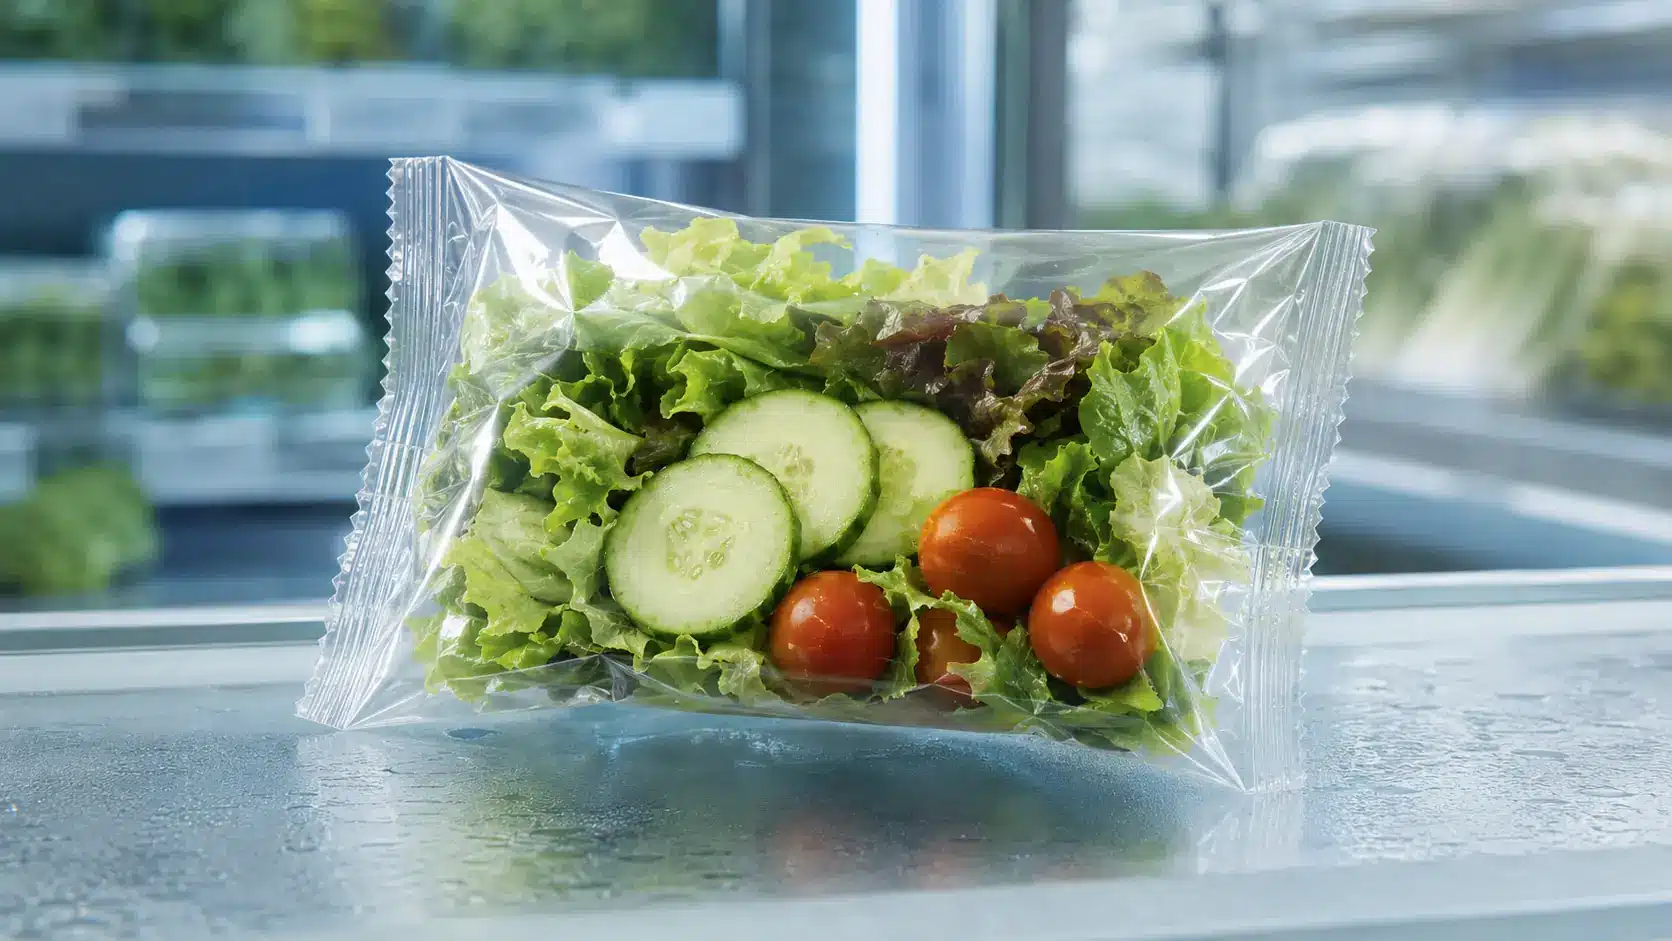
La buée se forme lorsque l’eau condensée se développe en nombreuses petites gouttelettes diffusant la lumière sur le film. Une surface anti-buée modifie la manière dont l’humidité mouille la surface afin que le condensat se répartisse plus uniformément et que la visibilité du produit soit mieux maintenue.
La fonction dépend du côté actif orienté vers l’intérieur humide de l’emballage. L’acheteur doit distinguer les conditions de buée à froid et à chaud, identifier le profil de température de l’aliment et de l’emballage, et confirmer la durée de l’effet requis. La contamination de surface, le temps de stockage et la migration des additifs peuvent affecter les performances.
Le BOPP anti-buée peut également nécessiter une thermoscellabilité, une perméabilité contrôlée, une ventilation ou une perforation, selon le produit. Le traitement anti-buée n’élimine pas l’humidité, ne crée pas de contrôle de l’oxygène ni n’établit de durée de conservation microbienne. Les produits frais et les emballages de produits réfrigérés nécessitent donc des essais au niveau de l’emballage dans le cycle de température prévu.
Grades de contrôle machine et de surfaces spécialisées
Certaines fonctions du BOPP servent principalement à une conversion stable et au fonctionnement des machines d’emballage. Elles peuvent être invisibles pour le consommateur mais décisives pour l’alimentation, le repérage, l’empilage, le scellage et le dégagement.
Fonctions de glissement, antistatique et antidérapant
Les packages de glissement ajustent le frottement de surface afin que la bande traverse les rouleaux, les épaules de formage et les mâchoires de scellage sans traînée excessive. Les surfaces antidérapantes utilisent un frottement plus élevé lorsque des paquets empilés ou des sacs lourds doivent résister au glissement. Les fonctions antistatiques réduisent l’accumulation électrostatique qui peut attirer la poussière, perturber la manipulation de la bande ou interférer avec le remplissage.
Ces propriétés sont spécifiques au côté et sensibles aux conditions. L’ASTM D1894 couvre les coefficients de frottement statique et cinétique lorsque le film glisse sur lui-même ou sur une autre surface dans des conditions d’essai spécifiées. Une seule cible de COF ne peut pas être transférée aveuglément entre machines, températures ou paires de surfaces.
L’acheteur doit spécifier quel côté entre en contact avec la machine ou un autre paquet, la paire de mesure requise, le conditionnement, la température, la vitesse de ligne et tout comportement à chaud. Les performances antistatiques nécessitent également une méthode et une plage d’humidité convenues.
Fonctions de dégagement pour scellage à froid et de suremballage
L’emballage à scellage à froid utilise un système de scellage sensible à la pression afin que le produit reçoive moins de chaleur. Dans un agencement typique de film de dégagement, une surface accepte l’impression ou la stratification tandis que la surface opposée se dégage proprement de l’adhésif de scellage à froid lors du déroulement de la bobine. La performance de dégagement doit être adaptée à l’adhésif exact, au poids de revêtement, au séchage et à la pression d’enroulement.
Les grades de suremballage sont conçus autour de l’aspect, du retrait contrôlé, du glissement à chaud, du dégagement des mâchoires et du comportement de scellage pour un enveloppement serré autour de cartons ou de produits individuels. “ Suremballage ” est une famille d’applications plutôt qu’une propriété unique. Le grade doit être adapté à l’équipement d’enveloppement, à l’exposition à la température et à la géométrie requise du paquet.
Comment choisir le bon grade fonctionnel
Commencez par le produit emballé et le système d’emballage complet, puis traduisez les besoins en fonctions mesurables du film.
- Définissez le risque du produit. Indiquez la sensibilité à l’humidité, à l’oxygène, aux arômes, à la lumière, aux graisses, à la chaleur et à la condensation, ainsi que la durée de conservation requise et les conditions de distribution.
- Définissez la construction de l’emballage. Identifiez.
- Attribuez chaque fonction requise. Séparez.
- Spécifiez les conditions d’essai. Incluez l’épaisseur, la direction, la température, l’humidité, le côté d’essai, les unités et la méthode applicable pour chaque valeur critique.
- Confirmez les détails de conversion. Indiquez le procédé d’impression, le système d’encre ou d’adhésif, le côté traité, la direction d’enroulement, la paire de COF, le type de machine et les conditions de ligne cibles.
- Vérifiez le champ réglementaire. Faites correspondre la résine exacte, les additifs, le revêtement, l’encre, l’adhésif et la structure finie au type d’aliment, au temps de contact, à la température et au marché cible.
- Validez l’emballage final. Effectuez des essais de conversion et d’emballage, puis testez la barrière, les scellages, l’aspect et l’intégrité de l’emballage après une distribution et un stockage réalistes.
| Besoin d’emballage | Point de départ fonctionnel | Preuves à demander | Risque de sélection courant |
|---|---|---|---|
| Affichage transparent | Brillant clair, traité si imprimé ou stratifié | Voile/transmittance, brillance, côté traité, limites de défauts visuels | Supposer que clair signifie imprimable ou scellable |
| Fermeture thermique directe | BOPP thermoscellable une face ou deux faces | Courbe de scellage, adhérence à chaud, conditions d’essai F88, identification du côté | Utiliser un point d’initiation en laboratoire comme point de consigne machine |
| Contrôle de l’oxygène, de l’humidité ou de la lumière | BOPP métallisé ou à barrière revêtue | OTR, WVTR, épaisseur, température, HR, côté d’essai, données après conversion | Traiter “ métallisé ” ou “ barrière ” comme une spécification numérique |
| Fond d’impression opaque | BOPP blanc solide, cavité ou nacré | Opacité, densité, grammage/rendement, rigidité, scellabilité | Comparer l’épaisseur nominale sans densité |
| Fini premium à faible brillance | BOPP mat ou à toucher doux | Brillance, voile, frottement/rayures, COF, compatibilité encre/adhésif | Supposer que tous les films mats ont un revêtement tactile |
| Visibilité des produits réfrigérés | BOPP anti-buée | Côté actif, méthode de buée à chaud/froid, durée, essai d’emballage | Attendre que l’anti-buée contrôle l’atmosphère de l’emballage |
Foire aux questions
Un seul film BOPP peut-il combiner plusieurs fonctions ?
Oui, un grade peut l’être.
Le BOPP standard est-il thermoscellable ?
Pas nécessairement. Un scellage fiable nécessite généralement une peau scellable ou un revêtement conçu pour le matériau opposé et le procédé prévu. Confirmez le côté scellable, la fenêtre de scellage, l’adhérence à chaud, seal strength et le comportement sur machine de production.
Le BOPP métallisé offre-t-il toujours une barrière élevée ?
Non. La métallisation peut améliorer la barrière à l'oxygène, à la vapeur d'eau et à la lumière, mais le résultat dépend du film de base, du dépôt métallique, des micropores, de l'adhérence et des dommages liés à la conversion. Approuvez le grade exact à l'aide des données OTR et WVTR dans des conditions pertinentes, puis vérifiez l'emballage converti.
Le BOPP est-il automatiquement conforme au contact alimentaire ?
Non. Le polypropylène peut être autorisé pour des usages définis en contact alimentaire, mais la conformité s'applique à une composition spécifique et à des conditions d'utilisation données. Aux États-Unis, le 21 CFR 177.1520 contient les conditions relatives aux polymères oléfiniques. Dans l'Union européenne, le règlement (UE) n° 10/2011 couvre les matériaux plastiques en contact avec les aliments, y compris les structures multicouches, imprimées et revêtues. Un emballage fini comprend également des additifs, des revêtements, des encres, des adhésifs et d'éventuelles voies de migration ou de transfert. Demandez la documentation actuelle pour le grade exact, la structure, le type d'aliment, le temps de contact, la température et le marché.
Conclusion : spécifier la fonction et vérifier le grade
Les types fonctionnels de BOPP sont mieux compris comme des blocs de construction, et non comme des catégories exclusives. Les fonctions de clarté, d'impression, de thermoscellabilité, de barrière, de métallisation, de blancheur, de cavitation, de matité, d'antibuée et de contrôle machine peuvent se chevaucher dans un même grade commercial.
Pour une sélection défendable, rédigez chaque fonction requise séparément, identifiez le côté actif, définissez la méthode d'essai et les conditions, et validez l'emballage converti sur l'équipement prévu. Le nom du film réduit la recherche ; la spécification du grade, les documents de conformité et les essais d'emballage établissent l'adéquation.
Ressources connexes de Bestypack
- Film BOPP transparent de haute qualité
- Film BOPP nacré
- Fabricant et fournisseur de film BOPP
- Guide du film BOPP : Applications, avantages, caractéristiques
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German