
BOPP est un film de polypropylène bi-orienté. Il est largement présélectionné pour emballages souples mixtes, les étiquettes, le suremballage et le ruban adhésif car des qualités appropriées peuvent combiner une présentation claire, une résistance utile à l'humidité, une rigidité, une faible masse par unité de surface et des surfaces polyvalentes. Ce sont des tendances de la famille des films, et non des spécifications d'achat. La résine exacte, la conception des couches, l'épaisseur, le traitement, le revêtement, la métallisation, la surface de scellage et les conditions de transformation déterminent si une qualité fonctionnera. Une décision d'achat judicieuse passe donc de l'application visée aux données comparables, aux échantillons, aux essais sur ligne et à la validation de l'emballage final.
Qu'est-ce que le film BOPP ?
Pour les connaissances sur les polymères, consultez le NIH PubChem aperçu du polypropylène avant de comparer les revendications relatives aux films finis.

Le BOPP est un polypropylene film étiré à la fois dans le sens machine (MD) et dans le sens travers (TD). Les producteurs peuvent utiliser une voie d'orientation séquentielle ou simultanée, et ils peuvent combiner différentes formulations de polypropylène et couches de surface fonctionnelles. Le résultat est une famille de films plutôt qu'une construction fixe.
Comment l'orientation biaxiale modifie le film de polypropylène
Dans un procédé courant, le polypropylène est fondu et extrudé en une feuille épaisse, refroidie, réchauffée jusqu'à une plage d'étirage contrôlée, étirée dans le sens machine (MD) et le sens travers (TD), thermofixée, traitée en surface si nécessaire, découpée et enroulée. L'orientation aligne les chaînes polymères dans les deux sens.
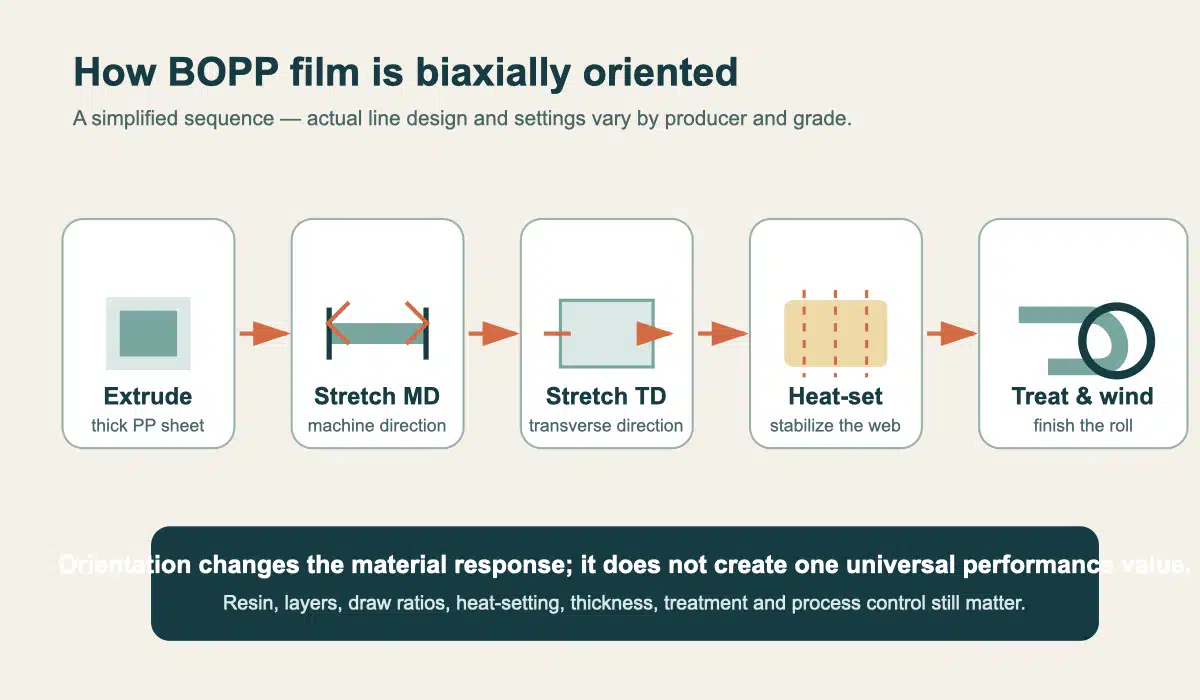
Le mot “ orienté ” n'établit pas une valeur de performance. Les rapports d'étirage, les choix de résine et d'additifs, la conception des couches, le thermofixage, l'épaisseur et le contrôle du processus affectent tous le film fini. Les données MD et TD doivent rester séparées car le traitement biaxial ne garantit pas un comportement identique dans les deux directions.
Ce que le nom BOPP ne spécifie pas
Le seul nom de famille ne dit pas à un acheteur si le film est :
- monocouche ou coextrudé ;
- traité sur une face, les deux faces ou aucune face ;
- thermoscellable, non scellable, pelable ou conçu pour un partenaire de scellage particulier ;
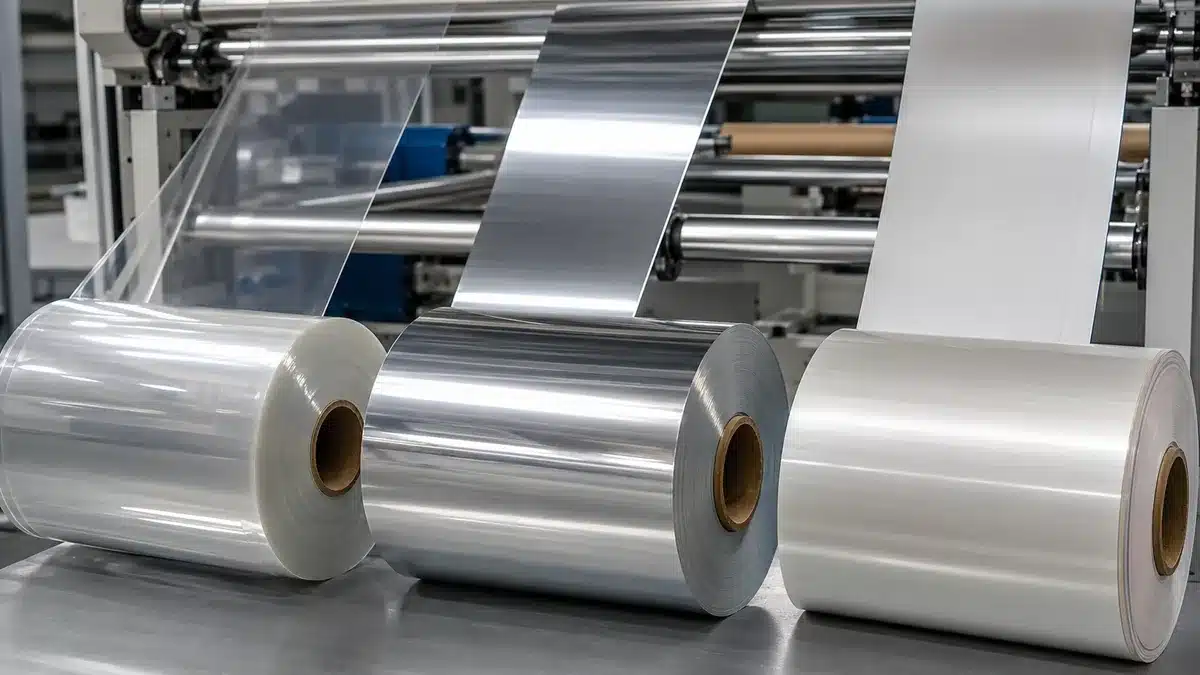
- transparent, blanc, alvéolé, mat, revêtu ou métallisé ;
- conçu pour les étiquettes, le ruban adhésif, l'impression, la stratification, le suremballage ou un processus d'emballage particulier ;
- conforme pour un aliment, un marché, un temps de contact ou une température spécifiques ;
- compatible avec un flux de recyclage défini après l'ajout d'encres, d'adhésifs, de revêtements, d'étiquettes et de fermetures.
Important : Traitez “ BOPP ” comme une famille de matériaux de départ. Approuvez la qualité exacte, la construction, le côté traité, l'épaisseur, les méthodes d'essai et la fonction d'emballage prévue.
Principales caractéristiques et avantages du film BOPP
Le BOPP est attrayant car l'orientation et la conception de la qualité peuvent créer un équilibre utile entre l'apparence, la rigidité, la protection contre l'humidité, l'aptitude à la transformation et le rendement. Chaque avantage nécessite une limitation et un champ de vérification correspondants.
Clarté, brillance et aspect imprimable
Les qualités d'emballage transparentes peuvent offrir une transparence et une brillance élevées, favorisant la visibilité du produit et des graphiques éclatants. Les variantes mates, blanches, nacrées et alvéolées modifient délibérément cet aspect. L'acheteur doit donc spécifier les attentes en matière de trouble, de brillance, de couleur, d'opacité et de défauts de surface avec la méthode d'essai, le côté de l'échantillon, l'épaisseur et la règle d'acceptation.
L'impression et la stratification dépendent généralement d'une surface traitée ou revêtue. Le traitement par corona peut augmenter l'énergie de surface, mais le traitement peut se dégrader pendant le stockage et peut être affecté par les additifs, la contamination, l'humidité et la manipulation. Une lecture dynes est utile pour le criblage ; elle ne prouve pas en soi l'adhérence de l'encre, le lien adhésif, la résistance à l'abrasion ou les performances après vieillissement.
Rigidité, rendement et comportement dimensionnel
L'orientation biaxiale confère généralement au BOPP une rigidité et des performances en traction utiles pour sa masse. Parce que le polypropylène a une densité relativement faible, un acheteur peut obtenir plus de surface par unité de masse à la même épaisseur nominale qu'avec un film polymère plus dense. Cela peut améliorer le rendement matière, mais le coût doit toujours être comparé par surface utilisable et emballage fini – pas seulement par kilogramme.
La rigidité peut faciliter la manipulation du web, le déroulement des étiquettes, l'apparence de suremballage et un emballage net. Elle ne remplace pas la résistance à la perforation, aux chocs, à la déchirure ou à la fissuration par flexion. La norme ASTM D882-26 rend également les résultats de traction dépendants de la préparation des éprouvettes, des dimensions, des mors, de la mesure de l'allongement et des conditions d'essai. Les comparaisons entre fournisseurs doivent maintenir une cohérence en termes d'épaisseur, de direction MD/TD, de méthode, de conditionnement et de type de valeur.
Résistance à l'humidité et options de barrière
De nombreuses qualités d'emballage BOPP standard offrent une résistance utile à la transmission de la vapeur d'eau, ce qui est l'une des raisons pour lesquelles elles sont envisagées pour les snacks secs, la confiserie, les produits de boulangerie et le suremballage. Cela ne signifie pas que chaque qualité BOPP a le même WVTR ou qu'une seule couche atteindra l'objectif de durée de conservation du produit.
Le BOPP non traité n'est pas automatiquement une barrière efficace contre l'oxygène, les arômes ou la lumière. Des revêtements, une métallisation et des partenaires de stratification peuvent être ajoutés lorsque ces fonctions sont importantes. Rapporter le taux de transmission d'oxygène (OTR) et le taux de transmission de vapeur d'eau (WVTR) avec le grade ou la structure exacte, l'épaisseur, la température, l'humidité relative, le côté testé, les unités, le conditionnement et la méthode. La norme ASTM D3985-24 traite l'OTR comme un déterminant de la protection de l'emballage, et non comme un résultat de durée de conservation. La norme ASTM F1249-25 exige également des conditions convenues pour une interprétation significative du WVTR.
Polyvalence de la surface, du scellage et de l'apparence
Les familles commerciales de BOPP peuvent être conçues avec des surfaces traitées, des peaux thermoscellables, des revêtements barrières, une métallisation, des finitions mates, une alvéolation, une opacité, un comportement antibuée, un retrait contrôlé, des propriétés de libération ou des performances spécifiques aux étiquettes. Cette polyvalence peut permettre à un transformateur de sélectionner une qualité plus proche du rôle requis au lieu de forcer un film standard à remplir toutes les fonctions.
Le compromis est que deux films décrits simplement comme BOPP peuvent ne pas être interchangeables. Un package de glissement peut modifier le COF et la migration des additifs ; une peau scellable peut modifier la réponse en température ; un revêtement peut altérer l'évaluation de la barrière, de l'adhérence et du recyclage ; l'alvéolation peut modifier la densité, l'opacité, la rigidité et la compressibilité. La couche fonctionnelle et la définition de l'essai doivent faire partie de la spécification.
Types courants de films BOPP et qualités fonctionnelles
Il n'existe pas de taxonomie unique universelle des qualités de BOPP. Les fournisseurs regroupent les produits par construction, surface, apparence, rôle de transformation ou utilisation finale. Les familles suivantes sont utiles pour la demande de renseignements et la planification des échantillons, mais la définition de chaque fournisseur doit être vérifiée.
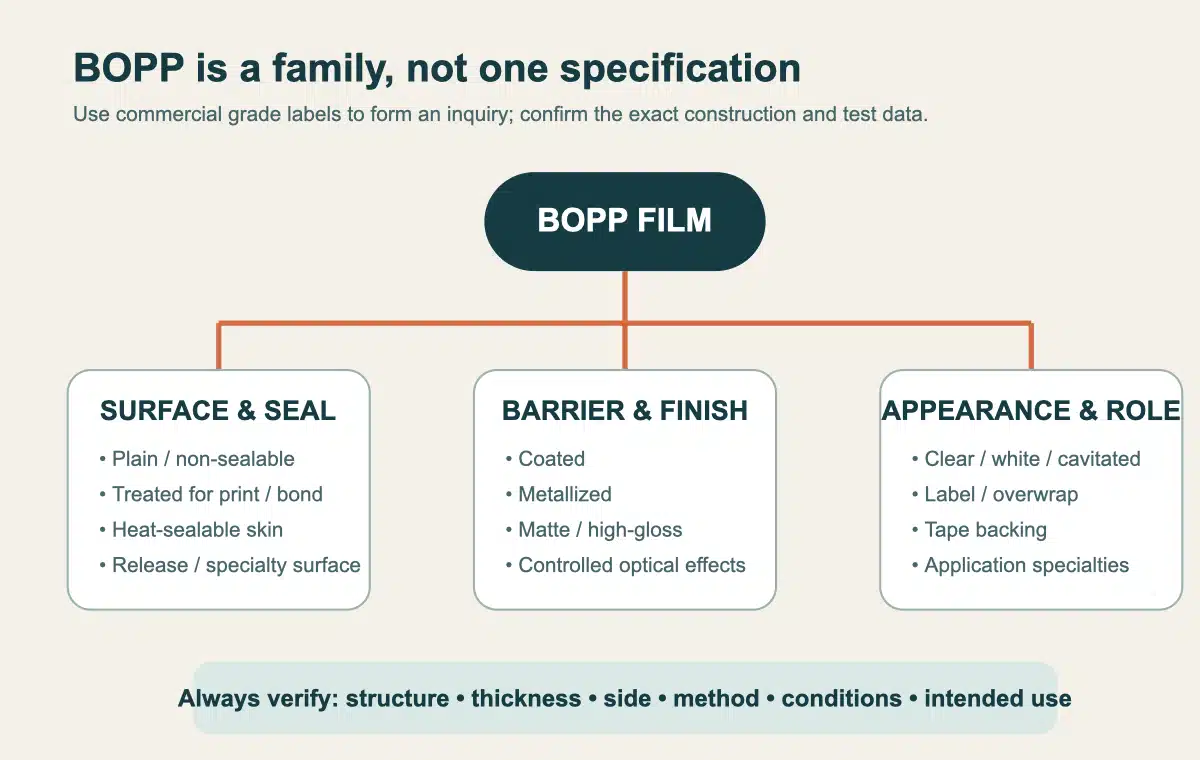
BOPP standard, traité et thermoscellable
- Le BOPP standard ou non scellable est souvent utilisé là où la bande fournit l'impression, la rigidité, la libération, le support de ruban adhésif, le support d'étiquette ou un rôle structurel et où le scellage n'est pas nécessaire ou est assuré par une autre couche.
- BOPP traité en surface est préparé pour l'impression, le revêtement ou la stratification sur une face déclarée. L'acheteur doit spécifier le côté de traitement, le traitement minimum à la transformation, l'âge du film, le stockage et le système d'encre ou d'adhésif réel.
- BOPP thermoscellable utilise une peau ou un revêtement conçu. L'approbation nécessite une courbe de scellage ou une fenêtre de fonctionnement pour le côté de scellage exact, le partenaire, la température, la pression, le temps de maintien, la vitesse de ligne, la condition de contamination, le tack à chaud, le scellage refroidi seal strength, et le mode de défaillance.
BOPP revêtu et métallisé
Les revêtements peuvent être utilisés pour modifier le comportement de scellage, de barrière, d'impression, de libération ou de surface. Le BOPP métallisé ajoute une couche d'aluminium qui peut améliorer la barrière mesurée contre les gaz, la vapeur et la lumière lorsque la couverture métallique et l'adhérence sont appropriées. Aucune de ces descriptions ne prouve un résultat universel.
Pour le film revêtu, enregistrez la chimie du revêtement, le côté revêtu, le grammage ou le contrôle défini par le fournisseur, le durcissement, les exigences résiduelles le cas échéant, et la compatibilité avec les encres, les adhésifs et le scellage. Pour film métallisé, incluez la densité optique ou une autre mesure de contrôle du métal convenue, les piqûres, l'adhérence du métal, le traitement, la méthode de barrière et les performances après flexage, impression, stratification, refendage et fabrication de l'emballage.
Qualités blanches, alvéolées, mates, pour étiquettes et spéciales
Les films blancs ou pigmentés offrent une opacité et un fond d'impression. Les films alvéolés utilisent une structure cellulaire interne pour modifier la densité, l'opacité, le rendement, la rigidité et le toucher. Les qualités mates réduisent la brillance de surface. Les qualités pour étiquettes peuvent être conçues pour les exigences de transformation en enveloppement, auto-adhésif ou surmoulage. D'autres familles spéciales peuvent inclure des qualités antibuée, perforées, à glissement élevé, à faible statique, de libération, à retrait contrôlé ou de suremballage pour tabac.
Ces noms décrivent les fonctions prévues, et non une compatibilité automatique. Confirmez l'épaisseur, la densité ou le rendement, l'opacité, la brillance, le COF, la statique, le côté d'impression, le comportement de scellage, les performances de découpe ou de dosage, et toute preuve spécifique à l'application avant de remplacer une qualité par une autre.
Principales applications du film BOPP
Le BOPP est présent dans l'emballage et la transformation car les fournisseurs peuvent faire varier les fonctions de surface, d'apparence, de scellage et de barrière. Les noms d'application ne sont qu'un premier filtre ; la fonction de l'emballage et les risques de défaillance déterminent la qualité.
| Domaine d'application | Rôle typique du BOPP | Pourquoi il peut être présélectionné | Ce qui contrôle toujours l'approbation |
|---|---|---|---|
| Emballages pour snacks secs, confiserie et produits de boulangerie | Monofilm, film imprimé, film métallisé ou couche de laminage | Résistance à l'humidité, aspect visuel, rigidité, rendement, options de scellage ou de barrière disponibles | Sensibilité du produit, OTR/WVTR, barrière à la lumière, scellages, aptitude à la machinerie, étude de durée de conservation |
| Étiquettes | Support d’impression ou film pour étiquette imprimable | Transparence ou opacité, rigidité, choix brillant/mat, comportement dimensionnel | Impression, Adhérence de l’encre, Découpe, distribution, adaptation au contenant, comportement au rétrécissement ou à la compression |
| Suremballage | Film d’enveloppement transparent ou spécialisé | Présentation, rigidité, protection contre l’humidité, glissement ou rétrécissement contrôlé | Pliage, électricité statique, scellage, déchirure, vitesse machine, géométrie de l’emballage |
| Ruban adhésif | Support film | Comportement en traction, épaisseur constante, options de surface | Ancrage de l’adhésif, déroulement, allongement, déchirure, vieillissement |
| Stratifiés et structures revêtues | Film d’impression extérieur, film porteur de barrière ou couche structurelle | Surface d’impression, apport d’humidité, options de métallisation/revêtement | Encre, adhésif, polymérisation, liaison, barrière après transformation, partenaire de scellage, gondolage |
| Usages techniques et de papeterie | Substrat de libération, graphique, protecteur ou de transformation | Propriétés de surface et dimensionnelles adaptées selon le grade | Tests précis de revêtement, température, contrainte, vieillissement et utilisation finale |
Emballages souples pour produits alimentaires et biens de consommation
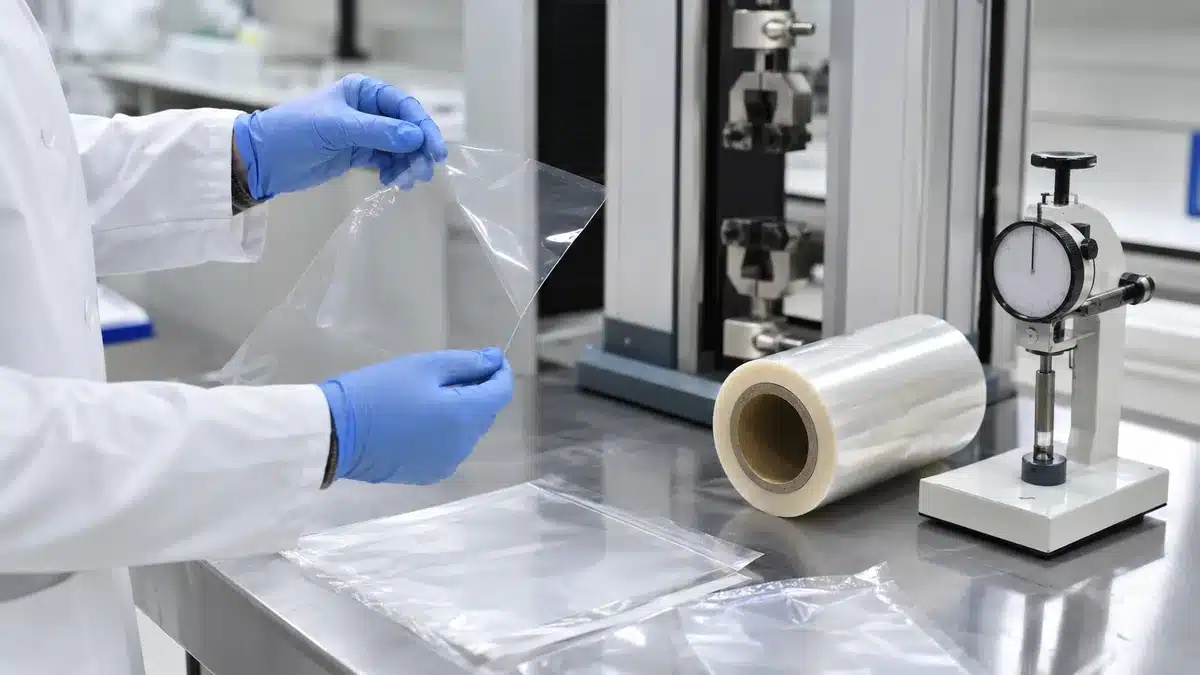
Le BOPP est souvent présélectionné pour les aliments secs, confiseries, biscuits, produits de boulangerie, nouilles, emballages d’hygiène personnelle et biens similaires où la présentation, le contrôle de l’humidité, la vitesse de ligne et le coût par surface importent. Il peut être utilisé comme monofilm imprimé simple, film coextrudé scellable, film barrière métallisé ou couche extérieure laminée sur un scellant.
L'emballage doit toujours être conçu autour du produit. La sensibilité aux graisses et aux arômes, la demande en oxygène, l'activité de l'eau, la sensibilité à la lumière, les arêtes vives, la température de remplissage, la contamination, la distribution des joints, les abus de manipulation et l'objectif de durée de conservation peuvent modifier la structure. Les preuves de contact alimentaire doivent correspondre à l'utilisation réelle.
Étiquettes, suremballage et ruban adhésif
Les applications d’étiquettes peuvent utiliser des supports BOPP transparents, blancs, cavités, mats ou spécialisés. Les vérifications critiques peuvent inclure l’adhérence de l’impression et du revêtement, l’opacité, la découpe, la distribution, le comportement sur bouteille ou contenant, la compatibilité de l’adhésif et les changements dimensionnels. Les applications de suremballage dépendent en outre du pliage, du glissement, de l’électricité statique, du scellage, de l’amorce de déchirure, du contrôle du rétrécissement et de la géométrie machine.
Pour le ruban adhésif, le BOPP peut servir de support, mais le film et l’adhésif doivent être qualifiés en tant que système. La résistance à la traction ne remplace pas l’allongement, la déchirure, l’ancrage de l’adhésif, le pelage, le tack, le pouvoir de maintien, le déroulement, le vieillissement et les tests de température.
Laminage, structures revêtues et usages techniques
Dans un laminé, le BOPP peut porter une impression inversée, une métallisation, un revêtement ou une rigidité structurelle, tandis qu’une autre couche assure le scellage, la ténacité ou une barrière supplémentaire. La conception doit attribuer un ou plusieurs rôles au film.
Les usages techniques peuvent inclure des applications de libération et graphiques, la papeterie, les films décoratifs, les constructions protectrices et les substrats pour revêtement ultérieur. Ces rôles peuvent imposer des exigences très différentes en matière de chaleur, propreté de surface, comportement électrique, changement dimensionnel, enroulement et vieillissement ; un grade d’emballage ne doit donc pas être présumé adapté sans preuve spécifique à l’application.
Limites et modes de défaillance à vérifier
Les erreurs les plus courantes avec le BOPP commencent par une tendance générale correcte traitée comme une spécification complète :
- Une résistance utile à l’humidité devient une “ haute barrière ”.” Le résultat peut être une oxydation inattendue, une perte d’arôme ou un échec de durée de conservation lorsque l’oxygène, la lumière, les scellages, la flexion ou les fuites d’emballage contrôlent le produit. Définissez séparément les besoins en OTR, WVTR, lumière, arôme et intégrité de l’emballage.
- Une surface traitée devient “ prête à imprimer pour toujours ”.” La dégradation du traitement, la migration des additifs, la contamination, l’âge du film, le stockage et l’encre ou l’adhésif choisis peuvent entraîner un mauvais mouillage ou une mauvaise liaison. Vérifiez le traitement lors de la transformation et effectuez des tests d’adhérence après polymérisation et vieillissement.
- Un grade scellable devient “ facile à sceller ”.” Une fenêtre de scellage étroite, un faible tack à chaud, une contamination, une erreur de température des mâchoires ou un partenaire de scellage incompatible peuvent provoquer des fuites ou ralentir la ligne. Cartographiez la fenêtre opérationnelle, pas une seule température favorable.
- La rigidité devient la ténacité. Le BOPP peut être une mauvaise réponse lorsque les arêtes vives, la perforation, la fissuration par flexion, les abus à froid ou un allongement élevé dominent. Utilisez la méthode spécifique aux défaillances et comparez des structures alternatives si nécessaire.
- Un aspect transparent devient un traitement stable à haute température. La chaleur peut provoquer un rétrécissement, une distorsion, une perte de repérage, un gondolage ou des problèmes de scellage. Mesurez le film et le laminé réels sous tension et exposition thermique représentatives.
- Un emballage riche en PP devient “ recyclable partout ”.” Les revêtements, la métallisation, les encres, les adhésifs, les étiquettes, les fermetures, les résidus, la collecte, le tri et le retraitement affectent tous le résultat. Appliquez un protocole local actuel de conception pour le recyclage à l’emballage complet.
Avertissement : N’utilisez pas une seule lecture favorable de traction, barrière, scellage ou surface pour approuver des modes de défaillance non liés. Les tests sur film, laminé, scellage et emballage fini répondent à des questions différentes.
Comment choisir un film BOPP pour une application
Utilisez une séquence qui commence par la défaillance de l’emballage plutôt que par un nom de film familier :
- Définissez le produit et le processus. Enregistrez la composition du produit, sa sensibilité, le format d’emballage, la température de remplissage, le stockage, la distribution, la méthode d’ouverture, l’objectif de durée de conservation et le marché cible.
- Attribuez le rôle du film. Décidez si le BOPP doit fournir l’impression, la rigidité, la résistance à l’humidité, la barrière à la lumière ou aux gaz via une couche fonctionnelle, le scellage, la performance d’étiquette, le suremballage ou le support de ruban.
- Définissez des exigences mesurables. Choisissez les champs pertinents pour l’épaisseur, le rendement, le trouble, le brillant, l’opacité, la traction, l’allongement, la déchirure, la perforation, le rétrécissement, le COF, l’électricité statique, le traitement, l’adhérence, l’OTR, le WVTR, le comportement de scellage et l’enroulement.
- Identifiez la construction de grade requise. Spécifiez transparent ou opaque, cavité ou massif, côté traité, côté scellage, revêtement, métallisation, finition de surface, package de glissement et structure de couche.
- Normalisez les données du fournisseur. Comparez les mêmes méthodes, directions, conditionnements, épaisseurs, unités, types de valeurs et règles d’acceptation.
- Validez la transformation et l’utilisation finale. Testez des rouleaux représentatifs via l’impression, le revêtement, le laminage, la polymérisation, le refendage, la fabrication de sacs ou d’étiquettes, le remplissage, le scellage, le vieillissement, la distribution et l’étude de durée de conservation, selon le cas.
| Exigence dominante | Direction d'investigation du BOPP | Vérification critique |
|---|---|---|
| Présentation claire en rayon | Qualité d'emballage claire, traitée ou scellable | Trouble, brillance, défauts, impression, scellage, rayure, essai en ligne |
| Produit sec sensible à l'humidité | Qualité nue, couchée ou métallisée selon l'objectif de barrière totale | Conditions WVTR, besoins OTR/lumière, scellages, étude de durée de conservation |
| Étiquette opaque ou à faible densité | Qualité d'étiquette blanche ou cavitée | Densité/rendement, opacité, impression, découpe, distribution, comportement sur contenant |
| Suremballage à grande vitesse | Qualité de suremballage avec glissement, statique, scellage et retrait appropriés | Vitesse machine, pliage, scellage, statique, déchirure, géométrie de l'emballage |
| Support de ruban adhésif | Qualité BOPP orientée pour ruban adhésif | Résistance à la traction et allongement MD/TD, ancrage adhésif, déroulage, vieillissement |
| Haute résistance à la perforation ou à la chaleur | Le BOPP peut nécessiter un renforcement, une construction spéciale ou une autre famille de films | Tests de perforation/flexion/thermiques sur la structure complète |
Que mettre dans une spécification de film BOPP
Une spécification utile rend les devis comparables et sépare les données typiques des limites garanties.
| Groupe de spécification | Champs à définir | Preuves à demander |
|---|---|---|
| Identité et construction | Qualité fournisseur, famille de résine, structure des couches, clair/blanc/cavité, couchage ou métallisation, côtés traités et scellables | Fiche technique actuelle, déclaration de construction, échantillon approuvé |
| Dimensions et rouleau | Épaisseur nominale, tolérance, largeur, longueur ou masse, mandrin, diamètre extérieur, sens d'enroulement, jonctions, construction du rouleau | Méthode de mesure, plan de rouleau, spécification d'emballage |
| Optique et aspect | Trouble, brillance, opacité, couleur, gels, rayures, plis, aspect métallique | Méthode, côté échantillon, limites, standard visuel |
| Mécanique et thermique | Résistance à la traction et allongement MD/TD, déchirure, perforation ou impact si pertinent, retrait ou changement dimensionnel | Méthodes d'essai, conditionnement, température, directions, unités, type de valeur |
| Surface et aptitude à la machinerie | Côté traitement et minimum en conversion, COF, statique, glissement, antiblocage, système d'impression ou adhésif | Méthode, âge du film, stockage, essai encre/adhésif, enregistrements de ligne |
| Barrière | OTR, WVTR, besoin en lumière ou arôme ; détails couchés/métallisés | Conditions exactes, épaisseur, côté test, unités, résultats de structure convertie |
Ne pas comparer une valeur typique d'un fournisseur avec une limite garantie d'un autre. Enregistrer si chaque valeur est typique, minimale, maximale, cible ou plage d'acceptation, et qui possède le test.
Comment valider un film BOPP avant production
L'approbation doit réduire l'incertitude par étapes :
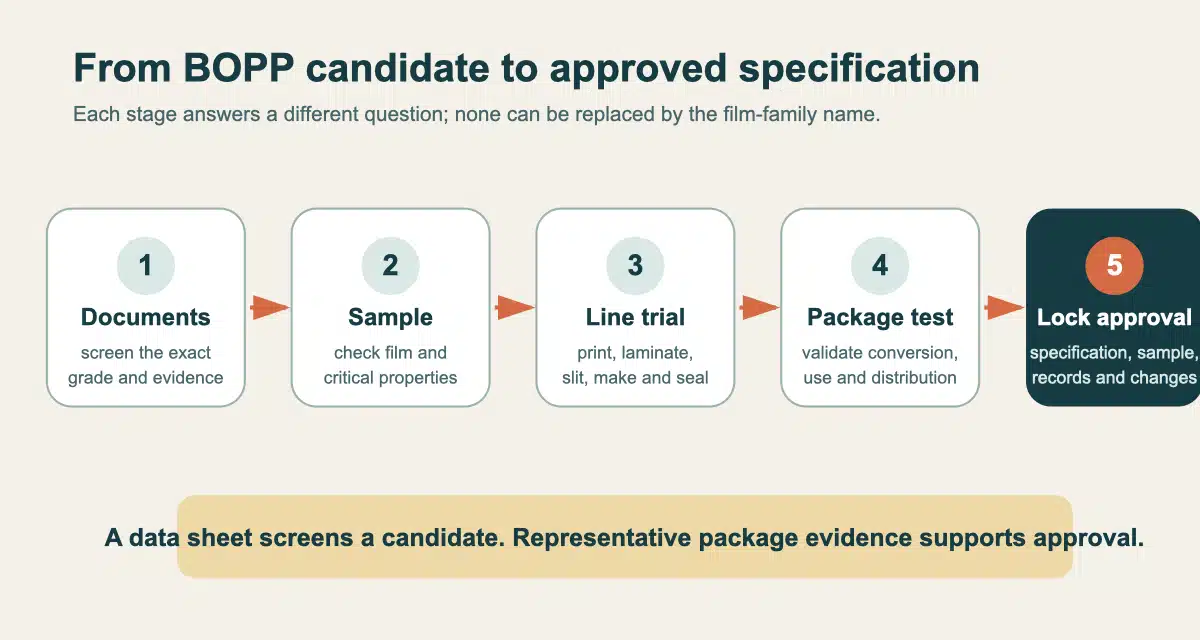
- Examiner les documents. Confirmer l'identité de la qualité, la structure, les côtés traitement et scellage, les méthodes, conditions, statut typique/garanti, portée réglementaire et dates de preuve.
- Inspecter un échantillon représentatif. Vérifier l'épaisseur, l'aspect, les défauts, le traitement, le COF, le blocage, le curling, l'enroulement et les propriétés liées aux principaux risques de défaillance de l'emballage.
- Réaliser des essais de conversion. Utiliser les encres, couchages, adhésifs, polymérisation, tensions de bande, vitesses, températures, refendage, équipement d'étiquetage ou de fabrication de sachets, et intervalles de stockage prévus.
- Cartographier la fenêtre de fonctionnement. Pour le scellage ou d'autres processus sensibles, tester une gamme de conditions et enregistrer les modes de défaillance, pas seulement le meilleur résultat.
- Tester l'emballage converti. Mesurer la barrière, liaison, scellage, fuite, chute, perforation, flexibilité, vieillissement, distribution, ouverture et durée de conservation après conversion et manipulation représentatives.
- Verrouiller la base approuvée. Conserver la spécification signée, l'échantillon approuvé, l'ensemble des rapports de test, la révision de l'artwork et de la structure, les champs de certificat, l'identification du rouleau, les écarts et les exigences de contrôle des modifications du fournisseur.
Important : Une fiche technique qualifie un candidat pour évaluation. Elle ne prouve pas que l'impression, la stratification, le scellage, le remplissage, la distribution, la durée de conservation, le contact alimentaire ou les objectifs de recyclage ont été atteints par l'emballage final.
Foire aux questions
Le film BOPP est-il thermoscellable ?
Cela dépend de la qualité et de la surface. De nombreux films BOPP utilisent une peau ou un couchage thermoscellable, tandis que les qualités non scellables nues reposent sur une autre couche ou sont utilisées là où aucun scellage n'est requis. Vérifier le côté scellage, le partenaire, la température, la pression, le temps de maintien, la vitesse de ligne, l'adhérence à chaud, la résistance à froid, la tolérance à la contamination et le mode de défaillance.
Le film BOPP est-il un film à haute barrière ?
Pas en tant qu'affirmation inconditionnelle. De nombreuses qualités BOPP offrent une résistance utile à l'humidité, mais les performances en oxygène, arôme, lumière et vapeur d'eau varient selon la qualité, l'épaisseur, le couchage, la métallisation, les conditions de test, la conversion et la flexion. Définir chaque objectif de barrière séparément et tester le film ou le stratifié exact.
Le film BOPP peut-il être utilisé pour l'emballage alimentaire ?
Oui, des grades appropriés sont largement utilisés dans l'emballage alimentaire, mais l'étiquette d'application ne prouve pas la conformité. Examiner le film exact, les additifs, les revêtements, les encres, les adhésifs et la structure finale par rapport au marché cible, au type d'aliment, au temps de contact et à la température. Le cadre des types d'aliments et des conditions d'utilisation de la FDA américaine illustre pourquoi l'utilisation prévue fait partie des preuves.
Le film BOPP est-il recyclable ?
Cela dépend de l'emballage complet et du système local. Un film PP non traité et un emballage imprimé, métallisé, revêtu, stratifié, étiqueté ou contaminé peuvent recevoir des évaluations différentes. Utiliser la directive actuelle applicable de conception pour le recyclage — telle que la directive RecyClass pertinente dans son champ d'application — et confirmer les conditions réelles de collecte, de tri, de retraitement et de marché final avant de formuler une affirmation.
Précisez le grade, pas seulement le BOPP
Le BOPP peut constituer une plateforme efficace pour les emballages transparents ou opaques, les étiquettes, le suremballage, les rubans adhésifs et les stratifiés fonctionnels. Sa valeur provient du choix d’une construction adaptée à la fonction assignée au film et de la démonstration de cette adéquation dans des conditions représentatives.
Avant approbation, verrouillez :
- le grade exact, la structure des couches, l’épaisseur, le traitement, le revêtement, la métallisation, le côté de scellage et les détails d’enroulement ;
- les méthodes comparables MD/TD, optiques, de surface, de frottement, thermiques, barrière et de scellage avec leurs conditions et limites ;
- les essais représentatifs d’impression, de stratification, d’enduction, de refendage, d’étiquetage, de fabrication de sacs, de remplissage, de scellage, de vieillissement et de distribution ;
- les preuves de conformité au contact alimentaire ou autres, spécifiques au marché, le cas échéant ;
- le support complet du conditionnement pour toute déclaration relative au recyclage ou à la durabilité ;
- un échantillon approuvé, un cahier des charges, les champs du certificat, les écarts, la traçabilité et un accord de contrôle des modifications.
Ces preuves transforment un guide général sur les films BOPP en une décision d’achat et d’emballage défendable.
Ressources connexes de Bestypack
- BOPP vs CPP : Guide des différences
- Film BOPP thermoscellable
- Film BOPP transparent de haute qualité
- Fabricant de film BOPP pour suremballage
- Film d'emballage BOPP : Types aux fonctions différentes
- BOPP
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German