
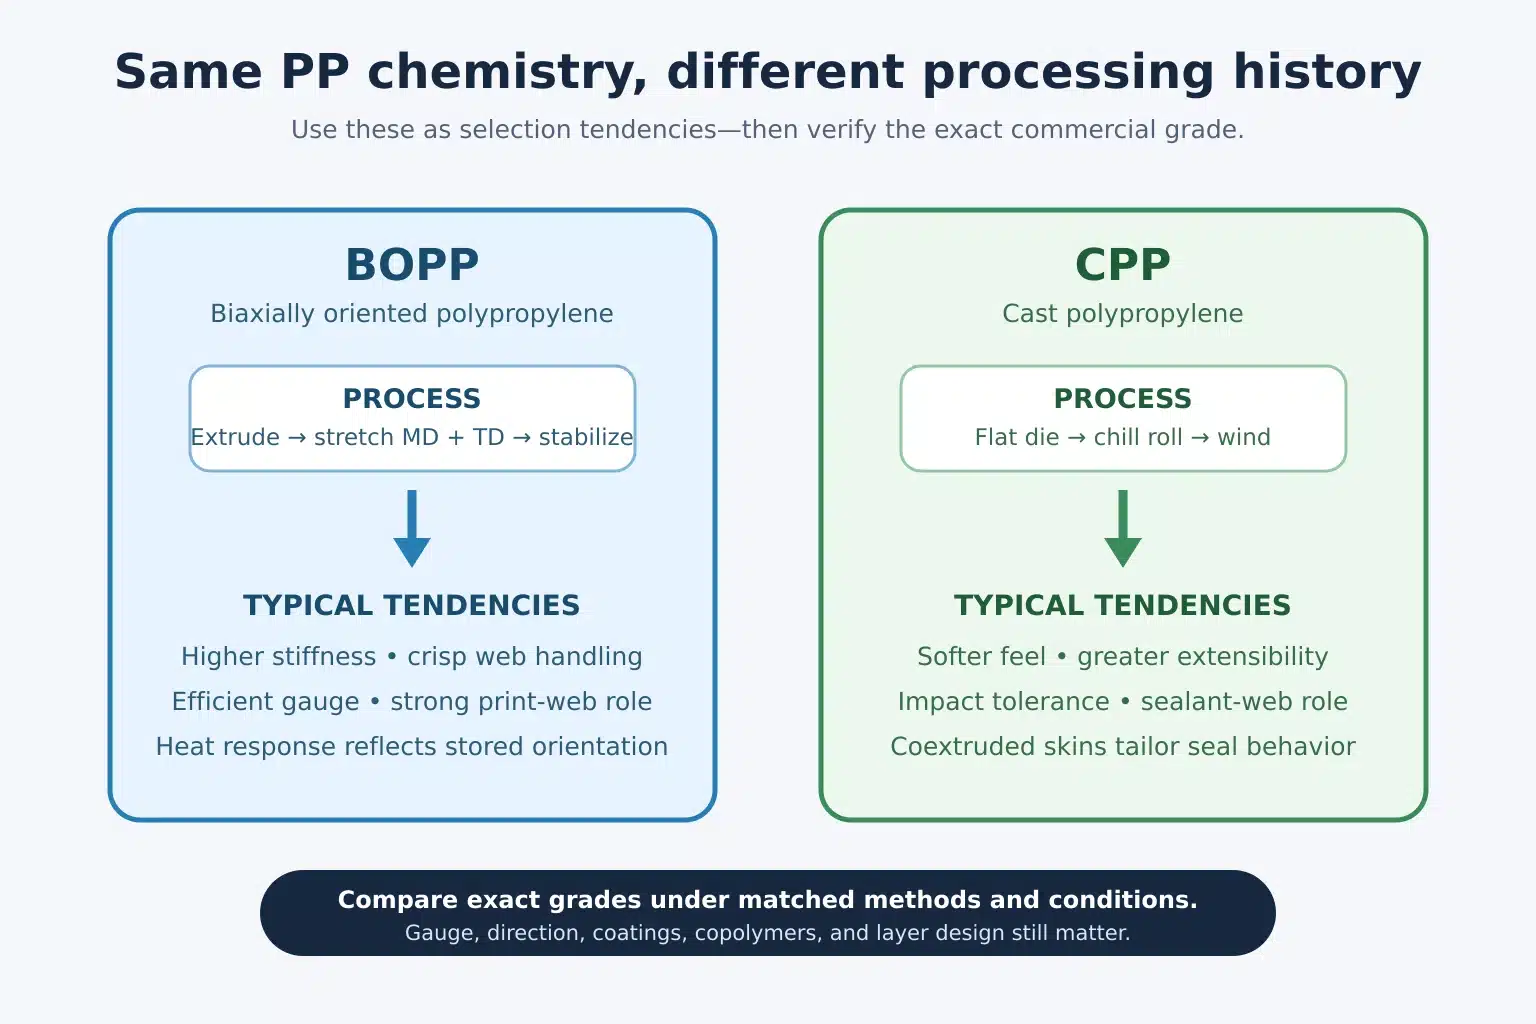
BOPP Le CPP et le BOPP sont tous deux polypropylene films, but they are not interchangeable. BOPP is stretched in the machine and transverse directions, while CPP is formed by cast extrusion and is generally not biaxially oriented. That processing difference changes stiffness, extensibility, heat response, sealing behavior, impact performance, web handling, and the roles the films usually perform in a package.
In practical terms, BOPP is often selected for a crisp, stiff, printable outer web, label, tape, or overwrap. CPP is often selected for a softer, tougher sealant web or a bag that needs reliable heat seals. These are starting tendencies, not specifications. Coextruded skins, copolymers, additives, coatings, metallization, gauge, and process conditions can make two grades with the same acronym behave very differently.
What Do BOPP and CPP Mean?
Pour les connaissances sur les polymères, consultez le NIH PubChem aperçu du polypropylène avant de comparer les revendications relatives aux films finis.

BOPP means biaxially oriented polypropylene. A polypropylene sheet is heated and stretched in both the machine direction (MD) and transverse direction (TD), then heat-set or otherwise stabilized. Orientation aligns polymer chains within the film plane and creates the stiff, strong, thin web commonly associated with packaging, labels, and adhesive tape.
CPP means cast polypropylene. Molten polypropylene is extruded through a flat die onto a chilled roll, which cools and forms the web. Commercial CPP is commonly coextruded so that its core and surfaces can perform different jobs. A seal layer may use a copolymer or other formulation chosen for lower seal initiation temperature, while the core supplies strength and heat resistance.
Neither name is a complete purchase specification. BOPP may be plain, coated, cavitated, metallized, or heat-sealable. CPP may be general-purpose, low-temperature-sealing, high-impact, metallizable, deep-freeze, easy-peel, or retort grade.
The films share a polymer but not a manufacturing history
The most importante correction to many comparisons is simple: BOPP and CPP are not different base polymers in the way that polypropylene and polyester are. Both begin with polypropylene chemistry. Their different thermal and mechanical histories reorganize that chemistry.
This distinction prevents two errors: treating a property caused by orientation as inferior polymer chemistry, and generalizing a specialty skin to every film in the family. Resin, layer design, orientation, heat setting, gauge, treatment, and conditioning remain part of the evidence.
How Does Manufacturing Change Their Properties?
Biaxial stretching gives BOPP a strongly oriented structure. It normally increases in-plane modulus and tensile performance, improves dimensional control at ordinary converting temperatures, and enables a stiff web at relatively low thickness. Orientation can also improve clarity and barrier by changing morphology, although the final result still depends on grade and process design.
CPP leaves the cast line without the same biaxial stretching step. It therefore retains greater extensibility and a softer feel than a typical BOPP at comparable application conditions. Cast-film production also supports multilayer structures in which the surface composition is tailored for sealing, slip, treatment, anti-fog behavior, or other functions.
| Manufacturing question | Typical BOPP answer | Typical CPP answer | What the buyer should verify |
|---|---|---|---|
| Film-forming route | Extrusion followed by MD and TD stretching | Flat-die cast extrusion onto a chill roll | Actual orientation and layer structure |
| Mechanical character | Higher stiffness and lower extensibility tendency | Softer, more extensible tendency | MD/TD tensile data at matched gauge |
| Surface design | Plain, coated, or coextruded functional skin | Often coextruded with dedicated seal surface | Treated side, seal side, and winding direction |
| Thermal response | Orientation may shrink or distort when overstressed | No biaxial orientation to release, but grade still matters | Dimensional change at the real time and temperature |
Orientation is the main source of the performance split
Orientation is not a decorative label It is stored processing history When BOPP later encounters heat some residual orientation stress may relax causing shrinkage or dimensional movement The amount depends.
The useful comparison is not “oriented equals good, cast equals bad.” Orientation favors stiffness and efficient gauge; cast processing favors extensibility, impact tolerance, and engineered sealing surfaces. The package determines the useful balance.
How Do Stiffness, Strength, Tear, and Impact Compare?
Typical BOPP feels crisp and resists stretching during printing or converting. That stiffness helps registration, web control, label dispensing, and a premium package feel. Typical CPP is softer and more compliant. It can better tolerate flexing, low-temperature handling, and impact in applications where a rigid web would be vulnerable.
However, “stronger” is not a technically useful verdict. Tensile modulus describes resistance to elastic extension. Résistance à la traction describes stress at a defined point or failure. Elongation describes deformation. Tear tests measure initiation or propagation under a particular geometry. Dart or pendulum impact tests examine a different loading event. A film can rank high in one test and lower in another.
ASTM D882 covers tensile properties of thin plastic sheeting. Its results depend on specimen geometry, thickness, conditioning, test speed, and direction. ASTM also lists separate film methods for tear and impact because those failure modes are not interchangeable. Buyers should require both MD and TD results where direction matters and should never compare values obtained from unmatched methods or gauges.
Do not use one meaning of strength
For a tight print web, the key risk may be excessive stretch or poor registration; BOPP's modulus is then highly relevant. For a heavy, irregular product, the dominant risk may be drop impact, puncture, or flex cracking; CPP's extensibility and impact behavior may matter more. For an easy-open package, controlled tear may be desirable rather than a maximum value.
A useful specification translates the package failure into a test: tensile for web tension, slow puncture or impact for sharp products and drops, tear propagation for opening behavior, and low-temperature conditioning for frozen distribution. The film family narrows the search, but the test determines whether the grade fits.
Which Film Seals and Handles Heat Better?
CPP is commonly used as.
Plain homopolymer BOPP should not be assumed to seal to itself. Yet “BOPP is not heat-sealable” is also too broad. Heat-BOPP scellable grades use coextruded skins or coatings, and commercial portfolios include sealable mono-web and barrier structures. The relevant question is whether the named surface seals to the intended partner under the planned dwell, pressure, jaw temperature, speed, and contamination conditions.
| Seal or heat term | What it actually asks | Why the distinction matters |
|---|---|---|
| La température d'initiation du scellage | When a defined usable bond begins under stated conditions | Lower is not automatically better if blocking or product resistance suffers |
| Résistance de scellage | Force needed to separate a cooled seal | Doit inclure le mode de défaillance et la configuration d'essai |
| Pelage à chaud (hot tack) | Résistance pendant que le joint est encore chaud | Critique lorsque le poids du produit sollicite le joint avant refroidissement |
| Variation dimensionnelle thermique | Comment le film évolue après une exposition thermique définie | Important pour le repérage, le curling et le contact des mâchoires |
| Résistance à la retortisation | Si la structure qualifiée complète survit à un processus spécifié | Une étiquette générique « CPP » ne prouve pas l'aptitude à la retortisation |
Distinguer l'initiation du scellage, la résistance du joint, le pelage à chaud et la résistance à la retortisation
L'ASTM F2029 fournit des pratiques de laboratoire pour la réalisation de joints thermiques et souligne que la construction et l'épaisseur des matériaux affectent l'aptitude au scellage thermique. Elle avertit également que les soudeuses de laboratoire et les équipements de production peuvent donner des résultats différents. L'ASTM F88/F88M mesure la force requise pour séparer une bande scellée et identifie le mode de défaillance ; elle ne définit pas en soi le pelage à chaud ni l'intégrité de l'emballage.
Le langage relatif à la retortisation exige un contrôle encore plus strict. Un CPP de qualité retortisation peut être conçu pour un traitement à haute température, mais l'emballage dépend toujours du durcissement de l'adhésif, des autres films, des couches barrières, de la chimie du produit, de la géométrie du joint et du processus exact temps-température. Choisissez une qualité documentée et validez la structure complète. N'inférez pas la capacité de retortisation à partir de la simple mention “ CPP ”.”
Comment les propriétés barrières et optiques diffèrent-elles ?
Le BOPP et le CPP héritent tous deux de la résistance utile du polypropylène à l'absorption d'eau et peuvent offrir une valeur de barrière à l'humidité. L'orientation aide souvent le BOPP à offrir une bonne protection contre l'humidité à un calibre efficace, ce qui explique sa fréquence dans l'emballage de produits secs. Le CPP peut également offrir une résistance utile à l'humidité, notamment en tant que film de scellage plus épais. La valeur réelle le taux de transmission de vapeur d’eau doit provenir de la qualité ou de la structure sélectionnée.
Aucune des deux familles non revêtues ne devrait automatiquement être qualifiée de haute [Note : Le texte source a une coupure après "établir". La traduction suit la structure donnée.]. La métallisation, les revêtements d'oxyde, les revêtements acryliques ou autres revêtements barrières, ainsi que la conception du stratifié, peuvent dominer le résultat. Un BOPP métallisé peut se comporter de manière totalement différente d'un BOPP clair non métallisé ; un CPP métallisable est également disponible commercialement. L'ASTM D3985 et l'ASTM F1249 distinguent la transmission d'oxygène et la transmission de vapeur d'eau et exigent des conditions d'essai contrôlées.
Le BOPP est largement apprécié pour sa brillance et sa transparence, tandis que le CPP peut offrir une excellente clarté et un caractère visuel et tactile plus doux. Les additifs, la cristallisation, la texture de surface, l'épaisseur, la cavitation et le traitement peuvent modifier le voile et la brillance. L'ASTM D1003 fournit une approche définie pour le voile et la transmittance lumineuse ; des termes subjectifs tels que “ cristallin ” ne peuvent pas remplacer les données d'essai.
Le calibre, les additifs, les revêtements et les conditions d'essai peuvent inverser un classement
Les valeurs barrières et optiques sont particulièrement faciles à utiliser à mauvais escient. Les taux de transmission sont basés sur la surface et dépendent de l'épaisseur ; la température et l'humidité peuvent modifier les résultats. Un film revêtu ou métallisé doit être identifié comme tel, et le métal ou le revêtement doit survivre à la flexion, au scellage et à la conversion. Les comparaisons optiques nécessitent la même épaisseur, le même conditionnement, le même fond et la même méthode.
Demandez la norme, les unités, la température, l'humidité, le calibre et la construction. Une affirmation en une ligne telle que “ le BOPP a une meilleure barrière ” n'est pas suffisante pour la conception de la durée de conservation.
Comment l'impression, la lamination et l'aptitude à la transformation se comparent-elles ?
Le polypropylène a une faible énergie de surface, de sorte que l'impression et le collage adhésif nécessitent normalement une surface traitée ou revêtue. Le BOPP est fréquemment fourni comme film externe de qualité impression, et sa rigidité favorise le repérage et le contrôle de la tension. Le CPP peut également être imprimé ou laminé lorsque la surface correcte est traitée, mais sa souplesse et son extensibilité peuvent nécessiter des réglages différents de tension, de pince, de séchage et d'enroulement.
Le côté traité et le côté scellage doivent être identifiés dans la spécification et le schéma de rouleau. Traitement de surface peut se dégrader avec le temps ou être masqué par des additifs et une contamination. Une mesure de tension de mouillage est un contrôle d'entrée utile, mais elle ne prouve pas l'adhérence finale de l'encre ni la résistance du lien adhésif. Ceux-ci dépendent de la chimie de l'encre ou de l'adhésif, du poids de dépôt, du durcissement, de la propreté de la surface et des conditions de processus.
L'aptitude à la transformation implique également coefficient de frottement (COF), le blocage, l'électricité statique, le curling, le profil de calibre et la qualité du rouleau. L'ASTM D1894 note que le frottement est un phénomène de surface affecté par l'équipement et les conditions de fonctionnement. Les additifs glissants peuvent migrer, modifiant le COF au fil du temps et après lamination ou stockage. Le COF vieilli de la qualité, et non seulement sa valeur initiale, peut contrôler les performances en ligne.
Le traitement de surface et le frottement sont des contrôles spécifiques à la qualité
Demandez quelle surface est traitée par corona ou autrement, son niveau cible et minimum au moment de l'expédition, la période de rétention attendue et le test utilisé. Confirmez si l'impression, la métallisation ou la lamination adhésive est prévue. Testez ensuite le système réel d'encre et d'adhésif après le durcissement et la fenêtre de stockage réels.
Pour les essais en ligne, enregistrez la tension, le suivi, l'électricité statique, le comportement de la pince, la température de scellage, la pression, le temps de maintien et la vitesse. Ne copiez pas aveuglément les réglages du BOPP sur le CPP.
Où chaque film se situe-t-il dans un stratifié ?
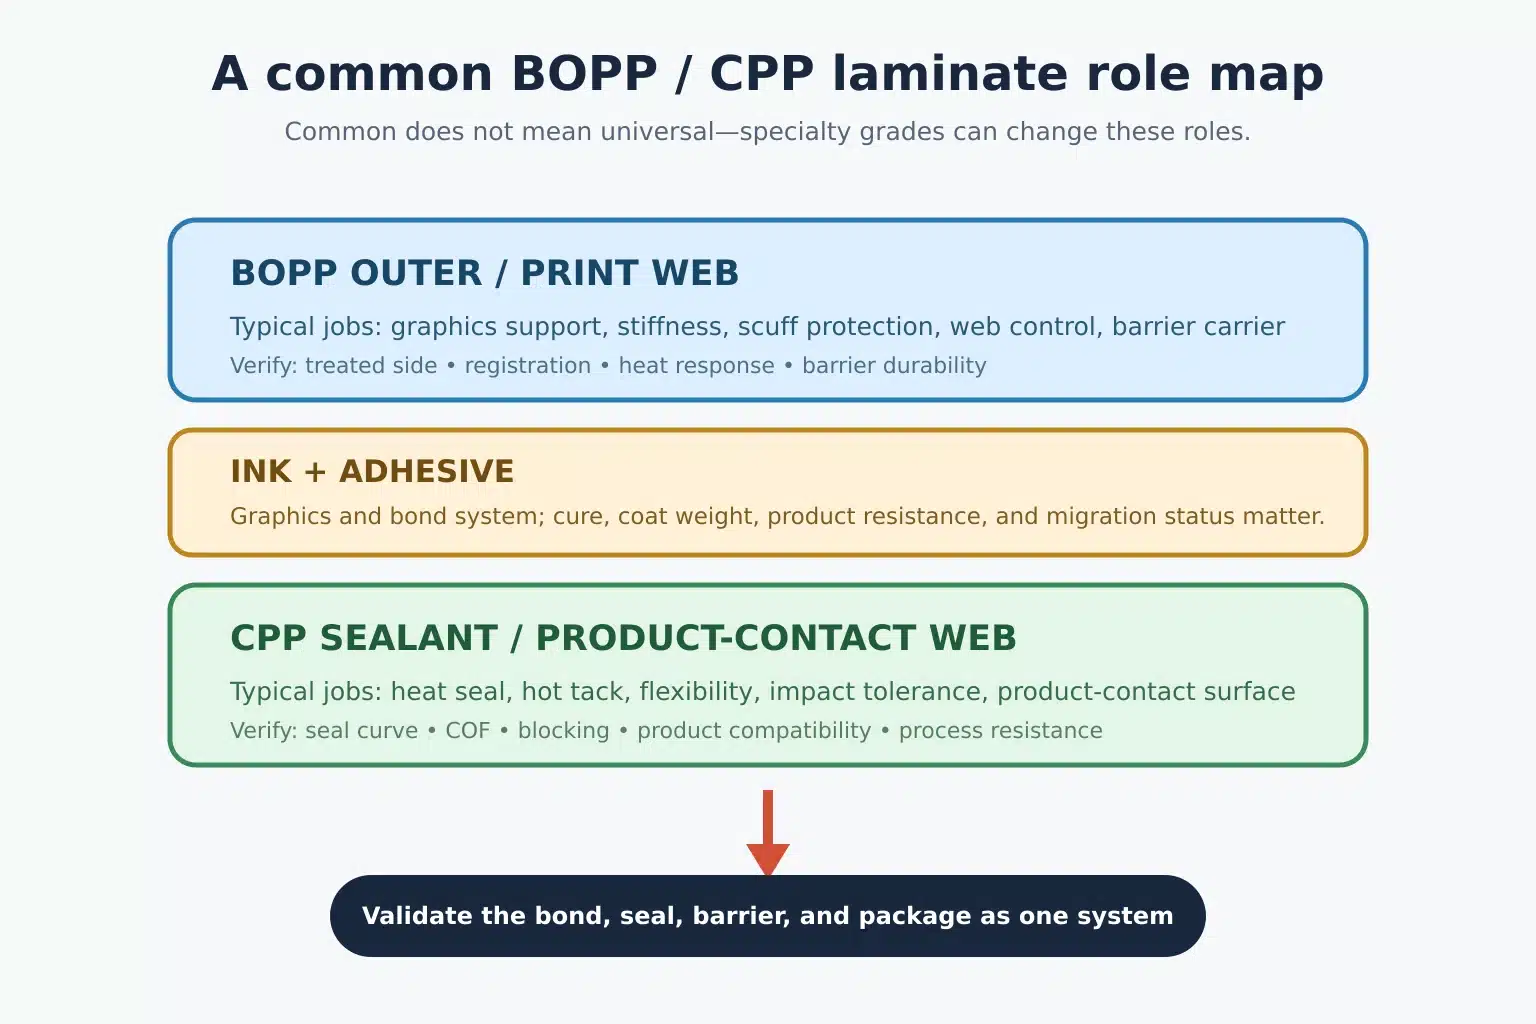
Un duplex tout-polypropylène courant est un BOPP imprimé laminé sur du CPP. Le BOPP porte les graphiques, la rigidité, la protection contre l'abrasion et une partie de la moisture barrier le CPP fournit le.
Ce modèle courant n'est pas une règle. Un BOPP thermoscellable peut servir de mono-film ou de film interne. Un BOPP métallisé peut être utilisé principalement pour la barrière. Le CPP peut être imprimé en surface ou métallisé. Une spécification de stratifié doit donc attribuer des fonctions aux couches plutôt que de s'appuyer sur des acronymes.
| Fonction de la couche | Tendance du BOPP | Tendance du CPP | Question de qualification |
|---|---|---|---|
| Film externe d'impression | Choix fréquent en raison de la rigidité et de la manipulation d'impression | Possible avec une qualité traitée et un contrôle de tension approprié | L'impression se repère-t-elle et survit-elle à l'abrasion, à la chaleur et à la manipulation ? |
| Support barrière | Qualités claires, revêtues et métallisées disponibles | Qualités métallisables et spécialisées disponibles | La barrière est-elle conservée après flexion, scellage et distribution ? |
| Film de scellage | Nécessite une peau de scellage ou un revêtement conçu à cet effet | Rôle fréquent pour le CPP coextrudé | La courbe de scellage correspond-elle à la vitesse, à la contamination et à la charge du produit ? |
| Couche de résistance aux abus | Net et résistant en tension | Tendance souple, extensible et tolérante aux chocs | Quelle défaillance — étirement, perforation, impact ou déchirure — doit être évitée ? |
Le BOPP porte souvent les graphiques tandis que le CPP forme souvent le joint
Le stratifié doit être validé en tant que système. Le choix de l'adhésif et son durcissement affectent la liaison et les performances de migration. Le produit de scellage doit être compatible avec le contact alimentaire et le processus d'emballage. Les valeurs barrières peuvent être perdues par des micro-perforations ou des dommages de flexion. Le curling peut provenir de la tension, du retrait, du poids de dépôt ou d'un déséquilibre d'humidité.
La chimie partagée du polypropylène peut aider une conception axée sur le PP, mais elle ne rend pas automatiquement chaque stratifié BOPP/CPP recyclable. Les encres, les revêtements, la métallisation, les adhésifs, les étiquettes, les fermetures, les résidus de produit, la collecte, le tri et les marchés finaux comptent tous.
Quelles applications conviennent au BOPP ou au CPP ?
Le BOPP est souvent la première famille à étudier pour les films de snacks et de confiserie, les étiquettes, le support de ruban adhésif, le suremballage et les lamination imprimables où la rigidité, la brillance, le contrôle du film et le rendement efficace comptent. Les qualités de BOPP thermoscellables et à haute barrière étendent cette gamme, de sorte que l'application doit être adaptée à la fiche technique du produit plutôt qu'à un nom de film générique.
Le CPP est souvent la première famille à étudier pour les sachets de boulangerie et de produits frais, le suremballage textile, les films de scellage pour stratifiés, les applications surgelées et les sachets retortables qualifiés. Sa sensation plus douce, son extensibilité, son comportement aux chocs et sa conception de joint sont utiles lorsque le film interne doit former et maintenir une fermeture fiable. Les utilisations en retortisation et en congélation profonde nécessitent des qualités développées et documentées pour ces conditions.
| Exigence dominante de l'emballage | Première famille à étudier | Principal facteur d'exclusion à tester |
|---|---|---|
| Impression nette sur la couche externe ou l'étiquette | BOPP | Retrait thermique, exigence de scellage, résistance à la perforation ou à la flexion |
| Support adhésif ou sur-enveloppe à haute rigidité | BOPP | Comportement à la déchirure et température d'utilisation finale |
| Scellant interne flexible pour un stratifié | CPP | Courbe de scellage, COF, blocage, compatibilité produit |
| Sac souple avec exigence de résistance aux chocs ou aux basses températures | CPP | Gestion de la bande, rigidité, barrière et comportement à l'ouverture |
| Structure PP à haute barrière | BOPP/CPP spécialement enduit ou métallisé | Durabilité de la barrière après conversion et scellage |
| Sachet de retort | CPP de qualité retort documenté dans une structure qualifiée | Survie à l'ensemble du processus, polymérisation de l'adhésif et l’intégrité du scellage |
Choisir en fonction du risque de défaillance dominant de l'emballage
Commencer par ce qui peut défaillir : repérage, perforation, chute, infiltration d'humidité, oxydation, contamination du scellage, déformation à chaud, délaminage au retort, blocage ou ouverture difficile. Sélectionner la famille de films la plus susceptible de maîtriser ce risque, puis tester le grade exact.
L'emballage et la ligne définissent l'exigence. Le BOPP est inadapté s'il ne peut pas remplir son rôle de scellage assigné ; le CPP est inadapté comme support d'étiquette si la distribution et le repérage échouent.
Comment les acheteurs doivent-ils comparer les fiches techniques et mener des essais ?
Commencer par normaliser les fiches techniques. Confirmer le code du grade, l'épaisseur totale et par couche, la densité ou la base de rendement, le traitement, le sens d'enroulement, la surface de scellage et l'application prévue. Pour les résultats de traction, faire correspondre la méthode, le sens de l'éprouvette, la vitesse d'essai, le conditionnement et la longueur de jauge. Pour le voile, la barrière, le COF, le retrait et les scellages, consigner la méthode et les conditions plutôt que de copier une valeur unique dans une feuille de comparaison.
L'ASTM D1204 mesure les changements dimensionnels après une exposition définie à température élevée. Elle est utile pour comparer le comportement thermique uniquement lorsque le temps, la température, le sens et l'état de l'éprouvette correspondent. Pour le scellage, construire une courbe de laboratoire en fonction de la température à une pression et un temps de maintien contrôlés, tester la résistance du scellage et le mode de défaillance, puis confirmer la fenêtre utilisable sur l'équipement de production.
| Étape de qualification | Preuves à collecter | Condition d'arrêt |
|---|---|---|
| 1. Définir la fonction de l'emballage | Produit, durée de conservation, processus, machine, distribution, objectif d'ouverture | Les exigences sont encore décrites uniquement comme “ bonnes ” ou “ solides ” |
| 2. Filtrer les fiches techniques | Méthodes spécifiques au grade, conditions, sens, épaisseur, traitement, côté de scellage | Les valeurs ne correspondent pas ou sont copiées d'une construction différente |
| 3. Essais de laboratoire | Traction, déchirure/choc, barrière, optique, COF, courbe de scellage, changement dimensionnel selon le cas | La défaillance critique reste non testée |
| 4. Essai de conversion | Impression, laminage, polymérisation, refendage, enroulement et vieillissement avec les matériaux de production | Échec de l'adhésion, du curling, du blocage ou du contrôle de la bande |
| 5. Conditionnementessai en ligne. | Vitesse, température, pression, temps de maintien, adhérence à chaud, contamination, intégrité de l'emballage | Fenêtre opératoire trop étroite ou instable |
| 6. Validation de la distribution | Emballage conditionné soumis à une distribution réelle ou simulée et au processus | L'objectif de durée de conservation ou d'intégrité n'est pas atteint |
Utiliser des méthodes appariées et une échelle de qualification contrôlée
Modifier une variable majeure à la fois et conserver des rouleaux témoins. Consigner la position du rouleau, l'âge, le stockage et le côté traité. Si une substitution BOPP par CPP modifie à la fois la rigidité et le comportement de scellage, l'essai peut nécessiter de nouvelles tensions, températures, temps de maintien et réglages de manipulation de l'emballage plutôt qu'un simple remplacement de matériau.
Enfin, distinguer les données typiques des limites de spécification garanties. La documentation du fabricant indique souvent que les valeurs représentatives ne constituent pas des spécifications contractuelles. Inscrire les limites critiques, les méthodes d'essai, l'échantillonnage, les tolérances et les exigences de notification de changement dans la spécification d'achat.
Foire aux questions
Le CPP est-il identique au film de polypropylène ?
Le CPP est un type de film de polypropylène : le polypropylène coulé. Le terme “ film PP ” est plus large et peut inclure le CPP, le BOPP, le PP soufflé et d'autres constructions. Toujours confirmer le processus, l'orientation, la structure des couches, le type de résine, le traitement et l'utilisation prévue.
Le CPP peut-il remplacer le BOPP ?
Parfois, mais pas comme hypothèse de substitution directe. Le CPP peut remplacer le BOPP lorsque la flexibilité, la tolérance aux chocs ou le scellage sont plus importants que la rigidité. Le changement peut affecter le repérage d'impression, la tension de bande, le rendement, la barrière, l'optique, le curling et réglages de machine sûrs, le grade exact et l'emballage nécessitent donc une qualification.
Le BOPP peut-il remplacer le CPP ?
Uniquement lorsqu'un grade de BOPP approprié assure toutes les fonctions assignées au CPP. Un BOPP thermoscellable ou enduit peut fonctionner dans certaines conceptions mono-film ou stratifiées, mais un BOPP ordinaire ne doit pas être supposé fournir la courbe de scellage, l'adhérence à chaud, le comportement aux chocs ou la résistance au processus requis.
Quel film est le meilleur pour le thermoscellage ?
Le CPP est généralement le premier choix pour une bande scellante dédiée car ses surfaces coextrudées peuvent être conçues pour le scellage. Des grades de BOPP thermoscellables existent également. Comparer l'initiation du scellage, la résistance du scellage, l'adhérence à chaud, la fenêtre opératoire, le blocage, la tolérance à la contamination et la vitesse de ligne dans des conditions appariées.
Quel film est le meilleur pour l'emballage retort ?
Utiliser un CPP de qualité retort documenté lorsque le CPP est le scellant, puis valider l'ensemble du stratifié et du processus. Le CPP générique n'est pas automatiquement retortable, et le BOPP ou toute autre couche externe doit également survivre aux conditions spécifiées de temps, température, pression, produit, adhésif et distribution.
Le BOPP et le CPP sont-ils recyclables ?
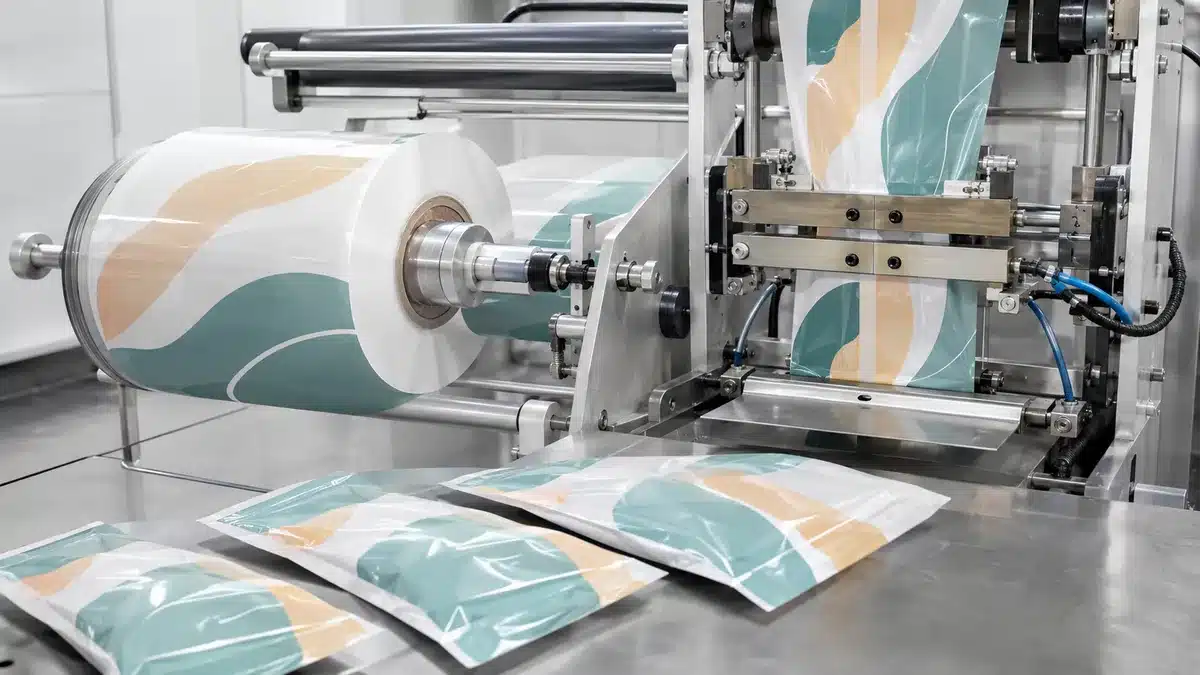
Les deux sont du polypropylène, ce qui peut soutenir une approche axée sur le PP l'emballage complet. Cela ne prouve pas qu'un emballage fini est recyclable sur un marché particulier. Les Guides verts de la FTC au 16 CFR 260.12 exigent que les allégations de recyclabilité reflètent la disponibilité réelle de collecte, de tri et de récupération. Évaluer l'emballage complet — y compris les encres, revêtements, métal, adhésifs, étiquettes, fermetures et infrastructure locale — selon le guide de conception et les règles d'allégation applicables.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German