
El film termocontraíble puede proteger, exhibir, agrupar e identificar productos con una sola capa conforme. Su verdadera ventaja no es simplemente que se encoge al calentarse. El valor aparece cuando el comportamiento de contracción del film, el sistema de sellado, la óptica, la resistencia y el estatus regulatorio se ajustan a un producto y a una línea de envasado.
Esa distinción es importante porque “film termocontraíble” describe una familia de procesos, no un material intercambiable. Los grados de poliolefina (POF), polietileno (PE) y cloruro de polivinilo (PVC) pueden comportarse de manera muy diferente. Un sobreenvoltura minorista transparente, un paquete pesado de bebidas y una manga termocontraíble impresa resuelven problemas distintos. La comparación correcta no es, por tanto, film versus sin film en abstracto; es el rendimiento total de dos sistemas de envasado completamente especificados.
Esta guía explica las ventajas que los compradores pueden verificar, los límites que los resúmenes de marketing suelen omitir y la evidencia que se debe solicitar antes de aprobar un film.
¿Cómo crea valor el film termocontraíble en el envasado?
Para el contexto de contacto con alimentos en EE. UU., revise el eCFR. del eCFR antes de aprobar una declaración de película terminada.
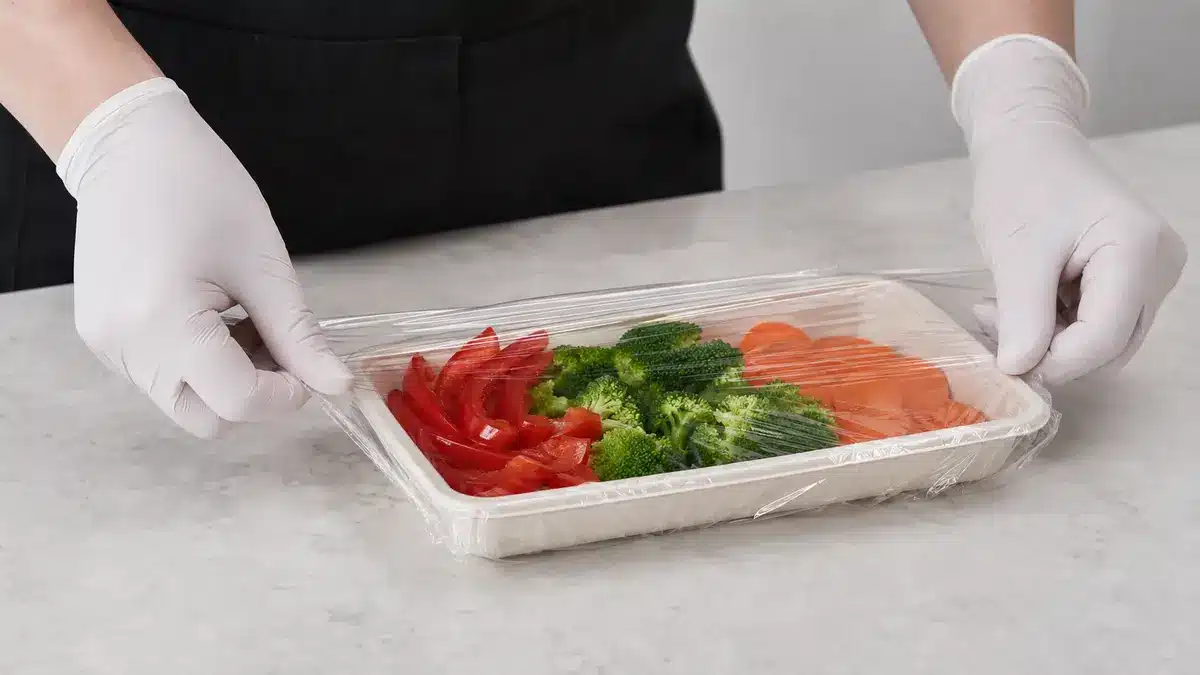
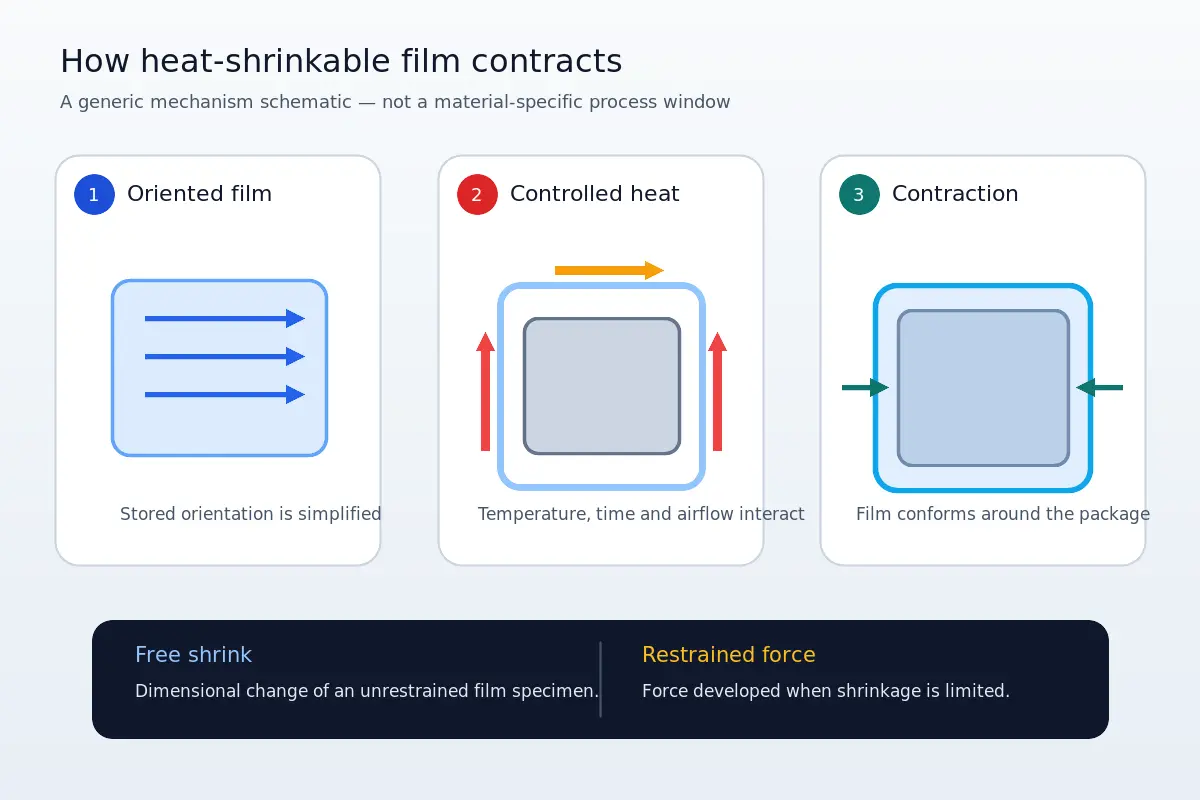
El film termocontraíble se fabrica con orientación molecular. Durante la producción, el film se estira bajo condiciones controladas y esa estructura orientada se mantiene temporalmente en su lugar. Cuando el film se recalienta en un túnel o mediante otra fuente de calor controlada, tiende a recuperarse hacia un estado menos orientado. La contracción resultante ajusta el material alrededor del producto.
Esa recuperación controlada puede convertir una lámina suelta en un envase de ajuste preciso. El envase puede utilizar menos volumen vacío que un contenedor rígido exterior, mantener varios artículos juntos y preservar la visibilidad. También puede adaptarse a formas irregulares que requerirían múltiples tamaños de envases rígidos. Estas son posibilidades a nivel de sistema, no propiedades automáticas del film.
Dos mediciones no deben confundirse. La contracción sin restricción describe el cambio dimensional a una temperatura especificada; ASTM D2732 es un método de laboratorio relevante. La fuerza de contracción o tensión describe la fuerza con la que actúa el film mientras está restringido; ASTM D2838 aborda esa cuestión diferente. Un film de alta contracción puede seguir siendo inadecuado si su fuerza deforma una caja, aplasta una bandeja o desalinea un paquete.
Del film orientado al envase conforme
La secuencia útil es orientación, sellado, calentamiento, recuperación y enfriamiento. Cada paso crea un punto de control. Los sellos débiles o contaminados pueden abrirse antes de que se complete la contracción. El exceso de calor puede dañar un producto sensible, mientras que el calor insuficiente o desigual puede dejar arrugas y “orejas de perro”. El aire también debe escapar de muchos envases, por lo que la perforación y la disposición del sellado influyen en el resultado final. Un envase conforme es, por tanto, evidencia de un material y un proceso equilibrados—Tratarlos como cambios registrados separados dentro de un plan de calificación. Establecer primero la línea base actual. Cuando se instale la película candidata, usar una condición de inicio compatible con el equipo y la película, luego ajustar una variable a la vez. Una configuración de preestiramiento que funciona para una película puede no ser válida para otra.—no una prueba de que más calor o más contracción sea mejor.
¿Qué ventajas de protección del producto puede ofrecer?
La película retráctil puede proporcionar una superficie de sacrificio entre el producto y la manipulación rutinaria. Una sobreenvoltura ajustada ayuda a reducir el contacto directo con polvo, abrasión, huellas dactilares y rozaduras menores. Puede retener componentes sueltos, mantener un multipack unido y hacer más fácil notar un envase abierto o rasgado. Para productos impresos, cajas y productos de consumo, esa combinación puede reducir los rechazos cosméticos.
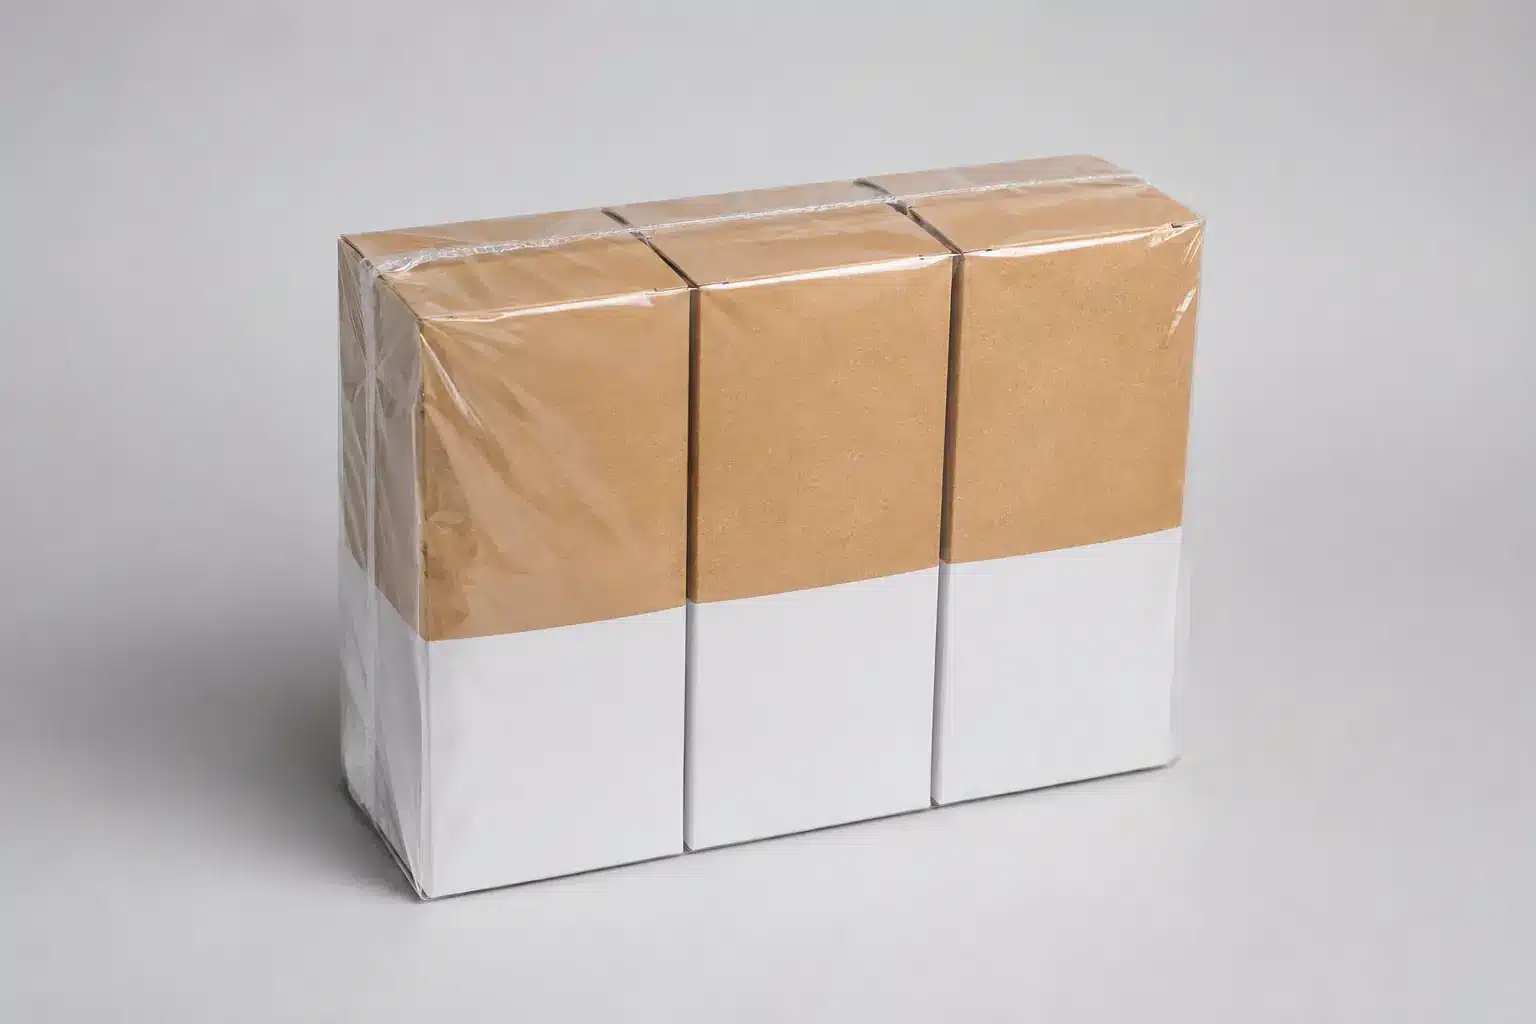
La protección sigue siendo específica según el riesgo. La resina, el espesor, resistencia al impacto, la propagación del desgarro, la calidad del sellado, las esquinas afiladas y los tramos sin soporte afectan la durabilidad. Un film delgado con excelente óptica puede ser la elección incorrecta para un producto con bordes duros. Una estructura más resistente puede fallar donde un sello cruza una esquina. Asimismo, un film que funciona bien en una caída controlada puede no tolerar vibración, compresión o manipulación repetida en la ruta de distribución real.
ASTM D4169 proporciona un marco para pruebas de rendimiento en laboratorio de unidades de envío, mientras que ASTM D5276 aborda caídas en caída libre de contenedores cargados. Ninguno de estos métodos dice que un film termocontraíble particular sea “protector” por sí mismo. La muestra de prueba debe ser el envase completo, representativo de la producción, y el ciclo elegido debe coincidir con los riesgos previstos.
La protección comienza con el riesgo, no con la etiqueta del film
Comience la especificación con los modos de fallo: polvo sobre el producto, gráficos raspados, perforaciones en esquinas, artículos sueltos, apertura de sellos, exposición al agua o paquetes colapsados. Luego asigne una respuesta medible a cada riesgo. La sobreenvoltura termocontraíble convencional no debe llamarse hermética ni impermeable sin evidencia a nivel de envase; las costuras, ventilaciones, perforaciones y aberturas pueden admitir líquido. Cuando humedad o una vida útil prolongada es crítica, solicite datos de transmisión y un diseño de envase validado en lugar de confiar en la palabra “envuelto”.”
¿Cómo puede el film termocontraíble mejorar la presentación y la visibilidad del producto?
Una sobreenvoltura transparente bien ejecutada puede mantener el producto visible mientras produce un contorno compacto y ordenado. Puede reducir solapas sueltas, mantener las cajas cuadradas y crear una superficie consistente para la manipulación minorista. Las mangas impresas Esta amplia categoría incluye films optimizados para diferentes trabajos. Una envoltura clara para exhibición minorista, un film pesado para agrupación de bebidas y una etiqueta de manga retráctil pueden llamarse film retráctil, sin embargo, sus polímeros, espesores, curvas de contracción, fuerzas de contracción, comportamiento de sellado y requisitos de equipo pueden ser muy diferentes. y las sobreenvolturas también pueden llevar gráficos sobre formas de contenedores complejas, creando una gran área de decoración sin ocultar la arquitectura subyacente del envase.
“Transparente” no es una especificación óptica completa. ASTM D1003 mide la turbidez y la transmitancia luminosa para plásticos transparentes. ASTM D2457 cubre el brillo especular en geometrías definidas. Estas propiedades responden preguntas diferentes: la turbidez afecta la nitidez con la que se ve un objeto a través del film, mientras que el brillo describe la apariencia reflejada. Los compradores también pueden necesitar límites para geles, rayones, bloqueo, arrugas, quemaduras, ancho de sellado y color.
El proceso de conversión y contracción puede cambiar la apariencia final. El exceso de ancho del film puede crear grandes pliegues en las esquinas. La mala evacuación de aire puede causar efecto globo. El flujo de aire desigual puede distorsionar los gráficos o dejar un lado más flojo que otro. Para mangas impresas, el arte debe compensarse por la contracción predecible y no uniforme alrededor de hombros, huecos y cambios de diámetro.
Traduzca el atractivo en estantería a especificaciones medibles
Utilice una muestra de producción firmada como maestro visual y luego agregue criterios objetivos cuando sea posible. Registre las condiciones de prueba de turbidez y brillo, el espesor de la película,, las dimensiones del envase, la posición del sellado, los límites aceptables de arrugas y orejas de perro, la tolerancia de registro de impresión y la iluminación de inspección. Evalúe al inicio, en medio y al final de una corrida de producción. Esto convierte la “apariencia premium” en una decisión de aceptación repetible en lugar de una promesa subjetiva.
¿Cómo apoya el agrupamiento y la unitización?
El film termocontraíble puede agrupar latas, botellas, cajas y otros productos en una unidad de manipulación. El film de PE se utiliza ampliamente para paquetes sin soporte, paquetes con base de apoyo y paquetes con bandeja. Las aberturas pueden diseñarse para enfriamiento o acceso manual, y película impresa puede combinar la contención con la identificación minorista.
La ventaja es la flexibilidad arquitectónica. Un paquete sin soporte minimiza los componentes secundarios pero exige que el film y la geometría del producto soporten una mayor parte de la carga de manipulación. Una base mejora el fondo y puede ayudar al control de capas. Una bandeja añade soporte de bordes, asistencia de apilamiento y función de merchandising a costa de más material y manipulación. La opción correcta depende de la rigidez del producto, la masa del paquete, el patrón de apilamiento, las transferencias de transportadores, el patrón de paletizado y la severidad de la ruta.
La fuerza de contracción también debe estar equilibrada. Demasiada poca fuerza puede permitir la migración del producto; demasiada puede deformar contenedores ligeros o doblar etiquetas y bandejas. Las aberturas, perforaciones, posición del sellado, distribución del calibre y el enfriamiento cambian la trayectoria de carga.
Ajuste la arquitectura del paquete a la carga de manipulación
Utilice una prueba de tres vías en lugar de asumir que el paquete más ligero es el mejor:
| Arquitectura | Ventaja principal | Verificación clave |
|---|---|---|
| Paquete sin soporte | Menos componentes secundarios | Integridad de carga, migración de producto, perforación y estabilidad de palet |
| Paquete con base de apoyo | Mejor control de la base con material limitado | Retención de la base, manipulación húmeda y transferencias de transportador |
| Paquete con bandeja | Soporte de bordes y apilamiento | Compresión, deformación de la bandeja y apertura minorista |
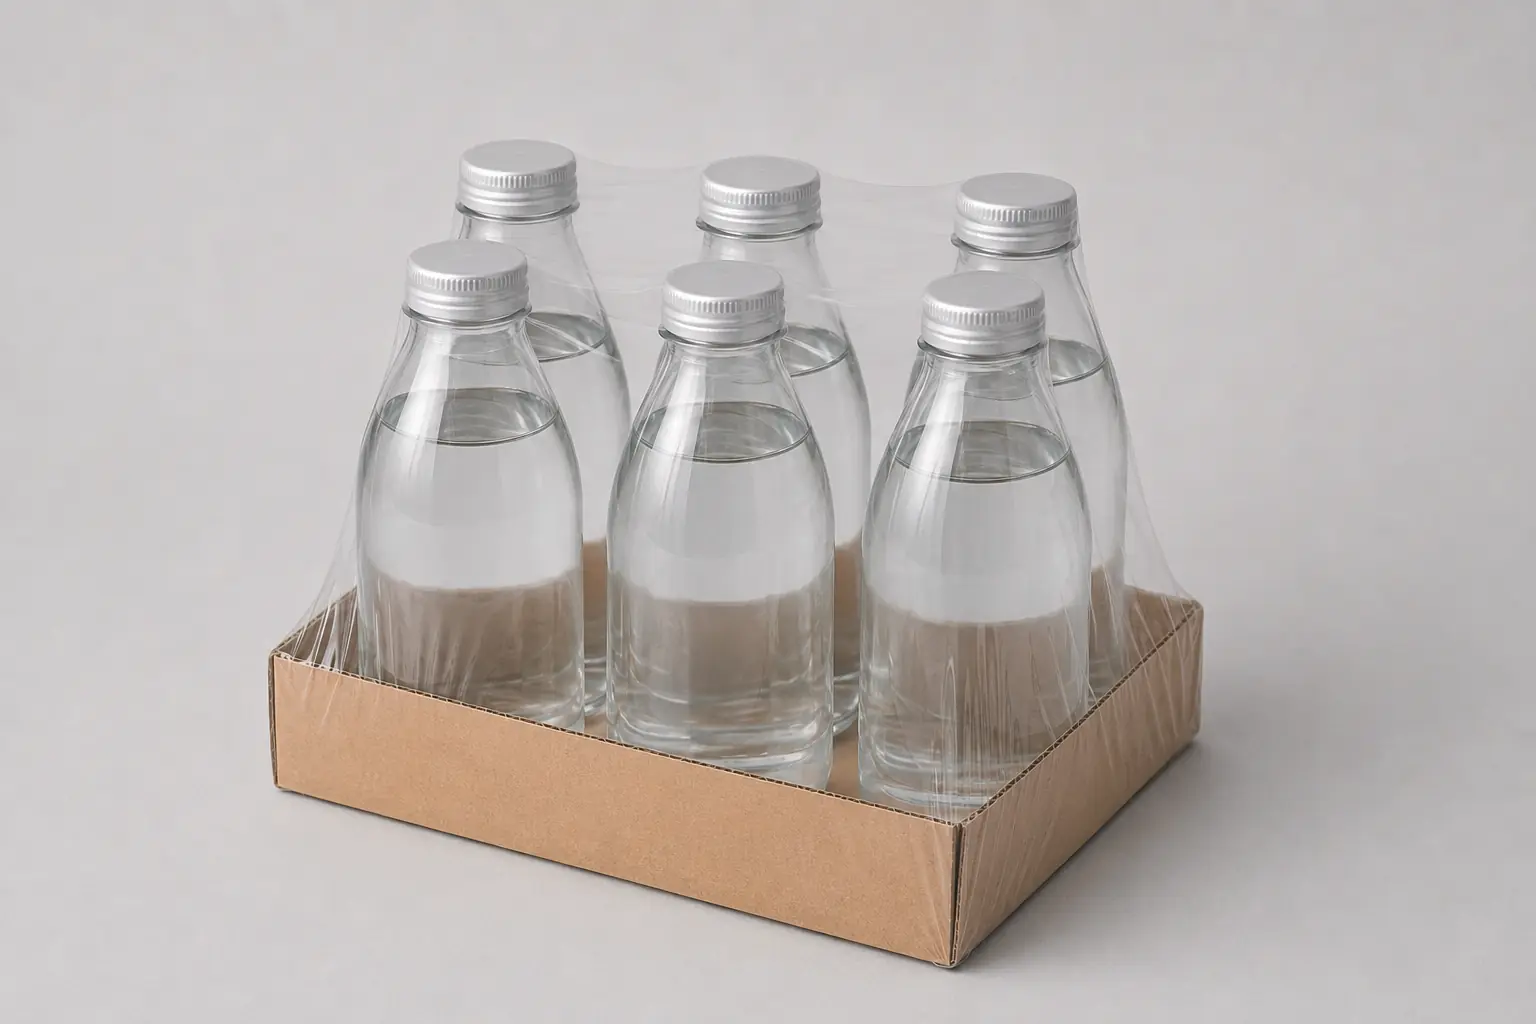
Pruebe el paquete terminado mediante acondicionamiento representativo, manipulación, vibración, compresión y caídas. ISTA 3K es una referencia para la distribución de bienes de consumo de rápido movimiento, mientras que ASTM D4577 aborda la compresión de contenedores bajo carga constante. El plan de prueba debe seguir el sistema de distribución real, no una afirmación genérica de que el paquete está “unitizado”.”
¿Puede el film termocontraíble mejorar la eficiencia del envasado?
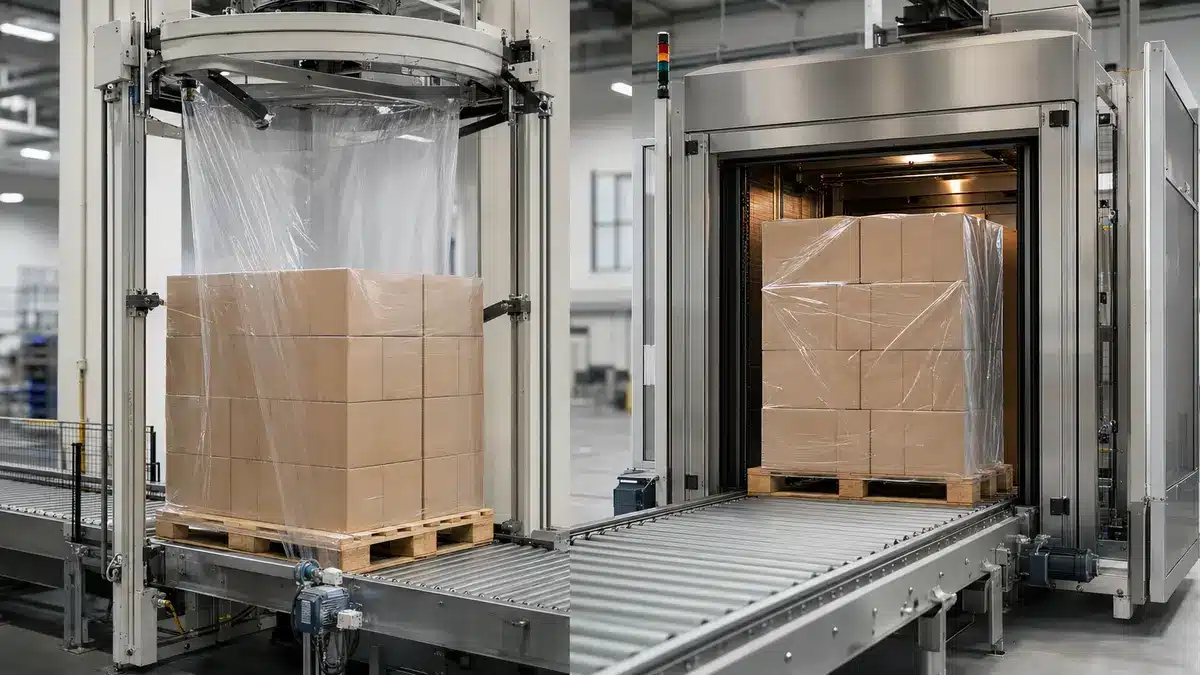
Puede—pero la métrica útil es el costo por envase aceptado, no el precio por rollo. Un precio de film más bajo puede verse anulado por un rendimiento deficiente, tiempo de inactividad adicional, velocidad de túnel más lenta, sellos débiles, retrabajo o daño al producto. Un film de mayor precio puede ser económico si se utiliza más delgado, reduce rechazos o amplía la ventana operativa. Los estudios de caso de proveedores pueden revelar posibles palancas, pero no establecen una tasa de ahorro universal.
El costo del material comienza con el área del film, el espesor, la densidad y el precio de compra. La referencia de rendimiento de Pro Pac señala que los films recubiertos o tratados pueden diferir de los supuestos genéricos de densidad, por lo que los cálculos deben verificarse contra el grado real y la especificación del rollo. Añada recortes, desperdicio de puesta en marcha, empalmes y desperdicio de cambio de formato.
El rendimiento de la línea debe separarse en disponibilidad, rendimiento y calidad—la lógica OEE estándar descrita por OEE.com. Esto evita que un aumento nominal de velocidad oculte rechazos adicionales o tiempo de inactividad.
Calcule el costo total por envase aceptado
Utilice la misma ventana de ejecución para ambos candidatos:
Costo por envase aceptado = (film + mano de obra + energía + tiempo de inactividad planificado y no planificado + desperdicio + retrabajo + producto dañado) / envases aceptados.
Registre envases buenos, envases totales, velocidad promedio durante la operación, paradas por causa, desperdicio de puesta en marcha, rechazos de sellado, rechazos de apariencia y energía bajo condiciones equivalentes. Trate la reducción de calibre como un cambio de ingeniería controlado: confirme la integridad del sellado, el rendimiento de perforación, la apariencia de contracción, el rendimiento en distribución y la manipulación del rollo antes de reclamar ahorros. El film ganador es aquel con el menor costo de sistema verificado mientras todos los requisitos críticos sigan cumpliéndose.
¿Qué tan flexible es el film termocontraíble entre productos y equipos?
La familia de materiales soporta muchas aplicaciones porque los proveedores pueden variar las mezclas de resina, la orientación, las capas, el deslizamiento, el comportamiento de sellado, la óptica, la fuerza de contracción y el espesor. Ese rango permite a los convertidores apuntar desde una sobreenvoltura minorista ligera hasta un paquete de agrupamiento pesado. No significa que un solo rollo pueda moverse entre cada producto y máquina sin calificación.
El POF se considera comúnmente para sobreenvolturas minoristas transparentes donde importan la óptica, la contracción equilibrada y el comportamiento de sellado amplio. El PE es común en agrupamiento y collation más pesados porque los grados pueden proporcionar tenacidad y fuerza de paquete útil. El PVC puede proporcionar un comportamiento de contracción y óptico útil en ciertas aplicaciones, pero trae un perfil diferente de procesamiento y gestión de materiales. Estas son tendencias de selección, no propiedades garantizadas.
Las hojas de datos del proveedor ilustrar cuánta variación existe dentro de una misma familia. Por ejemplo, una hoja de datos de grado de baja energía de Clysar reporta comportamiento de sellado y fuerza de contracción específicos del grado. Esos valores se aplican a ese producto bajo las condiciones indicadas; no pueden transferirse a toda película de POF.
POF, PE y PVC ofrecen diferentes tipos de flexibilidad
| Eje de decisión | Tendencia del POF | Tendencia del PE | Tendencia del PVC |
|---|---|---|---|
| Función típica | Envoltura transparente minorista y paquetes múltiples | Paquetes más pesados y agrupaciones | Usos seleccionados de envoltura minorista o manga |
| Enfoque de ingeniería | Óptica, ventana de sellado, contracción equilibrada | Tenacidad, calibre, fuerza de agrupación | Respuesta al calor, óptica, controles de equipo y material |
| Prioridad de prueba | Apariencia del sello y ventana del túnel | La estabilidad de la carga y punción | Distorsión, perfil térmico y requisitos de manejo |
Antes de cambiar la película, documente el tipo de máquina, el sistema de sellado, el ancho máximo de banda, el diámetro del rollo, la perforación, la velocidad del transportador, las zonas del túnel, el flujo de aire, el enfriamiento y la tolerancia térmica del producto. Espere ajustar la temperatura y el tiempo de sellado, la temperatura del túnel, el flujo de aire y la velocidad de línea. La compatibilidad se demuestra mediante una ventana de proceso estable y paquetes aceptados, no simplemente colocando el rollo en el desenrollador.
¿Qué ventajas importan para alimentos y bienes de consumo?
Para alimentos y bienes de consumo, la película termocontraíble puede combinar visibilidad, agrupación, protección superficial e indicación de manipulación en un formato compacto. Puede mantener etiquetas y cajas impresas más limpias, retener combinaciones promocionales y hacer más evidente la apertura accidental. Esas funciones pueden ser valiosas, pero las declaraciones regulatorias y de seguridad deben vincularse al material y uso exactos.
En los Estados Unidos, el marco de contacto alimentario de la FDA evalúa sustancias y usos autorizados, y disposiciones como 21 CFR 177.1520 incluyen especificaciones y condiciones para ciertos polímeros olefínicos. En la Unión Europea, el Reglamento (UE) N.º 10/2011 establece un marco para materiales plásticos destinados a contacto con alimentos. Una etiqueta como “PE” o “POF” no es, por sí misma, evidencia de que cada aditivo, capa, tinta o condición de uso cumple.
El contacto alimentario y la indicación de manipulación requieren evidencia separada
Solicite una declaración vigente que identifique el grado de película, la base regulatoria, los tipos de alimentos previstos, el tiempo y la temperatura de contacto, y las limitaciones aplicables. Confirme si la película contacta directamente el alimento o solo el empaque exterior. La evidencia de migración u otro cumplimiento debe coincidir con el uso previsto.
La indicación de manipulación es una función de diseño separada. Una banda o envoltura puede revelar apertura solo si su construcción hace visible la interferencia y el usuario puede reconocer la evidencia. En categorías reguladas, siga las reglas específicas de la categoría; por ejemplo, 21 CFR 211.132 aborda el empaque a prueba de manipulación para ciertos medicamentos humanos de venta libre. No convierta “a prueba de manipulación” en “a prueba de falsificación” y no use una declaración de contacto alimentario como prueba del desempeño contra manipulación.
¿Qué ventajas de sostenibilidad son reales y cuáles requieren prueba?
La película termocontraíble a veces puede reducir la masa del empaque o eliminar un componente secundario más grande. Esa es una ventaja medible cuando la comparación utiliza la misma unidad funcional, como gramos de empaque por producto aceptado entregado sin daño. La reducción de peso que aumenta roturas, rechazos o pérdida de producto puede trasladar el impacto en lugar de reducirlo.
La reciclabilidad es una cuestión diferente. En los Estados Unidos, 16 CFR 260.12 establece que las declaraciones de reciclabilidad deben reflejar si un empaque puede recolectarse, separarse o recuperarse de otro modo mediante un programa establecido. La compatibilidad de diseño importa, pero el acceso también importa. Un material técnicamente compatible Película de PE puede no ser aceptado en un sistema de recolección local, y etiquetas, tintas, adhesivos, metalización, residuos o materiales mixtos pueden afectar la clasificación y el reprocesamiento.
En Europa, el panorama de políticas de empaque está gobernado cada vez más por el Reglamento de Envases y Residuos de Envases. Las evaluaciones de diseño deben utilizar los requisitos aplicables y la guía técnica vigente para el mercado objetivo, en lugar de importar una declaración de otra jurisdicción.
Separe la reducción de material del desempeño al final de la vida útil
Utilice un registro de declaraciones con cuatro líneas separadas:
- Eficiencia de material: gramos por paquete aceptado y.
- Contenido reciclado: porcentaje, reglas de balance de masa si.
- Compatibilidad de diseño: resultados frente a una guía.
- Acceso en el mundo real: disponibilidad de recolección, clasificación y.
Evite términos generales como “ecológico”, “verde” o “100% reciclable” a menos que la declaración completa pueda sustentarse y calificarse adecuadamente. La reducción de material no es una declaración de fin de vida útil, y una identificación de resina no prueba el acceso a la recolección.
¿Cómo deben los compradores verificar las ventajas declaradas?
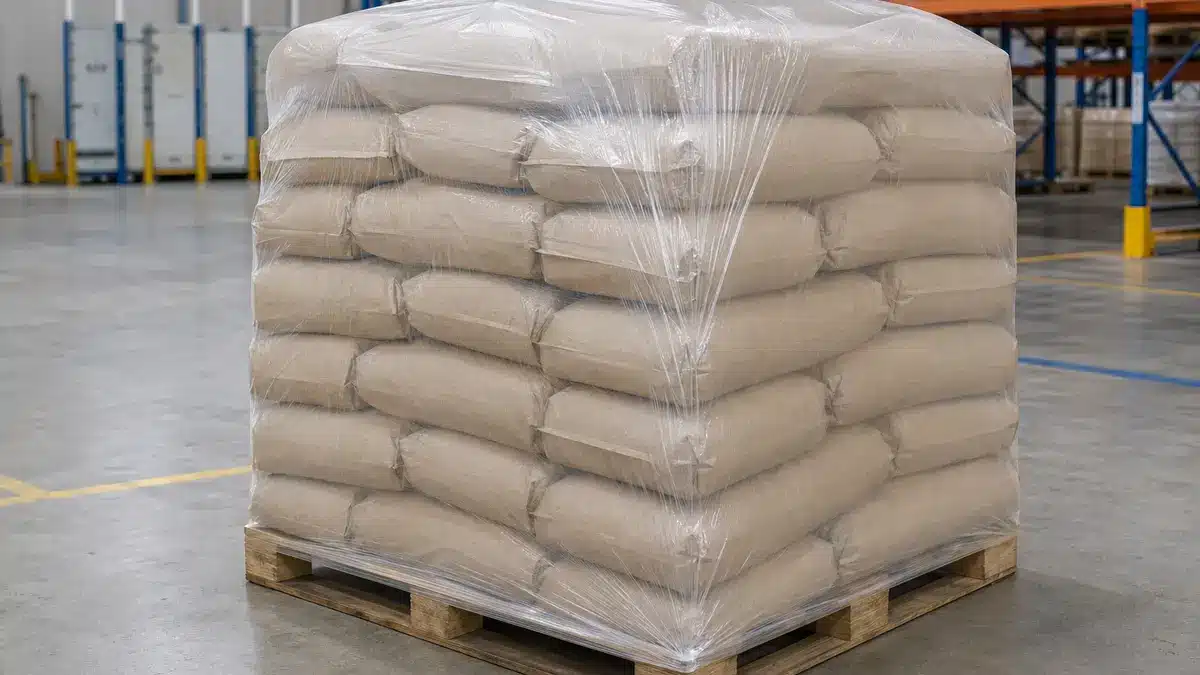
Convierta cada beneficio declarado en una especificación, una prueba y una regla de decisión. La hoja de datos del proveedor es el punto de partida porque identifica el grado y las propiedades típicas. No es una garantía de empaque terminado. Los compradores deben definir verificaciones de película entrante, pruebas de ventana de máquina, aceptación de empaque terminado y validación de distribución antes de la aprobación comercial.
Los métodos relevantes para películas pueden incluir ASTM D2732 para contracción lineal sin restricción, ASTM D882 para propiedades de tracción de láminas delgadas, ASTM D1709 para impacto de dardo y ASTM F1306 para penetración a baja velocidad. Un método de resistencia de sello como ASTM F88/F88M puede ser relevante donde su alcance y preparación de muestras se ajusten a la construcción del sello. Las normas describen métodos; no proporcionan un límite universal de aprobación.
Utilice una escalera de aceptación de hoja de datos a prueba en línea
- Defina el empaque: producto, dimensiones, peso,.
- Califique documentos: TDS vigente, especificación,.
- Examine la película: verifique el espesor, la respuesta de contracción.
- Mapee la ventana de proceso: ejecute ajustes prácticos bajos, nominales y.
- Valide el empaque: utilice paquetes equivalentes a producción.
- Apruebe y monitoree: firme una muestra patrón, establezca.
Esta escalera expone las compensaciones tempranamente. También brinda a compras una base defendible para comparar proveedores sin asumir que el calibre más bajo, el mayor porcentaje de contracción o el precio de rollo más bajo son automáticamente mejores.
Preguntas Frecuentes
¿La película termocontraíble es lo mismo que la película estirable?
No El film estirable se aplica bajo tensión y depende principalmente.
¿Qué película termocontraíble es mejor para empaque minorista?
No existe una película universalmente mejor. Para una envoltura minorista transparente, los compradores a menudo evalúan POF por su óptica y rango de sellado, pero la decisión debe incluir la forma del producto, la fuerza de contracción requerida, la apariencia del sello, el riesgo de punción, el tipo de línea, el rendimiento, el estado regulatorio y los requisitos locales de fin de vida útil. Utilice muestras de producción y un prueba en línea..
¿La película termocontraíble hace que un empaque sea impermeable?
No automáticamente. Una envoltura termocontraíble puede repeler humedad incidental y reducir la exposición directa, pero costuras, sellos, ventilaciones, perforaciones y extremos abiertos pueden permitir la entrada de agua. Si se requiere impermeabilidad o resistencia a la humedadel rendimiento de barrera Si es necesario, defina la exposición y pruebe el paquete completo según un criterio de aceptación acordado.
¿Pueden los productos sensibles al calor encapsularse con película retráctil?
A veces. La viabilidad depende del límite de temperatura del producto, el tiempo de exposición, la geometría del paquete, el rango de activación de la película, el tipo de túnel, el flujo de aire y la velocidad de la cinta transportadora. Las películas de menor energía o un perfil térmico más corto y mejor controlado pueden ayudar, pero solo las pruebas instrumentadas con el producto real pueden establecer una ventana operativa segura.
¿Es reciclable la película retráctil termocontraíble?
Algunas estructuras pueden ser técnicamente compatibles con un flujo de reciclaje de películas, pero la respuesta depende de la resina, las capas, las etiquetas, las tintas, los adhesivos, la contaminación, el acceso a la recolección, la clasificación y las reglas del programa local. Valide las afirmaciones para el mercado objetivo y verifique la aceptación actual del programa. No infiera la reciclabilidad únicamente a partir de “PE”, “POF” o un símbolo de reciclaje.
¿Qué debe solicitar un comprador a un proveedor?
Solicite la especificación exacta del grado.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German