
Die Auswahl einer Schrumpffolie ist nicht einfach eine Wahl des Polymers oder der Dicke. Eine funktionsfähige Spezifikation muss acht Elemente miteinander verbinden: Aufbau, Abmessungen, freies Schrumpfmaß, Schrumpfkraft, das Siegel- und Tunnel-Fenster, mechanische Leistung, optische Eigenschaften und den Endanwendungsschutz. Jedes Element beeinflusst die anderen, sodass ein isolierter “typischer” Wert selten eine fertige Verpackung vorhersagt. Käufer sollten methoden- und zustandsspezifische Daten anfordern und die infrage kommende Folie vor der kommerziellen Freigabe am tatsächlichen Produkt und auf der Verpackungslinie bestätigen.
1. Material- und Schichtaufbau
Für Umweltaussagen vergleichen Sie das Design mit den Vorgaben der US-EPA. Recyclingleitlinien der US-amerikanischen Umweltbehörde EPA und dem tatsächlichen lokalen Sammelsystem.
Für Umweltaussagen vergleichen Sie das Design gemäß den Recycling-Richtlinien der US-EPA und dem tatsächlichen lokalen Sammelsystem.
Beginnen Sie damit, zu identifizieren, was die Folie tatsächlich ist. “Polyolefin”, “Polyethylen,” oder “PVC” benennt eine breite Polymerfamilie, nicht einen vollständigen Aufbau. Folien innerhalb einer Familie können unterschiedliche Harzqualitäten, Orientierungsverfahren, Schichtfolgen, Oberflächenbehandlungen, Gleit- oder Antibeschlagadditive, Vernetzungsprozesse und Siegelschichten verwenden. Diese Entscheidungen können das Siegelverhalten, die Optik, die Zähigkeit, das Schrumpfverhalten und die regulatorische Dokumentation verändern.
Der sinnvolle Vergleich ist daher keine einfache Rangfolge von Polymernamen. Es ist ein Vergleich von gleich beschriebenen Aufbauten:
| Identifikationsebene | Was sie dem Käufer sagt | Was unbekannt bleibt | Anzufordernde Nachweise |
|---|---|---|---|
| Polymerfamilien-Bezeichnung | Eine breite chemische Kategorie | Qualität, Schichtfolge, Orientierung, Additive und Leistungsfähigkeit der fertigen Folie | Vollständige Material- und Aufbaubeschreibung |
| Qualitäts- oder Formulierungskennung | Welche kommerzielle Formulierung angeboten wird | Ob die gelieferte Rolle dem getesteten Aufbau und der Dicke entspricht | Aktuelles technisches Datenblatt und produktspezifische Spezifikation |
| Schicht- und Oberflächenbeschreibung | Die Funktion von Siegel-, Kern-, Hautschicht, Behandlung, Beschichtung oder bedruckten Oberflächen | Tatsächliche Testergebnisse und Eignung für den Prozess des Käufers | Schichtreihenfolge, Gesamtdicke, Wie Herstellung und Schichtaufbau die Folieneigenschaften verändern, und anwendbare Berichte |
| Erklärung zur beabsichtigten Verwendung | Die vom Lieferanten in Betracht gezogene Anwendung und der Markt | Leistung am Produkt, der Maschine und der Vertriebsroute des Käufers | Nutzungseinschränkungen, Dokumentation für den Zielmarkt und genehmigtes Muster |
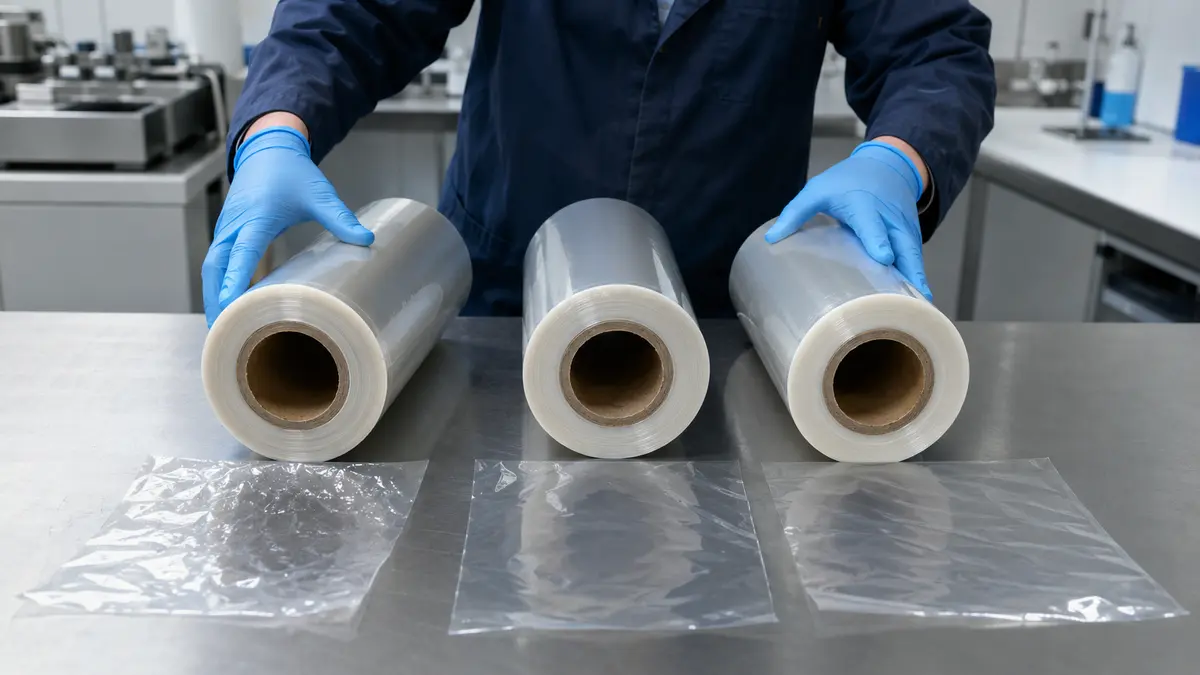
Dieser Aufbau-Nachweis ist die Grundlage für jeden späteren Vergleich. Ein Prüfbericht für eine andere Sorte, Dicke, Schichtreihenfolge, Oberfläche oder Additivzusammensetzung sollte nicht als Nachweis für die angebotene Folie behandelt werden. Die alleinige Materialidentität kann auch keinen Lebensmittelkontakt-Status, Recyclingfähigkeit, Barriere, Siegelfestigkeit, oder Verpackungsleistung nachweisen.
2. Dicke, Abmessungen und Rollenformat
Die Dicke beeinflusst den Materialverbrauch und kann Festigkeit, Wärmeübertragung, Siegelung und Rollenlänge beeinflussen, sollte aber nicht nach dem Motto “dicker ist besser” ausgewählt werden. Die richtige Dicke ist der leichteste Aufbau, der die vereinbarten Verpackungs- und Prozessanforderungen mit einer akzeptablen Betriebsmarge erfüllt. Vergleichen Sie Kandidaten nur, wenn die Messgrundlage und der Folienaufbau klar sind.
Eine Einkaufsspezifikation sollte Folgendes angeben:
- Nenndicke in Mikrometern oder Mils, die zulässige Toleranz, den Probenahmeplan und die Messmethode. ISO 4593 beschreibt das mechanische Abtasten für nicht geprägte Folie; für eine andere Oberfläche kann eine andere vereinbarte Methode erforderlich sein.
- Bahnbreite oder Mitte-falz-Breite, Maßtoleranz, Falzausrichtung und zulässige Kantenabweichung.
- Rollenlänge oder Nettogewicht, Kerndurchmesser und -material, Wickelrichtung, maximaler Außendurchmesser, Stoßzugabe und Rollenidentifikation.
- Planlage, Blocken, Teleskopieren, Kantenzustand und Abwickelanforderungen, die für die Maschine relevant sind.
- Lagertemperaturbereich, Schutz vor direkter Hitze und Sonnenlicht, Bestandsrotation und die vor der Verwendung erforderliche Konditionierungszeit.
Wichtig: Die Dicken-Terminologie kann in verschiedenen Märkten missverstanden werden. Setzen Sie die SI-Dicke, die Umrechnungsbasis, die Toleranz und die Messmethode in dieselbe Spezifikation, anstatt sich nur auf eine “Dicken”-Angabe zu verlassen.
Die Abmessungen müssen auch zur Ausrüstung passen. Eine Rolle, die die Folieneigenschaftsziele erfüllt, kann dennoch unbrauchbar sein, wenn Kern, Außendurchmesser, Bahnbreite, Wicklung oder Spleißvorgabe mit dem Abwickler und den Steuerungen kollidieren. Bestätigen Sie diese Felder, bevor eine Versuchsrolle hergestellt wird.
3. Freies Schrumpfen und MD/TD-Gleichgewicht
Freies Schrumpfen beschreibt die irreversible Dimensionsabnahme einer ungehinderten Probe nach einer definierten Hitzeeinwirkung. Für eine Richtung lautet die grundlegende Berechnung:
Freies Schrumpfen (%) = ((L0 − L1) / L0) × 100
wobei L0 die anfängliche Messlänge ist und L1 die Länge nach dem angegebenen Erhitzungs- und Abkühlungsverfahren ist. Das Ergebnis muss die Prüfmethode, die Probenkonditionierung, die Temperatur, die Einwirkzeit und die Richtung angeben. ASTM D2732 behandelt die ungehinderte lineare thermische Schrumpfung bei angegebenen Probentemperaturen für Folien und Bahnen innerhalb ihres angegebenen Geltungsbereichs.
Ergebnisse für Maschinenrichtung (MD) und Querrichtung (TD) gehören nebeneinander. Eine ausgewogene Folie kann in beiden Richtungen ein ähnliches Verhalten zeigen, während ein bevorzugt orientierter Aufbau darauf ausgelegt ist, unterschiedlich zu reagieren. Kein Muster ist universell besser. Die Verpackungsgeometrie, die Siegelposition, überschüssige Folie und das Risiko von Verformungen bestimmen das sinnvolle Gleichgewicht.
Ein einzelnes Ergebnis wie “60% Schrumpf” verbirgt das Temperaturverhalten. Fordern Sie eine Schrumpfkurve mit MD- und TD-Werten bei vereinbarten Temperaturen und Zeiten an, wobei für jeden Punkt die gleiche Probenvorbereitung verwendet wird. Vergleichen Sie dann diese Kurve mit dem praktischen Wärmeübertragungsbereich des Tunnels und der Hitzetoleranz des Produkts. Daten zum freien Schrumpfen können Kandidaten vorfiltern, berücksichtigen jedoch nicht die Rückhaltung durch das Produkt, Siegel, eingeschlossene Luft, Förderkontakt oder ungleichmäßige Tunnel-Luftströmung. Das endgültige Aussehen erfordert dennoch einen Verpackungsversuch.
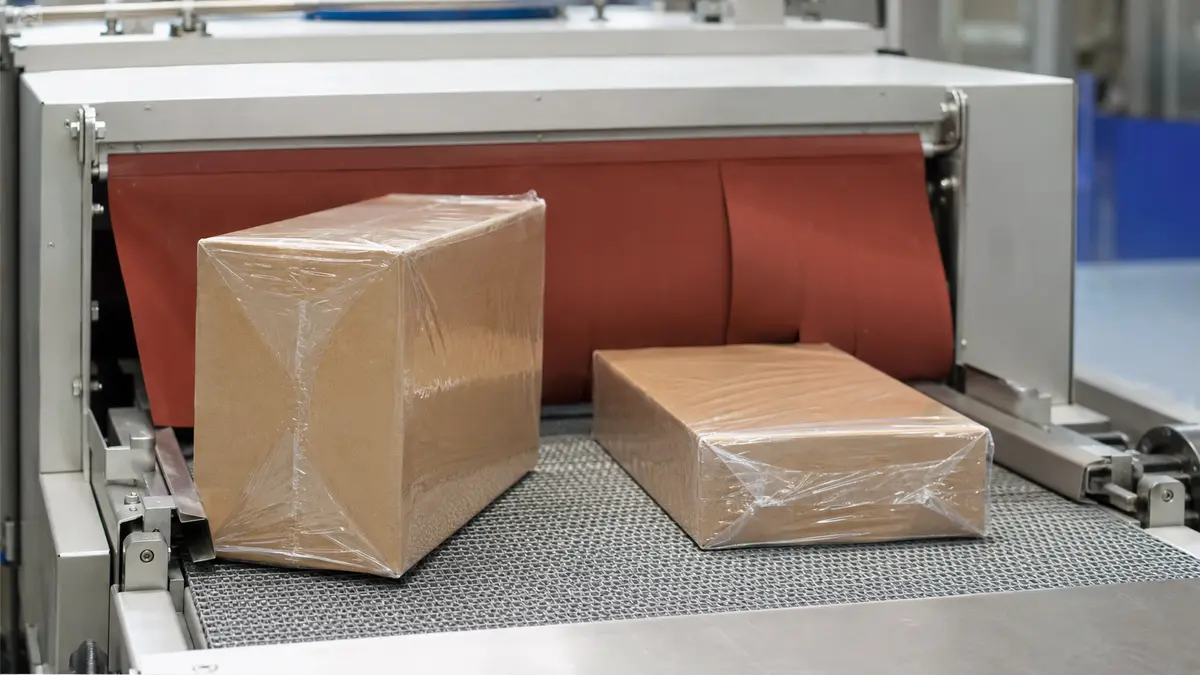
4. Schrumpfkraft und Produktempfindlichkeit
Schrumpfkraft ist nicht der Schrumpfprozentsatz. Es beschreibt die Kraft oder Spannung, die entsteht, wenn eine orientierte Folie versucht, sich ganz oder teilweise zurückzuziehen, während sie zurückgehalten wird. ASTM D2838 enthält Verfahren für Schrumpfspannung und Orientierungsentlastungsspannung; die Verfahren unterscheiden sich darin, wie die Probe zurückgehalten wird oder vor der Rückhaltung schrumpfen darf. Das Verfahren, die Temperatur, die Richtung, die Probengröße und die Berichtseinheit müssen den Wert begleiten.
Die Entscheidung folgt einer Risikokette:
- Auslöser: Hitze setzt die Orientierung frei, während die Folie durch ein Produkt oder Bündel eingespannt ist.
- Ursache: Die Folie entwickelt Kraft in Abhängigkeit von Aufbau, Richtung, Temperatur und dem Grad der zulässigen Bewegung.
- Mögliche Konsequenz: Ein leichter Karton, Papierstapel, Tablett, Etikett oder empfindliche Mehrfachverpackung kann sich wölben, quetschen, kräuseln oder verschieben. Zu wenig Rückhaltung kann das Bündel auch instabil machen.
- Kontrollrichtung: Definieren Sie die Empfindlichkeit des Produkts, vergleichen Sie Kraftdaten unter demselben Verfahren und derselben Temperatur und beobachten Sie Abmessungen und Schäden während eines Linienversuch.
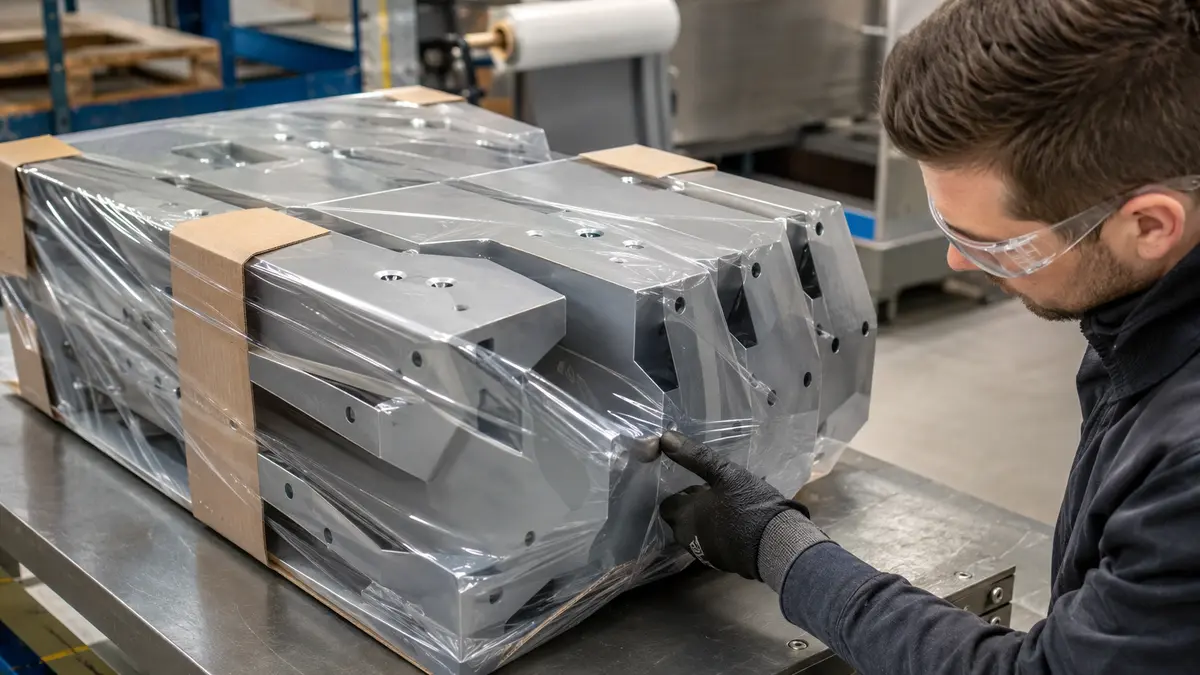
Warnung: Es gibt keine universelle “gute” Schrumpfkraftzahl. Ein für starre Metallkomponenten geeigneter Wert kann für einen dünnen Pappkarton inakzeptabel sein, und Ergebnisse aus verschiedenen D2838-Verfahren oder Temperaturen sind nicht direkt austauschbar.
Dokumentieren Sie sowohl das Verpackungsaussehen als auch die Dimensionsänderung des Produkts nach dem Schrumpfen und nach einem vereinbarten Konditionierungszeitraum. Dies macht die Akzeptanzentscheidung vom verpackten System abhängig, nicht vom isolierten Folienwert.
5. Siegel- und Tunnel-Betriebsfenster
Eine robuste Folie sollte unter einer Reihe von Bedingungen laufen, nicht nur bei einem empfindlichen Sollwert. Das Arbeitsfenster umfasst den Siegelbildungsschritt, die Folientransport-Wärmeeinwirkung, den Luftstrom, die Kühlung und die.
- Dokumentieren Sie die Linie und das Produkt. Aufzeichnen des Siegelbackentyp, Siegelelement, Backen- oder Drahtzustand, Druck (sofern geregelt), Verweilzeit oder Zyklusgeschwindigkeit, Tunnelzonen, Luftstromanordnung, Bandgeschwindigkeit, Perforation, Packungsgeometrie und Produktwärmegrenze.
- Definition der Siegelprüfbedingungen. Siegelungen über einen geplanten Bereich hinweg durchführen, während die anderen Variablen konstant gehalten werden. Aufzeichnen der versiegelten Oberflächen, der Temperatur- oder Energieeinstellung, des Drucks, der Verweilzeit, der Kühlzeit, der Probekörperbreite, der Schältechnik und der Versagensart.
- Überprüfung der Siegelnahtfestigkeit und -kontinuität. ASTM F88/F88M misst die Kraft, die erforderlich ist, um einen Prüfstreifen mit einer Siegelnaht zu trennen, und identifiziert die Versagensart. Die vereinbarte Technik konsequent anwenden; das Ergebnis nicht als Nachweis der Dichtheitsintegrität behandeln.
- Kartierung des Tunnel-Fensters. Systematische Anpassung von Temperatur, Luftstrom und Förderbandgeschwindigkeit. Bewertung von Falten, Hundeohren, Durchbrennern, Aufblähungen, Siegelnahtöffnungen, Produktverformungen und der Gesamtpassform nach einer vorab vereinbarten Methode.
- Herausforderung der normalen Variation. Wiederholung bei praktisch niedrigen, nominalen und hohen Einstellungen mit repräsentativen Produkttemperaturen und Rollenpositionen. Bestätigung, dass akzeptable Packungen nicht auf einen einzigen instabilen Punkt beschränkt sind.
- Sperrung des Freigabeprotokolls. Aufbewahrung der Folienkennung, der Rollen- und Probendetails, der Einstellungen, der Akzeptanzergebnisse und der freigegebenen verpackten Muster.
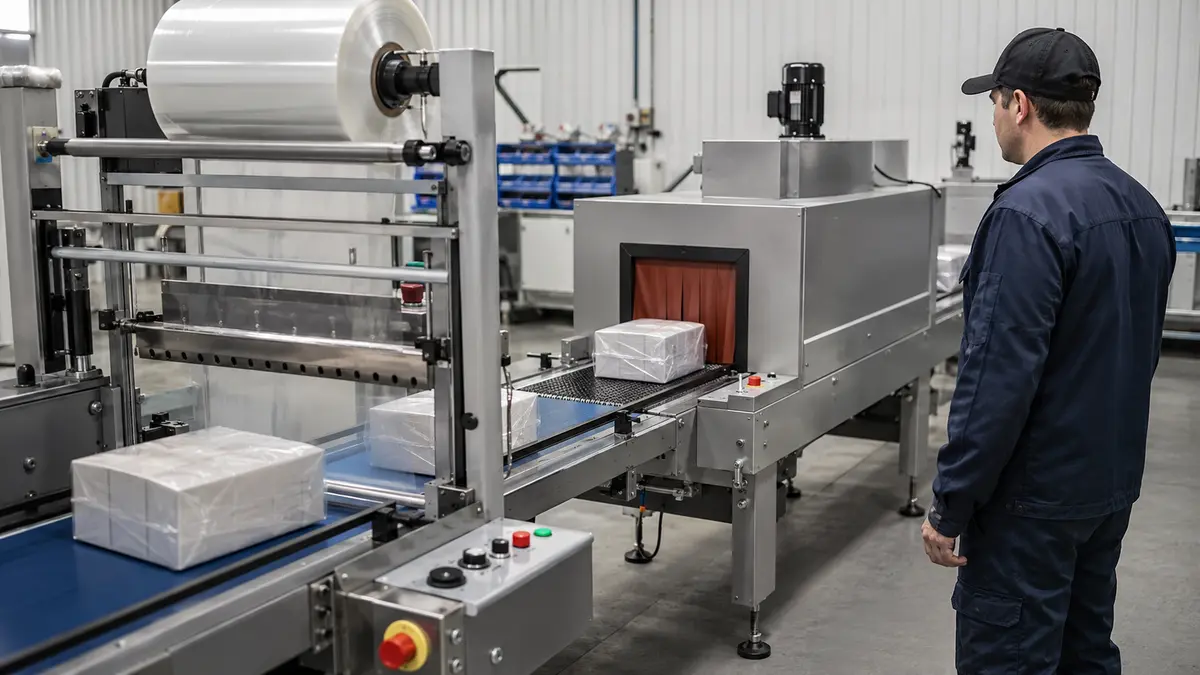
Wichtig: Vom Lieferanten empfohlene Einstellungen sind Ausgangspunkte. Heizkalibrierung, Luftstrom, Linien geschwindigkeit, Siegelgeometrie, Umgebungsbedingungen, die Folien, und die Wärmekapazität des Produkts können das Ergebnis verändern.
Das Freigabefenster sollte breit genug für normale Produktionsschwankungen sein und gleichzeitig das Produkt schützen. Wenn der Prozess extreme Hitze erfordert oder häufig schwache Siegel, Verbrennungen oder Falten produziert, untersuchen Sie die Folien-Linien-Produkt-Passung, anstatt unbegrenzt mit einer Einstellung zu kompensieren.
6. Durchstoß-, Reiß-, Zug- und Schlagleistung
“Festigkeit” ist für eine nützliche Spezifikation zu vage. Eine Folie kann einer langsamen Zugbelastung widerstehen, aber an einer Kerbe einen Riss initiieren, oder sie kann einer Schlagmethode standhalten, aber an einer scharfen Produktecke versagen. Wählen Sie eine Methode, die die Gefahr repräsentiert, und berichten Sie dann die Foliendicke, Probenrichtung, Konditionierung, Geschwindigkeit, Geometrie, Einheiten und die Fehlerdefinition.
| Eigenschaftsfrage | Was das Ergebnis beschreiben kann | Wesentliche Vergleichskontrollen | Was es nicht beweist |
|---|---|---|---|
| Zugfestigkeit und Dehnung | Reaktion auf eine kontrollierte Zugbelastung; ISO 527-3 spezifiziert Prüfbedingungen für Folien und Bahnen innerhalb ihres Anwendungsbereichs | Methodenausgabe, Probekörpergeometrie, Prüfgeschwindigkeit, Dicke, MD/QD, Konditionierung | Durchstoßwiderstand oder Überleben der fertigen Verpackung |
| Reißfestigkeit | Ausbreitungs- oder Initiierungsverhalten unter der gewählten Reißmethode | Exakte Reißmethode, Richtung, Dicke, Kerbe oder Probenvorbereitung | Schlagfestigkeit oder Siegelintegrität |
| Durchstoßwiderstand | Reaktion auf einen Prüfstift mit definierter Geometrie und Geschwindigkeit | Prüfstiftform, Geschwindigkeit, Einspannung, Dicke, Konditionierung, Kraft-/Energieeinheiten | Leistung gegenüber jeder realen Produktkante |
| Fallbolzen- oder anderes Schlagprüfergebnis | Versagen unter einer spezifizierten Schlagkonfiguration | Methode, Fallbolzengeometrie, Fallbedingung, Dicke, Konditionierung, Versagenskriterium | Gleichwertigkeit zu einer anderen Schlagmethode oder Transportvalidierung |
Dickenänderungen können die Ergebnisse beeinflussen, aber die Dicke allein ist kein Leistungsmodell. Harztyp, Orientierung, Schichtstruktur, Siegelbereiche, Packungsgeometrie und Nachschrumpfspannung sind ebenfalls wichtig. Vermeiden Sie den Vergleich eines durch die Dicke normalisierten Ergebnisses mit einem nicht normalisierten Ergebnis, es sei denn, die Methode und Interpretation erlauben dies.
Abschluss mit einer Herausforderung auf Packungsebene, die tatsächliche scharfe Kanten, Handhabung, Vibration, Abrieb und Distribution repräsentiert. Folienprüfungen helfen bei der Kontrolle des Eingangsmaterials; sie validieren nicht automatisch das gesamte verpackte System.
7. Klarheit, Trübung und Antibeschlagleistung
Optische Anforderungen sollten mit der Betrachtungsaufgabe beginnen. Eine Einzelhandelsverpackung, die durch die Folie hindurch Kleingedrucktes zeigen muss, hat eine andere Anforderung als eine undurchsichtige Transporteinheit. “Klar” ist daher eine unvollständige Spezifikation. ASTM D1003 behandelt Trübung und Lichtdurchlässigkeit für im Wesentlichen transparente Kunststoffe, aber die Methode, das Verfahren, der Probenzustand und die Dicke müssen dennoch angegeben werden.
| Anwendungsszenario | Hauptvisuelles Risiko | Anzufordernde Nachweise | Akzeptanzgrenze |
|---|---|---|---|
| Einzelhandelsdisplay unter trockenen Umgebungsbedingungen | Trübung, Verzerrung, Falten, Glanzunterschiede oder sichtbare Defekte | Trübungs-/Transmissionsdaten nach der vereinbarten Methode plus ein freigegebenes verpacktes Muster | Definition von Betrachtungsabstand, Beleuchtung, Hintergrund und Defektgrenze |
| Gekühltes Produkt, das in eine feuchte Umgebung gelangt | Kondensation verdeckt das Produkt, selbst wenn die Trockenfolientrübung gering ist | Vereinbarte Antibeschlag-Herausforderung mit Temperatur, Luftfeuchtigkeit, Dauer, Folienseite und Bewertungsmethode | Festlegung der minimalen Klarsichtzeit und des zulässigen Tröpfchenmusters |
| Bedruckte oder dekorierte Schrumpfpackung | Verzerrung oder Oberflächenveränderungen nach dem Schrumpfen | Artwork-Geometrie, Druckseitenbeschreibung, Schrumpfkurve, Farb-/Haftungsnachweis und Linienversuch | Freigabe von Farbe, Passer, Verzerrung und Haftung auf der Fertigpackung |
| Industriebündel | Optisches Erscheinungsbild kann gegenüber Inspektionsanforderungen nachrangig sein | Nur die für den Betrieb erforderliche Sichtbarkeit und Fehlererkennung | Nicht für ein undefiniertes optisches Ziel bezahlen |
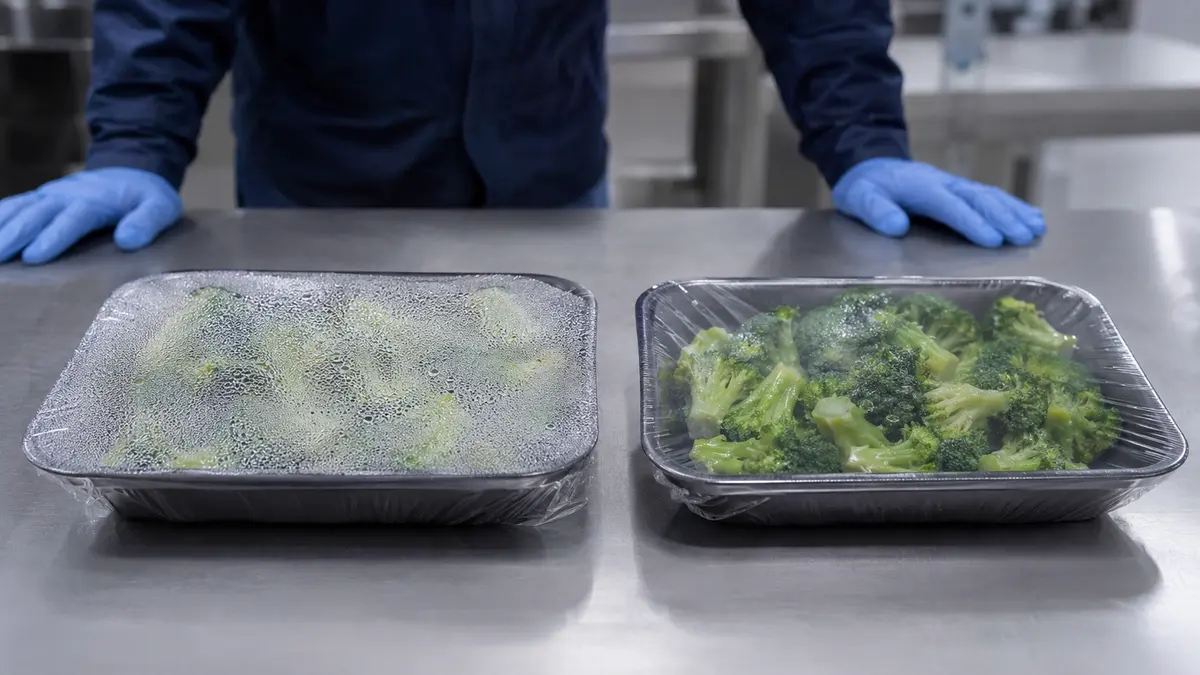
Antibeschlag ist eine Frage der Oberfläche und der Anwendungsbedingung, kein Synonym für geringe Trübung. Additivchemie, Oberflächenorientierung, Lagerung, Zeit, Temperaturzyklen und Kontamination können das Ergebnis beeinflussen. Angeben, welche Folienseite dem Produkt zugewandt ist, und die tatsächliche Kondensationssequenz prüfen. Eine anfängliche Demonstration sollte nicht als dauerhafte Leistung beschrieben werden, es sei denn, die vereinbarten Alterungs- und Nutzungsbedingungen stützen diese Schlussfolgerung.
8. Endanwendungsschutz und Konformität
Das letzte Element fragt, was die Verpackung leisten muss.
Schließen Sie die Spezifikation ab mit:
- Die Empfindlichkeit des Produkts gegenüber Feuchtigkeit, Sauerstoff, Aromaverlust oder -aufnahme, Licht, Abrieb, Kontamination und Hitze.
- OTR- oder WVTR-Ziele nur dort, wo relevant, mit Methode, Temperatur, relativer Luftfeuchtigkeit, Dicke, Prüfseite, Gas, Einheiten und Probenaufbau. ASTM D3985 und ASTM F1249 decken spezifische Verfahren zur Sauerstoff- und Wasserdampfdurchlässigkeit ab; keines liefert ein universelles Ziel.
- Jedes Geruchs- oder Aromaziel, das durch ein vereinbartes analytisches oder sensorisches Protokoll definiert ist, und nicht durch ein unbegründetes Etikett wie “Geruchsbarriere”.
- Das Zielland oder der Zielmarkt, gegebenenfalls die Lebensmittelart, direkter oder indirekter Kontakt, Kontaktdauer, Gebrauchstemperatur sowie etwaige Verarbeitungs- oder Wiedererhitzungsbedingungen.
- Produkt- und konstruktionsspezifische Erklärungen, Zulassungen, Migrationsberichte oder andere Dokumente, die für diesen Markt und diese Verwendung gelten. Die Zulassungswege der US-amerikanischen FDA und die EU-Verordnung Nr. 10/2011 sind verwendungs- und stoffspezifische Rahmenwerke, keine allgemeinen Produktbestätigungen.
- Rollenlagerungsgrenzen, Haltbarkeitsbasis, Probenahmeplan, Anforderungen an Änderungskontrolle, Rückverfolgbarkeit und Kriterien für die Wiederqualifizierung.
- Ein abschließender Linien- und Packmittelversuch mit repräsentativem Produkt, Ausrüstung, Vertriebsbedingungen und zurückbehaltenen Freigabemustern.
Warnung: Akzeptieren Sie nicht “lebensmittelecht”, “FDA-zugelassen”, “EU-konform”, “Hochbarriere,”, “recycelbar” oder eine Haltbarkeitsangabe, ohne das genaue Produkt, die Konstruktion, den Markt, die Verwendungsbedingungen, die Prüfmethode, den Berichtsumfang und die aktuellen unterstützenden Dokumente zu prüfen.
Zusammengenommen verwandeln diese acht Elemente eine vage Folienanforderung in eine.
Verwandte Bestypack-Ressourcen
- Vergleich von Stretchhaube oder Schrumpfhaube
- PE-Schrumpffolie – Hersteller von Polyethylen-Schrumpffolie
- shrink wrap vs. stretch wrap: what’s the difference?
- Unterschiede zwischen Polyolefinen, PVC und Polyethylen
- Antibeschlag-POF-Schrumpffolie
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German