
Wählen Sie POF-Schrumpffolie Film vom Produkt des maximalen Packbreite, -länge und -höhe – nicht allein vom Produktnamen. Zuerst feststellen, ob die Linie Mittelfalzfolie, einseitig gewickelte Folie, Schlauchfolie oder vorgefertigte Beutel verwendet. Anschließend den geometrischen Folienbedarf berechnen, das für die tatsächliche Folie und Maschine spezifizierte Betriebsspiel addieren und die nächstverfügbare kompatible Größe testen. Die Berechnung erstellt eine Versuchsspezifikation; Siegelposition, Luftabsaugung, Schrumpftunnelverhalten und Ausschuss während eines realen Laufs bestimmen die Produktionsgröße.
Die kurze Antwort: Folie um die Packungskontur dimensionieren
Für polymerchemische Hintergründe konsultieren Sie NIH PubChem. Überblick über Polyethylen bevor Sie Angaben zu fertigen Folien vergleichen.
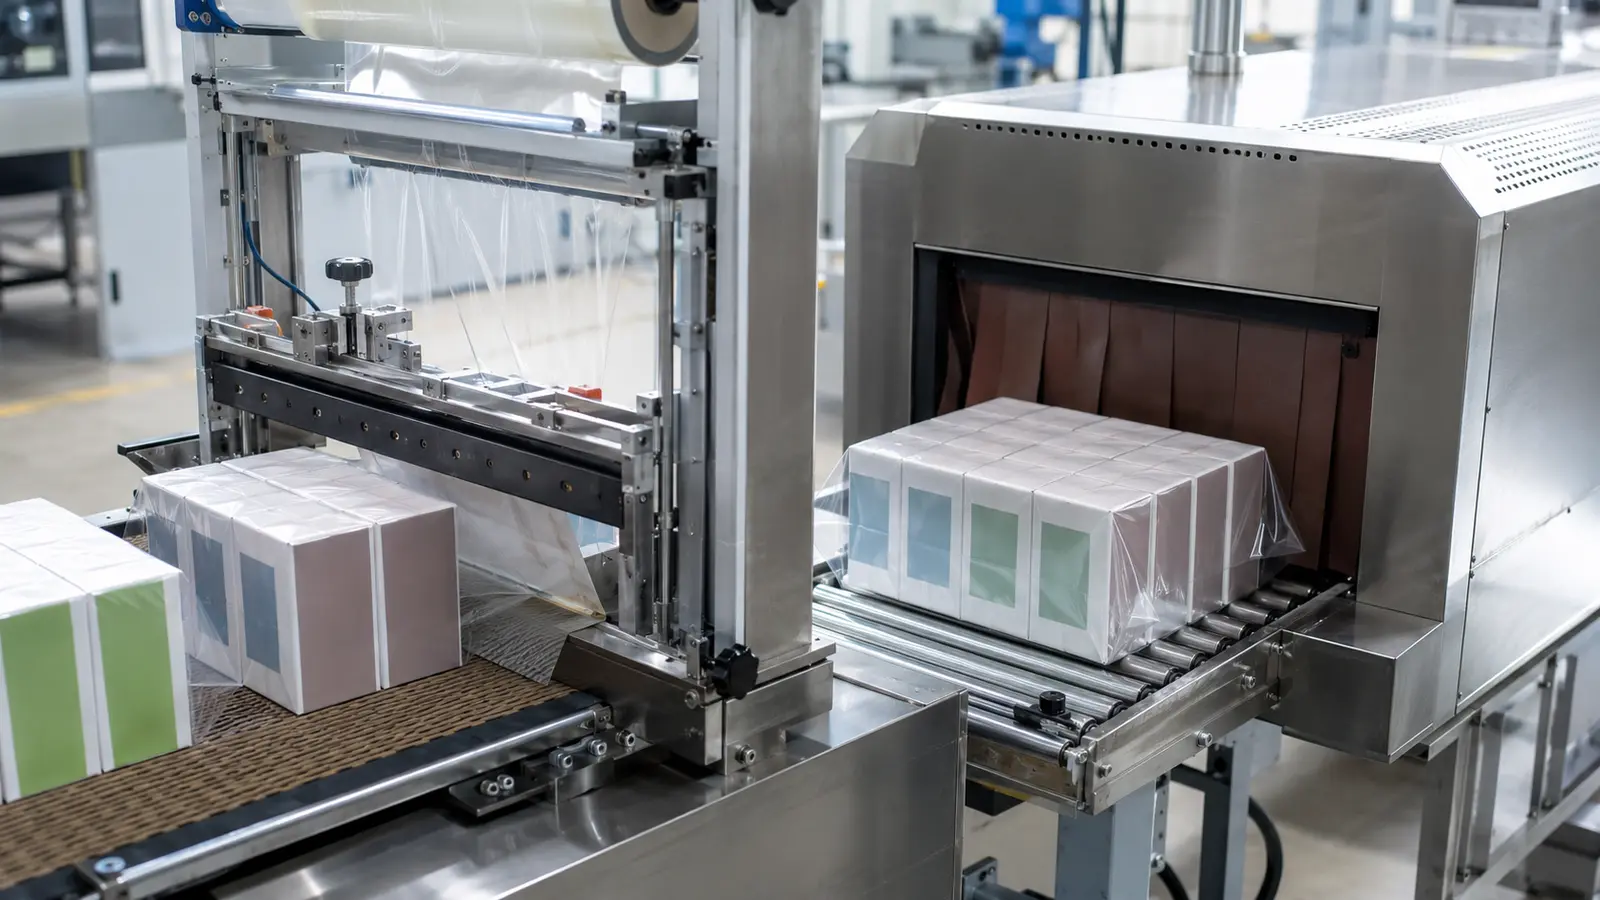
Die korrekte Größe ist die kleinste Folie, die das Produkt umschließen kann, ohne Ziehen oder Dehnen durch die Siegeleinrichtung läuft, zuverlässige Siegel außerhalb des Produkts bildet und ohne übermäßige lose Folie oder Ausschuss schrumpft. Vier Eingabegrößen steuern diese Entscheidung:
- das von der Maschine verwendete Folienformat;
- die maximalen Produktabmessungen in Laufrichtung;
- das erforderliche Spiel gemäß Foliengüte, Siegeler und Handhabungsmethode; und
- die verfügbaren Lager- oder Sonderbreiten, die Maschine und Lieferant bereitstellen können.
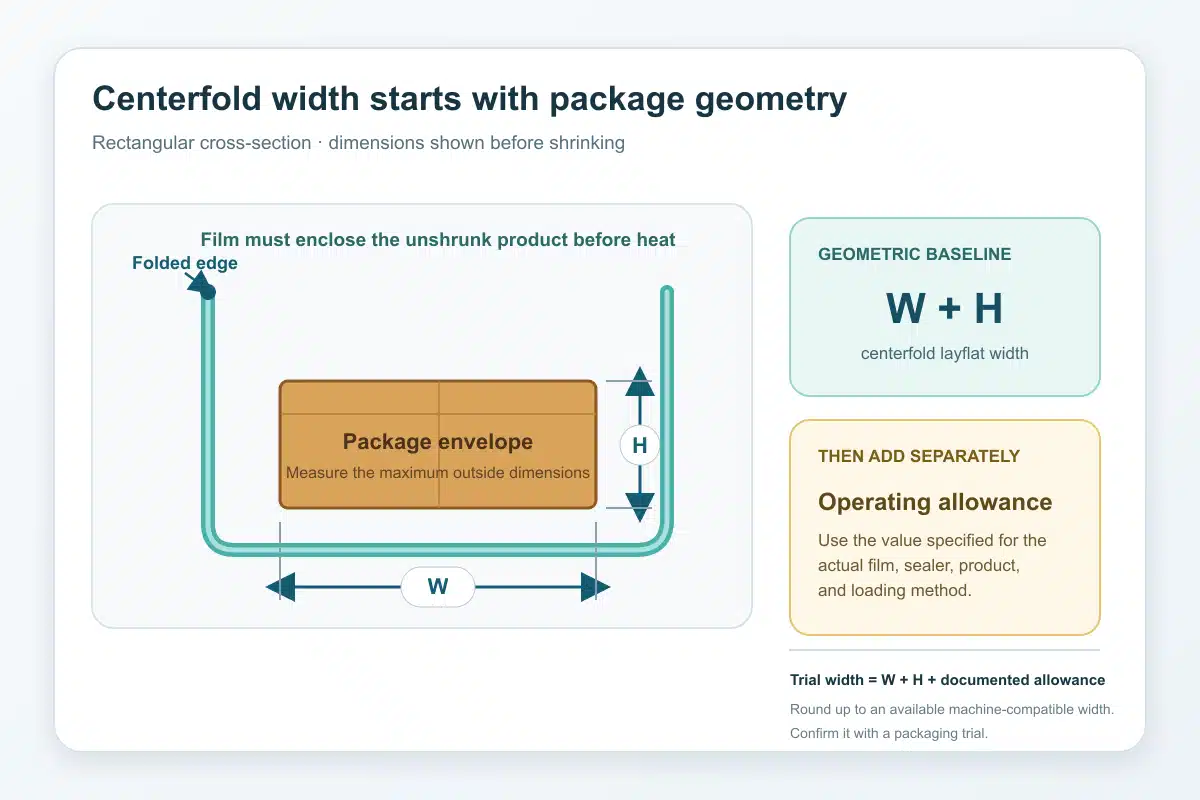
Für ein rechteckiges Produkt in Mittelfalzfolie ist die grundlegende Querrichtungsgeometrie Produktbreite plus Produkthöhe. Das ist nur das geometrische Minimum. Eine dokumentierte Breitenzugabe muss dennoch hinzugefügt werden, bevor auf eine verfügbare Rollenbreite aufgerundet wird.
Wichtig: Einen beworbenen Schrumpfprozentsatz nicht von den Produktabmessungen abziehen. Die Folie muss zunächst um das ungeschrumpfte Produkt geführt und gesiegelt werden. Das Schrumpfverhalten wird nach dem Umschließen bewertet; es ist keine Erlaubnis, mit Folie zu beginnen, die nicht korrekt beladen oder gesiegelt werden kann.
Zuerst Folienformat und Verpackungsmaschine identifizieren
“Folienbreite”[Format]“ bedeutet nicht dieselbe physische Materialmenge für jedes Format. Das Rollen- oder Beutelformat auf dem Auftrag bestätigen und vor der Größenberechnung mit dem Maschinenhandbuch abgleichen.
Mittelfalz-POF-Folie
Mittelfalzfolie ist längs gefaltet und wird als zwei an der Falz verbundene Lagen geliefert. Eine nominelle 400-mm-Mittelfalzrolle ist gefaltet etwa 400 mm breit und flach geöffnet etwa 800 mm breit. L-Siegelmaschinen verwenden dieses Format üblicherweise, da das Produkt zwischen die Lagen eintritt und die Maschine die verbleibenden Seiten schließt.
Einseitig gewickelte POF-Folie
Einseitig gewickelte Folie ist eine flache Bahn. Ihre Nennbreite beschreibt die volle Einzellage, daher kann sie nicht eins zu eins für eine Mittelfalzbreite substituiert werden. Der Verpacker kann zwei Bahnen, eine Formschulter, eine Überlappung oder eine Längssiegelung verwenden. Die Ausrüstungszeichnung – nicht eine Mittelfalzformel – sollte die erforderliche Bahnbreite, Überlappung und Beschnitt definieren.
POF-Schlauchfolie und vorgefertigte Schrumpfbeutel
Schlauchfolie wird als flacher Schlauch geliefert, während ein vorgefertigter Beutel bereits eine oder mehrere geschlossene Kanten hat. Ihre angegebene Breite ist normalerweise die Flachliegebreite. Die Beutellänge ist eine separate Einkaufsdimension und muss Platz für das Produkt, seine Höhe oder Endgeometrie sowie die endgültige Siegelung einschließen.
| Format | Was die Nennbreite beschreibt | Typischer Berechnungsausgangspunkt | Was bestätigt werden muss |
|---|---|---|---|
| Mittelfalzrolle | Breite der gefalteten zweilagigen Bahn | Halber Querschnittsumfang plus Betriebszugabe | Falzorientierung, Siegelöffnung, Rollengrenzen |
| Einseitig gewickelte Rolle | Volle Breite einer flachen Bahn | Maschinenspezifischer Bahnverlauf um das Produkt | Anzahl der Bahnen, Überlappung, Beschnitt, Formgeometrie |
| Schlauchfolie | Flachliegebreite des flachen Schlauchs | Halber gemessener Produktumfang plus Betriebszugabe | Beladespiel und Endsiegelmethode |
| Vorgefertigter Beutel | Flache Beutelbreite und Beutellänge | Halbumfangsbreite plus erforderliche Fertiglänge | Beutelöffnung, Siegelposition, Eckgeometrie |
Veröffentlichte Lieferantenleitfäden trennen ebenfalls Berechnungen nach Format und Ausrüstung. Diese Unterscheidung ist wichtiger, als zuerst eine bequeme Formel zu wählen und sie gewaltsam auf die Linie anzuwenden.
Produkt in Laufrichtung messen
Wählen, wie das Produkt in den Verpacker eintritt, bevor Breite, Länge und Höhe zugewiesen werden. Für Mittelfalzfolie gelten diese Definitionen:
- W – Produktbreite: die Querrichtung, im Allgemeinen parallel zur Abschneide- oder Quersiegelung;
- L – Produktlänge: die Maschinenrichtung, im Allgemeinen parallel zur Mittelfalz; und
- H – Produkthöhe: der vertikale Abstand von der Auflagefläche zum höchsten Punkt.
Die tatsächliche Packkonfiguration messen, nicht nur eine Zeichnung. Deckel, Griffe, Etiketten, gewölbte Kartons, gestapelte Komponenten und andere Überstände einschließen. Für eine SKU-Familie die maximale Kontur jeder SKU erfassen, anstatt die größte Breite eines Artikels mit der größten Höhe eines anderen zu kombinieren, es sei denn, diese Kombination kann tatsächlich auftreten.
Rechteckige Produkte
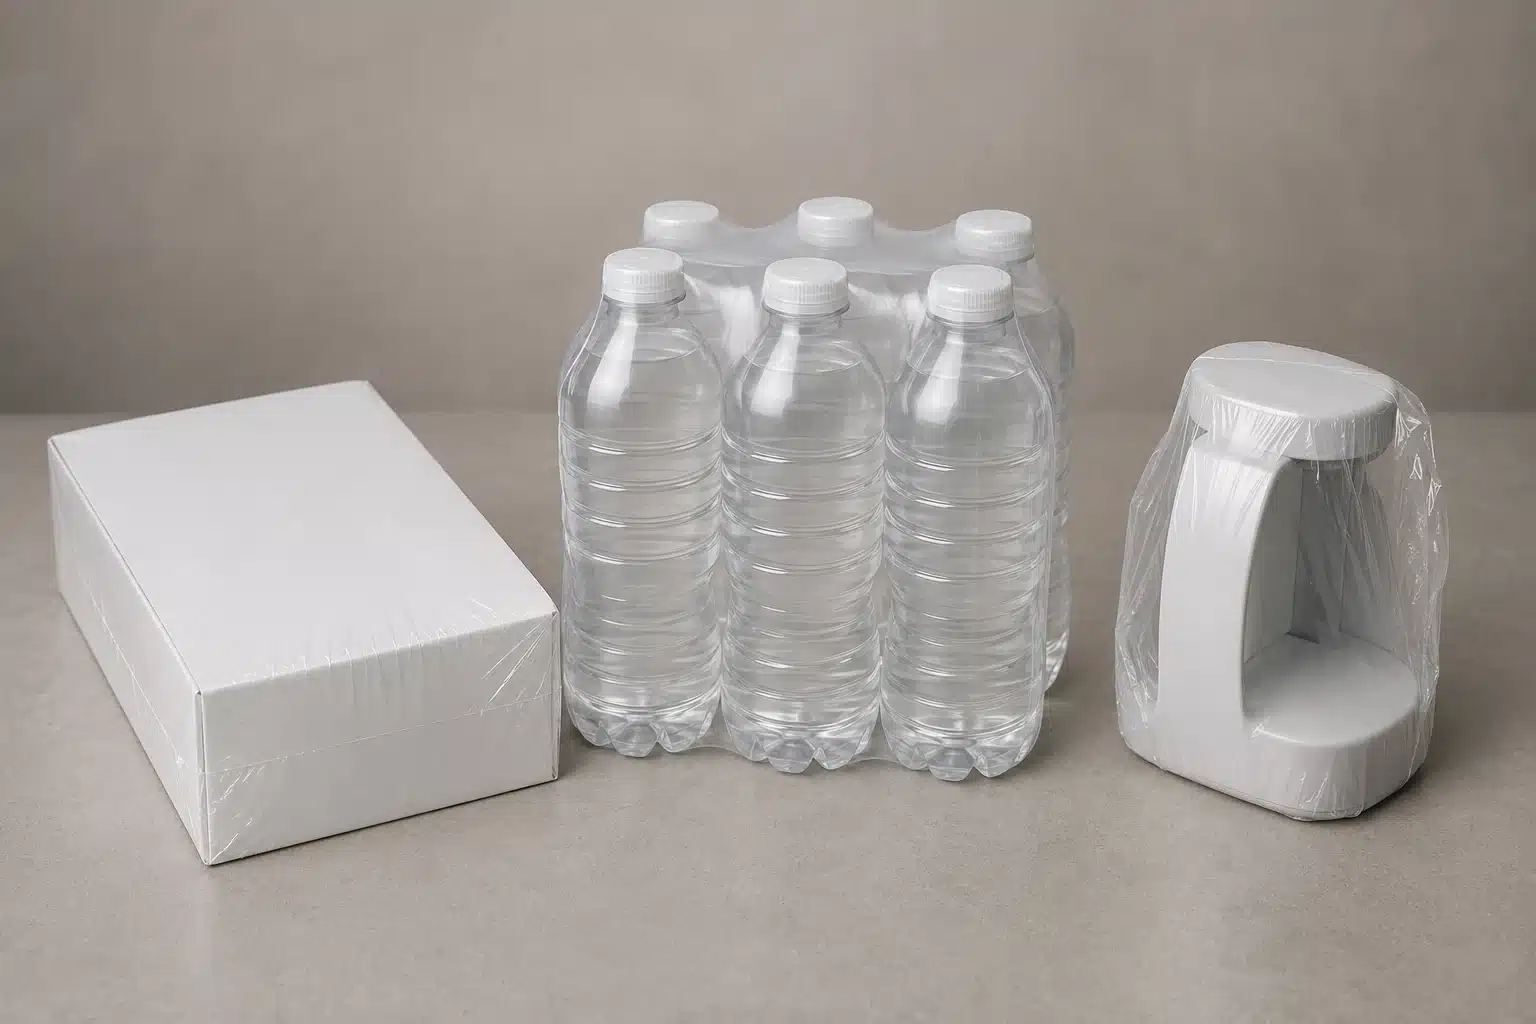
W, L und H an den breitesten, längsten und höchsten Punkten in der gewählten Orientierung messen. Wenn der Karton variiert, repräsentative Proben messen und ein kontrolliertes Maximum verwenden, das die Eingangstoleranz widerspiegelt. Einheiten während der gesamten Berechnung konsistent halten.
Die Produktorientierung ist sowohl eine Materialverwendungs- als auch eine Maschinenpassungsentscheidung. Das Drehen einer rechteckigen Packung kann eine breitere Rolle gegen einen kürzeren Abschnitt eintauschen oder umgekehrt. Beide Orientierungen nur vergleichen, wenn jede zur Siegelstange, zum Förderband, zur Tunnelöffnung und zu den Produkthandhabungsanforderungen passt.
Runde und unregelmäßige Produkte
Für ein rundes Produkt den maximalen Außendurchmesser einschließlich Kappen oder Vorsprüngen messen. Für ein unregelmäßiges Produkt ist ein flexibles Maßband um den breitesten Querschnitt sicherer als die Annahme eines perfekten Kreises oder Rechtecks. Das Band in derselben Ebene wie der Folienquerschnitt halten und nicht fest in Vertiefungen ziehen, denen die Folie vor dem Schrumpfen nicht folgen kann.
Auch die Stabilität prüfen. Ein Korbgriff, ein konischer Behälter, eine Gruppierung oder ein flexibler Artikel kann sich während des Beladens verformen oder verschieben. Der Versuch sollte das größte und am wenigsten stabile akzeptable Produkt verwenden, nicht nur die einfachste Probe.
Berechnung der Mittelfalz-POF-Folienbreite
Geometrie zur Festlegung einer Basislinie verwenden, dann eine separat ausgewiesene Betriebszugabe hinzufügen. Definieren:
- W = maximale Produktbreite in Querrichtung;
- H = maximale Produkthöhe;
- C = gemessener Umfang um den breitesten Querschnitt;
- D = maximaler Durchmesser für ein wirklich rundes Produkt; und
- Aw = Gesamtbreitenzugabe, die durch Folie, Maschine und Belademethode erforderlich ist.
Formel für rechteckige Packungen
Der Umfang eines rechteckigen W-mal-H-Querschnitts ist 2W + 2H. Die Mittelfalz-Flachliegebreite ist die Hälfte dieses Umfangs, daher ist die geometrische Basislinie:
Geometrische Mittenfalzbreite = W + H
Die Versuchsrollenbreite beträgt daher:
Versuchs-Mittenfalzbreite = W + H + Aw
Aw ist keine universelle POF-Konstante. Verwenden Sie den vom Folienlieferanten oder Gerätehersteller angegebenen Zuschlag für die relevante Folienqualität, den Siegelgerätetyp, die Produkthöhe und die Betriebsmethode. Runden Sie anschließend auf eine verfügbare Breite auf, die innerhalb der Maschinengrenzen liegt.
Formel für runde Produkte
Für einen gemessenen Umfang:
Geometrische Liegebreite = C ÷ 2
Bei einem wirklich kreisförmigen Querschnitt gilt:, C = πD, also:
Geometrische Liegebreite = πD ÷ 2
Addieren Sie den dokumentierten Betriebszuschlag nach der Berechnung der Basislinie. Verwenden Sie einen gemessenen Umfang, wenn Verschlusskappen, Griffe, Bündel oder Formabweichungen den Durchmesser als unvollständige Beschreibung erscheinen lassen.
Berechnungsbeispiel
Angenommen, eine rechteckige Verpackung misst in der gewählten Laufrichtung 240 mm Breite und 60 mm Höhe.
- Berechnen Sie die Basislinie:
240 mm + 60 mm = 300 mm. - Ermitteln Sie den anwendbaren Zuschlag aus der exakten Folien- und Maschinen-Testmethode.
- Wenn diese Methode in diesem Beispiel einen Gesamtzuschlag von 40 mm vorsieht, beträgt die Versuchsbreite:
300 mm + 40 mm = 340 mm. - Wählen Sie die nächste verfügbare kompatible Breite bei oder über 340 mm und führen Sie einen Verpackungstest durch.
Der Wert von 40 mm dient der Veranschaulichung und stellt keine allgemeine Empfehlung dar. Öffentliche Leitfäden verwenden unterschiedliche Ansätze: Uline gibt einen festen Zuschlag für seine Mittelfalzprodukte an, Quick Pak veröffentlicht einen anderen festen Zuschlag, IPS Packaging & Automation variiert den Zuschlag je nach Maschinentyp und Produkthöhe, und ein weiterer Anbieter verwendet einen prozentualen Multiplikator. Diese Uneinigkeit belegt, dass der Betriebszuschlag an seine Quelle und Anwendung gebunden bleiben muss.
Wichtig: Dokumentieren Sie die Berechnung, die Zuschlagsquelle, die Einheiten, die Ausrichtung, das Folienformat, das Maschinenmodell und die Identifikation der Versuchsrolle gemeinsam. Eine Zahl ohne diese Bedingungen ist keine übertragbare Spezifikation.
So berechnen Sie Abschnittlänge, Schlauch- oder Beutellänge
Verwenden Sie die fertige Packungsgeometrie als endgültige Kontrolle.
Die Breite deckt nur den Produktquerschnitt ab. Mittenfalzfolie benötigt außerdem ausreichend Material in Maschinenrichtung, um über die Produktlänge und an den Enden hinunterzuführen, bevor die Quersiegelung erfolgt.
Für einen rechteckigen Test ist ein nützlicher geometrischer Ausgangspunkt:
Versuchs-Abschnittlänge = L + H + Al
wobei Al der gesamte Maschinenrichtungs-Zuschlag für Produktfreiheit, Siegelpositionierung und Abschnittverhalten ist. Verwenden Sie die Methode des Siegelgeräte- oder Folienlieferanten zur Festlegung dieses Zuschlags. Automatische L-Siegelgeräte können einen anderen Spielraum erfordern als manuelle oder halbautomatische Geräte.
Für Schlauchfolie oder vorgefertigte Beutel:
- berechnen Sie die Liegebreite aus dem halben maximal gemessenen Umfang plus dem anwendbaren Einlegezuschlag;
- berechnen Sie die Beutel- oder Schlauchlänge aus der Produktlänge, der Endgeometrie und dem für die Verschlusssiegelung benötigten Material;
- berücksichtigen Sie Kopfstücke, Beschnitt oder Verschlussanforderungen nur, wenn sie Teil des tatsächlichen Packungsdesigns sind; und
- runden Sie auf eine Größe auf, die das Siegelgerät schließen kann, ohne die Siegelung auf dem Produkt zu platzieren.
Ein als “300 × 450 mm” beschriebener Beutel ist unvollständig, sofern die Maßreihenfolge des Lieferanten, die Öffnungskante, die Siegelkonfiguration und die Toleranzen nicht bekannt sind.
Warum der Zuschlag keine universelle Zahl ist
Veröffentlichte Bemessungsleitfäden stimmen bei der Messung der Produkthülle überein, jedoch nicht bei einer einzigen Spielraumformel. Einige addieren eine feste Anzahl von Zoll, einige verwenden einen Prozentsatz, und einige ändern den Zuschlag je nach Gerätetyp und Produkthöhe. Jede Methode enthält Annahmen über die Folie, Lagerbreiten, Maschinen und Betriebserfahrung des jeweiligen Lieferanten.
Schrumpfprozentsatz ist nicht dasselbe wie Bemessungszuschlag
Der Schrumpfprozentsatz beschreibt die dimensionale Rückstellung unter festgelegten Erwärmungs- und Prüfbedingungen. Der Bemessungszuschlag schafft Raum zum Einlegen, Bewegen und Siegeln der Folie, bevor die Verpackung den Schrumpftunnel erreicht. Dies sind unterschiedliche Phasen und unterschiedliche Größen.
Selbst eine Folie mit erheblichem freiem Schrumpf kann eine Bahn nicht korrigieren, die zu schmal ist, um das ungeschrumpfte Produkt zu umschließen. Umgekehrt ist zusätzliche Breite nicht automatisch hilfreich: Übermäßiges Material kann den Beschnitt erhöhen, die Luftentfernung verzögern und größere Ecken hinterlassen, die der Prozess bewältigen muss.
Folienqualität, Produktform und Ausrüstung verändern den Spielraum
Der Betriebsspielraum kann sich ändern mit:
- Foliensteifigkeit, Gleitfähigkeit, Dicke und Schrumpfkraftprofil;
- scharfen Kanten, weichen Oberflächen, Griffen oder instabilen gruppierten Produkten;
- manueller Beschickung gegenüber automatischer Produktzuführung;
- Siegelbalkengeometrie, Folientrenner, Wendekopf oder Formungsbahn;
- Perforation und der Art, wie Luft die Verpackung verlässt;
- Tunnelluftstrom, Förderunterstützung, Verweilzeit und Packungsabstand; und
- Produktionstoleranzen bei Produkt und Folie.
Wichtig: Behandeln Sie jede Bahnformel als Testbemessungsregel mit benannter Quelle. Überführen Sie sie nicht in eine BestY Pack-Produktgarantie, sofern nicht die exakte Qualität, Breitentoleranz, Ausrüstung und der Validierungsnachweis diese Formulierung stützen.
Prüfen Sie das Ergebnis gegen das Siegelgerät und den Schrumpftunnel
Eine mathematisch ausreichende Folie kann dennoch in der Linie unbrauchbar sein. Vergleichen Sie vor der Bestellung die vorgeschlagene Größe mit dem exakten Gerätehandbuch und der aktuellen Einrichtung:
- maximale und minimale Folienbreite, die der Folienwagen akzeptiert;
- Mittenfalz- oder einseitig gewickelte Konfiguration und die erforderliche Faltseite;
- Siegelbackenöffnung, Quernahtlänge und nutzbare Packhöhe;
- maximaler Rollendurchmesser, Kernmaß, Rollengewicht und Abwickelrichtung;
- Folientrenner, Perforator, Tänzer, Kraftabwickler und Bahnlaufgrenzen;
- Förderbandbreite und die Produktausrichtung, die es beibehalten kann;
- Schrumpftunnelöffnung, Freiraum über dem Produkt und Förderbandunterstützung; und
- Kompatibilität von Siegelelement und Folienqualität.
Der Tunnel stellt sich nicht ein.
Führen Sie vor der Bestellung von Produktionsrollen einen Verpackungstest durch.
Verwenden Sie die berechnete Größe als kontrollierten Versuch, nicht als endgültige Antwort.
- Wählen Sie repräsentative Muster aus. Berücksichtigen Sie die maximalen Abmessungen, normale Schwankungen, die schärfste Kante, das am wenigsten stabile Bündel und jede freigegebene Produktkonfiguration, die möglicherweise schwer zu verpacken ist.
- Dokumentieren Sie die Versuchseingaben. Notieren Sie W, L, H oder Umfang, Ausrichtung, Folienformat, Rollenbreite, Abschnittlänge, Folienqualität und -dicke, Rollen-ID, Maschinenmodell und relevante Einstellungen.
- Prüfen Sie Beschickung und Siegelung vor der Wärmeanwendung. Die Folie sollte sich öffnen und laufen, ohne um das Produkt gedehnt zu werden. Siegel sollten schließen, ohne das Produkt zu berühren, zu quetschen oder einzuschließen.
- Beobachten Sie den Schrumpfprozess. Prüfen Sie die Luftabsaugung, die Siegelintegrität, Eckenbildung, Faltenbildung, Durchbrennen, Verformung und den Durchlauf durch den Tunnel.
- Messen Sie Materialverbrauch und Stabilität. Notieren Sie End- und Seitenabschnitte, Ausschuss, Stillstände, Bahnlaufverhalten und ob die Bediener das Ergebnis bei der geforderten Geschwindigkeit reproduzieren können.
- Ändern Sie jeweils nur eine Variable. Wenn die Verpackung fehlschlägt, unterscheiden Sie zwischen Foliengröße und Perforation, Siegeleinstellungen, Tunnelbedingungen, Produktausrichtung und Folienqualitätseinflüssen, bevor Sie die Rollenspezifikation ändern.
Wichtig Ein Versuch mit einem idealen Muster validiert nicht die gesamte Produkttoleranz oder alle Linienbedingungen. Definieren Sie die akzeptierten Grenzen.
Beheben Sie Fehler bei zu schmaler oder zu breiter Folie.
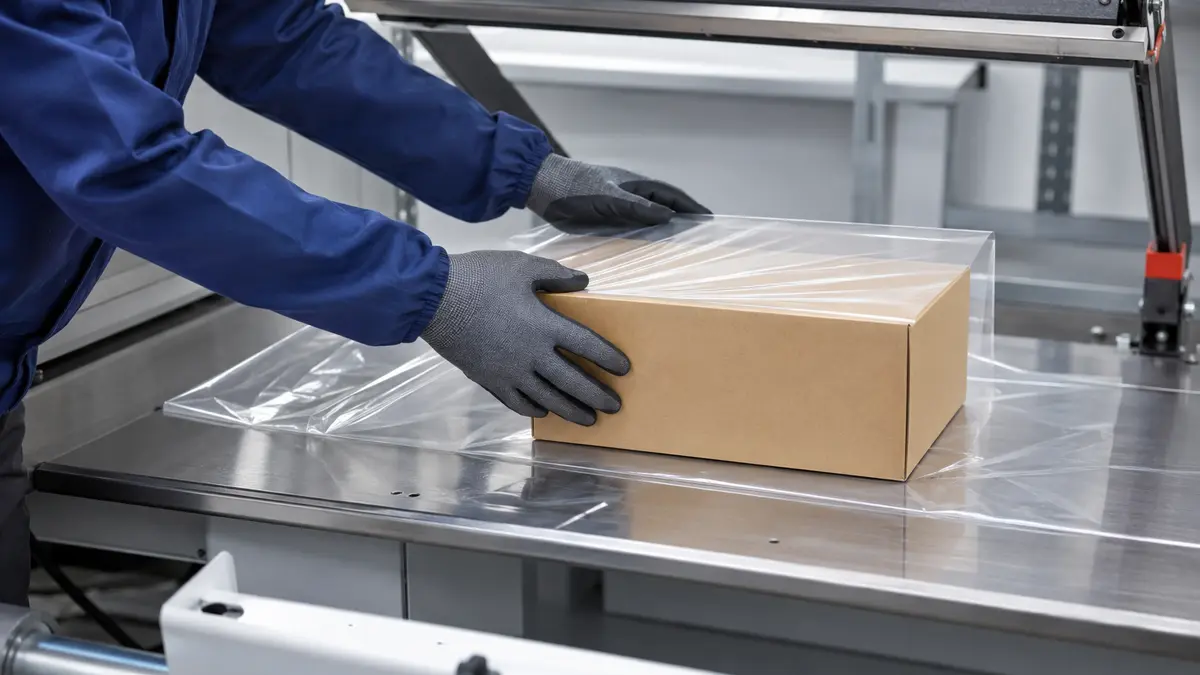
Größensymptome sind nützliche Hinweise, aber keine vollständige Diagnose. Wärme, Siegelung, Perforation, Bahnlauf, Folienqualität und Handhabung können ähnliche Fehler verursachen.
| Beobachtung | Mögliche Größensursache | Was vor einer Größenänderung zu überprüfen ist | Kontrollierte Richtung |
|---|---|---|---|
| Produkt ist schwer einzuführen oder Folie ist bereits vor der Wärmeanwendung gespannt | Breite oder Beutelöffnung könnte zu klein sein | Maximale Hüllkurve, Ausrichtung, Vorsprünge, Folienbahn, Lagerbreitentoleranz | Versuchsbreite erhöhen oder Ausrichtung nach Maschinenprüfung ändern |
| Falz wandert auf einer Seite nach oben oder Quernaht landet zu nah am Produkt | Unzureichende Breitenzugabe oder außermittige Beschickung | Falzposition, Führungen, Produktzentrierung, tatsächliche Höhe | Zuerst den Bahnlauf korrigieren; dann bei Bedarf die nächste Breite testen |
| Quernaht kann nicht sauber jenseits des Produkts schließen | Abschnittlänge oder Beutellänge könnte zu kurz sein | Tatsächliche L und H, Produktposition, Siegelbackenöffnung | Abschnittlänge oder Beutellänge mit der Maschinenmethode erhöhen |
| Große Seitenfalten, übermäßiger Beschnitt oder unnötig lose Folie | Breite könnte größer als nötig sein | Perforation, Luftstrom, Ausrichtung und stabile Siegelabstände | Nächste kleinere kompatible Breite testen, ohne die Beschickung zu beeinträchtigen |
| Lange Endschwänze und langsamer Zyklus | Abschnittlänge könnte übermäßig sein | Sensorposition, Produktabstand, Siegelzeitpunkt, L und H | Abschnittlänge in kontrollierten Schritten reduzieren |
| Falten bleiben trotz korrekt aussehendem Beschickungsspielraum | Größe könnte nicht die Hauptursache sein | Tunnelluftstrom, Temperaturprofil, Förderbandgeschwindigkeit, Perforation, Folienqualität | Größe konstant halten, während Prozessvariablen isoliert werden |
Wenn zwei Änderungen gleichzeitig vorgenommen werden, kann der Versuch nicht zeigen, welche das Ergebnis behoben oder verursacht hat. Bewahren Sie eine verifizierte Ausgangsbasis und dokumentieren Sie jede Änderung.
POF-Schrumpffolien-Größencheckliste für Ihren Lieferanten
Geben Sie ausreichend Informationen, damit der Lieferant einen Versuch empfehlen kann, anstatt aus einer Produktbeschreibung zu raten:
- Produktfotos oder eine bemaßte Zeichnung, bei Bedarf mit entfernten vertraulichen Details;
- maximale W, L und H in der vorgeschlagenen Laufausrichtung;
- maximaler Umfang für runde oder unregelmäßige Produkte;
- normale Maßtoleranz und die abzudeckende SKU-Spanne;
- erforderliches Folienformat: Mittelfalz, einseitig gewickelt, Schlauchfolie oder Beutel;
- Maschinenhersteller, Modell, Folienbahn, Siegelöffnung, Tunnelöffnung, Kern und Rollendurchmesser-Grenzen;
- aktuelle Folienqualität, Dicke, Rollenbreite, Abschnittlänge und bekannte Probleme, falls eine bestehende Folie ersetzt wird;
- Produktgewicht, scharfe Kanten, Wärmeempfindlichkeit und Stabilität während des Transports;
- erforderliche Produktionsgeschwindigkeit und die Art der Luftabsaugung; und
- Trial acceptance observations, approved sample, and change-control method.
Wichtig: Folienstärke, Struktur, Dichtfähigkeit, Schrumpfverhalten und regulatorische Eignung sind separate Spezifikationsfelder. Sie erfordern sortenspezifische technische Dokumente und Versuche; eine korrekte Breite belegt keines davon.
Häufig gestellte Fragen
Sollte ich die nächstgrößere Lagerbreite wählen?
In der Regel wählt man die nächstgrößere verfügbare Breite nach Addition der dokumentierten Betriebszugabe – nicht nur nach Berechnung des reinen geometrischen Minimums. Bestätigen Sie, dass die größere Breite in die Maschine passt und keinen unvertretbaren Verschnitt erzeugt. Ist der Schritt zwischen den Lagerbreiten groß, vergleichen Sie beide Größen in einem kontrollierten Versuch oder fordern Sie eine kundenspezifische Schnittbreite an.
Ändert die Foliendicke die benötigte Breite?
Die Produktgeometrie ändert sich nicht mit der Foliendicke, wohl aber das praktische Spiel. Unterschiedliche Dicken oder Folienqualitäten können unterschiedliche Steifigkeit, Gleitfähigkeit, Siegeleigenschaften, Schrumpfkraft, und Bahnlaufverhalten aufweisen. Validieren Sie die Breite erneut, wenn sich die Folien spezifikation ändert; gehen Sie nicht davon aus, dass eine Rolle mit gleicher Nennbreite identisch läuft.
Kann eine POF-Foliengröße mehrere Produktgrößen abdecken?
Das hängt davon ab. Eine Breite kann eine definierte SKU-Familie abdecken, wenn jedes Produkt in die Maschine passt, zuverlässig zugeführt wird, an der korrekten Position siegelt und ein akzeptables Schrumpfbild sowie Materialnutzung ergibt. Validieren Sie das kleinste und größte Produkt sowie schwierige Formen, anstatt den Bereich nur anhand der Abmessungen freizugeben. Eine zweite Breite kann wirtschaftlicher sein, wenn eine “Universalrolle” übermäßigen Verschnitt oder instabile Ergebnisse erzeugt.
Die endgültige POF-Foliengröße ist daher nicht nur eine berechnete Zahl. Sie ist eine dokumentierte Kombination aus Produktkontur, Ausrichtung, Folienformat, Betriebszugabe, Anlagengrenzen und Versuchsnachweisen.
Verwandte Bestypack-Ressourcen

- Vernetzte Polyolefin-Schrumpffolie
- Schrumpffolienarten: Mittelfalz, Einzelwickel und Schrumpfschlauch
- Lieferant von Polyolefin-POF-Schrumpffolien
- POF vs. PVC-Schrumpffolien: Der ultimative Vergleich
- Was ist Polyolefin-Schrumpffolie?
- POF
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German