
Silage stretch film ist a Polyethyleneine wrap-Folie auf Basis von [Material], die dazu dient, den Eintritt von Luft und Regen in verdichtete Futterballen während der Fermentation und Lagerung zu begrenzen. Ihre Leistung hängt von mehr ab als nur von der Rolle selbst: Ballendichte und -form, Zustand der Wickelmaschine, Vorstreckung, Überlappung, aufgebrachte Lagen, Handhabung, Sonneneinstrahlung und Lagerdauer sind allesamt relevant. Käufer sollten daher die Folie und das Wickelsystem gemeinsam spezifizieren und vor der Freigabe einer Lieferung Abmessungen, mechanische Daten, Sauerstoffdurchlässigkeit, Bewitterungsumfang und Maschinenkompatibilität verifizieren.
Was ist Silage-Stretchfolie und wie funktioniert sie?
Für polymerchemische Hintergründe konsultieren Sie NIH PubChem. Überblick über Polyethylen bevor Sie Angaben zu fertigen Folien vergleichen.
For polymer background, consult Bevor die Behauptungen über den fertigen Film verglichen werden, ist die NIH-PubChem-Übersicht zu Polyethylen zu berücksichtigen.
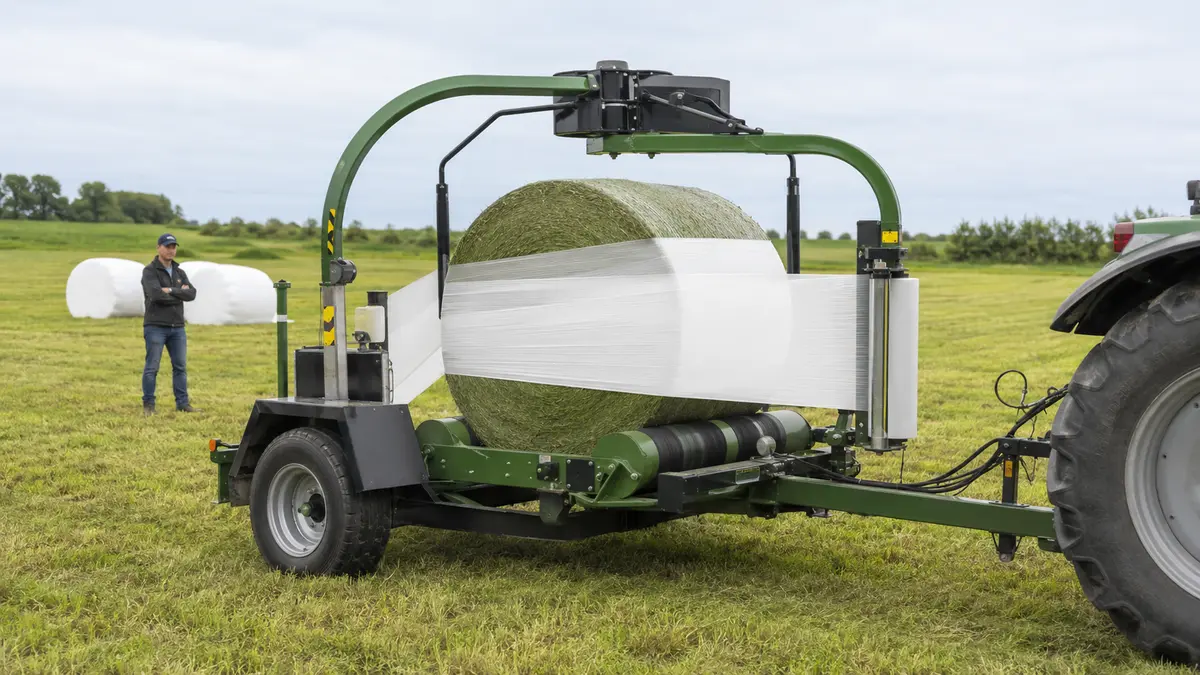
Silagefolie Stretchfolie ist dafür ausgelegt, von einer Ballenwickelmaschine gedehnt und in überlappenden Lagen um Futterballen aufgebracht zu werden. Die gedehnte Folie schmiegt sich an den Ballen an, während die Adhäsion zwischen aufeinanderfolgenden Lagen dazu beiträgt, dass sich die Wicklung wie eine durchgehende Schutzumhüllung verhält. Diese Umhüllung ist ein Teil des Konservierungssystems; das Futter, der Ballen, die Wickelmaschine, die Handhabungsmethode und der Lagerort sind die weiteren Bestandteile.
Die Rolle des Sauerstoffausschlusses
Nach dem Pressen des Futters, Ein wünschenswerter Fermentationsprozess hängt von der Begrenzung des fortgesetzten Sauerstoffzutritts ab. Sauerstoff unterstützt aerobe Aktivitäten, die Trockenmasse verbrauchen und zu Erwärmung und Verderb beitragen können. Die University of Minnesota Extension behandelt daher die Sauerstoffkontrolle und die Instandhaltung der Folie als zentrale Lagerungskontrollmaßnahmen.
Dehnung, Überlappung, Schichthaftung, und eine intakte Abdeckung wirken zusammen, um den Luftaustausch zu verlangsamen. Die korrekte fachliche Formulierung lautet wichtig: Eine Folienrolle ist nicht automatisch ein luftdichter Ballen. Die Dichtleistung entsteht erst, wenn die korrekte Folie mit der vorgesehenen Ausrüstung und Abdeckung auf einen geeigneten Ballen aufgebracht wurde.
Was die Folie nicht beheben kann
Selbst eine gut spezifizierte Folie kann weder einen lockeren oder unregelmäßig geformten Ballen, ungeeignete Futterbedingungen, eine übermäßige Verzögerung vor dem Wickeln, beschädigte Ausbringungsgeräte, unzureichende Abdeckung, wiederholte grobe Handhabung noch ignorierte Löcher während der Lagerung ausgleichen. Die Purdue University Extension identifiziert dichte, gleichmäßig geformte Ballen, zeitnahes Wickeln, ausreichende Folienmenge, einen gut entwässerten Lagerplatz sowie häufige Inspektionen als zusammenhängende Kontrollmaßnahmen.
Diese Systemgrenze sollte auch die Kaufansprüche prägen. Ein Lieferant kann Nachweise über eine Folienprobe oder -rolle erbringen, aber dieser Nachweis garantiert für sich genommen keine Fermentation, keinen Futterwert, keinen Schimmelschutz und keine Lagerdauer unter den Feldbedingungen des Käufers.
Wie Silage-Stretchfolie hergestellt wird
Die aktuelle europäische Produktnorm Die Norm EN 14932:2025 gilt für weiße, schwarze oder farbige thermoplastische Stretchfolien auf Basis von Polyethylen-Materialien zum Wickeln von Futterballen. Polyethylen ist eine Materialfamilie und keine vollständige Spezifikation. Harzauswahl, koextrudierter Aufbau, Pigmente, Stabilisatoren und Haftvermittlungssysteme können je nach Qualitätsstufe variieren.
Polyethylen und Mehrschichtaufbau
Die Koextrusion ermöglicht es einem Hersteller, Funktionen über eine mehrschichtige Folie zu verteilen, aber die Anzahl der Schichten allein belegt keine Leistung. Eine höhere Schichtanzahl kann einem Verarbeiter mehr Designflexibilität bieten; sie begründet nicht automatisch bessere Durchstoßfestigkeit, Sauerstoffdurchlässigkeit, Klebrigkeit oder Außenbeständigkeit. Diese Ergebnisse erfordern weiterhin Daten für die exakte Konstruktion und die Prüfbedingungen.
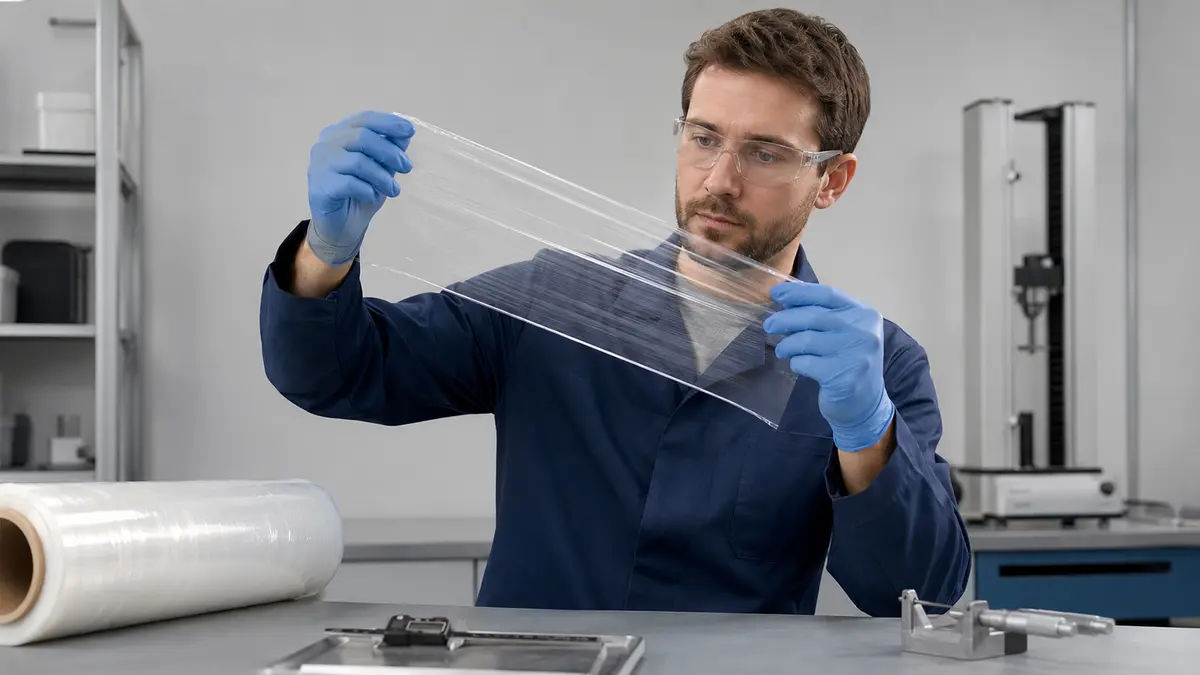
Beim Vergleich von Konstruktionen fragen Sie nach:
- der Materialfamilie und ob es sich bei der angegebenen Qualität um eine koextrudierte Folie handelt.
- Der nominalen Gesamtdicke, Toleranz und Messmethode.
- Der vorgesehenen Wickelrichtung und einer etwaigen festgelegten Klebseite.
- Der für die Konstruktion beanspruchten Funktion, gefolgt von dem Test, der diesen Anspruch stützt.
- Der Bestätigung, dass die gelieferte Rolle, Breite, Farbe und Produktionscharge in den Geltungsbereich des Dokuments fallen.
Klebrigkeit, Dehnung und Haltekraft
Diese Begriffe beschreiben verwandte, aber unterschiedliche Verhaltensweisen.
- Klebrigkeit oder Haftung beschreibt, wie überlappende Folienoberflächen in Kontakt bleiben. Sie kann durch Folienorientierung, Verschmutzung, Temperatur, Lagerhistorie und Vordehnung beeinflusst werden.
- Dehnungsverhalten beschreibt, wie sich die Folie in der Ausgabeeinheit ohne unzulässiges Reißen, Einschnüren oder ungleichmäßige Dickenabnahme verlängert.
- Halte- oder Spannkraft beschreibt die Kraft, die die gedehnte Folie um den Ballen aufrechterhält. Zu wenig kann eine lose Hülle hinterlassen; zu viel kann schwache Ballenkanten belasten oder Schäden verstärken.
Ein einzelner Dehnungsprozentsatz kann nicht alle drei Verhaltensweisen repräsentieren. Käufer sollten die relevante Methode, Probenorientierung, die Folien, Konditionierung und Ergebnisdefinition anfordern, bevor sie Lieferantendaten vergleichen.
Festigkeit, UV-Beständigkeit und optisches Verhalten
Zug-, Weiterreiß-, Schlag- und Durchstoßfestigkeit beantworten unterschiedliche Fragen. Eine Folie, die einer Versagensart widersteht, ist nicht automatisch einer anderen überlegen. Auch die Richtung ist wichtig: Ergebnisse in Maschinenrichtung und quer zur Maschinenrichtung sollten identifiziert und nicht ausgetauscht werden.
Die Außenbeständigkeit benötigt ebenfalls eine angegebene Expositionsgrundlage. Eine UV- oder Witterungsbeständigkeitsangabe sollte die Prüfmethode, Expositionsbedingungen, Farbe, vorgesehene Geografie oder Strahlungsklasse und den Lager- oder Nutzungszeitraum, den sie unterstützen soll, identifizieren. Der Kontakt mit bestimmten landwirtschaftlichen Chemikalien, Hitze oder schlechte Rollenlagerung können außerhalb dieses Geltungsbereichs liegen.
Farbe beeinflusst das Erscheinungsbild und die Solarreflexion, ist aber keine eigenständige Qualitätsstufe. Die Norm von 2025 beinhaltet die Messung der Solarreflexion in ihrem optischen Geltungsbereich. Käufer sollten gemessene Klassifikationen oder Bedingungen vergleichen, anstatt anzunehmen, dass weiße, grüne oder schwarze Folie immer auf eine bestimmte Weise funktioniert.
Welche Spezifikationen sind beim Kauf relevant?
Eine nützliche Spezifikation verbindet die Rolle mit der Wickelmaschine, dem Ballen, dem Lagerplan und dem Nachweispaket. Sie sollte nominale Abmessungen von Toleranzen und Laboreigenschaften von der Feldabnahme unterscheiden.
Abmessungen und Rollenkompatibilität
| Spezifikationsfeld | Was zu erfassen ist | Warum es wichtig ist |
|---|---|---|
| Folienbreite | Nominale Breite, Toleranz und Messmethode | Muss mit der Wickelmaschine und dem geplanten Überlappungsmuster übereinstimmen |
| Rollenlänge | Deklarierte Länge, Toleranz und Verifikationsbasis | Beeinflusst Rollenwechsel und Kostenvergleich |
| Gesamtdicke | Nominale Dicke, Toleranz, Stichprobenplan und Methode | Beeinflusst Materialverbrauch und Interpretation mechanischer oder Durchlässigkeitsdaten |
| Kern | Innendurchmesser, Länge, Material und zulässiger Überstand | Muss in den Spender passen und unter Feldbedingungen stabil bleiben |
| Rollendurchmesser und -masse | Maximalwerte und zulässige Abweichung | Beeinflussen Maschinenfreiheit, Handhabung und Bremsung |
| Wicklung und Oberflächenorientierung | Wickelrichtung und ggf. der festgelegten Klebseite | Hilft, falsches Einlegen und schlechte Schichthaftung zu vermeiden |
Die Ausgabe 2025 der EN 14932 umfasst Folienbreiten von 250 mm bis 1.500 mm, jedoch handelt es sich dabei um einen Standardanwendungsbereich – kein Nachweis, dass jede Größe für eine bestimmte Wickelmaschine geeignet ist.
Leistungsansprüche und Prüfbedingungen
| Anspruchsbereich | Anzufordernde Nachweise | Bedingungen, die mit dem Ergebnis mitgeführt werden müssen |
|---|---|---|
| Zugverhalten | Prüfbericht unter Anwendung der angegebenen Zugprüfmethode | Dicke, Probekörperrichtung, Konditionierung, Geschwindigkeit und Einheiten |
| Reißfestigkeit | Bericht für die angegebene Reißmethode | MD-/TD-Richtung, Probekörpervorbereitung und Einheiten |
| Schlag- oder Durchstoßfestigkeit | Exakte Methode und Ergebnis | Schlagkörpergeometrie, Fall- oder Prüfmodus, Temperatur, Dicke und Einheiten |
| Sauerstoffdurchlässigkeit | Bericht für die genannte Folie | Temperatur, relative Luftfeuchtigkeit, Prüfgas, Foliendicke, Prüfseite und Einheiten |
| Klebrigkeit oder Haftung | Methode, Probenvorbereitung und Akzeptanzbereich | Gedehnter oder ungedehnter Zustand, Kontaktzeit, Temperatur und Folienseiten |
| UV- oder Witterungsbeständigkeit | Expositionsmethode und beanspruchter Geltungsbereich | Strahlungsquelle oder Klimagrundlage, Dauer, Farbe und Bestehenskriterien |
Wichtig: Vergleichen Sie zwei Kennwerte erst, wenn Methoden, Richtungen, Dicken, Einheiten und Prüfbedingungen abgeglichen sind. Ein typischer Wert eines Lieferanten ist nicht automatisch ein vertragliches Minimum und.
Farbe und Lagerungskontext
Die Farbauswahl sollte mit der Lagerumgebung sowie mit gemessenen Solareflexions- oder Witterungsnachweisen beginnen. Sie kann auch Sichtbarkeit, Betriebskennzeichnung, Wärmemanagement, Pigmentstabilität oder lokale Präferenzen von Recyclingsystemen umfassen. Da sich Pigment- und Stabilisatorpakete unterscheiden, sollte die Farbe Teil der genauen Qualitätsdefinition bleiben.
Fragen Sie, ob derselbe UV- oder Haltbarkeitsanspruch für jede Farbe gilt und ob Rollen vor der Installation vor Hitze, Sonnenlicht, Feuchtigkeit, Staub oder Chemikalien geschützt werden müssen. Eine hochwertige Feldfolie kann bereits durch schlechte Lagerung beeinträchtigt werden, bevor sie zur Wickelmaschine gelangt.
Wie man die Folie an Ballen und Wickler anpasst
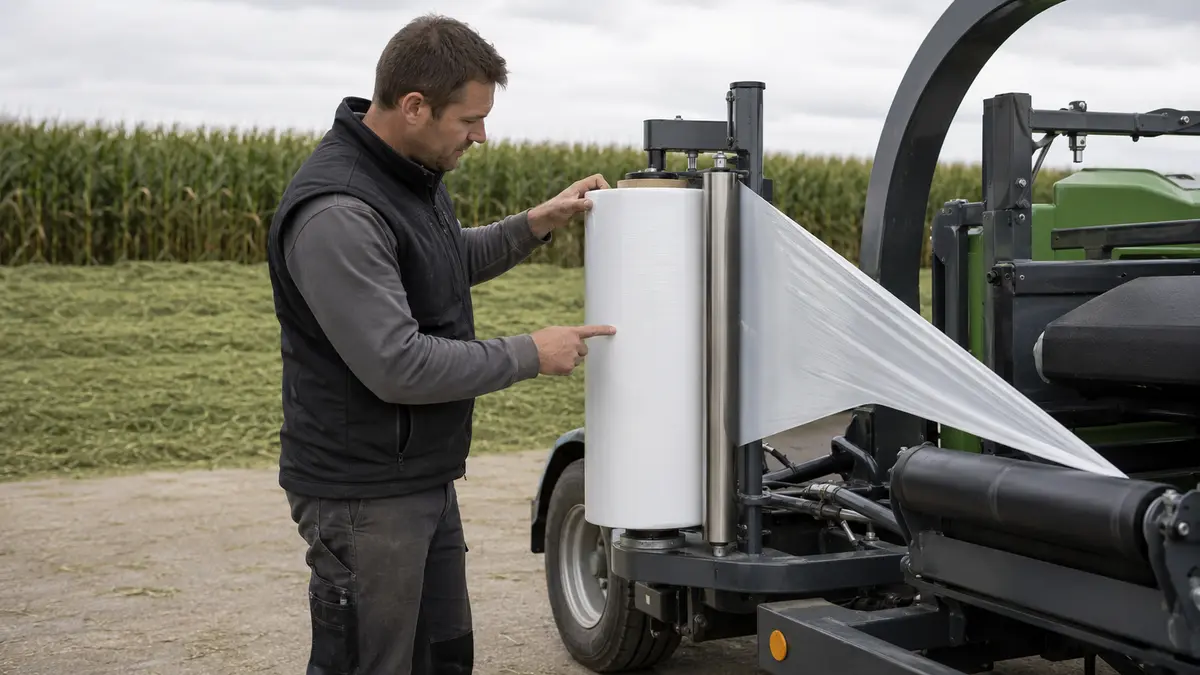
Die richtige Rolle ist diejenige, die der Wickler am vorgesehenen Ballen gleichmäßig kontrollieren kann. Die Kompatibilität sollte anhand des Maschinenhandbuchs, der Anweisungen des Folienlieferanten und eines gemessenen Versuchs überprüft werden – nicht allein aus der Breite abgeleitet.
Rund- vs. Quaderballen
Rund- und Quaderballen weisen unterschiedliche Kantengeometrien, Rotationen, Lastverteilungen und Überlappungsherausforderungen auf. Die von EN 14932:2025 angegebene Leistungsbasis verwendet mindestens sechs Folienlagen und unterscheidet Vordehnungsbereiche: 60 % bis 70 % für Rundballen und 55 % bis 65 % für Quaderballen. Diese Werte beschreiben die Grundlage der Norm und ersetzen nicht die Anweisungen des Wicklers oder der Folie.
Ecken von Quaderballen können Spannungen konzentrieren und die Gleichmäßigkeit der Abdeckung anspruchsvoller machen. Rundballen können unter schlechter Überlappung leiden, wenn die Abgabeeinheit nicht auf die Ballenmitte ausgerichtet ist oder das Ballenprofil ungleichmäßig ist. In beiden Fällen besteht die richtige Reaktion darin, Geometrie und Abdeckung zu überprüfen, anstatt einfach die Bremseinstellung zu erhöhen.
Erntegut, Ballenform und Handhabungsrisiko
Grobe Stängel, unregelmäßige Oberflächen, Kanten mit geringer Dichte sowie beschädigtes Netz oder Garn können das Durchstoßrisiko erhöhen. Dichte, gleichmäßige Ballen bieten der Folie in der Regel eine vorhersagbarere Oberfläche. Die Handhabung nach dem Wickeln birgt ein weiteres Risiko: Spikes, scharfe Klemmen, rauer Boden, Äste, Vögel, Nagetiere und wiederholte Bewegung können eine zuvor intakte Hülle beschädigen.
| Nutzungsbedingung | Hauptrisiko | Was zu überprüfen ist | Einschränkung |
|---|---|---|---|
| Dichter, gleichmäßiger Rundballen | Unterlappung durch Ausrichtungs- oder Geschwindigkeitsschwankungen | Ballenmittelausrichtung, Überlappung, Dehnung und vollständige Abdeckung | Gleichmäßige Form beseitigt nicht das Risiko von Lagerschäden |
| Quaderballen mit ausgeprägten Ecken | Lokale Spannung und Brückenbildung an den Kanten | Eckabdeckung, Folienfestigkeitsnachweis, Vordehnung und Handhabungsmethode | Mehr Folie kann einen schlecht geformten Ballen nicht korrigieren |
| Grobes oder stängelreiches Futter | Durchstoß während oder nach der Anwendung | Ballenoberfläche, Bindung, Durchstoßnachweis und Lagenplan | Labordaten können das genaue Erntegut möglicherweise nicht reproduzieren |
| Lange Außenlagerung | Witterung, Tierfraß und unbemerkte Löcher | UV-Geltungsbereich, Lagerdauer, Inspektionshäufigkeit und Reparaturmaterialien | Ein UV-Anspruch deckt keine mechanischen Schäden ab |
| Lohnunternehmen mit hohem Durchsatz | Inkonsistente Einstellungen und Rollenwechsel | Rollenkonsistenz, Rückverfolgbarkeit, Wartung der Abgabeeinheit und Bedienerkontrollen | Durchsatz sollte nicht die Überprüfung der Abdeckung ersetzen |
Wicklereinstellung und Vordehnungsrichtlinie
Die Vordehnung wird durch die Abgabeeinheit erzeugt und sollte unter Betriebsbedingungen gemessen werden. Zu geringe Dehnung kann eine lockere Wicklung und eine geringere Rollenausbeute zur Folge haben. Zu hohe Dehnung kann die Folie verschmälern oder ausdünnen, die Durchstoßreserve verringern, die Überlappung verschlechtern oder zu Brüchen führen. Verschmutzte Walzen, abgenutzte Zahnräder, falsche Bremseinstellungen, Fehlausrichtung, Temperatur und Rollenlagerung können das tatsächliche Ergebnis verändern.
Vor der Produktion sind Wicklermodell, Abgabeeinheitentyp, Walzenzustand, Ziel- und gemessene Vordehnung, Folienbreite vor und nach der Dehnung, Überlappung, Ballenabmessungen und Bediener zu erfassen. Wenn Folienlieferant und Maschinenhersteller unterschiedliche Bereiche angeben, ist dieser Konflikt in einem kontrollierten Versuch zu klären, bevor die routinemäßige Verwendung freigegeben wird.
Wie viel Folie sollte aufgebracht werden?
Die Folienmenge auf einem Ballen wird durch mehr als die nominelle Anzahl von Lagen bestimmt. Überlappungsmuster, Einschnürung, Fehlstellen, Ballengeometrie, Foliendicke, Vordehnung, Schadensrisiko, vorgesehene Lagerung und Wicklerdesign beeinflussen alle die aufgebrachte Barriere.
Überlappung und Lagenzahl wirken zusammen
Bei einer nominellen Überlappung von 50 % bedeckt jeder neue Umlauf die Hälfte des vorherigen Streifens, sodass sich bei korrekter Ausrichtung ein vorhersehbares Bedeckungsmuster aufbaut. Das Forage Extension Program der University of Kentucky beschreibt einen vierschichtigen 2+2-Ansatz mit 50 % Überlappung für einen einzelnen Wickler, während es ebenfalls warnt, dass unzureichende Folie Sauerstoffdurchtritt ermöglicht. Diese Anleitung ist eine Ausgangsbasis, keine universelle Folienspezifikation.
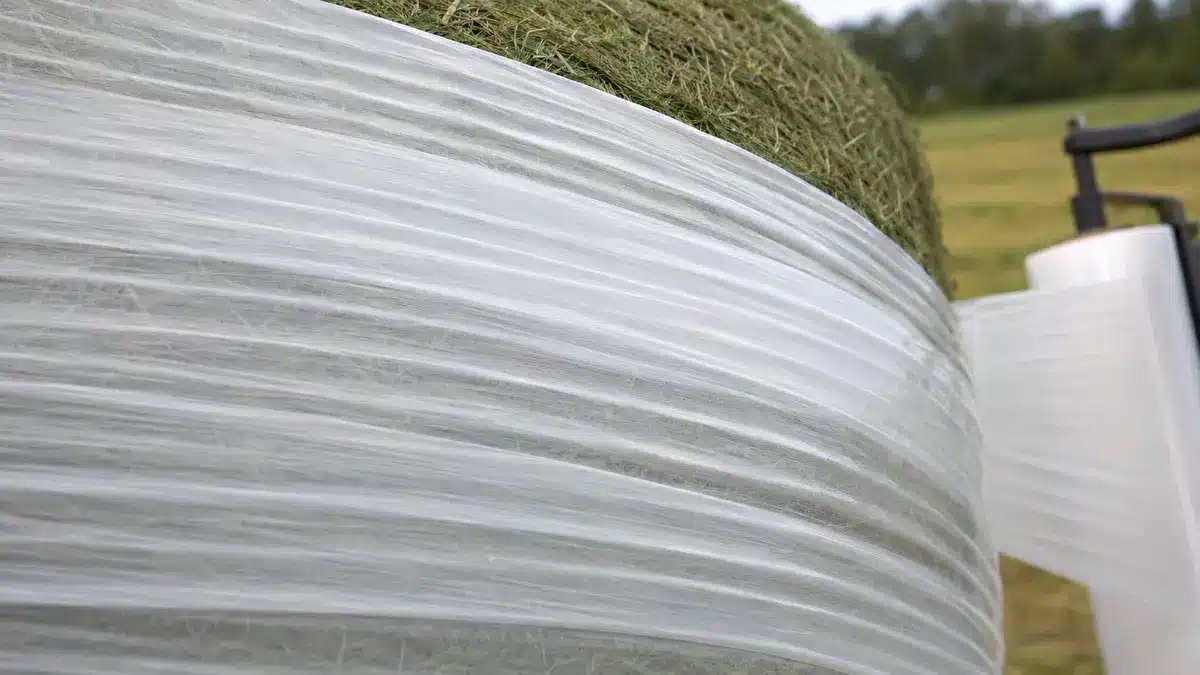
EN 14932:2025 verwendet mindestens sechs Schichten als Grundlage für konforme Folieneigenschaften. Der Unterschied verdeutlicht, warum ein Käufer die geltende Norm, den Wickler, das Ballenformat, den Lagerungsplan und die lokale Beratungspraxis angeben muss, anstatt eine Zahl aus einer nicht zusammenhängenden Quelle zu kopieren.
Warum allgemeine Zahlen einen Kontext benötigen
Teagasc empfiehlt in seinen Managementrichtlinien mindestens vier Schichten und rät für eine verlängerte Lagerung von neun Monaten oder mehr zu sechs Schichten. Die Purdue Extension empfiehlt in ihrer Baleage-Anleitung sechs bis acht Schichten sonnenlichtbeständiger Folie mit einer Stärke von 1 mil. Diese Regeln sind nicht austauschbar; sie spiegeln unterschiedliche Beratungskontexte wider.
Wichtig: Behandeln Sie die Schichtanzahl als einen kontrollierten Eingabeparameter. Wenn die Überlappung verloren geht, die Folie übermäßig einschnürt, der Ballen scharfe Kanten aufweist oder die Handhabung Löcher verursacht, kann eine zusätzliche nominelle Schichtanzahl dennoch keine durchgehende Abdeckung gewährleisten.
Nennen Sie für eine RFQ oder Arbeitsanweisung die Quelle der Schichtregel, die erforderliche Überlappung, Folienqualität und -dicke, das Ballenformat, die Zielvorstreckung, die Lagerungsdauer, die Klima- oder UV-Basis sowie den Inspektionsplan. Überprüfen Sie anschließend den tatsächlich gewickelten Ballen.
So wickeln, lagern, inspizieren und reparieren Sie Ballen
Gute Praxis ist chronologisch: Bereiten Sie Ballen und Ausrüstung vor, kontrollieren Sie die Anwendung, bewegen Sie den gewickelten Ballen vorsichtig und erhalten Sie die Hülle während der gesamten Lagerung. Die folgende Sequenz ist eine allgemeine Anleitung und sollte mit den Folienanweisungen, dem Wicklerhandbuch, den Futterbauempfehlungen und den lokalen Sicherheitsvorschriften abgestimmt werden.
Vor dem Wickeln
- Erzeugen Sie einen dichten, gleichmäßigen Ballen mit stabiler Form und ohne freiliegende scharfe Bindemittel.
- Transportieren Sie den Ballen mit möglichst geringer Verzögerung zum vorgesehenen Wickel- oder Lagerbereich.
- Inspizieren Sie die Folienrolle, den Kern, die Kanten, die Wicklung, das Etikett, die Charge und den Lagerzustand.
- Reinigen und inspizieren Sie die Abrollerrollen, Getriebe, Bremse, Schneidvorrichtung und Ausrichtung.
- Bestätigen Sie die Folienausrichtung, die Zielüberlappung, die aufgebrachten Schichten und die Vorstreckmethode.
Zeitnahes Wickeln hilft, anhaltende Lufteinwirkung zu begrenzen. Purdue empfiehlt, so bald wie möglich zu wickeln, idealerweise innerhalb von vier Stunden; lokale Futterbauempfehlungen können ein kürzeres Zeitfenster vorgeben. Dokumentieren Sie die tatsächliche Verzögerung, anstatt anzunehmen, dass sie akzeptabel war.
Während des Wickelns und der Handhabung
- Zentrieren Sie den Abroller relativ zum Ballen und beobachten Sie die erste vollständige Umdrehung.
- Überprüfen Sie, ob die Dehnung gleichmäßig ist und die Folie keine anormale Weißfärbung, Risse, Kantenschäden oder übermäßige Einschnürung aufweist.
- Überprüfen Sie die Überlappung an mehreren Stellen, anstatt nur einen sichtbaren Streifen zu beurteilen.
- Zählen Sie die aufgebrachten Umdrehungen oder Schichten mit der validierten Methode des Wicklers.
- Schneiden und fixieren Sie die Folie, ohne ein loses Ende zu hinterlassen, das sich bei der Handhabung öffnen kann.
- Verwenden Sie einen geeigneten Ballenhandler und minimieren Sie Bewegungen nach dem Wickeln.
Wenn eine Rolle wiederholt reißt, stoppen Sie und überprüfen Sie die Rollenkante, die Folientemperatur, die Sauberkeit des Abrollers, die Drehzahldifferenz der Rollen, die Bremse, die Ballenoberfläche und die Ausrichtung. Das Ersetzen der Rolle ohne Aufzeichnung dieser Bedingungen kann die wahre Ursache verbergen.
Während der Lagerung
- Verwenden Sie einen ebenen, gut drainierten, sauberen Bereich fern von scharfen Ablagerungen und offensichtlichen Tiergefahren.
- Befolgen Sie die lokalen Anforderungen bezüglich Abstand zu Wasser, Stapelhöhe und möglichem Sickersaft.
- Inspizieren Sie Ballen nach einem geplanten Zeitplan sowie nach Stürmen, Transport oder Tieraktivitäten.
- Markieren und reparieren Sie kleine Löcher umgehend mit UV-beständigem Klebeband, das für Silagefolie; vorgesehen ist; verlassen Sie sich nicht auf gewöhnliches Klebeband.
- Isolieren und bewerten Sie Ballen mit umfangreichen Schäden, Erwärmung, Undichtigkeiten oder sichtbarem Verderb gemäß den entsprechenden landwirtschaftlichen und futtermittelsicherheitsrelevanten Anleitungen.
- Führen Sie Aufzeichnungen, die Schäden mit dem Ballen, der Foliencharge, dem Wickeldatum, dem Bediener, der Maschine und der Reparatur verknüpfen.
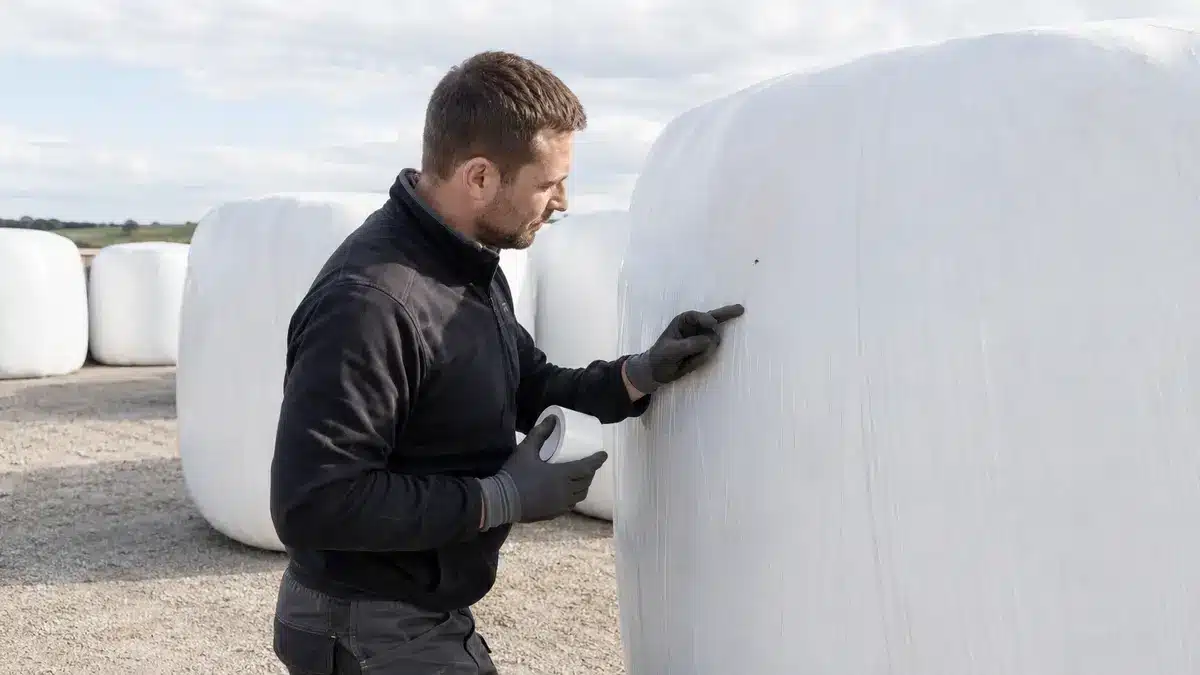
Häufige Silagefolienfehler und ihre üblichen Ursachen
Ein sichtbarer Mangel ist ein Symptom, kein vollständiger Ursachenbericht. Überprüfen Sie die Schadstelle, die unbenutzte Rolle, die Wicklereinstellungen, den Ballenzustand, die Handhabungshistorie, die Witterungseinflüsse und die Lagerungsaufzeichnungen, bevor Sie schlussfolgern, dass die Folie selbst verantwortlich ist.
Risse oder Durchstiche
Mögliche Ursachen sind raues Futter, eine scharfe Ballenkante, beschädigte Rollenkanten, übermäßige lokale Spannung, verschmutzte oder blockierte Rollen, Handhabungskontakt, Wildtiere oder Lagerabfälle. Notieren Sie, ob der Schaden an derselben Maschinenposition wiederholt auftritt, der Ballengeometrie folgt oder erst nach der Lagerung erscheint.
Prüfen Sie Rolle und Ballen auf ein sich wiederholendes Muster, behalten Sie eine unbenutzte Probe, fotografieren Sie den Schaden mit Maßstab und dokumentieren Sie die Foliencharge und Maschineneinstellungen. Laborwerte für Reißfestigkeit oder Schlagzähigkeit können hilfreich sein, jedoch nur, wenn Methode und Probennrichtung mit dem untersuchten Anspruch übereinstimmen.
Schlechte Schichthaftung oder lose Wicklung
Schlechte Haftung kann durch falsche Folienausrichtung, Verunreinigung, Staub, Wasser, Kälte, gealterte oder schlecht gelagerte Folie, unzureichende Vorstreckung oder einen Klebewert außerhalb des geforderten Bereichs verursacht werden. Eine lose Ballenhülle kann auch auf schlechte Ballendichte oder sich ändernde Ballenform zurückzuführen sein.
Überprüfen Sie, welche Folienoberflächen in Kontakt kommen sollen, inspizieren Sie die Rollenlagerung, messen Sie die tatsächliche Vorstreckung und untersuchen Sie die Überlappung. Erhöhen Sie nicht blind die Spannung: Wenn das eigentliche Problem Verunreinigung oder ein beschädigter Abroller ist, kann mehr Spannung einen zweiten Fehler verursachen.
Ungleichmäßige Abdeckung oder Einschnürung
Ungleichmäßige Bänder, unbedeckte Bereiche oder übermäßige Breitenreduktion deuten oft auf eine Fehlausrichtung des Abrollers, falsche Drehzahldifferenz, verschlissene Rollen, instabile Ballenrotation oder Folie hin, die nicht mit dem Setup kompatibel ist. Messen Sie die gedehnte Folienbreite an mehreren Stellen und überprüfen Sie die Überlappung um den gesamten Ballen.
Die Forschung zum Stretchfolienverbrauch und zur Überlappung zeigt, dass Ballen, Folie und Wicklergeometrie interagieren und dass mathematisch effiziente Überlappungen empfindlich auf tatsächliche Betriebsschwankungen reagieren können. Eine robuste Einstellung benötigt Spielraum für die tatsächliche Maschine und den Ballen, nicht nur ein theoretisches Minimum.
Vorzeitige Bewitterung
Rissbildung, Versprödung, Festigkeitsverlust oder Oberflächenveränderungen früher als erwartet können Strahlungseinwirkung, farbspezifische Formulierung, Hitze, chemischen Kontakt, Lagerung vor Gebrauch, übermäßige Dehnung oder eine Behauptung umfassen, deren geografischer und zeitlicher Umfang nicht mit dem Standort übereinstimmte.
Fragen Sie nach der genauen Bewitterungsmethode, der Expositionsklasse oder dem Standortbezug, der Farbe, den Akzeptanzkriterien und den deklarierten Einsatzbedingungen. Überprüfen Sie auch auf Düngemittel, Pestizide, Öle oder andere Chemikalien in der Nähe der Rollen oder Ballen. Das Aussehen allein kann den verantwortlichen Mechanismus nicht identifizieren.
Was Sie einen Lieferanten vor dem Kauf fragen sollten
Eine gute RFQ zwingt Lieferanten, dieselben Fragen in denselben Einheiten zu beantworten. Sie trennt auch veröffentlichte typische Werte von vertraglichen Anforderungen und identifiziert, welche Nachweise noch eine Probe oder einen Feldversuch erfordern.
Dokumente und Testnachweise
Fordern Sie ein aktuelles technisches Datenblatt für die exakte Qualität und Farbe an, einschließlich Maßtoleranzen, Kern- und Rollendaten, Lagerungshinweise, Anwendungsanleitung, gegebenenfalls Sicherheitsinformationen und Rückverfolgbarkeitsformat. Wenn EN 14932:2025 spezifiziert ist, bitten Sie den Lieferanten, genau anzugeben, welche Eigenschaften und Prüfungen abgedeckt sind, und Nachweise für das angebotene Produkt zu erbringen.
Halten Sie für jeden Leistungsbericht den Dokumenteneigentümer, die Berichtsnummer und das Datum, die geprüfte Konstruktion, Dicke, Farbe, Chargen- oder Probenbeschreibung, Methodenausgabe, Konditionierung, MD/TD-Richtung, Einheiten und des Recyclers oder Programms. fest. Eine Standardreferenz in einem Prospekt ist nicht dasselbe wie eine Konformitätserklärung oder ein Bericht.
RFQ-Checkliste
| RFQ-Posten | Eingabe des Käufers | Erforderliche Antwort des Lieferanten |
|---|---|---|
| Ballen und Wickler | Abmessungen von Rund- oder Quaderballen; Wickler- und Abrollermodell | Kompatible Rollengrößen, Ausrichtung und genehmigter Einstellbereich |
| Futter und Handhabung | Erntegut, Ballen-Pressdichte-Zielwert, Oberflächenrisiko, Handhabungsmethode | Relevante Anwendungsgrenzen sowie Hinweise auf Durchstiche oder Handhabung |
| Lagerung | Standort, voraussichtliche Dauer, Exposition, Stapelplan | UV- oder Bewitterungsumfang, Farbanwendbarkeit und Lagerungshinweise |
| Rollenspezifikation | Breite, Länge, Dicke, Kern, Masse, Durchmesser | Nennwerte, Toleranzen, Methoden und Chargenrückverfolgbarkeit |
| Anwendung | Ziel-Vorstreckung, Überlappung, Lagen, Durchsatz | Lieferantenanweisungen und erforderliches Betriebsfenster |
| Leistung | Erforderliche mechanische, Haftungs-, OTR- und optische Eigenschaften | Methoden, Bedingungen, Einheiten, typischer oder Mindeststatus sowie Berichte |
Muster- und Feldvalidierung
Führen Sie die Kandidatenfolie vor einer Großbestellung auf der tatsächlichen Wickelmaschine und repräsentativen Ballen durch. Definieren Sie den Versuch im Voraus: Foliencharge, Ballenabmessungen und -zustand, Wetter, Bediener, Maschineneinstellungen, gemessene Vorstreckung und Folienbreite, Überlappung, Lagen, Bruchrate, Rollenwechsel, sichtbare Schäden, Lagerort und Prüftermine.
Vereinbaren Sie messbare Akzeptanzkriterien. Beispiele sind Rollenpassung, stabiler Einzug, keine unzulässigen Brüche, nachgewiesene Abdeckung, rückverfolgbare Abmessungen und ein Prüfergebnis nach dem relevanten Zeitraum. Ein erfolgreicher Kurzversuch belegt die Kompatibilität unter diesen dokumentierten Bedingungen; er beweist nicht jede Saison, jedes Erntegut, jeden Bediener oder jeden Lagerort.
Verantwortungsvoller Umgang mit gebrauchter Silagefolie
Planen Sie die Folienrückgewinnung vor Beginn des Wickelns. Gebrauchte Folie kann technisch recycelbar sein, aber die lokale Sammlung, Kontaminationsgrenzen, Farbvorschriften, Transportpflichten und die Endmarktnachfrage bestimmen, ob sie tatsächlich akzeptiert wird.
- Halten Sie Folie getrennt von Netzwickel, Garn, Erde, Futter, Wasser, Chemikalien und anderen Abfällen, wie vom Sammler gefordert.
- Entfernen Sie Verunreinigungen nur durch eine zugelassene, sichere Methode durch Abschütteln oder Abkratzen; waschen Sie Folie nicht, wenn Ablaufwasser Verschmutzung verursachen würde.
- Lagern Sie rückgewonnene Folie sicher, sodass sie nicht wegfliegt oder zusätzlichen Schmutz und Wasser aufnimmt.
- Bestätigen Sie die vom Sammler akzeptierten Polymertypen, Farben, Aufbereitungsmethode, Mindestmenge, Gebühren und Dokumentation.
- Nutzen Sie einen autorisierten Entsorgungsweg und führen Sie alle in der örtlichen Gerichtsbarkeit erforderlichen Übergabenachweise.
- Verbrennen, vergraben oder entsorgen Sie nicht Agrarfolie.
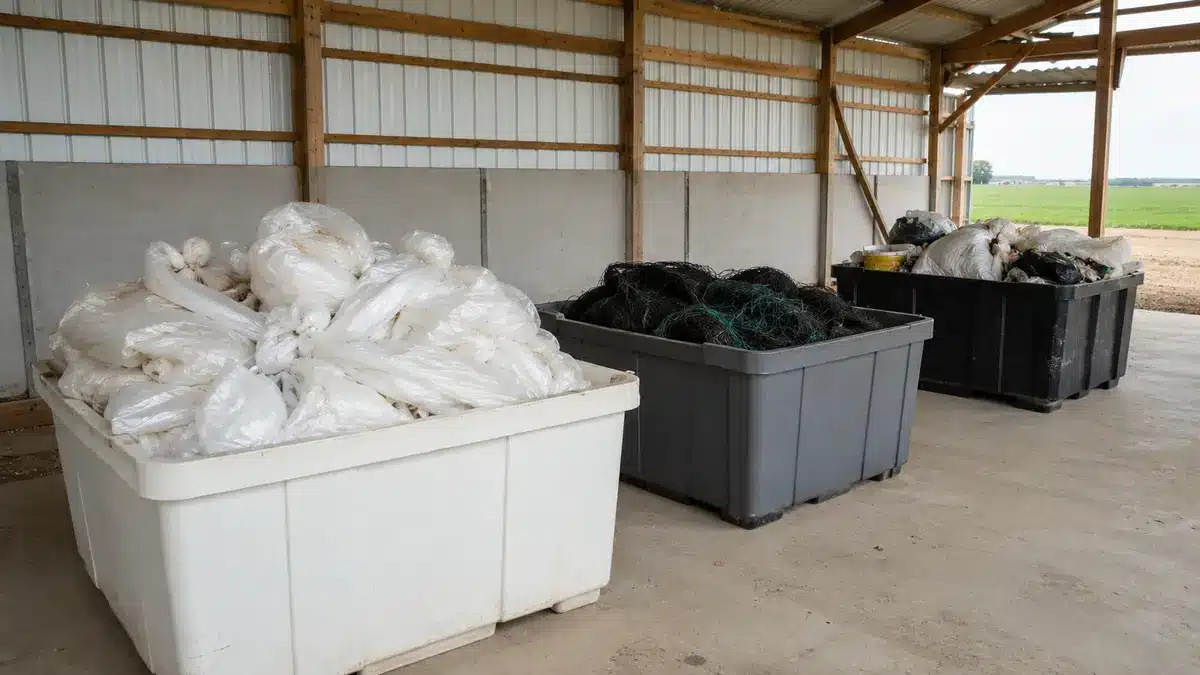
Beispielsweise verlangt die britische Regierungsrichtlinie in ihrem Zuständigkeitsbereich Kontrollen von Abfalltransportunternehmen oder -anlagen sowie Übergabedokumentationen. Andere Länder und Regionen haben unterschiedliche Vorschriften. Eine Materialdeklaration für Polyethylen oder eine Recyclingfähigkeitserklärung ist kein Nachweis für eine lokale Sammlung.
Wichtige Erkenntnisse
Silage-Stretchfolie sollte als Teil eines vollständigen Ballensilage-Systems spezifiziert werden. Die entscheidenden Fragen sind nicht einfach “wie viele Lagen?” oder “wie viele Folienlagen wurden koextrudiert?”, sondern ob die exakte Rolle auf die Wickelmaschine passt, kontrollierte Dehnung und Überlappung erzeugt, die Ballen- und Handhabungsrisiken übersteht und Nachweise für die vorgesehenen Lagerbedingungen vorliegen.
- Definieren Sie zuerst Ballen, Wickelmaschine, Futter, Handhabung, Klima, Lagerdauer und lokale Beratungsgrundlage.
- Spezifizieren Sie Abmessungen, Toleranzen, Kern, Orientierung, Rückverfolgbarkeit und Prüfbedingungen schriftlich.
- Behandeln Sie Klebrigkeit, Dehnung, Haltekraft, Reißfestigkeit, Schlagzähigkeit, Sauerstoffdurchlässigkeit, Bewitterung und optisches Verhalten als separate Nachweisbereiche.
- Überprüfen Sie tatsächliche Vorstreckung, Überlappung, Abdeckung, Rolleneinzug und Ballenzustand in einem dokumentierten Versuch.
- Inspizieren und reparieren Sie gewickelte Ballen während der gesamten Lagerung.
- Bestätigen Sie den lokalen Entsorgungsweg, anstatt eine bedingungslose Aussage zu treffen. Recyclingfähigkeitsaussage.
Produktspezifische Schlussfolgerungen erfordern weiterhin das TDS, die Berichte, die Anwendungshinweise, repräsentative Muster und die Akzeptanzkriterien der genannten Qualität. Ohne diese Nachweise ist die sichere Schlussfolgerung ein Spezifikations- und Validierungsplan – keine Leistungsgarantie.
Verwandte Bestypack-Ressourcen
- Wie viele Paletten können mit einer Rolle Stretchfolie abgedeckt werden?
- Wählen Sie die geeignete Stretchfolienbreite und -dicke
- Wie kann die Dicke von Stretchfolie reduziert werden, um Kosten zu senken?
- Stretchfoliendicke: Was Sie wissen müssen
- Maschinen-Stretchfolie, geblasen und gegossen
- Stretchfolie vs. Klarsichtfolie: Was ist der Unterschied?
- Schwarze Stretchwickelfolie
Verwandte Bestypack-Ressourcen
- Wie viele Paletten können mit einer Rolle Stretchfolie abgedeckt werden?
- Wählen Sie die geeignete Stretchfolienbreite und -dicke
- Wie kann die Dicke von Stretchfolie reduziert werden, um Kosten zu senken?
- Stretchfoliendicke: Was Sie wissen müssen
- Maschinen-Stretchfolie, geblasen und gegossen
- Stretchfolie vs. Klarsichtfolie: Was ist der Unterschied?
- Schwarze Stretchwickelfolie
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German