
Reduzierung der Stretchfoliendicke kann den Materialeinsatz verringern, jedoch nur, wenn die dünnere Folie weiterhin eine akzeptable, stabile Ladung zu geringeren Gesamtkosten gewährleistet. Eine Dickenänderung, die zu mehr Wicklungen, Folienrissen, Nachwicklungen, Stillstandszeiten oder Transportschäden führt, stellt keine Einsparung dar. Die praktische Methode besteht darin, eine lastspezifische Basislinie festzulegen, die Kosten pro gesicherter Ladung zu berechnen, einen Kandidaten unter kontrollierten Bedingungen zu testen und ihn erst freizugeben, wenn sowohl die Verpackungsleistung als auch die Wirtschaftlichkeit überzeugen.
Beginnen Sie mit den Kosten pro gesicherter Ladung, nicht mit der Foliendicke
Für polymerchemische Hintergründe konsultieren Sie NIH PubChem. Überblick über Polyethylen bevor Sie Angaben zu fertigen Folien vergleichen.
For polymer background, consult Bevor die Behauptungen über den fertigen Film verglichen werden, ist die NIH-PubChem-Übersicht zu Polyethylen zu berücksichtigen.
Warum eine geringere Dicke teurer sein kann
Down-Gauging bedeutet den Wechsel zu einer Folie mit einer geringeren Nenndicke. Es verändert einen Input eines vollständigen Wickelsystems, das auch die Folienzusammensetzung, die Ladungsgeometrie, die Sekundärverpackung, die Wickelmaschine, das Folienzuführungssystem, das Wickelmuster, die aufgebrachte Kraft, die Umgebung und die Vertriebsroute umfasst. Da diese Variablen interagieren, kann die Dicke allein weder den Verbrauch vorhersagen noch load stability.
Ein dünnerer Kandidat kann Wenn die Bediener zusätzliche Umdrehungen hinzufügen, um dies auszugleichen, wenn die Folie häufig reißt oder wenn eine schwache Verbindung zwischen Last und Palette ein Verrutschen der Last ermöglicht, steigen die Kosten. Produktionsausfallzeiten und Nachwickelmaterial können einen attraktiven Preis-pro-Rolle-Vergleich zunichtemachen. Schwerwiegender ist, dass eine grenzwertige Last die Wickellinie passieren, aber bei Handhabung oder Transport versagen kann. Sowohl Allied Packaging als auch der IPS Stretch Wrap Guide warnen davor, dass versteckte Kosten die scheinbare Ersparnis umkehren können.
Was die Kostenkennzahl enthalten muss
Der Kernvergleich ist Kosten pro gesicherter, akzeptierter Ladung. Beginnen Sie mit der gemessenen Folienmasse, die auf eine Ladung aufgebracht wurde, und deren geliefertem Preis pro Masseneinheit. Addieren Sie dann beobachtete Kosten im Zusammenhang mit Folienrissen, Wiederanlaufarbeit, Ausschuss, Nachwicklungen, Linienverzögerungen, zurückgewiesenen Ladungen und dokumentierten Schäden. Halten Sie beobachtete Kosten getrennt von Risikoschätzungen, damit der Business Case prüfbar bleibt.
Wichtig: Vergleichen Sie die Basislinie und den Kandidaten anhand derselben vordefinierten des Recyclers oder Programms. Eine günstigere Wicklung, die einen niedrigeren Stabilitätsstandard erhält, ist kein gleichwertiges Ergebnis.
Erstellen Sie eine zuverlässige Basislinie vor dem Down-Gauging
Unterteilen Sie Ladungen in vergleichbare Gruppen
Behandeln Sie nicht jede Palette als denselben Testgegenstand. Gruppieren Sie Ladungen nur, wenn die Variablen, die das Wickeln beeinflussen, ausreichend ähnlich sind. Erfassen Sie mindestens:
- Palettenabmessungen, Ladehöhe, Bruttomasse und Schwerpunktsbedenken;
- gestapelt in Säulen, verzahnt, unregelmäßig oder gemischte Konfiguration;
- Produkt- und Kartonsteifigkeit, Druckempfindlichkeit und Neigung zum Setzen;
- Überhang, Unterhang, scharfe Kanten, Vorsprünge, Lücken und Durchstoßpunkte;
- Gleitfolien, Kantenschutz, Deckblätter, Gurte, Klebstoffe oder andere Stabilisatoren;
- Handhabungsmethode, Lagerzeit, Temperatureinwirkung, Feuchtigkeitseinwirkung und Routengefahren.
Die Bruttomasse ist wichtig, aber sie ist kein alleiniger Dickenauswähler. Zwei Ladungen mit derselben Masse können unterschiedlich reagieren, wenn ihre Geometrie, Kartonfestigkeit, Palettenpassung oder Transportumgebung abweicht. Ein Testergebnis sollte daher für die getestete Ladungsgruppe freigegeben werden, nicht automatisch für jede SKU.
Erfassen Sie Folien-, Wickler- und Prozessbedingungen
Erstellen Sie eine Basislinienaufzeichnung vor dem Wechsel der Folie. Identifizieren Sie die aktuelle Folie nach Lieferant, Produktcode, Charge, Nenndicke und Toleranz, Breite, Nettorollmasse, Anwendungsart und geliefertem Preis. Erfassen Sie den Wickler und das Folienzuführungssystem sowie das tatsächliche Wickelrezept: Vordehnungseinstellung oder Messwert, Krafteinstellung oder Messung, Anzahl der oberen und unteren Wicklungen, Schlittenbewegung, Überlappung, Dreh- oder Armgeschwindigkeit, Ladungs-Paletten-Muster und Folienendenbehandlung.
Messen Sie den tatsächlichen Folienverbrauch anstatt nur anhand der Rollenanzahl zu schätzen. Eine Schneide-und-Wiege-Methode, eine Änderung des Rollengewichts oder eine andere kalibrierte Massenmethode kann die Nettofolienmasse pro Last ermitteln. Der technische Überblick von Lantech verbindet ebenfalls Formulierung, Dicke, Vorreckung, Containment und Schneide-und-Wiege-Messung. Beproben Sie repräsentative Produktionen über relevante Schichten, Bediener, Maschinen und normale Lastschwankungen hinweg. Wenn die Basislinie instabil oder nicht dokumentiert ist, beheben Sie zuerst diesen Prozess; andernfalls ist der Kandidatenvergleich unzuverlässig.
Berechnen Sie die Folienkosten pro Ladung
Verwenden Sie die gemessene Folienmasse
Verwenden Sie eine konsistente Währung und Masseneinheit:
Materialkosten pro Ladung = Nettovolienmasse pro Ladung × gelieferter Folienpreis pro Masseneinheit
Wenn Rollkerne, Verpackung, Fracht oder Rabatte den gelieferten Vergleich beeinflussen, definieren Sie die Abrechnungskonvention einmal und wenden Sie sie auf beide Folien an. Die Kostenerläuterung von Rocket Industrial verwendet ebenfalls Folienmasse und Preis pro Masseneinheit, um die Kosten pro Last zu vergleichen, anstatt nur den Rollenpreis.
Für den breiteren Test:
Beobachtete Testkosten pro akzeptierter Ladung = Materialkosten + Bruch-/Neustartkosten + Nachwickel- und Ausschusskosten + gemessene Ausschuss- oder Schadenskosten
Jährliche Materialeinsparungen können als Materialkostendifferenz pro vergleichbarer Ladung multipliziert mit der erwarteten jährlichen Anzahl dieser Ladungen geschätzt werden. Halten Sie die Schätzung getrennt von verifizierten Einsparungen, bis der Kandidat einen repräsentativen Produktions- und Vertriebszeitraum durchlaufen hat.
Vergleichen Sie einen Kandidaten mit der Basislinie
Die folgenden Zahlen sind hypothetisch und dienen nur der Berechnungsdemonstration. Sie sind keine Produktspezifikationen, Kundenergebnisse oder eine empfohlene Dickenänderung.
| Eingabe | Basislinienfolie | Kandidatenfolie |
|---|---|---|
| Gemessene Netto-Folienmasse pro Last | 0,45 kg | 0,32 kg |
| Gelieferte Folienkosten | $2,40/kg | $2,70/kg |
| Materialkosten pro Last | $1.080 | $0.864 |
| Reine Materialdifferenz | — | $0,216 niedriger |
Der Kandidat weist in diesem Beispiel eine reine Materialeinsparung von $0,216 pro Last auf. Dies sollte nicht allein aufgrund dieses Ergebnisses genehmigt werden. Wenn es zusätzliche Unterbrechungs- und Wiederanlaufzeit verursacht, zusätzliche Umdrehungen erfordert oder die Ausschussrate erhöht, gehören diese beobachteten Auswirkungen in den endgültigen Vergleich.
Durchführung eines kontrollierten Down-Gauging-Versuchs
Prüfung von Kandidatenfolien auf Basis von Nachweisen
Anforderung kandidatenspezifischer Dokumentation, bevor eine Folie auf die Wickelmaschine gebracht wird. Das Nachweispaket sollte die Nenndicke, die Toleranzbreite, die Anwendungsmethode, die Chargenrückverfolgbarkeit und etwaige dokumentierte Betriebsfenster enthalten. Falls Daten zu mechanischer Perforation, Rissbildung, Haftung oder Rückhaltevermögen vorliegen, sind die Methode und die Probendurchlaufrichtung zu erfassen.
Ein Marketingausdruck wie “entspricht einer schwereren Stärke” ist kein Qualifikationsergebnis. Folienzusammensetzung und -aufbau können die Leistung beeinflussen, aber nur die bereitgestellte Dokumentation und ein repräsentativer Lastversuch können zeigen, ob ein bestimmter Kandidat für den beabsichtigten Prozess geeignet ist.
Änderung und Aufzeichnung von Variablen in einer festgelegten Reihenfolge
Verwendung eines schriftlichen Protokolls:
- Definition der Akzeptanzkriterien für die Last vor der Auswahl des Kandidaten. Einbeziehung von Linienleistung, Folienverbrauch, Rückhalte- oder Stabilitätsmessungen sowie Ergebnissen der Distribution.
- Auswahl einer repräsentativen Lastfamilie und Dokumentation ihrer normalen Schwankung.
- Erneute Bestätigung der Basislinienfolie, des Rezepts, der Folienmasse, der Zykluszeit, der Bruchrate und des Ergebnisses der akzeptierten Last.
- Installation der Kandidatenfolie und Beginn mit einer vom Lieferanten und der Ausrüstung unterstützten Einstellung. Aufzeichnung jeder Einstellung; Annahme, dass die Basislinien-Vordehnung oder -Kraft für eine andere Folie sicher ist, ist nicht zulässig.
- Anpassung jeweils einer steuerbaren Variablen in einer festgelegten Reihenfolge. Nach jeder Änderung Aufzeichnung von Folienmasse, Zykluszeit, Brüchen, Wickelbild, gemessenem Rückhaltevermögen und Lastzustand.
- Durchführung des ausgewählten Rezepts für ein repräsentatives Produktionsfenster und Aufbewahrung der Aufzeichnungen zu Charge, Schicht, Bediener, Maschine, Lastfamilie und Ergebnissen.
Warnung: Abbruch des Versuchs, wenn Folienbrüche einen unsicheren Eingriff erfordern, die Last über ihre Akzeptanzgrenze hinaus verformt wird, die Last-Paletten-Bindung verloren geht oder ein anderes vordefiniertes Sicherheitskriterium nicht erfüllt wird. Fortsetzung nur zur Erreichung eines niedrigeren Folienmassen-Ziels ist nicht zulässig.
Überprüfung der Rückhalte- und Distributionsleistung
Kontrolle der gewickelten Last an der Linie
Linienkontrollen bestätigen, dass die Wickelmaschine wiederholt die beabsichtigte Verpackung erzeugt. Verwendung derselben Werkzeuge, Messstellen und Zeitintervalle nach dem Wickeln sowohl für die Basislinie als auch für den Kandidaten. Eine nützliche Aufzeichnung kann Folgendes umfassen:
- Rückhalte- oder angewandte Kraftergebnisse an definierten oberen, mittleren und unteren Positionen;
- Folienabdeckung, Überlappung, Einschnürung, Seilbildung, Risse, Löcher, Kantenschäden und Endlagensicherung;
- Last-Paletten-Bindung und Anzeichen von Lastverschiebung oder Bewegung der unteren Lage;
- Kartonstauchung, Eckverformung, Produktschäden oder übermäßige Kompression;
- Folienbrüche, Stillstände, manuelle Eingriffe, Zykluszeit und Nachwicklungen;
- Folienmasse pro akzeptierter Last und Anzahl der verwendeten Umdrehungen.
Das visuelle Erscheinungsbild ist nützlich zur Erkennung von Mängeln, aber eine glänzende oder vollständig bedeckte Last beweist allein kein ausreichendes Rückhaltevermögen. Das Ziel und die Messmethode müssen an die Lastfamilie und den Akzeptanzstandard des Versenders gebunden sein.
Durchführung routengerechter Leistungstests
Formelle Prüfungen sollten die Gefahren und Folgen der vorgesehenen Vertriebsroute repräsentieren. Der aktuelle Index der Verpackungsnormen von ASTM listet ASTM D8314-20(2025) als Leitfaden für die Leistungsprüfung von aufgebrachten Stretchfolien und Wickelverfahren auf, zusammen mit Methoden, die horizontale Stöße, Vibrationen und mechanische Handhabung von stretch-umwickelten unitisierten Lasten behandeln. Diese Dokumente helfen Teams bei der Auswahl und Durchführung relevanter Tests; sie liefern keinen universellen Bestehenswert für jede Palette.
Für unitisierte Lasten ähnlicher verpackter Produkte im Voll-LKW-Umfeld beschreibt der ISTA-3E-Überblick ein allgemeines Simulationsverfahren zur Bewertung der Schutzwirkung und Laststabilität. EUMOS 40509 beschreibt eine dynamische Methode zur Bewertung der Steifigkeit und Verformung unitisierter Lasten. Das korrekte Protokoll hängt von der Route, dem Handhabungssystem, der Last, der Schadenstoleranz, behördlichen oder kundenseitigen Anforderungen sowie der verfügbaren Laborkapazität ab. Definieren Sie Bestehens-/Nichtbestehens-Kriterien vor der Prüfung und dokumentieren Sie Folie, Rezeptur, Last, Konditionierung, Ausrüstung und Beobachtungen.
Entscheidung, ob die Einsparungen real sind
Hinzufügung versteckter Betriebs- und Ausfallkosten
Überprüfung des Kandidaten und der Basislinie über gleichwertige akzeptierte Lasten hinweg.
| Kosten- oder Leistungselement | Messgrundlage | Entscheidungsnutzung |
|---|---|---|
| Folienmaterial | Nettomasse pro akzeptierter Last × gelieferte Kosten pro Masse | Direkter Materialvergleich |
| Brüche und Neustarts | Ereignisse, Ausfallzeiten und Arbeitsaufwand pro Versuchsfenster | Betriebsstrafe |
| Zusätzliche Umdrehungen oder Nachwicklungen | Zusätzliche Folienmasse, Zykluszeit und Arbeitsaufwand | Erkennt falsche Down-Gauging-Einsparungen |
| Ausschuss und abgelehnte Lasten | Erfasste Material- und Handhabungskosten | Qualitätsstrafe |
| Produkt- oder Verpackungsschäden | Dokumentiertes Versuchs- oder Distributionsergebnis | Leistungsgrenze und beobachtete Kosten |
| Nicht gemessenes zukünftiges Schadensrisiko | Separat als Risiko ausgewiesen, nicht als verbuchte Einsparung | Management-Review |
Der Einkauf sollte einen Kandidaten nicht allein deshalb genehmigen, weil sein Preis pro Kilogramm oder pro Rolle niedriger ist. Betrieb und Qualität sollten ihn nicht allein deshalb ablehnen, weil seine Nenndicke geringer ist. Die Entscheidung basiert auf vergleichbaren, gemessenen Ergebnissen.
Kandidaten genehmigen, einschränken oder ablehnen
- Genehmigen, wenn der Kandidat jedes Leistungskriterium erfüllt und über den definierten Testumfang hinweg niedrigere beobachtete Kosten pro angenommener Ladung verursacht.
- Eingeschränkte Genehmigung, wenn er nur für bestimmte Ladungsfamilien, Umreifungen, Routen, Jahreszeiten oder Betriebsfenster geeignet ist. Machen Sie diese Einschränkungen zum Bestandteil der kontrollierten Spezifikation.
- Ablehnen oder erneut testen, wenn die Leistung ausbleibt, der Prozess instabil wird, Aufzeichnungen unvollständig sind oder offensichtliche Materialeinsparungen durch zusätzliche Betriebskosten aufgehoben werden.
Nach der Freigabe überwachen Sie Folienmasse, Risse, Rezepturen, Containment-Prüfungen und Fehlersignale in definierter Häufigkeit. Folienchargen, Lasten, Bediener, Wicklerzustand und Einstellungen können abweichen. Die Diskussion zu Stretchfolienkosten von Atlantic Packaging betont die laufende Überwachung von Containment, Folienreckung, Umdrehungen und Maschinenverhalten; das allgemeine Prinzip ist wertvoll, auch wenn eine Einrichtung ein anderes System verwendet.
Korrektur häufiger Fehler beim Down-Gauging
Zunahme von Folienrissen
Mögliche Ursachen sind Folienkantenschäden, ein Kandidat, der mit der Vorstreckung oder dem Kraftbedarf inkompatibel ist, beschädigte Walzen, schlechte Rollenhandhabung, scharfe Ladungskontaktpunkte, übermäßige Beschleunigung oder Schwankungen im Folien- oder Ladungszustand. Dokumentieren Sie, wo und wann der Riss auftritt. Überprüfen Sie die Rolle, den Folienverlauf, die Walzen, die Ladungskanten und die Einstellungen, bevor Sie das Rezept ändern. Wenn die Korrektur einen nicht unterstützten Betriebszustand erfordert, lehnen Sie den Kandidaten ab.
Zusätzliche Umwicklungen heben die Einsparungen auf
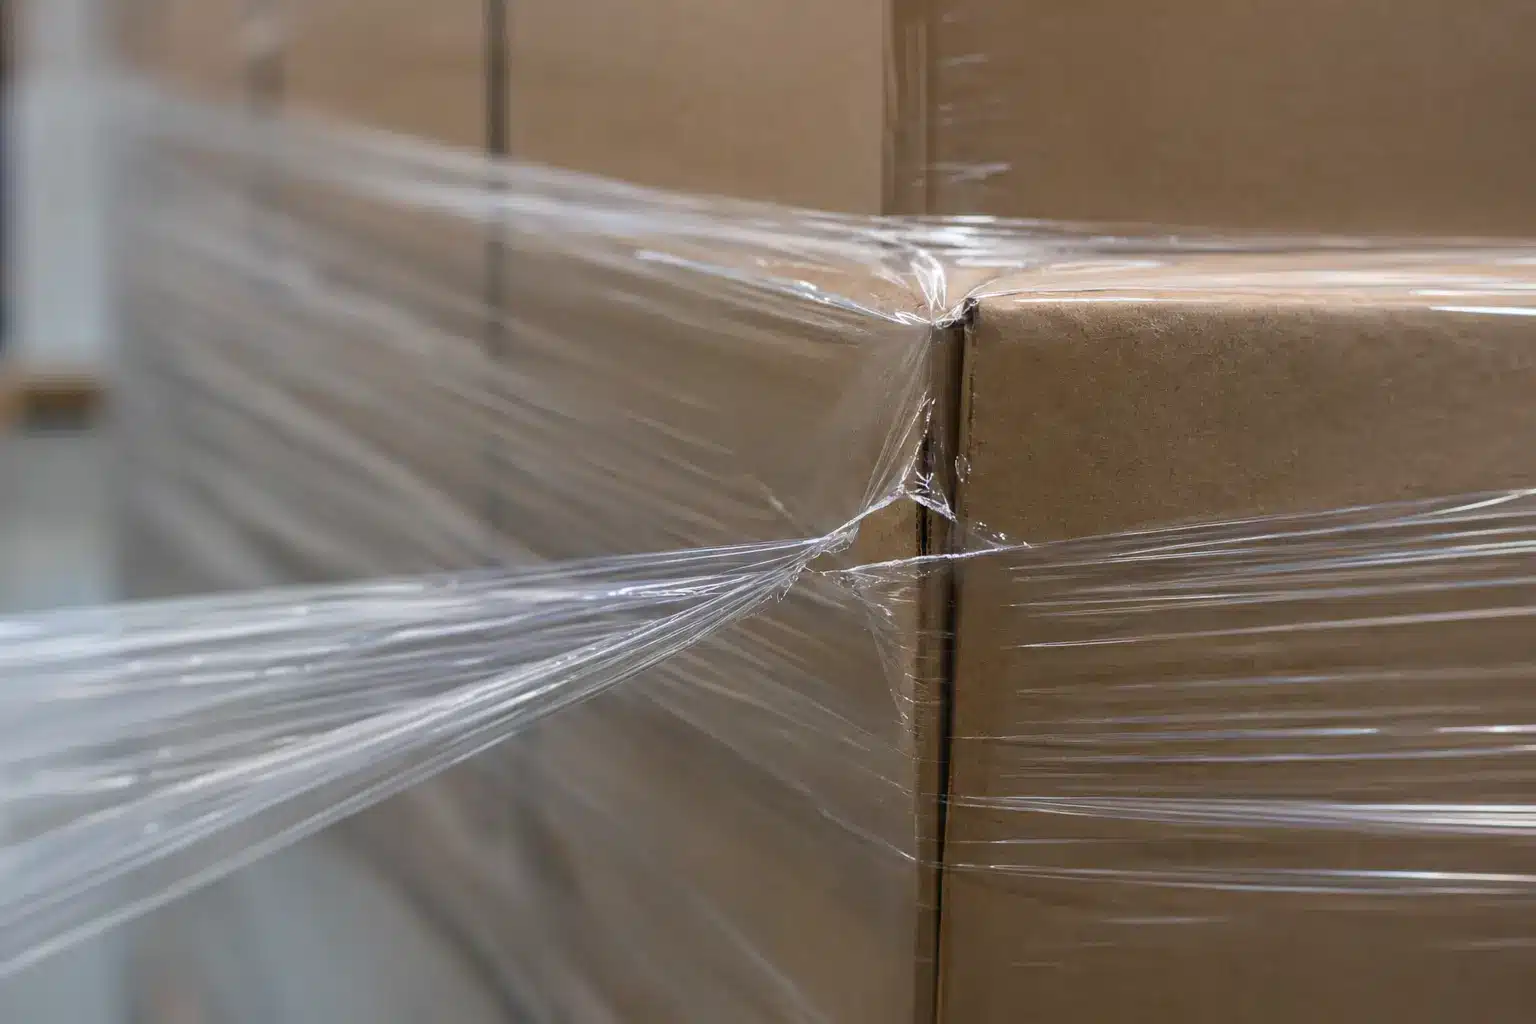
Bediener können die Umdrehungen erhöhen, wenn sich die Ladung instabil anfühlt oder sich die Folienabdeckung ändert. Das Ergebnis kann eine dünnere Folie sein, die in einer größeren Masse als erwartet aufgebracht wird. Vergleichen Sie die tatsächliche Folienmasse, Umdrehungen, Überlappung, Zykluszeit und das Sicherungsprofil mit der Basislinie. Entfernen Sie eine versehentliche Überwicklung nur, wenn die Ladung weiterhin ihre Akzeptanzkriterien erfüllt. Andernfalls hat der Kandidat keine kostengünstigere Lösung nachgewiesen.
Die Ladung verliert an Stabilität
Identifizieren Sie zuerst die Fehlerart: unzureichende Sicherung auf einer Höhe, schlechte Ladung-Palette-Verbindung, Kartondeformation, Palettenüberhang, Setzungsverhalten, schwache Basis oder routenspezifische Bewegung. Überprüfen Sie die Ladung und die Palette sowie die Folie. Die Reaktion kann eine Überarbeitung der Palettierung, der Sekundärverpackung, des Wickelmusters, der Folienauswahl oder des zulässigen Anwendungsbereichs umfassen. Jede Änderung erzeugt eine neue Konfiguration, die dokumentiert und erneut getestet werden muss; behandeln Sie einen gescheiterten Kandidaten nicht als genehmigt nach einer informellen Anpassung.
Verwenden Sie eine Käufer-Lieferant-Test-Checkliste
Verwenden Sie eine kontrollierte Vorgabe und fordern Sie den vollständig ausgefüllten Bericht zurück:
- Käufer: Identifizieren Sie jede Ladungsfamilie, normale Schwankungen, Palette und Sekundärverpackung, Route, Handhabungsausrüstung, Umgebung, aktuelle Folie, Umreifungsmaschine, Folienzuführungssystem, Rezept, Folienmasse, Zykluszeit, Bruch- und Schadenshistorie sowie Akzeptanzkriterien.
- Käufer: Geben Sie an, welche Variablen angepasst werden dürfen, wer sie anpassen darf, die Abbruchbedingungen, Testmethoden, die Genehmigungsbefugnis und wie lange die überwachte Einführung dauern wird.
- Lieferant: Geben Sie den genauen Kandidatencode, die Nenndicke und Toleranz, Breite, Chargenidentifikation, Anwendungshinweise, Annahmen zur kompatiblen Ausrüstung, Lager- und Handhabungsbedingungen sowie relevante Testdaten mit Methoden und Einheiten an.
- Lieferant: Geben Sie an, was die gelieferten Nachweise unterstützen und was noch einen Linien- oder Verteilungsversuch erfordert..
- Gemeinsamer Bericht: Erfassen Sie die Basislinie und die Kandidaten-Folienmasse, die Kostenbasis der Lieferung, Einstellungen, Umdrehungen, Sicherungsmessungen, Brüche, Stillstandszeiten, Nachwicklungen, Fehler, Testkonfiguration, Bestehen/Nichtbestehen-Ergebnis und Abweichungen.
- Genehmigungsdokument: Definieren Sie die zulässigen Ladungsfamilien, Umreifungsmaschinen, Routen, Betriebsfenster, Foliencode, Revision, Überwachungshäufigkeit und den Auslöser für Änderungskontrolle.
Häufig gestellte Fragen
Verwendet eine dünnere Stretchfolie immer weniger Kunststoff?
Nein. Sie verwendet nur dann weniger Kunststoff, wenn die Nettovolienmasse pro angenommener Ladung abnimmt. Mehr Umdrehungen, zusätzliche Überlappung, Bruchabfall und Nachwicklungen können die Dickenreduzierung aufheben. Messen Sie die Folienmasse, anstatt ein Ergebnis aus der Dicke anzunehmen.
Wie weit kann die Dicke von Stretchfolie reduziert werden?
Das hängt von der genauen Folie, der Ladungsfamilie, der Umreifungsmaschine, dem Rezept, der Umgebung und der Vertriebsroute ab. Es gibt keine universelle Mindestdicke. Reduzieren Sie nur durch kontrollierte Kandidaten und stoppen Sie bei der niedrigsten Konfiguration, die die vordefinierten Leistungskriterien mit einer akzeptablen... Prozessfenster.
Sollte zuerst die Dicke oder die Vorstreckung geändert werden?
Behandeln Sie sie als separate dokumentierte Änderungen innerhalb eines einzigen Qualifikationsplans. Ermitteln Sie zuerst die aktuelle Basislinie. Wenn die Kandidatenfolie installiert ist, verwenden Sie einen von Ausrüstung und Folie unterstützten Startzustand und passen Sie dann jeweils eine Variable an. Eine Vorstreckungseinstellung, die für eine Folie funktioniert, kann für eine andere ungültig sein.
Kann ein Versuchsergebnis auf jede Palettenladung angewendet werden?
Nein. Die Genehmigung gilt für die getestete und dokumentierte Ladungsfamilie und die Bedingungen. Erweitern Sie sie nur, wenn die Organisation Belege dafür hat, dass die zusätzlichen Ladungen hinsichtlich der relevanten Variablen gleichwertig sind, oder nachdem diese Ladungen ihre eigene Verifizierung abgeschlossen haben.
Fazit: Reduzieren Sie die Dicke erst, nachdem die Ladung bestanden hat
Der sicherste Weg zu niedrigeren Stretchfolienkosten ist nicht die Auswahl der dünnsten Rolle. Es ist die Suche nach der Konfiguration mit den niedrigsten Gesamtkosten, die wiederholt eine akzeptierte Ladung produziert.
- Messen Sie den aktuellen Prozess und die Folienmasse pro Ladungsfamilie.
- Vergleichen Sie die Materialkosten pro Ladung, nicht nur den Rollenpreis.
- Testen Sie einen dokumentierten Kandidaten mit kontrollierten, aufgezeichneten Einstellungen.
- Überprüfen Sie die Liniensicherung und die routengerechte Vertriebsleistung.
- Beziehen Sie Brüche, Arbeitsaufwand, Nachwicklungen, Ausschuss und beobachtete Schäden in die Entscheidung ein.
- Beschränken Sie die Genehmigung auf den nachgewiesenen Umfang und überwachen Sie Abweichungen nach der Einführung.
Wenn die Kosten sinken und die Ladung weiterhin denselben Akzeptanzstandard erfüllt, ist das Down-Gauging eine vertretbare Einsparung. Wenn eine der beiden Bedingungen nicht erfüllt ist, ist die Dickenreduzierung nicht zur Freigabe bereit.
Verwandte Bestypack-Ressourcen
- Wie viele Paletten können mit einer Rolle Stretchfolie abgedeckt werden?
- Wählen Sie die geeignete Stretchfolienbreite und -dicke
- Maschinen-Stretchfolie, geblasen und gegossen
- Wie berechnet man den Verbrauch von Stretchfolie?
- Guss-Stretchfolie
- Hersteller von Nano-Stretchfolie
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German