
Vented Stretchfolie is perforated pallet wrap designed to combine load unitization with planned airflow. It is useful when solid wrap would obstruct cooling, heat release, gas exchange, or drying, but it is not automatically the stronger, fresher, or safer choice. The correct film depends on the product, pallet geometry, wrapper, route, and airflow target. Buyers should treat ventilation and containment as separate requirements, specify both, and approve the film only after an actual-load trial and appropriate distribution validation.
Was ist Vented Stretchfolie?
Für polymerchemische Hintergründe konsultieren Sie NIH PubChem. Überblick über Polyethylen bevor Sie Angaben zu fertigen Folien vergleichen.
For polymer background, consult Bevor die Behauptungen über den fertigen Film verglichen werden, ist die NIH-PubChem-Übersicht zu Polyethylen zu berücksichtigen.
Vented stretch film is a stretchable web with intentionally formed openings. The web still provides tension around a pallet, while the openings let air move through areas that would be covered by a continuous film. Suppliers may call it ventilated, perforated, breathable, air-flow, or air-permeable stretch film. Those names describe a function, not a complete specification.
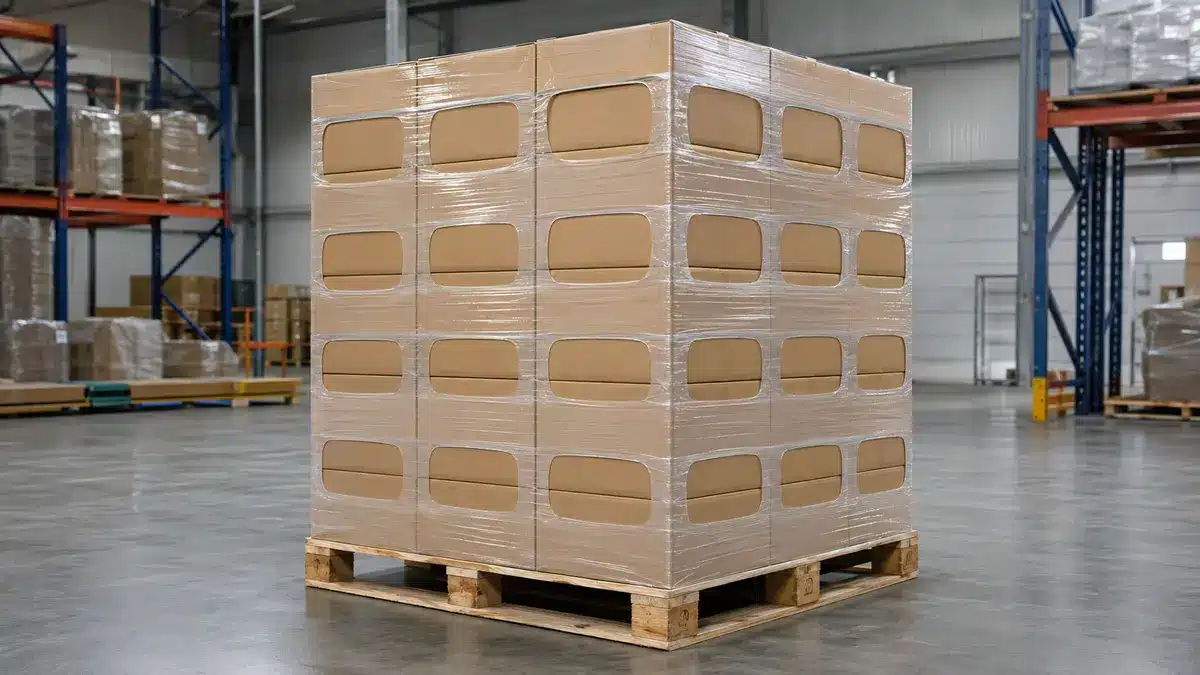
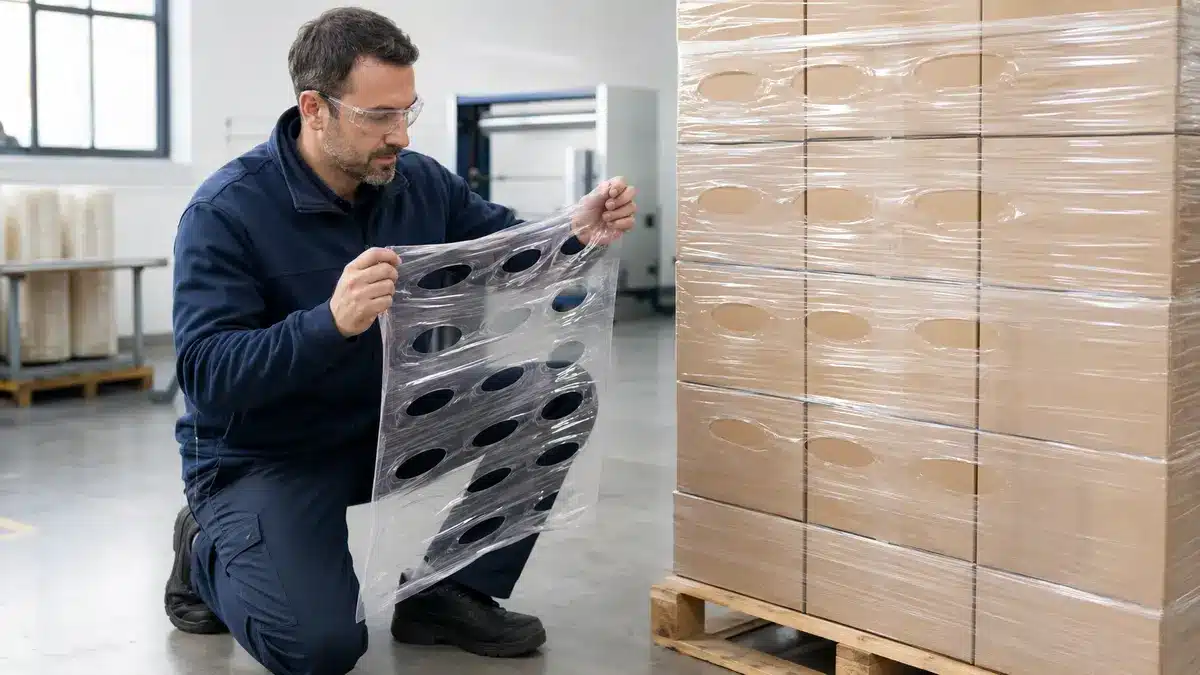
The actual construction can vary. Opening size, shape, spacing, reinforced strands, usable web width, thickness, stretch behavior, cling, and roll format all affect how a film runs and how it contains a load. A buyer therefore cannot select a film from the word “vented” alone.
Wie die Öffnungen den Luftstrom verändern
The openings reduce the amount of continuous film blocking the sides of a pallet. This can help expose carton vents, crate openings, or gaps between products to circulating air. It can also give warm or damp air a route out of the wrapped load.
However, open area is only one part of the airflow system. Carton vents must remain aligned, pallet patterns must leave usable channels, and warehouse or trailer air must reach those channels. USDA and FAO guidance for fresh produce emphasizes airflow through packages and through the stacked load. A perforated outer wrap cannot correct blocked case vents, an unsuitable pallet pattern, or incorrect temperature control.
Vented Folie vs. Massivfolie vs. Netz
Solid stretch film uses a substantially continuous web. It can provide more surface coverage against dust, splash, and loose components, but each additional layer can restrict bulk airflow around the load. Vented film sacrifices some continuous coverage to create planned openings while retaining a stretchable web.
Netting is a different open-web format Depending on its construction it may not provide the same elastic recovery cling or application behavior as stretch film Roped film is another alternative narrow bands or ropes of film secure.
Wo Vented Stretchfolie am besten funktioniert
Vented stretch film is most relevant when airflow performs a defined job. Typical jobs include removing field or process heat, allowing cold air to reach packages, releasing moisture-laden air, or avoiding a continuous outer layer around products that need ventilation. It is less compelling when the load needs broad surface coverage, protection from weather or dust, or high resistance to sharp edges.
Frischprodukte und Kühlkettenladungen
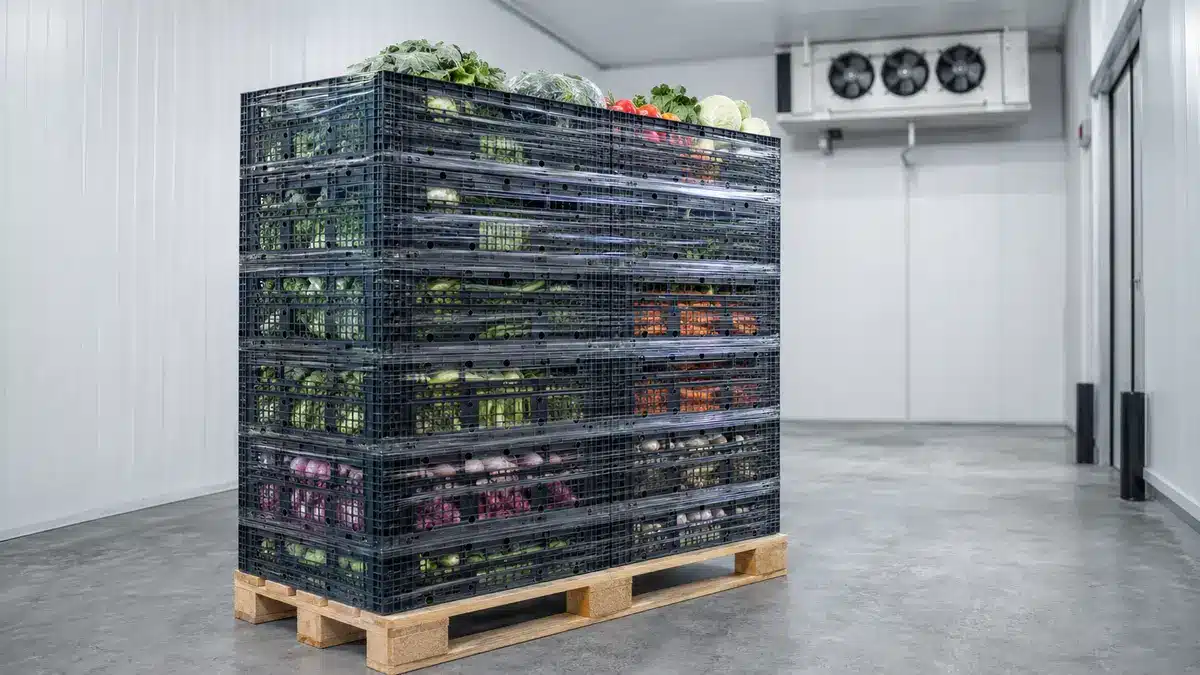
Produce pallets are a common use because respiration, field heat, cooling method, package vents, stacking pattern, temperature, and humidity interact. USDA transport guidance notes that vent locations and load patterns matter to airflow, while FAO guidance stresses that air must move through individual packages and the full stack. Vented stretch film may preserve those paths better than a continuous outer wrap.
That does not make the film a shelf-life or food-safety control by itself. The correct ventilation depends on the commodity, maturity, packaging, precooling process, temperature set point, relative humidity, and route. Too little airflow may slow cooling; too much exposure can contribute to moisture loss for some products. The shipper should define the commodity-specific target before choosing the film.
Warme Güter, Brennholz und feuchtigkeitsempfindliche Ladungen
Products wrapped while warmer than their storage environment can release heat into the pallet space. Examples may include bakery trays after cooling steps, containers leaving a warm process, or other goods that must continue equalizing with ambient conditions. Openings can provide a route for air exchange, but the product must still meet its own cooling, hygiene, and handling requirements.
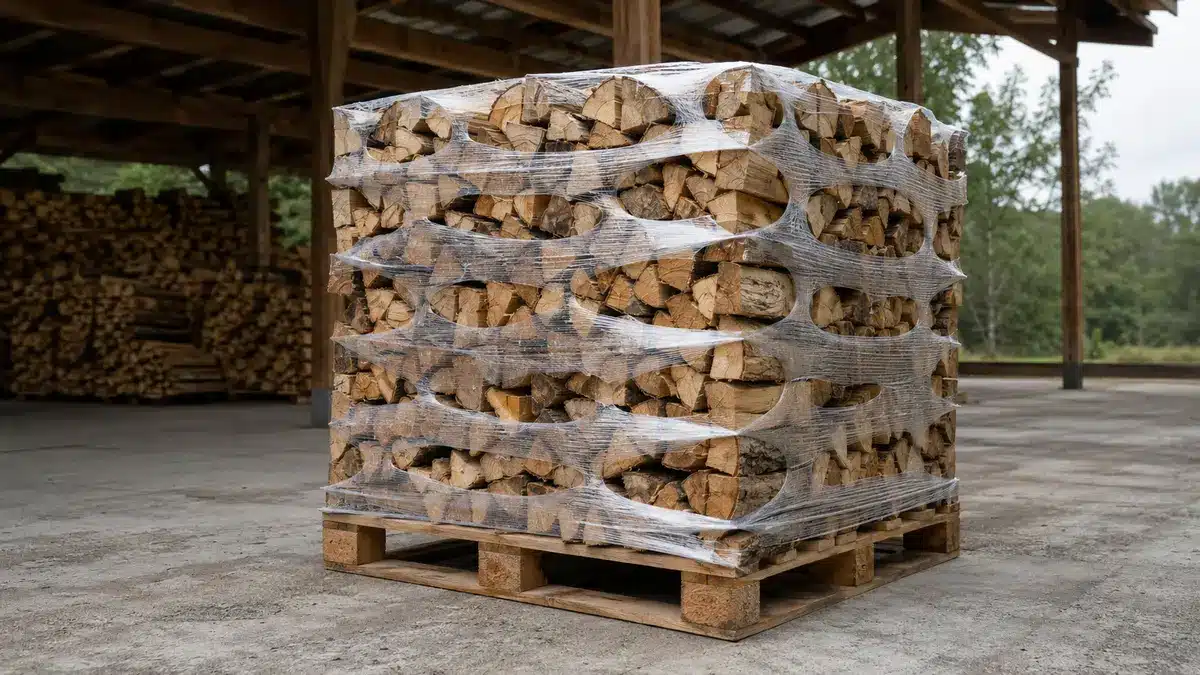
Firewood and other damp materials may also benefit from ventilation during suitable storage and transport. Vented film can unitize bundles while leaving open area for drying. It is not a weather barrier, and it does not prevent mold under all conditions. Moisture content, exposure time, rain, storage orientation, and local airflow still control the outcome.
Vorteile und Abwägungen
The main value of vented stretch film is not “more performance” in every direction. It is a deliberate exchange: less continuous coverage in return for more access to air. The decision is sound only when the load needs that exchange and the remaining web can still provide adequate containment.
Potenzielle betriebliche Vorteile
For an appropriate load, vented film may:
- Keep package or crate vents less obstructed.
- Allow cooling air to reach more of the pallet surface.
- Give warm or humid air a path out of the wrapped load.
- Reduce the need to leave large areas completely unrestrained.
- Improve visibility for inspection where openings expose the load.
- Die Hand- oder Maschinensicherung unterstützen, wenn eine kompatible Qualität und ein kompatibler Prozess verfügbar sind.
These are potential system effects. Their size depends on the film, open-area pattern, number of layers, product, pallet pattern, environment, and wrapping process. A Lieferantendaten sheet or peer article cannot establish the result for a buyer’s pallet.
Abwägungen bei Rückhaltung und Schutz
Das Entfernen von Material verändert, wie Spannung durch die Bahn verläuft. Abhängig vom Öffnungsmuster und der Verstärkung kann die Folie Spannung um die Perforationen konzentrieren, Kanten freilegen oder weniger Widerstand gegen Durchstich und Rissausbreitung bieten als eine durchgehende Folie. Mehr Lagen können die Rückhaltung verbessern, aber auch Öffnungen abdecken und die beabsichtigte Belüftung reduzieren.
| Entscheidungsachse | Belüftete Stretchfolie | Massiv-Stretchfolie | Netz- oder Seilalternative |
|---|---|---|---|
| Luftstrom in der Masse | Öffnungen bieten geplante Strömungswege | Zusätzliche Lagen können den Fluss einschränken | Bietet in der Regel einen hohen Anteil an offener Fläche |
| Rückhaltemechanismus | Spannung getragen durch die verbleibende Bahn und eventuelle Verstärkung | Spannung verteilt durch eine durchgehende Bahn | Hängt von der Strang-, Knoten- oder Seilkonstruktion ab |
| Oberflächenabdeckung | Teilweise | Breit | Begrenzt |
| Kanten- und Durchstichexposition | Öffnungen und Stränge erfordern lastspezifische Prüfung | Durchgehende Bahn kann mehr Kanten abdecken | Lastkontakt ist in schmaleren Elementen konzentriert |
| Anwendung | Hand- oder Maschinenqualitäten können verfügbar sein | Weit verbreitet in Hand- und Maschinenqualitäten erhältlich | Kann einen anderen Spender, ein anderes Muster oder einen anderen Prozess erfordern |
| Beste Eignung | Ladungen, die sowohl Sicherung als auch definierte Belüftung benötigen | Ladungen, die Abdeckung und konventionelle Rückhaltung priorisieren | Ladungen, die offene Fläche mit geeigneter Rückhaltegeometrie priorisieren |
Die Tabelle ist ein Auswahlrahmen, keine Leistungsbewertung. Der Käufer muss tatsächliche Muster unter denselben Last-, Geräte- und Testbedingungen vergleichen.
Typen und Formate
The market uses overlapping names, so a format should be described with a drawing or sample as well as a product name. Record the open-area pattern, strand or lane dimensions, film width, thickness definition, roll dimensions, core, winding orientation, and intended application method.
Makroperforierte Folie
Makroperforierte Folie hat sichtbar große Öffnungen, die über die Bahn verteilt sind. Sie wird üblicherweise in Betracht gezogen, wenn eine erhebliche seitliche Exposition erforderlich ist. Die verbleibenden Bahnen oder verstärkten Abschnitte tragen die Wickelspannung.
Gehen Sie nicht davon aus, dass eine größere Öffnung automatisch eine bessere Palettenkühlung bietet. Wenn das Wickelmuster Kartonentlüftungen abdeckt, Produkte interne Kanäle blockieren oder die Umgebungsluft sich nicht mit der erforderlichen Temperatur bewegt, kann eine Vergrößerung der offenen Fläche das Problem möglicherweise nicht lösen. Große Öffnungen können auch verändern, wie die Folie Ecken und Vorsprünge handhabt.
Mikroperforierte Folie
Mikroperforierte Folie verwendet kleinere Öffnungen oder Durchstiche. Sie kann in Betracht gezogen werden, wenn die Last einen gewissen Luft- oder Feuchtigkeitsaustausch benötigt, aber auch von einer durchgehenderen Oberflächenabdeckung profitiert.
“Mikro” ist keine universelle technische Schwelle. Fragen Sie nach Öffnungsabmessungen, Abständen, der Gesamtoffenflächenberechnung, Toleranzen und wie sich diese Werte nach dem Dehnen der Folie ändern. Eine kleine ungedehnte Öffnung kann in der Anwendung ihre Form erheblich verändern, daher ist der installierte Zustand relevanter als eine isolierte Rollenprobe.
Verstärkte, netzartige und geseilte Alternativen
Einige belüftete Folien verwenden verstärkte Bahnen oder Stränge um die Öffnungen herum, um Spannung zu tragen. Andere Produkte verwenden eine offene Netzkonstruktion anstelle einer perforierten Bahn. Ein Seilprozess formt schmale Bänder aus herkömmlicher oder speziell angefertigter Folie und platziert sie in ausgewählten Höhen auf der Last.
Dies sind Alternativen, keine austauschbaren Bezeichnungen. Ein Netz bietet möglicherweise mehr offene Fläche, aber andere Rückstell- und Handhabungseigenschaften. Das Seilen kann den Luftstrom bewahren, während die Rückhaltung auf weniger Zonen konzentriert wird. Verstärkte perforierte Folie verhält sich möglicherweise eher wie Stretchfolie, erfordert jedoch dennoch spezifische Spannungs- und Überlappungseinstellungen. Vergleichen Sie die installierte Geometrie und die gemessene Lastreaktion.
So wählen Sie belüftete Stretchfolie aus
Die Auswahl beginnt mit der Last, nicht mit der Rolle. Eine nützliche Kurzliste beschreibt das Produkt und das Luftstromziel, die mechanischen Risiken der Palette und die Wickelausrüstung. Erst dann sollte der Käufer Stärken, Öffnungsmuster, Rollenformate und Preise vergleichen.
Definieren Sie das Produkt und die Luftstromanforderung
Geben Sie an, warum sich Luft bewegen muss und wohin sie gelangen muss. Ist das Ziel, Wärme abzuführen, Zwangsbelüftung zu unterstützen, das Abdecken von Kistenlüftungen zu vermeiden, feuchtigkeitsbeladene Luft freizusetzen oder das Trocknen zu ermöglichen? Notieren Sie die Produkttemperatur beim Wickeln, die Zieltemperatur, die zulässige Kühlzeit, die Lagerfeuchtigkeit, die Routendauer und etwaige produktspezifische Grenzwerte.
Bei Frischprodukten identifizieren Sie das Produkt, die Verpackung, das Lüftungslayout, das Palettenmuster, die Vorkühlmethode und das Temperaturprogramm. Bei warmen Gütern definieren Sie die Temperatur, bei der das Wickeln zulässig ist. Bei feuchten Nicht-Lebensmittelprodukten definieren Sie den akzeptablen Feuchtezustand und die Exposition. “Muss atmen können” ist keine messbare Anforderung.
Bewerten Sie das Lastprofil und die Schadensrisiken
Dokumentieren Sie Palettenabmessungen, Höhe, Gewicht, Schwerpunkt, Stapelmuster, Kartonfestigkeit, Kantenschärfe, Vorsprünge, Hohlräume und die erwartete Handhabung. Eine hohe instabile Palette und eine niedrige gleichmäßige Palette können sehr unterschiedliche Rückhaltungen erfordern, selbst wenn beide einen Luftstrom benötigen.
Geben Sie auch den Schutz an, der durch die Öffnungen entfällt. Wenn Staub, Regen, Spritzwasser, Lichteinwirkung, Manipulationsnachweis oder das Zurückhalten von Kleinteilen relevant sind, kann eine belüftete Folie einen sekundären Schutz erfordern oder das falsche Format sein. Lösen Sie kein Luftstromproblem, indem Sie ein größeres Kontaminations- oder Schadensrisiko schaffen.
Abstimmung auf manuelle oder maschinelle Anwendung
Confirm whether the film is intended for manual use, a turntable wrapper, rotary arm, ring wrapper, or another system. For machine application, compare roll width, core, roll diameter, unwind direction, brake or prestretch system, carriage design, cut-and-clamp sequence, and allowable die Linengeschwindigkeit.
| Eingabe | Was zu dokumentieren ist | Warum es die Wahl ändert |
|---|---|---|
| Luftstromaufgabe | Kühlung, Lüftungsexposition, Wärmeabgabe oder Trocknungsziel | Bestimmt die erforderliche installierte offene Fläche |
| Lastgeometrie | Abmessungen, Ecken, Hohlräume und Vorsprünge | Beeinflusst die Bahnspannung und Rissinitiierung |
| Rückhalteziel | Vereinbarte Messmethode und Akzeptanzgrenze | Prevents open area from replacing load stability |
| Umgebung | Temperatur, Feuchtigkeit, Lagerung und Route | Ändert die Folienhandhabung und Produktreaktion |
| Wickler | Typ, Schlitten, Vorstreckung, Geschwindigkeit und Steuerungen | Bestimmt, ob die Bahn ohne Verzerrung laufen kann |
| Schutzaufgabe | Staub-, Spritzwasser-, Wetter- und Manipulationsanforderungen | Zeigt an, wann ein offeneres Format ungeeignet ist |
Bitten Sie den Lieferanten, eine Starteinstellung zu empfehlen, behandeln Sie diese jedoch als Versuchsbedingung und nicht als genehmigtes Produktionsrezept.
So wenden Sie die Folie an und optimieren sie
Die Optimierung sollte jeweils eine kontrollierte Variable ändern. Beginnen Sie mit einer vom Lieferanten unterstützten Probe und der tatsächlichen Palette. Notieren Sie die Rollenidentität, Umgebung, Wickler, Einstellungen, Folienverbrauch, Zykluszeit, Bahnbrüche, installiertes Öffnungsmuster, Rückhaltebeobachtungen und Produktzustand.
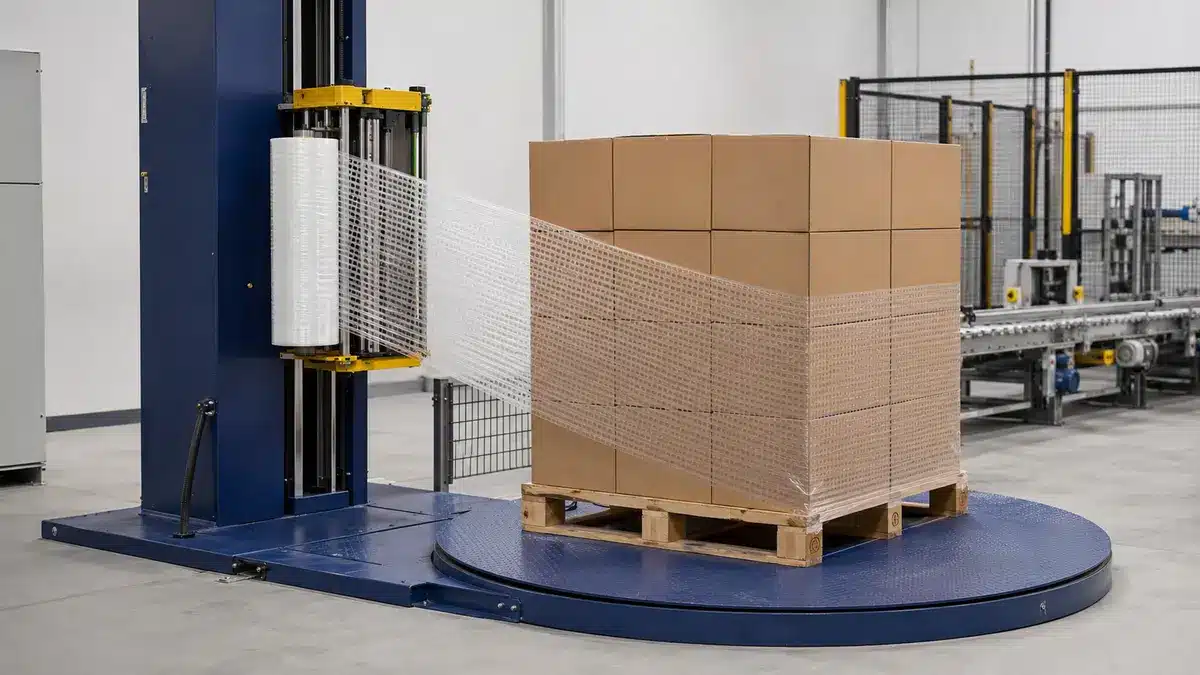
Grundrückhaltung herstellen
- Bestätigen Sie, dass die Palette selbst in Ordnung ist, die Last wie vorgesehen gestapelt ist und keine scharfe Kante die Bahn unerwartet durchtrennen kann.
- Verankern Sie die Folie mit einer für die Last und Ausrüstung geeigneten Methode und stellen Sie dann die untere Rückhaltung her, ohne den Paletteneintritt zu blockieren oder lose Enden zu erzeugen.
Das Grundmuster sollte die Last mit der Palette verbinden und gleichzeitig die Gabelstaplerzugänglichkeit und den Luftstrombedarf berücksichtigen. Die korrekte Anzahl von Wicklungen kann ohne die Folie, die Last und das Rückhalteziel nicht vorgeschrieben werden.
Spannung, Überlappung und Wickelmuster anpassen
- Beginnen Sie innerhalb des zulässigen Betriebsfensters des Folien- und Wickellieferanten. Beobachten Sie Einschnürung, Öffnungsverzerrung, Strangausrichtung, Bahnbrüche, Eckbelastung und Haftung.
- Passen Sie Spannung, Überlappung, Schlittengeschwindigkeit und Lagenplatzierung jeweils eine Variable nach der anderen an. Überprüfen Sie nach jeder Änderung sowohl die Rückhaltung als auch die installierte offene Fläche.
Mehr Spannung ist nicht automatisch besser. Sie kann leichte Kartons verformen, Öffnungen vergrößern, die Bahn verschmälern oder Risse um Perforationen auslösen. Mehr Überlappung kann die Rückhaltung erhöhen, aber die Belüftungswege verschließen, die die Folie rechtfertigten.
Den beabsichtigten Luftstromweg erhalten
- Inspizieren Sie die gewickelte Palette von jeder Seite. Bestätigen Sie, dass Folienbahnen nicht die Kisten- oder Behälterlüftungen abdecken, die für den Kühlplan benötigt werden.
- Platzieren Sie die Palette in der tatsächlichen Kühl-, Lager- oder Bereitstellungsanordnung und verifizieren Sie, dass benachbarte Paletten, Wände und Anhängermuster den Weg nicht blockieren.
Wichtig: Eine optisch offene Wicklung beweist keinen ausreichenden Luftstrom. Das installierte Palettenmuster, die umgebende Luftbewegung, die Produkttemperatur und die Verpackungslüftungen müssen zusammenwirken.
Wenn die Wicklung die Rückhaltung, aber nicht das Luftstromziel erfüllt, ändern Sie das Muster oder Format und wiederholen Sie den Versuch. Wenn sie den Luftstrom erfüllt, aber die Last verrutscht, genehmigen Sie sie nicht nur, weil das Produkt schneller kühlt.
Testen und Validierung
Die Validierung hat drei Ebenen: Charakterisieren Sie die Folie, testen Sie die gesamte Palette und fordern Sie die verpackte Last in einem relevanten Verteilungssystem heraus. Das Bestehen einer Ebene ersetzt nicht die anderen.
Folieneigenschaften unter angegebenen Bedingungen prüfen
Fordern Sie eine Spezifikation oder einen Prüfbericht an, der die genaue Folienkonstruktion oder -qualität, die Dicken Definition, das Öffnungsmuster, die Prüfmethode und -ausgabe, die Probenrichtung, die Konditionierung, die Ausrüstung, das Ergebnis, die Einheit und die Toleranz identifiziert. Nützliche Eigenschaftsprüfungen können umfassen:
- Dicke und Dickenvariabilität unter Verwendung einer vereinbarten Folienmethode.
- Zugeigenschaften in Maschinen- und Querrichtung, mit ASTM D882 oder einer anderen vereinbarten Methode.
- Static and kinetic Reibungskoeffizient under stated conditions, with ASTM D1894 or another agreed method.
- Durchstoßverhalten für Stretchfolie, mit ASTM D5748 oder einer anderen vereinbarten Methode.
- Haftung, Abwickeln, Dehnung, Kraft und Rückstellung unter Verwendung klar definierter Lieferanten- oder Käufermethoden.
- Abmessungen der offenen Fläche vor und nach dem vereinbarten Anwendungsbereich.
Vergleichen Sie keine Werte über verschiedene Methoden, Probekörperrichtungen, Dicken, Temperaturen oder Konditionierungen hinweg. Ein Datenblatt für Harz kann keinen Bericht für das fertige perforierte Flächengebilde ersetzen.
Testen Sie die tatsächliche Palette.
Bauen Sie repräsentative Paletten unter Verwendung von Produktionsgebinden, Stapelung, Palettenqualität, Kantenschutz oder Umreifungsbändern sowie Wicklereinstellungen auf. Definieren Sie Bestehens-/Nichtbestehenskriterien vor dem Test. Beobachten oder messen Sie je nach Risiko Lastbewegung, Rückhaltevermögen bei vereinbarten Höhen, Folienrisse, Kantenschäden, Gebindeverformung, Endlappensicherheit, Öffnungsausrichtung, Luftstrom- oder Kühlreaktion, Kondensation und Folienverbrauch.
Wiederholen Sie ausreichend viele Versuche, um die normale Streuung aufzuzeigen. Beziehen Sie den schwächsten glaubwürdigen Gebindezustand sowie die vom Betrieb erwarteten Umgebungsextreme ein. Dokumentieren Sie sowohl fehlgeschlagene als auch erfolgreiche Versuche; andernfalls kann das Betriebsfenster weiter erscheinen, als es tatsächlich ist.
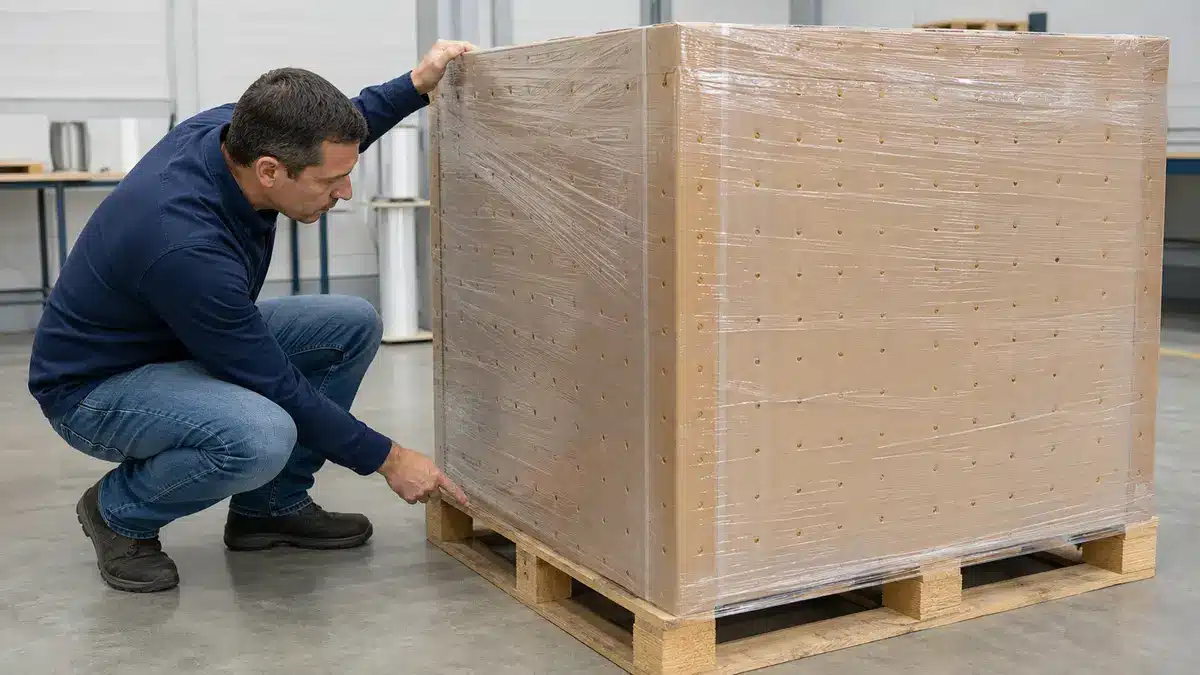
Validieren Sie das Distributionssystem.
Wählen Sie ein Protokoll, das der tatsächlichen Route und Zielsetzung entspricht. Das ISTA-Verfahren 3E beispielsweise ist eine allgemeine Simulation für bestimmte ähnliche unitisierte Ladungen, die per Komplettladung transportiert werden, und kann die Ladungsstabilität bewerten; der Überblick weist jedoch auch darauf hin, dass die Prüfstufen möglicherweise nicht ein bestimmtes Distributionssystem repräsentieren und einige Bedingungen möglicherweise nicht abgedeckt werden.
Der korrekte Plan kann daher Laborherausforderungen mit überwachten Sendungen kombinieren. Definieren Sie Grenzwerte für Beschädigung, Verschiebung, Temperatur, Feuchtigkeit und Präsentation im Voraus. Behandeln Sie Produkt, Gebinde, Palette, Wicklung, Handhabung und Route als ein System.
Wichtig: Ein Folieneigenschaftsergebnis zertifiziert keine Palette. Ein erfolgreicher Palettentest validiert nicht automatisch jedes Lastmuster, jeden Wickler, jede Temperatur oder jede Distributionsroute.
Anfrage-Checkliste für belüftete Stretchfolie.
Geben Sie jedem Lieferanten denselben Input-Satz und fordern Sie vergleichbare Nachweise an:
- Produktbeschreibung, Gebindetyp, Palettenabmessungen, Höhe, Gewicht, Stapelmuster und Schwerpunktthemen.
- Grund für die Belüftung sowie erforderlicher Luftstrom, Kühlung, Wärmeabfuhr oder Trocknungsergebnis.
- Produkttemperatur beim Wickeln, Zieltemperatur, Feuchtebereich, Lagerzeit und Routenbedingungen.
- Erforderliches Muster der offenen Fläche, einschließlich Abmessungen und Toleranz im installierten Zustand.
- Manuelle oder maschinelle Anwendung, Wicklertyp, Wagen- oder Vorstrecksystem, Kern, Rollendurchmesser, Rollenorientierung und Zielgeschwindigkeit.
- Erforderliche Rückhaltemessung, Akzeptanzgrenze und Stichprobenplan.
- Anforderungen an Kante, Durchstoßfestigkeit, Staub, Spritzwasser, Witterung, Sichtbarkeit und Manipulationsschutz.
- Genaue Material- oder Konstruktionsdeklaration, Dickedefinition, Abmessungen und Rollentoleranz.
- Anwendbare Prüfverfahren, Ausgaben, Bedingungen, Einheiten, Richtung, Probenidentität und Berichtsdatum.
- Testrollenmenge, empfohlene Starteinstellungen, Änderungskontrollprozess, Chargenrückverfolgbarkeit, Verpackungs-, Lager- und Handhabungshinweise.
- Zielmarktbezogene Lebensmittelkontakt- oder andere regulatorische Dokumente nur, wenn die tatsächliche Verwendung der Folie diese erfordert.
- Vollständige Informationen zur Recyclingfähigkeit der Konstruktion und lokale Sammelannahmen, ohne eine bedingungslose Umweltaussage.
A complete RFQ makes quotations easier to compare and exposes missing evidence before a Linienversuch.
Häufig gestellte Fragen
Kann belüftete Stretchfolie auf einem Standardwickler laufen?
Das hängt davon ab. Einige belüftete Folien sind für konventionelle Stretchwickelanlagen ausgelegt, aber die Kompatibilität ist nicht automatisch gegeben. Das Öffnungsmuster und die verstärkten Bahnen müssen ohne Hängenbleiben oder Verziehen durch den Wagen laufen, und Rolle, Kern, Abwickelrichtung, Vorstrecksystem, Spannungsregelung, Schneid- und Klemmsequenz sowie Geschwindigkeit müssen zum Wickler passen. Führen Sie einen kontrollierten Versuch durch und dokumentieren Sie das genehmigte Betriebsfenster.
Ist belüftete Stretchfolie für den Gefriereinsatz geeignet?
Das hängt von der genauen Folie und Anwendung ab. Fordern Sie Nachweise für Abwickelverhalten, Dehnung, Haftung, Schlag- oder Reißverhalten sowie Endlappenhaftung bei den relevanten Konditionierungs- und Einsatztemperaturen an. Überprüfen Sie die Palette auch nach Temperaturwechseln. Eine allgemeine Aussage, dass eine belüftete Folie “gefriersicher” ist, belegt nicht die Leistung für jede Rezeptur, jeden Wickler, jede Last oder jede Dauer.
Ist belüftete Stretchfolie recyclingfähig?
Möglicherweise, aber nicht allein aufgrund des Wortes “belüftet”. Die Recyclingfähigkeit hängt von der gesamten Konstruktion ab, einschließlich Polymerqualitäten, Additiven, Farben, Etiketten, Bändern, Verunreinigungen und anderen Komponenten, sowie vom Sammel-, Sortier- und Wiederaufbereitungssystem des Zielmarktes. Die APR-Leitlinien können bei der Bewertung von PE-Foliendesigns in Nordamerika helfen, aber die lokale Akzeptanz und das genaue Endprodukt müssen dennoch bestätigt werden.
Wann ist massive Stretchfolie die bessere Wahl?
Massive Folie ist oft der bessere Ausgangspunkt, wenn keine Belüftung erforderlich ist und die Last eine breite Oberflächenabdeckung, Schutz vor Staub oder Spritzwasser, Rückhaltung kleiner Gegenstände oder konventionelles Hochdurchsatzwickeln benötigt. Sie kann auch vorzuziehen sein, wenn Perforationen ein inakzeptables Kanten- oder Hängenbleibrisiko darstellen. Vergleichen Sie beide Formate unter realer Last, anstatt anzunehmen, dass eine Spezialfolie automatisch überlegen ist.
Abschließende Überprüfung vor der Freigabe.
Belüftete Stretchfolie ist eine Systementscheidung, kein Allheilmittel für Wärme, Feuchtigkeit oder Ladungsinstabilität. Die Freigabe sollte vier Dinge bestätigen:
- Das Produkt und das Gebinde haben einen definierten Belüftungsbedarf.
- Die installierten Öffnungen sind mit einem nutzbaren Luftstrompfad verbunden.
- Die verbleibende Folienbahn und das Wickelmuster erfüllen die vereinbarten Rückhalte- und Schutzkriterien.
- Die genaue Folie, Wicklereinstellungen, Palette, Umgebung und Distributionsroute wurden mit nachvollziehbaren Aufzeichnungen validiert.
Fehlt eine dieser Bedingungen, belassen Sie den Status auf „Versuch“ anstatt auf „Produktionsfreigabe“. Die am besten verteidigungsfähige Spezifikation kombiniert eine Zeichnung oder ein Muster, angegebene Prüfbedingungen, ein genehmigtes Wicklerfenster, Ergebnisse unter realer Last sowie eine Änderungskontrolle für zukünftige Chargen oder Konstruktionen.
Verwandte Bestypack-Ressourcen
- Stretchfolie vs. Klarsichtfolie: Was ist der Unterschied?
- Wie viele Paletten können mit einer Rolle Stretchfolie abgedeckt werden?
- Wie kann die Dicke von Stretchfolie reduziert werden, um Kosten zu senken?
- Wählen Sie die geeignete Stretchfolienbreite und -dicke
- Schwarze Stretchwickelfolie
- shrink wrap vs. stretch wrap: what’s the difference?
- Stretchfoliendicke: Was Sie wissen müssen
Verwandte Bestypack-Ressourcen
- Stretchfolie vs. Klarsichtfolie: Was ist der Unterschied?
- Wie viele Paletten können mit einer Rolle Stretchfolie abgedeckt werden?
- Wie kann die Dicke von Stretchfolie reduziert werden, um Kosten zu senken?
- Wählen Sie die geeignete Stretchfolienbreite und -dicke
- shrink wrap vs. stretch wrap: what’s the difference?
- Stretchfoliendicke: Was Sie wissen müssen
- Schwarze Stretchwickelfolie
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German